
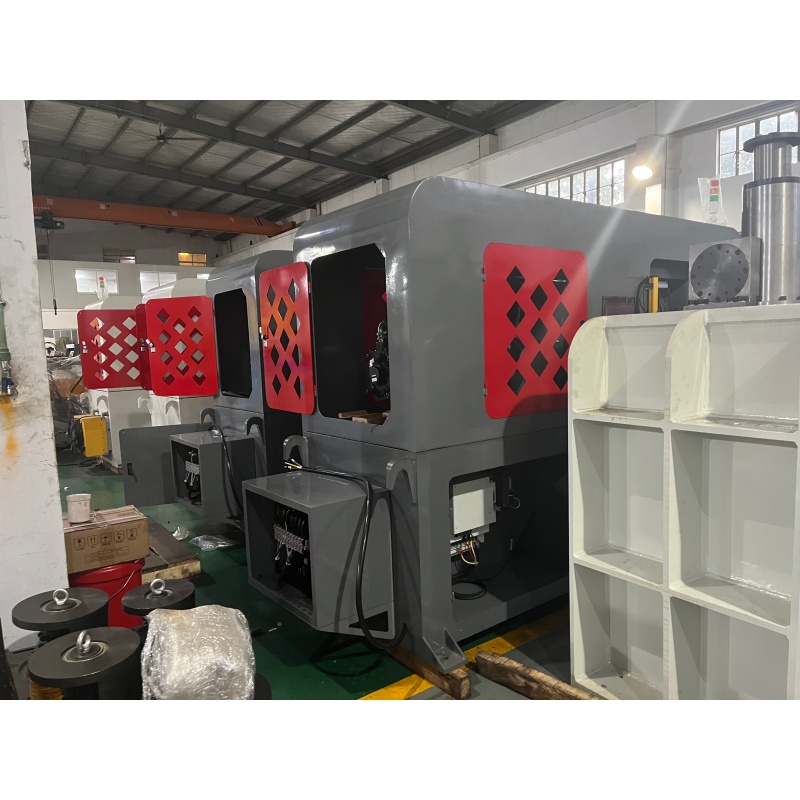
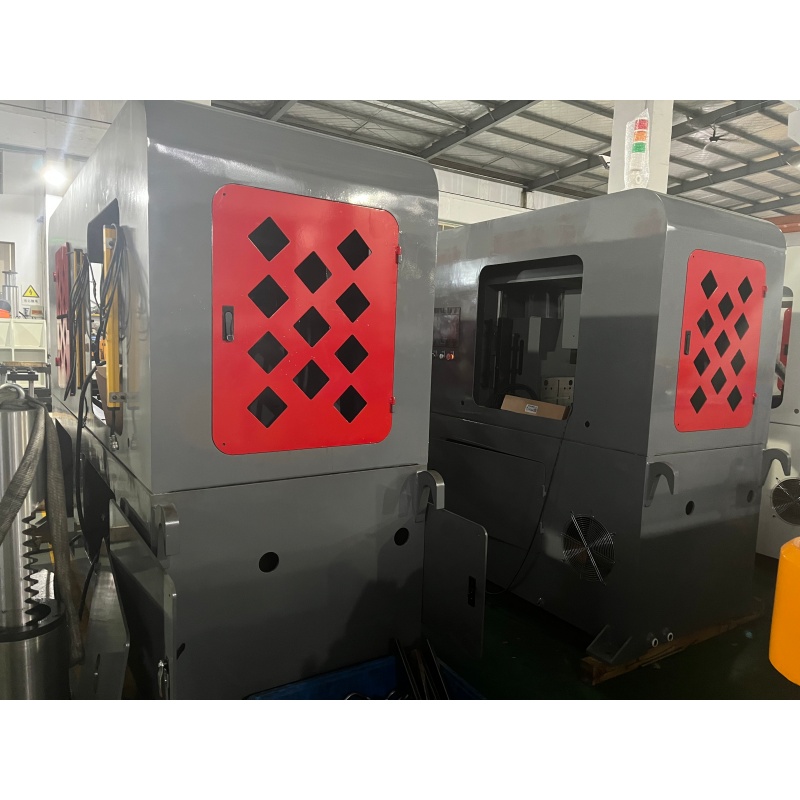
| Element | Imię i nazwisko | Jednostka | Dane | Uwagi |
| 1 | Maksymalny średnicę rury | mm | 18 | |
| 2 | Maksymalna długość ładowania | mm | Bez limitu | |
| 3 | Maksymalna głębokość zębatki | mm | 3 | |
| 4 | Minimalna długość ładowania | mm | 50 | |
| 5 | Minimalna długość imadła | mm | 50 | |
| 6 | Podróż imadła | mm | 60 | |
| 7 | Prędkość | Drugie | 6-12 | |
| 8 | Przepełnienie pompy | L/min | 19 | |
| 9 | System sterowania | PLC + ekran dotykowy | ||
| 10 | PANEL OPERACYJNY | Panel dotykowy | ||
| 11 | Moc silnika | hp | 22.25 | |
| 12 | Ciśnienie robocze cylindra | Kg/cm | 80-120 | |
| 13 | Hydrauliczne ciśnienie robocze | Kg/cm | 100 | |
| 14 | Rozmiar maszyny | m | 3.4X1.1*1.8 | Dł.*Szer.*Wys. |
| 15 | Waga maszyny | kg | Wartość około 3500 |
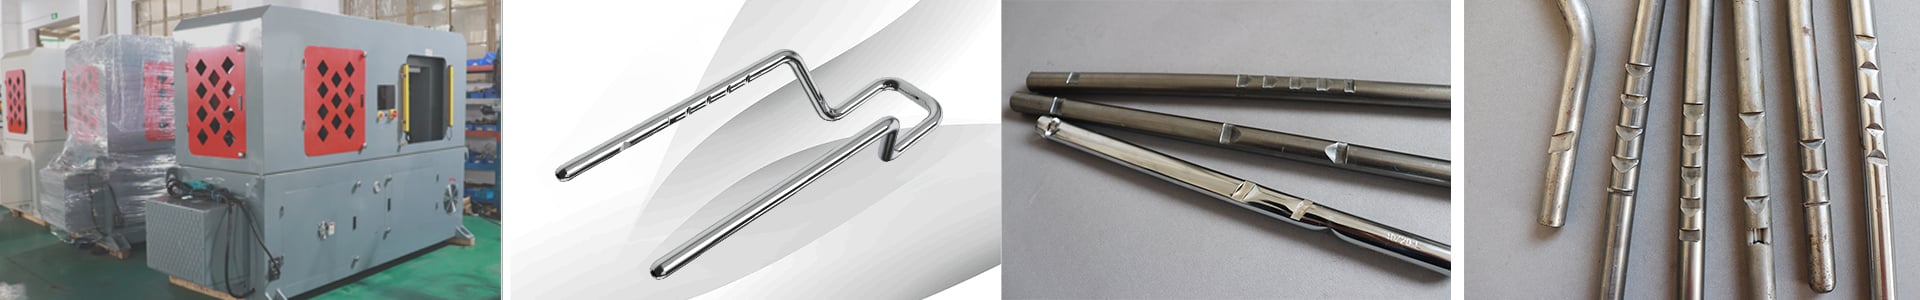
Produkcja specjalizuje się i jest przemysłowym liderem w produkcji Ramy Oparcia Główki. Procesy gięcia rur obejmują Specjalistyczne Gięcie, CNC Gięcie Rur, Wycinanie za pomocą Zęzlenia lub Oznaczonych/Rolkowanych Wcięć, Wciśniętych.
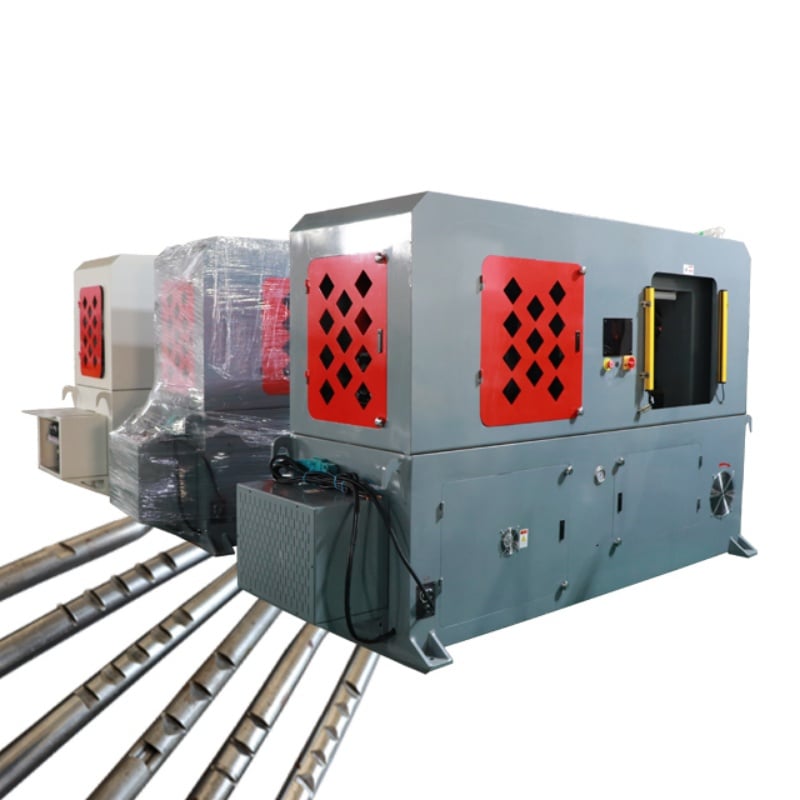
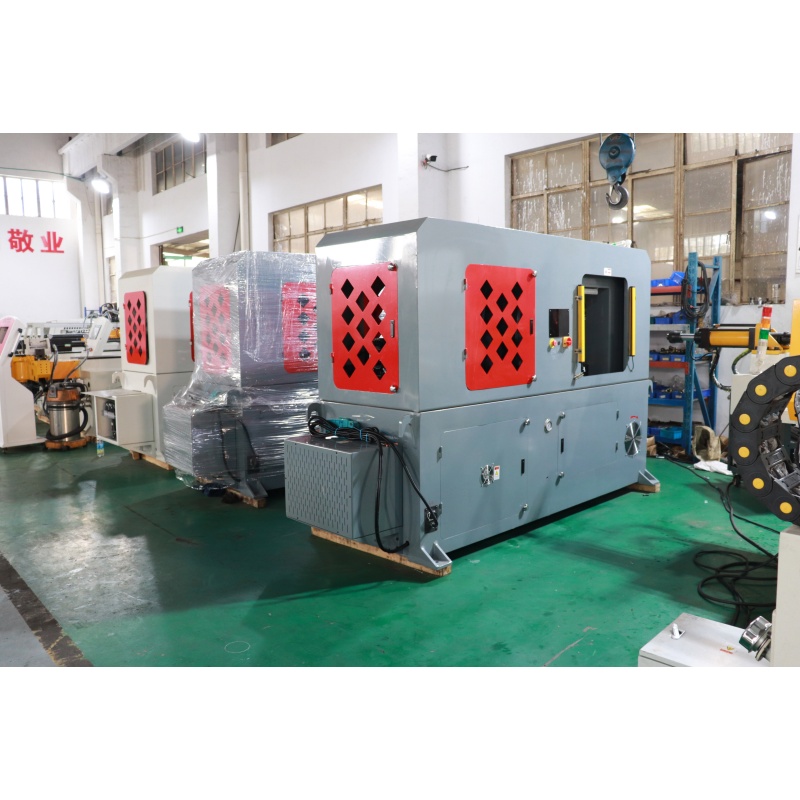
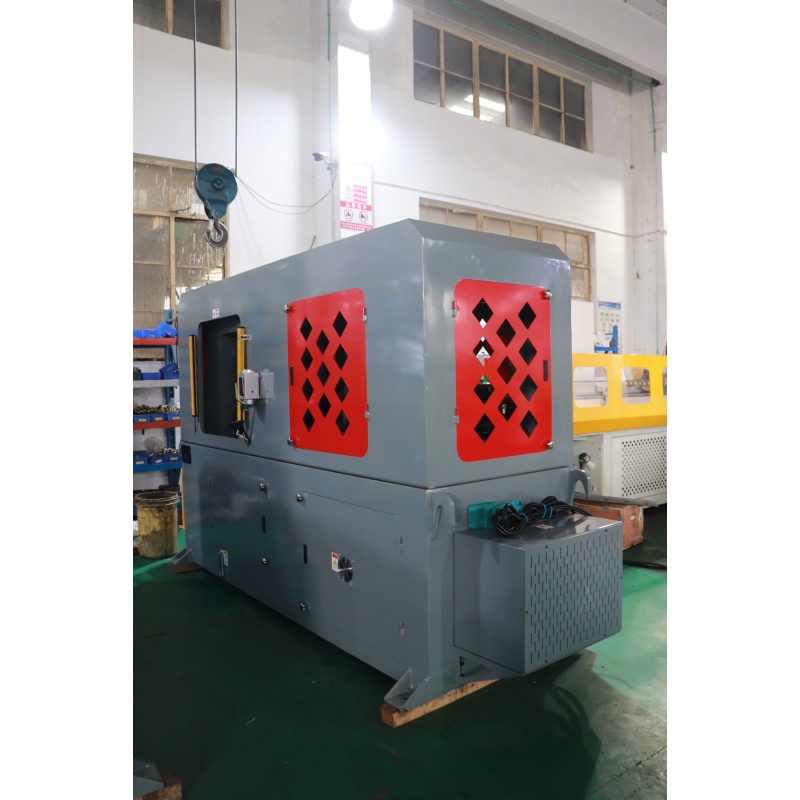
Ta maszyna do nacinania drążków podgłówek z serwosilownikiem została specjalnie zaprojektowana do broszowania, toczenia nacięć i formowania przez wciskanie drążków podgłówek samochodowych. Dzięki sterowaniu PLC i ekranowi dotykowemu, systemowi hydraulicznemu oraz dedykowanym uchwytom zaciskowym maszyna zapewnia stabilne pozycjonowanie, zaciskanie i wykonywanie nacięć. Pomaga poprawić spójność głębokości nacięć, ich położenia oraz jakości formowania, co czyni ją odpowiednią do seryjnej produkcji drążków podgłówek foteli samochodowych.
Zaprojektowana z uwzględnieniem konstrukcji i wymagań technologicznych drążków podgłówek samochodowych; maszyna nadaje się do aplikacji nacinania i lokalnego formowania.
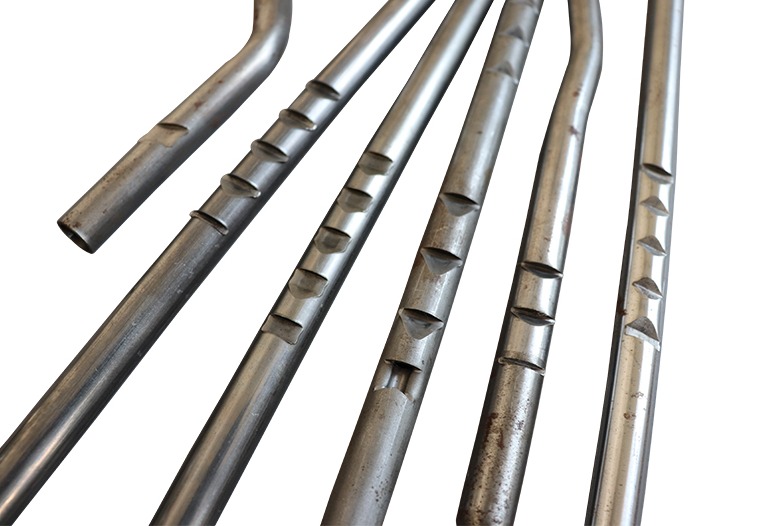
System serwosilowników precyzyjnie kontroluje położenie i ruch podczas obróbki, wspierając stałość położenia i głębokości nacięć.
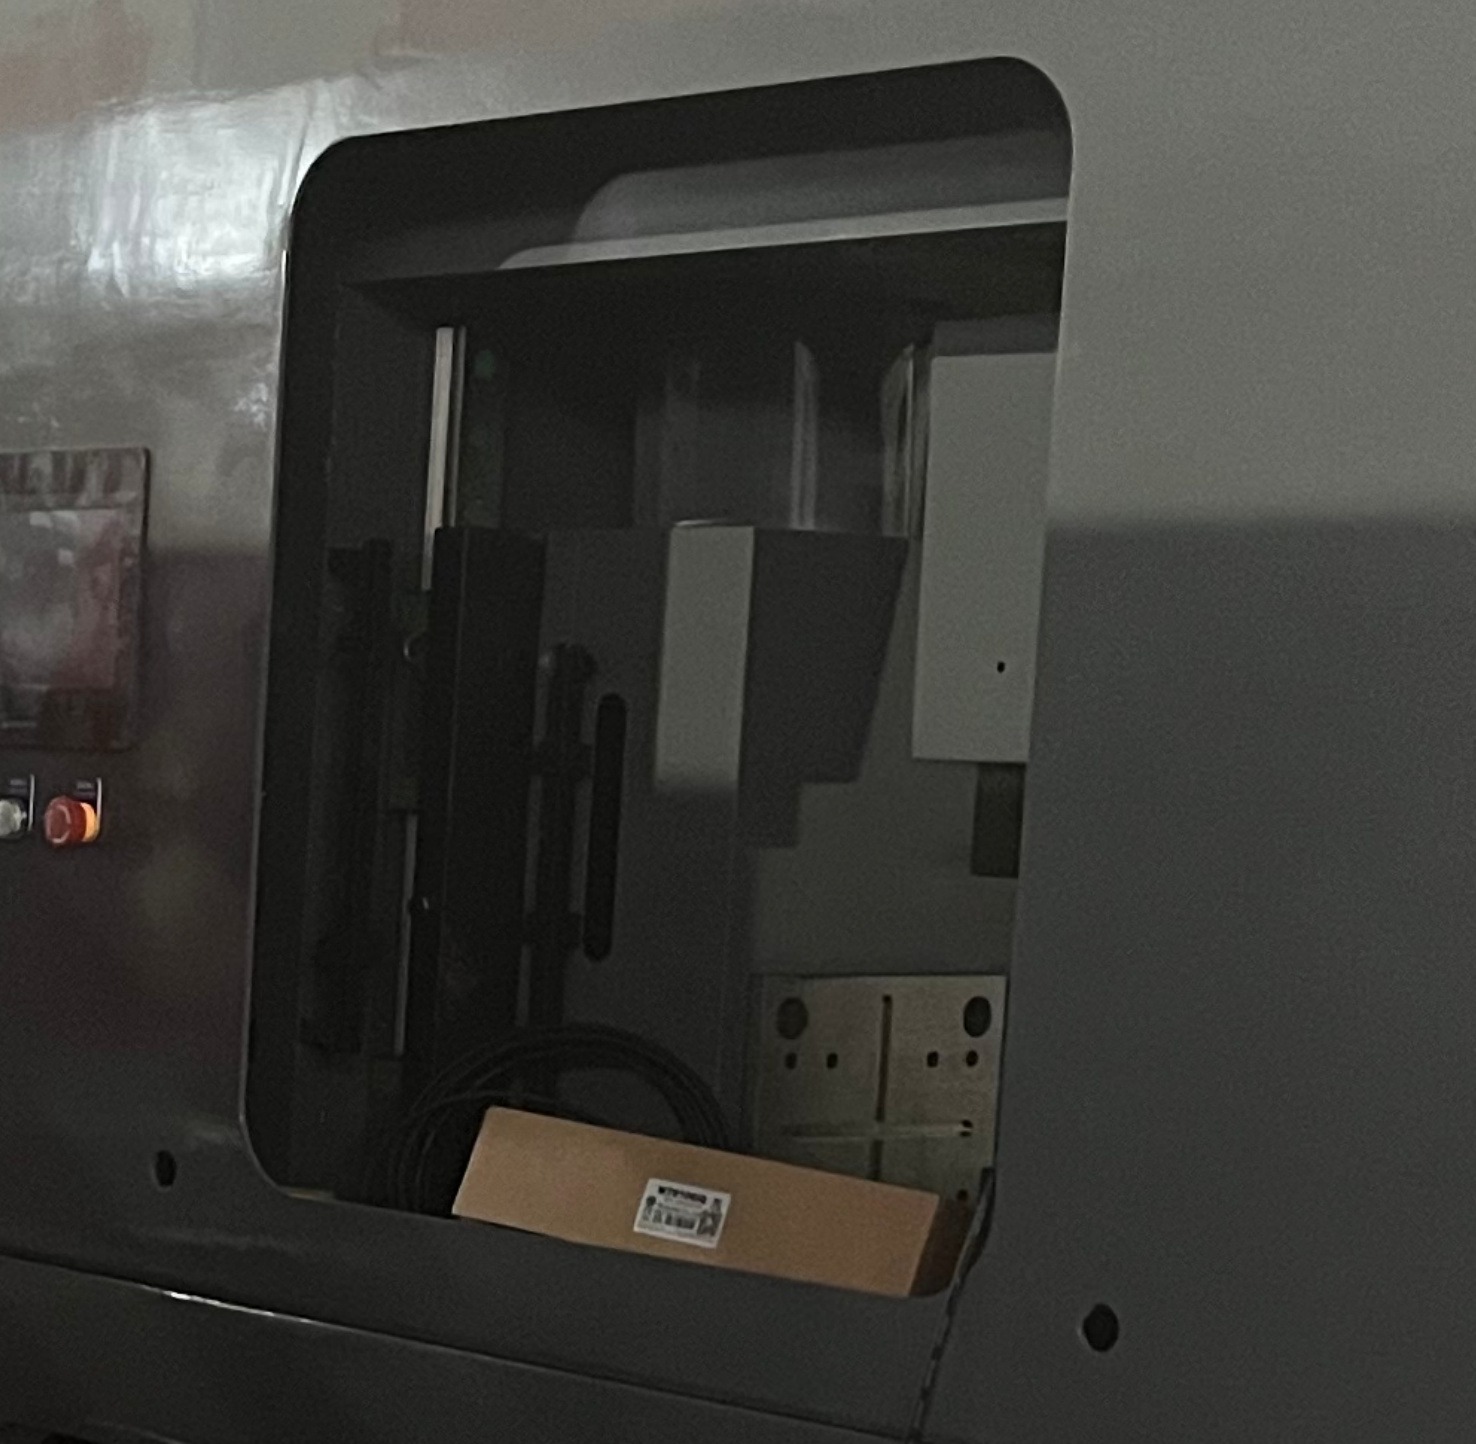
System PLC oraz interfejs ekranu dotykowego ułatwiają ustawianie parametrów obróbki, zmianę trybów pracy oraz zarządzanie produkcją.
Maszyna jest odpowiednia do ciągłego przetwarzania prętów podgłówek foteli samochodowych, co pozwala zmniejszyć pracę ręczną oraz zwiększyć wydajność i spójność produktów.
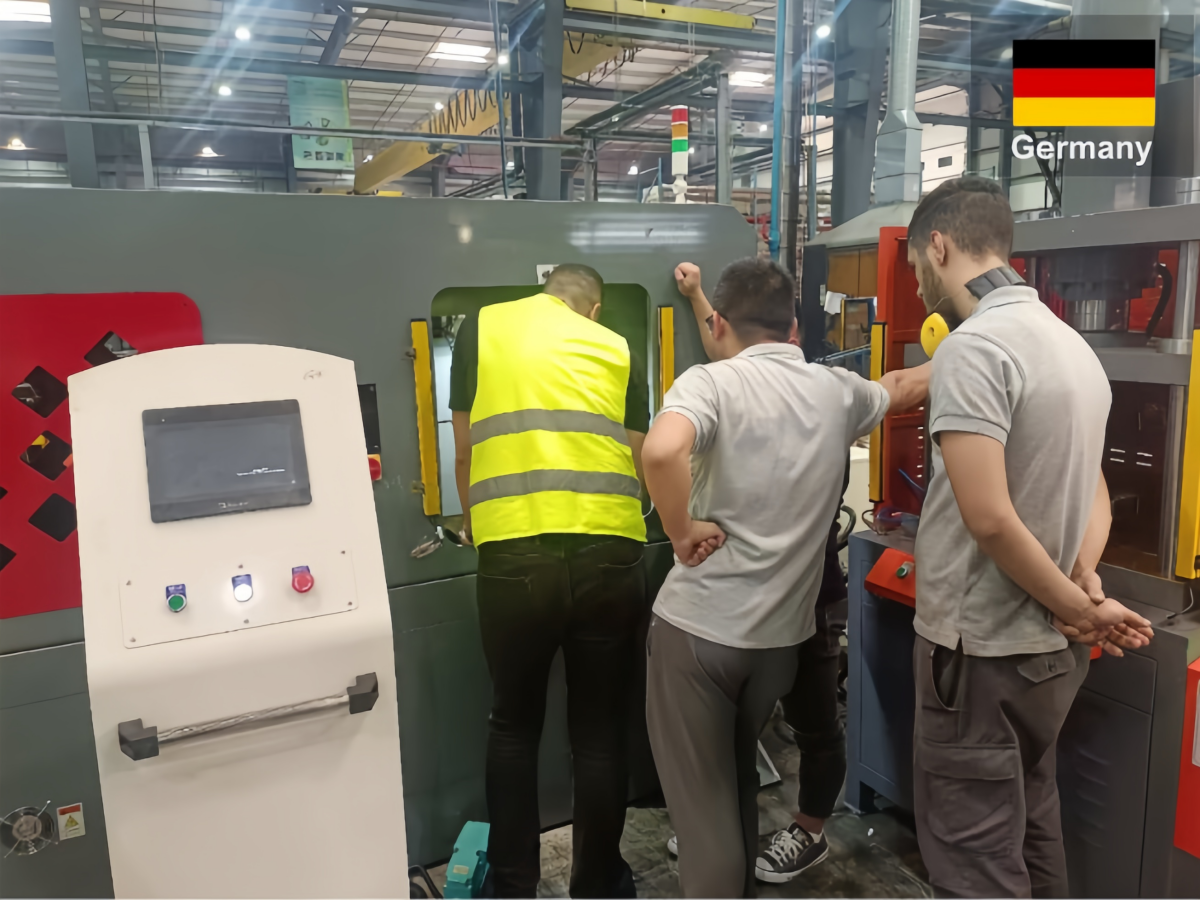
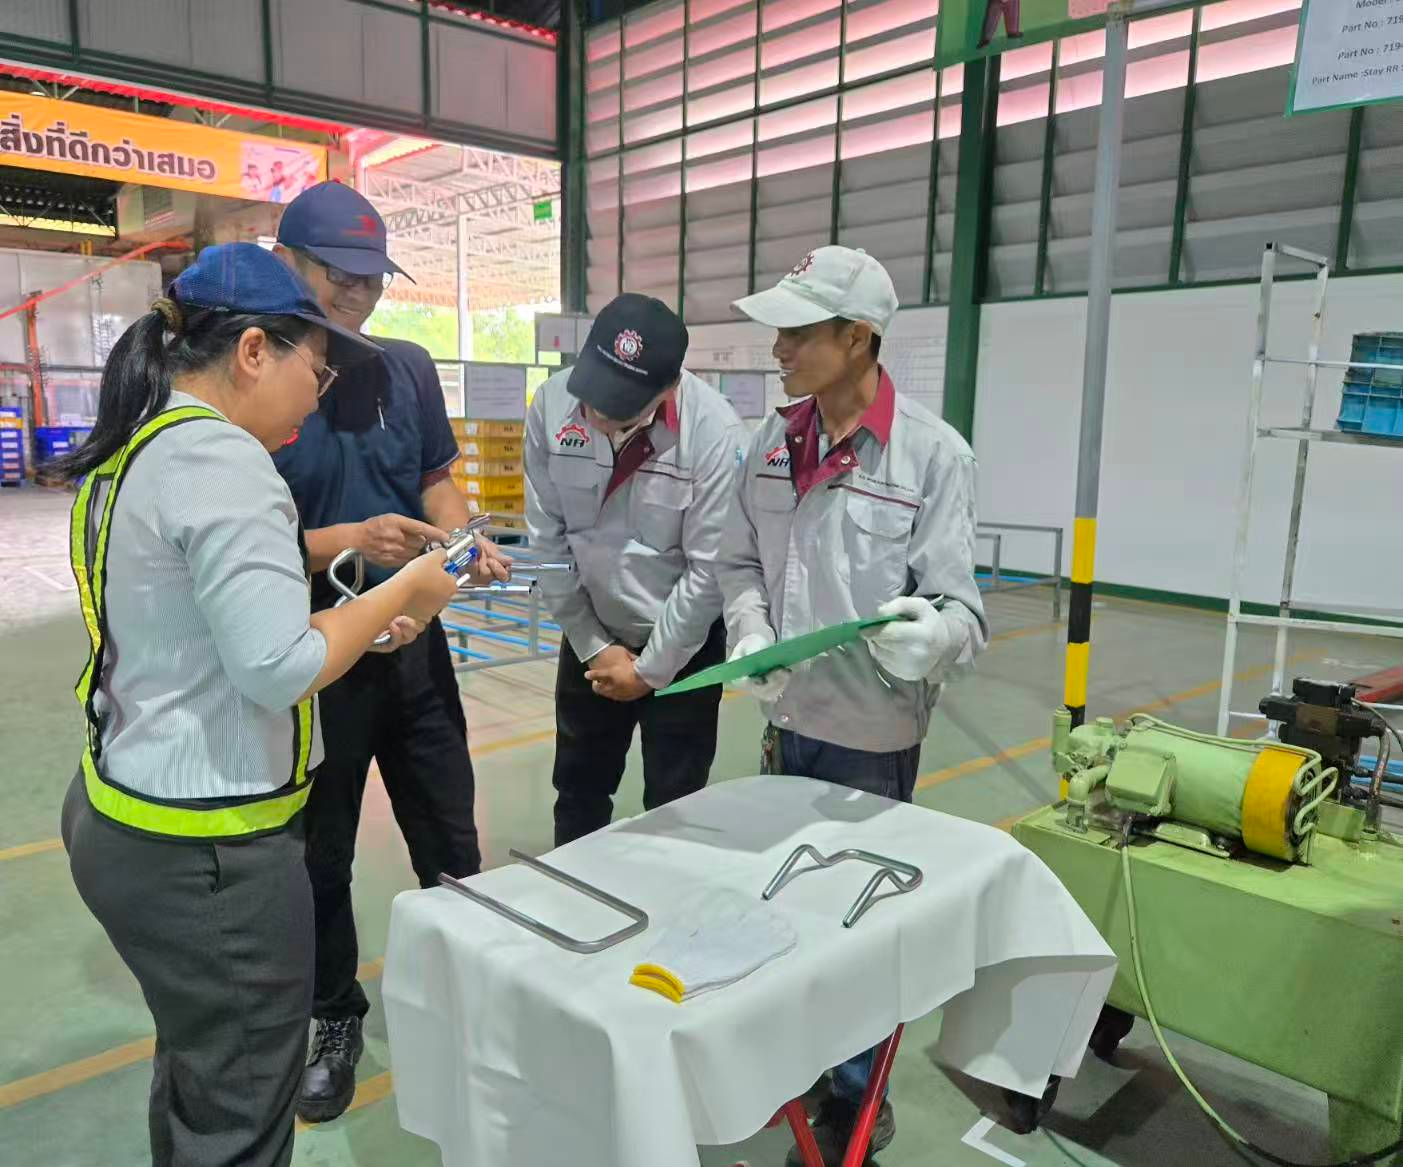
Aby rozwiązać problemy związane z niestabilną głębokością wycięcia (wymaganą z dokładnością ±0,1 mm), nadmiernymi wypraskami oraz wysokimi kosztami pracy spowodowanymi tradycyjnym tłoczeniem w produkcji drążków podgłówek dla wiodącego japońskiego dostawcy poziomu Tier-1 w Tajlandii, Baorui Machinery zaproponowała precyzyjną technologię wycinania łączącą procesy frezowania, walcowania i wciskania; dzięki zastosowaniu panelu dotykowego sterowanego PLC oraz wydajnego systemu hydraulicznego maszyna osiągała wysokiej jakości kształtowanie w ciągu zaledwie 6–12 sekund. To rozwiązanie nie tylko zapewniło doskonałą czystość i jednolitość wycięć, ale także umożliwiło w pełni zautomatyzowaną, elastyczną produkcję, znacznie poprawiając ocenę jakościową OEM-u pod względem płynności i bezpieczeństwa regulacji siedzeń.

 EN








