
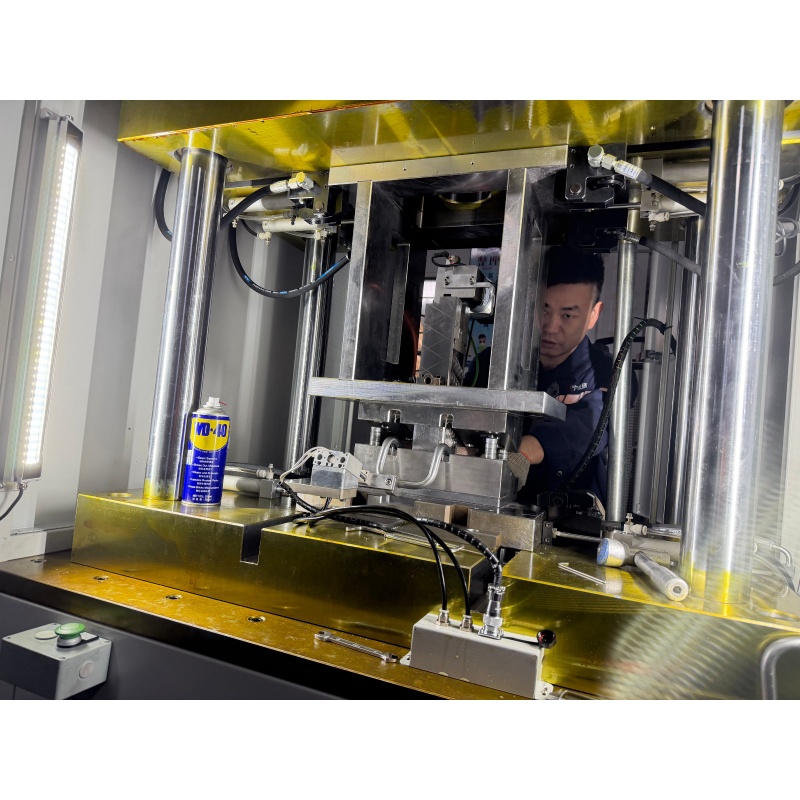
| Nr. | Imię i nazwisko | Jednostka | Parametr |
| 1 | Maksymalny średnica rury do zatłoczenia zębów | mm | 18 |
| 2 | Maksymalna długość podawania | mm | Nieograniczone |
| 3 | Maksymalna głębokość zatłoczenia zębów | mm | 3 |
| 4 | Minimalna długość podawania | mm | 50 |
| 5 | Minimalna długość zamocowania | mm | 50 |
| 6 | Układ zacisku | mm | 60 |
| 7 | Cykl pracy | S | 6-12 |
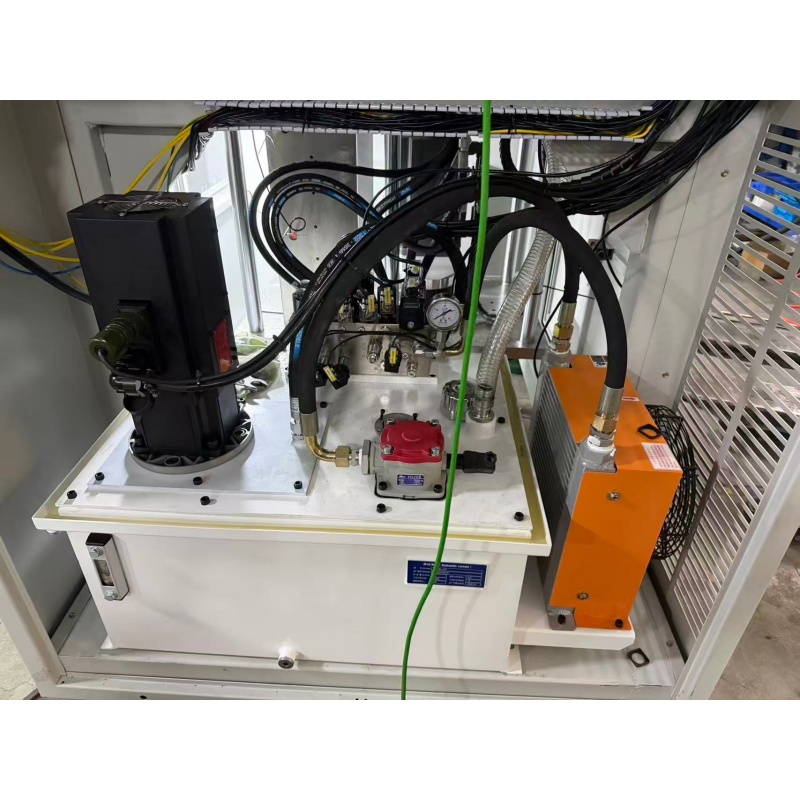
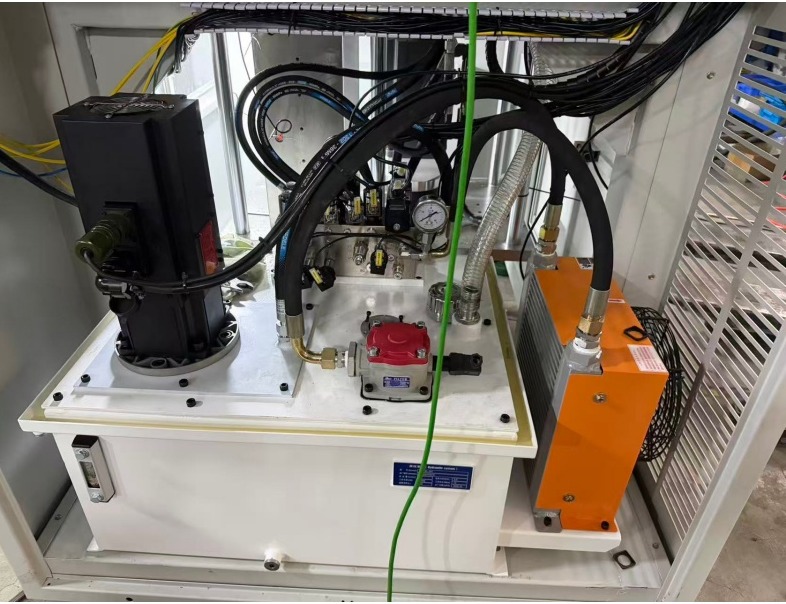
| 8 | Przepływ pompy oleju | L/min | 19 |
| 9 | System sterowania | PLC | |
| 10 | Interfejs operacyjny | Panel dotykowy | |
| 11 | Całkowita moc silnika | hp | 22.25 |
| 12 | Ciśnienie robocze cylindra olejowego | Kg/cm | 80-120 |
| 13 | Znamionowe ciśnienie robocze układu hydraulicznego | Kg/cm | 100 |
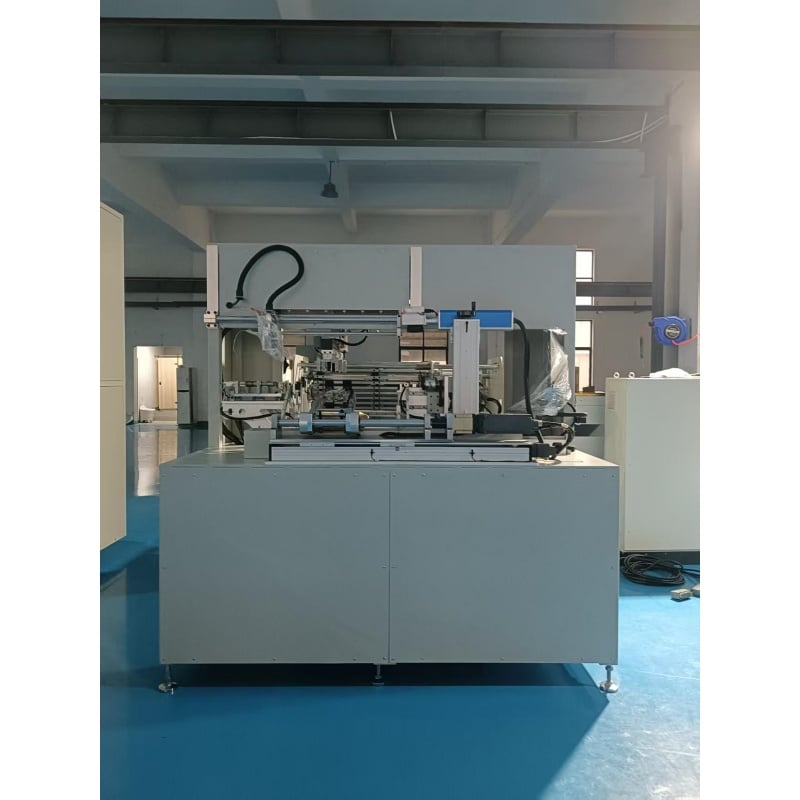
| 14 | Objętość maszyny | mm | 2200*1200*1800 |
| 15 | Waga maszyny | kg | 3500 |
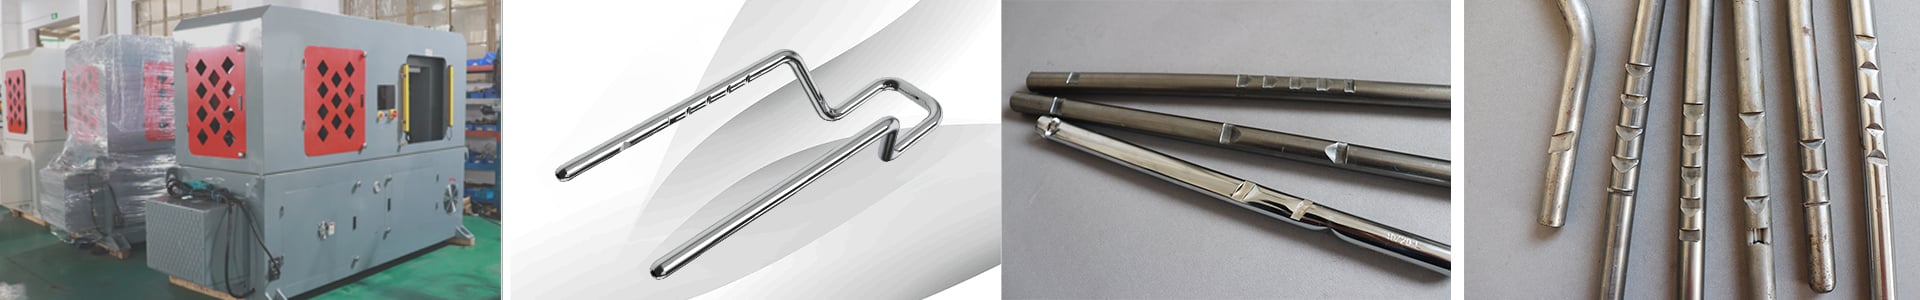
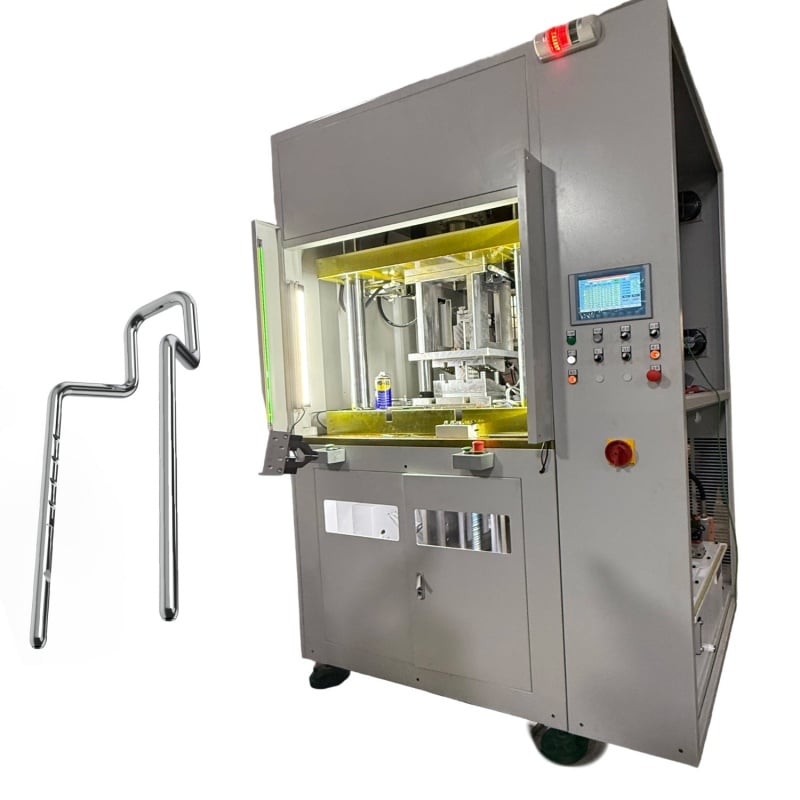
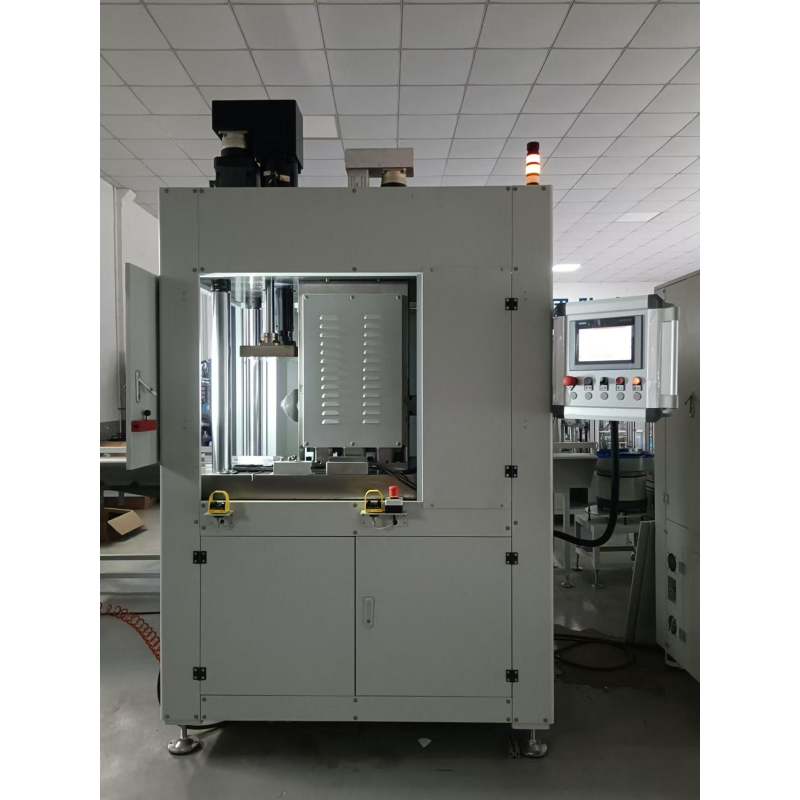
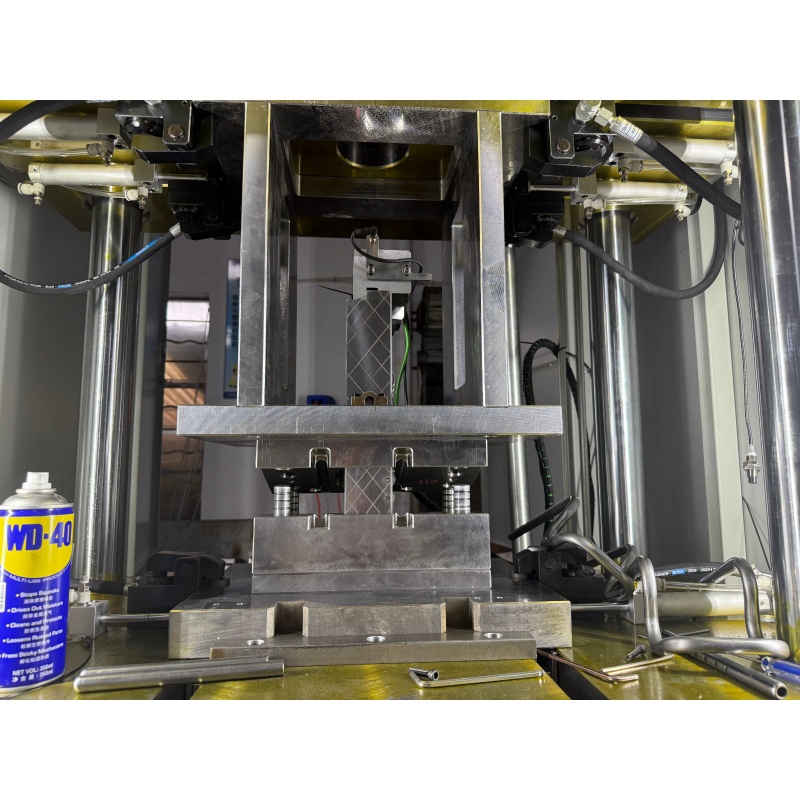
Maszyna została specjalnie zaprojektowana do nacinania drążków podgłówek samochodowych. Zapewnia stabilną wydajność kształtowania zębów zgodnie z wymaganiami produktu, co przyczynia się do poprawy dopasowania drążka podgłówki do powiązanych komponentów.
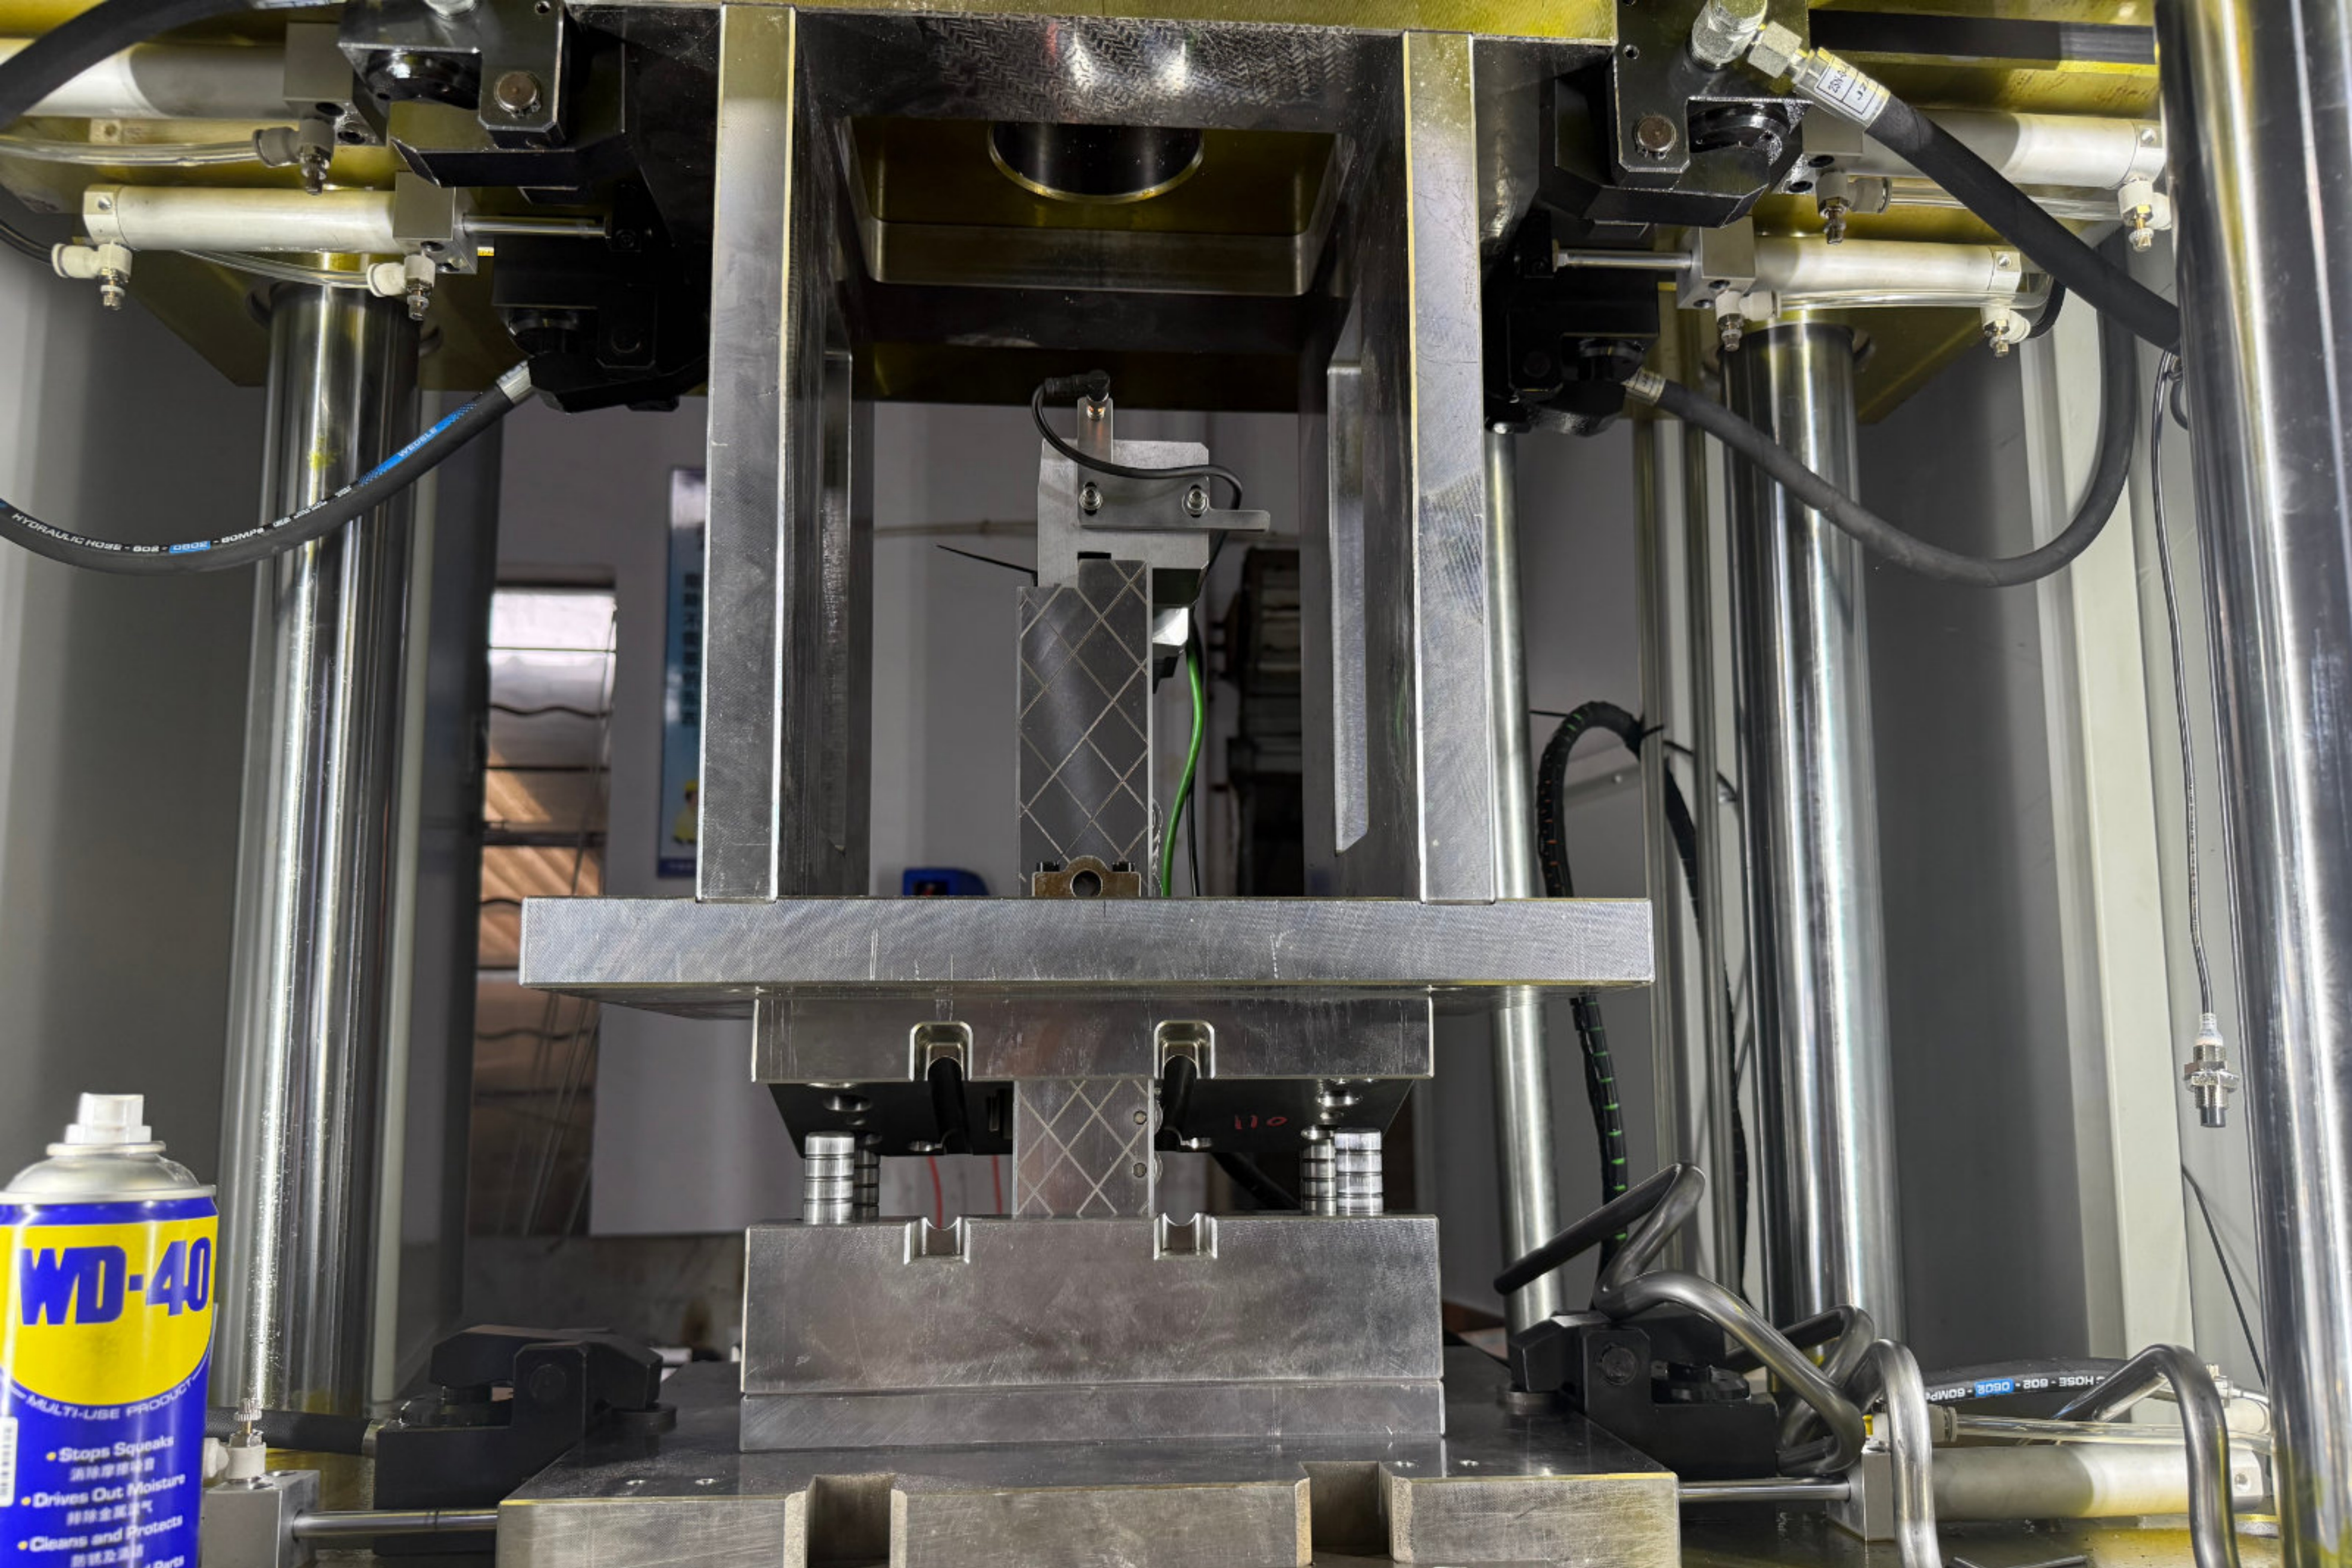
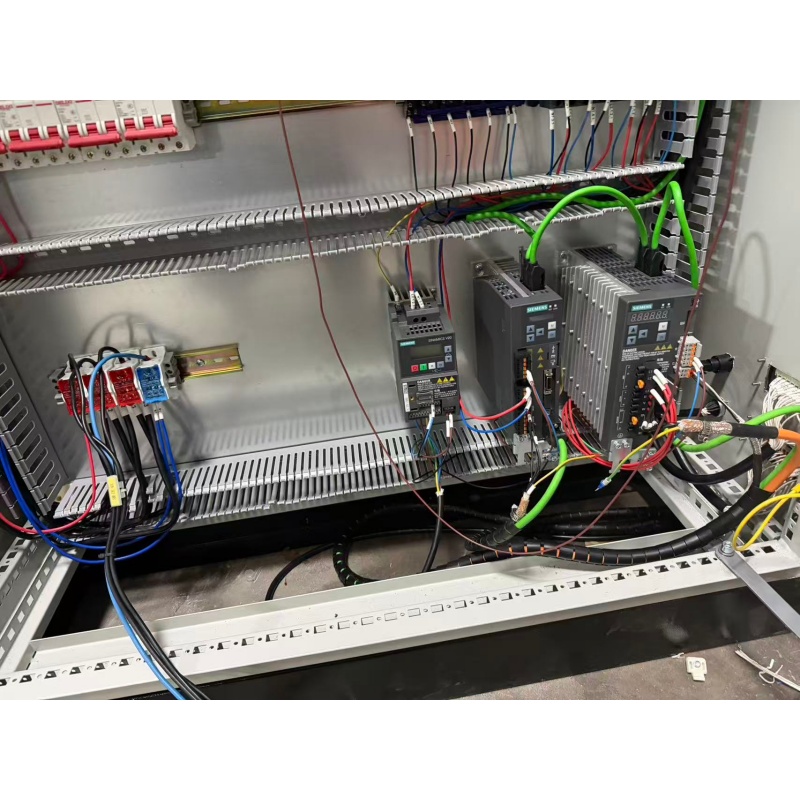
System sterowania CNC pomaga utrzymać stałe położenia nacinania i spójne wyniki obróbki, zmniejszając różnice między partiami produkcyjnymi i czyniąc maszynę odpowiednią do produkcji elementów samochodowych.
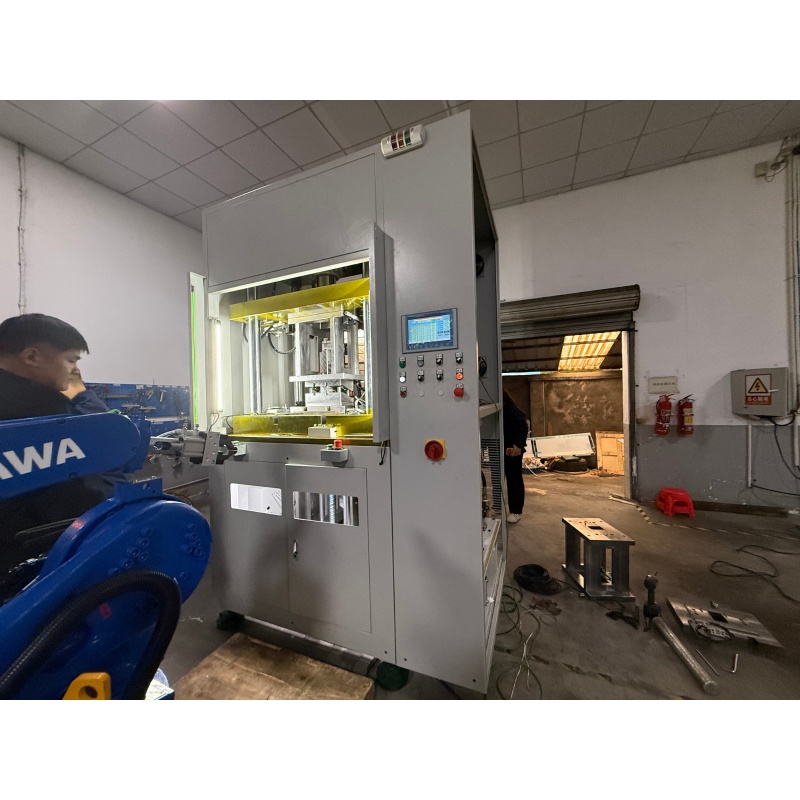
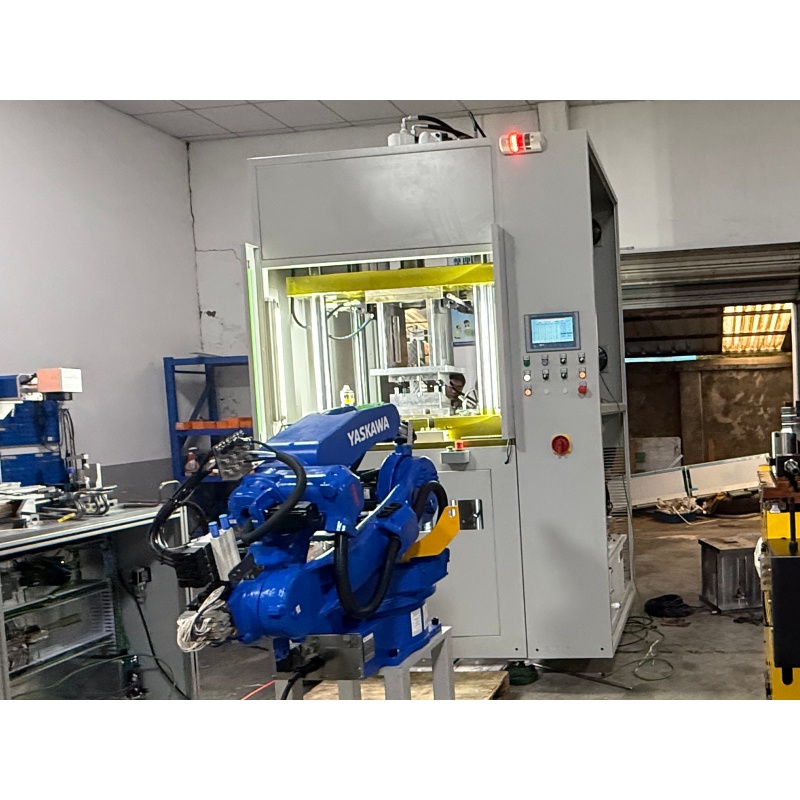
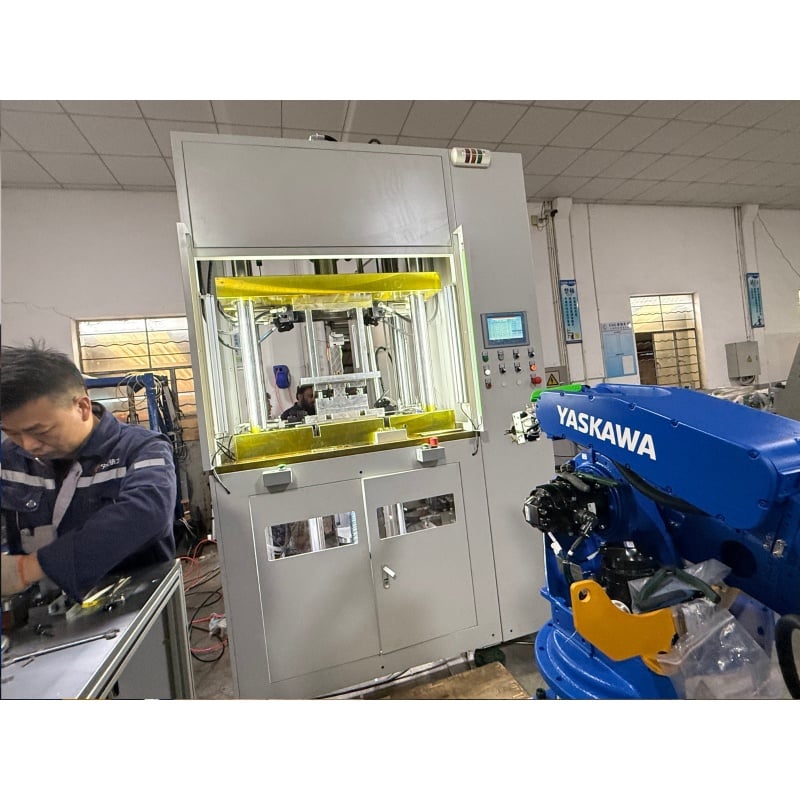
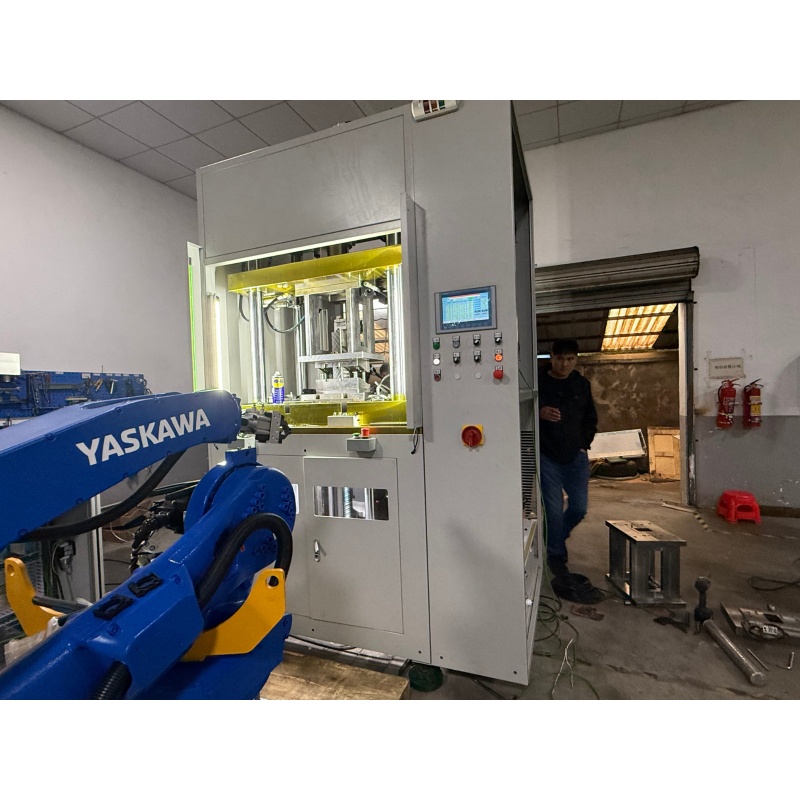
Maszyna nadaje się do integracji w linii produkcyjnej i może przyczynić się do skrócenia czasu obróbki przypadającego na pojedynczą część, zwiększenia wydajności oraz spełnienia wymogów ciągłej produkcji partii obowiązujących w branży części samochodowych.
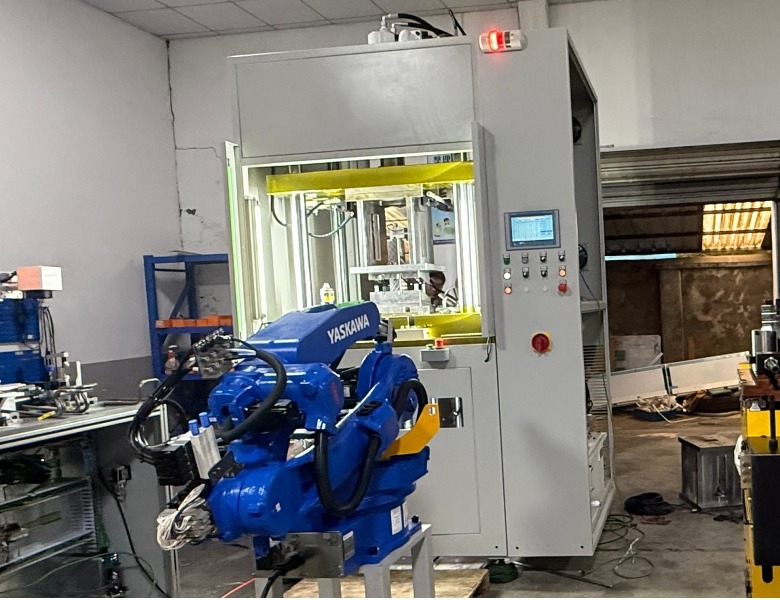
Maszyna może pełnić funkcję dedykowanego urządzenia do nacinania w procesie produkcji drążków podgłówek samochodowych. Może być zintegrowana z operacjami poprzedzającymi i następującymi, wspierając płynniejszy, zautomatyzowany przepływ pracy.
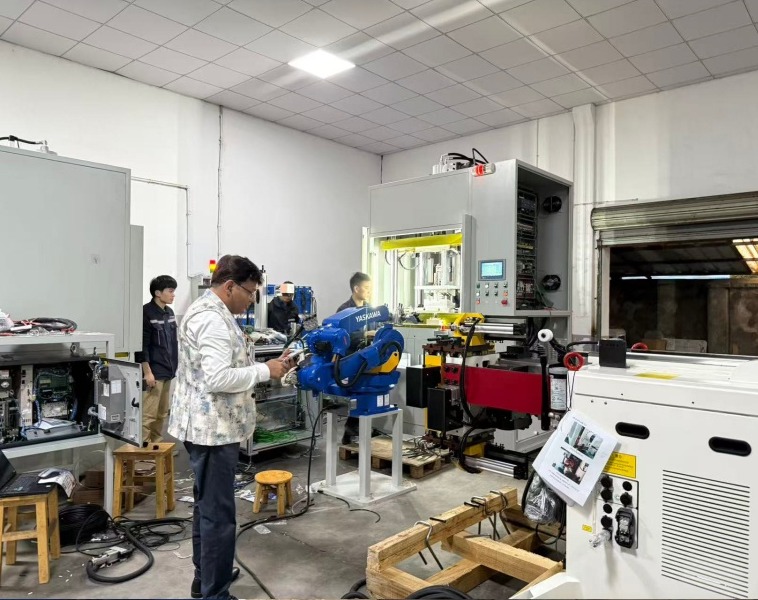
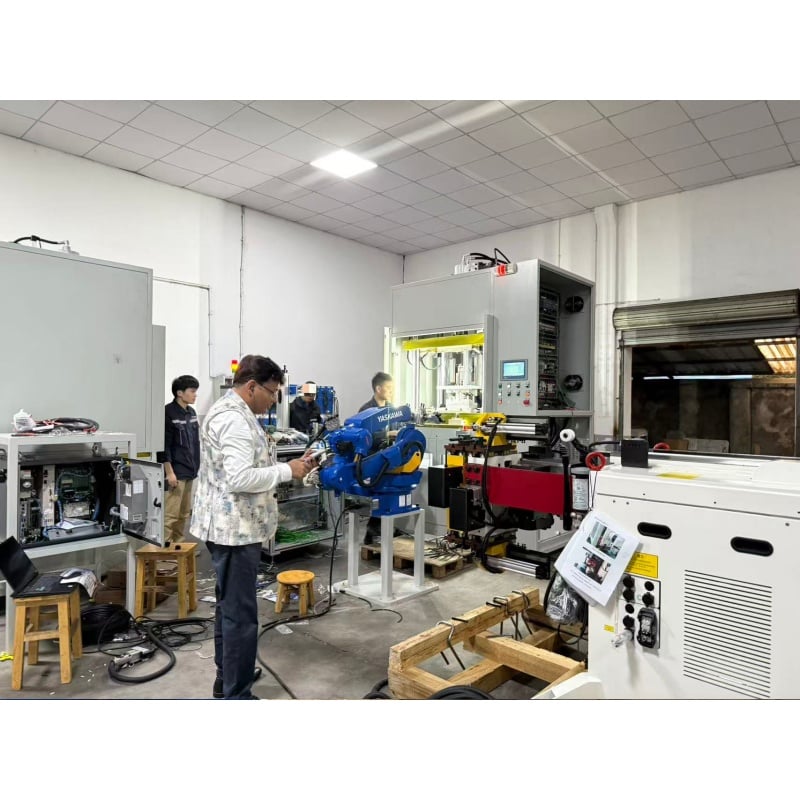
Aby pokonać wyzwania związane z niestabilną głębokością nacięć, nadmiernymi wykwitami oraz słabą powtarzalnością w warunkach intensywnego wytwarzania u wiodącego japońskiego dostawcy pierwszego stopnia w Tajlandii, Baorui Machinery wdrożyła hydrauliczne, automatyczne rozwiązanie do nacinania BR-18CNC; wykorzystując precyzyjny system sterowania hydraulicznego oraz technologię obróbki bez wykwitów, osiągnięto przełom techniczny. Rozwiązanie to zapewniło dokładność nacięć (do 3 mm głębokości) oraz jakość wykończenia powierzchni zgodną z surowymi standardami producenta OEM dotyczącymi płynności regulacji fotela, jednocześnie znacząco optymalizując cykle produkcyjne dzięki pełnej automatyzacji i umożliwiając klientowi utrzymanie statusu kluczowego dostawcy w globalnym łańcuchu dostaw systemów foteli samochodowych przy dostawach bez wad.

 EN








