
Element |
Imię i nazwisko |
Jednostka |
Dane |
Uwagi |
|
1 |
Moc formująca cylindry |
Ton |
20 |
Maks. 26 ton |
|
2 |
Maks. średnica formowania |
mm |
∅133 × 2,0 |
Średnica *Grubość |
|
3 |
Min. średnica formowania |
mm |
∅30 × 2,0 |
|
|
4 |
Minimalna długość formowania |
mm |
30 |
|
|
5 |
Maksymalna długość formowania |
mm |
Bez limitu |
|
|
6 |
Wysokość maszyny |
mm |
1150 |
|
|
7 |
Przetwarzanie produktu czas |
s |
~18 |
Zależy od rysunki |
|
8 |
Czas wymiany oprzyrządowania |
mIN |
~10 |
|
|
9 |
Powtarzalna pozycja dokładność |
Średnica zewnętrzna garbu |
mm |
±0.2 |
Formowanie garbu obiekt obrabiany tolerancja |
|
Garb kontur |
mm |
0.2 |
|
||
|
garb cieniowanie |
mm |
≤20% |
|
||
|
|
|
|
||
10 |
Proces kontrola typ |
Średnica zewnętrzna garbu |
|
Cylinder + enkoder + oprzyrządowanie |
|
|
Garb kontur |
|
Cylinder + enkoder + oprzyrządowanie |
|
||
garb |
|
Wykonania narzędzi |
|
||
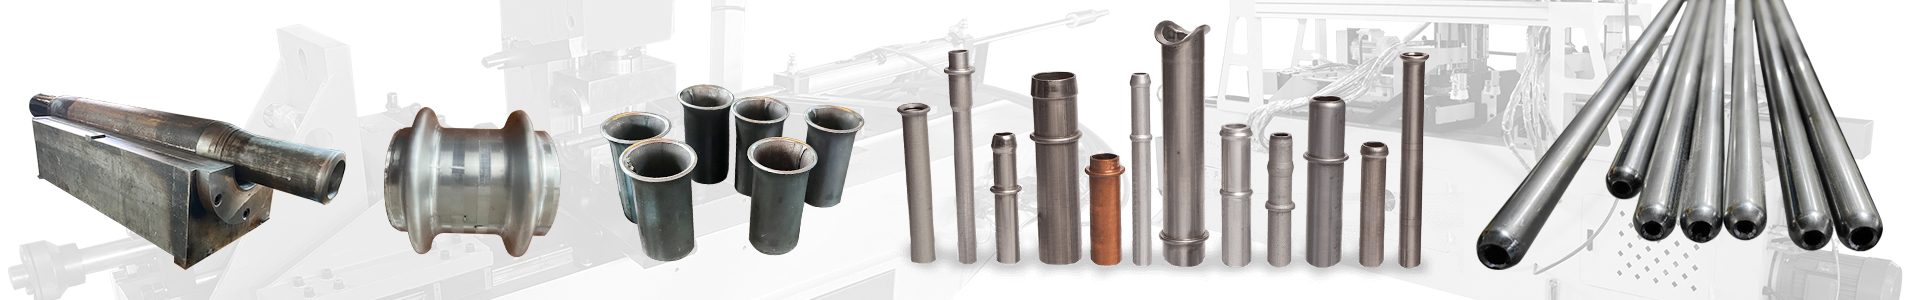
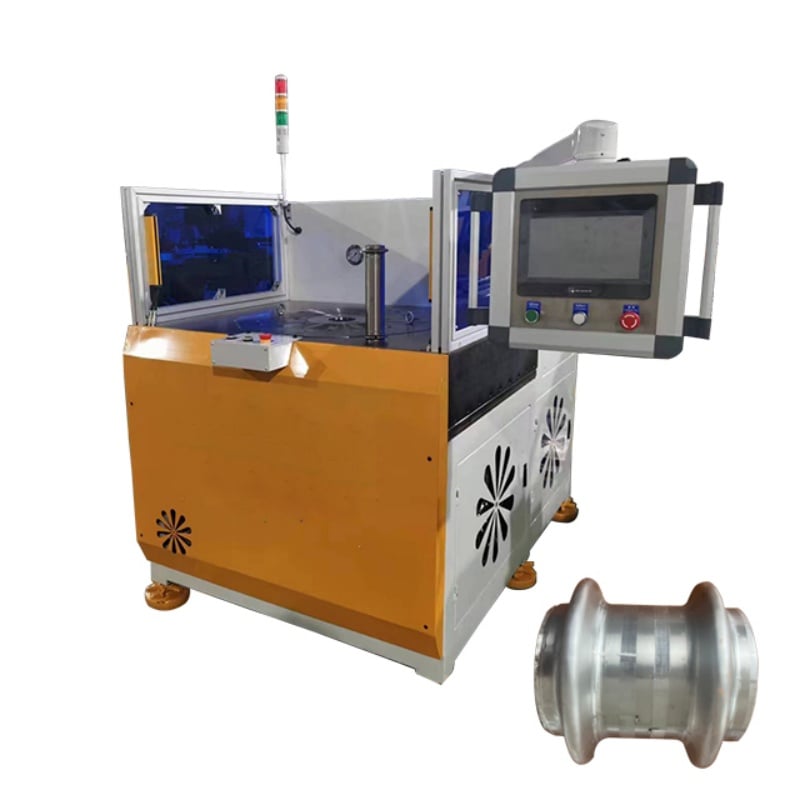
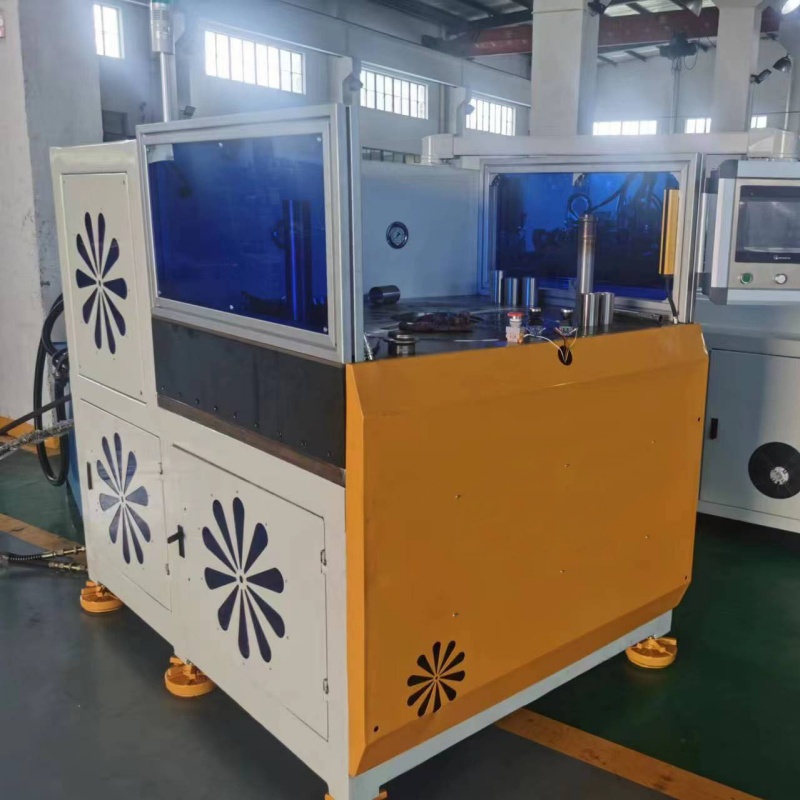
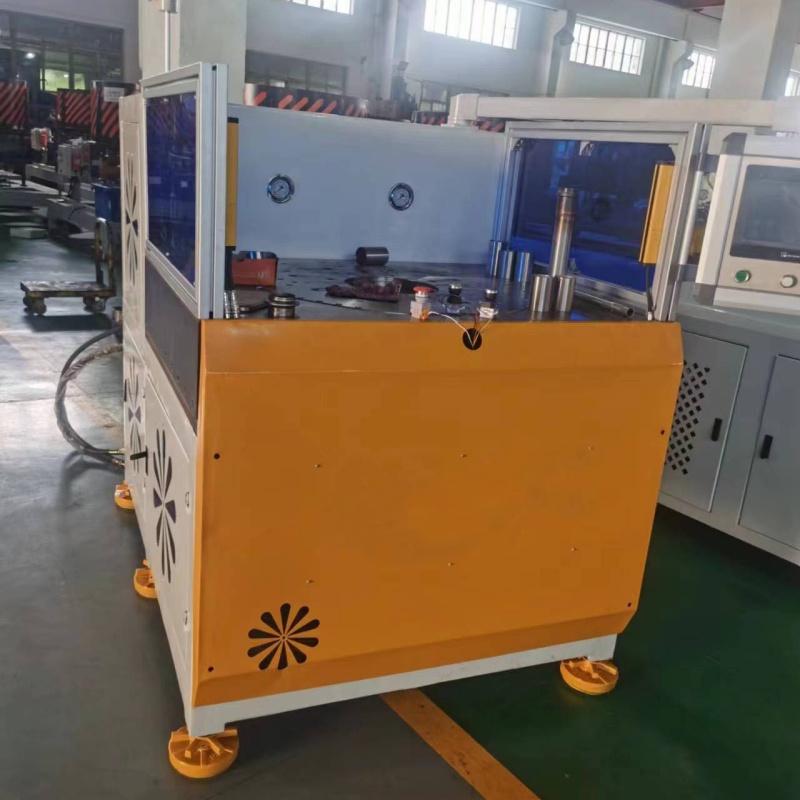
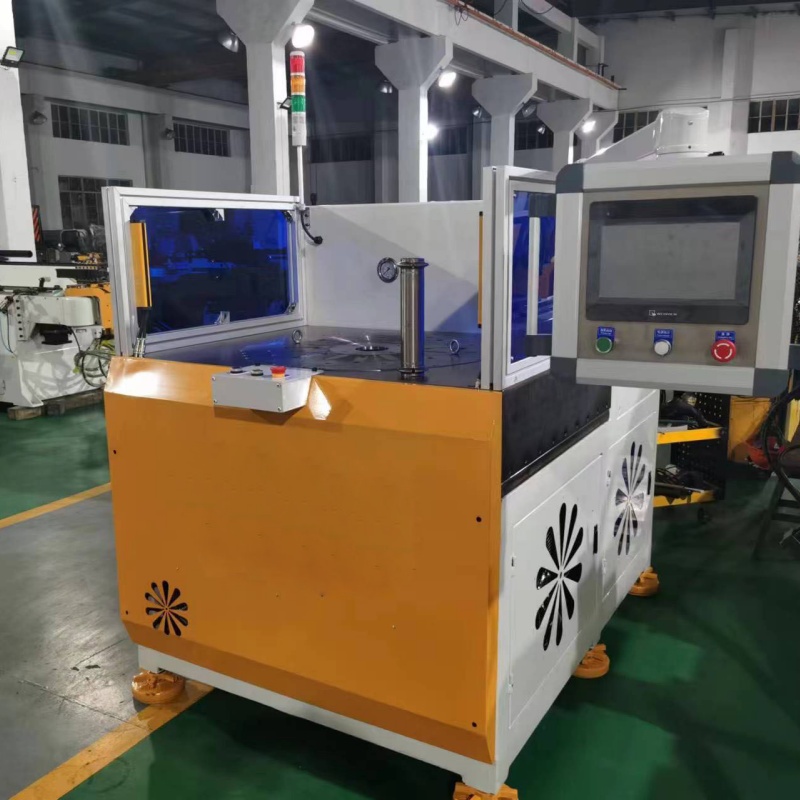
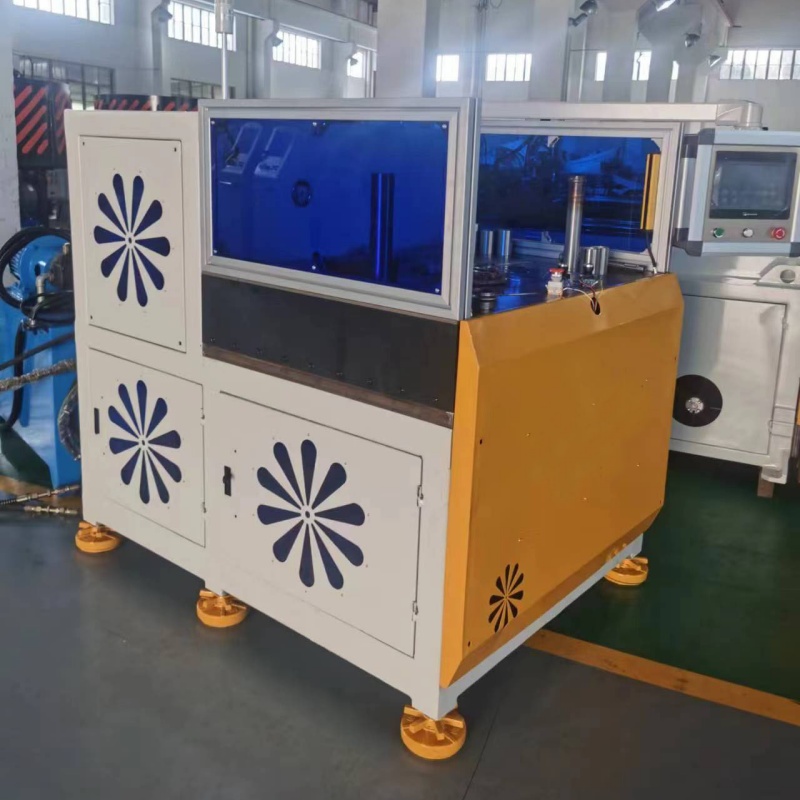
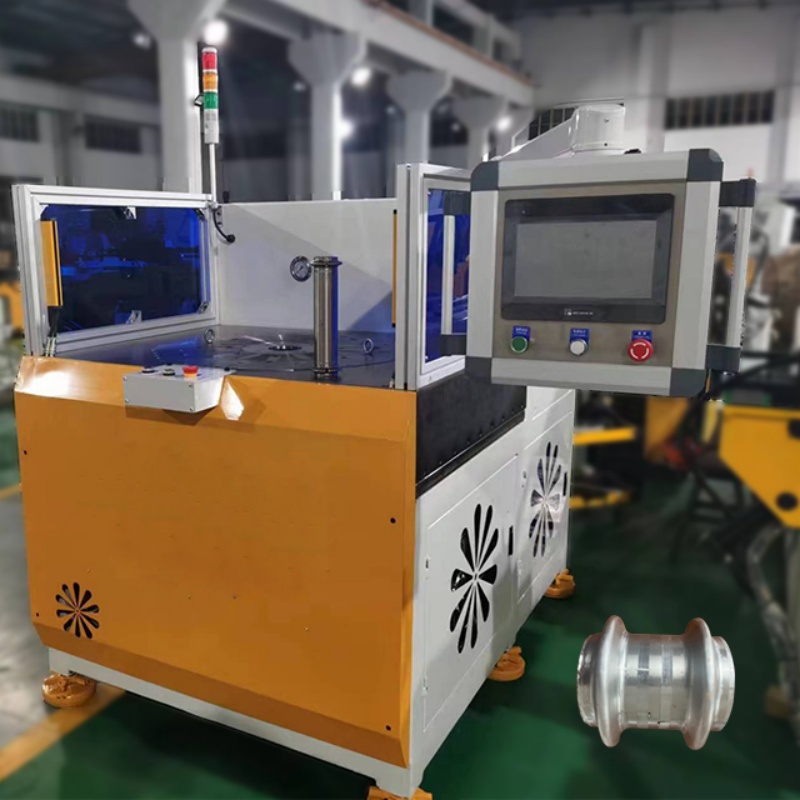
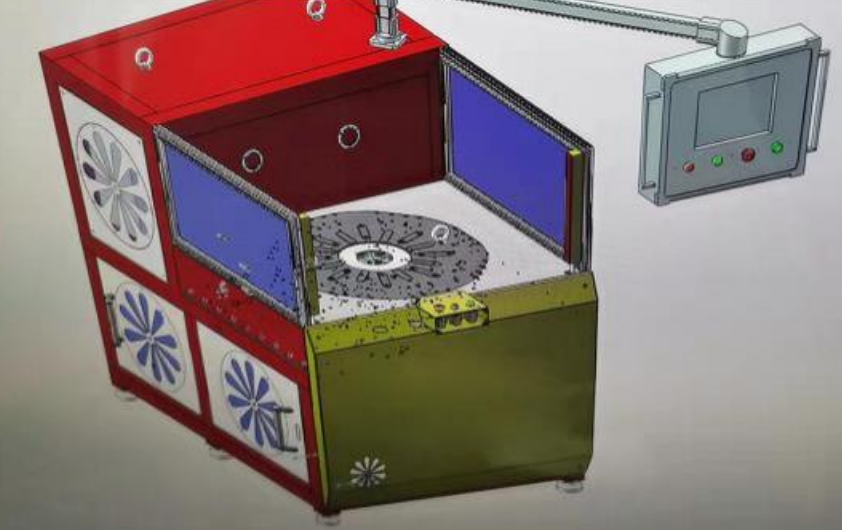
maszyna jest przeznaczona do tworzenia guzków, wybrzuszeń oraz specjalnych profili na rurach. Dedykowane narzędzia mogą być skonfigurowane zgodnie z rysunkiem produktu, aby spełnić różne wymagania lokalnego kształtowania.
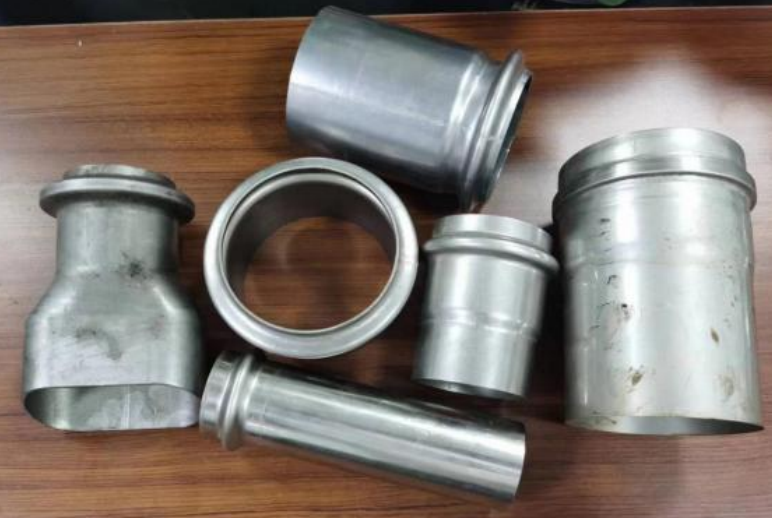
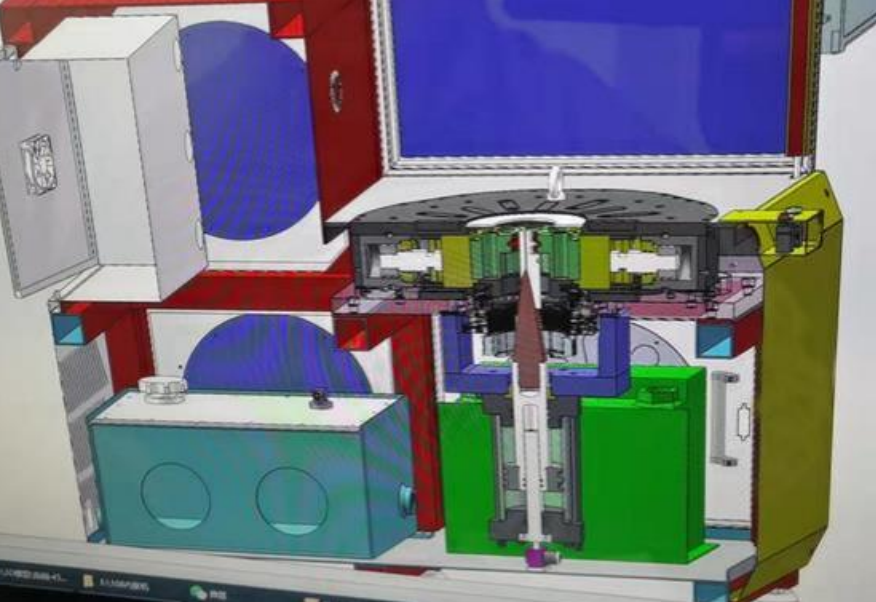
Silnik serwonapędowy napędza układ hydrauliczny i umożliwia regulację prędkości kształtowania oraz profilów ruchu. Dzięki temu zapewniona jest płynniejsza praca oraz kontrola temperatury oleju i zużycia energii podczas długotrwałej produkcji.
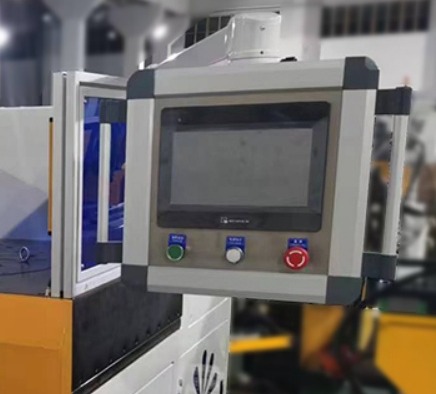
Maszyna wyposażona jest w system sterowania PLC oraz 10-calowy ekran dotykowy. Główne dane związane z kształtowaniem można wprowadzać i dostosowywać za pośrednictwem interfejsu HMI, co czyni obsługę intuicyjną, a zmianę produktu wygodną.
Średnica garbu i jego kontur są kontrolowane poprzez zsynchronizowaną pracę cylindrów hydraulicznych, enkoderów oraz dedykowanego narzędzia. Dzięki temu poprawiane są spójność położenia i konturu kształtowanego elementu oraz ograniczane są odchylenia wymiarowe.
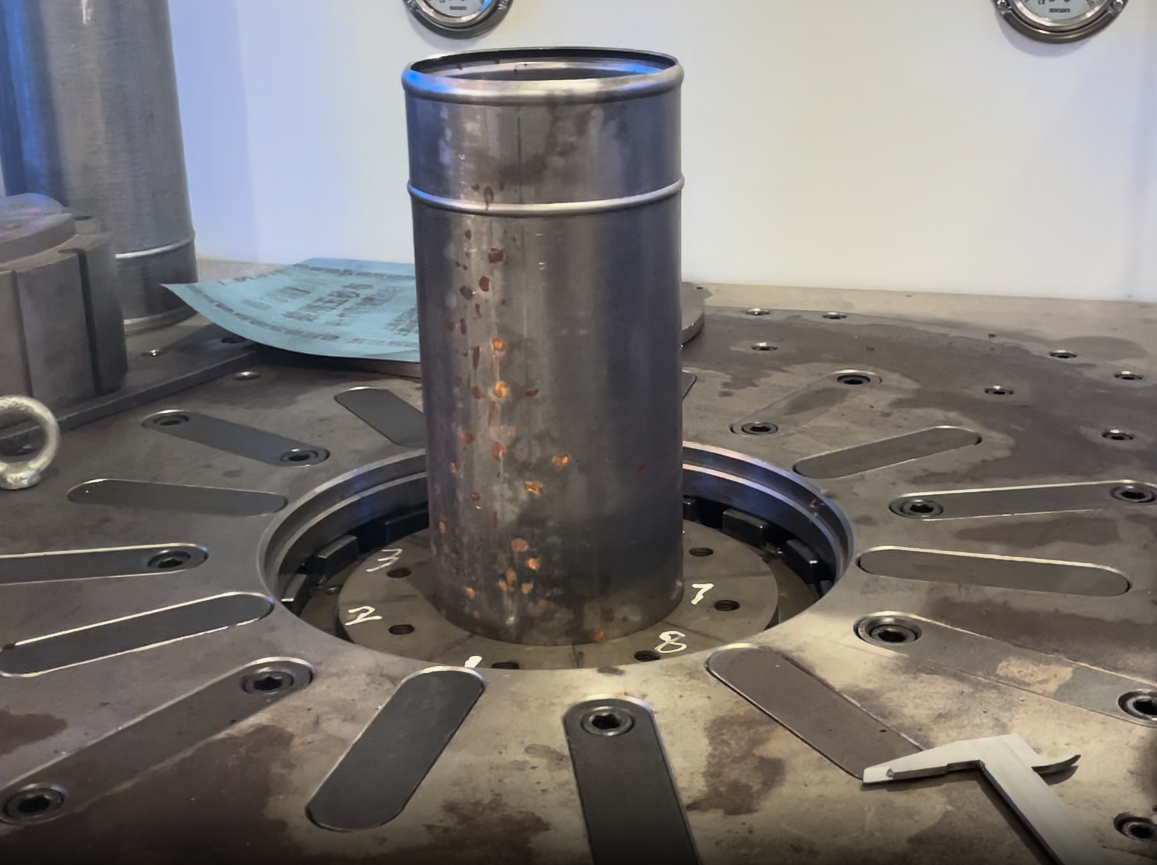
Główny mechanizm zaciskania wykorzystuje wielopunktową, równomiernie rozłożoną konfigurację do bezpiecznego utrzymywania rury w trakcie kształtowania. Zapobiega to poślizgowi, przesunięciom oraz lokalnym deformacjom.
Maszyna jest wyposażona w system automatycznego smarowania, chłodnicę oleju oraz system chłodzenia szafy elektrycznej. Te cechy wspierają stabilną pracę układu hydraulicznego i kluczowych ruchomych komponentów podczas ciągłej produkcji.
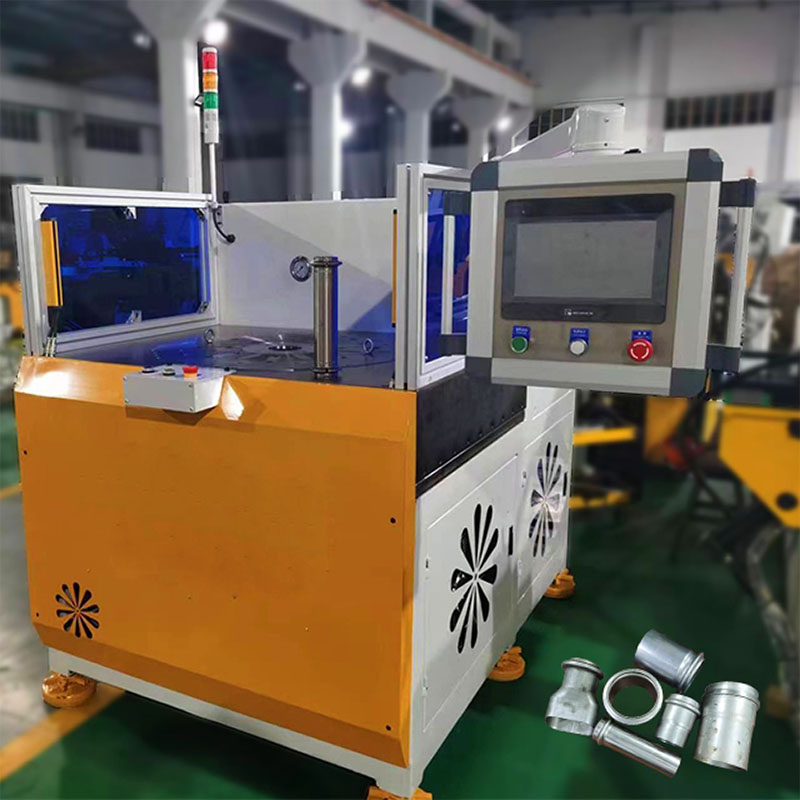
Aby rozwiązać problemy związane z niestabilną grubością ścianki oraz potencjalnym ryzykiem przecieków w miejscach połączeń przewodów podczas masowej produkcji wysoce wydajnych rur o profilu garbu dla znanej niemieckiej firmy OEM dostarczającej systemy wydechowe do pojazdów – gdzie skrajna precyzja kształtowania jest kluczowa dla bezpiecznego dopasowania przewodów – firma Baorui Machinery wdrożyła rozwiązanie do precyzyjnego kształtowania końcówek rur; charakteryzujące się wyjątkową stabilnością hydrauliczną oraz niestandardowymi projektami matryc, te systemy umożliwiają dokładne kształtowanie metodą wytłaczania garbów na końcówkach rur wydechowych ze stali nierdzewnej i węglowej. To rozwiązanie zapewnia, że profile garbów spełniają w pełni surowe niemieckie normy uszczelniania stosowane w przemyśle motocyklowym i samochodowym, znacznie zwiększając współczynnik zgodności na każdej linii produkcyjnej oraz wspierając klienta w utrzymaniu statusu kluczowego dostawcy w sektorze dostaw wysokiej klasy dla europejskich producentów pojazdów poprzez spełnienie wymogów dotyczących częstych dostaw.

 EN








