
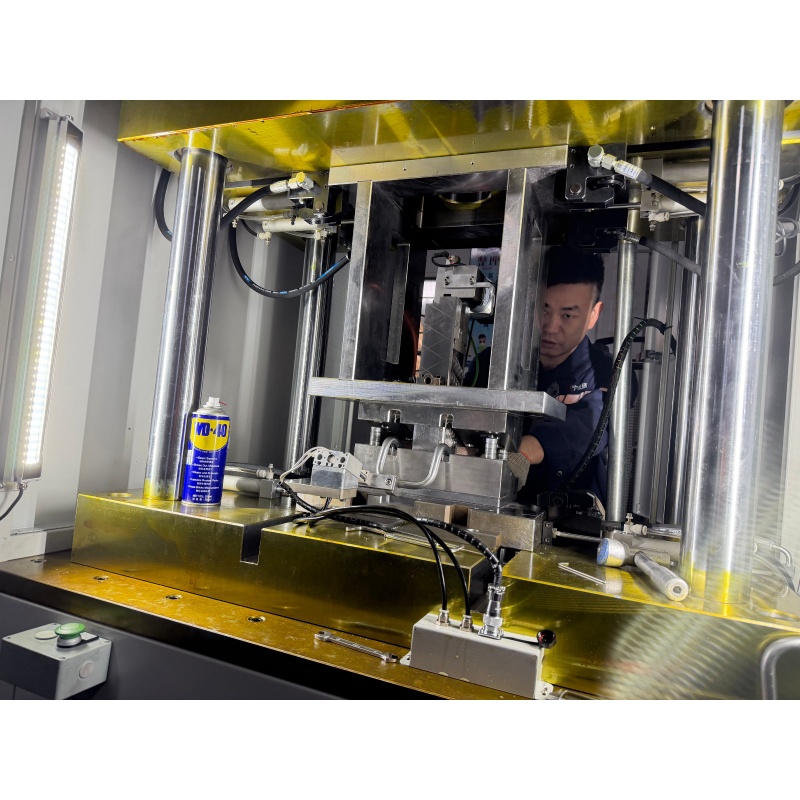
| Nein. | Name | Einheit | Parameter |
| 1 | Maximaler Zahn-Einpresstube-Durchmesser | mm | 18 |
| 2 | Maximale Zufuhrlänge | mm | Unbegrenzt |
| 3 | Maximale Zahn-Einpresstiefe | mm | 3 |
| 4 | Minimale Vorschublänge | mm | 50 |
| 5 | Minimale Spannlänge | mm | 50 |
| 6 | Klemmschlag | mm | 60 |
| 7 | Arbeitstakt | S | 6-12 |
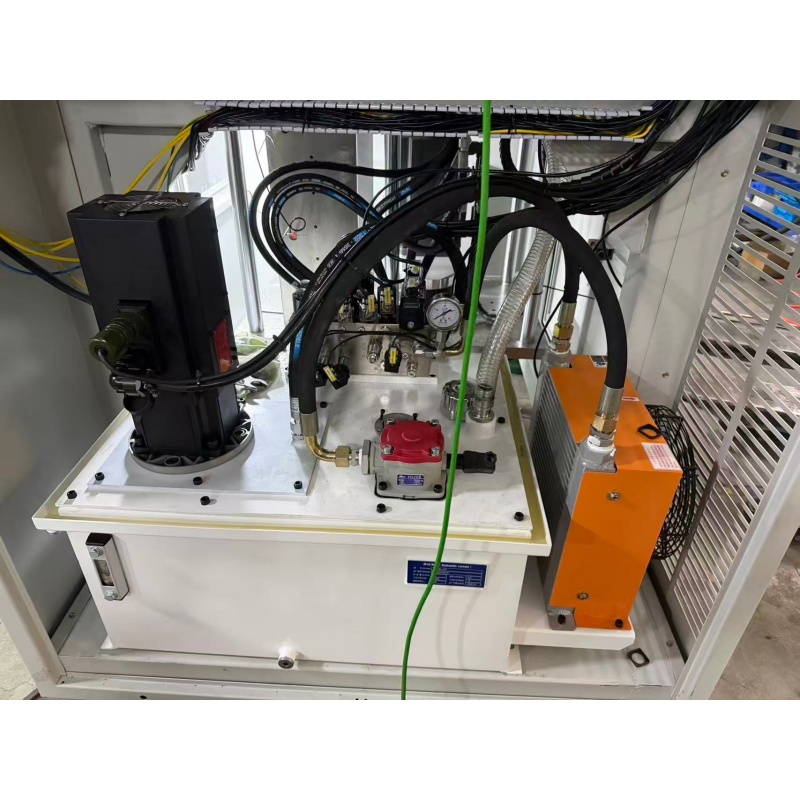
| 8 | Ölpumpenfördermenge | L/min | 19 |
| 9 | Steuersystem | PLC | |
| 10 | Betriebsschnittstelle | Touchscreen | |
| 11 | Gesamtmotorleistung | hp | 22.25 |
| 12 | Arbeitsdruck des Ölzylinders | Kg/cm | 80-120 |
| 13 | Nennarbeitsdruck der Hydraulik | Kg/cm | 100 |
| 14 | Maschinenvolumen | mm | 2200*1200*1800 |
| 15 | Maschinengewicht | kg | 3500 |
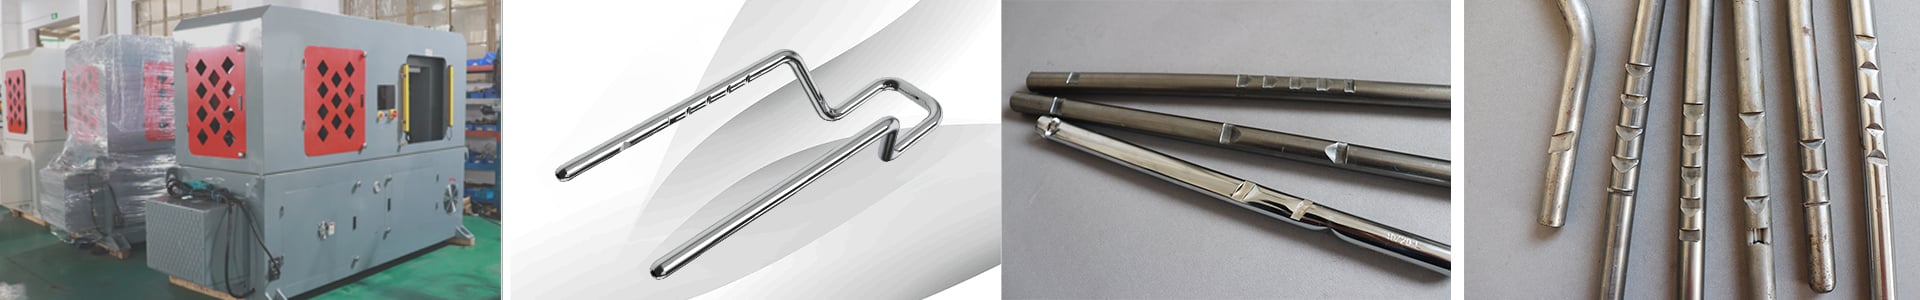
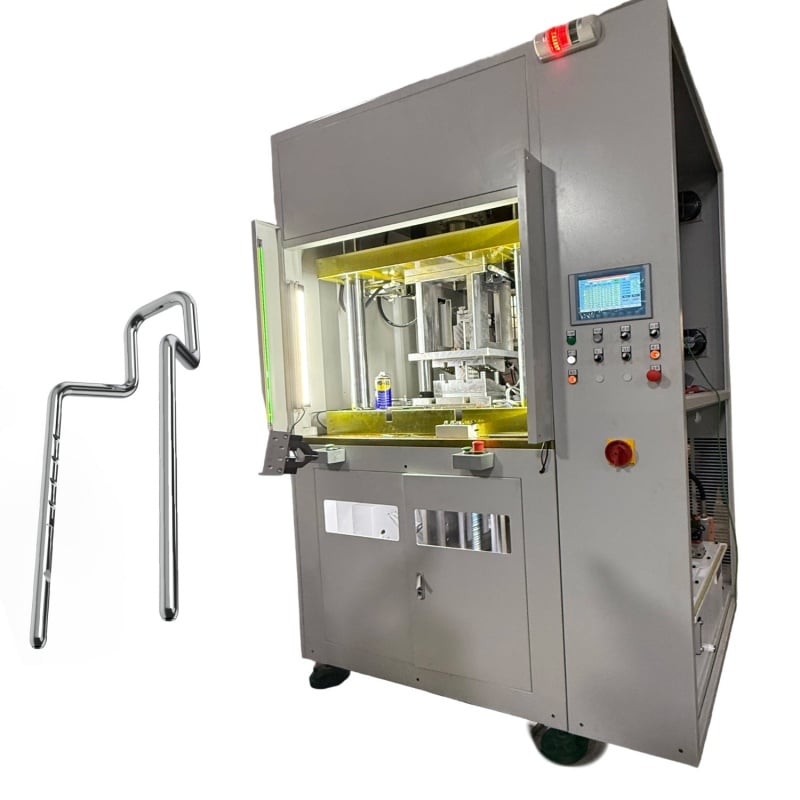
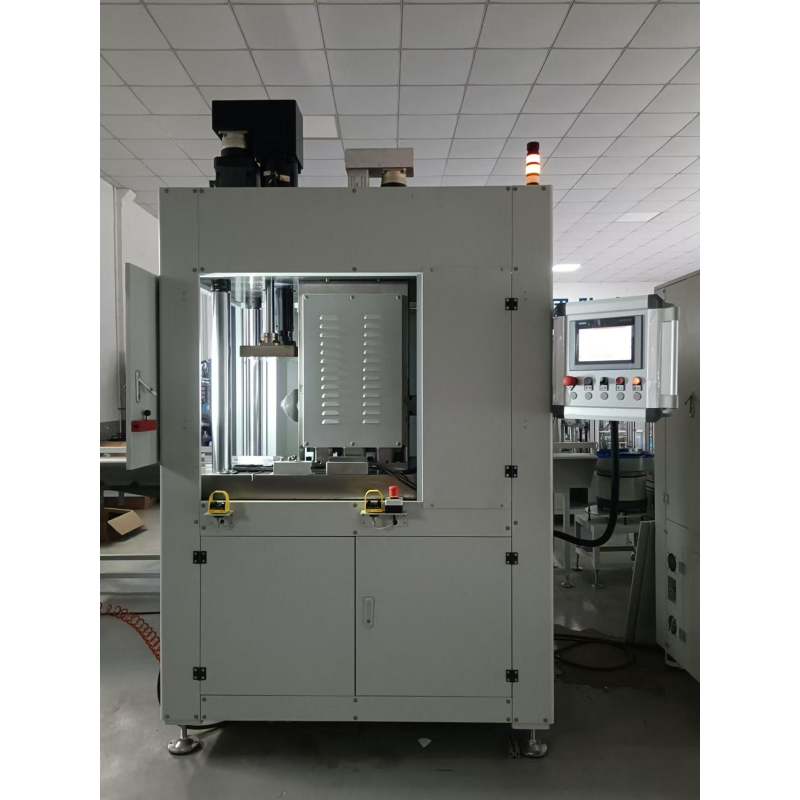
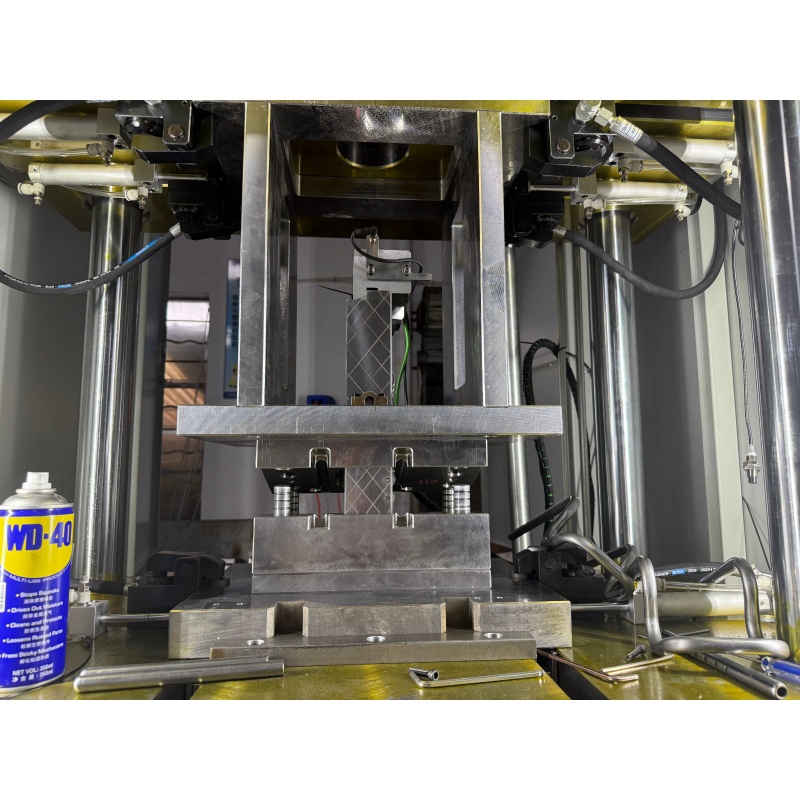
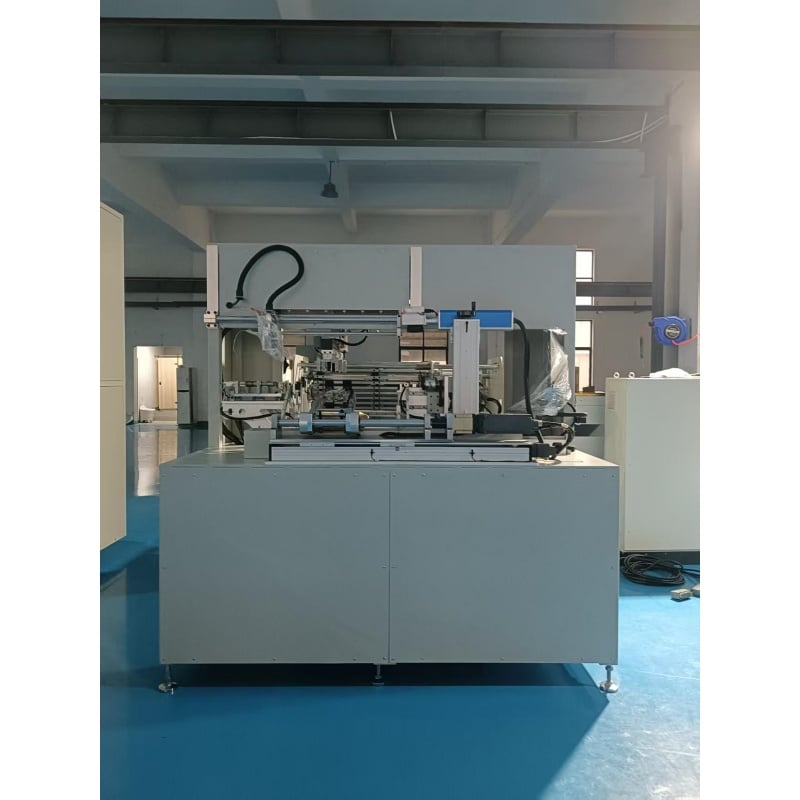
Die Maschine ist speziell für das Aussparen von Automobil-Kopfstützenstangen ausgelegt. Sie bietet eine stabile Zahnformung entsprechend den Produktanforderungen und trägt so zur Verbesserung der Passgenauigkeit zwischen Kopfstützenstange und zugehörigen Komponenten bei.
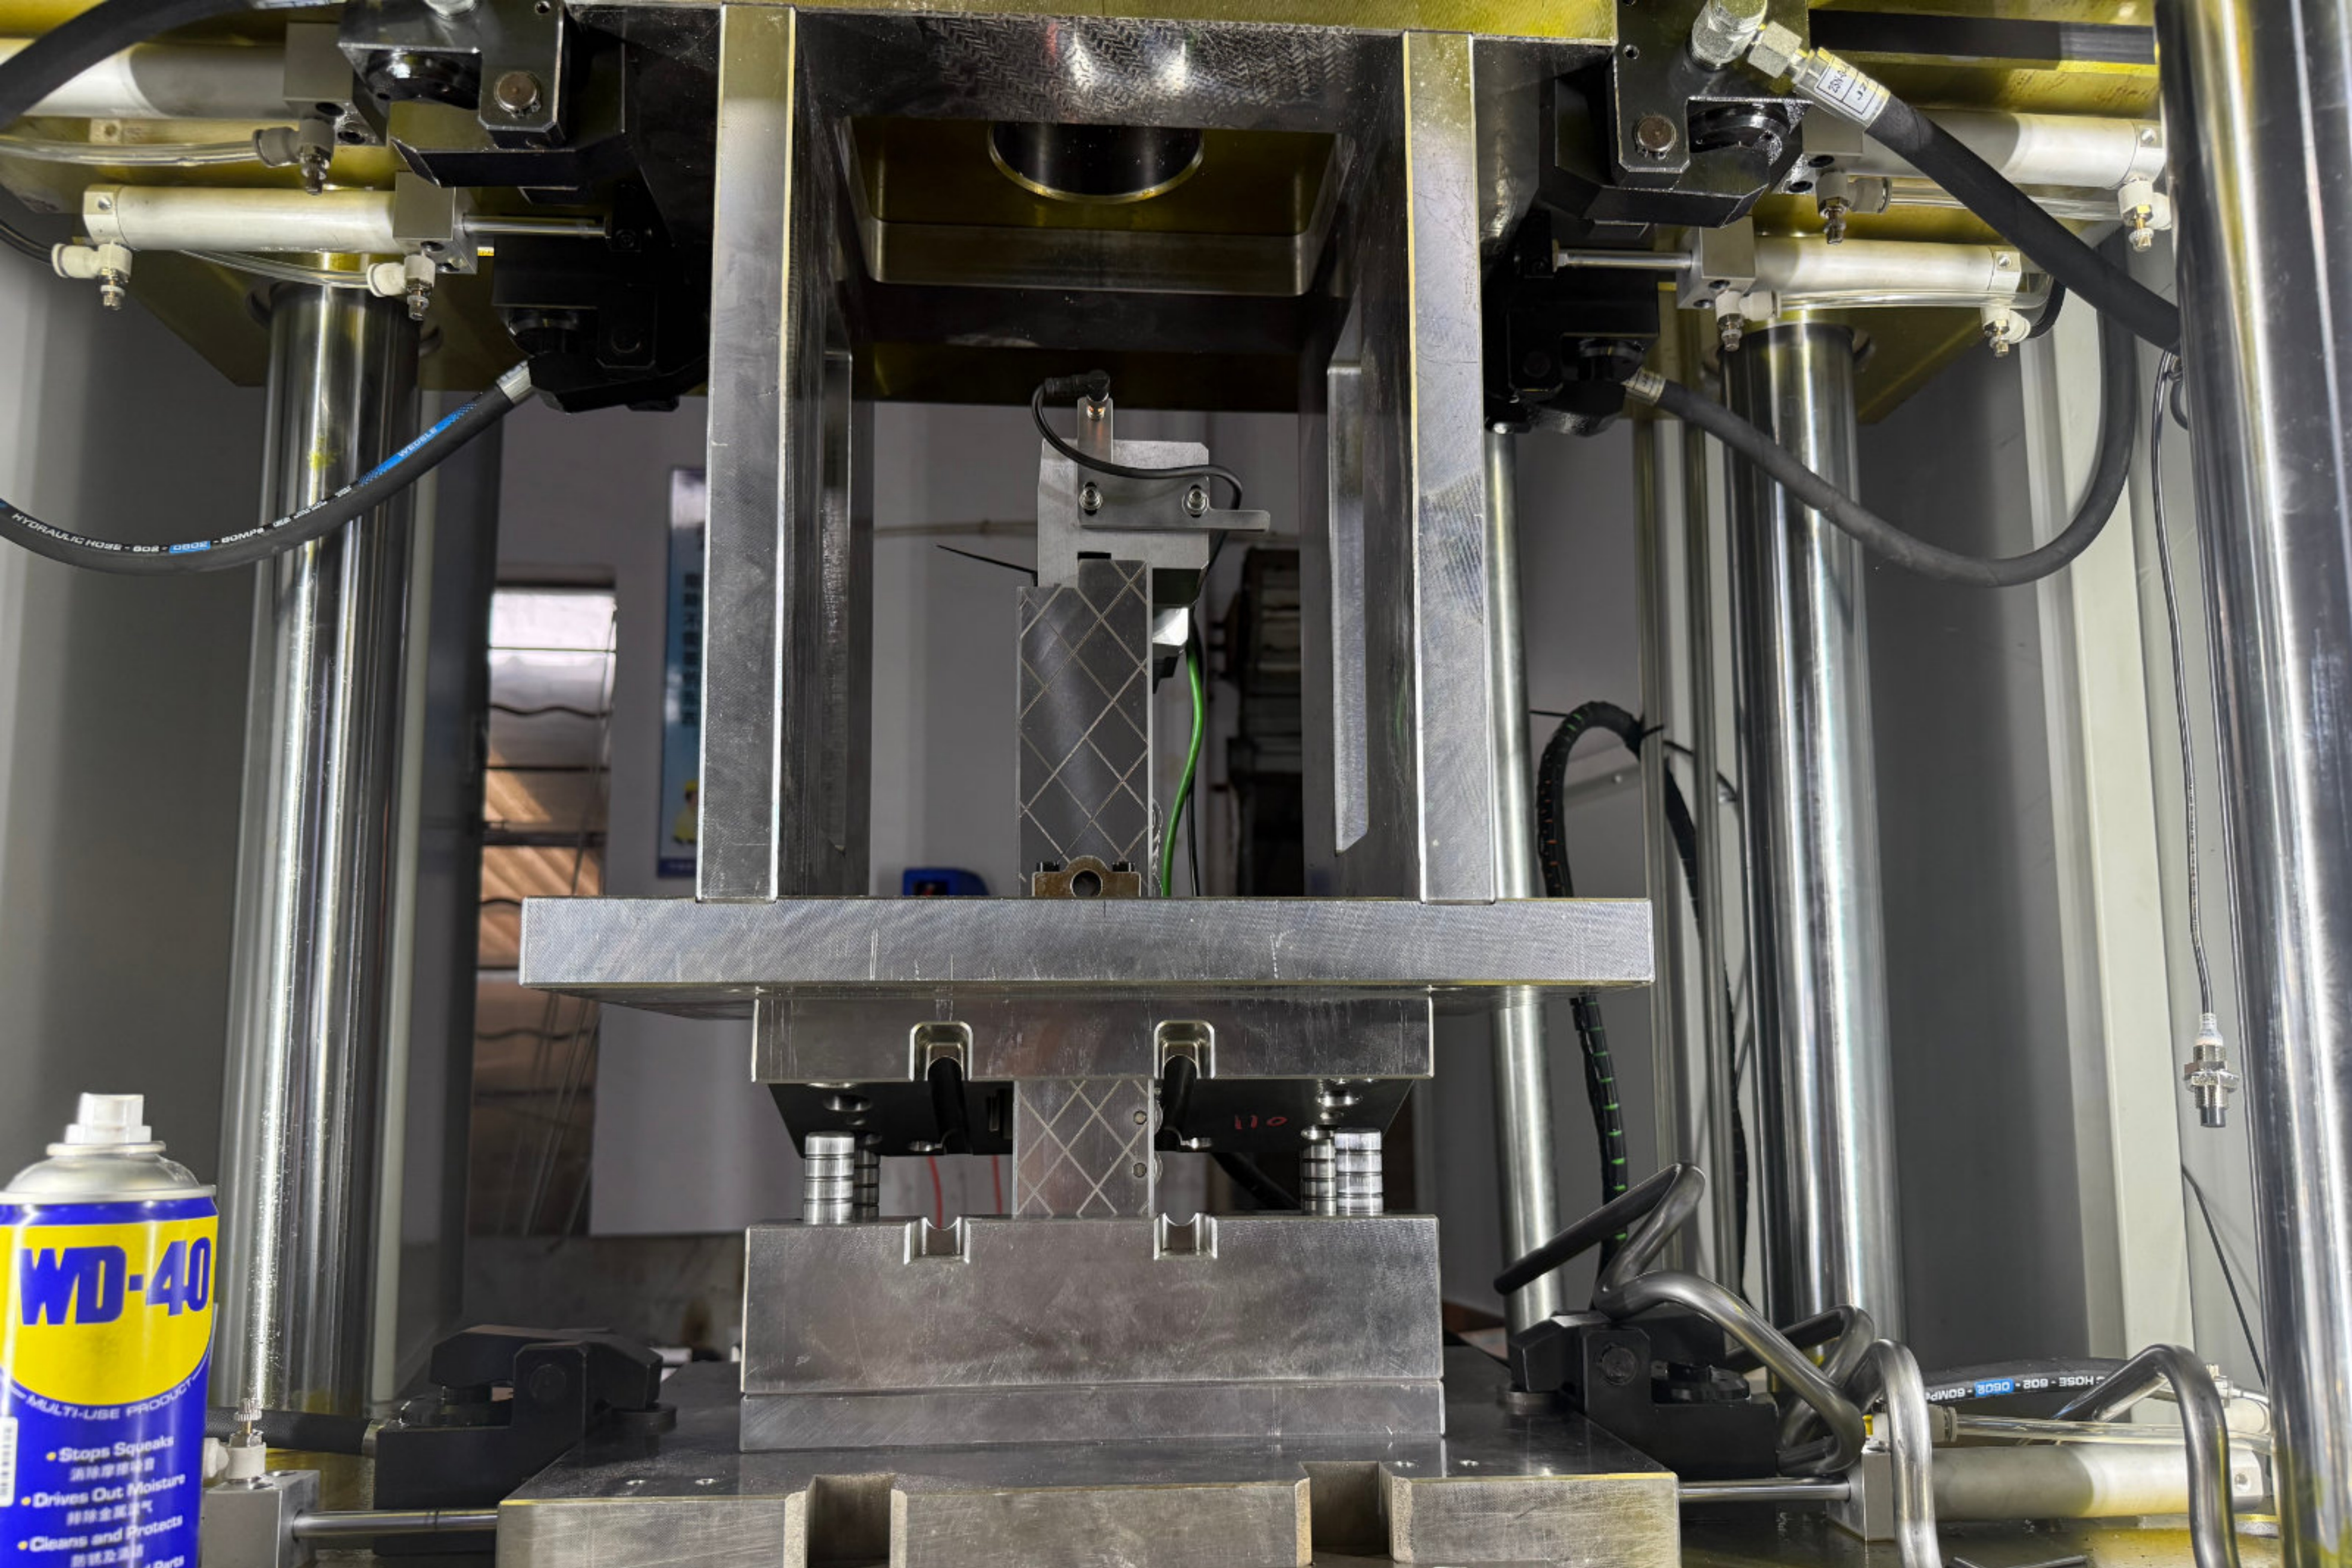
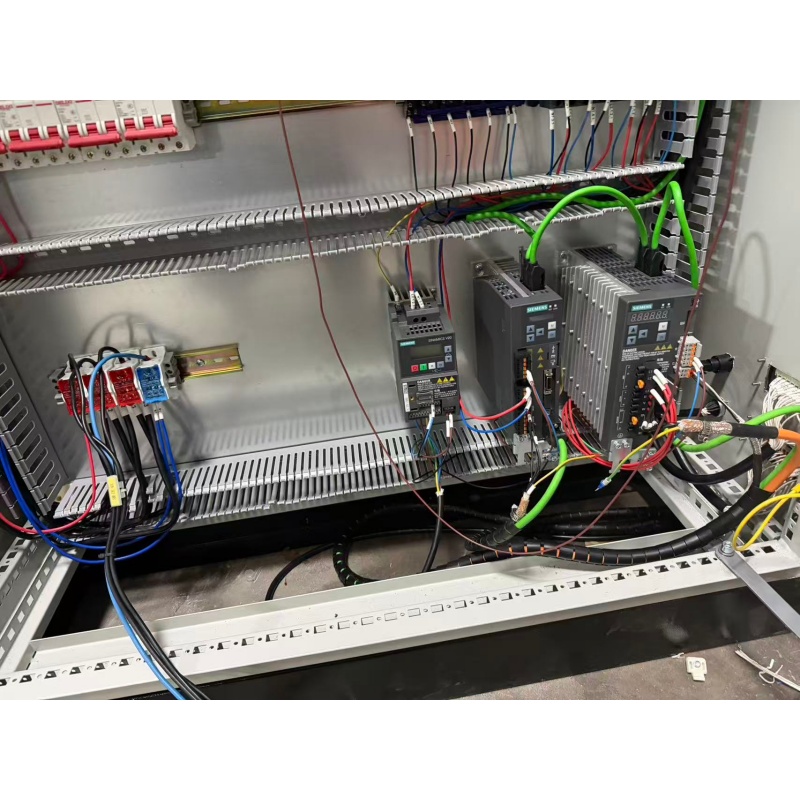
Das CNC-Steuerungssystem hilft dabei, konstante Aussparungspositionen und Bearbeitungsergebnisse zu gewährleisten, wodurch Schwankungen zwischen Produktionschargen reduziert werden und die Maschine für die Fertigung von Automobilkomponenten geeignet ist.
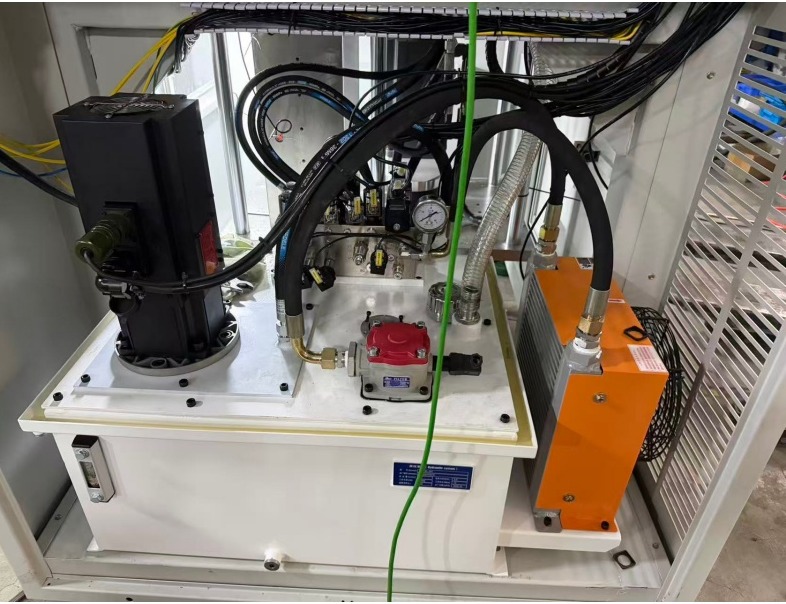
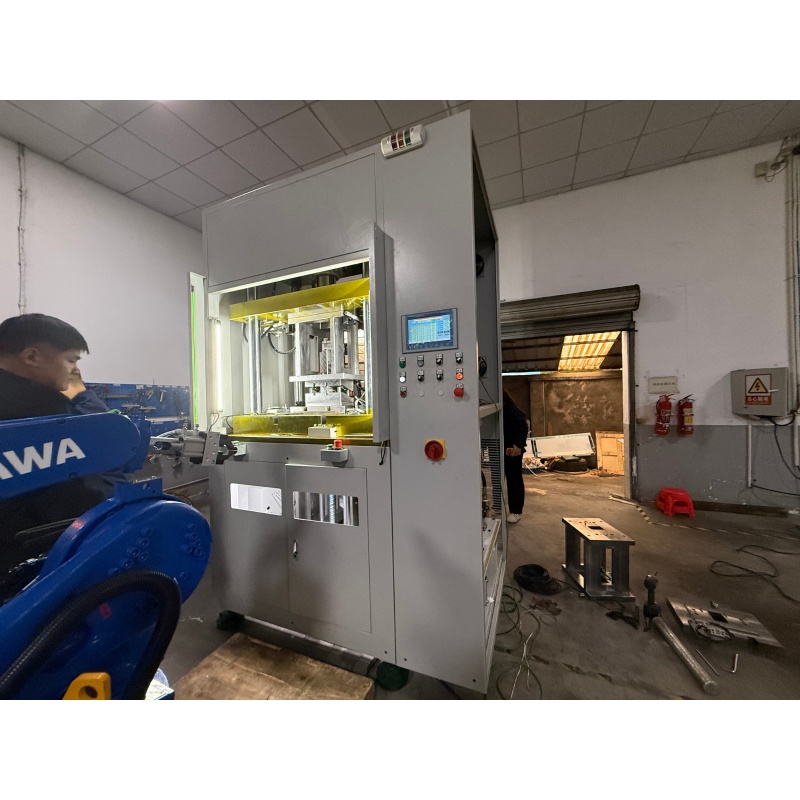
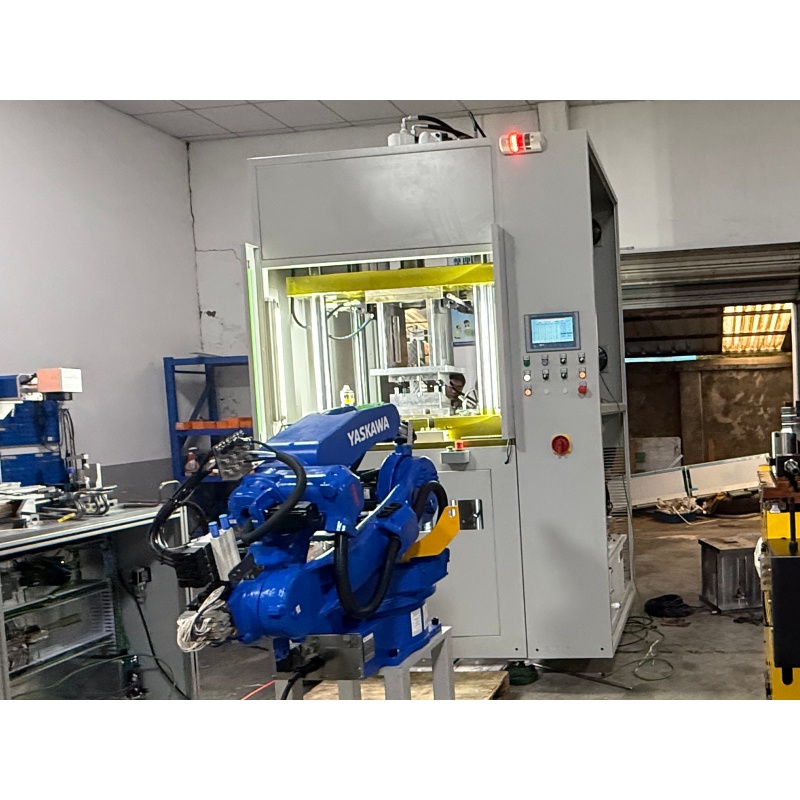
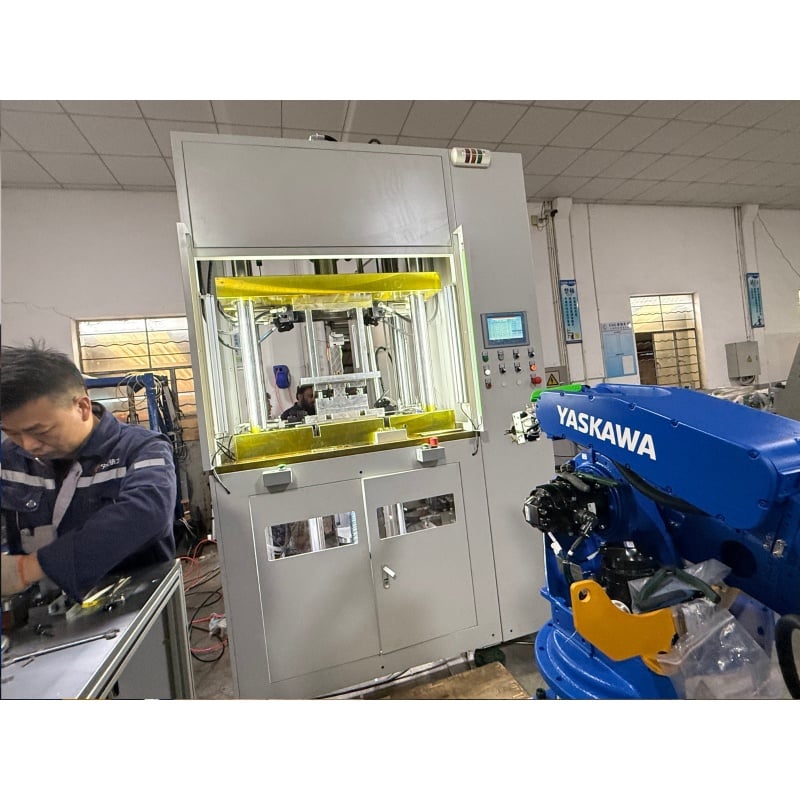
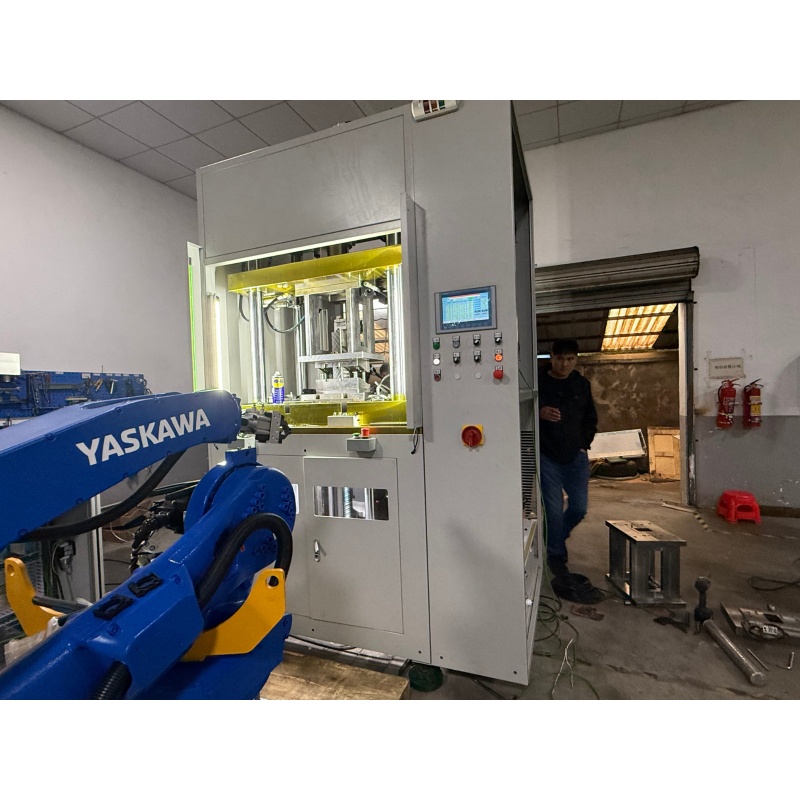
Die Maschine eignet sich für die Integration in Fertigungsstraßen und kann dazu beitragen, die Bearbeitungszykluszeit pro Werkstück zu verkürzen, die Ausbringung zu steigern und die Anforderungen an eine kontinuierliche Serienfertigung der Automobilzulieferindustrie zu erfüllen.
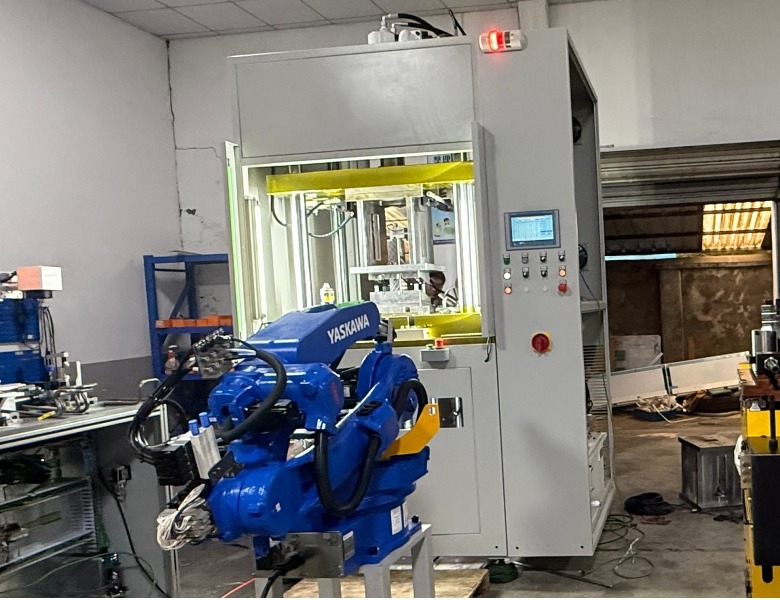
Die Maschine kann als spezielle Aussparungseinheit im Produktionsprozess von Kopfstützstangen für Automobile eingesetzt werden. Sie lässt sich mit vorgelagerten und nachgelagerten Prozessen verbinden, um einen reibungsloseren automatisierten Arbeitsablauf zu unterstützen.
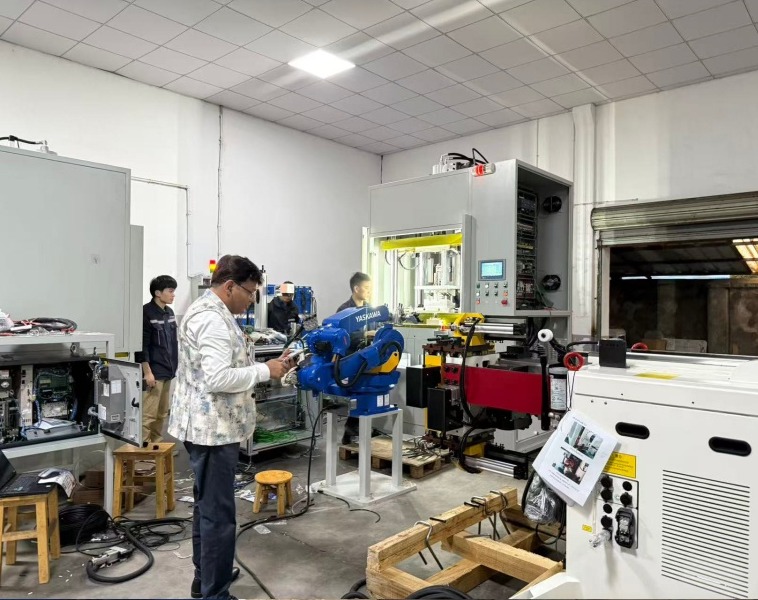
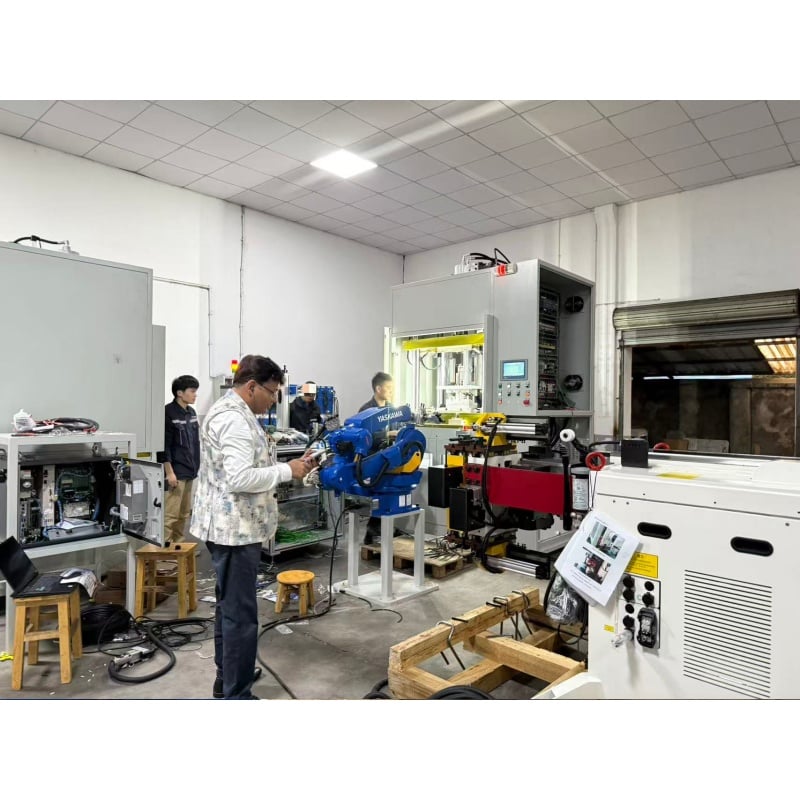
Um die Herausforderungen einer inkonsistenten Kerbtiefe, übermäßiger Grate und mangelhafter Konsistenz unter hohem Produktionsdruck für einen führenden japanischen Zulieferer der Stufe 1 in Thailand zu bewältigen, setzte Baorui Machinery die hydraulische automatische Kerbmaschine BR-18CNC ein; durch den Einsatz eines präzisen hydraulischen Steuersystems und einer gratfreien Bearbeitungstechnologie erzielten wir einen technischen Durchbruch. Diese Lösung gewährleistete, dass Kerbgenauigkeit (bis zu 3 mm Tiefe) und Oberflächenbeschaffenheit vollständig den strengen OEM-Anforderungen an die Laufruhe der Sitzverstellung entsprachen, während gleichzeitig die Produktionszyklen durch vollständige Automatisierung deutlich optimiert wurden – was dem Kunden half, seine Position als Kernlieferant in der globalen Automobil-Sitzsystem-Kette mit lieferungsorientierter Null-Fehler-Strategie zu sichern.

 EN








