
Artikel |
Name |
Einheit |
Daten |
Anmerkung |
|
1 |
Zylinderkraft beim Formen |
Tonnen |
20 |
Max. 26 Tonnen |
|
2 |
Maximaler Formdurchmesser |
mm |
∅133 × 2,0 |
Durchmesser *Stärke |
|
3 |
Minimaler Formdurchmesser |
mm |
∅30 × 2,0 |
|
|
4 |
Minimale Formlänge |
mm |
30 |
|
|
5 |
Maximale Formlänge |
mm |
Nicht beschränkt |
|
|
6 |
Maschinenhöhe |
mm |
1150 |
|
|
7 |
Produktverarbeitung zeit |
s |
~18 |
Abhängigen von zeichnungen |
|
8 |
Werkzeugwechselzeit |
mIN |
~10 |
|
|
9 |
Wiederholte Position genauigkeit |
Außendurchmesser des Buckels |
mm |
±0.2 |
Buckel-Formung werkstück toleranz |
|
Buckel kontur |
mm |
0.2 |
|
||
|
buckel dünnstellen |
mm |
≤20% |
|
||
|
|
|
|
||
10 |
Verfahren kONTROLLE typ |
Außendurchmesser des Buckels |
|
Zylinder + Encoder + Werkzeuge |
|
|
Buckel kontur |
|
Zylinder + Encoder + Werkzeuge |
|
||
buckel |
|
Werkzeug |
|
||
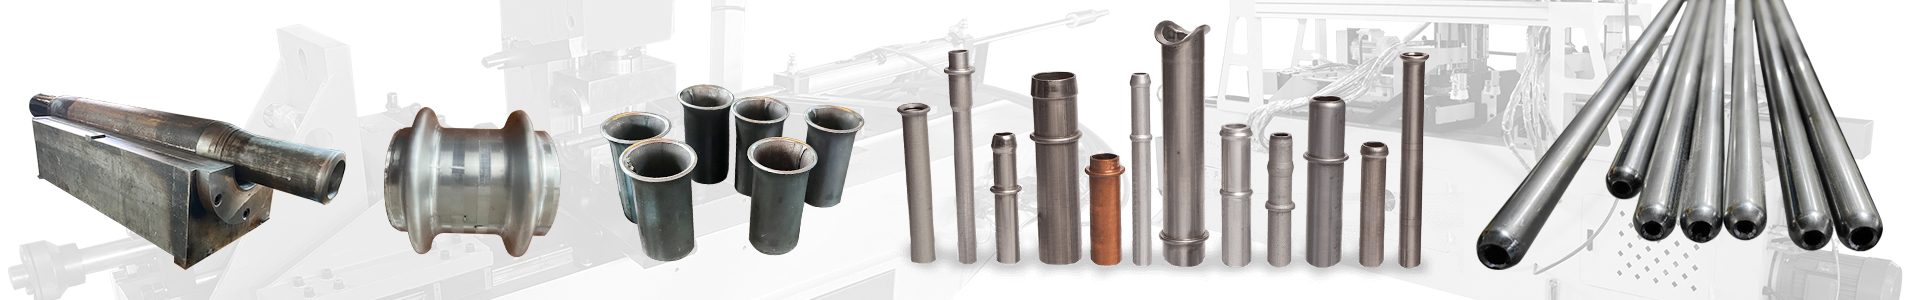
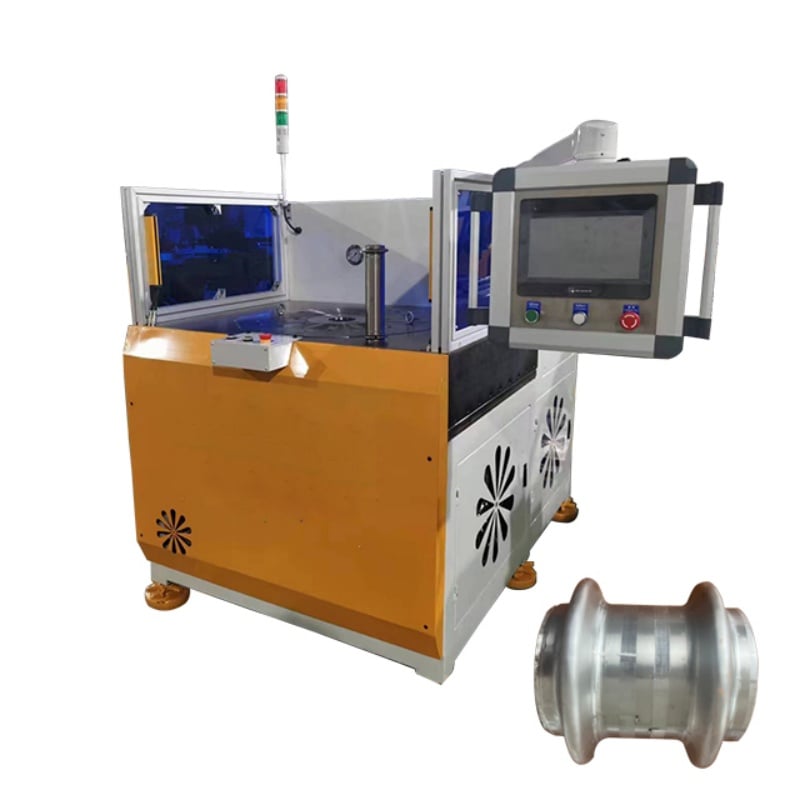
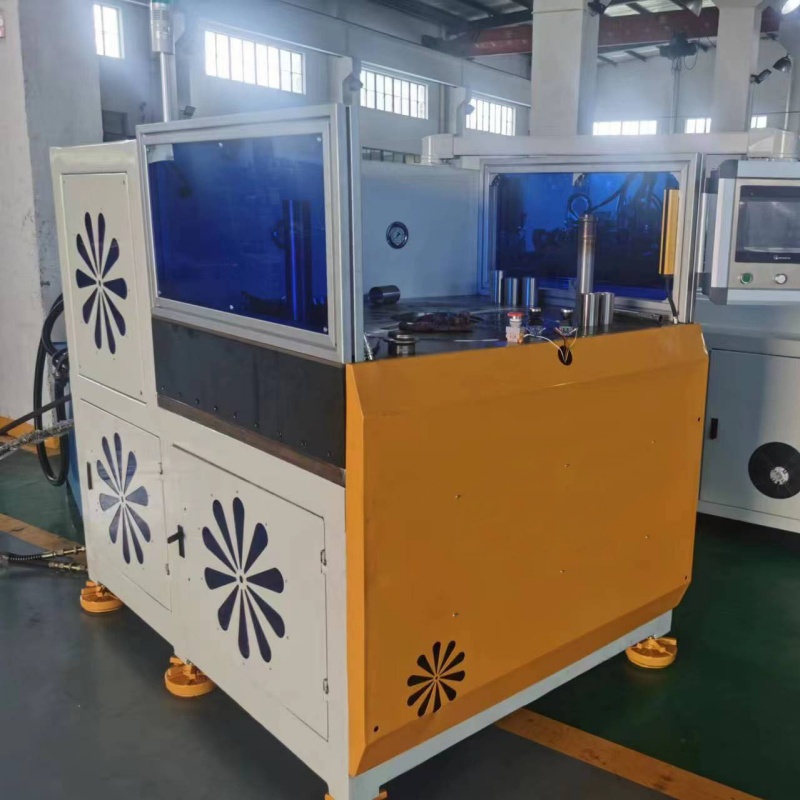
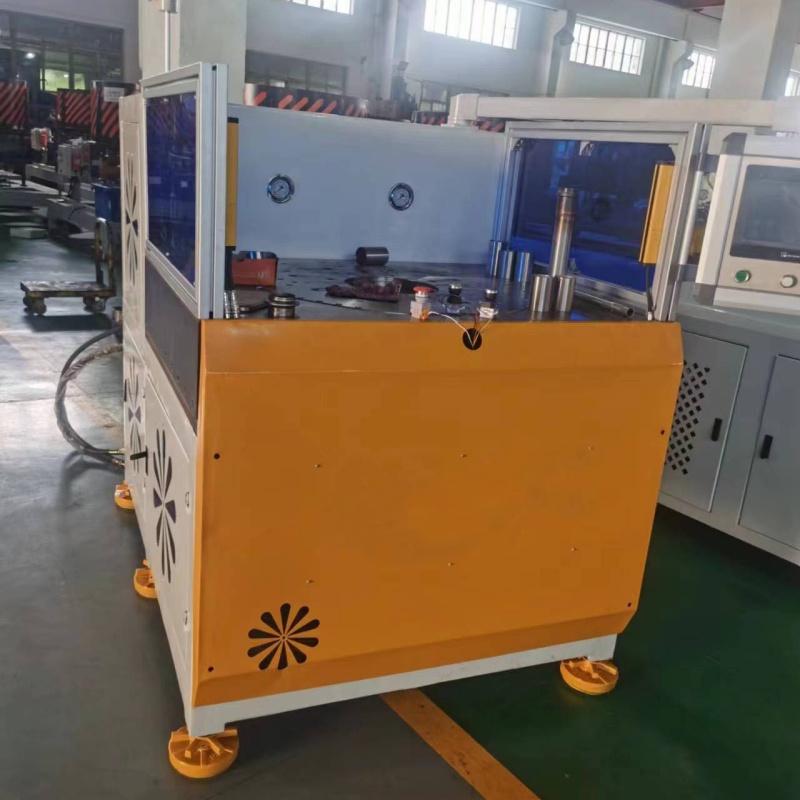
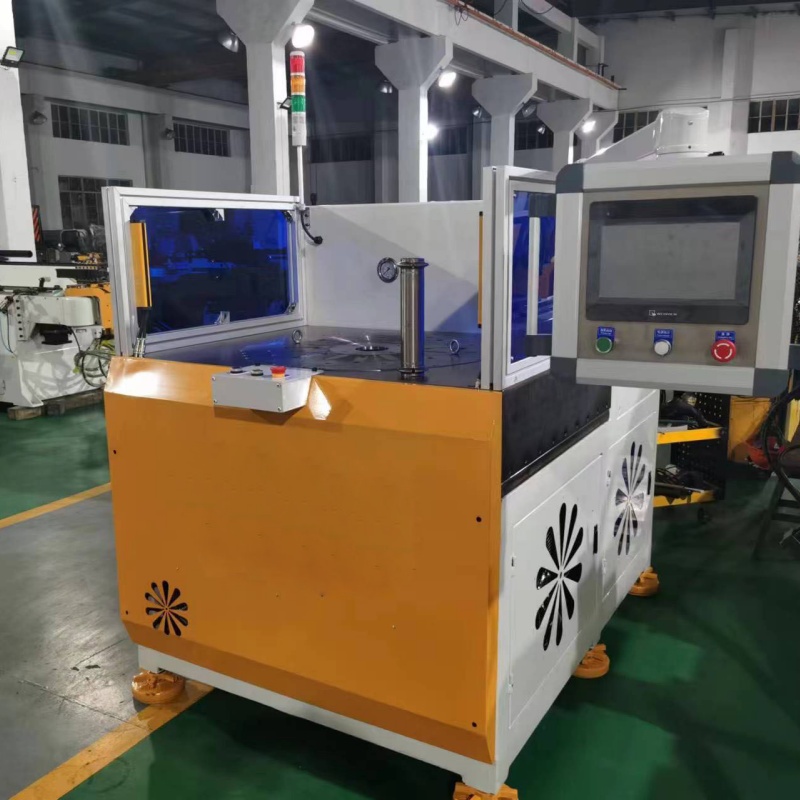
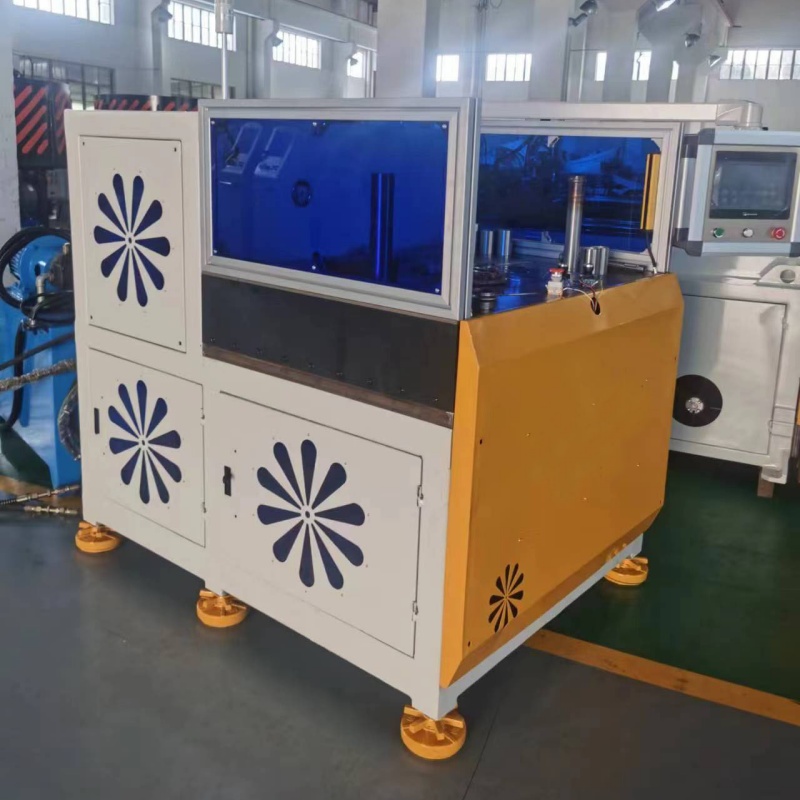
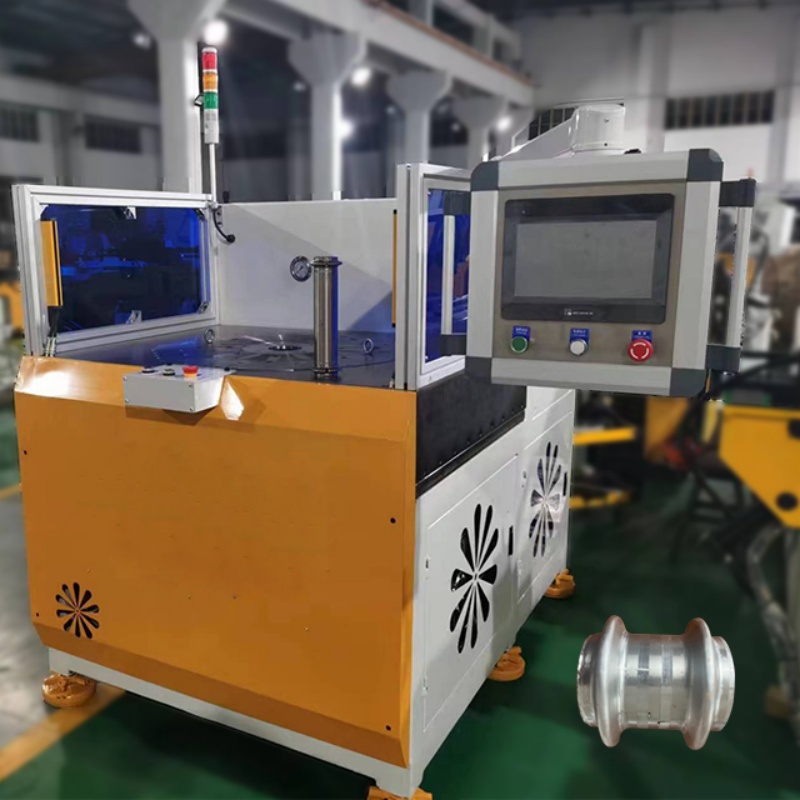
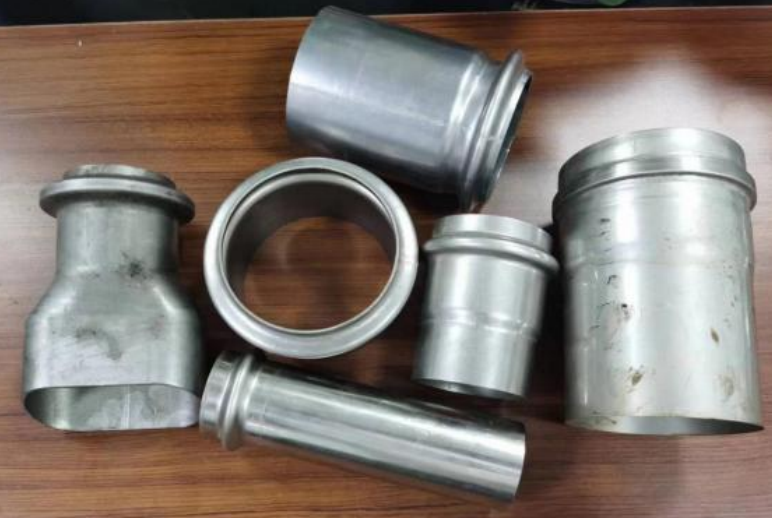
die Maschine ist für das Formen von Buckeln, Wölbungen und Sonderprofilen an Rohren ausgelegt. Spezielle Werkzeuge können entsprechend der Produktdokumentation für unterschiedliche lokale Formanforderungen konfiguriert werden.
Der Servomotor treibt das Hydrauliksystem an und ermöglicht die Einstellung der Umformgeschwindigkeit und der Bewegungsprofile. Dadurch wird ein ruhigerer Betrieb unterstützt und die Steuerung der Öltemperatur sowie des Energieverbrauchs während der Langzeitproduktion erleichtert.
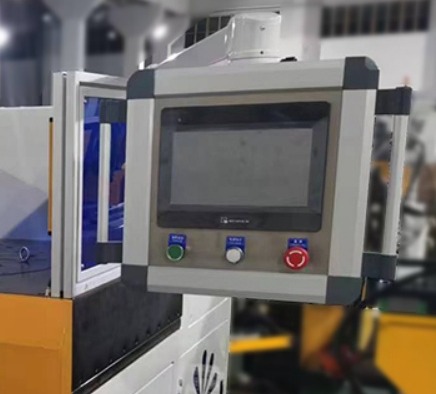
Die Maschine verfügt über ein SPS-Steuerungssystem und einen 10-Zoll-Touchscreen. Wichtige Umformdaten können über die HMI eingegeben und angepasst werden, was den Betrieb intuitiv gestaltet und den Produktwechsel vereinfacht.
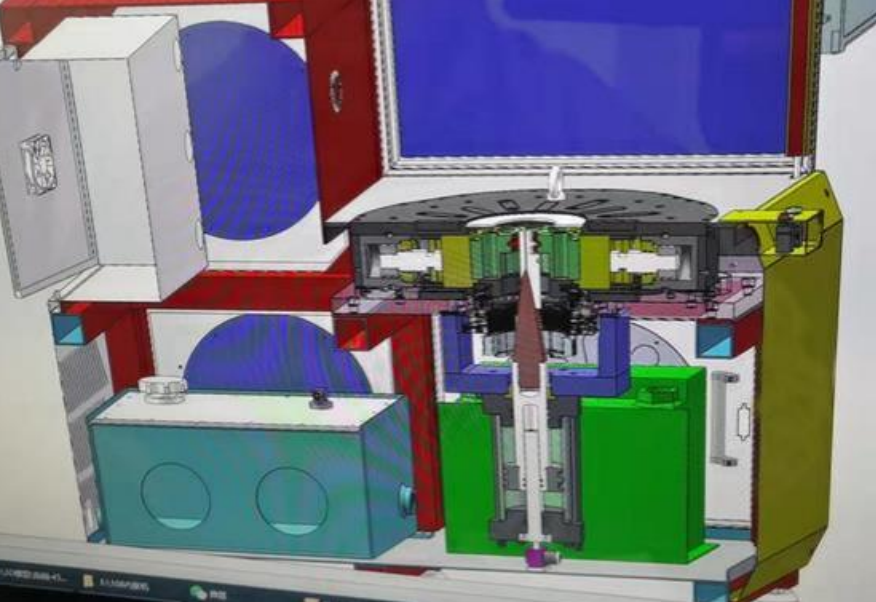
Der Buckeldurchmesser und die Kontur werden durch die koordinierte Steuerung von Hydraulikzylindern, Encodern und speziellen Werkzeugen geregelt. Dadurch verbessern sich Positionsgenauigkeit und Konturkonstanz der Umformung sowie die Reduzierung von Maßabweichungen.
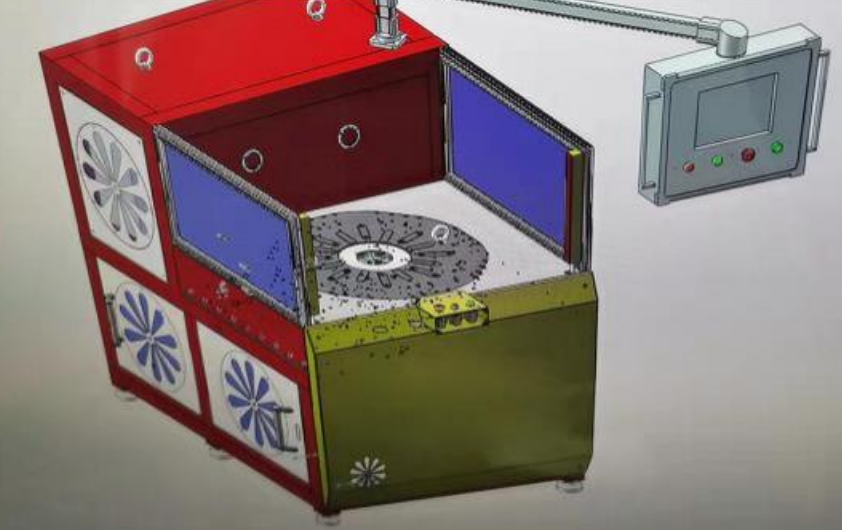
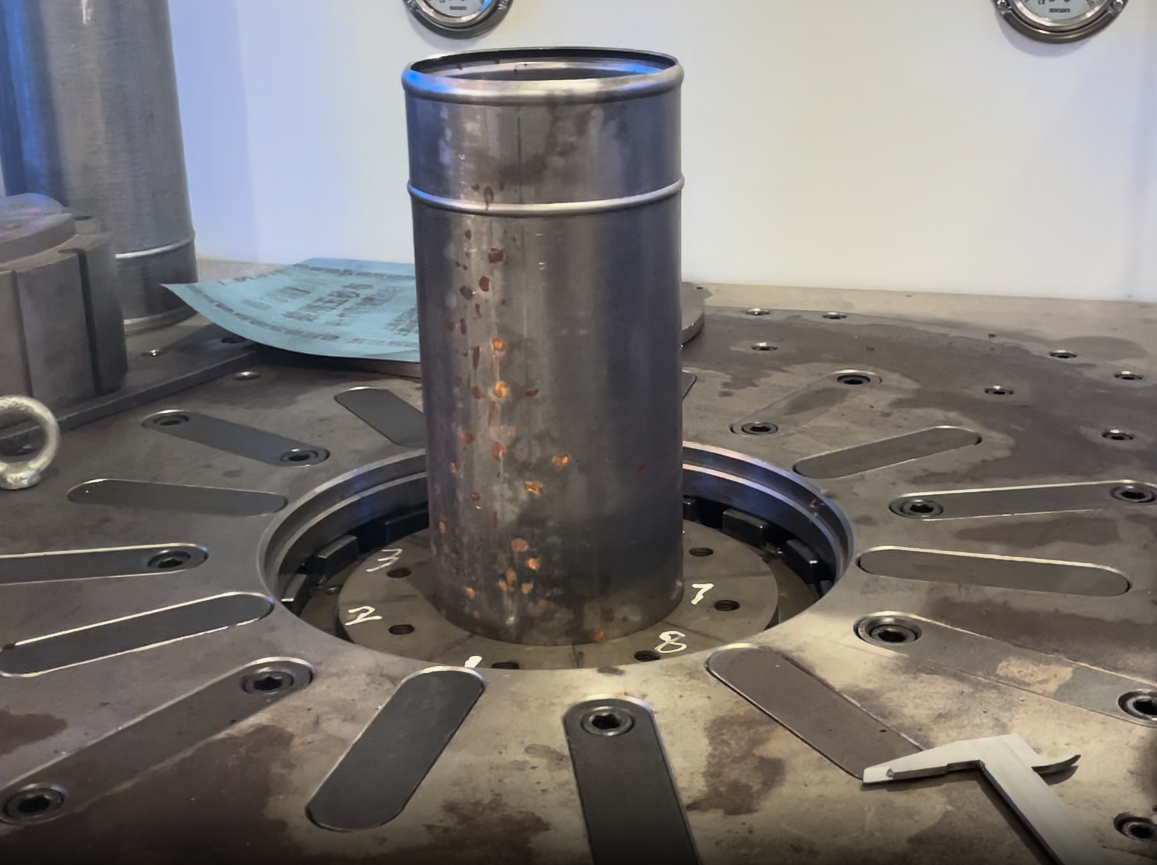
Der Hauptspannmechanismus verwendet eine mehrpunktige, gleichmäßig verteilte Anordnung, um das Rohr während der Umformung sicher zu halten. Dadurch werden Rutschen, Verschieben und lokale Verformung reduziert.
Die Maschine ist mit einer automatischen Schmierung, einem Ölkühler und einem Kühlsystem für den elektrischen Schaltschrank ausgestattet. Diese Merkmale tragen dazu bei, einen stabilen Betrieb des Hydrauliksystems und der wichtigsten beweglichen Komponenten während der kontinuierlichen Produktion aufrechtzuerhalten.
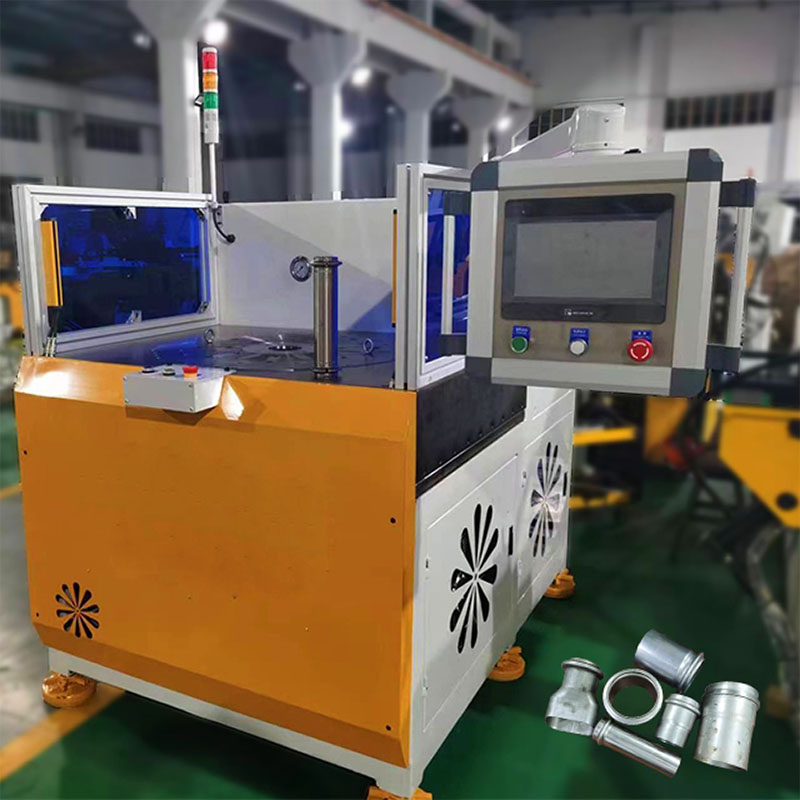
Um die Herausforderungen ungleichmäßiger Wandstärken und potenzieller Leckagerisiken an Schlauchanschlüssen während der Großserienfertigung leistungsstarker Ausbuchtungsrohre für einen renommierten deutschen Zulieferer von Abgassystemen zu bewältigen – wobei extrem hohe Umformgenauigkeit für eine sichere Schlauchmontage entscheidend ist – setzte Baorui Machinery eine hochpräzise Rohrendumformlösung ein; mit überlegener hydraulischer Stabilität und kundenspezifischen Werkzeugdesigns ermöglicht das System eine genaue Extrusionsumformung von Ausbuchtungen an Edelstahl- und Kohlenstoffstahl-Abgasrohrenden. Diese Lösung stellt sicher, dass die Ausbuchtungsprofile exakt den strengen deutschen Automobil-Dichtungsstandards entsprechen, wodurch die Durchlaufquote pro Fertigungslinie deutlich steigt und der Kunde seine Position als Kernlieferant in der Premium-Europäischen-Fahrzeug-Zulieferkette festigt, indem er hohe Lieferfrequenzanforderungen erfüllt.

 EN








