
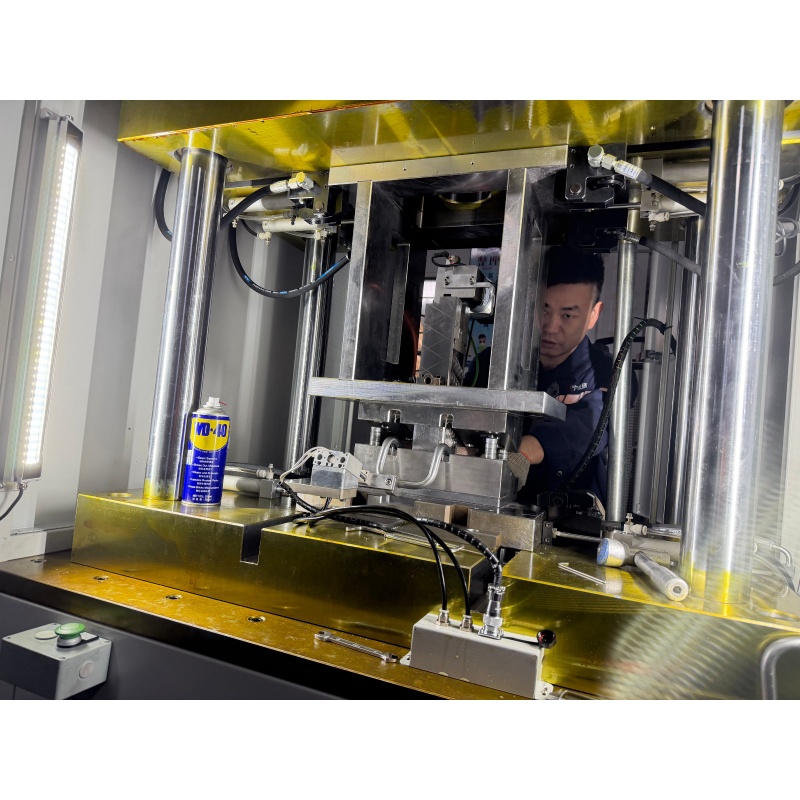
| № | Ім’я | ОДИНИЦЯ | Параметр |
| 1 | Максимальний діаметр труби для затискання зубами | мм | 18 |
| 2 | Максимальна довжина подачі | мм | Необмежена |
| 3 | Максимальна глибина затискання зубами | мм | 3 |
| 4 | Мінімальна довжина подачі | мм | 50 |
| 5 | Мінімальна довжина затиску | мм | 50 |
| 6 | Ход зажиму | мм | 60 |
| 7 | Робочий ритм | С | 6-12 |
| 8 | Витрата масляного насоса | L/min | 19 |
| 9 | Системи керування | ПЛК | |
| 10 | Оперативний інтерфейс | Сенсорний екран | |
| 11 | Загальна потужність двигуна | hP | 22.25 |
| 12 | Робочий тиск масляного циліндра | Кг/см | 80-120 |
| 13 | Номінальний робочий тиск масляного насоса | Кг/см | 100 |
| 14 | Об'єм машини | мм | 2200*1200*1800 |
| 15 | Маса машини | кг | 3500 |
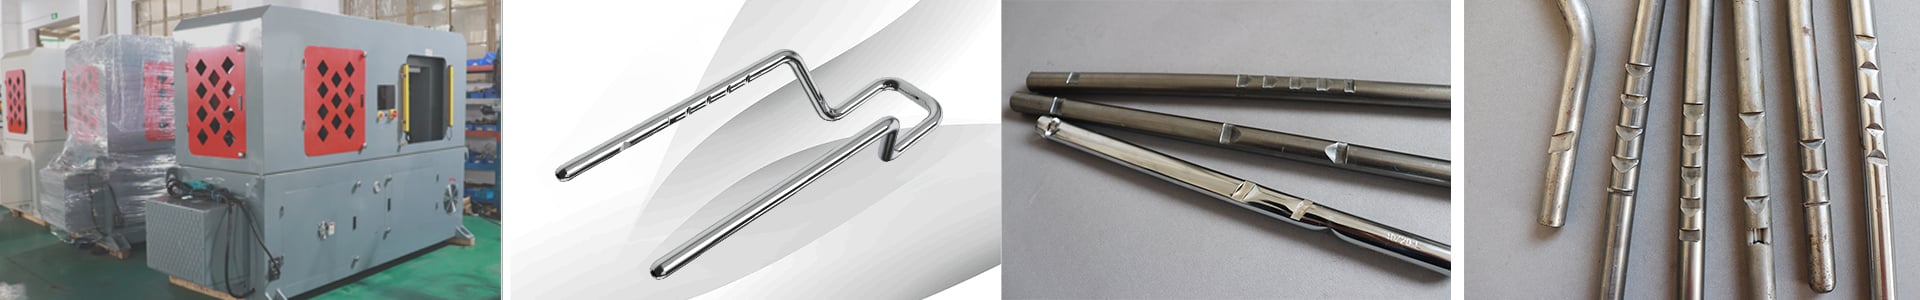
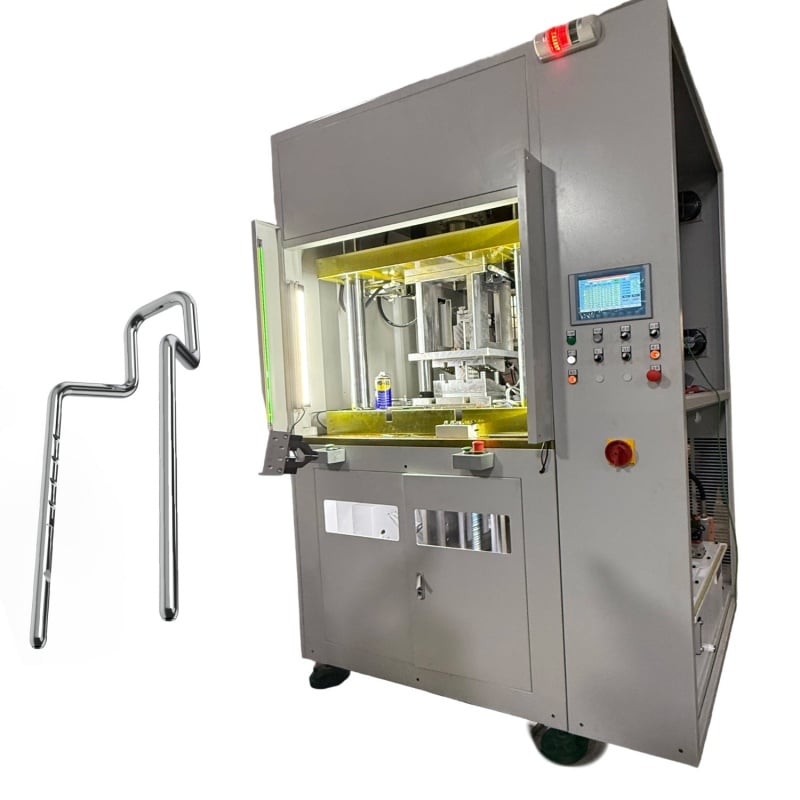
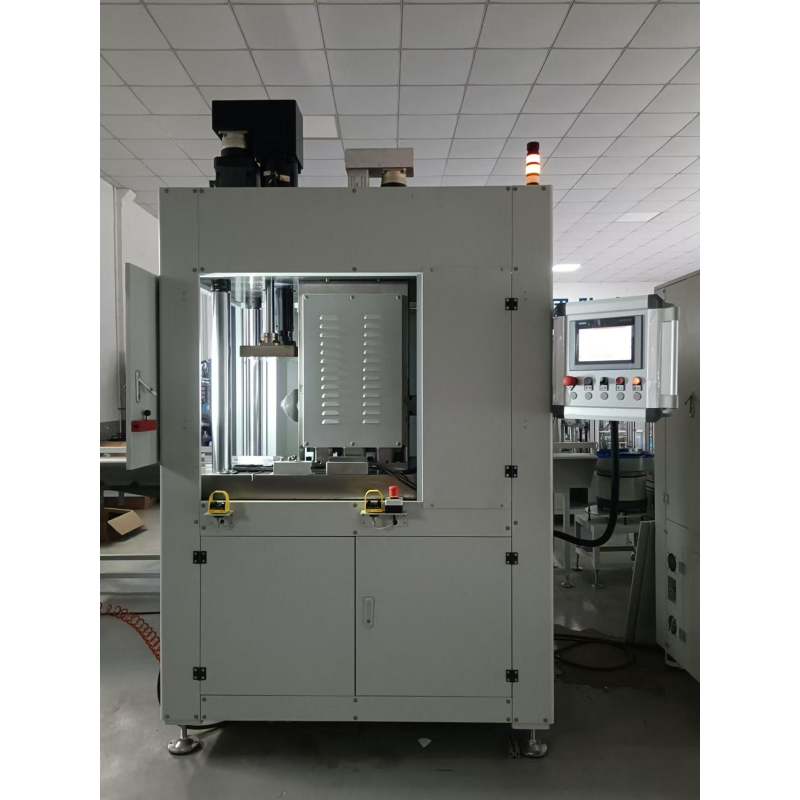
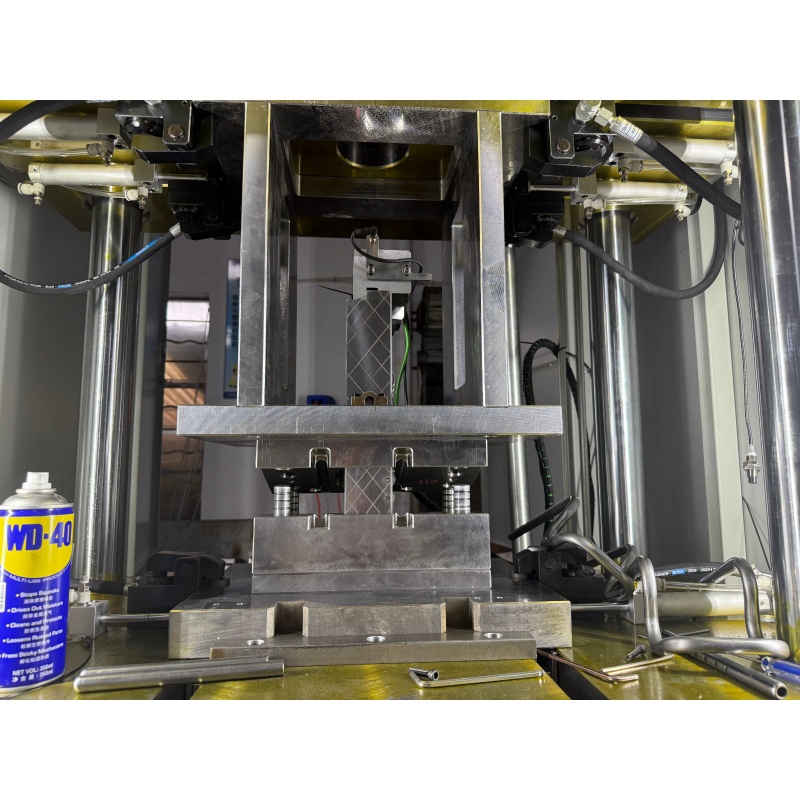
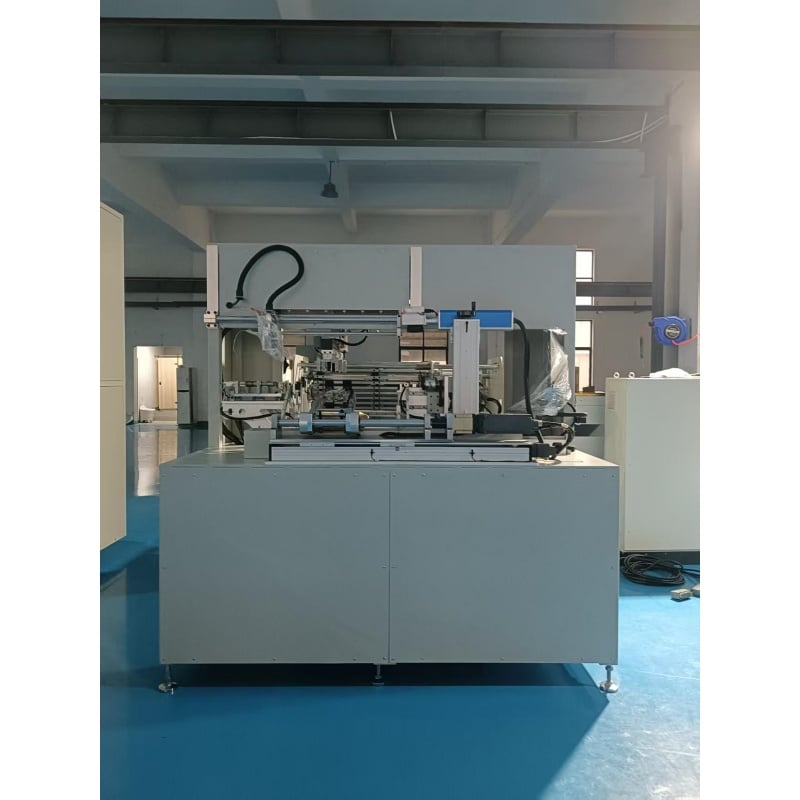
Машина спеціально розроблена для фрезерування пазів у стрижнях автомобільних підголівників. Вона забезпечує стабільну продуктивність формування зубців згідно з вимогами до продукту, що сприяє покращенню посадки стрижня підголівника та пов’язаних компонентів.
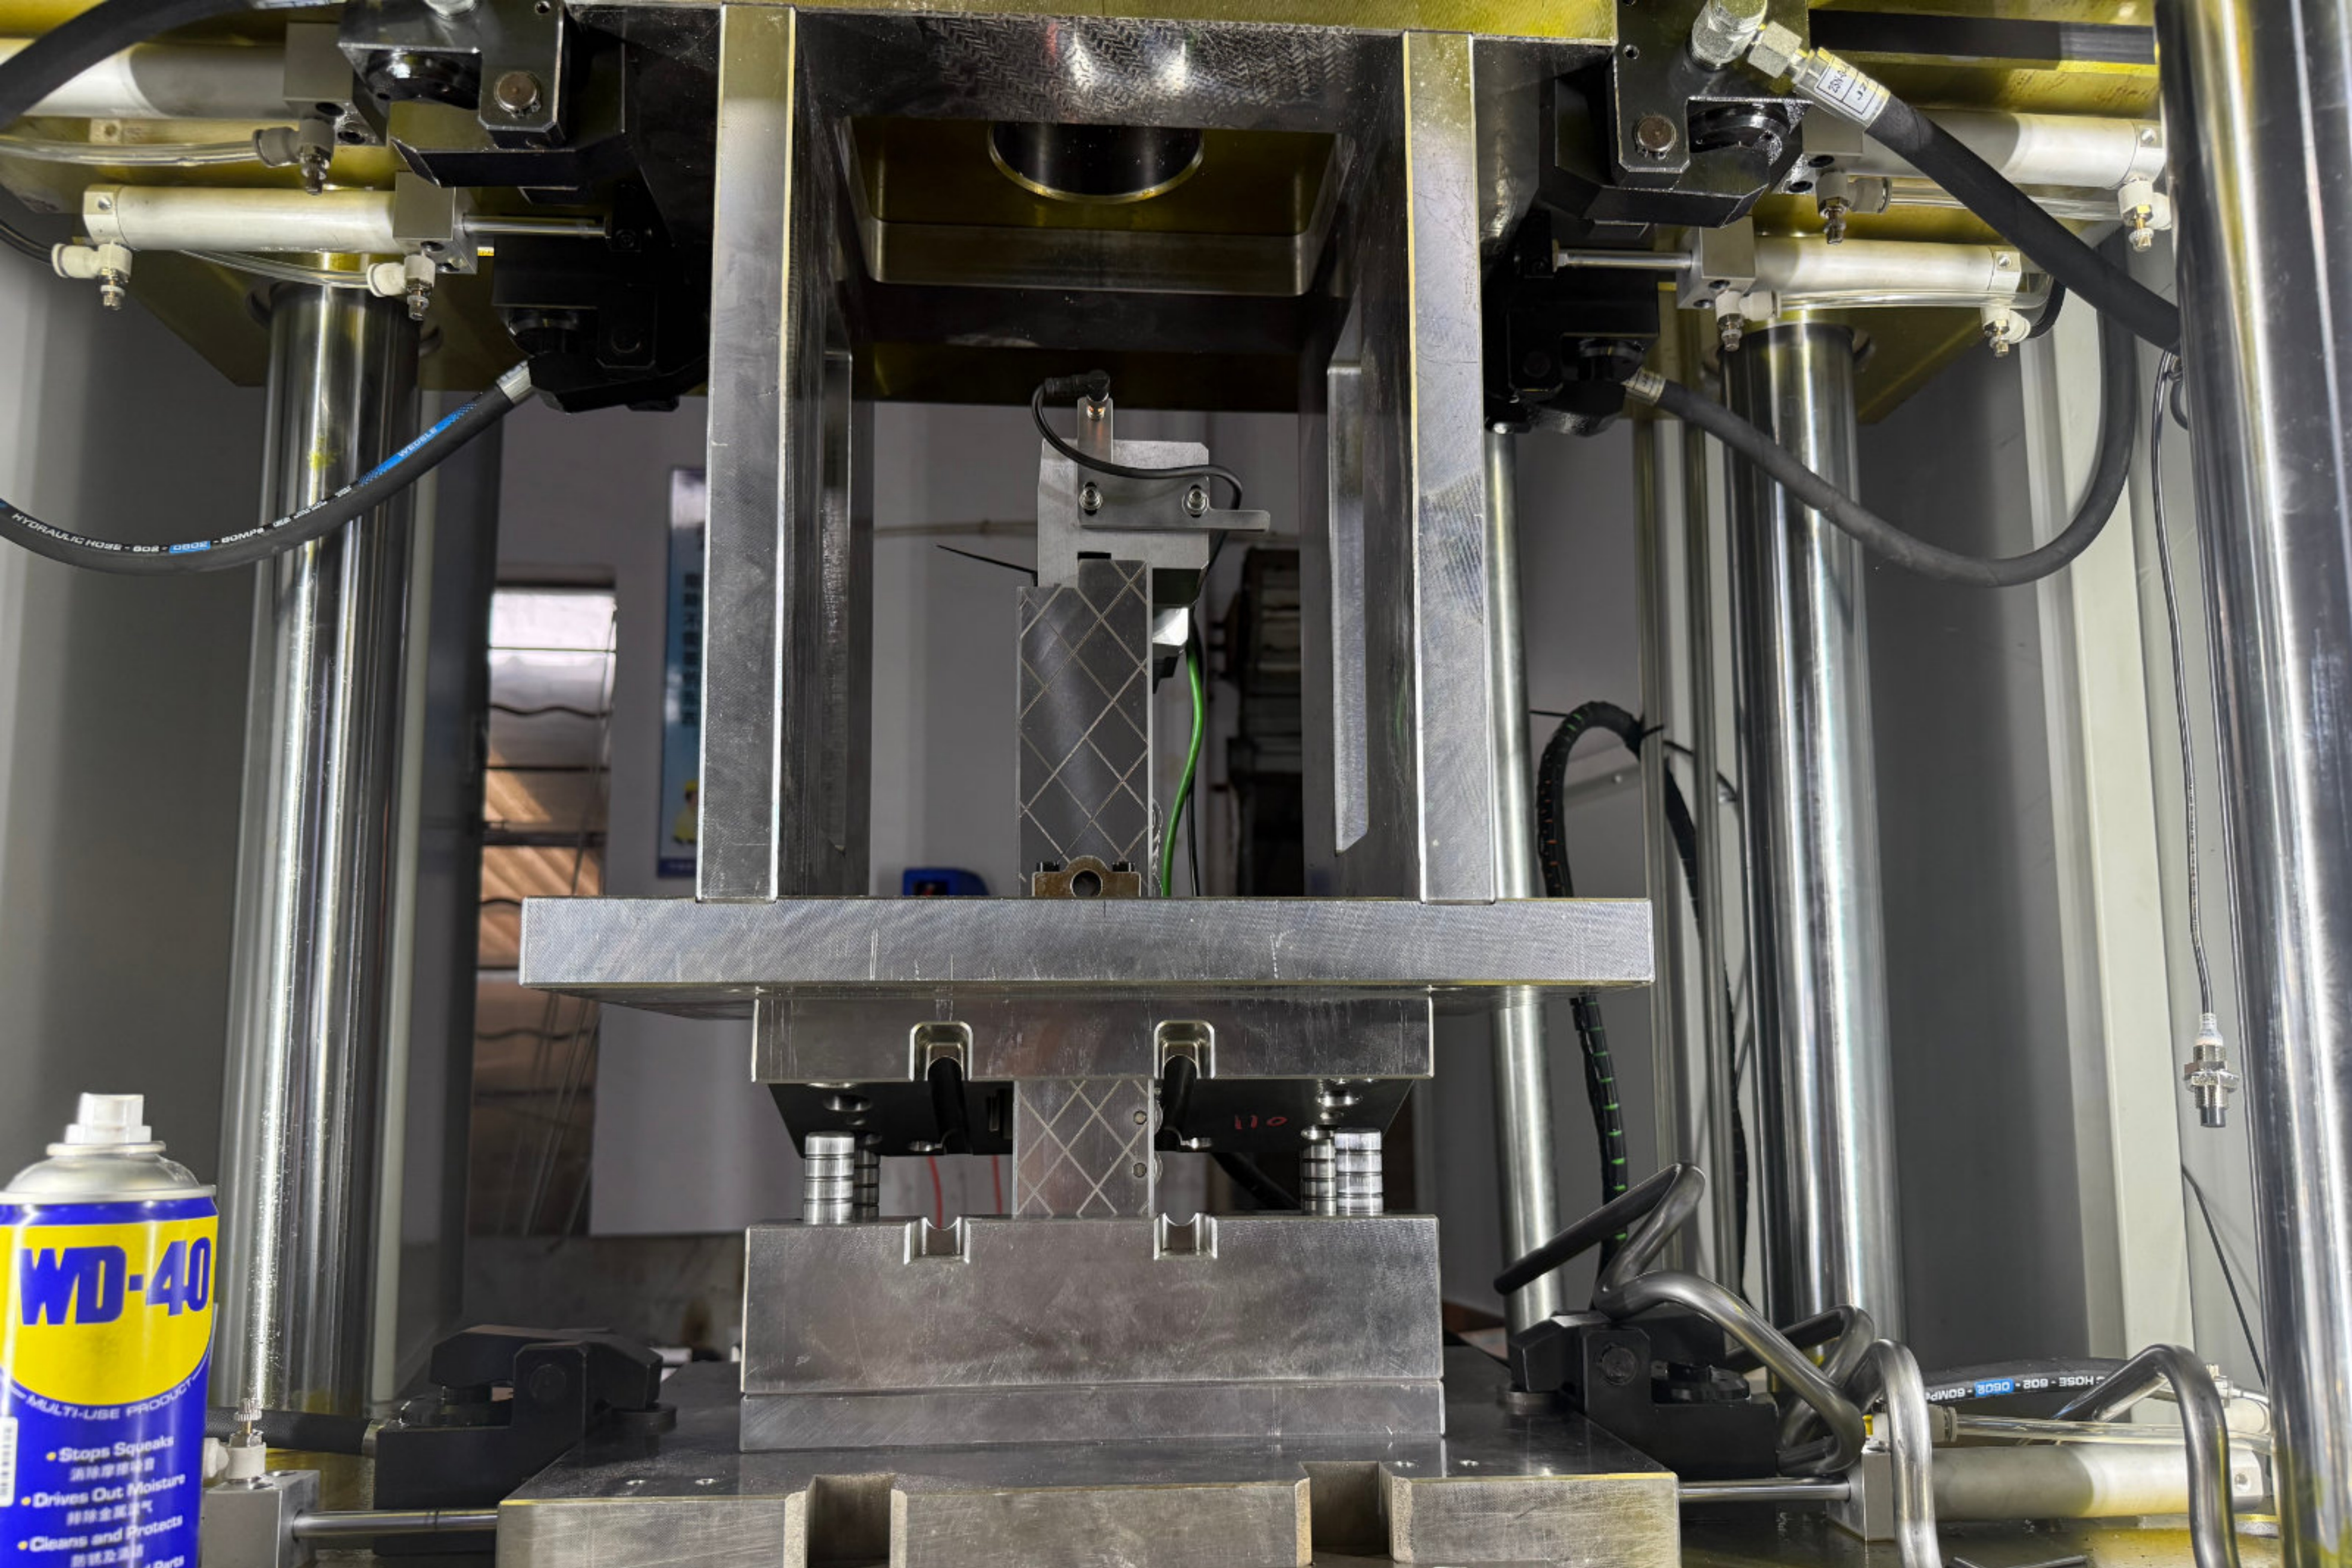
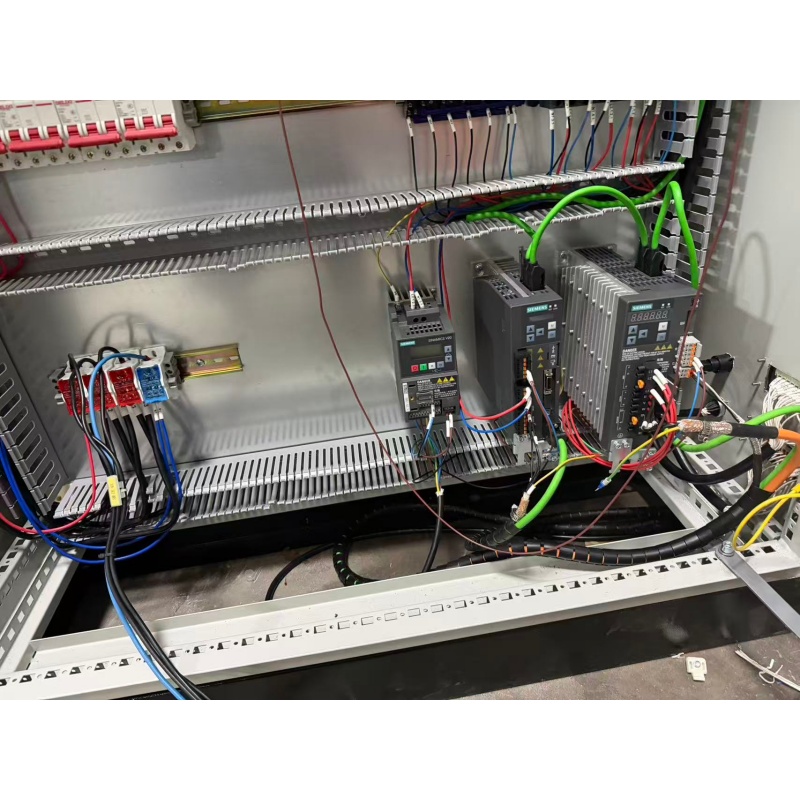
Система ЧПК-керування забезпечує стабільні позиції вирізів і результати обробки, зменшуючи розбіжності між партіями виробництва й роблячи верстат придатним для виготовлення автокомпонентів.
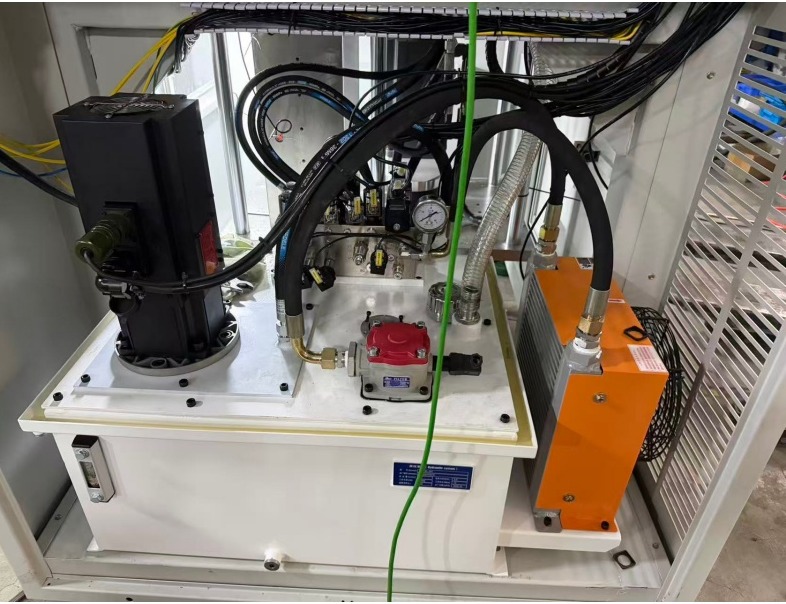
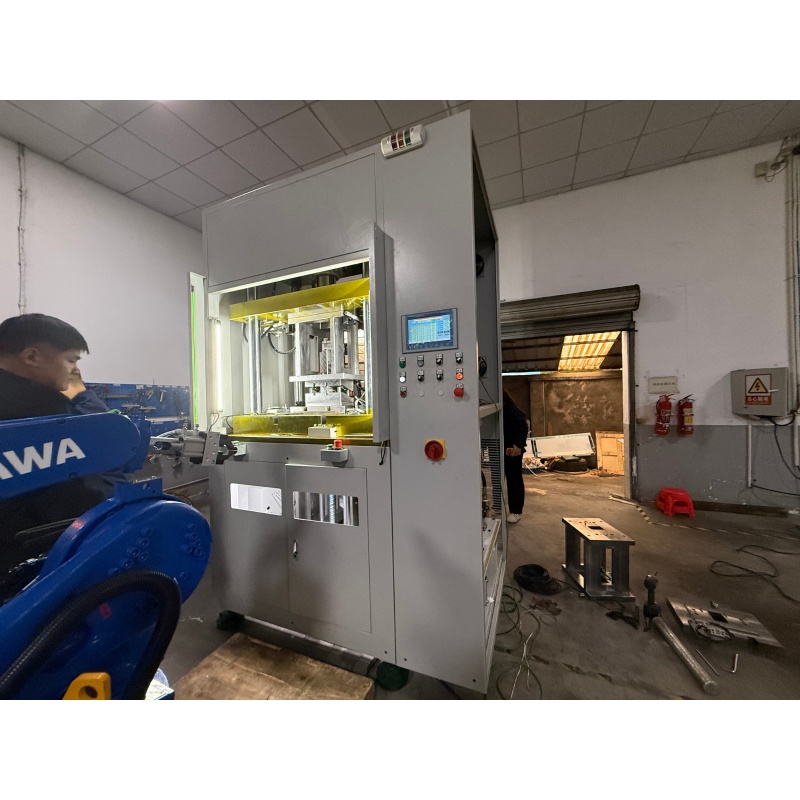
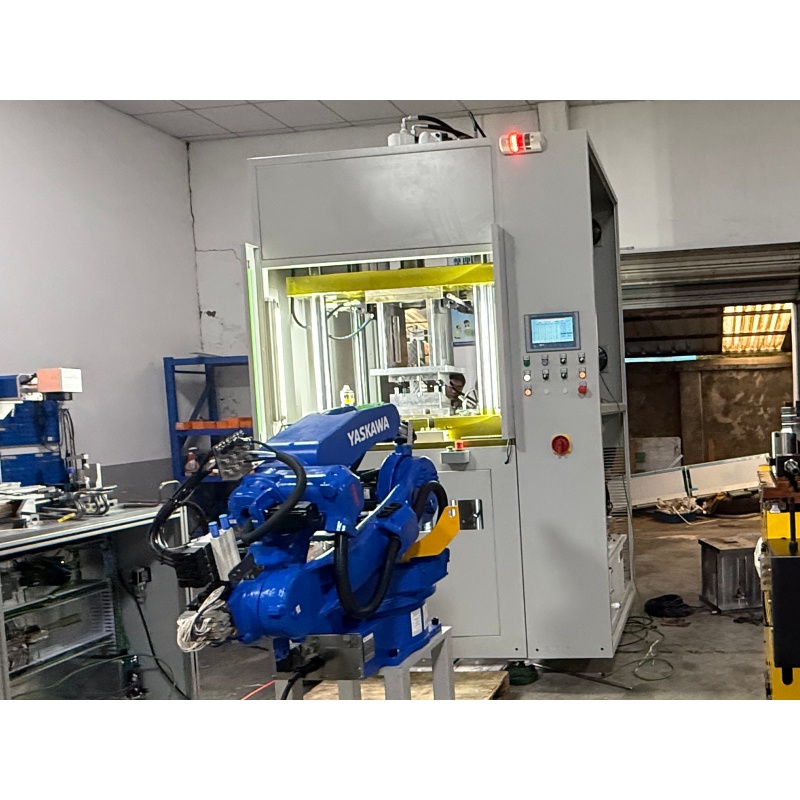
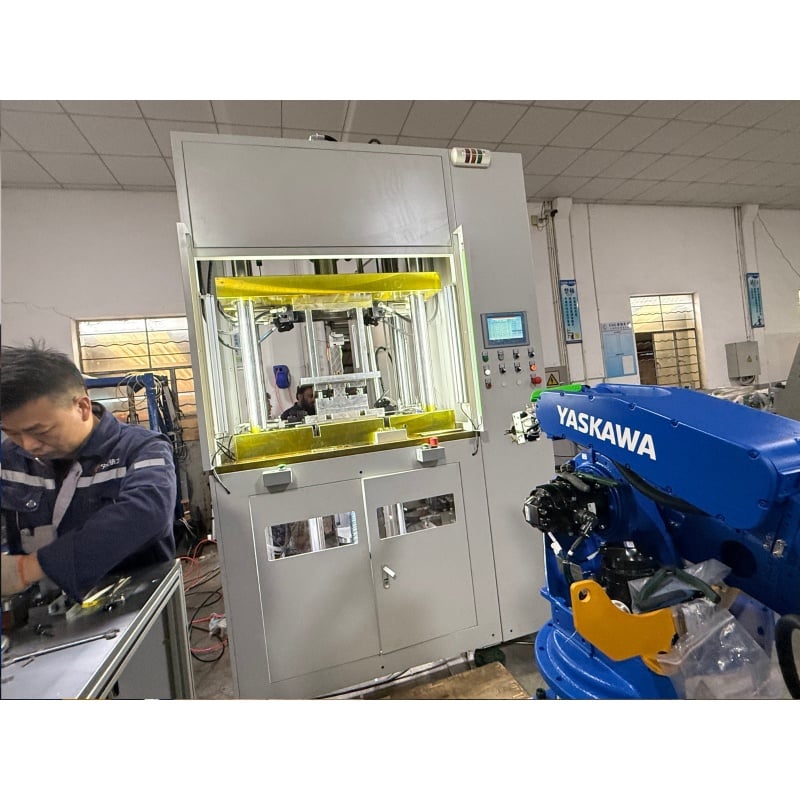
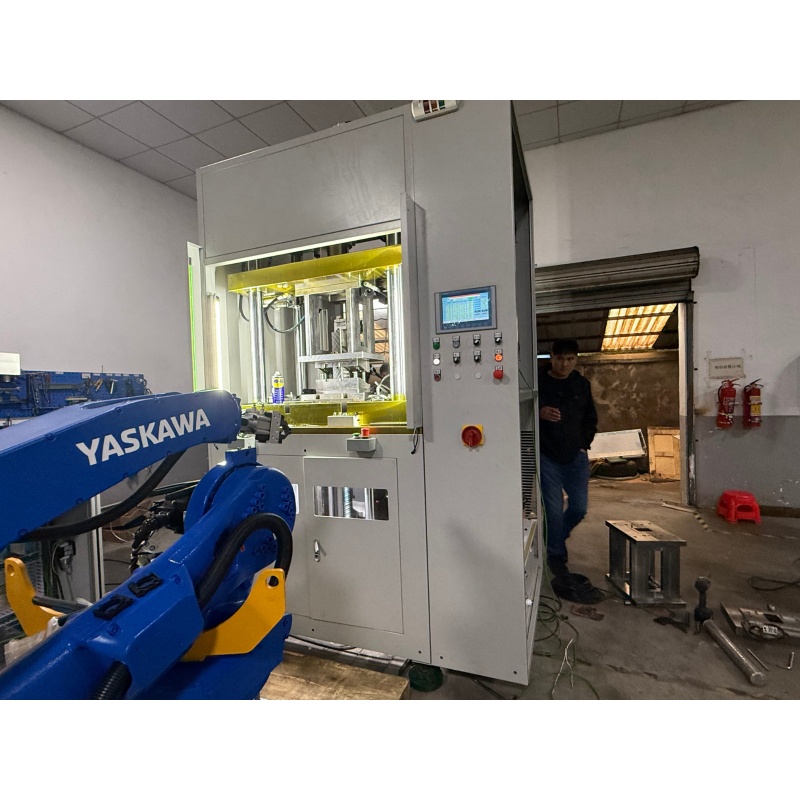
Верстат придатний для інтеграції в потокову лінію й може скоротити тривалість обробки одного виробу, збільшити випуск продукції та задовольнити вимоги до безперервного серійного виробництва в галузі автокомпонентів.
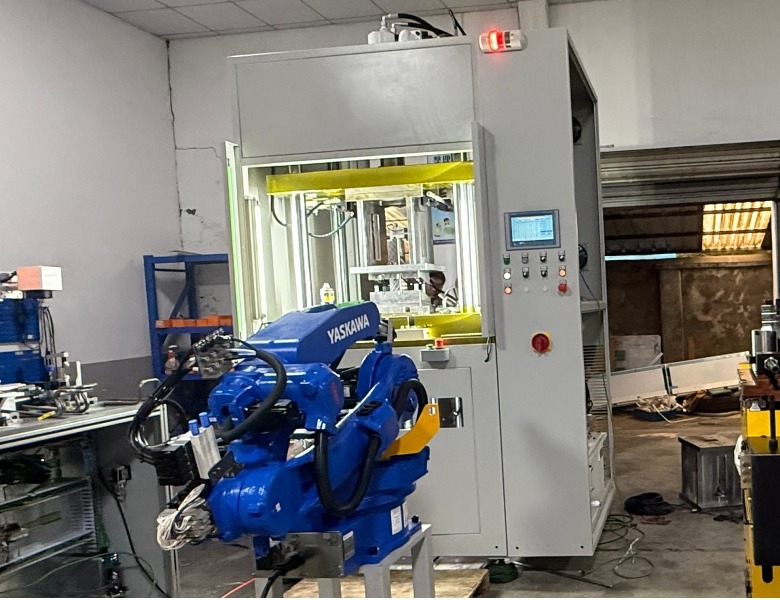
Верстат може використовуватися як спеціалізований блок вирізання в процесі виробництва стрижнів для автомобільних підголівників. Його можна інтегрувати з операціями на попередніх і наступних етапах для забезпечення більш плавного автоматизованого робочого процесу.
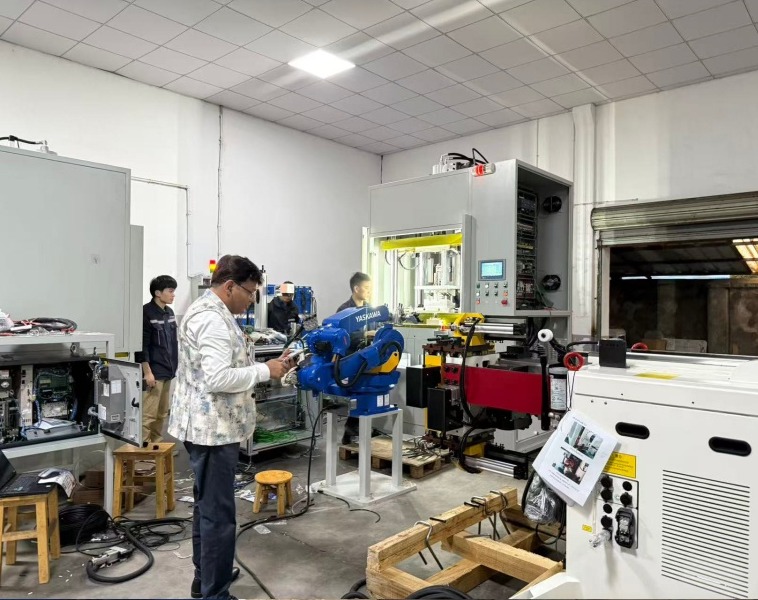
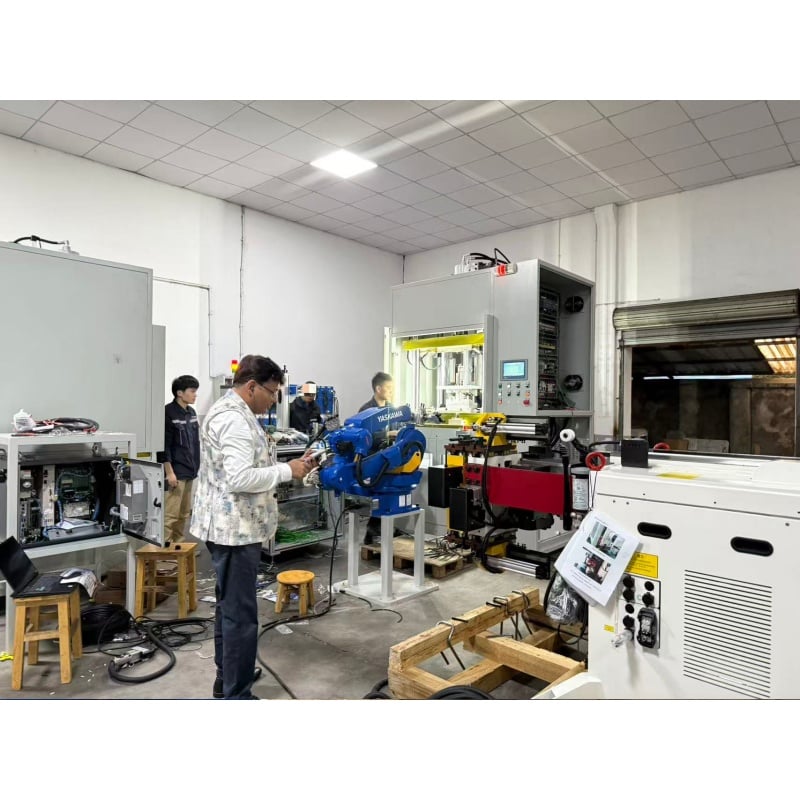
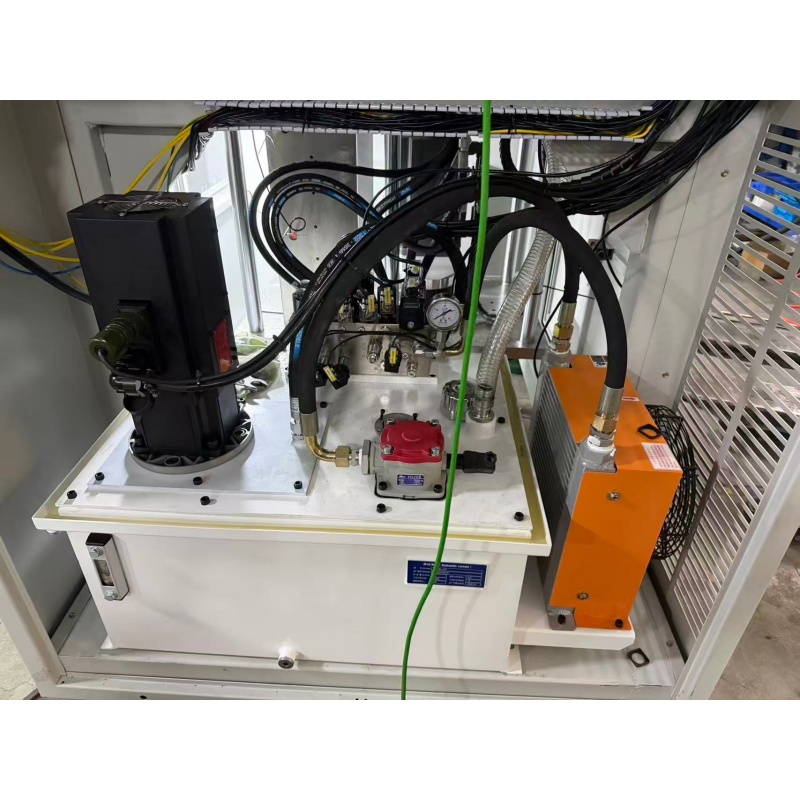
Щоб подолати виклики, пов’язані з непостійною глибиною надрізів, надмірним утворенням заусенців та поганою стабільністю параметрів у умовах інтенсивного виробництва для провідного японського постачальника першого рівня в Таїланді, компанія Baorui Machinery впровадила гідравлічне автоматичне рішення для виконання надрізів BR-18CNC; завдяки точній гідравлічній системі керування та технології обробки без утворення заусенців було досягнуто технічного прориву. Це рішення забезпечило точність надрізів (до 3 мм глибини) та якість поверхні, що повністю відповідають суворим вимогам OEM щодо плавності регулювання сидінь, а також значно оптимізувало виробничі цикли за рахунок повної автоматизації, що допомогло клієнту зберегти статус ключового постачальника в глобальному ланцюзі автосидінь із доставкою продукції без дефектів.

 EN








