

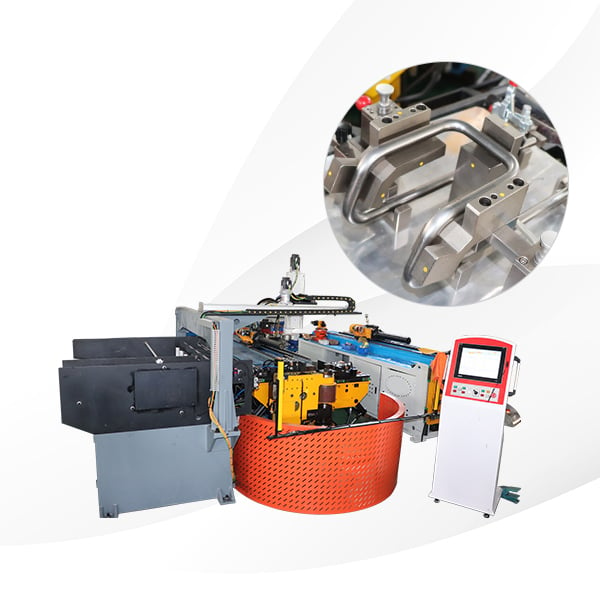


| Пункт | Ім’я | ОДИНИЦЯ | Дані | Примітка | |
| 1 | Максимальна потужність гинання | Вуглецева сталь | φ18×1.5mm | ||
| 2 | Максимальний радіус гнучення | мм | 190 | ||
| 3 | Мінімальний радіус гінки | мм | R15-R120 | ||
| 4 | Максимальна довжина підачі | мм | 1800 | ||
| 5 | Максимальний кут гнучення | Ступінь | 190 | ||
| 6 | Панель управління | IPC+дотиковий екран | |||
| 7 | Блок гінки | шматок | 16 | ||
| 8 | Робоча швидкість | швидкість вигину | Градус/сек | 120 | |
| Швидкість обертання | Градус/сек | 250 | |||
| Швидкість подачі | мм/сек | 800 | |||
| 9 | Точність | підача | мм | ±0.1 | |
| обертовий | Ступінь | ±0.1 | |||
| згин | Ступінь | ±0.1 | |||
| 10 | Потужність двигуна | КВт | 15.85 | ||
| 11 | Вхід програми | Симуляція 3D через USB | Регулюваний | ||
| 12 | Оливний бачок | L | 110 | ||
| 13 | Маса машини | Кг | 1000 | ||
| 14 | Розмір машини | мм | 3800×2500×1650мм | ||
| 15 | Робоча висота | мм | 2500 | ||
Верстат підтримує автоматичне завантаження й може виконувати подачу, обертання, згинання та формування в неперервному процесі. Це зменшує необхідність ручного завантаження й проміжного втручання, забезпечуючи більш плавний робочий процес у серійному виробництві автомобільних компонентів.
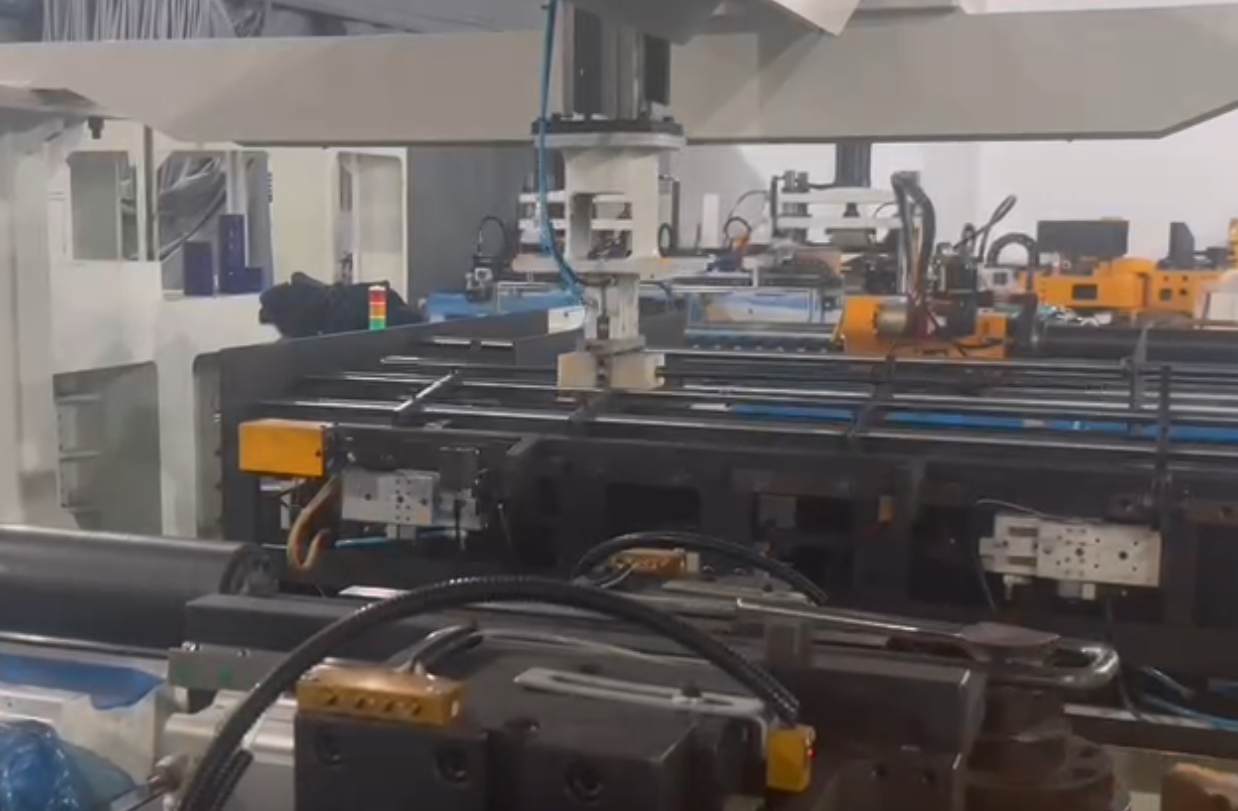
Цей верстат підтримує згинання як у ліву, так і у праву сторону, що дозволяє регулювати напрямок згинання відповідно до конструкції виробу. Це сприяє зменшенню перешкод і робить верстат придатним для труб з багатонапрямковою, багатокутною та складною просторовою геометрією.
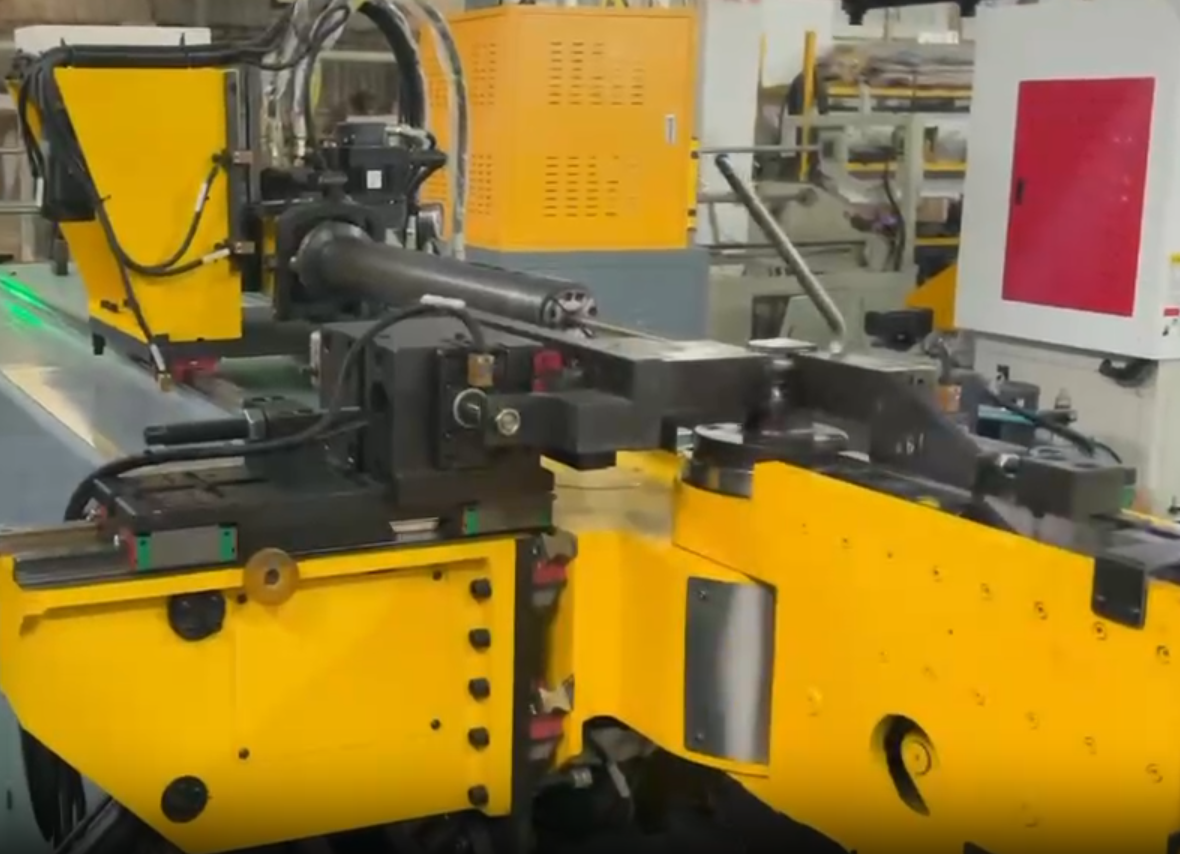
У цьому верстаті для подавання, обертання та згинання застосовано сервокерування. Максимальна швидкість подавання — 800 мм/с, швидкість обертання — 250°/с, а швидкість згинання — 120°/с, що скорочує тривалість циклу обробки й підвищує ефективність виробництва.
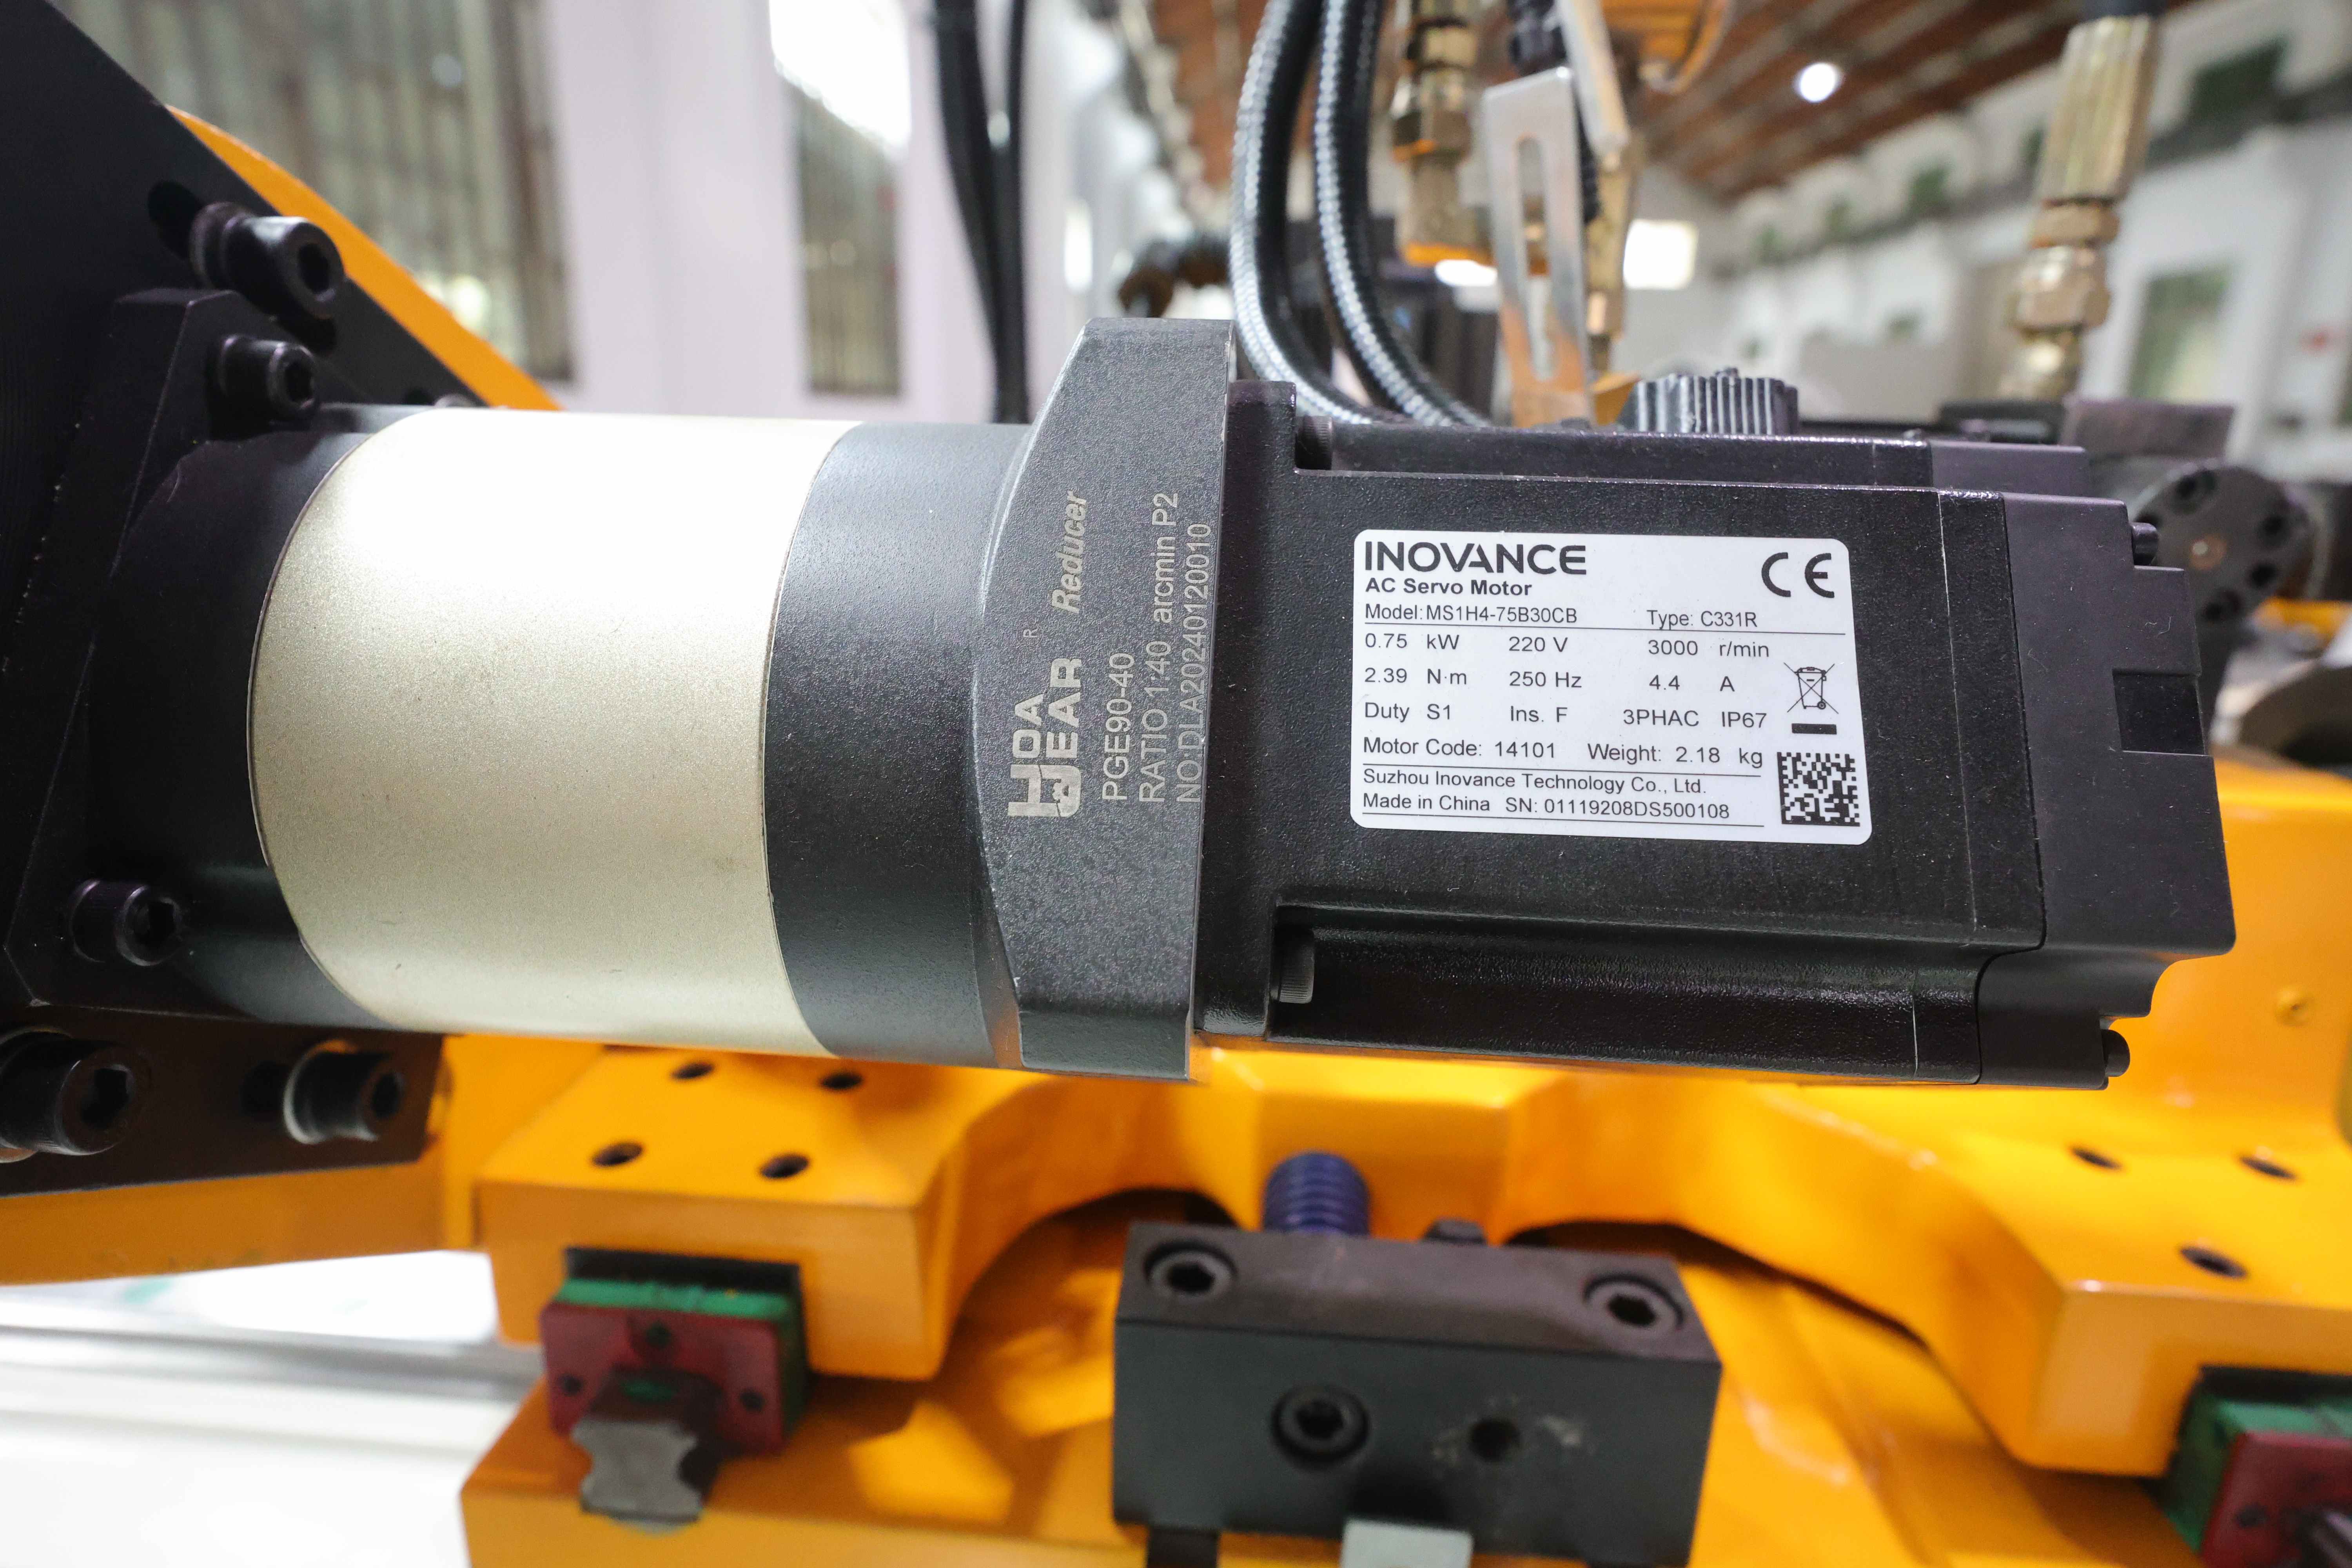
Точність подавання, обертання та згинання цього верстата становить ±0,1, що сприяє зменшенню розбіжностей у розмірах та кутах між партіями виробництва й забезпечує стабільність формування автокомпонентів.
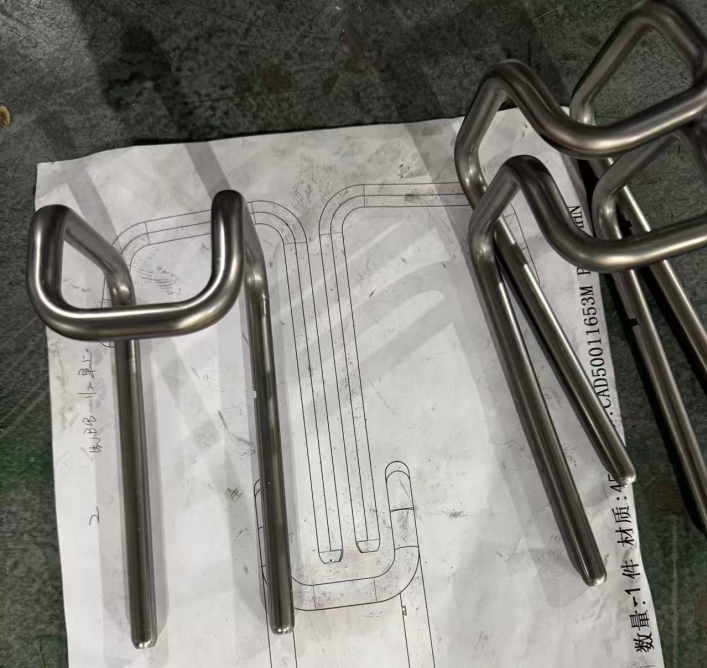
6. Тривимірне моделювання та функція навчання
Цей верстат підтримує введення програм через USB та тривимірне моделювання, що дозволяє операторам перевіряти траєкторію згинання до початку виробництва. Функція ручного поетапного навчання спрощує налаштування формувальних рухів і зменшує ймовірність перешкод під час обробки.
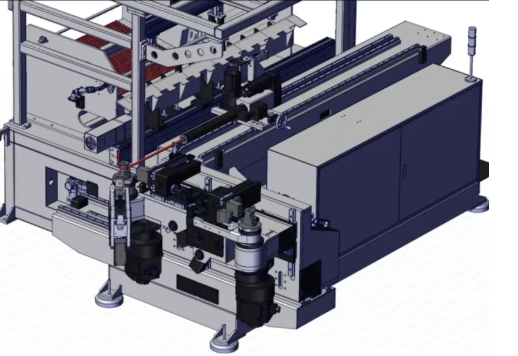
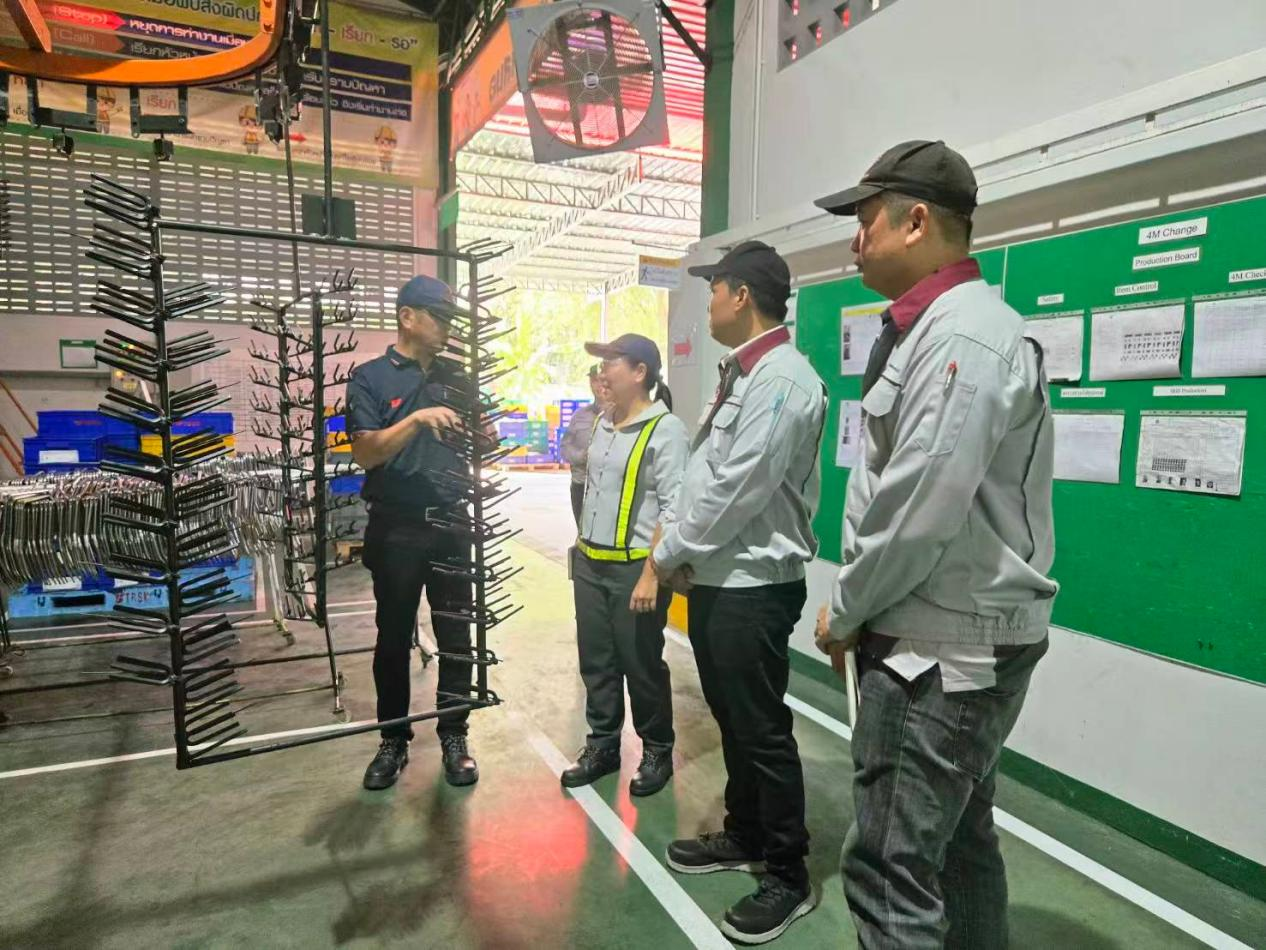
Щоб відповідати надзвичайно високим вимогам до точності (±0,1°) та поверхонь без позначок від провідного японського виробника обладнання для свого постачальника першого рівня в Таїланді, компанія Baorui Machinery впровадила повністю автоматизоване рішення для гнуття труб за допомогою ЧПК-верстатів із інтегрованою автоматичною системою завантаження; використовуючи високоточні сервоприводи та тривимірне моделювання зіткнень, ми досягли значного оновлення технологічного процесу. Це рішення не лише забезпечило 100-відсоткове виконання японських стандартів точного виробництва, а й підвищило ефективність виробництва на 50 % за рахунок повної автоматизації, що допомогло клієнту отримати довгострокові стабільні контракти на поставку для японських автомобільних моделей.

 EN








