
Пункт |
Ім’я |
ОДИНИЦЯ |
Дані |
Примітка |
|
1 |
Потужність формування циліндра |
Тонна |
20 |
Макс. 26 т |
|
2 |
Макс. діаметр формування |
мм |
∅133×2,0 |
Діаметр *Товщина |
|
3 |
Мін. діаметр формування |
мм |
∅30×2,0 |
|
|
4 |
Мінімальна довжина формування |
мм |
30 |
|
|
5 |
Максимальна довжина формування |
мм |
Без обмежень |
|
|
6 |
Висота машини |
мм |
1150 |
|
|
7 |
Обробка продукту час |
с |
~18 |
Залежать від чернетки |
|
8 |
Час заміни оснащення |
хВИЛИНА |
~10 |
|
|
9 |
Повторювана позиція точність |
Зовнішній діаметр горбка |
мм |
±0.2 |
Формування горбка заготовка допуск |
|
Горбок контур |
мм |
0.2 |
|
||
|
горбок тоншання |
мм |
≤20% |
|
||
|
|
|
|
||
10 |
Процес контроль тип |
Зовнішній діаметр горбка |
|
Циліндр + енкодер + оснащення |
|
|
Горбок контур |
|
Циліндр + енкодер + оснащення |
|
||
горбок |
|
Інструменти |
|
||
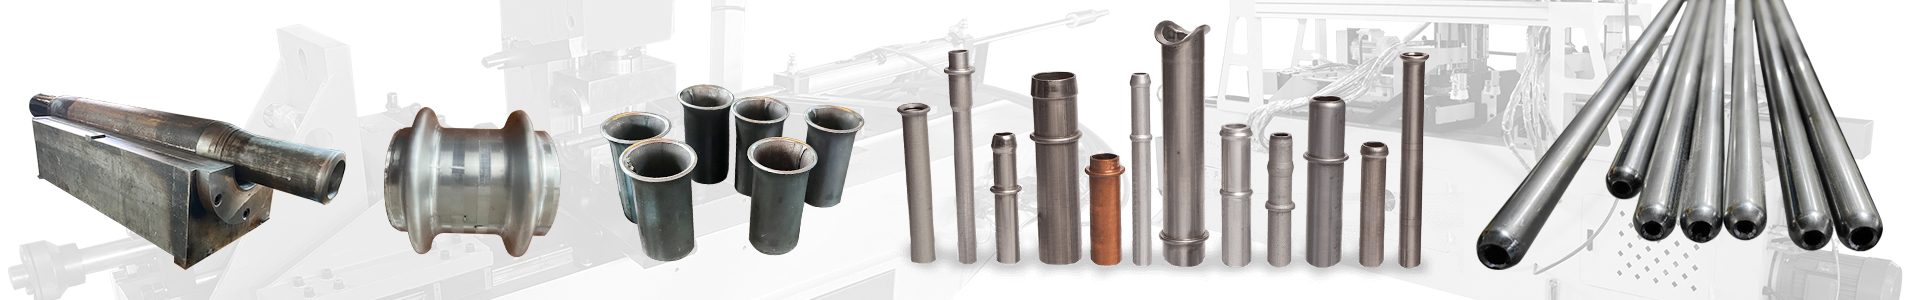
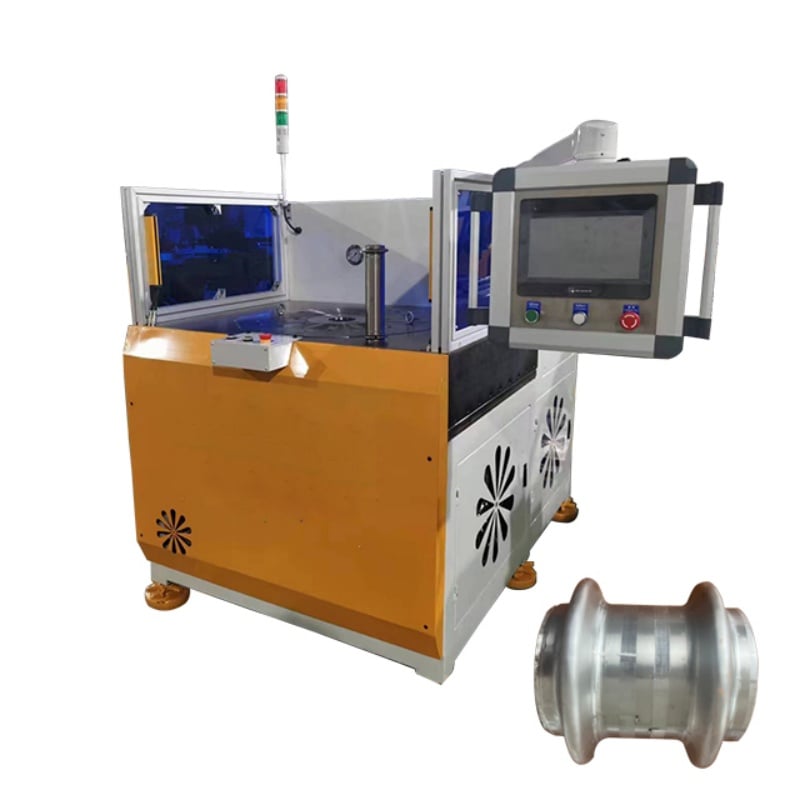
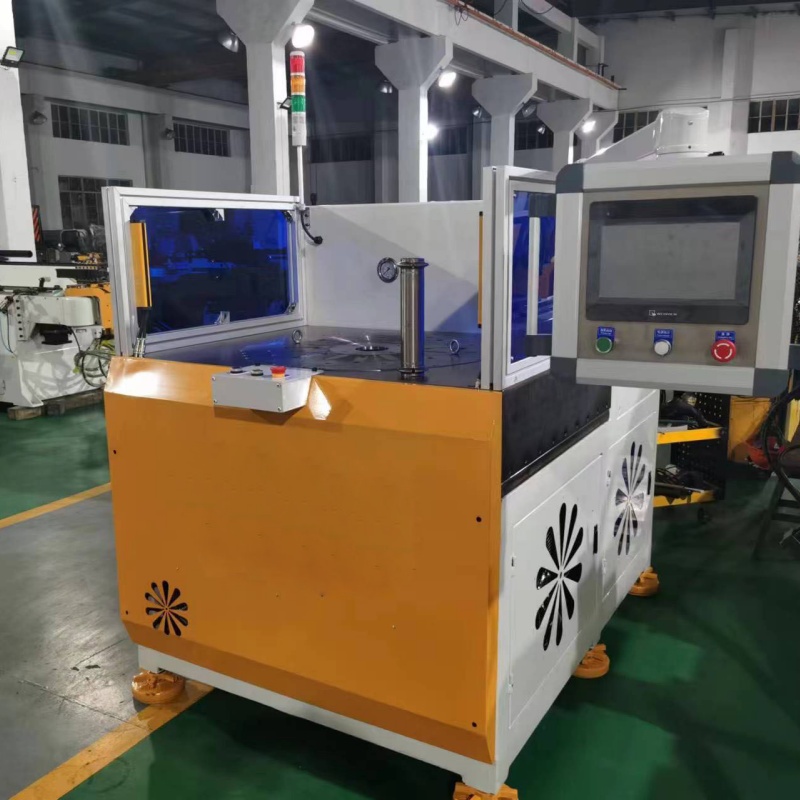
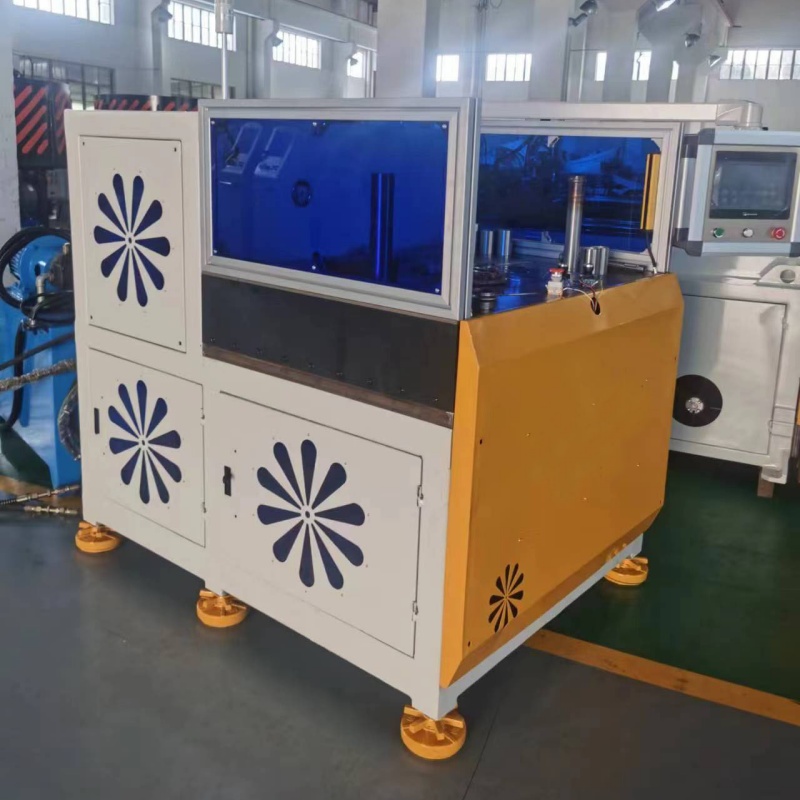
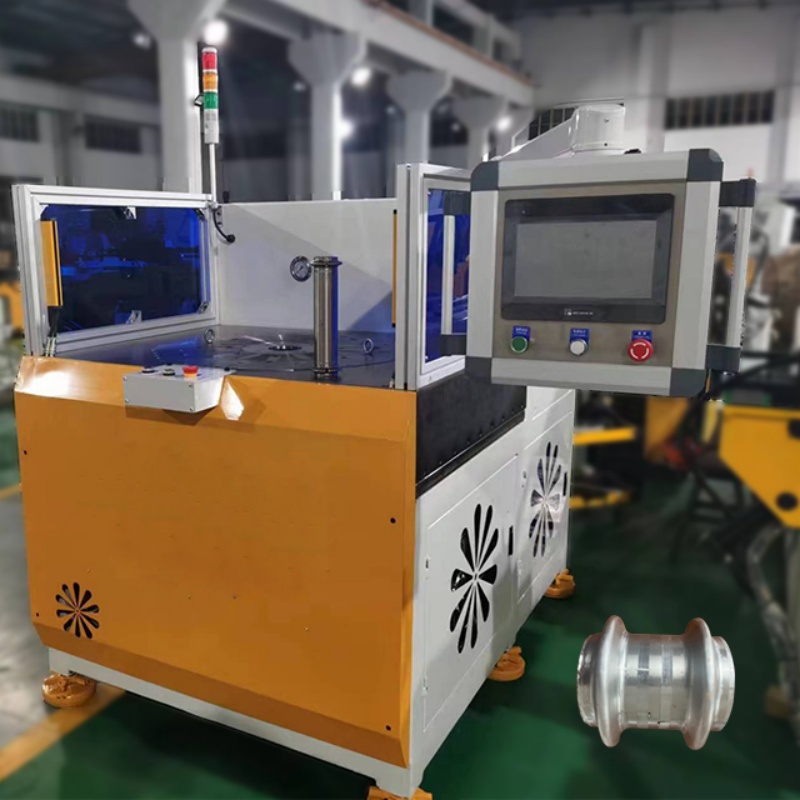
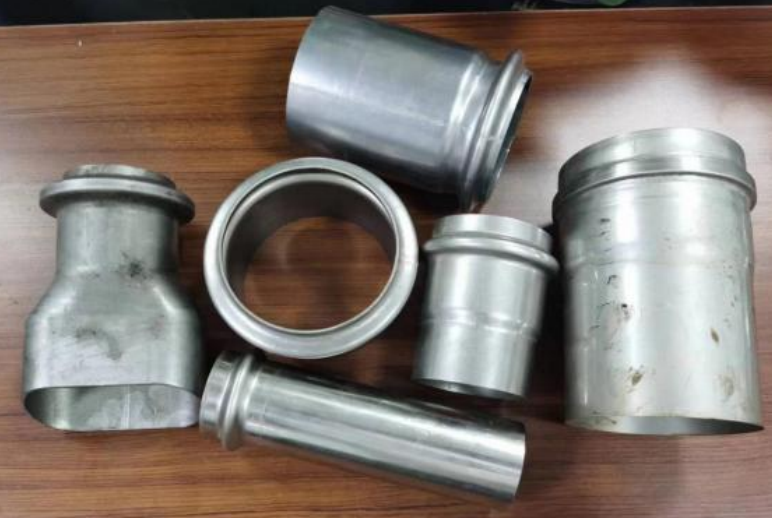
верстат призначений для створення горбів, випуклостей та спеціальних профілів на трубах. Спеціалізований інструмент можна налаштувати відповідно до креслення виробу, щоб задовольнити різні вимоги до локального формування.
Сервомотор приводить у дію гідравлічну систему й дозволяє регулювати швидкість формування та профілі руху. Це забезпечує плавнішу роботу й сприяє контролю температури мастильної рідини та енергоспоживання під час тривалого виробництва.
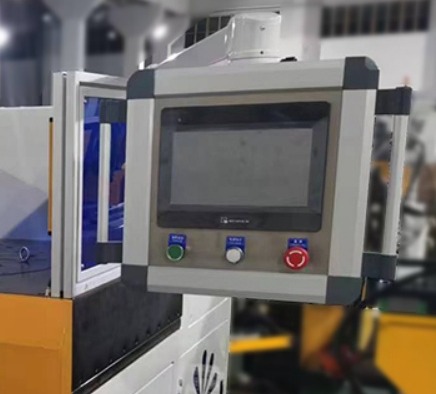
У верстаті застосована система керування на основі PLC та 10-дюймовий сенсорний екран. Основні параметри формування можна вводити й коригувати через інтерфейс людина–машина (HMI), що робить експлуатацію інтуїтивно зрозумілою й полегшує заміну продукції.
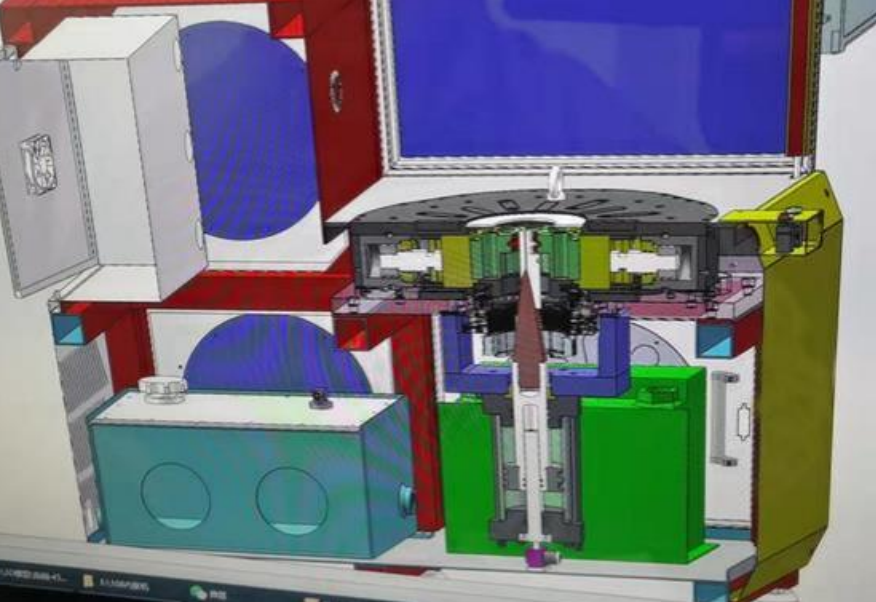
Діаметр та контур горбка контролюються завдяки синхронній роботі гідравлічних циліндрів, енкодерів та спеціального оснащення. Це сприяє підвищенню точності положення та стабільності контуру формування й зменшенню розбіжностей у розмірах.
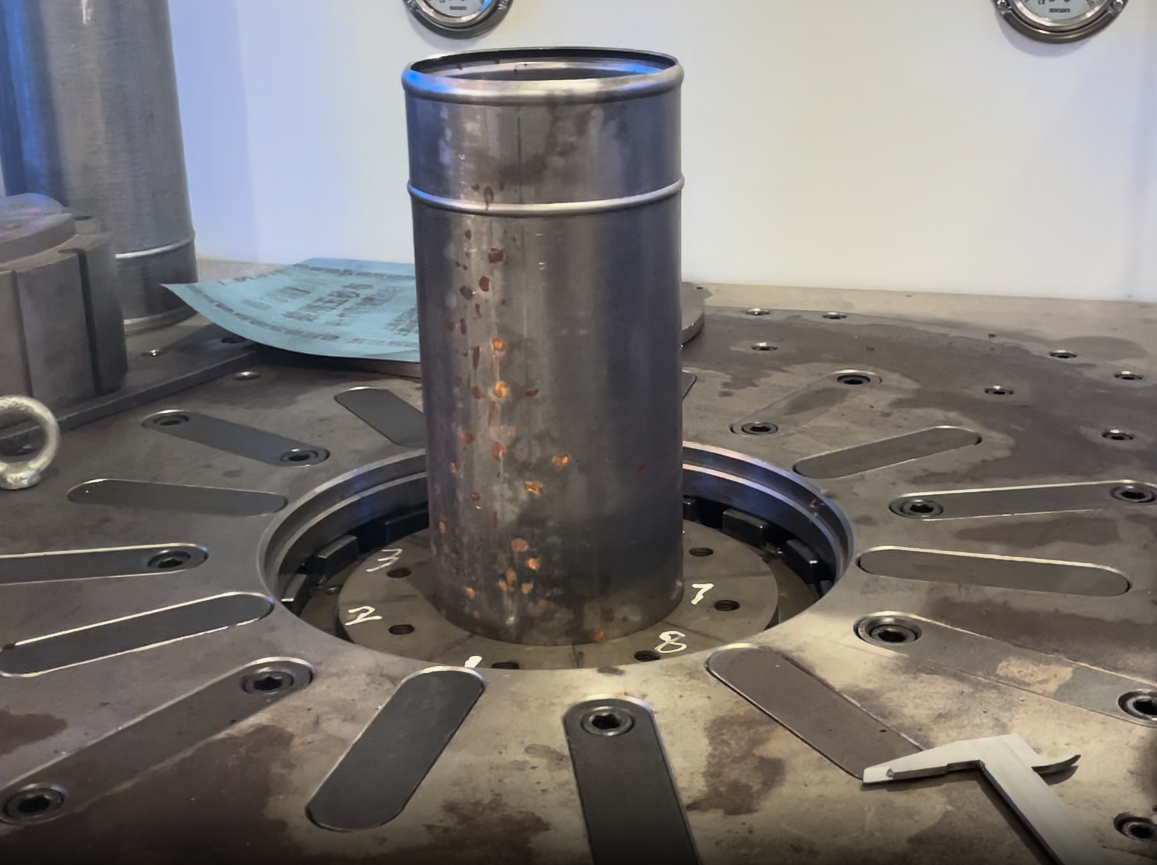
Основний механізм затискання використовує багатоточкове розташування з рівномірним розподілом навантаження для надійного утримання труби під час формування. Це зменшує ковзання, зміщення та локальні деформації.
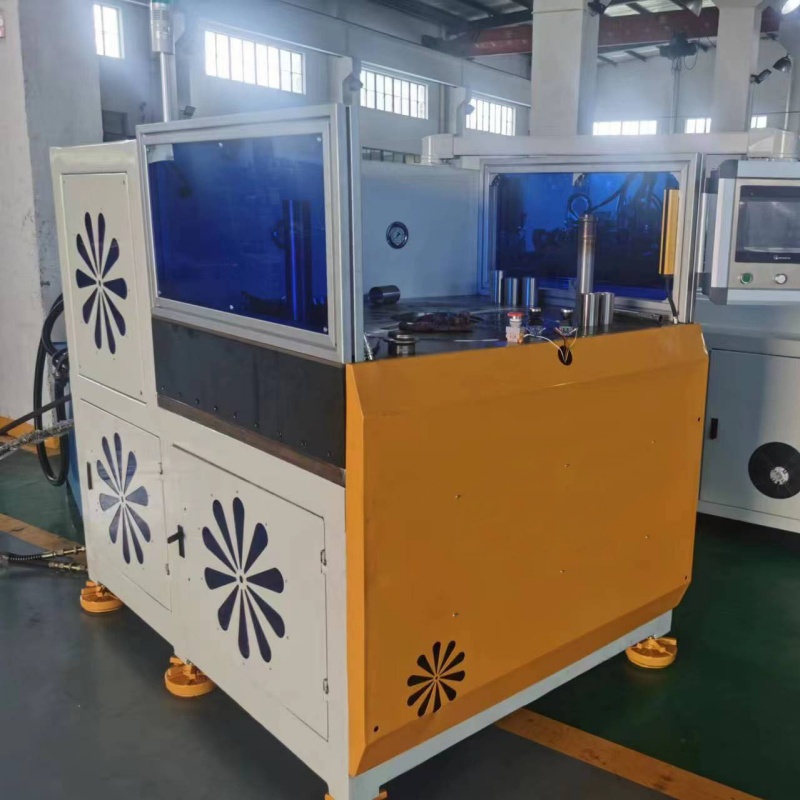
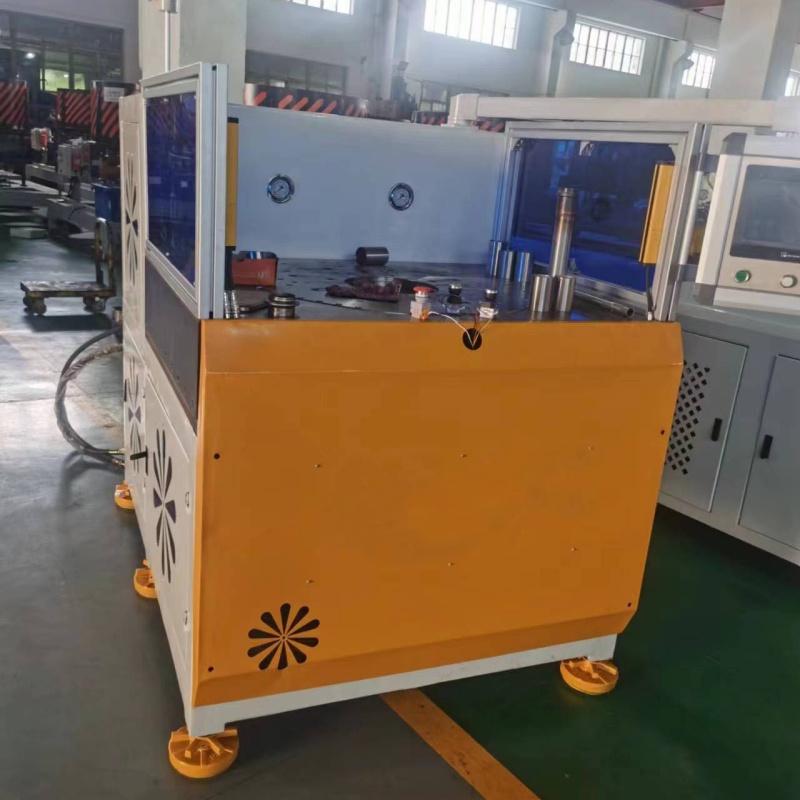
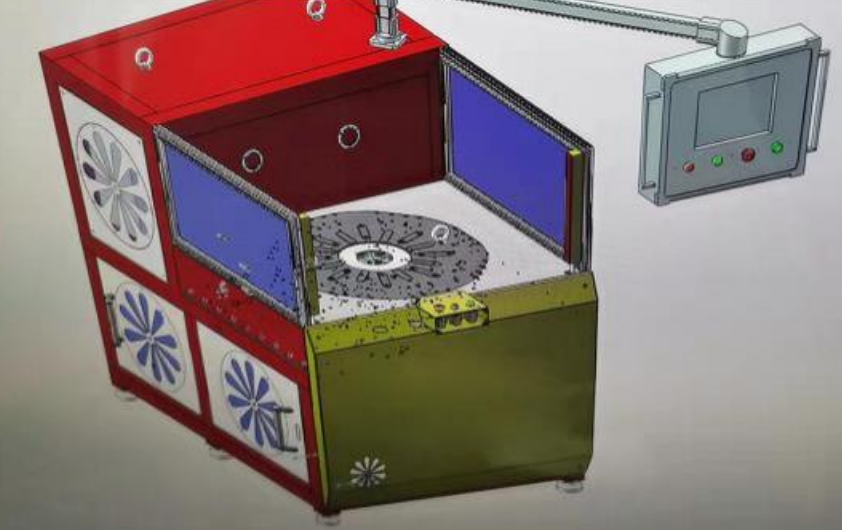
Машина оснащена автоматичною системою змащення, охолоджувачем мастила та системою охолодження електричного шафа. Ці функції сприяють стабільній роботі гідравлічної системи й ключових рухомих компонентів під час безперервного виробництва.
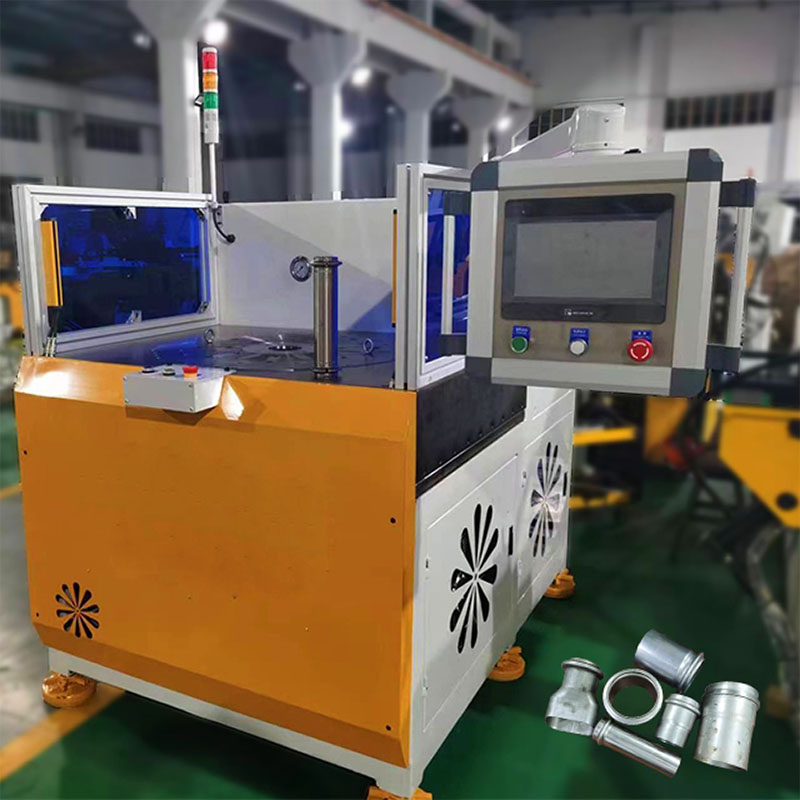
Для вирішення проблем, пов’язаних із нерівномірною товщиною стінок та потенційними ризиками протікання в місцях з’єднання шлангів під час масового виробництва високопродуктивних випуклих труб для провідного німецького постачальника систем вихлопу для автомобілів — де надзвичайна точність формування є критично важливою для надійного кріплення шлангів — компанія Baorui Machinery впровадила високоточне рішення для формування кінців труб; завдяки винятковій гідравлічній стабільності та спеціально розробленим формам система забезпечує точне екструзійне формування випуклостей на кінцях вихлопних труб із нержавіючої та вуглецевої сталі. Це рішення гарантує, що профілі випуклостей повністю відповідають суворим німецьким автотранспортним стандартам герметичності, значно підвищуючи частку придатних виробів на лінії та допомагаючи клієнту зберегти статус ключового постачальника в преміальному європейському ланцюзі поставок автомобільних компонентів шляхом задоволення вимог до частого постачання.

 EN








