
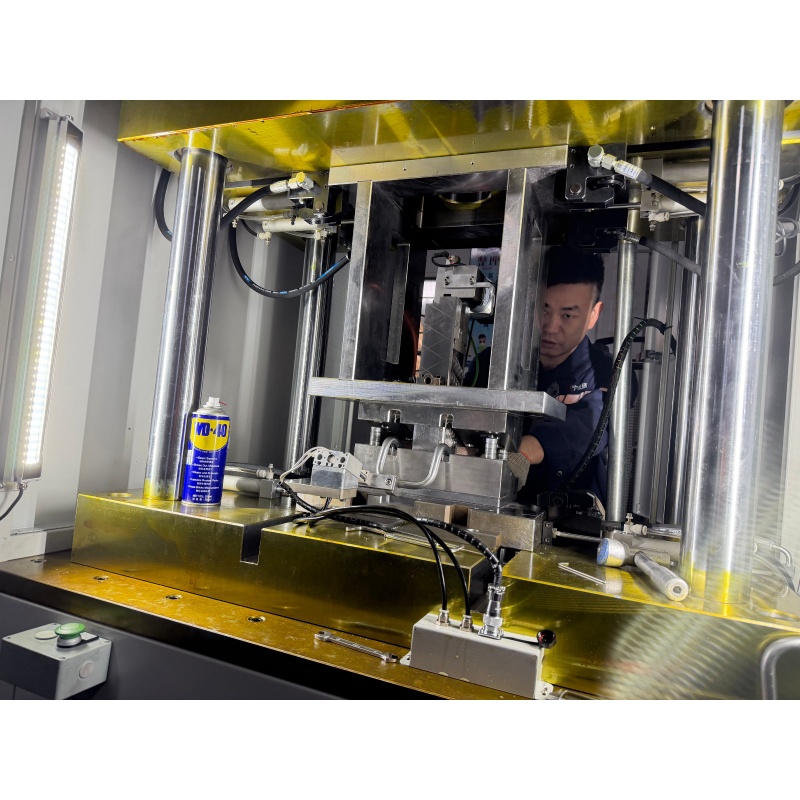
| Non. | Nom et prénom | Unité | Paramètre |
| 1 | Diamètre maximal du tube pour pressage des dents | mm | 18 |
| 2 | Longueur maximale d'alimentation | mm | Illimité |
| 3 | Profondeur maximale de pressage des dents | mm | 3 |
| 4 | Longueur minimale d'alimentation | mm | 50 |
| 5 | Longueur minimale de serrage | mm | 50 |
| 6 | Course d'étreinte | mm | 60 |
| 7 | Rythme de travail | S | 6-12 |
| 8 | Débit de la pompe à huile | L/min | 19 |
| 9 | Système de commande | PLC | |
| 10 | Interface de fonctionnement | Écran tactile | |
| 11 | Puissance totale du moteur | hp | 22.25 |
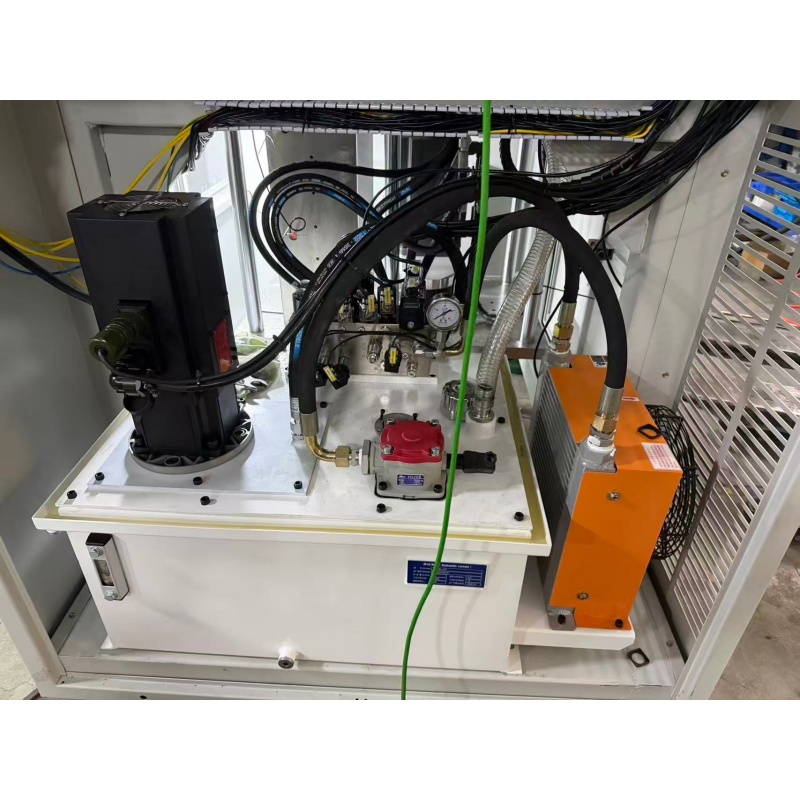
| 12 | Pression de travail du vérin hydraulique | Kg/cm | 80-120 |
| 13 | Pression de travail nominale hydraulique | Kg/cm | 100 |
| 14 | Volume de la machine | mm | 2200*1200*1800 |
| 15 | Poids de la machine | kg | 3500 |
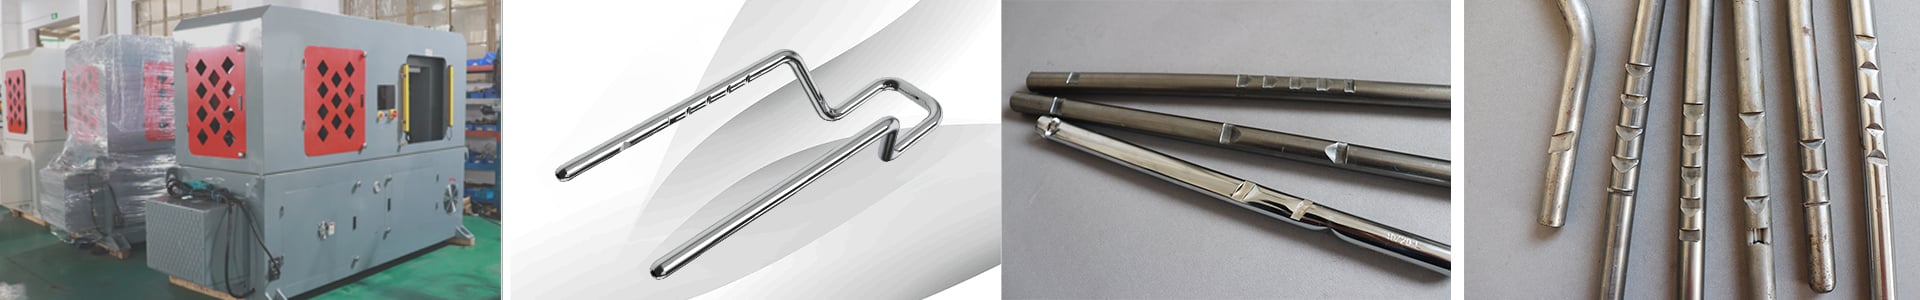
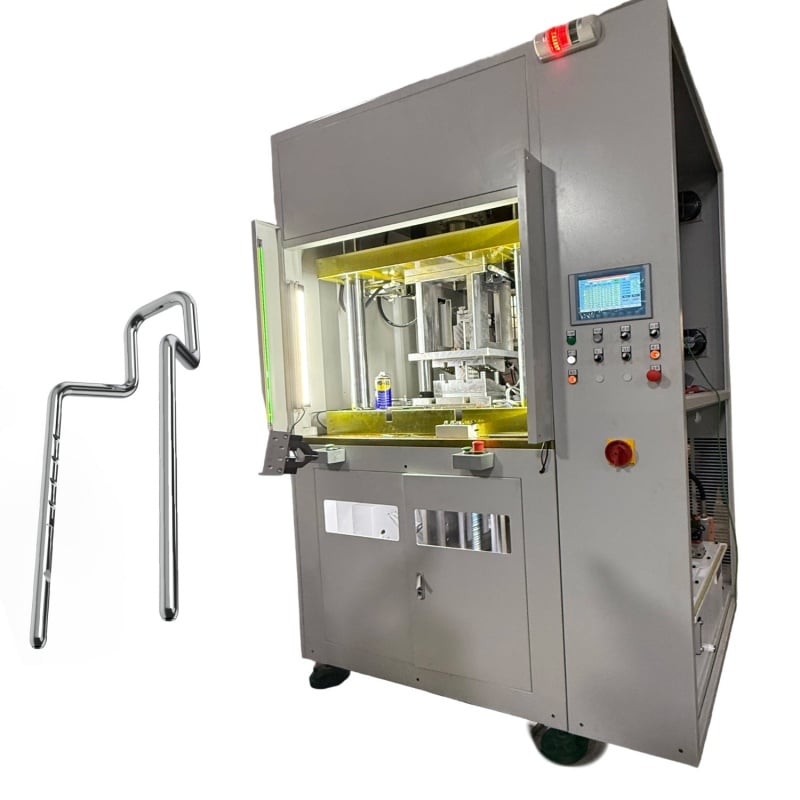
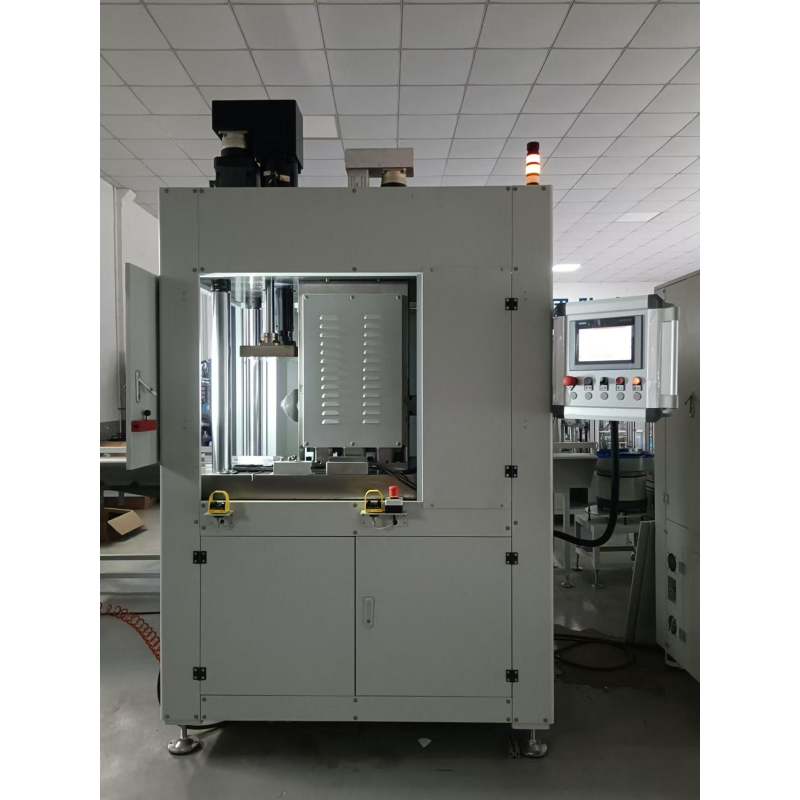
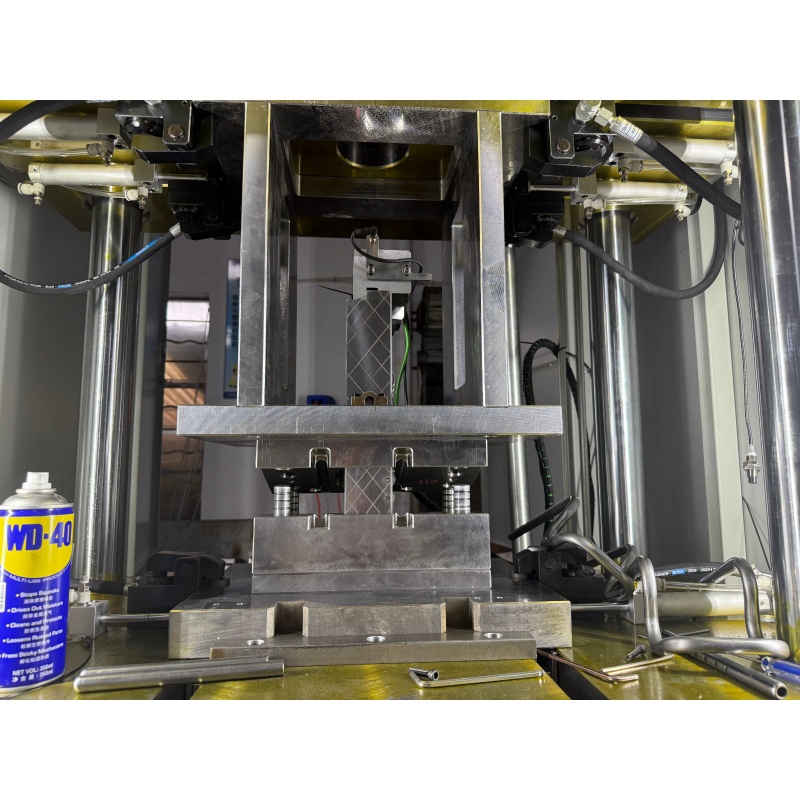
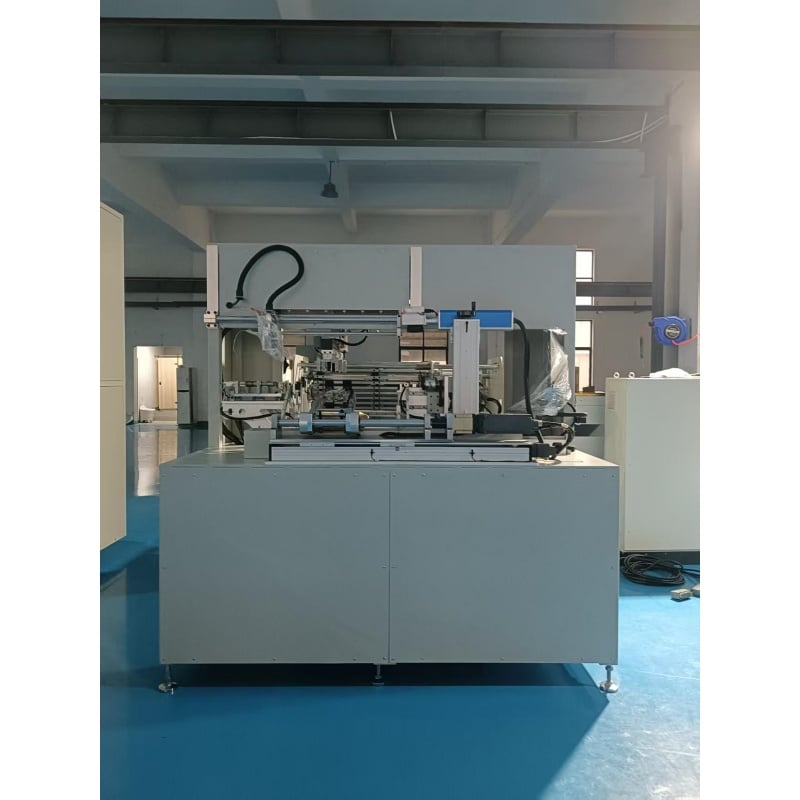
Cette machine est spécifiquement conçue pour entailler les tiges d’appuie-tête automobiles. Elle assure une formation stable des dents conformément aux exigences du produit, améliorant ainsi l’ajustement entre la tige d’appuie-tête et les composants associés.
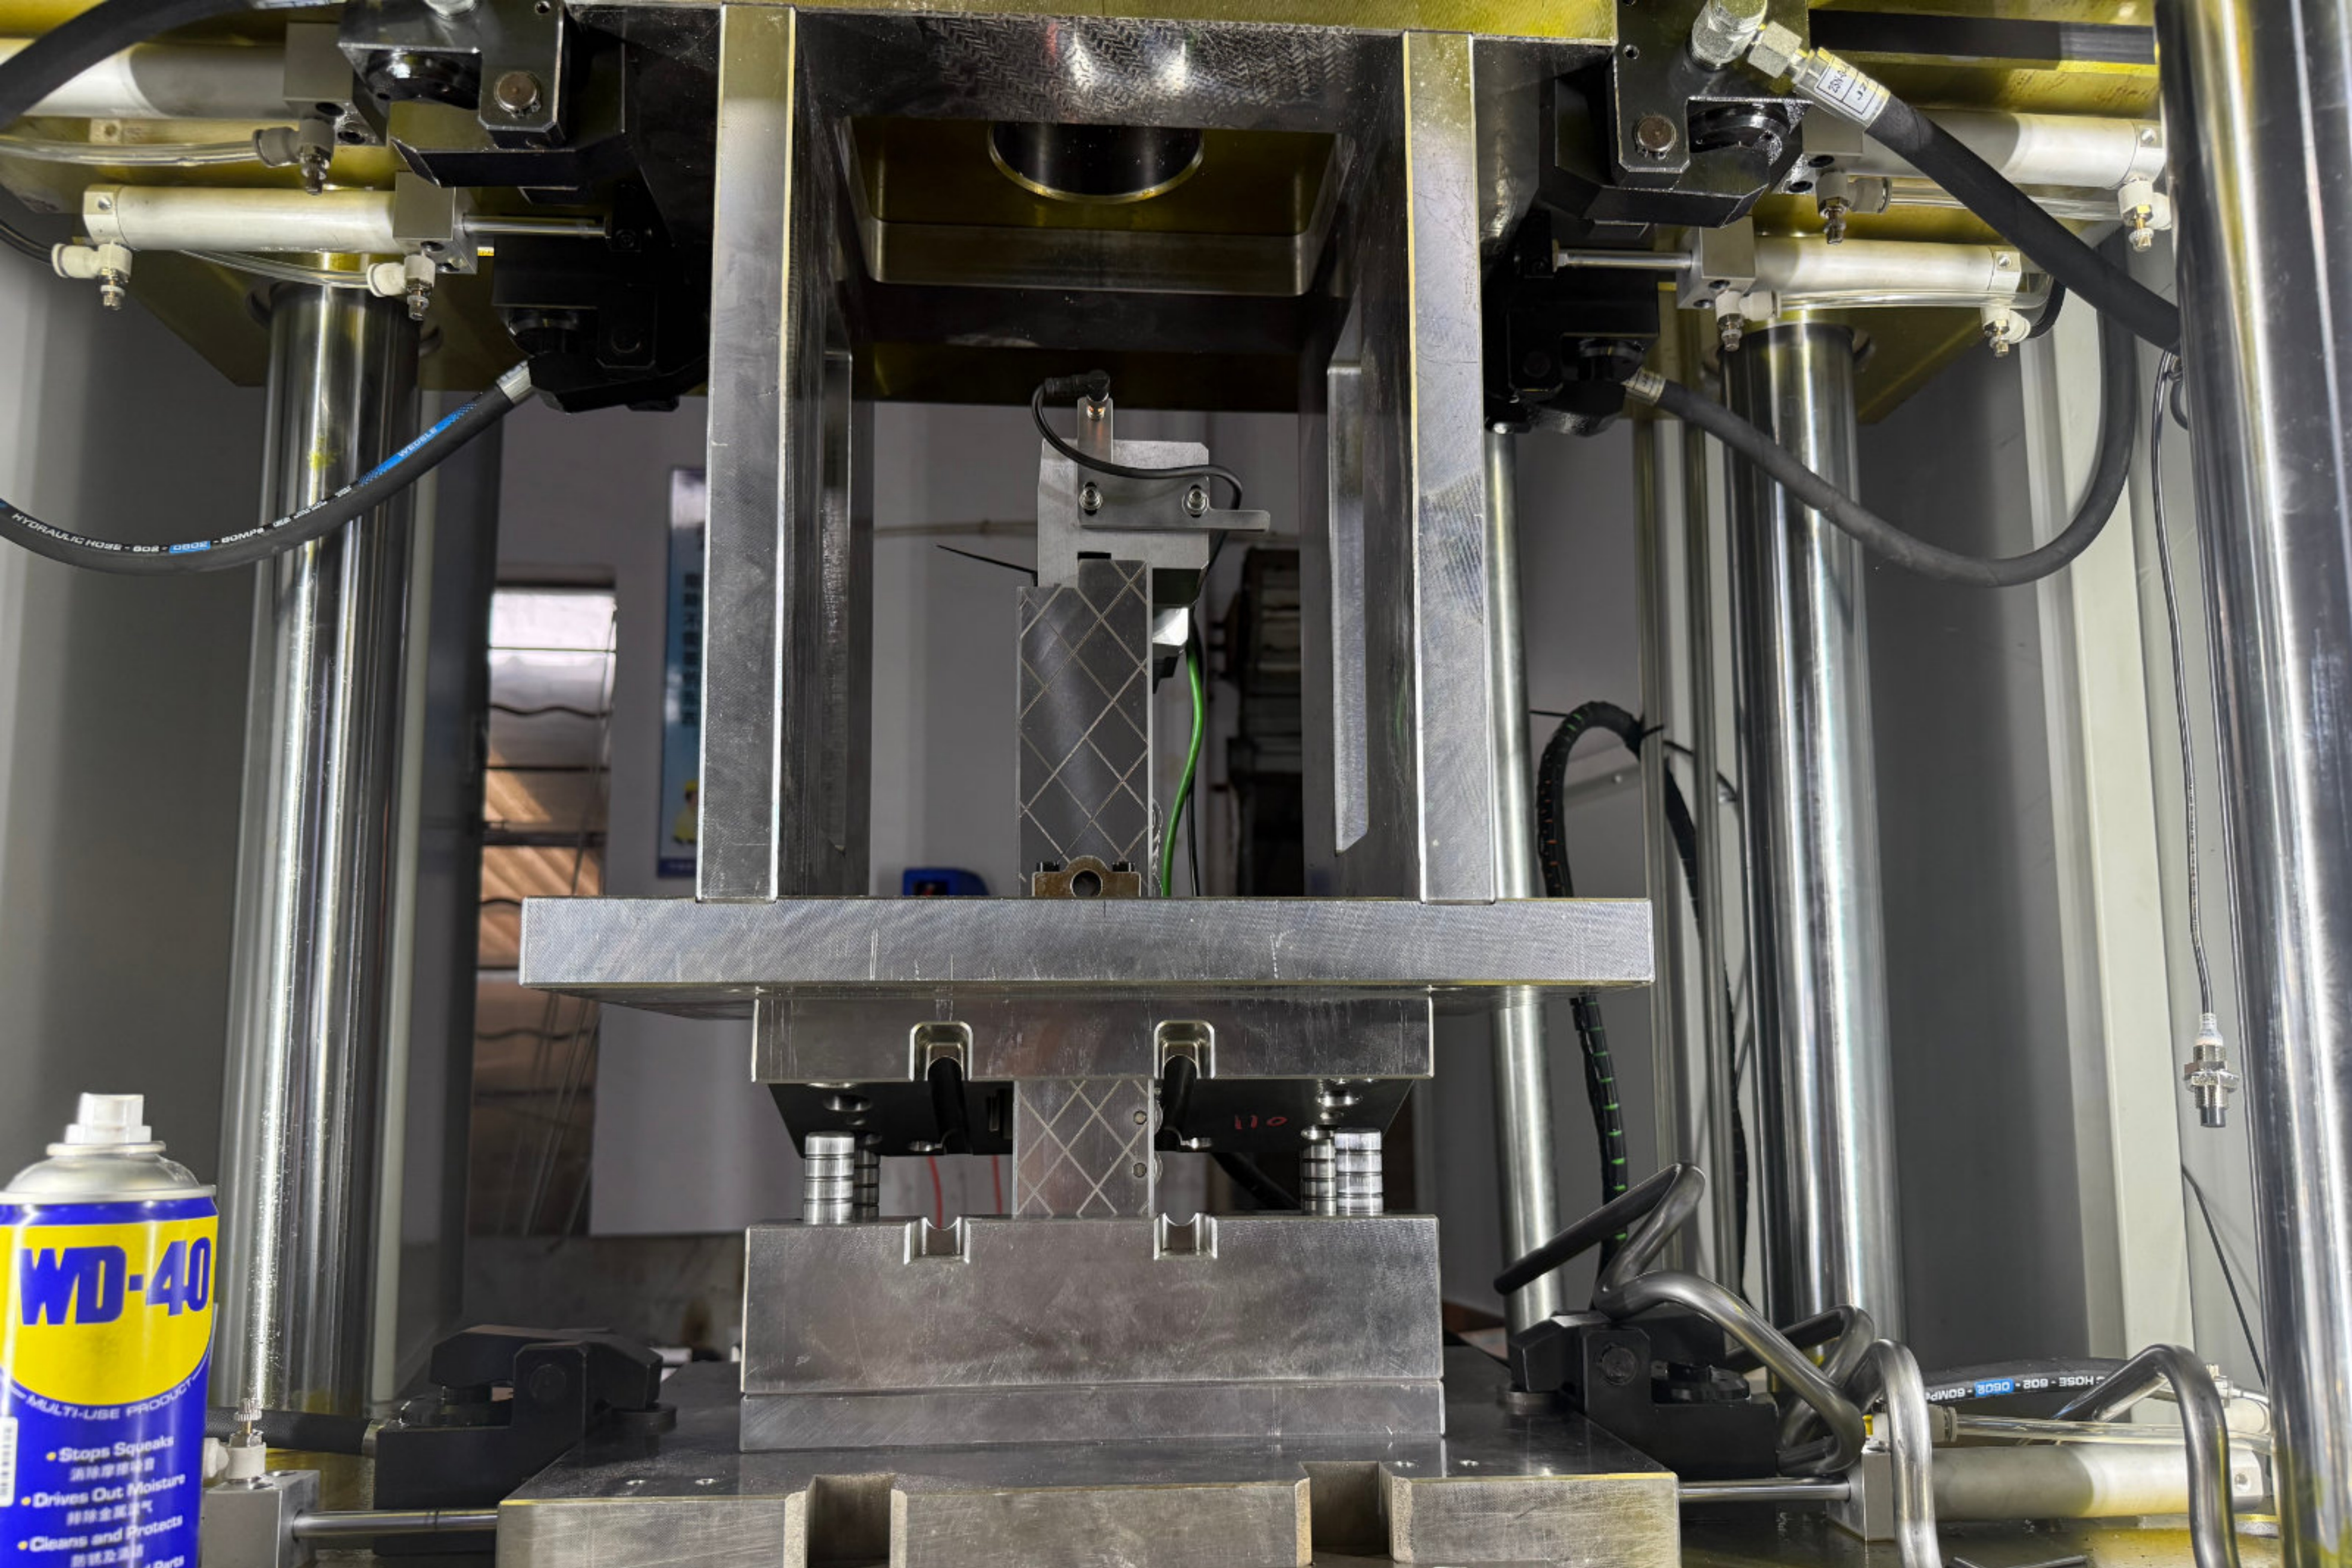
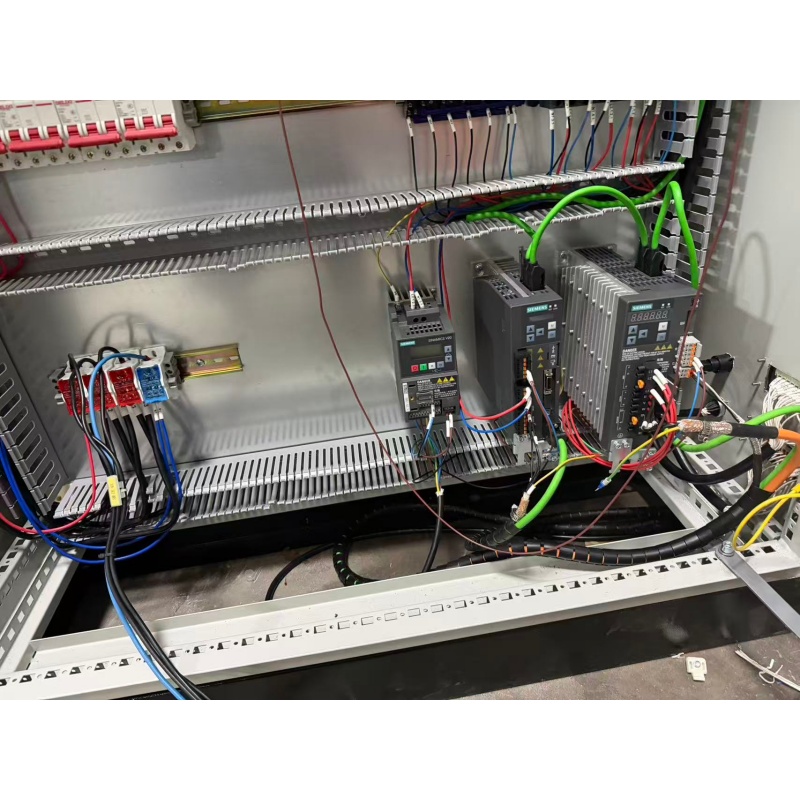
Le système de commande CNC permet de maintenir des positions d’entaillage et des résultats d’usinage constants, réduisant les variations entre les lots de production et rendant la machine adaptée à la fabrication de composants automobiles.
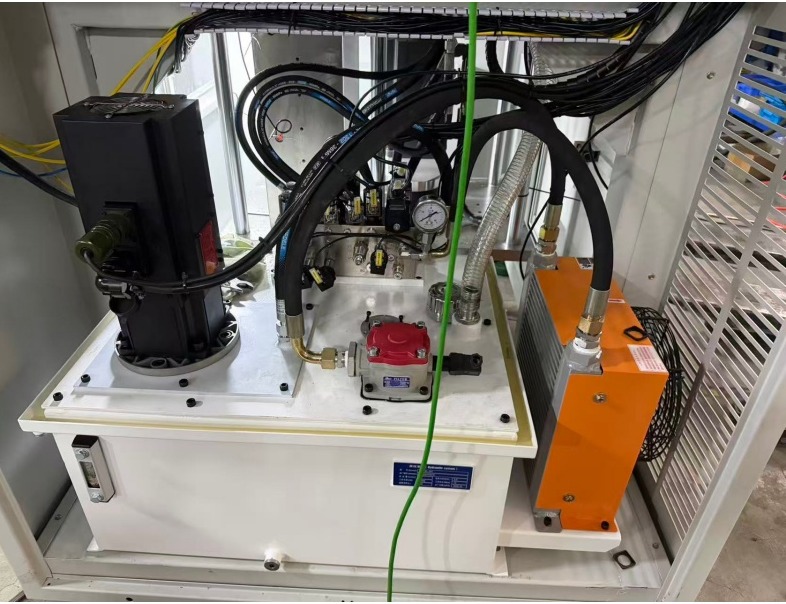
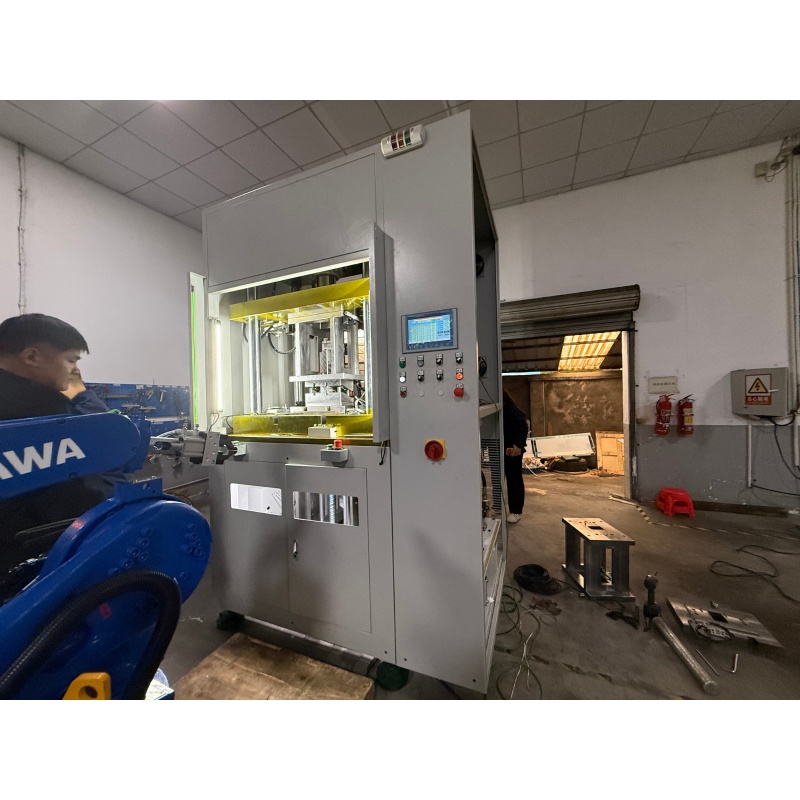
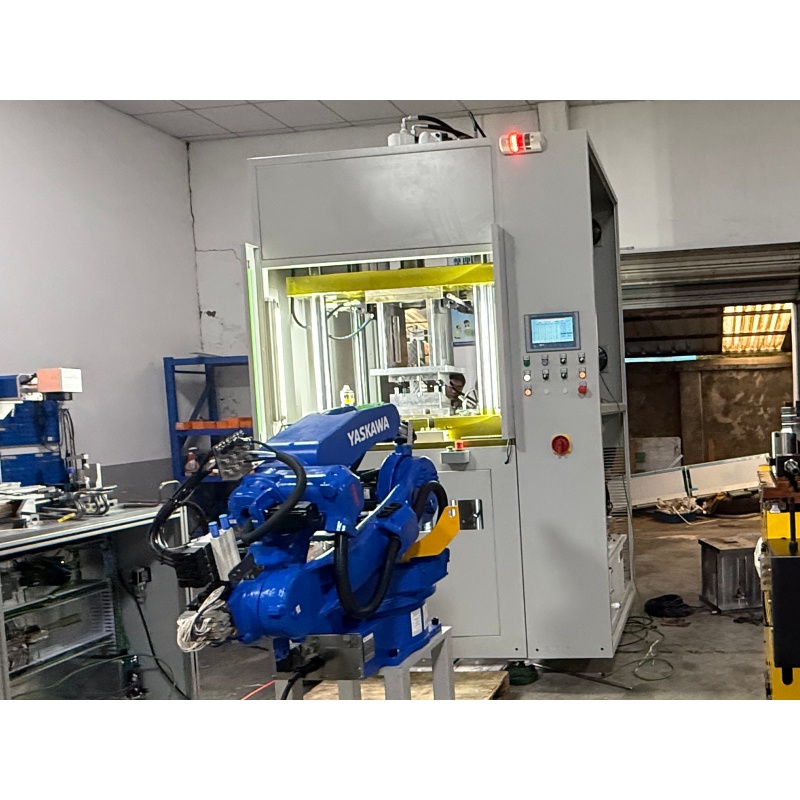
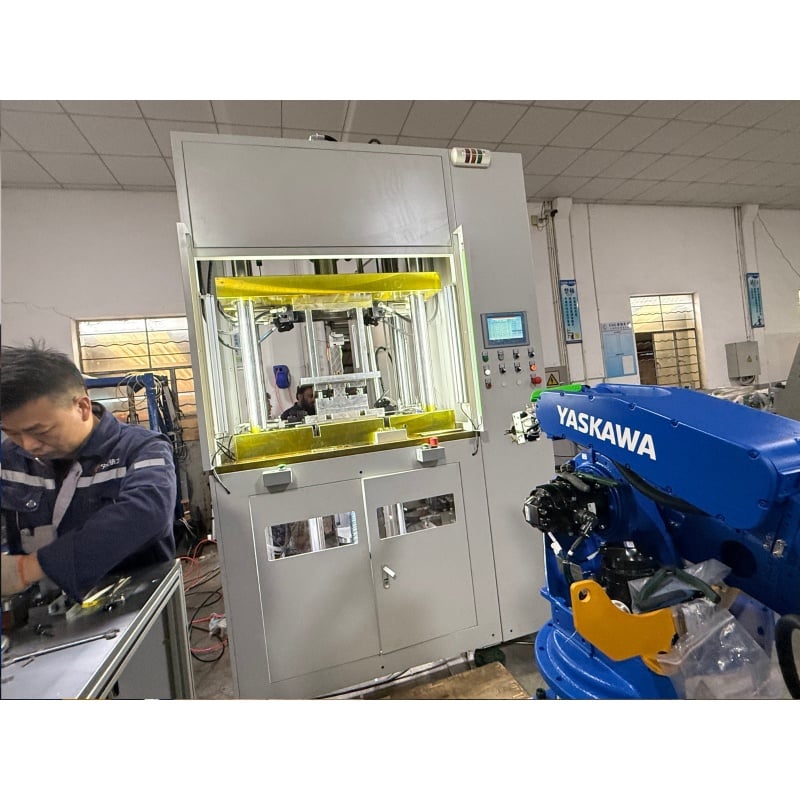
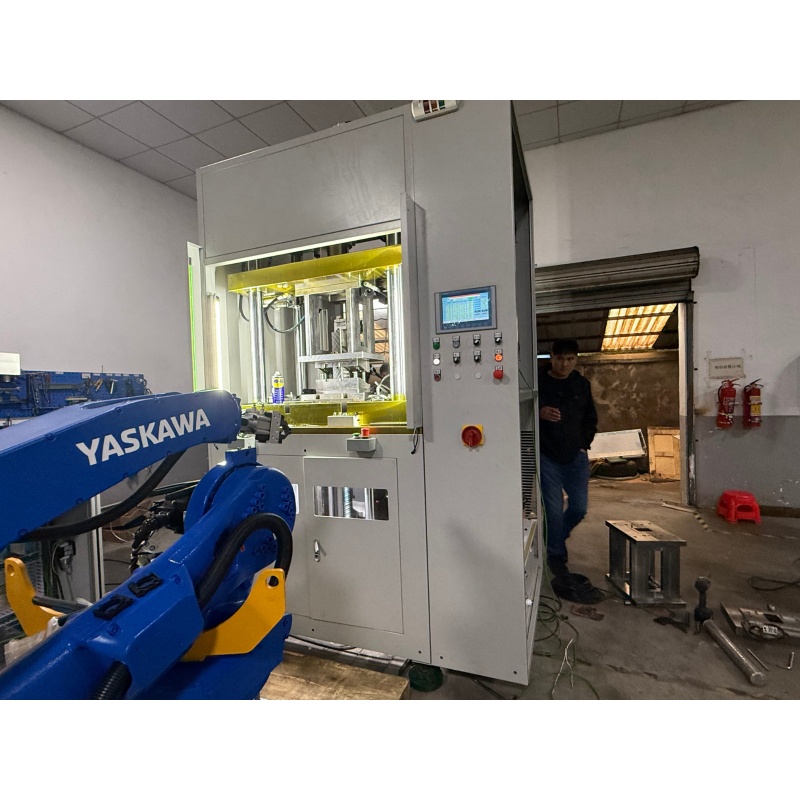
La machine convient à l’intégration en ligne de production et peut contribuer à raccourcir le temps de traitement par pièce, à augmenter la production et à répondre aux exigences de production continue par lots du secteur des pièces automobiles.
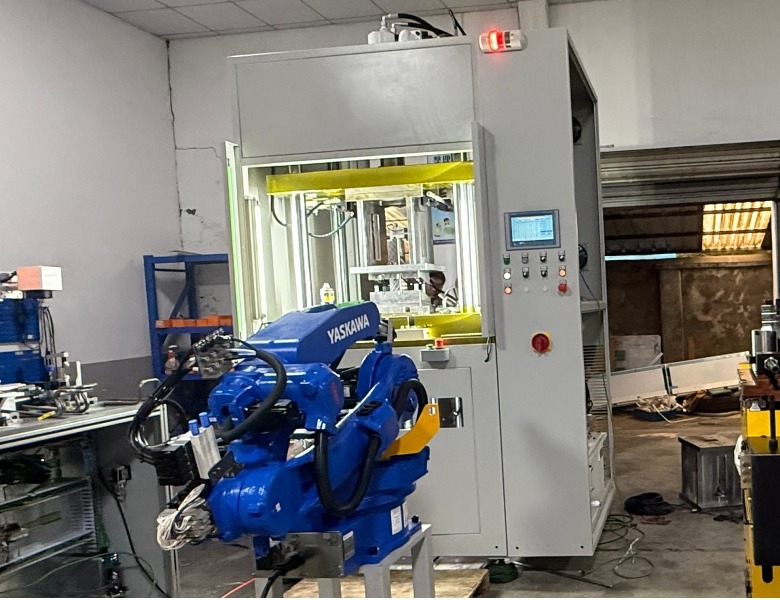
La machine peut servir d’unité d’entaillage dédiée dans le processus de fabrication des tiges de repose-tête automobiles. Elle peut être intégrée aux opérations amont et aval afin de soutenir un flux de travail automatisé plus fluide.
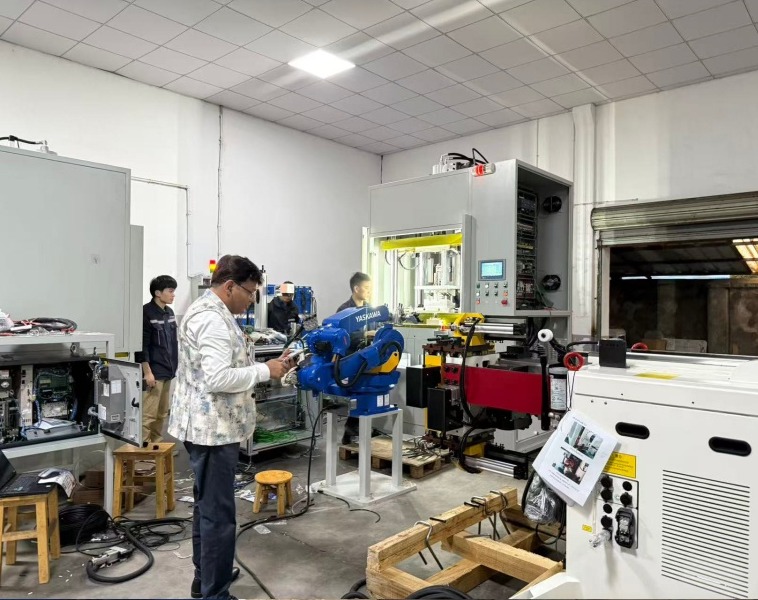
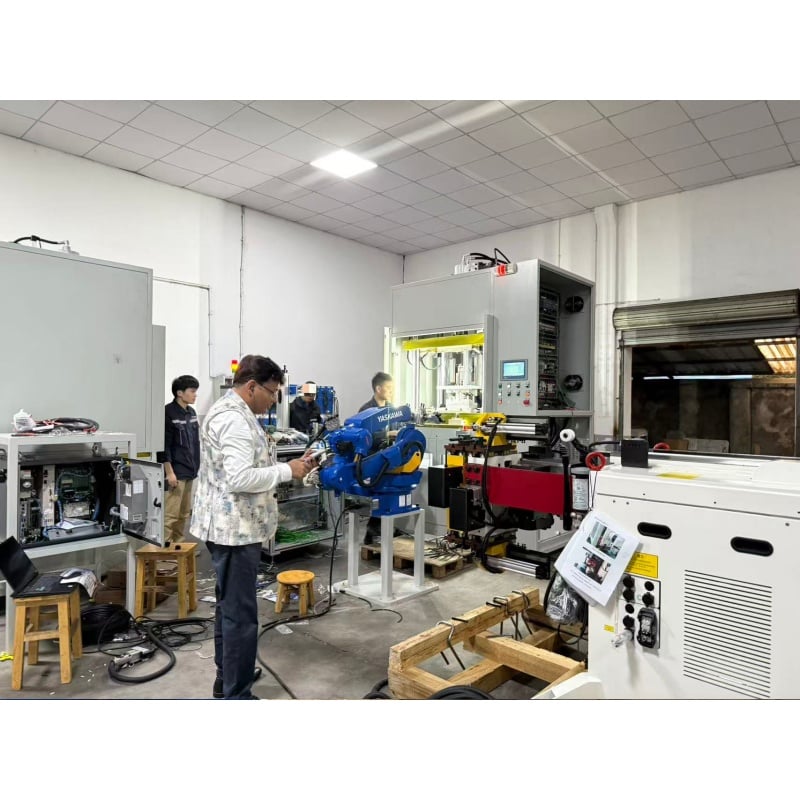
Pour surmonter les défis liés à une profondeur incohérente des encoches, à des bavures excessives et à une faible reproductibilité sous une forte pression de production chez un important fournisseur japonais de niveau 1 en Thaïlande, Baorui Machinery a déployé la solution hydraulique automatisée d’encochage BR-18CNC ; grâce à un système de commande hydraulique de haute précision et à une technologie de traitement sans bavures, nous avons réalisé une percée technique. Cette solution a permis d’assurer une précision des encoches (jusqu’à 3 mm de profondeur) et une finition de surface parfaitement conformes aux normes rigoureuses du constructeur automobile concernant la fluidité du réglage des sièges, tout en optimisant considérablement les cycles de production grâce à une automatisation complète, aidant ainsi le client à consolider son statut de fournisseur clé au sein de la chaîne mondiale des systèmes de sièges automobiles, avec une livraison zéro défaut.

 EN








