
| Élément | Spécification |
|---|---|
| Diamètre du fil à traiter | φ6,0–Φ14,0 mm |
| Résistance à la traction du fil applicable | < 500 N |
| Nombre d'axes de contrôle | 8 axes |
| Groupes de rouleaux d’alimentation du fil | 3 Groupes |
| Poids de la machine | 10 500 kg |
| Alimentation électrique | 380 V / 50 Hz / Triphasé |
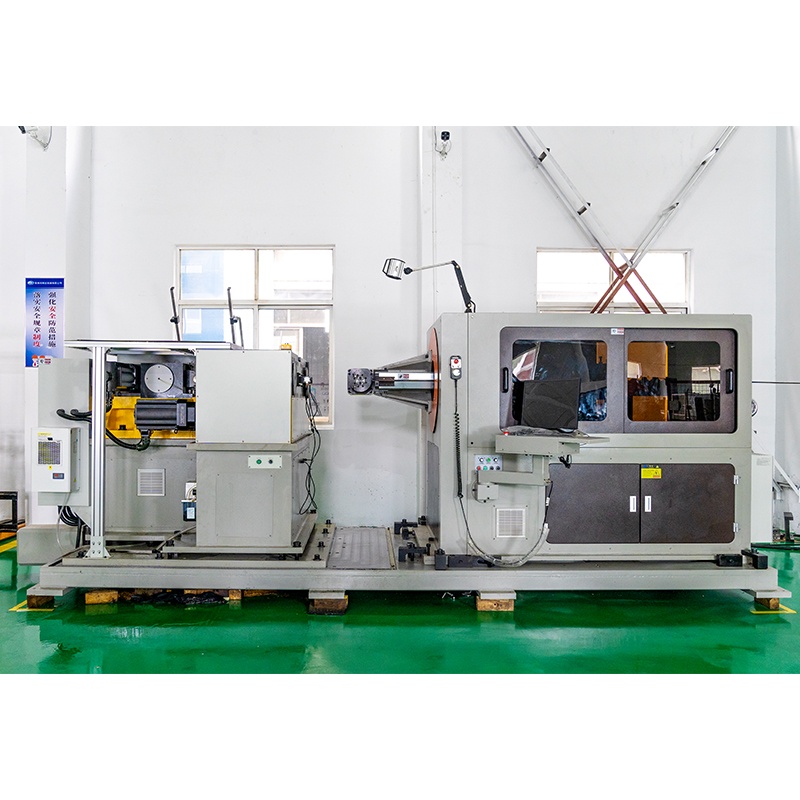
| Dimensions de la machine | 5040 × 2350 × 2070 mm |
| Puissance du moteur servo d'alimentation du fil | 15 kW |
| Puissance du moteur servo de rotation du bras | 3.5 Kw |
| Couper l’alimentation du moteur servo de découpe | 1,0 kW |
| Alimentation du moteur servo de déplacement avant/arrière | 1,0 kW |
| Puissance du moteur servo de l'axe de cintrage angulaire | 2,0 kW |
| Alimentation du moteur servo de serrage gauche | 15 kW |
| Alimentation du moteur servo de serrage droit | 15 kW |
| Alimentation du moteur servo de bout évasé | 15 kW |
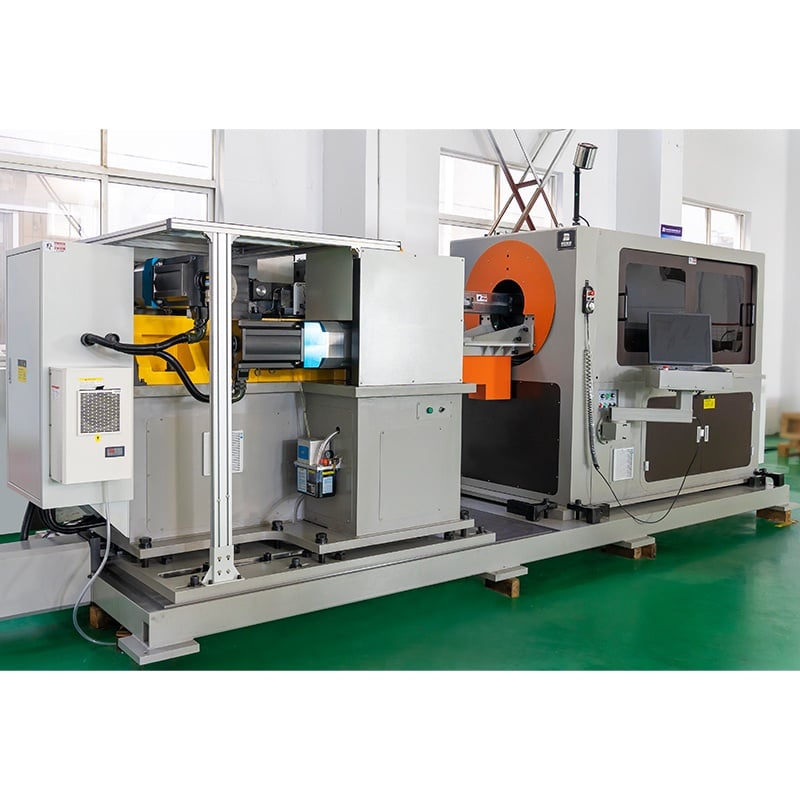
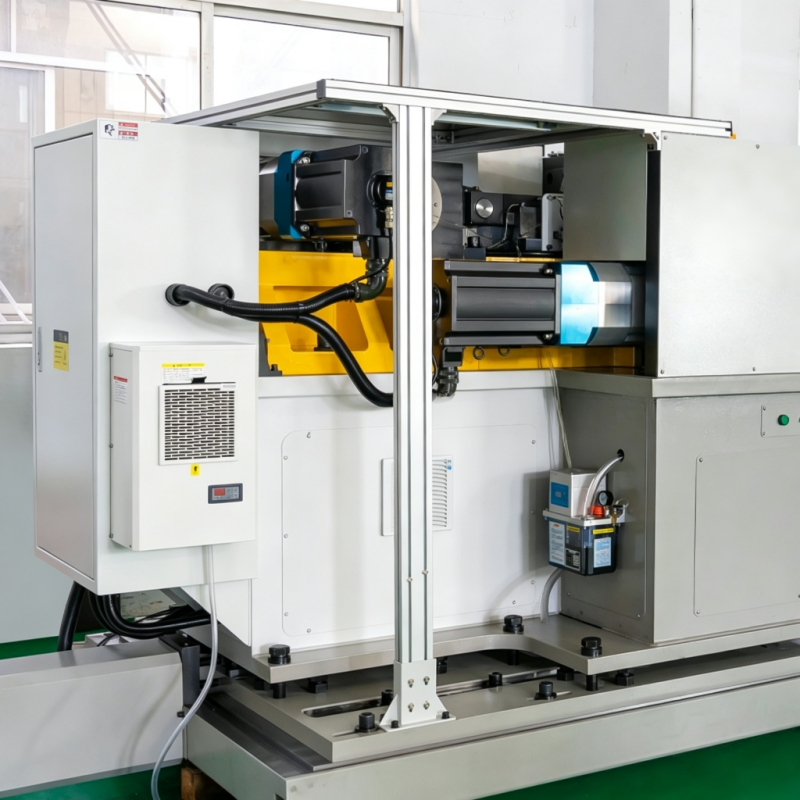
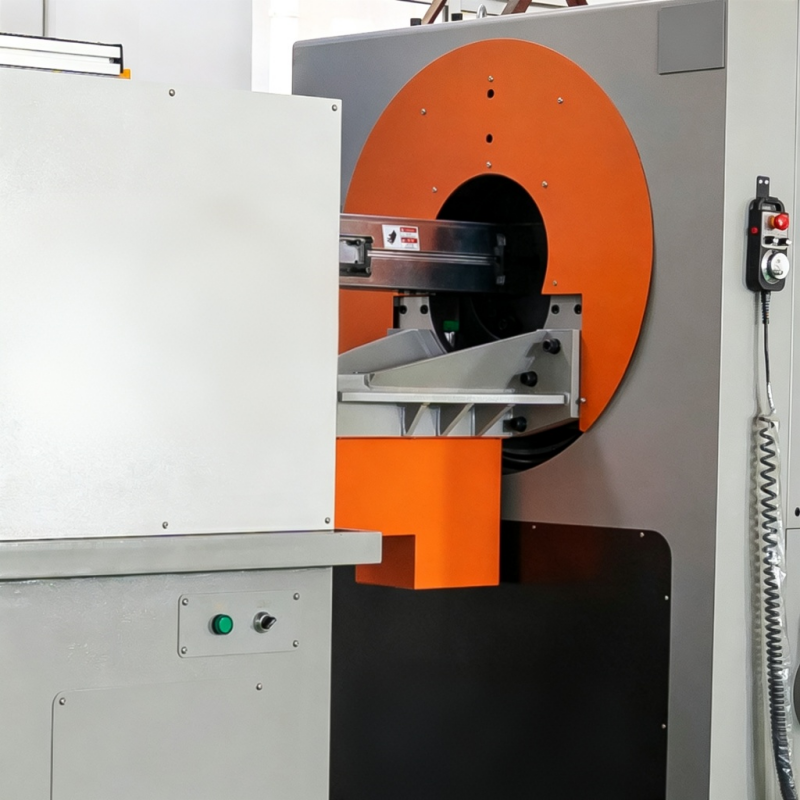
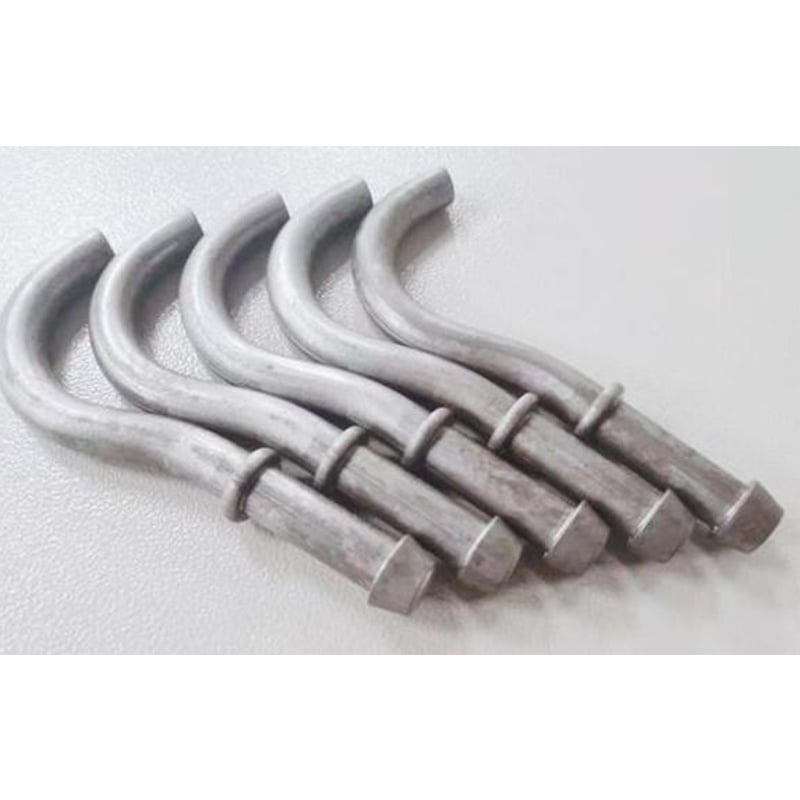
La machine utilise un système d’entraînement servo à 8 axes indépendants pour coordonner l’alimentation du fil, la rotation du bras, le pliage angulaire, la coupe, le serrage et le forgeage de l’extrémité. Le forgeage de l’extrémité et le pliage spatial peuvent être réalisés en une seule opération de serrage. Une commande servo stable contribue à améliorer la reproductibilité du formage et la cohérence des lots, répondant ainsi aux exigences de traitement des composants filaires de précision.
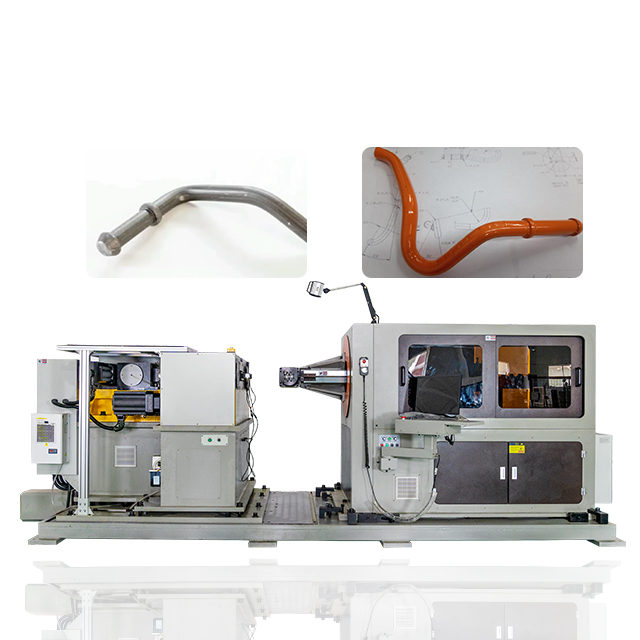
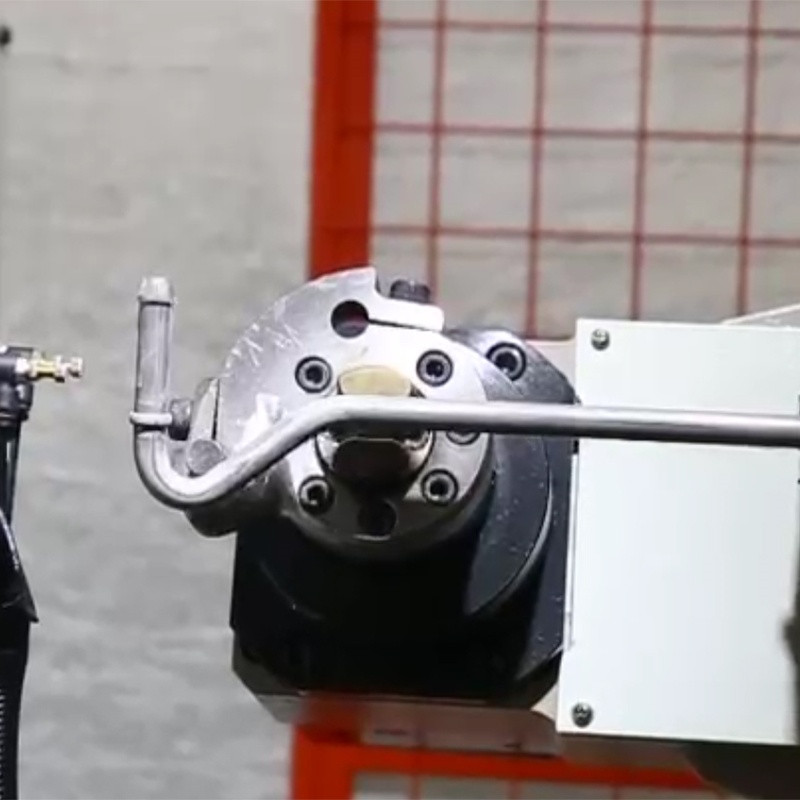
Les procédés traditionnels de forgeage et de pliage nécessitent souvent plusieurs machines, des serrages répétés et des étapes de production distinctes. Cette machine intègre le forgeage de l’extrémité, le pliage et la coupe au sein d’un même système, permettant d’effectuer les principales opérations de formage en une seule opération de serrage. Elle contribue ainsi à réduire le temps de cycle, à limiter le transfert des pièces intermédiaires et à minimiser la manipulation manuelle, améliorant globalement l’efficacité de production.
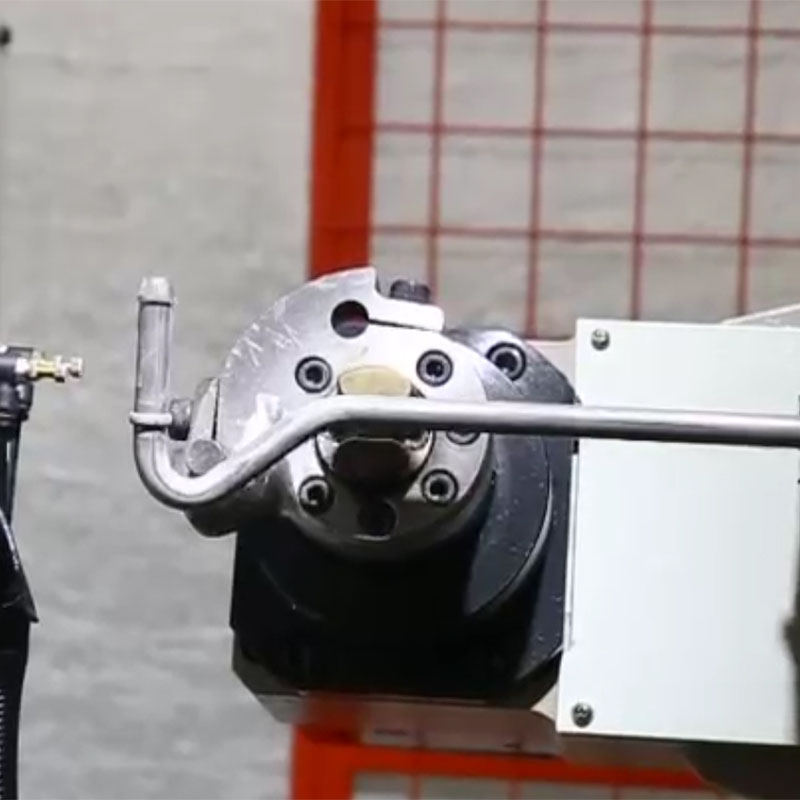
La machine convient aux fils métalliques dont le diamètre varie de Φ6,0 à Φ14,0 mm et dont la résistance à la traction atteint 500 N. Elle répond aux exigences de forgeage à froid et de cintrage pour différentes spécifications de fil et différents matériaux. Une seule machine permet la production de plusieurs types de produits, ce qui réduit les investissements répétés dans des équipements et répond aux besoins de fabrication souple pour des séries multiples et de petite à moyenne taille.
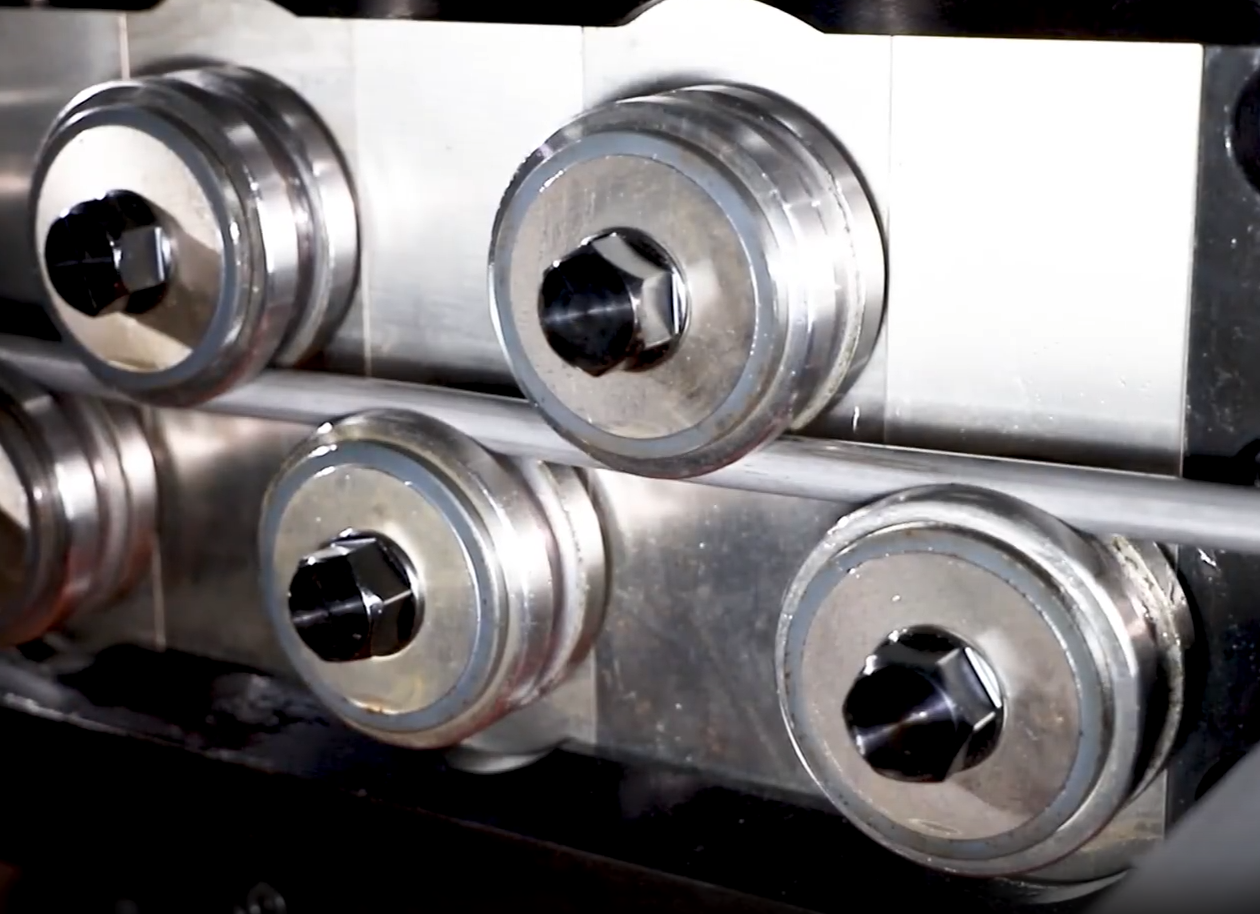
La machine adopte une structure de bâti robuste à haute rigidité, d’un poids total de 10 500 kg. Sa construction rigide contribue à réduire les vibrations et à maintenir une précision stable de formage pendant des périodes prolongées et sous forte charge. Cela rend la machine adaptée à une production de masse continue dans des environnements industriels de fabrication.
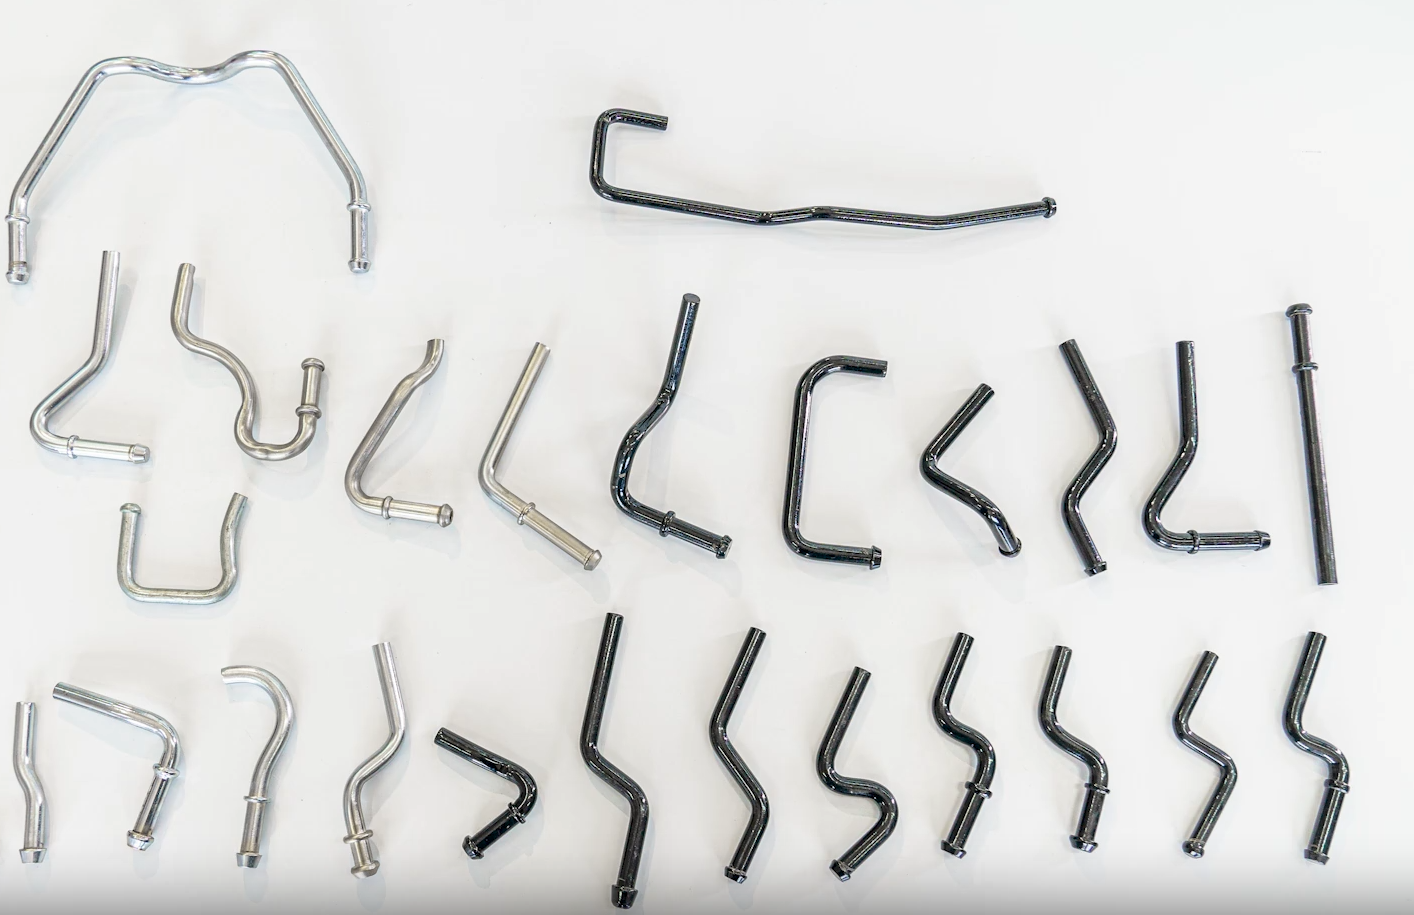
La machine est équipée d’un système CNC dédié doté d’une interface de programmation intuitive basée sur des paramètres. Les paramètres de formage, tels que la course de forgeage et l’angle de pliage, peuvent être ajustés en fonction des exigences du produit. Associé à une conception permettant un changement rapide des outillages, ce système facilite les changements de production entre différentes tailles et formes de pièces, réduisant ainsi la complexité de la mise en place et le temps de changement.
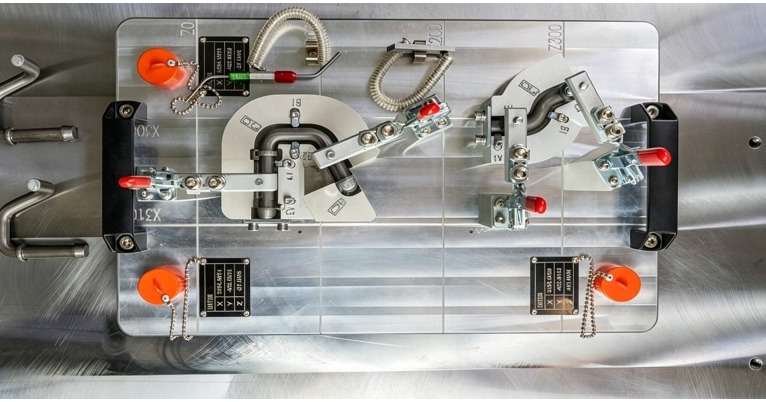
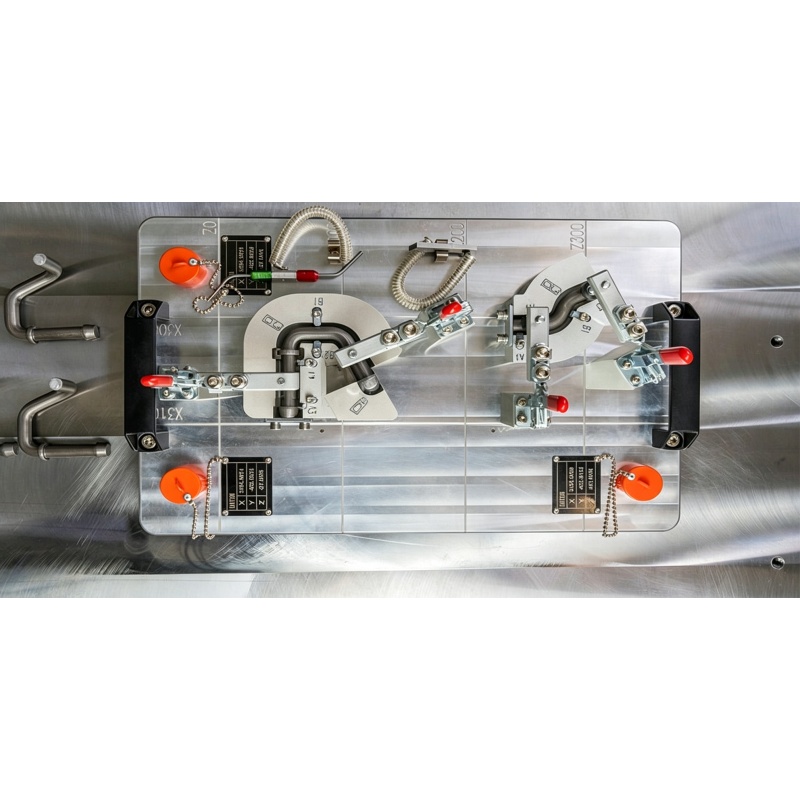
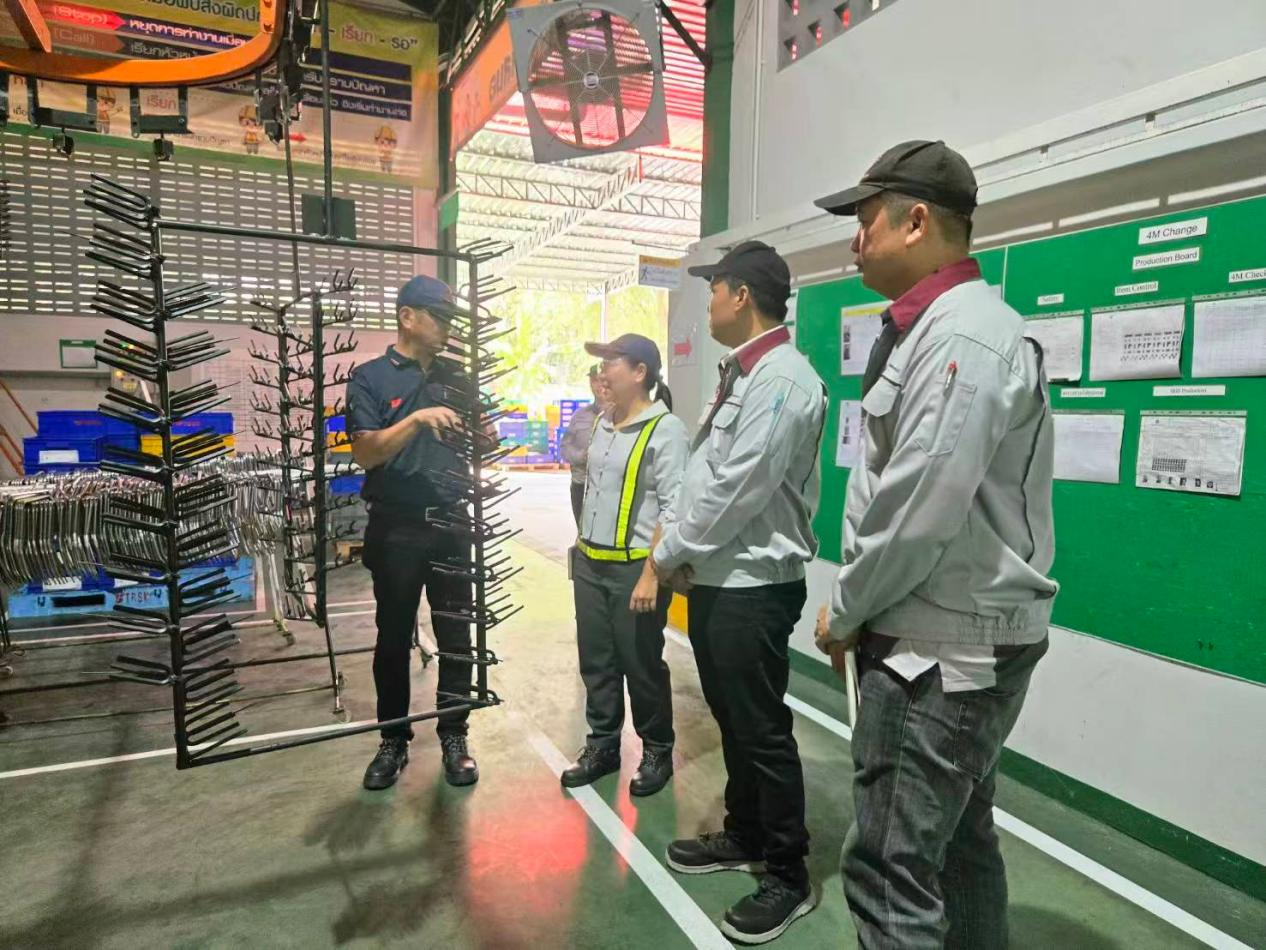
Pour relever les défis liés au maintien de la précision des brides aux normes d’origine (OE) et à la stabilité de l’étanchéité à 360 degrés pour les supports d’échappement haute performance dans des conditions de forte chaleur et de fortes vibrations, un important fournisseur automobile d’équipement d’origine (OEM) spécialisé dans les systèmes d’échappement en Thaïlande a déployé la solution de cintrage combiné de fils de Baorui Machinery, intégrant le formage de brides et de colliers de serrage. Dotée de la technologie OE de supports à baïonnette, cette installation garantit un positionnement stable des tuyaux. Cette solution assure non seulement une stabilité structurelle sous des charges extrêmes, mais réduit également de façon significative le temps d’installation grâce à un procédé de formage intégré hautement automatisé, permettant ainsi au client de réussir avec succès les évaluations qualité rigoureuses imposées par les OEM en matière de résistance aux vibrations des systèmes d’échappement.

 EN








