
Élément |
Nom et prénom |
Unité |
Données |
Remarque |
|
1 |
Puissance de formage cylindrique |
Ton |
20 |
Maximum 26 tonnes |
|
2 |
Diamètre maximal de formage |
mm |
∅133 × 2,0 |
Diamètre *Épaisseur |
|
3 |
Diamètre minimal de formage |
mm |
∅30 × 2,0 |
|
|
4 |
Longueur minimale de formage |
mm |
30 |
|
|
5 |
Longueur maximale de formation |
mm |
Pas de limite |
|
|
6 |
Hauteur de la machine |
mm |
1150 |
|
|
7 |
Traitement des produits heure |
s |
~18 |
Dépendent de dessins |
|
8 |
Temps de changement d'outillage |
mIN |
~10 |
|
|
9 |
Position répétée précision |
Diamètre extérieur de la bosse |
mm |
±0.2 |
Formage de la bosse pièce à usiner tolérance |
|
Bosse contour |
mm |
0.2 |
|
||
|
bosse amincissement |
mm |
≤20% |
|
||
|
|
|
|
||
10 |
Procédé contrôle type |
Diamètre extérieur de la bosse |
|
Cylindre + codeur + outillage |
|
|
Bosse contour |
|
Cylindre + codeur + outillage |
|
||
bosse |
|
Des outillages |
|
||
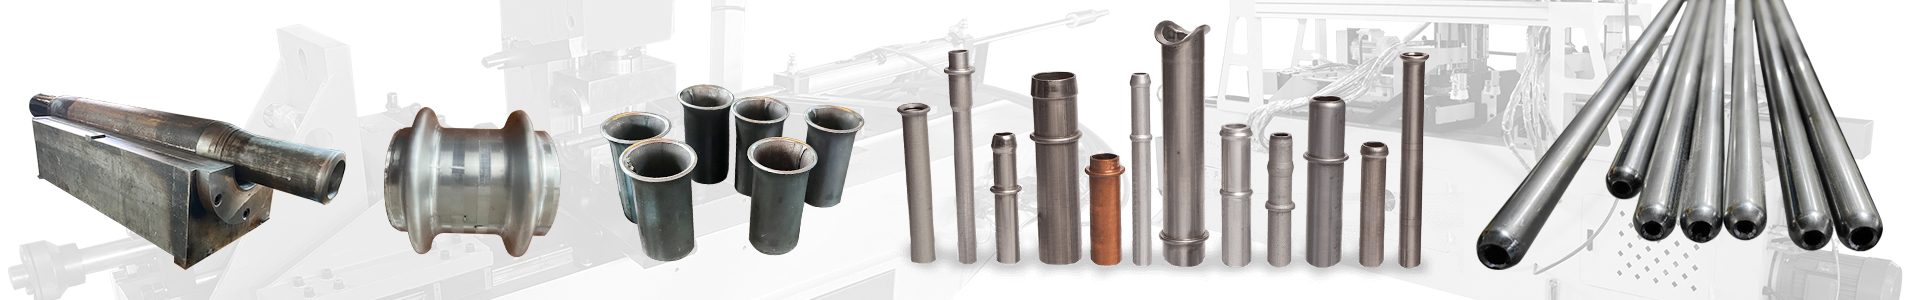
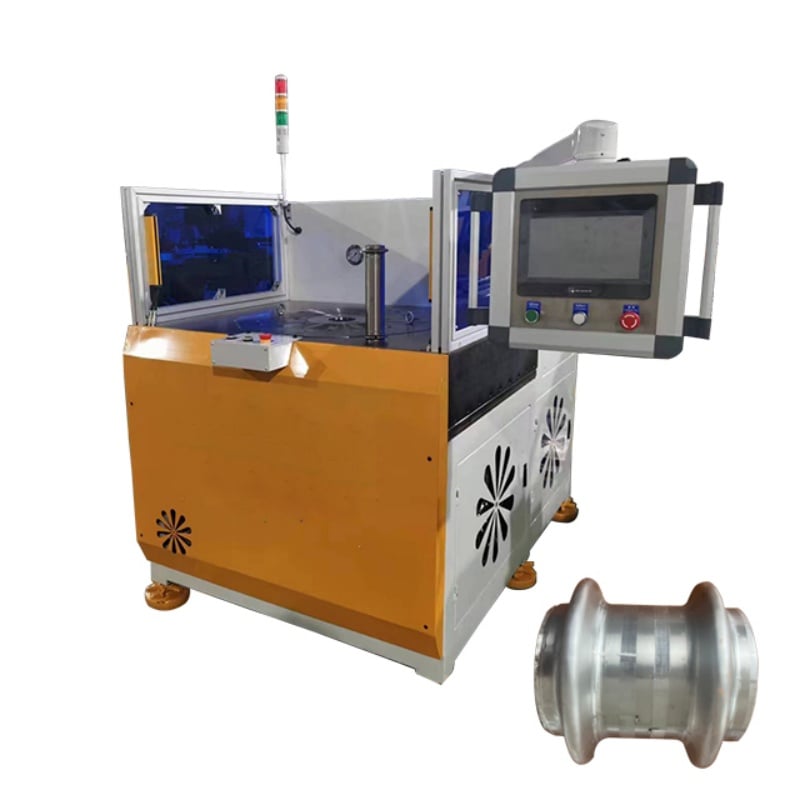
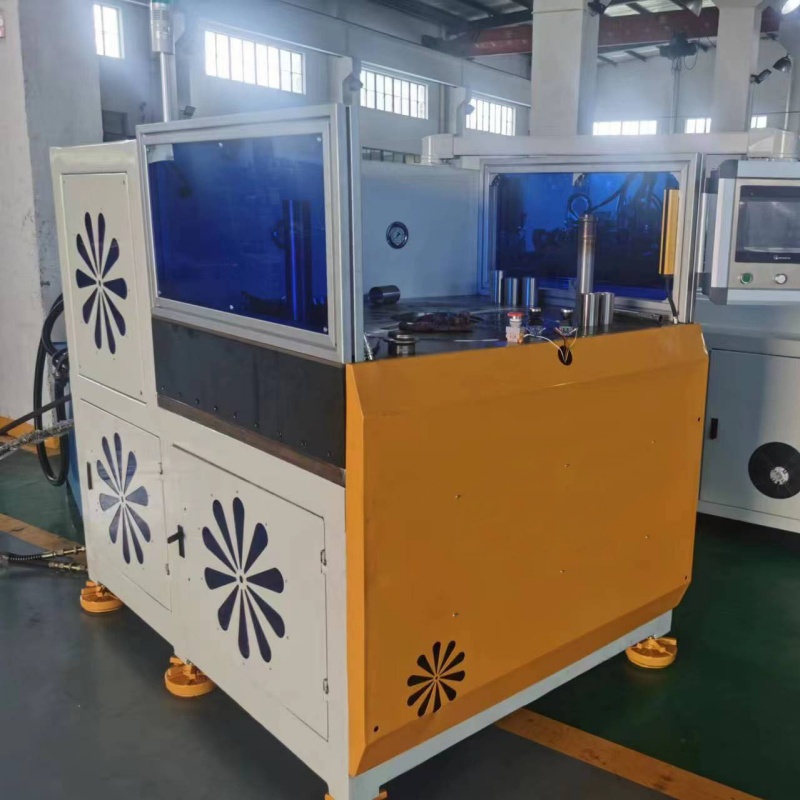
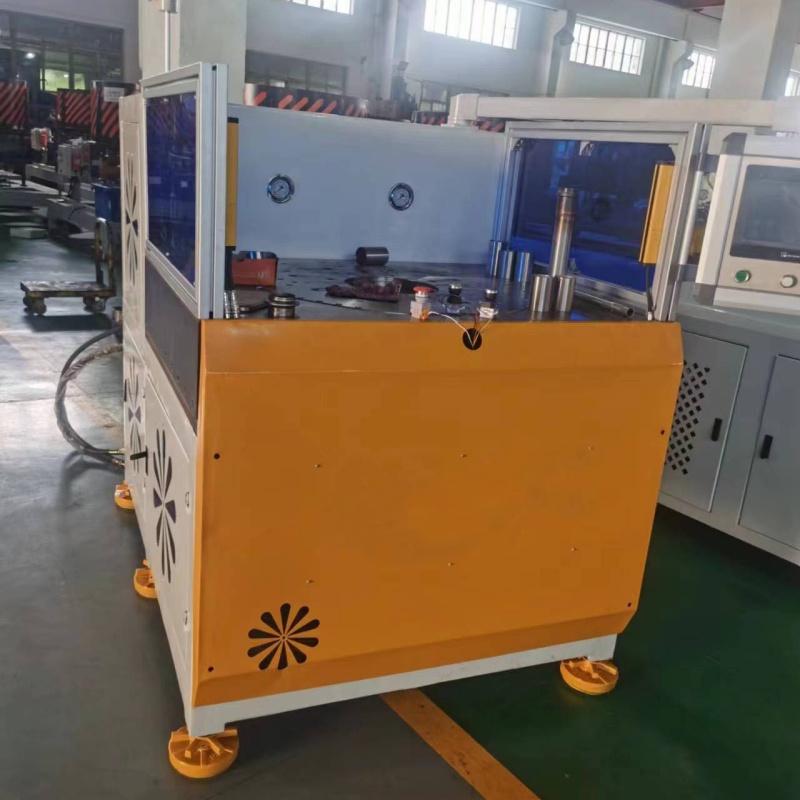
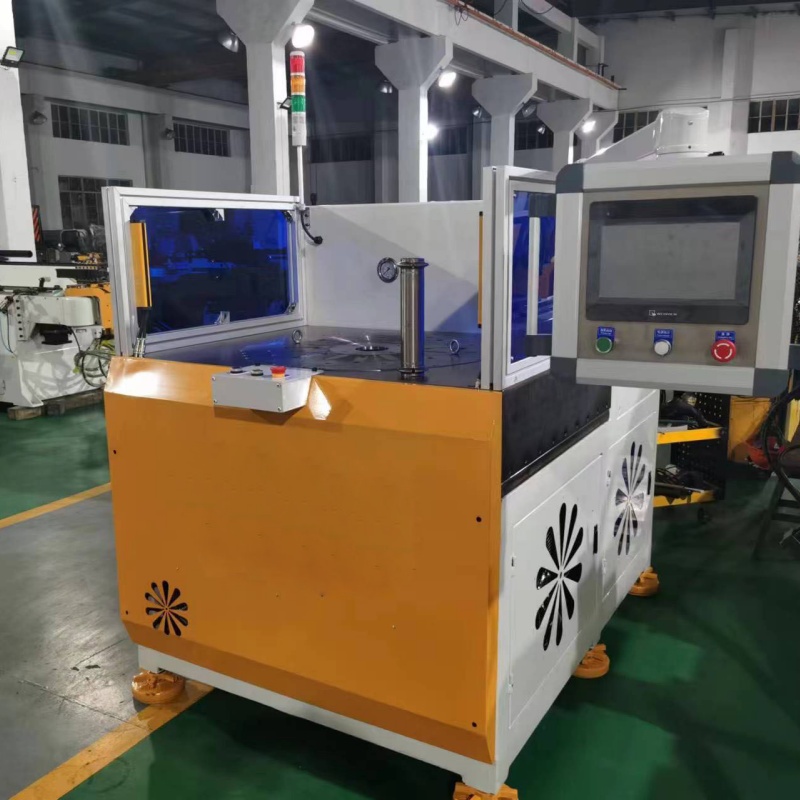
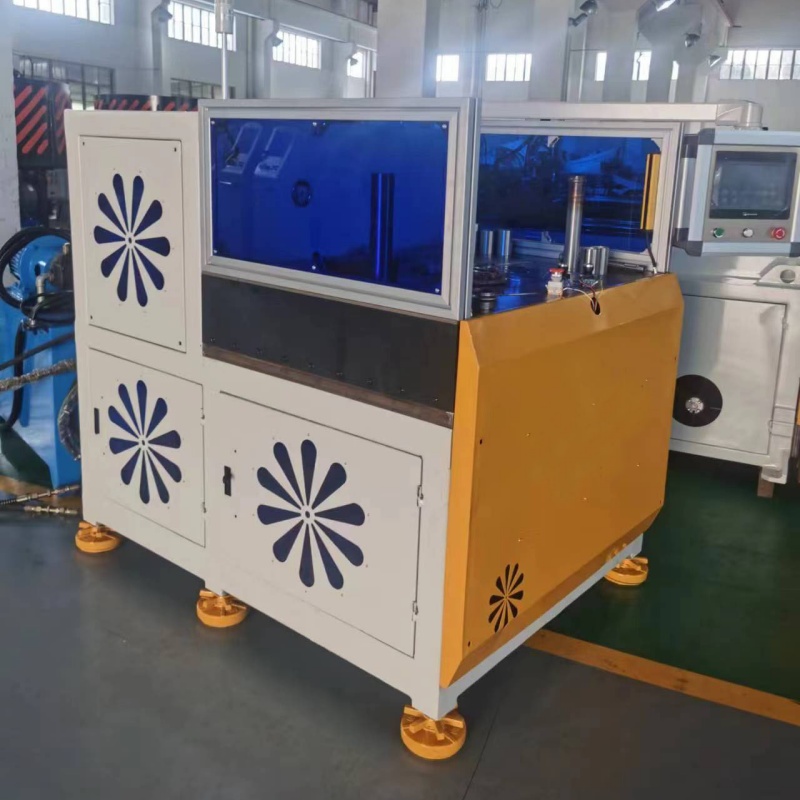
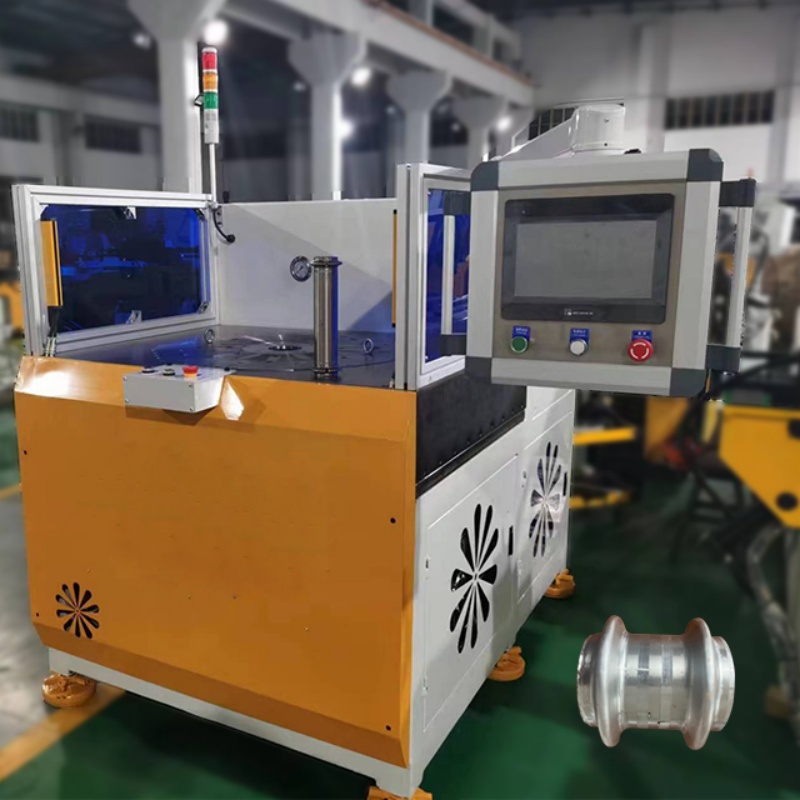
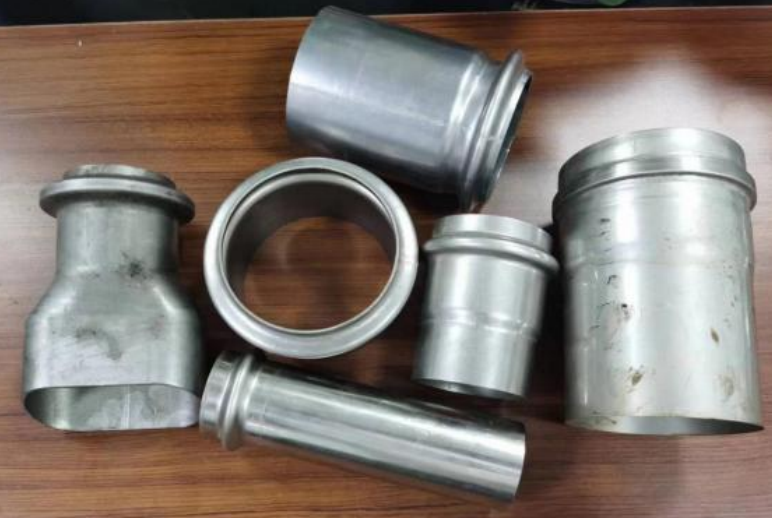
cette machine est conçue pour réaliser des bosses, des renflements et des profils spéciaux sur des tubes. Des outillages dédiés peuvent être configurés selon le plan du produit afin de répondre aux exigences variées de formage localisé.
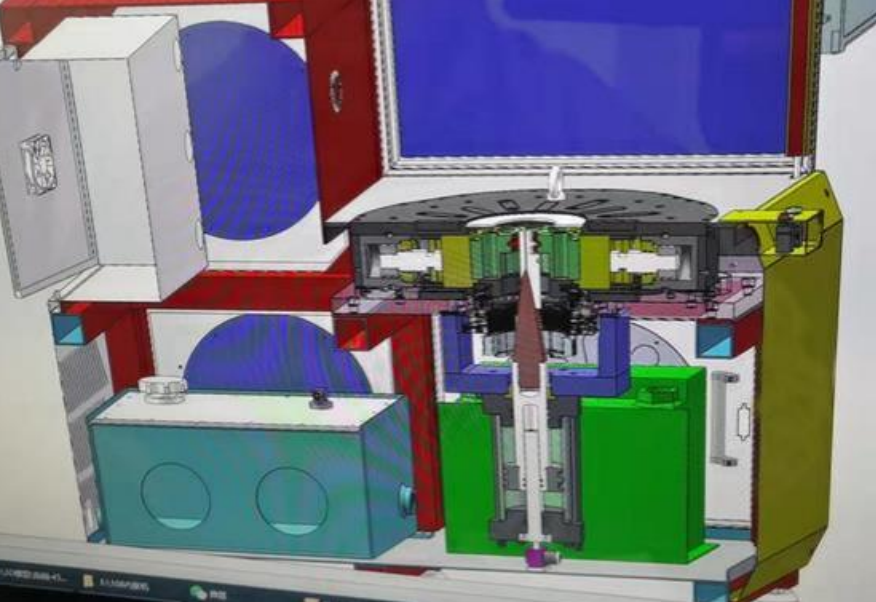
Le moteur servo actionne le système hydraulique et permet d’ajuster la vitesse de formage ainsi que les profils de mouvement. Cela favorise un fonctionnement plus fluide et aide à contrôler la température de l’huile et la consommation énergétique pendant une production prolongée.
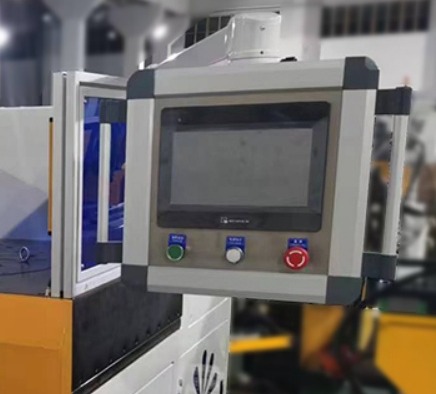
La machine utilise un système de commande par API et un écran tactile de 10 pouces. Les principaux paramètres de formage peuvent être saisis et ajustés via l’interface homme-machine (IHM), ce qui rend l’exploitation intuitive et les changements de produit pratiques.
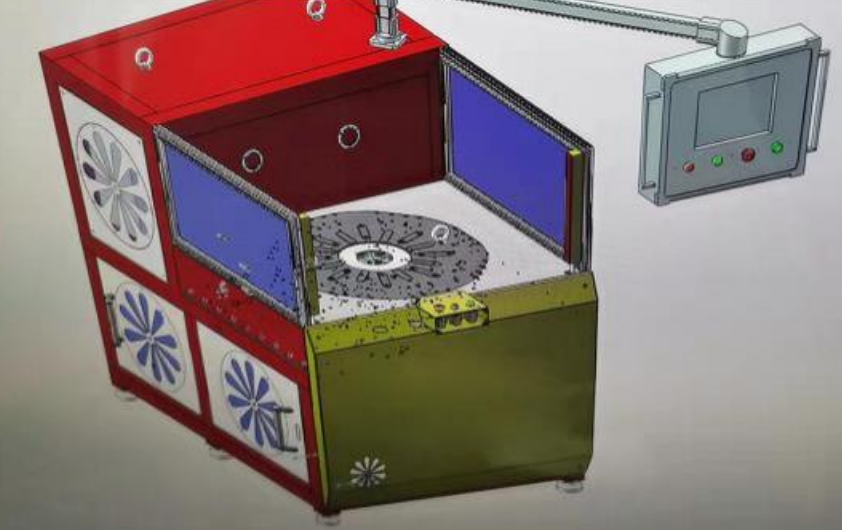
Le diamètre et le contour de la bosse sont régulés grâce au fonctionnement coordonné de vérins hydrauliques, de codeurs et d’outillages dédiés. Cela améliore la précision de positionnement et la cohérence du contour, tout en réduisant les variations dimensionnelles.
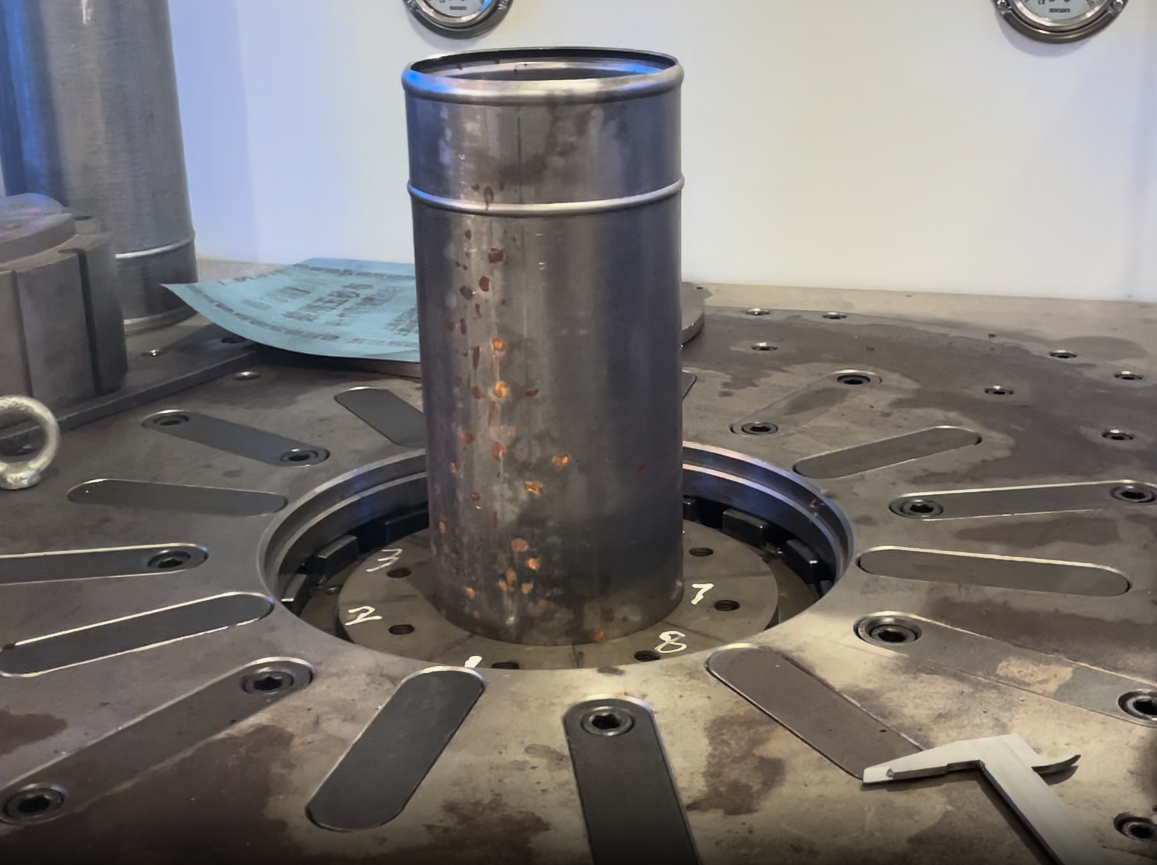
Le mécanisme principal de serrage utilise une disposition multipoint uniformément répartie pour maintenir le tube solidement pendant le formage. Cela limite les glissements, les déplacements et les déformations locales.
La machine est équipée d'une lubrification automatique, d'un refroidisseur d'huile et d'un système de refroidissement pour l'armoire électrique. Ces caractéristiques contribuent à maintenir un fonctionnement stable du système hydraulique et des composants mobiles essentiels pendant la production continue.
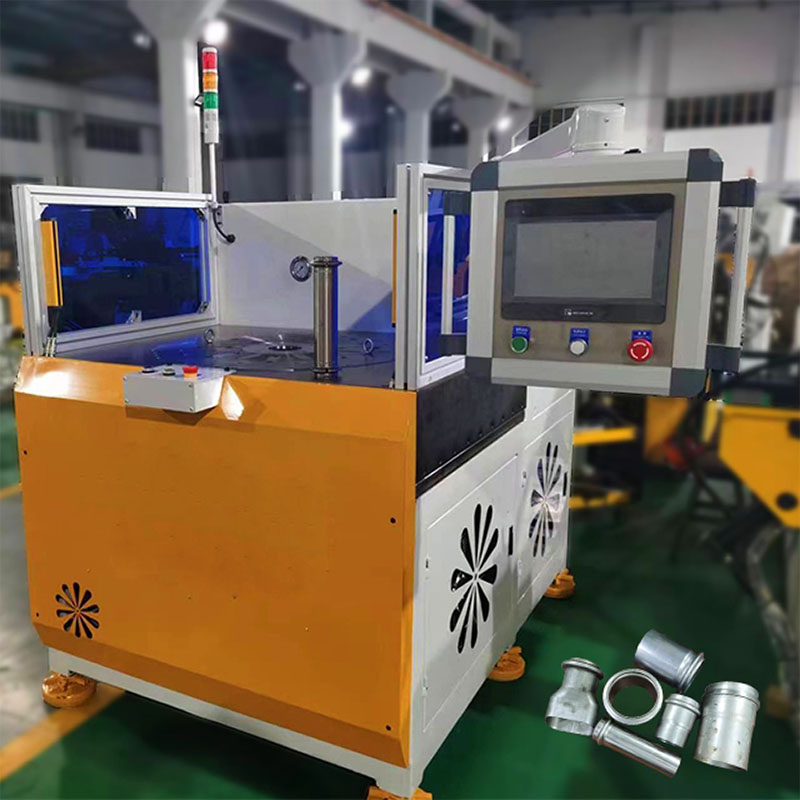
Pour relever les défis liés à l’inhomogénéité de l’épaisseur des parois et aux risques potentiels de fuite aux raccords de tuyaux lors de la production à grande échelle de conduits bombés haute performance destinés à un important fournisseur européen de systèmes d’échappement automobile — où une précision extrême de formage est essentielle pour garantir un ajustement sécurisé des flexibles — Baorui Machinery a déployé une solution de formage haute précision aux extrémités des tubes. Dotée d’une stabilité hydraulique supérieure et de moules sur mesure, cette solution permet un formage par extrusion précis des bombes aux extrémités des tubes d’échappement en acier inoxydable et en acier au carbone. Elle assure ainsi que les profils bombés répondent parfaitement aux normes allemandes exigeantes en matière d’étanchéité automobile, augmentant nettement les taux de conformité par ligne tout en aidant le client à consolider son statut de fournisseur clé au sein de la chaîne d’approvisionnement européenne haut de gamme, grâce à sa capacité à satisfaire des exigences de livraison fréquentes.

 EN








