

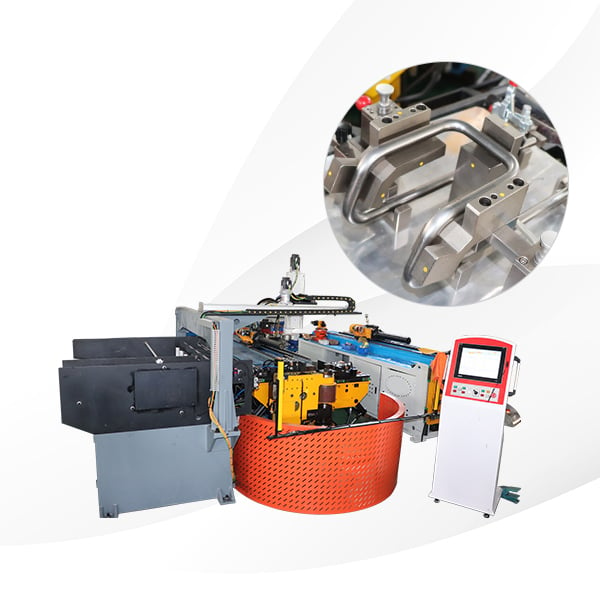


| Élément | Nom et prénom | Unité | Données | Remarque | |
| 1 | Capacité maximale de cintrage | Acier au carbone | φ18×1.5mm | ||
| 2 | Rayon de courbure maximum | mm | 190 | ||
| 3 | Rayon de courbure minimal | mm | R15-R120 | ||
| 4 | Longueur maximale d'alimentation | mm | 1800 | ||
| 5 | Degré de courbure maximum | Degré | 190 | ||
| 6 | Panneau de commande | IPC+écran tactile | |||
| 7 | Unité de cintrage | pIÈCE | 16 | ||
| 8 | Vitesse de travail | vitesse de pliage | Deg/sec | 120 | |
| Vitesse de rotation | Deg/sec | 250 | |||
| Vitesse d'alimentation | mm/sec | 800 | |||
| 9 | Précision | alimentation | mm | ±0.1 | |
| rotoir | Degré | ±0.1 | |||
| pliage | Degré | ±0.1 | |||
| 10 | PUISSANCE DU MOTEUR | KW | 15.85 | ||
| 11 | Entrée du programme | Simulation 3D USB | Réglable | ||
| 12 | Réservoir d'huile | L | 110 | ||
| 13 | Poids de la machine | Kg | 1000 | ||
| 14 | Taille de la machine | mm | 3800×2500×1650mm | ||
| 15 | Hauteur de travail | mm | 2500 | ||
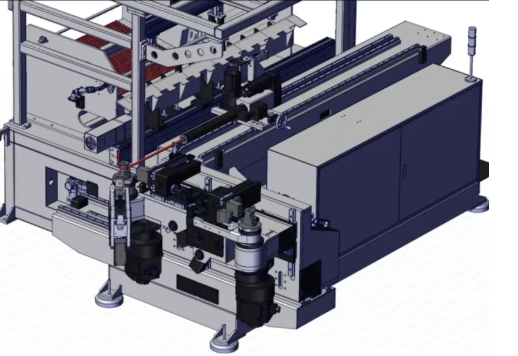
La machine prend en charge le chargement automatique et permet d’effectuer, de façon continue, l’alimentation, la rotation, le cintrage et le formage. Elle réduit ainsi le chargement manuel et les manipulations intermédiaires, assurant un flux de travail plus fluide pour la production par lots de composants automobiles.
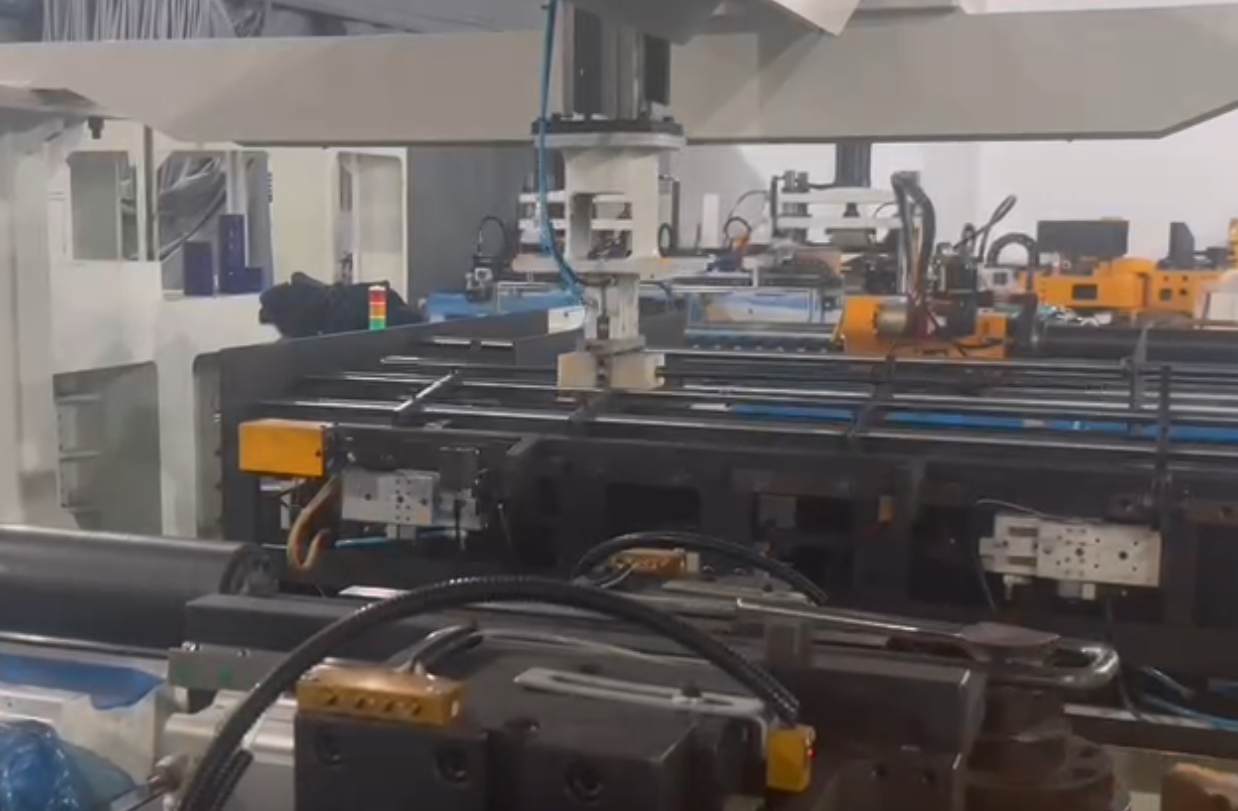
La machine prend en charge les pliages à gauche et à droite, ce qui permet d’ajuster la direction de pliage selon la conception du produit. Cela contribue à réduire les interférences et convient aux tubes présentant des géométries spatiales complexes, multidirectionnelles et multiangulaires.
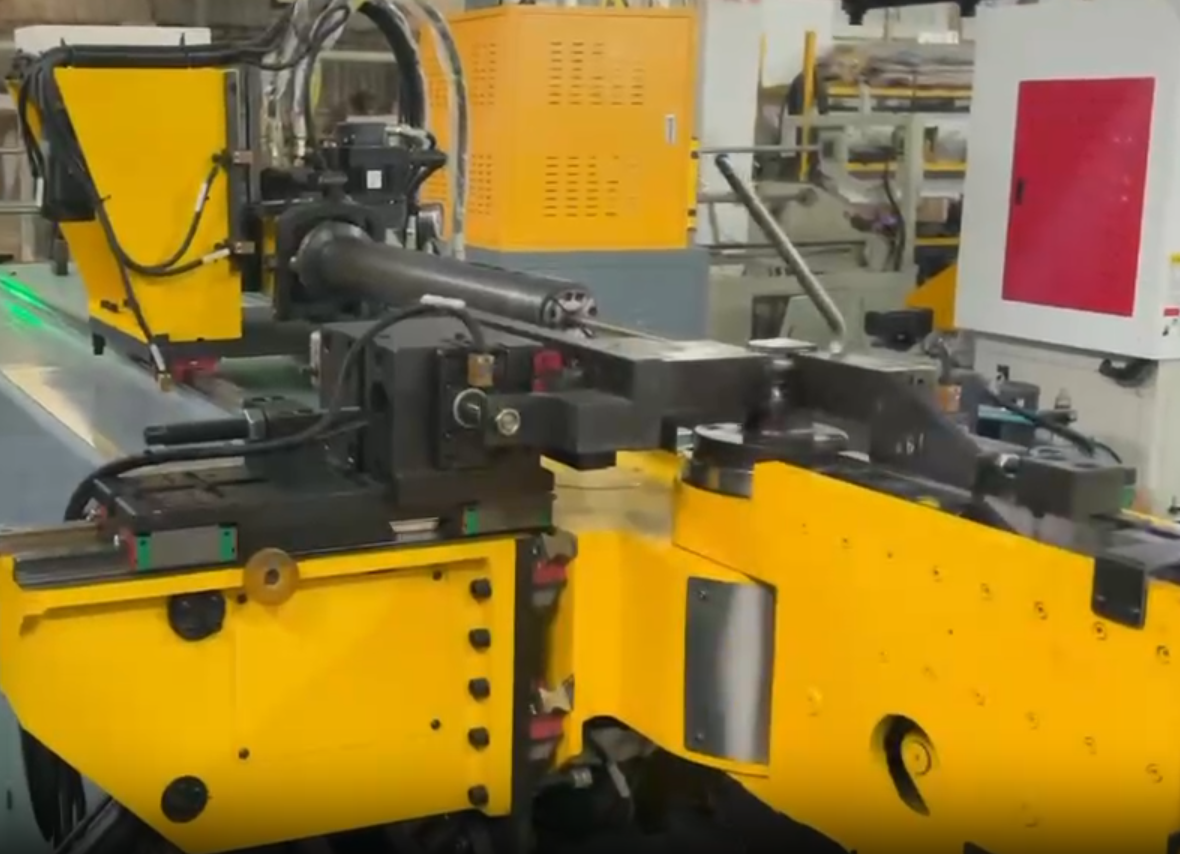
La machine utilise un contrôle servo pour l’alimentation, la rotation et le pliage. La vitesse maximale d’alimentation atteint 800 mm/s, la vitesse de rotation 250°/s et la vitesse de pliage 120°/s, ce qui permet de raccourcir le cycle de traitement et d’améliorer l’efficacité de production.
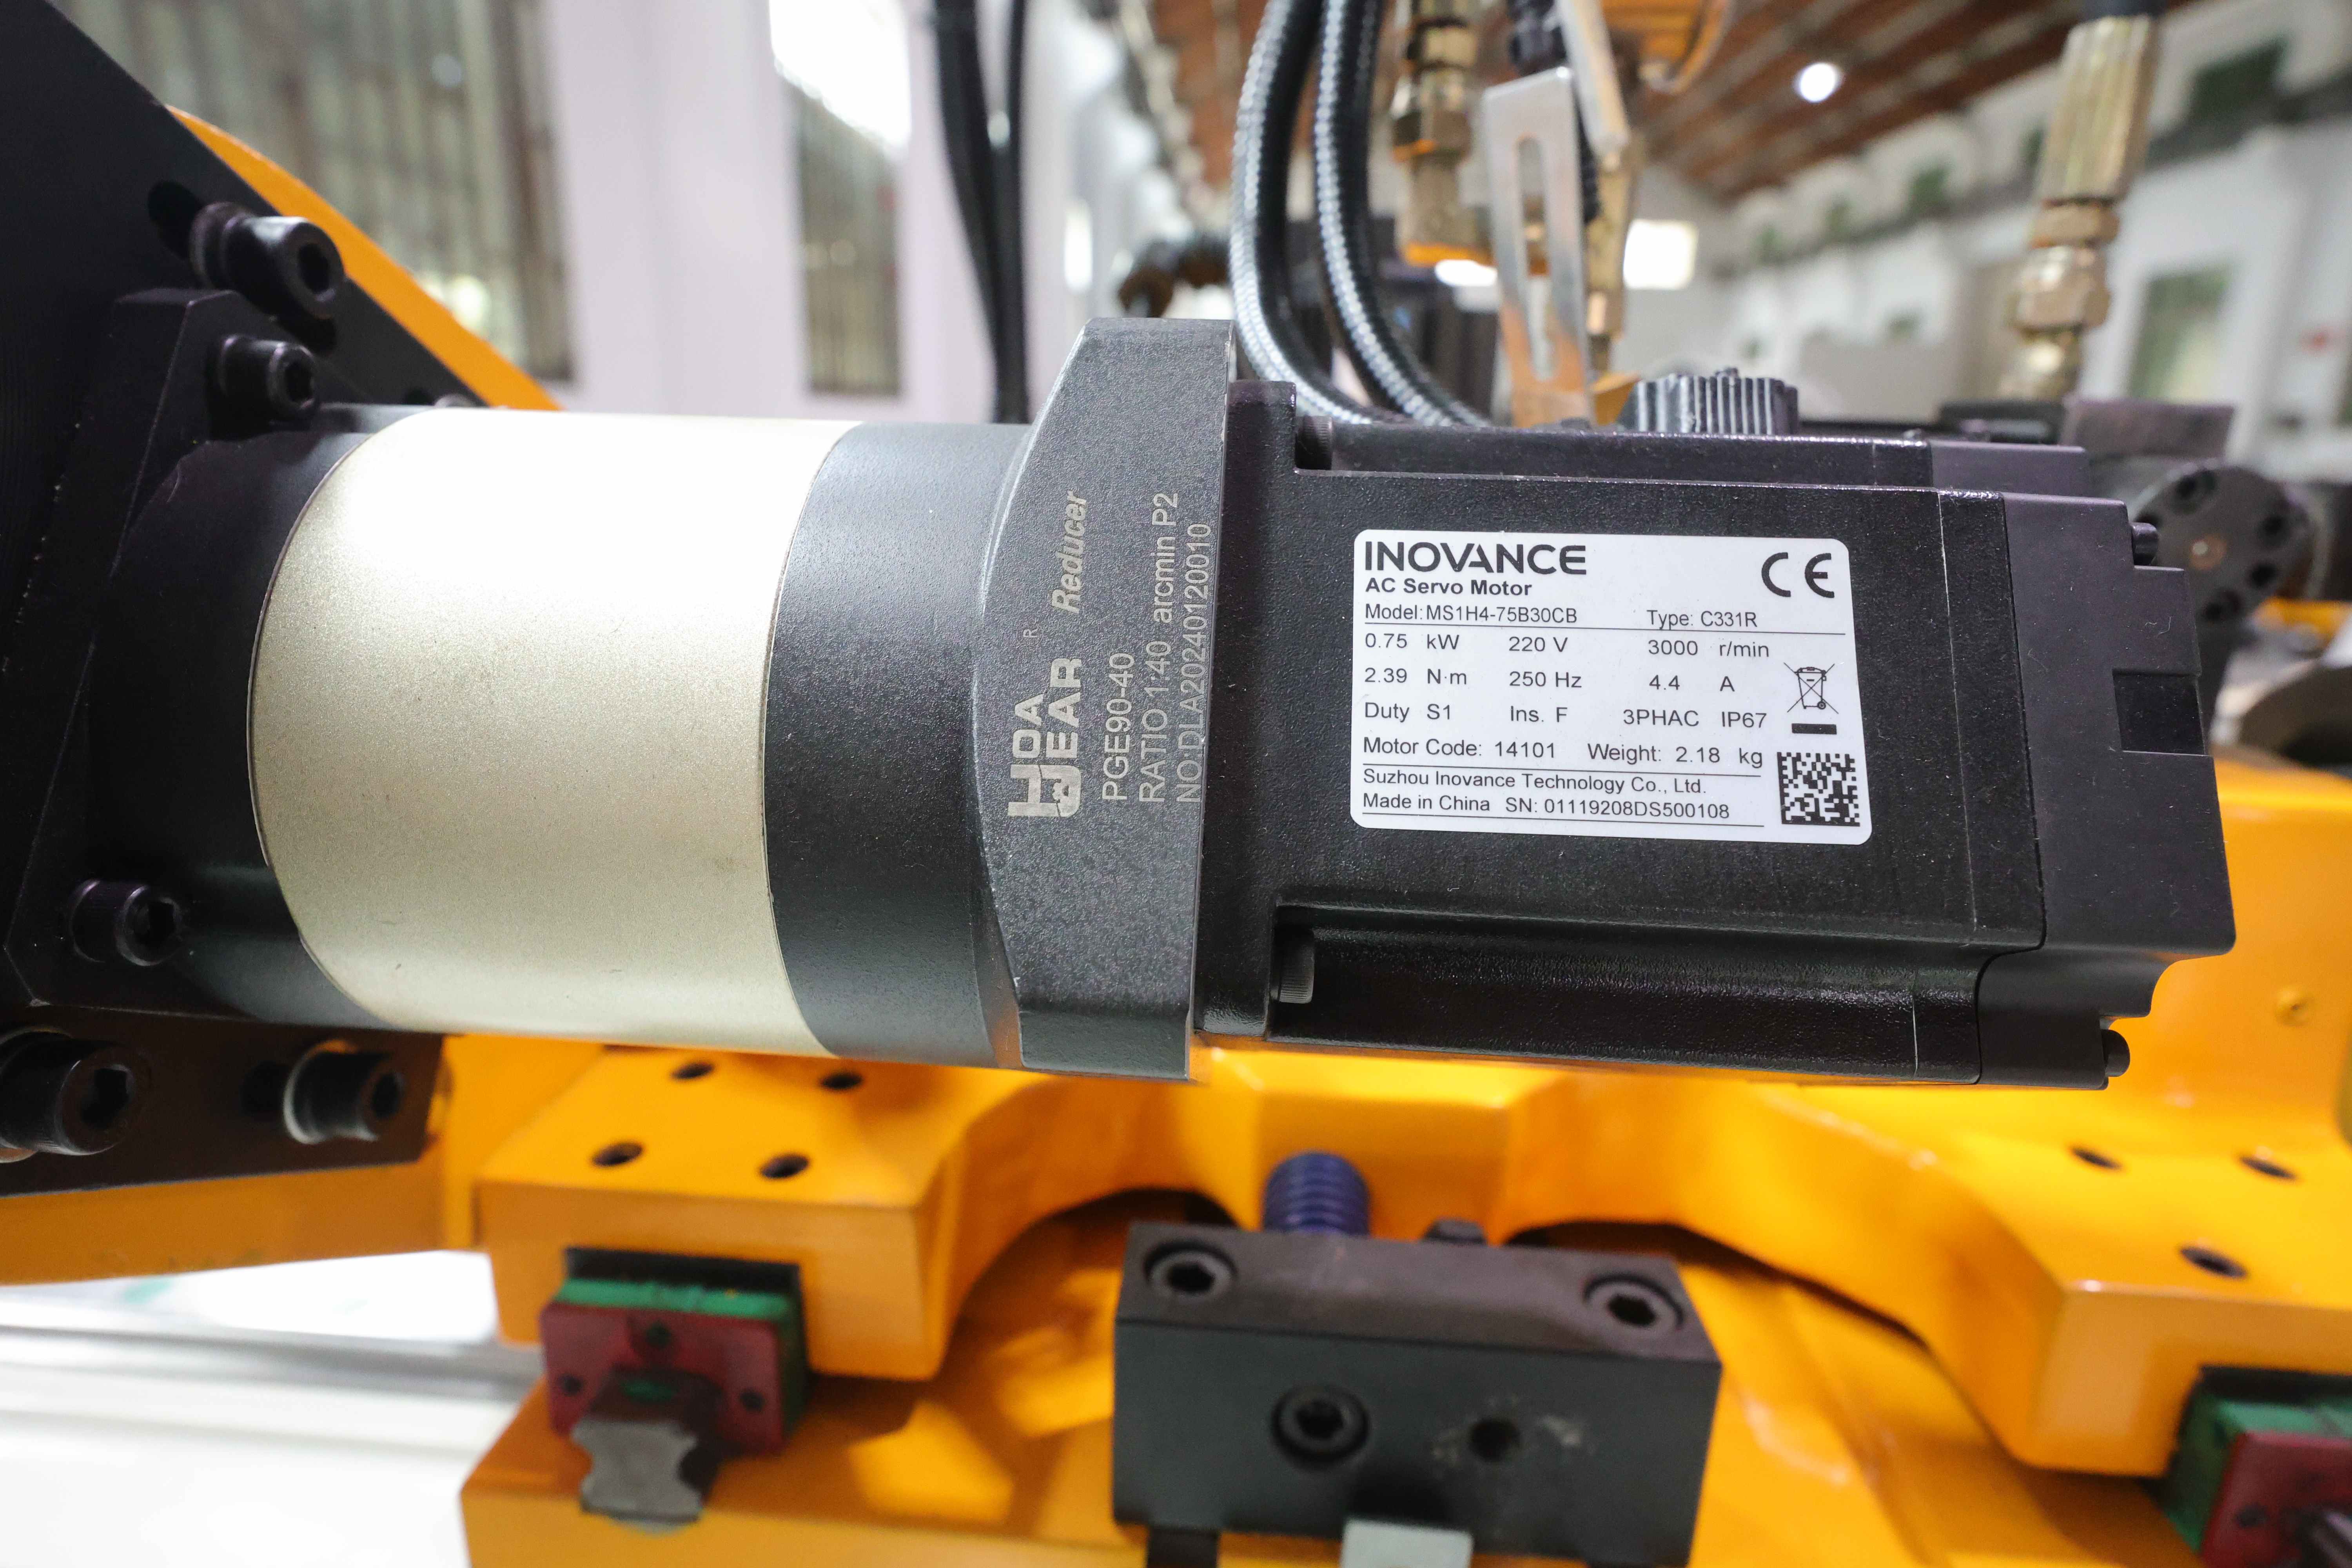
La machine assure une précision d’alimentation, de rotation et de pliage de ±0,1, ce qui contribue à réduire les variations dimensionnelles et angulaires entre les lots de production et à répondre aux exigences stables de formage des composants automobiles.
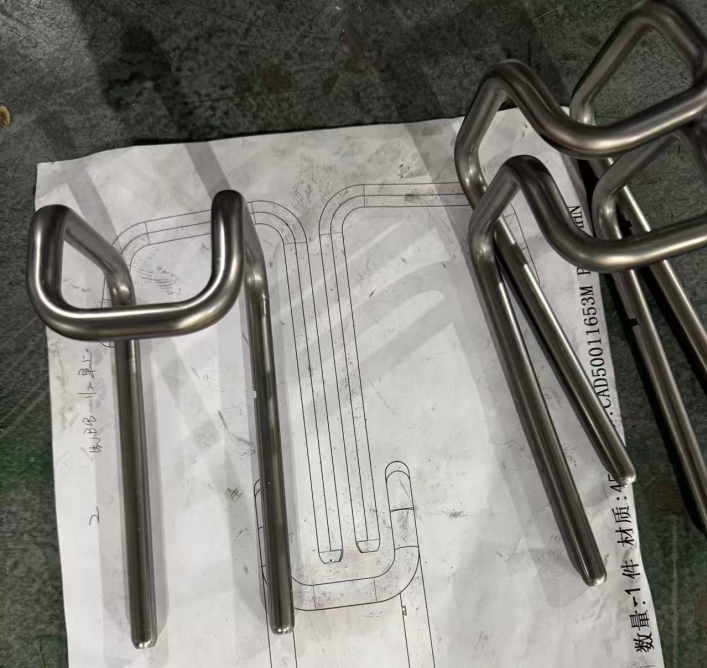
6. Fonction de simulation 3D et d’apprentissage (teach-in)
La machine prend en charge l’entrée de programmes USB et la simulation 3D, permettant aux opérateurs de vérifier le parcours de pliage avant la production. La fonction d’apprentissage manuel pas à pas simplifie l’ajustement des mouvements de formage et réduit les interférences potentielles pendant le traitement.
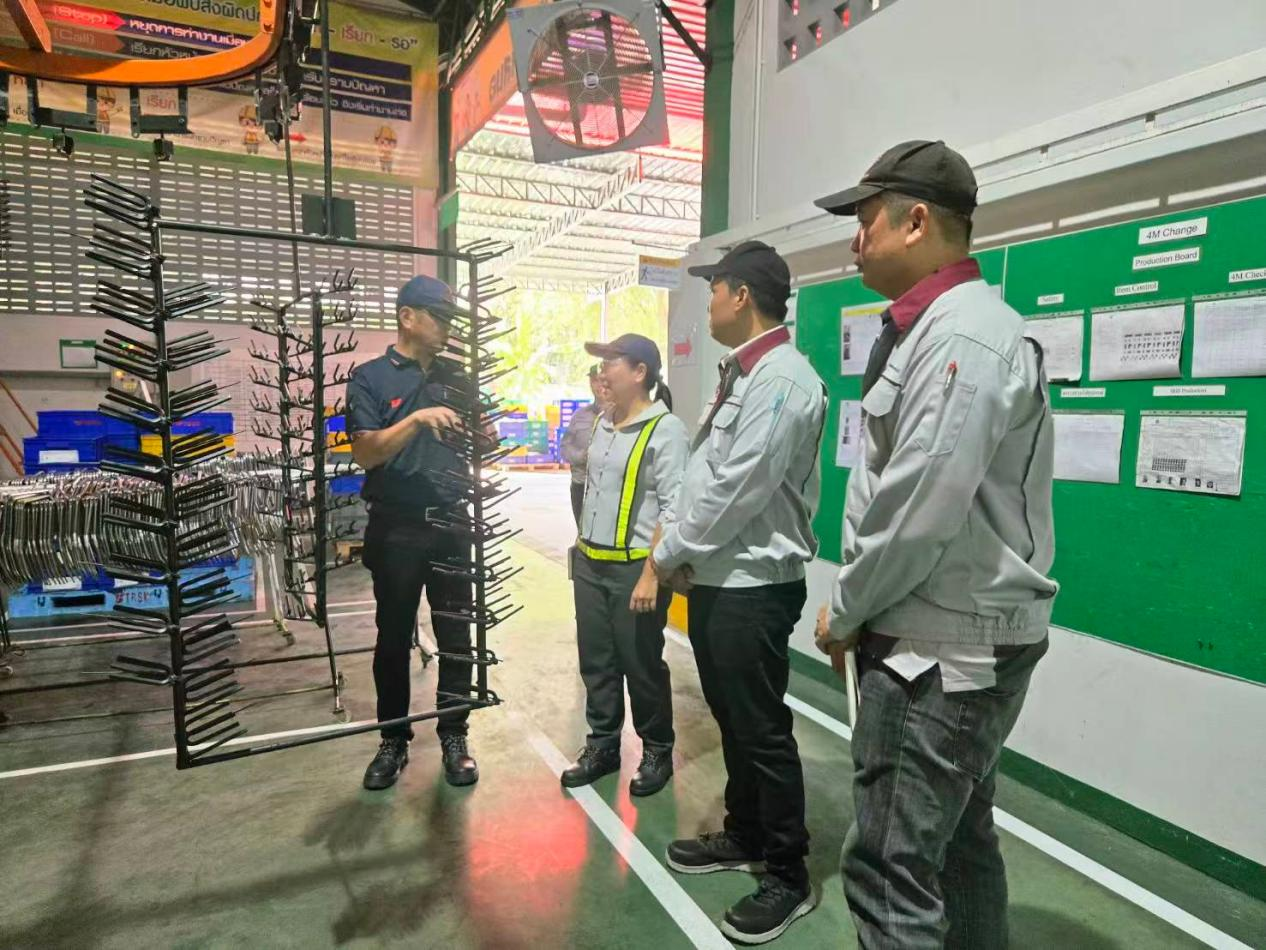
Pour répondre aux exigences extrêmes d’une importante équipe de conception japonaise (OEM) en matière de précision (±0,1°) et de surface exempte de marques, destinées à un fournisseur de niveau 1 en Thaïlande, Baorui Machinery a déployé une solution entièrement automatisée de cintrage de tubes CNC, intégrée à un système de chargement automatisé ; en exploitant des entraînements servo haute précision et une simulation d’interférences 3D, nous avons réalisé une amélioration significative du procédé. Cette solution a non seulement garanti une conformité totale (100 %) aux normes japonaises de fabrication de haute précision, mais a également accru l’efficacité de production de 50 % grâce à l’automatisation complète, permettant ainsi au client de sécuriser des contrats d’approvisionnement stables et à long terme pour les modèles automobiles japonais.

 EN








