
| Élément | Nom et prénom | Unité | Données | Remarque | |
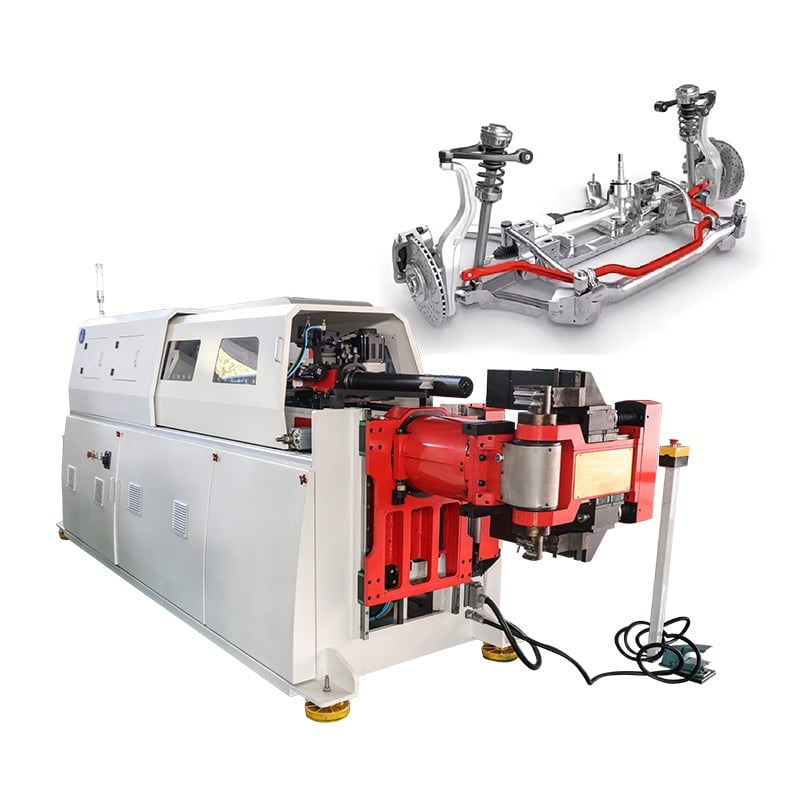
| 1 | Capacité maximale de cintrage | Acier au carbone | φ18×1.6mm | ||
| Acier inoxydable | φ12×1.5mm | ||||
| 2 | Rayon de courbure maximum | mm | 180 | ||
| 3 | Rayon de courbure minimal | mm | Dépend du diamètre du tube | ||
| 4 | Longueur maximale d'alimentation | mm | 1800 | ||
| 5 | Degré de courbure maximum | Degré | 190 | ||
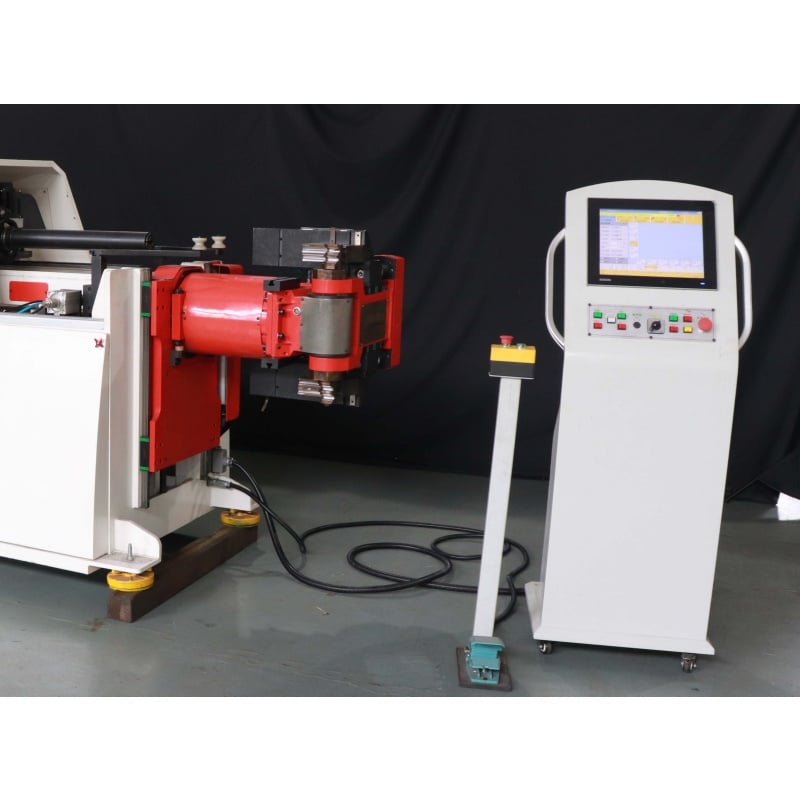
| 6 | Panneau de commande | IPC + écran tactile | |||
| 7 | Unité de cintrage | pIÈCE | 16 | ||
| 8 | Vitesse de travail | vitesse de pliage | Deg/sec | 120 | |
| Vitesse de rotation | Deg/sec | 250 | |||
| Vitesse d'alimentation | mm/sec | 800 | |||
| 9 | Précision | alimentation | mm | ±0.1 | |
| rotoir | Degré | ±0.1 | |||
| pliage | Degré | ±0.1 | |||
| 10 | Puissance du moteur servo rotatif | L | 400 | Mitsubishi Japon | |
| 11 | Puissance du moteur servo d'alimentation | KW | 1 | Mitsubishi Japon | |
| 12 | Puissance du moteur servo de pliage | KW | 1.5 | ||
| 13 | Mouvement gauche et droite | L | 750 | ||
| 14 | Rotation de la tête de machine | KW | 2 | ||
| 15 | Moteur servo d'outillage de serrage | L | 750 | ||
| 16 | Moule à pression | L | 750 | ||
| 17 | Mouvement haut et bas | KW | 1.5 | ||
| 18 | Précision du rouleau | mm | 40 | ||
| 19 | Puissance du moteur à huile | KW | 3 | ||
| 20 | Entrée du programme | Simulation 3D USB | Réglable | ||
| 22 | Réservoir d'huile | L | 110 | ||
| 23 | Poids de la machine | Kg | 1000 | ||
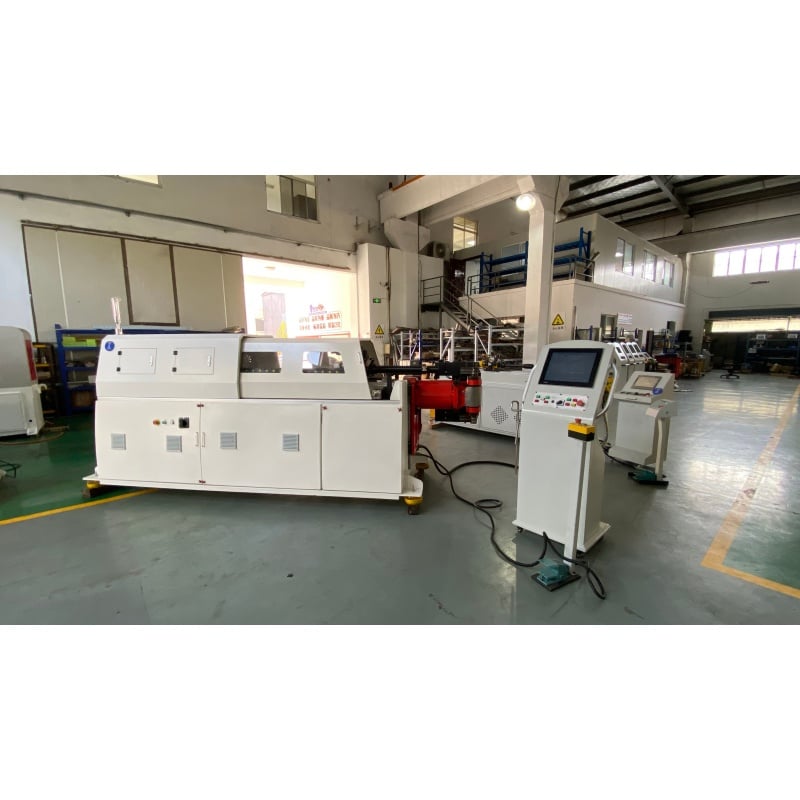
| 24 | Taille de la machine | mm | 4060 ×780 × 1100 | ||
| 25 | Hauteur de travail | mm | 3000 | ||
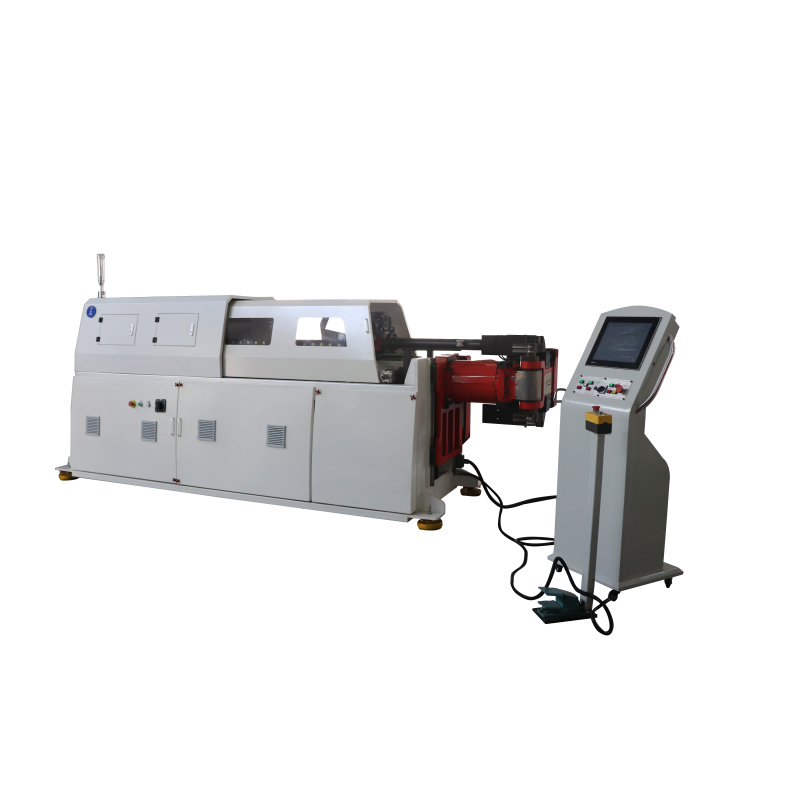
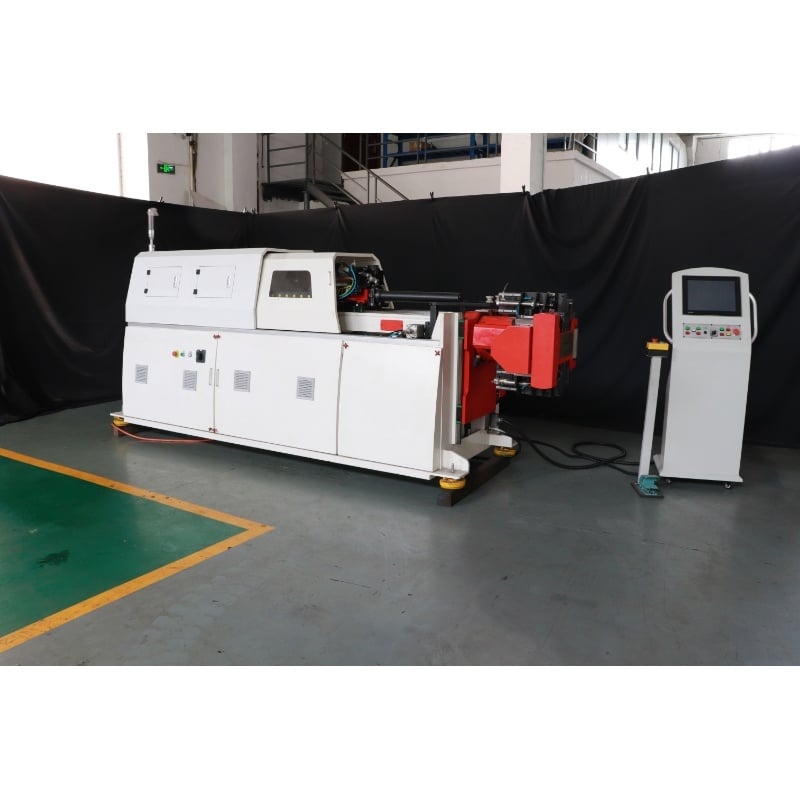
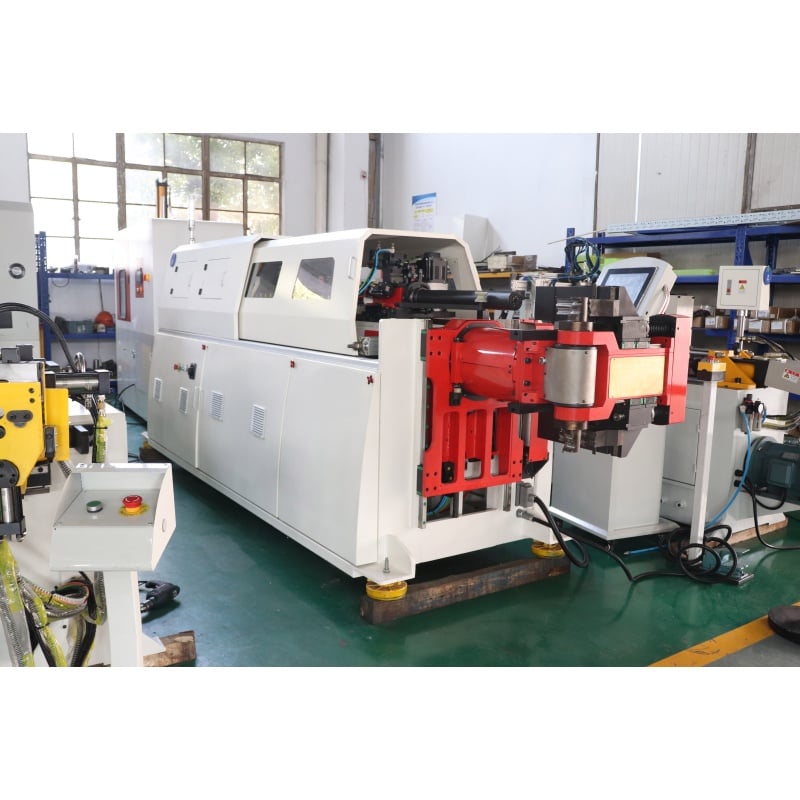
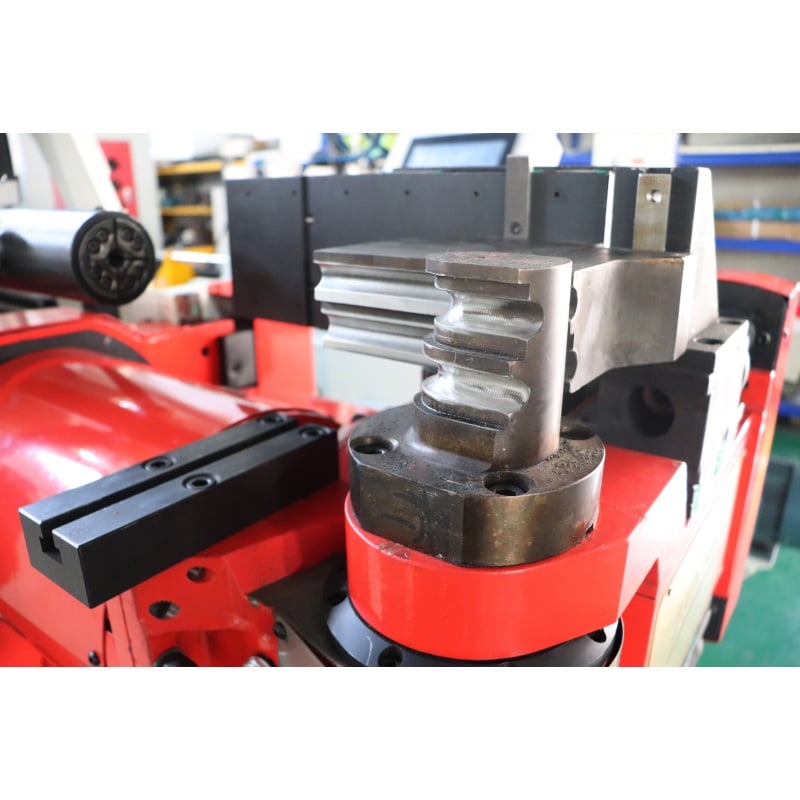
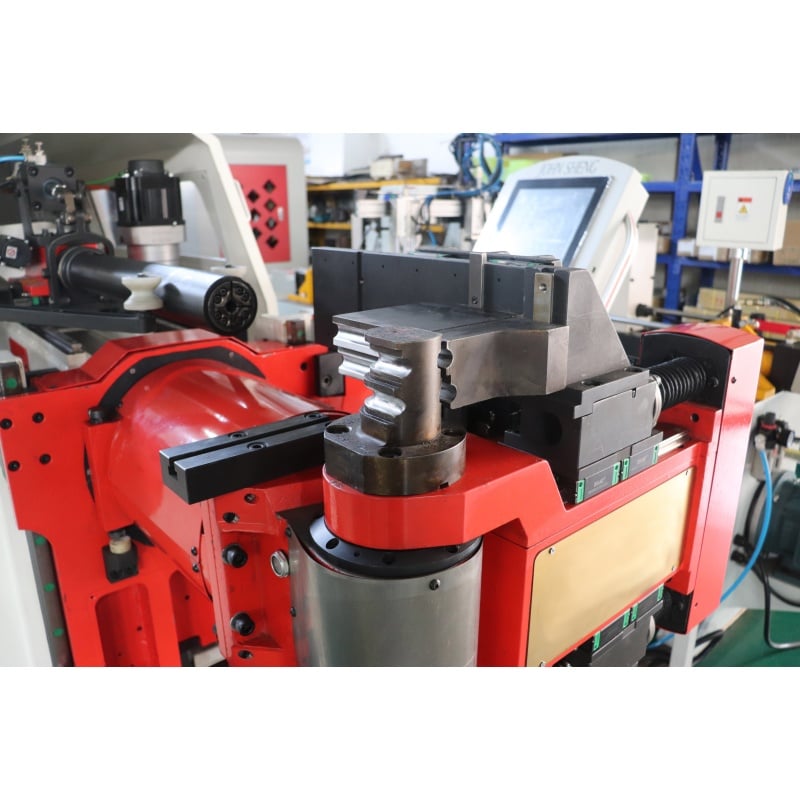
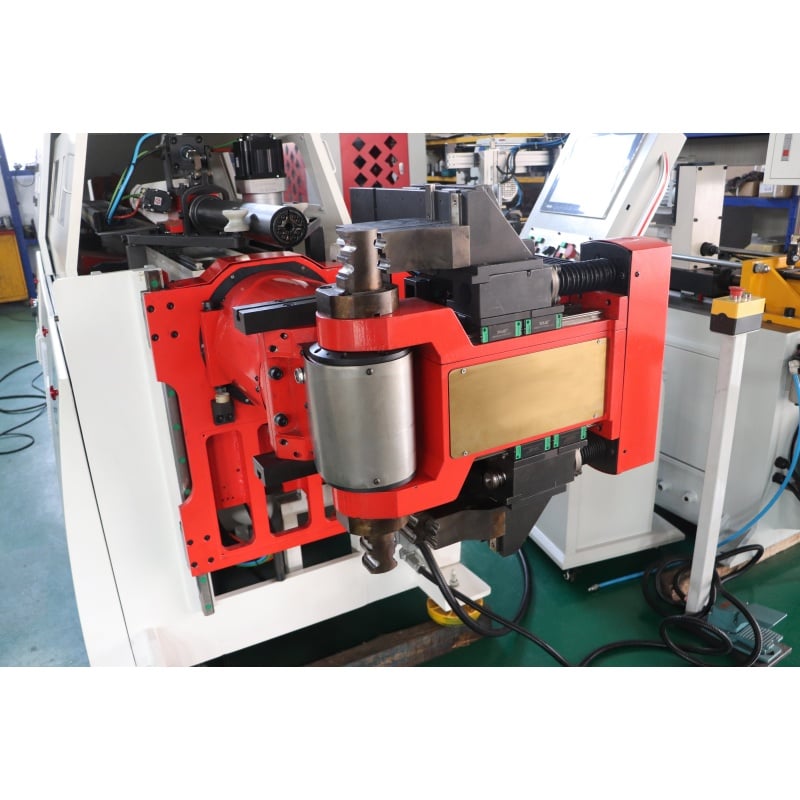
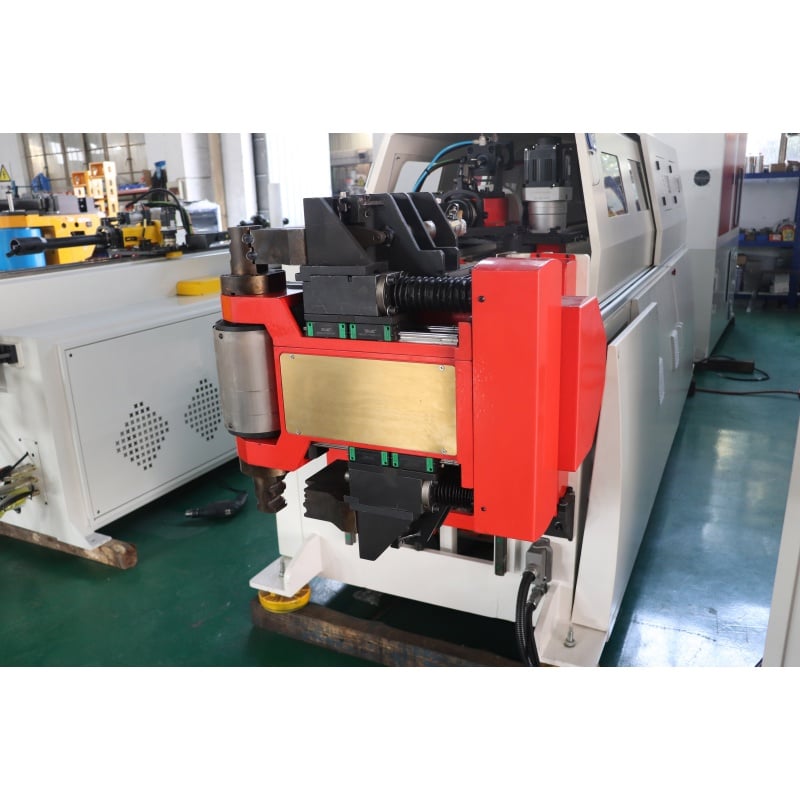
La tête de machine peut tourner librement de 360°.
Facile à utiliser, aucune expérience requise.
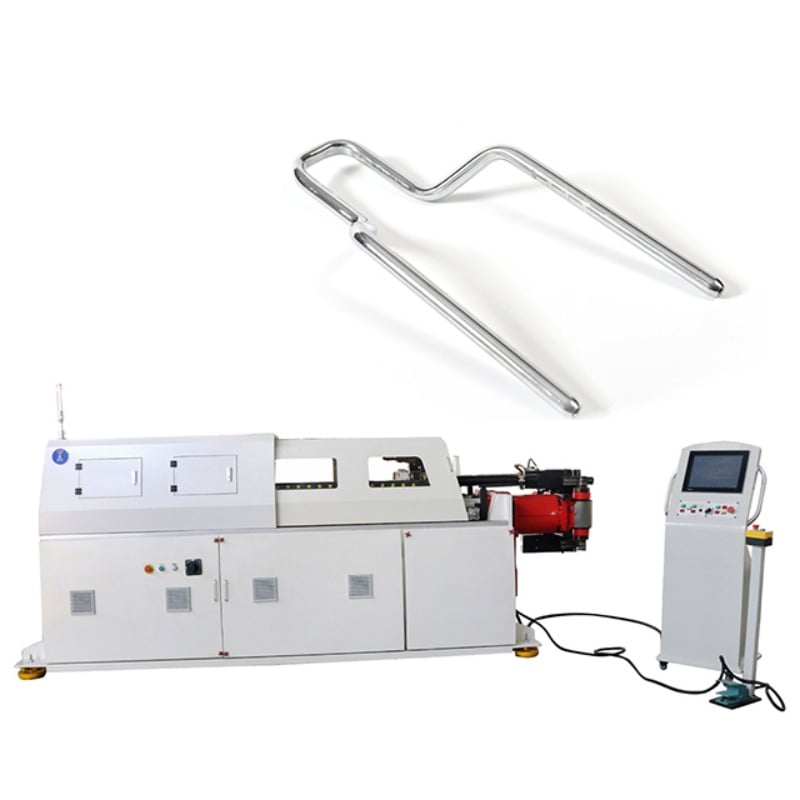
Peut être plié vers la gauche et la droite pour réaliser des structures plus complexes.
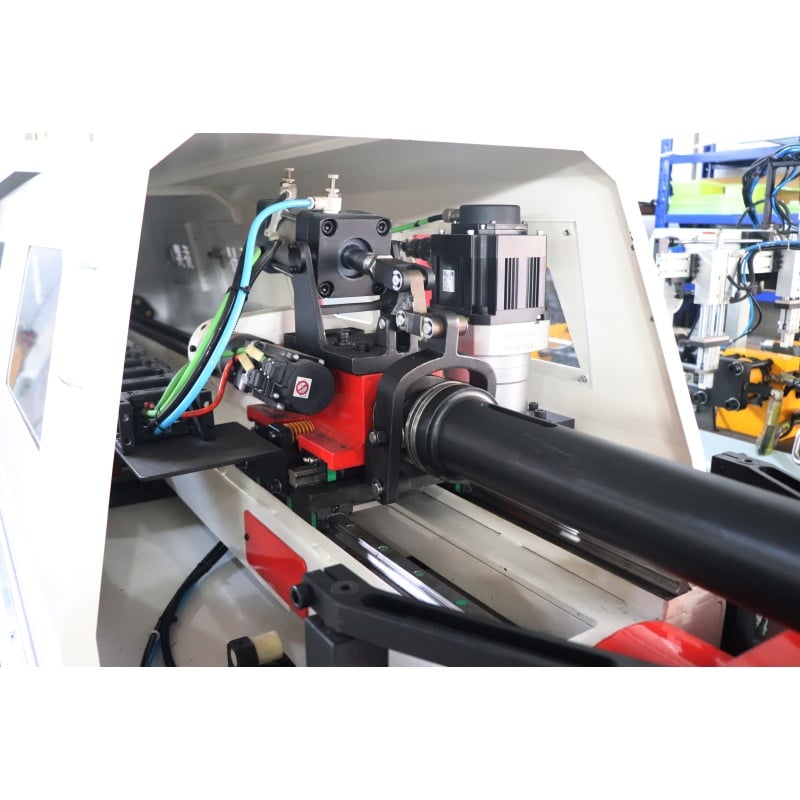
Entièrement entraîné par un moteur servo, avec une grande précision.
Avec fonction de cintrage roulant, un grand rayon de courbure peut être réalisé.
Empilement multi-couches, permettant la réalisation de plus grands rayons de courbure.
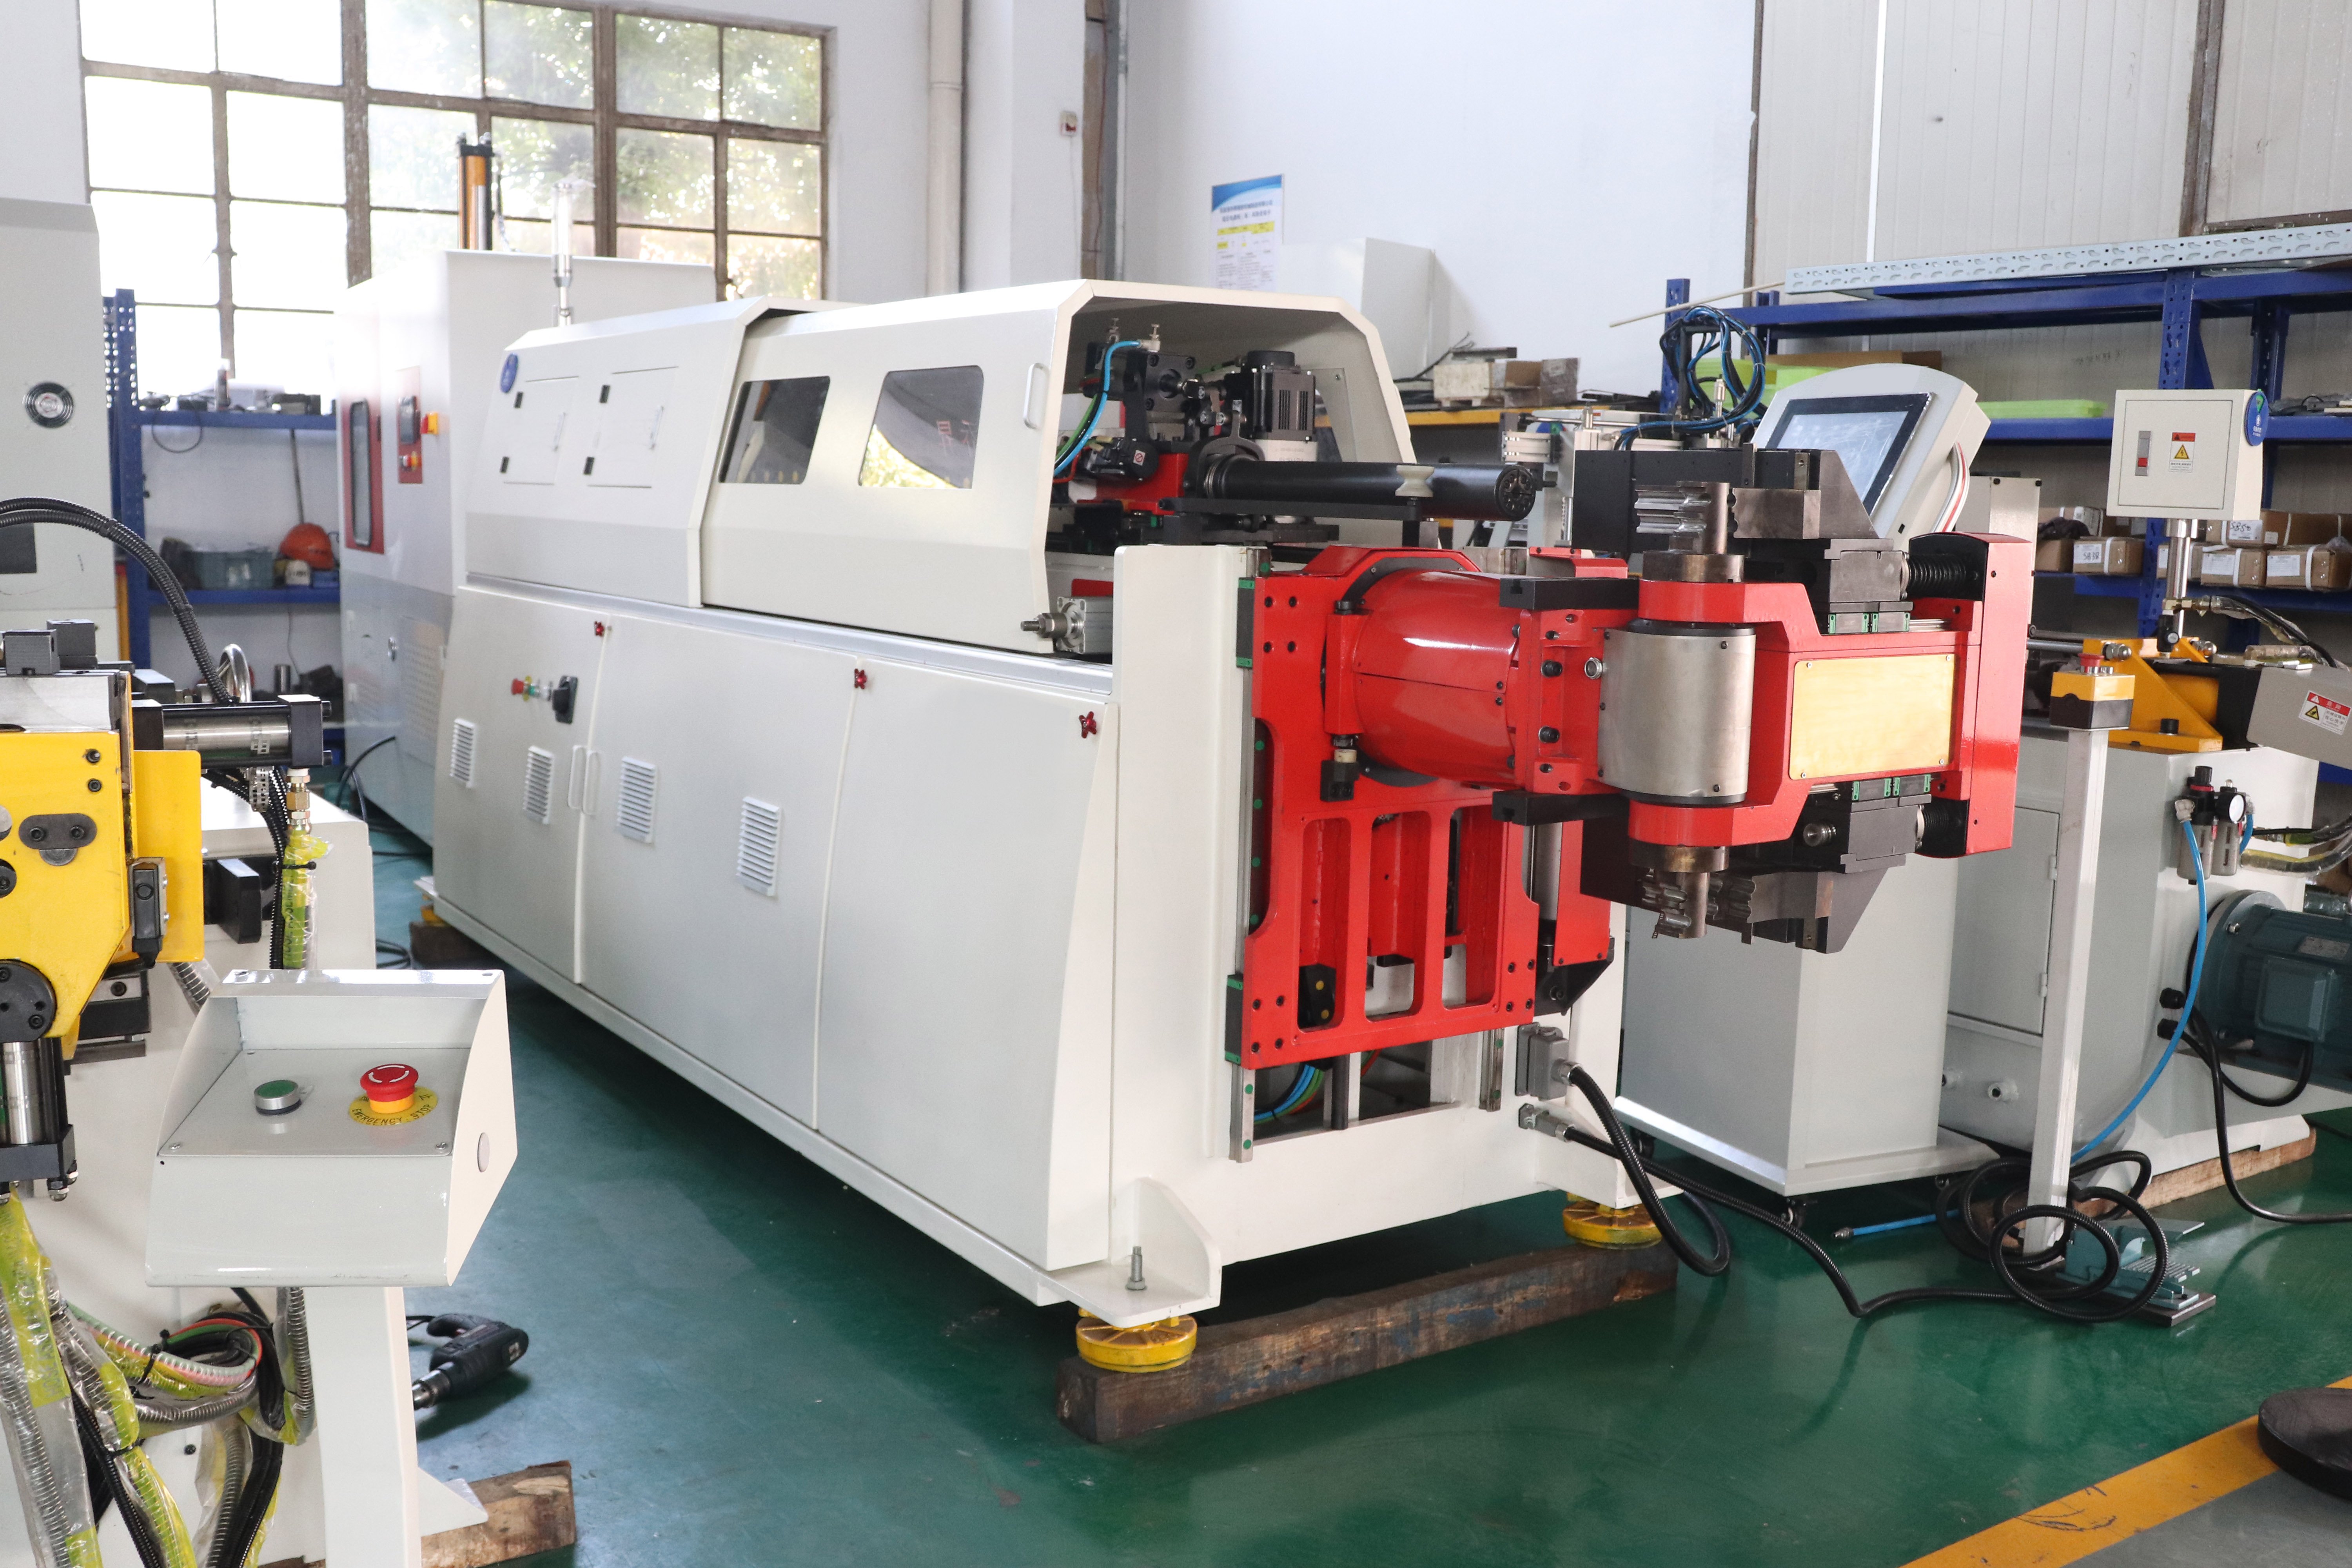
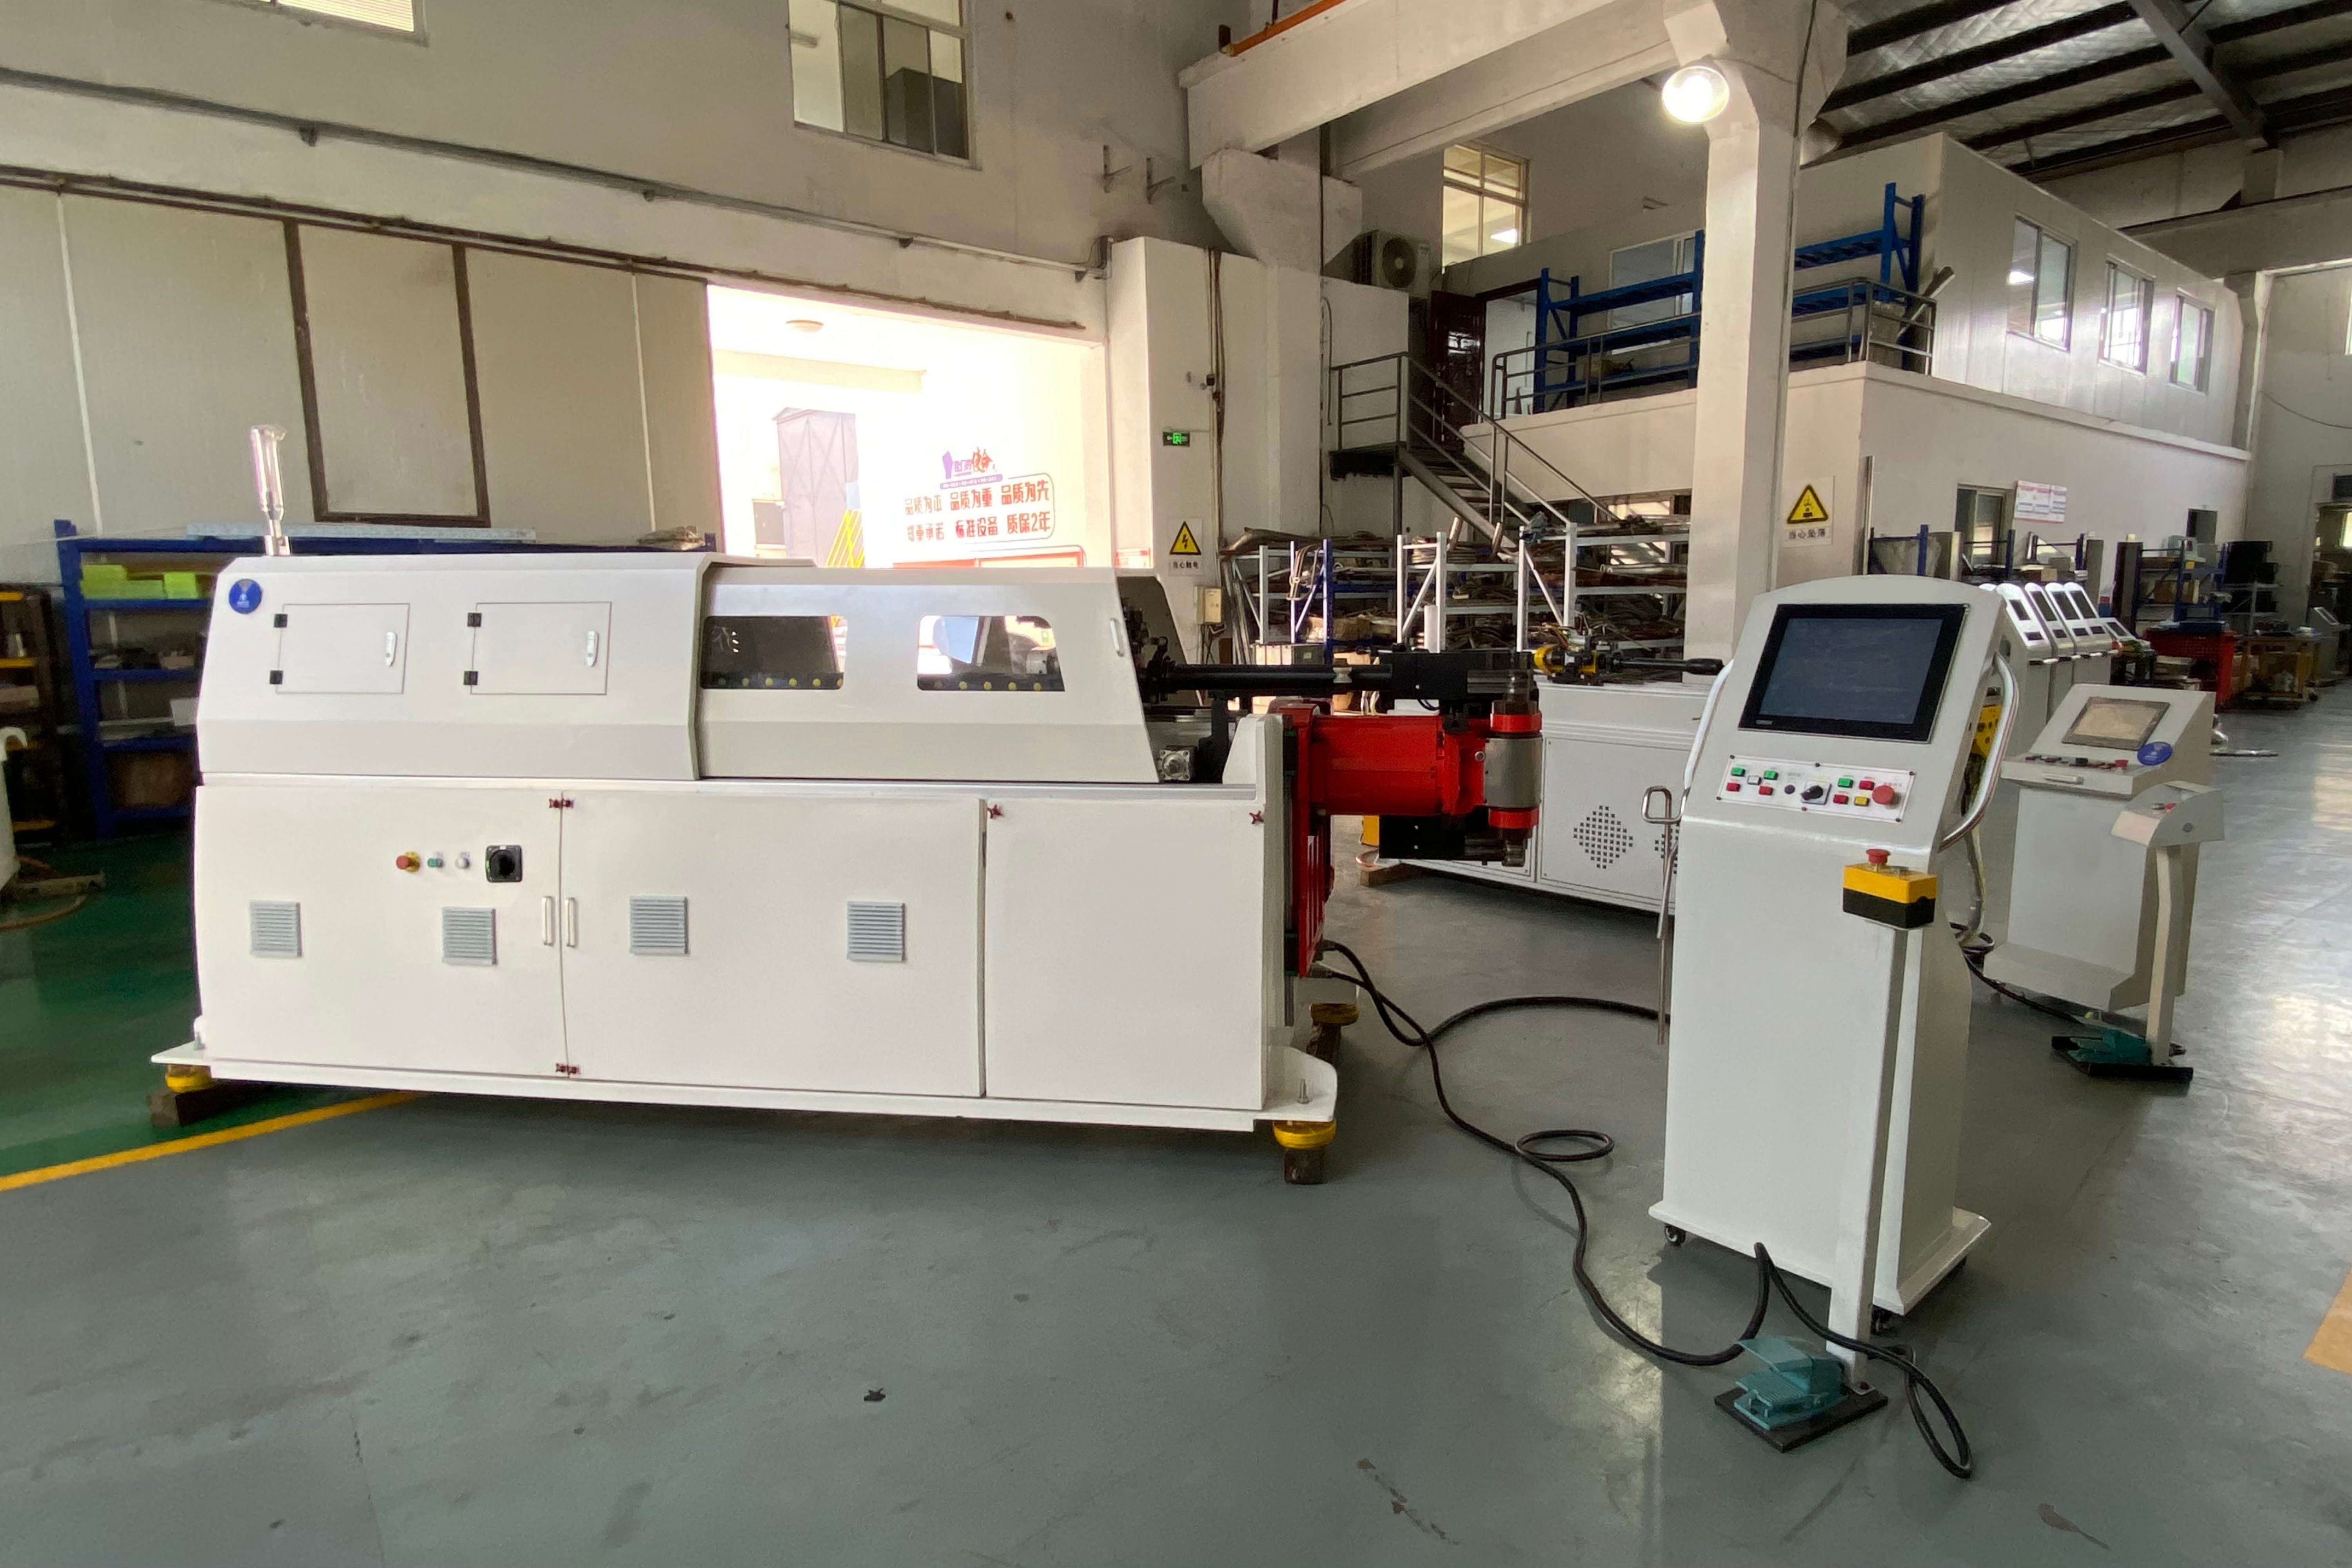
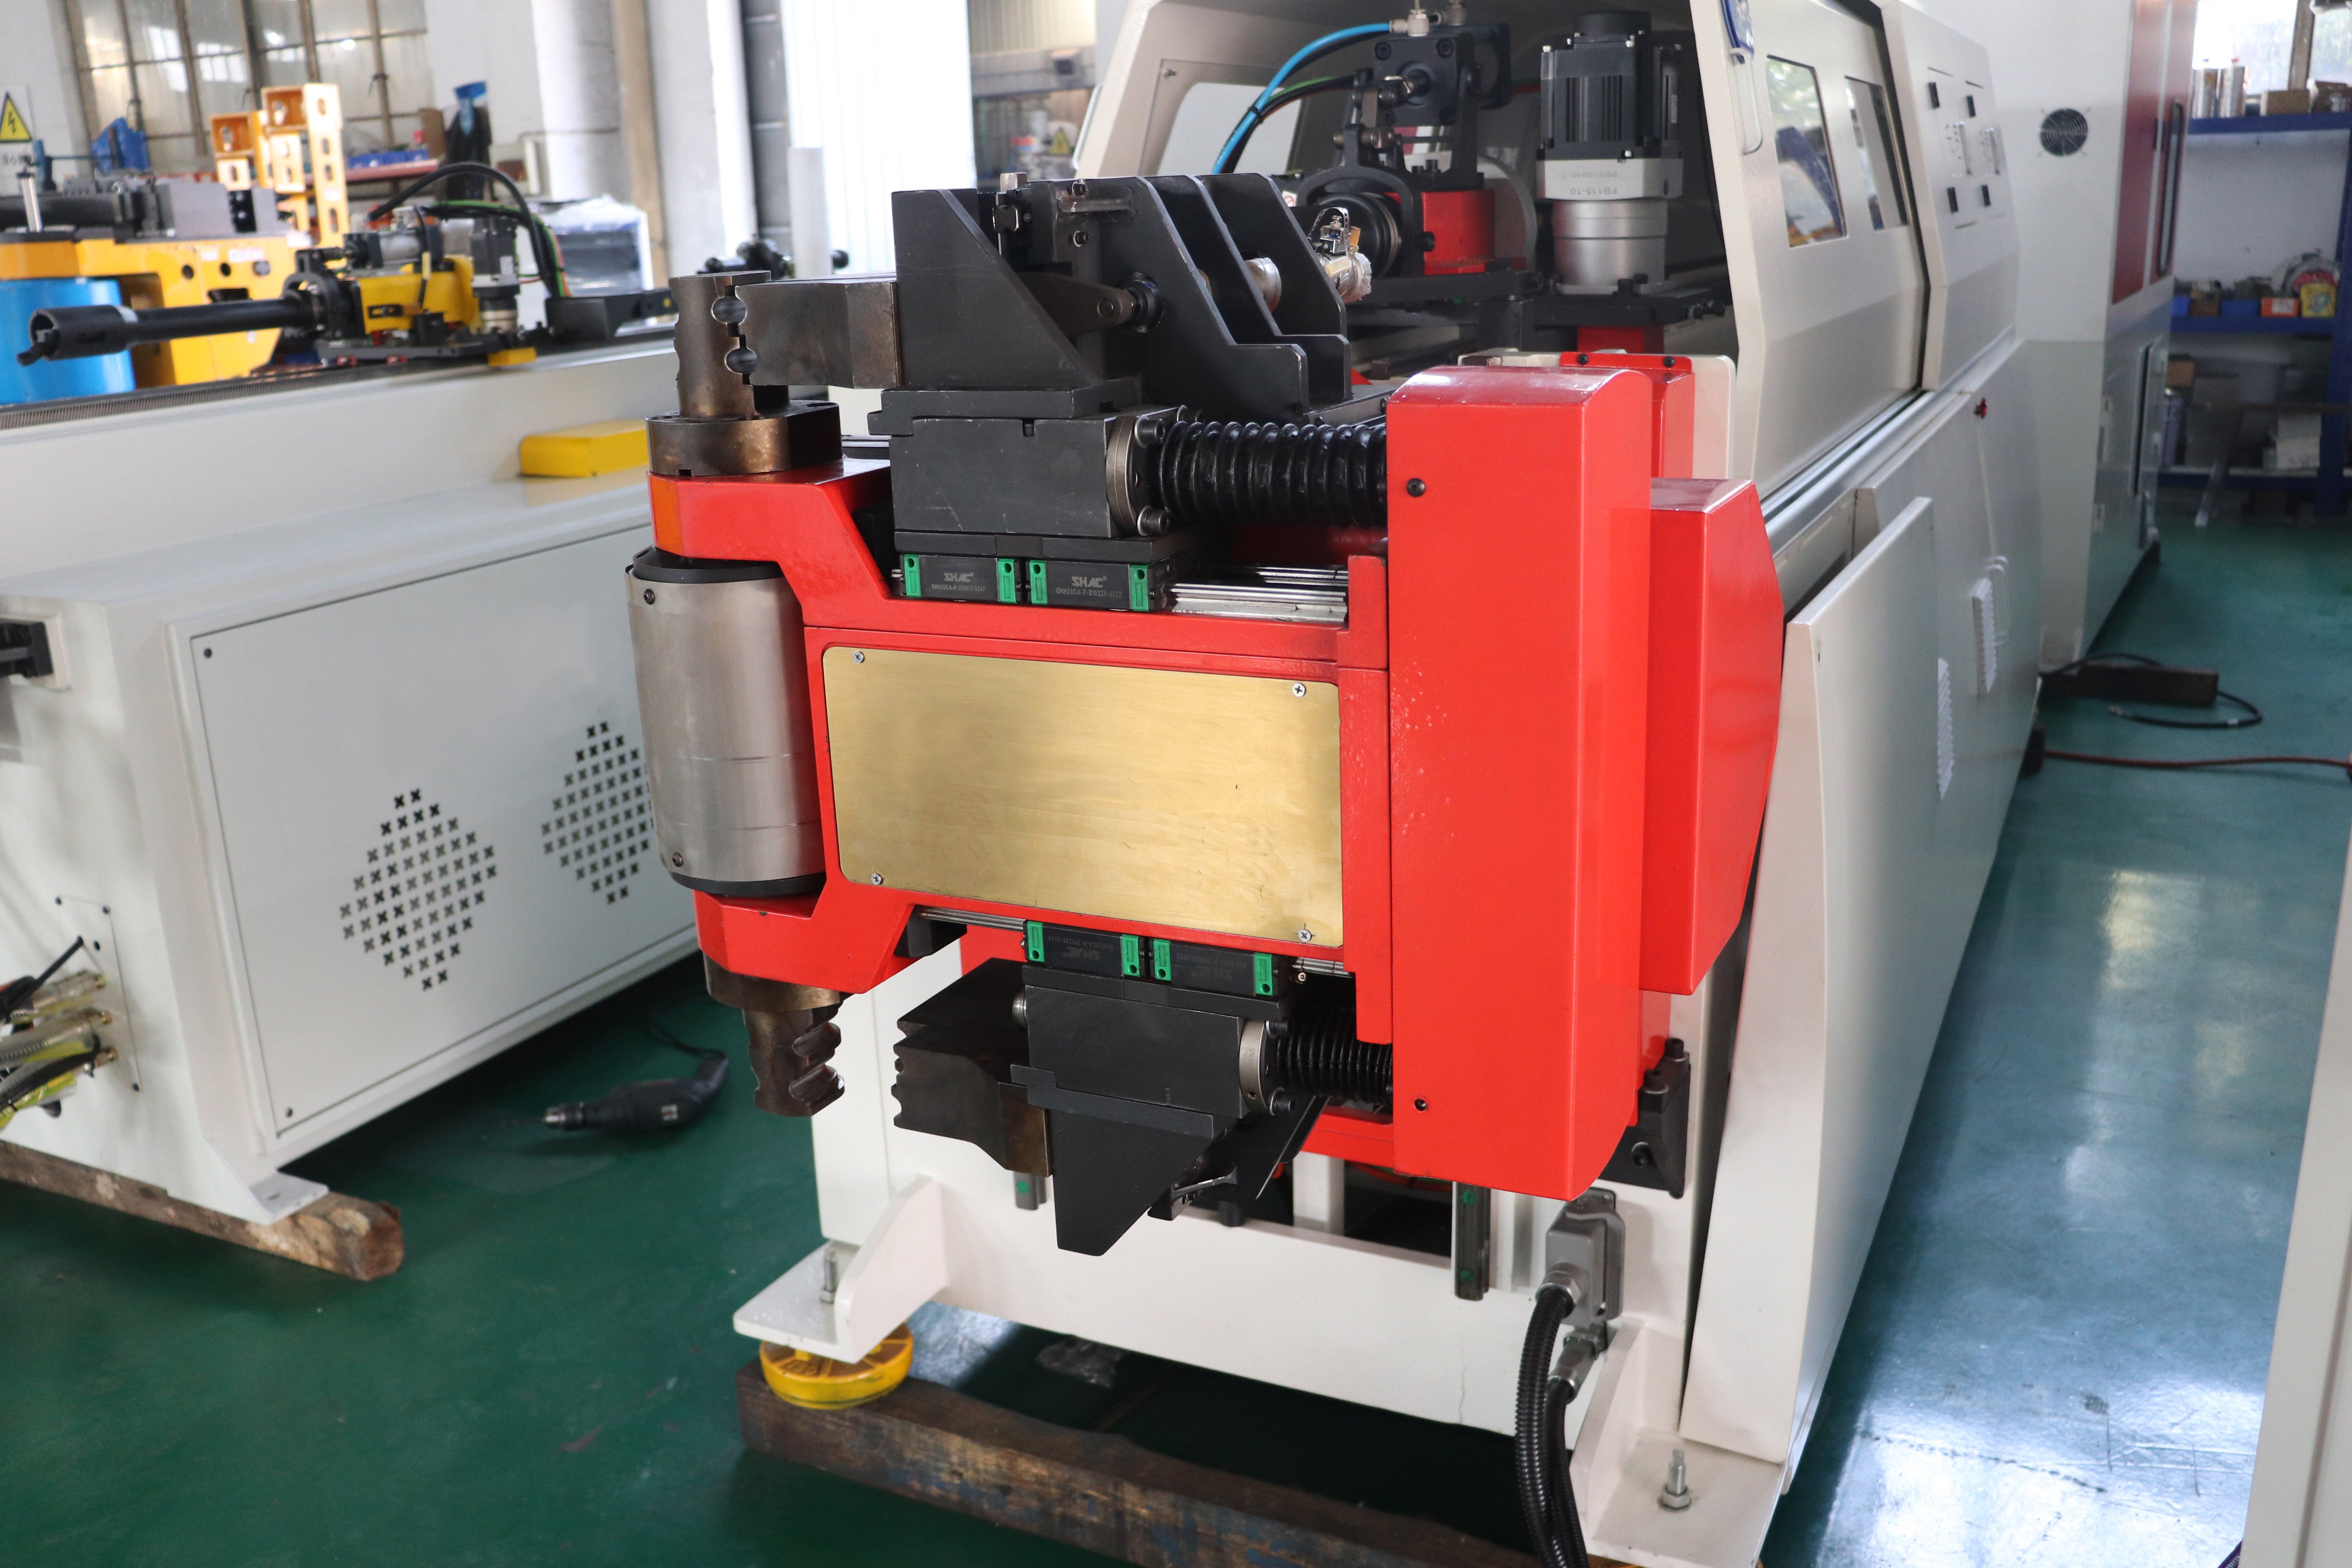
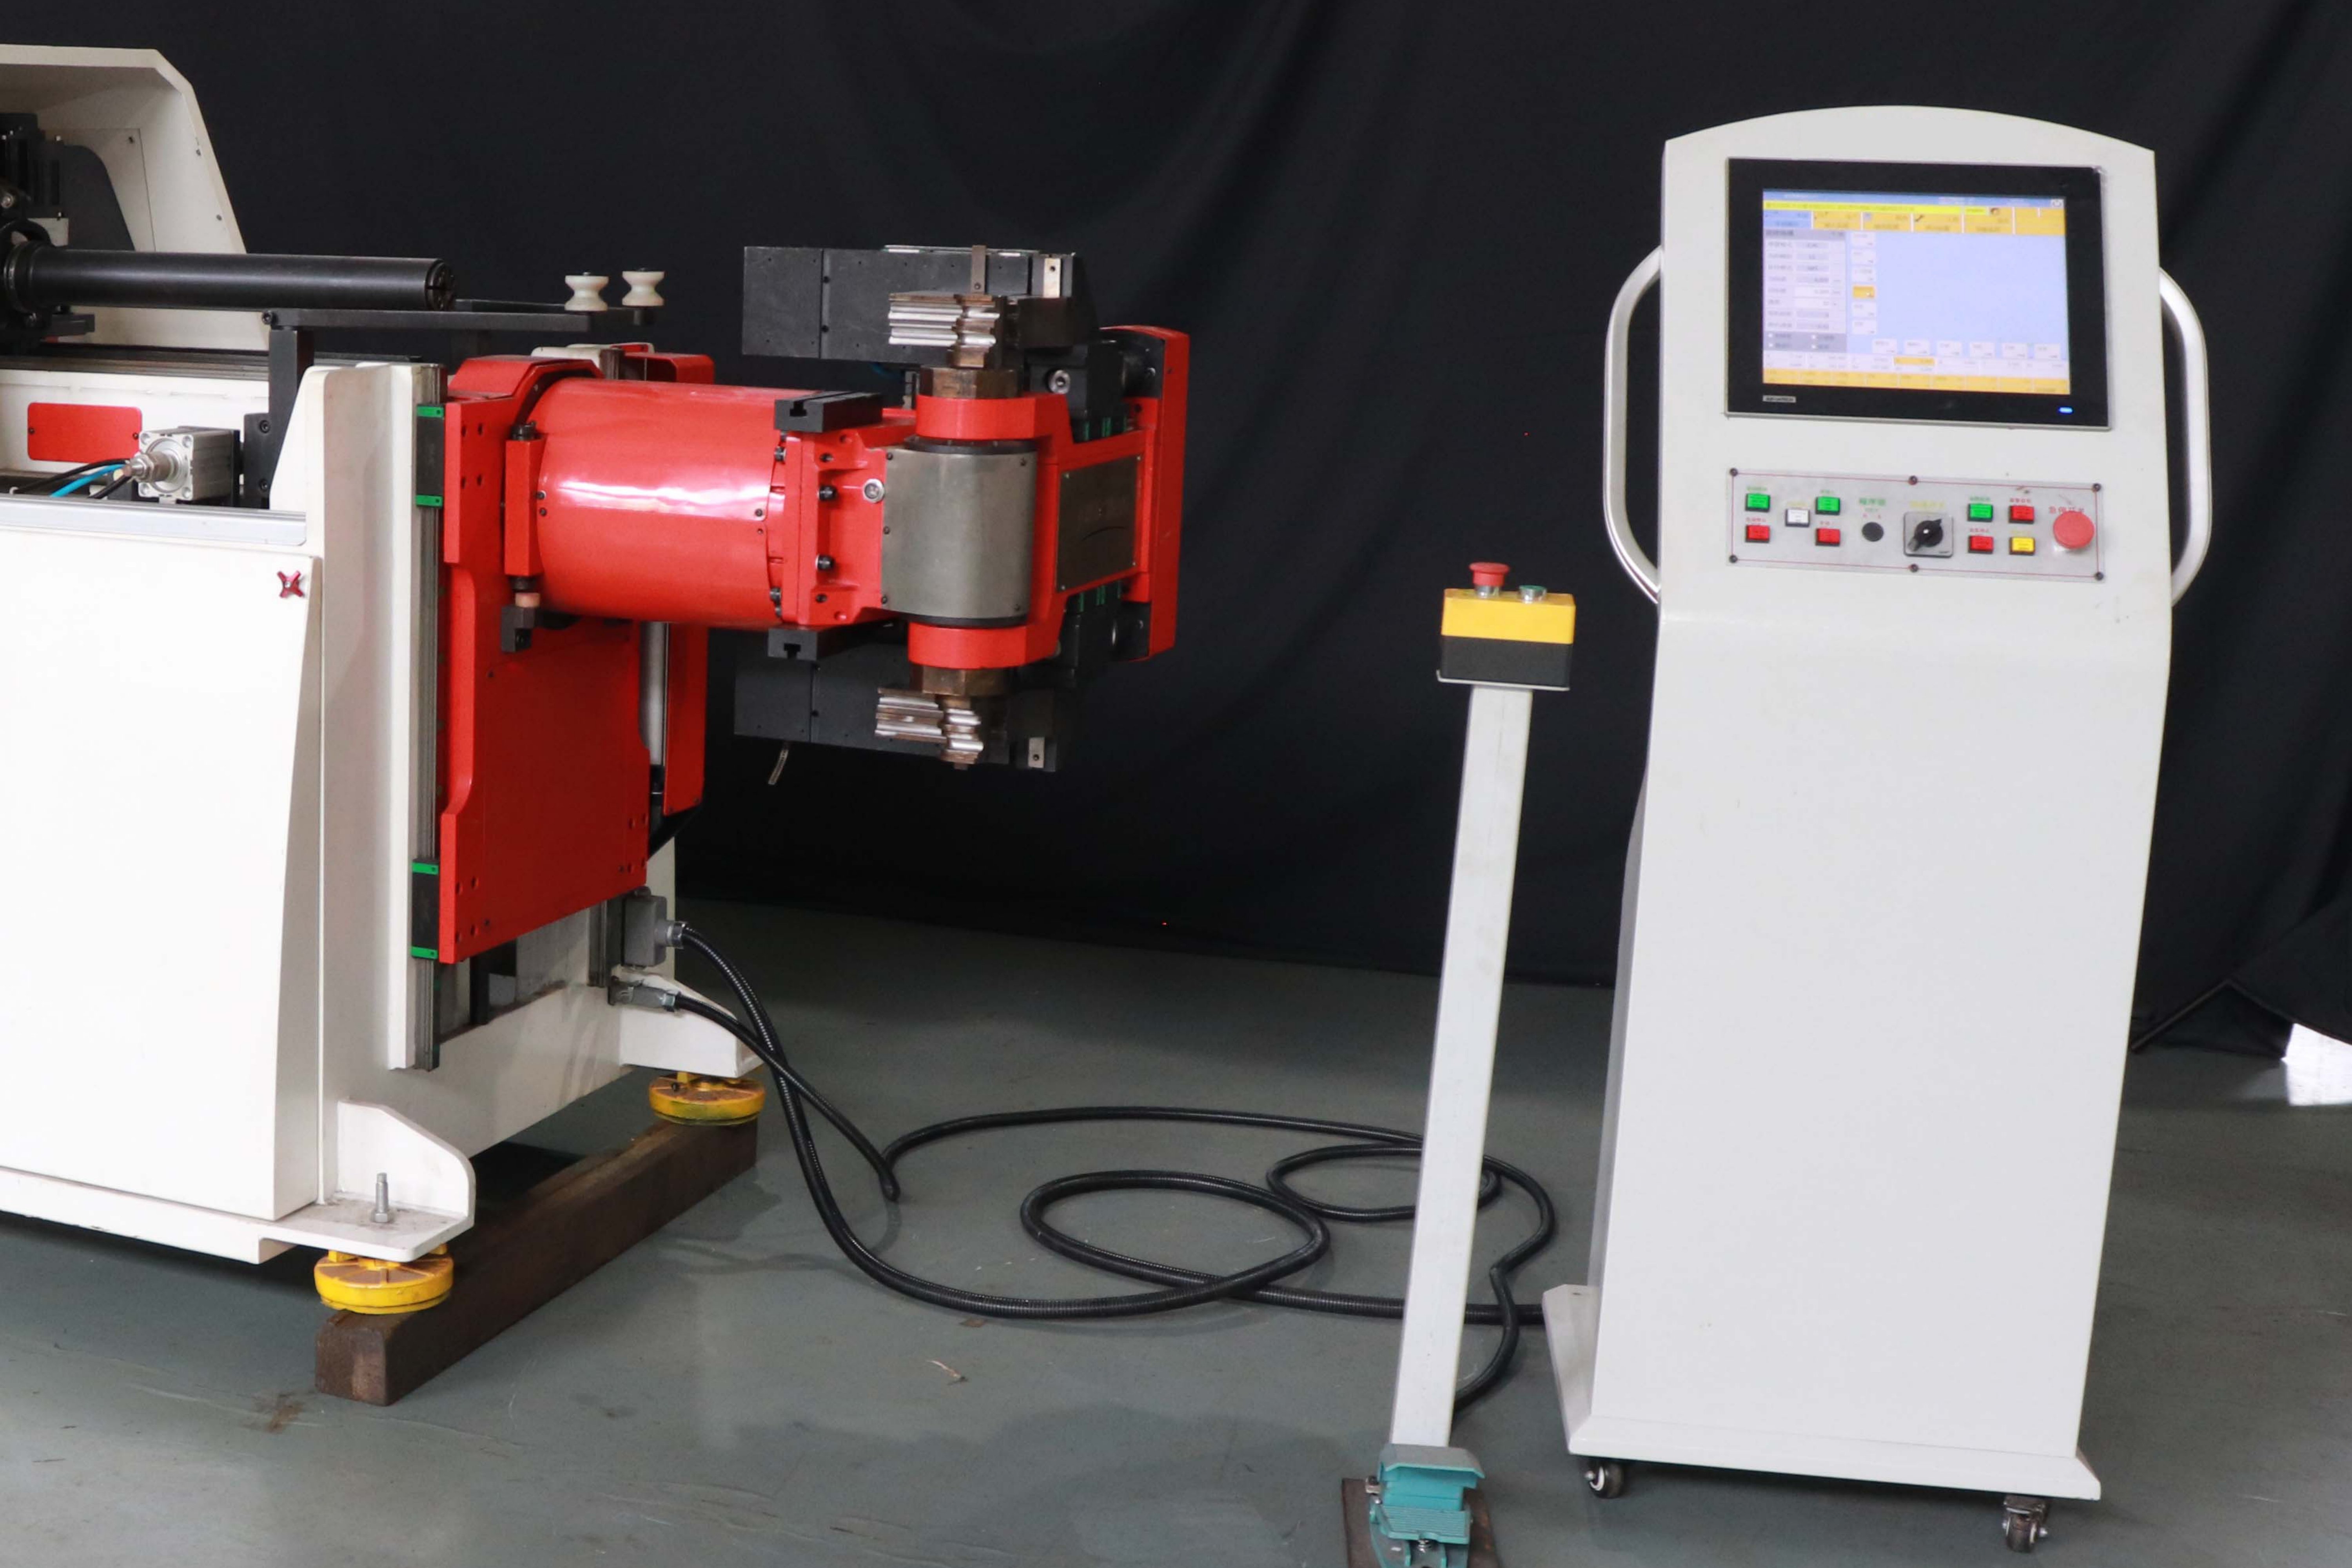
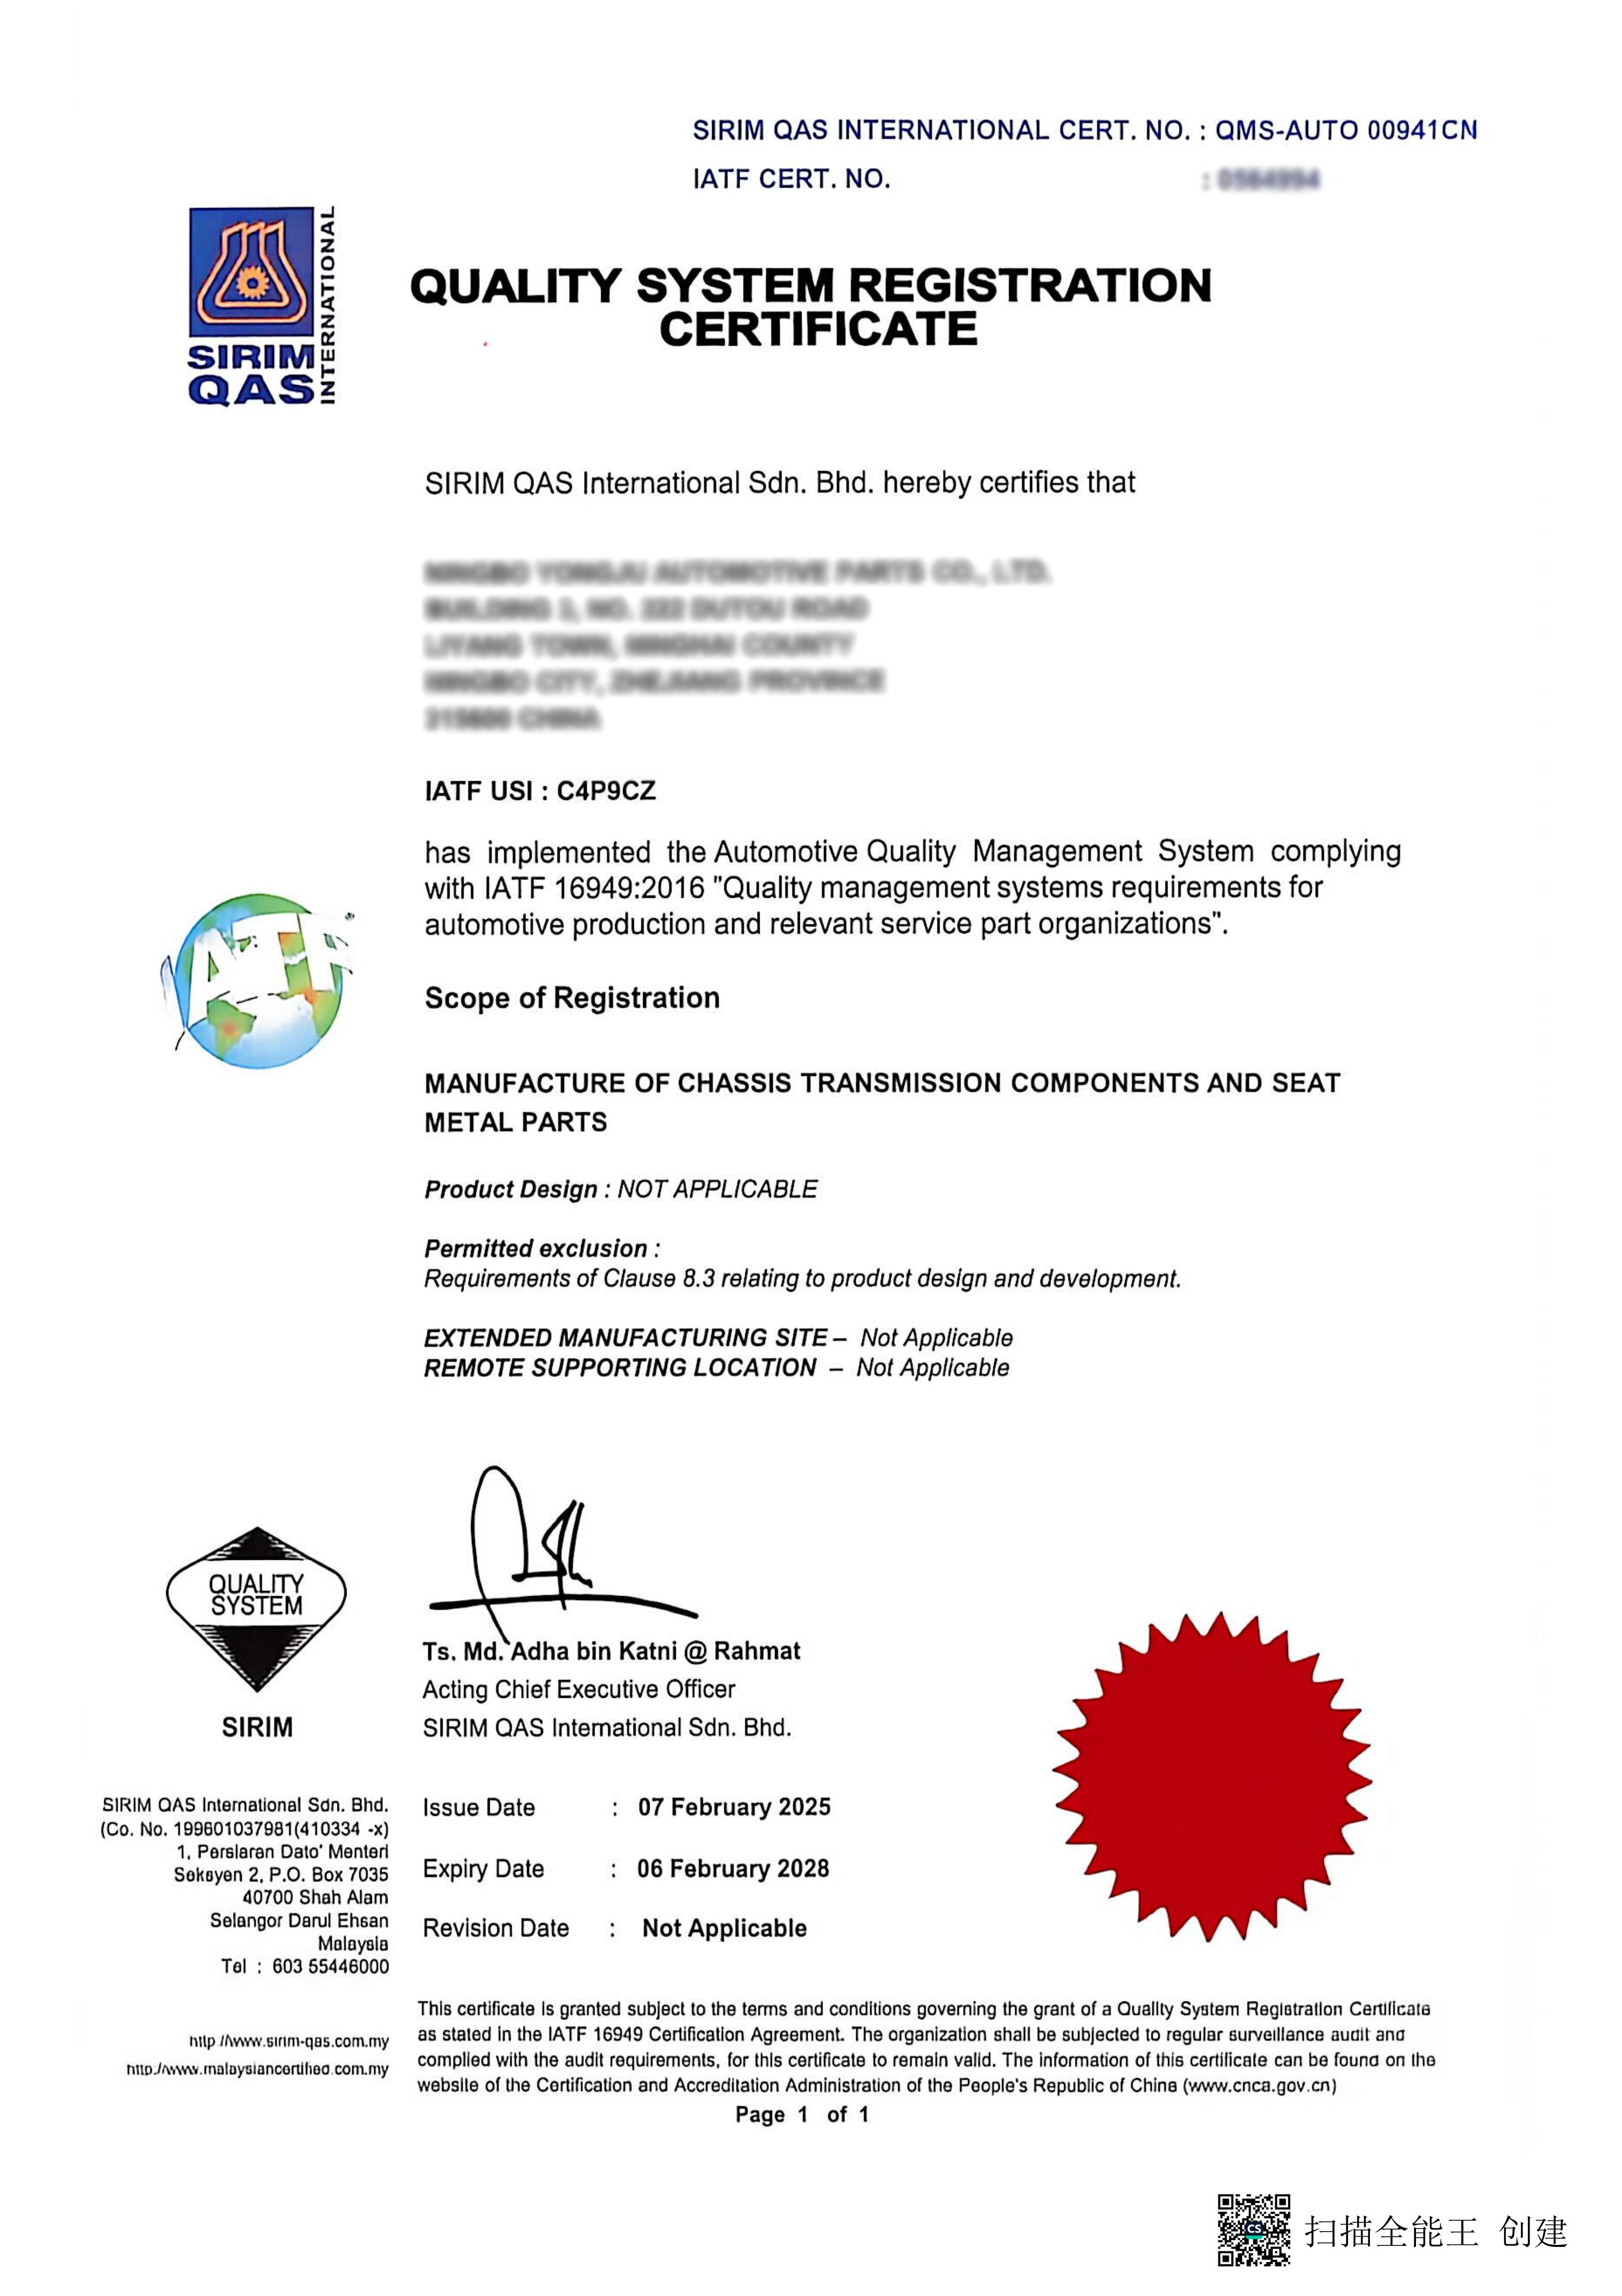
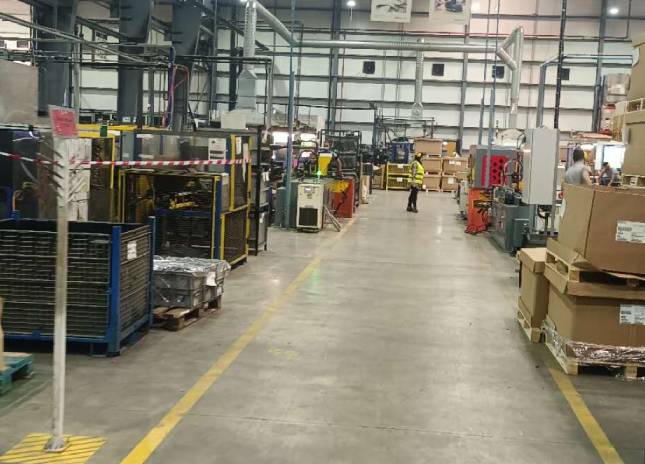
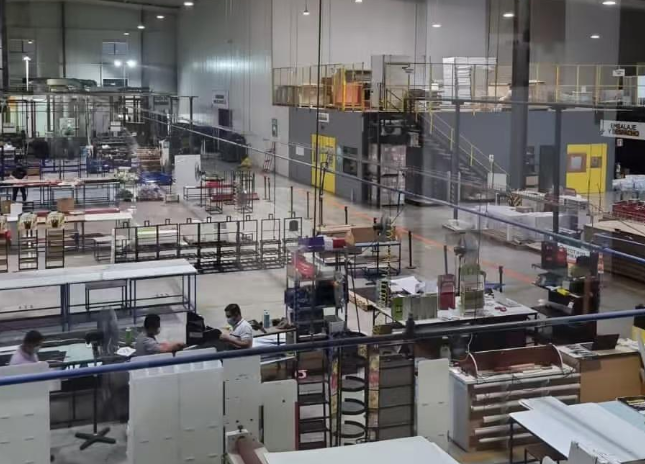
Pour surmonter les goulots d’étranglement en matière d’efficacité et les erreurs de précision causées par plusieurs repositionnements manuels dans la production complexe de tiges de repose-tête en 3D pour un important fournisseur automobile marocain de niveau 1, Baorui Machinery a déployé une solution de cintrage de tubes de tête à rotation de 360° ; en exploitant une technologie de formation spatiale en une seule opération, nous avons réalisé une percée procédurale qui a accru l’efficacité de production de 40 %, garanti une conformité totale à la norme IATF 16949 et réussi des audits rigoureux des constructeurs tout en réduisant considérablement les pertes de matière.
 EN