
| Élément | Nom et prénom | Unité | Données | ||
| 1 | Capacité maximale de cintrage | mm | tube d'acier Φ89×8t | ||
| 2 | Rayon de roulement maximal | Cintrage par tirage | Tubes ronds | 1,5 D – 4 D | |
| Tube rectangulaire | 2,5 D – 4 D | ||||
| Cintrage par rouleau | Tubes ronds | 8 OD ---- ∞ | |||
| Tube rectangulaire | 8 OD --- ∞ | ||||
| 3 | Rayon de courbure maximum | mm | 500 mm | ||
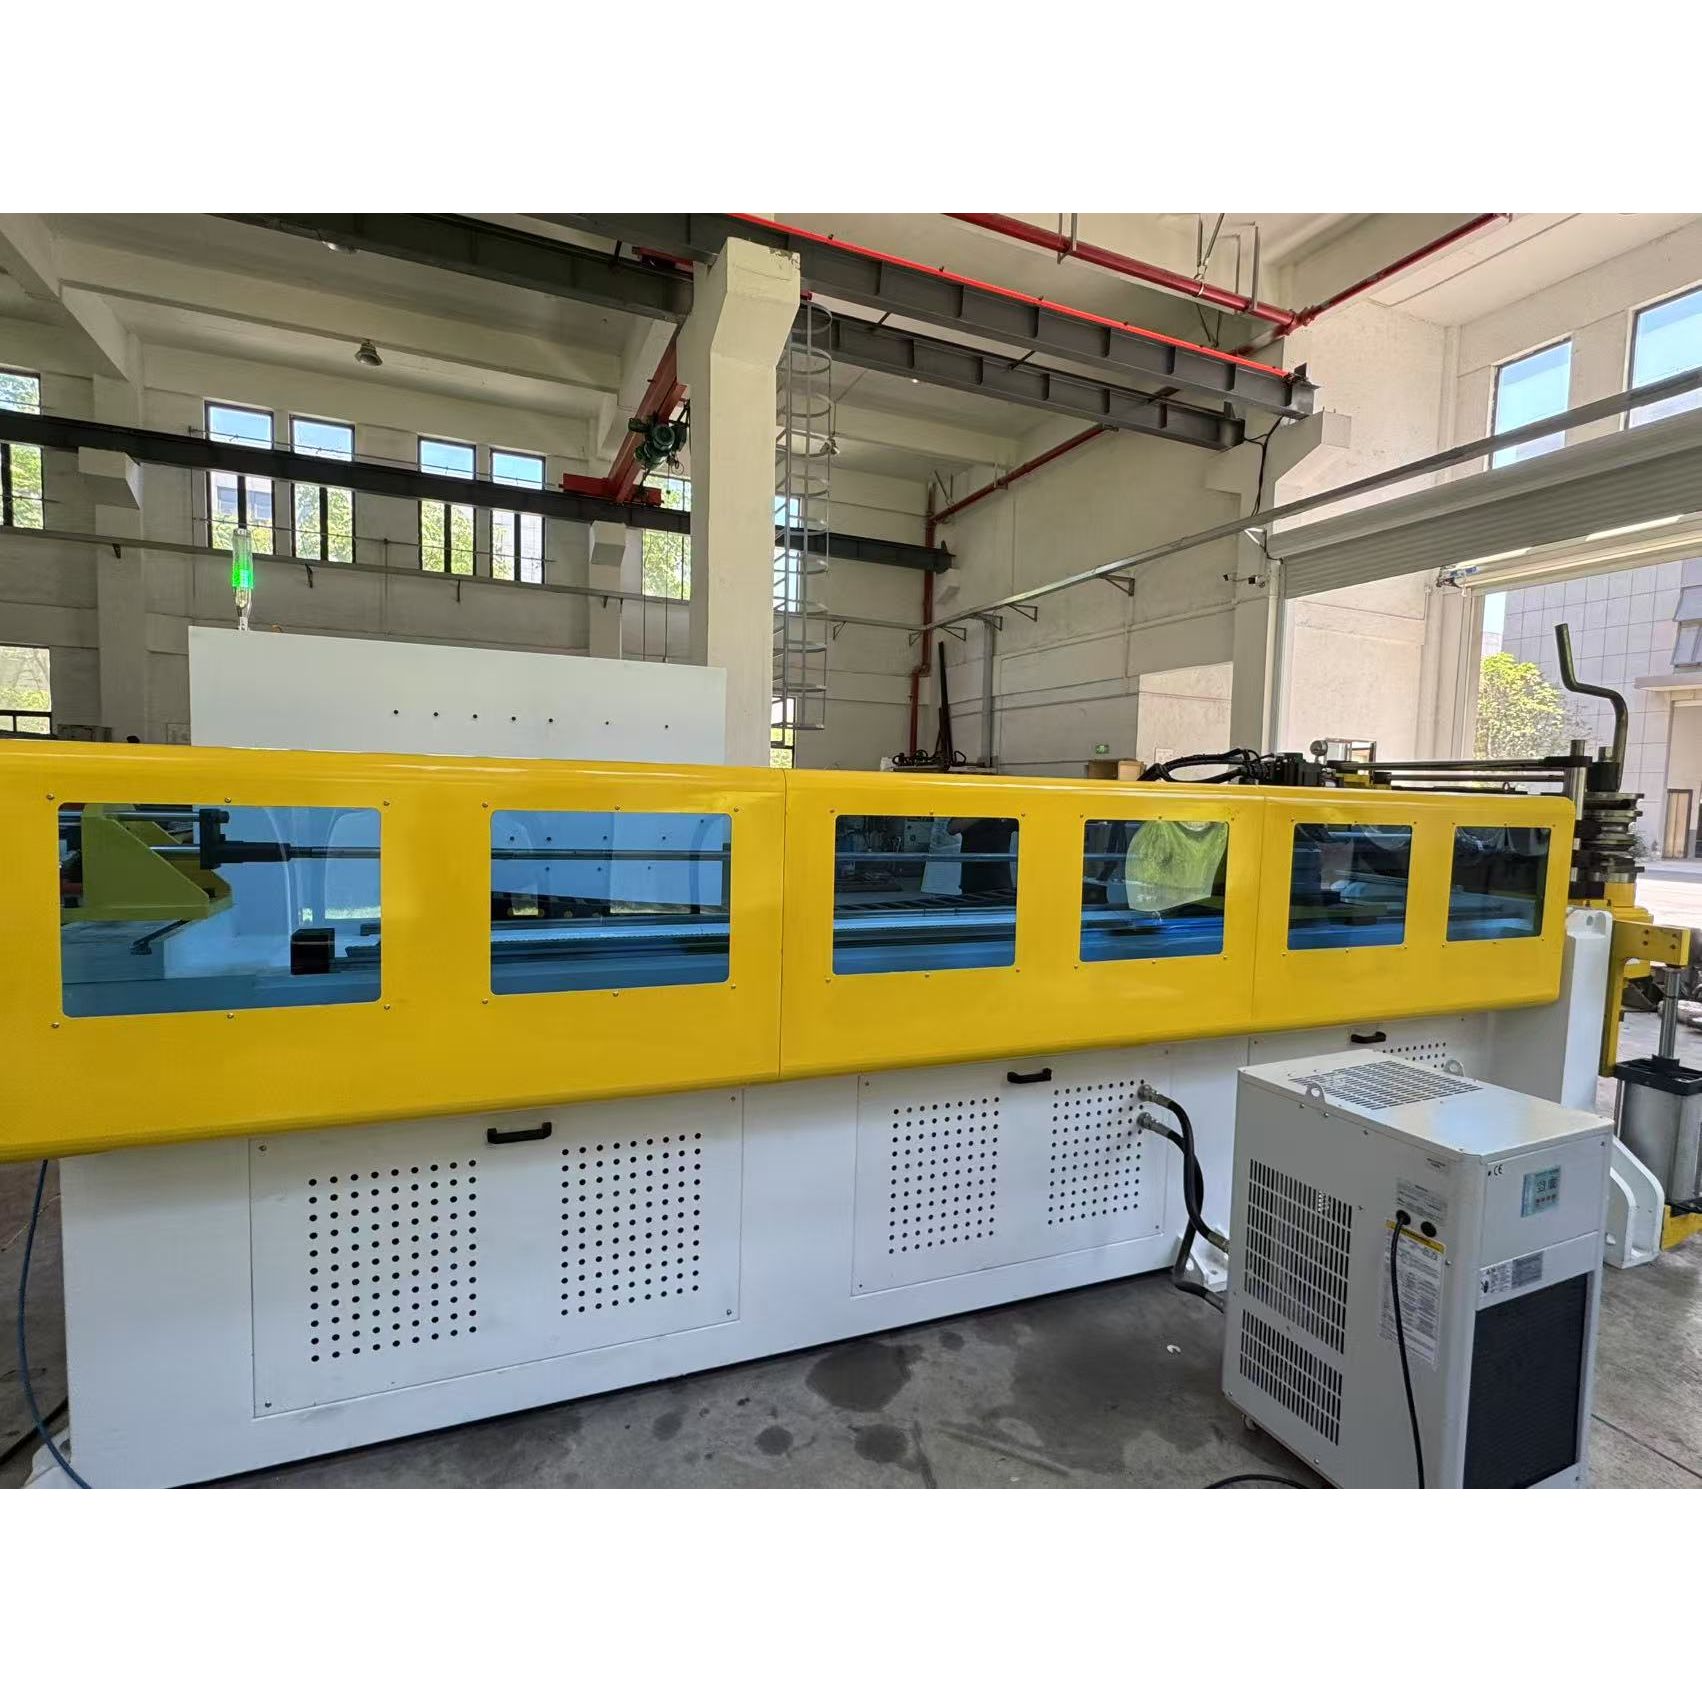
| 4 | Longueur maximale d'alimentation |
mm | 4000 | Peut être conçu selon les exigences du client | |
| 5 | Degré de courbure maximum | Degré | 190 | ||
| 6 | Vitesse de rotation | Deg/sec | 200 | Une rotation rapide peut être dangereuse | |
| Vitesse d'alimentation | mm/sec | 800 | |||
| 7 | Précision | alimentation | mm | ±0.1 | |
| rotoir | Degré | ±0.1 | |||
| pliage | Degré | ±0.1 | |||
| 8 | Moteur servo rotatif | L | 1500 W | ||
| 9 | Moteur servo d'alimentation | KW | 11 kW | ||
| 10 | Moteur servo de roulement | KW | 11 kW | ||
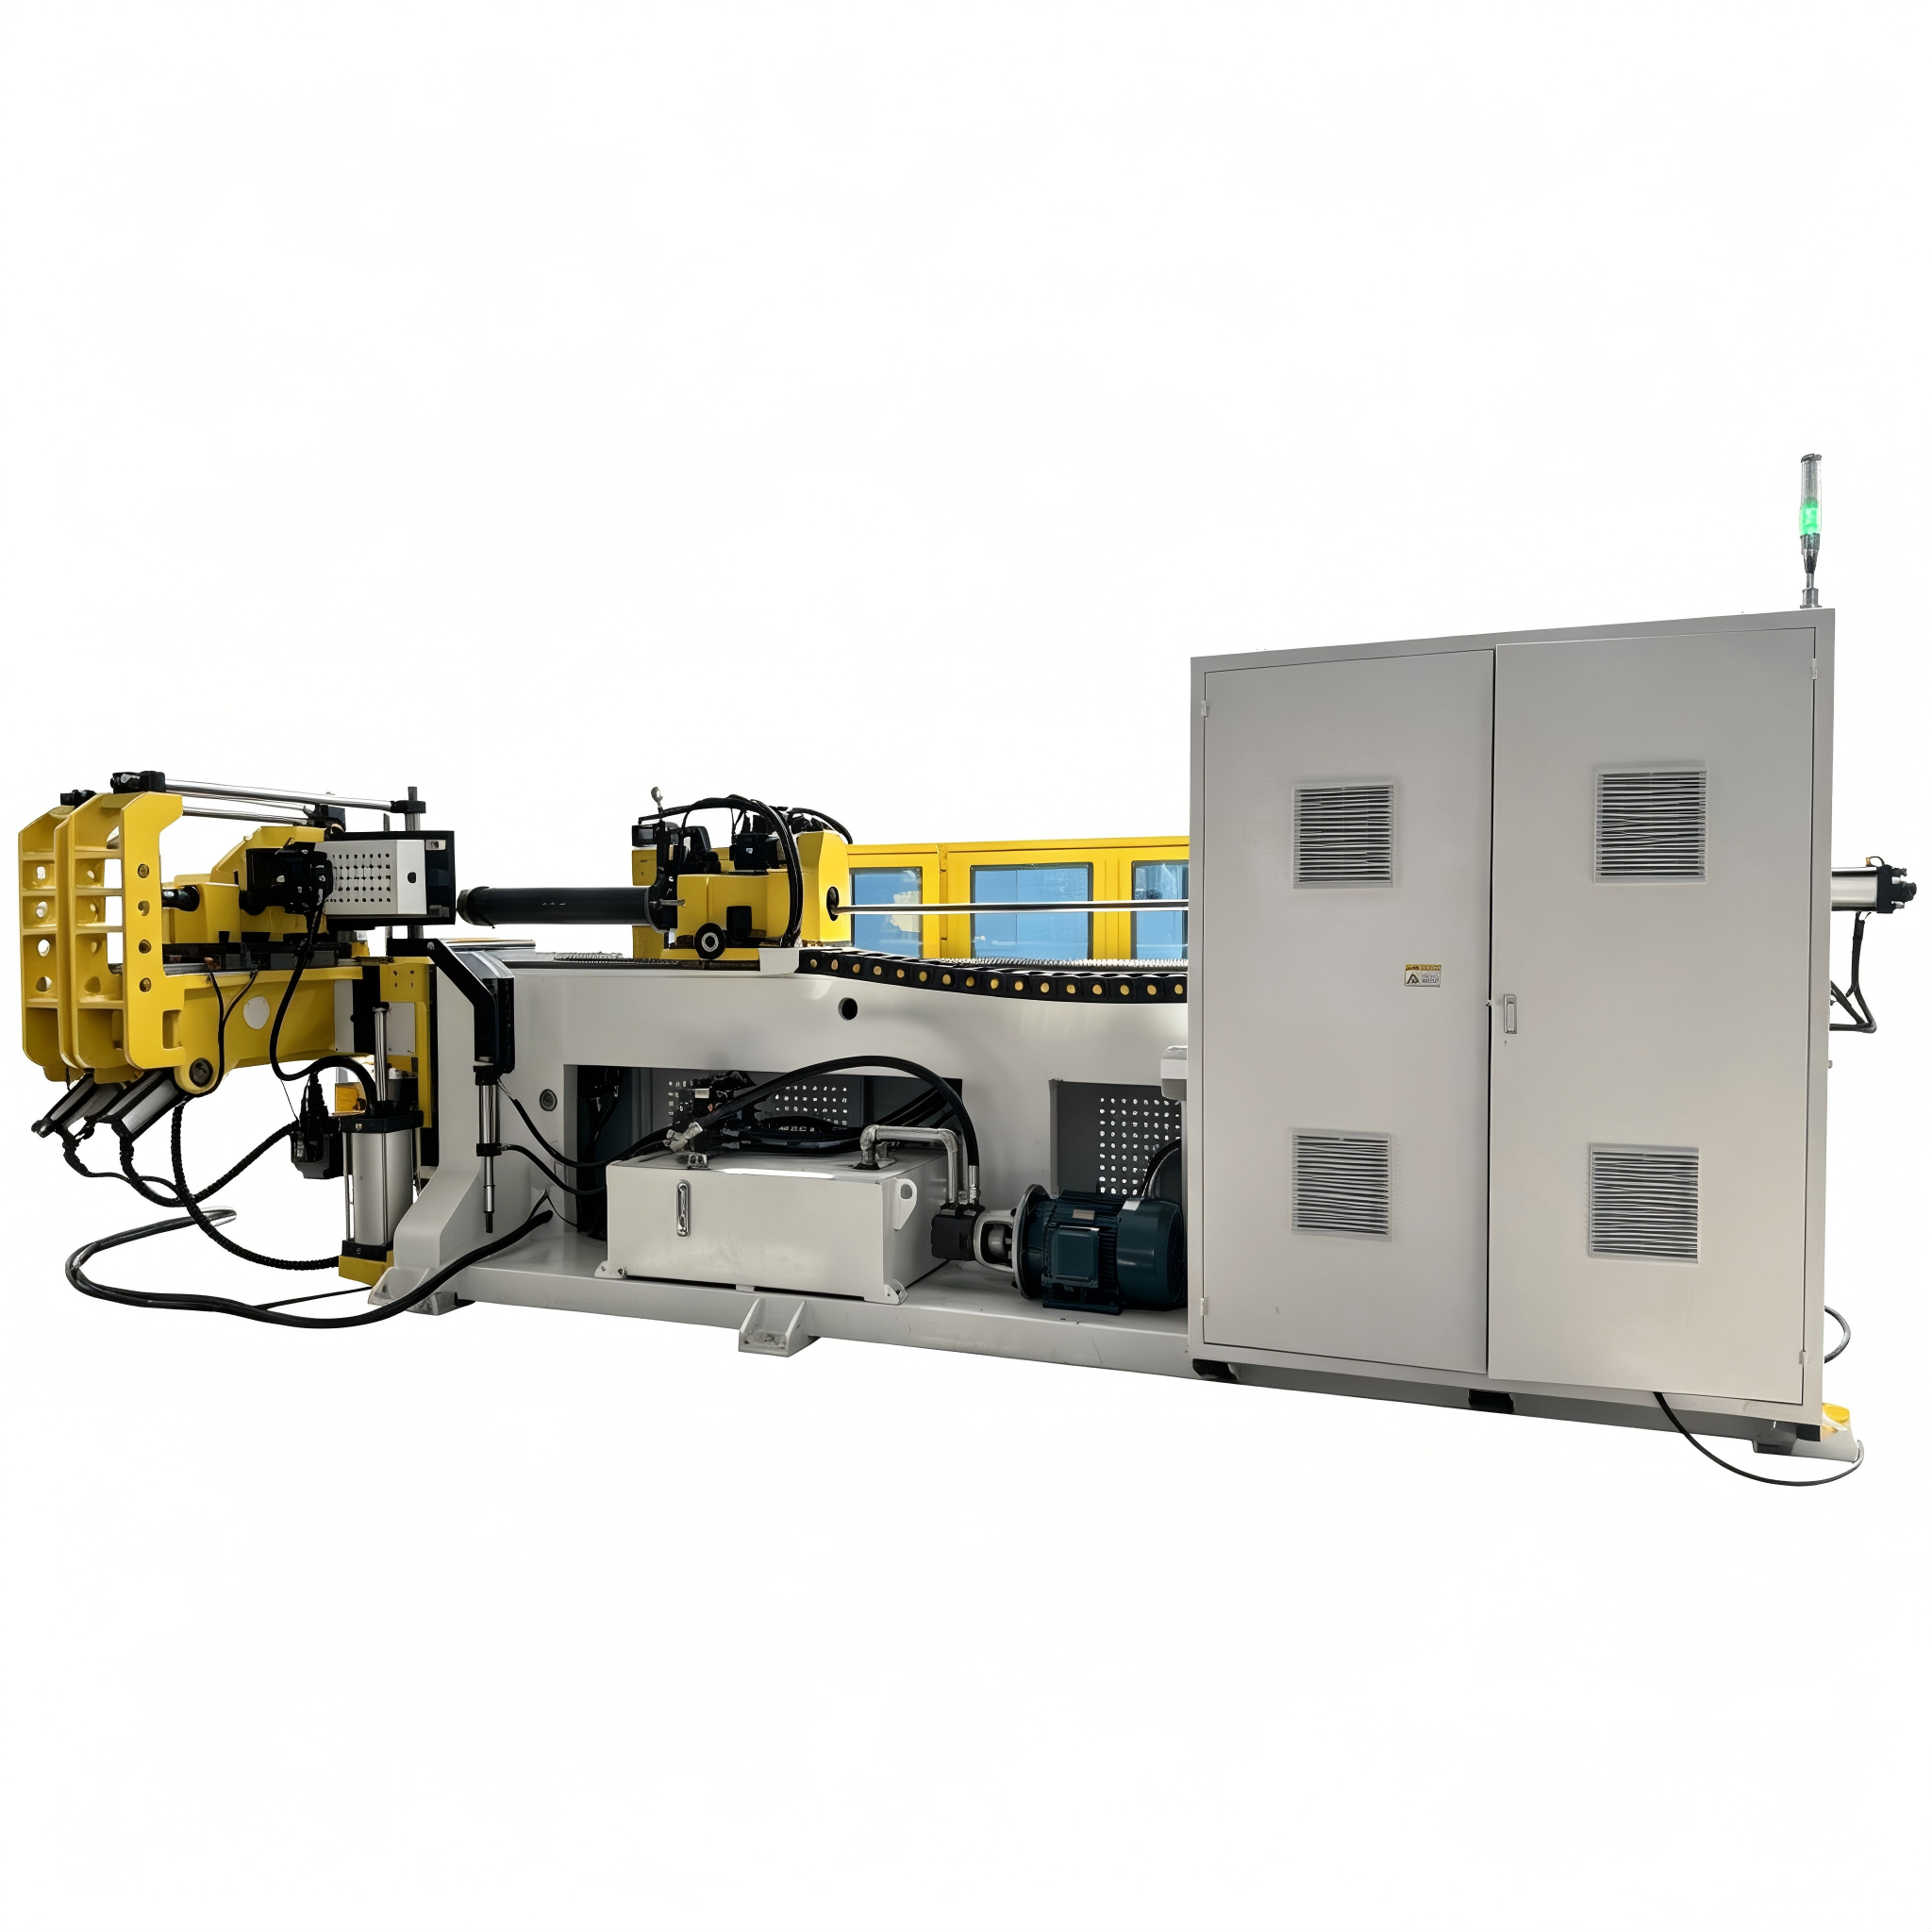
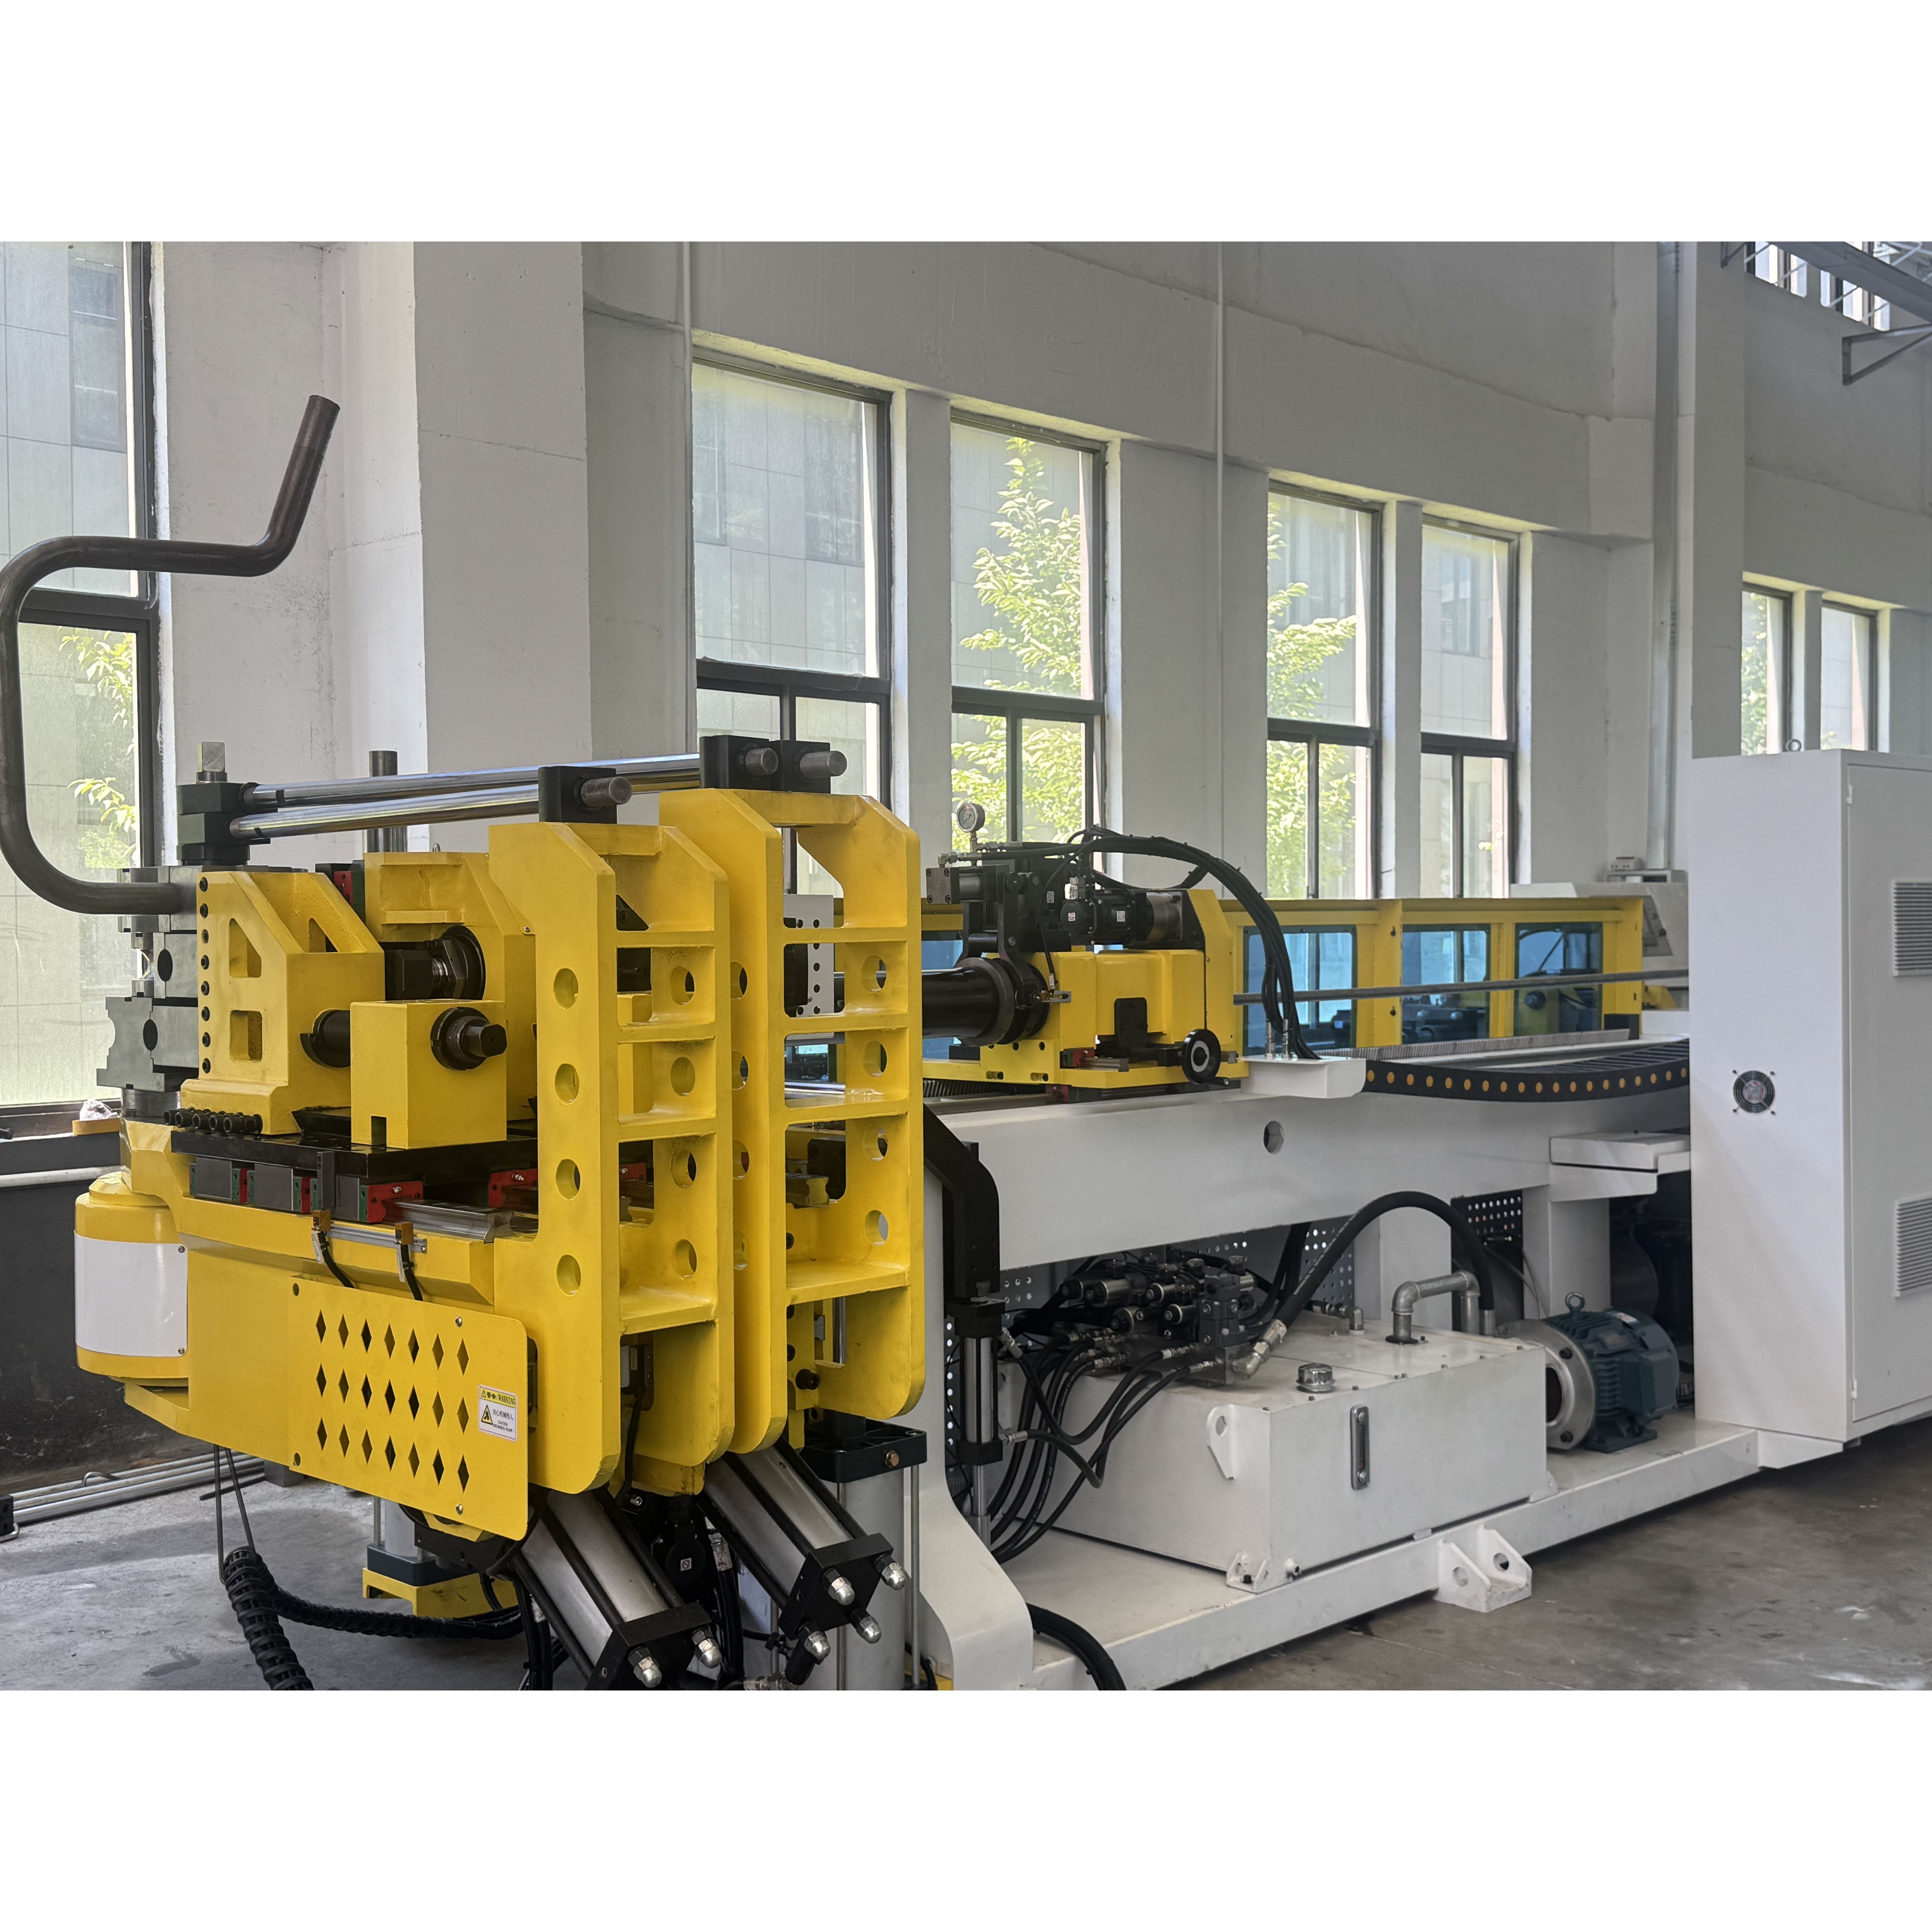
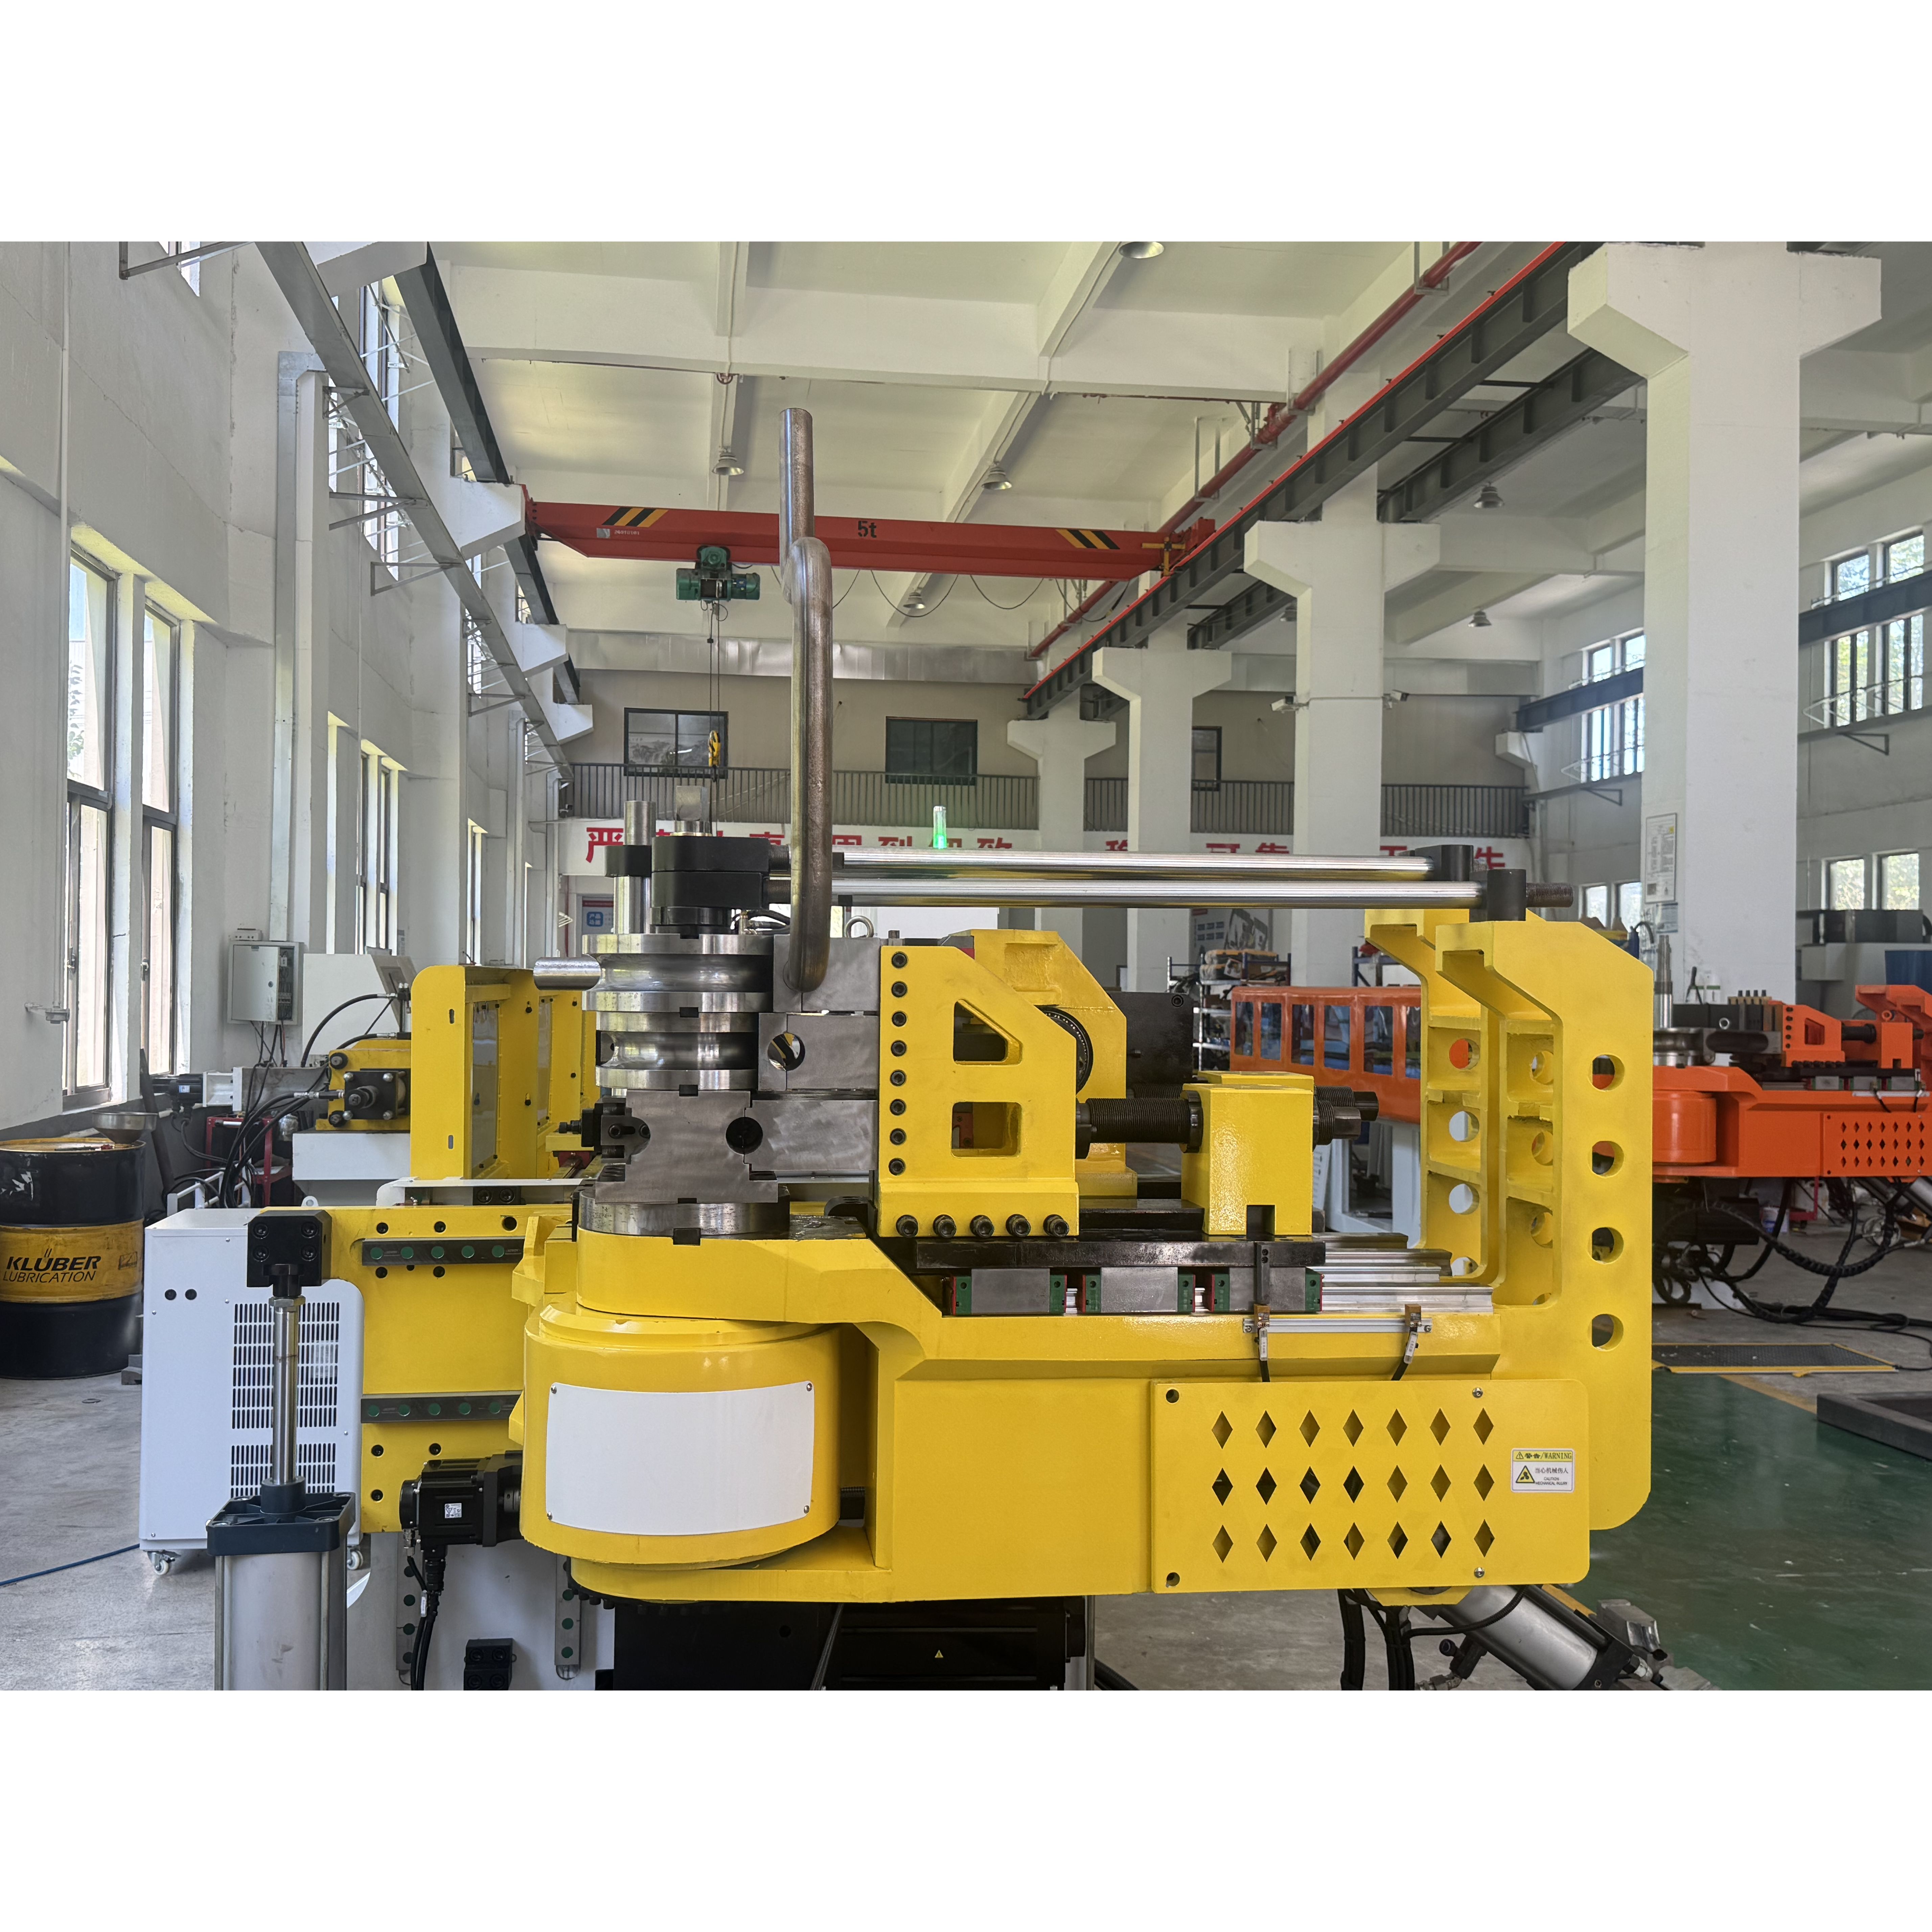
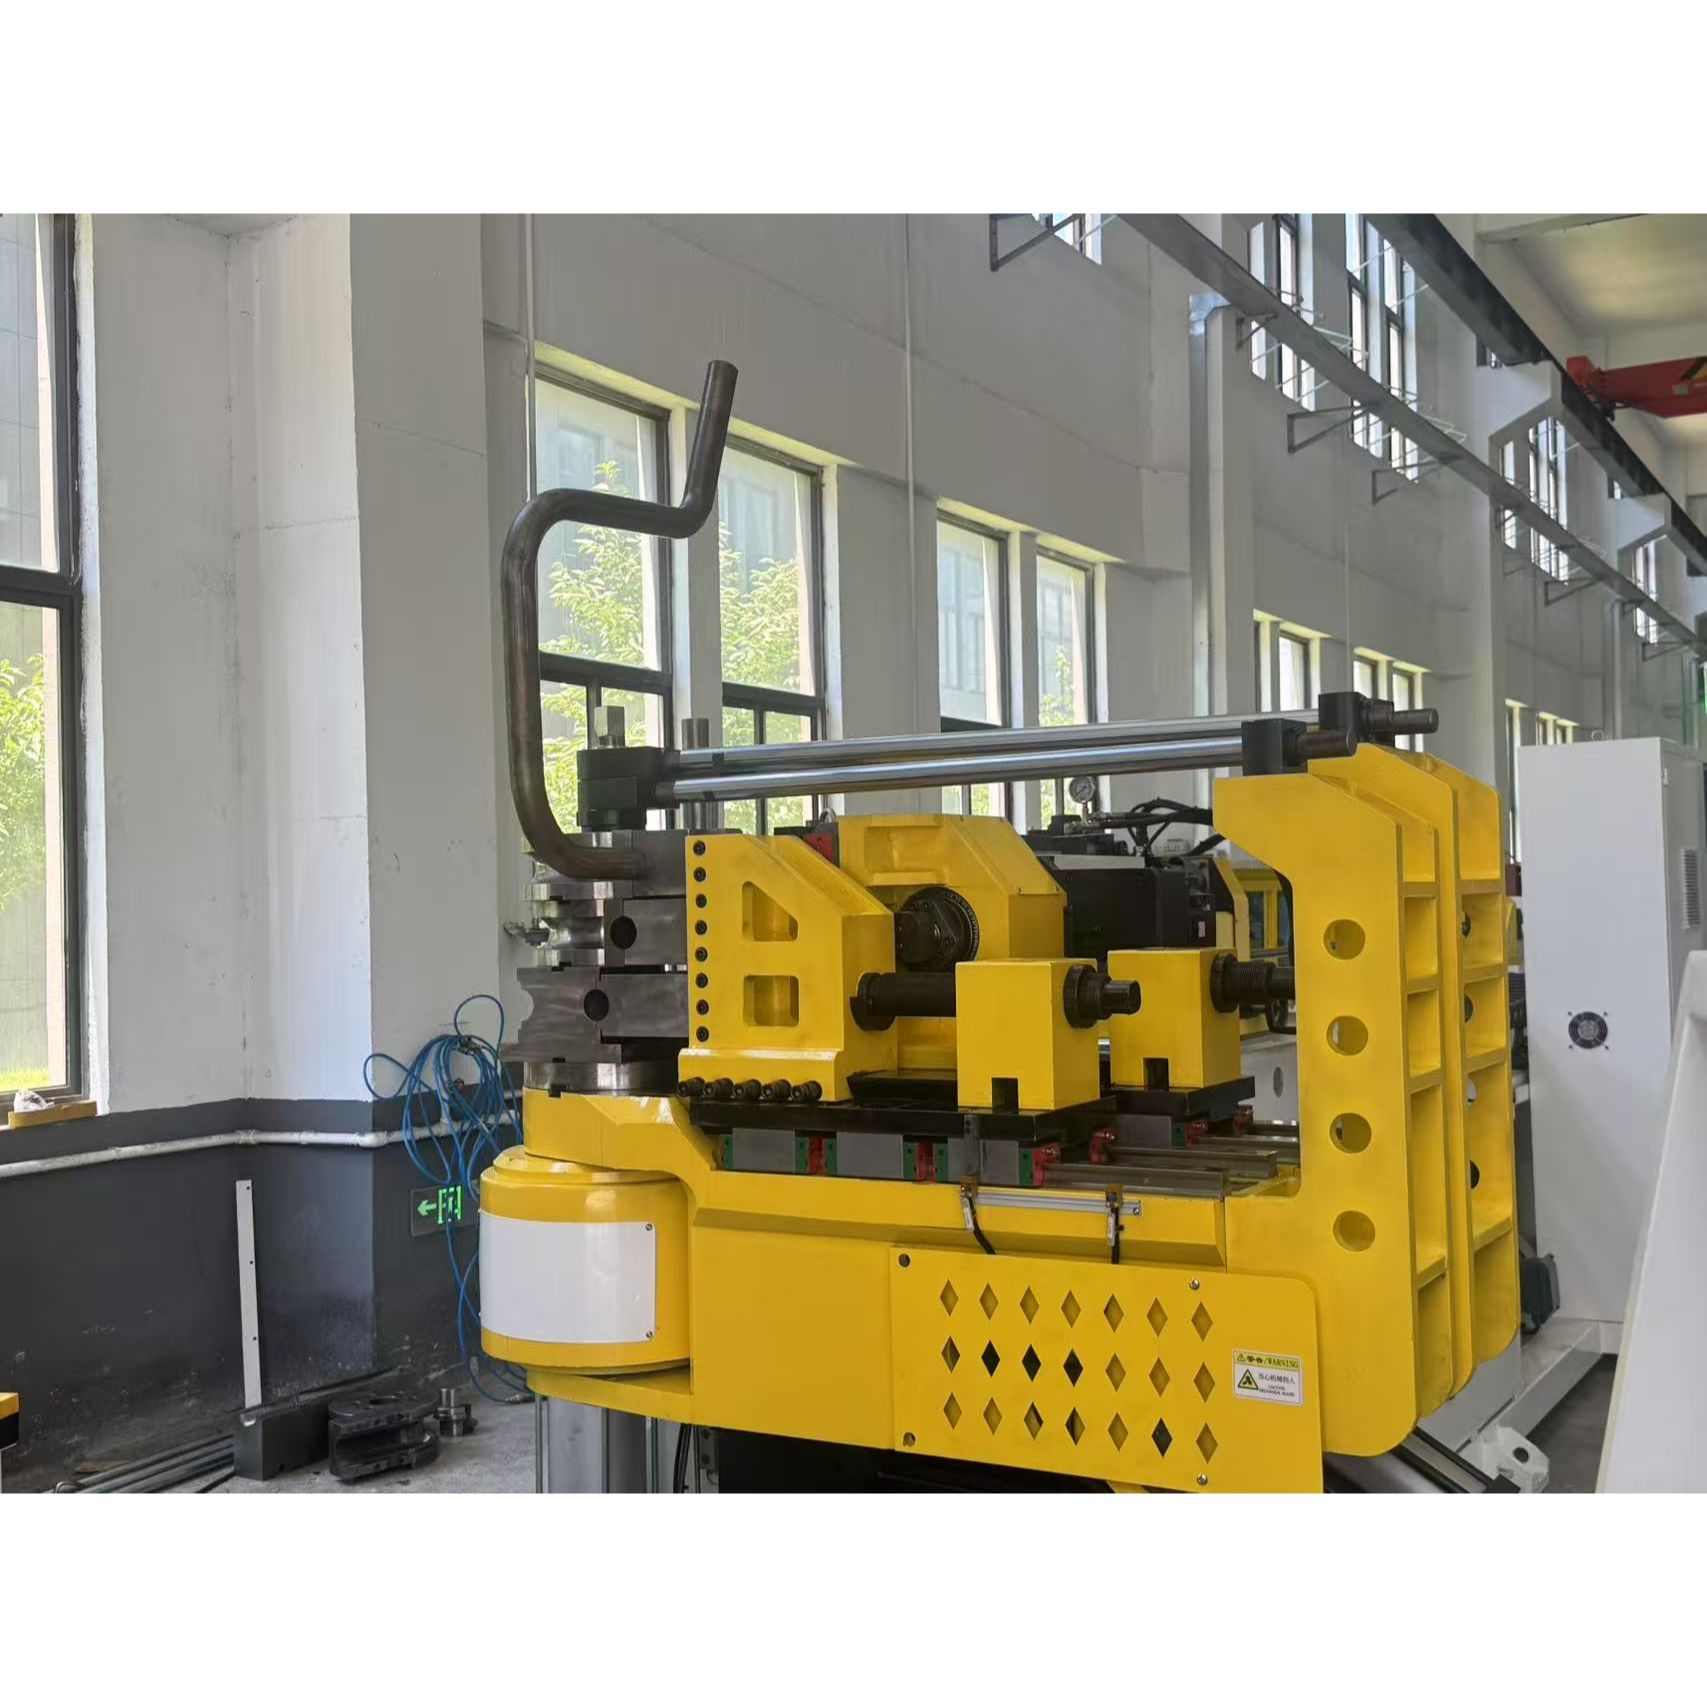
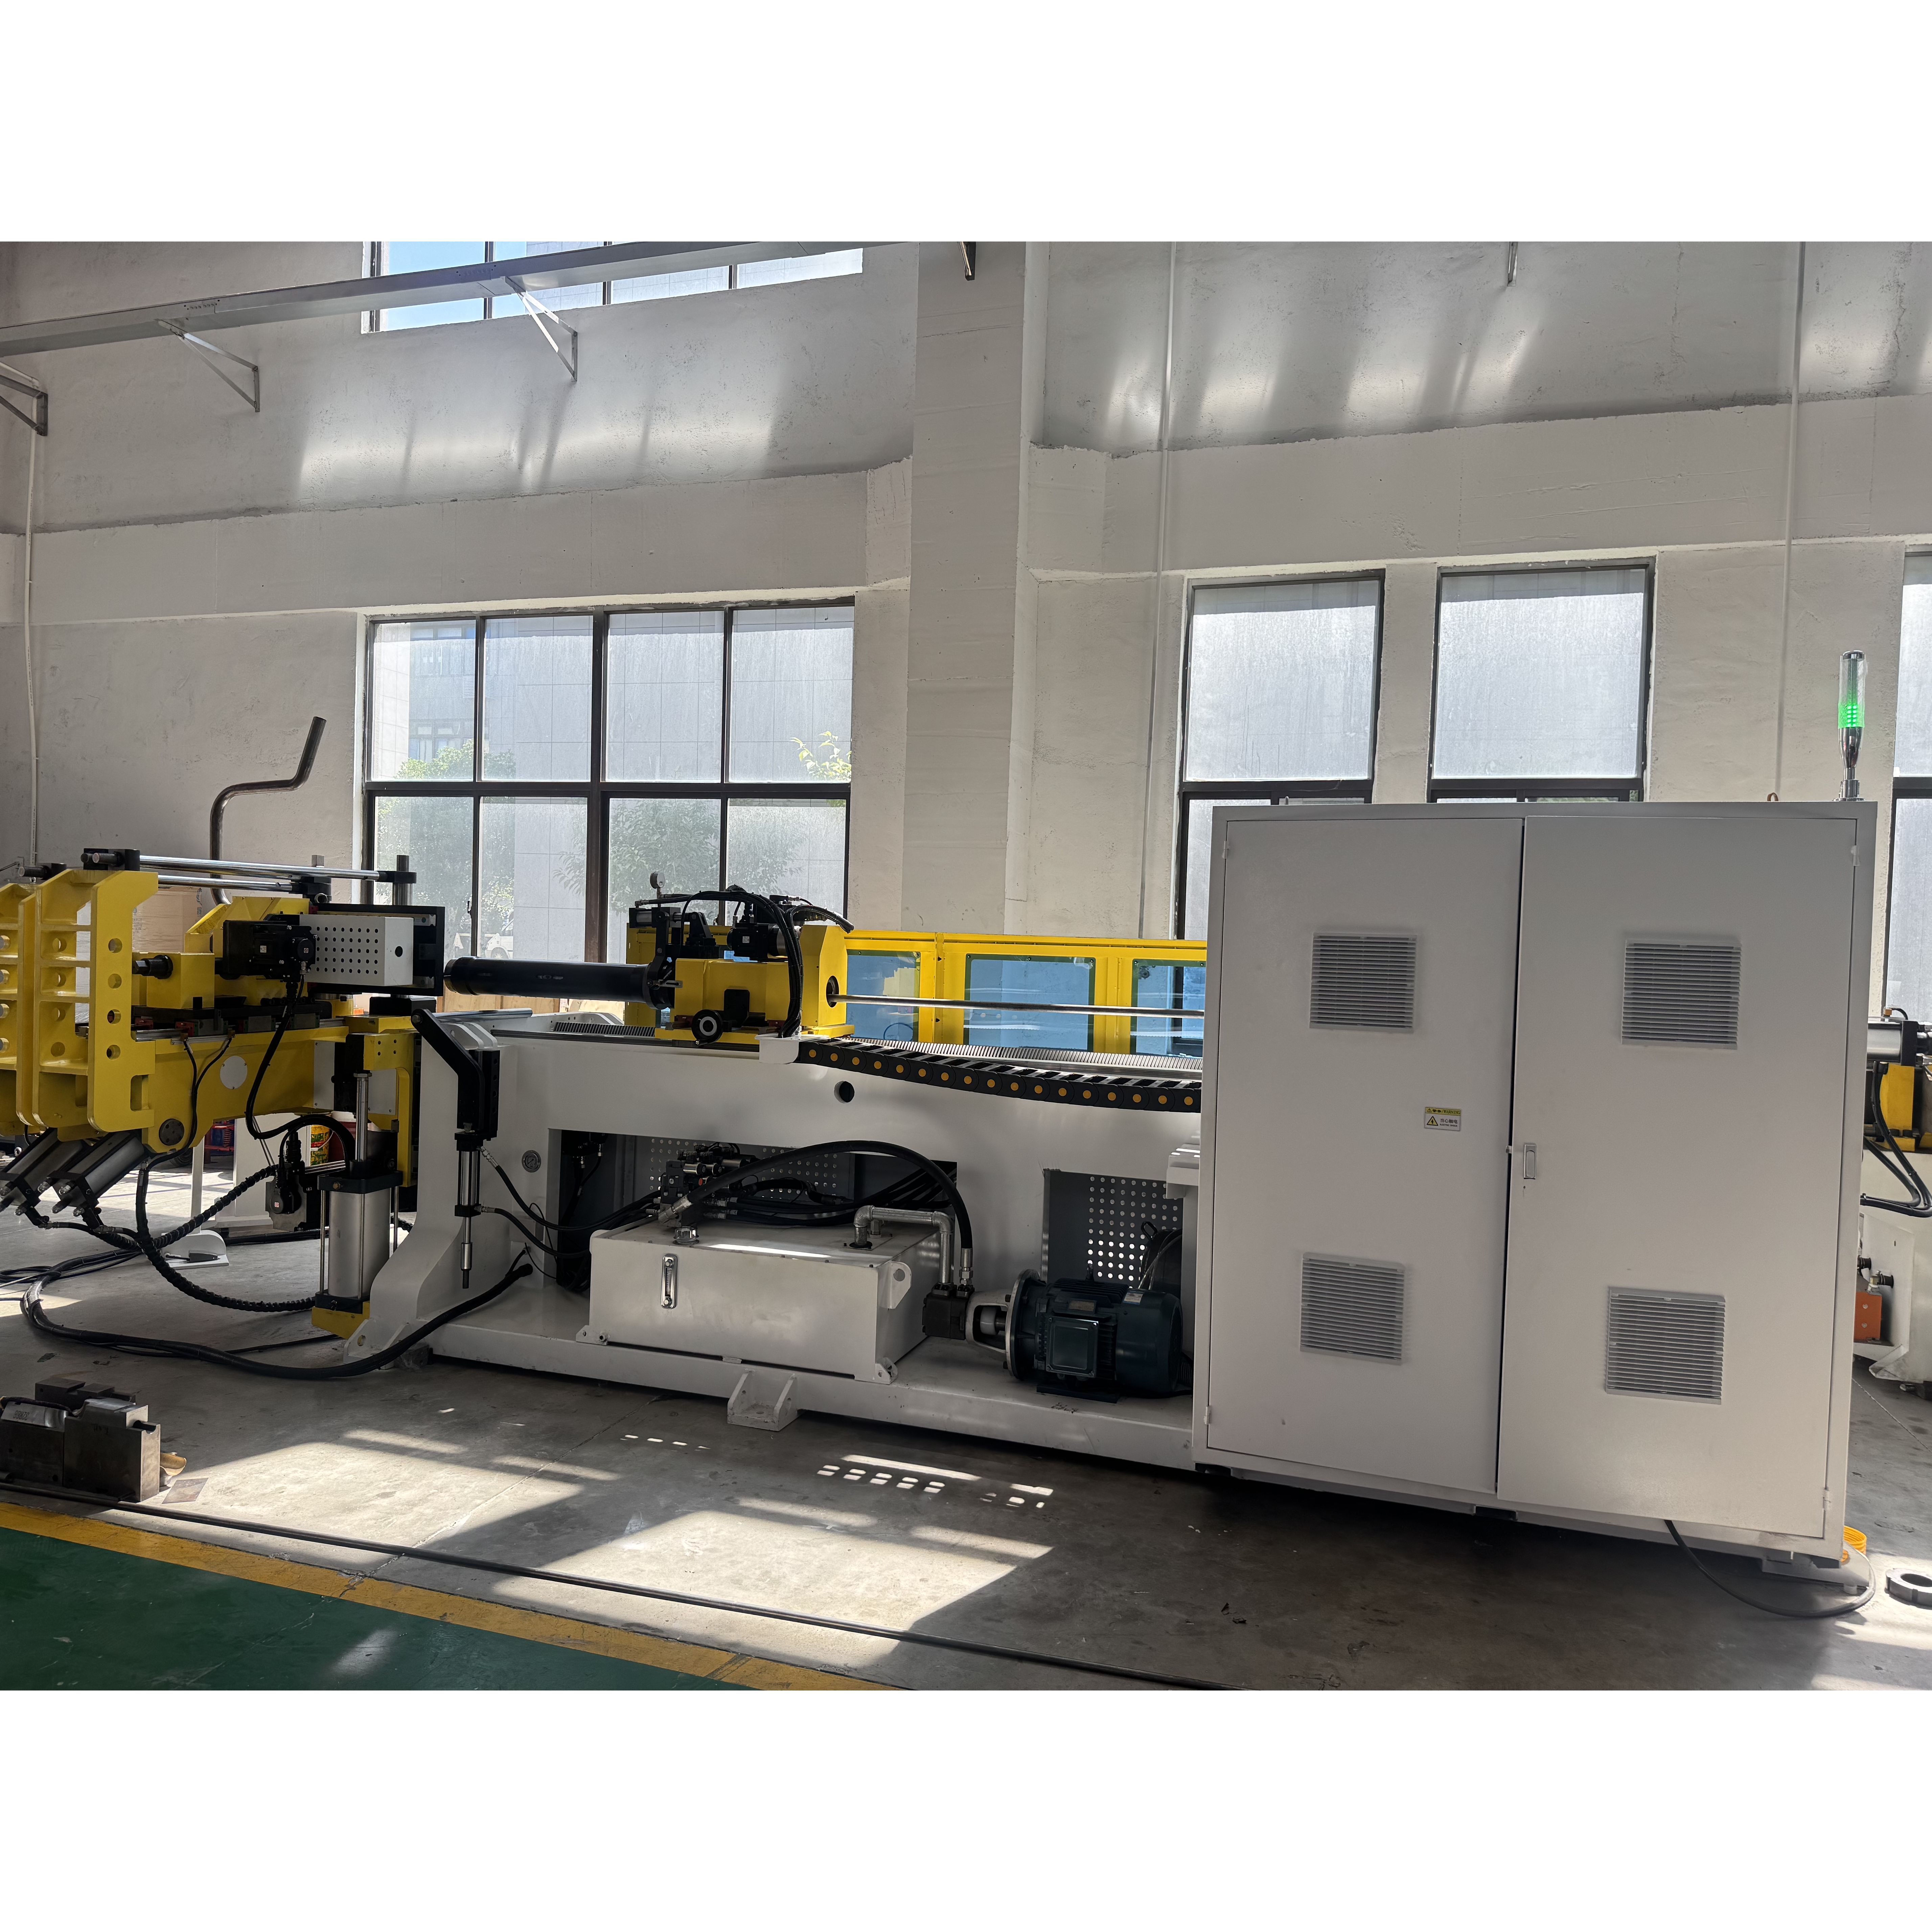
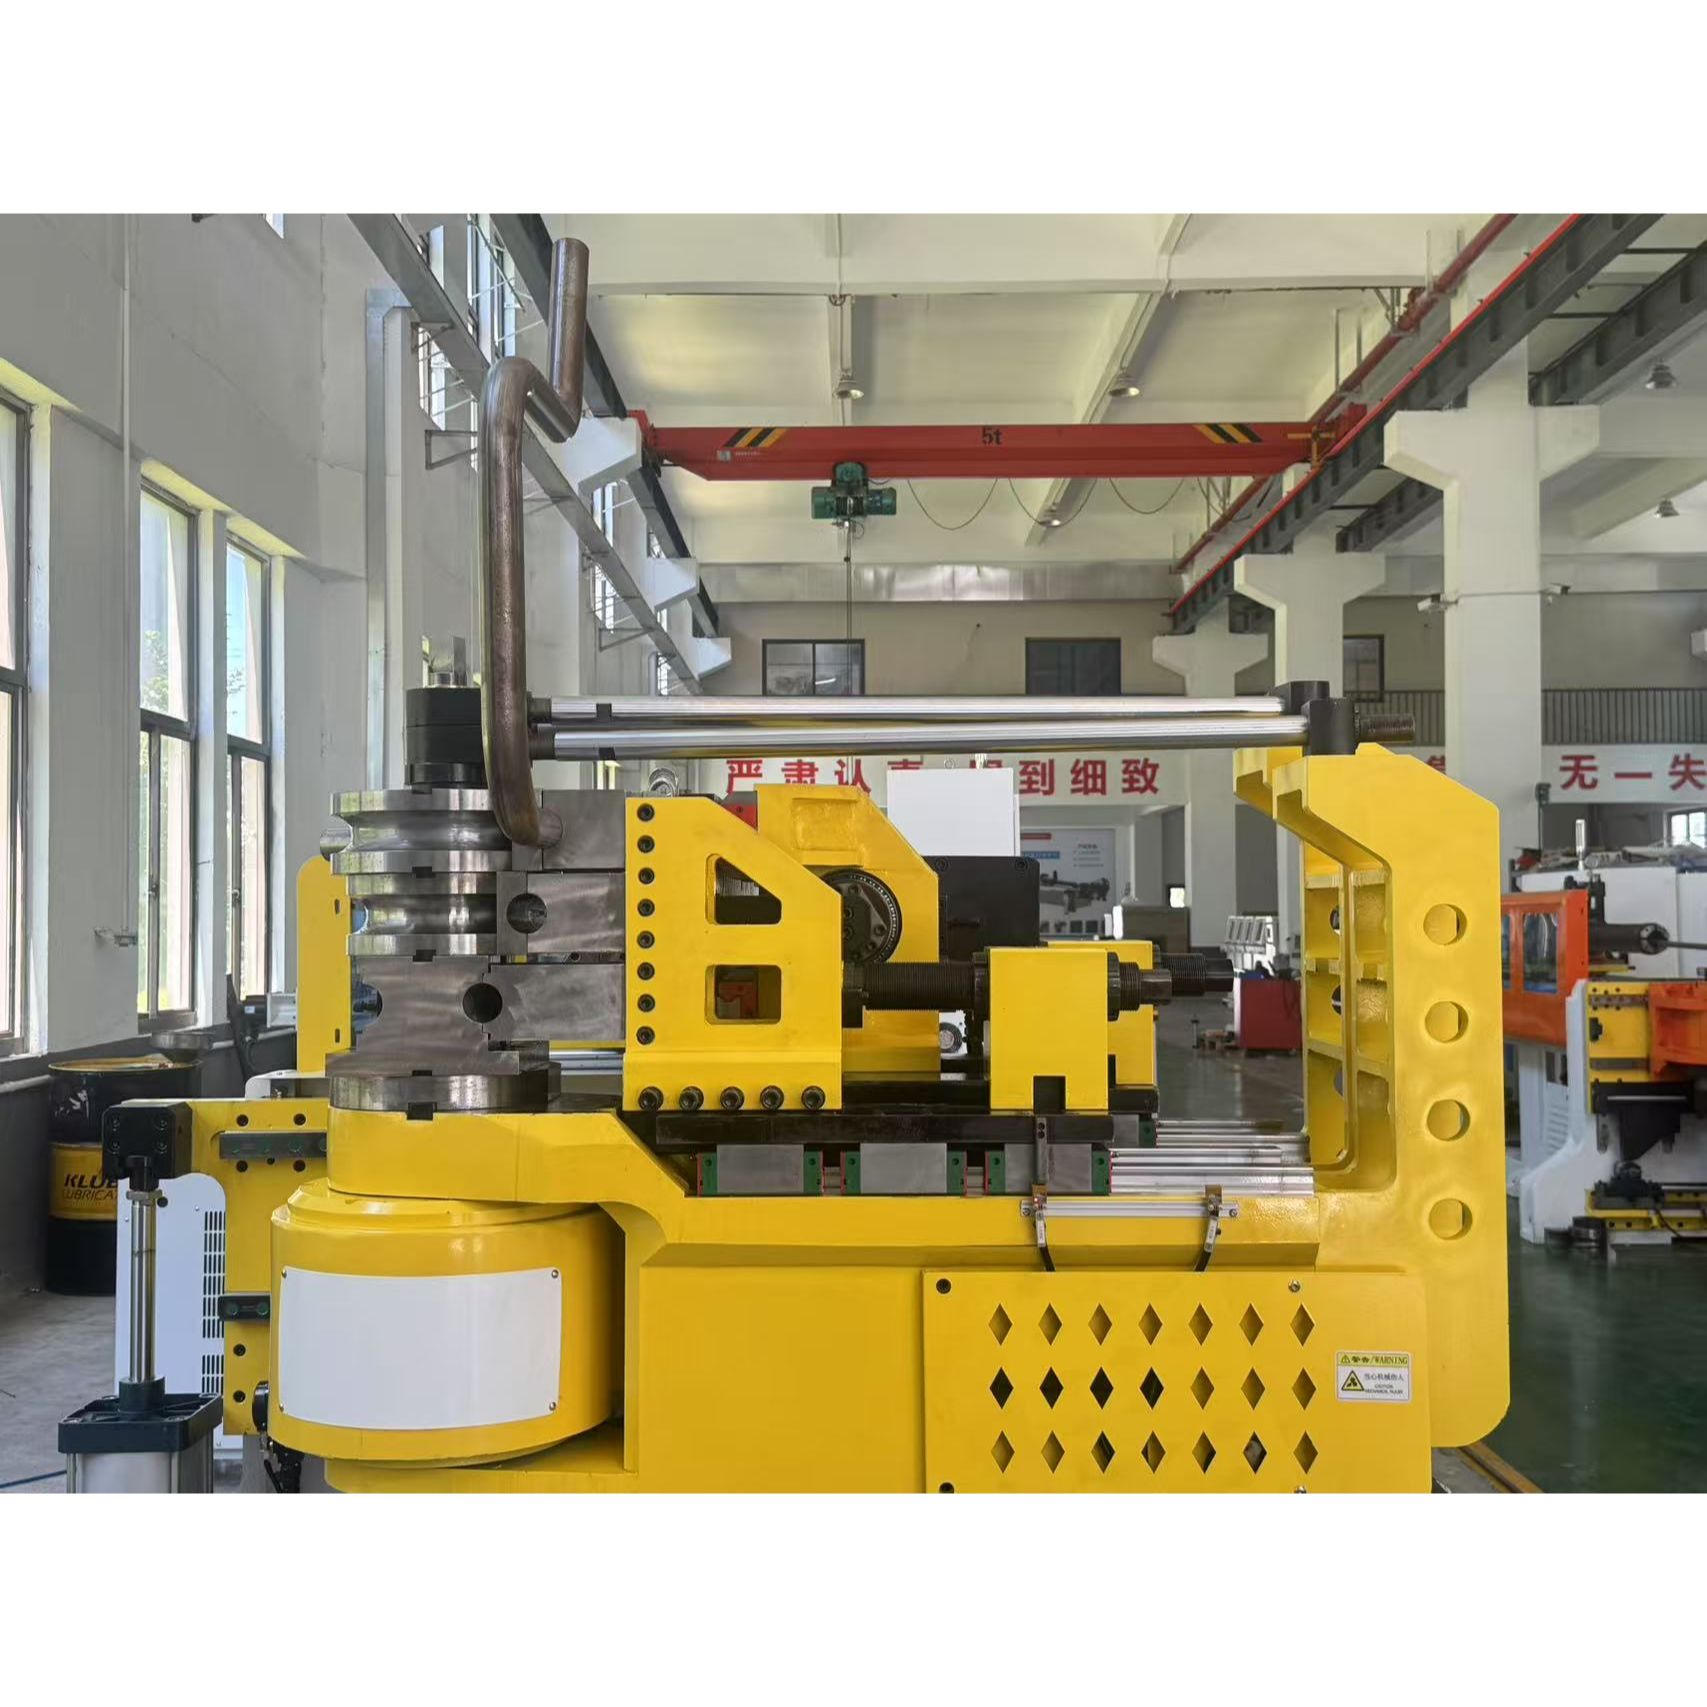
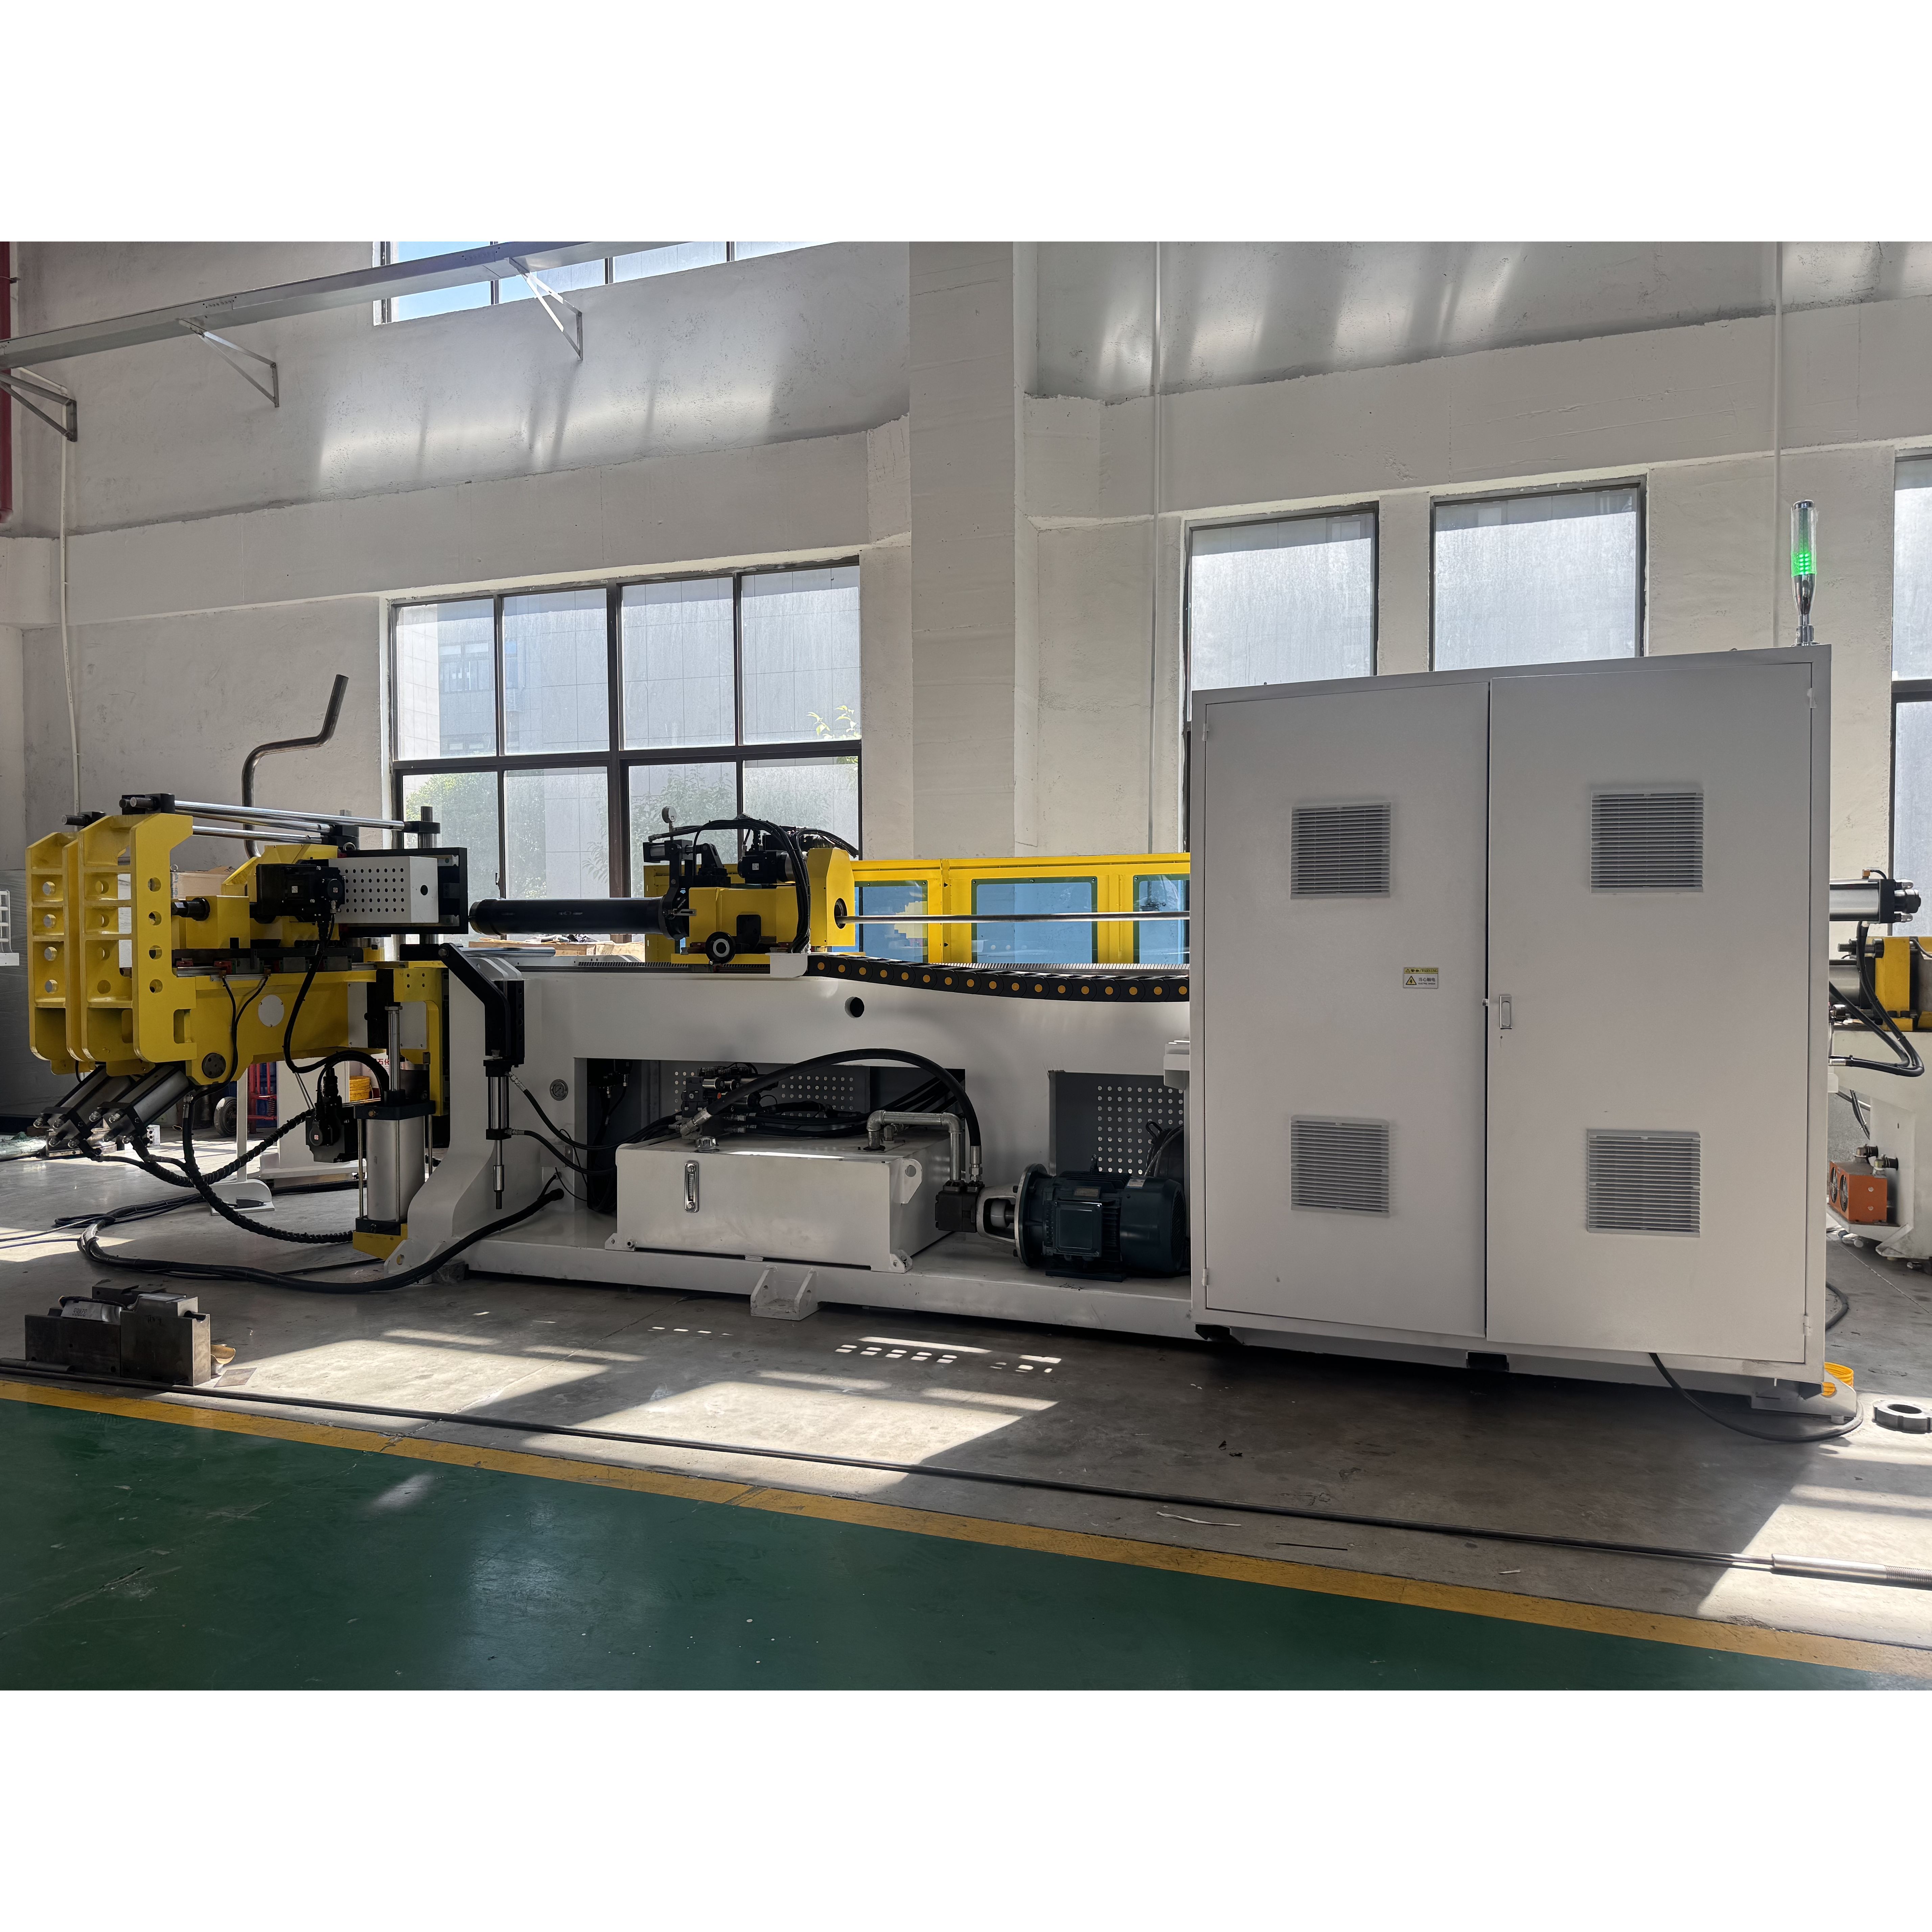
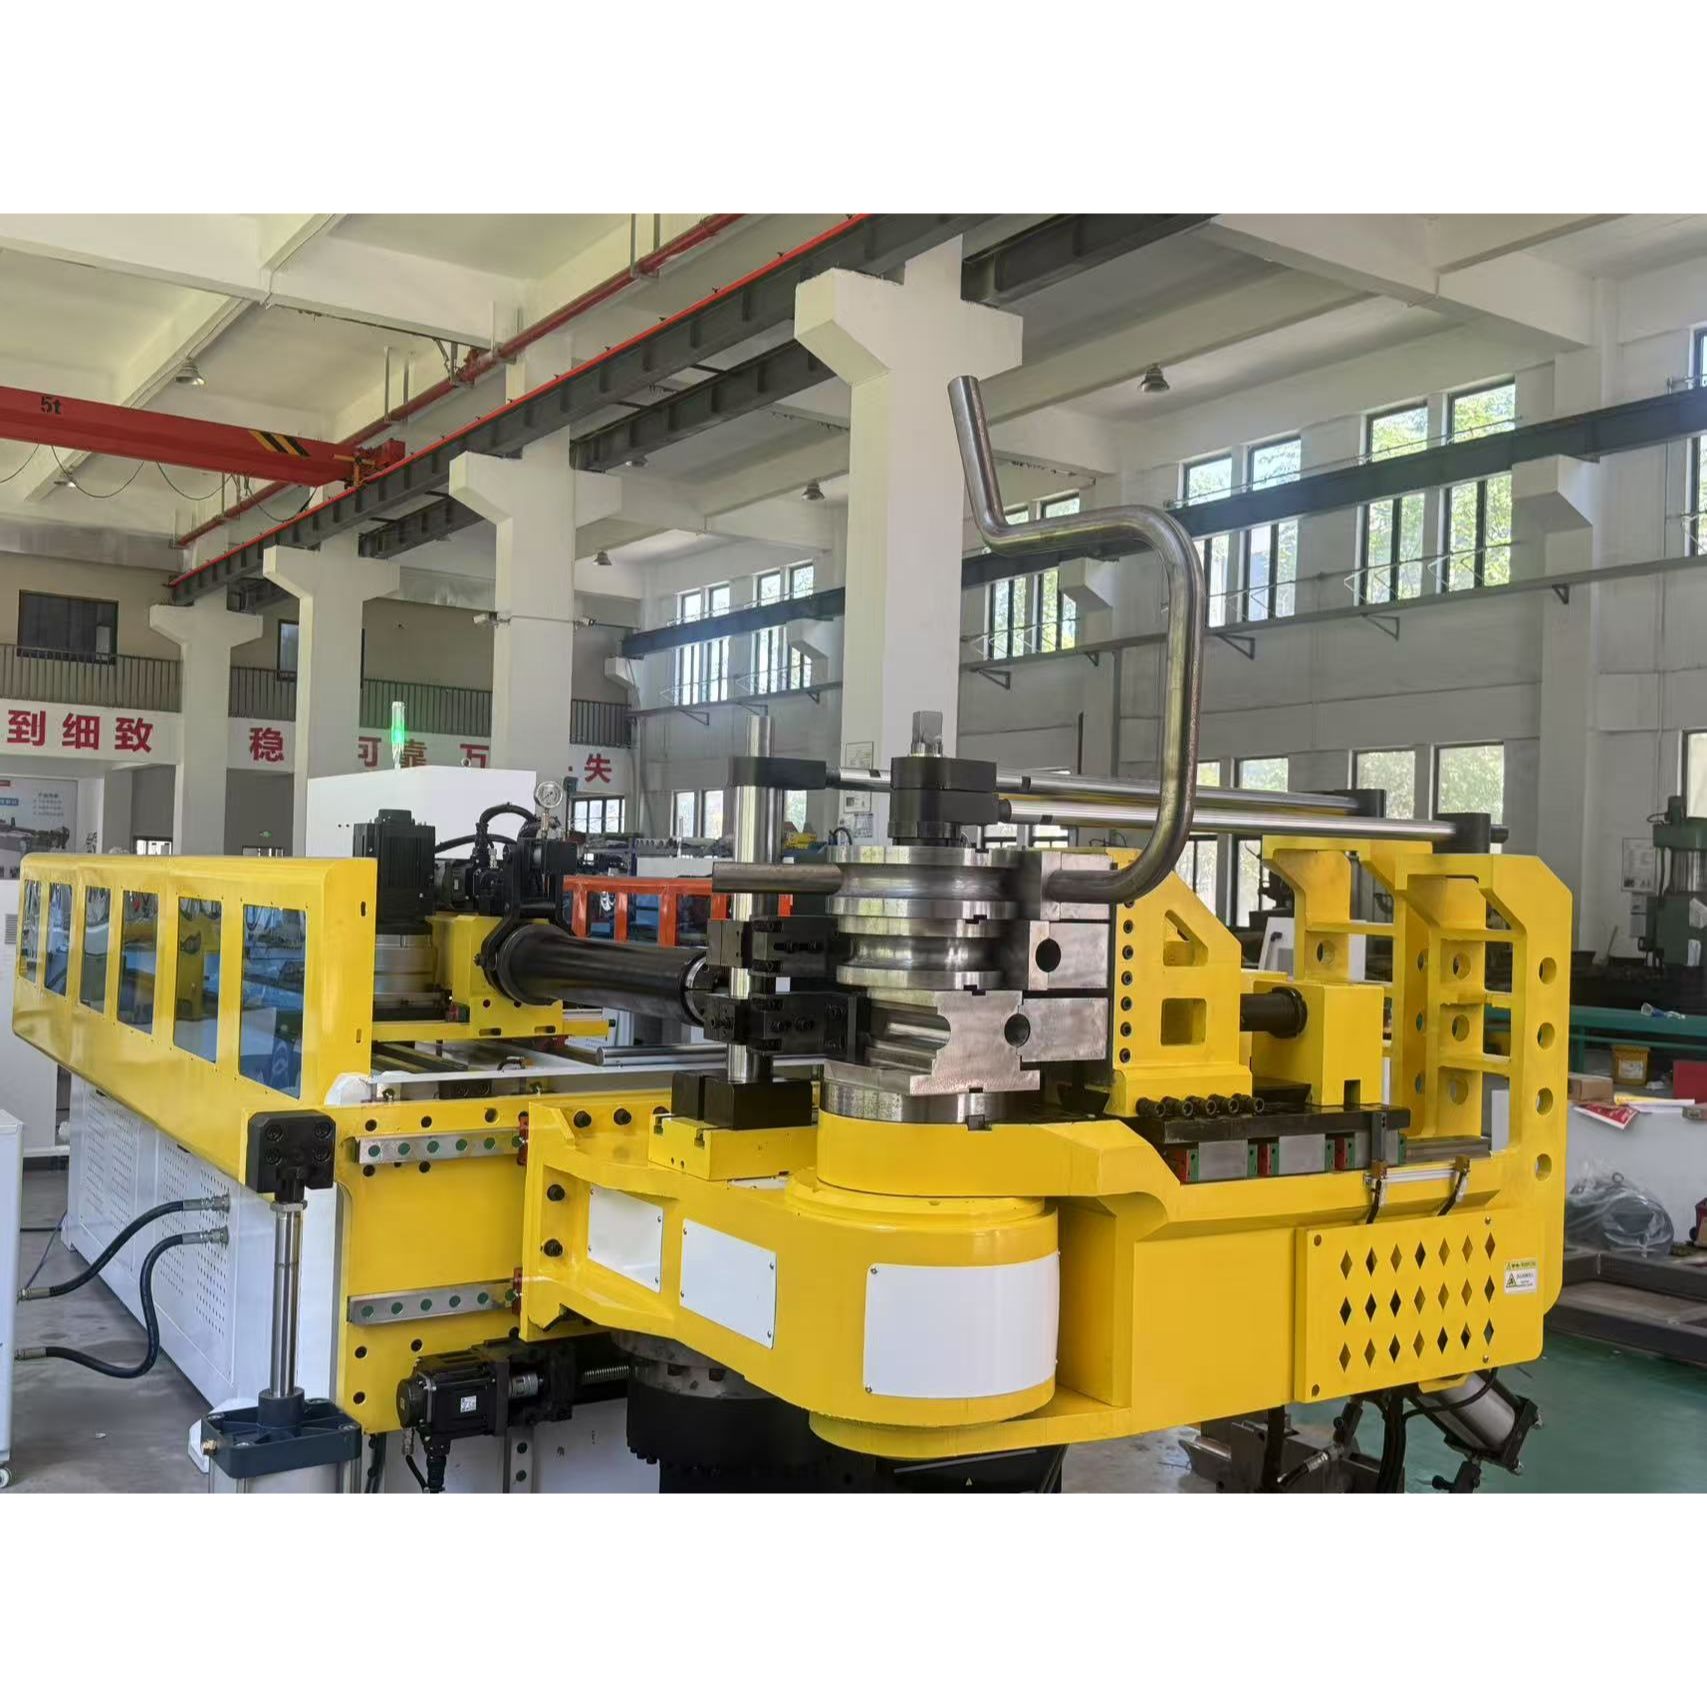
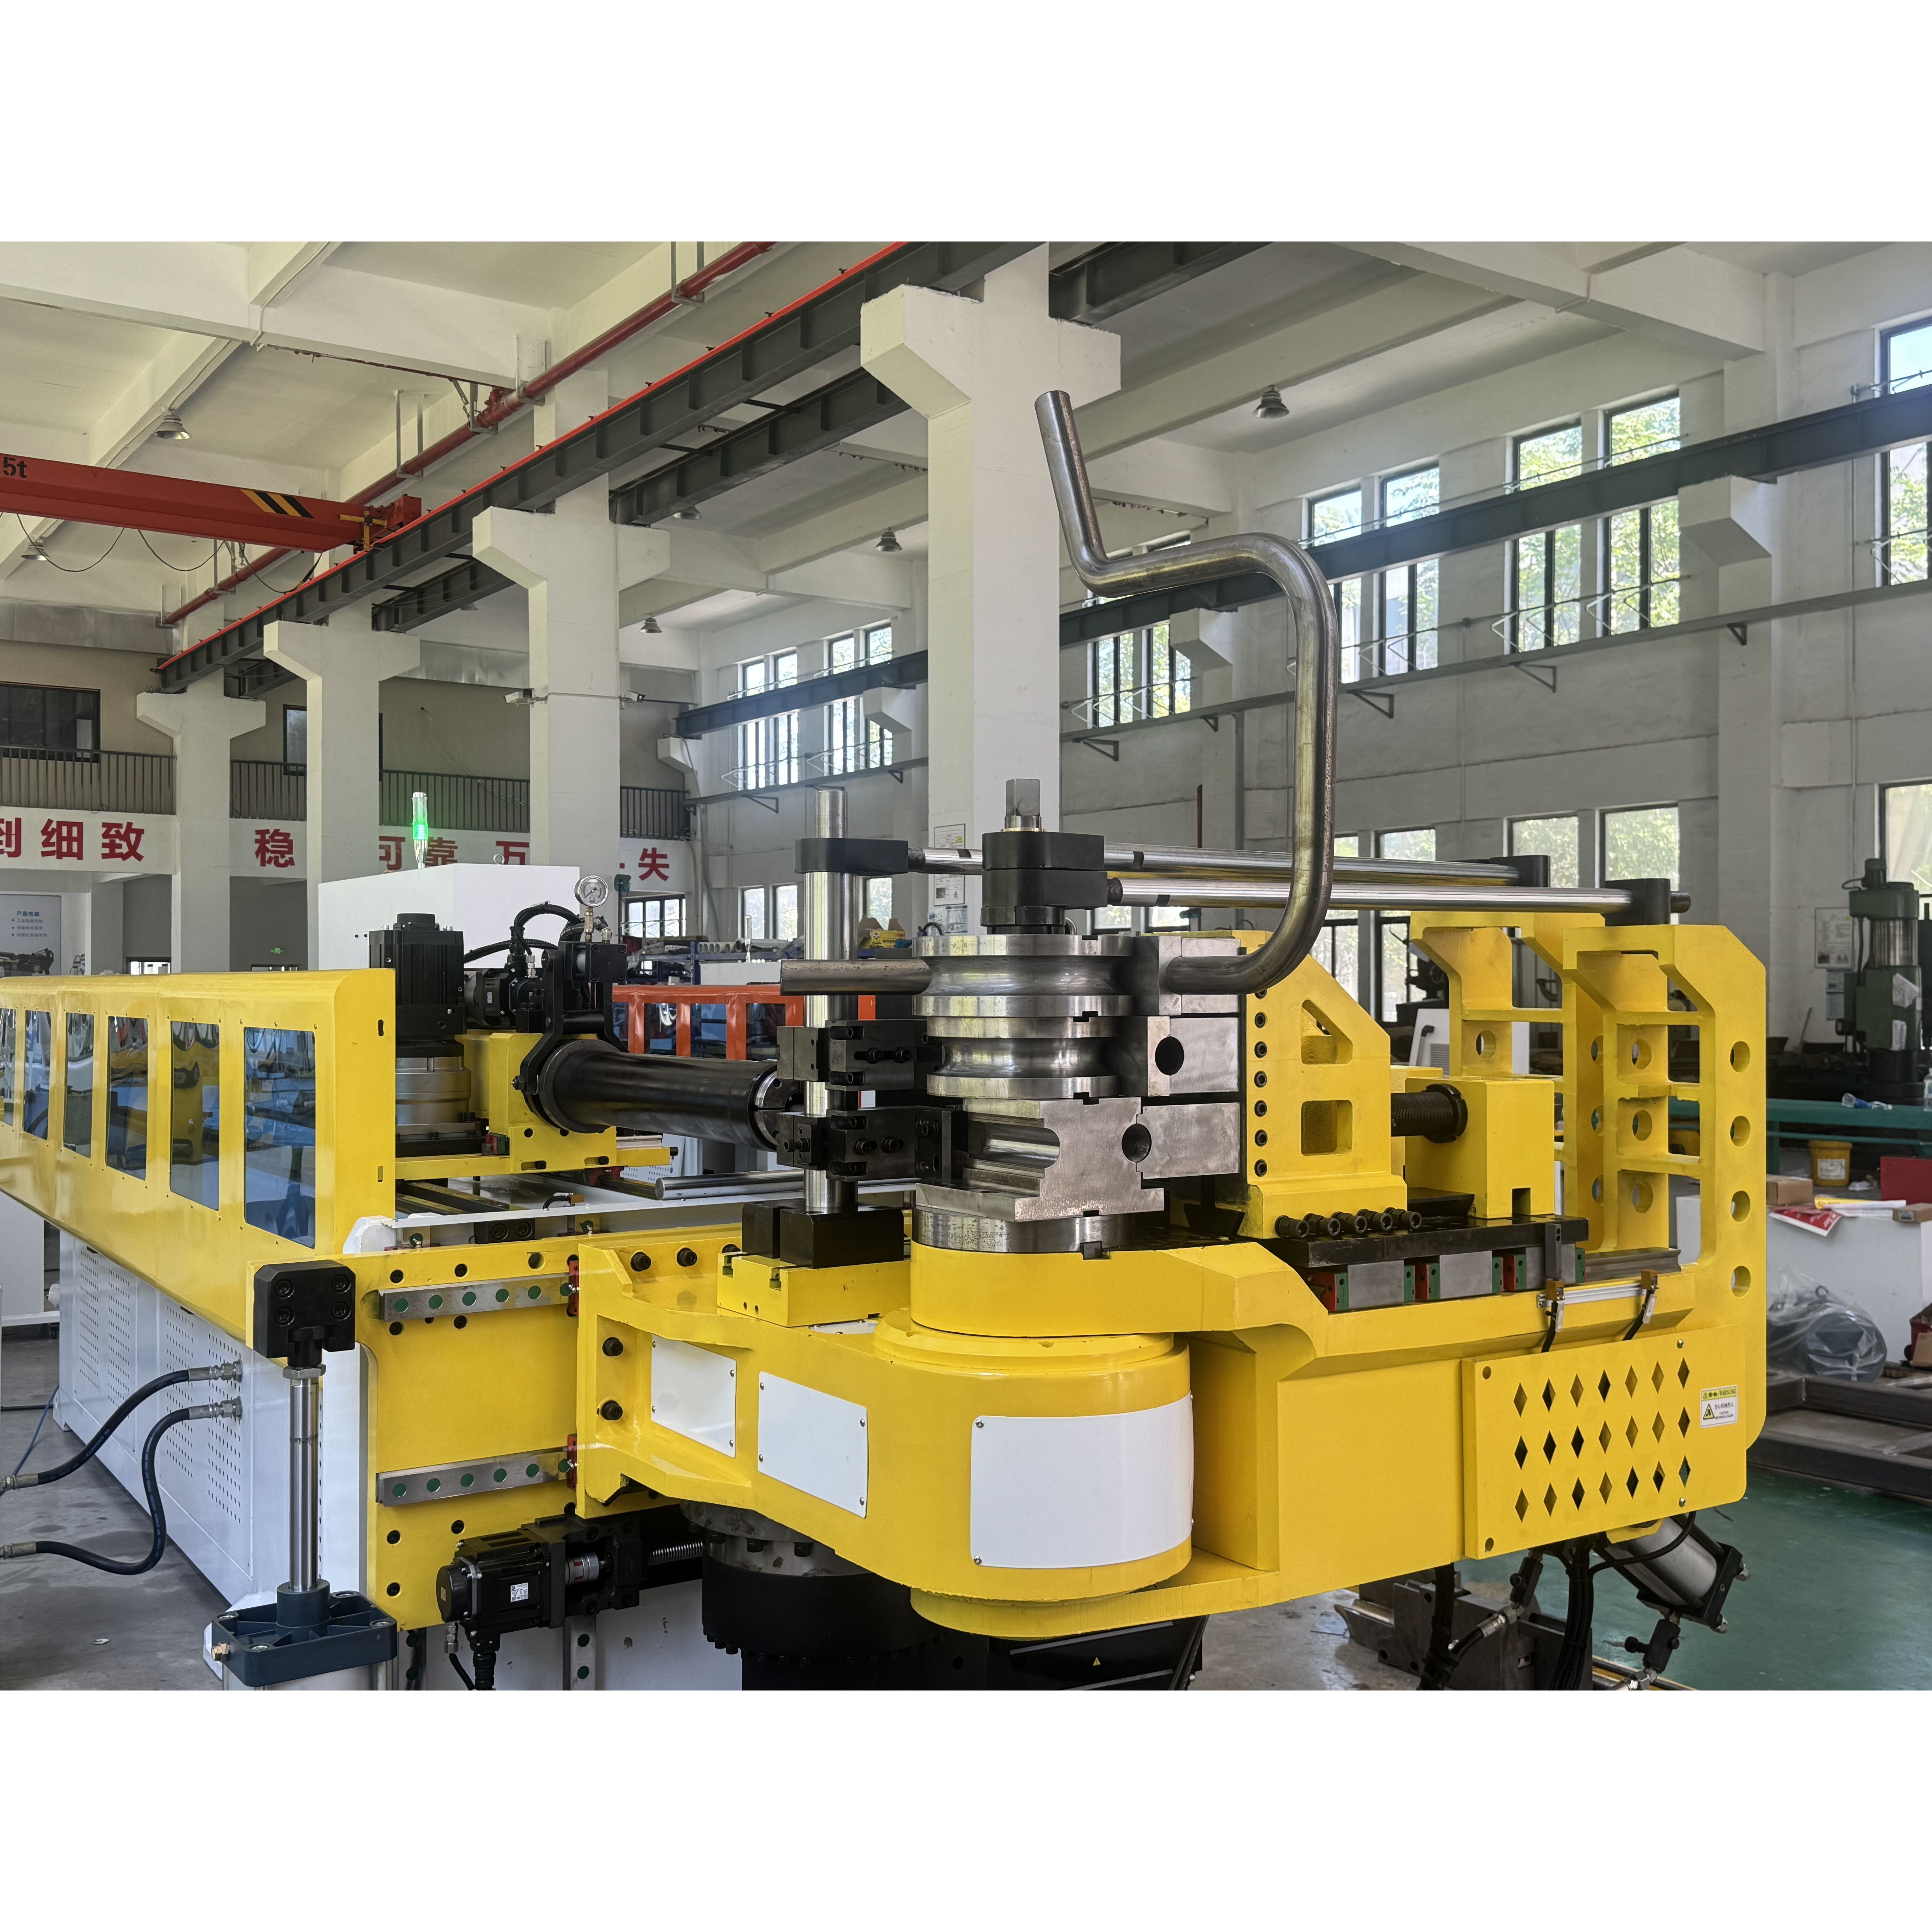
Cette machine est conçue pour traiter des tubes en acier d’un diamètre maximal de Φ89 mm, ce qui la rend adaptée aux tuyaux d’échappement automobiles, aux composants des systèmes d’échappement et à d’autres applications tubulaires à grand diamètre.
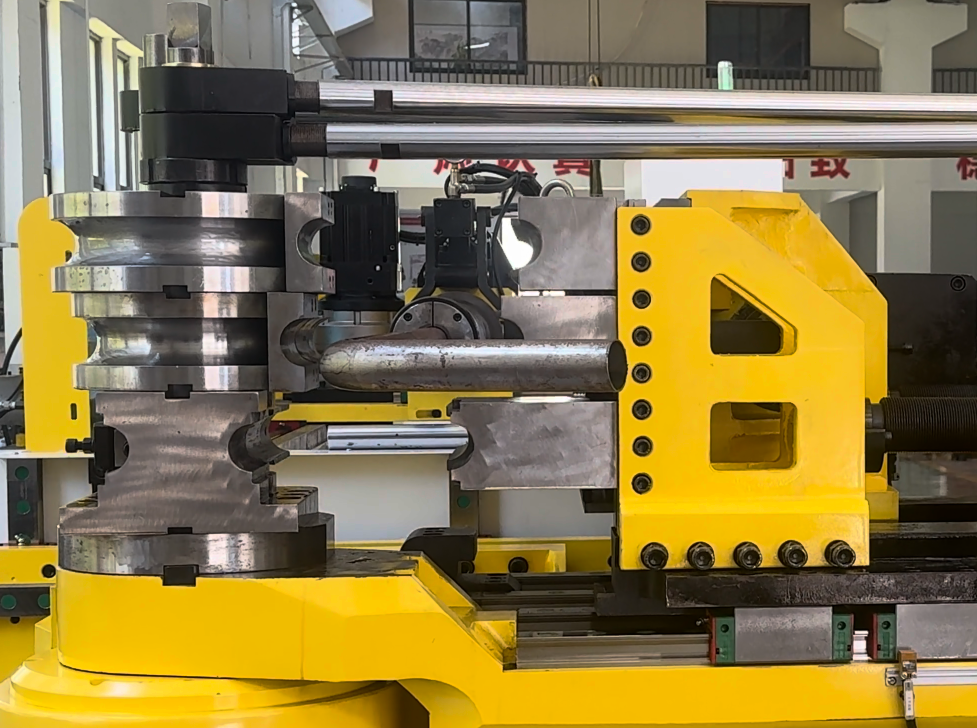
Cette machine convient aux tuyaux d’échappement ronds ainsi qu’aux tubes rectangulaires, et prend en charge différents profils tubulaires utilisés dans les systèmes d’échappement automobiles.
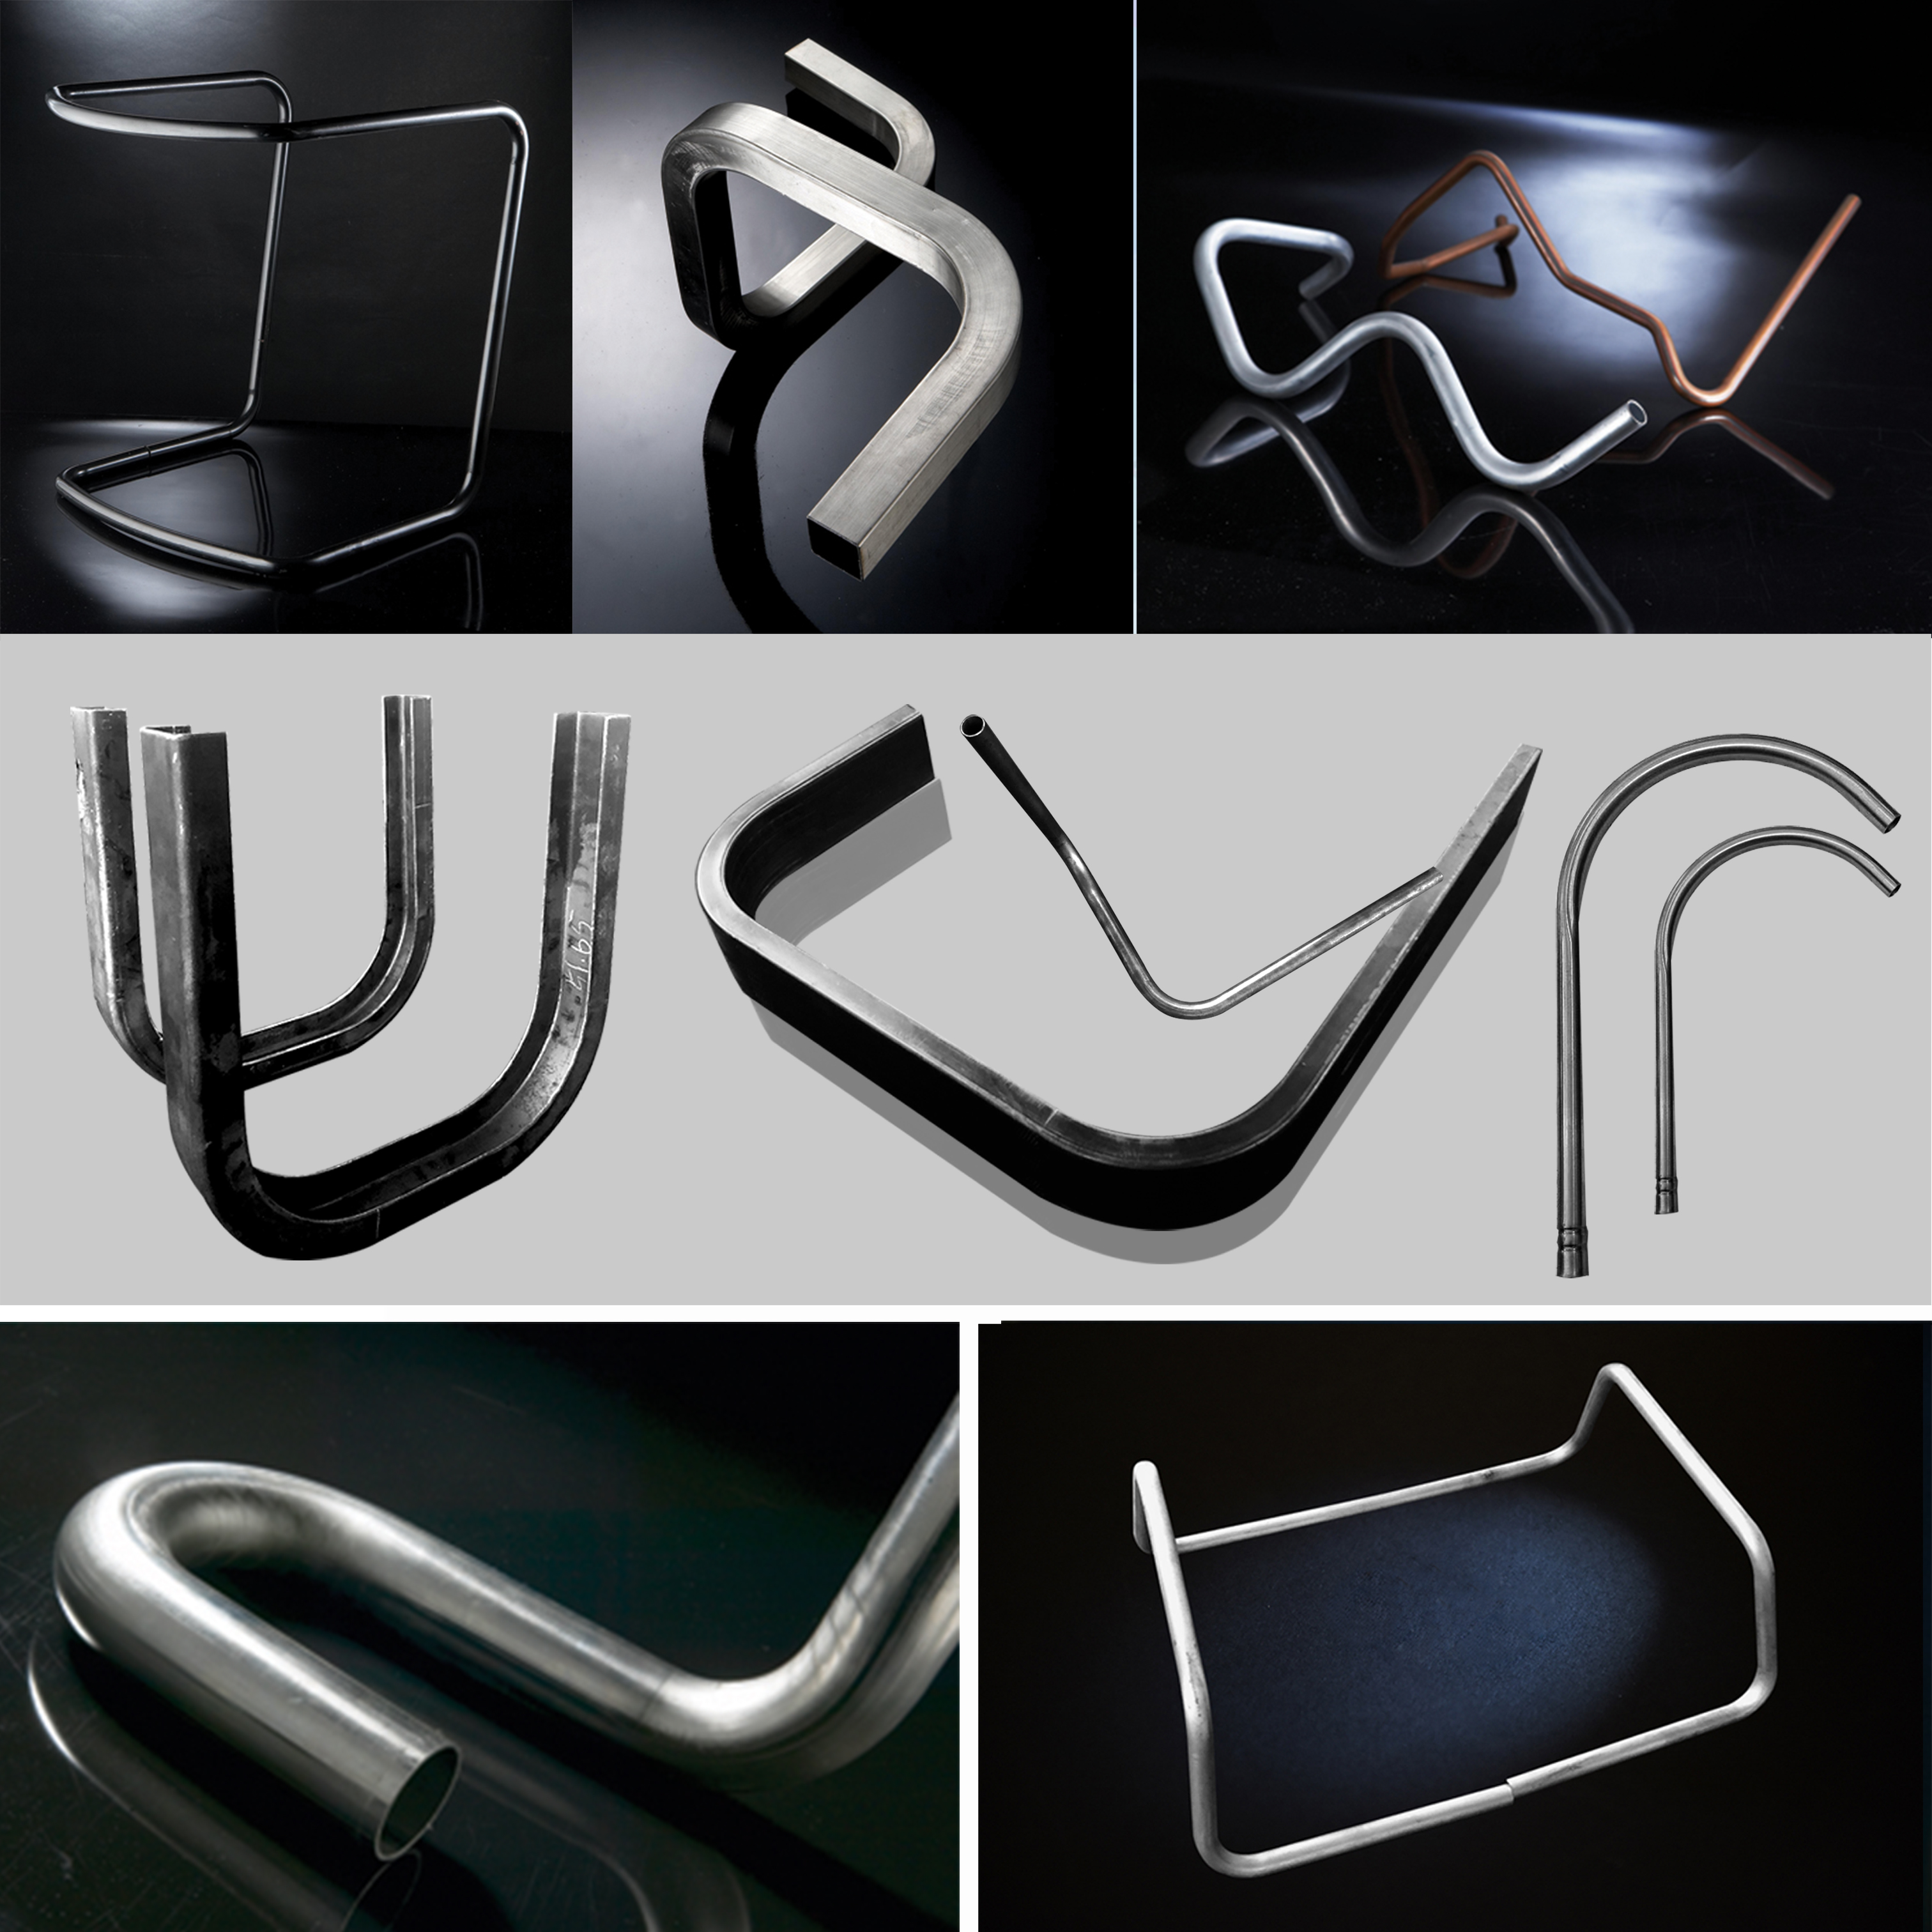
Les opérations d’alimentation, de rotation, de cintrage et de réglage des outils agissent de concert pour produire des formes de tuyaux d’échappement à angles multiples et en trois dimensions, réduisant ainsi les serrages répétés et les réglages manuels.
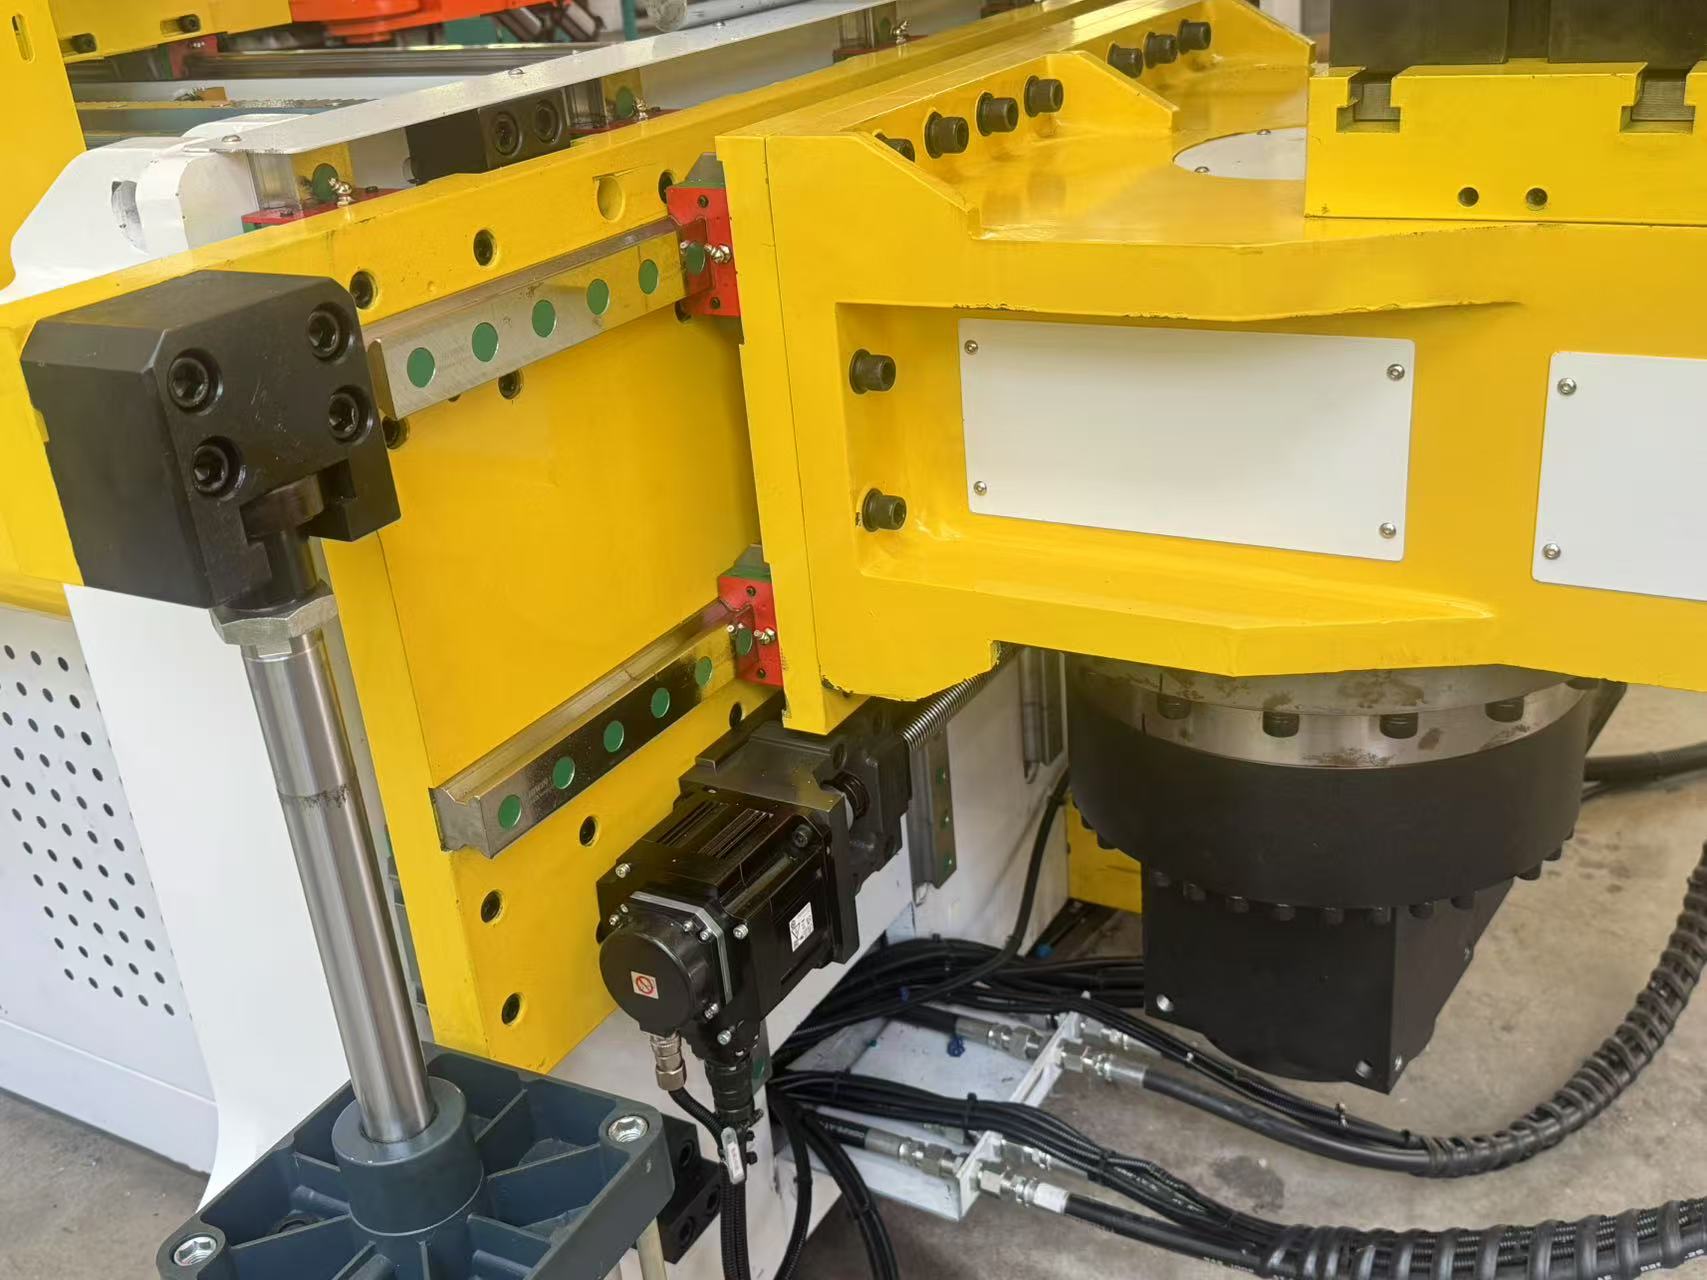
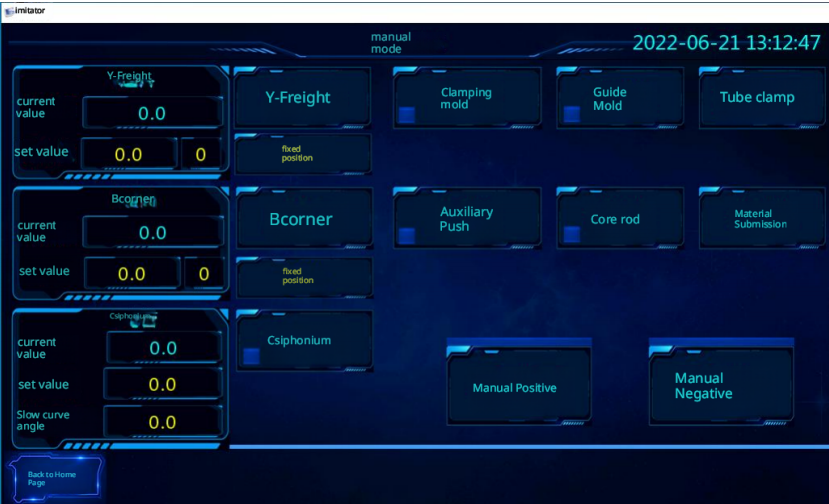
La machine prend en charge les modes de fonctionnement manuel, semi-automatique et entièrement automatique, afin de répondre aux besoins variés liés aux différents produits et à la production. Le traitement entièrement automatique réduit l’intervention manuelle et permet la production par lots.
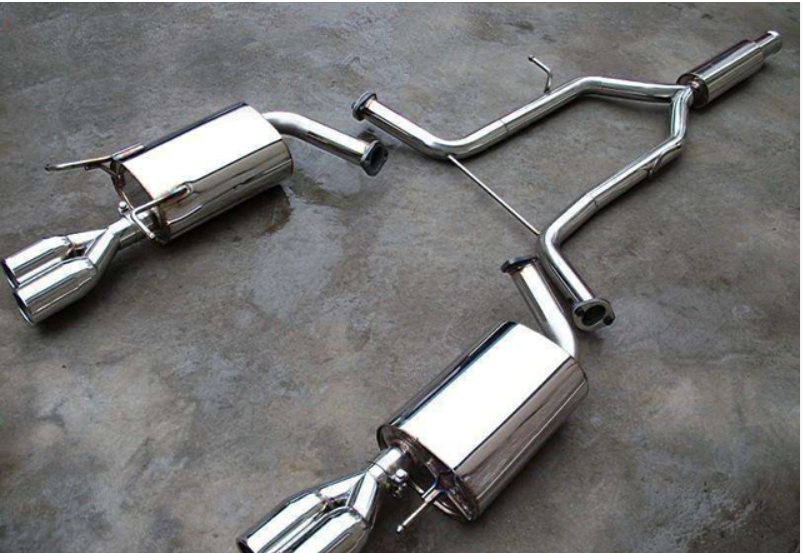
La machine permet le stockage et la sauvegarde des programmes via clé USB ou disque, facilitant ainsi la mémorisation des paramètres associés aux différentes conceptions de tuyaux d’échappement et réduisant le temps de programmation et de changement de série.
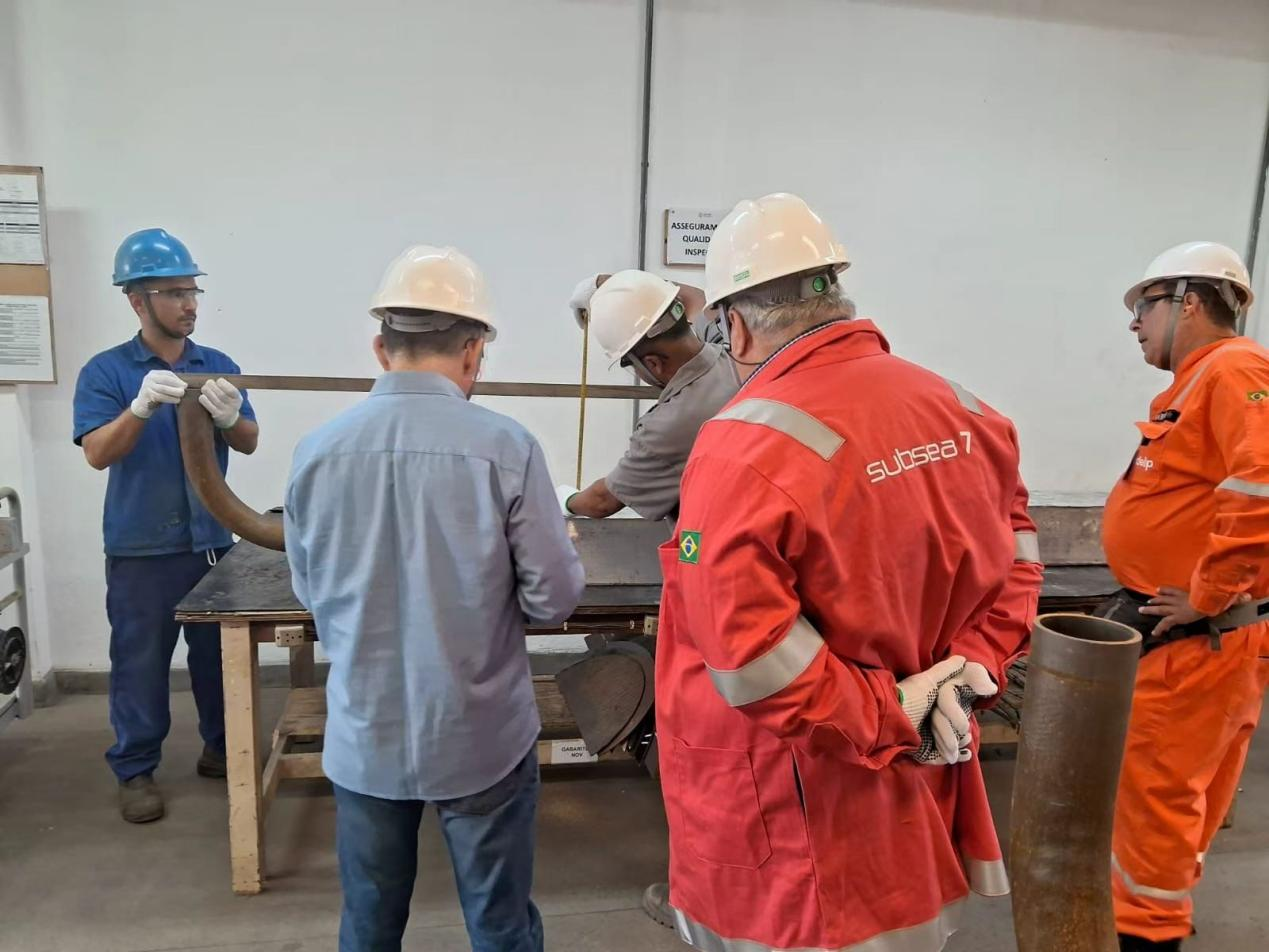
Pour relever les défis liés au retour élastique imprévisible des matériaux et à la mise en forme spatiale 3D précise (requise dans une tolérance de ±0,1 mm) des collecteurs d’échappement à grand diamètre (jusqu’à Φ89 mm) et à paroi épaisse, destinés à un important fournisseur japonais de niveau 1 au Brésil, Baorui Machinery a déployé la solution de cintrage entièrement automatique 89CNC, équipée d’un entraînement à quatre servomoteurs et d’un système de simulation d’interférences 3D ; grâce à un puissant système hydraulique et à une technologie avancée de compensation du retour élastique, nous avons réalisé une percée procédurale majeure. Cette solution a non seulement garanti une excellente ovalité et un maintien optimal de l’épaisseur de paroi après formage — répondant ainsi aux normes strictes du constructeur en matière de dynamique des fluides —, mais a également renforcé de façon significative la compétitivité livraison du client sur le marché sud-américain, grâce à une automatisation complète.
 EN