
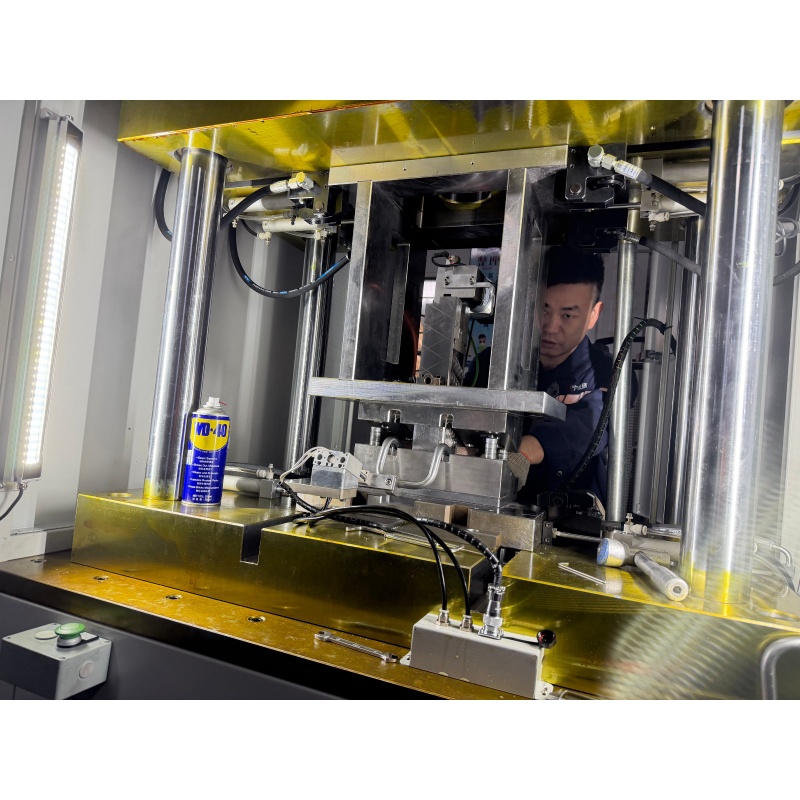
| Не. | Име | Единица | Параметър |
| 1 | Максимален диаметър на тръбата за налягане на зъбите | мм | 18 |
| 2 | Максимална дължина на подаване | мм | Без ограничения |
| 3 | Максимална дълбочина на налягане на зъбите | мм | 3 |
| 4 | Минимална дължина на подаване | мм | 50 |
| 5 | Минимална дължина на стягане | мм | 50 |
| 6 | Захватващ ход | мм | 60 |
| 7 | Работен ритъм | С | 6-12 |
| 8 | Поток на маслената помпа | Л/мин | 19 |
| 9 | Система за управление | ПЛК | |
| 10 | Операционен интерфейс | Сензорен екран | |
| 11 | Обща мощност на двигателя | к.с. | 22.25 |
| 12 | Работно налягане на масления цилиндър | Кг/см | 80-120 |
| 13 | Номинално работно налягане на масленото налягане | Кг/см | 100 |
| 14 | Обем на машина | мм | 2200*1200*1800 |
| 15 | Тегло на машината | кг | 3500 |
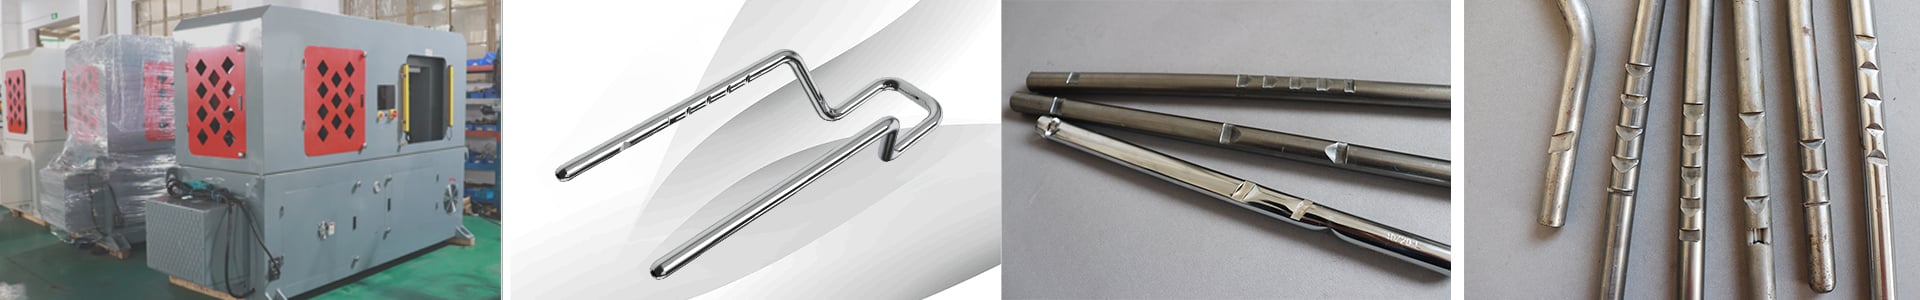
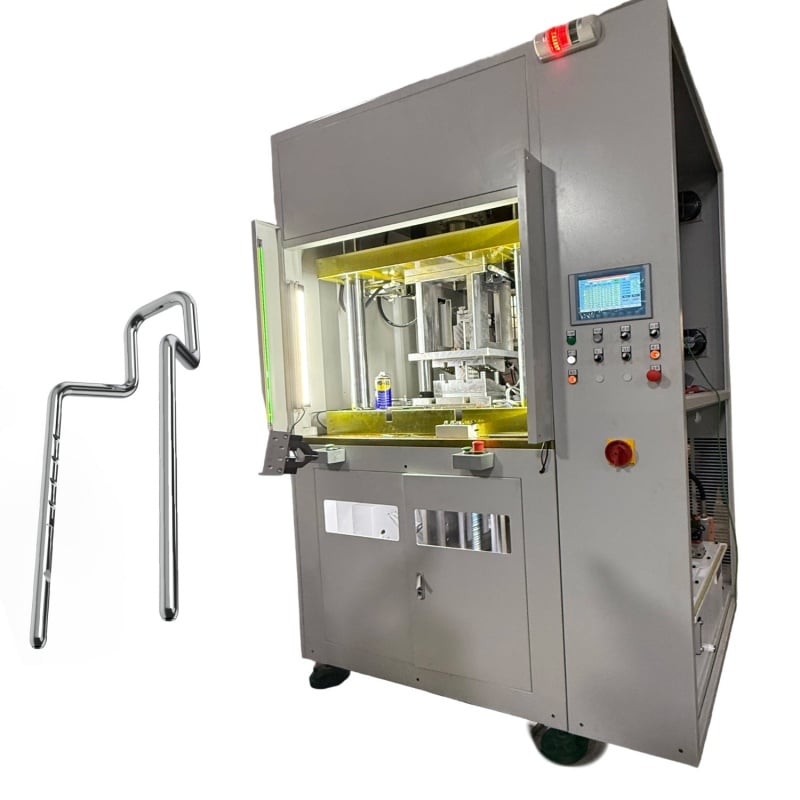
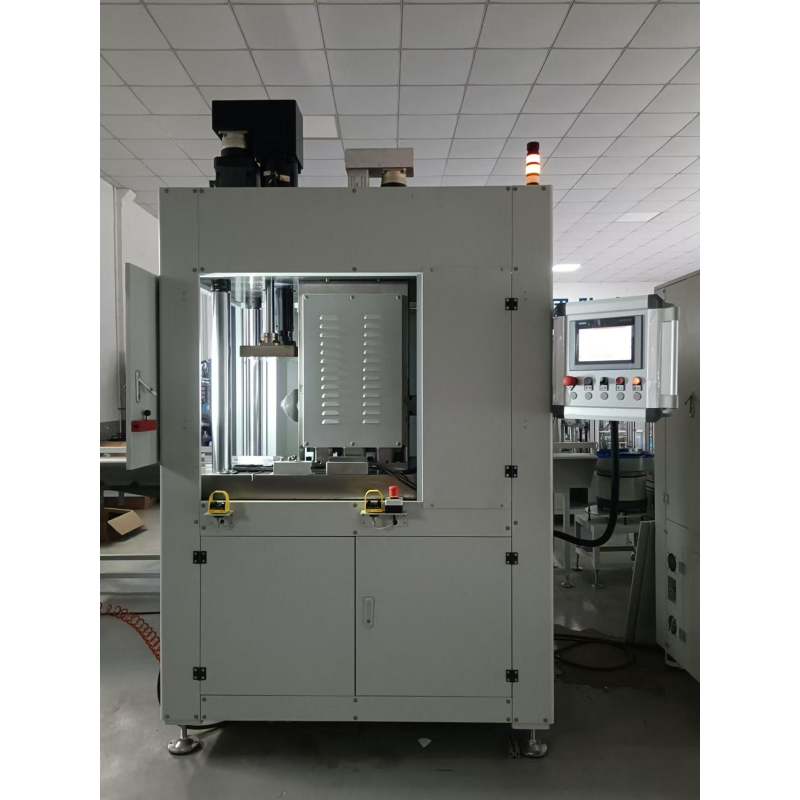
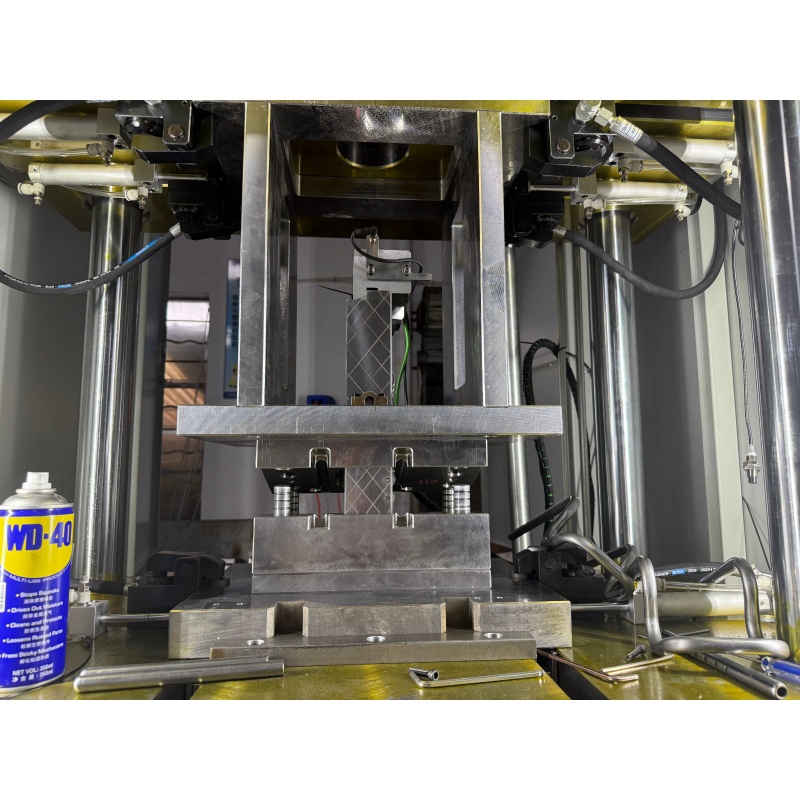
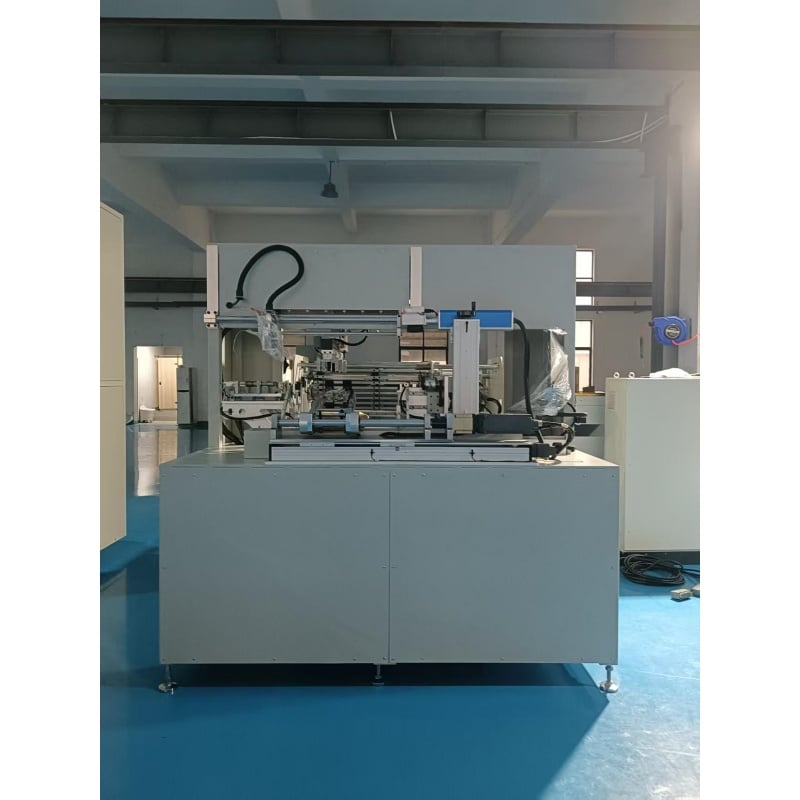
Машината е специално проектирана за фрезоване на пазове върху опорни пръти за глава. Тя осигурява стабилна производителност при формиране на зъбци според изискванията към продукта, което помага да се подобри прилягането между опорния прът за глава и свързаните компоненти.
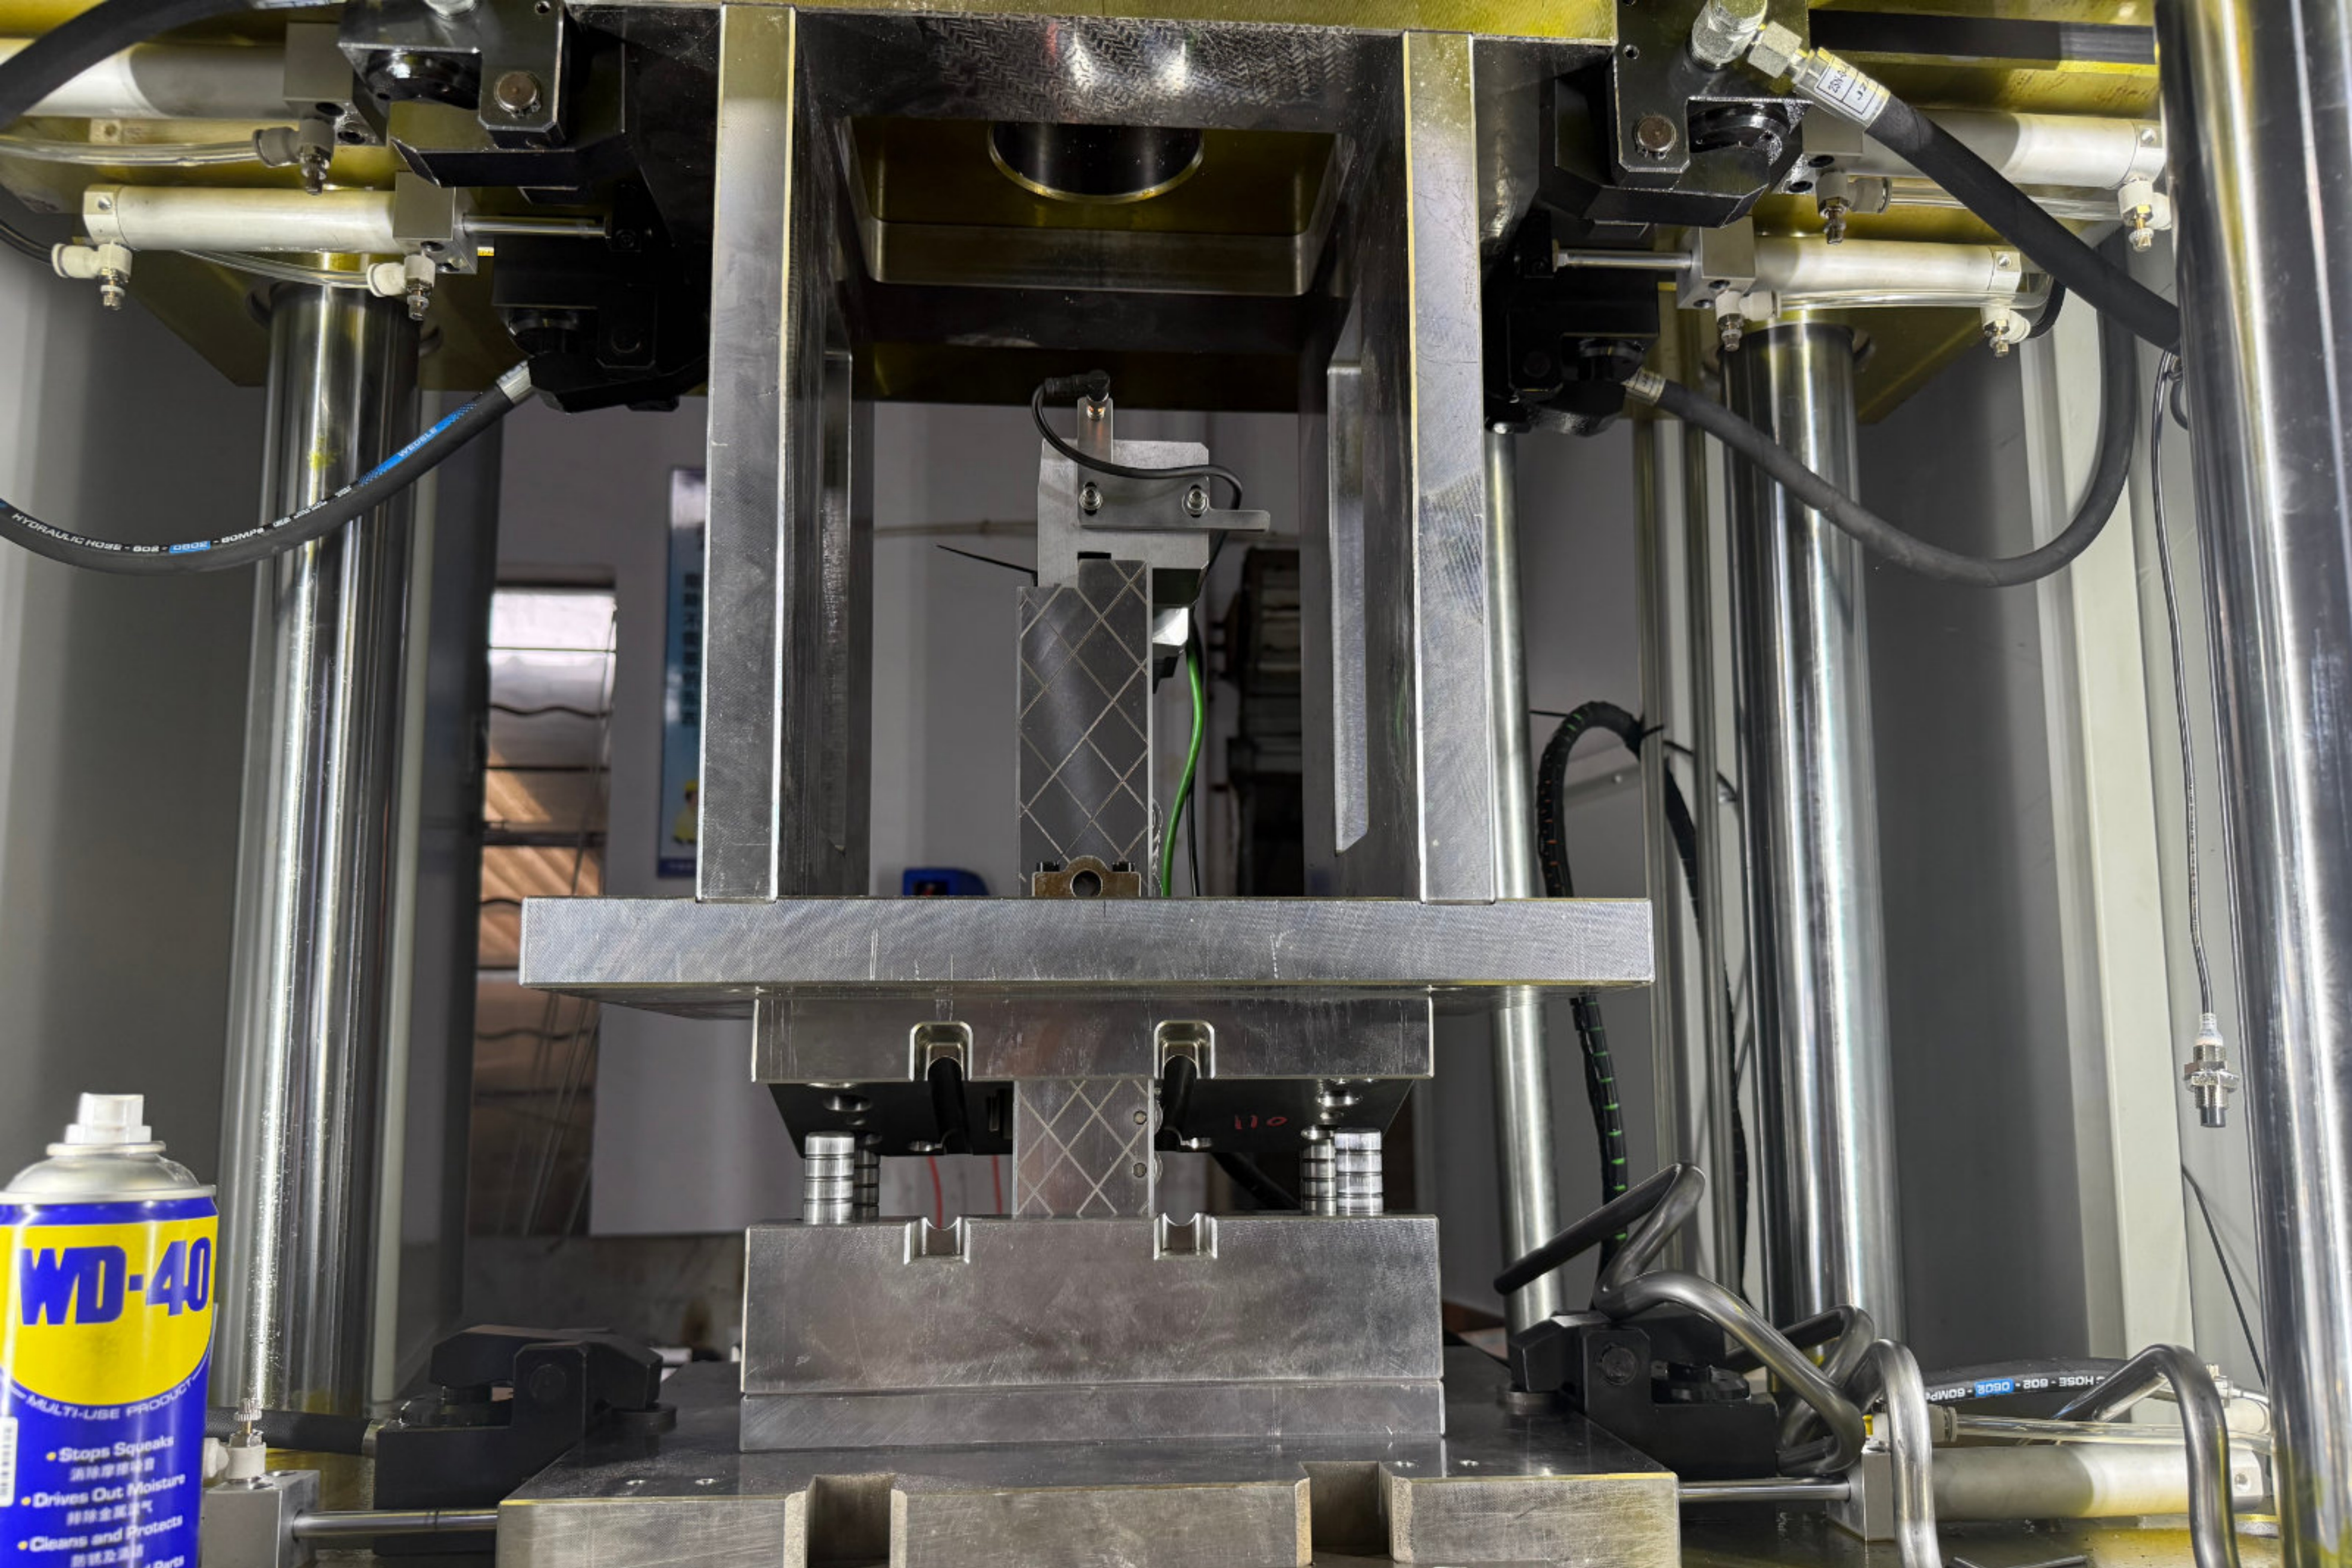
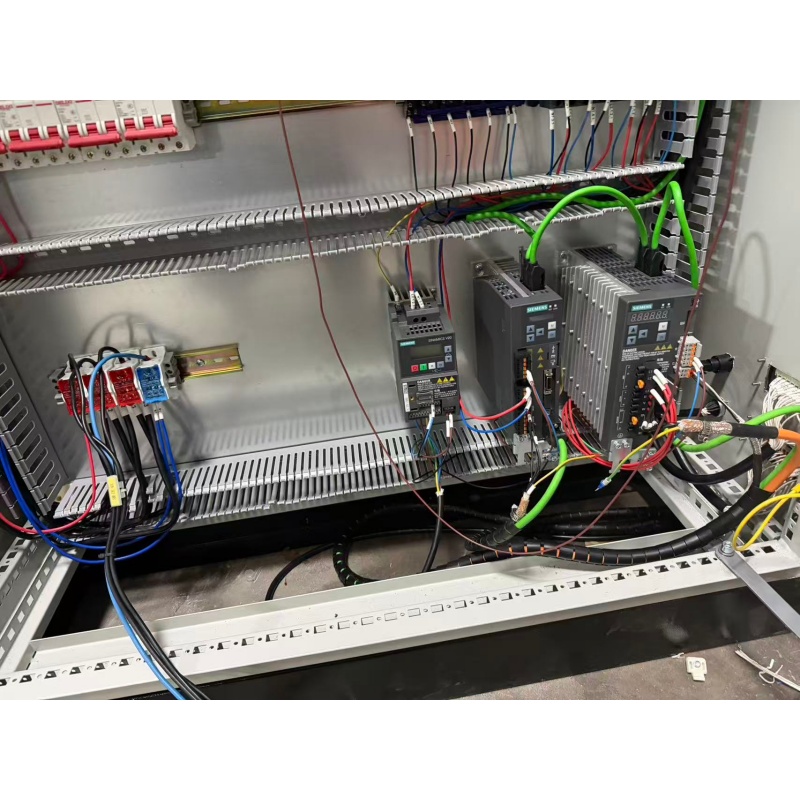
Системата за ЧПУ контрол помага за поддържане на последователни позиции за изрязване и резултати от машинната обработка, намалява разликите между производствените серии и прави машината подходяща за производство на автомобилни компоненти.
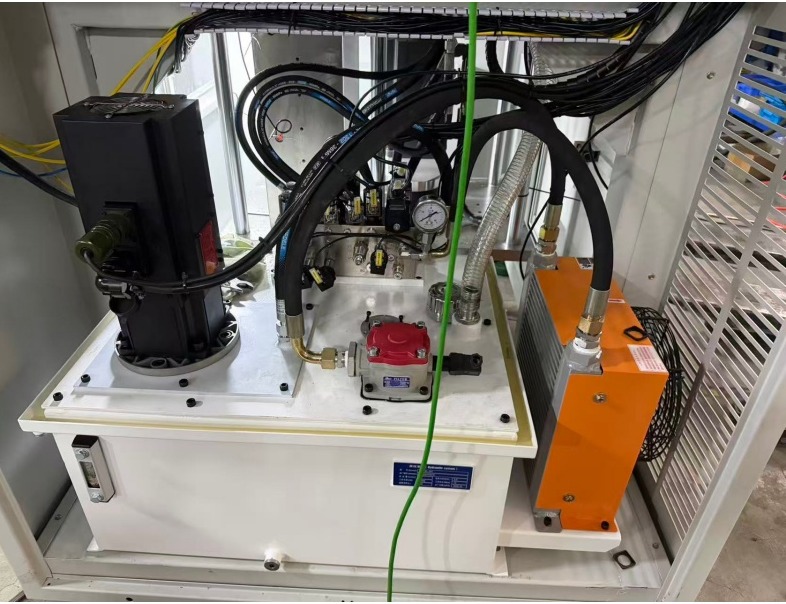
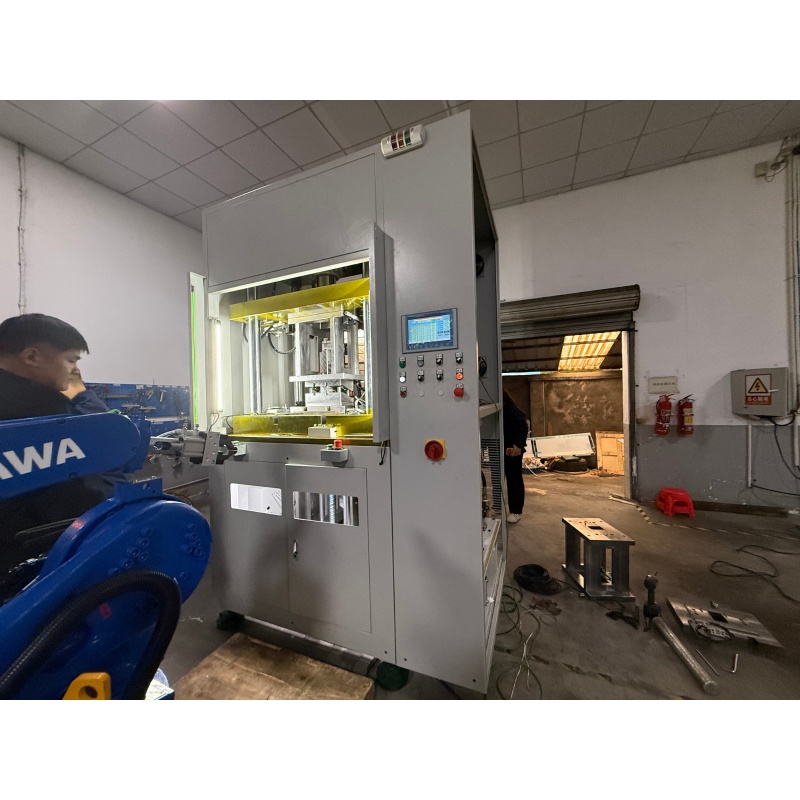
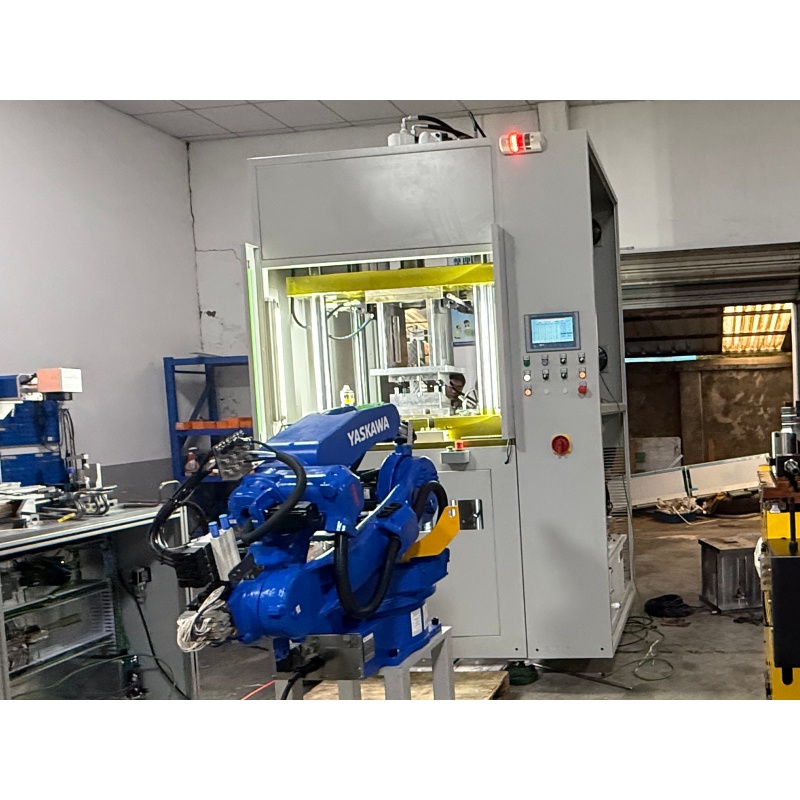
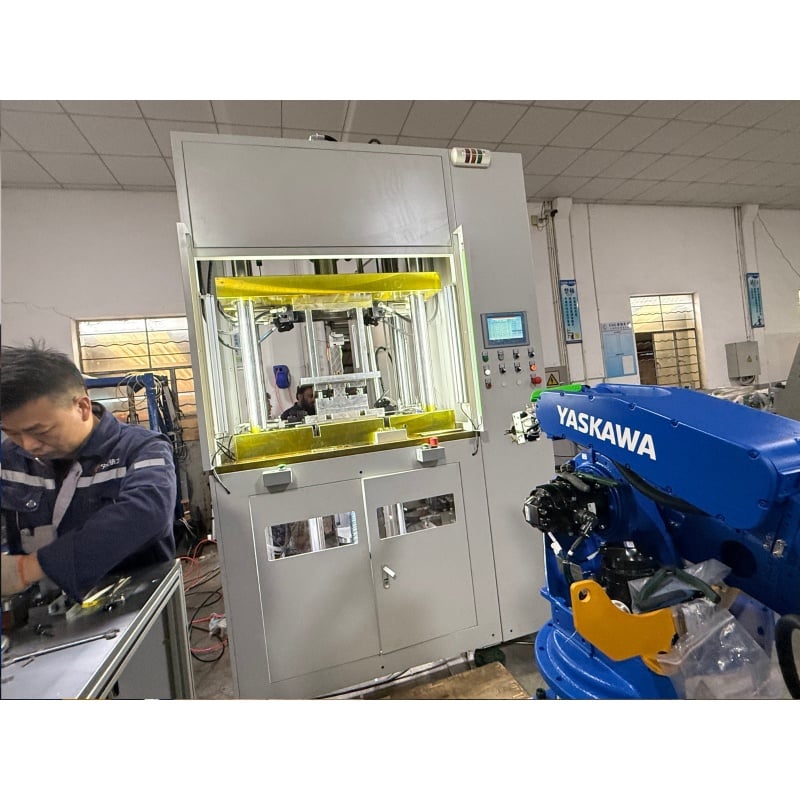
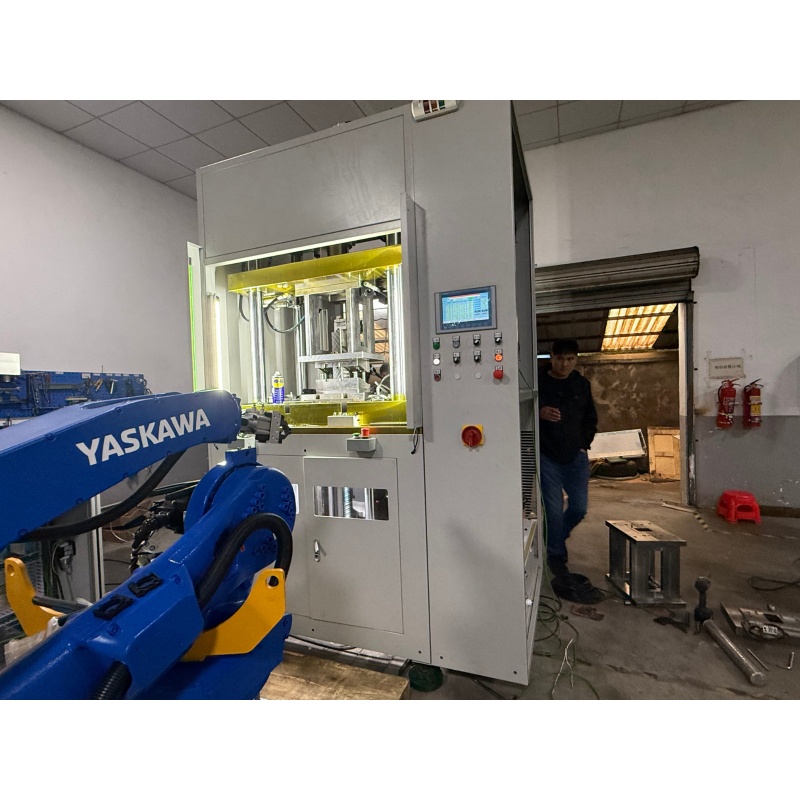
Машината е подходяща за интеграция в производствена линия и може да помогне за съкращаване на времето за обработка на всеки детайл, увеличаване на изхода и изпълнение на изискванията за непрекъснато серийно производство в автомобилната индустрия.
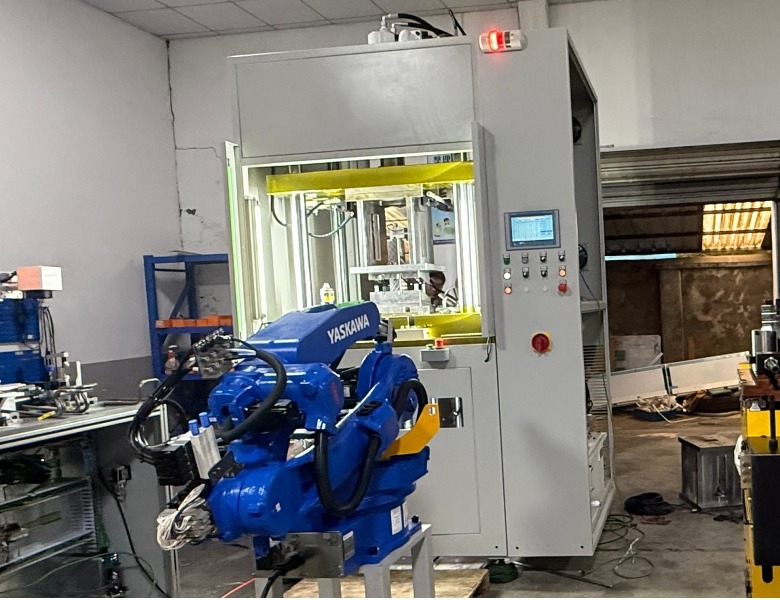
Машината може да служи като специализирана единица за изрязване в процеса на производство на пръти за главоболни в автомобили. Тя може да бъде интегрирана с операции преди и след нея, за да подпомогне по-гладък автоматизиран работен процес.
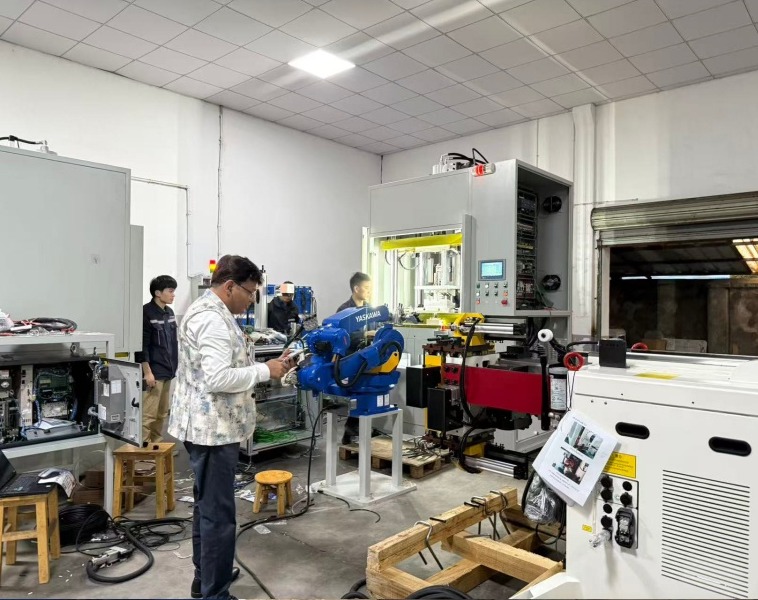
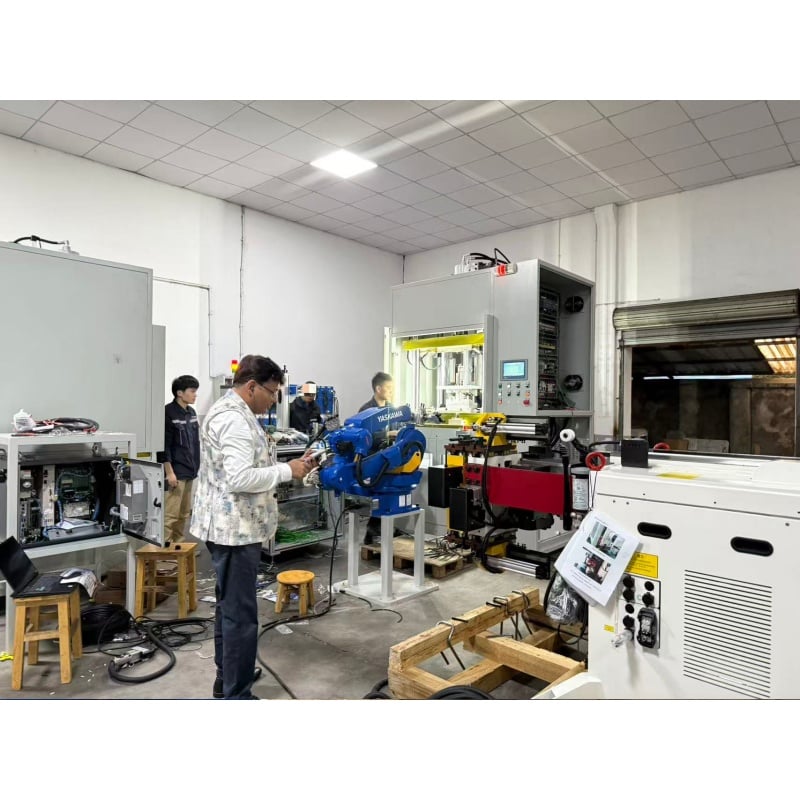
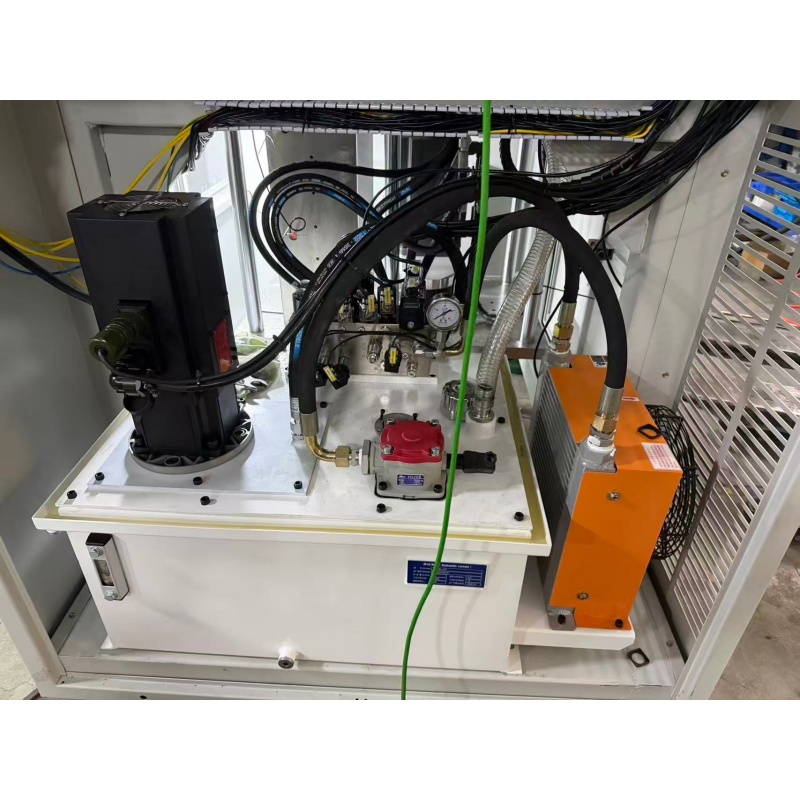
За да преодолее предизвикателствата, свързани с непоследователна дълбочина на надрезите, излишни заострени ръбове и лоша повторяемост при интензивно производство за водещ японски доставчик от първи ешелон в Тайланд, Baorui Machinery внедри хидравличното автоматично надрезно решение BR-18CNC; чрез използване на прециозна хидравлична управляваща система и технология за обработка без заострени ръбове беше постигнат технически пробив. Това решение гарантираше, че точността на надрезите (до 3 mm дълбочина) и повърхностната финиш обработка напълно отговарят на строгите стандарти на производителя на оригинално оборудване относно гладкостта при регулиране на седалките, като едновременно значително оптимизираше производствените цикли чрез пълна автоматизация и помогна на клиента да запази статуса си като ключов доставчик в глобалната верига за автомобилни седалки чрез доставки без дефекти.

 EN








