
Артикул |
Име |
Единица |
Данни |
Забележка |
|
1 |
Мощност за формиране на цилиндри |
Тон |
20 |
Макс. 26 тона |
|
2 |
Макс. диаметър за формиране |
мм |
∅133 × 2,0 |
Диаметър *Дебелина |
|
3 |
Мин. диаметър за формиране |
мм |
∅30 × 2,0 |
|
|
4 |
Минимална дължина на формиране |
мм |
30 |
|
|
5 |
Максимална дължина на формиране |
мм |
Без ограничения |
|
|
6 |
Височина на машината |
мм |
1150 |
|
|
7 |
Обработка на продукта време |
с |
~18 |
Зависи от чер drawings |
|
8 |
Време за смяна на инструменти |
мИН |
~10 |
|
|
9 |
Повторяема позиция точност |
Външен диаметър на възел |
мм |
±0.2 |
Формиране на възел детайл допуск |
|
Възел контур |
мм |
0.2 |
|
||
|
възел намаляване на дебелината |
мм |
≤20% |
|
||
|
|
|
|
||
10 |
Процес контрол тип |
Външен диаметър на възел |
|
Цилиндър + енкодер + инструменти |
|
|
Възел контур |
|
Цилиндър + енкодер + инструменти |
|
||
възел |
|
Инструменти |
|
||
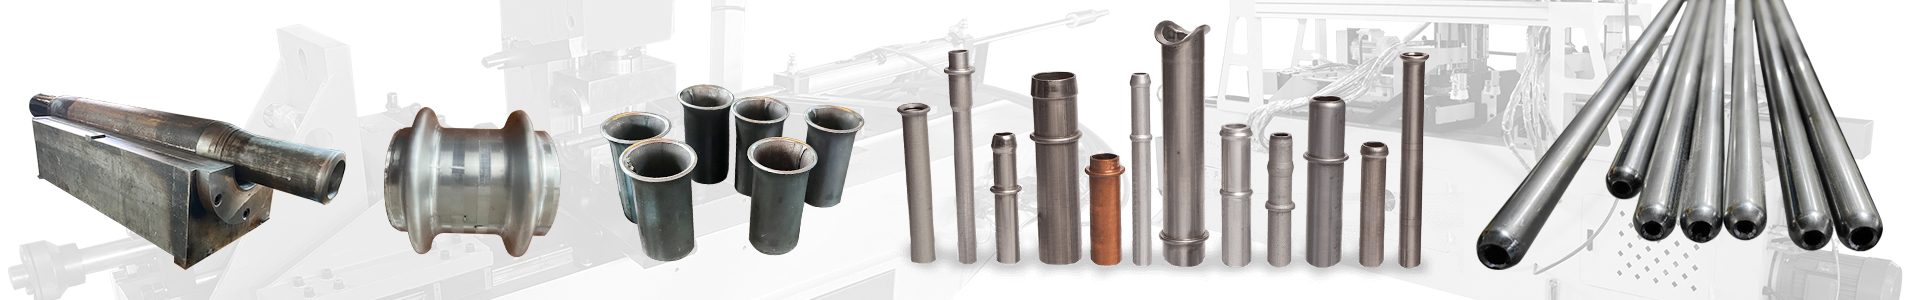
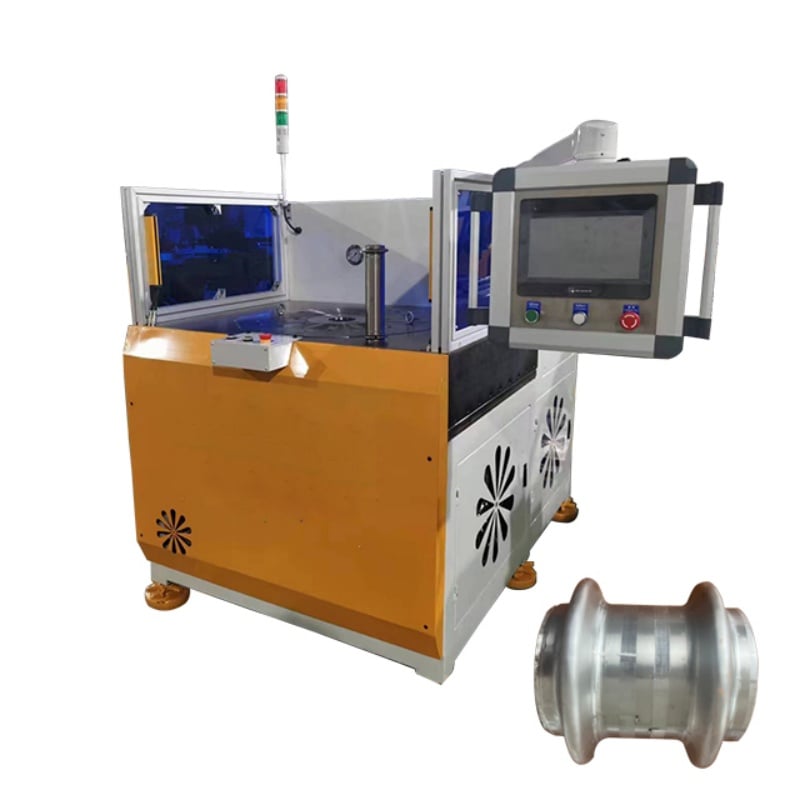
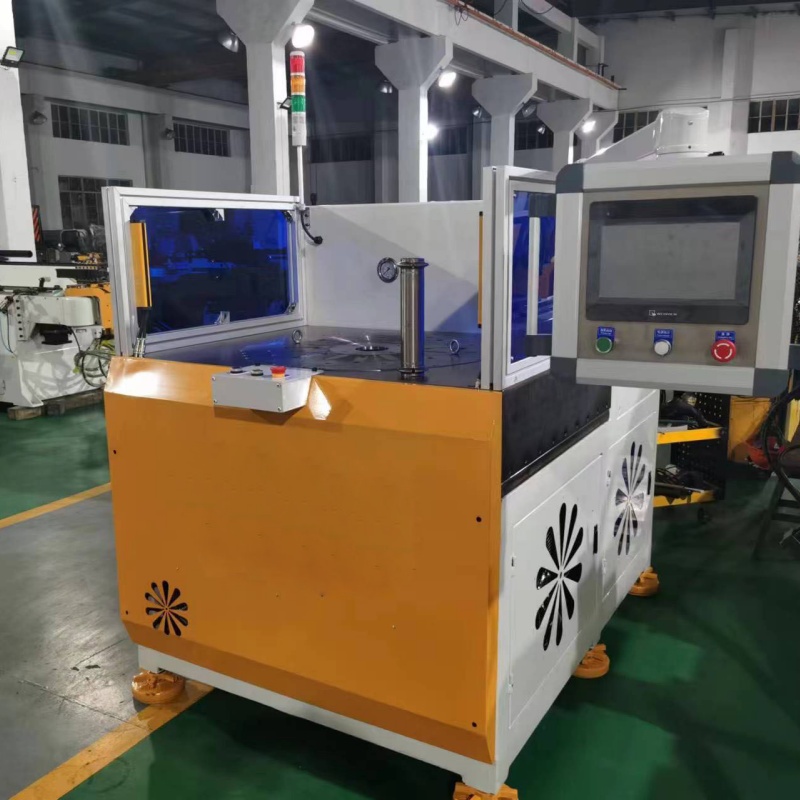
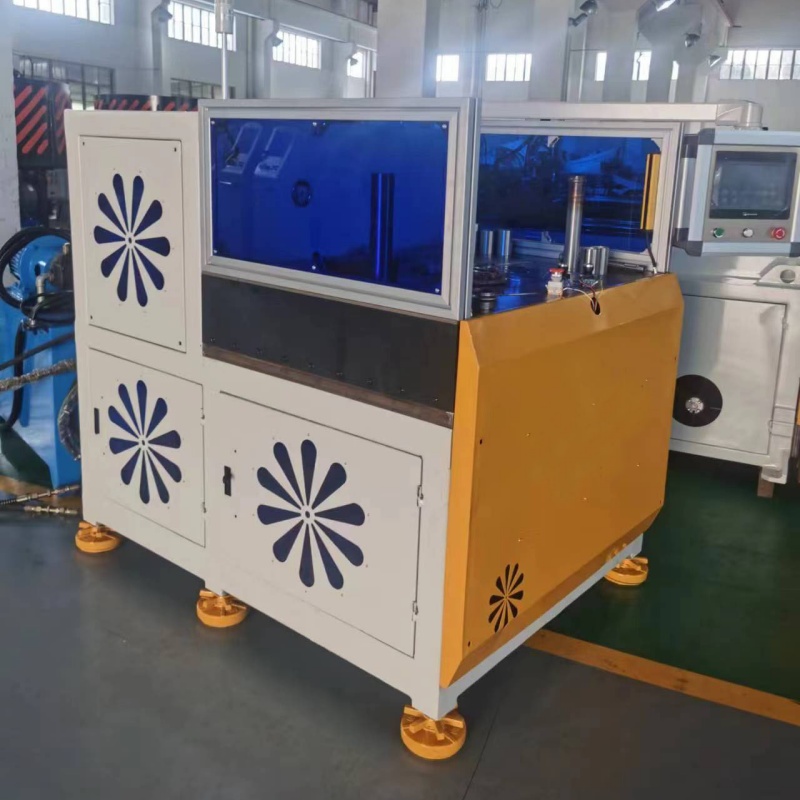
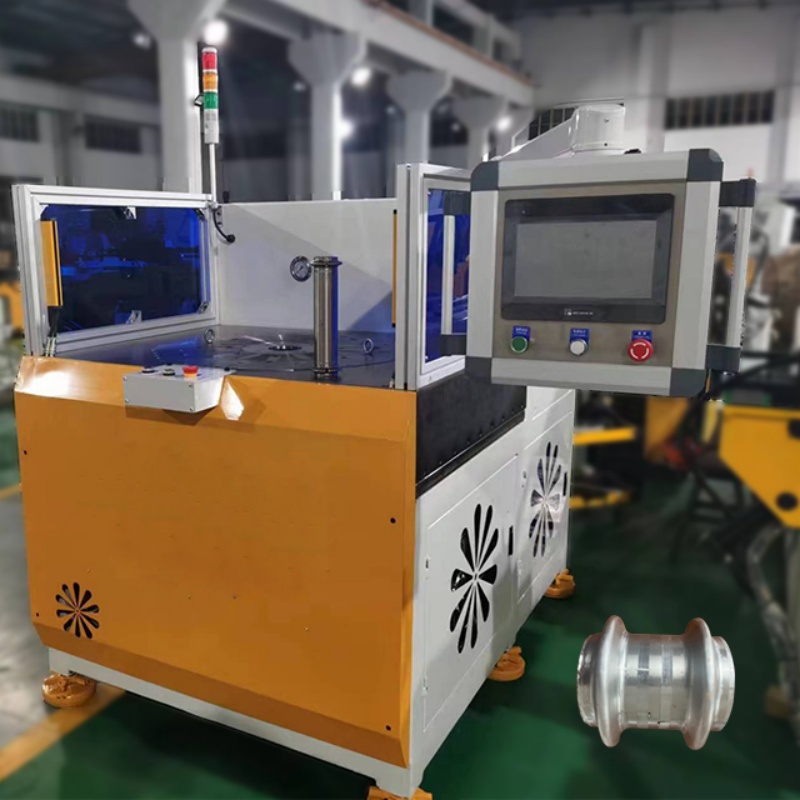
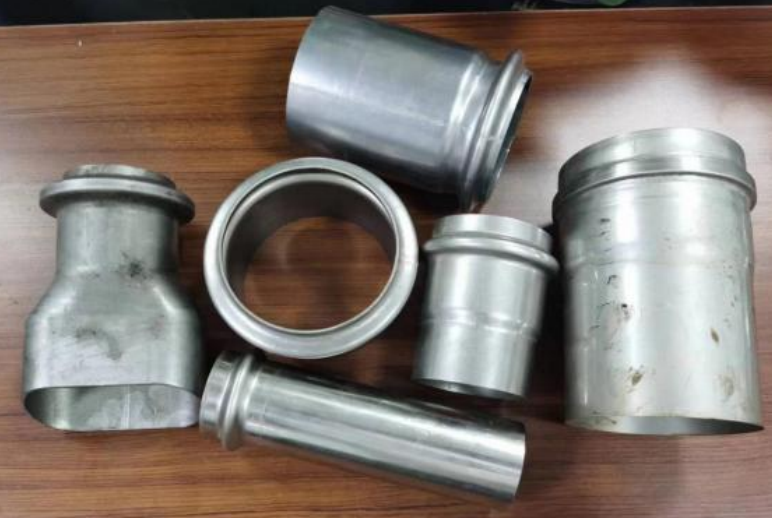
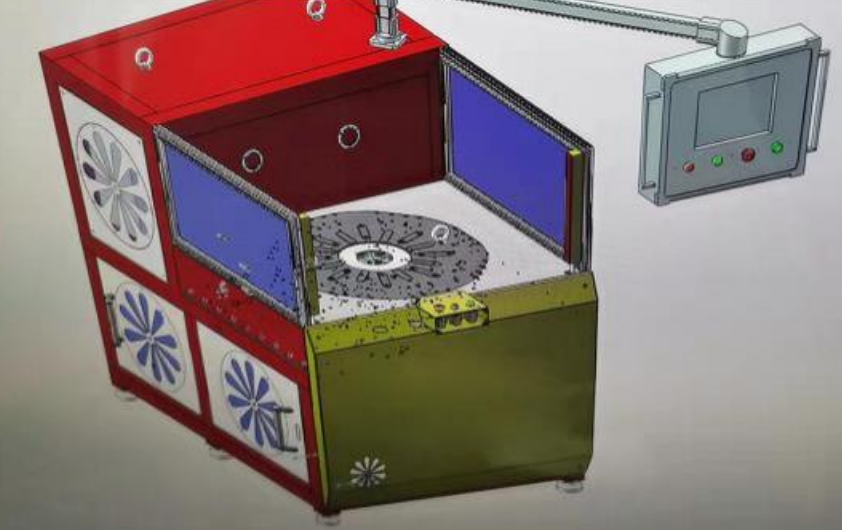
машината е проектирана за създаване на изпъкнали части, подувания и специални профили върху тръби. Специализираната оснастка може да се конфигурира според чертежа на продукта, за да отговаря на различни локални изисквания за формиране.
Сервомоторът задвижва хидравличната система и позволява регулиране на скоростта на формиране и профилите на движение. Това осигурява по-плавна работа и помага за контролиране на температурата на маслото и енергийното потребление по време на дългосрочно производство.
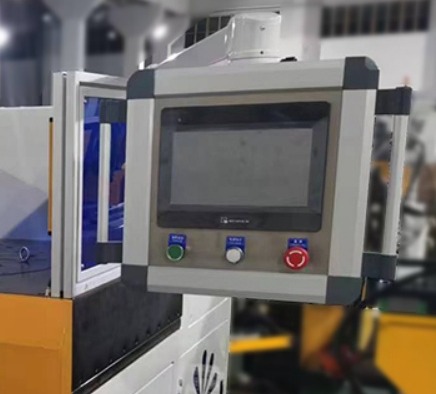
Машината използва PLC контролна система и 10-инчов сензорен екран. Основните данни за формиране могат да се въвеждат и коригират чрез човек-машина интерфейса (HMI), което прави управлението интуитивно и смяната на продукти удобна.
Диаметърът и контурът на изпъкналостта се контролират чрез координираната работа на хидравлични цилиндри, енкодери и специализирани инструменти. Това подобрява точността на позиционирането и последователността на контура, като намалява размерните отклонения.
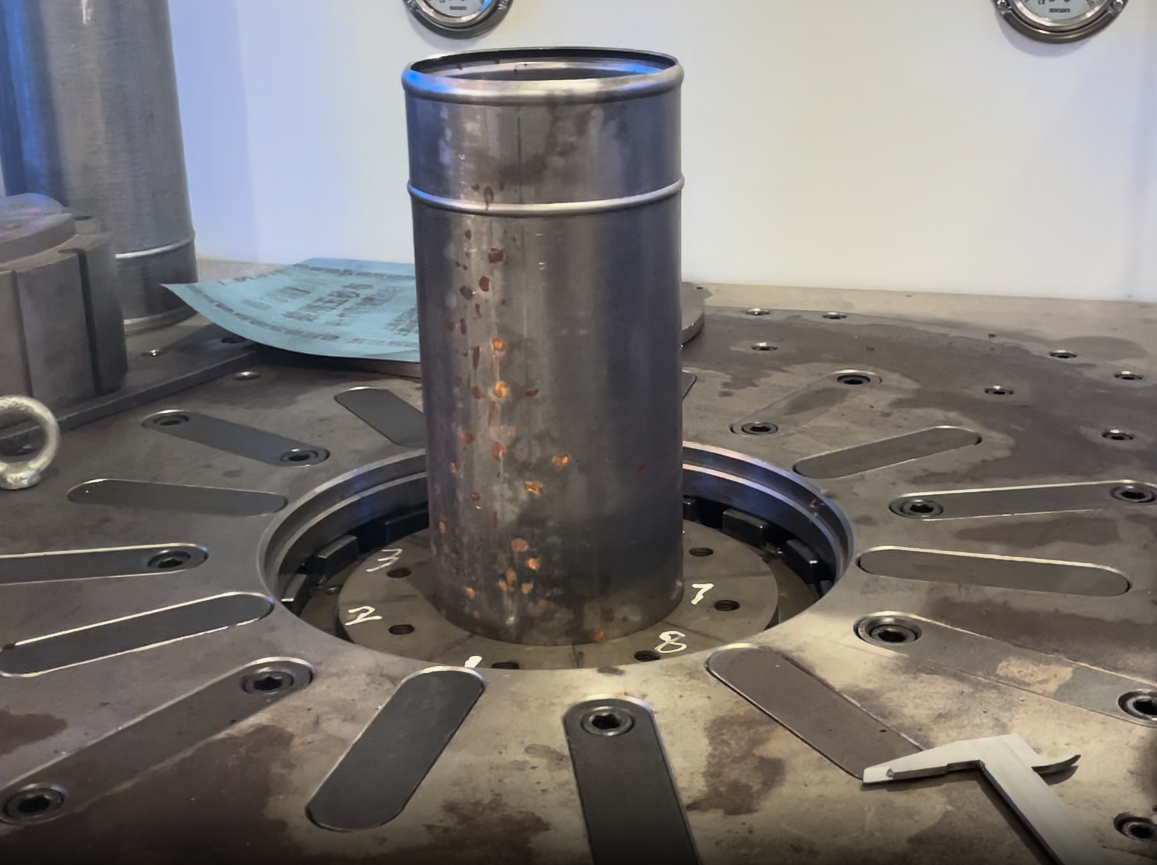
Основният механизъм за стягане използва многоточкова, равномерно разпределена конфигурация, за да удържа тръбата сигурно по време на формирането. Това намалява плъзгането, преместването и локалната деформация.
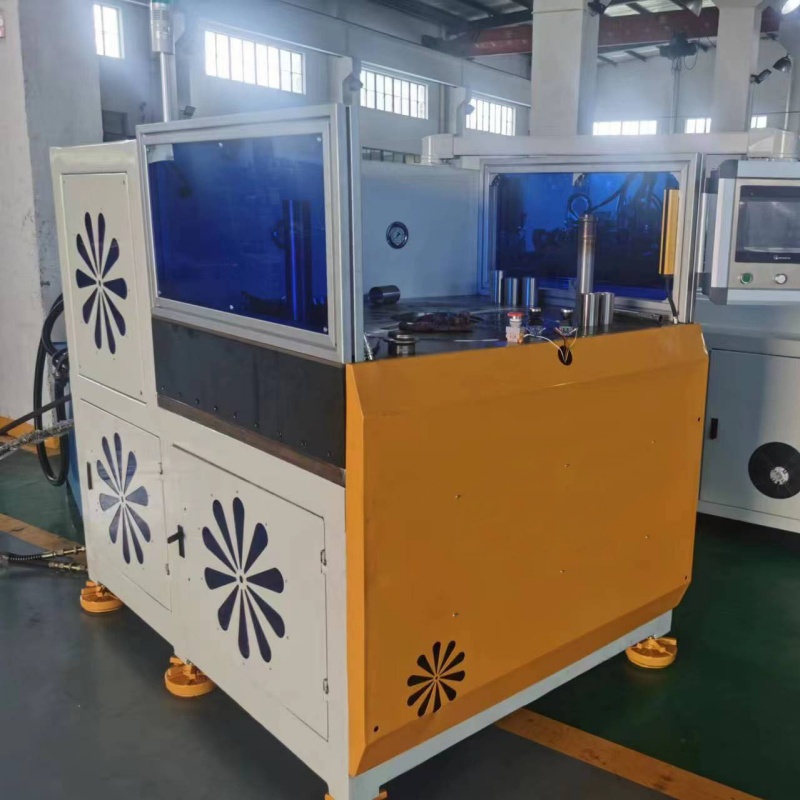
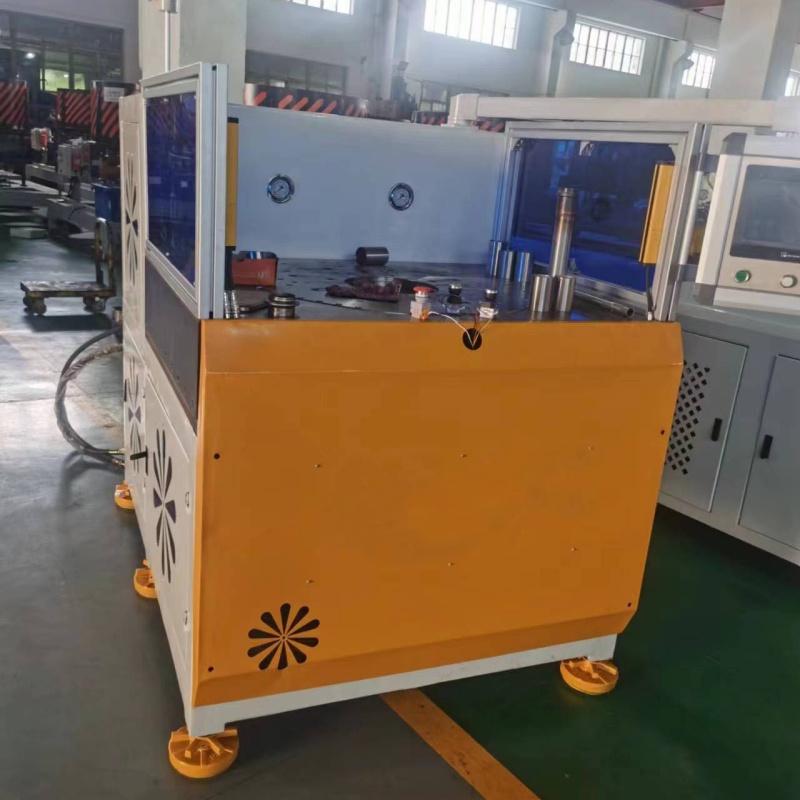
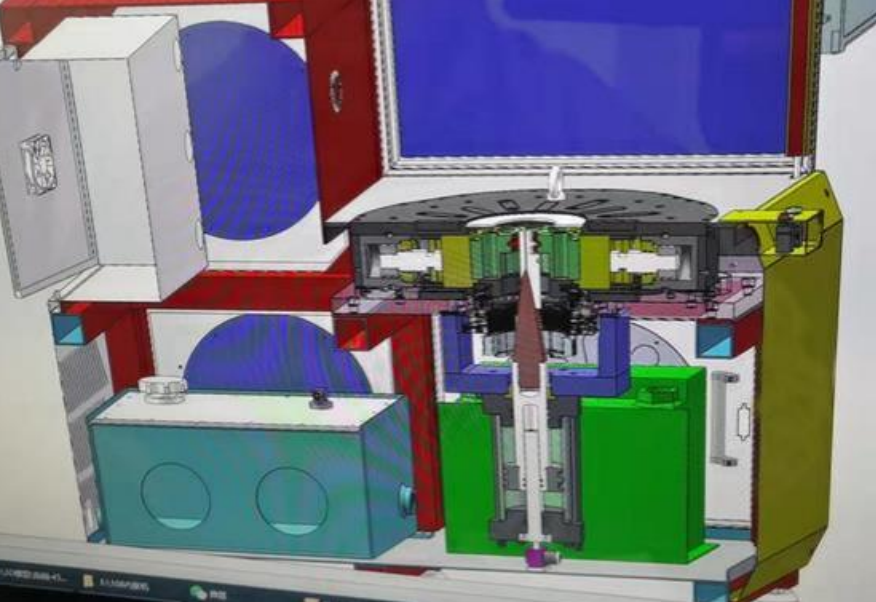
Машината е оснастена с автоматична система за смазване, охладител за масло и система за охлаждане на електрическия шкаф. Тези функции помагат за поддържане на стабилна работа на хидравличната система и ключовите подвижни компоненти по време на непрекъснато производство.
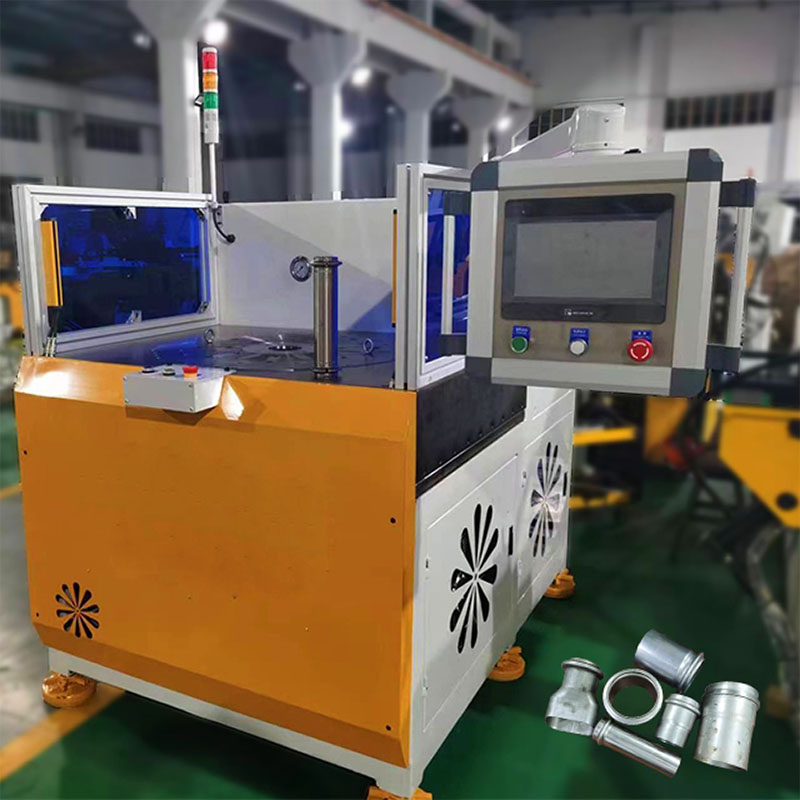
За да се справи с предизвикателствата, свързани с непостоянна дебелина на стените и потенциални рискове от течове в местата за свързване на маркучи по време на високото серийно производство на високопроизводителни тръби с изпъкналости за водещ доставчик на системи за автомобилни изпускателни газове в Германия — където е критично важно да се постигне изключителна точност при формирането, за да се осигури сигурно монтиране на маркучите — Baorui Machinery внедри високоточна система за формиране на краищата на тръбите; благодарение на превъзходната хидравлична стабилност и индивидуално проектирани матрици системата позволява точно екструзионно формиране на изпъкналостите в краищата на изпускателните тръби от неръждаема и въглеродна стомана. Това решение гарантира, че профилите на изпъкналостите напълно отговарят на строгите германски стандарти за автомобилно уплътняване, значително повишавайки процентите на приемане по всяка производствена линия и подпомагайки клиента да запази статуса си като ключов доставчик в премиалната европейска верига за доставки на автомобилни компоненти чрез изпълнение на изискванията за честа доставка.

 EN








