
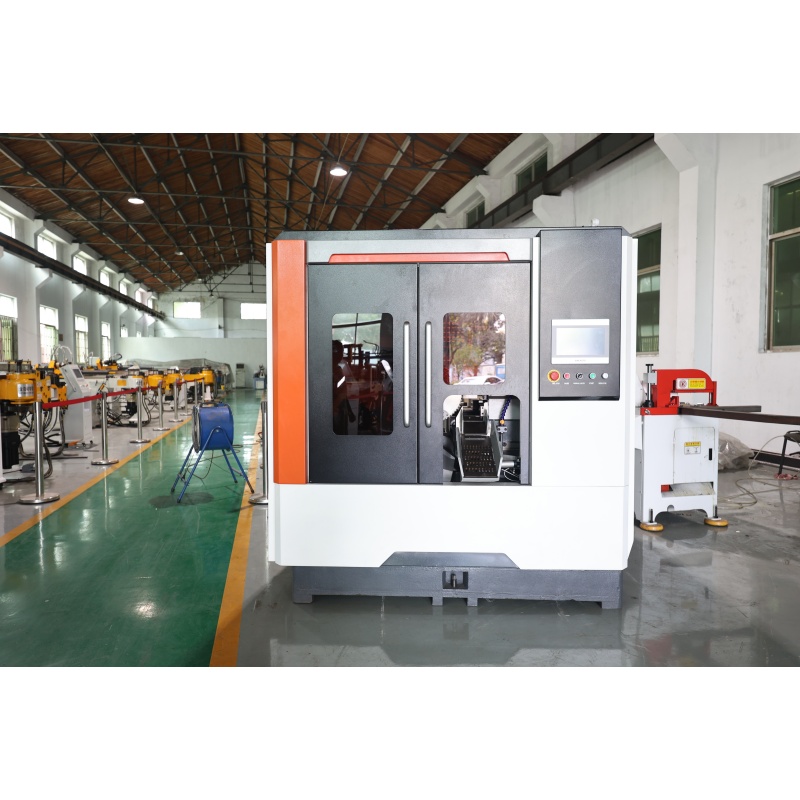
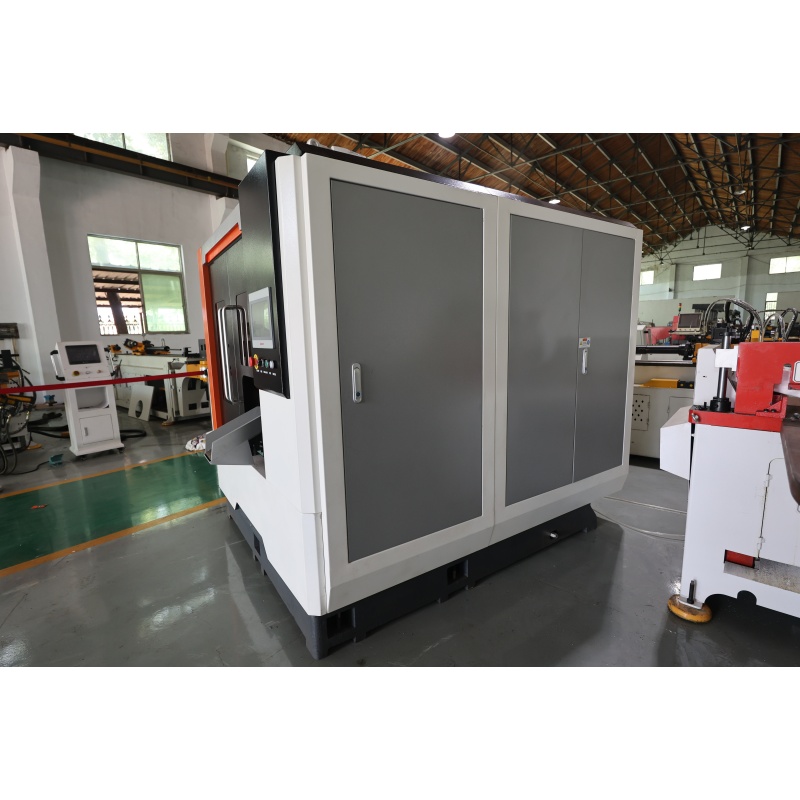
| Пункт | Ім’я | Дані |
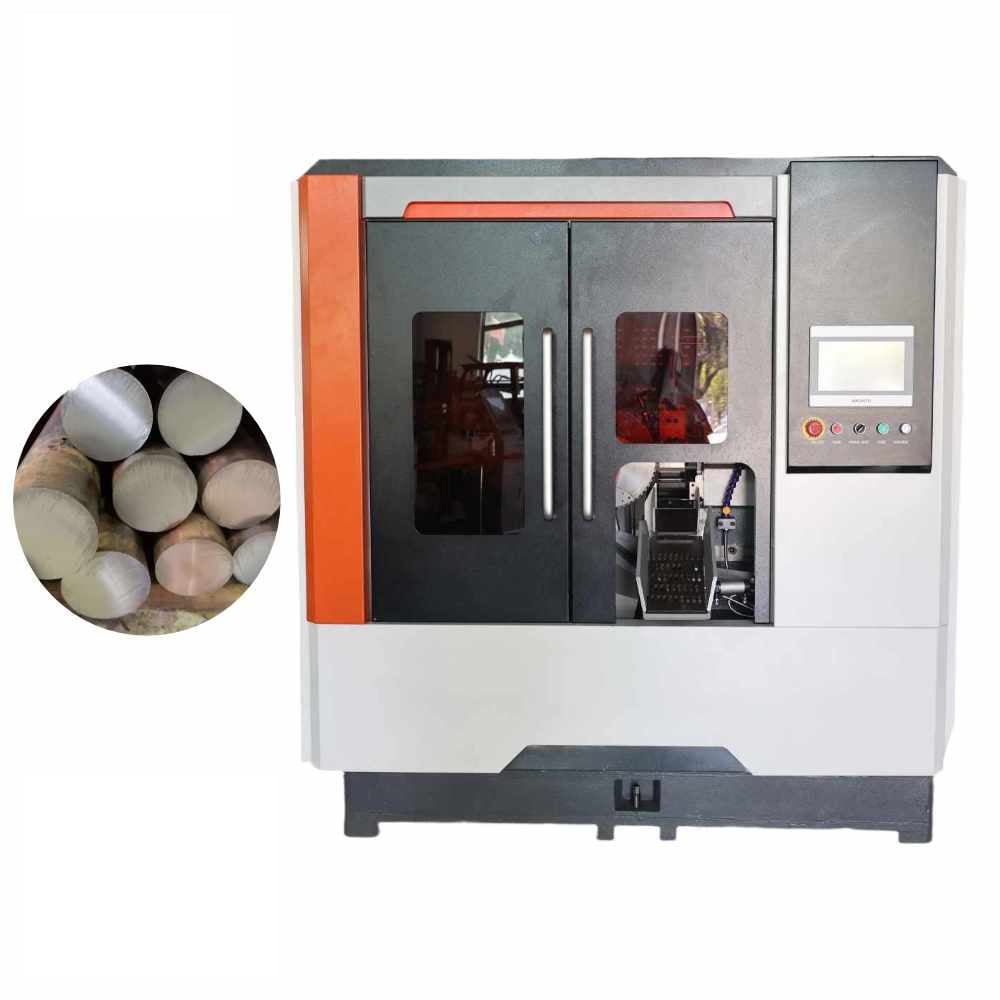
| 1 | Максимальний діаметр розкрію | 70 мм |
| 2 | Мінімальна товщина розрізу | 10мм |
| 3 | Пилка TCT | 250мм×2.0;285мм×2.0; |
| 4 | Мотор машинної головки | 7.5KW(4P) |
| 5 | Швидкість обертання валу | 30-150ОБ/ХВ |
| 6 | Наведення ножа | Сервомотор |
| 7 | Швидкість наведення ножа | 0-80мм/с |
| 8 | Швидкість повернення ножа | 100мм/с |
| 9 | Швидкість подачі | 300-500мм/с |
| 10 | Довжина різання | 8-600мм |
| 11 | Підлогова рама | 3500~600мм |
| 12 | Контроль | ПЛК |
| 13 | Навантаження на раму | 3500кг |
| 14 | Маса машини | 4500кг |
Система позиціонування з ЧПК дозволяє операторам задавати довжину різання та довжину залишку, що сприяє зменшенню відхилення за довжиною й забезпечує стабільні результати під час багаторазового різання.
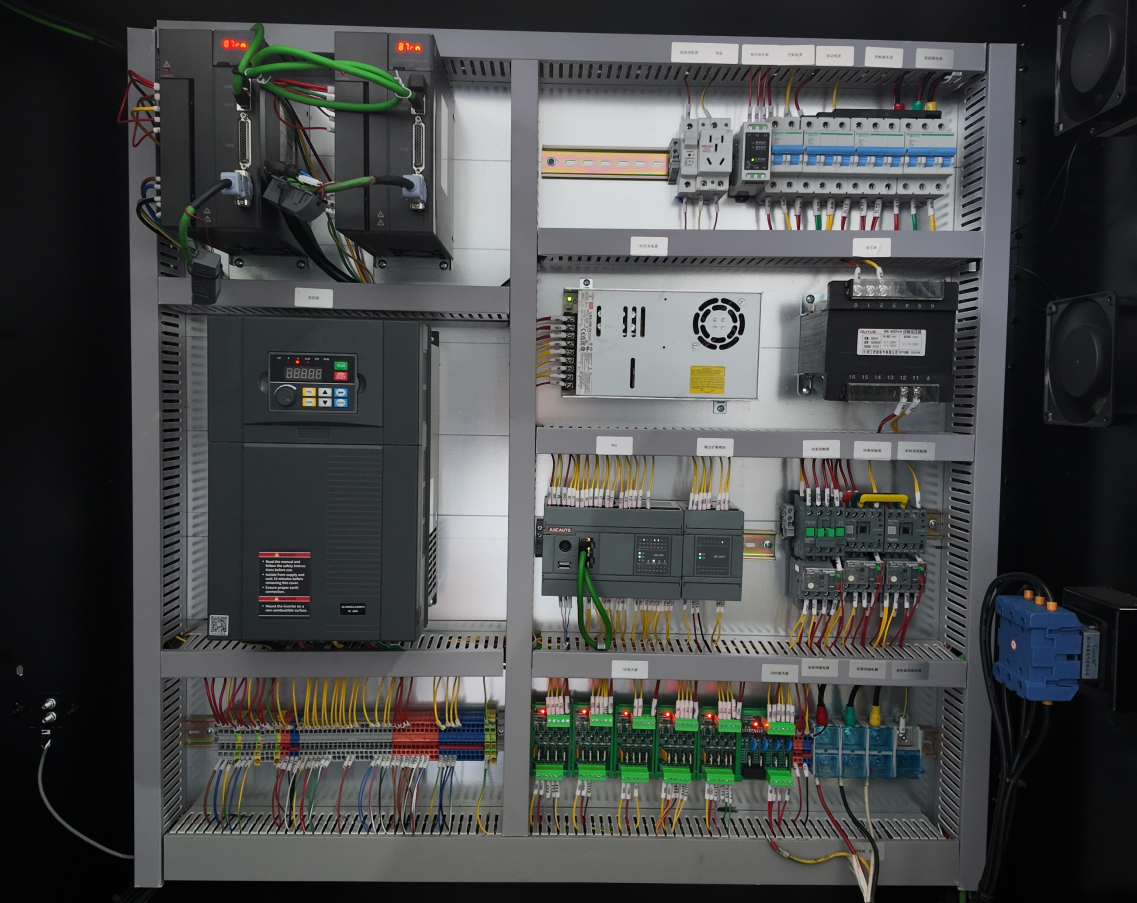
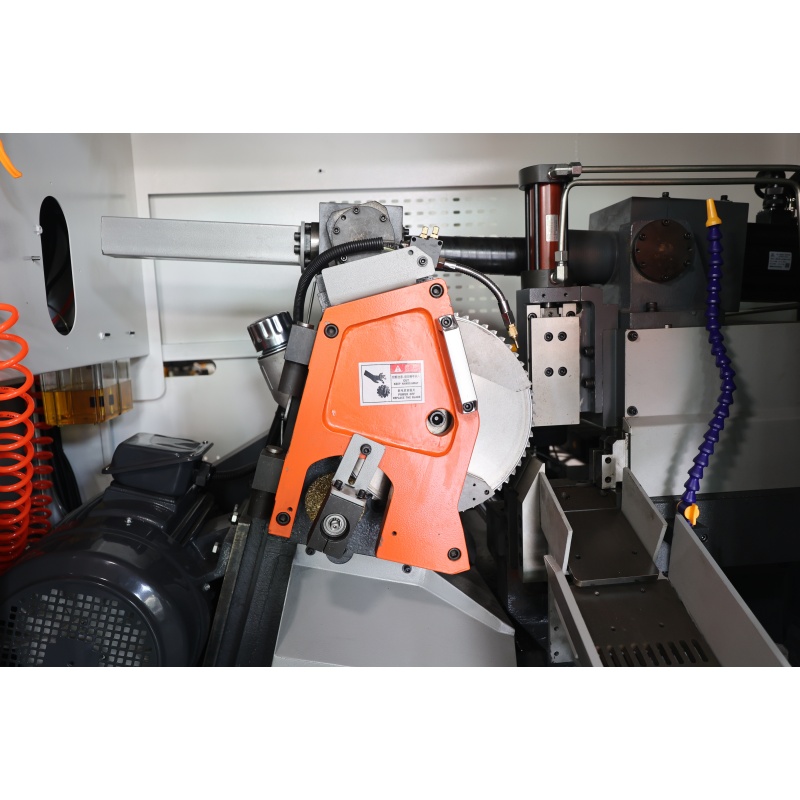
У цьому верстаті використовується спеціальна металева пилка з карбідними напійками для високошвидкісного різання. Вона забезпечує плавні й чисті поверхні різання, зменшуючи заусенці, деформації та необхідність вторинного шліфування.
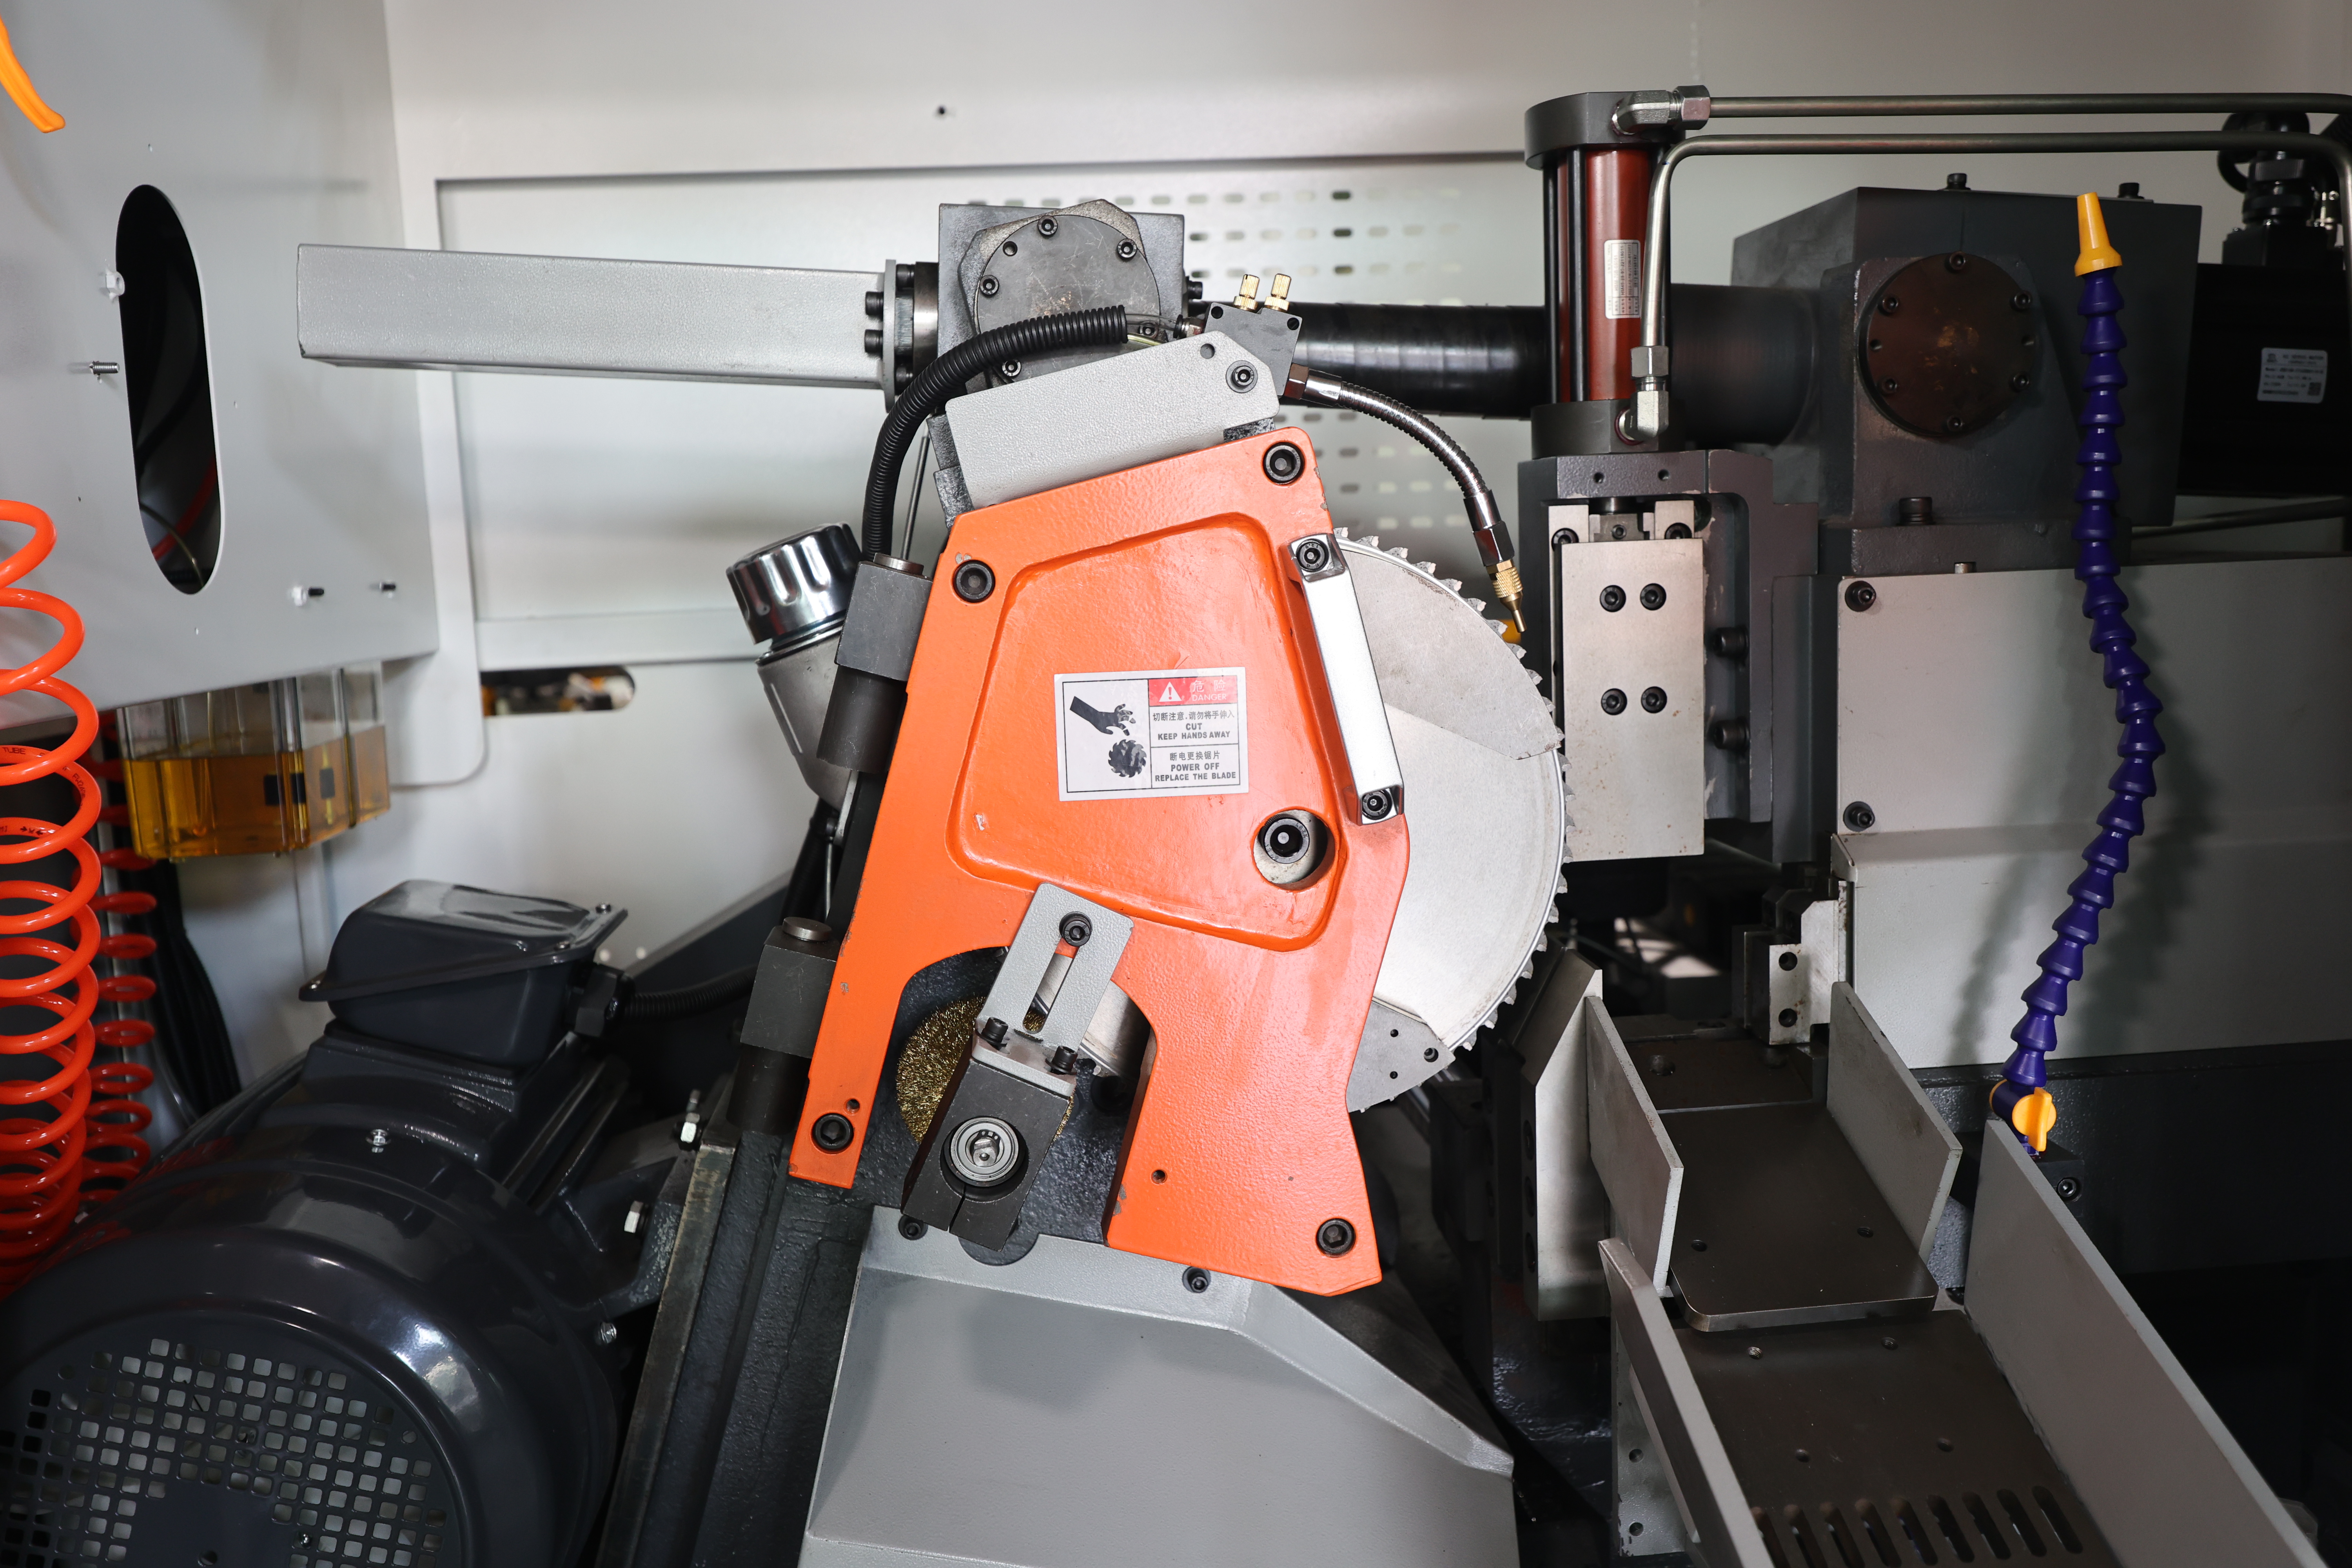
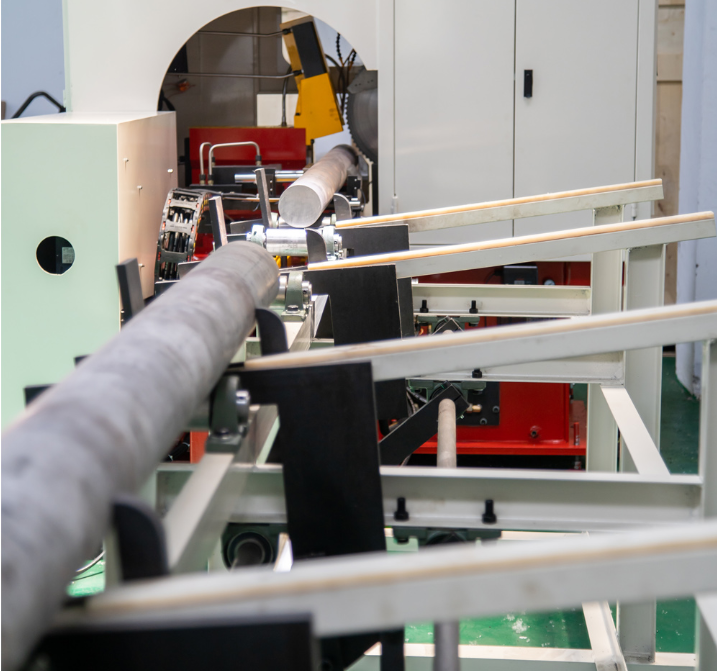
Швидкохідний шпіндель працює в поєднанні з відповідним процесом подачі для підвищення швидкості різання та продуктивності. У порівнянні з традиційними стрічковими пилами та абразивними різальними верстатами він краще підходить для серійного різання у вимогливих виробничих циклах.
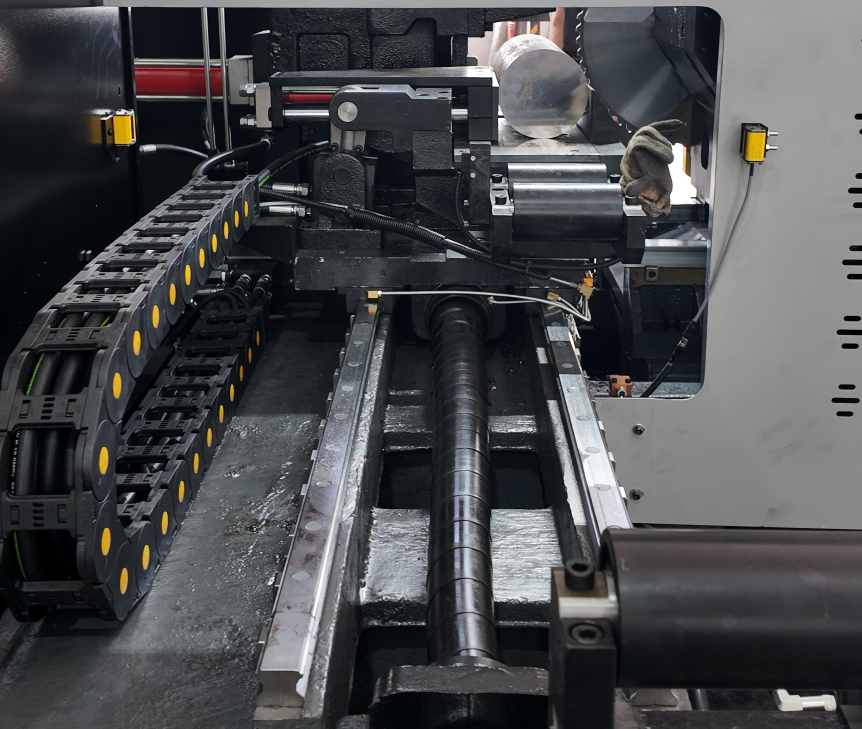
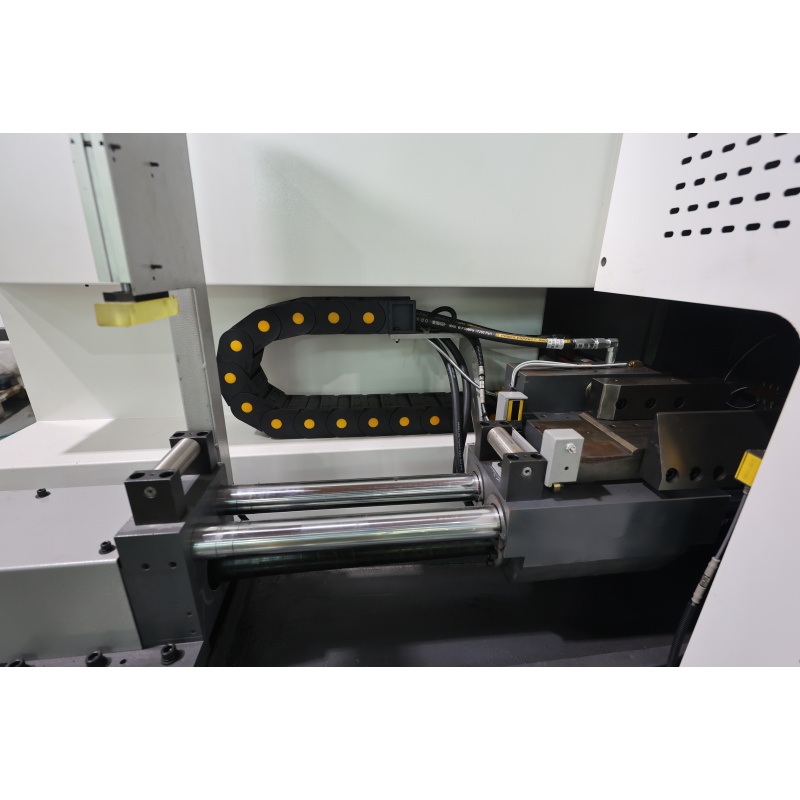
У верстаті застосовано систему подачі на основі сервомотора, високоточного кулькового гвинта та направляючої рейки, що забезпечує плавне переміщення матеріалу, зменшує відхилення при подачі й підвищує стабільність позиціонування під час різання.
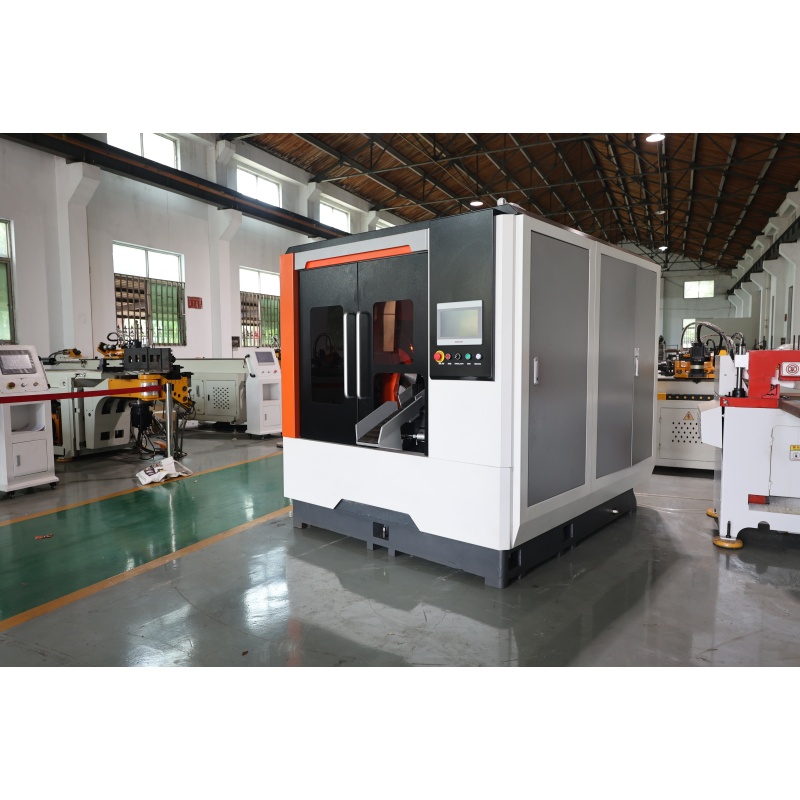
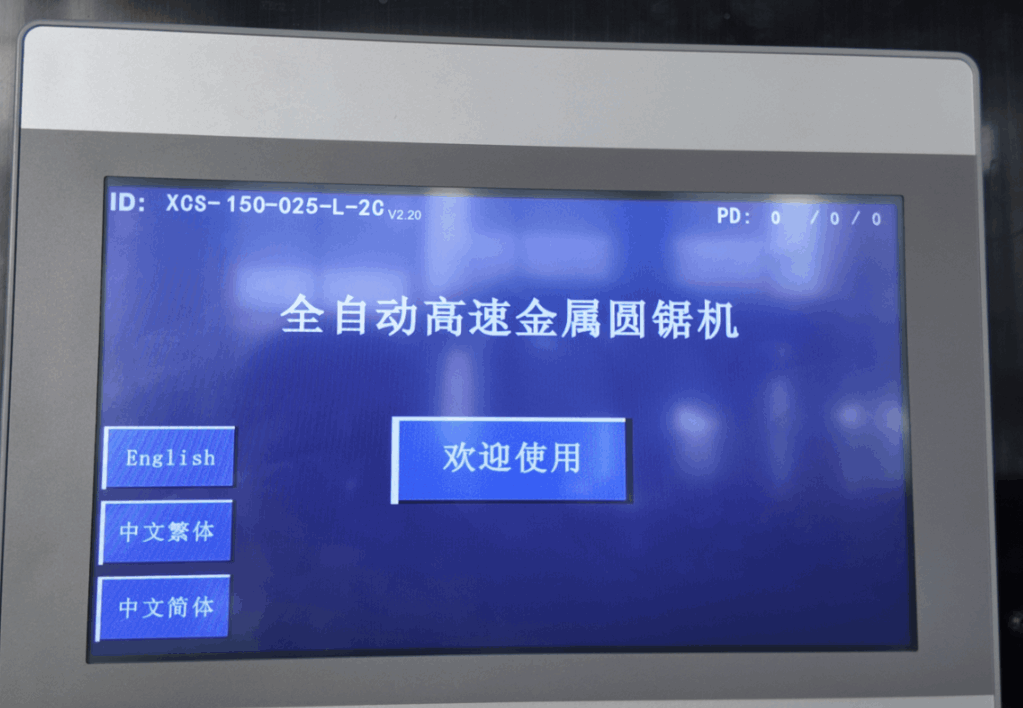
Довжину різання, довжину залишку та інші параметри обробки можна вводити через сенсорний екран. Система PLC автоматично керує процесом різання, що робить експлуатацію інтуїтивно зрозумілою та спрощує заміну виробів.
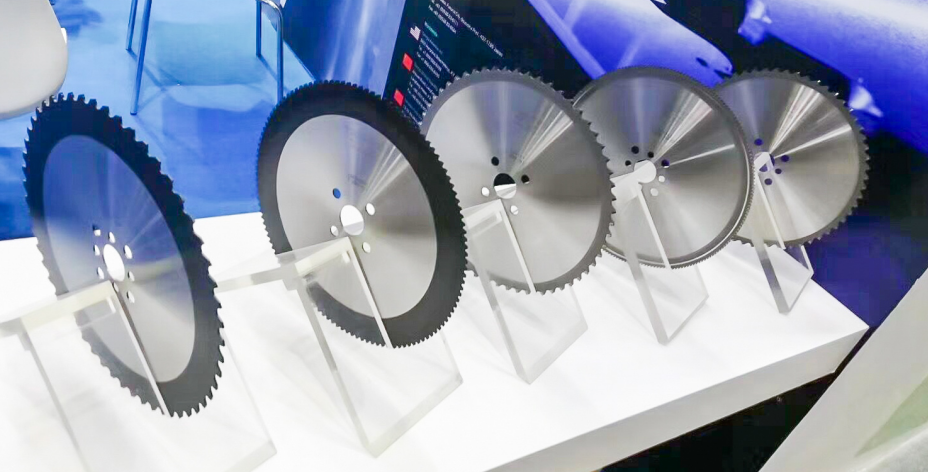
Пильне полотно оснащено спеціальними напійчастими пластинами для різання металу, поєднаними з технологією прецизійного шліфування та оптимізованим кутом зубців, що забезпечує стабільну роботу під час різання й високоякісну поверхню зрізу.
Щоб вирішити проблеми повільної швидкості різання та поганої вертикальності при обробці заготовок валів із високоміцної легованої сталі для провідного російського постачальника компонентів для нафтового буріння та важкого машинобудування — що призводило до надмірних припусків на механічну обробку й високих витрат, — компанія Baorui Machinery впровадила своє повністю автоматичне рішення з високошвидкісним CNC-круглим пилом; завдяки інноваційному редуктору без люфту та технології твердосплавних пилів із карбіду вольфраму (TCT) система забезпечує стабільне різання металевих прутків на високій швидкості. Це рішення забезпечує стабільність точності розміру розрізу на рівні ±0,05 мм і дзеркальну якість поверхні, значно скорочуючи час подальшої механічної обробки та допомагаючи клієнту знизити витрати на одиницю продукції з праці приблизно на 50 %, а також суттєво підвищуючи оборотність виробництва ключових деталей важкого обладнання в умовах вимогливого промислового середовища.

 EN








