
| รายการ | ชื่อ-นามสกุล | หน่วย | ข้อมูล | หมายเหตุ |
| 1 | เส้นผ่านศูนย์กลางท่อสูงสุด | มม. | 18 | |
| 2 | ความยาวการบรรทุกสูงสุด | มม. | ไม่มีข้อจำกัด | |
| 3 | ความลึกของฟันร่องสูงสุด | มม. | 3 | |
| 4 | ความยาวการบรรทุกต่ำสุด | มม. | 50 | |
| 5 | ความยาวหนีบต่ำสุด | มม. | 50 | |
| 6 | ระยะทางการหนีบ | มม. | 60 | |
| 7 | ความเร็ว | วินาที | 6-12 | |
| 8 | ปั๊มล้น | L/Min | 19 | |
| 9 | ระบบควบคุม | PLC+ หน้าจอสัมผัส | ||
| 10 | พาน })). OPERATION PANEL | แผ่นสัมผัส | ||
| 11 | กำลังมอเตอร์ | แรงม้า | 22.25 | |
| 12 | ความดันการทำงานของกระบอกสูบ | กก./ซม. | 80-120 | |
| 13 | ความดันไฮดรอลิกขณะทำงาน | กก./ซม. | 100 | |
| 14 | ขนาดเครื่อง | นาที | 3.4X1.1*1.8 | ยาว*กว้าง*สูง |
| 15 | น้ำหนักเครื่อง | กิโลกรัม | ประมาณ 3500 |
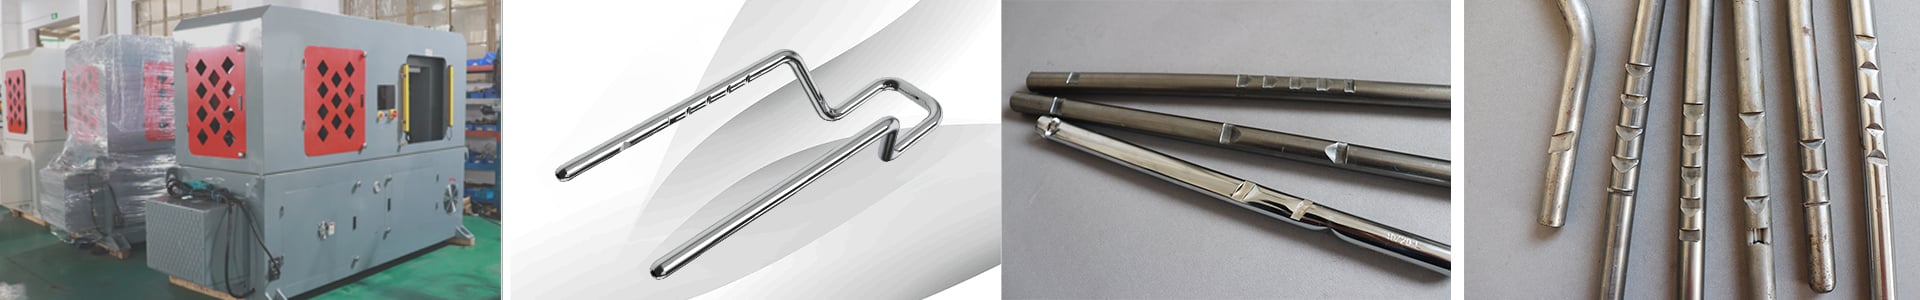
การผลิตเฉพาะทางและเป็นผู้ผลิตชั้นนำในอุตสาหกรรมของโครงสร้างอุปกรณ์ยึดศีรษะ กระบวนการงอท่อรวมถึงการงอเฉพาะ การงอท่อ CNC การสลักด้วยวิธีเจาะหรือรอยสลักที่ขึ้นรูป/ม้วน การกดใส่
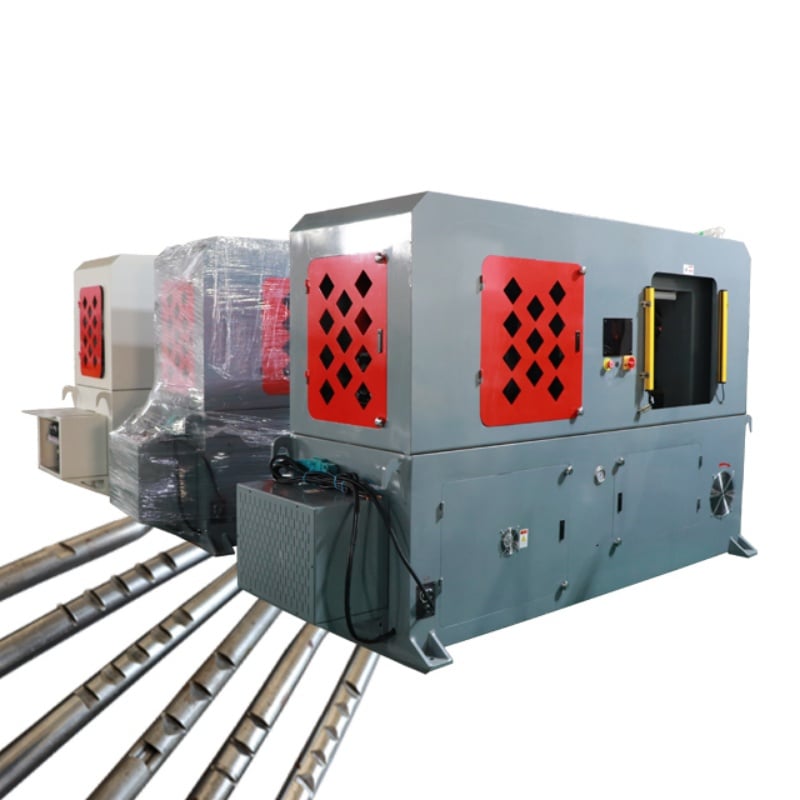
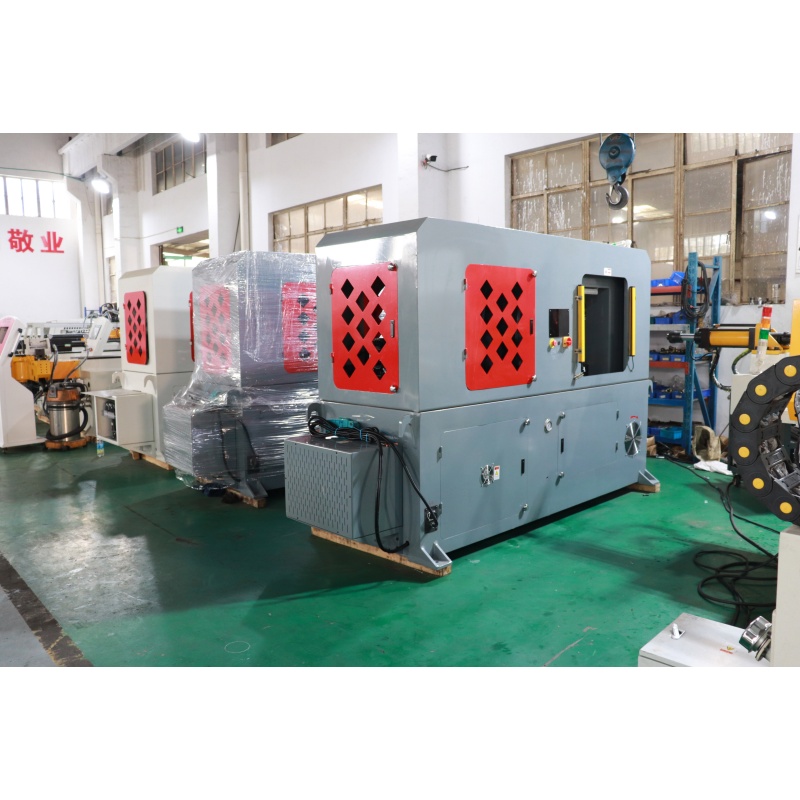
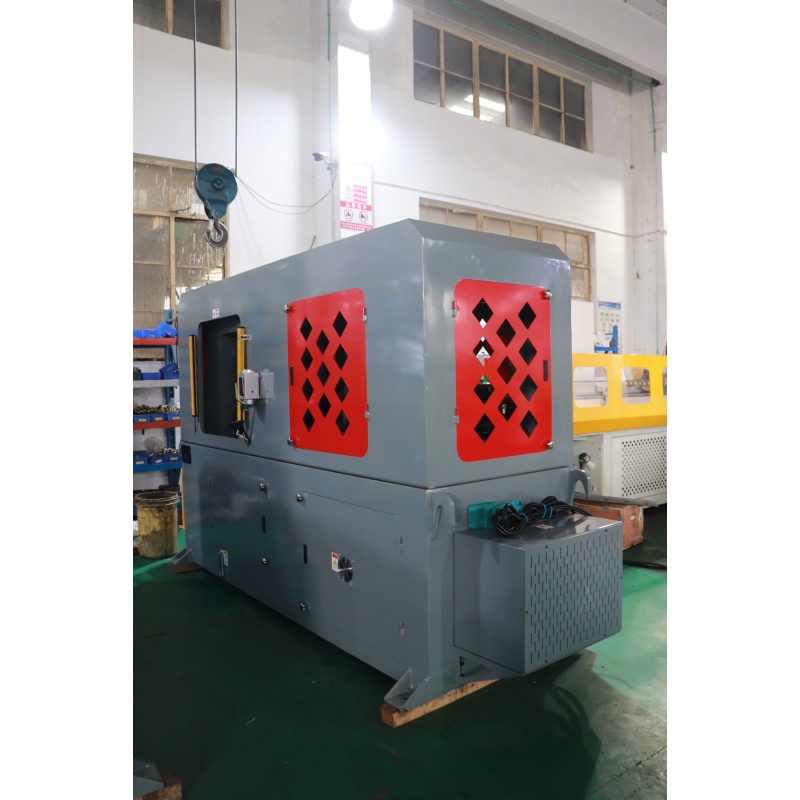
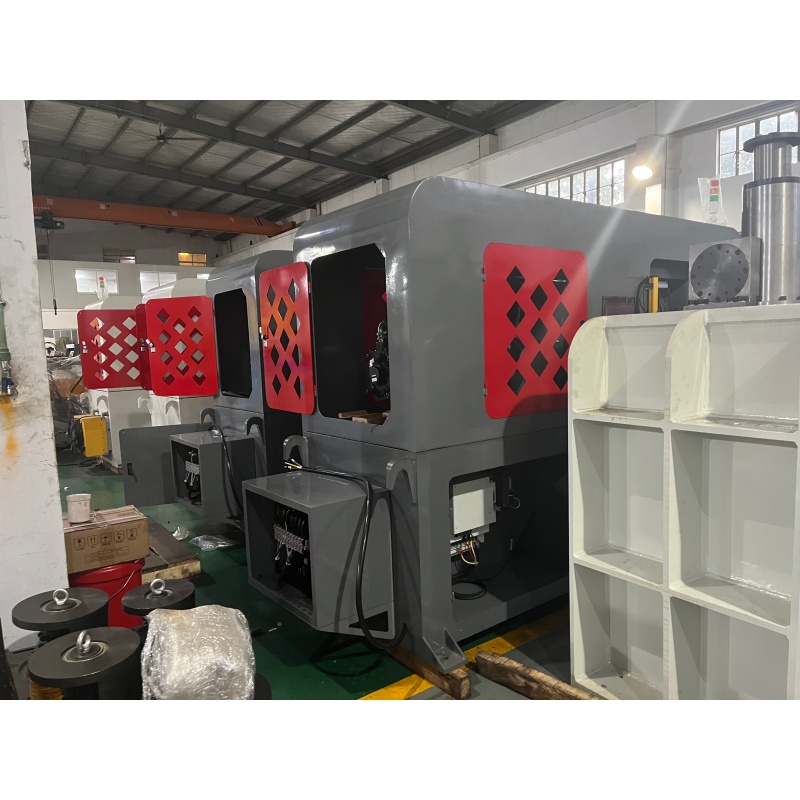
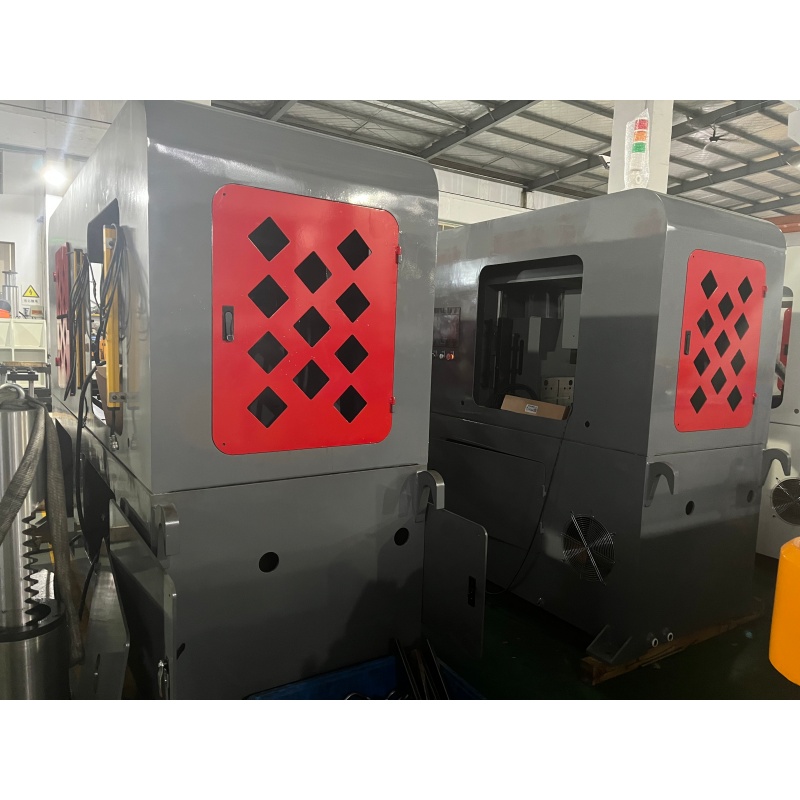
เครื่องเจาะร่องหัวเพลาปรับระดับที่ขับเคลื่อนด้วยเซอร์โวเครื่องนี้ออกแบบมาเป็นพิเศษสำหรับการกัดแบบบรอช (broaching) การเจาะร่องแบบม้วน (rolled notching) และการขึ้นรูปแบบกดเข้า (press-in forming) ของเพลาปรับระดับสำหรับเบาะรถยนต์ ด้วยระบบควบคุมแบบ PLC และหน้าจอสัมผัส ระบบไฮดรอลิก และอุปกรณ์จับยึดเฉพาะทาง เครื่องนี้ให้การจัดตำแหน่ง การยึดจับ และการเจาะร่องที่มีความมั่นคงสูง ช่วยยกระดับความสม่ำเสมอของความลึก ตำแหน่ง และคุณภาพของการขึ้นรูป จึงเหมาะสำหรับการผลิตเพลาปรับระดับสำหรับเบาะรถยนต์ในปริมาณมาก
ออกแบบให้สอดคล้องกับโครงสร้างและข้อกำหนดด้านการแปรรูปของเพลาปรับระดับสำหรับเบาะรถยนต์ เครื่องนี้จึงเหมาะสมสำหรับงานเจาะร่องและงานขึ้นรูปเฉพาะจุด
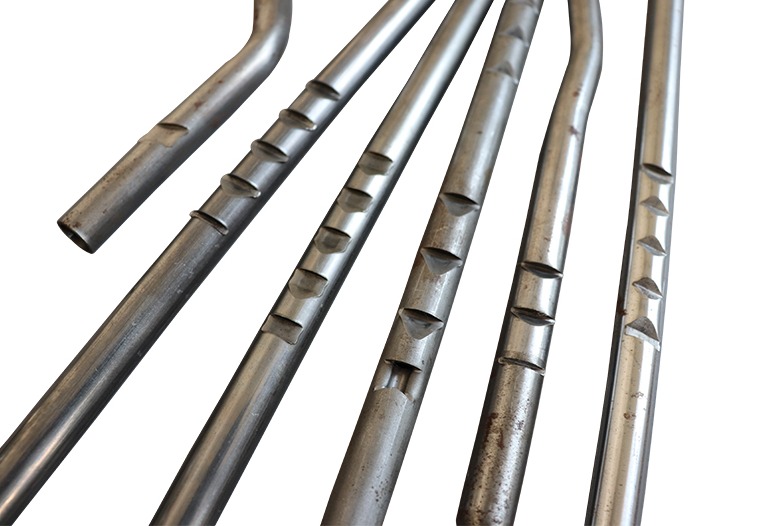
ระบบเซอร์โวควบคุมตำแหน่งและทิศทางการเคลื่อนที่ระหว่างการแปรรูปได้อย่างแม่นยำ ช่วยรักษาความสม่ำเสมอของตำแหน่งและความลึกของการเจาะร่อง
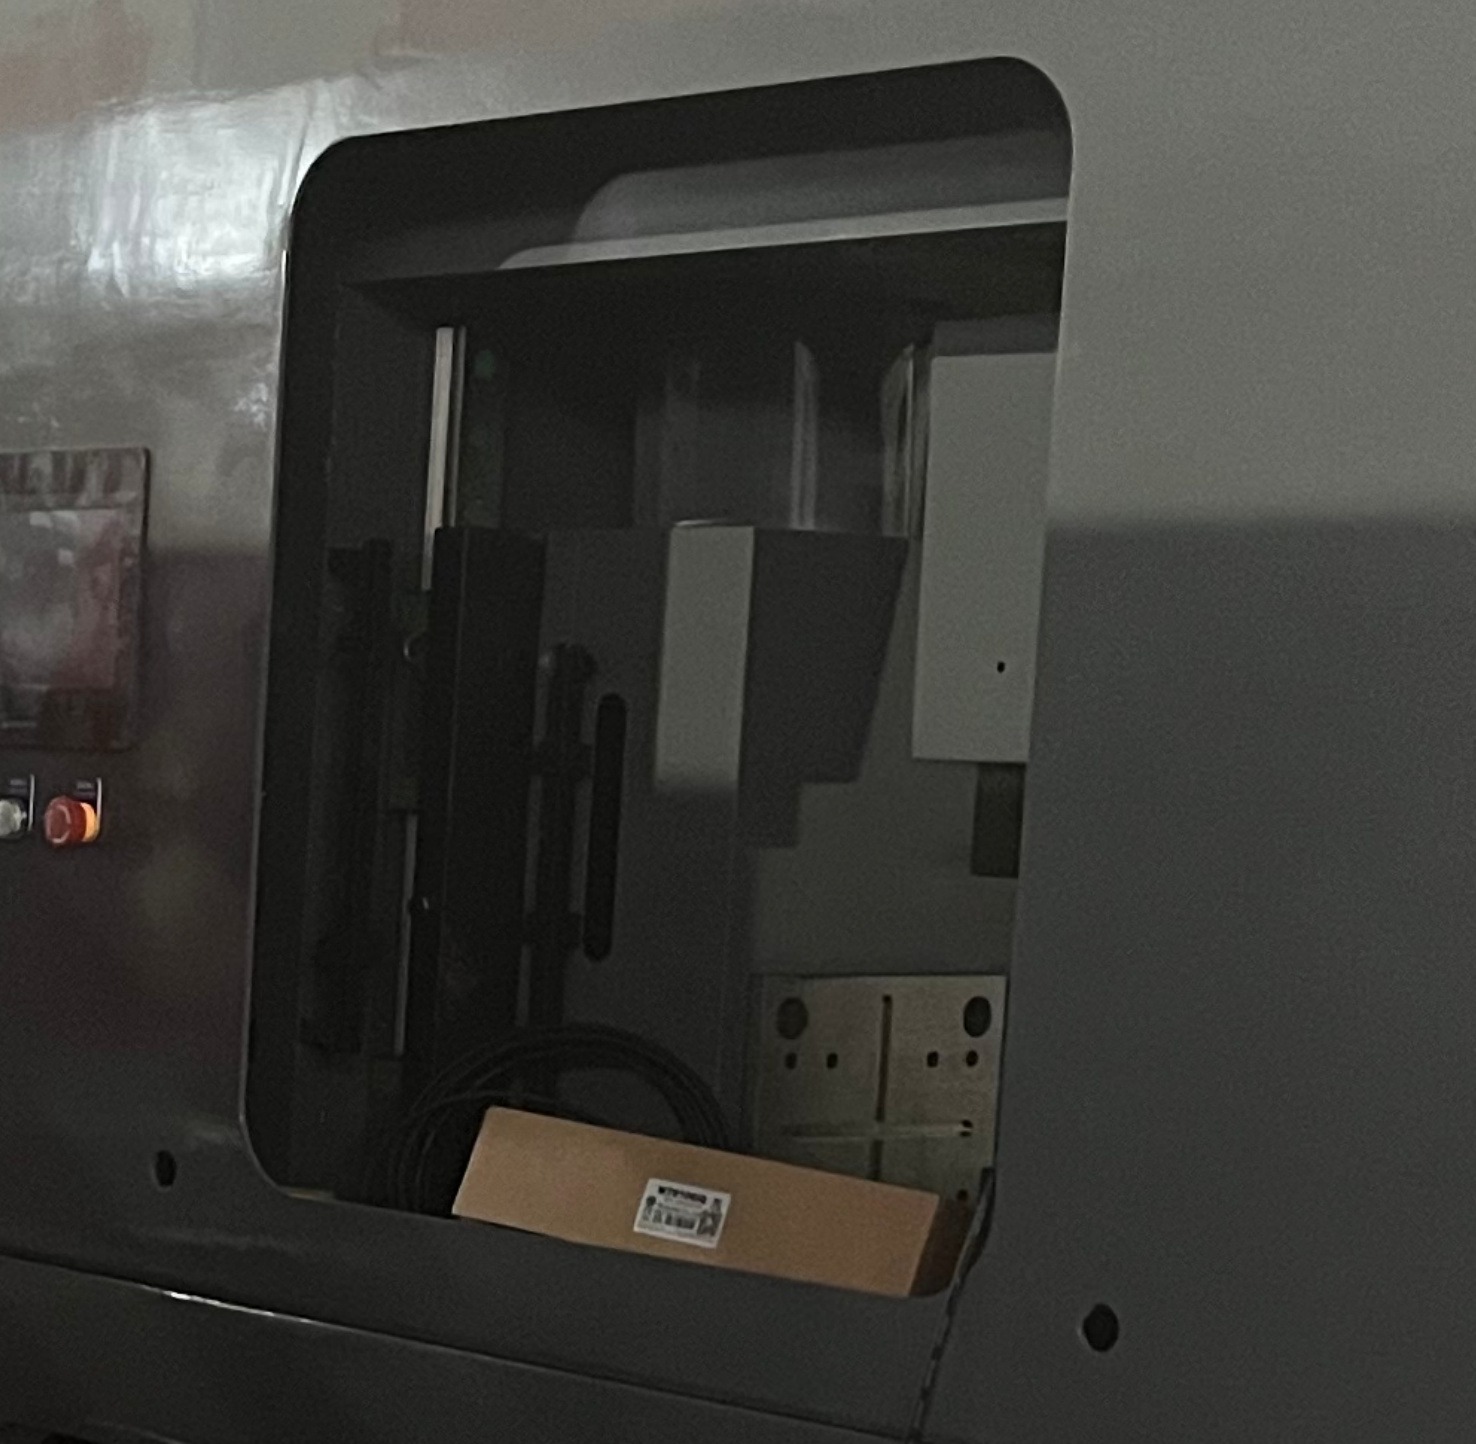
ระบบ PLC และอินเทอร์เฟซหน้าจอสัมผัสทำให้สามารถตั้งค่าพารามิเตอร์การแปรรูป เปลี่ยนโหมดการปฏิบัติงาน และจัดการกระบวนการผลิตได้อย่างสะดวก
เครื่องจักรนี้เหมาะสำหรับการประมวลผลแบบต่อเนื่องของแท่งพยุงศีรษะสำหรับเบาะรถยนต์ ช่วยลดงานที่ทำด้วยมือ ขณะเดียวกันก็เพิ่มประสิทธิภาพการผลิตและความสม่ำเสมอของผลิตภัณฑ์
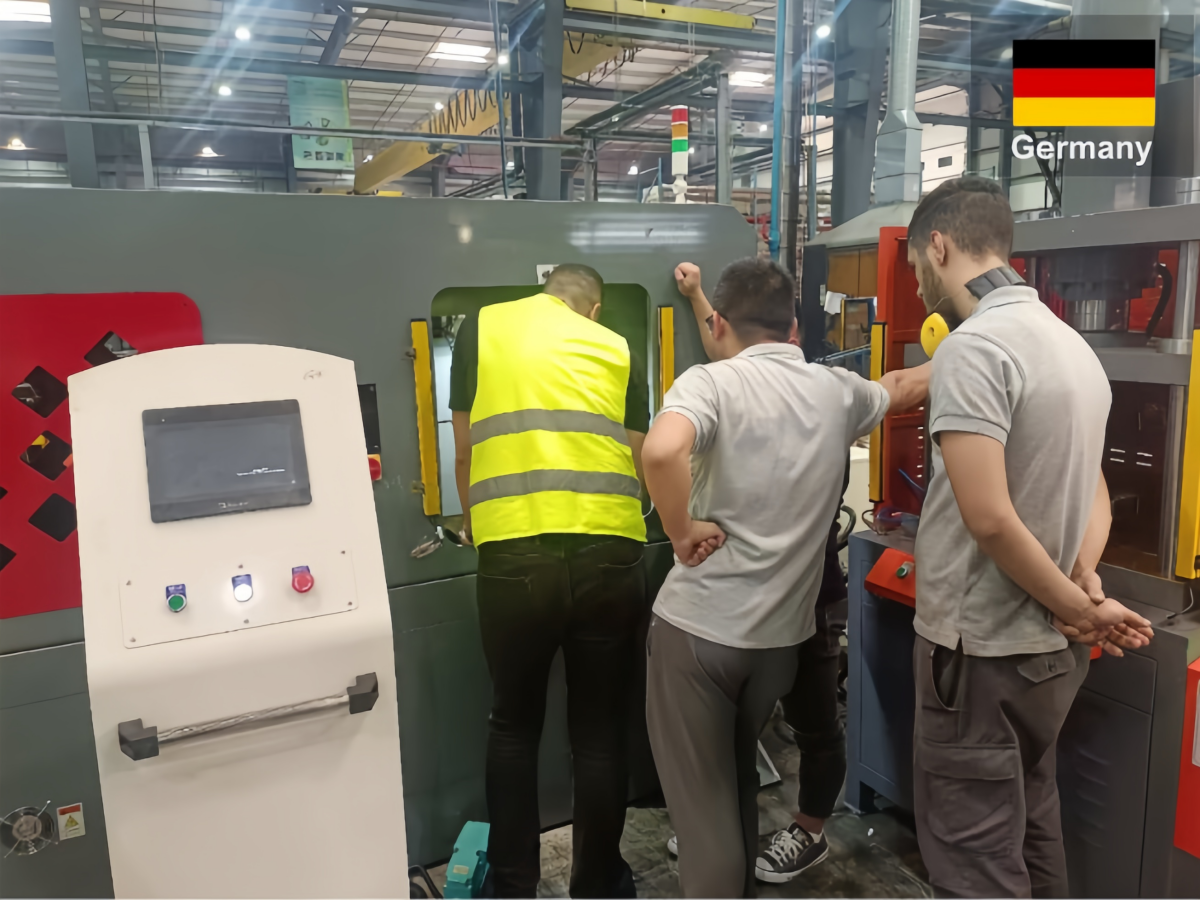
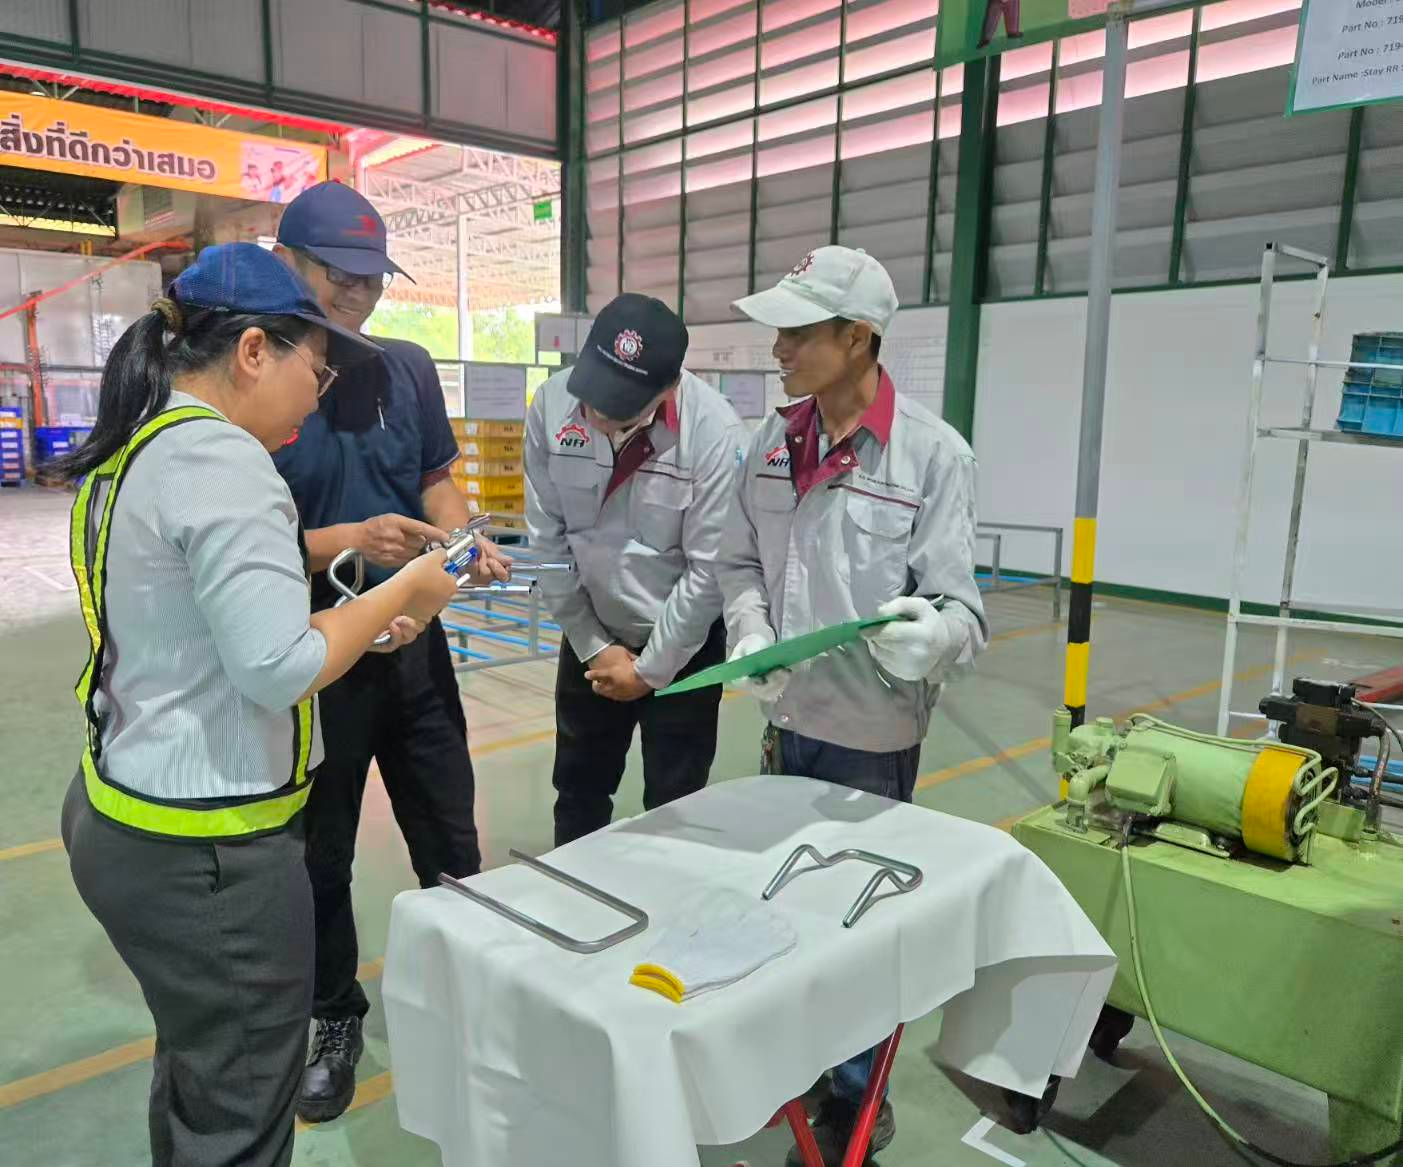
เพื่อแก้ไขปัญหาความลึกของร่องที่ไม่สม่ำเสมอ (ต้องอยู่ในช่วง ±0.1 มม.) ขอบคมเกินไป และต้นทุนแรงงานสูง ซึ่งเกิดจากการขึ้นรูปแบบดั้งเดิมในการผลิตก้านพยุงศีรษะสำหรับผู้จัดจำหน่ายชั้นหนึ่งรายใหญ่จากญี่ปุ่นในประเทศไทย บริษัทบาโอยู่ มัชชีเนอรี ได้จัดเตรียมโซลูชันการตัดร่องความแม่นยำสูงที่ผสานกระบวนการไส (broaching), รีด (rolling) และกดใส่ (press-in) เข้าด้วยกัน โดยใช้แผงควบคุมแบบสัมผัสที่ขับเคลื่อนด้วยระบบ PLC ร่วมกับระบบไฮดรอลิกทรงพลัง ทำให้เครื่องจักรสามารถขึ้นรูปชิ้นงานได้คุณภาพสูงภายในเวลาเพียง 6–12 วินาที โซลูชันนี้ไม่เพียงแต่รับประกันความสะอาดและความสม่ำเสมอของร่องได้อย่างเหนือระดับ แต่ยังรองรับการผลิตแบบยืดหยุ่นที่เป็นอัตโนมัติเต็มรูปแบบ ช่วยยกระดับคะแนนคุณภาพของผู้ผลิตรถยนต์ต้นทาง (OEM) ด้านความลื่นไหลและความปลอดภัยของการปรับตำแหน่งเบาะอย่างมีนัยสำคัญ

 EN








