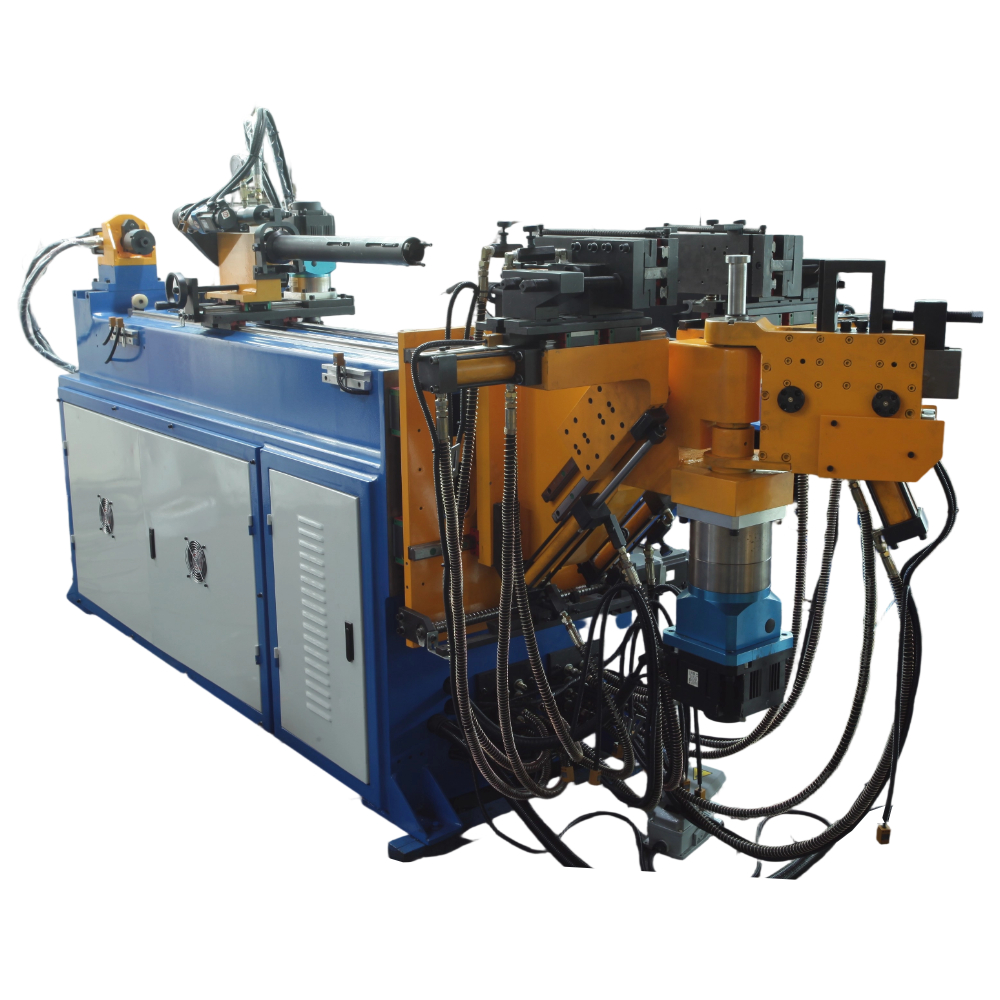


| Element | Imię i nazwisko | Jednostka | Dane | Uwagi | |
| 1 | Maksymalna zdolność gniecenia | mm | φ18 | ||
| 2 | Maksymalny promień zgięcia | mm | 80 | Możliwa produkcja zgodnie z wymaganiami klienta | |
| 3 | Minimalny promień gięcia | mm | Zależy od średnicy rury | ||
| 4 | Maksymalna długość podawania | mm | 2200 | Możliwa produkcja zgodnie z wymaganiami klienta | |
| 5 | Maksymalny kąt zgięcia | Stopień | 190 | ||
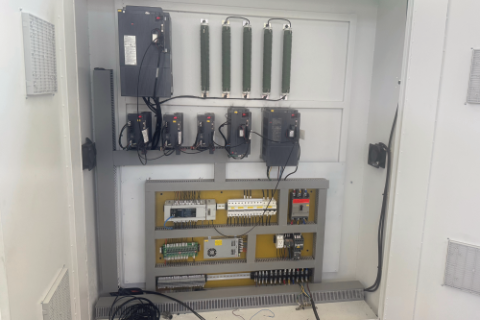
| 6 | Panel sterujący | PLC + ekran dotykowy | |||
| 7 | Jednostka gięcia | kawałek | 16 | ||
| 8 | Prędkość pracy | prędkość gięcia | Deg/sec | 200 | |
| Prędkość podawania | mm/sec | 1000 | |||
| 9 | Dokładność | zasilanie | mm | ±0.1 | |
| obrotowy | Stopień | ±0.1 | |||
| zgięcie | Stopień | ±0.1 | |||
| 10 | Moc silnika serwoprzyspieszeniowego do podawania | W | 750 | Mitsubishi Japonia | |
| 11 | Zasilanie silnika serwobieguna | kW | 1 | ||
| 12 | Moc silnika olejowego | KW | 3 | ||
| 13 | Maksymalna liczba jednostek magazynowych | grupa | 1000 | Można powiększyć zgodnie z wymaganiami | |
| 14 | Maksymalne ciśnienie | MPa | 10 | Regulowany | |
| 15 | System sterowania hydraulicznego | Zawór magnetyczny wymiany | Japonia Yuken | ||
| 16 | Zbiornik oleju | L | 250 | ||
| 17 | Chłodnia olejowa | L/min | 100 | ||
| 18 | Waga maszyny | Kg | 2000 | ||
| 19 | Rozmiar maszyny | mm | 2760×1200×1500 | Wymiary są wyłącznie w charakterze informacyjnym | |
| 20 | Czas gwarancji | miesiąc | 12 | ||
Maszyna obsługuje gięcie zarówno w lewo, jak i w prawo oraz może dostosowywać kierunek gięcia zgodnie z projektem rury olejowej. Jest odpowiednia do kształtowania rur pod wieloma kątami oraz w przestrzeni 3D, jednocześnie ograniczając konieczność powtarzania regulacji i ponownego pozycjonowania.
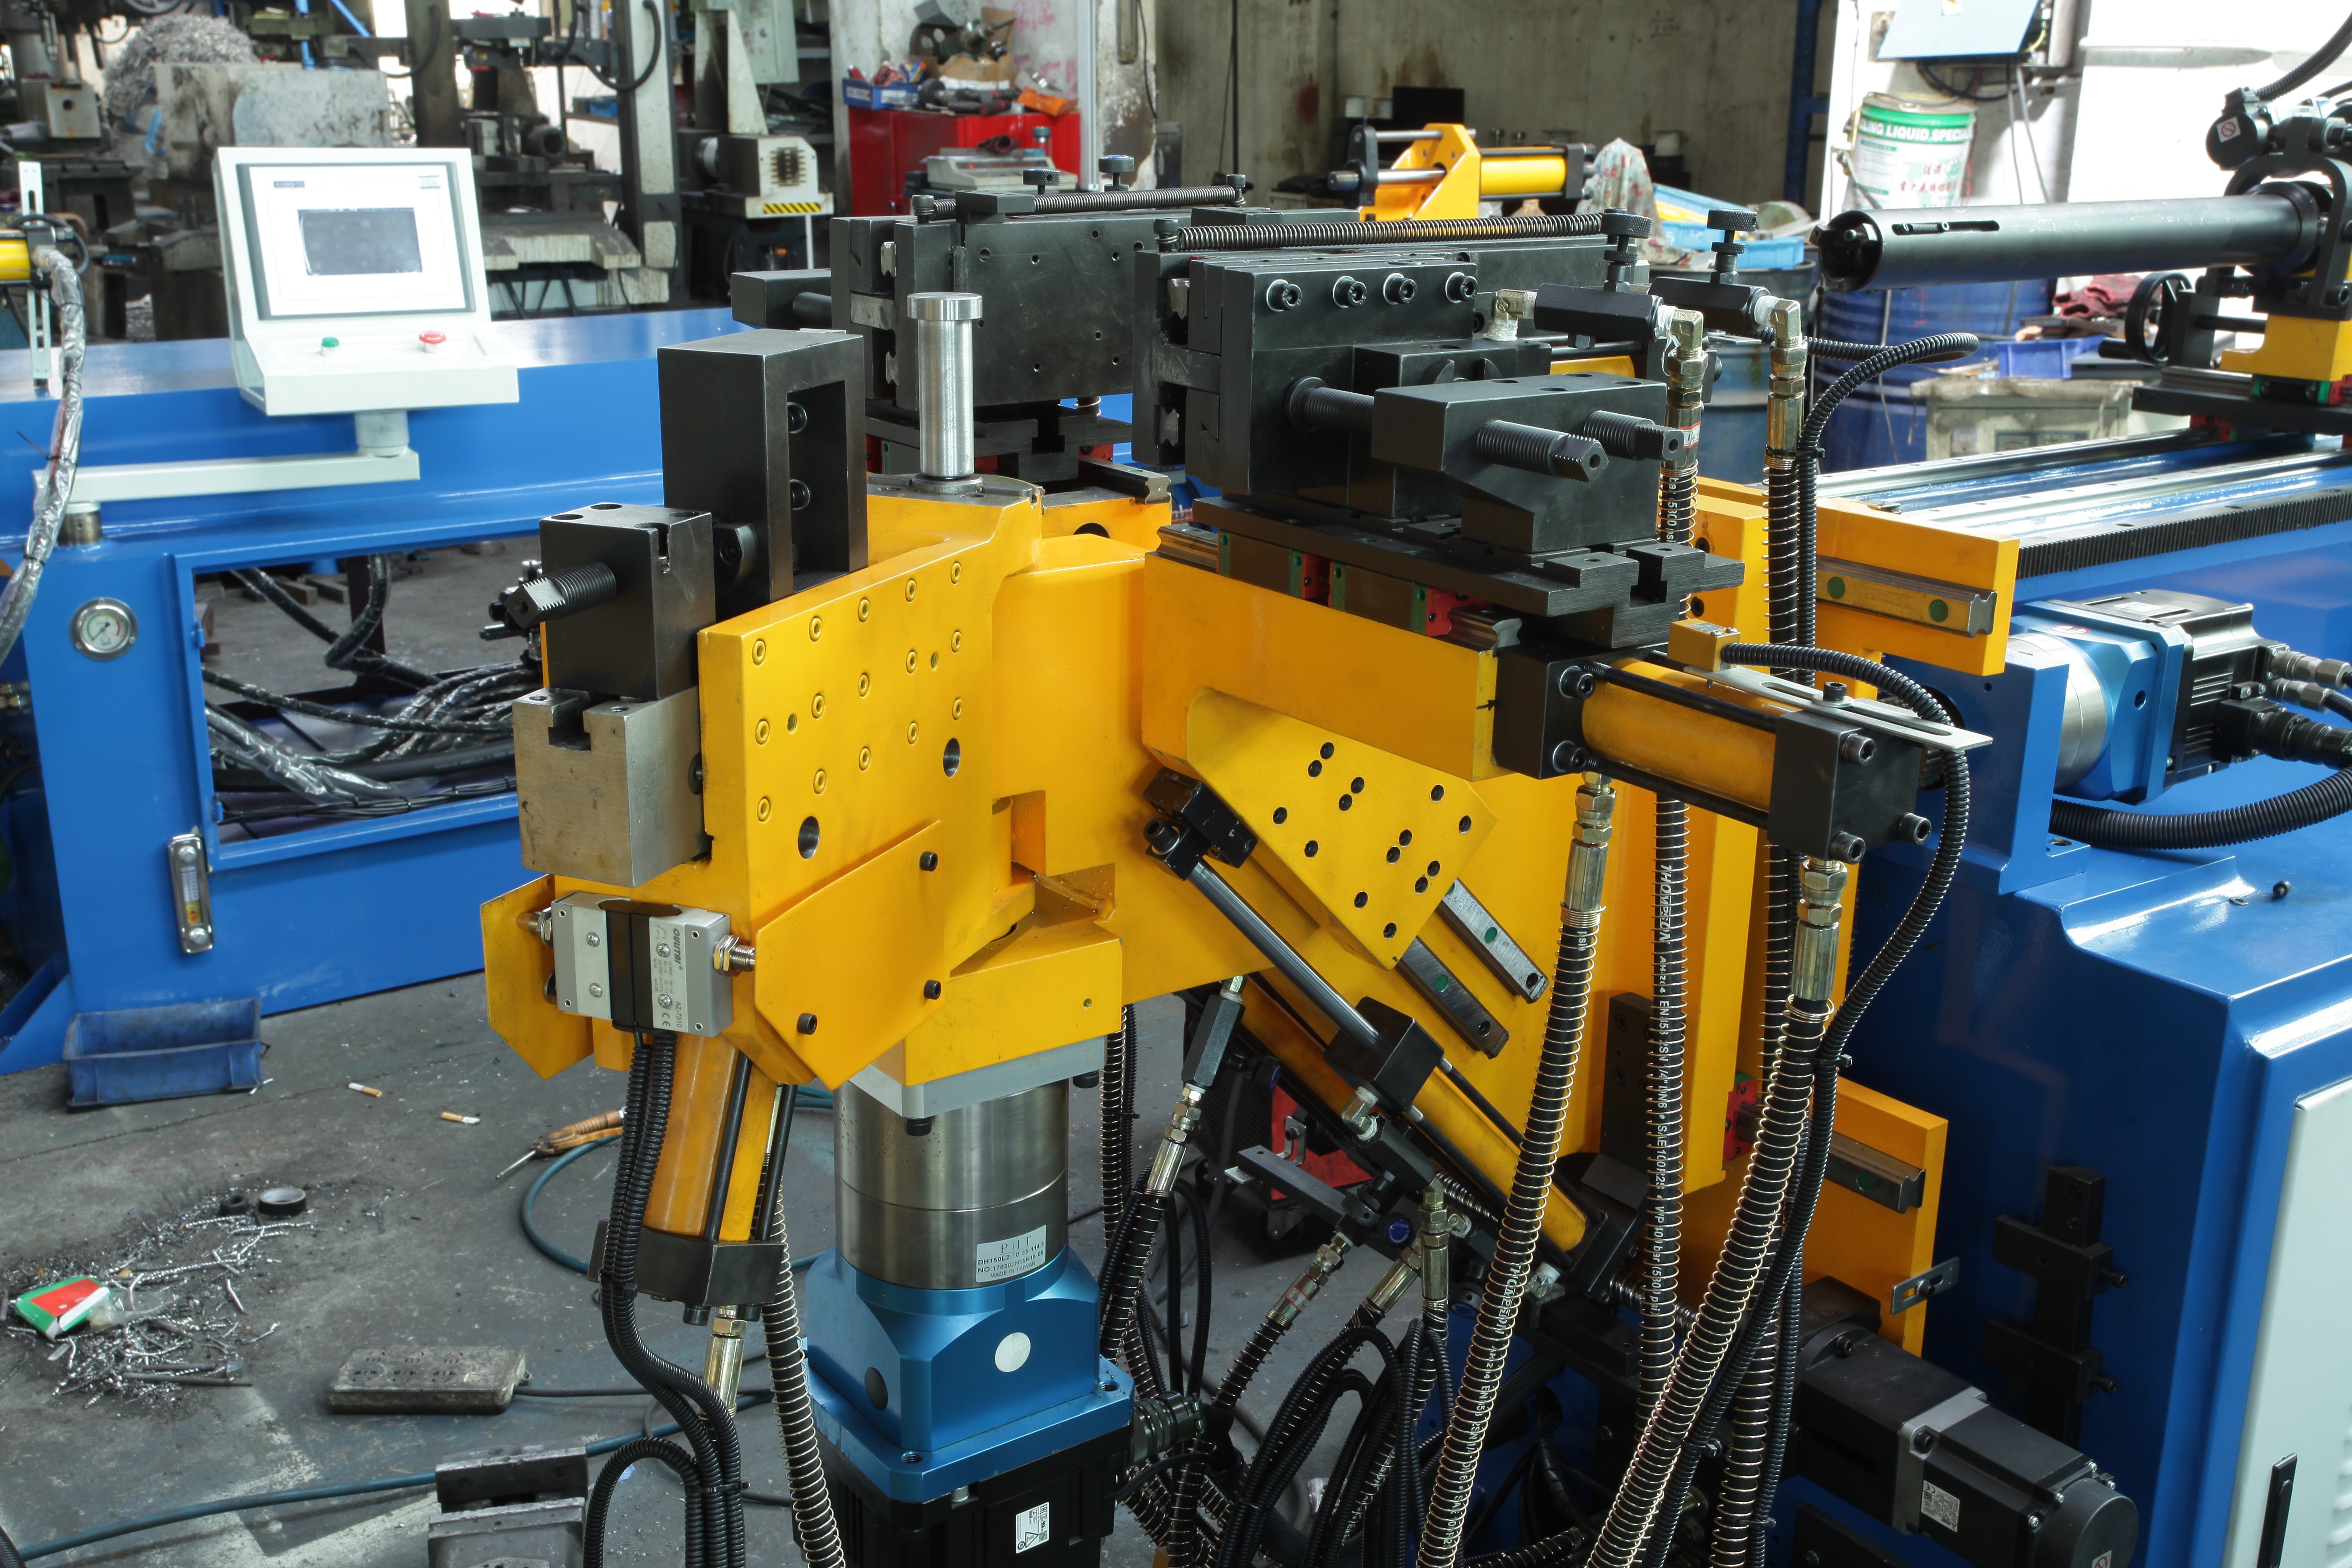
Załadunek, obrót i gięcie współpracują ze sobą, umożliwiając ciągłe kształtowanie złożonych ścieżek rurowych, co pomaga ograniczyć wahania procesu oraz utrzymać stałe wymiary i kąty.
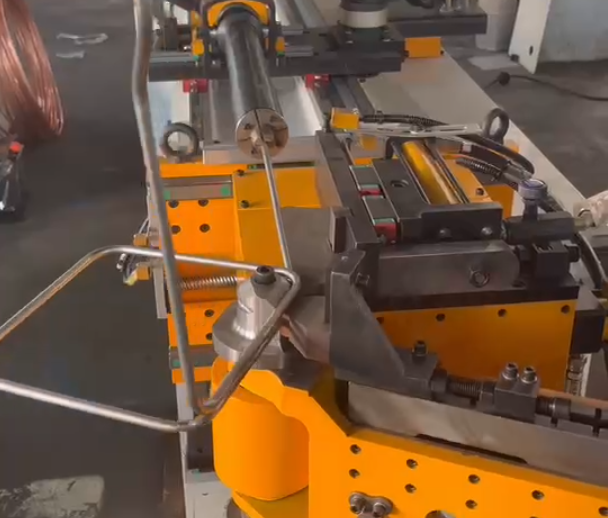
Maszyna obsługuje symulację 3D i umożliwia import rysunków projektowych w formacie 3D, co ułatwia wstępne zapoznanie się z trajektoriami gięcia oraz końcową korektę programu przed rozpoczęciem produkcji.
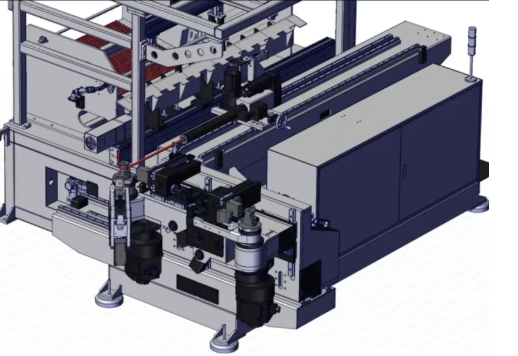
Maszyna wykorzystuje serwonapęd oraz sterowanie gięciem CNC. Na stronie podano maksymalną prędkość podawania wynoszącą 1000 mm/s oraz maksymalną prędkość gięcia wynoszącą 200°/s, co przyczynia się do skrócenia cyklu obróbki w przypadku produkcji seryjnej.
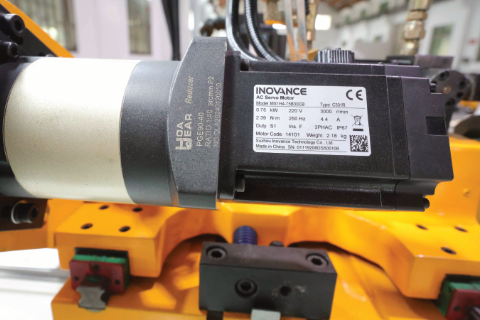
W specyfikacji na stronie podano dokładność podawania na poziomie ±0,1 mm oraz dokładność obrotu i gięcia na poziomie ±0,1°, co pomaga ograniczyć wahania wymiarowe i kątowe podczas produkcji seryjnej.

 EN








