
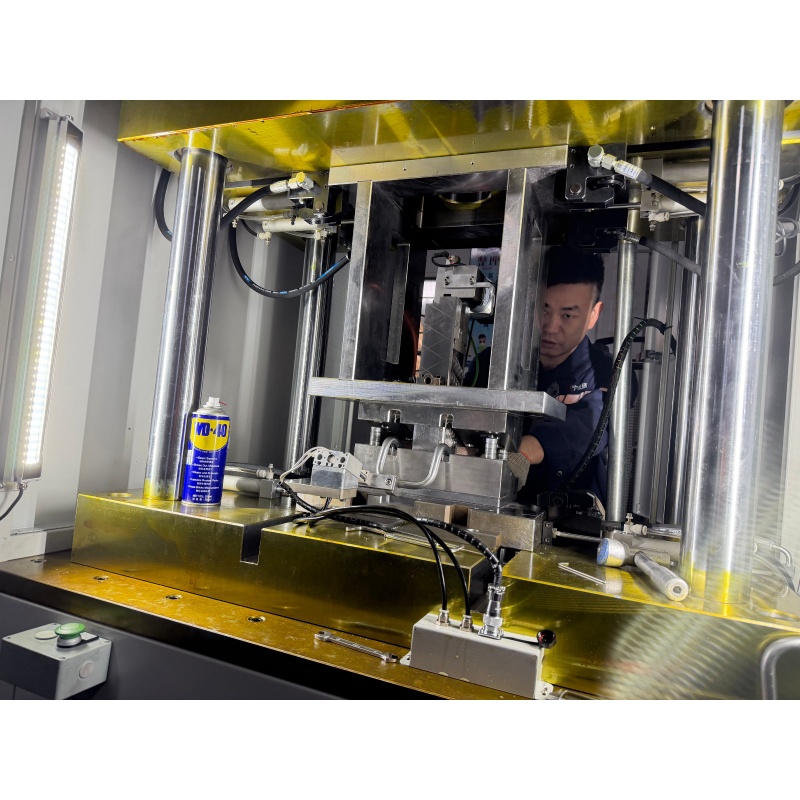
| № | Სახელი | Ერთეული | Პარამეტრი |
| 1 | Მაქსიმალური მილის დიამეტრი კბილის ჩაწოლისას | მმ | 18 |
| 2 | Მაქსიმალური მიცემის სიგრძე | მმ | Უზღვაროდ |
| 3 | Მაქსიმალური სიღრმე კბილის ჩაწოლისას | მმ | 3 |
| 4 | Მინიმალური მიწოდების სიგრძე | მმ | 50 |
| 5 | Მინიმალური შეკრეპის სიგრძე | მმ | 50 |
| 6 | Შეკრეპვის სვლა | მმ | 60 |
| 7 | Სამუშაო რიტმი | Ს | 6-12 |
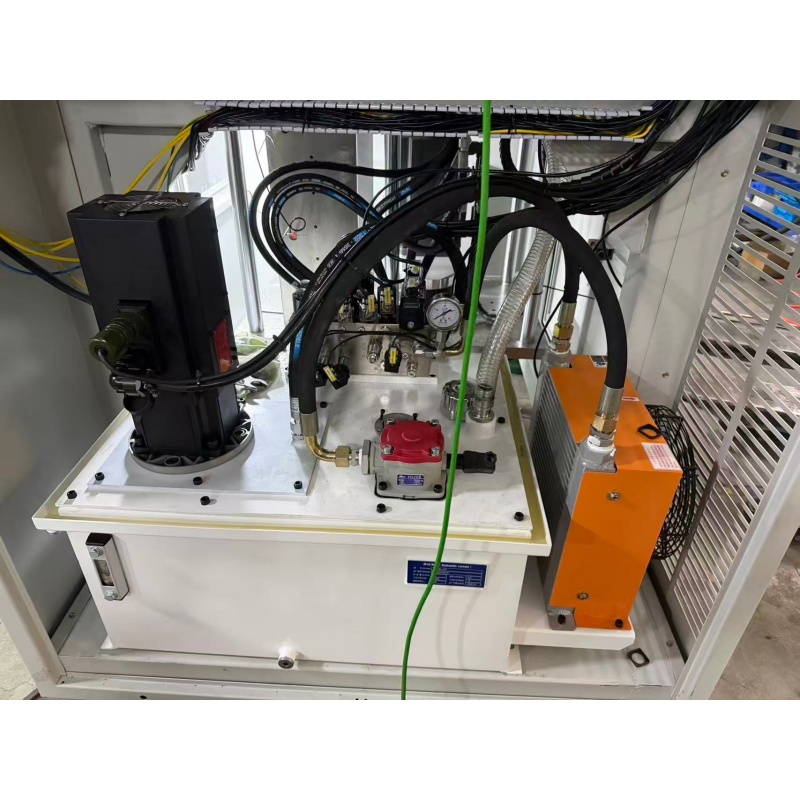
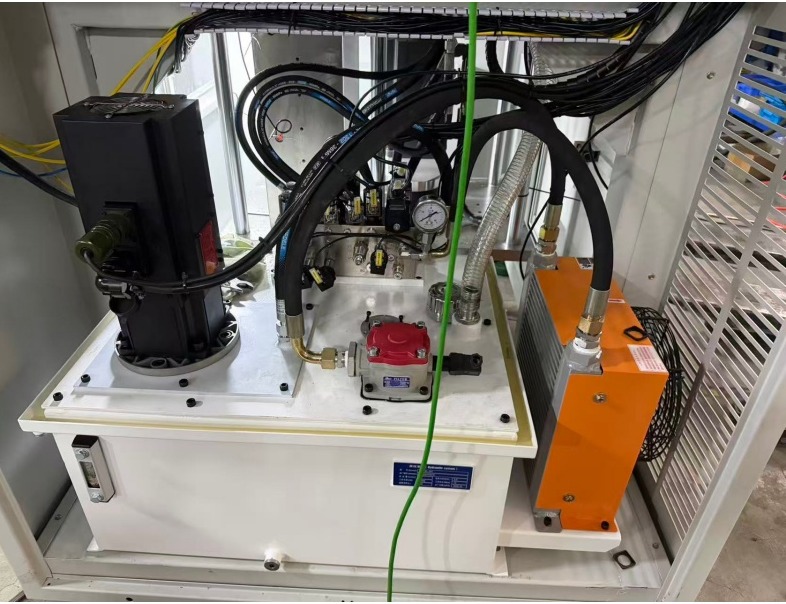
| 8 | Ზეთის პომპის ნაკადი | L⁄min | 19 |
| 9 | Კონტროლის სისტემა | PLC | |
| 10 | Მუშაობის ინტერფეისი | Ტაჩსკრინი | |
| 11 | Სა Gaussian მოტორის ძალა | hp | 22.25 |
| 12 | Ზეთის ცილინდრის სამუშაო წნევა | Kg/сm | 80-120 |
| 13 | Ზეთის წნევის ნომინალური სამუშაო წნევა | Kg/сm | 100 |
| 14 | Მანქანის მოცულობა | მმ | 2200*1200*1800 |
| 15 | Მანქანის წონა | კგ | 3500 |
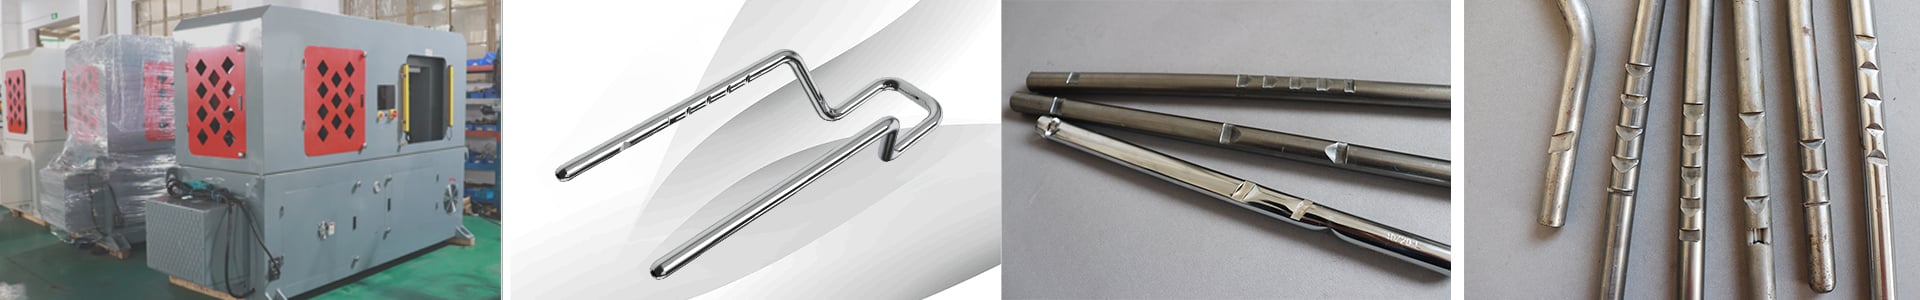
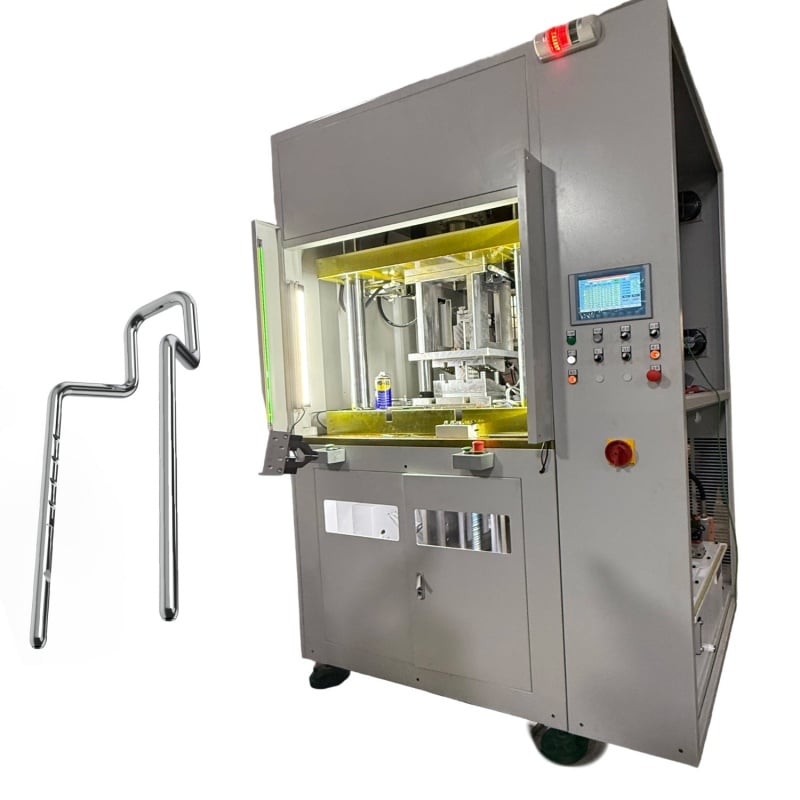
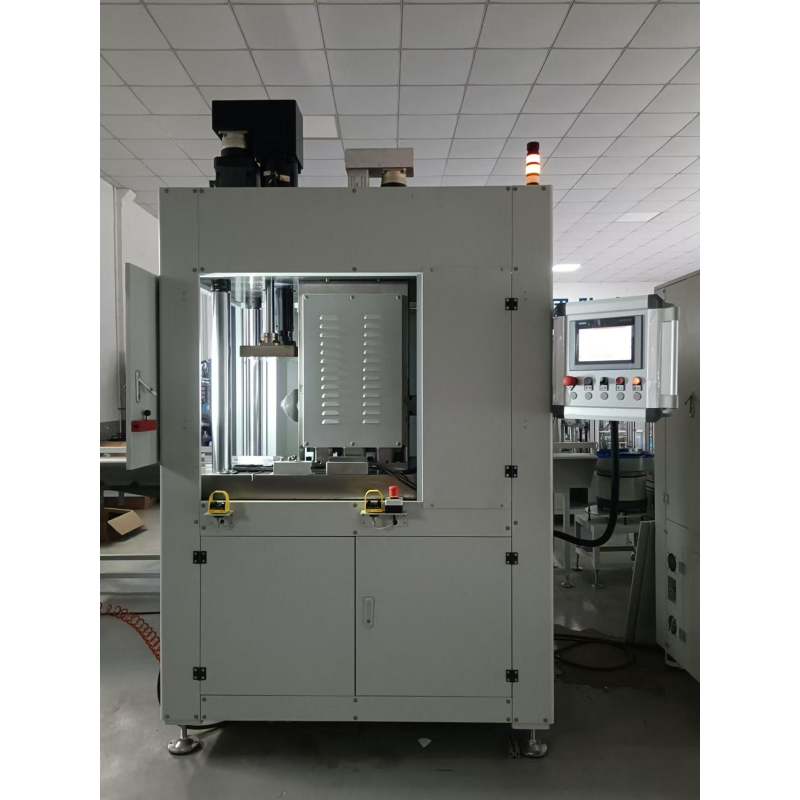
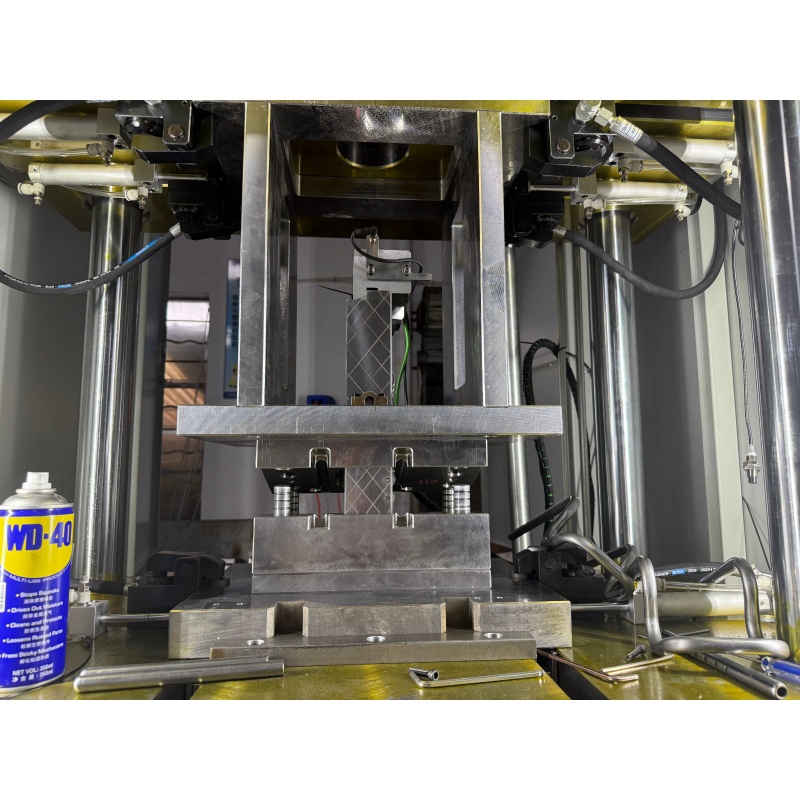
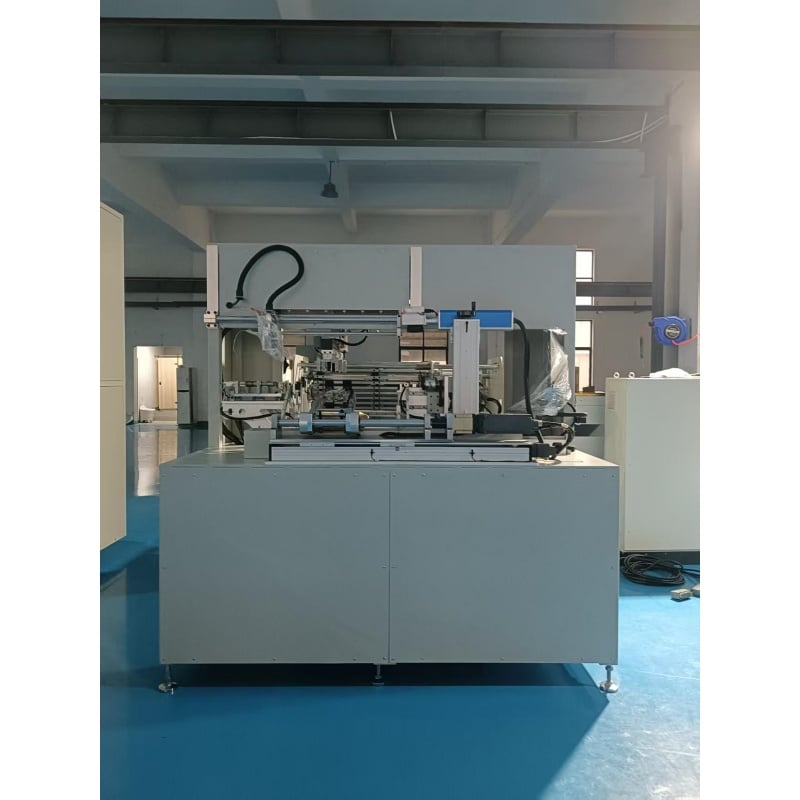
Მანქანა განკუთვნილია კონკრეტულად ავტომობილის თავის მხარდაჭერის ძელაკების ჩაჭრის მიზნით. ის უზრუნველყოფს სტაბილურ კბილების ფორმირებას პროდუქტის მოთხოვნების შესაბამად, რაც ხელს უწყობს თავის მხარდაჭერის ძელაკისა და დაკავშირებული კომპონენტების შესატყოვნებლობის გაუმჯობესებას.
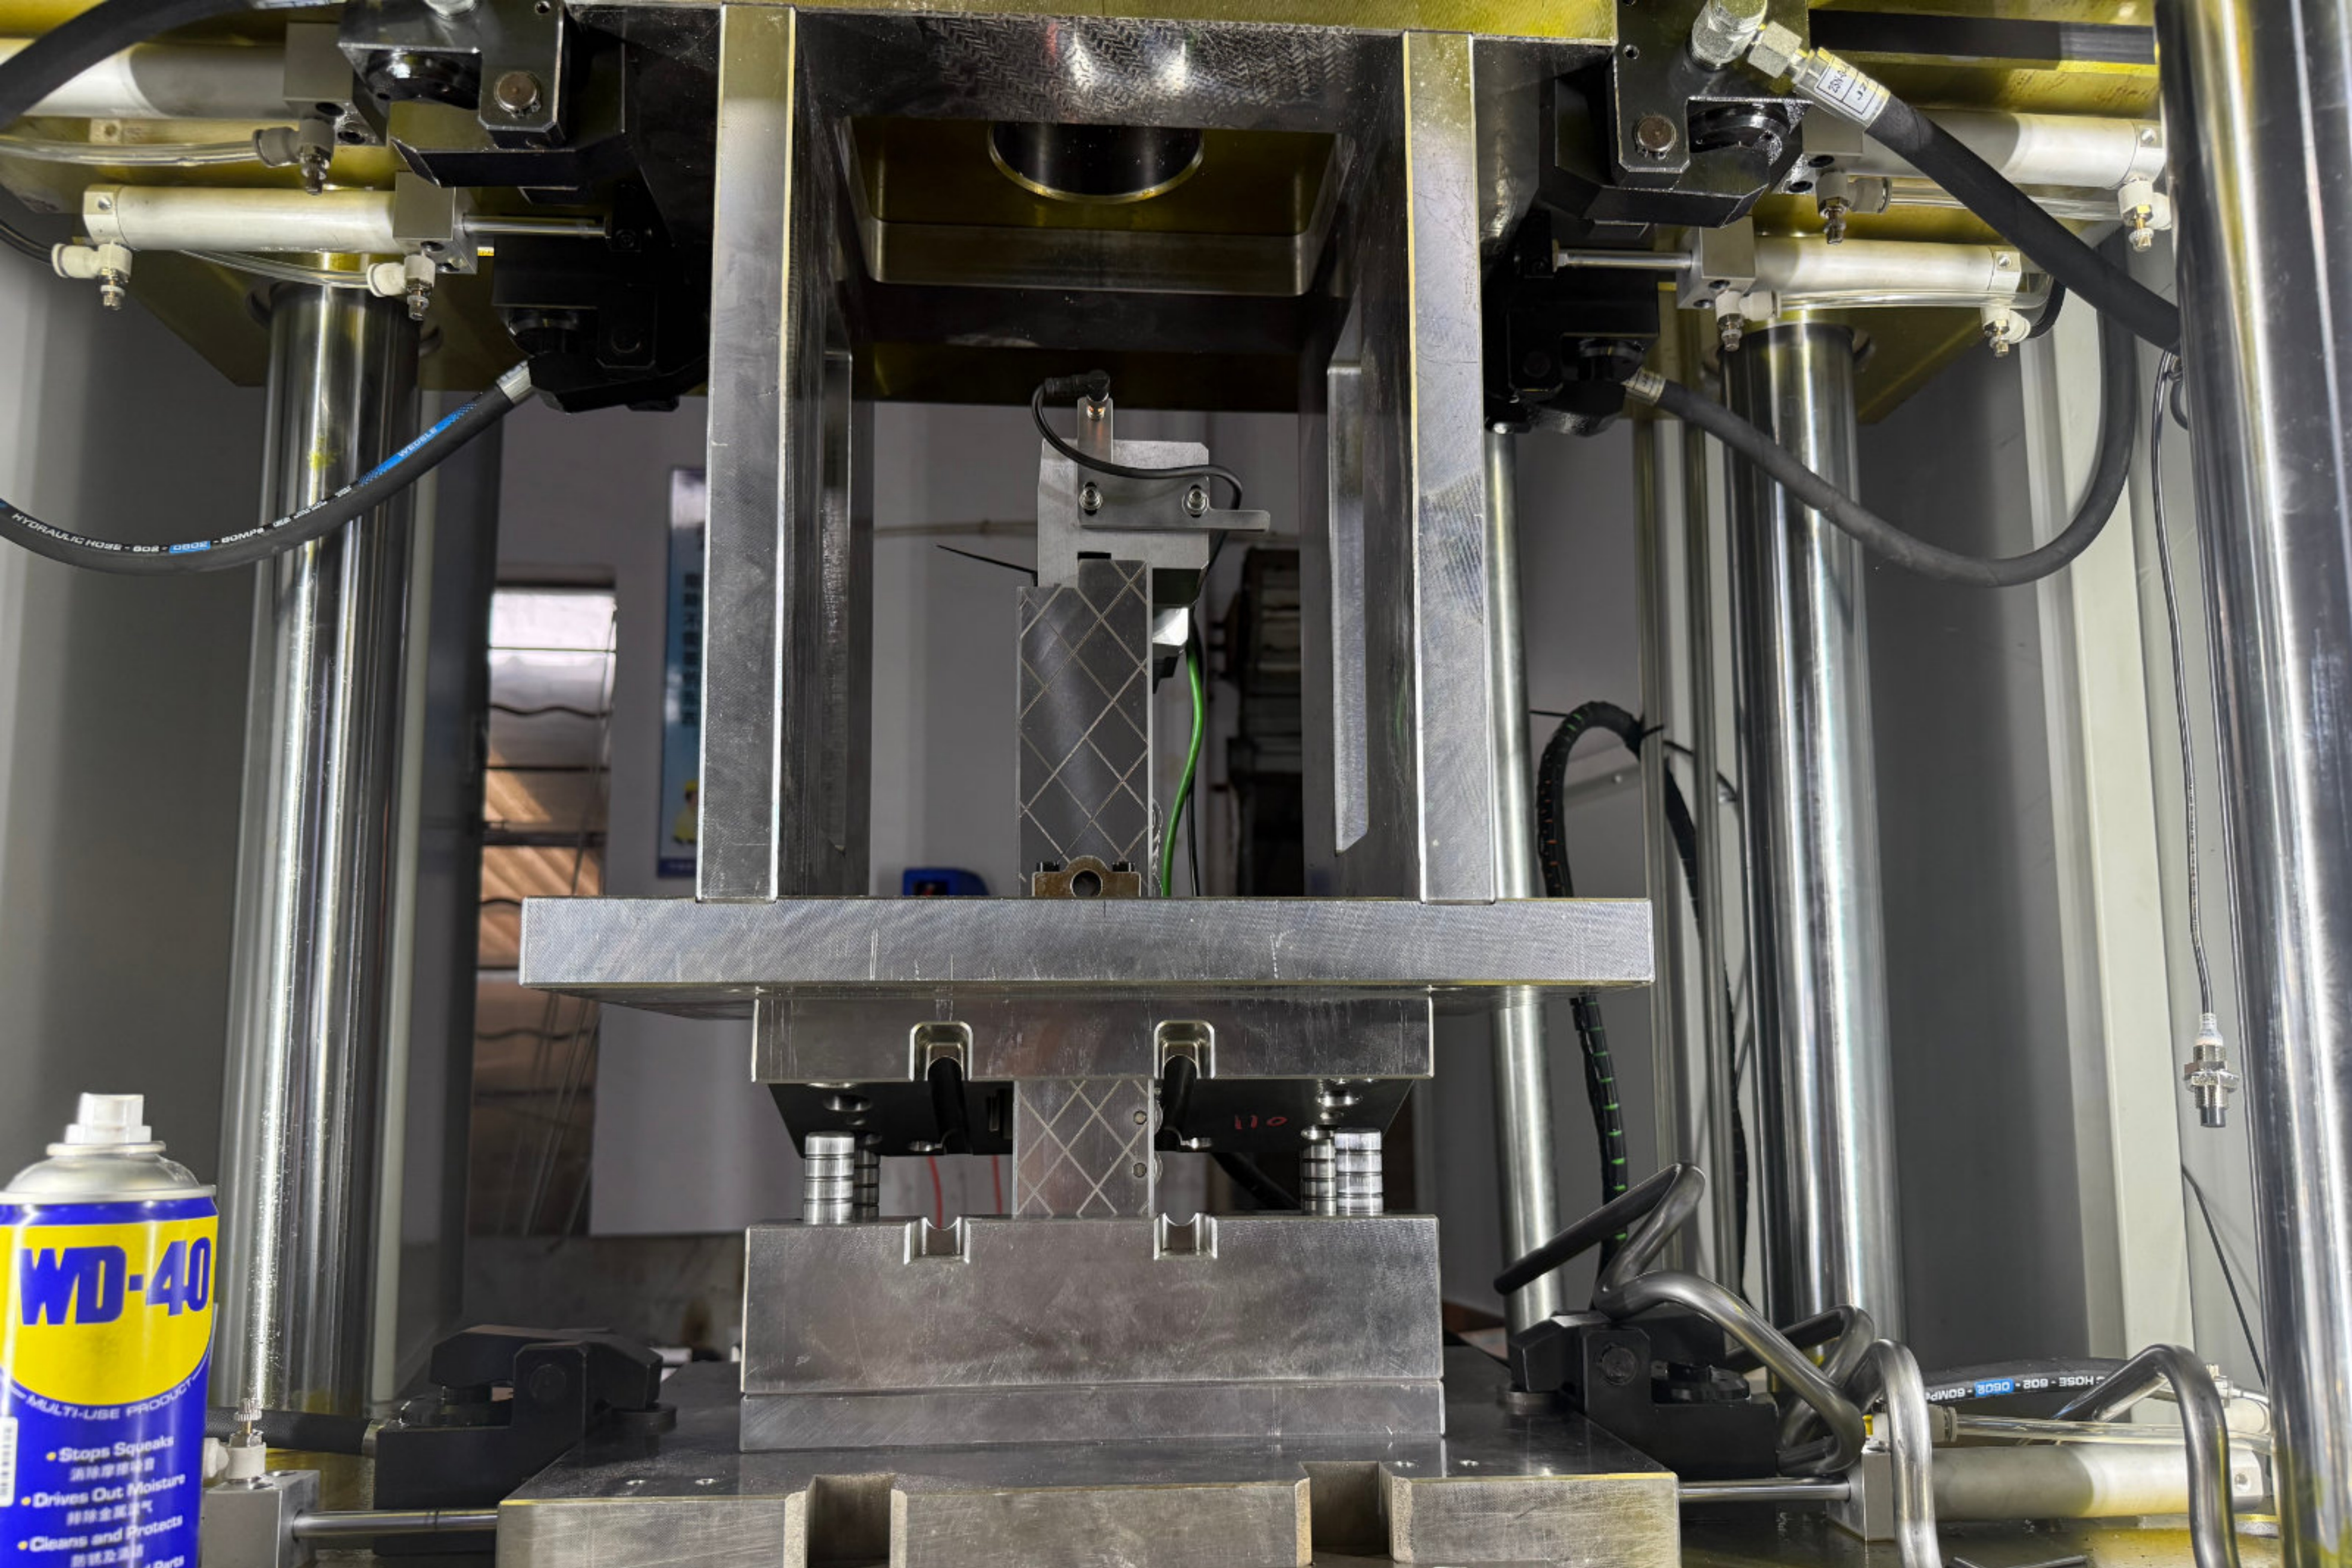
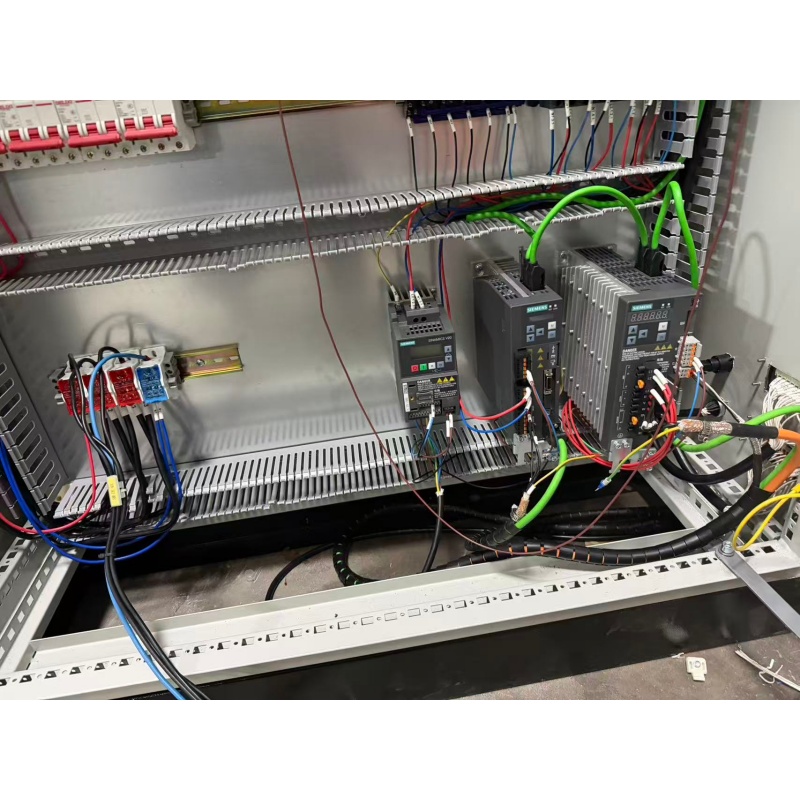
CNC კონტროლის სისტემა ხელს უწყობს მუდმივი ნოტჩინგის პოზიციებისა და მშაკველობის შედეგების შენარჩუნებაში, რაც ამცირებს წარმოების სერიებს შორის განსხვავებებს და ხდის მანქანას შესაფერებელს ავტომობილის კომპონენტების წარმოებისთვის.
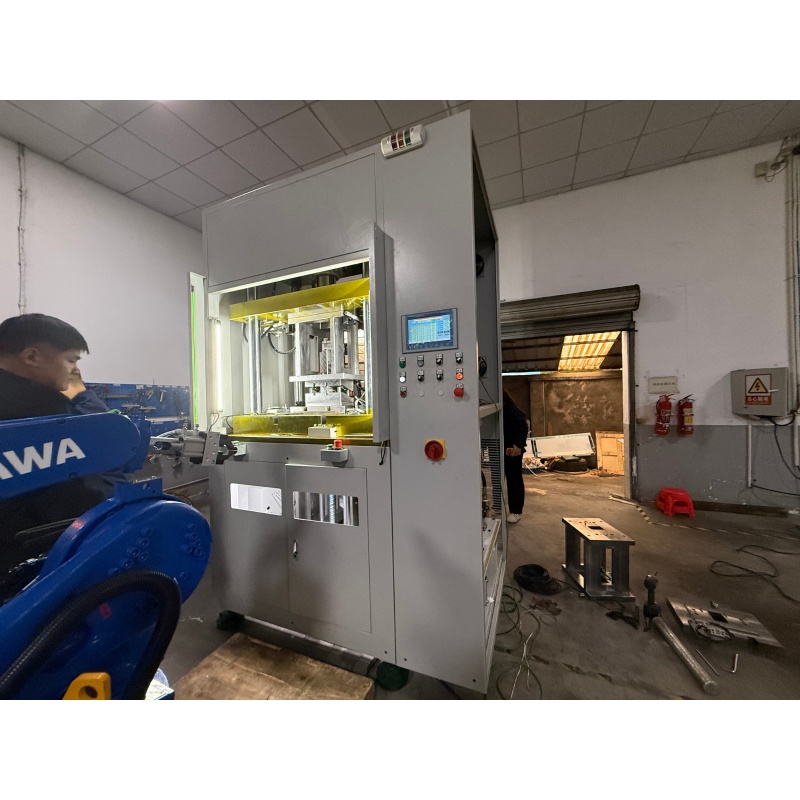
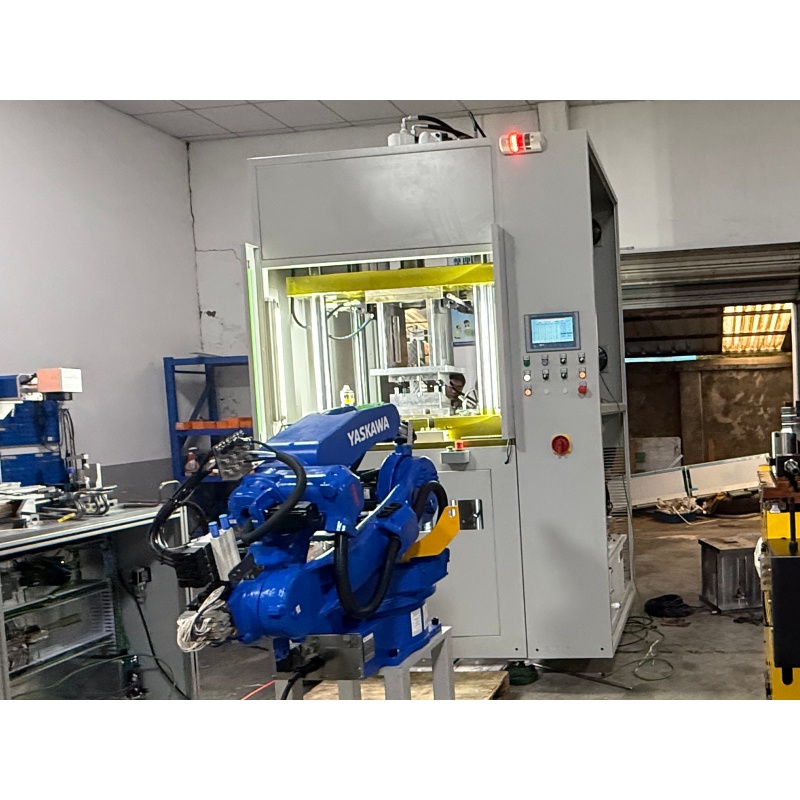
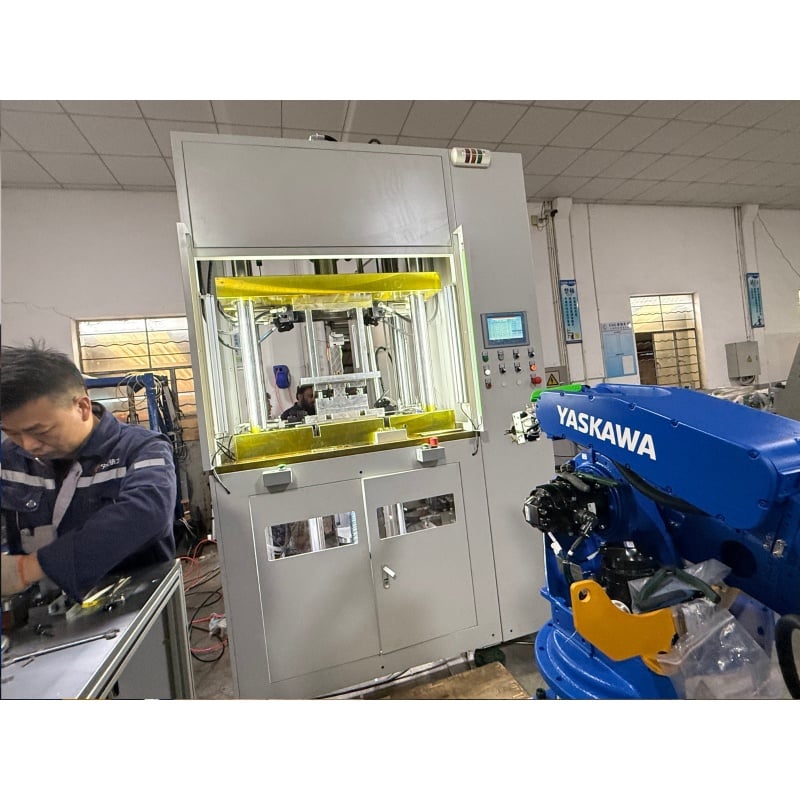
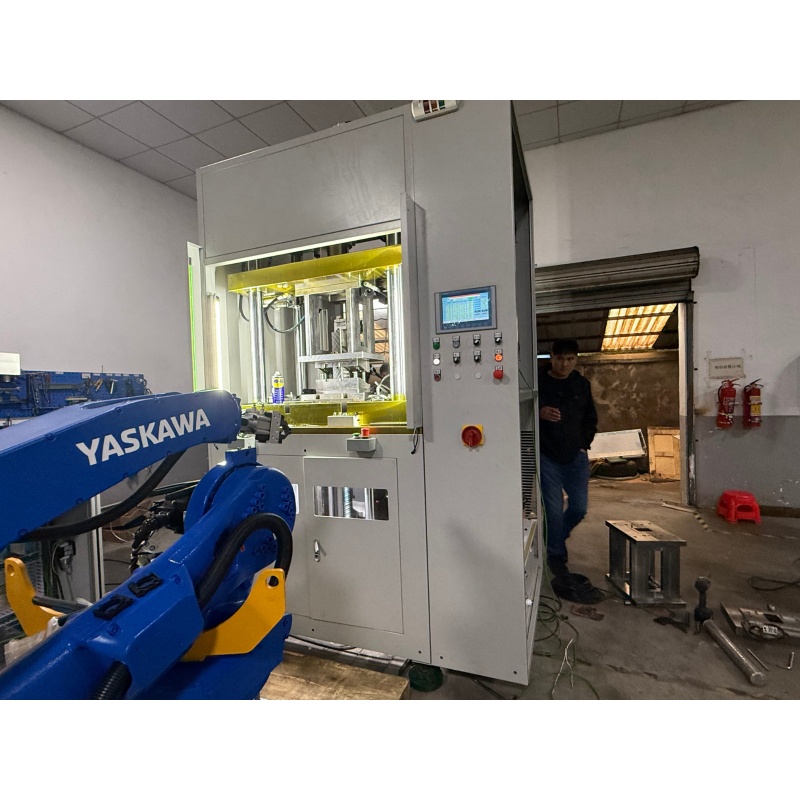
Მანქანა შესაფერებელია წარმოების ხაზებში ინტეგრაციისთვის და შეიძლება დაახლოებით შეამციროს თითოეული ნაკეთობის დამუშავების ციკლი, გაზარდოს გამოშვება და დააკმაყოფილოს ავტომობილის ნაკეთობების ინდუსტრიის უწყვეტი სერიული წარმოების მოთხოვნები.
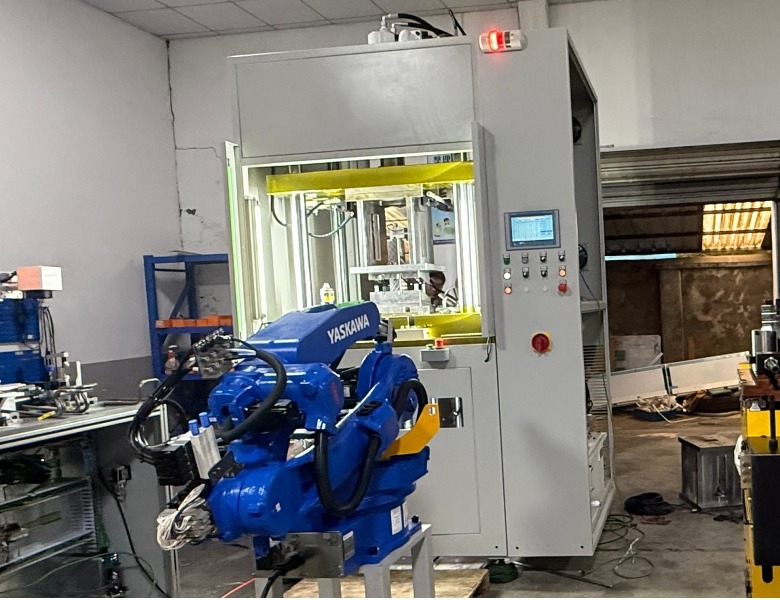
Მანქანა შეიძლება იყოს ავტომობილის თავის მხარდამჭერის სადგენის წარმოების პროცესში სპეციალიზებული ნოტჩინგის ერთეული. იგი შეიძლება ინტეგრირდეს წინა და უკანა ეტაპებთან ერთად, რათა მოემსახუროს უფრო გლუვი ავტომატიზებული სამუშაო ნაკადაგის მხარდაჭერას.
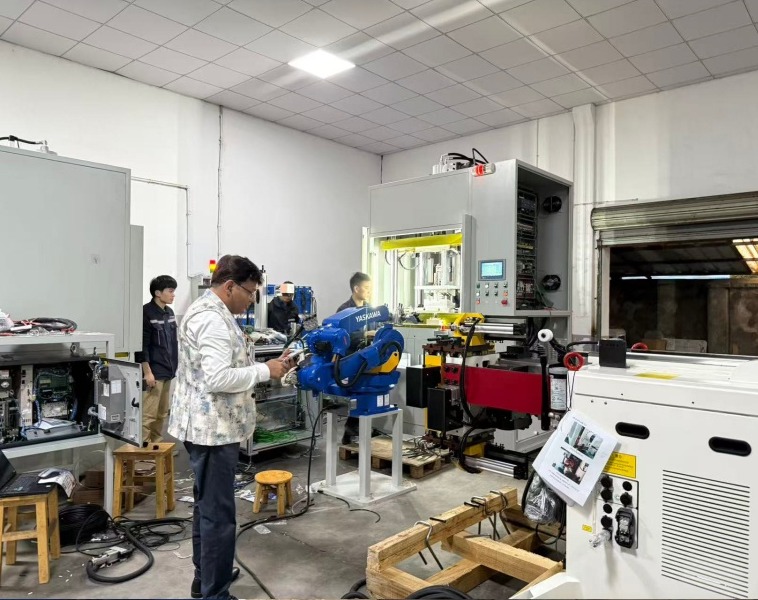
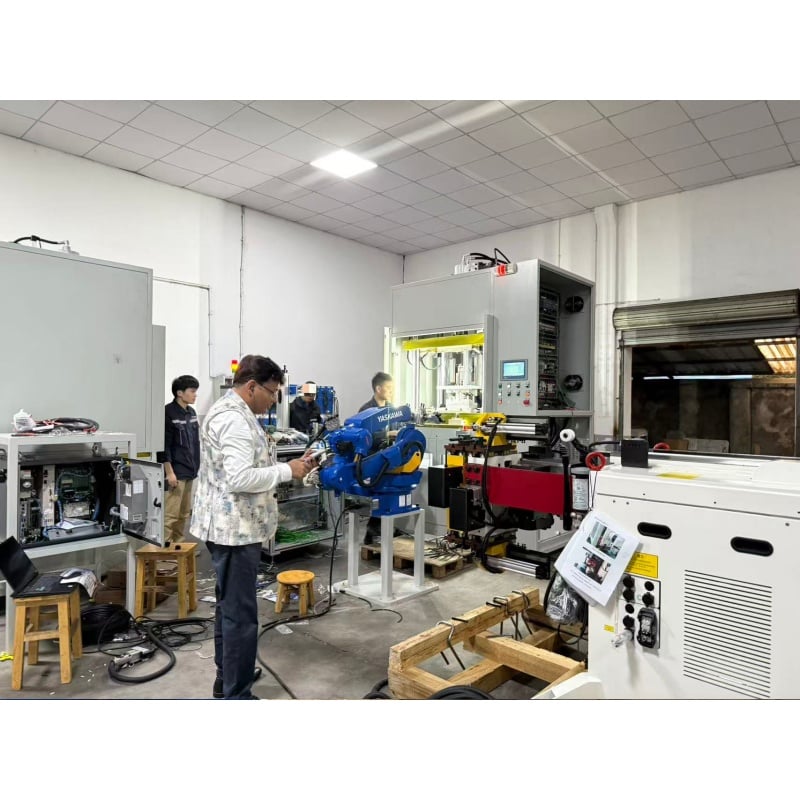
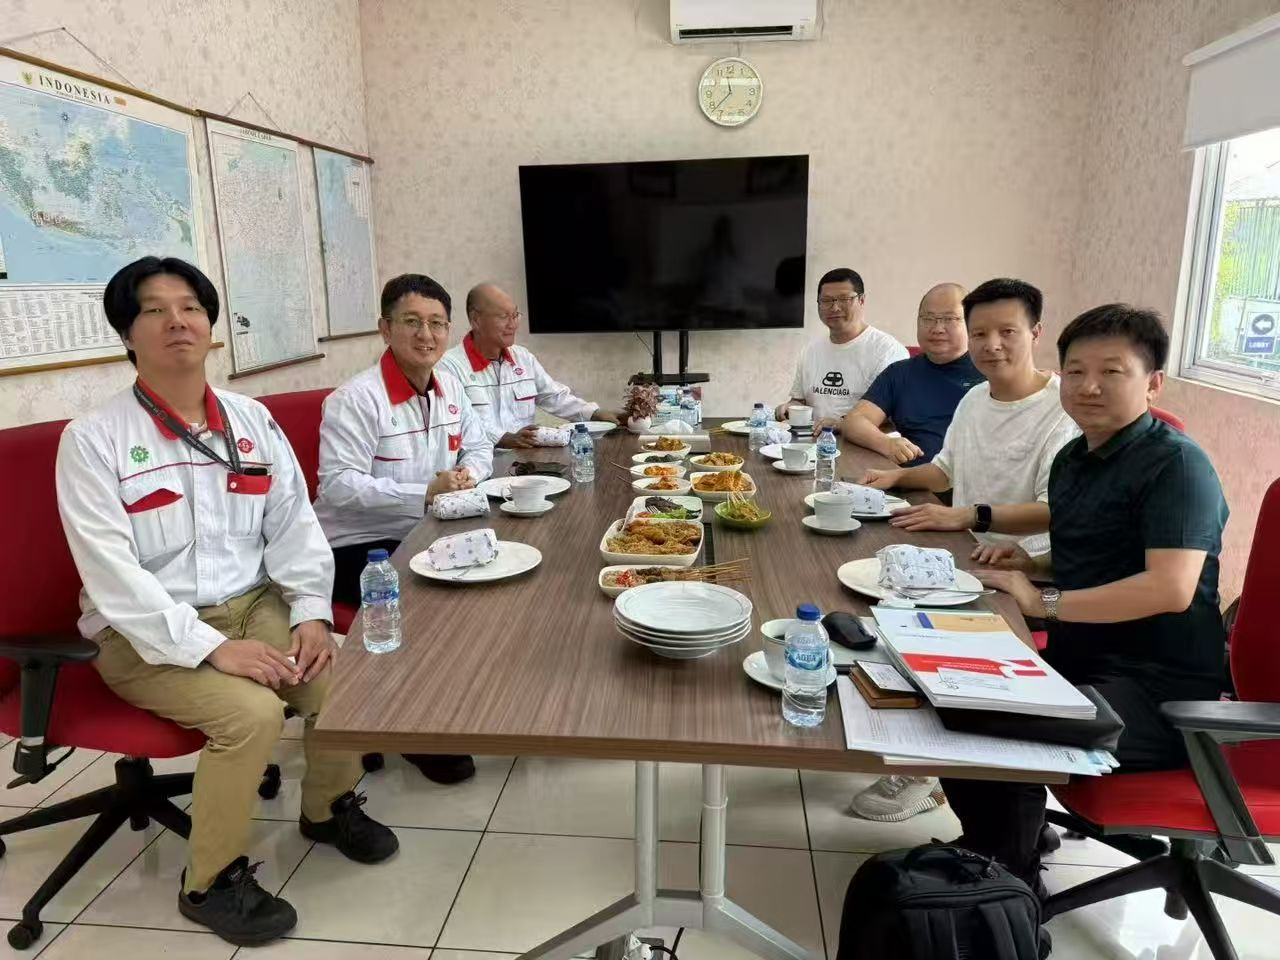
Რათა გადაელახა არასტაბილური ღრმასის, ზედმეტი ბორბალების და ცუდი სტაბილურობის გამოწვევები ინტენსიური წარმოებლის პირობებში ტაილენდში მდებარე წამყვანი იაპონური Tier-1 მომწოდებლისთვის, Baorui Machinery გამოიყენა BR-18CNC ჰიდრავლიკური ავტომატური ღრმასის ამოღების ამოხსნა; სიზუსტის ჰიდრავლიკური მარეგულირებლისა და ბორბალების გარეშე დამუშავების ტექნოლოგიის გამოყენებით ჩვენ მივაღწიეთ ტექნიკურ გადატევას. ეს ამოხსნა უზრუნველყო ღრმასის სიზუსტეს (მაქსიმუმ 3 მმ ღრმასი) და ზედაპირის დასრულებას, რათა სრულად შეესატყოს OEM-ის ძალზე მკაცრ სტანდარტებს სასხლელოს რეგულირების სიმუშავეში, ხოლო სრული ავტომატიზაციის შედეგად წარმოების ციკლები მნიშვნელოვნად გაუმჯობესდა, რამაც მომხმარებელს საშუალება მისცა მიეღო მისი ძირეული მომწოდებლის სტატუსი მსოფლიო ავტომობილის სასხლელოს სისტემების ჯაჭვში ნულოვანი დეფექტის მიწოდებით.

 EN








