
Ელემენტი |
Სახელი |
Ერთეული |
Მონაცემი |
Შენიშვნა |
|
1 |
Ცილინდრული ფორმირების ძალა |
Ტონა |
20 |
Მაქსიმუმ 26 ტონა |
|
2 |
Მაქსიმუმ ფორმირების დიამეტრი |
მმ |
∅133×2.0 |
Დიამეტრი *სისქე |
|
3 |
Მინიმუმ ფორმირების დიამეტრი |
მმ |
∅30X2.0 |
|
|
4 |
Მინიმალური ფორმირების სიგრძე |
მმ |
30 |
|
|
5 |
Მაქსიმალური ფორმირების სიგრძე |
მმ |
Შეზღუდვა არ არის |
|
|
6 |
Მანქანის სიმაღლე |
მმ |
1150 |
|
|
7 |
Პროდუქტის გადამუშავება დრო |
ს |
~18 |
Მონაცემთა შესაბამისად გრაფიკი |
|
8 |
Ხელსაწყოს შეცვლის დრო |
წუთი |
~10 |
|
|
9 |
Განმეორებითი პოზიცია სიზუსტე |
Გარე დიამეტრი გამობულონის |
მმ |
±0.2 |
Გამობულონის ფორმირება მუშაობის ნაწილი დაშვებული გადახრა |
|
Გამობულონი კონტური |
მმ |
0.2 |
|
||
|
გამობულონი შესუსტება |
მმ |
≤20% |
|
||
|
|
|
|
||
10 |
Პროცესი კონტროლი ტიპი |
Გარე დიამეტრი გამობულონის |
|
Ცილინდრი + ენკოდერი + ინსტრუმენტები |
|
|
Გამობულონი კონტური |
|
Ცილინდრი + ენკოდერი + ინსტრუმენტები |
|
||
გამობულონი |
|
Ხელსაწყოები |
|
||
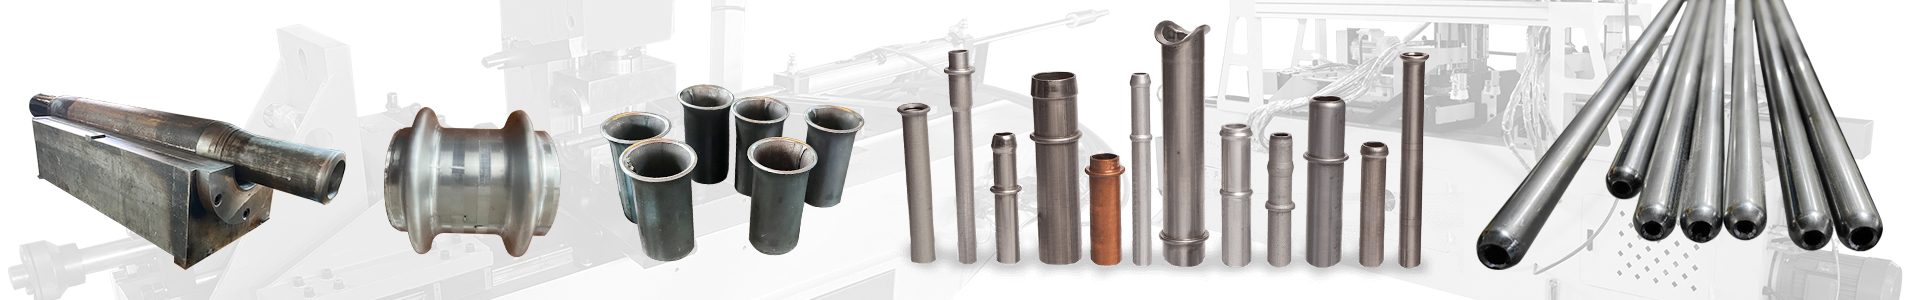
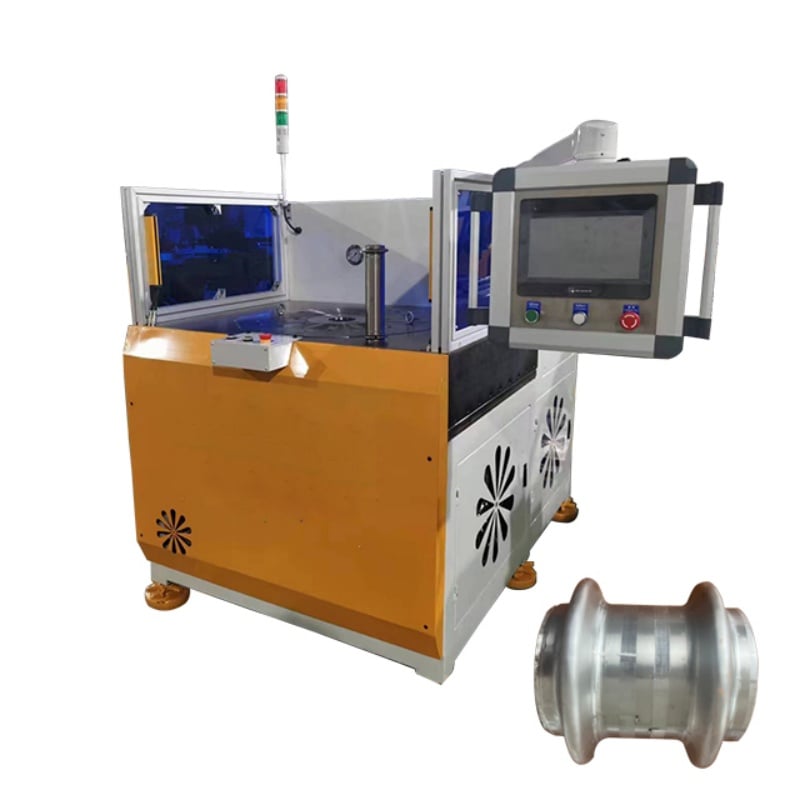
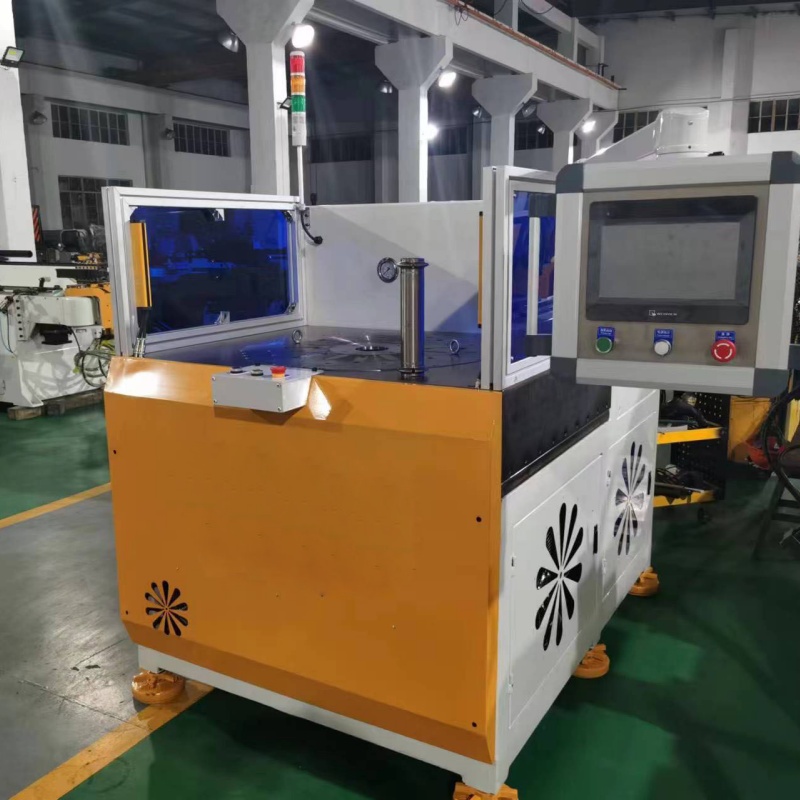
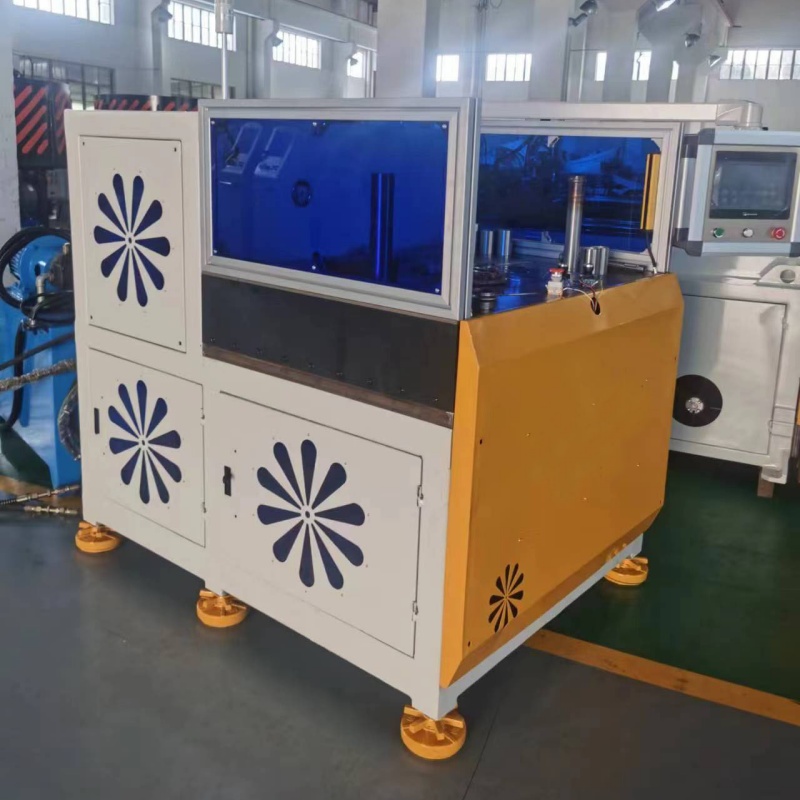
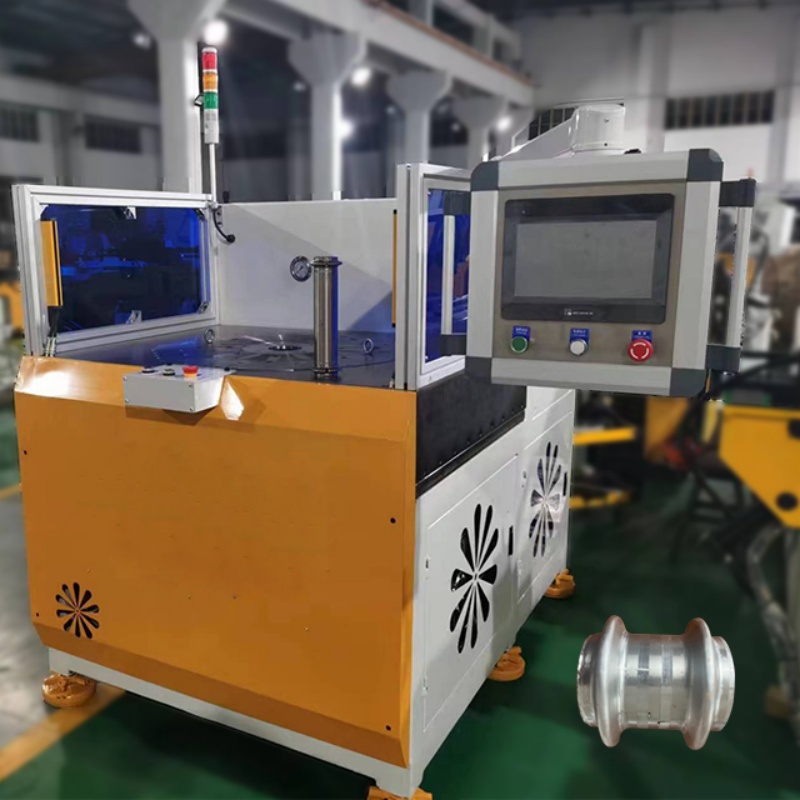
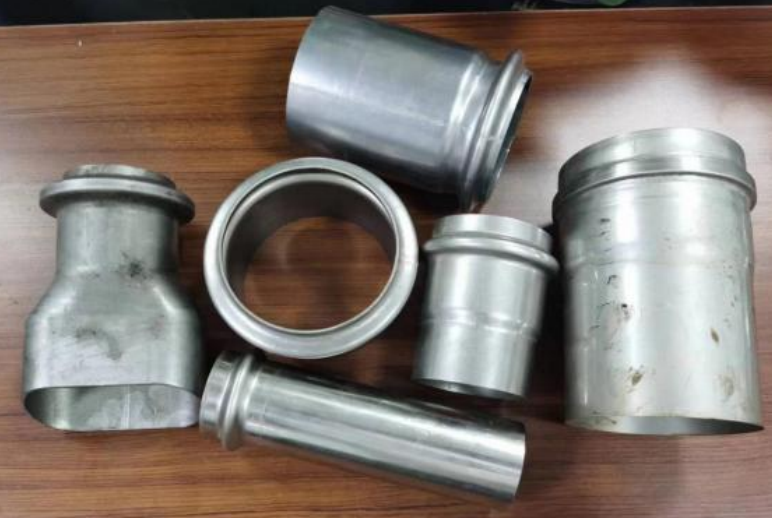
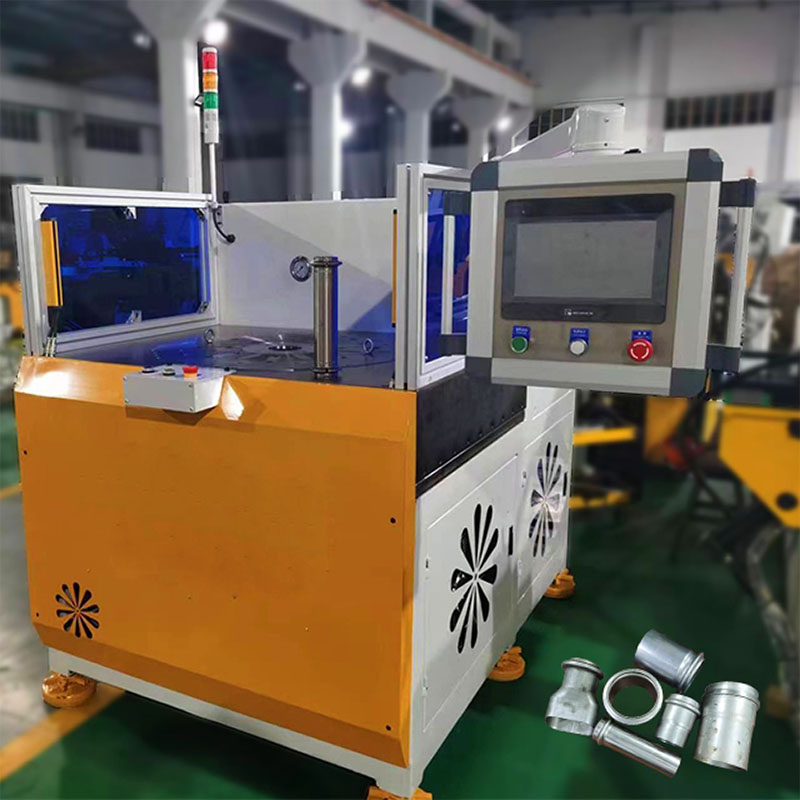
მანქანა შეიძლება გამოყენებულ იქნას მილებზე ჰამპების, გამობულებულობების და სპეციალური პროფილების წარმოებისთვის. სპეციალური ინსტრუმენტები შეიძლება დაკონფიგურდეს პროდუქტის ნახაზის მიხედვით სხვადასხვა ადგილობრივი ფორმირების მოთხოვნების შესატანად.
Სერვომოტორი აძრავს ჰიდრავლიკურ სისტემას და საშუალებას აძლევს ფორმირების სიჩქარისა და მოძრაობის პროფილების რეგულირებას. ეს ხელს უწყობს უფრო სიმშრალეს ექსპლუატაციას და ხელს უწყობს ზეთის ტემპერატურისა და ენერგიის მოხმარების კონტროლს გრძელვადიან წარმოებაში.
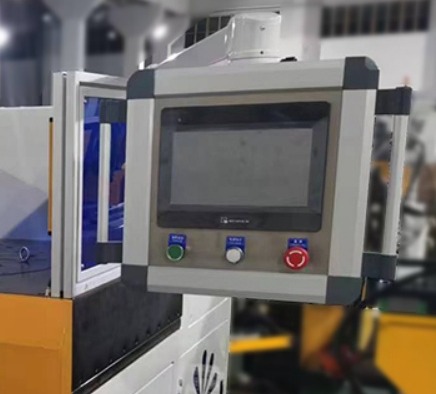
Მანქანა იყენებს ПЛК-ის კონტროლის სისტემას და 10 ინჩიან ტაჩ-სკრინს. ძირითადი ფორმირების მონაცემები შეიძლება შეიყვანოს და შეიძლება შეიცვალოს HMI-ს მეშვეობით, რაც სამუშაო პროცესს ინტუიციურს და პროდუქტის შეცვლას მოსახერხებელს ხდის.
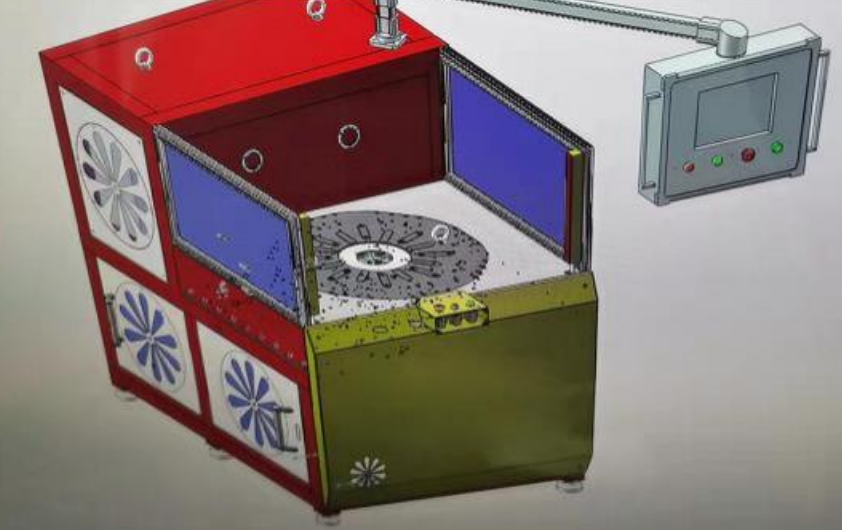
Ბორბლის დიამეტრი და კონტური კონტროლდება ჰიდრავლიკური ცილინდრების, ენკოდერების და სპეციალური ინსტრუმენტების კოორდინირებული მუშაობის მეშვეობით. ეს ხელს უწყობს ფორმირების პოზიციისა და კონტურის ერთნაირობის გაუმჯობესებას და განზომილებების ცვალებადობის შემცირებას.
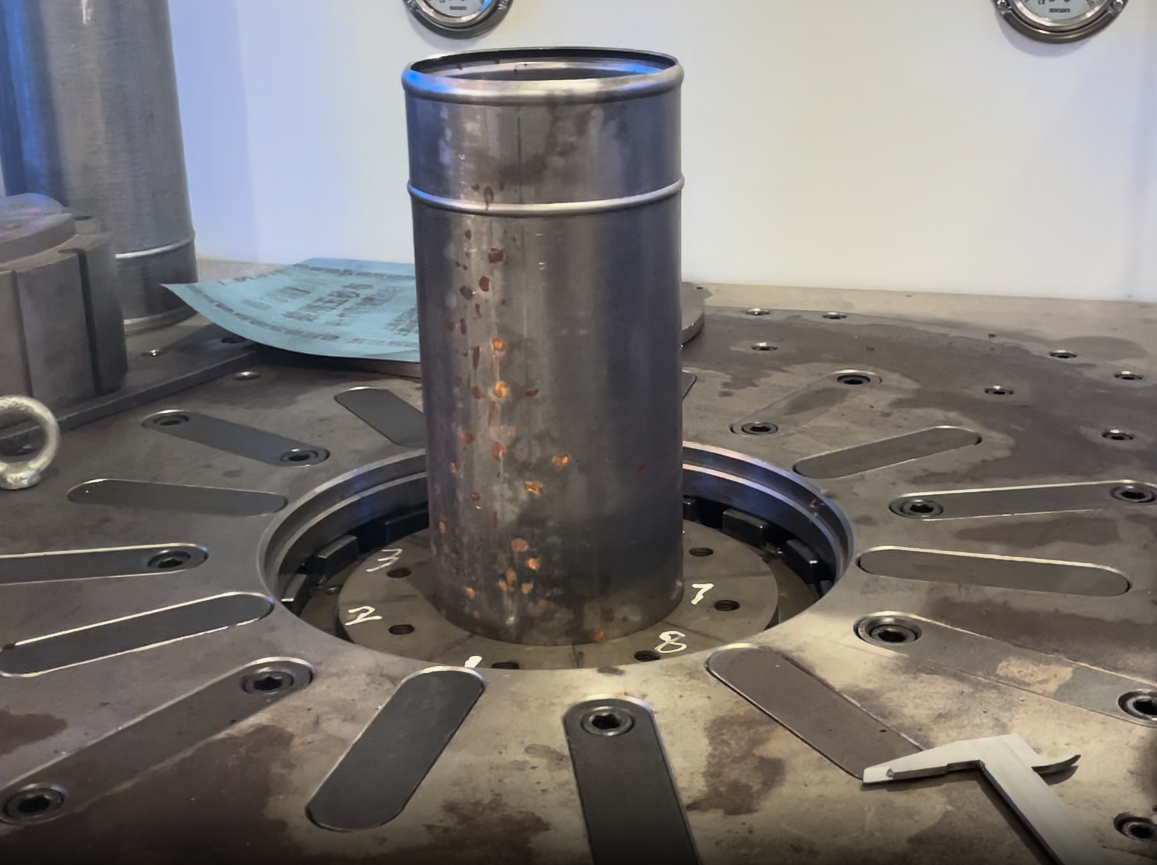
Ძირითადი მიბმის მექანიზმი იყენებს მრავალწერტილიან და თანაბრად განლაგებულ განლაგებას, რათა მილი მაგრად დაიჭიროს ფორმირების დროს. ეს ხელს უწყობს გამოსვლის, გადაადგილების და ადგილობრივი დეფორმაციის შემცირებას.
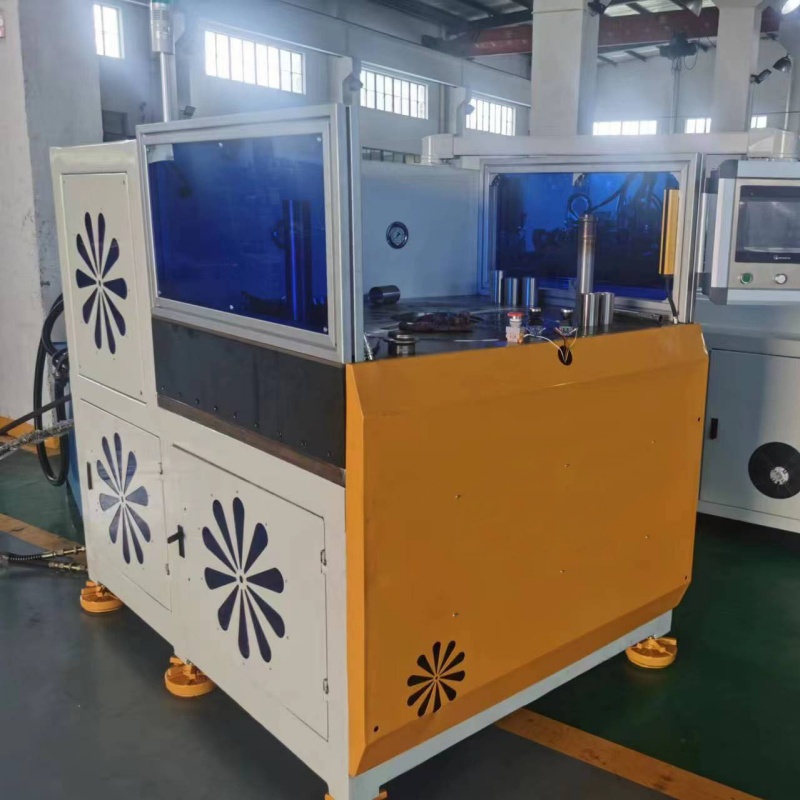
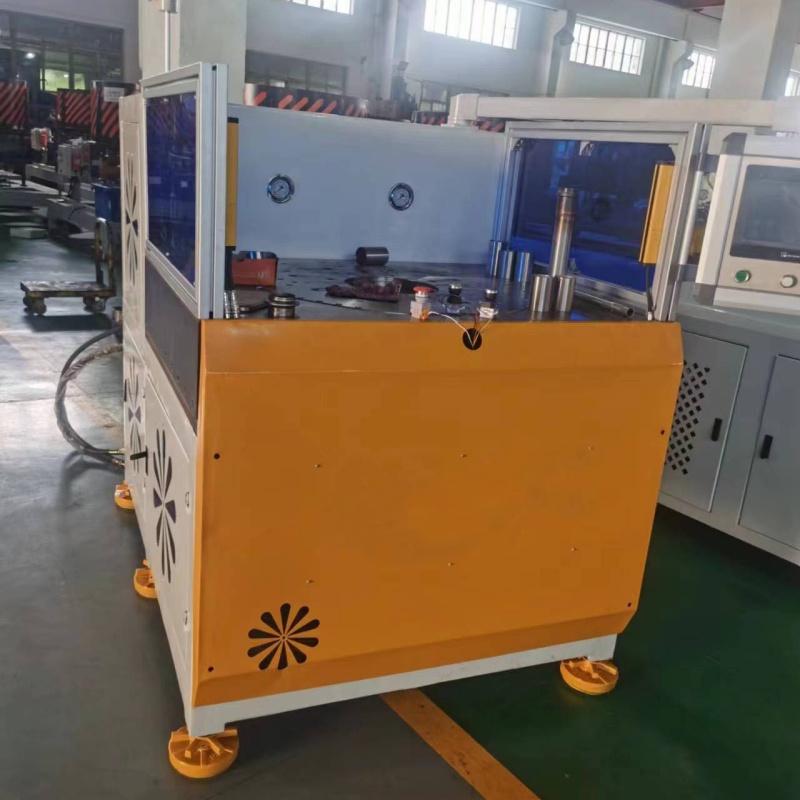
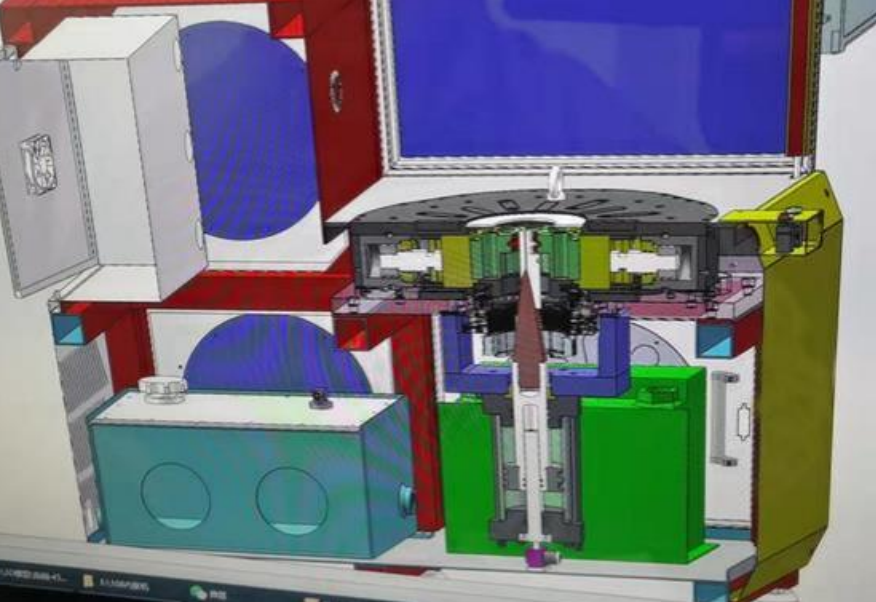
Მანქანა აღჭურვილია ავტომატური სითხის მიწოდების, ზეთის გაცივების და ელექტრო კაბინეტის გაცივების სისტემით. ეს შესაძლებლობები ხელს უწყობს ჰიდრავლიკური სისტემისა და ძირევანი მოძრავი კომპონენტების სტაბილური მუშაობის შენარჩუნებას უწყვეტი წარმოების დროს.
Გერმანიაში მდებარე ცნობილი ავტომობილის გამონაბოლქვის სისტემების OEM მომწოდებლის მაღალი სიხშირით წარმოების პროცესში, სადაც მკაცრად მოითხოვება ფორმირების სიზუსტე ჰოსების სწორად ჩაყენების უზრუნველყოფის გარანტირებისთვის, წარმოიშვა საჭიროება სამუშაო სისტემის გამოყენების მიმართ, რომელიც არ აძლევს საშიშროებას სადენის სისქის არაერთგვაროვნების და შესაძლო გამოტენის რისკების შესახებ. ამ მიზნით ბაორუი მაშინერიმ გამოიყენა მაღალი სიზუსტის მქონე სადენის ბოლოების ფორმირების ამოხსნა; სისტემა აღჭურვილია უმაღლესი ჰიდრავლიკური სტაბილურობით და ინდივიდუალურად შექმნილი ფორმებით, რაც საშუალებას აძლევს სტაინლესისა და ნახშირბადის ფოლადის გამონაბოლქვის სადენების ბოლოებზე ჰამპების სწორად ექსტრუზიულად ფორმირებას. ეს ამოხსნა უზრუნველყოფს ჰამპების პროფილების სრულ შესატყოვნებლობას გერმანიის მკაცრ ავტომობილურ დახურვის სტანდარტებს, რაც მნიშვნელოვნად ამაღლებს წარმოების ხაზზე წარმატებული შედეგების რაოდენობას და ეხმარება კლიენტს ევროპული caრგი ხარისხის ავტომობილების მომწოდებლების ჯაჭვში მისი ძირეული მომწოდებლის სტატუსის შენარჩუნებაში მაღალი სიხშირით მომწოდების მოთხოვნების დაკმაყოფილების საშუალებით.

 EN








