
| Ელემენტი | Სპეციფიკაცია |
|---|---|
| Სადარების დიამეტრის დამუშავება | φ6.0–Φ14.0 მმ |
| Გამოსაყენებლად შესაძლებელი სადარების რეზისტენტობა | <500 ნ |
| Კონტროლის ღერძების რაოდენობა | 8 ღერძი |
| Სადარების მიწოდების როლერების ჯგუფები | 3 ჯგუფი |
| Მანქანის წონა | 10 500 კგ |
| Ძაბვის მომარაგების ბლოკი | 380 ვ/50 ჰც/3-ფაზიანი |
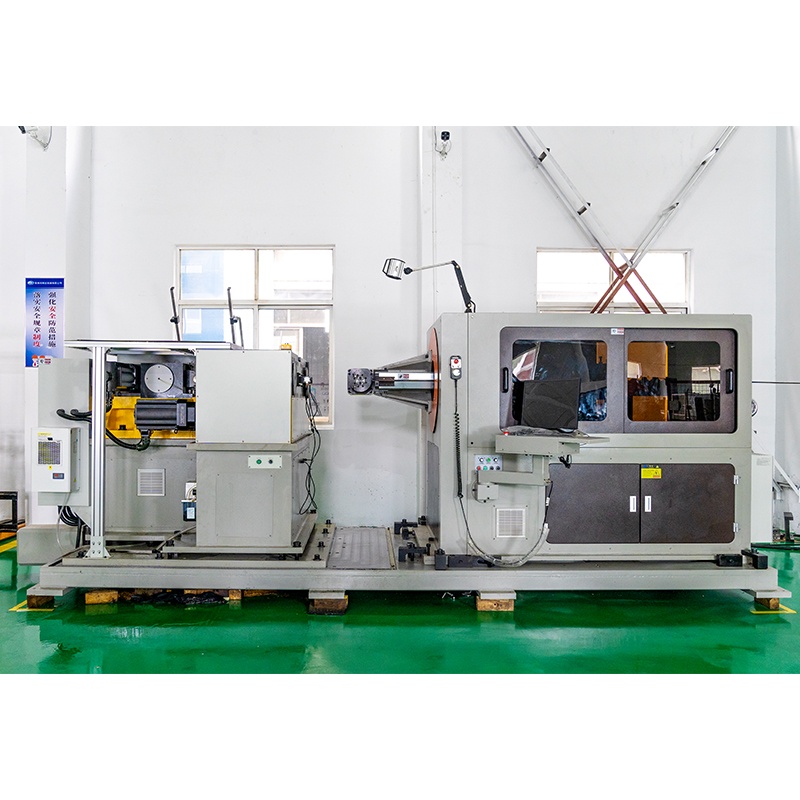
| Მაशინის გაზომვები | 5040 × 2350 × 2070 მმ |
| Მოწოდების სერვოძრავის სიმძლავრე | 15 kW |
| Მექანიზმის ბრუნვის სერვო მოტორის სიმძლავრე | 3.5 KW |
| Სერვო მოტორის ძაბვის გათიშვა | 1.0 კვტ |
| Წინ და უკან მოძრაობის სერვო მოტორის ძაბვა | 1.0 კვტ |
| Კუთხის გამომრგვალების სერვო ძრავის სიმძლავრე | 2.0 კვტ |
| Მარცხენა მჭედლის სერვო მოტორის ძაბვა | 15 kW |
| Მარჯვენა მჭედლის სერვო მოტორის ძაბვა | 15 kW |
| Ბოლო გაფართოების სერვო მოტორის ძაბვა | 15 kW |
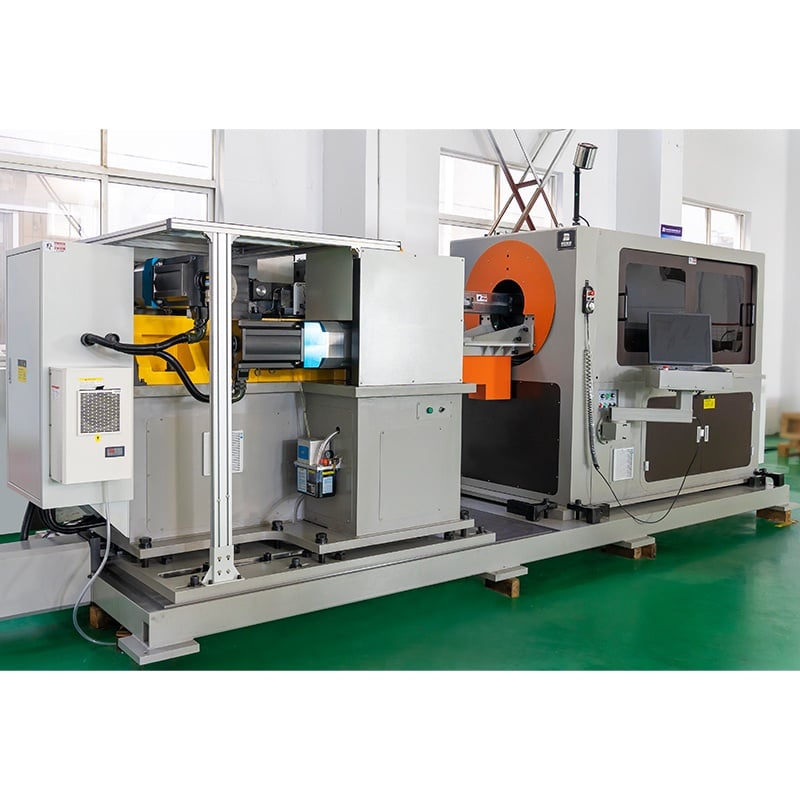
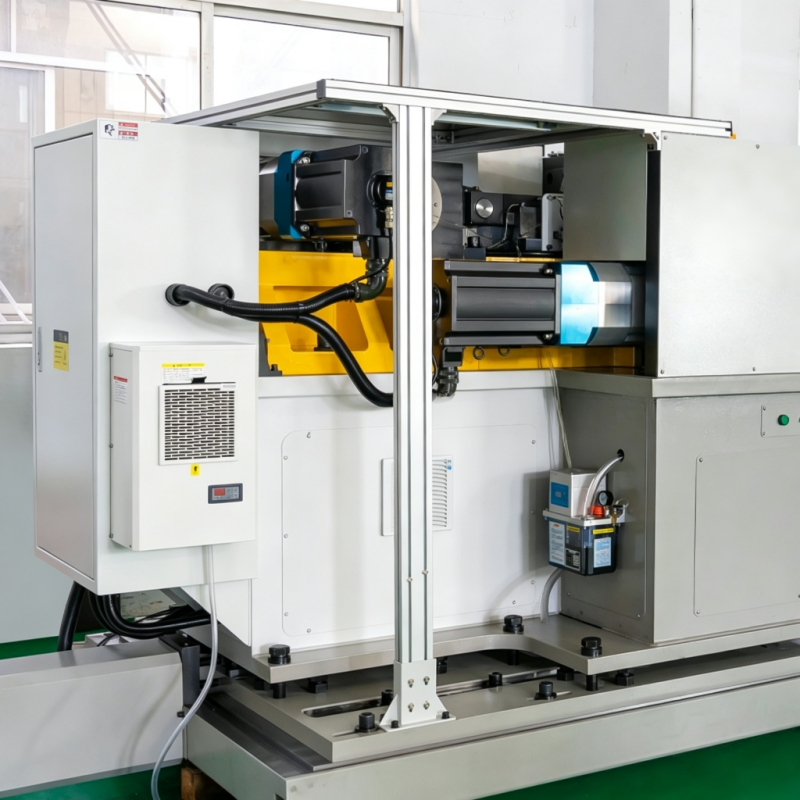
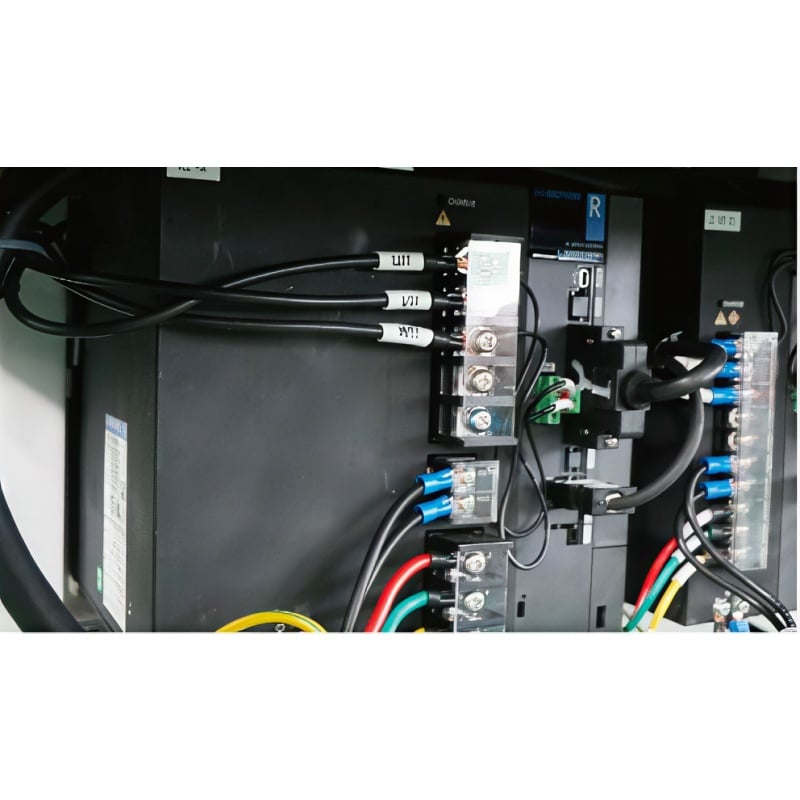
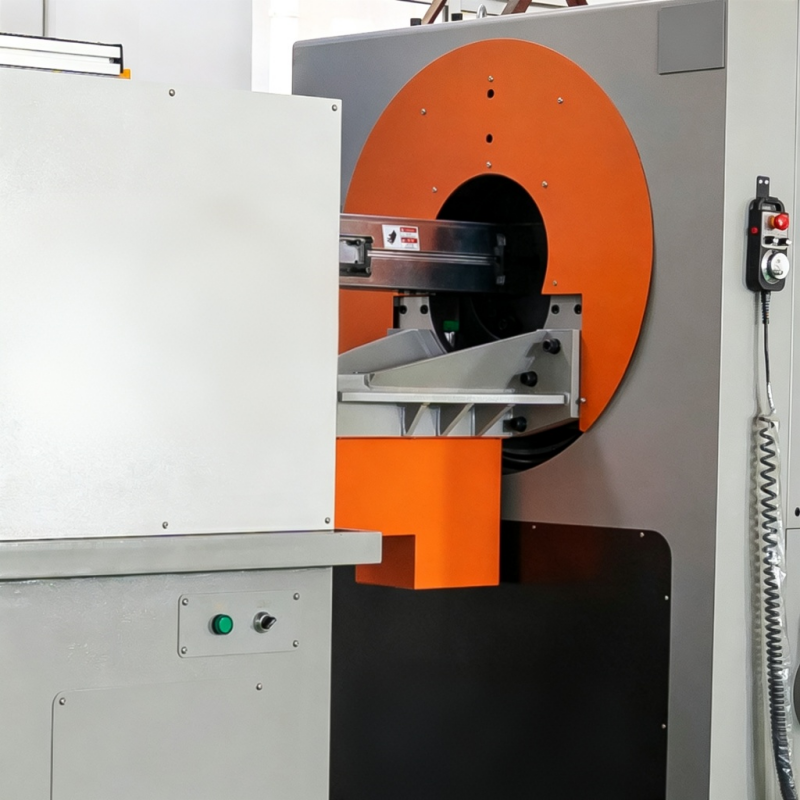
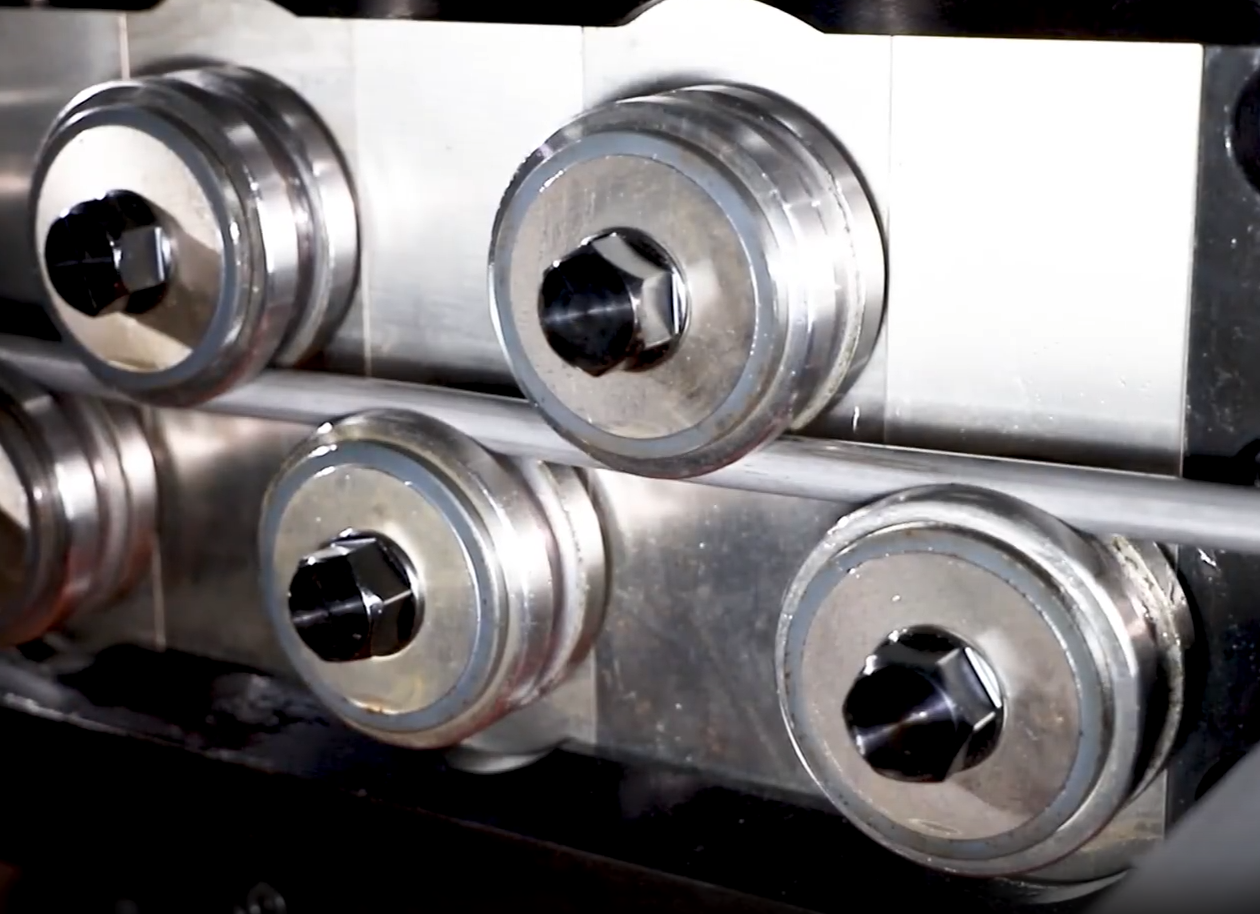
Მანქანა იყენებს 8 ღერძიან დამოუკიდებელ სერვო-მძრავ სისტემას სადაც ერთდროულად ხდება სალაგების მიწოდება, მანიპულის ბრუნვა, კუთხის გამოხრა, დაჭრა, დაკიდება და ბოლოს გაფართოება. ბოლოს გაფართოება და სივრცითი გამოხრა შეიძლება შესრულდეს ერთი დაკიდების პროცესში. სტაბილური სერვო-კონტროლი ხელს უწყობს ფორმირების ხელმეორებადობისა და სერიული წარმოების ერთნაირობის გაუმჯობესებას, რაც აკმაყოფილებს სიზუსტის მოთხოვნებს სალაგების ზუსტი კომპონენტების დამუშავების დროს.
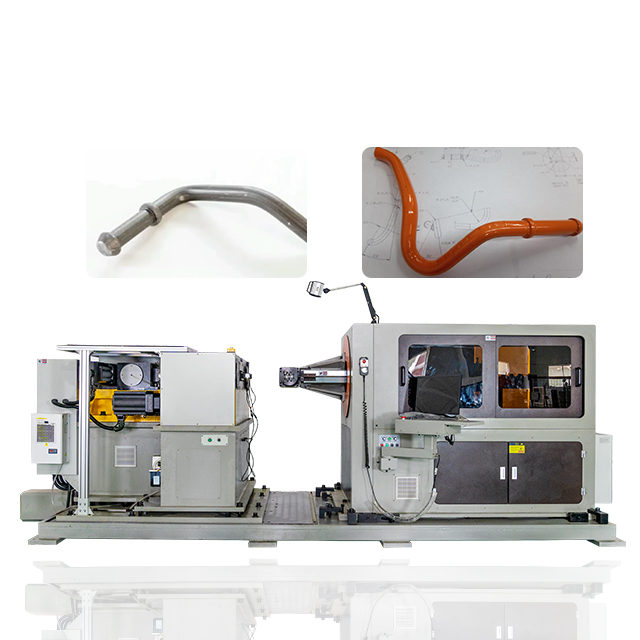
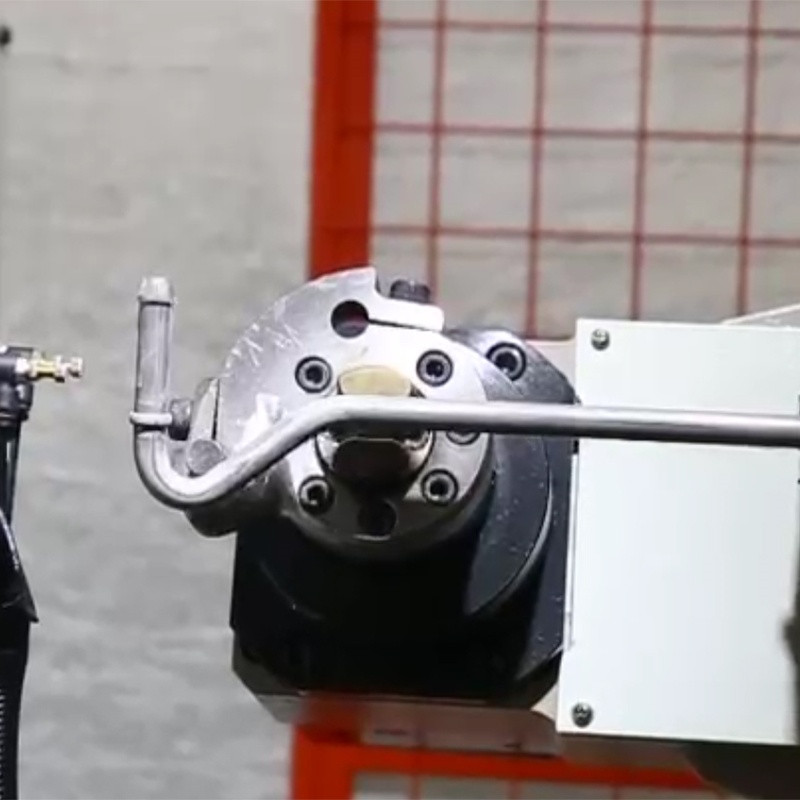
Ტრადიციული გაფართოებისა და გამოხრის პროცესები ხშირად მოითხოვენ რამდენიმე მანქანის გამოყენებას, მრავალჯერად დაკიდებას და ცალკეულ წარმოების ეტაპებს. ეს მანქანა ინტეგრირებს ბოლოს გაფართოებას, გამოხრას და დაჭრას ერთ სისტემაში, რაც საშუალებას აძლევს ძირითადი ფორმირების პროცესების შესრულებას ერთი დაკიდების პროცესში. ეს ხელს უწყობს ციკლის ხანგრძლივობის შეკლებას, ნახევარდამუშავებული პროდუქციის გადატანის შემცირებას და ხელით მომუშავების მინიმიზაციას, რაც ამატებს სრული წარმოების ეფექტურობას.
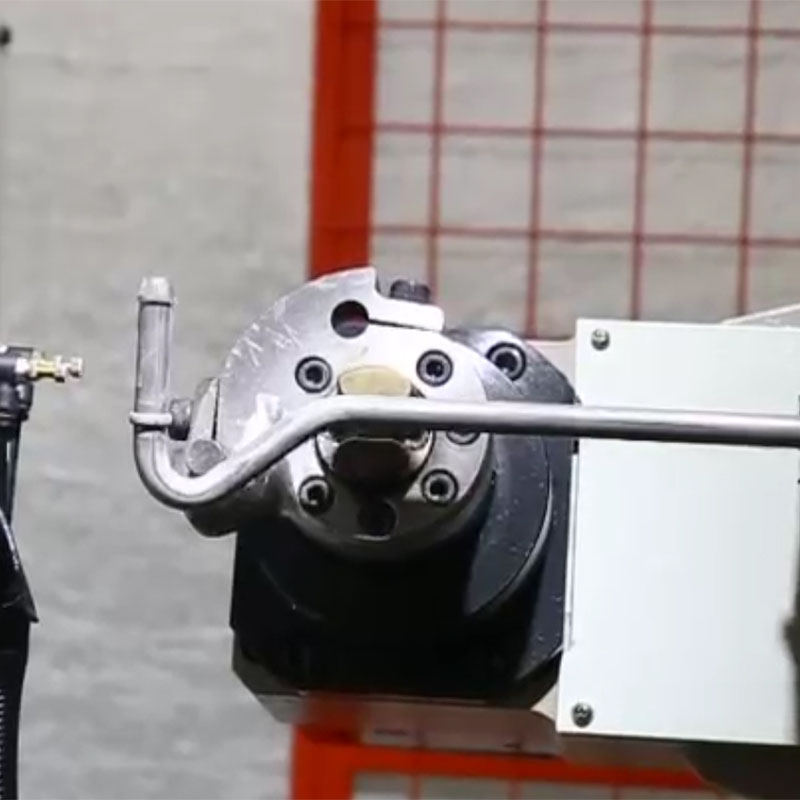
Მანქანა შესაფერებელია მეტალის სადენებისთვის, რომლების დიამეტრი შეადგენს Φ6.0–Φ14.0 მმ-ს და რომლების გაჭიმვის ძალა არ აღემატება 500 ნ-ს. ის უძლევს შესაძლებლობას შეასრულოს სხვადასხვა სადენის სპეციფიკაციებისა და მასალების შესაბამისი გაფართოებისა და გამოხრის მოთხოვნილებები. ერთი მანქანა შეიძლება მოიცავდეს რამდენიმე სახის პროდუქტის წარმოებას, რაც ხელს უწყობს მეტჯერადი მოწყობილობის ინვესტიციების შემცირებას და აკმაყოფილებს მრავალპროდუქტიანი და პატარა–საშუალო სერიის შეკვეთების მორგებადი წარმოების მოთხოვნილებებს.
Მანქანა გამოიყენებს მაღალი მკვრახობის ძლიერ საწოლის სტრუქტურას, რომლის სრული წონა შეადგენს 10 500 კგ-ს. მისი მკვრახი კონსტრუქცია ხელს უწყობს ვიბრაციების შემცირებას და გრძელვადი და მაღალტვირთი ექსპლუატაციის დროს სტაბილური ფორმირების სიზუსტის შენარჩუნებას. ეს ხდის მანქანას შესაფერებელს სამრეწველო წარმოების გარემოში უწყვეტი მასობრივი წარმოებისთვის.
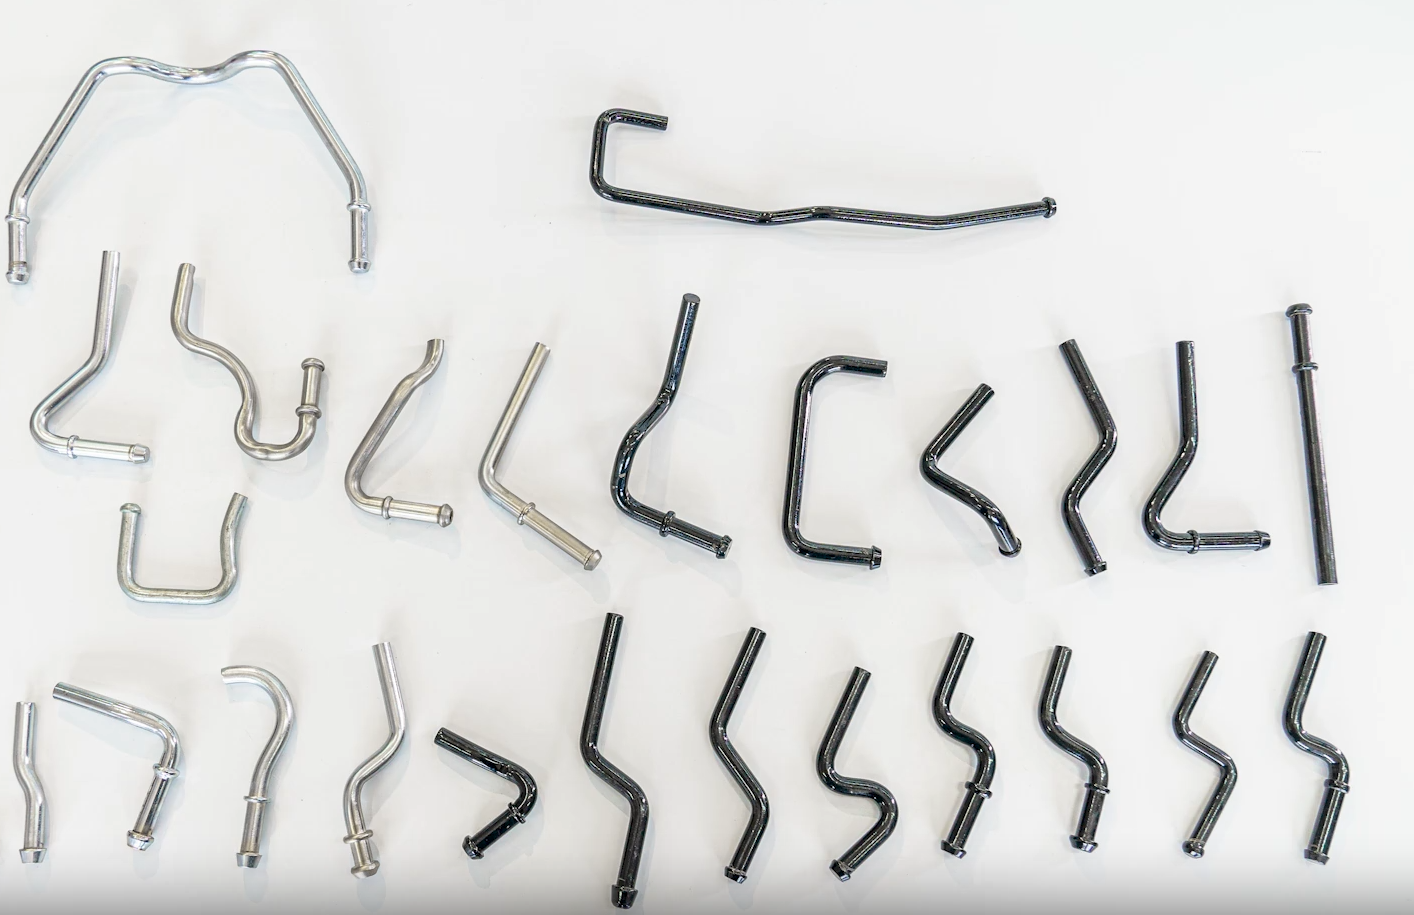
Მანქანა აღჭურვილია სპეციალიზებული CNC სისტემით, რომელსაც გააჩნია ინტუიციური, პარამეტრებზე დაფუძნებული პროგრამირების ინტერფეისი. ფორმირების პარამეტრები, მაგალითად, შეკუმშვის სტროკა და გამოხრის კუთხე, შეიძლება შეიცვალოს პროდუქტის მოთხოვნების შესაბამად. სწრაფი ინსტრუმენტების შეცვლის დიზაინთან ერთად მანქანა საშუალებას აძლევს მარტივად გადავიდეს ერთი ნაკეთობის ზომიდან და ფორმიდან მეორეზე, რაც ამცირებს მომზადების რთულებას და გადასვლის დროს.
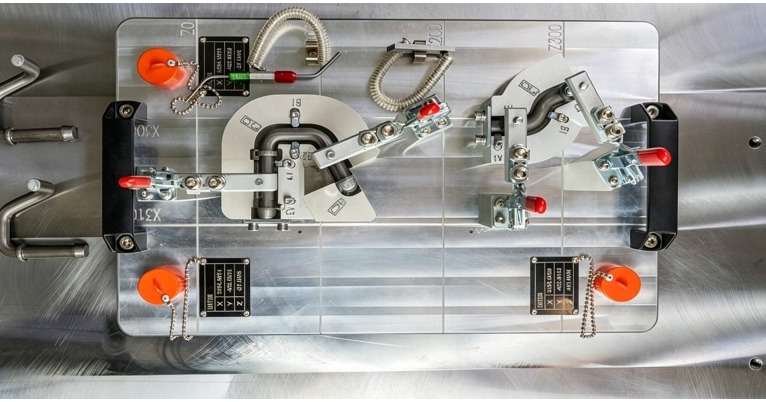
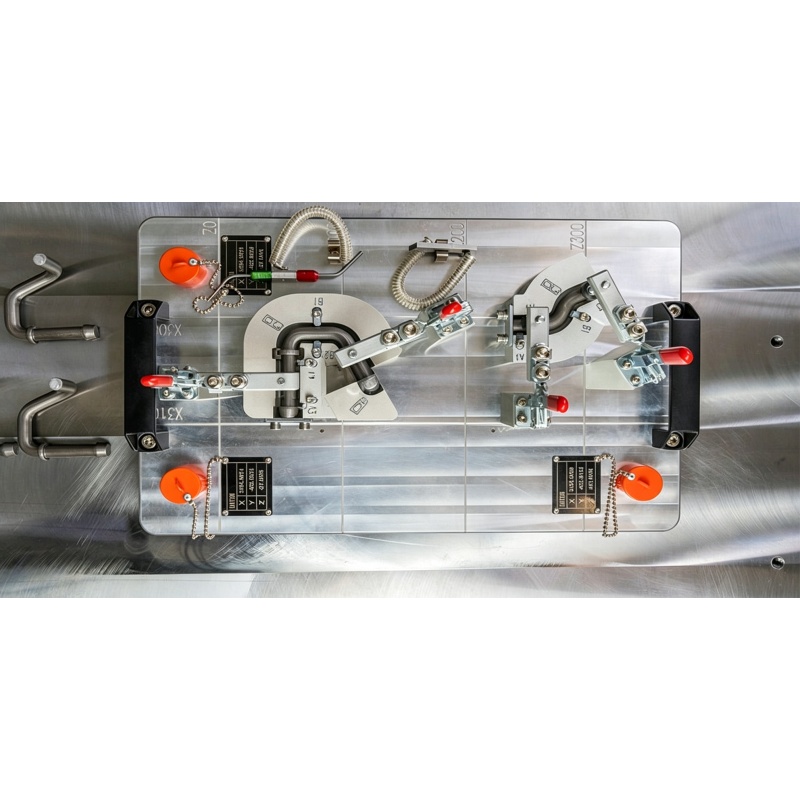
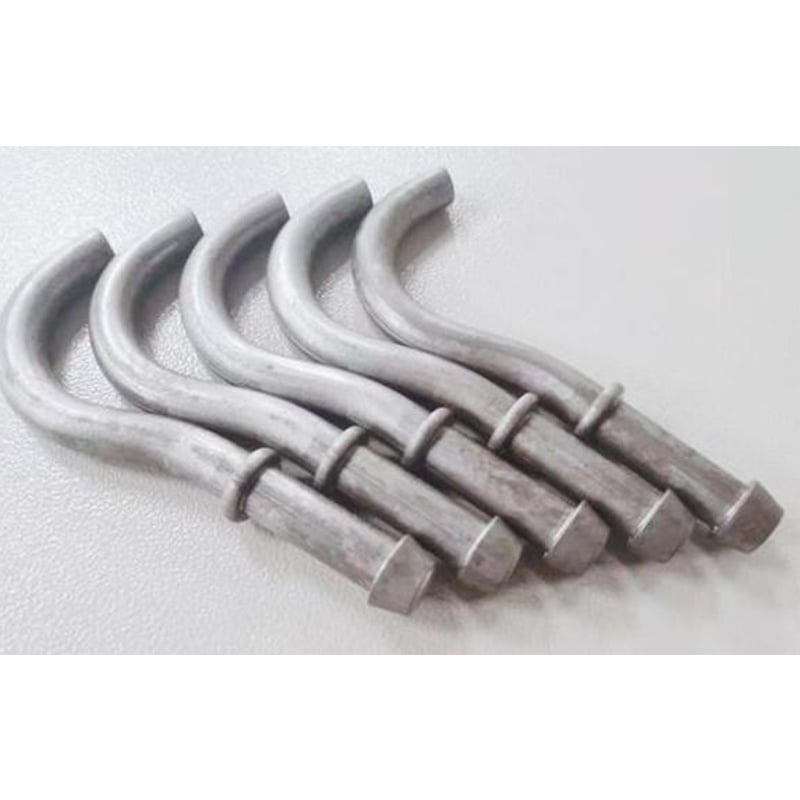
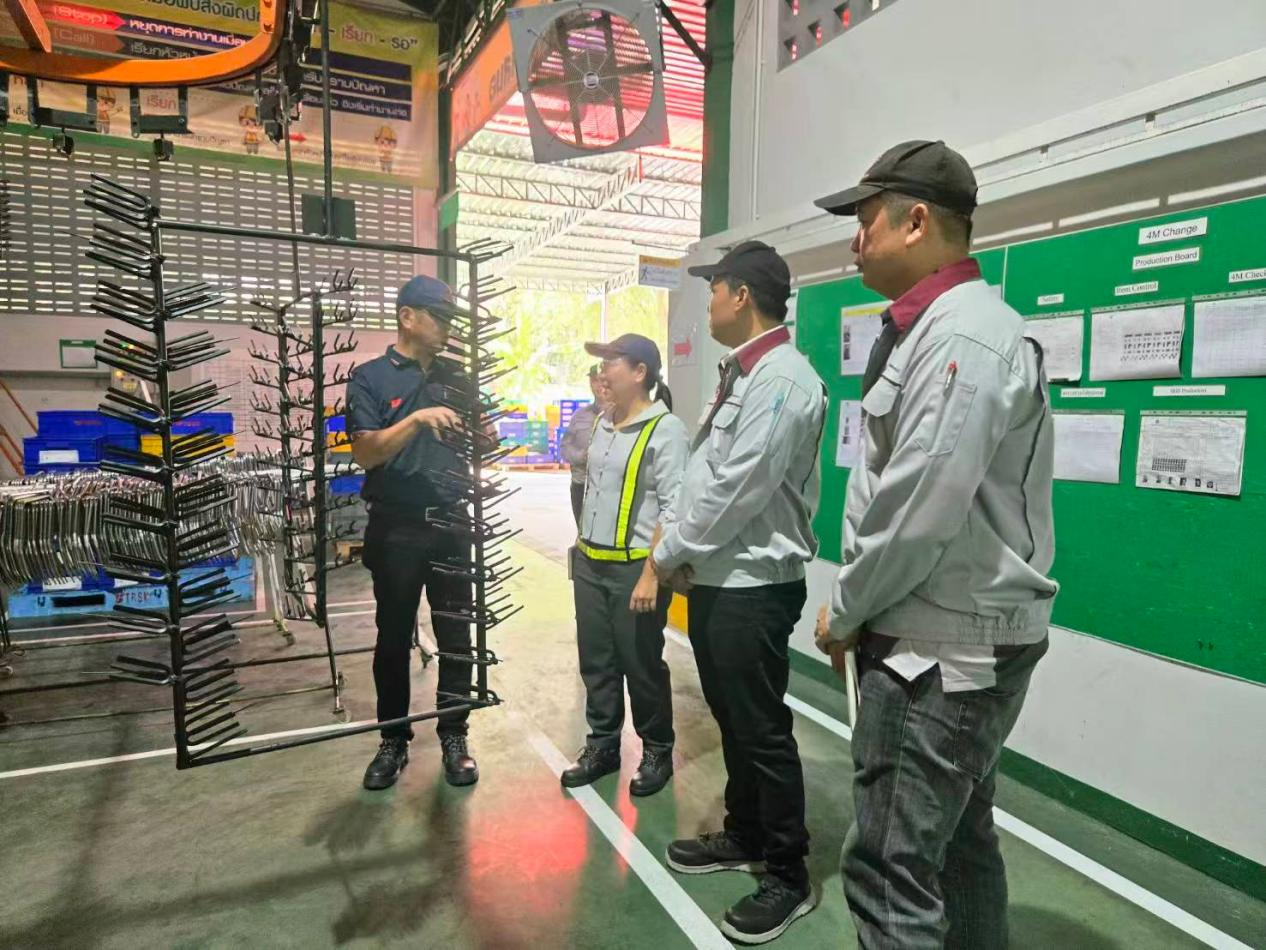
Რათა გადაელახა საწარმოო სტანდარტის ფლანეცის სიზუსტისა და 360-გრადუსიანი სიმკვრივის სტაბილურობის შენარჩუნების გამოწვევები მაღალტემპერატურიან და მაღალვიბრაციულ პირობებში მაღალი სიკეთის გამოყენების გამო არსებული გამოწვევები, ტაილანდში მდებარე წამყვანი ავტომობილის გამოტაციის საწარმოო მომწოდებელი გამოიყენა ბაორუი მაშინერის კომპლექსური სადრეკადი გამოყენების ამონახსნი, რომელიც ინტეგრირებულია ფლანეცისა და ბენდის კლამპის ფორმირებასთან; სისტემა მოიცავს საწარმოო სტილის ბაიონეტურ ჰენგერს, რაც უზრუნველყოფს მილის სტაბილურ პოზიციონირებას. ეს ამონახსნი არ უზრუნველყოფს მხოლოდ სტრუქტურულ სტაბილურობას ექსტრემალური სამუშაო ტვირთის პირობებში, არამედ მნიშვნელოვნად ამცირებს დაყენების დროს მაღალავტომატიზებული ინტეგრირებული ფორმირების პროცესის წყალობით, რაც დახმარა კლიენტს წარმატებით გადალახოს საწარმოო ხარისხის მკაცრი შეფასებები გამოტაციის სისტემის ვიბრაციული გამძლეობის მიმართ.

 EN








