
| Ელემენტი | Სახელი | Ერთეული | Მონაცემი | Შენიშვნა | |
| 1 | Მაქსიმალური გახრის საშუალება | Ნახშირბადის ფოლადი | φ18×1.6mm | ||
| SS მასალა | φ12×1.5mm | ||||
| 2 | Მაქსიმალური გარდაქმნის რადიუსი | მმ | 180 | ||
| 3 | Მინიმალური გამრუდების რადიუსი | მმ | PEND on the pipe diameter | ||
| 4 | Მაქსიმალური შემოსავალი სიგრძე | მმ | 1800 | ||
| 5 | Მაქსიმალური გარდაქმნის გრადუსი | Ხარისხი | 190 | ||
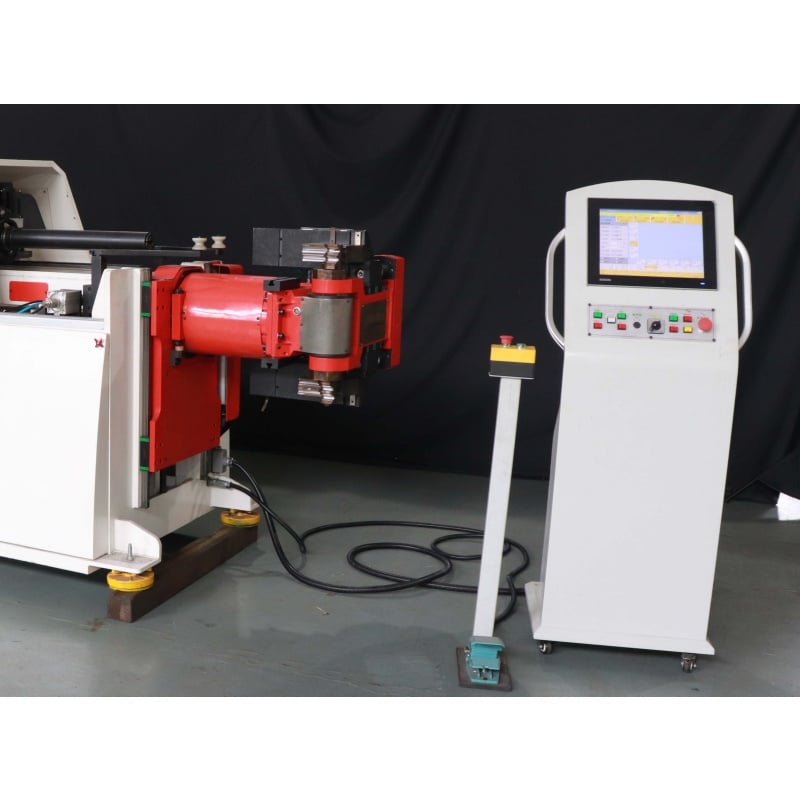
| 6 | Კონტროლური პანელი | IPC + ტაქტიკური ეკრანი | |||
| 7 | Გამრუდების ერთეული | ცალი | 16 | ||
| 8 | Მუშაობის სიჩქარე | გამრუდების სიჩქარე | Deg/sec | 120 | |
| Როტაციული სიჩქარე | Deg/sec | 250 | |||
| Მომწიდვანი სიჩქარე | mm/sec | 800 | |||
| 9 | Სიზუსტე | ლარჯვება | მმ | ±0.1 | |
| როტაციული | Ხარისხი | ±0.1 | |||
| გარდაქმნა | Ხარისხი | ±0.1 | |||
| 10 | Როტაციული სერვომოტორის ძალა | W | 400 | Იაპონელი Mitsubishi | |
| 11 | Მომსახურების სერვო მოტორის ძალა | Კვ | 1 | Იაპონელი Mitsubishi | |
| 12 | Გარდაქმნის სერვომოტორის ძალა | Კვ | 1.5 | ||
| 13 | Მარჯვნივ და მარცხნივ მოძრაობა | W | 750 | ||
| 14 | Მაशინის თავის როტაცია | Კვ | 2 | ||
| 15 | Კლამპის სერვომოტორი | W | 750 | ||
| 16 | Წნევის ფორმა | W | 750 | ||
| 17 | Ზემო და ქვემო მოძრაობა | Კვ | 1.5 | ||
| 18 | Გადაწყვეტილობის ზუსტობა | მმ | 40 | ||
| 19 | Ოილის მოტორის ძალა | Კვ | 3 | ||
| 20 | Პროგრამის შესატყვისი | USB 3D სიმულაცია | Რეგულირებადი | ||
| 22 | Საო佞ნის ტანკი | L | 110 | ||
| 23 | Მანქანის წონა | Კგ | 1000 | ||
| 24 | Მანქანის ზომა | მმ | 4060 ×780 × 1100 | ||
| 25 | Სამუშაო სიმაღლე | მმ | 3000 | ||
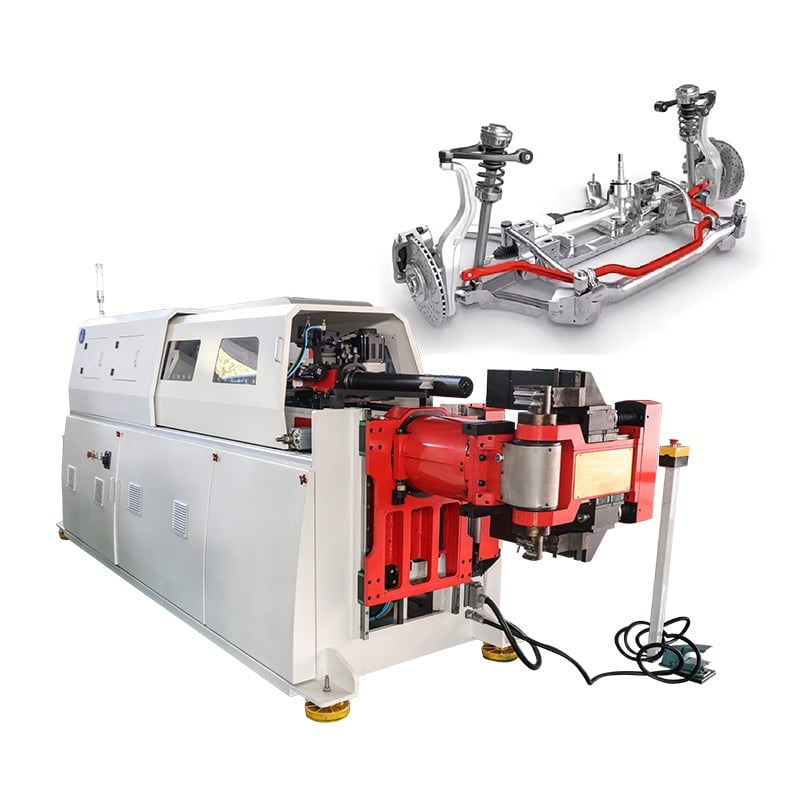
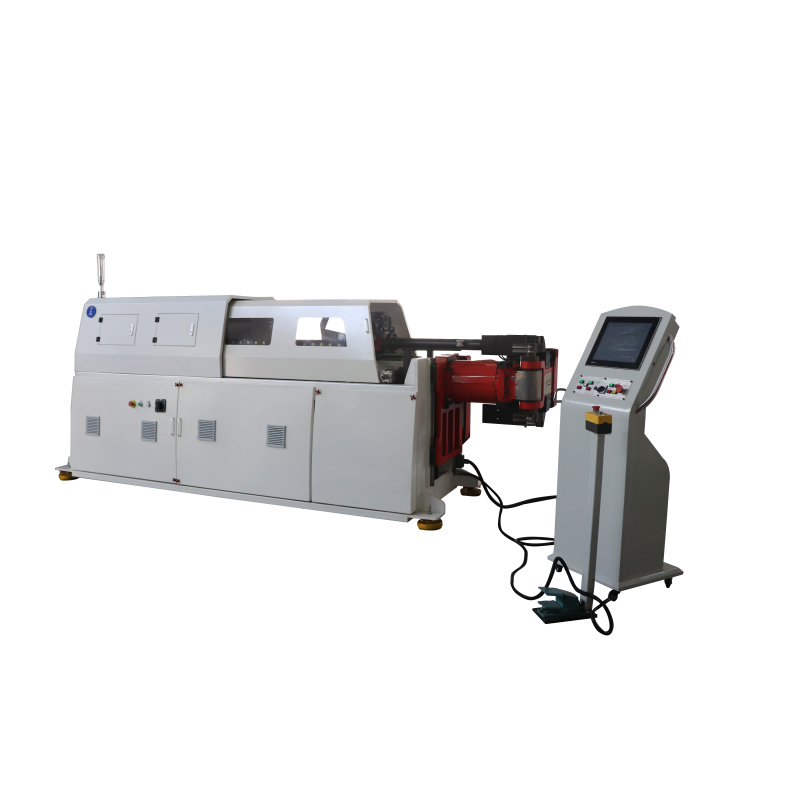
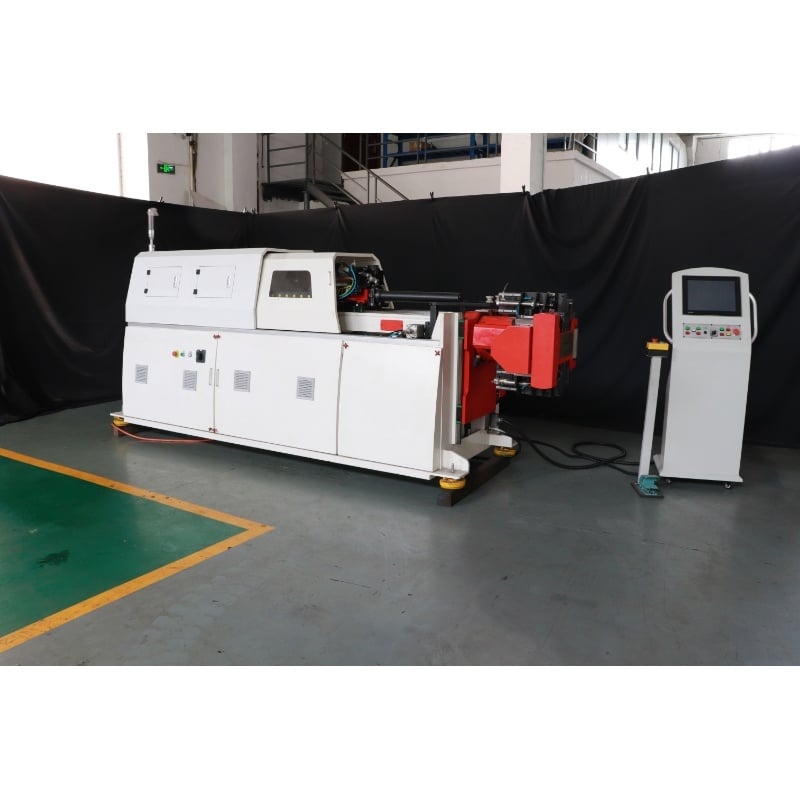
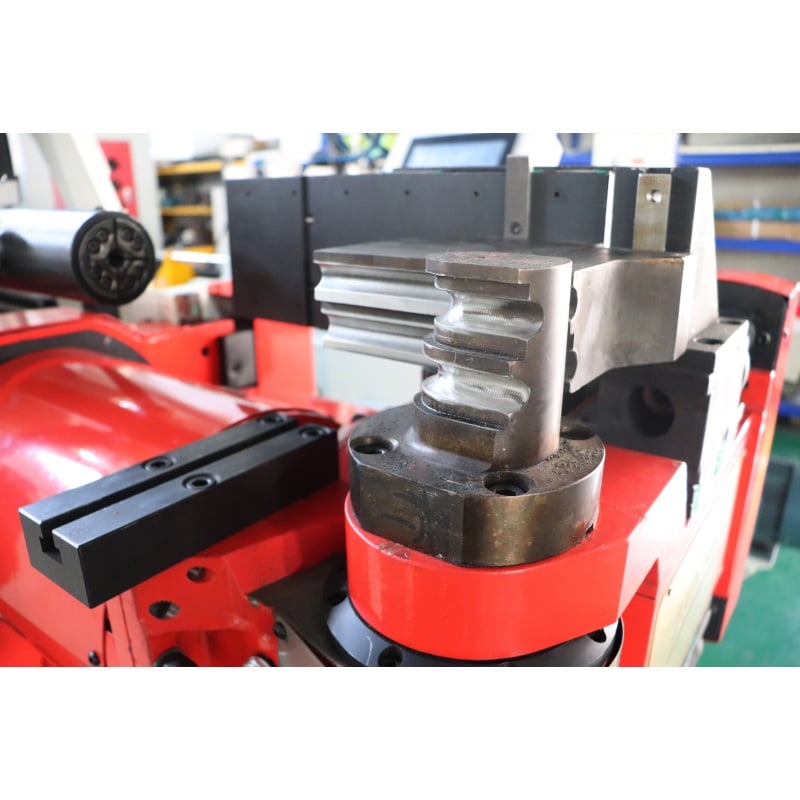
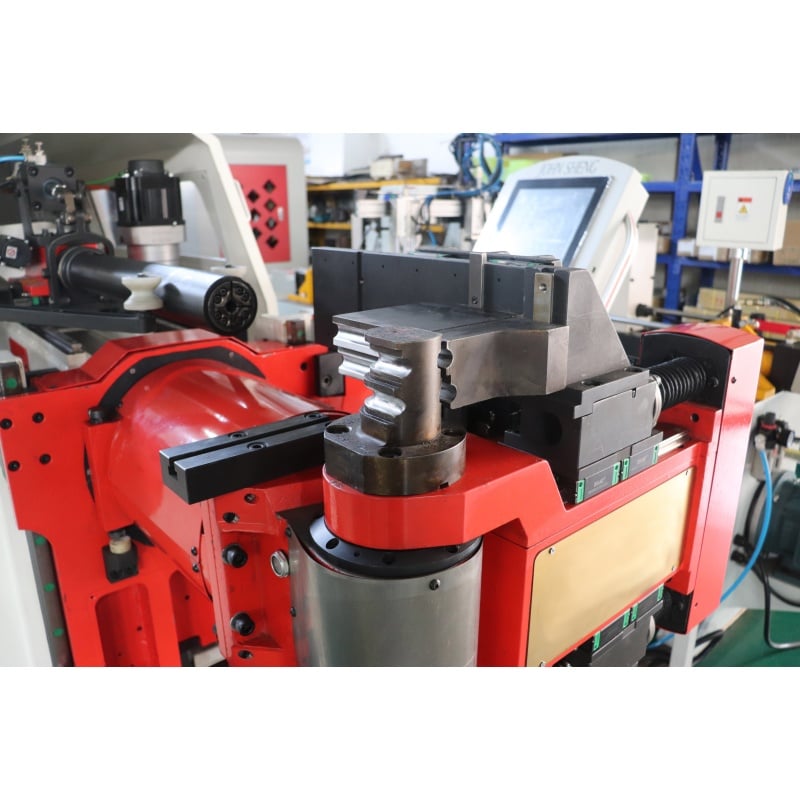
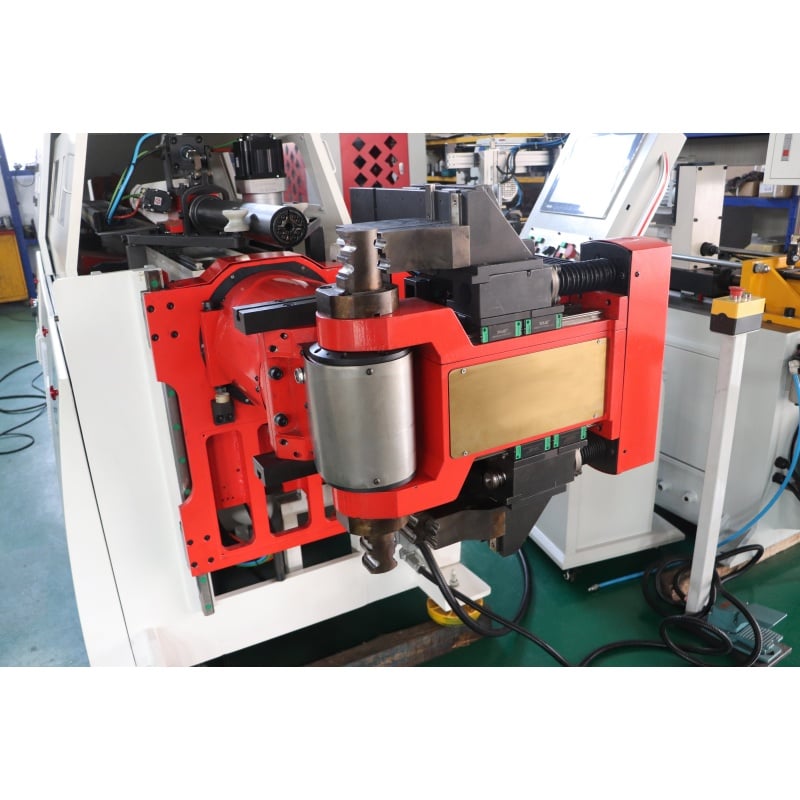
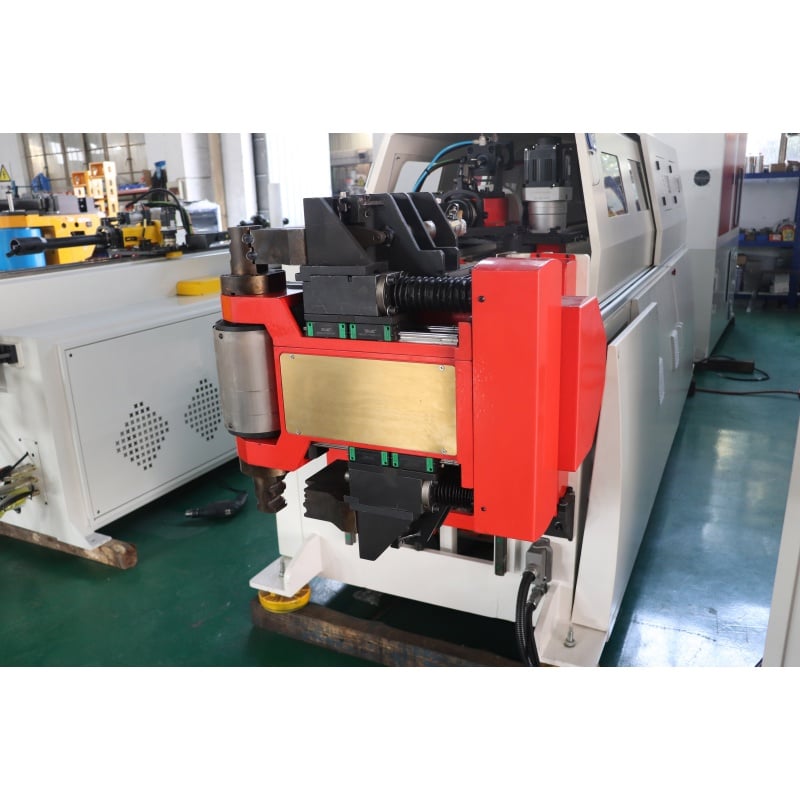
Მანქანის თავი 360°-ით გარეშე როტირდება.
Მარტივი მართვა, გამოცდილება არ საჭირო.
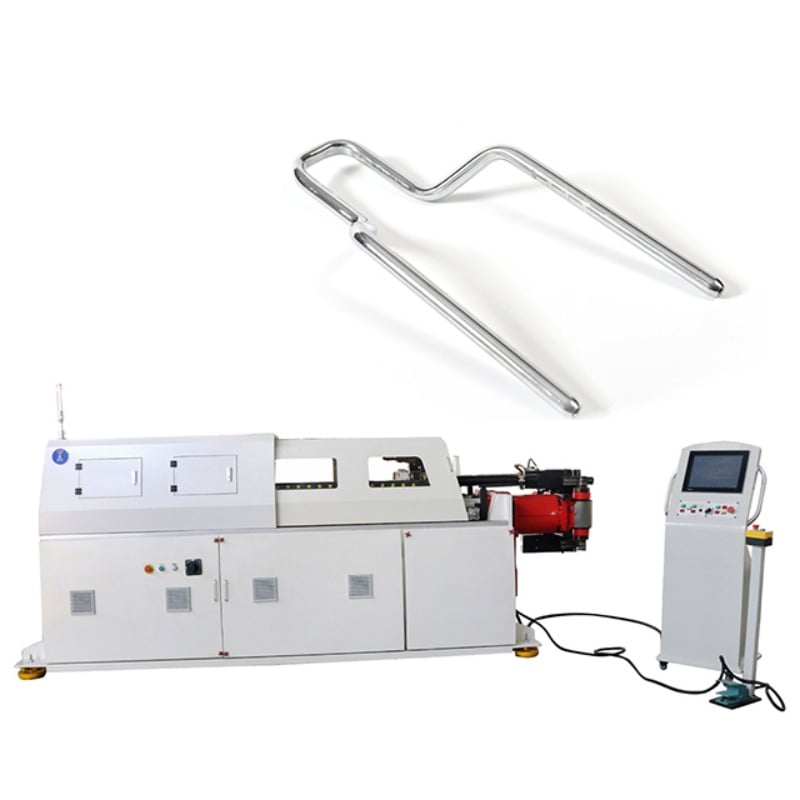
Შეიძლება გახრის მარჯვნივ და მარცხნივ, რათა განსაზღვროს უფრო სირთული სტრუქტურები.
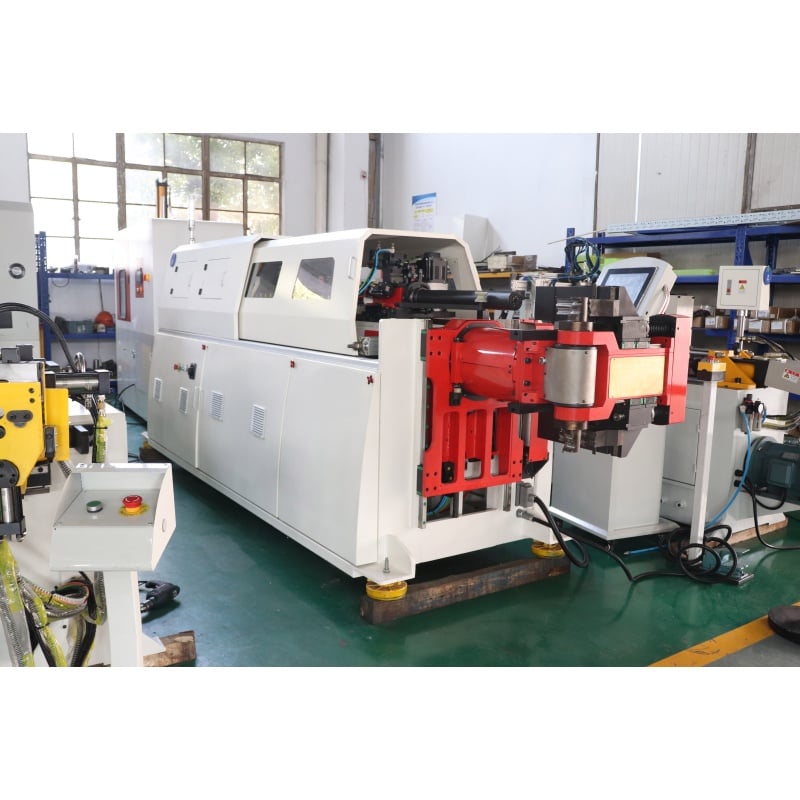
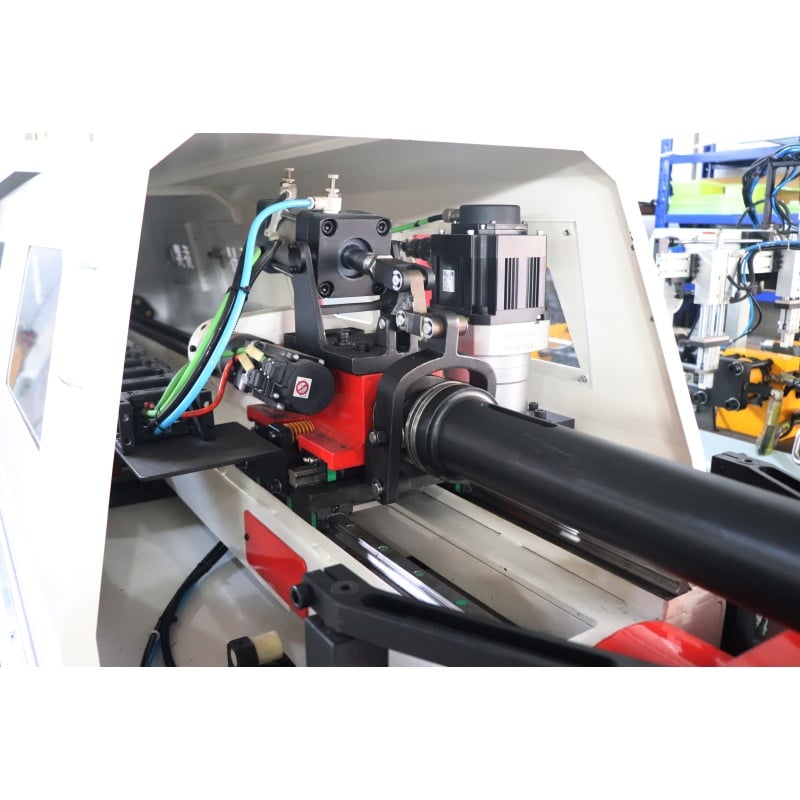
Ყველა წევრი სერვომოტორის მიერ გადაადგილებულია, მაღალი ზუსტობით.
Როლინგის გახრის ფუნქციას მქონდება, დიდი გახრის რადიუსი შესაძლებელია.
Მრავალსაფეხური ჩართვა, მეტი გახრის რადიუსი შესაძლებელია.
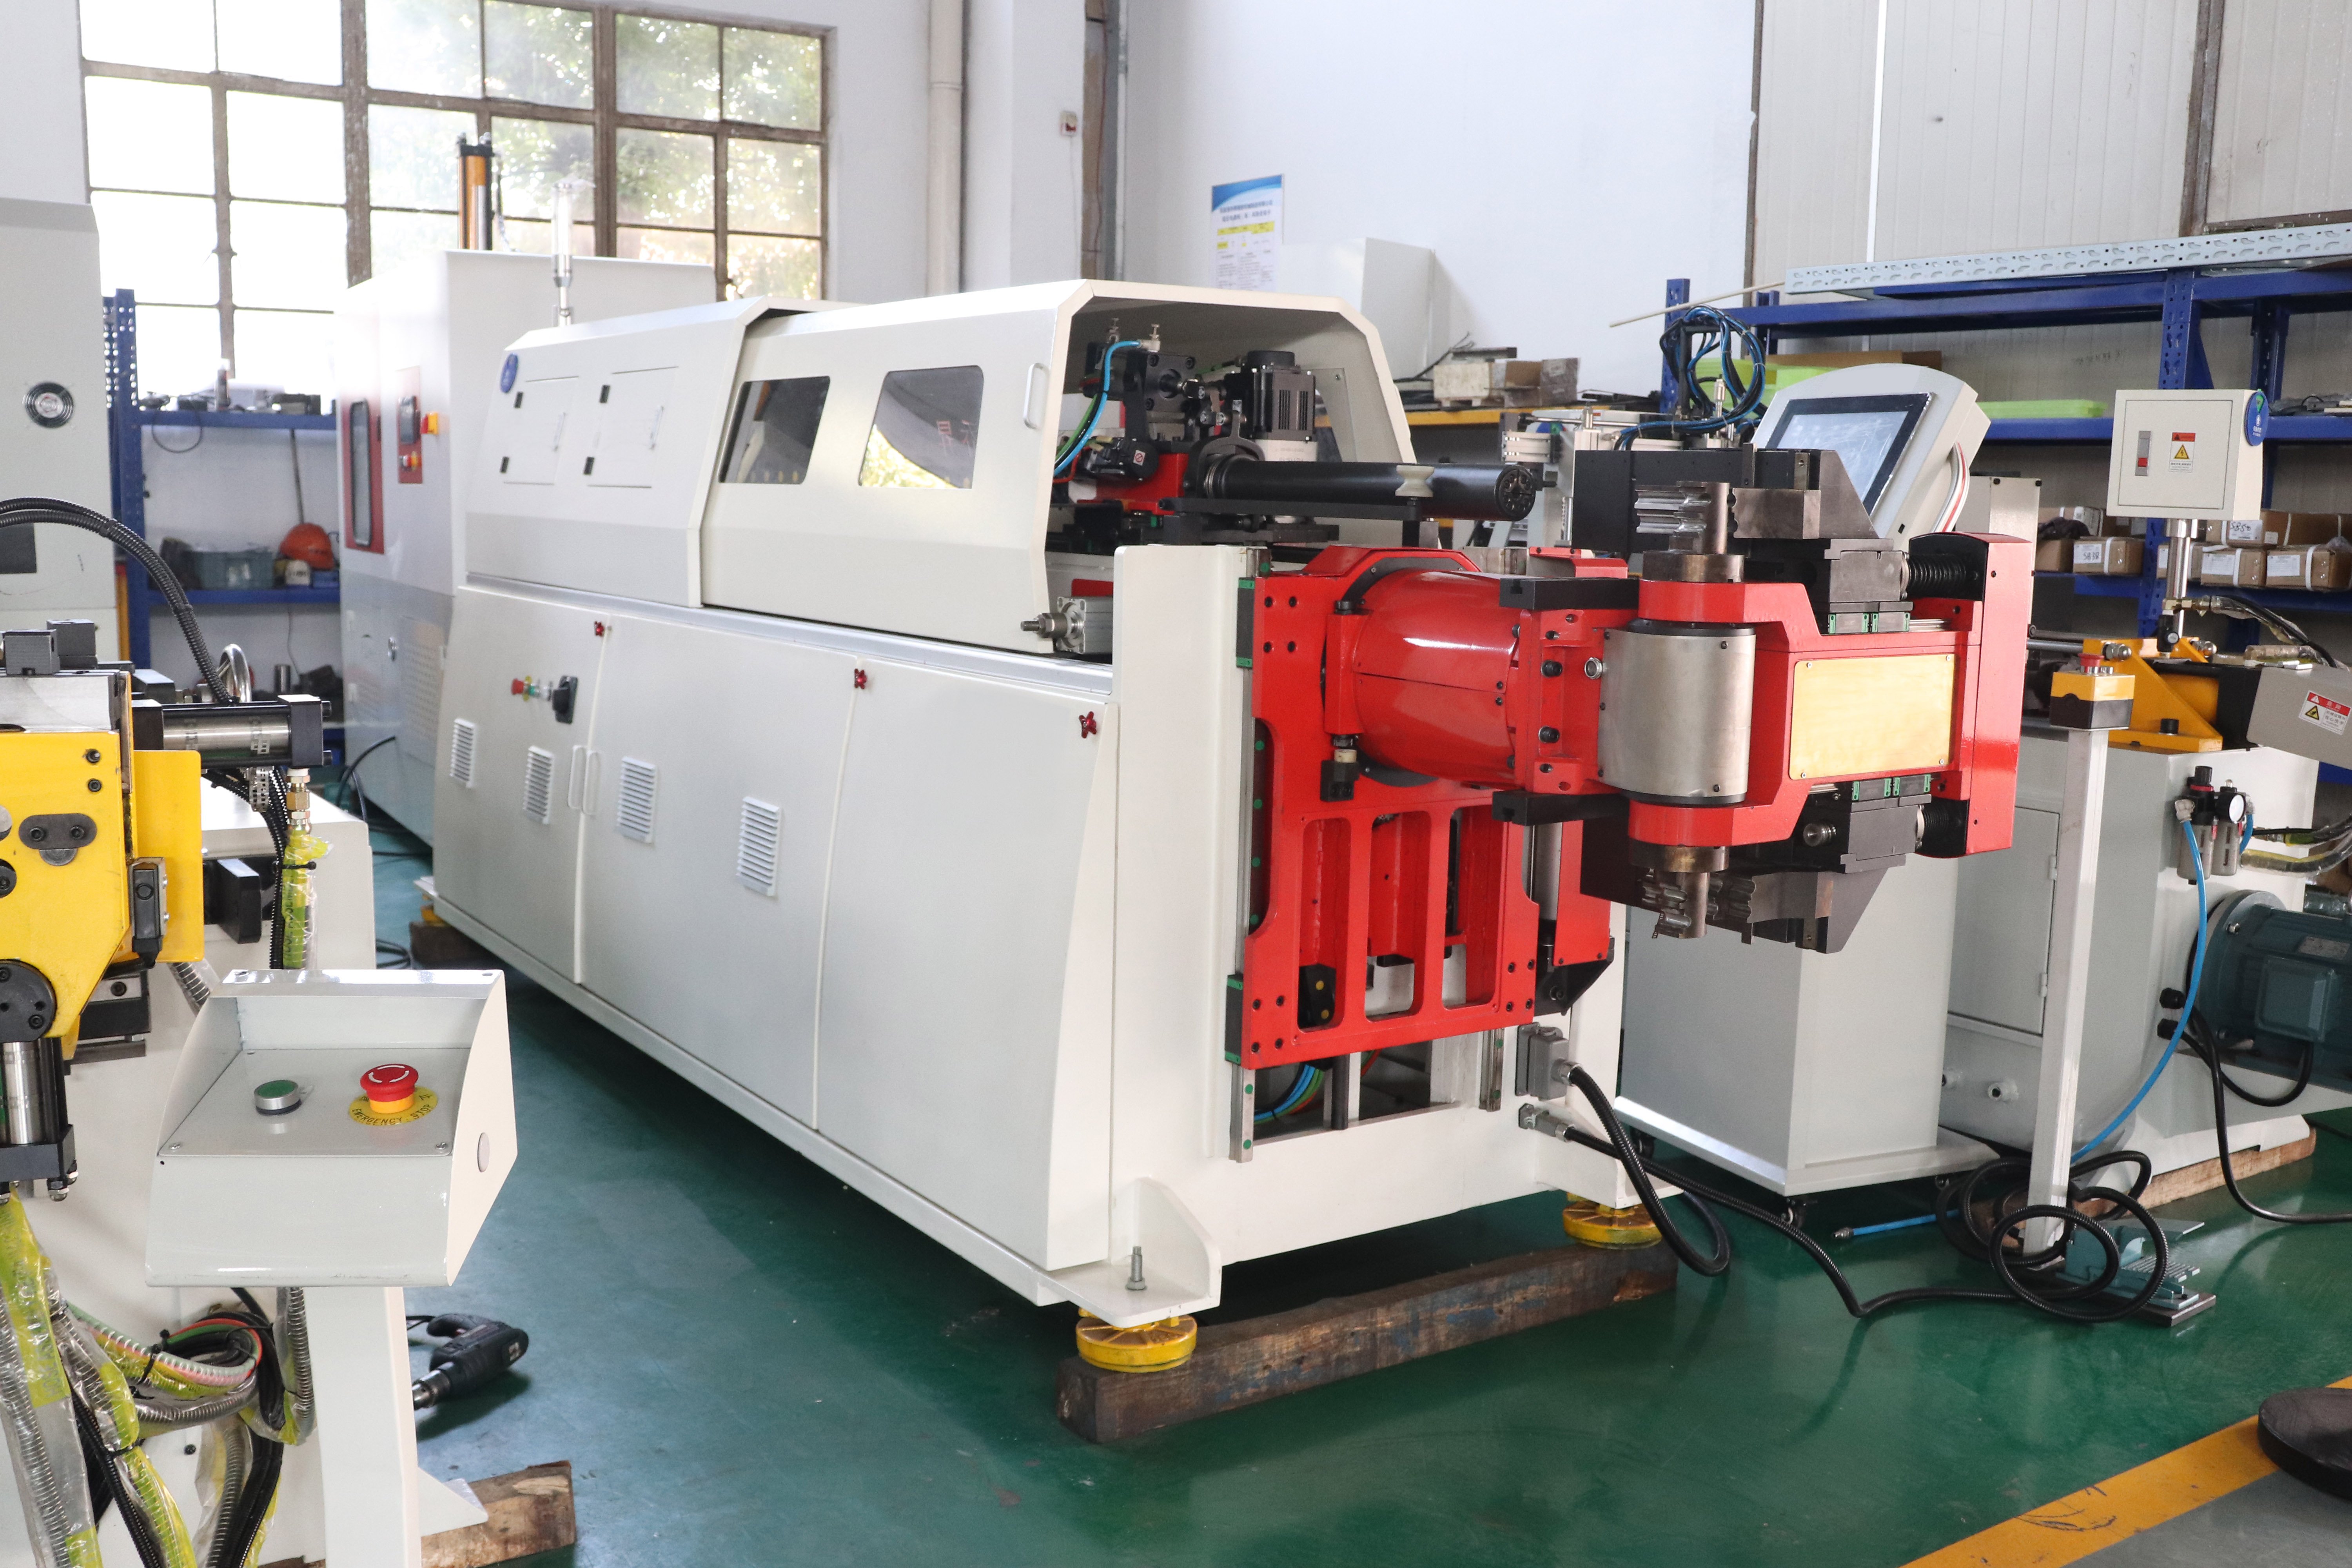
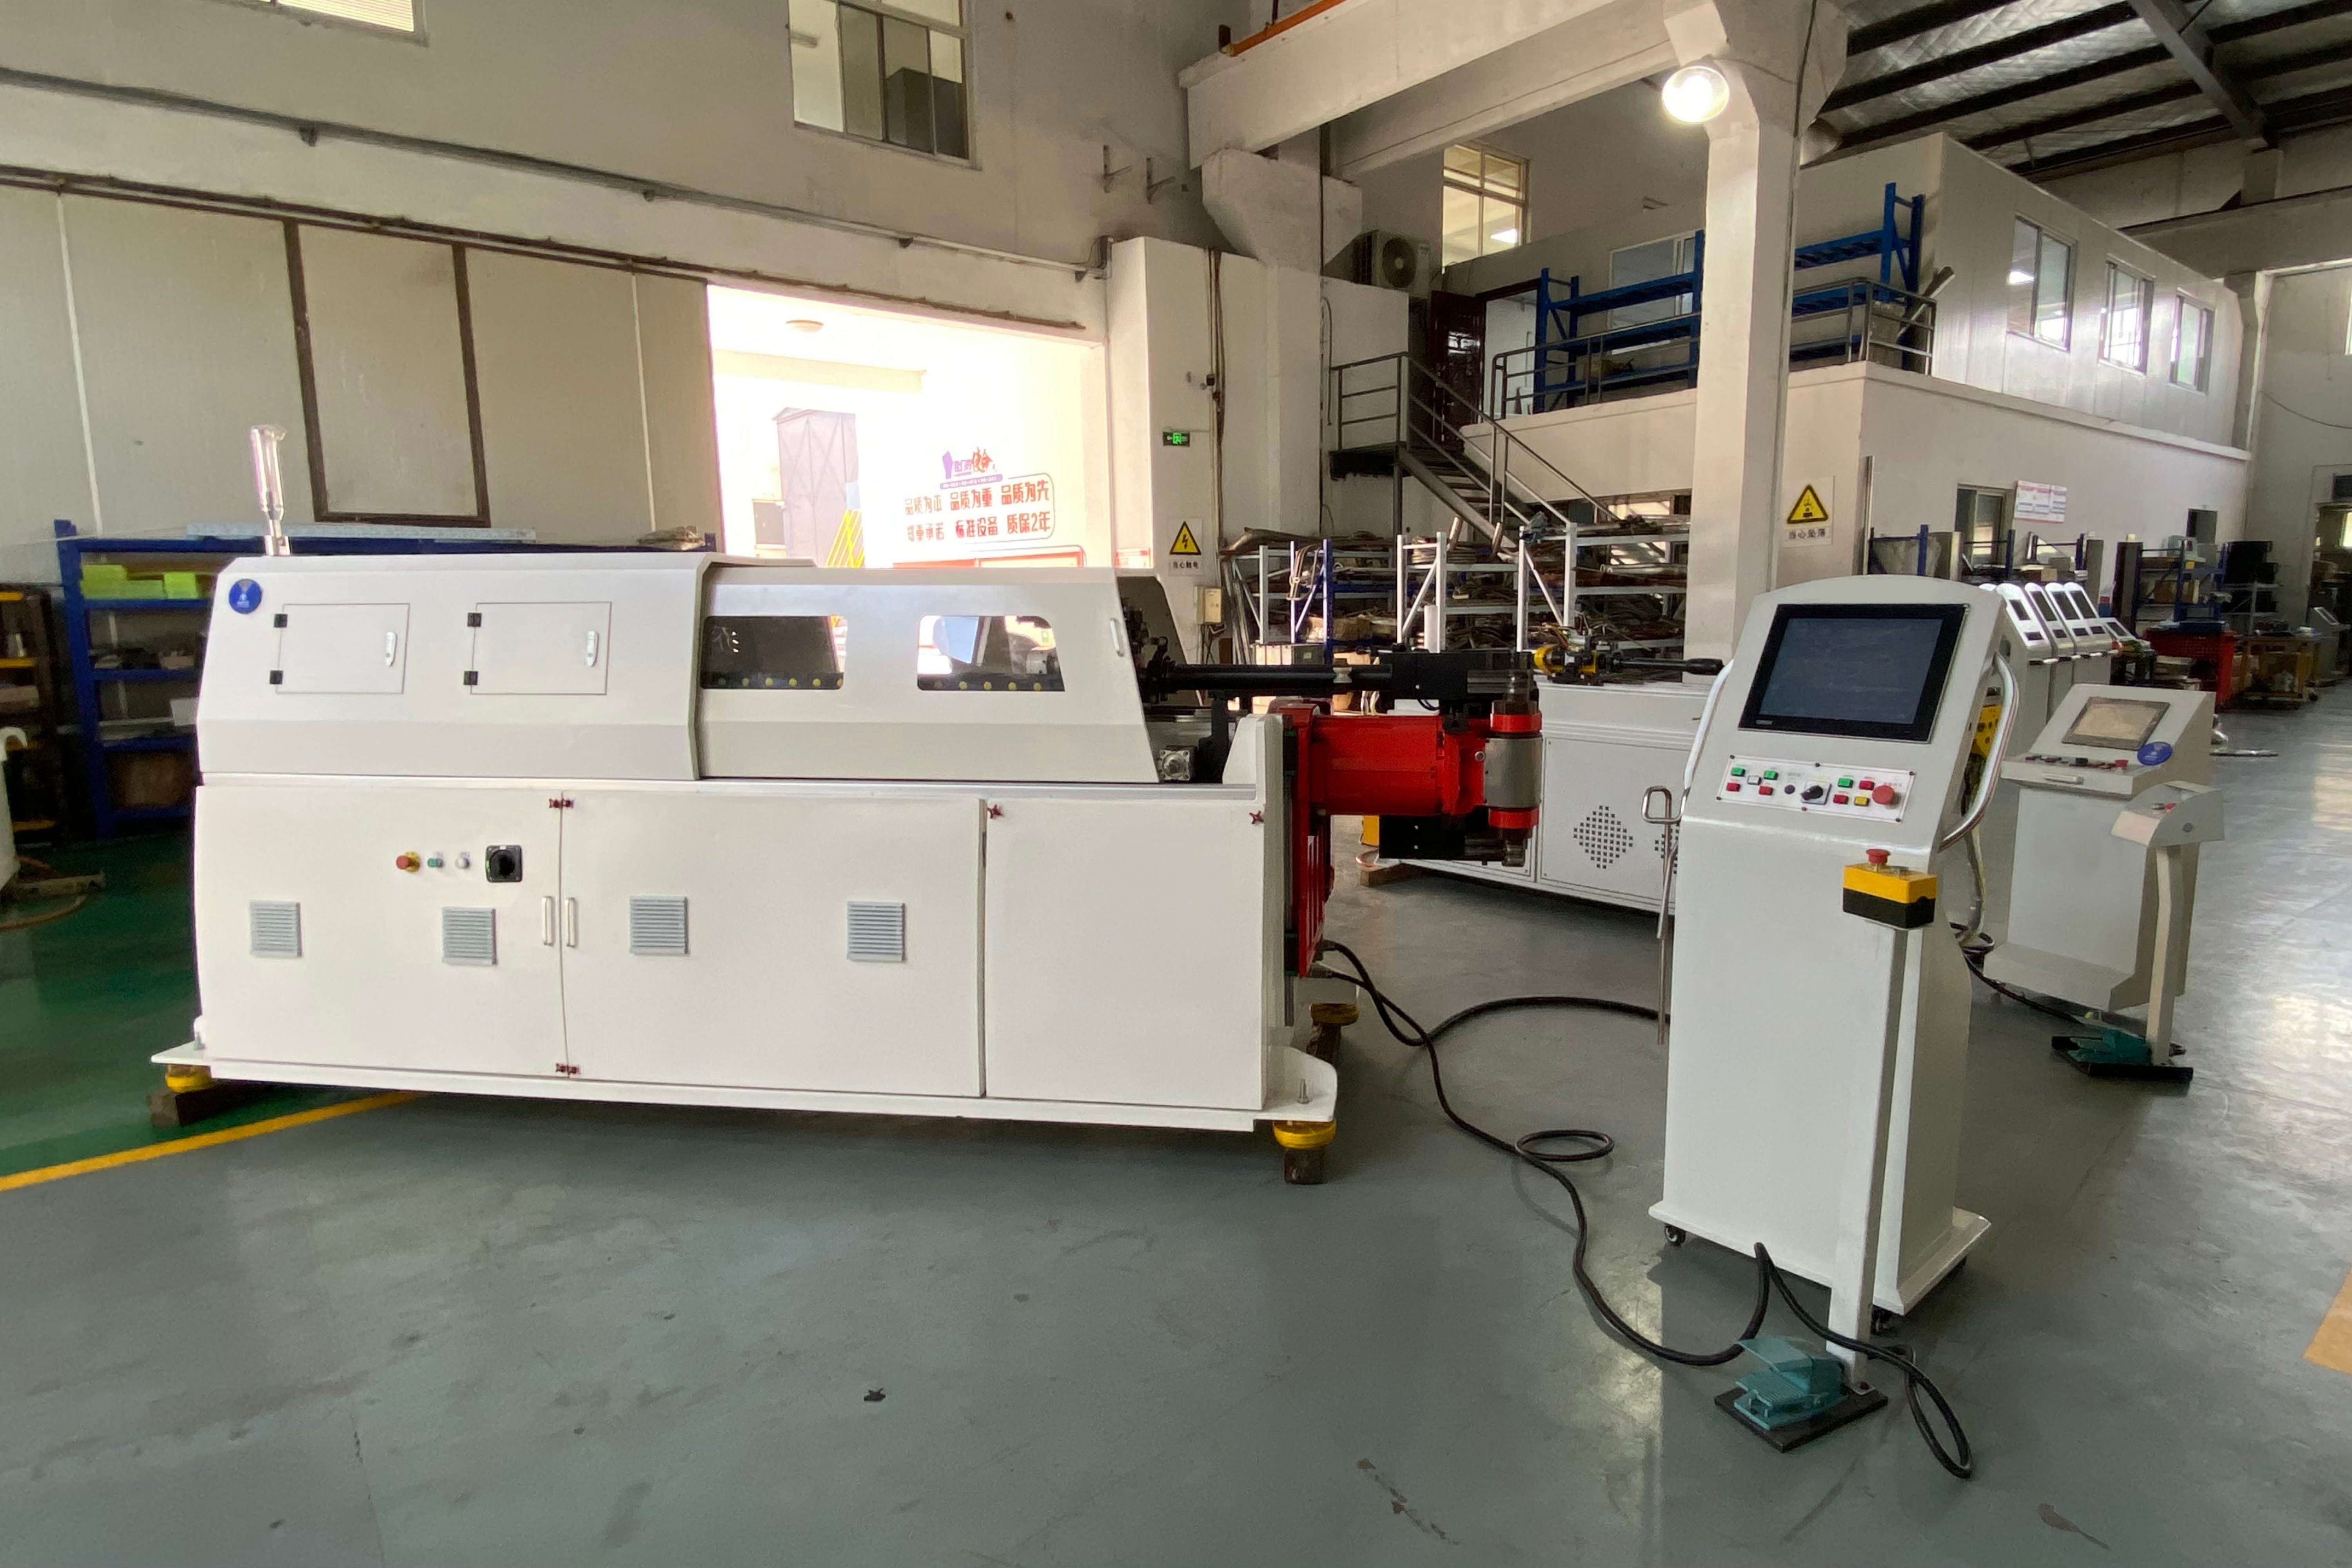
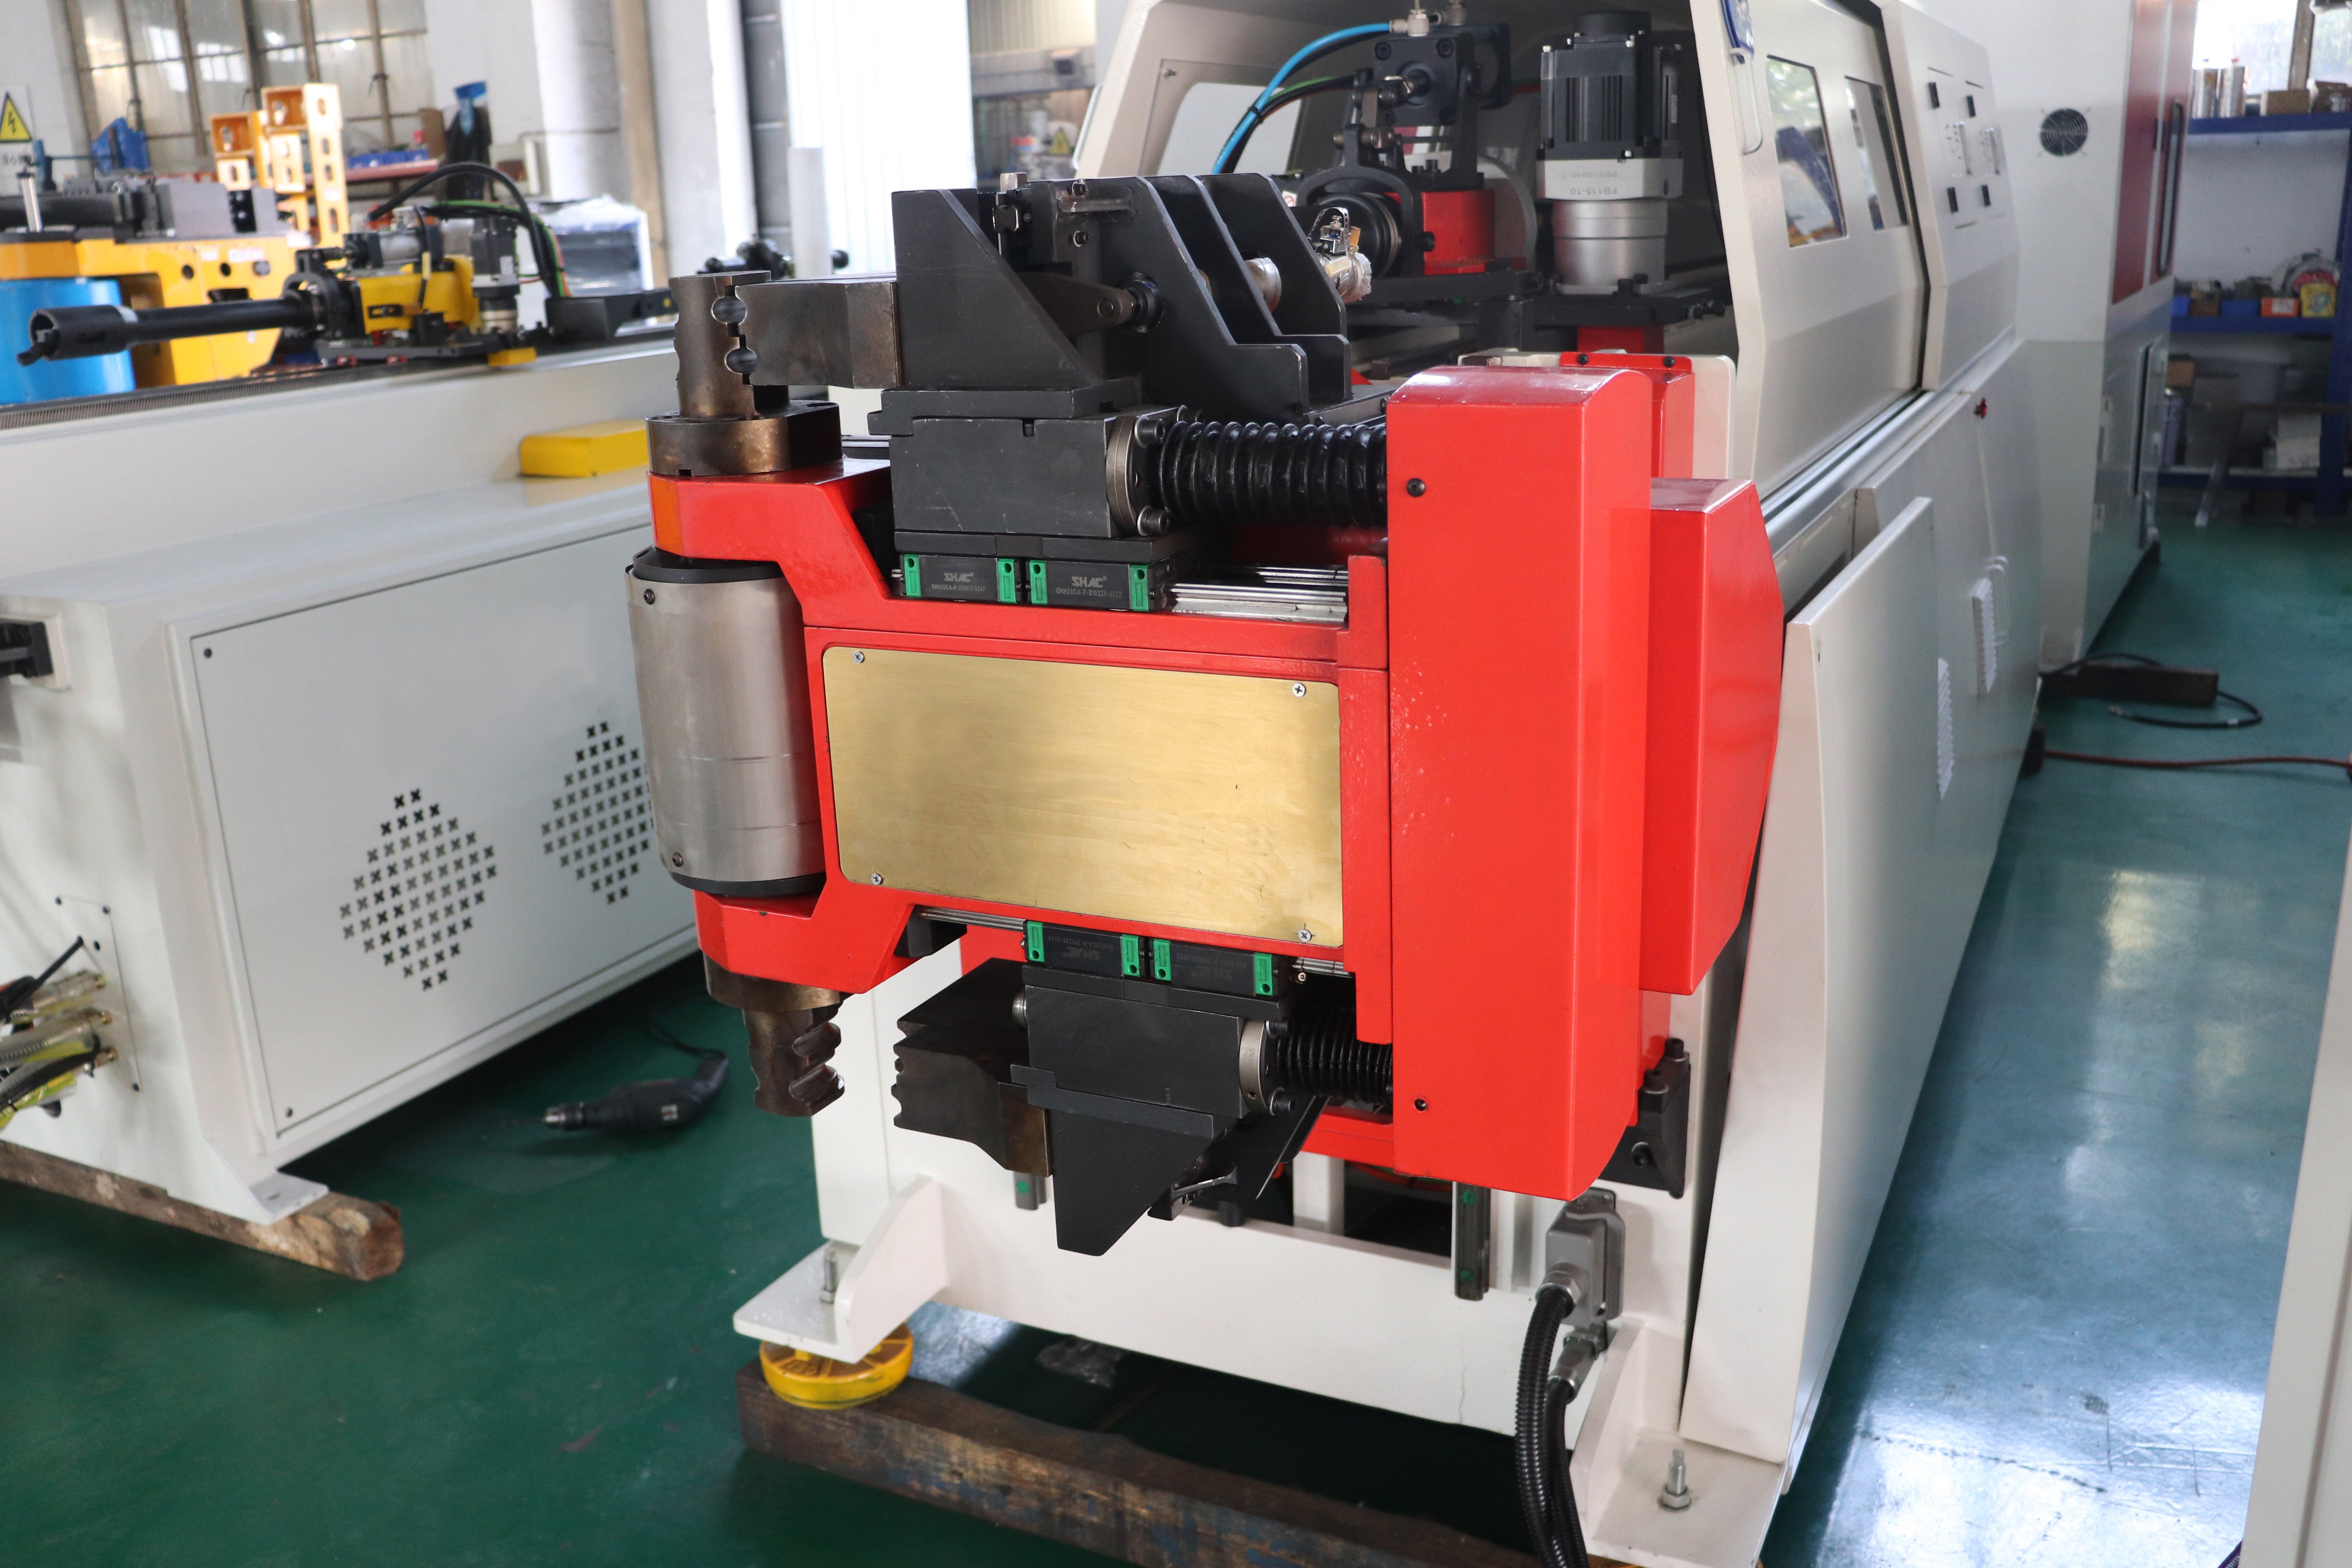
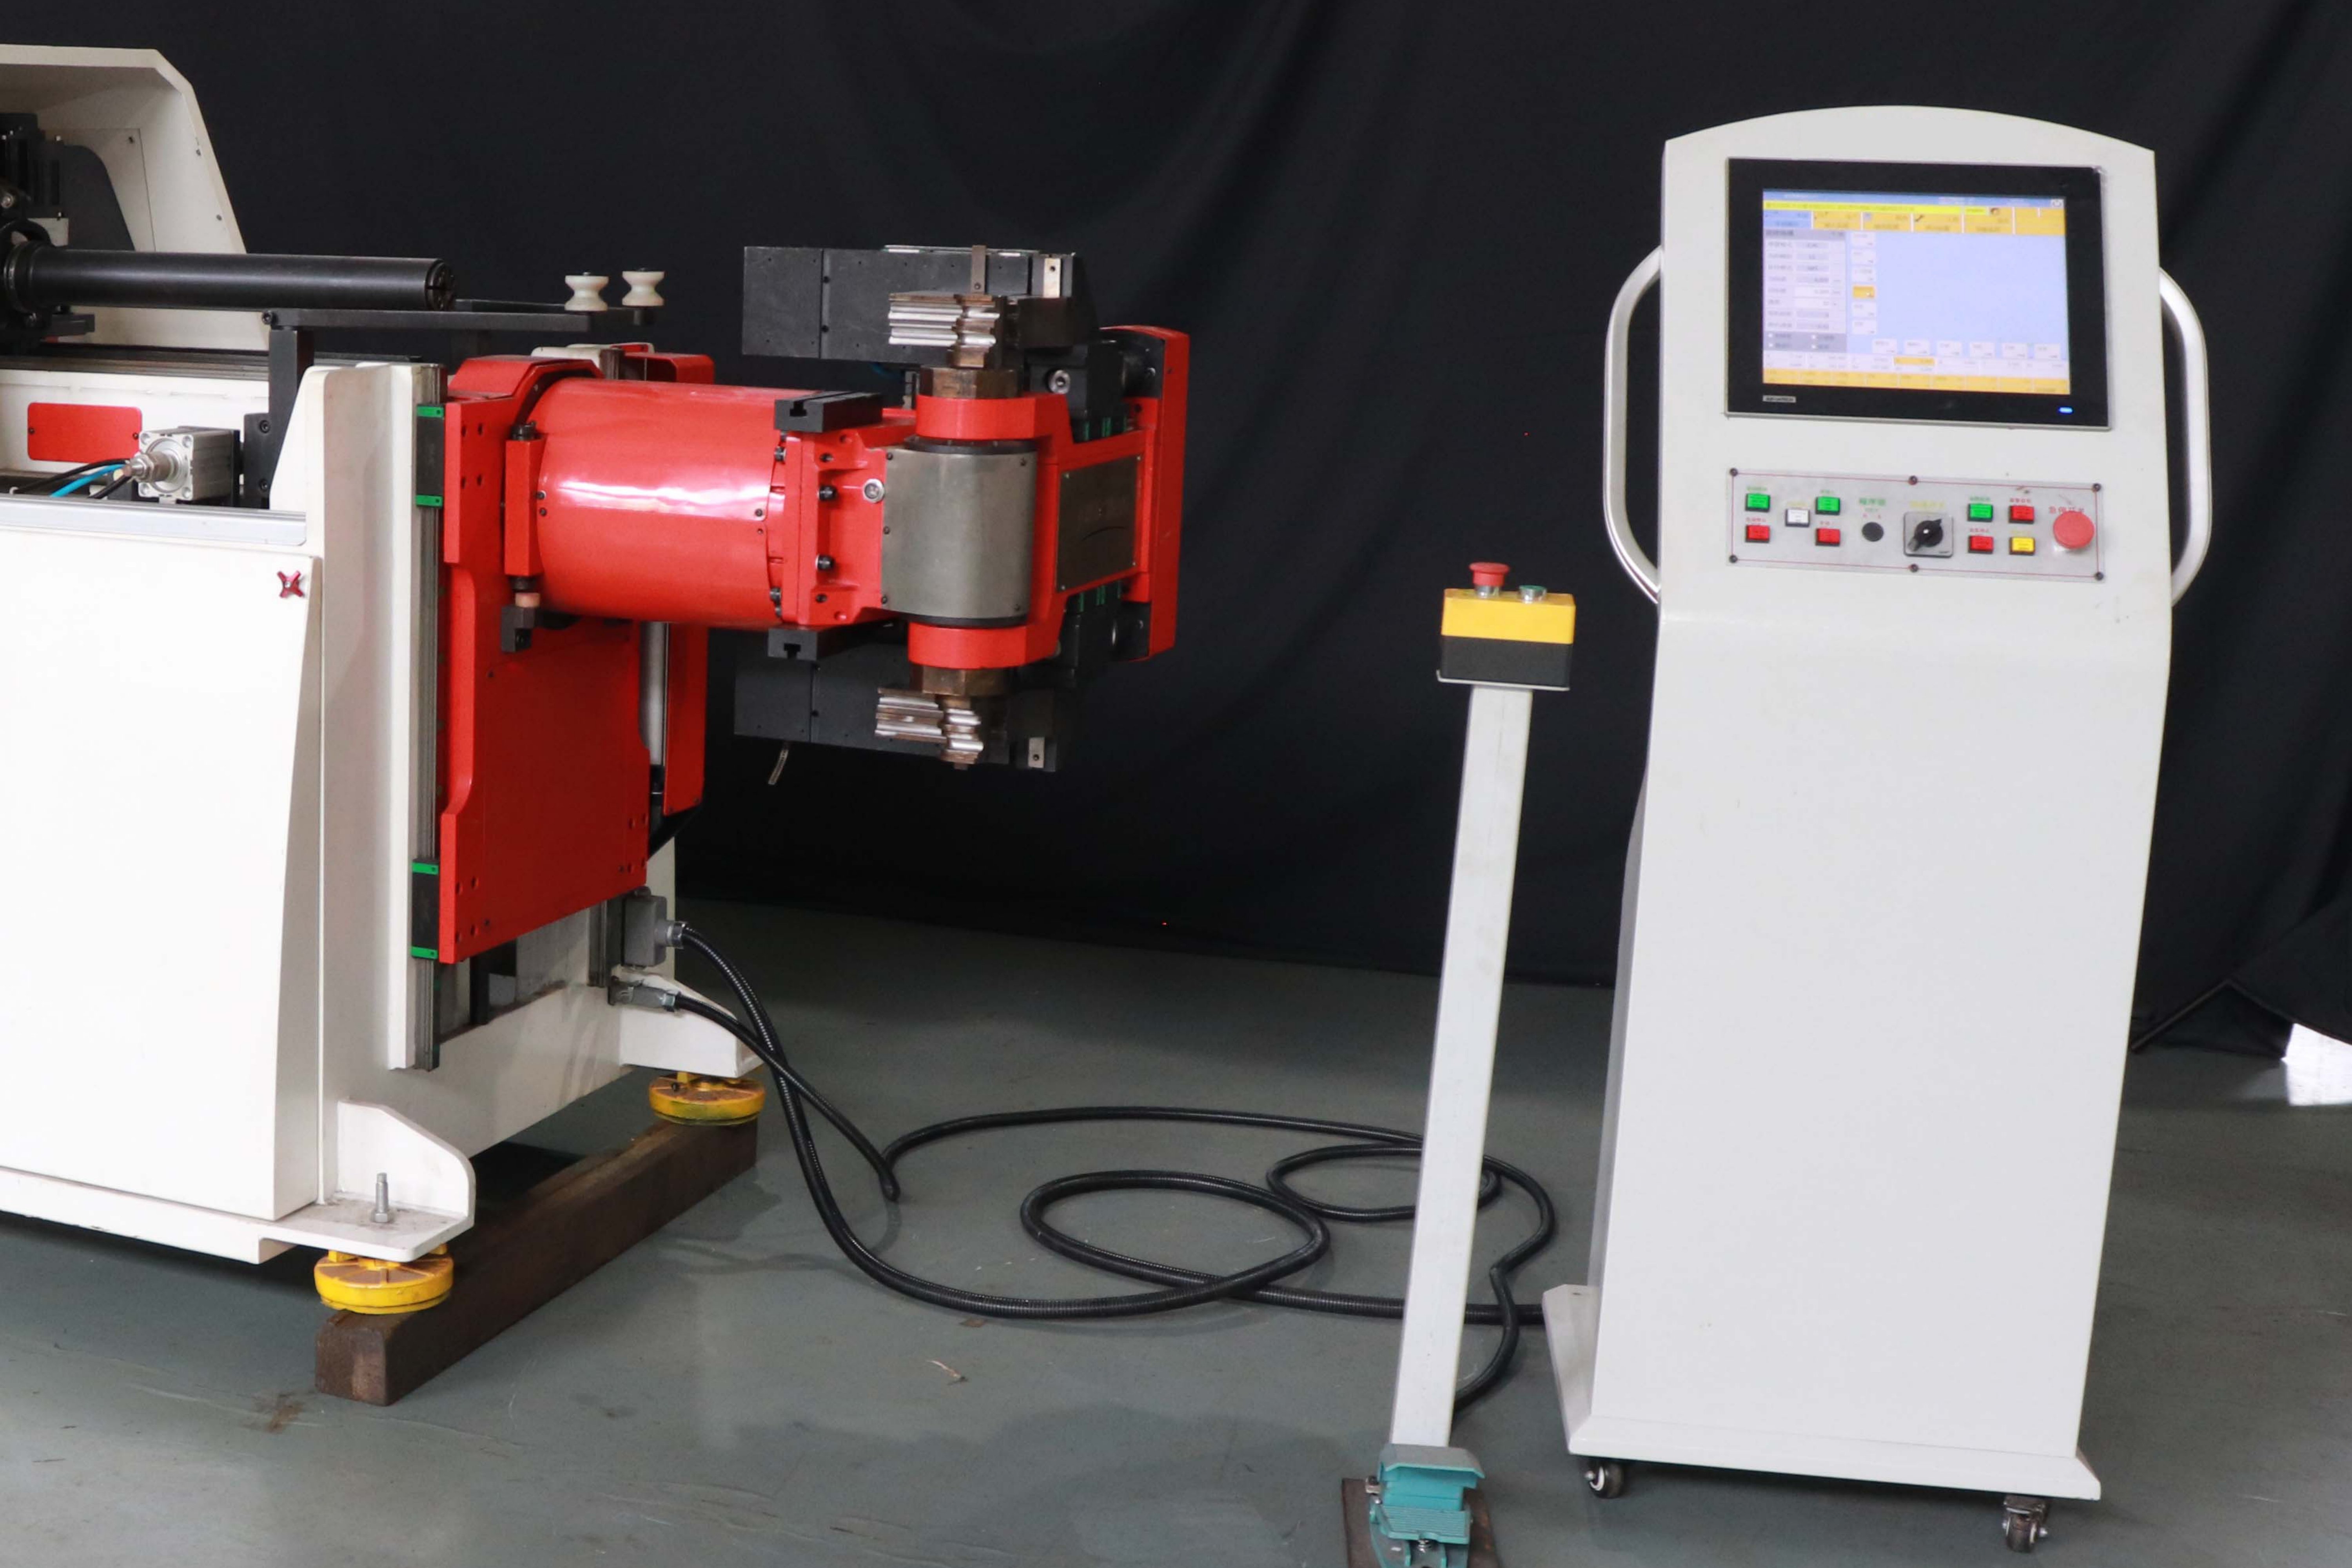
Რათა გადაელახა ეფექტურობის შეზღუდვები და სიზუსტის შეცდომები, რომლებიც გამოწვეული იყო რთული 3D თავის მხარდაჭერის სადგენის წარმოებაში მრავალჯერადი ხელით ხელახლა დასადგენად გამოყენებული პროცედურებით მაროკოს წამყვანი Tier-1 ავტომობილის მომწოდებლის მიერ, Baorui Machinery გამოიყენა 360° ბრუნვადი თავის მხარდაჭერის სადგენის გამოხრის ამონახსნი; ერთჯერადი სივრცითი ფორმირების ტექნოლოგიის გამოყენებით ჩვენ მივაღწიეთ პროცესულ აღმოჩენას, რომელმაც წარმოების ეფექტურობა 40%-ით გაზარდა, უზრუნველყო სრული IATF 16949 შესაბამობა და გადაარჩინა მკაცრი OEM აუდიტები, ხოლო მასალის დაკარგვა მნიშვნელოვნად შემცირდა.
 EN