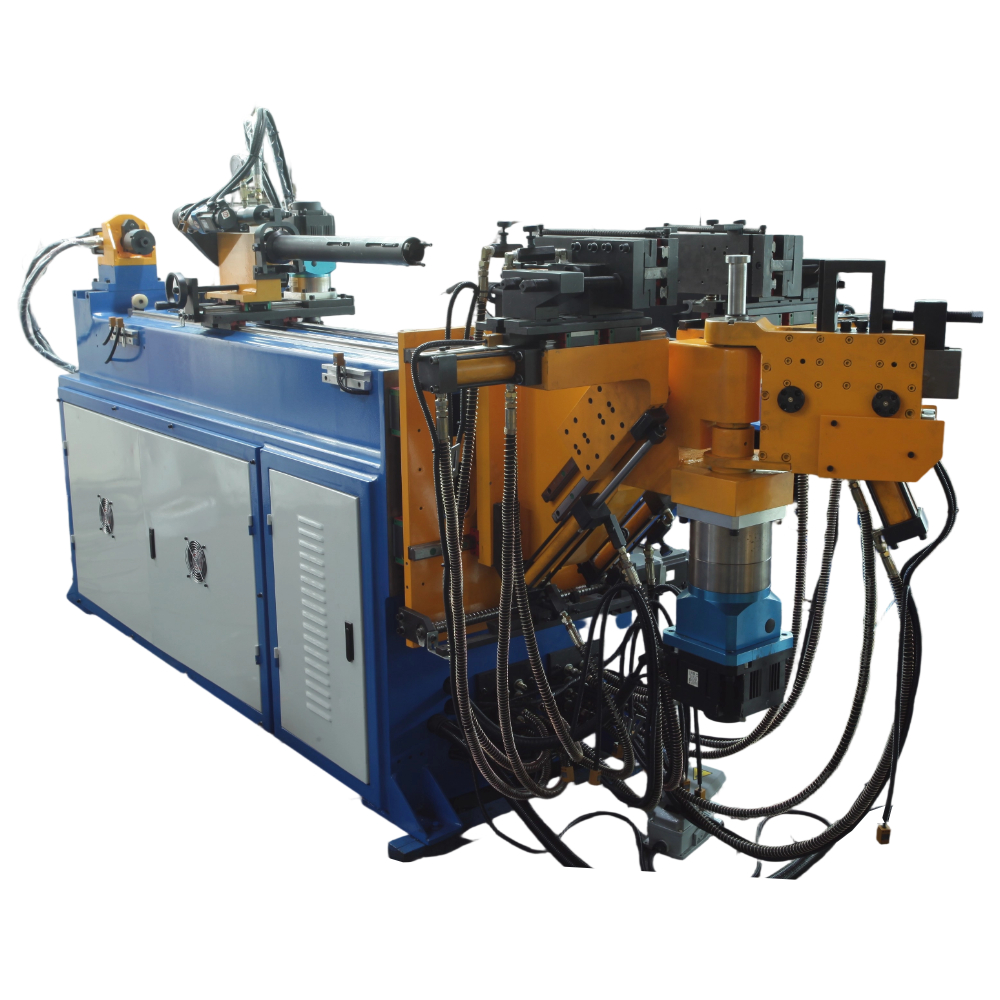


| Ელემენტი | Სახელი | Ერთეული | Მონაცემი | Შენიშვნა | |
| 1 | Მაქსიმალური გახრის საშუალება | მმ | φ18 | ||
| 2 | Მაქსიმალური გარდაქმნის რადიუსი | მმ | 80 | Შესაძლოა იყოს სტანდარტული მიხედვით გამოყენებლის მოთხოვნას | |
| 3 | Მინიმალური გამრუდების რადიუსი | მმ | PEND on the pipe diameter | ||
| 4 | Მაქსიმალური შემოსავალი სიგრძე | მმ | 2200 | Შესაძლოა იყოს სტანდარტული მიხედვით გამოყენებლის მოთხოვნას | |
| 5 | Მაქსიმალური გარდაქმნის გრადუსი | Ხარისხი | 190 | ||
| 6 | Კონტროლური პანელი | PLC + ეკრანი შეხებით | |||
| 7 | Გამრუდების ერთეული | ცალი | 16 | ||
| 8 | Მუშაობის სიჩქარე | გამრუდების სიჩქარე | Deg/sec | 200 | |
| Მომწიდვანი სიჩქარე | mm/sec | 1000 | |||
| 9 | Სიზუსტე | ლარჯვება | მმ | ±0.1 | |
| როტაციული | Ხარისხი | ±0.1 | |||
| გარდაქმნა | Ხარისხი | ±0.1 | |||
| 10 | Მომსახურების სერვო მოტორის ძალა | W | 750 | Იაპონელი Mitsubishi | |
| 11 | Გარდაქმნის სერვომოტორის ძალა | კვ | 1 | ||
| 12 | Ოილის მოტორის ძალა | Კვ | 3 | ||
| 13 | Მაქსიმალური შენახვის ერთეულები | ჯგუფი | 1000 | Შეიძლება გაიზარდოს მოთხოვნის მიხედვით | |
| 14 | Მაქსიმალური წნევა | MPa | 10 | Რეგულირებადი | |
| 15 | Ჰიდროავტომატური კონტროლის სისტემა | Მაგნიტული გაცვლის ვალვი | Japan Yuken | ||
| 16 | Საო佞ნის ტანკი | L | 250 | ||
| 17 | Ზეთის ქულერი | L⁄min | 100 | ||
| 18 | Მანქანის წონა | Კგ | 2000 | ||
| 19 | Მანქანის ზომა | მმ | 2760×1200×1500 | Ზომები არის მხოლოდ რეფერენციად | |
| 20 | Გარანტიის დრო | თვე | 12 | ||
Მანქანა მხარს უჭერს როგორც მარცხნიდან, ასევე მარჯვნიდან გამოკეთებას და შეუძლია გამოკეთების მიმართულების შეცვლა საყურადღებო მილის დიზაინის მიხედვით. იგი შესაფერებელია მრავალკუთხედიანი და 3D მილების ფორმირებისთვის, რაც ამცირებს ხელით ხელახალ რეგულირებას და ხელახალ დადგენას.
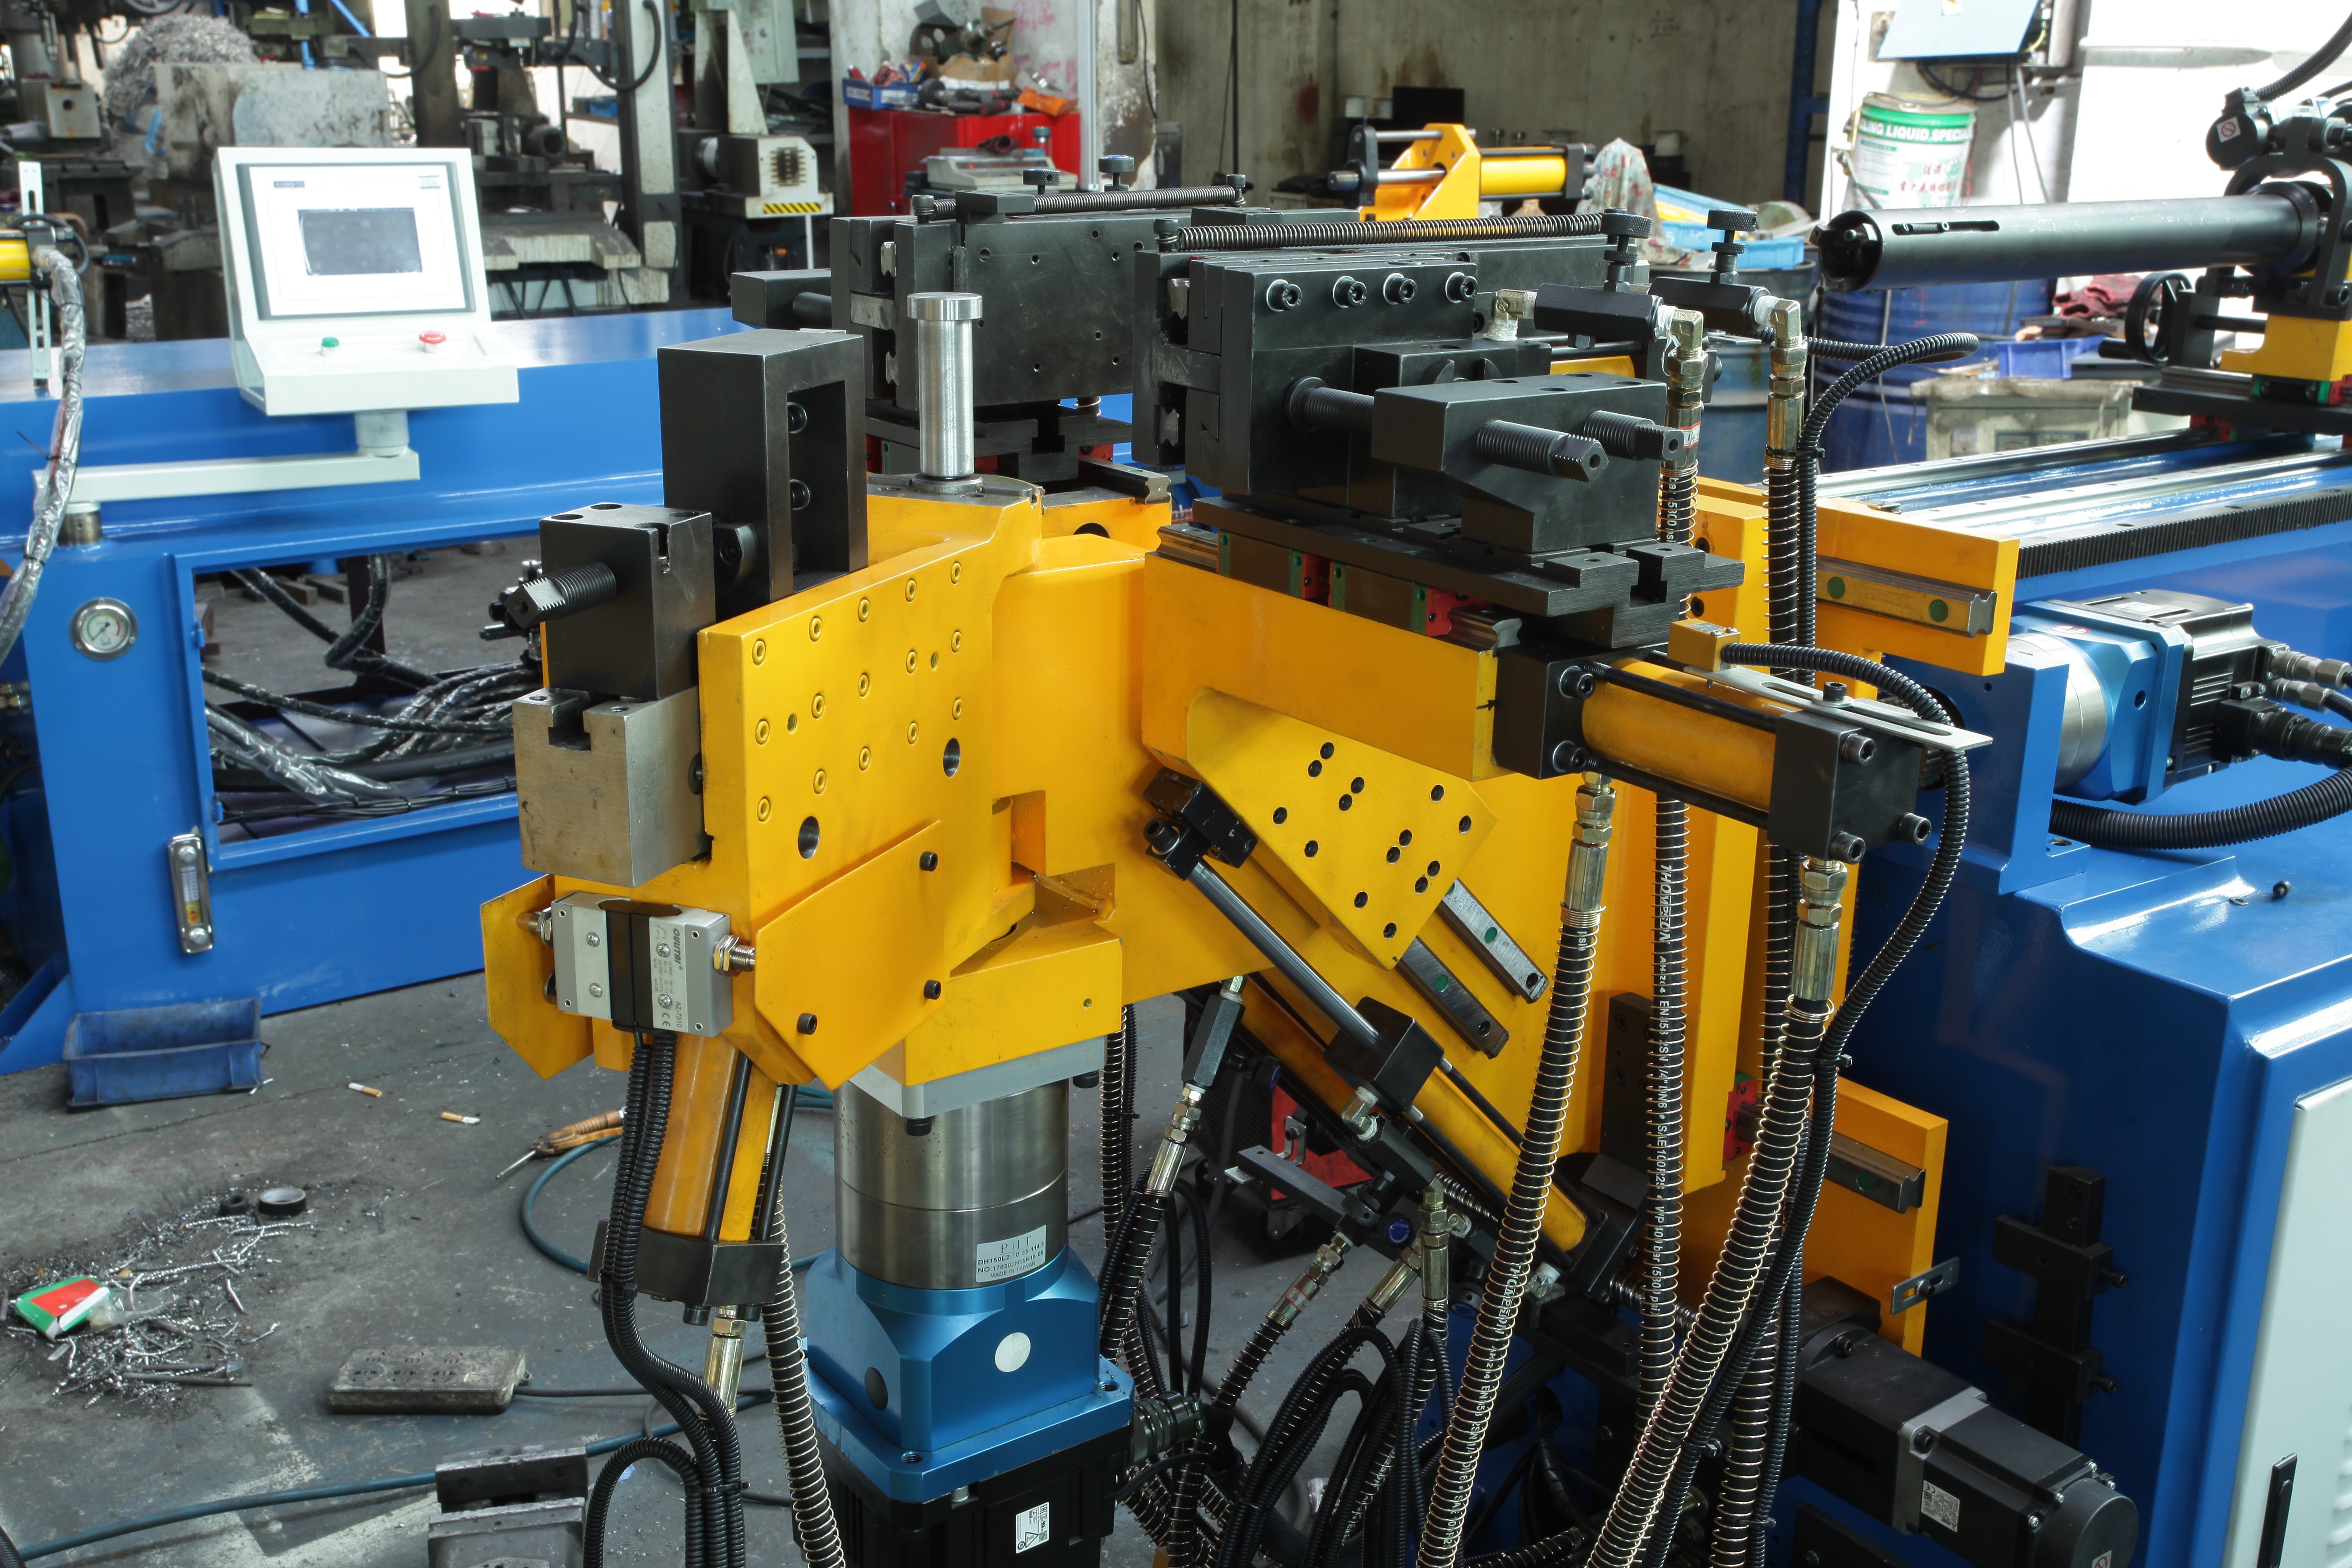
Მილების მიწოდება, ბრუნვა და გამოკეთება ერთად მუშაობს რთული მილების ტრაექტორიების უწყვეტად ფორმირებისთვის, რაც ამცირებს პროცესში ცვალებას და უზრუნველყოფს სტაბილურ გაზომვებს და კუთხეებს.
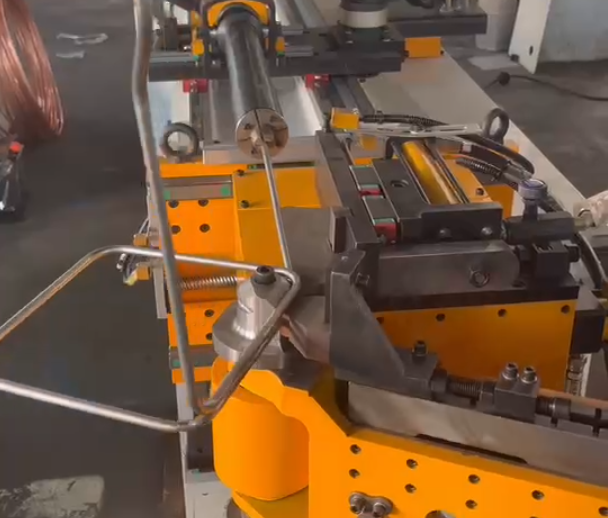
Მანქანა მხარს უჭერს 3D სიმულაციას და საშუალებას აძლევს 3D დიზაინის ნახაზების შემოტანას, რაც ამარტივებს გამოხვევის ტრაექტორიების წინასწარი დათვალიერებას და პროგრამის შესატყოლებლად მორგებას წარმოებამდე.
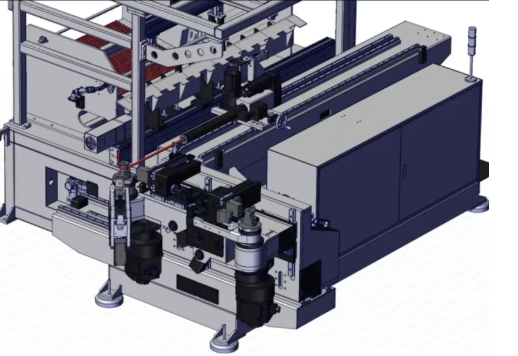
Მანქანა იყენებს სერვო მიმაგრებას და CNC გამოხვევის კონტროლს. გვერდზე მოცემულია მაქსიმალური მიმაგრების სიჩქარე — 1000 მმ/წმ და გამოხვევის სიჩქარე — 200°/წმ, რაც ხელს უწყობს სერიული წარმოების დროს დამუშავების ციკლის შეკუმშვას.
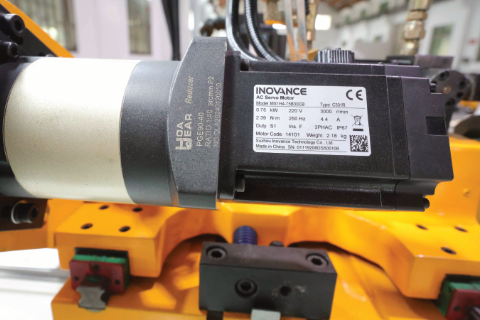
Გვერდის სპეციფიკაციებში მითითებულია მიმაგრების სიზუსტე — ±0.1 მმ, ხოლო ბრუნვისა და გამოხვევის სიზუსტე — ±0.1°, რაც ამცირებს განზომილებების და კუთხეების ცვალებადობას სერიული წარმოების დროს.

 EN








