
| Სახელი | Ერთეული | Პარამეტრი | Შენიშვნები |
| Მაქსიმალური გადამუშავების ტუბის დიამეტრი | მმ | 18 | |
| Მაქსიმალური ტუბის სიგრძე | მმ | 1500 | |
| Მაქსიმალური ჩატვირთვის სიგრძე | მმ | 1500 | |
| Მინიმალური ჩატვირთვის სიგრძე | მმ | 450 | |
| Გადამუშავების სიჩქარე | ს | 5~15 | Მორგვალის ფორმის მითითებით |
| Კონტროლის სისტემა | PLC, ტაქტი ეკრანი | ||
| Სა Gaussian მოტორის ძალა | კვ | 8.5 | |
| Ნომინალური მუშაობის წნევა ღირს ცილინდრში | Kg/сm | 50-120 | |
| Მაქსიმალური მუშაობის წნევა ღირს წნევის | Kg/сm | 210 |
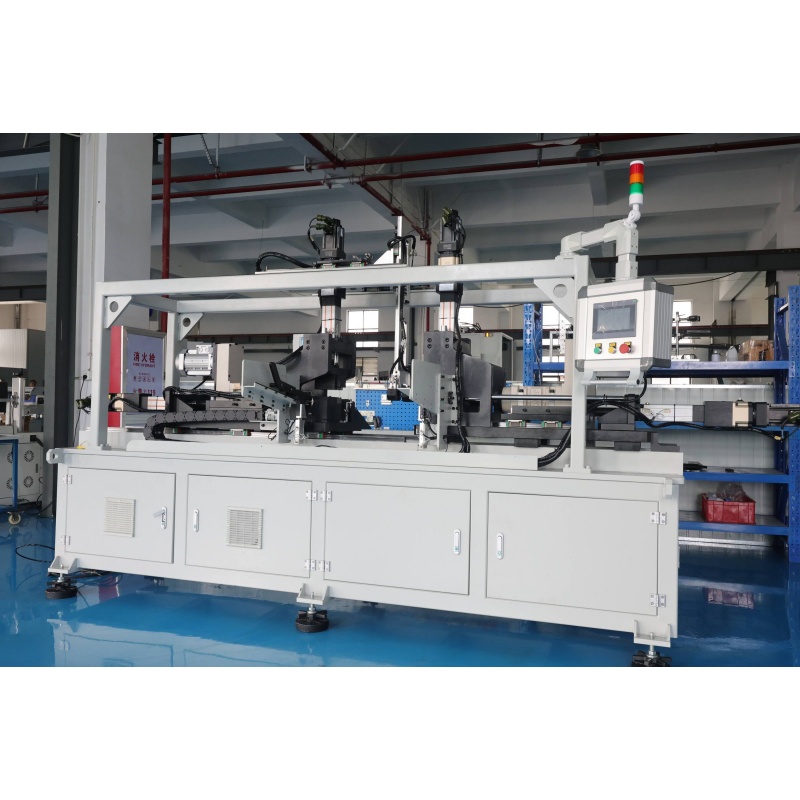
Მანქანა აღჭურვილია CNC მართვის სისტემით, რომელიც მომხმარებლებს საშუალებას აძლევს დამუშავების პარამეტრების მორგებას სხვადასხვა მასალისა და პროდუქტის მოთხოვნების მიხედვით. ეს საშუალებას აძლევს მოხაზულობის ზომების, დამუშავების სიღრმის და ფორმირების შედეგების მოქნილად მართვას, რაც ამცირებს მომხმარებლის გამოცდილობაზე დამოკიდებულებას.
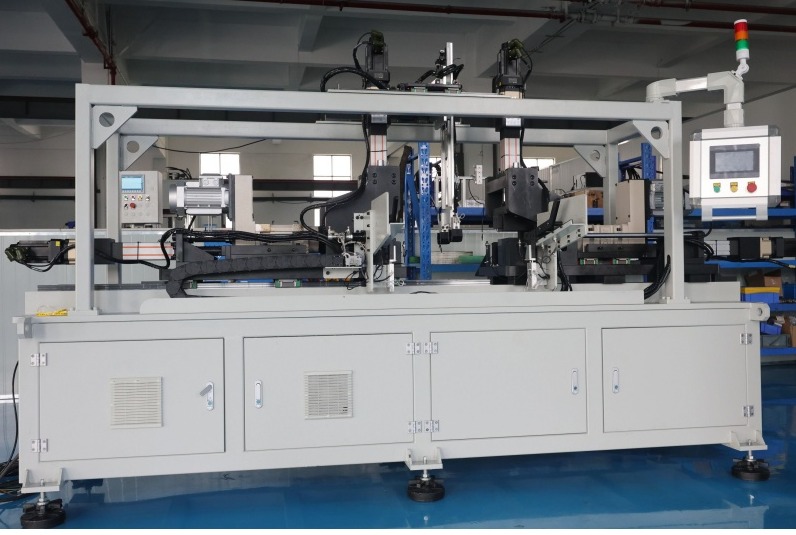
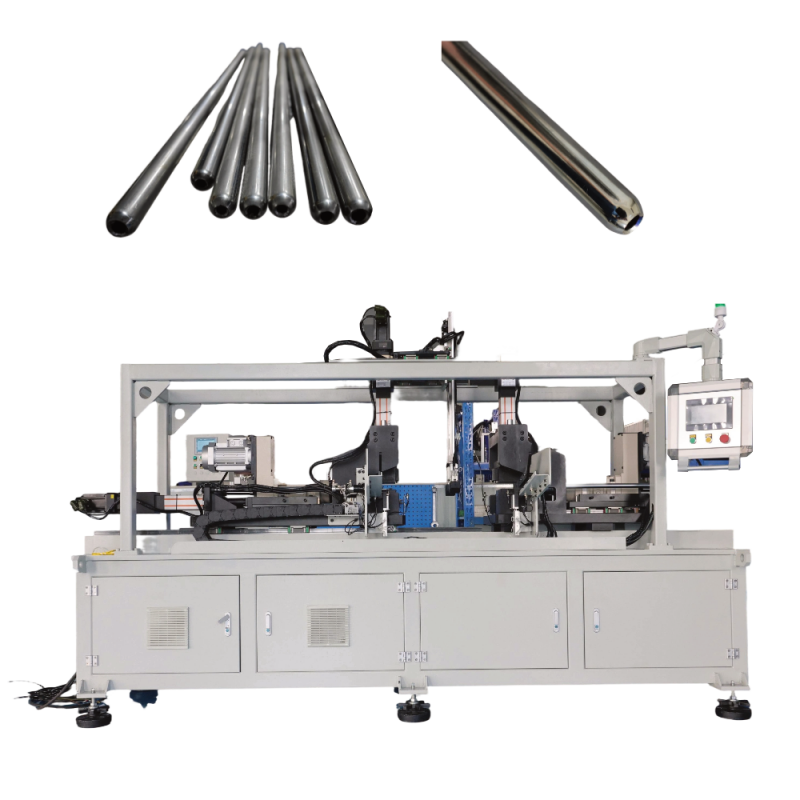
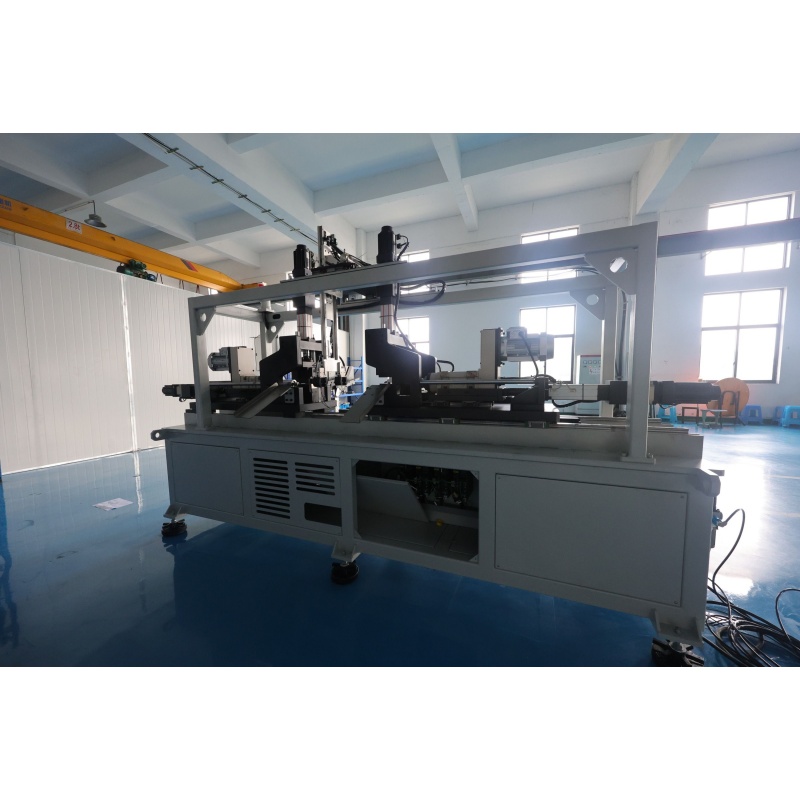
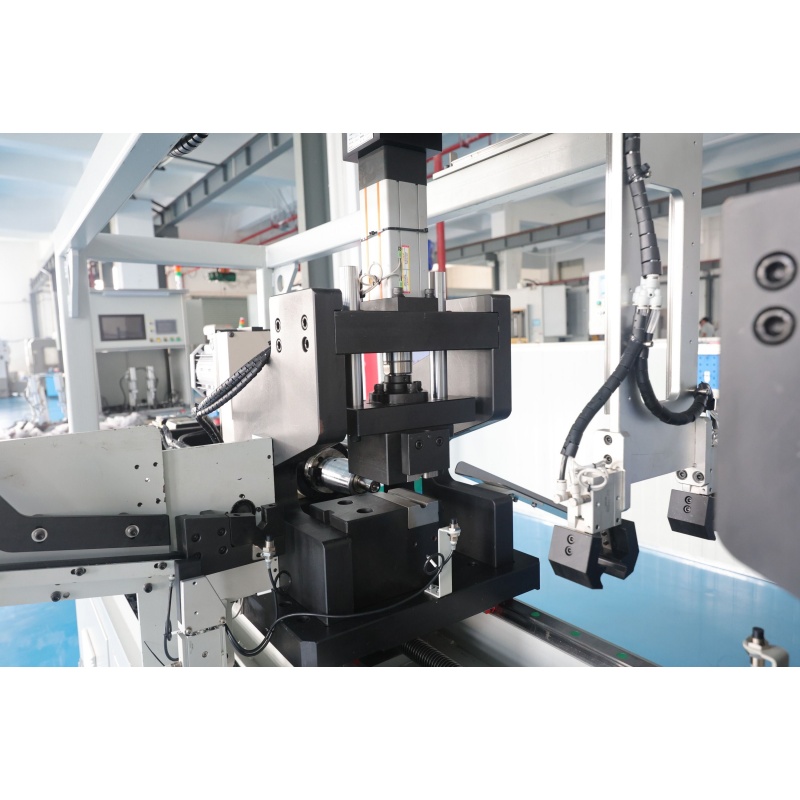
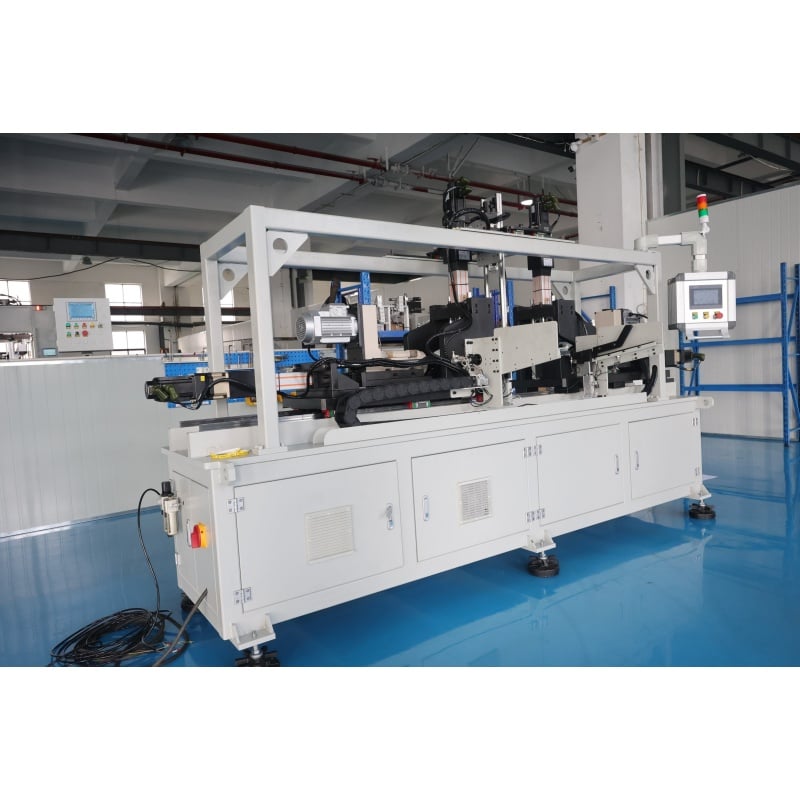
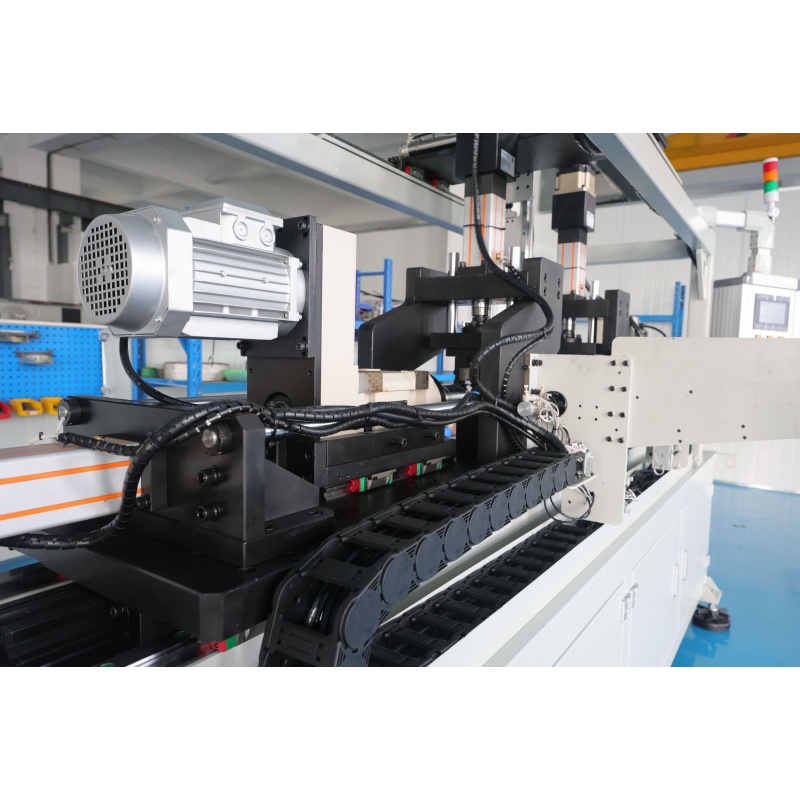
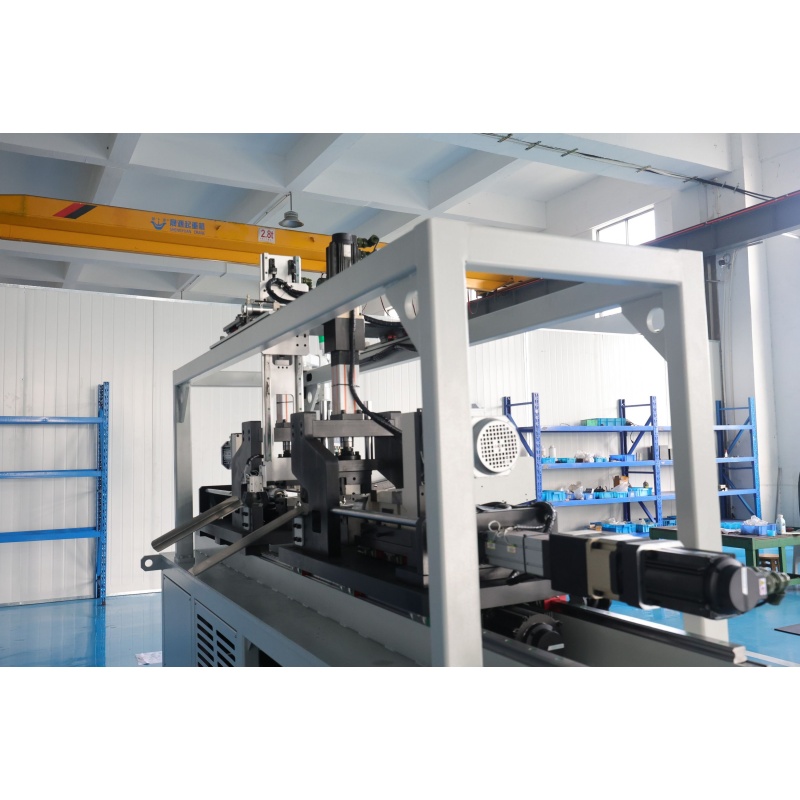
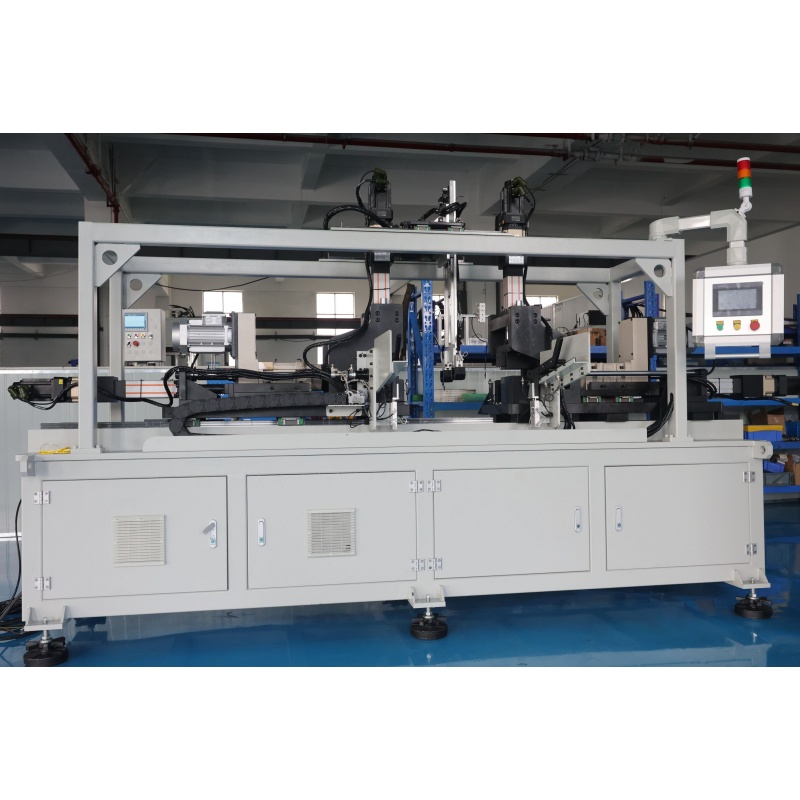
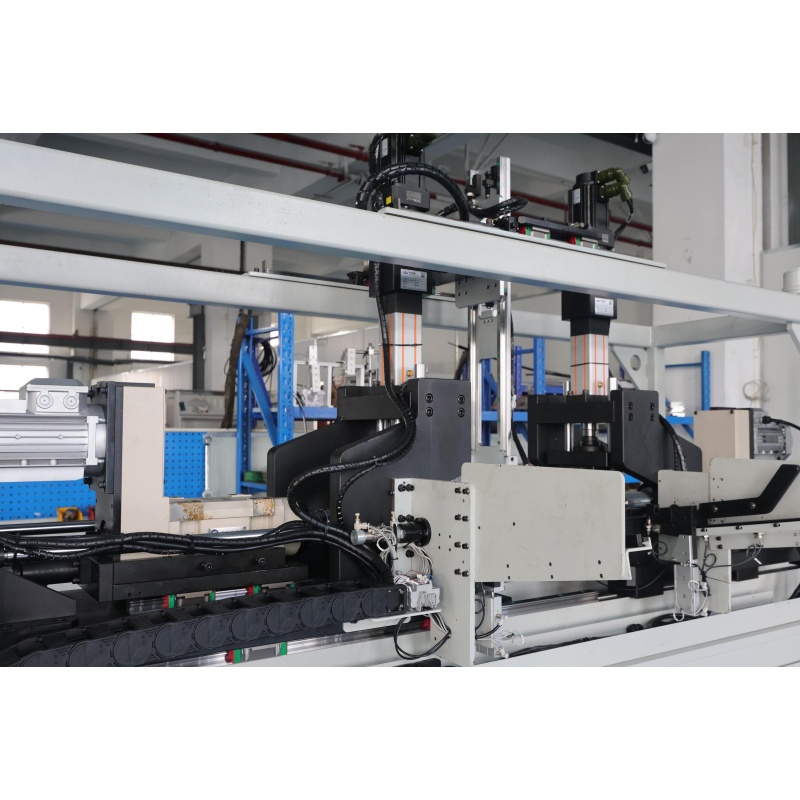
Ორთავიანი რკინის მოხაზულობის მანქანა ამუშავებს მეტალის ნაკეთობის ორივე ბოლოს ერთდროულად, რაც სინქრონიზებული ორთავიანი დიზაინის წყალობით ხდება. ეს ამცირებს ხელახალი გამაგრებისა და მოლოდინის დროს ერთბოლო დამუშავების შედარებით და ამიტომ შესაფერებელია სერიული წარმოებისთვის, რაც ერთი ნაკეთობის დამუშავების ციკლის შეკუმშვას უწყობს ხელს.
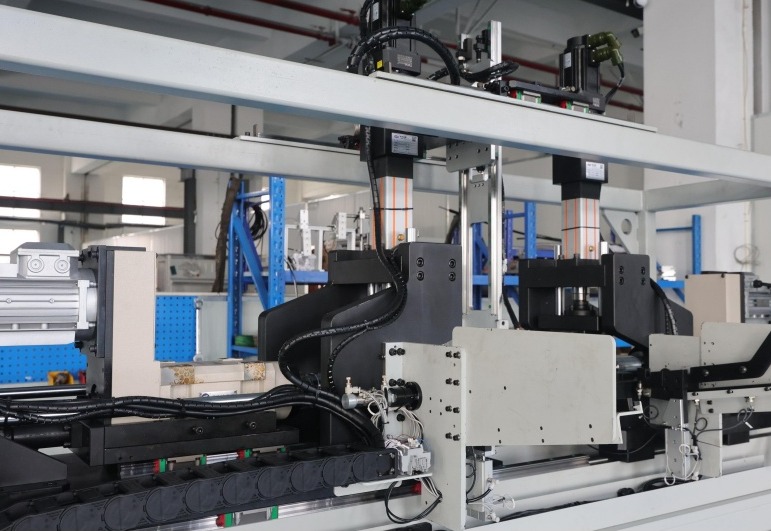
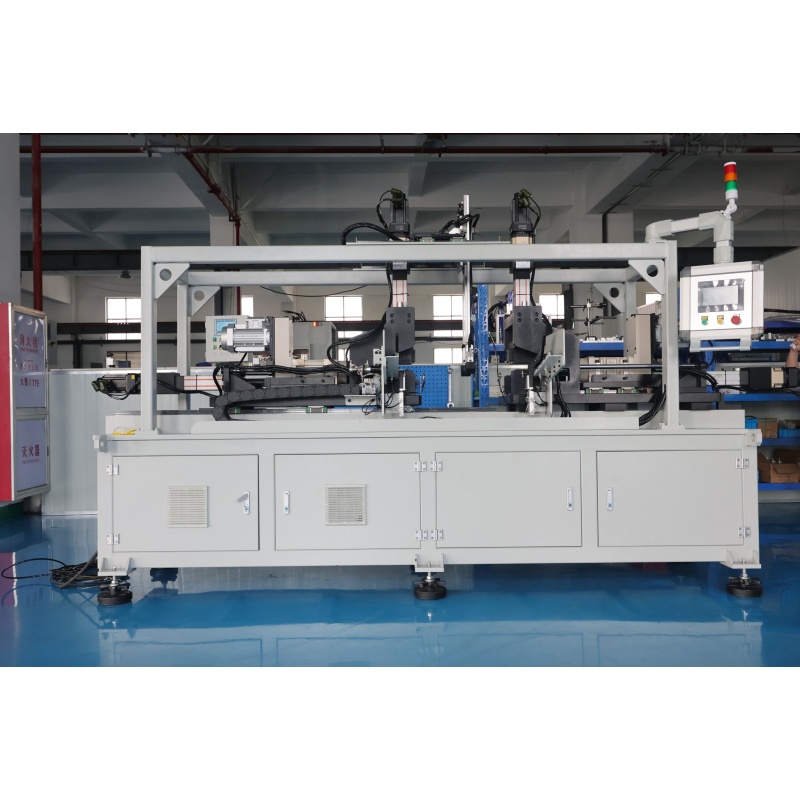
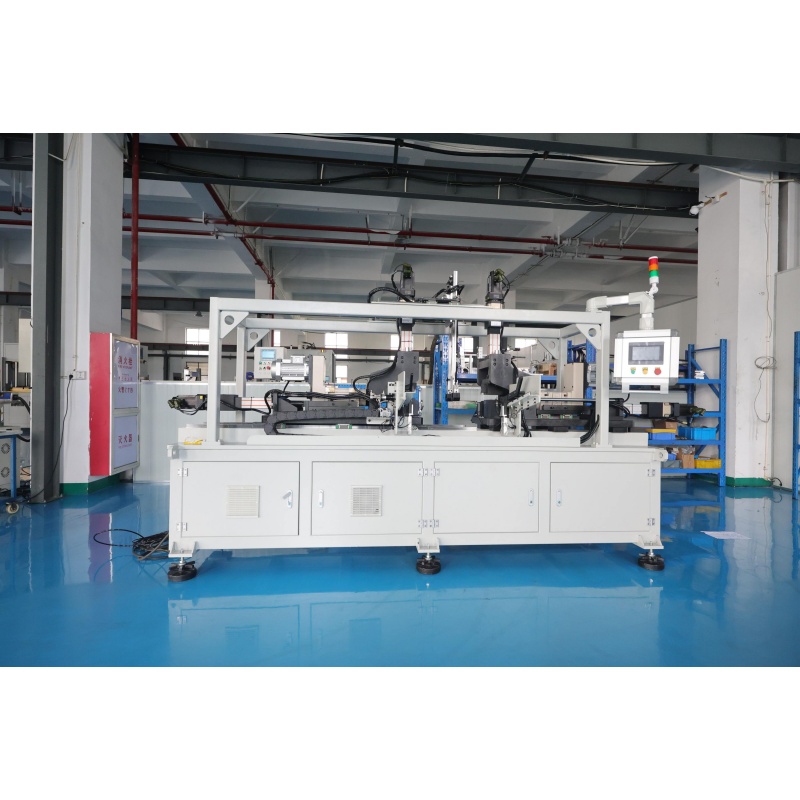
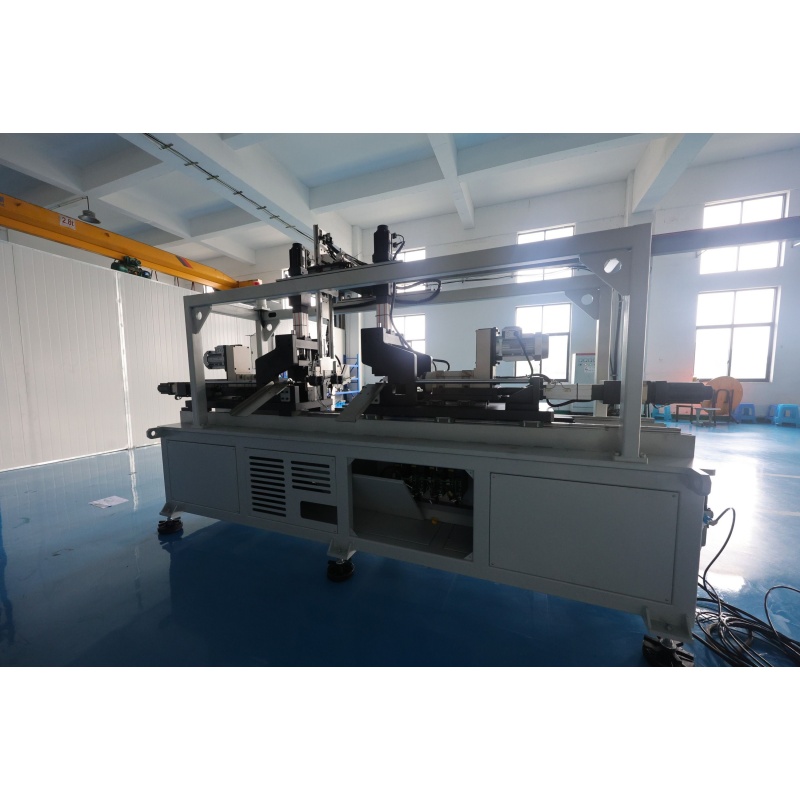
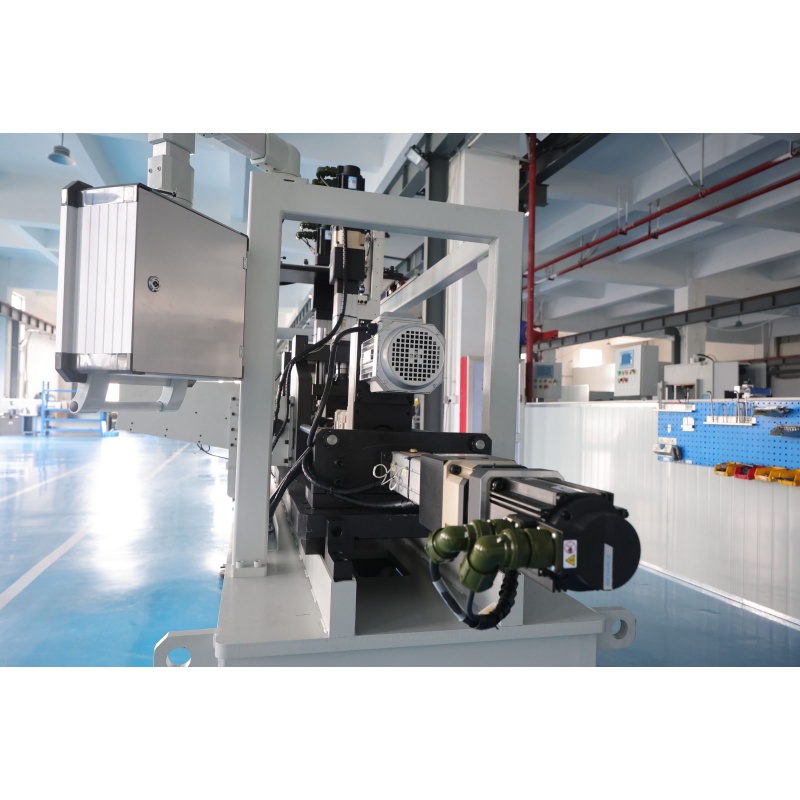
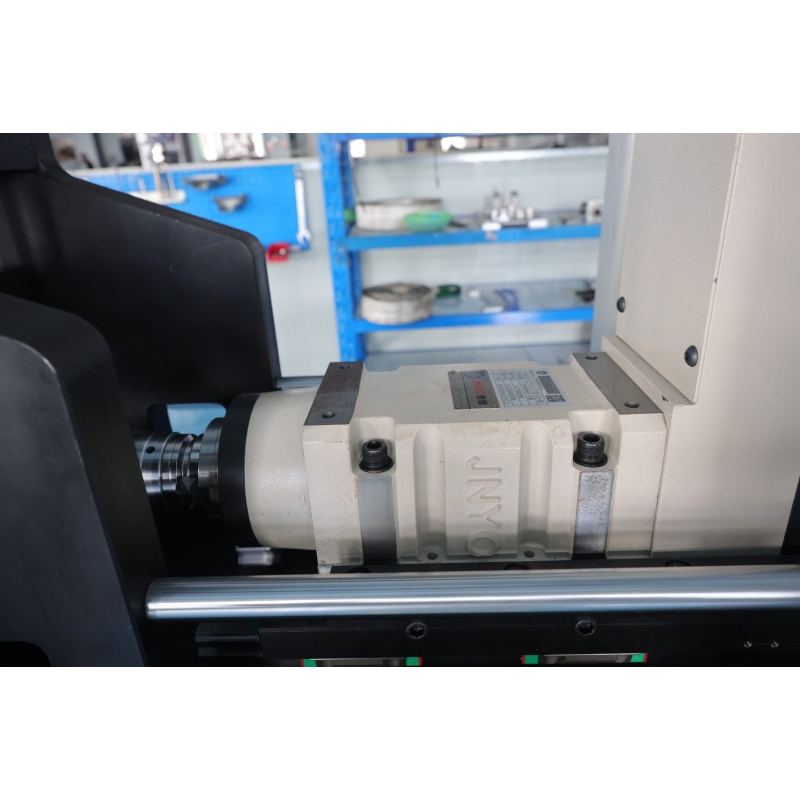
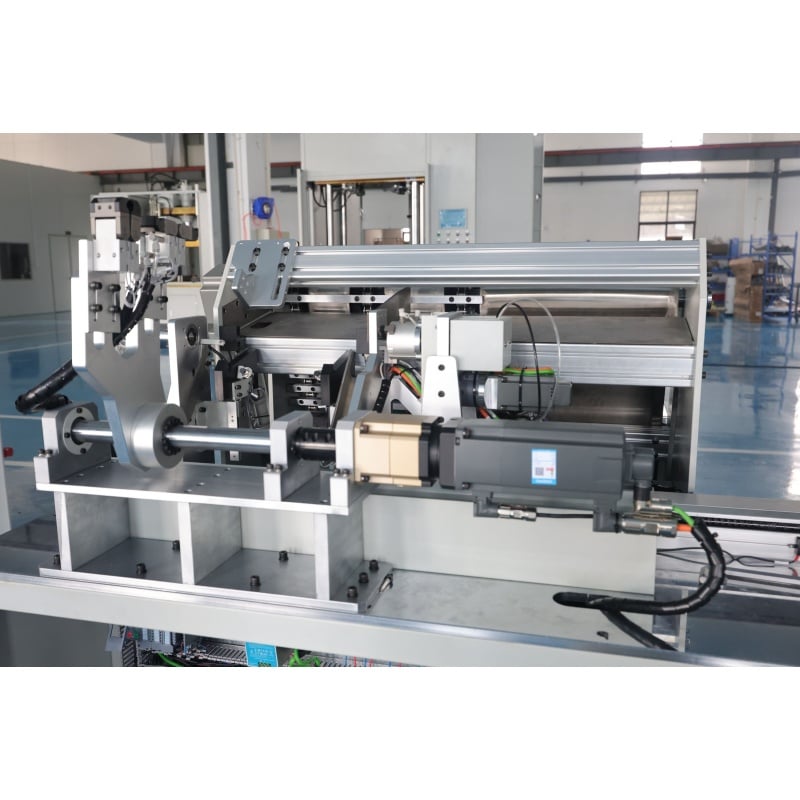
Მანქანა შედგება საყრდენი სტრუქტურის, საჭიალო სისტემის, მიმაგრების სისტემის, მიმაგრების მოწყობილობისა და კონტროლის სისტემისგან. მყარი საყრდენი სტრუქტურა და სტაბილური ნაკეთობის მიმაგრება ხელს უწყობს გადაადგილებისა და ვიბრაციის შემცირებას დამუშავების დროს, რაც უზრუნველყოფს მუდმივ ჩამფერის განზომილებებს და ზედაპირის ხარისხს ორივე ბოლოში.
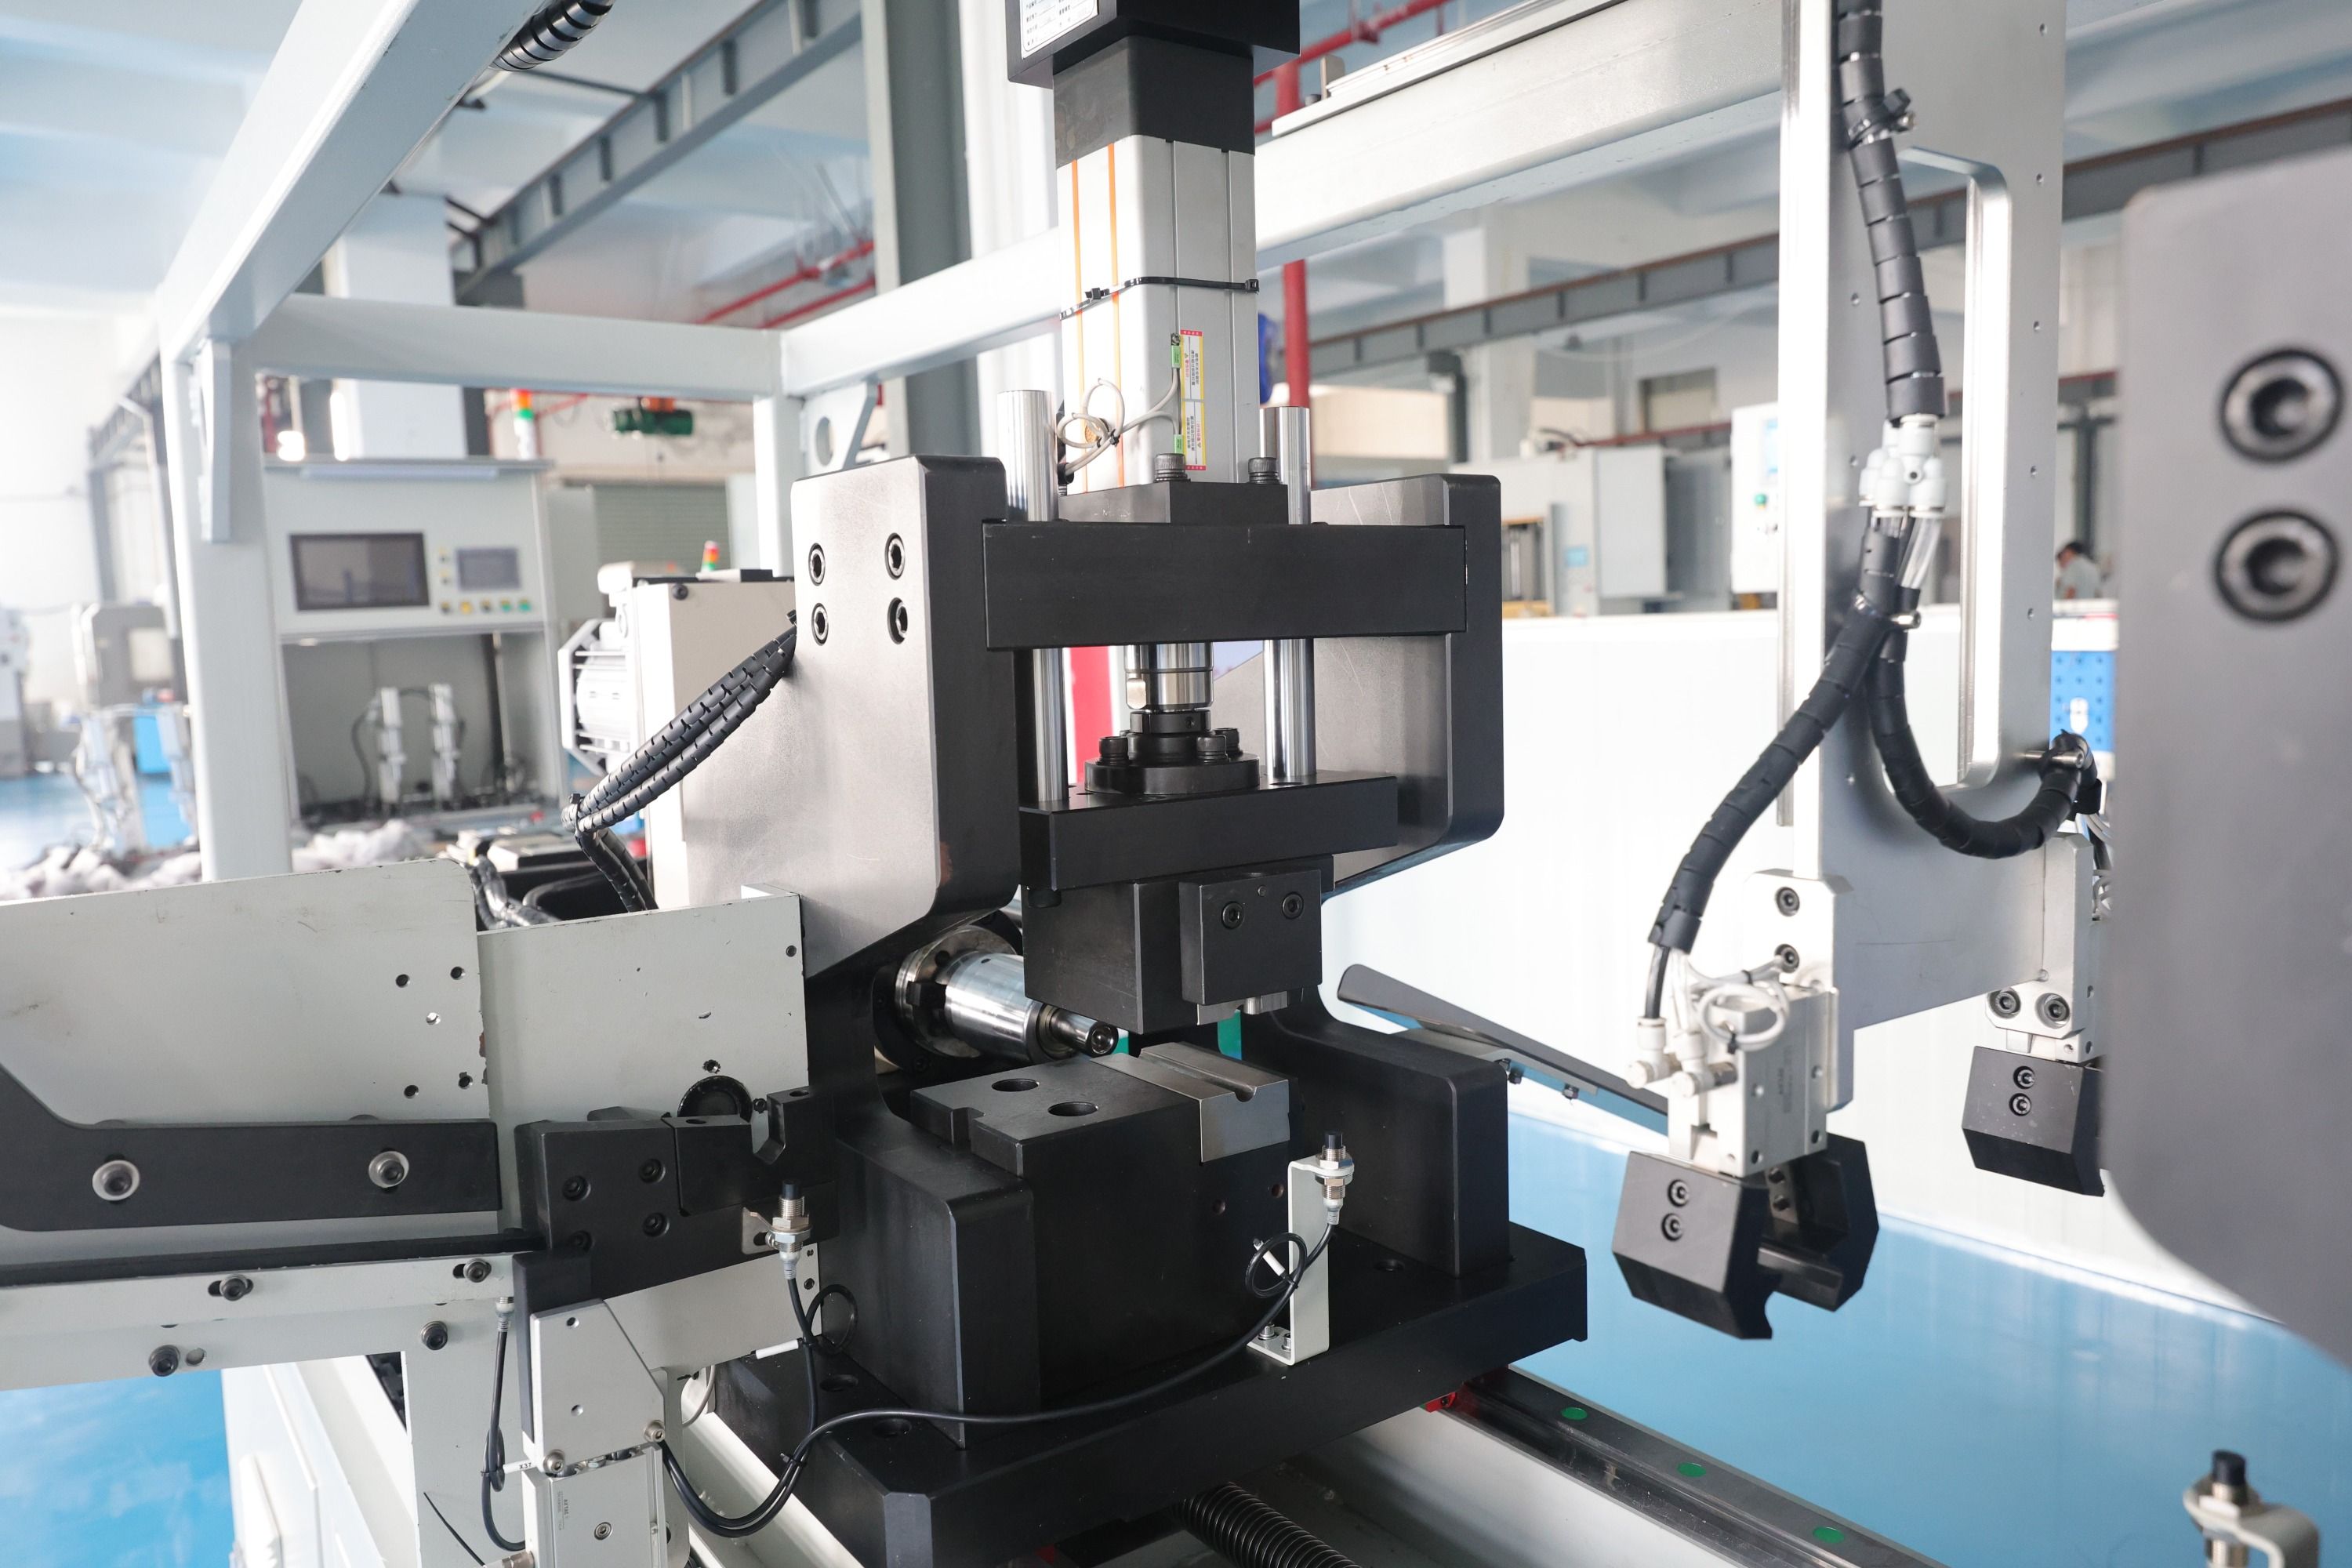
Რკინის ნაკეთობების ბოლოებზე მოკრული ჩამფერი ხელს უწყობს მწვავე კიდეებისა და ბურების შემცირებას, რაც აუმჯობესებს ნაკეთობის გარეგნობას და კონტაქტის პირობებს. ამასთანავე, ეს უფრო კარგ საფუძველს ქმნის შემდგომი შეკრების, შეერთების ან სხვა დამუშავების ოპერაციებისთვის.
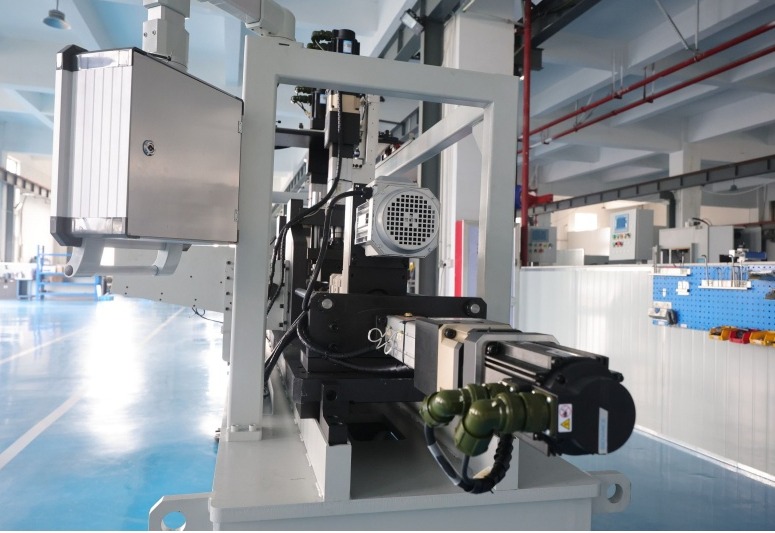
Მანქანა შეიძლება გამოყენებულ იქნას ღერების, ჰიდრავლიკური ძრავების, ავტომობილების რკინის კომპონენტების, მეტალურგიული კავშირების, მეტალურგიული მილების და პროფილების ბოლოების დამუშავებისთვის. ის შესაფერებელია მანქანათმშენებლობის, ავტომობილების ნაკეთობების, მეტალურგიული ხელსაწყოების და სასამართლო მასალების სამრეწველო დარგებში.
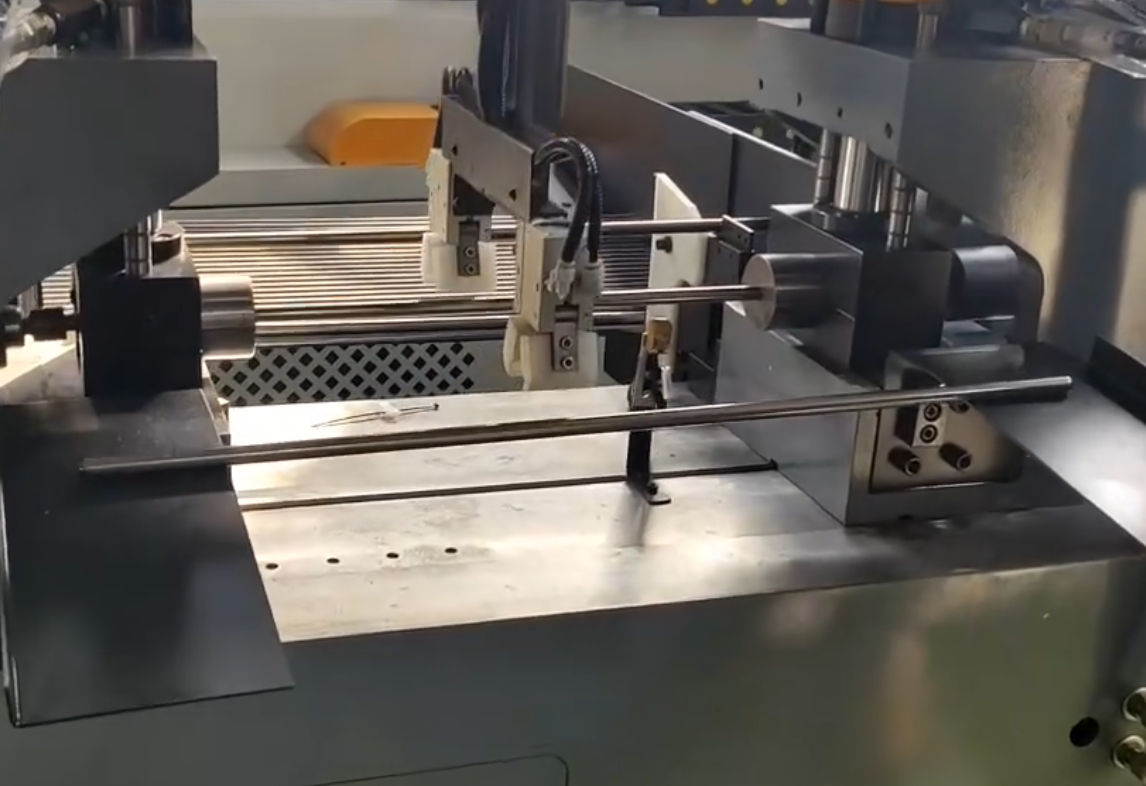
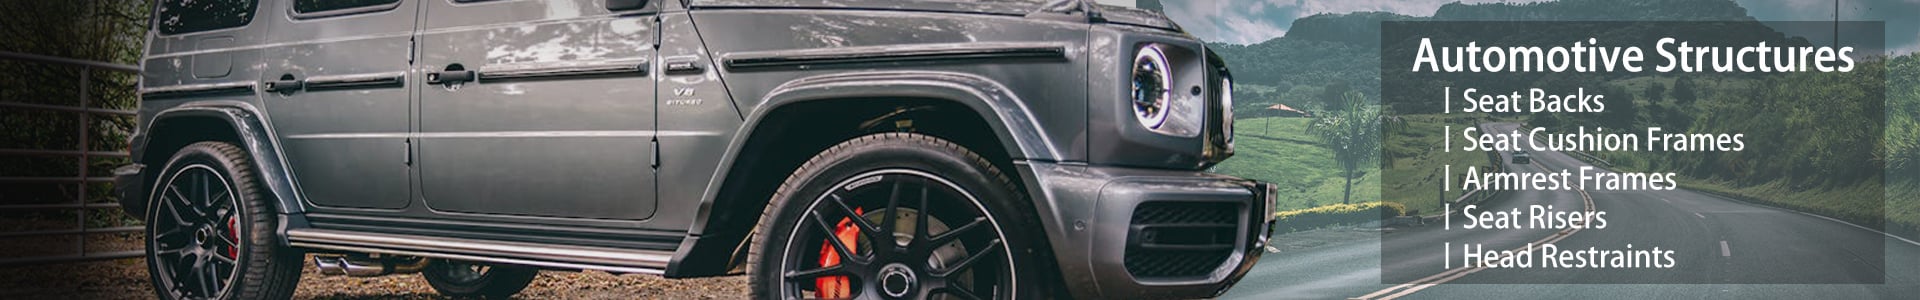
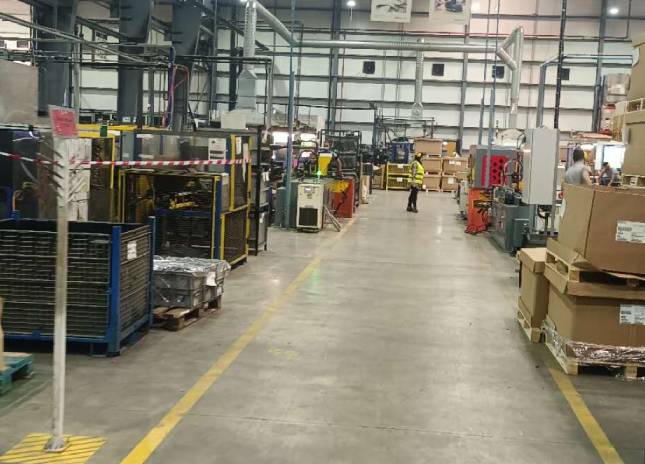
Რათა გადაელახა სიზუსტისა და ეფექტურობის ცარიელები მოროკოში მომუშავე წამყვანი ავტომობილის მომწოდებლის გრძელი თავის მხარდამჭერი სველის (1500 მმ-მდე) ბოლოების ფორმირებაში, Baorui Machinery მიაწოდა PLC-კონტროლირებადი ორთავიანი ერთდროული ფორმირების ამონახსნი; ეს მიაღწია 100%-იან გეომეტრიულ თანხვედრას მრგვალი თავის ფორმირებასა და ფლენჟირებას ორივე ბოლოში. ამონახსნმა ციკლის ხანგრძლივობა შეამცირა 5–15 წამამდე და გაორმაგა წარმოების შესაძლებლობა, რაც უზრუნველყო სრული IATF 16949 შესატყოვნებლობას და შესაძლებლობას მისცა მომხმარებელს მიიღო მისი ადგილი მსოფლიო ავტომობილის მომწოდებელთა ჯაჭვში ნულოვანი დეფექტის ხარისხით.

 EN








