
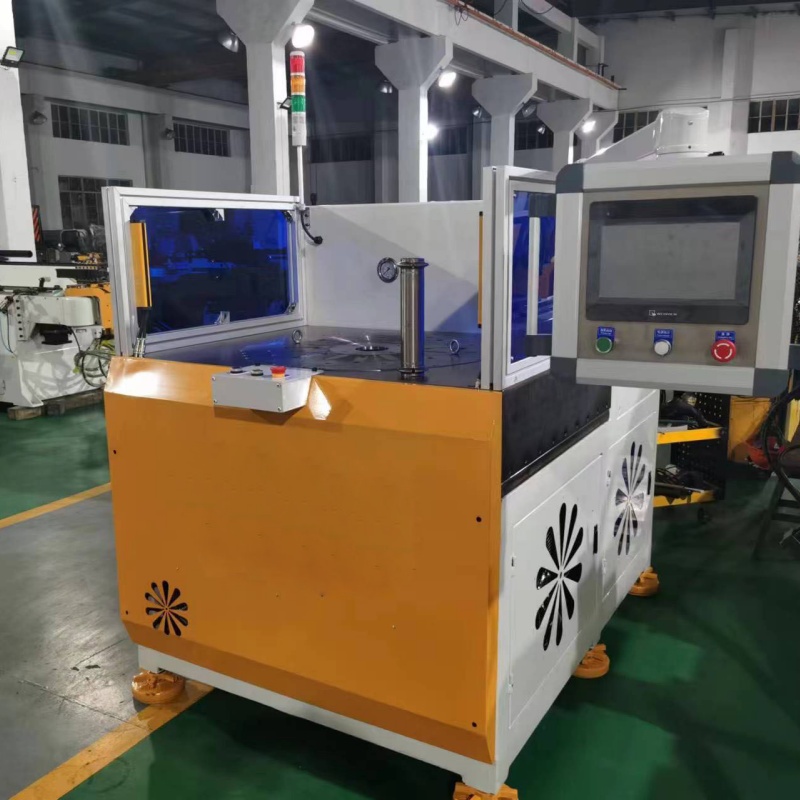
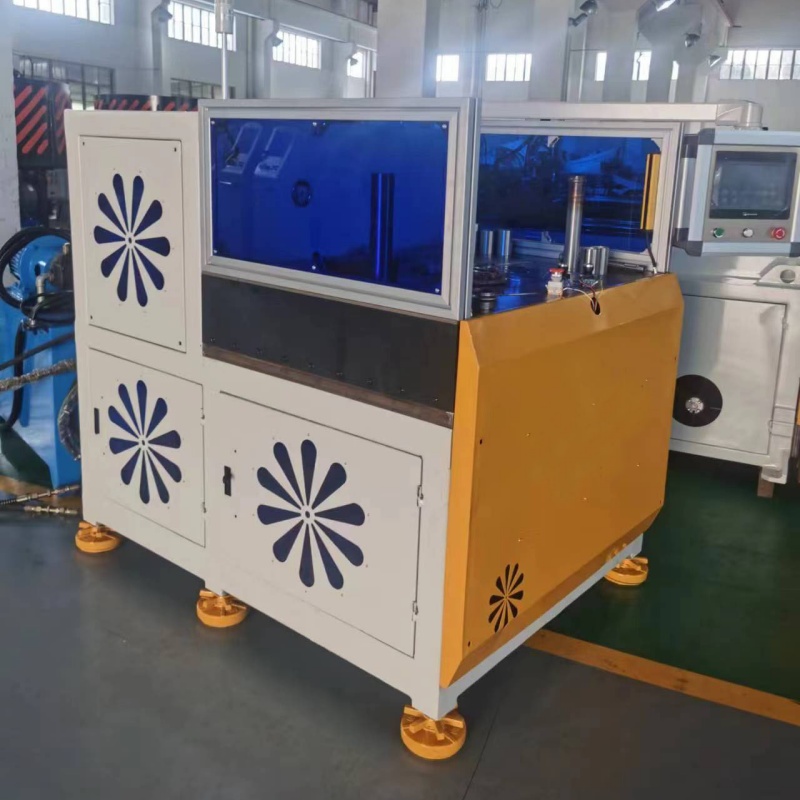
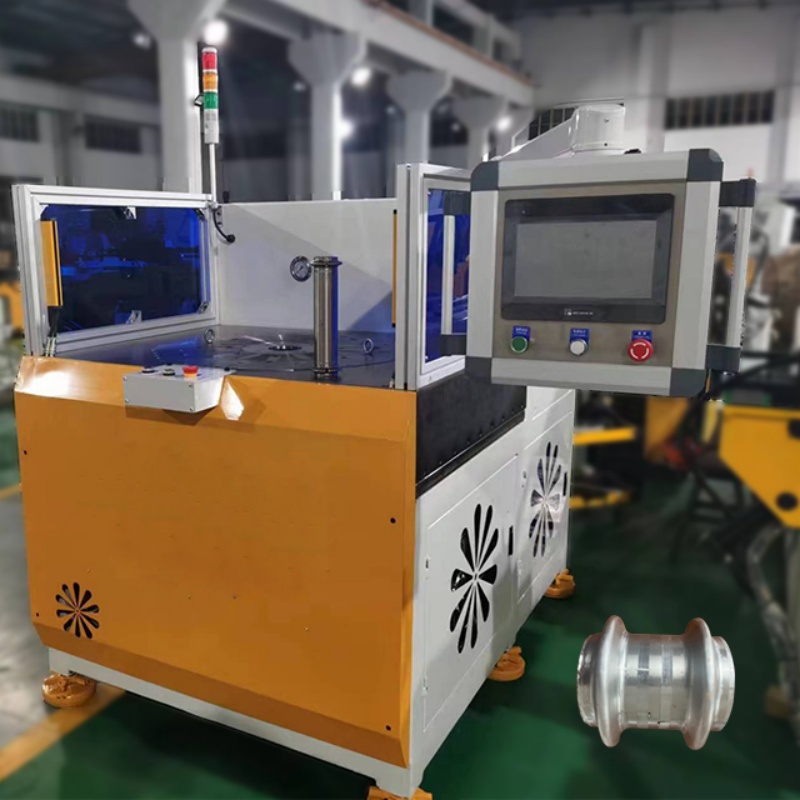
項目 |
氏名 |
単位 |
データ |
備考 |
|
1 |
成形シリンダ出力 |
トン |
20 |
最大26トン |
|
2 |
最大成形直径 |
mm |
∅133×2.0 |
直径 ※厚さ |
|
3 |
最小成形直径 |
mm |
∅30×2.0 |
|
|
4 |
最小成形長 |
mm |
30 |
|
|
5 |
最大成形長 |
mm |
無制限 |
|
|
6 |
機械の高さ |
mm |
1150 |
|
|
7 |
製品加工 営業時間 |
秒 |
~18 |
〜に依存する 図面 |
|
8 |
工具交換時間 |
分 |
~10 |
|
|
9 |
繰り返し位置 精度 |
外径 バンプの |
mm |
±0.2 |
バンプ成形 作業用品 公差 |
|
バンプ 輪郭 |
mm |
0.2 |
|
||
|
バンプ 板厚の減少 |
mm |
≤20% |
|
||
|
|
|
|
||
10 |
製造工程 コントロール 種類 |
外径 バンプの |
|
シリンダー+エンコーダー +金型 |
|
|
バンプ 輪郭 |
|
シリンダー+エンコーダー +金型 |
|
||
バンプ |
|
工具 |
|
||
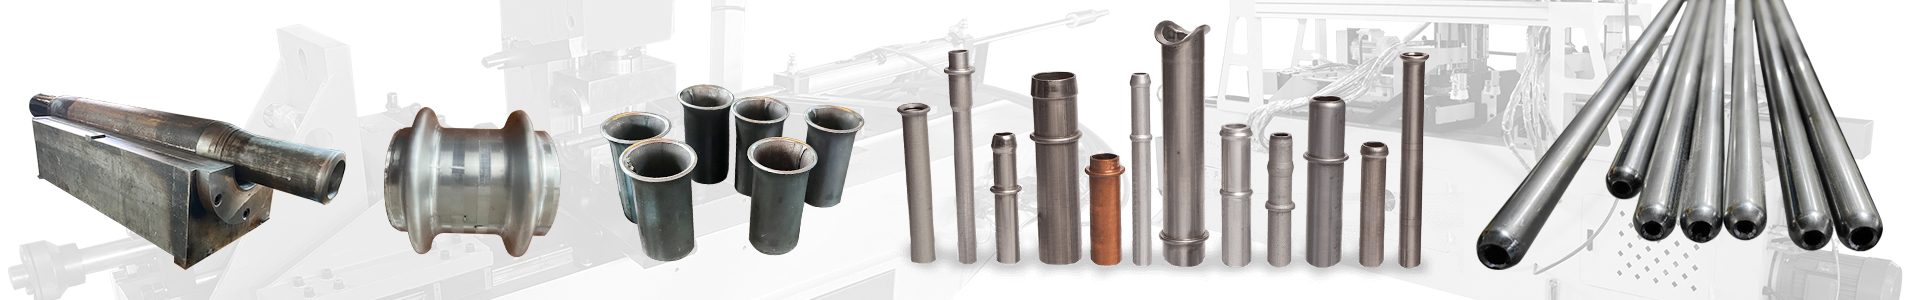
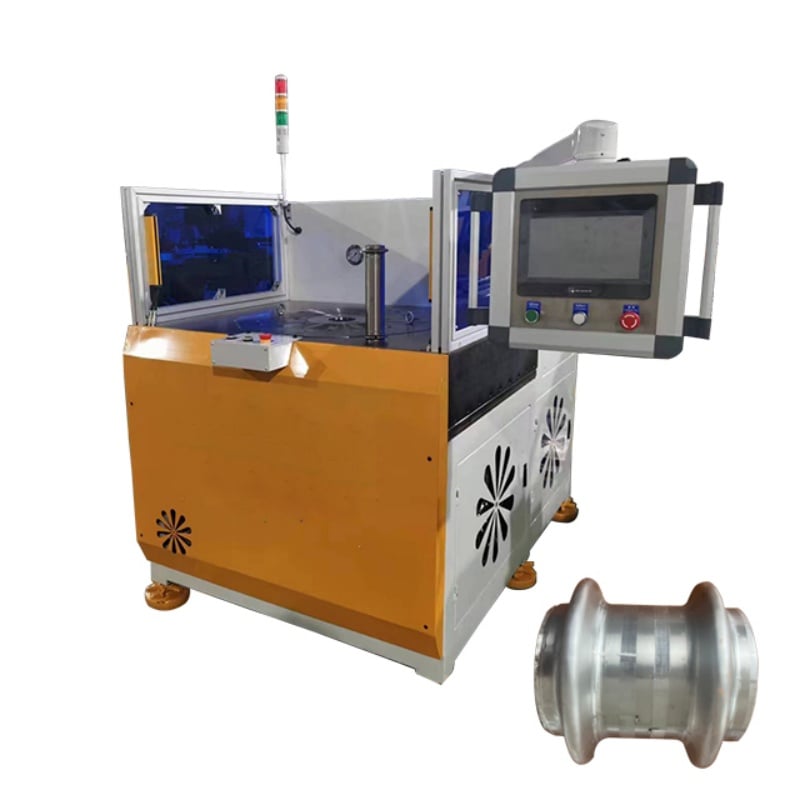
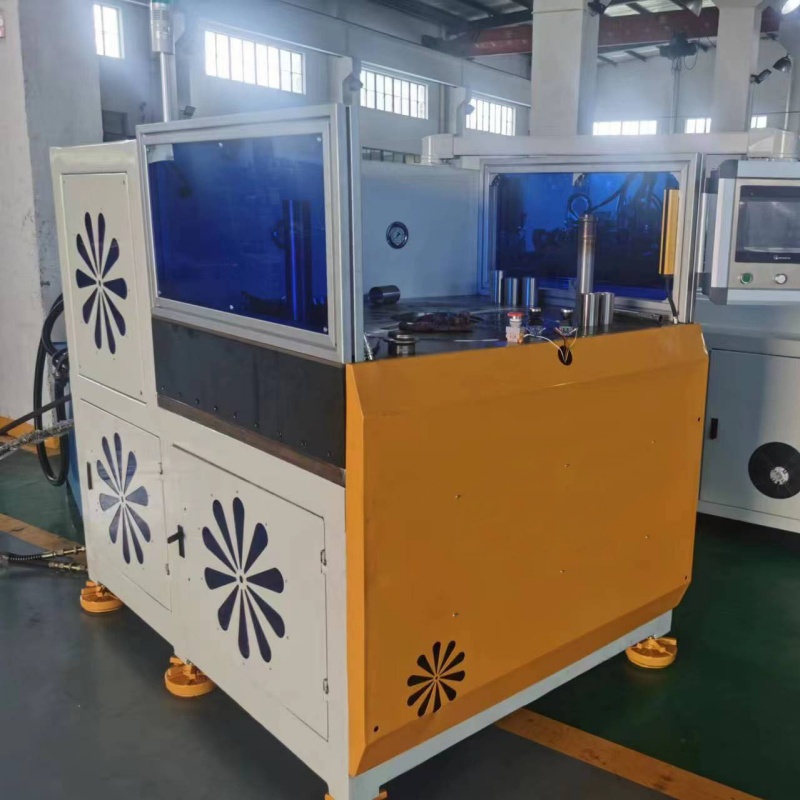
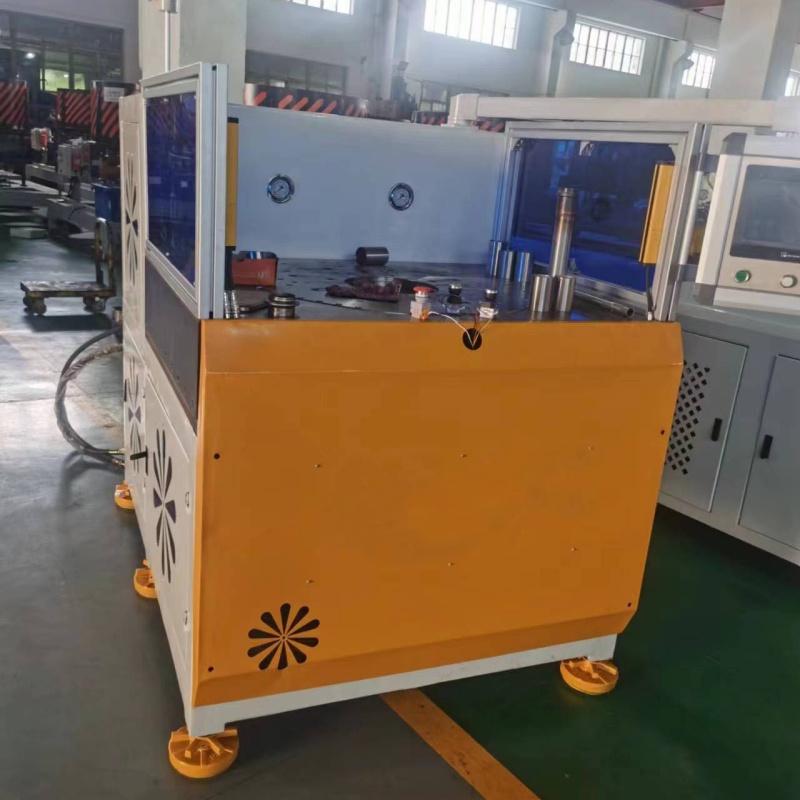
本機は、管材にバンプ、ブリッジ、特殊断面を成形するために設計されています。製品図面に応じて専用金型を設定することで、さまざまな局所成形要件に対応できます。
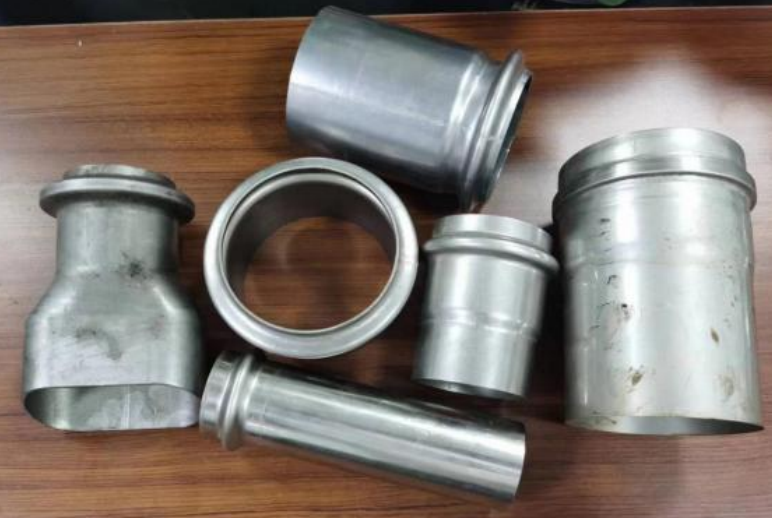
サーボモーターが油圧システムを駆動し、成形速度および動作プロファイルの調整を可能にします。これにより、よりスムーズな運転が実現され、長期生産時の油温およびエネルギー消費の制御も支援されます。
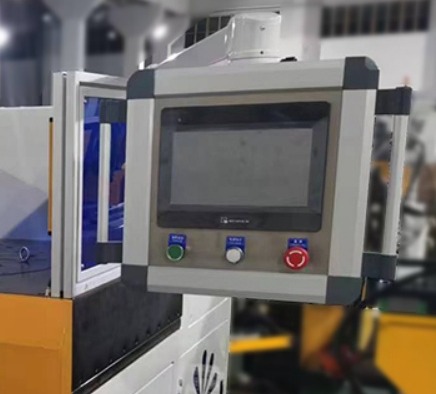
本機はPLC制御システムと10インチタッチスクリーンを採用しています。主要な成形データはHMIを通じて入力・調整可能であり、操作が直感的で、製品の切替えも容易です。
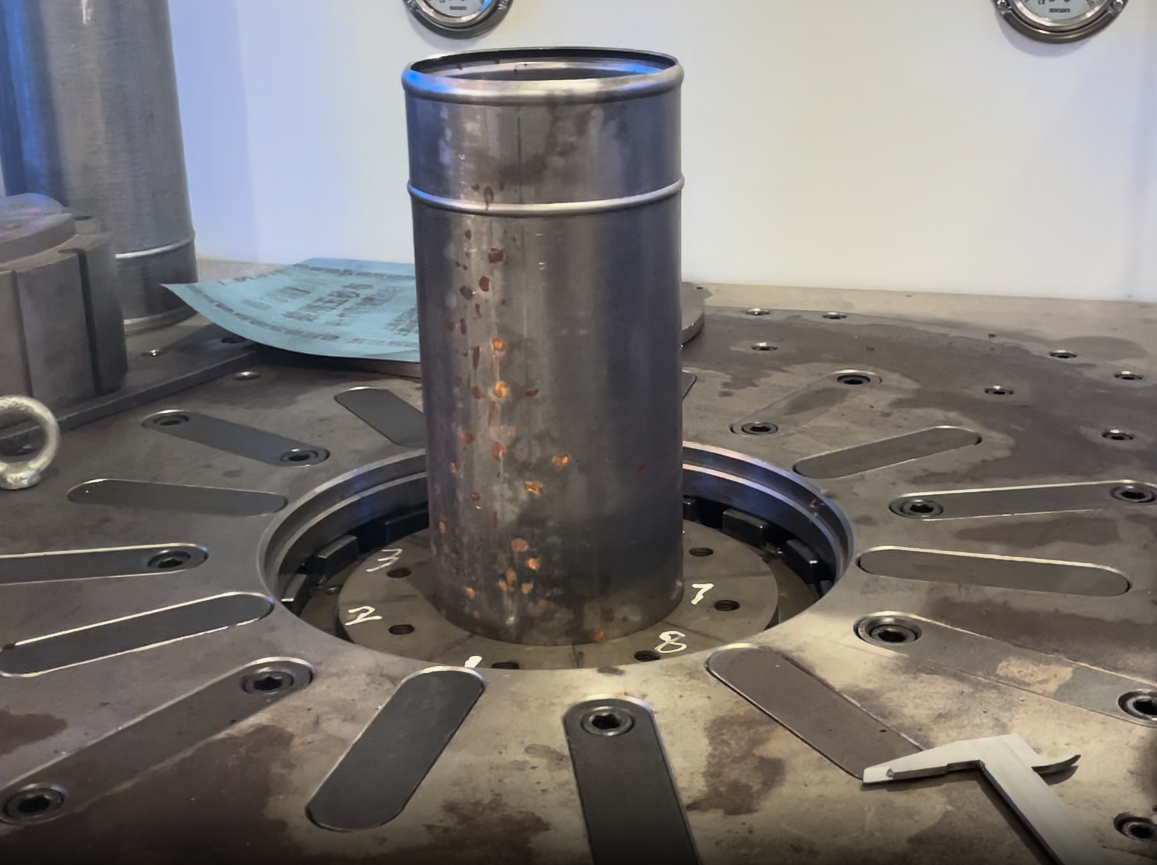
バンプの直径および輪郭は、油圧シリンダー、エンコーダー、専用ツーリングの連携動作によって制御されます。これにより、成形位置および輪郭の一貫性が向上し、寸法ばらつきの低減にも貢献します。
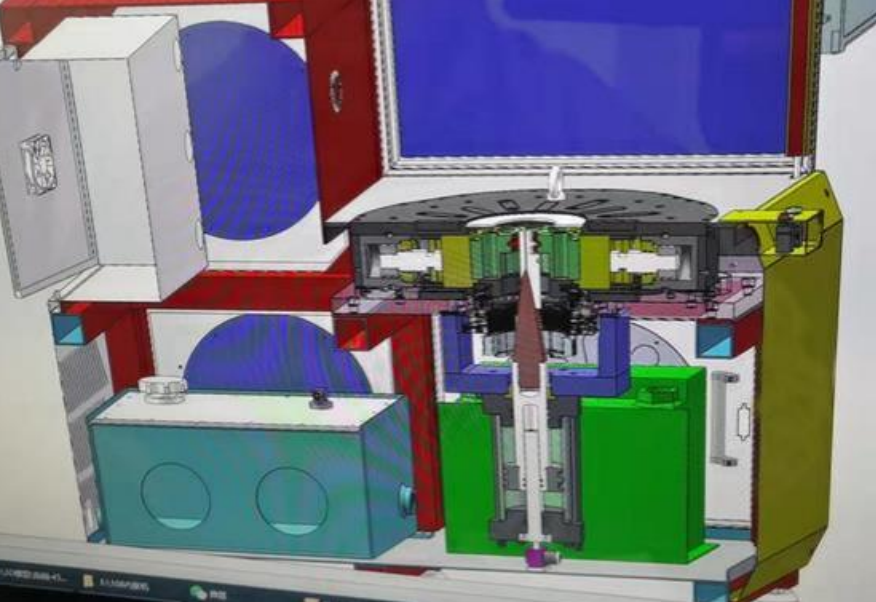
主クランプ機構は、複数箇所に均等に配置された構造を採用し、成形中に管材を確実に保持します。これにより、滑り、ずれ、局所的な変形を低減します。
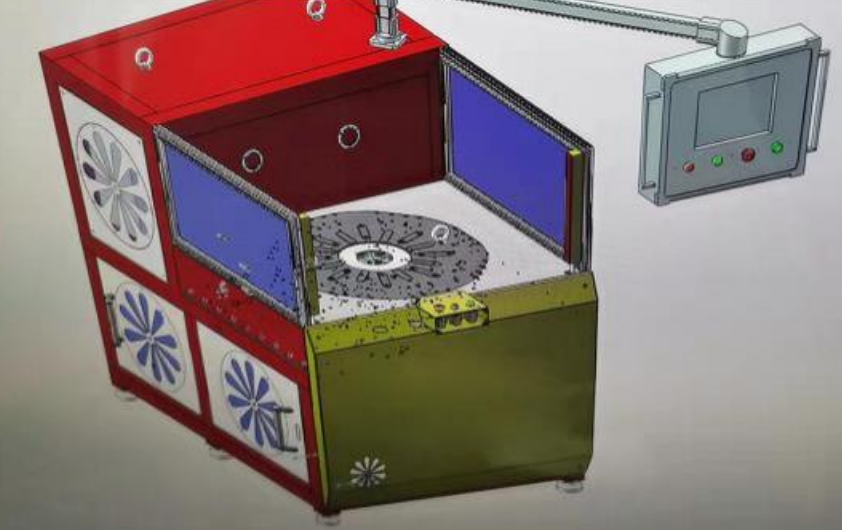
この機械には、自動潤滑装置、オイルクーラー、および電気制御盤用冷却システムが装備されています。これらの機能により、連続生産中の油圧システムおよび主要な可動部品の安定した動作が維持されます。
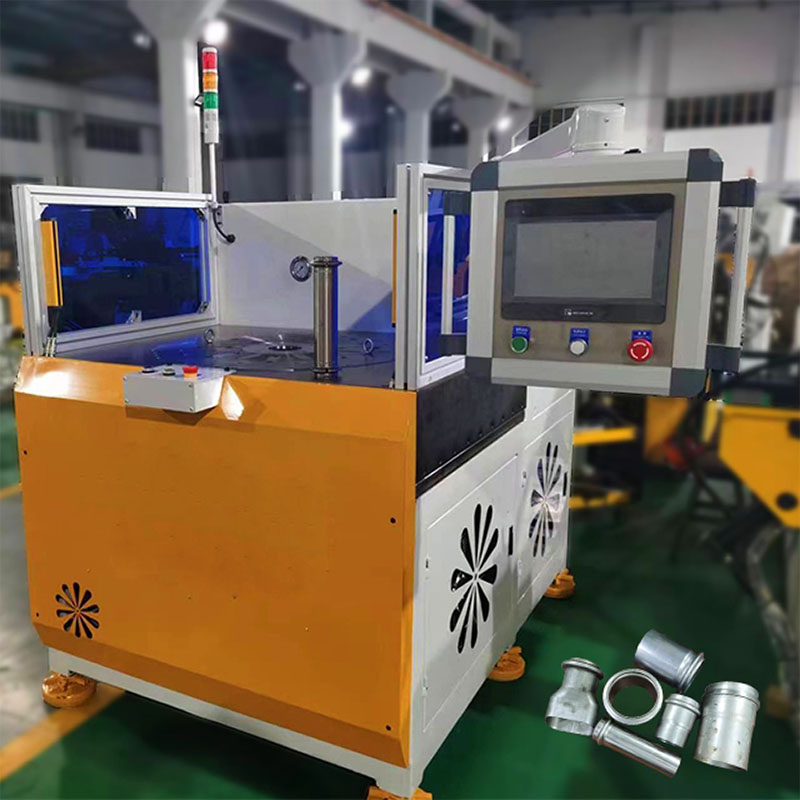
ドイツの有力自動車排気システムOEMサプライヤーが、高精度成形が不可欠な高性能バンプパイプを大量生産するにあたり、管端ホース接続部における肉厚ばらつきや漏れリスクという課題に対応するため、宝瑞機械は高精度パイプ端部成形ソリューションを導入しました。このシステムは優れた油圧安定性とカスタマイズされた金型設計を特長とし、ステンレス鋼および炭素鋼製排気パイプ端部のバンプを正確に押し出し成形します。その結果、バンプ形状はドイツの厳しい自動車用シーリング基準を完全に満たし、ラインごとの合格率を大幅に向上させました。また、高頻度納入要件への対応を通じて、顧客はプレミアムな欧州自動車サプライチェーンにおけるコアサプライヤーとしての地位を確立しました。

 EN








