
| Ім’я | ОДИНИЦЯ | Параметр | Зауваження |
| Максимальний діаметр обробляної труби | мм | 18 | |
| Максимальна довжина труби | мм | 1500 | |
| Максимальна довжина завантаження | мм | 1500 | |
| Мінімальна довжина завантаження | мм | 450 | |
| Швидкість обробки | с | 5~15 | Залежить від форми круглої головки |
| Системи керування | PLC, сенсорний екран | ||
| Загальна потужність двигуна | кВт | 8.5 | |
| Номінальний робочий тиск циліндра | Кг/см | 50-120 | |
| Максимальний робочий тиск масляного тиску | Кг/см | 210 |
Верстат оснащений системою ЧПК-керування, що дозволяє операторам налаштовувати параметри обробки залежно від різних матеріалів та вимог до продукції. Це забезпечує гнучке керування розмірами фаски, глибиною обробки та результатами формування, а також зменшує залежність від досвіду оператора.
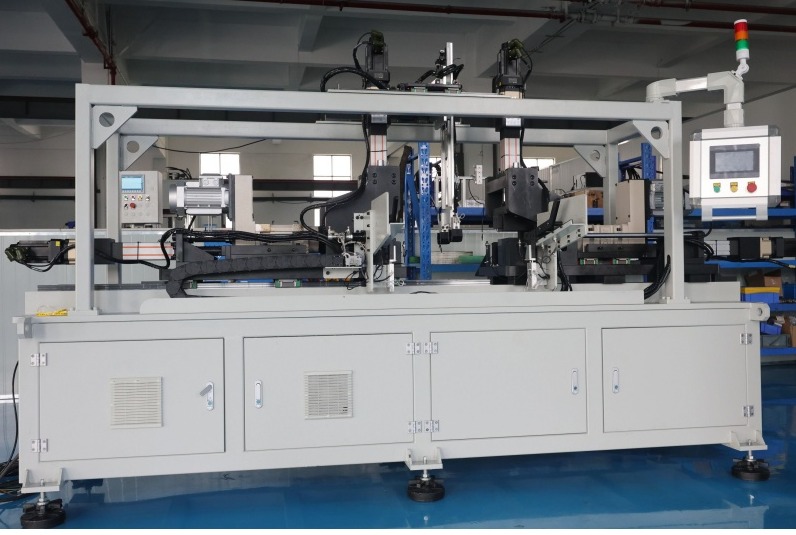
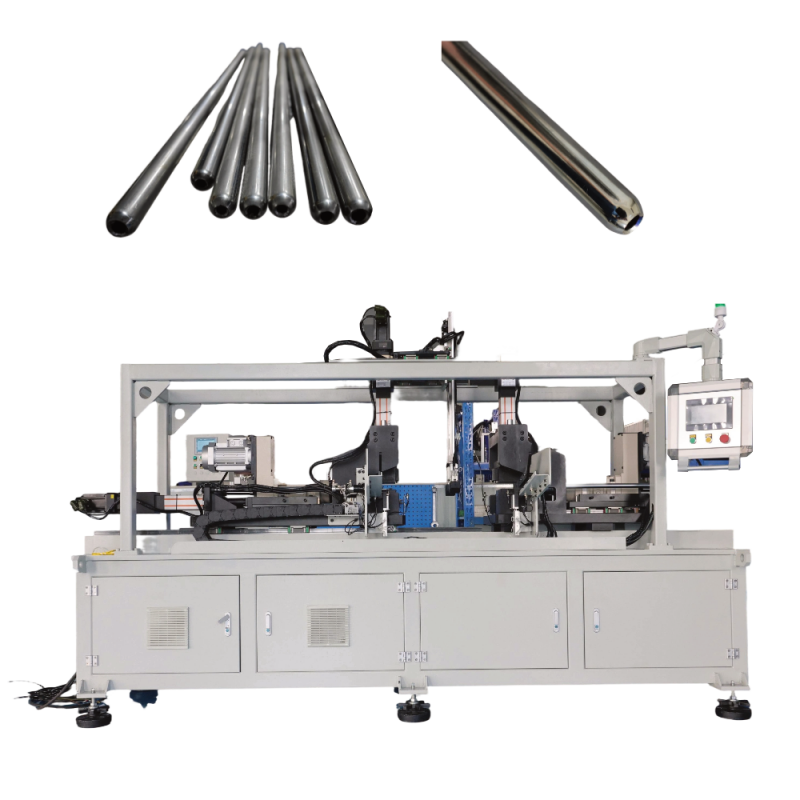
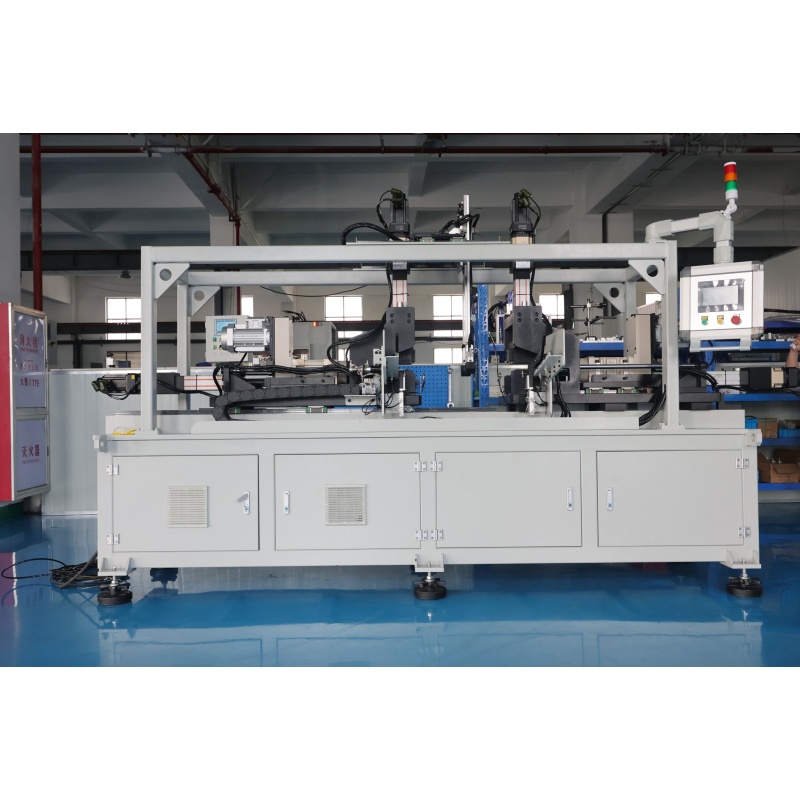
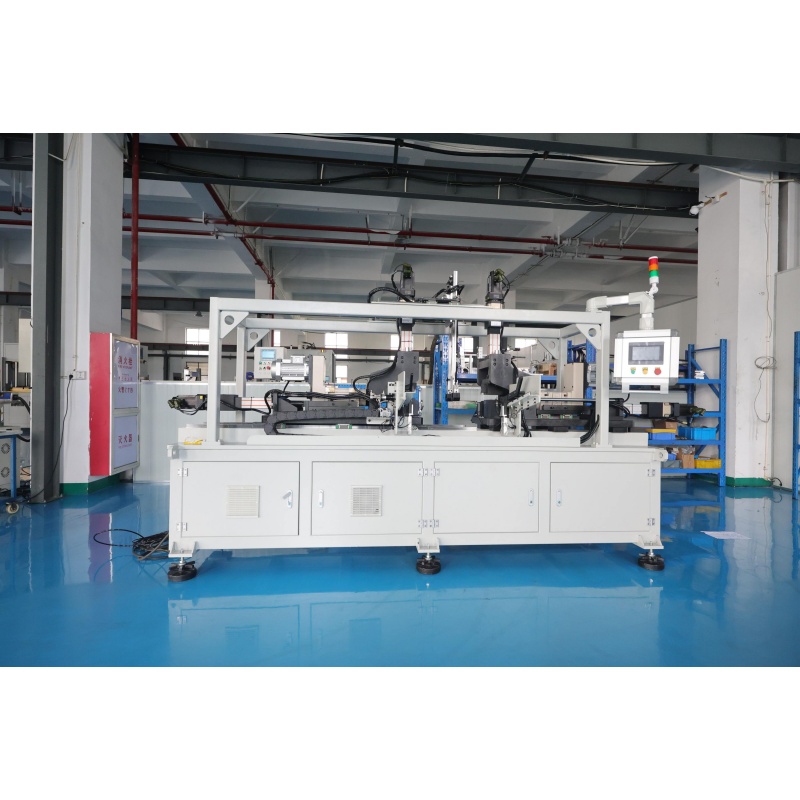
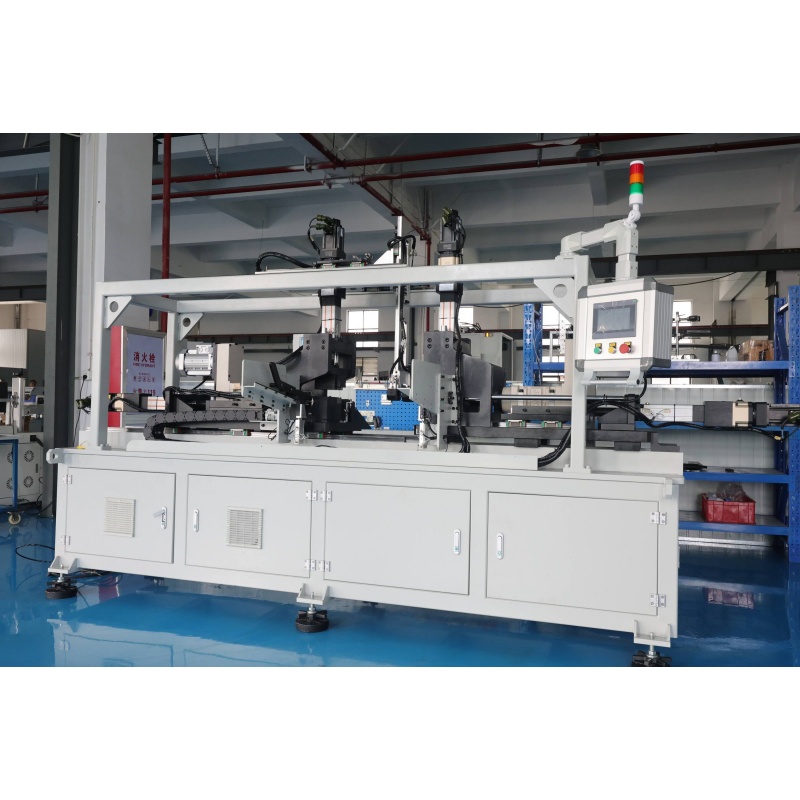
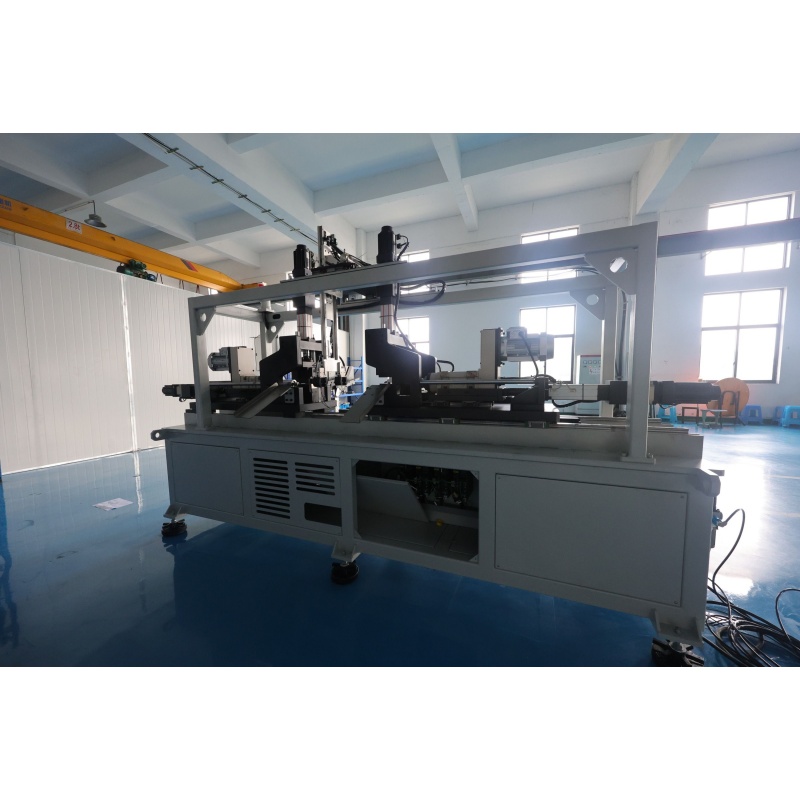
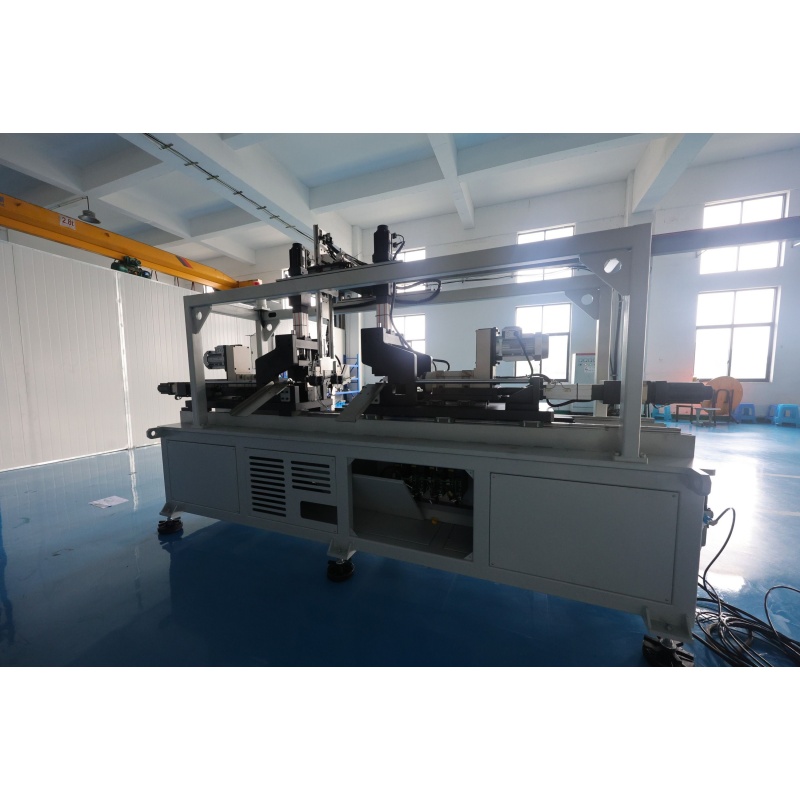
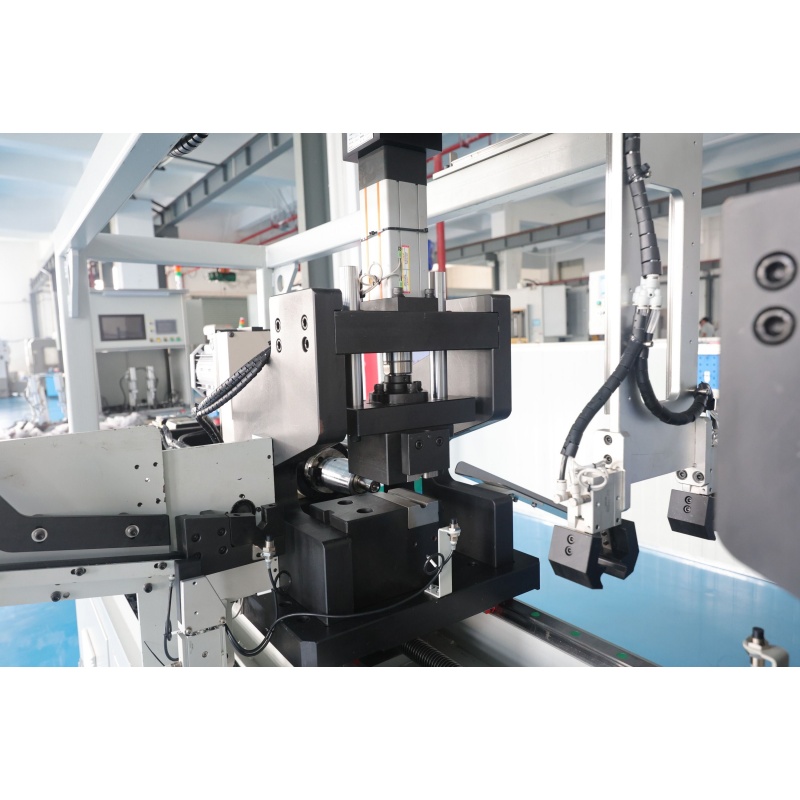
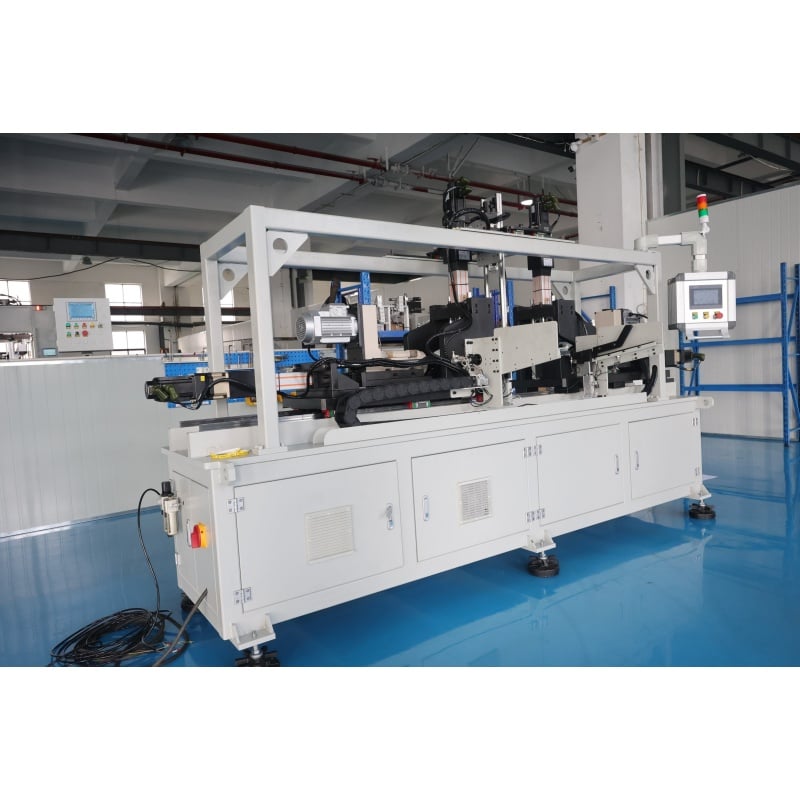
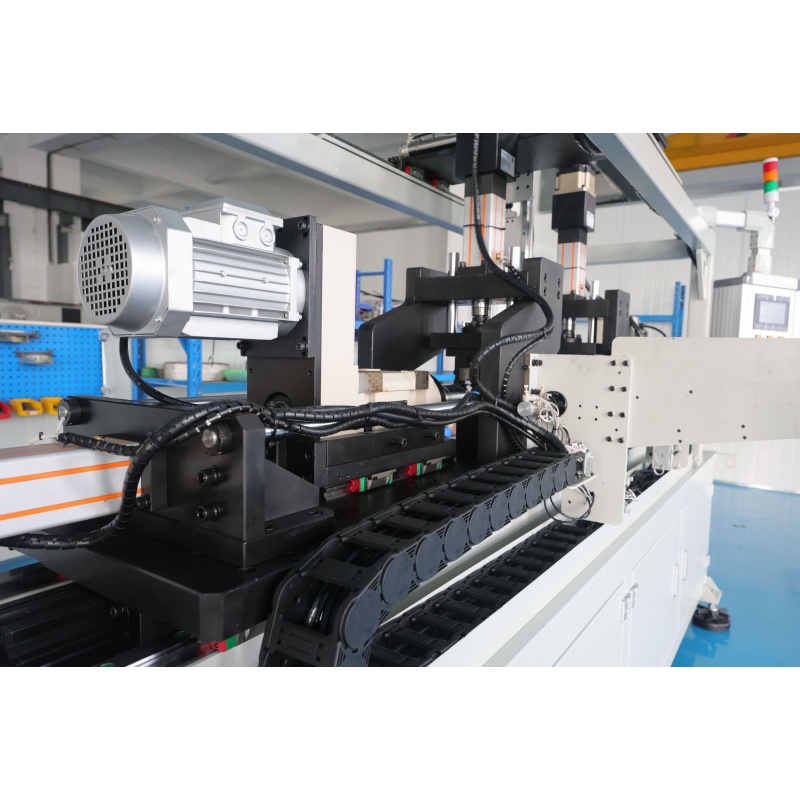
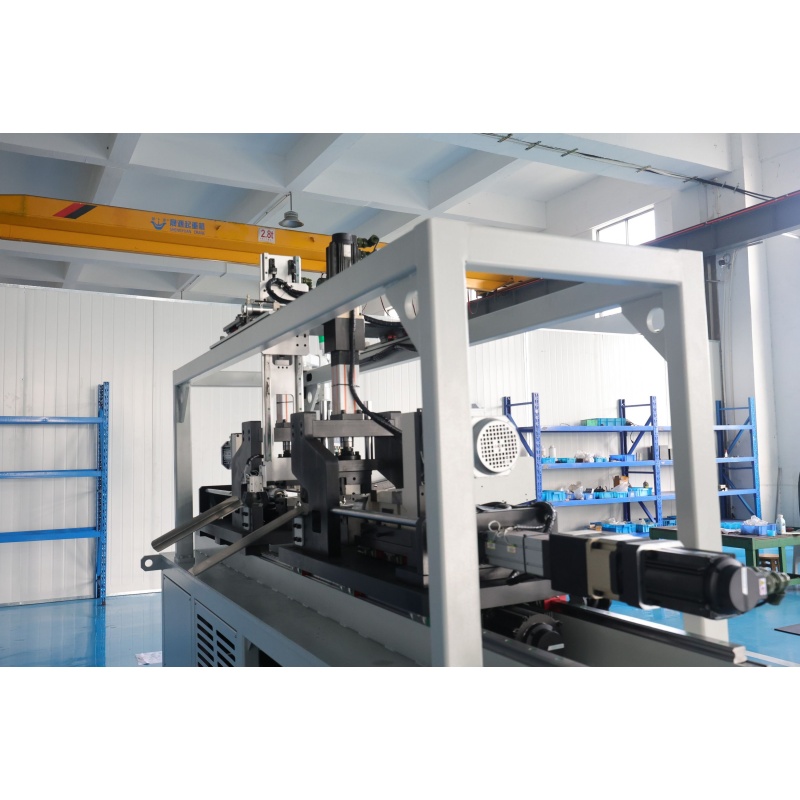
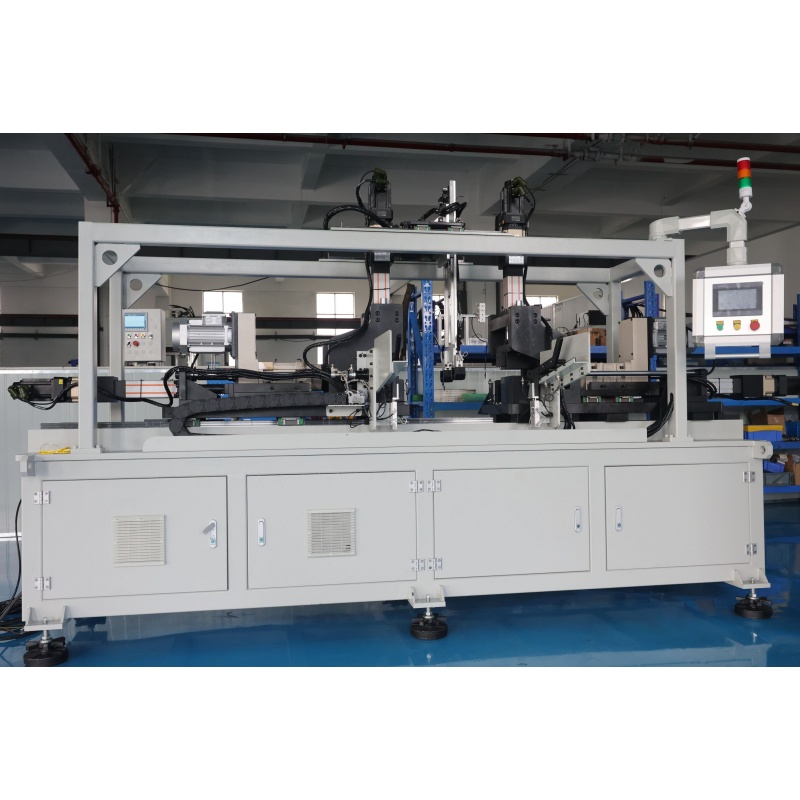
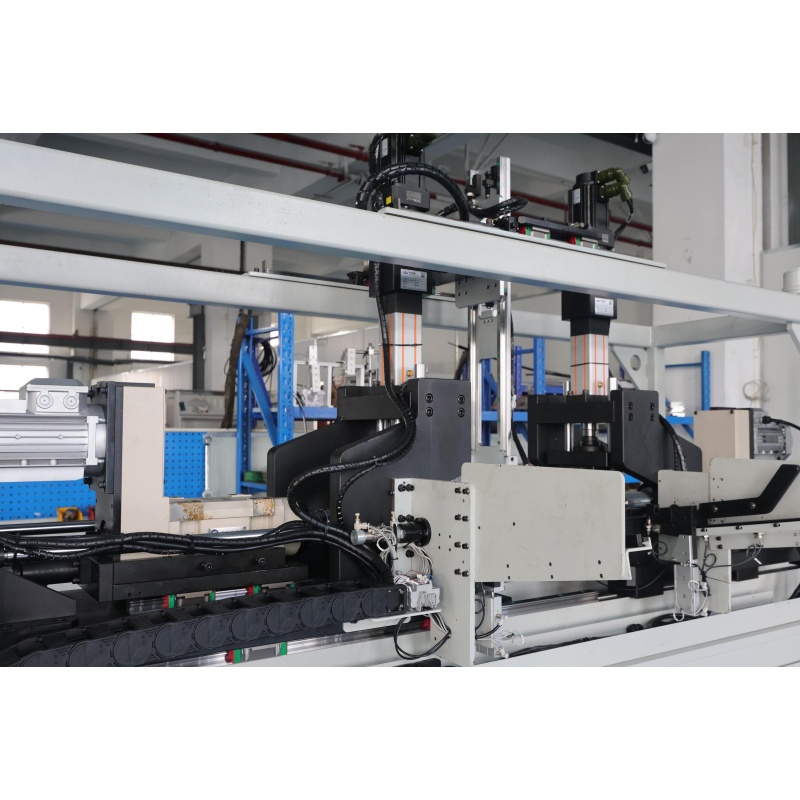
Двохголовий дугообразний фасочний верстат має синхронізовану двохголову конструкцію для обробки обох кінців металевої заготовки одночасно. Це зменшує кількість повторних затисків та час очікування порівняно з обробкою одного кінця, що робить його придатним для серійного виробництва й сприяє скороченню циклу обробки кожної заготовки.
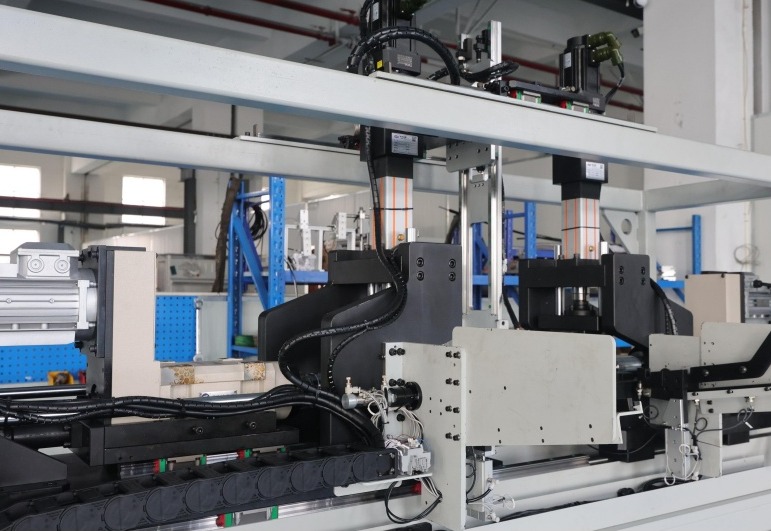
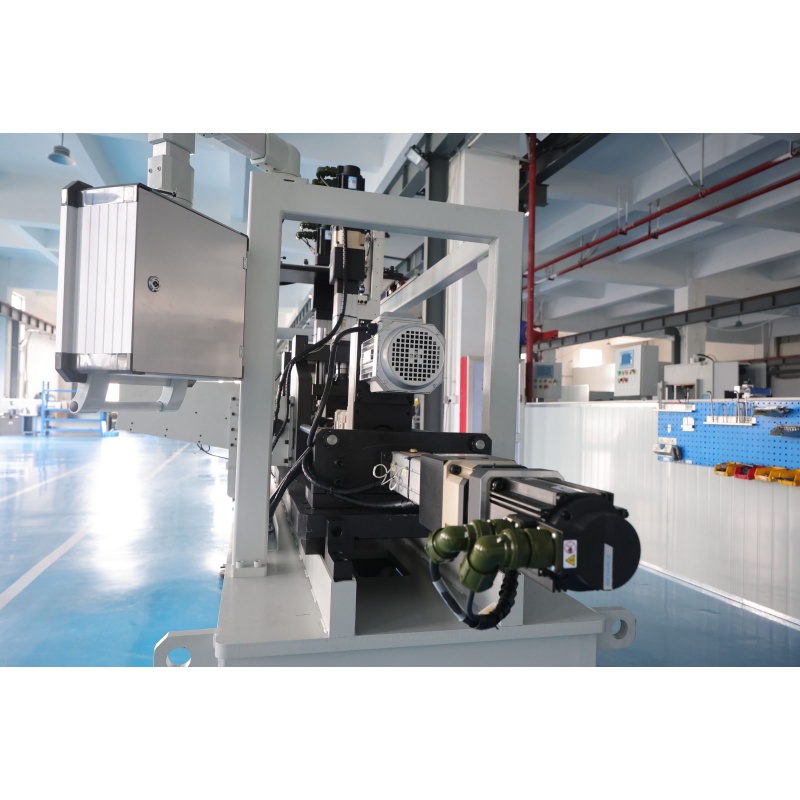
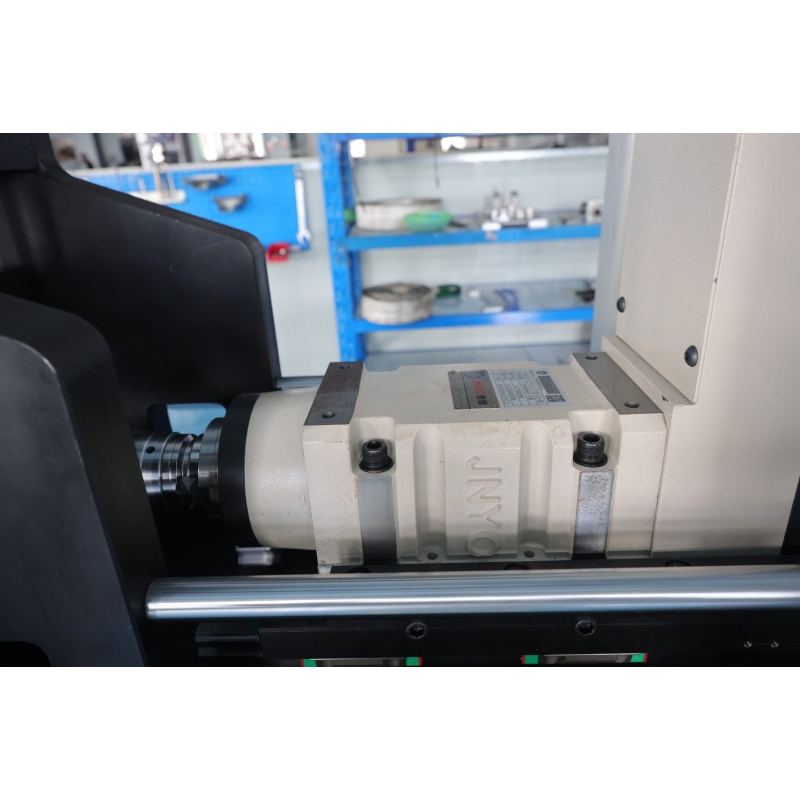
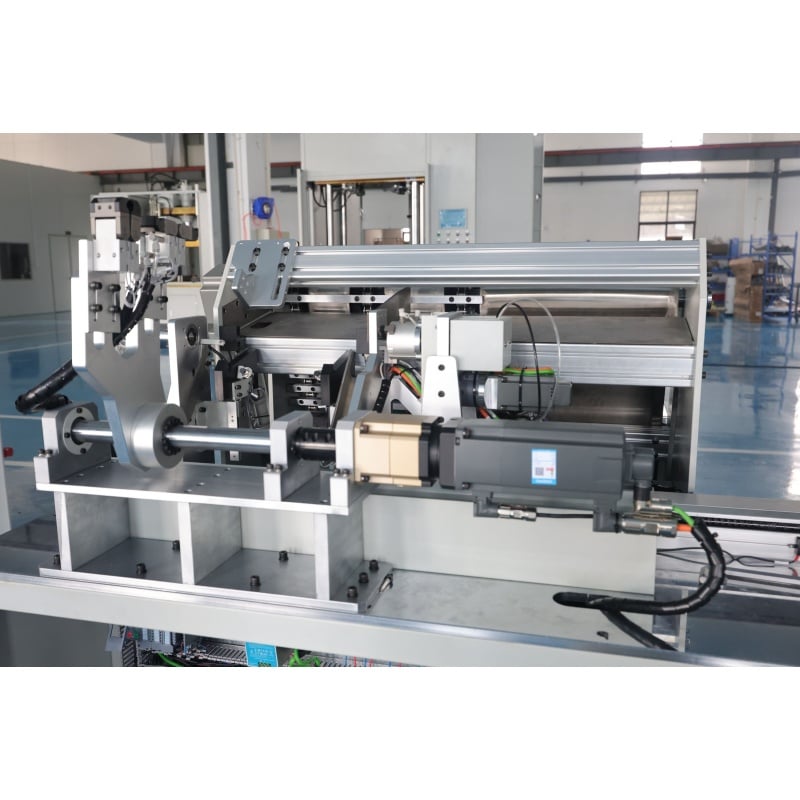
Машина складається з рами, шпінделя, системи подачі, пристрою затискання та системи керування. Жорстка рама й стабільне затискання заготовки зменшують зміщення й вібрації під час обробки, забезпечуючи сталі розміри фаски й якість поверхні на обох кінцях.
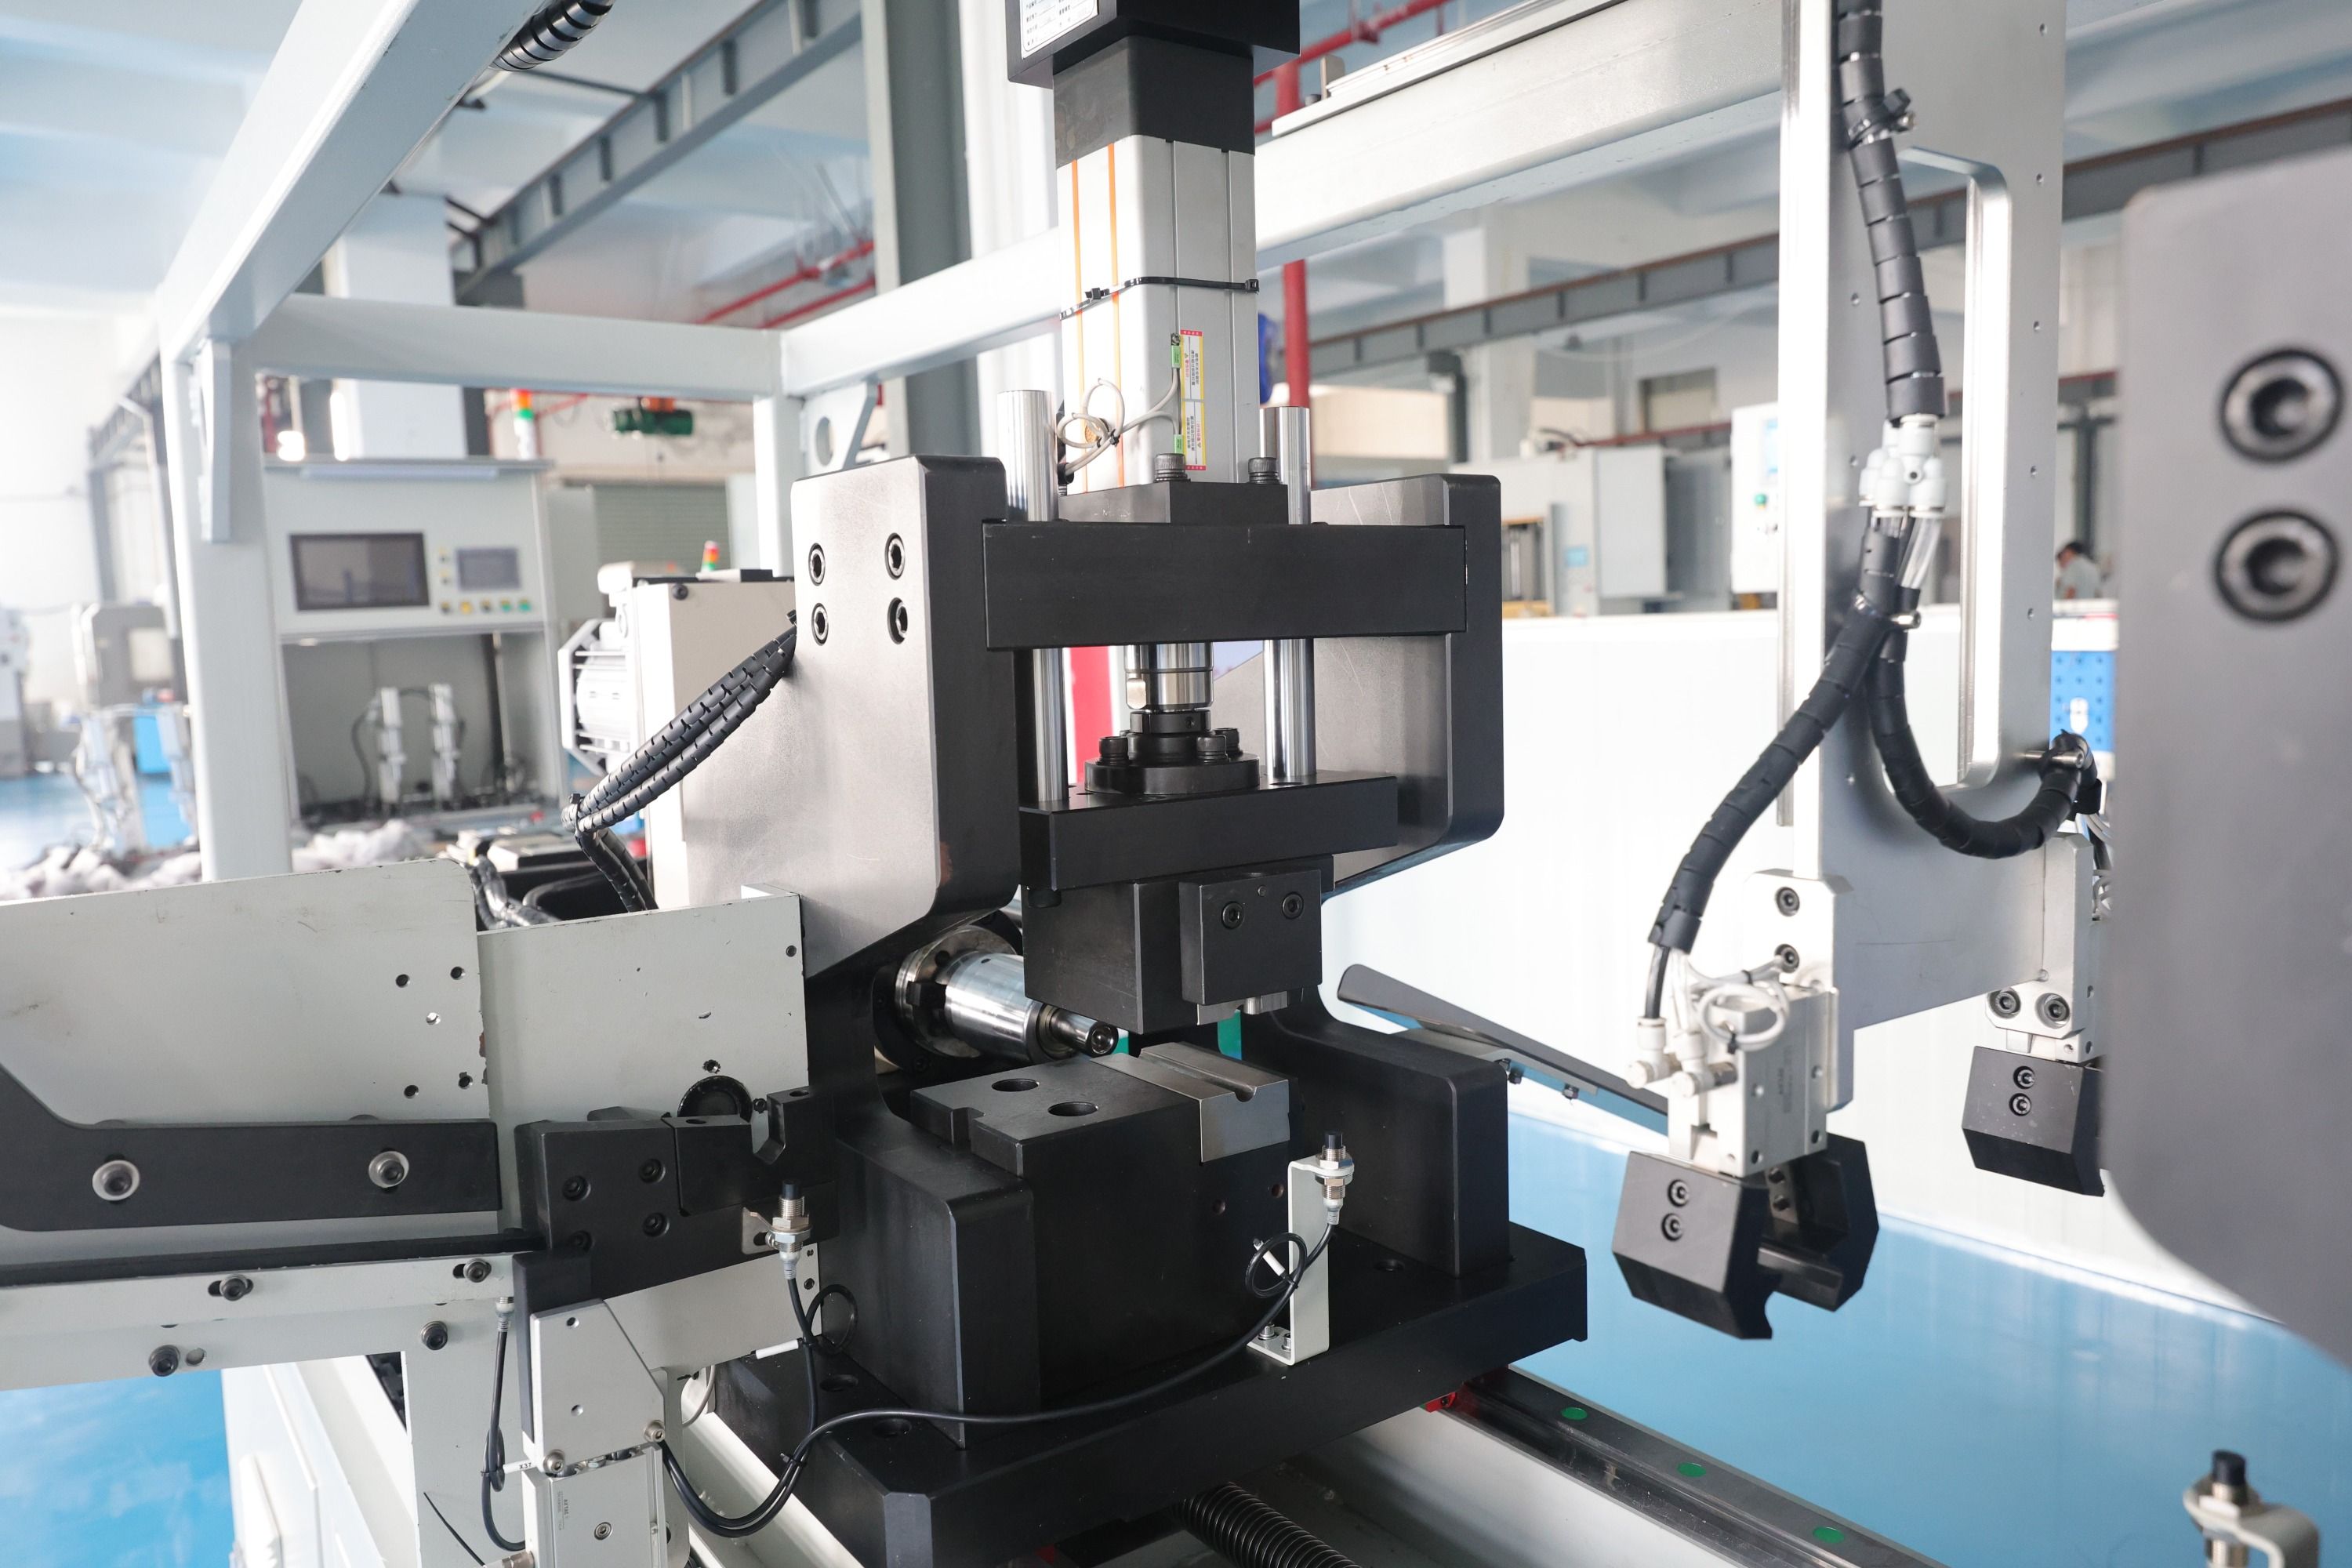
Фаска у формі дуги на кінцях металевих заготовок зменшує гострі краї й заусенці, поліпшуючи зовнішній вигляд і умови контакту заготовки. Вона також створює кращу основу для подальших операцій збирання, зварювання або іншої обробки.
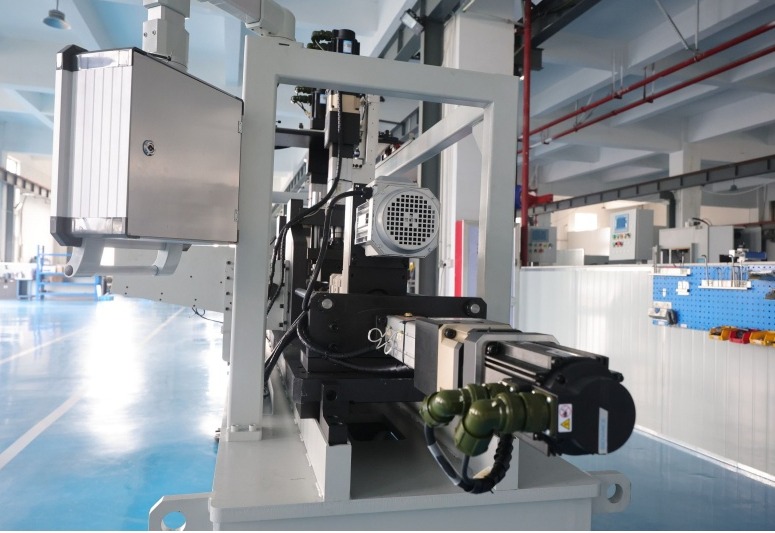
Машина призначена для обробки кінців валів, гідравлічних штоків, автомобільних металевих деталей, кріпильних елементів, металевих труб і профілів. Її можна використовувати в машинобудуванні, виробництві автокомпонентів, інструментальній справі та будівельних матеріалах.
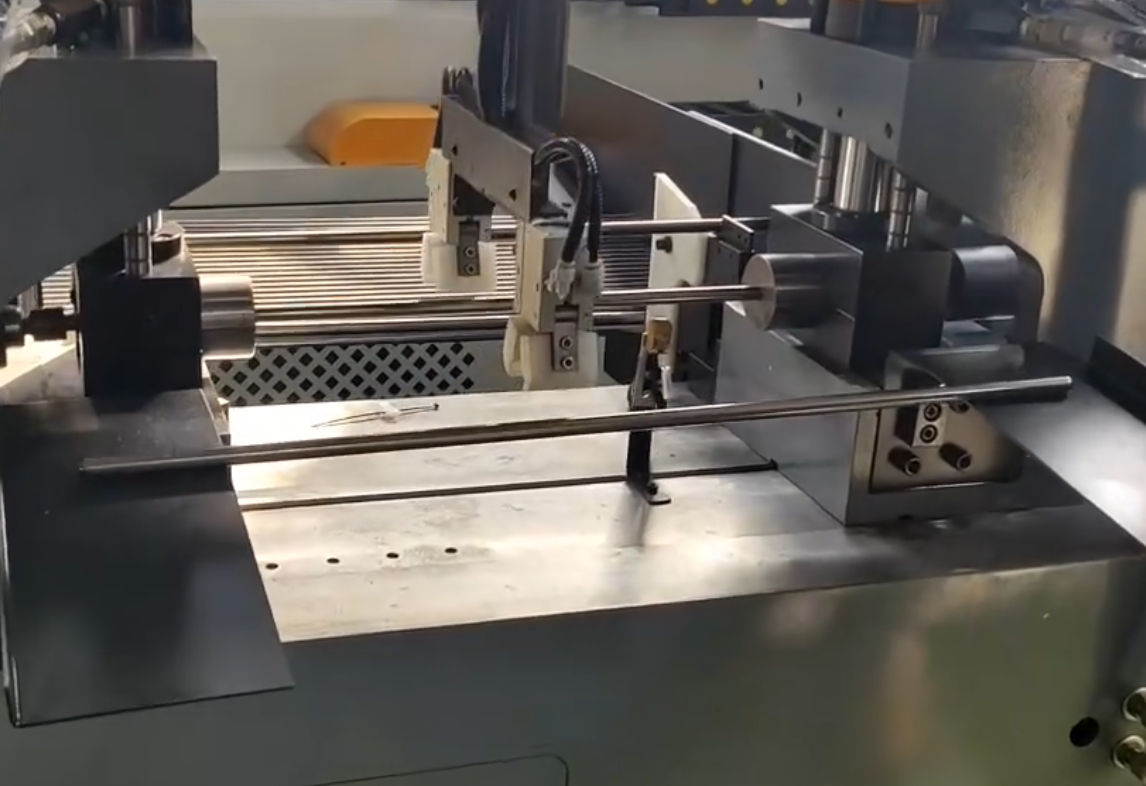
Щоб усунути розриви в точності й ефективності при кінцевому формуванні довгих стрижнів для підголовників (до 1500 мм) для провідного марокканського автопостачальника першого рівня, компанія Baorui Machinery запропонувала рішення з одночасним формуванням двома голівками під керуванням ПЛК. Це забезпечило 100-відсоткову геометричну узгодженість при формуванні круглих голівок і фланцюванні на обох кінцях. Рішення скоротило тривалість циклу до 5–15 секунд і подвоїло виробничу потужність, гарантуючи повне дотримання стандарту IATF 16949 та дозволяючи клієнту зберегти своє становище в глобальному автомобільному ланцюзі постачання завдяки якості «без дефектів».

 EN








