
Objekt |
Namn |
Enhet |
Data |
Kommentar |
|
1 |
Cylinderrådkraft |
Ton |
20 |
Max 26 ton |
|
2 |
Maximal formningsdiameter |
mm |
∅133×2,0 |
Diametern *Tjocklek |
|
3 |
Minimal formningsdiameter |
mm |
∅30×2,0 |
|
|
4 |
Min formningslängd |
mm |
30 |
|
|
5 |
Maximal formningslängd |
mm |
Obegränsad |
|
|
6 |
Maskinens höjd |
mm |
1150 |
|
|
7 |
Produktbearbetning tid |
s |
~18 |
Bero på ritningar |
|
8 |
Verktytsbytestid |
mIN |
~10 |
|
|
9 |
Upprepad position noggrannhet |
Yttre diameter av bucht |
mm |
±0.2 |
Buchtformning arbetsstycke tolerans |
|
Bucht kontur |
mm |
0.2 |
|
||
|
bucht tunnare |
mm |
≤20% |
|
||
|
|
|
|
||
10 |
Process kONTROLL typ |
Yttre diameter av bucht |
|
Cylinder + kodare + verktyg |
|
|
Bucht kontur |
|
Cylinder + kodare + verktyg |
|
||
bucht |
|
Verktyg |
|
||
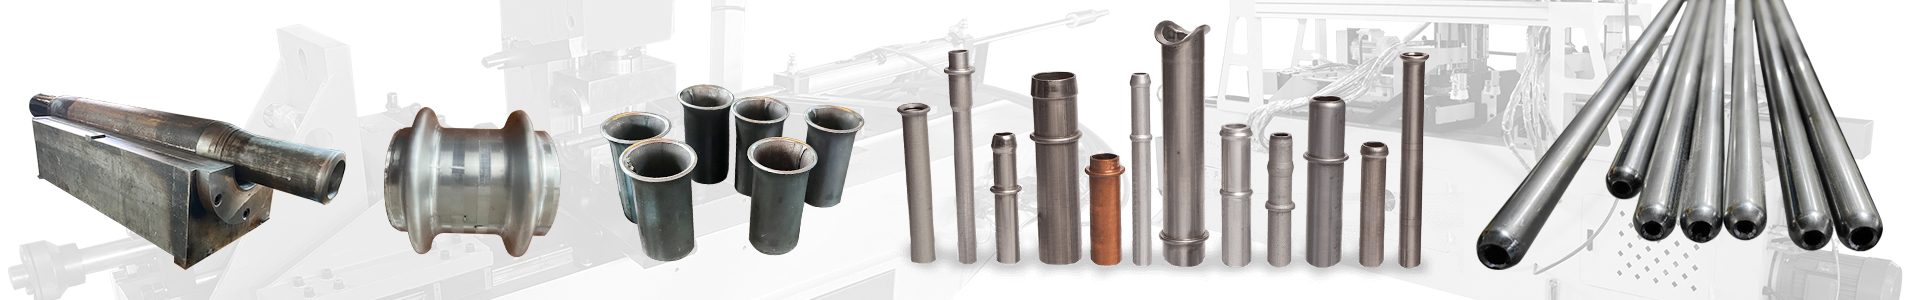
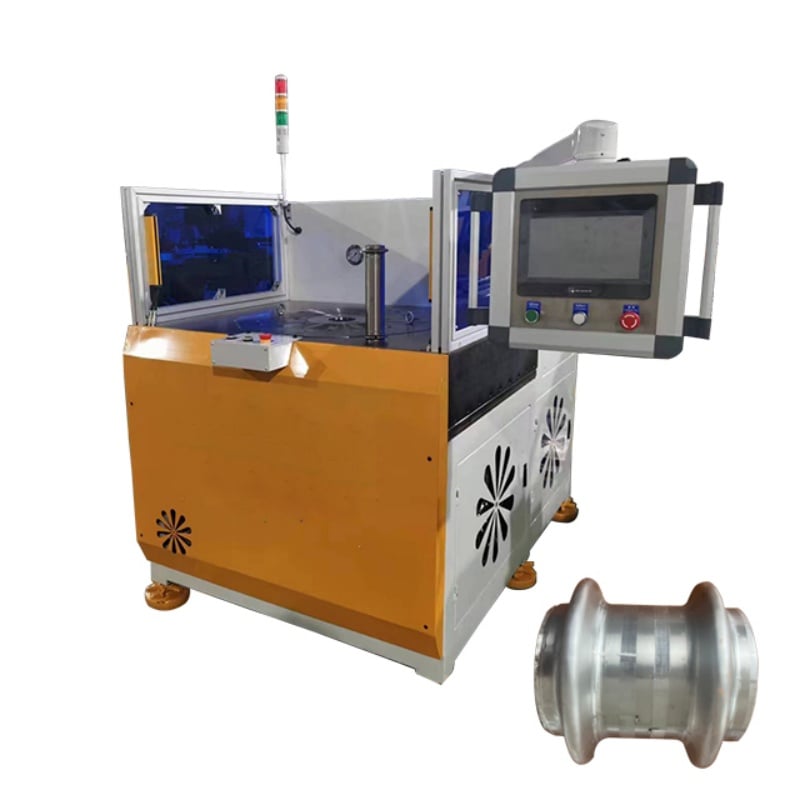
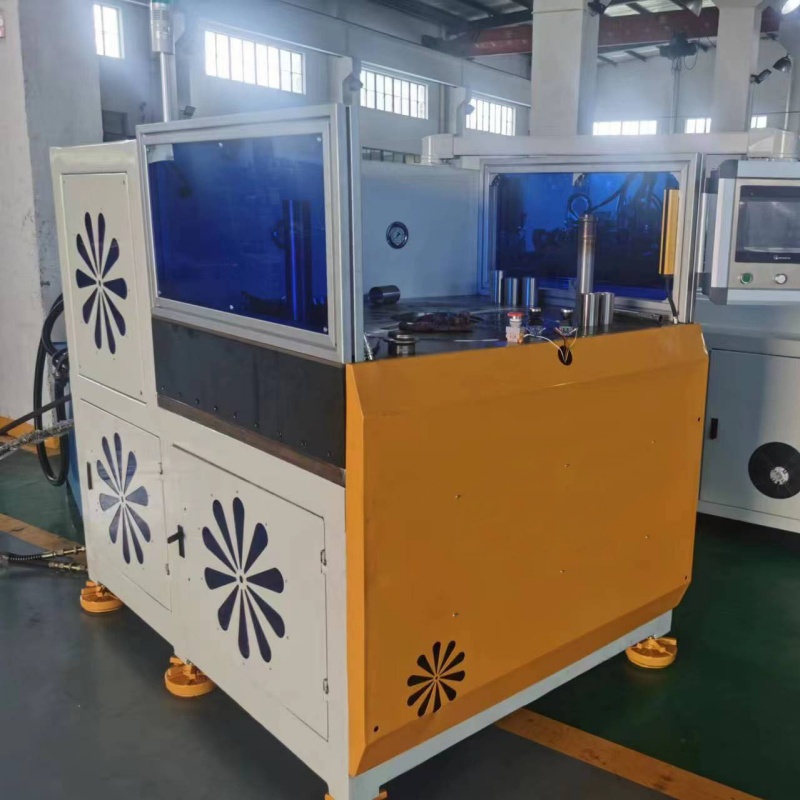
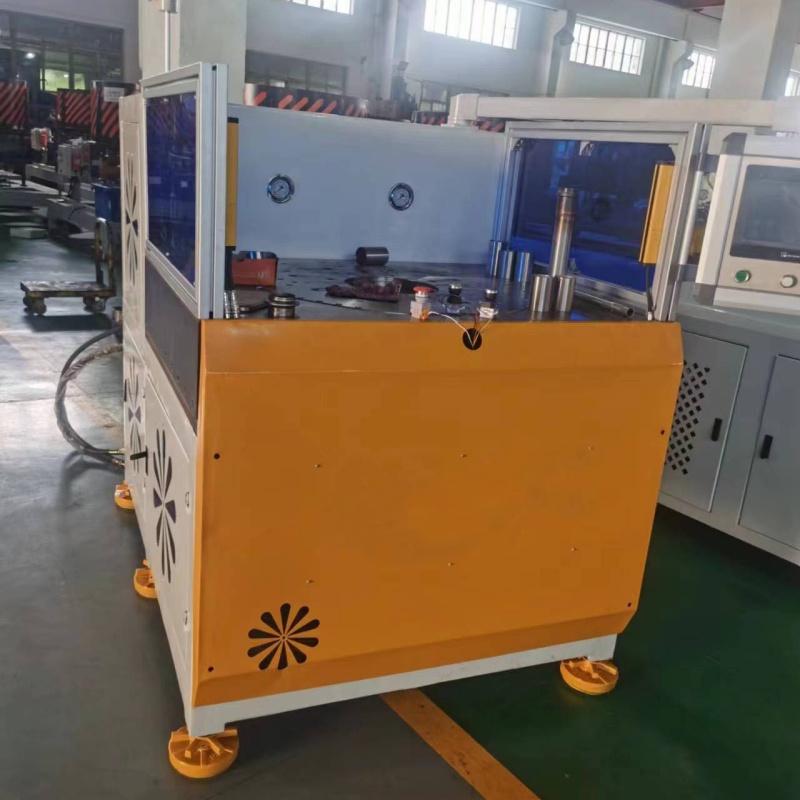
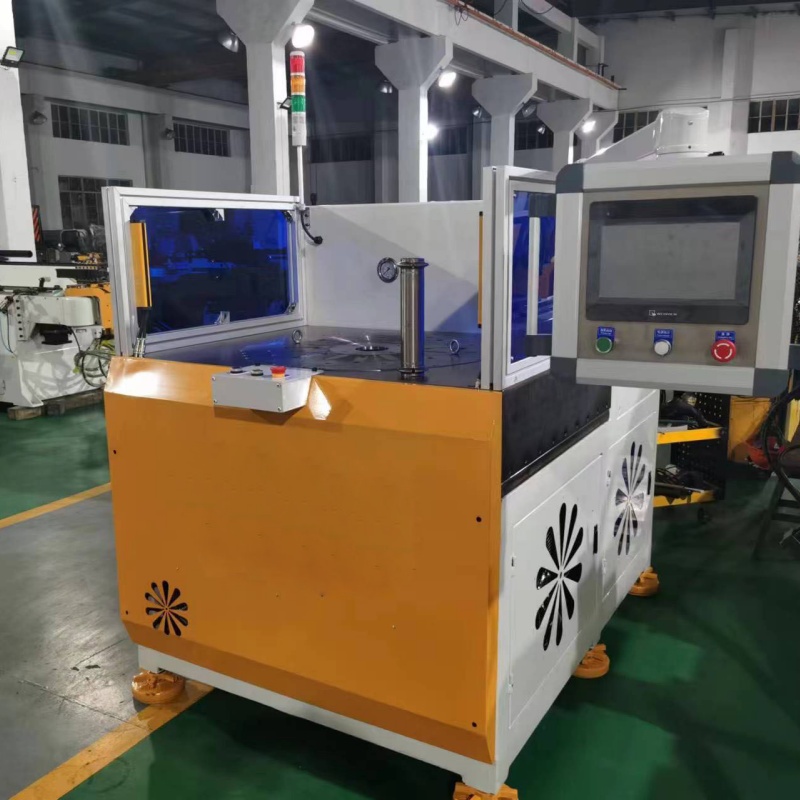
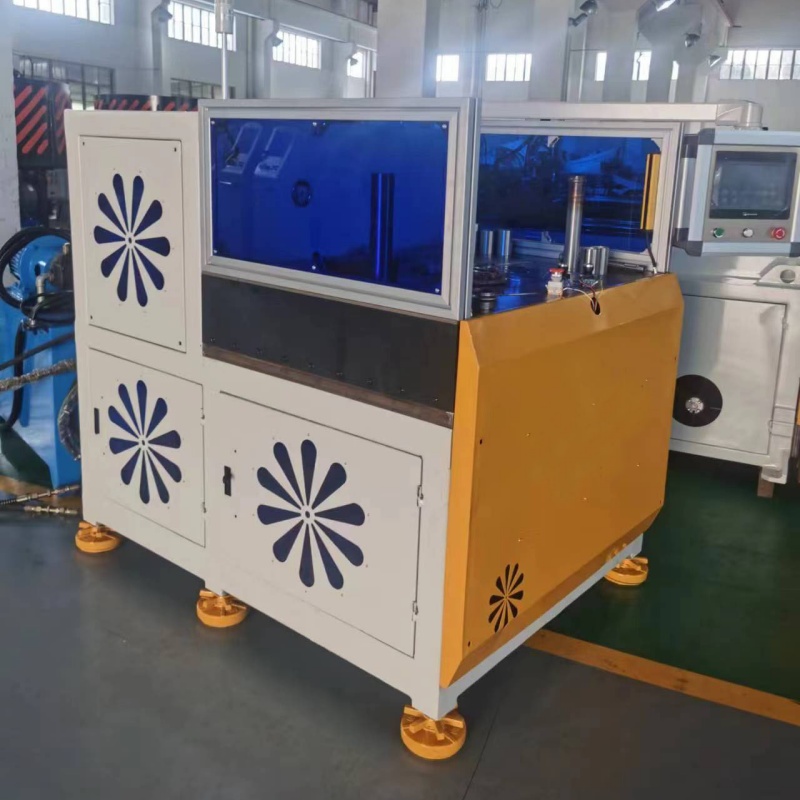
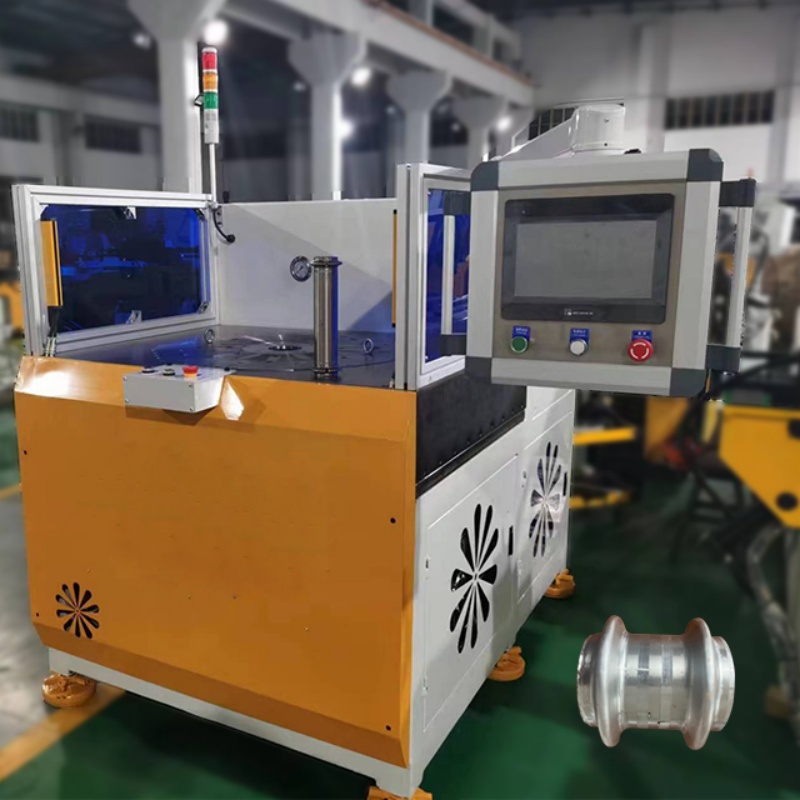
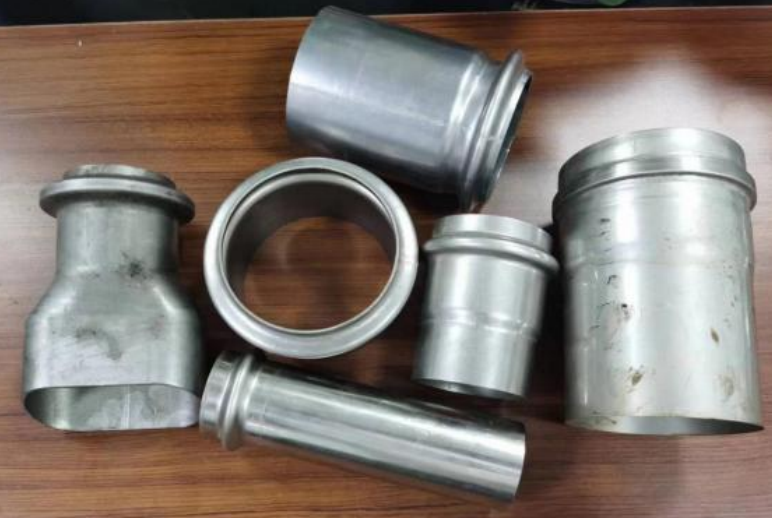
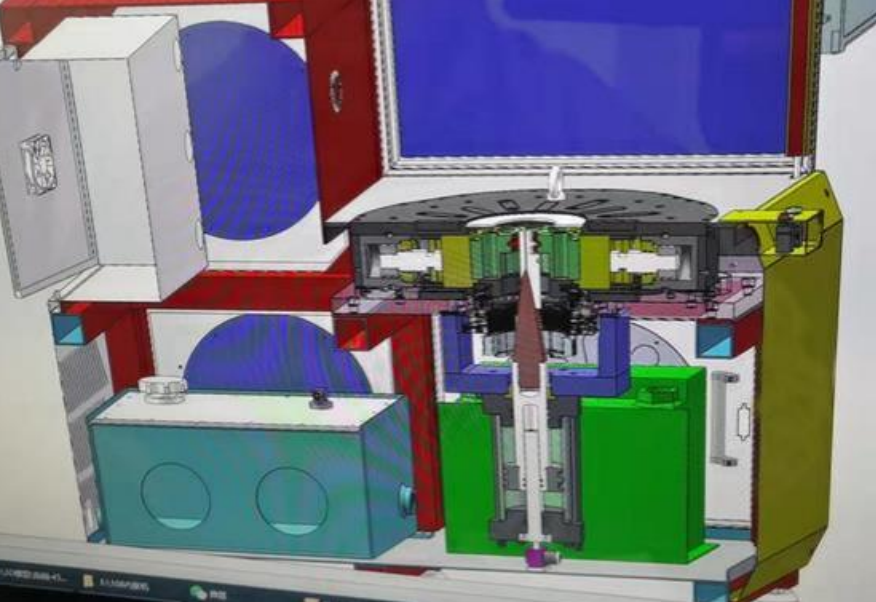
maskinen är utformad för att forma höjder, bukningar och specialprofiler på rör. Specialanpassad verktygslinje kan konfigureras enligt produktens ritning för olika lokala formningskrav.
Servomotorn driver hydrauliksystemet och möjliggör justering av formhastighet och rörelseprofiler. Detta stödjer smidigare drift och hjälper till att reglera oljetemperaturen och energiförbrukningen under långvarig produktion.
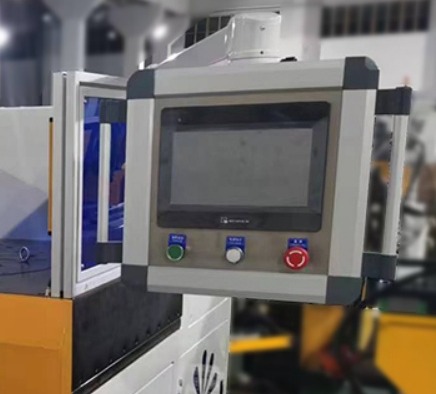
Maskinen använder ett PLC-styrningssystem och en 10-tums touchscreen. Viktiga formningsdata kan matas in och justeras via HMI, vilket gör drift intuitiv och produktomställning bekväm.
Kammdiametern och konturen styrs genom samordnad verkan av hydraulcylindrar, inkodrar och specialanpassade verktyg. Detta förbättrar positionsgenomförandet och konturkonsekvensen vid formning samt minskar måttvariationer.
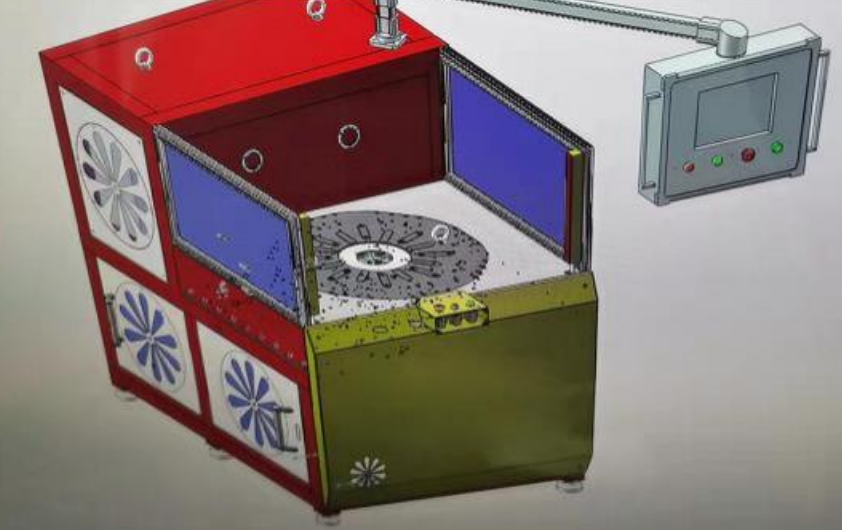
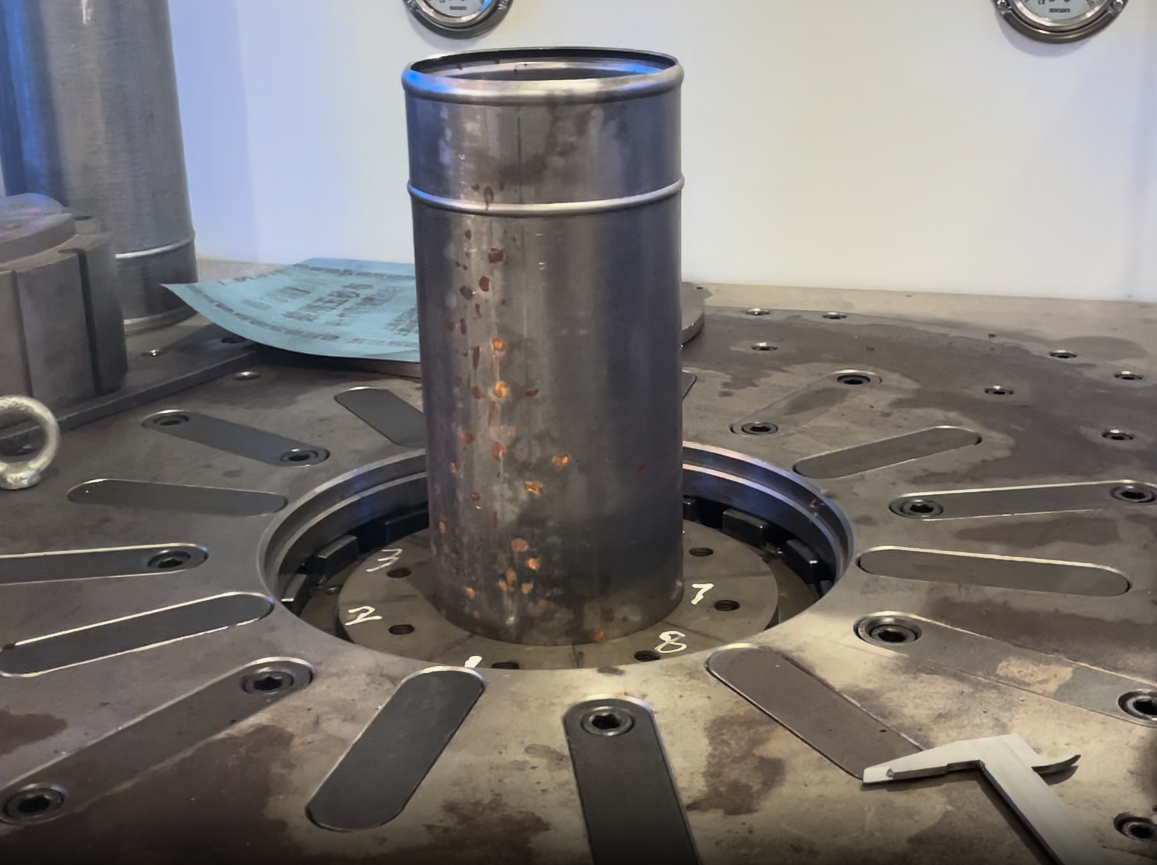
Huvudspännmekanismen använder en flerpunktslayout med jämnt fördelad kraft för att hålla röret säkert under formningen. Det minskar glidning, förskjutning och lokal deformation.
Maskinen är utrustad med automatisk smörjning, en oljekylare och ett kylsystem för elskåpet. Dessa funktioner hjälper till att bibehålla stabil drift av hydraulsystemet och de viktigaste rörliga komponenterna under kontinuerlig produktion.
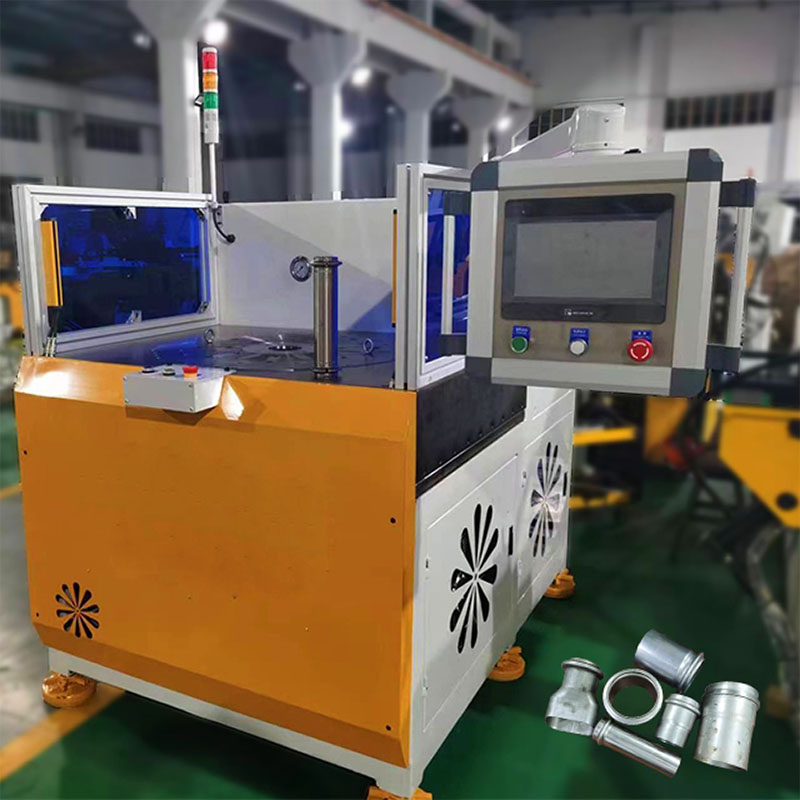
För att hantera utmaningarna med ojämn väggtjocklek och potentiella läckrisker vid slanganslutningar under högvolymsproduktionen av högpresterande buströrsrör för en ledande tysk OEM-leverantör av avgassystem – där extrem formningsprecision är avgörande för säker slangmontering – implementerade Baorui Machinery en högprecisionssolution för rörens ändformning; lösningen, som kännetecknas av överlägsen hydraulisk stabilitet och anpassade formdesigner, möjliggör exakt extrusionsformning av bustrar på rostfria och kolstålsexhauströrsändar. Denna lösning säkerställer att buströrsprofilerna exakt uppfyller Tysklands strikta automobiliska tätningsstandarder, vilket avsevärt ökar godkännandegraden per produktionslinje och samtidigt hjälper kunden att säkra sin position som nyckelleverantör i den europeiska premiumbilens leveranskedja genom att möta kraven på leveranser i hög frekvens.

 EN








