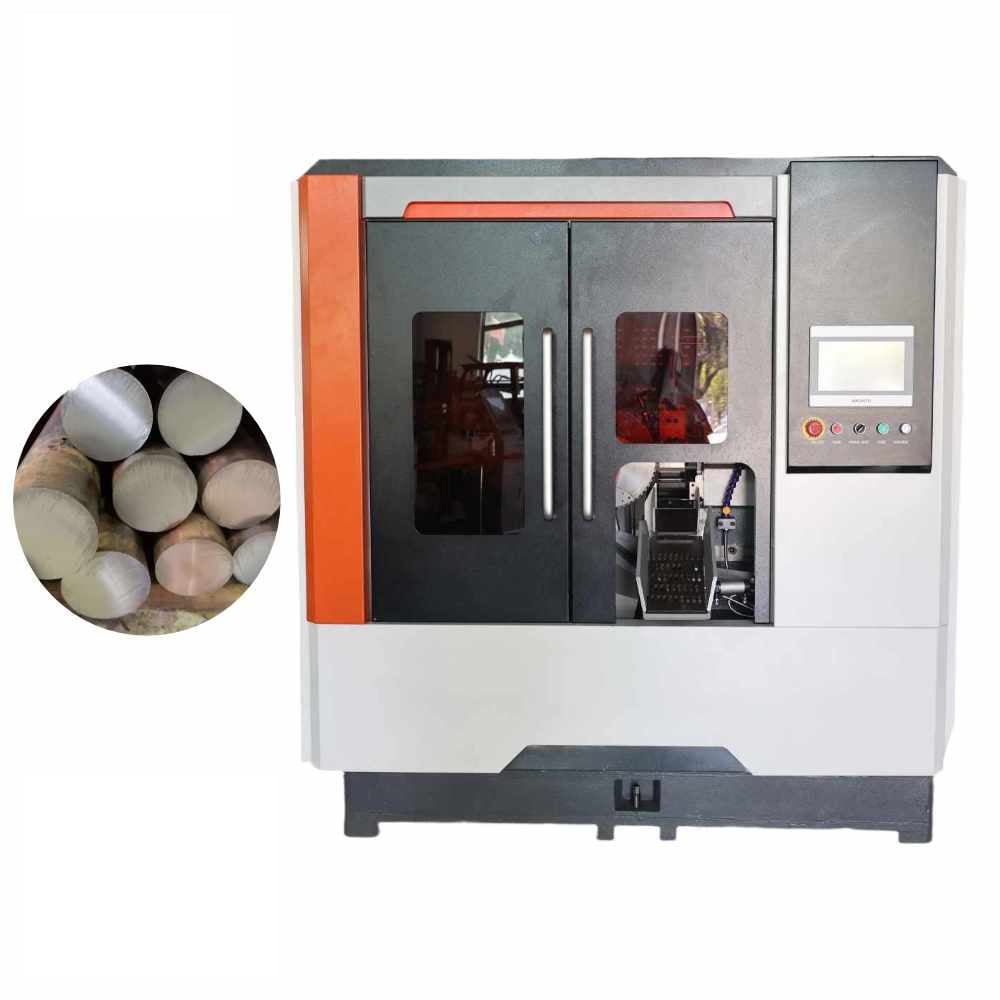

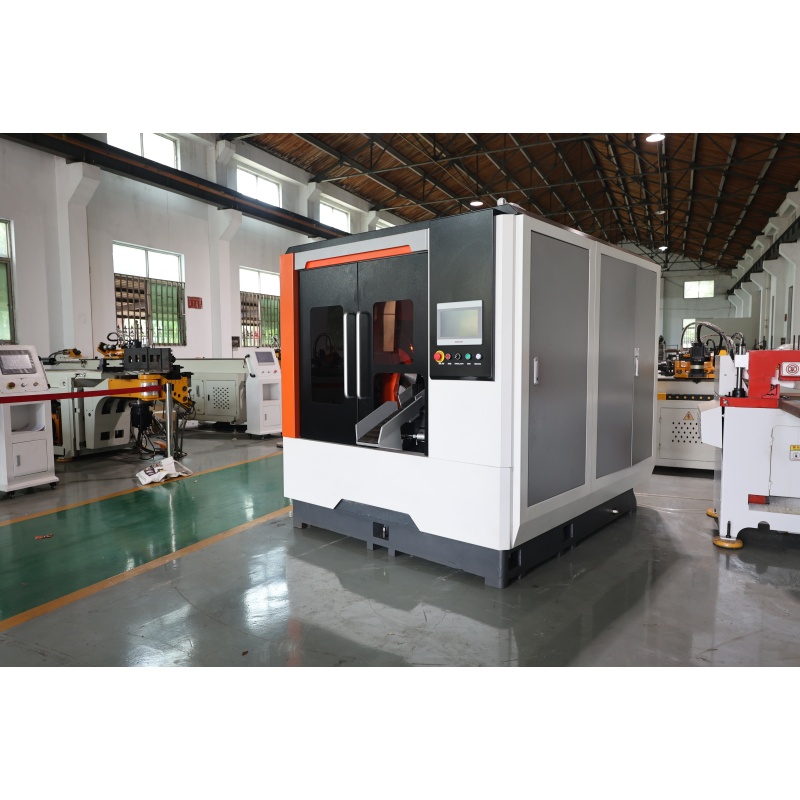
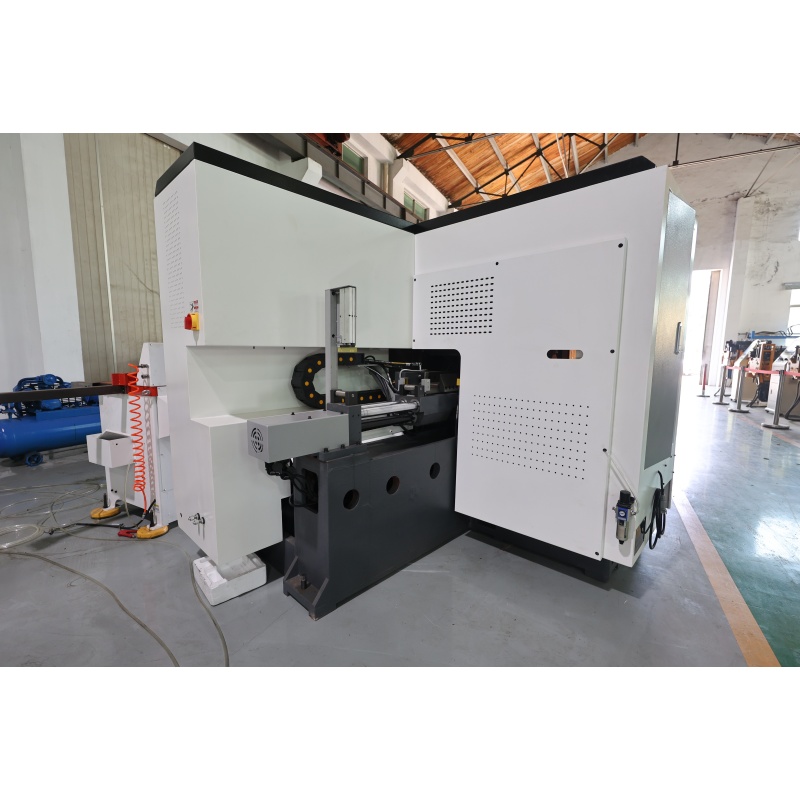
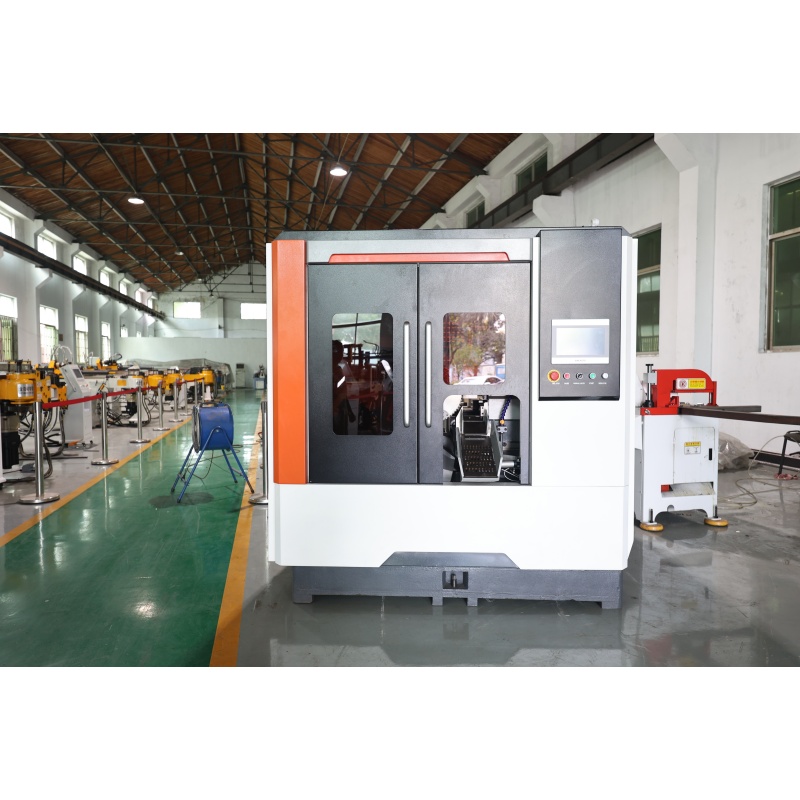
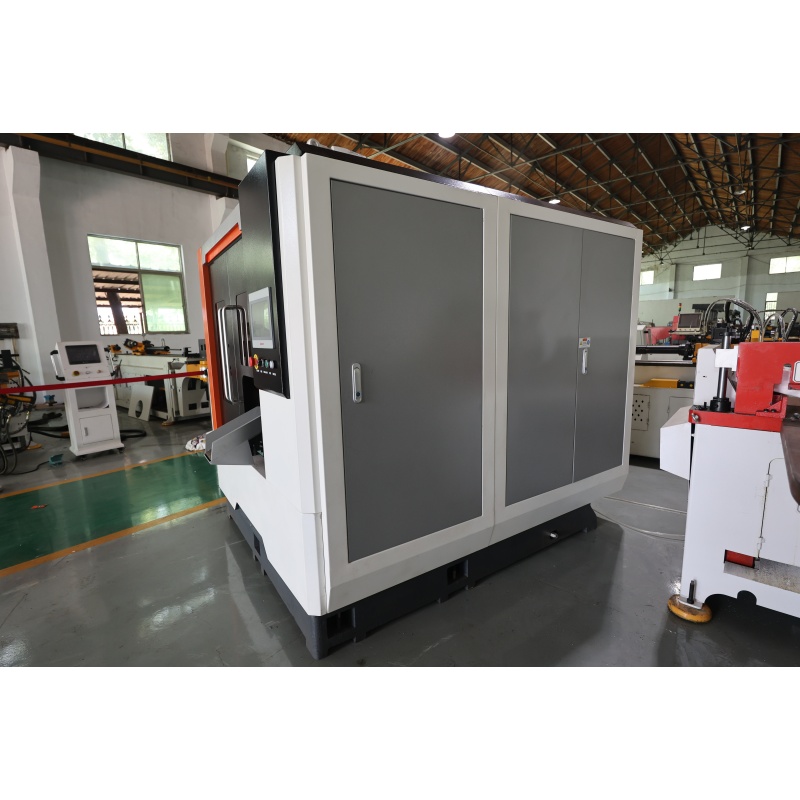
| Objekt | Namn | Data |
| 1 | Max skärdiameter | 70 mm |
| 2 | Minsta skärjockhet | 10mm |
| 3 | TCT sågblad | 250mm×2.0;285mm×2.0; |
| 4 | Maskinhuvudsmotor | 7.5KW(4P) |
| 5 | Skavsnurrhastighet | 30-150OM |
| 6 | Knivfodring | Servomotor |
| 7 | Knivförsnittshastighet | 0-80mm/s |
| 8 | Knivåterförsnittshastighet | 100mm/s |
| 9 | Matningshastighet | 300-500mm/s |
| 10 | Skärlängd | 8-600mm |
| 11 | Försnittsskjul | 3500~600mm |
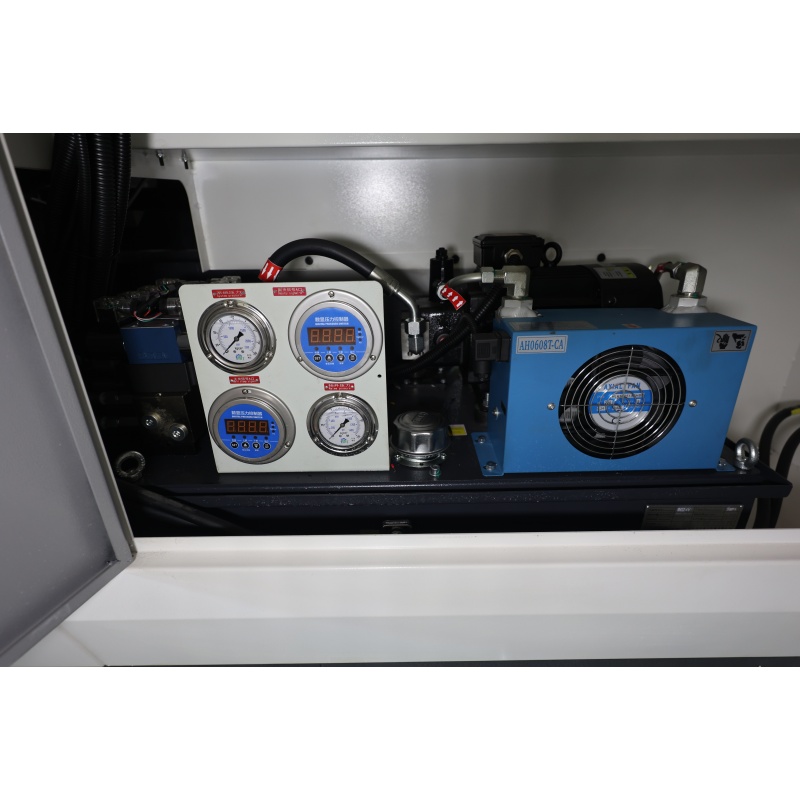
| 12 | KONTROLL | PLC |
| 13 | Skjulbärningskapacitet | 3500kgs |
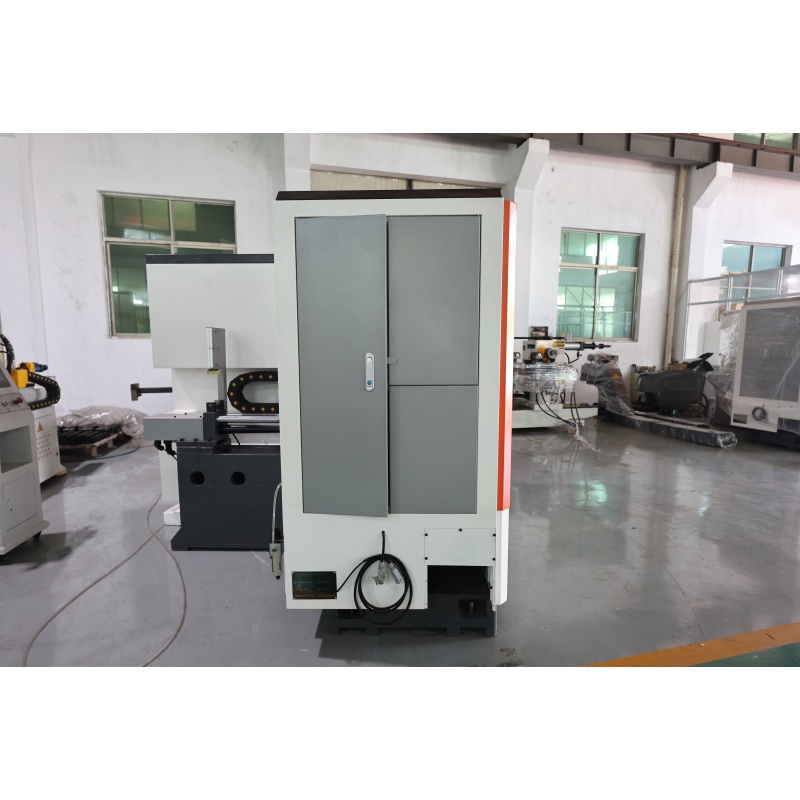
| 14 | Maskinvikt | 4500kgs |
CNC-positioneringssystemet gör att operatörer kan ställa in skärningslängd och återstående längd, vilket hjälper till att minska längdavvikelsen och bibehålla konsekventa resultat vid upprepad skärning.
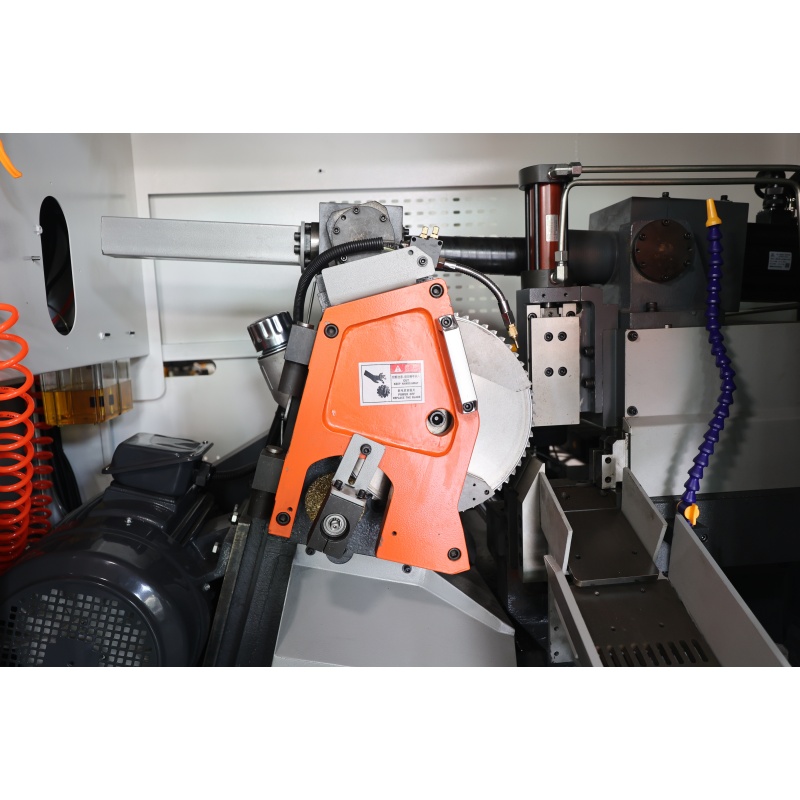
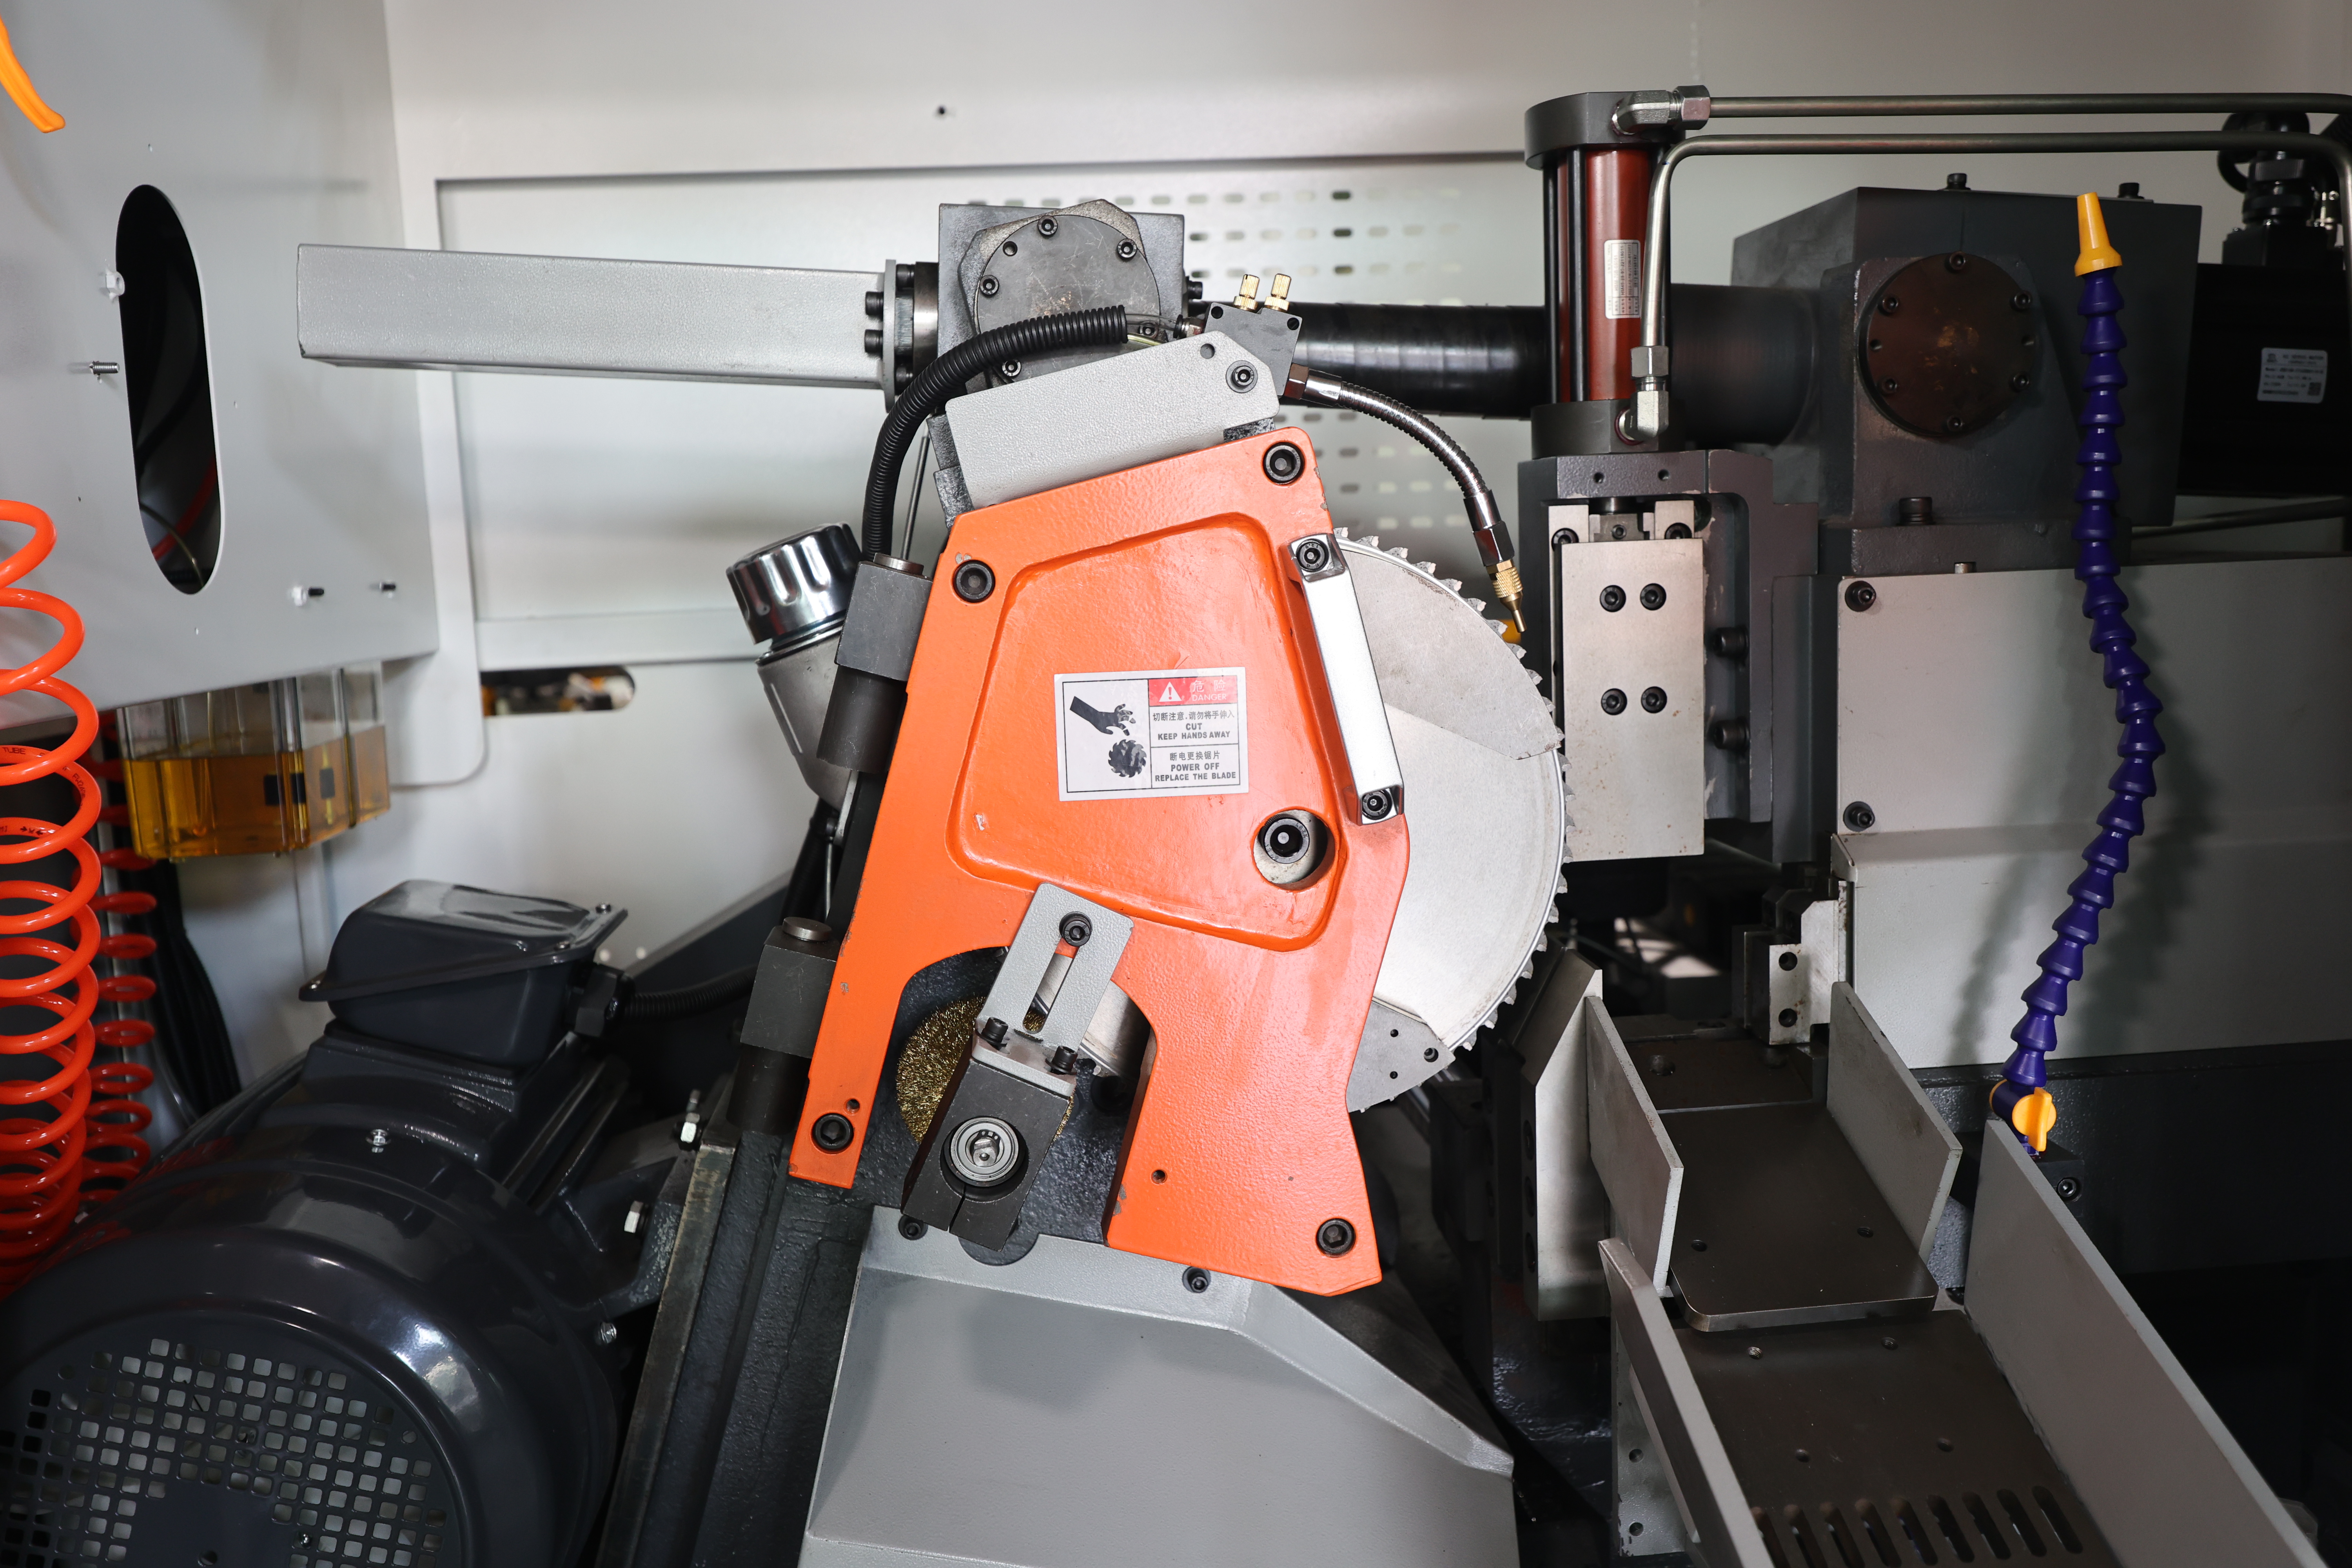
Maskinen använder ett specialiserat hårdmetallbesatt metall-sågblad för höghastighetsskärning. Den ger släta och rena skärytor samtidigt som flikar, deformation och sekundär slipning minskas.
Högvarvande spindeln fungerar tillsammans med en lämplig matningsprocess för att förbättra skärhastigheten och produktiviteten. Jämfört med traditionella bandsågar och slipmaskiner är den bättre lämpad för serieklippning med krävande produktionstider.
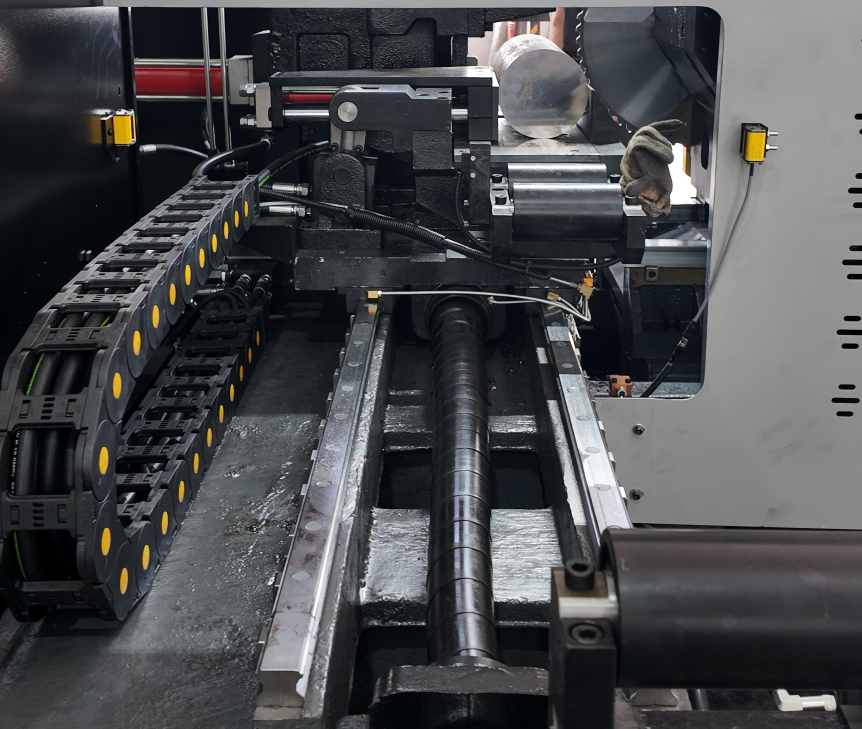
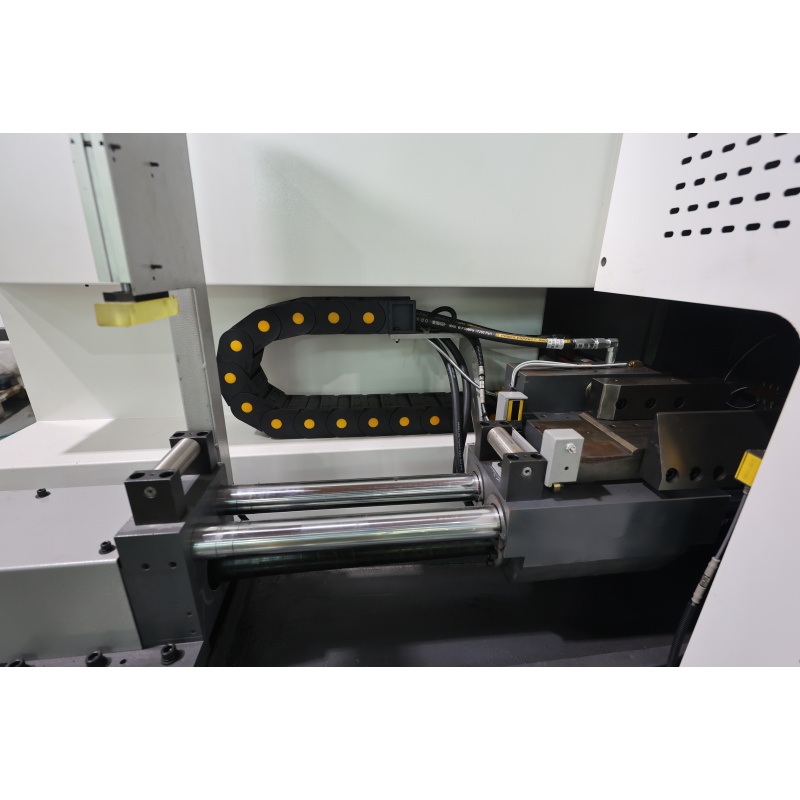
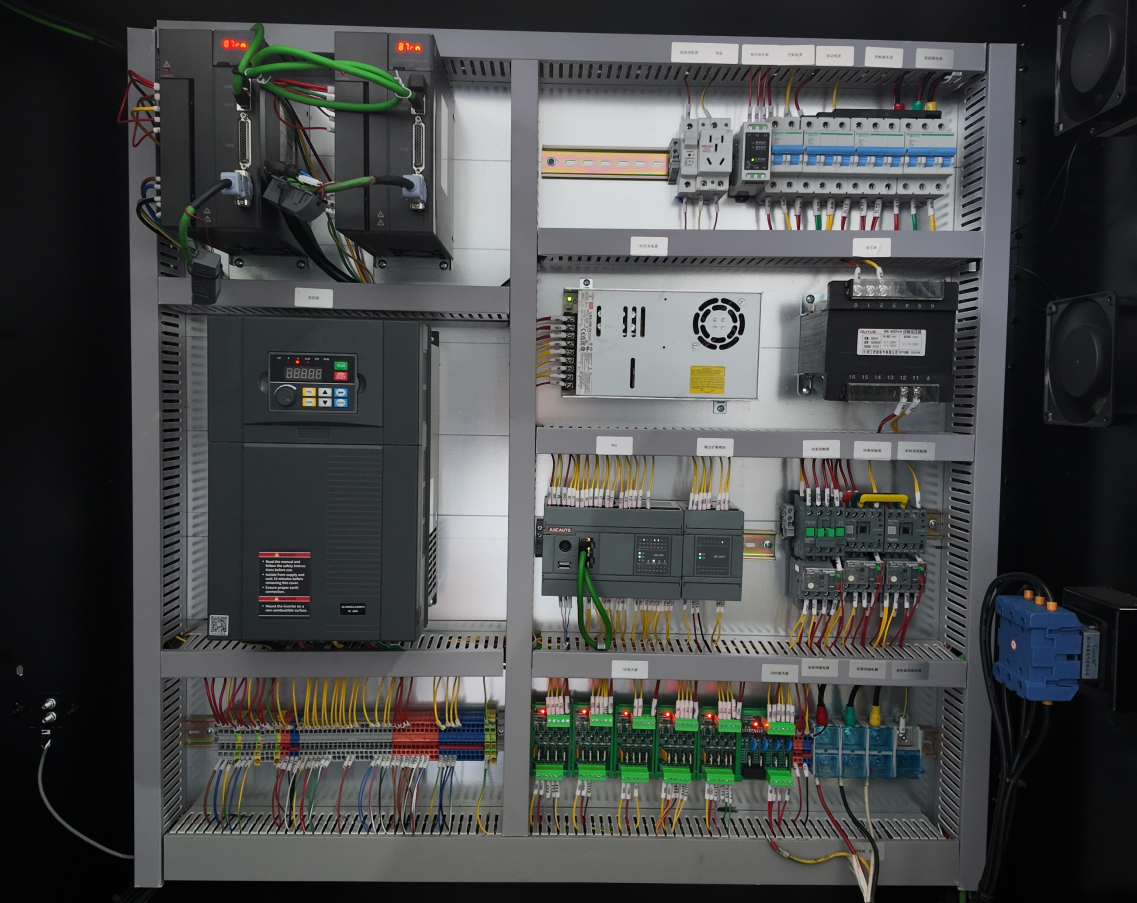
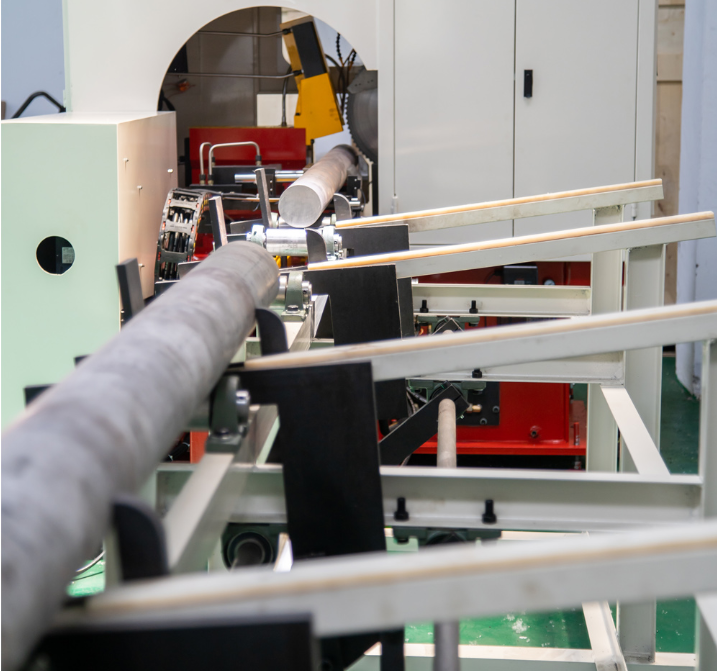
Maskinen använder en servomotor, en högprecisionsskruv och en matningssystem med guidspår för att säkerställa smidig materialöverföring, minska matningsavvikelse och förbättra stabiliteten i skärpositioneringen.
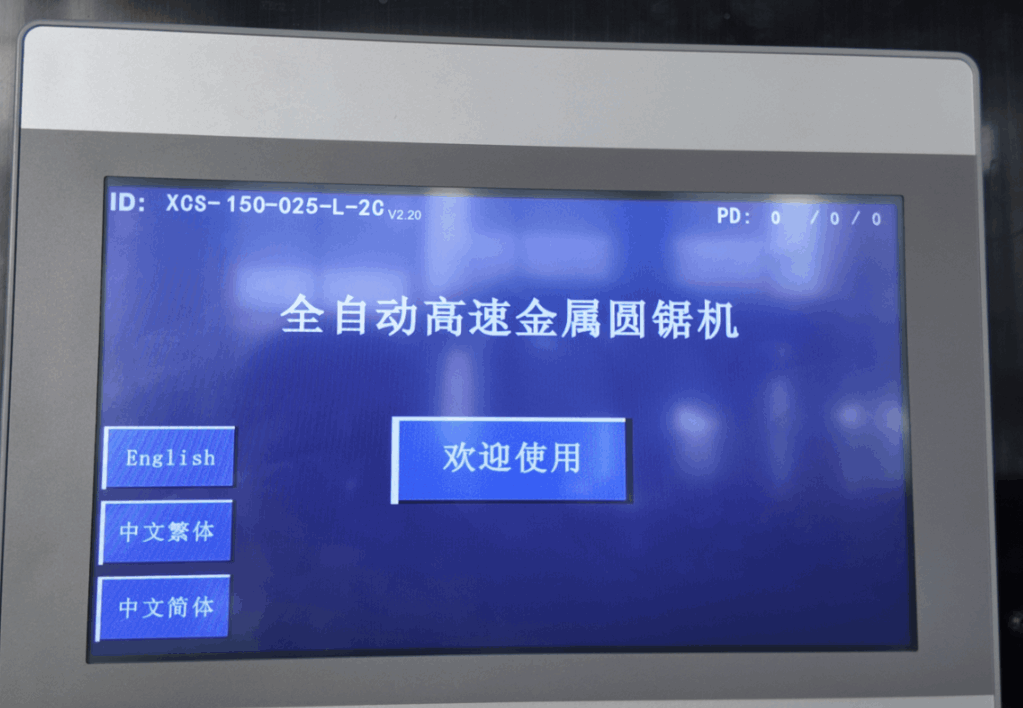
Skärningslängd, återstående längd och andra bearbetningsparametrar kan anges via touchskärmen. PLC-systemet styr automatiskt skärprocessen, vilket gör drift intuitiv och byte av produkt bekvämt.
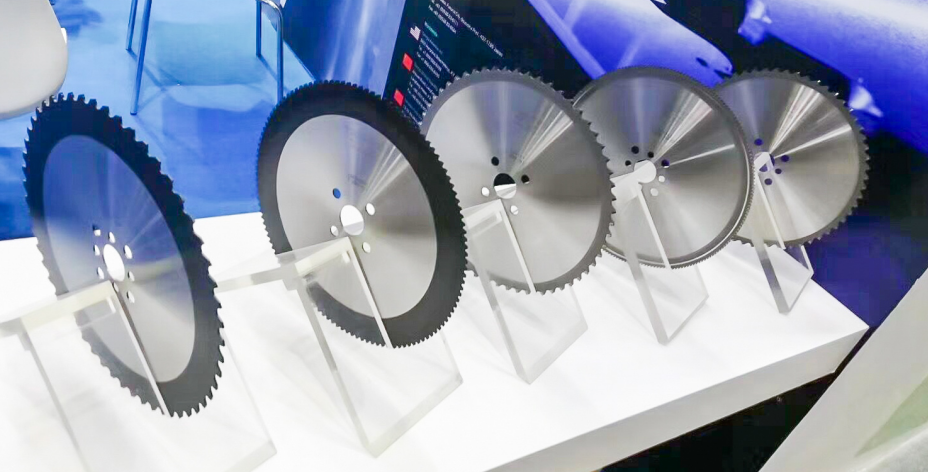
Sågbladet använder specialiserade metallskärande tips i kombination med precisionsslipningsteknik och en optimerad tändernas vinkel för att bibehålla stabil skärprestanda och god ytyta.
För att lösa utmaningarna med långsamma skärhastigheter och dålig vertikalitet vid bearbetning av blankor till drivaxlar i höghård legerad stål för en ledande rysk leverantör av komponenter till oljeborrning och tung industriell utrustning – vilket resulterade i överdrivna bearbetningstoleranser och höga kostnader – införde Baorui Machinery sin helt automatiserade höghastighets-CNC-cirkelsågslösning; med en innovativ växellåda utan spel och TCT-hartmetall-sågbladsteknik möjliggör systemet höghastighets-, stabil skärning av massiva metallstavar. Denna lösning säkerställer att noggrannheten i såglängden förblir stabil kring ±0,05 mm med en spegelblank yta, vilket minskar efterföljande bearbetningstid avsevärt och hjälper kunden att minska enhetskostnaderna för arbetsinsats med cirka 50 %, samtidigt som produktionens genomsättning av kritiska delar till tung utrustning drastiskt ökar under krävande industriella förhållanden.

 EN








