
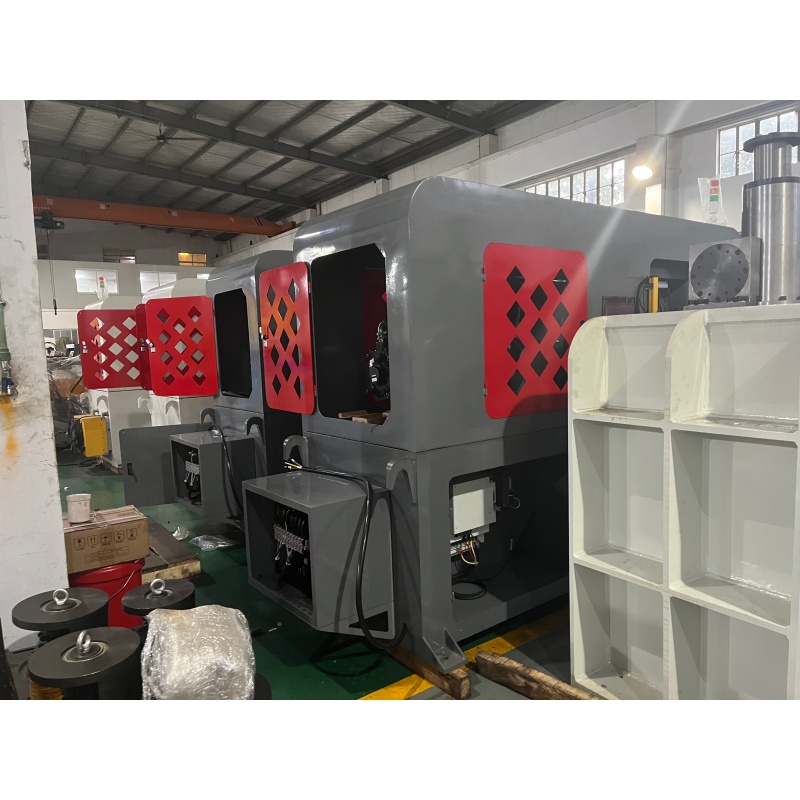
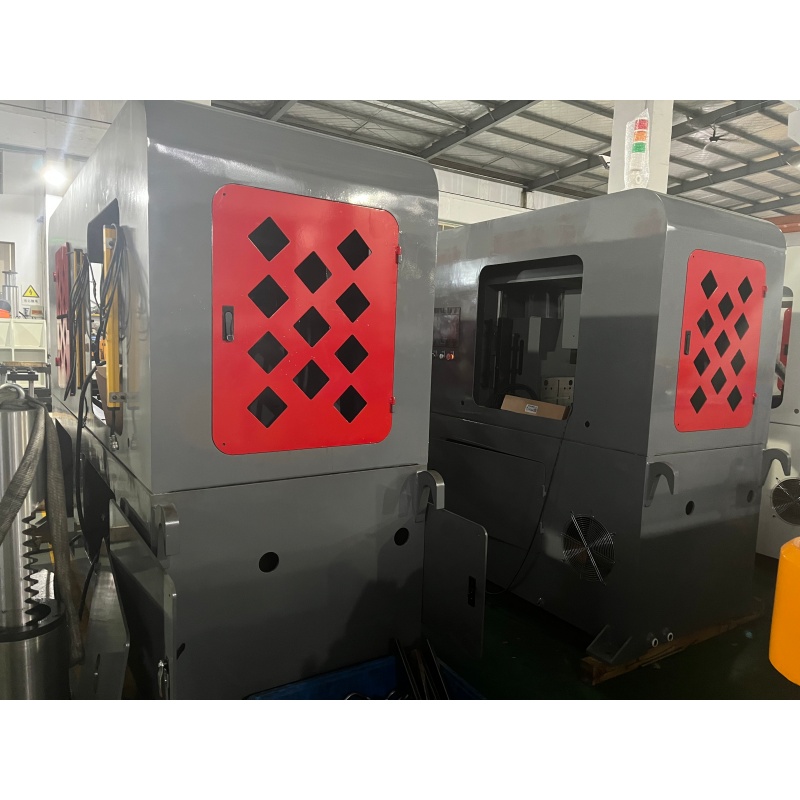
| Элемент | Имя | Единица | ДАННЫЕ | Примечание |
| 1 | Максимальный диаметр трубы | мм | 18 | |
| 2 | Максимальная длина загрузки | мм | Нет ограничений | |
| 3 | Максимальная глубина зубьев выемки | мм | 3 | |
| 4 | Минимальная длина загрузки | мм | 50 | |
| 5 | Минимальная длина зажима | мм | 50 | |
| 6 | Ход зажима | мм | 60 | |
| 7 | Скорость | Второй | 6-12 | |
| 8 | Перепуск насоса | Л/мин | 19 | |
| 9 | Система управления | PLC+ сенсорный экран | ||
| 10 | Панель управления | Сенсорная панель | ||
| 11 | Мощность двигателя | л.с. | 22.25 | |
| 12 | Рабочее давление цилиндра | Кг/см | 80-120 | |
| 13 | Гидравлическое рабочее давление | Кг/см | 100 | |
| 14 | Размер машины | м | 3.4X1.1*1.8 | Л*В*Х |
| 15 | Вес машины | кг | Около 3500 |
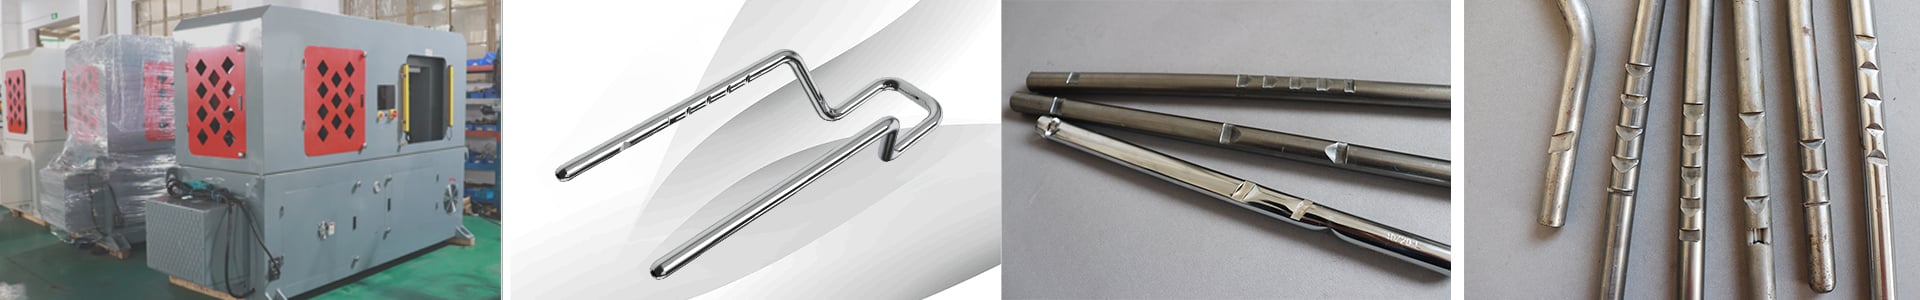
Производство специализируется и является ведущим производителем каркасов для подголовников. Процессы гибки труб включают специальную гибку, ЧПУ гибку труб, проточку методом броaching или штампованных/валиком проточек, прессование.
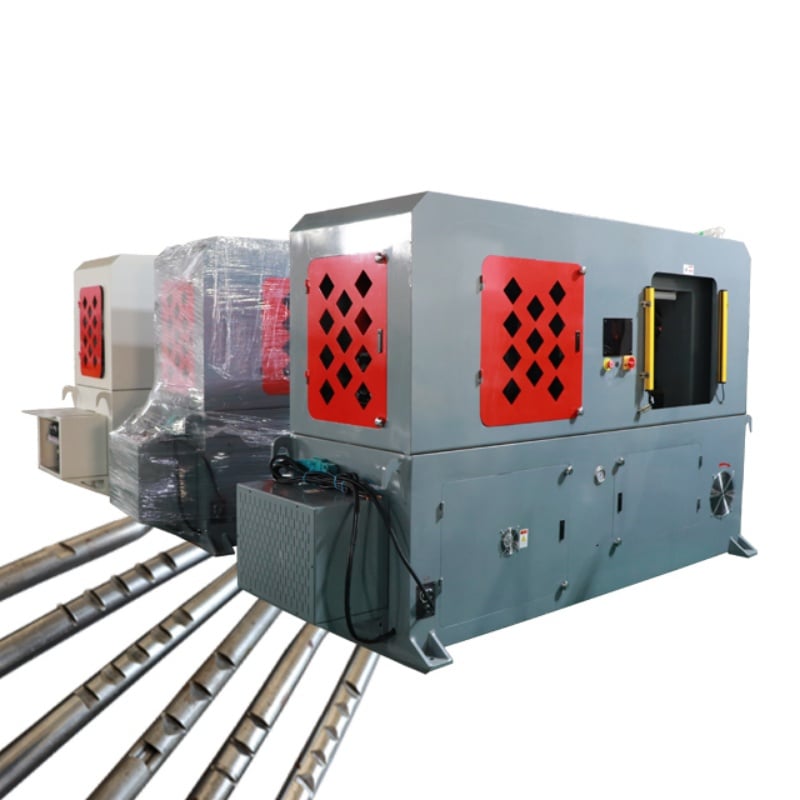
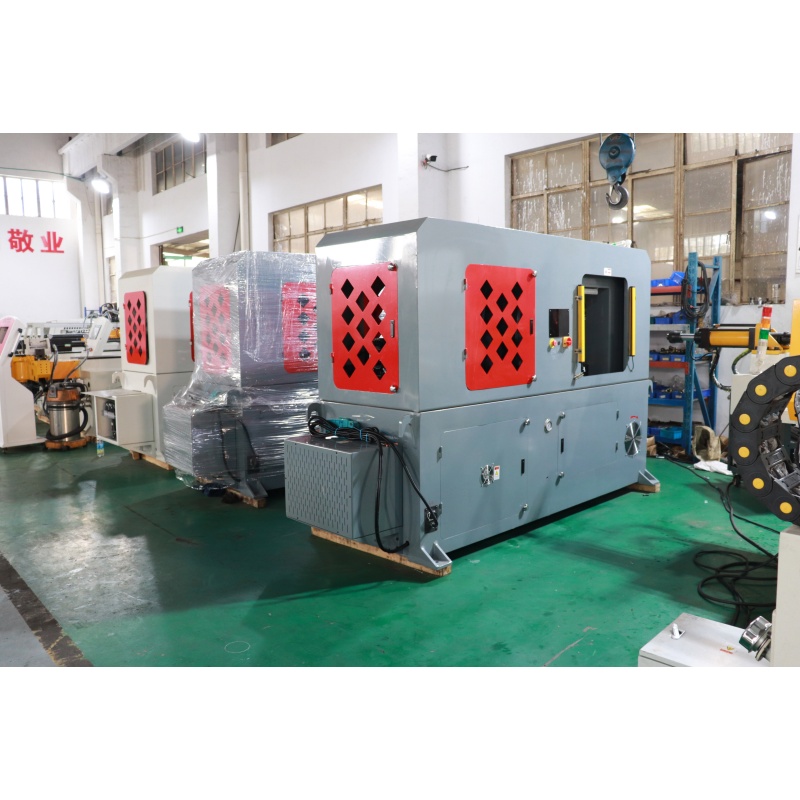
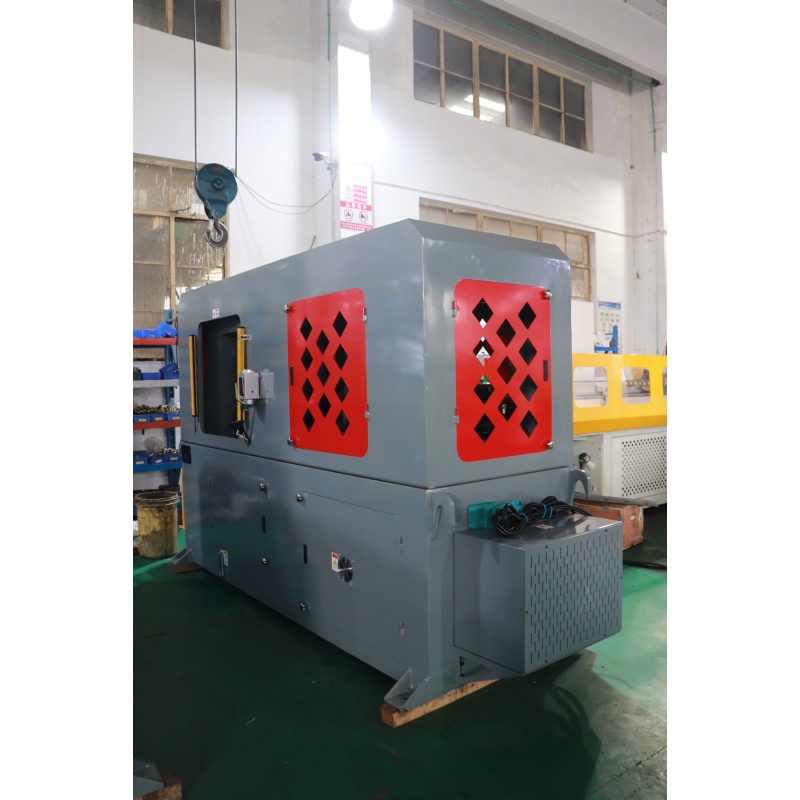
Этот станок с сервоприводом для вырезания пазов в стержнях подголовников специально предназначен для протяжки, роликовой вырезки пазов и формовки методом вдавливания стержней подголовников автомобильных сидений. Благодаря управлению на базе ПЛК и сенсорного экрана, гидравлической системе и специализированным зажимным приспособлениям станок обеспечивает стабильное позиционирование, зажим и вырезание пазов. Он способствует повышению стабильности глубины, положения пазов и качества формовки, что делает его пригодным для серийного производства стержней подголовников автомобильных сидений.
Спроектирован с учётом конструкции и технологических требований к стержням подголовников автомобильных сидений; подходит для вырезания пазов и локальной формовки.
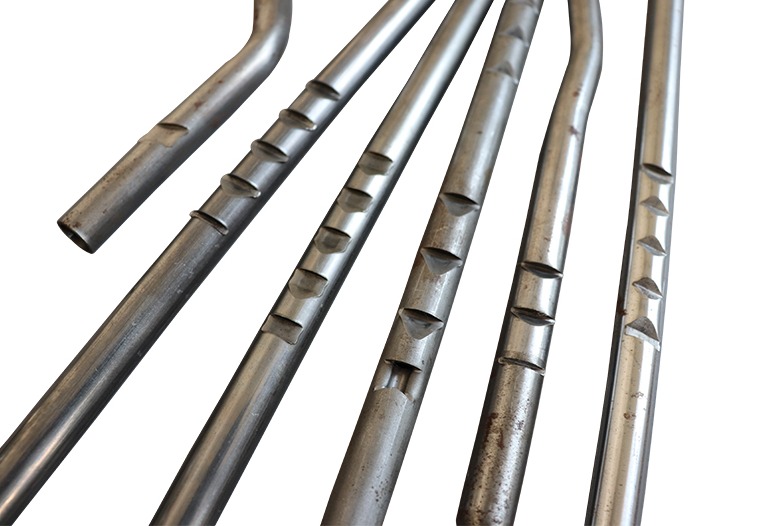
Сервосистема точно контролирует положение обработки и перемещение инструмента, обеспечивая стабильность позиционирования и глубины пазов.
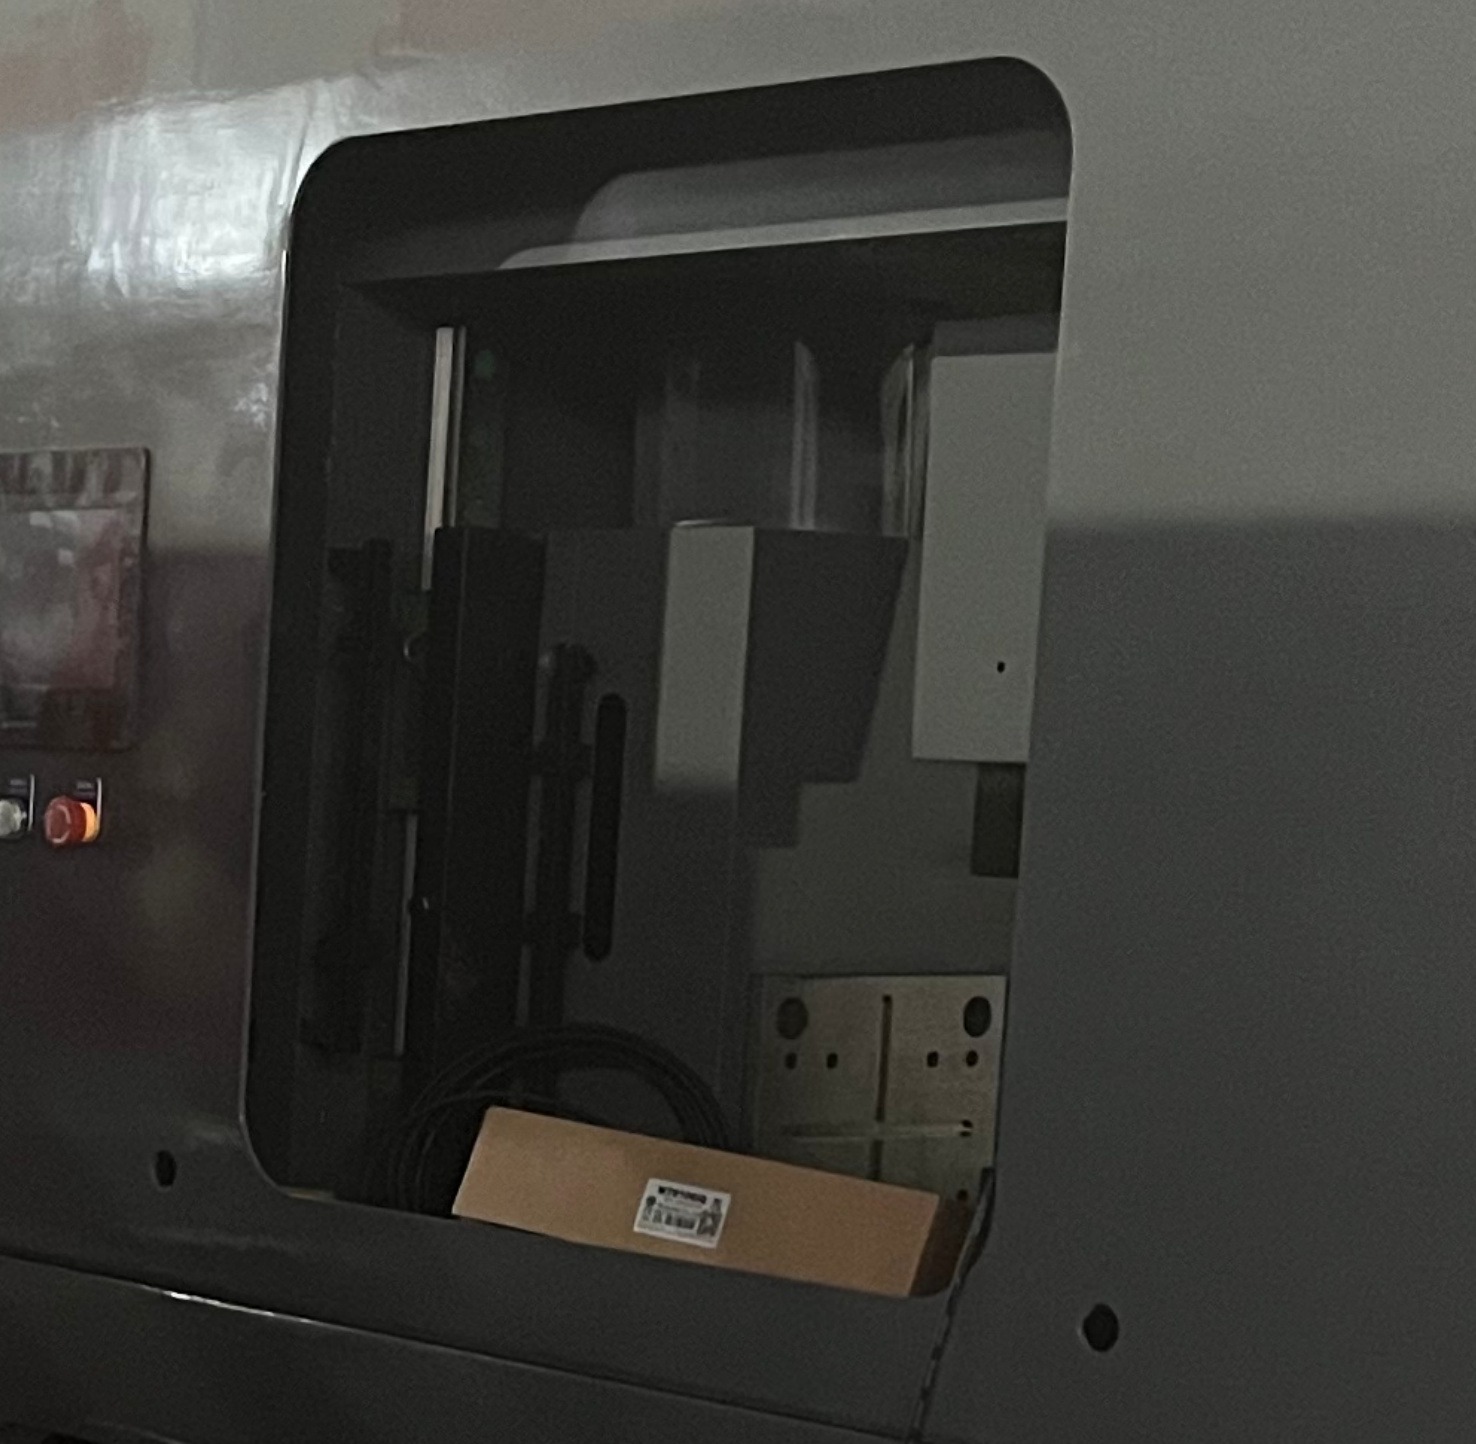
Система ПЛК и сенсорный интерфейс обеспечивают удобную настройку технологических параметров, переключение режимов работы и управление производством.
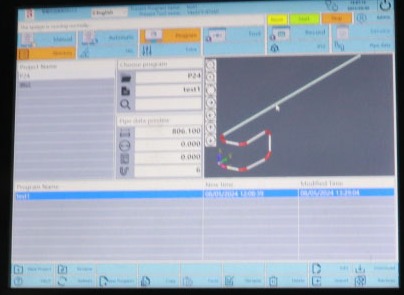
Станок подходит для непрерывной обработки стержней подголовников автомобильных сидений, что помогает сократить ручной труд и одновременно повысить производительность и стабильность качества продукции.
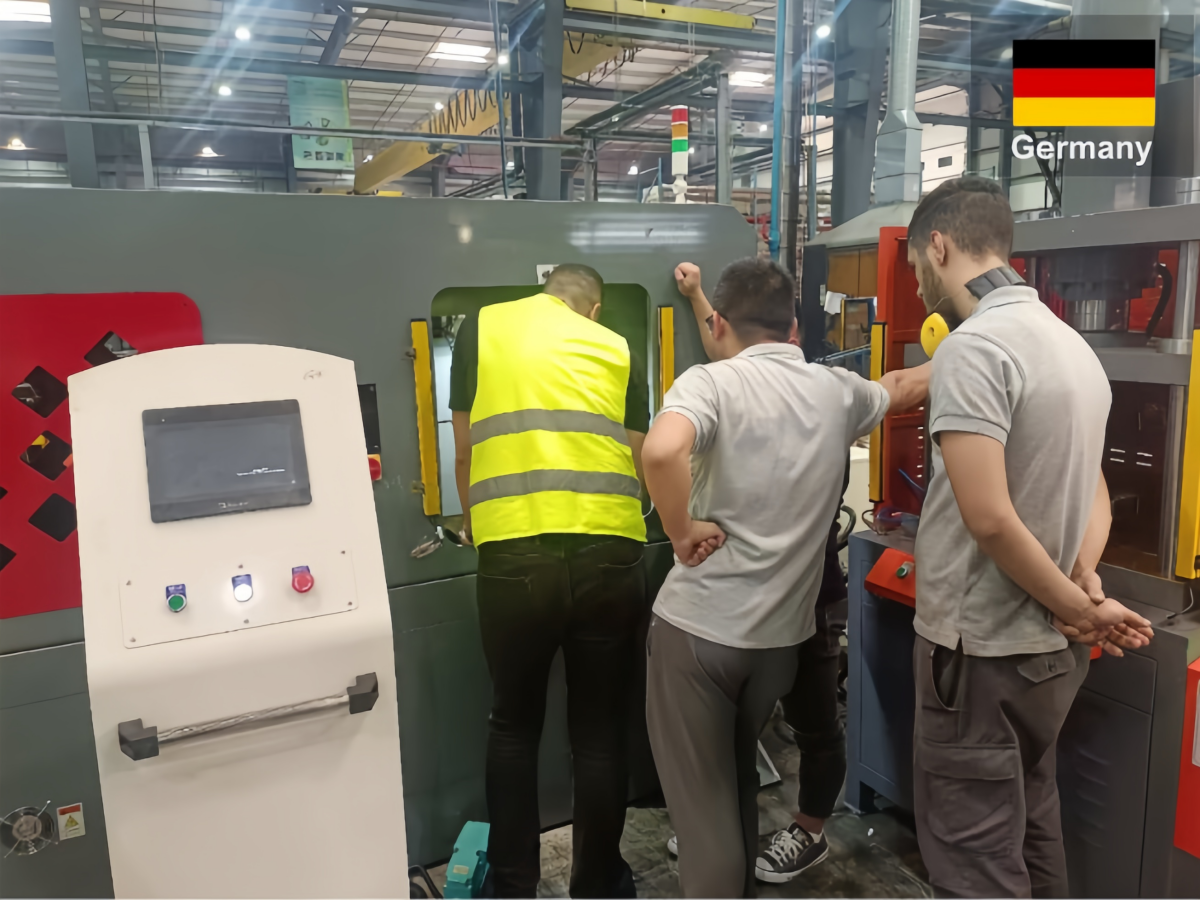
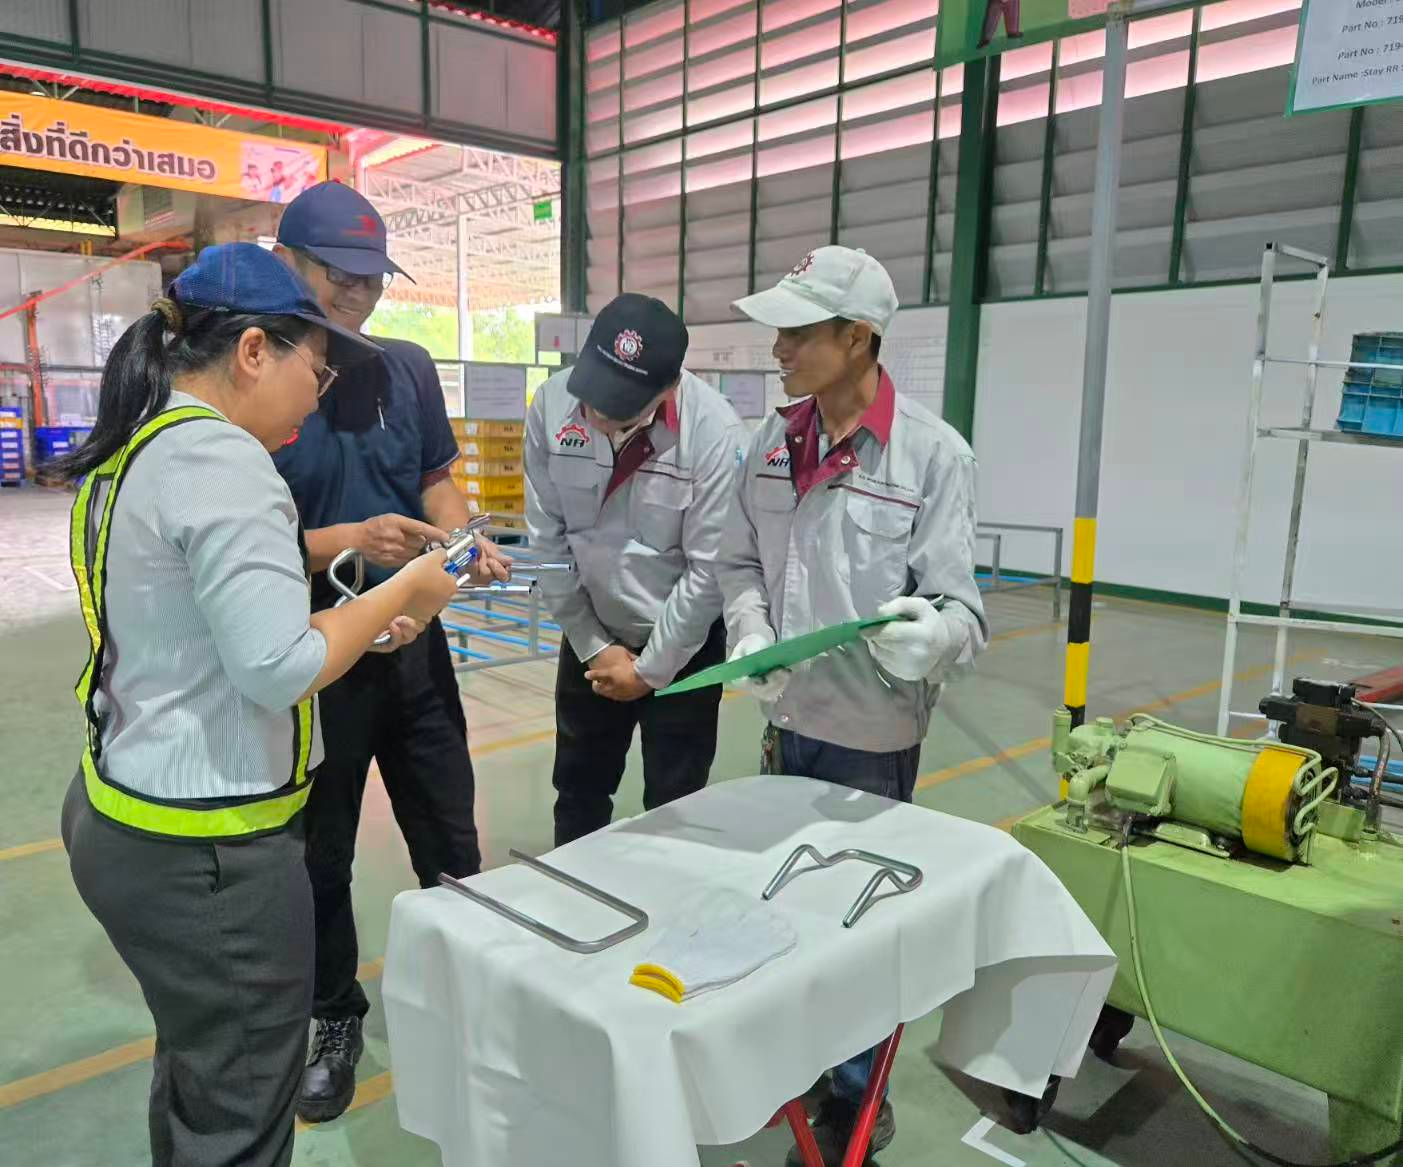
Для решения проблем, связанных с нестабильной глубиной вырезов (требуемая точность — ±0,1 мм), чрезмерным образованием заусенцев и высокими трудозатратами при традиционной штамповке стержней для подголовников у ведущего японского поставщика первого уровня в Таиланде, компания Baorui Machinery предложила высокоточное решение для выполнения вырезов, объединяющее протяжку, прокатку и запрессовку. Благодаря использованию панели управления с сенсорным экраном на базе ПЛК и мощной гидравлической системы машина обеспечивает формирование высокого качества всего за 6–12 секунд. Данное решение не только гарантирует превосходную чистоту и однородность вырезов, но и позволяет полностью автоматизировать гибкое производство, что значительно повысило рейтинг ОЕМ по плавности и безопасности регулировки сидений.

 EN








