
| Nr. | Vardas ir pavardė | Vienetas | Parametras |
| 1 | Didžiausias dantytas spaustuvo vamzdžio skersmuo | mm | 18 |
| 2 | Didžiausias padavimo ilgis | mm | Neribota |
| 3 | Didžiausias dantytas įspaudimo gylis | mm | 3 |
| 4 | Mažiausias padavimo ilgis | mm | 50 |
| 5 | Mažiausias sukabinimo ilgis | mm | 50 |
| 6 | Sukabinimo eiga | mm | 60 |
| 7 | Darbo ritmas | S | 6-12 |
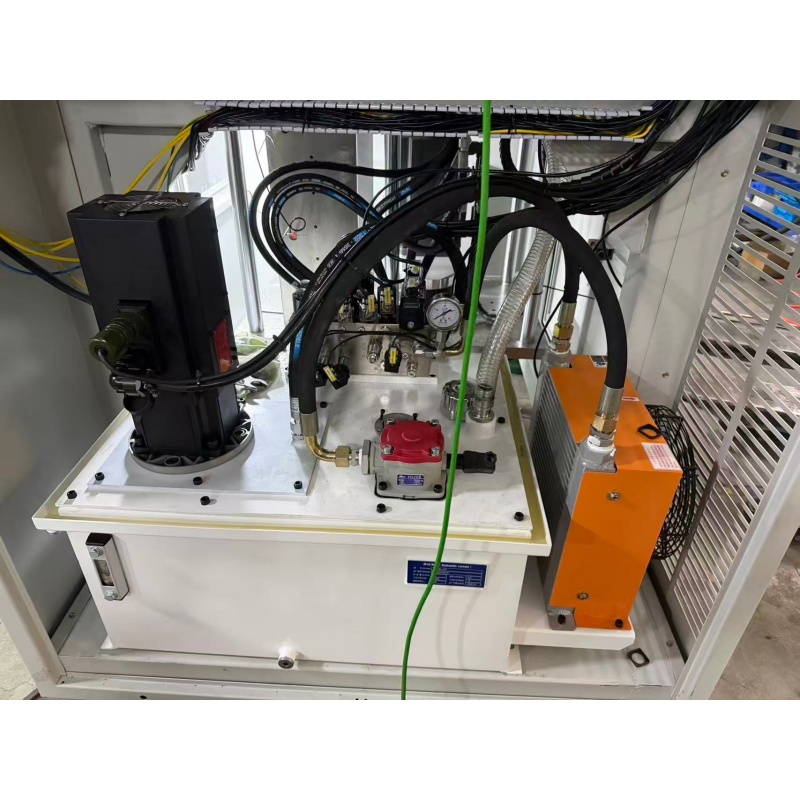
| 8 | Alyvos siurblio srautas | L/min | 19 |
| 9 | Valdymo sistema | PLC | |
| 10 | Operacinė sąsaja | Jutiklinis ekranas | |
| 11 | Bendra variklio galia | aG | 22.25 |
| 12 | Alyvos cilindro darbinis slėgis | Kg/cm | 80-120 |
| 13 | Alyvos slėgio nominalus darbinis slėgis | Kg/cm | 100 |
| 14 | Mašinos tūris | mm | 2200*1200*1800 |
| 15 | Mašinos svoris | kg | 3500 |
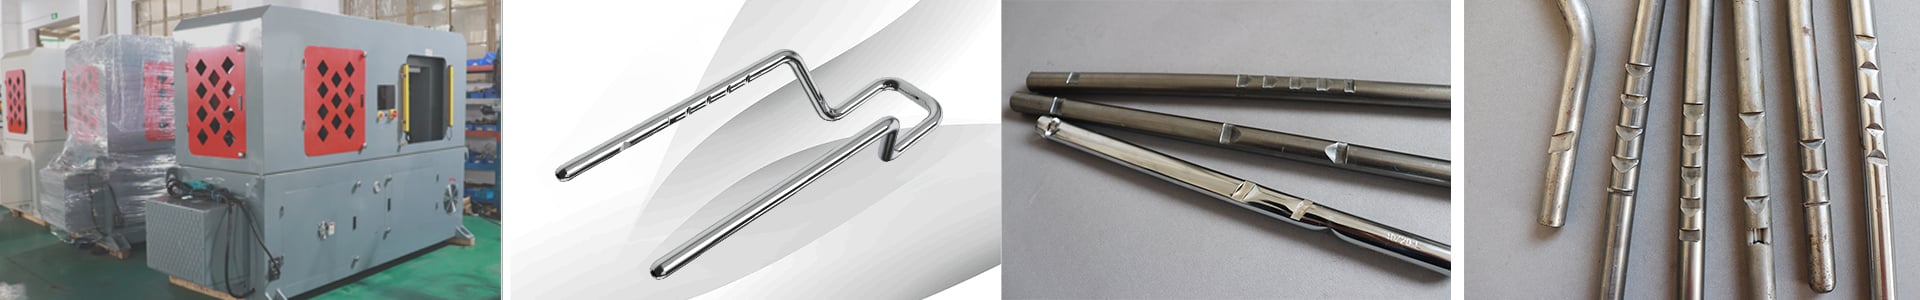
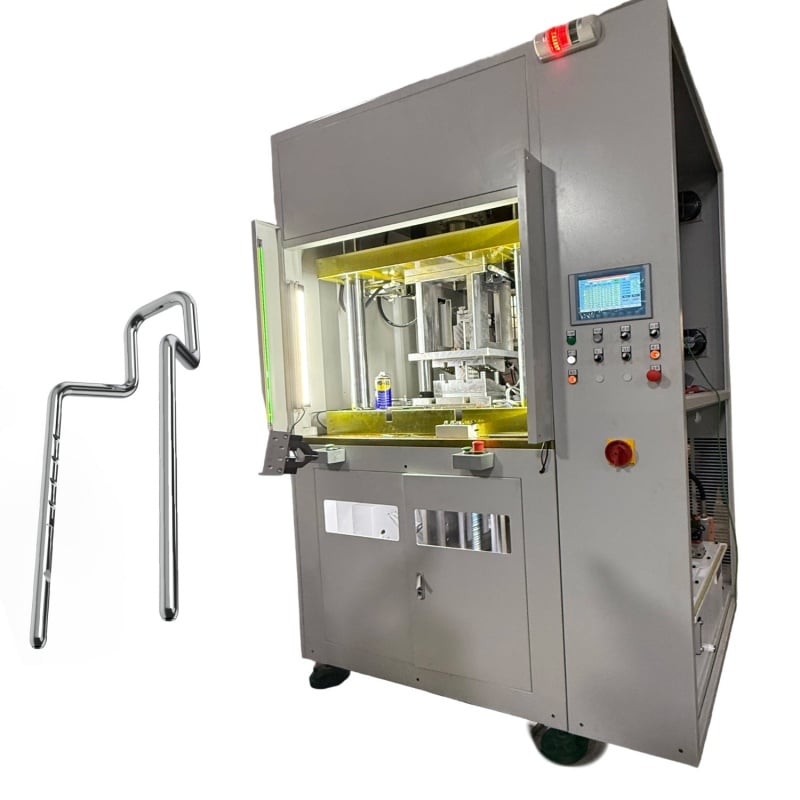
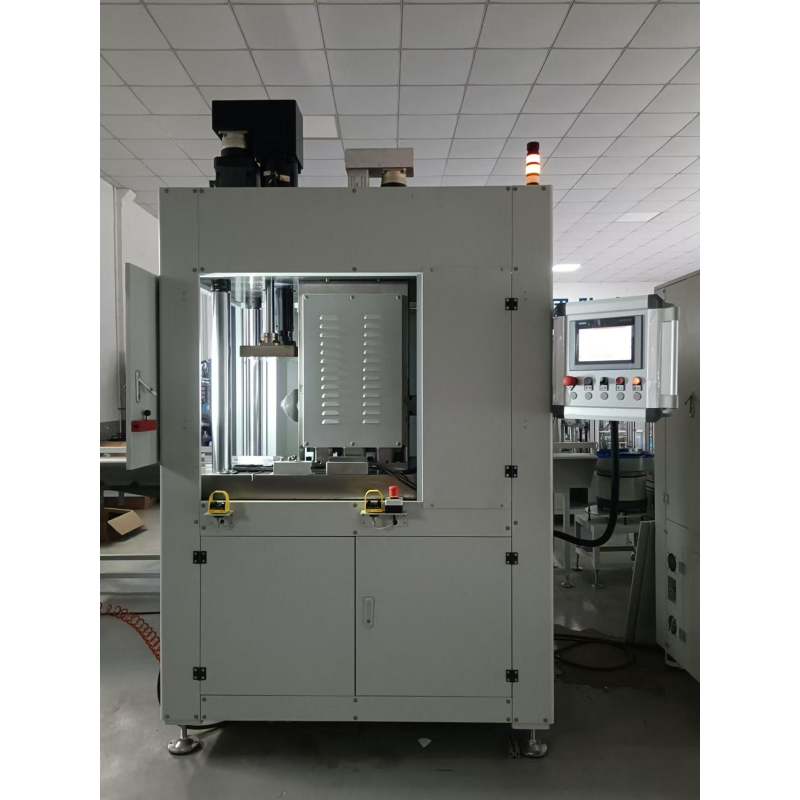
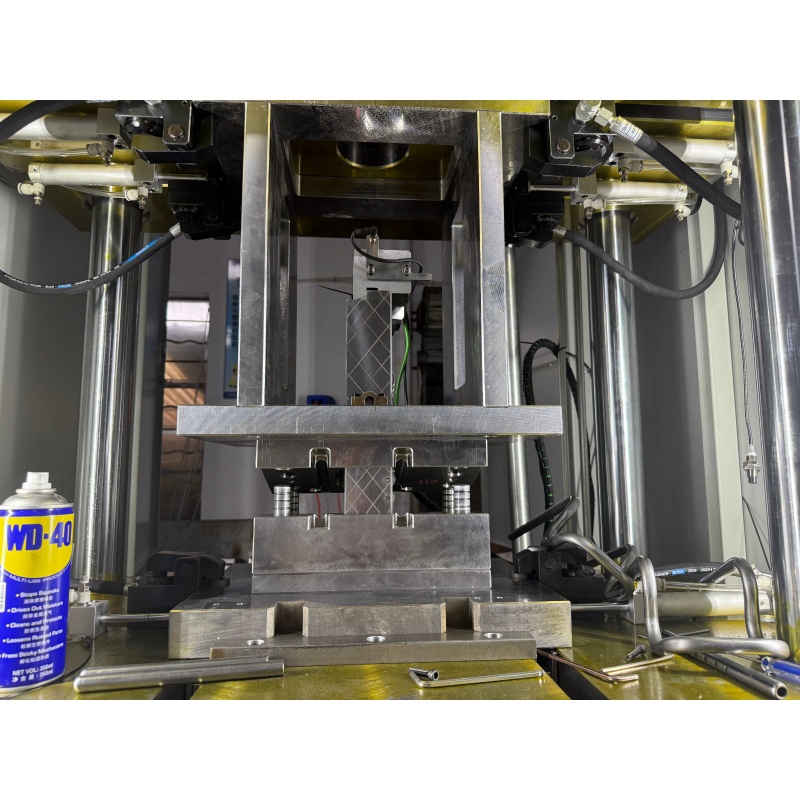
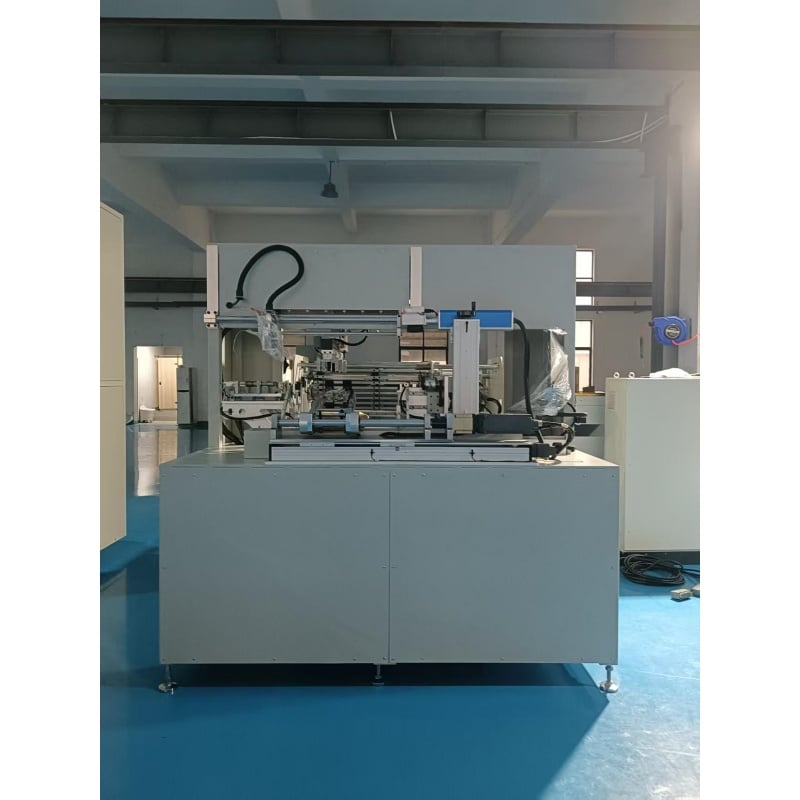
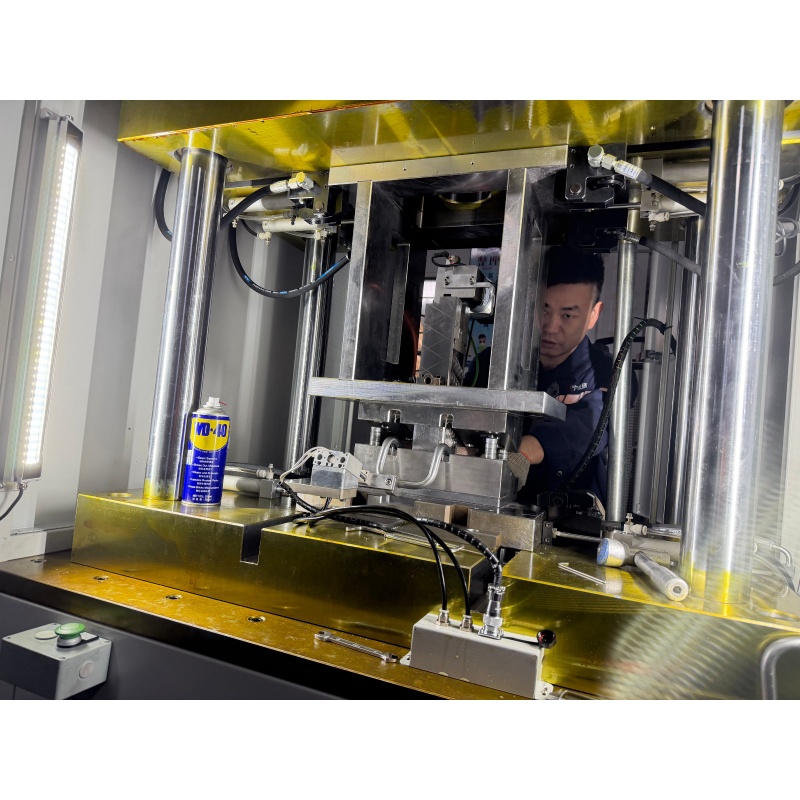
Įrenginys specialiai sukurtas automobilių galvos atramos strypams pjauti. Jis užtikrina stabilų dantų formavimą pagal produkto reikalavimus, padedant pagerinti galvos atramos strypo ir susijusių komponentų pritaikymą vienas prie kito.
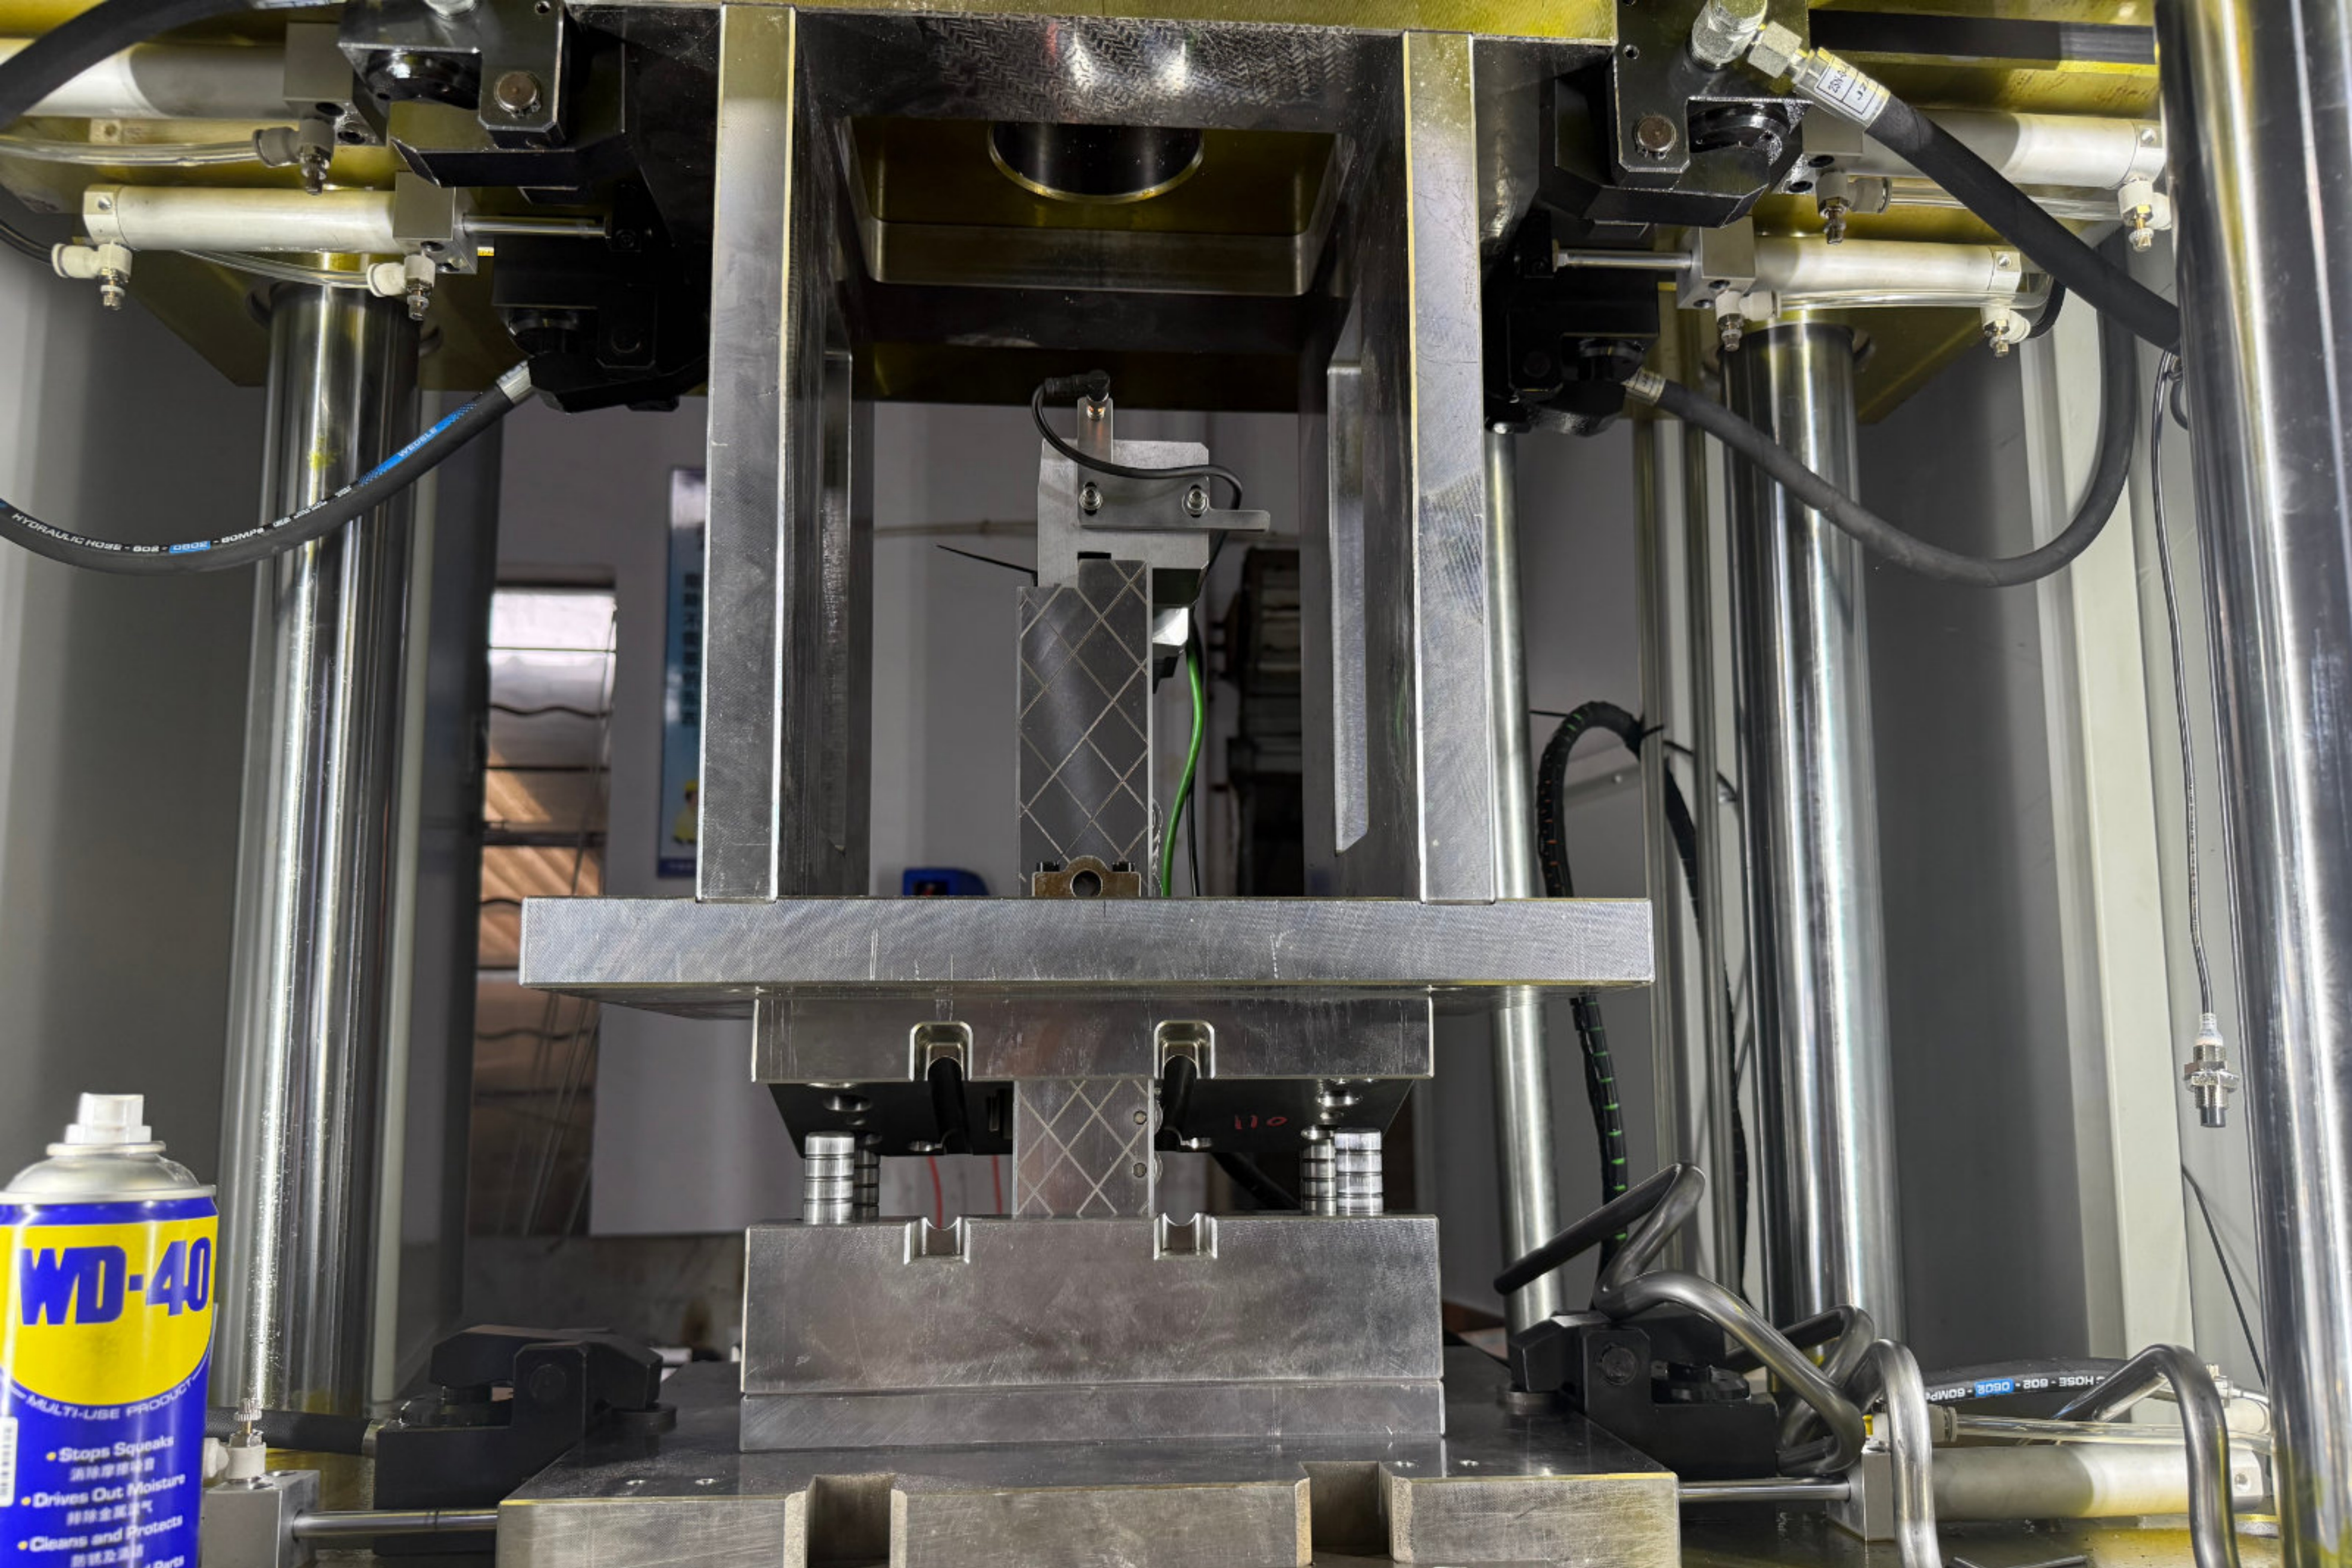
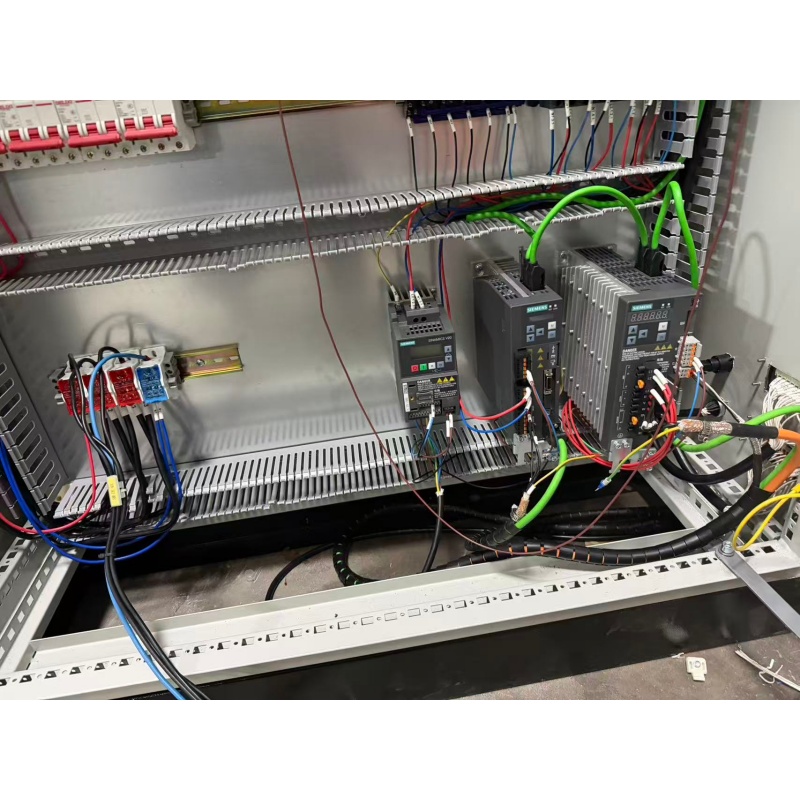
CNC valdymo sistema padeda išlaikyti nuoseklias pjovimo pozicijas ir apdirbimo rezultatus, sumažindama skirtumus tarp gamybos partijų ir darant įrenginį tinkamą automobilių komponentų gamybai.
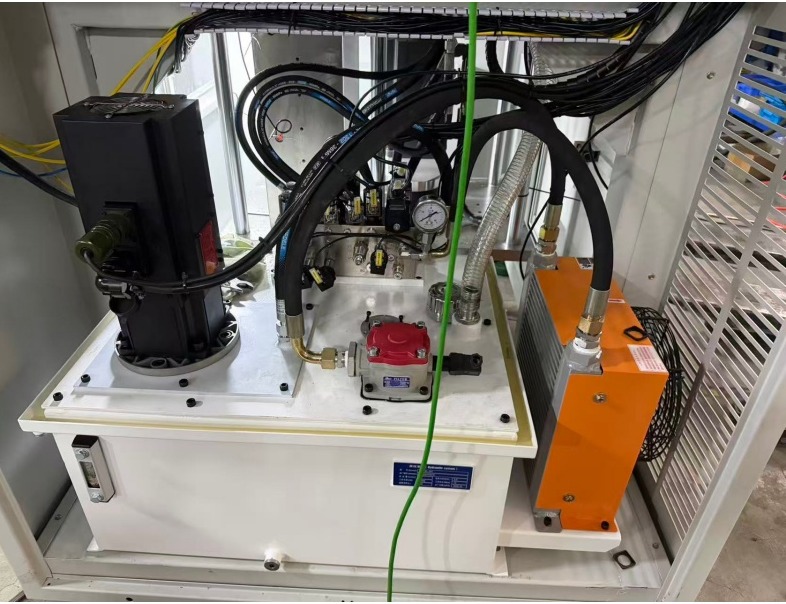
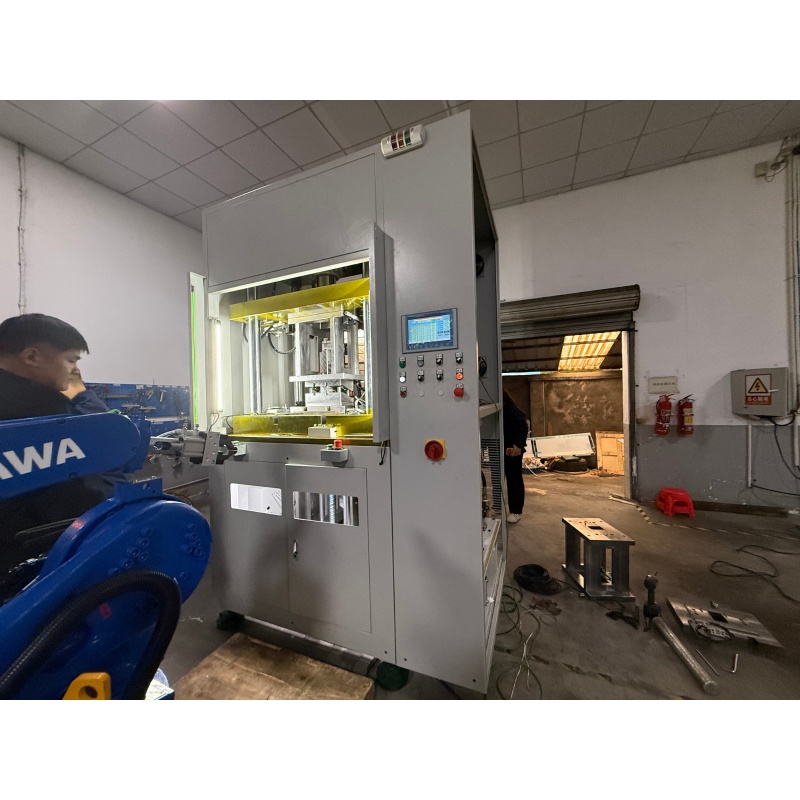
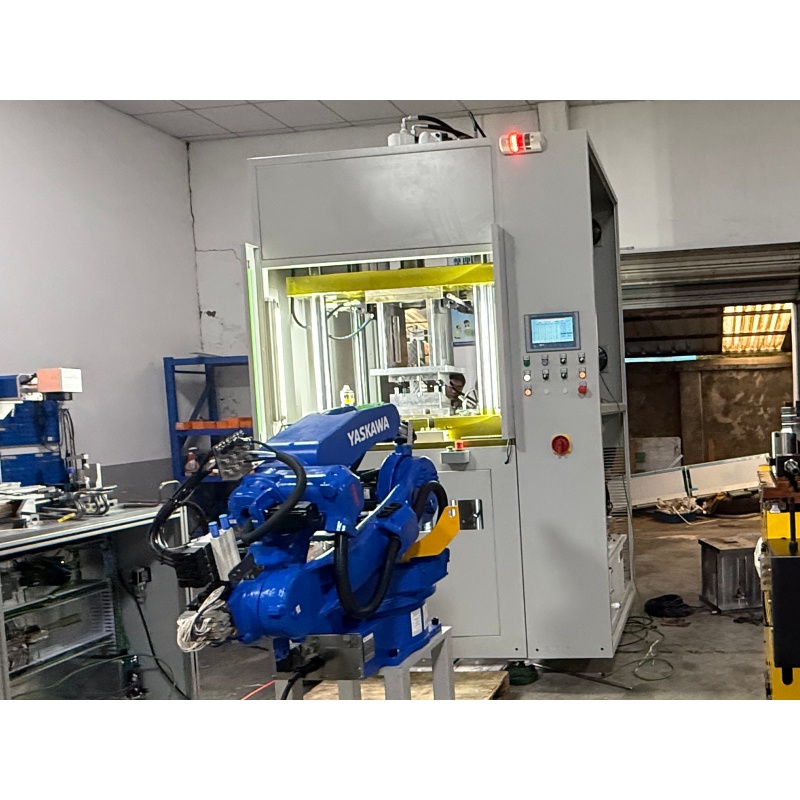
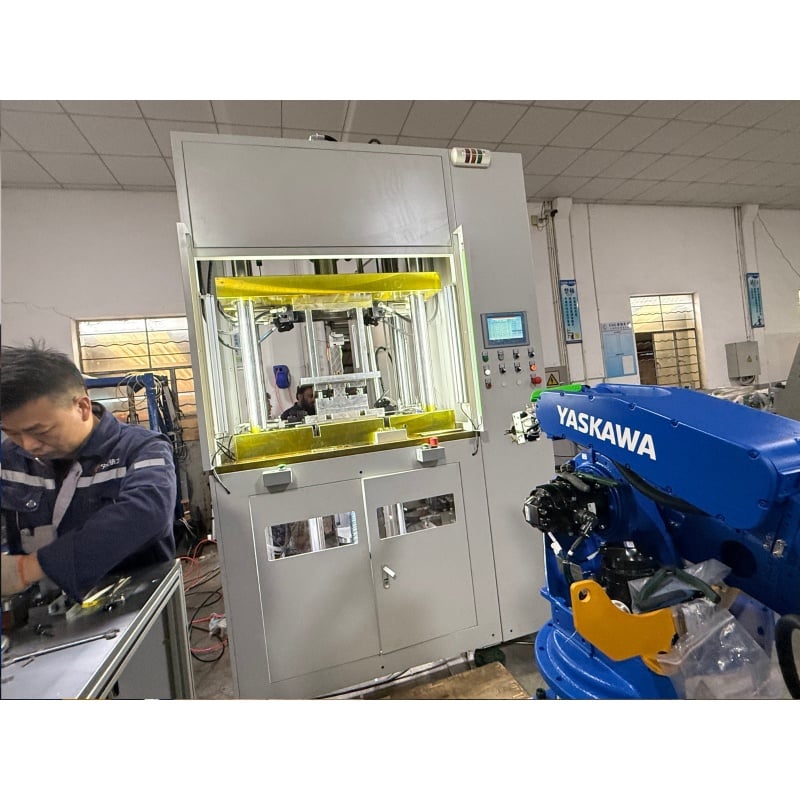
Įrenginys tinka gamybos linijų integravimui ir gali padėti sutrumpinti vieno detalės apdirbimo ciklą, padidinti gamybą bei atitikti automobilių detalių pramonės nuolatinės serijinės gamybos reikalavimus.
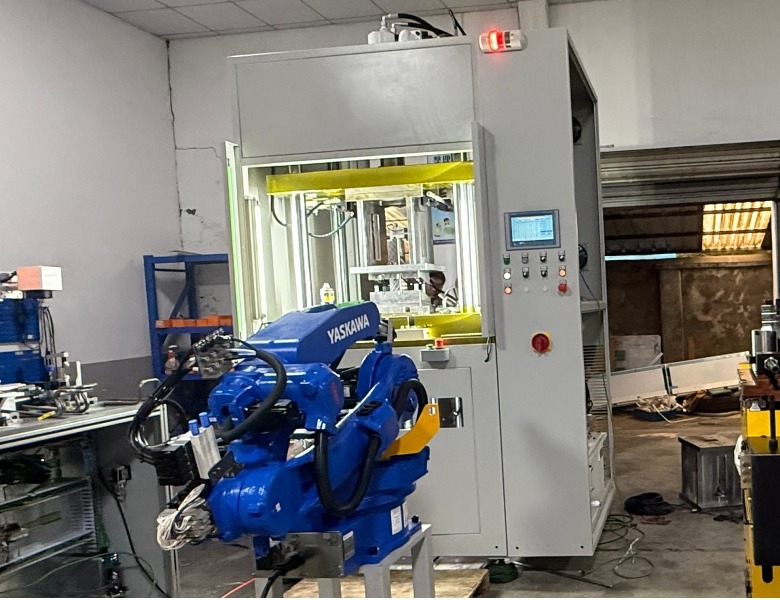
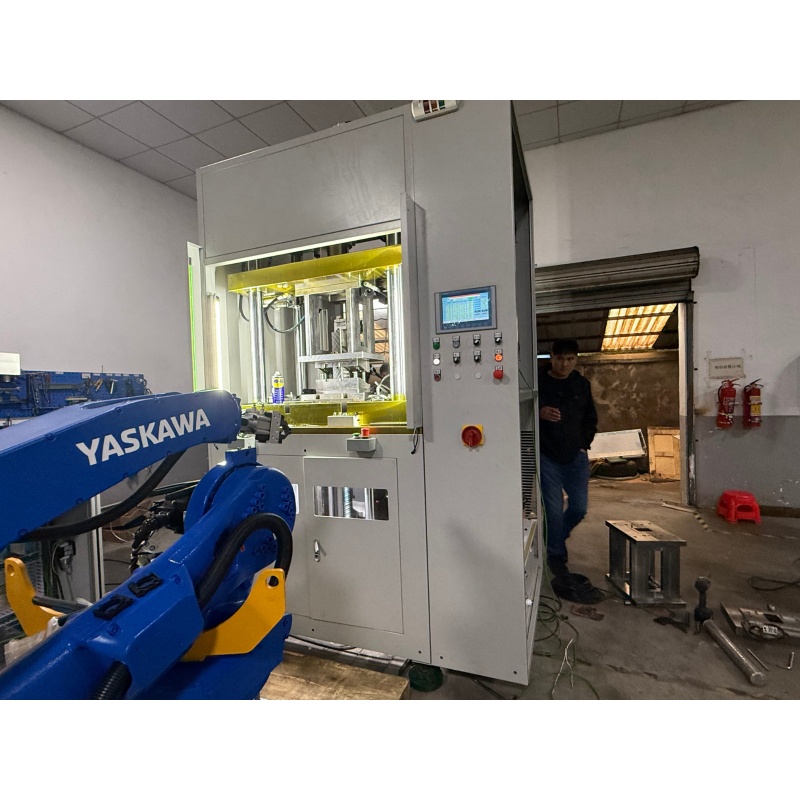
Įrenginys gali būti naudojamas kaip specializuota pjovimo vieta automobilių galvos atramos strypų gamybos procese. Jis gali būti integruotas su ankstesniais ir vėlesniais procesais, kad būtų palaikomas sklandesnis automatizuotas darbo srautas.
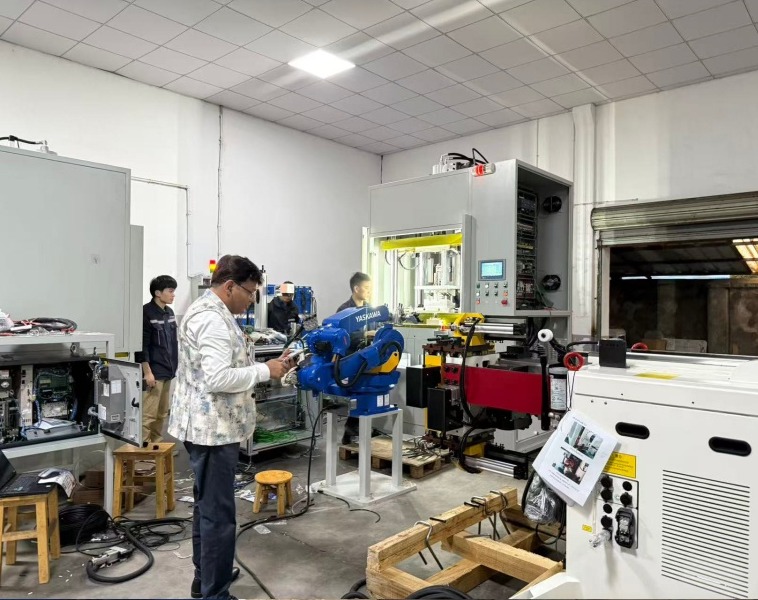
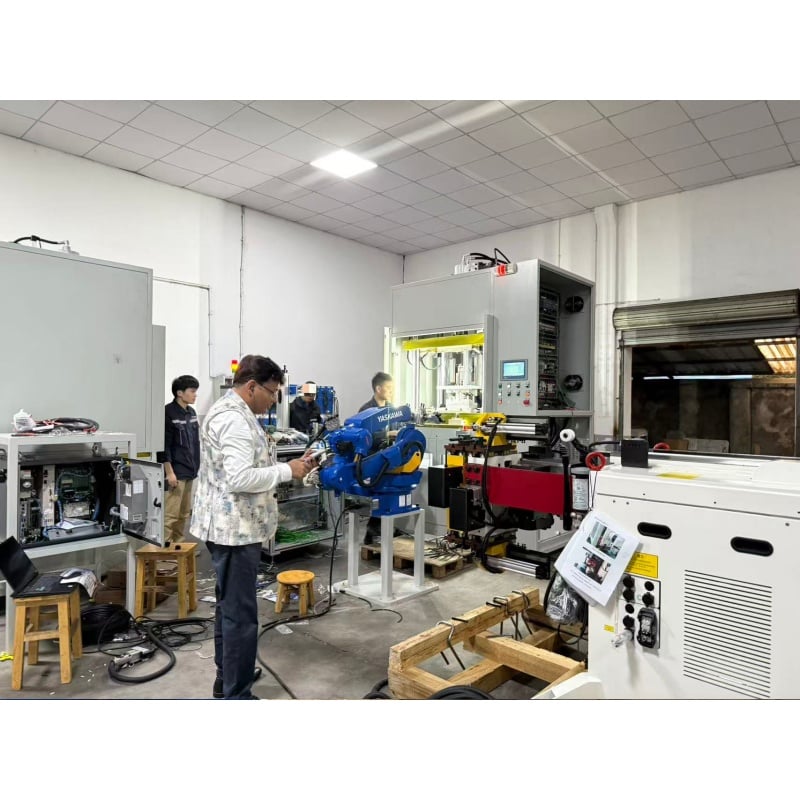
Norint įveikti nevienodos pjovimo gylies, per didelių šlifavimo kraštų ir prastos nuoseklumo problemas intensyvaus gamybos slėgio sąlygomis vyraujančiam japonų pirmosios pakopos tiekėjui Tailande, „Baorui Machinery“ įdiegė BR-18CNC hidraulinę automatinę pjovimo sistemą; pasinaudoję tikslia hidrauline valdymo sistema ir bešlifavimo apdirbimo technologija, pasiekėme technologinį pralūžį. Ši sistema užtikrino pjovimo tikslumą (iki 3 mm gylis) ir paviršiaus baigiamąją apdailą, visiškai atitinkančią OEM reikalavimus dėl sėdynės reguliavimo sklandumo, o visiška automatizacija žymiai optimizavo gamybos ciklus, padėdama klientui išsaugoti pagrindinio tiekėjo statusą globalioje automobilių sėdynių sistemų grandinėje, užtikrinant defektų neturinčią pristatymą.

 EN








