
Prekė |
Vardas ir pavardė |
Vienetas |
Duomenys |
Pastaba |
|
1 |
Cilindro formavimo galia |
Tona |
20 |
Iki 26 tonų |
|
2 |
Didžiausias formavimo skersmuo |
mm |
∅133 × 2,0 |
Skersmuo *storis |
|
3 |
Mažiausias formavimo skersmuo |
mm |
∅30 × 2,0 |
|
|
4 |
Minimalus formavimo ilgis |
mm |
30 |
|
|
5 |
Maksimalus formavimo ilgis |
mm |
Neribota |
|
|
6 |
Mašinos aukštis |
mm |
1150 |
|
|
7 |
Produktų apdorojimas laikas |
s |
~18 |
Sukaupti vaizdai |
|
8 |
Įrankių keitimo laikas |
mINUTĖ |
~10 |
|
|
9 |
Kartotina pozicija tikslumas |
Išorinis skersmuo iš iškilumų |
mm |
±0.2 |
Iškilumų formavimas ruošinys tikslumas |
|
Iškilumas kontūras |
mm |
0.2 |
|
||
|
iškilumas plonėjimas |
mm |
≤20% |
|
||
|
|
|
|
||
10 |
Apdorojimas valdymas tipas |
Išorinis skersmuo iš iškilumų |
|
Cilindras + koduoklis + įrankiai |
|
|
Iškilumas kontūras |
|
Cilindras + koduoklis + įrankiai |
|
||
iškilumas |
|
Įrankiavimas |
|
||
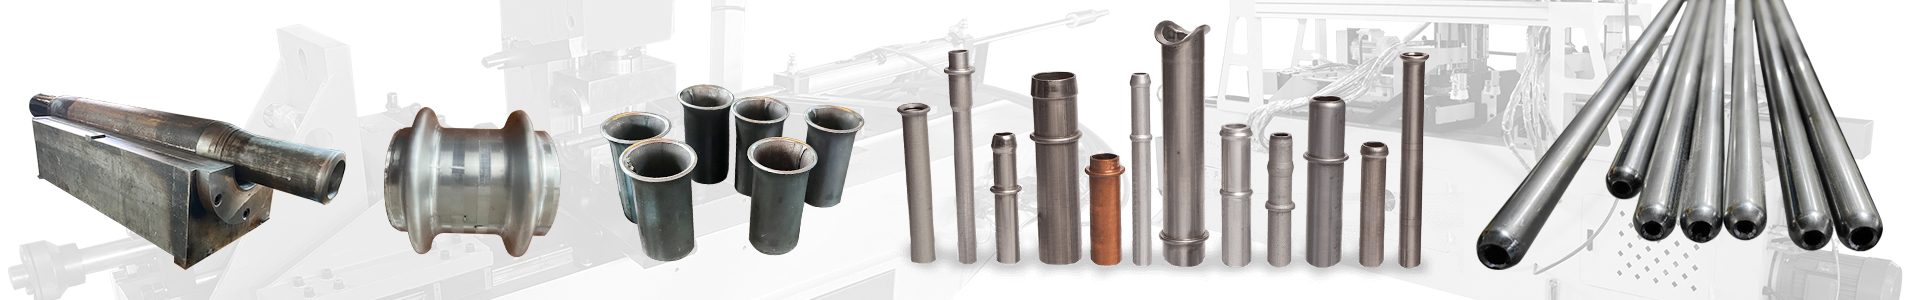
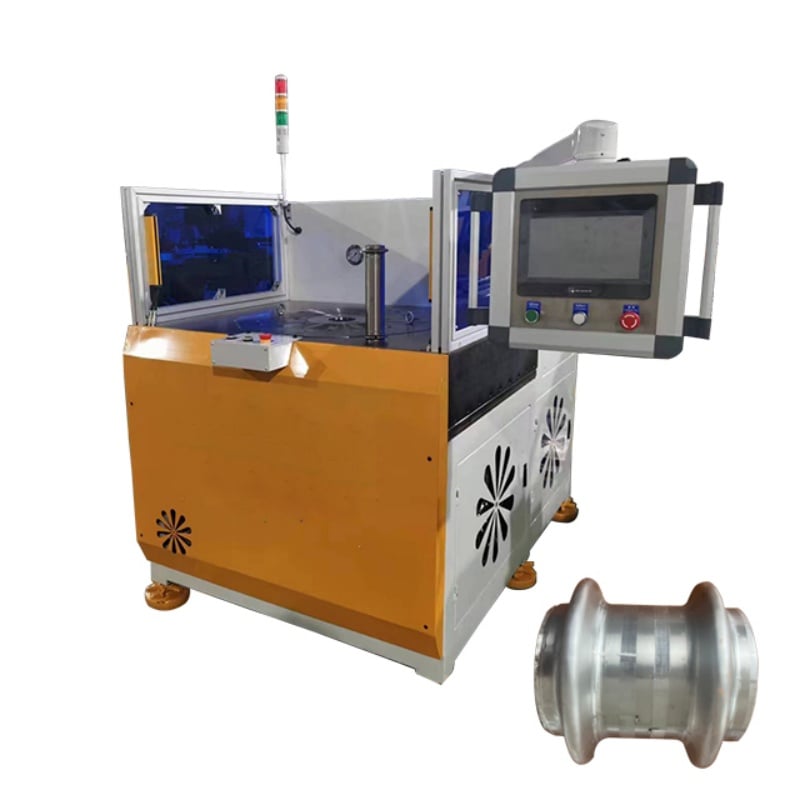
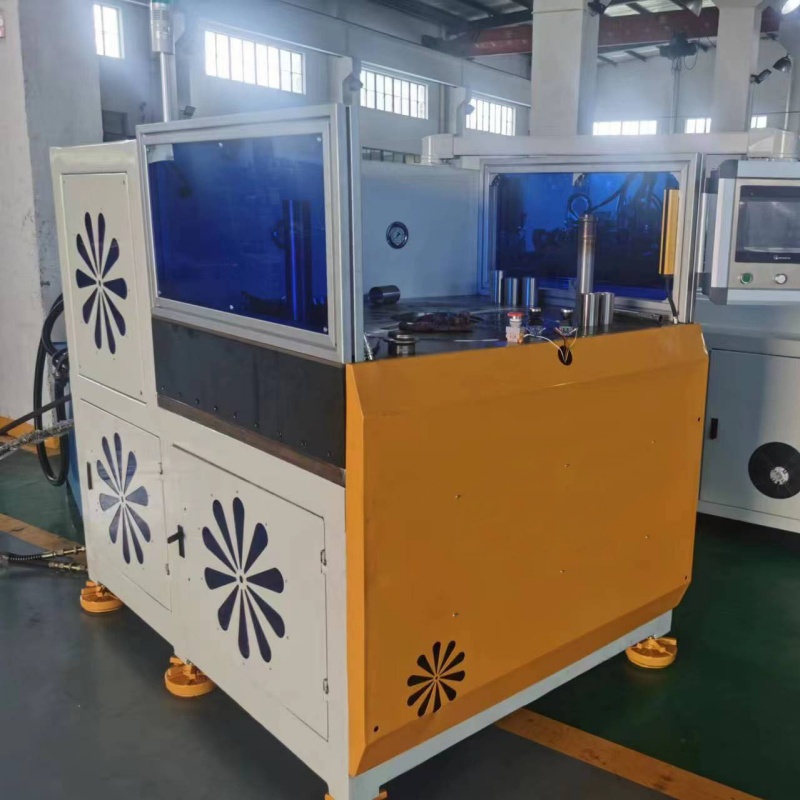
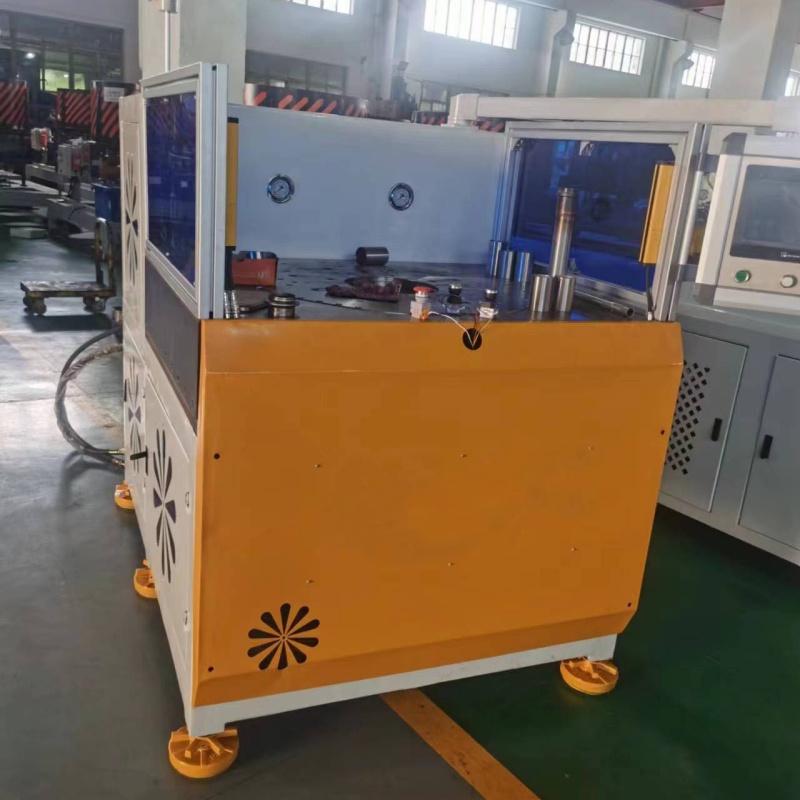
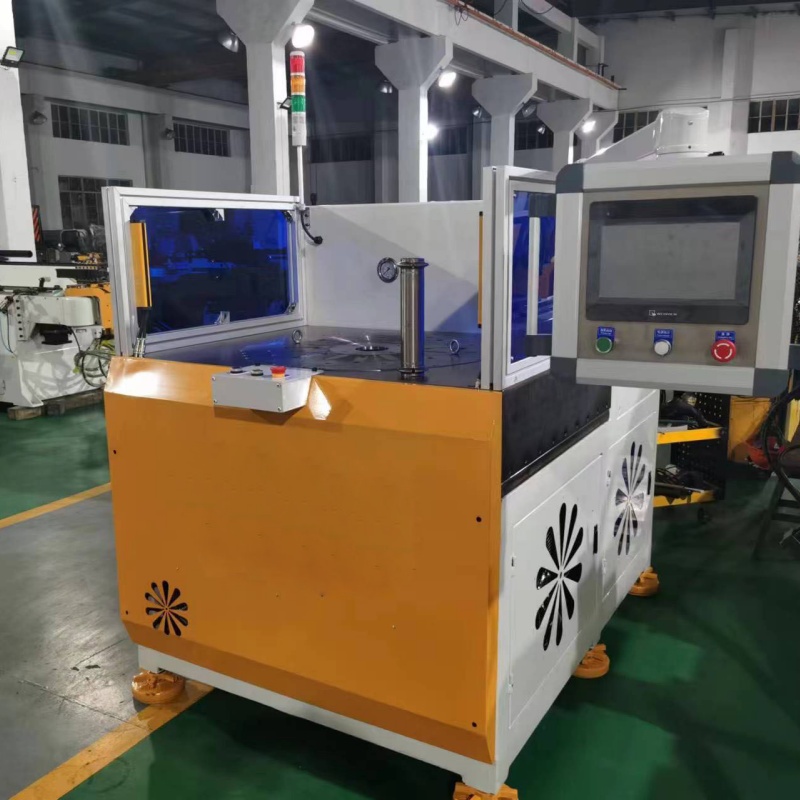
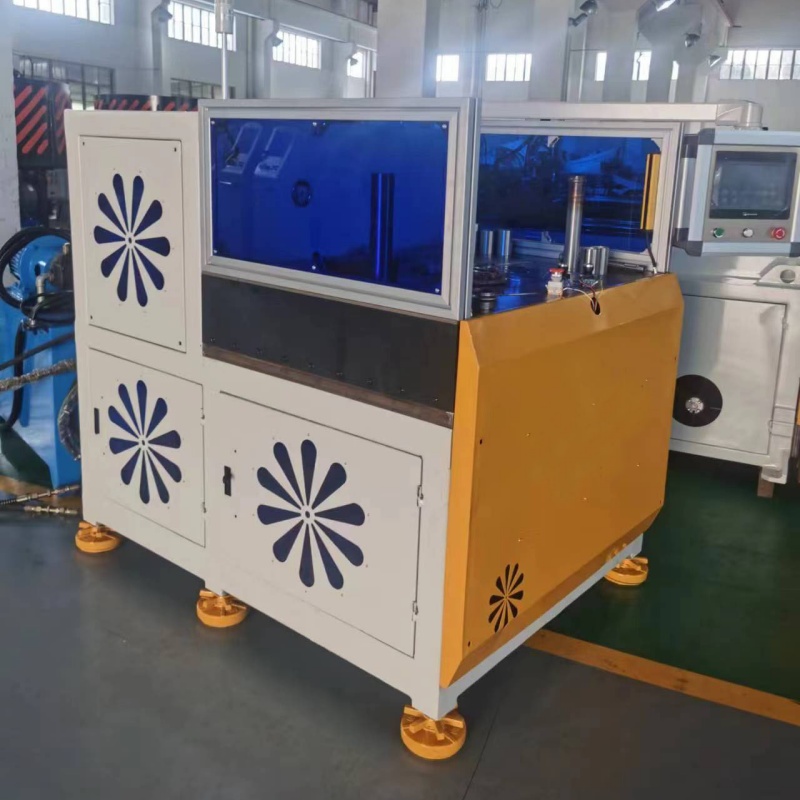
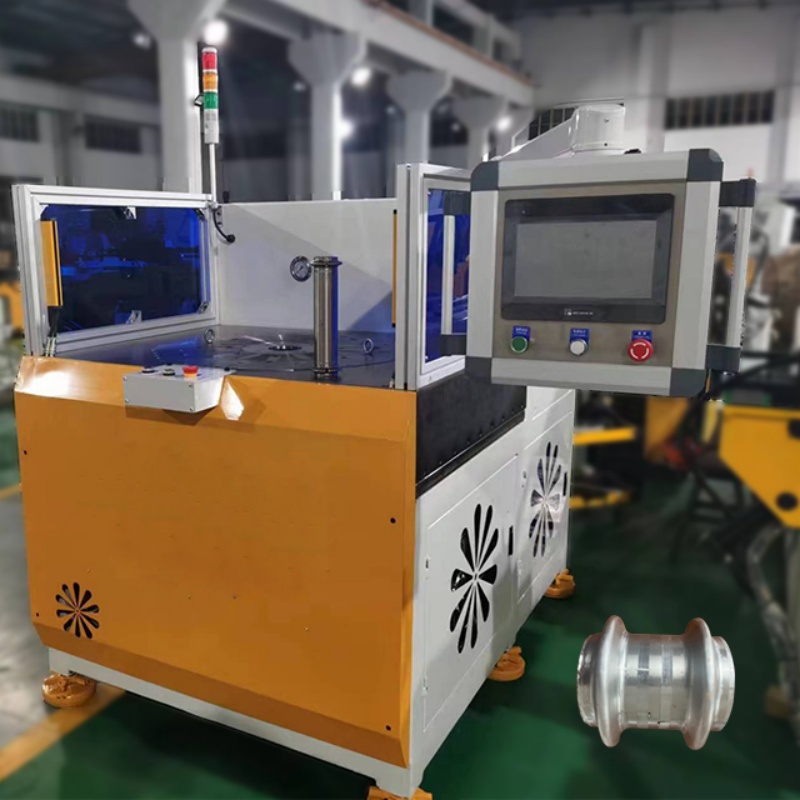
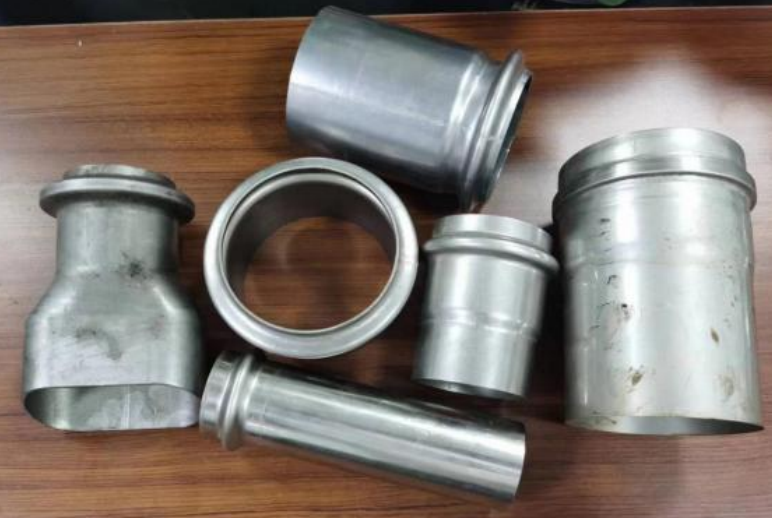
šis įrenginys skirtas šliuzų, išpūtimų ir specialių profilių formavimui vamzdžiuose. Specializuota įrankinė gali būti sukonfigūruota pagal gaminio brėžinį, kad atitiktų įvairius vietinio formavimo reikalavimus.
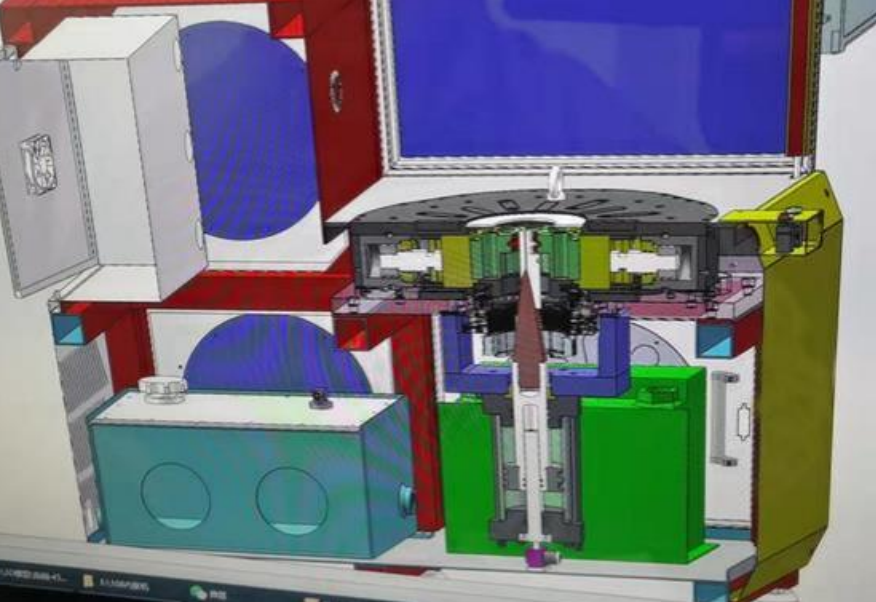
Servo variklis varo hidraulinę sistemą ir leidžia reguliuoti formavimo greitį bei judėjimo profilius. Tai palengvina sklandesnį veikimą ir padeda kontroliuoti alyvos temperatūrą bei energijos suvartojimą ilgalaikiame gamybos procese.
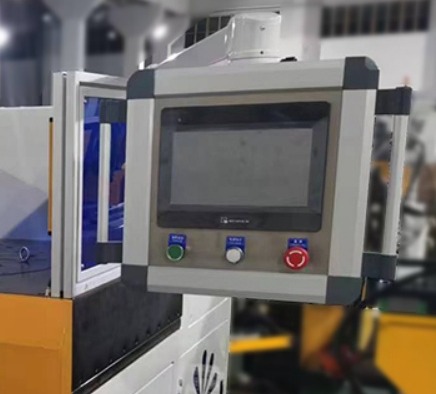
Įrenginys naudoja PLC valdymo sistemą ir 10 colių lietimo ekraną. Pagrindiniai formavimo duomenys gali būti įvedami ir koreguojami per žmogaus–mašinos sąsają (HMI), todėl valdymas yra intuityvus, o produktų keitimas – patogus.
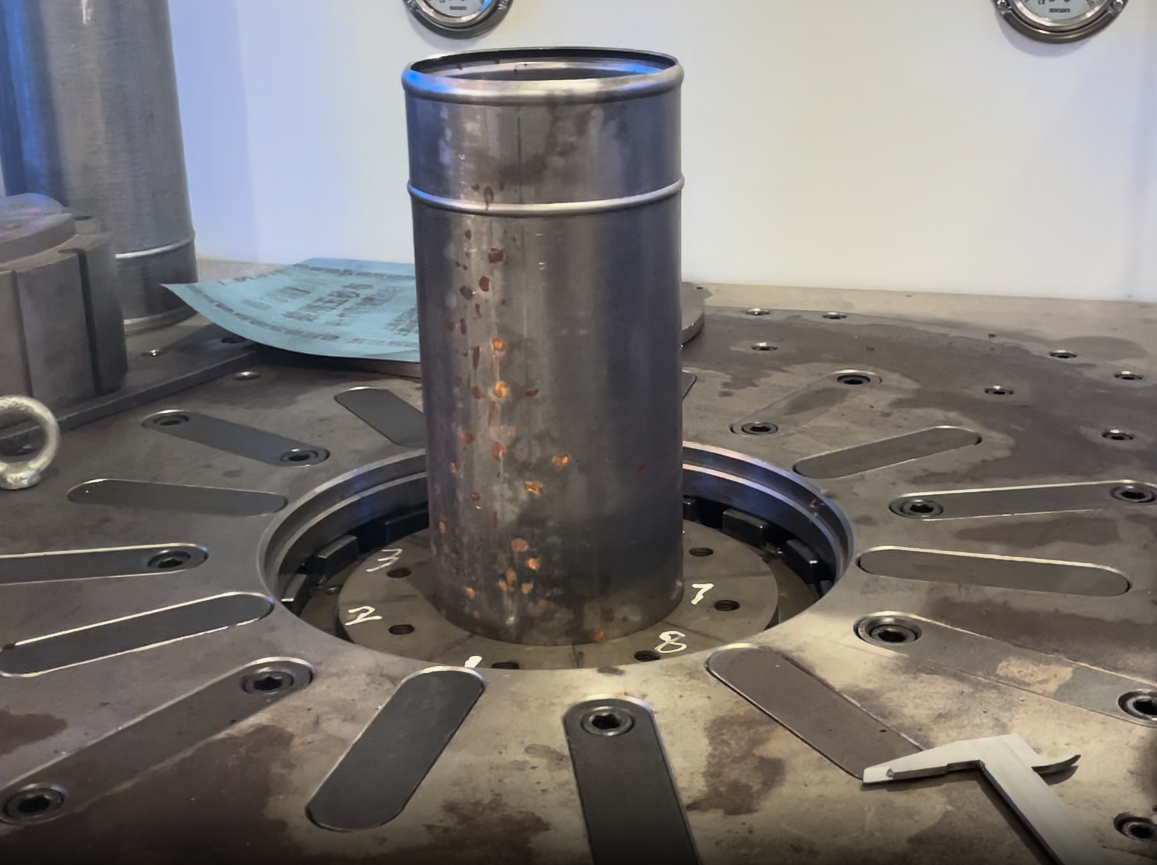
Iškilumos skersmuo ir kontūras kontroliuojami hidraulinių cilindrų, enkoderių ir specialių įrankių suderinto veikimo būdu. Tai padeda pagerinti formavimo pozicijos ir kontūro vientisumą bei sumažinti matmenų nuokrypius.
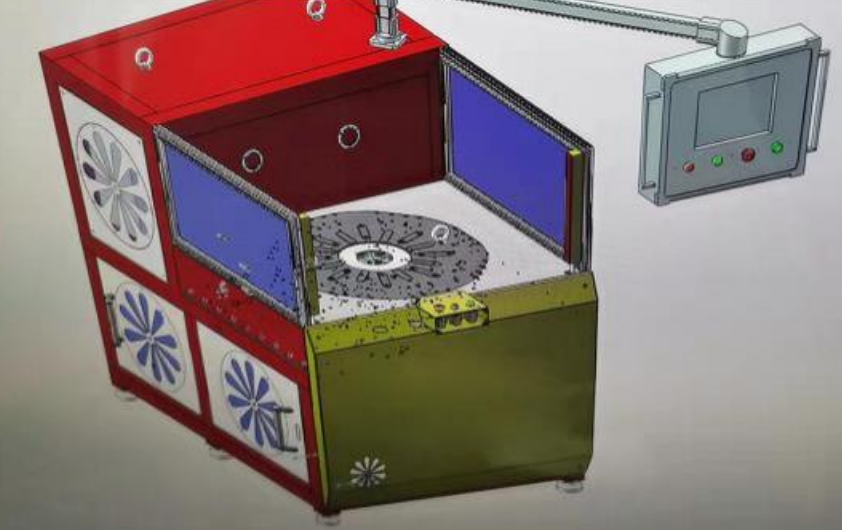
Pagrindinis spaustuvo mechanizmas naudoja daugiataškį, lygiai paskirstytą išdėstymą, kad patikimai laikytų vamzdį formavimo metu. Tai padeda sumažinti slydimą, poslinkį ir vietinį deformavimą.
Mašina įrengta automatinio tepimo sistema, aušintuvu ir elektros skydo aušinimo sistema. Šios funkcijos padeda palaikyti stabilų hidraulinės sistemos ir pagrindinių judančių detalių veikimą tęstinės gamybos metu.
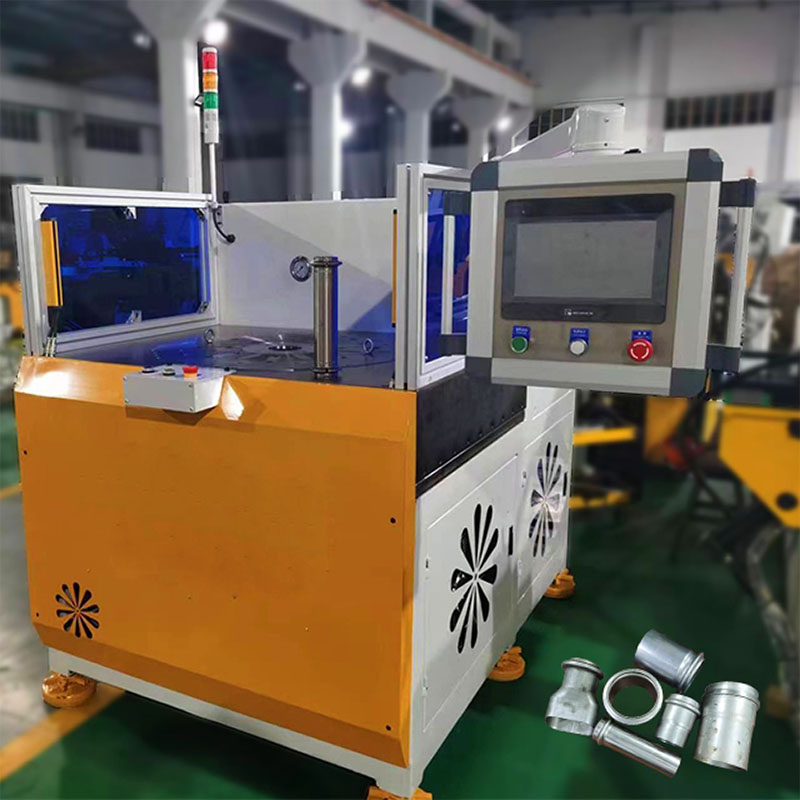
Norint išspręsti nevienodų sienelių storio ir galimų nuotėkio rizikos problemas žarnų jungtyse didelės apimties gamybos metu aukštos našumo iškilumų vamzdžiams, kurie skirti vienam žymiausių Vokietijoje esančių automobilių išmetimo sistemų OEM tiekėjų – kai ypatingai svarbi yra tikslaus formavimo tikslumas saugiam žarnų pritvirtinimui – „Baorui Machinery“ įdiegė aukštos tikslumo vamzdžių galų formavimo sprendimą; šis sprendimas pasižymi puikiu hidrauliniu stabilumu ir specialiai sukurtomis kalapais, todėl leidžia tiksliai ekstruziškai formuoti iškilumus iš nerūdijančiojo plieno ir anglies plieno išmetimo vamzdžių galuose. Šis sprendimas užtikrina, kad iškilumų profiliai visiškai atitiktų griežtus Vokietijos automobilių sandarinimo standartus, reikšmingai padidinant kiekvienos gamybos linijos patvirtinimo rodiklį ir padedant klientui išsaugoti pagrindinio tiekėjo statusą aukštos kokybės europinių automobilių tiekimo grandinėje, tenkindant dažnų pristatymų reikalavimus.

 EN








