
항목 |
성명 |
단위 |
데이터 |
비고 |
|
1 |
실린더 성형 동력 |
톤 |
20 |
최대 26톤 |
|
2 |
최대 성형 지름 |
mm |
∅133×2.0 |
직경 *두께 |
|
3 |
최소 성형 지름 |
mm |
∅30×2.0 |
|
|
4 |
최소 성형 길이 |
mm |
30 |
|
|
5 |
최대 성형 길이 |
mm |
제한 없음 |
|
|
6 |
기계 높이 |
mm |
1150 |
|
|
7 |
제품 처리 운영 시간 |
초 |
~18 |
의존하다 그림 |
|
8 |
공구 교체 시간 |
분 |
~10 |
|
|
9 |
반복 위치 정확도 |
외경 언덕의 |
mm |
±0.2 |
언덕 성형 작업장 허용 오차 |
|
언덕 윤곽 |
mm |
0.2 |
|
||
|
언덕 두께 감소(Thinning) |
mm |
≤20% |
|
||
|
|
|
|
||
10 |
공정 제어 유형 |
외경 언덕의 |
|
실린더 + 인코더 + 공구 |
|
|
언덕 윤곽 |
|
실린더 + 인코더 + 공구 |
|
||
언덕 |
|
금형 제작 |
|
||
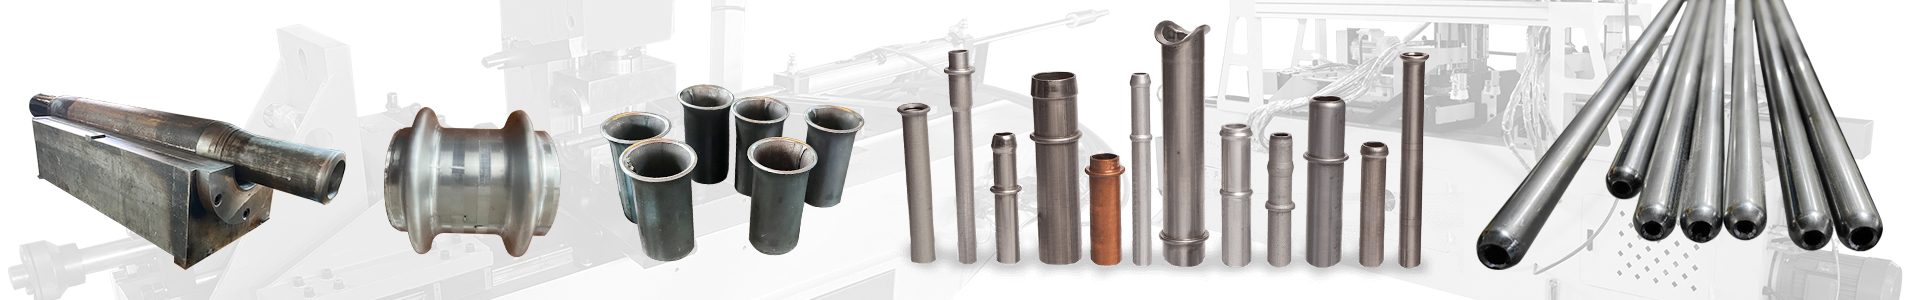
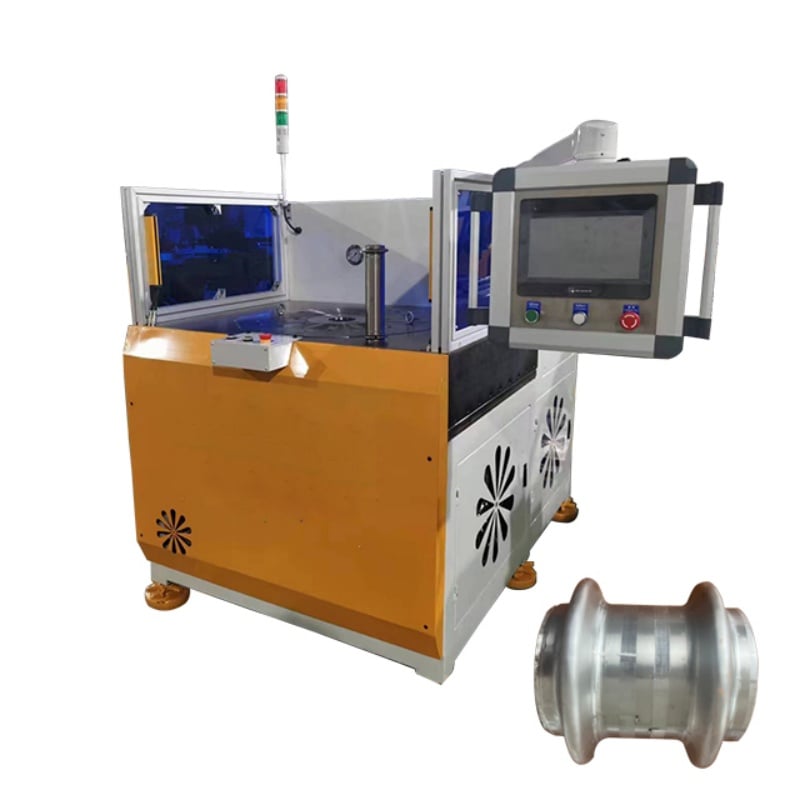
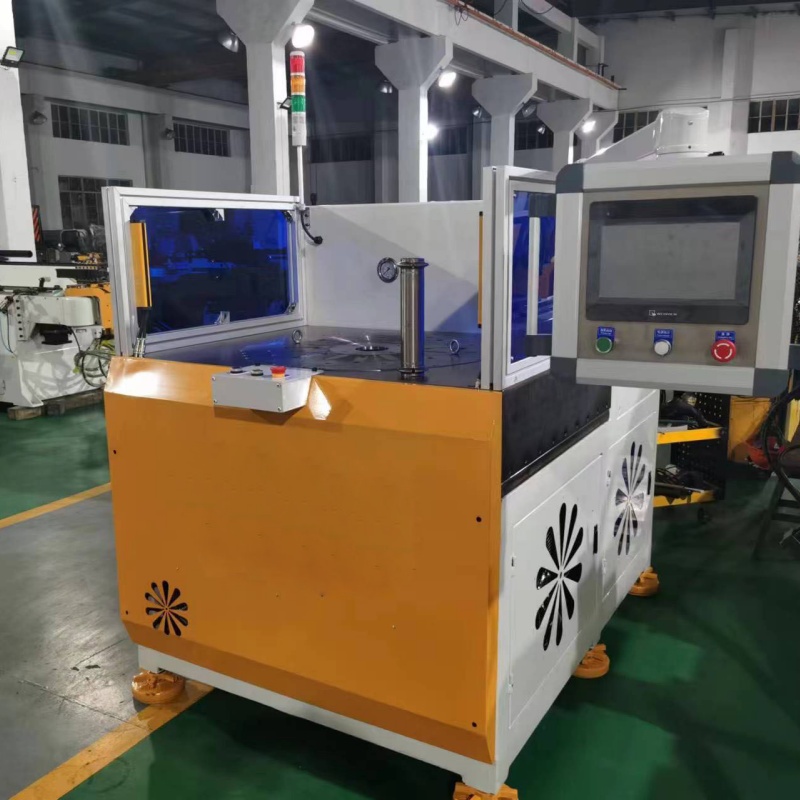
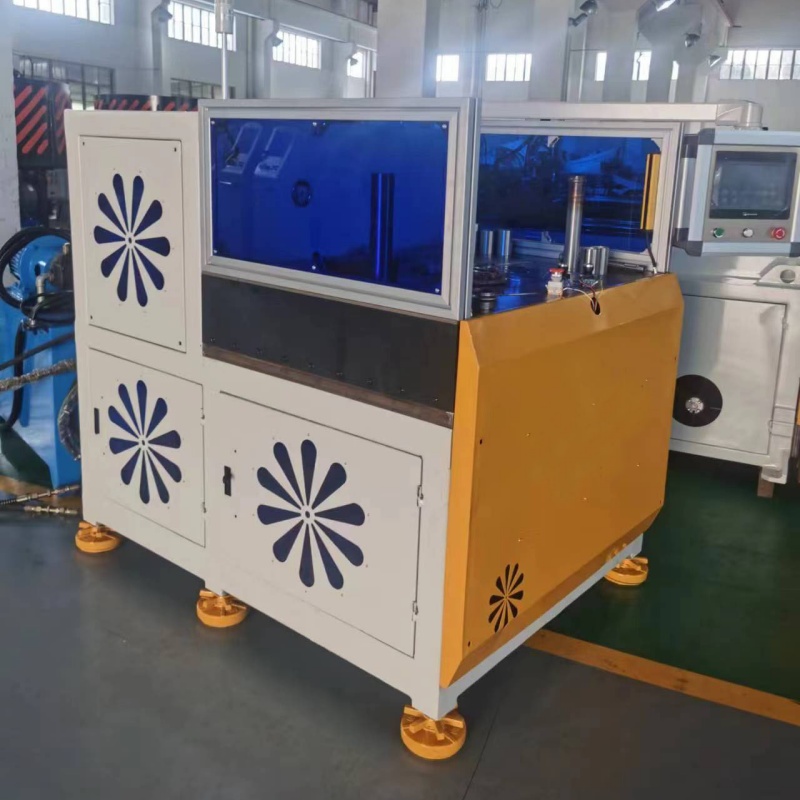
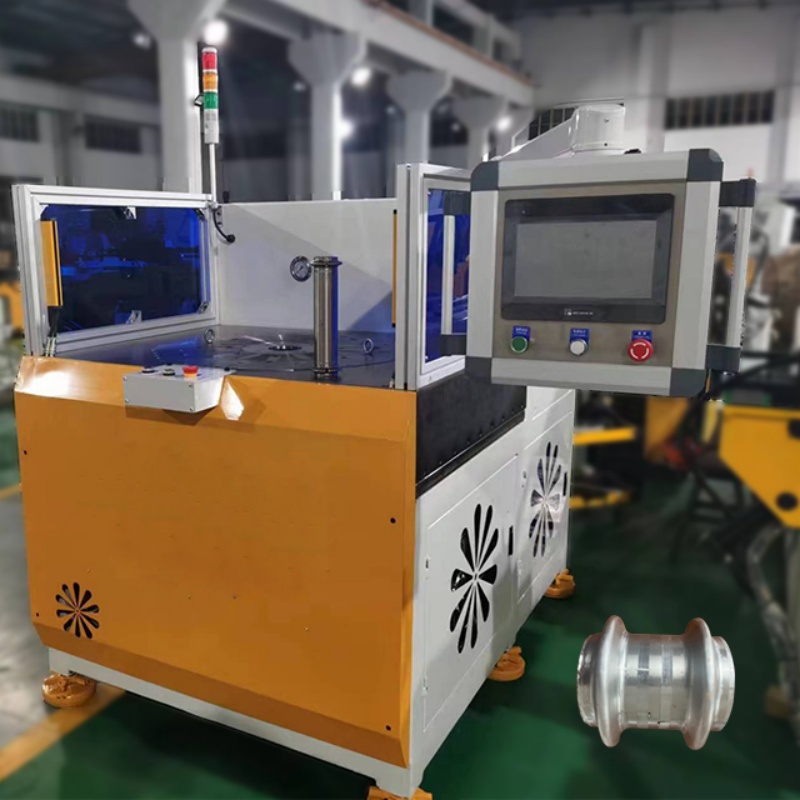
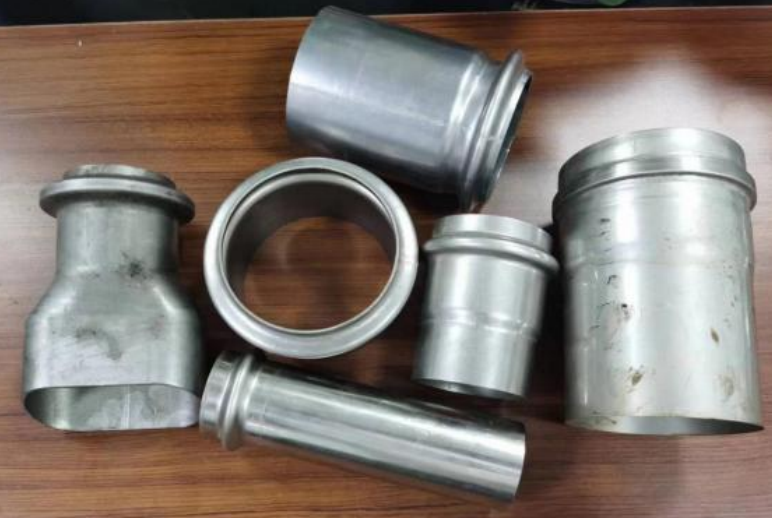
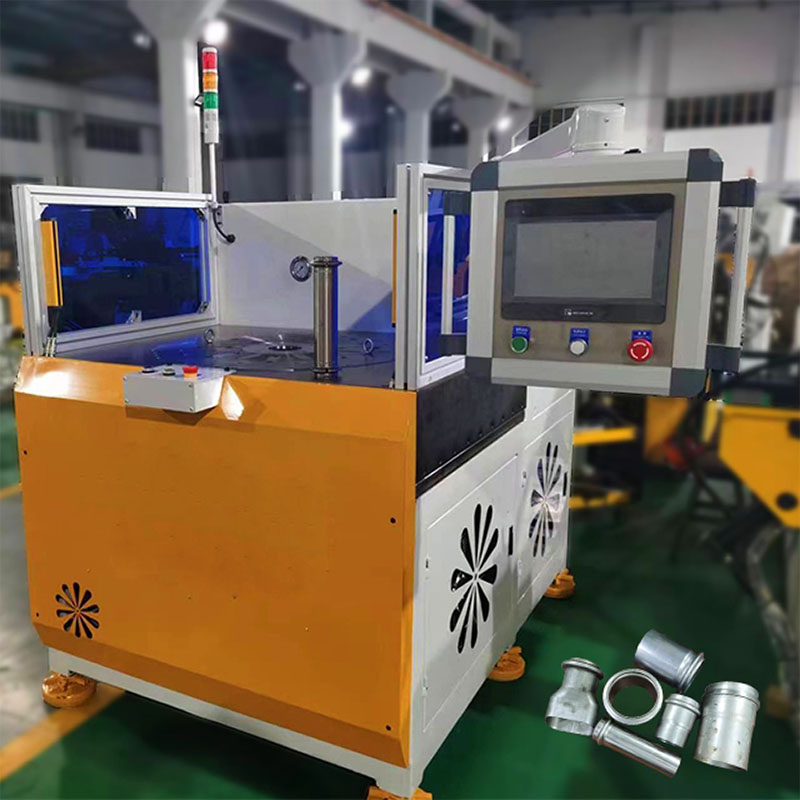
이 장비는 파이프에 언덕, 부풀림 및 특수 형상을 성형하도록 설계되었다. 제품 도면에 따라 다양한 국부적 성형 요구 사항에 맞춰 전용 공구를 구성할 수 있다.
서보 모터가 유압 시스템을 구동하여 성형 속도 및 동작 프로파일 조정이 가능하다. 이를 통해 보다 부드러운 작동이 지원되며, 장기 생산 중 오일 온도 및 에너지 소비를 효과적으로 제어할 수 있다.
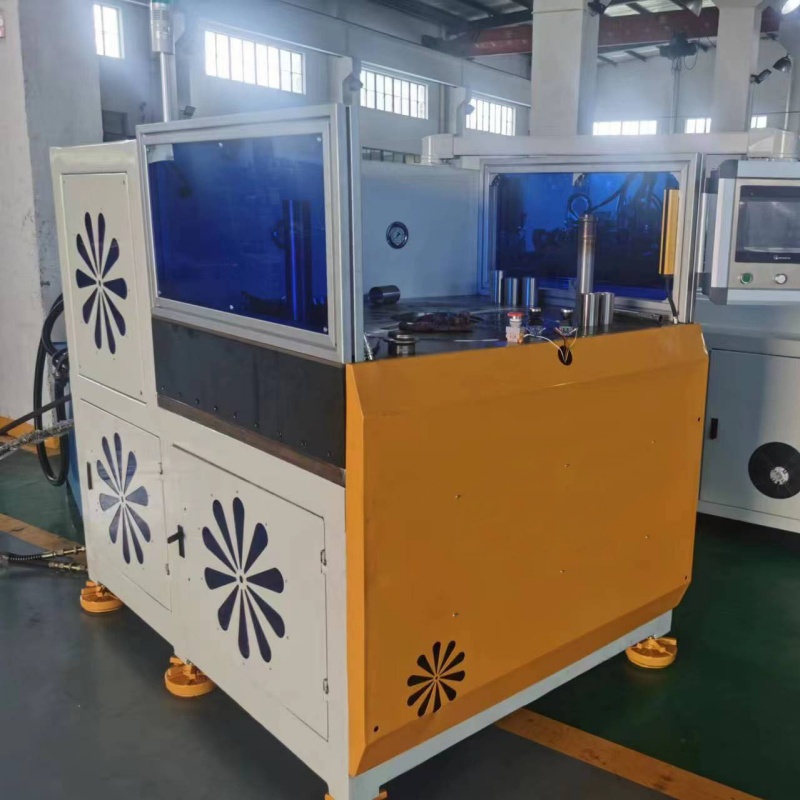
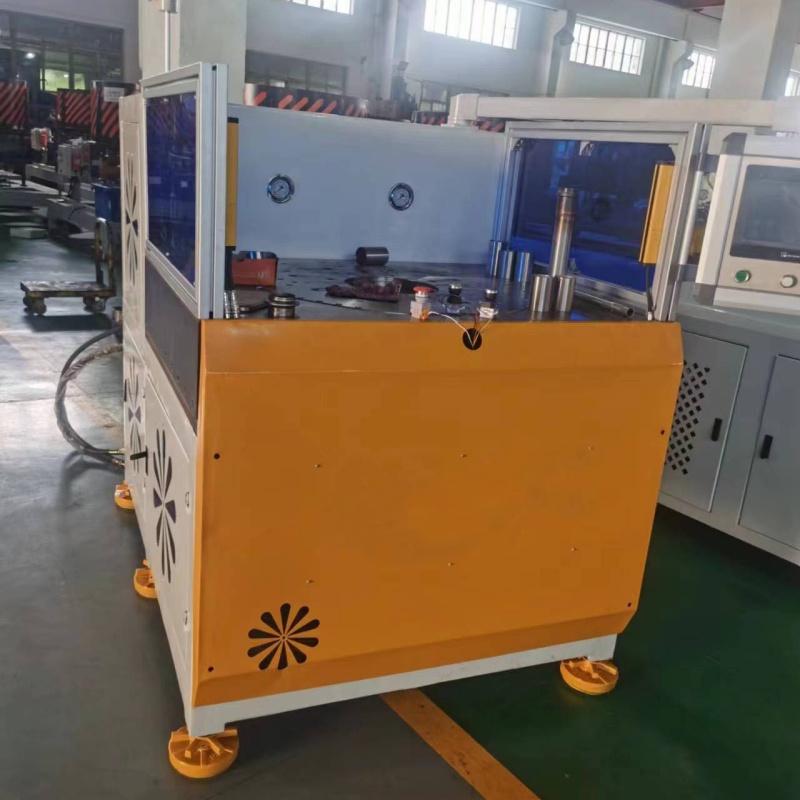
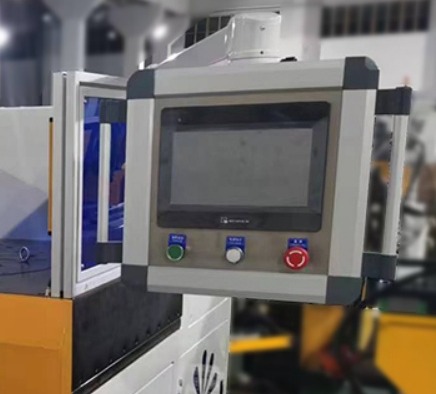
이 기계는 PLC 제어 시스템과 10인치 터치스크린을 사용한다. 주요 성형 데이터는 HMI를 통해 입력 및 조정할 수 있어 조작이 직관적이고 제품 교체가 편리하다.
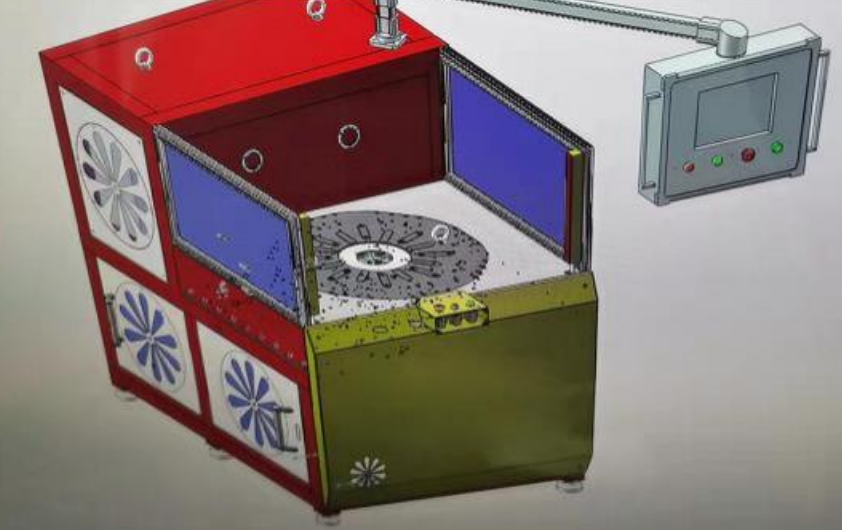
융기 지름 및 외형은 유압 실린더, 인코더 및 전용 금형의 협조 작동을 통해 제어된다. 이를 통해 성형 위치 및 외형 일관성을 향상시키고 치수 변동을 줄일 수 있다.
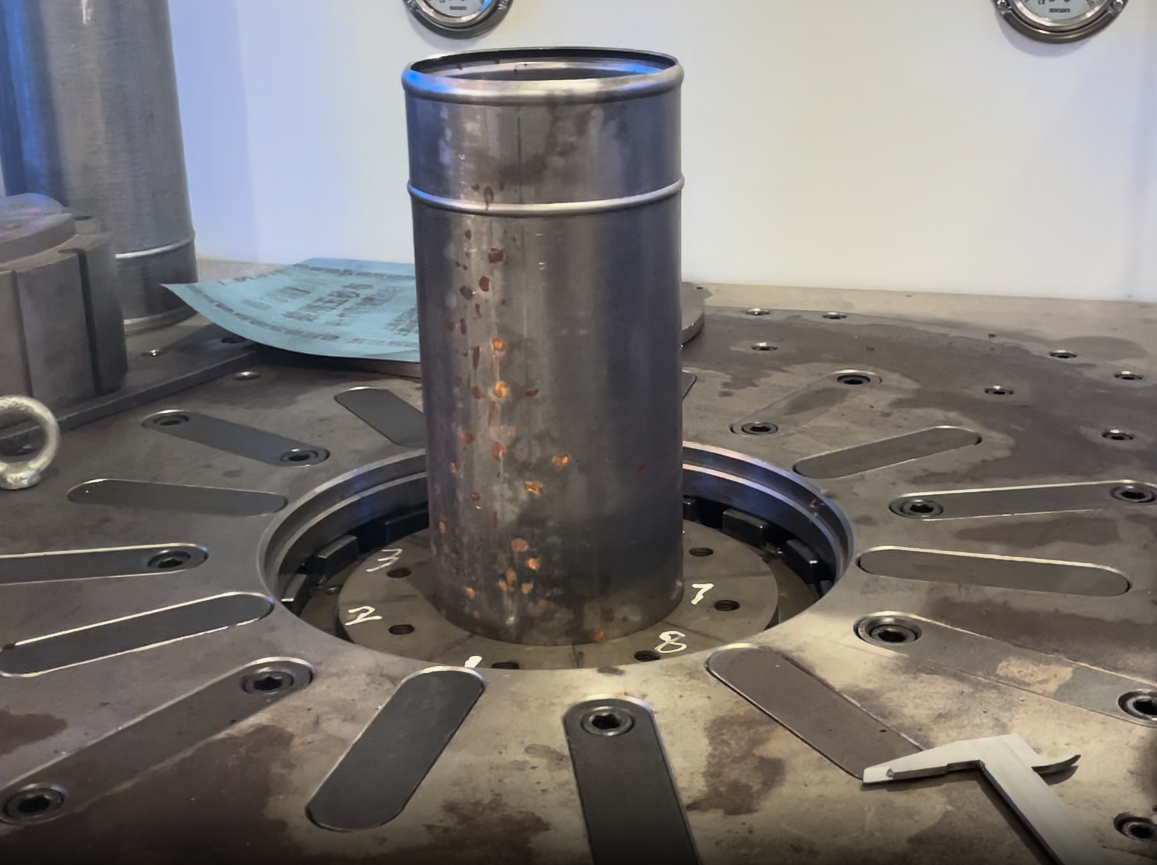
주 클램핑 메커니즘은 다중 포인트 균등 분포 배치를 사용하여 성형 중 관을 견고하게 고정한다. 이는 미끄러짐, 이동 및 국부 변형을 줄이는 데 도움이 된다.
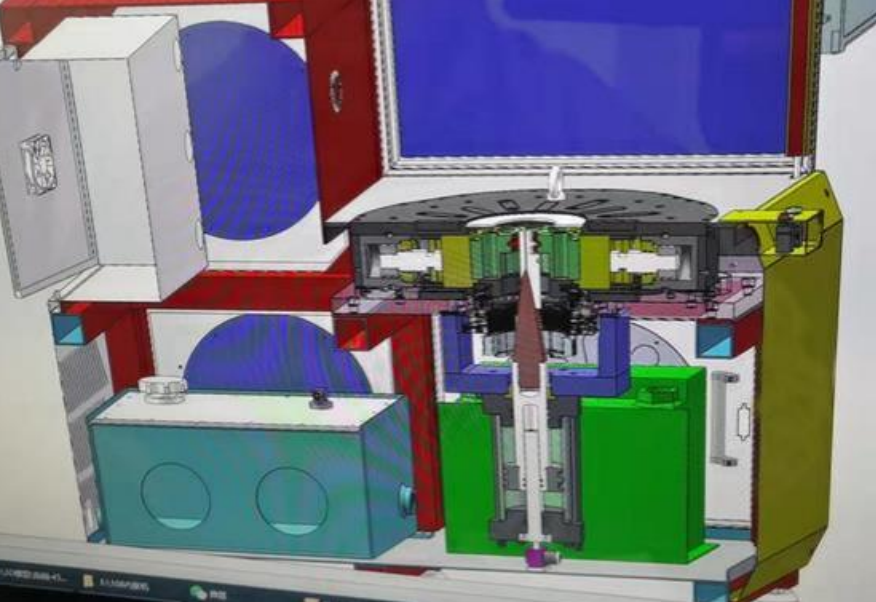
이 기계는 자동 윤활 장치, 오일 냉각기 및 전기 캐비닛 냉각 시스템을 갖추고 있습니다. 이러한 기능은 연속 생산 중 유압 시스템과 주요 움직이는 부품의 안정적인 작동을 유지하는 데 도움을 줍니다.
독일의 주요 자동차 배기 시스템 OEM 공급업체가 고성능 범프 파이프를 대량 생산할 때 발생하는 벽 두께 불균일 및 호스 연결부 누출 위험 문제를 해결하기 위해, 보루이 머신리는 고정밀 파이프 말단 성형 솔루션을 도입하였다. 이 솔루션은 뛰어난 유압 안정성과 맞춤형 금형 설계를 특징으로 하며, 스테인리스강 및 탄소강 배기 파이프 말단의 범프에 대한 정확한 압출 성형을 가능하게 한다. 이를 통해 범프 형상이 독일의 엄격한 자동차 밀봉 기준을 완벽히 충족하며, 라인당 합격률을 크게 향상시켰다. 또한 고객사는 빈번한 납기 요구를 만족시켜 프리미엄 유럽 자동차 공급망 내 핵심 공급업체 지위를 확보하였다.

 EN








