
| № | Სახელი | Ერთეული | Პარამეტრი |
| 1 | Მაქსიმალური გახრის საშუალება | მმ | ∅38*2mm |
| 2 | Მაქსიმალური გახრის რადიუსი | მმ | Ზღვარი არ არის |
| 3 | Მინიმალური გახრის რადიუსი | მმ | 3-ჯერ გახრის რადიუსი |
| 4 | Მაქსიმალური ჩამომატანის სიგრძე | Მმ | 6000 mm (მითითებული მომხმარებლის მოთხოვნების მიხედვით) |
| 5 | Მაქსიმალური გაბრუნების კუთხე | ° | 360 |
| 6 | Მომწიდვანი სიჩქარე | mm/sec | 150მმ |
| 7 | Გარდაქმნის სერვომოტორის ძალა | Კვ | 7 |
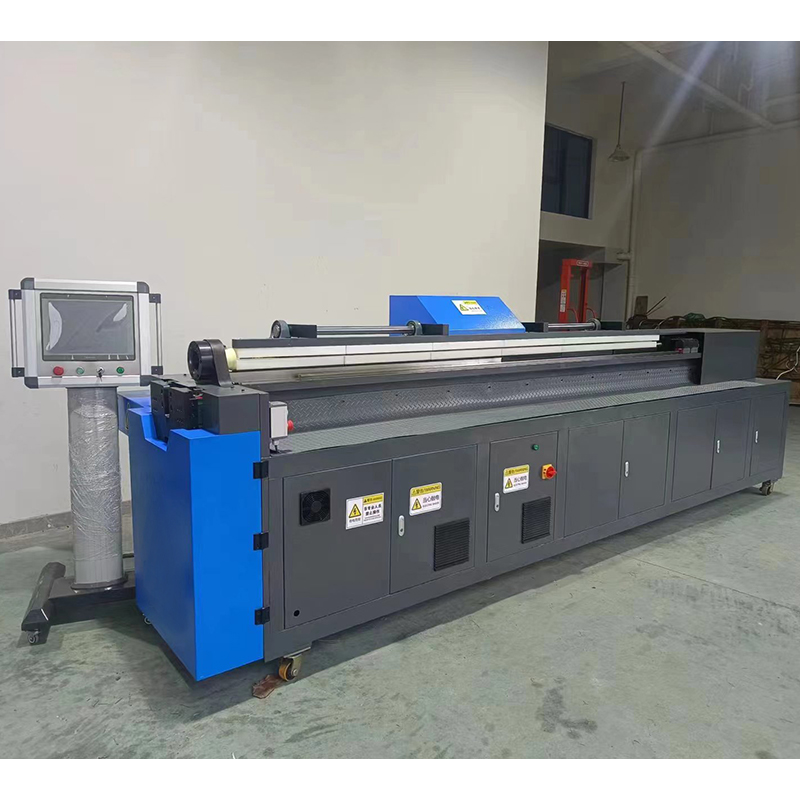
| 8 | Მანქანის ზომა | მმ | 4700 X 1200 X 1400 |
| 9 | Მანქანის წონა | კგ | 2000 |
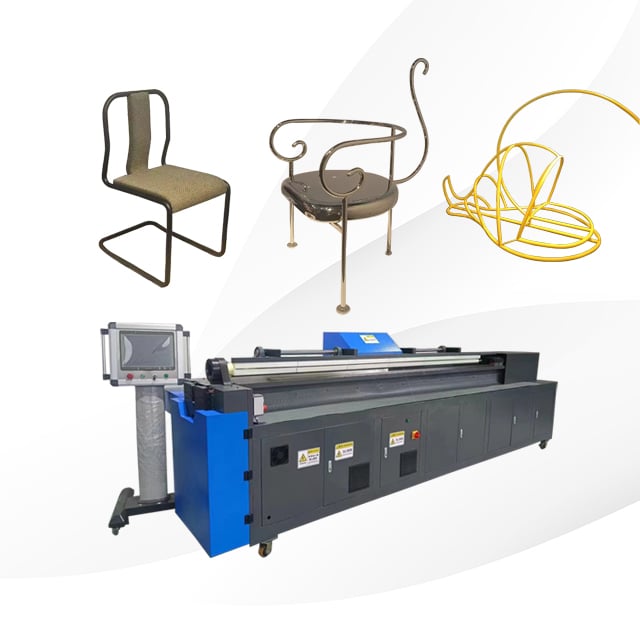
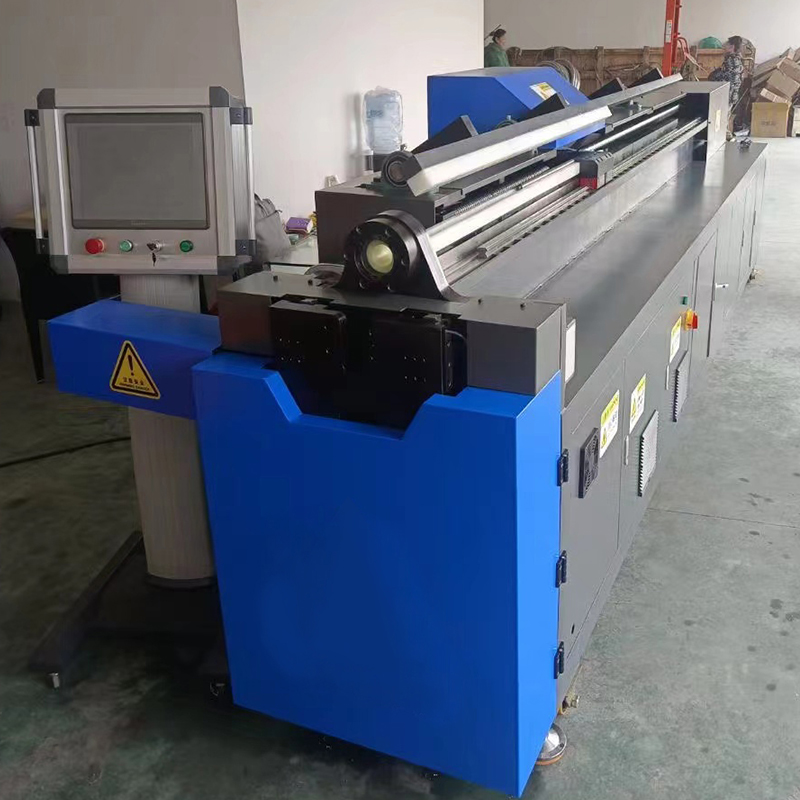
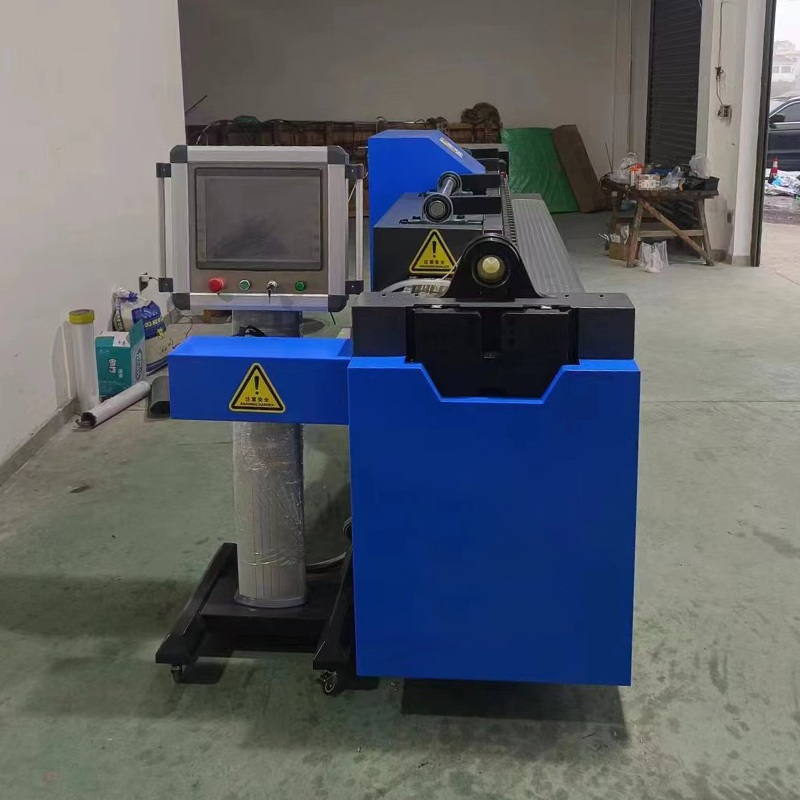
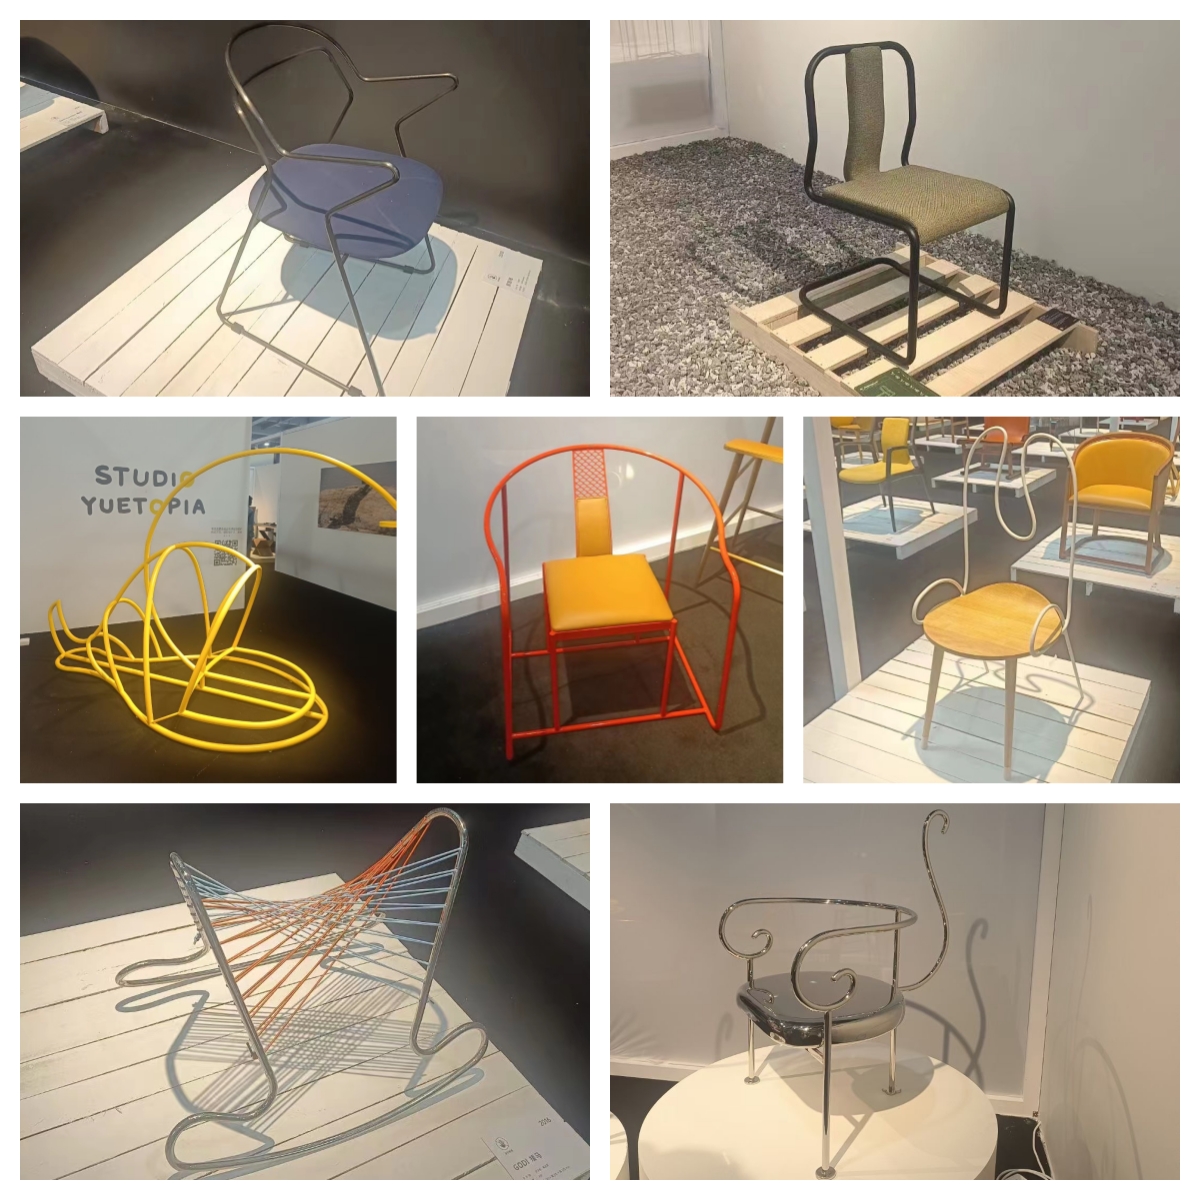
BR-030A სამგანზომილებიან სივრცეში ასრულებს თავისუფალ დაკვეხვას, რაც საშუალებას აძლევს მილების გაფორმებას სხვადასხვა მიმართულებით და კუთხით. ეს მოწყობილობა შესაფერებელია რთული სივრცითი მრუდებისა და არეგულარული მილების ფორმების დასამზადებლად.
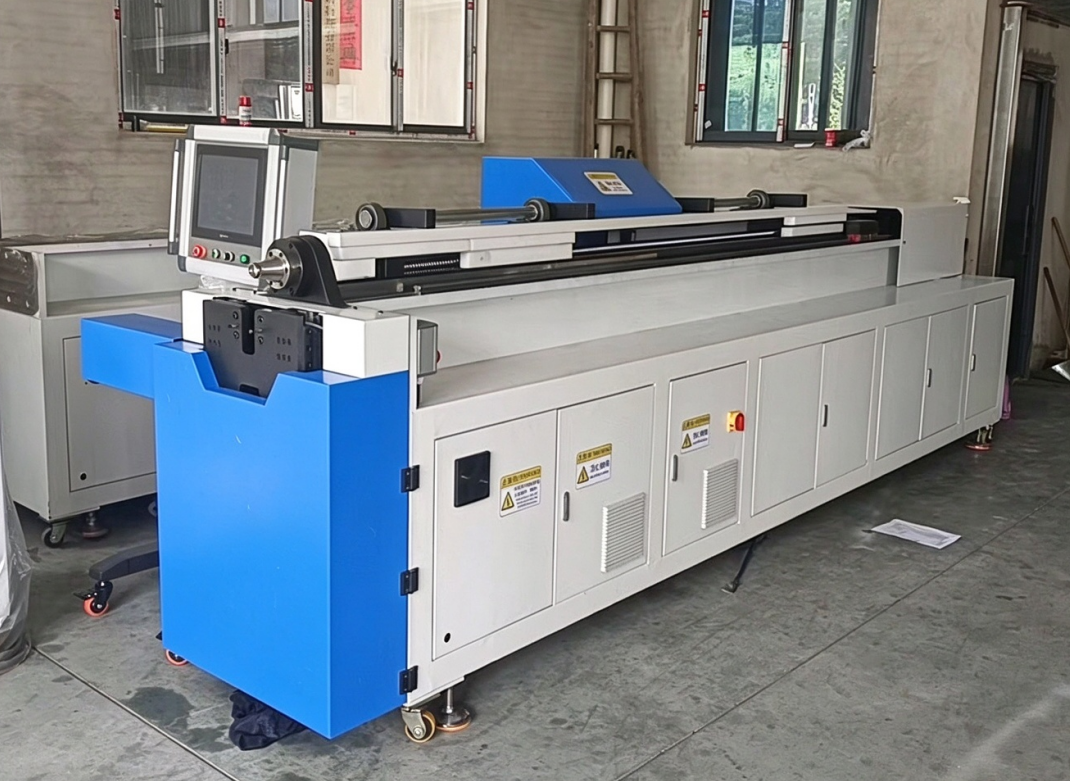
Მოწყობილობა მილს აწევს Z ღერძის გასწვრივ, ხოლო უნივერსალური დაკვეხვის თავი მოძრაობს X/Y ღერძების გასწვრივ, რათა შექმნას სასურველი ფორმა და უზრუნველყოს რთული კომპონენტების მოქნილი დაკვეხვის ტრაექტორია.
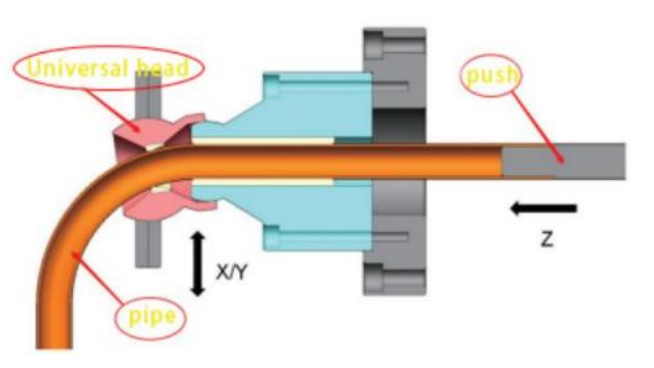
Ჩვეულებრივი დაკვეხვისგან განსხვავებით, რომელიც შეზღუდულია ერთი ბრტყენით, ეს მოწყობილობა ხელს უწყობს მრავალმიმართულებიან და უწყვეტად ცვლად სივრცითი ფორმირებას, რაც მწარმოებლებს საშუალებას აძლევს შეიმუშაონ უფრო რთული მილების პროდუქტები.
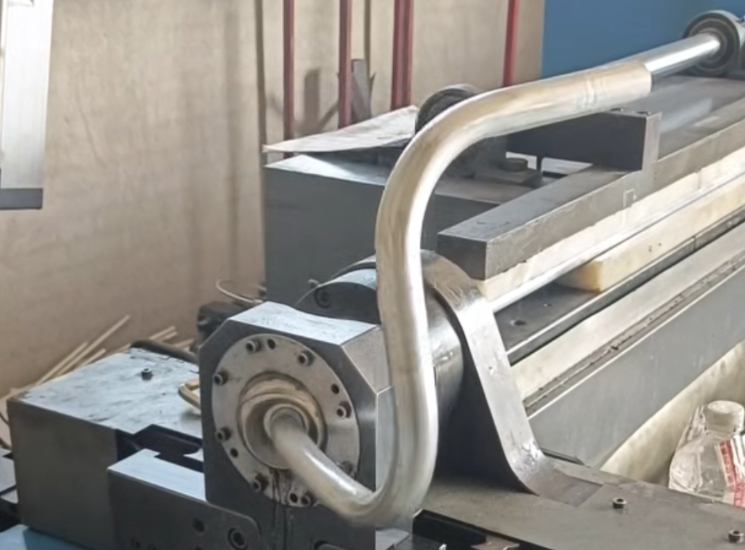
Მანქანა შესაფერებელია 8–32 მმ გარე დიამეტრის და 3000 მმ მაქსიმალური გასამუშავებლად სიგრძის მქონე მილებისთვის. 3D–3,5D მინიმალური გამოხრის რადიუსით ის შეძლებს მილების დამუშავების ფართო სპექტრის მომსახურებას.
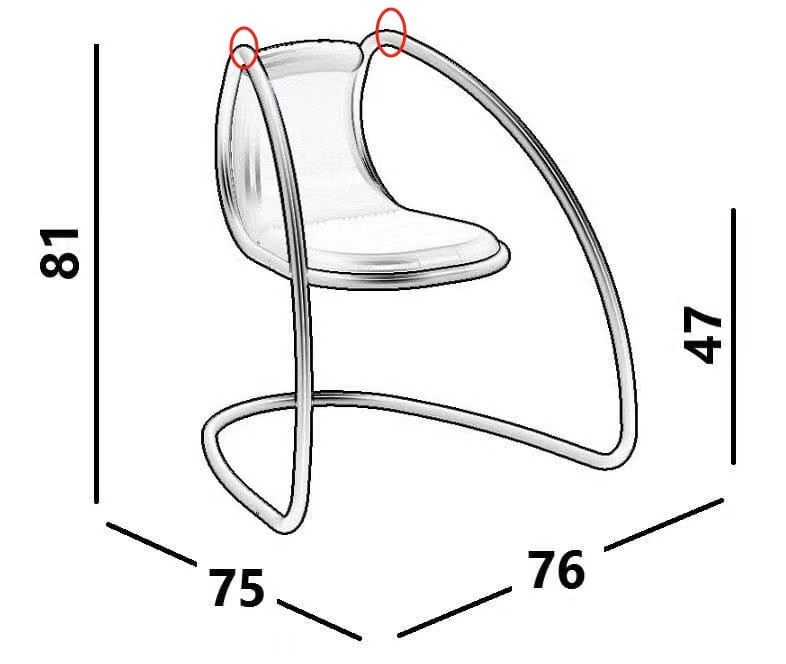
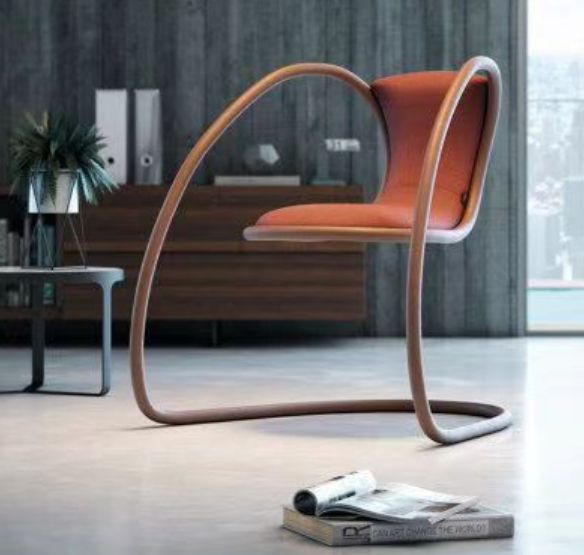
Გერმანიის წამყვანი სასწავლო ტექნიკის წარმოების კომპანიისთვის აეროკოსმოსური და სიზუსტის სითხის მილების რთული ცვლადი რადიუსის (სპლაინის) უწყვეტი მრუდების წარმოების გამოწვევების преодолებისთვის — სადაც ტრადიციული ფიქსირებული რადიუსის გამოხრა ვერ ახერხებს და ხშირად მოხდება ფორმების შეცვლა, რაც მაღალ ხარჯებს იწვევს — ბაორუი მაშინერიმ გამოიყენა თავისი განვითარებული თავისუფალი გამოხრის ამონახსნი; სრულად სერვო სფერული მოქნილი დიეს ტექნოლოგიის გამოყენებით სისტემა საშუალებას აძლევს რთული 3D ცვლადი რადიუსის მრუდების ერთჯერადი ფორმირების განხორციელებას. ეს ტექნოლოგია არ ამოიცავს მხოლოდ ძვირადღირებული ფორმების დამზადების ხარჯებს, არამედ მნიშვნელოვნად ოპტიმიზაციას ახდენს პროტოტიპების შექმნის ციკლებს 150 მმ/წმ სიჩქარით მიმდინარე სიზუსტის მაღალსიჩქარიან მიწოდებას, რაც უზრუნველყოფს უკეთეს ელიფსურობის შენარჩუნებას და გამოხრის შემდგომ განსაკუთრებულ სითხის დინამიკურ შესრულებას.
 EN