
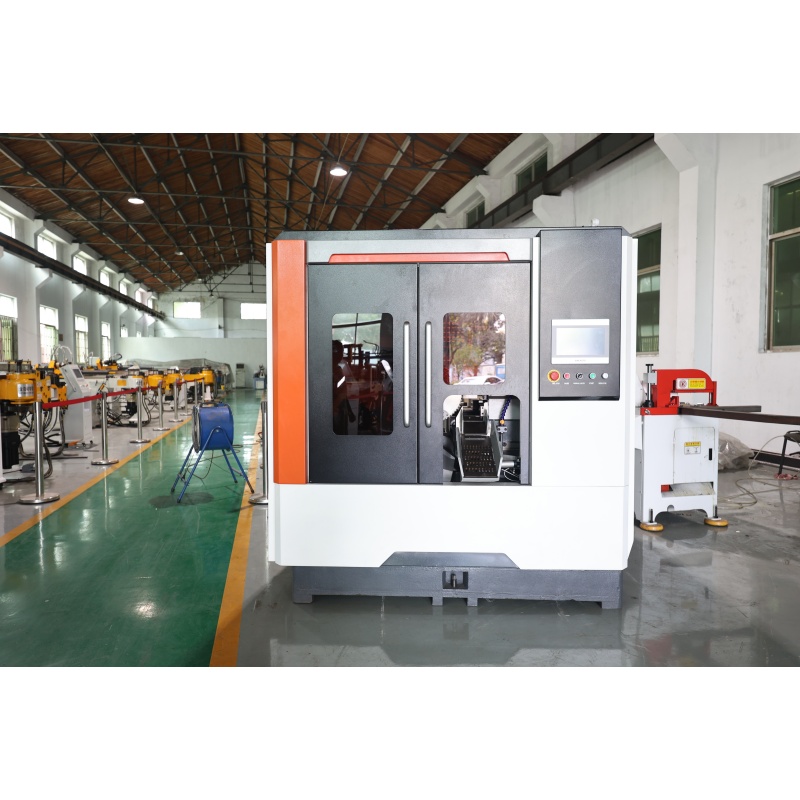
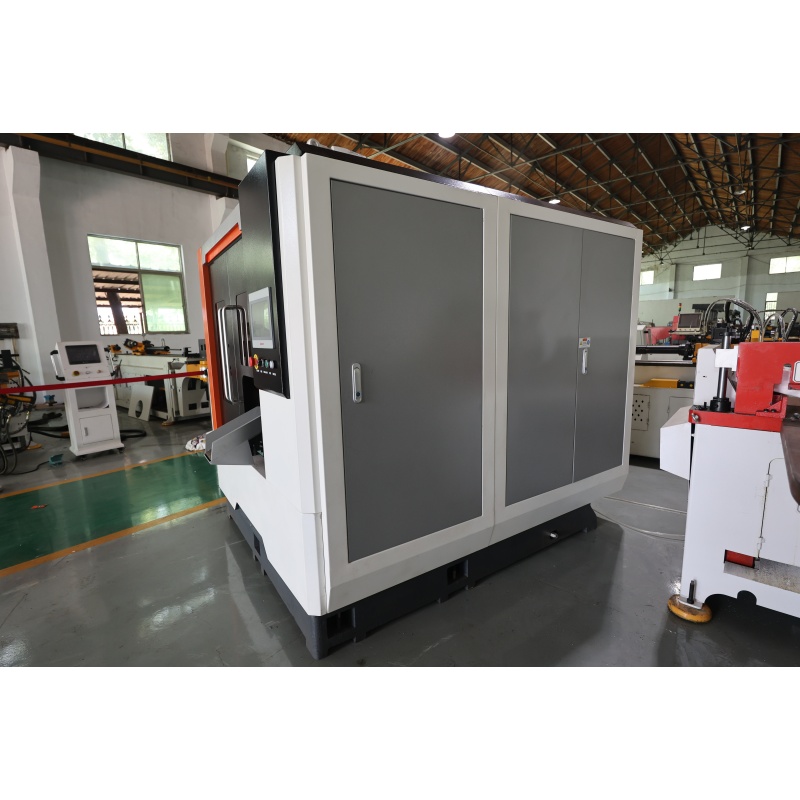
| 項目 | 氏名 | データ |
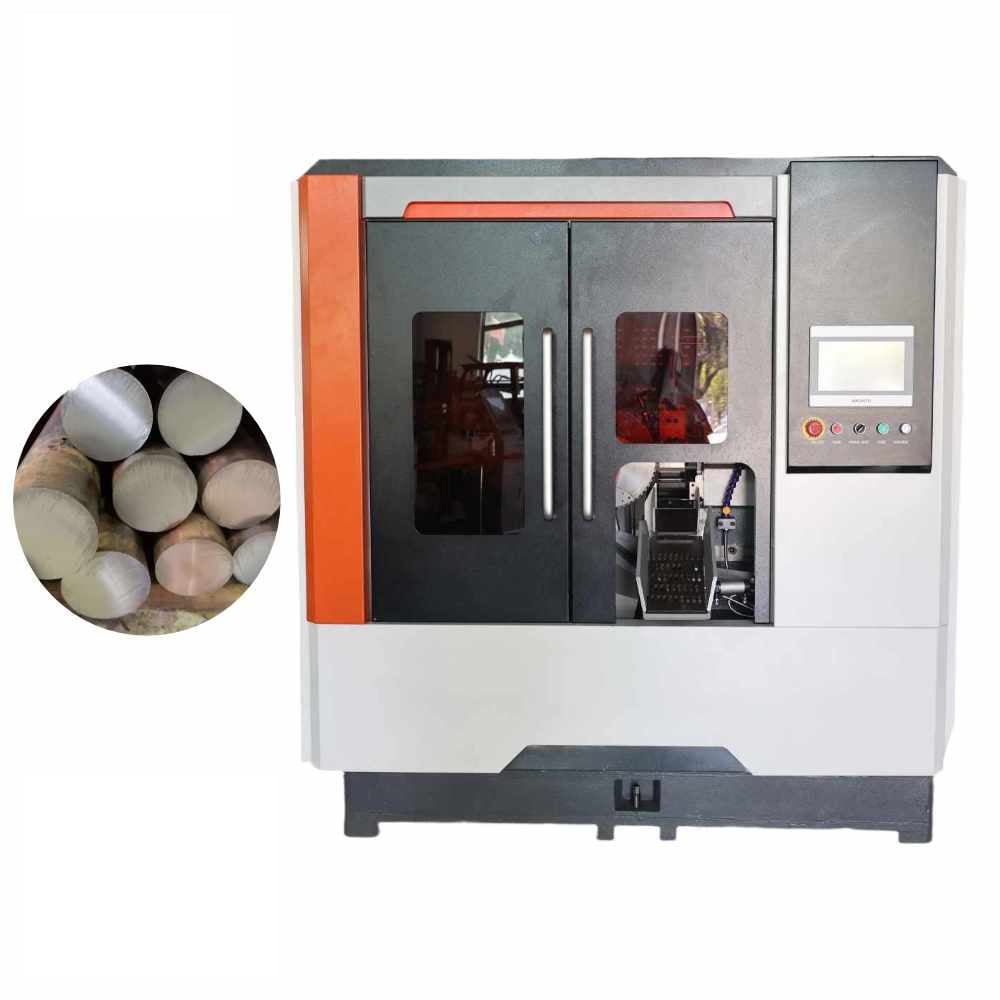
| 1 | 最大切断直径 | 70mm |
| 2 | 最小切断厚さ | 10mm |
| 3 | Tct ソー ブレード | 250mm×2.0;285mm×2.0; |
| 4 | マシンヘッドモーター | 7.5KW(4P) |
| 5 | 軸の回転速度 | 30-150RPM |
| 6 | ナイフフィーディング | サーボモーター |
| 7 | ナイフフィード速度 | 0-80mm/s |
| 8 | ナイフの返却速度 | 100mm/s |
| 9 | 養生速度 | 300-500mm/s |
| 10 | 切断長さ | 8-600mm |
| 11 | 給料ラック | 3500~600mm |
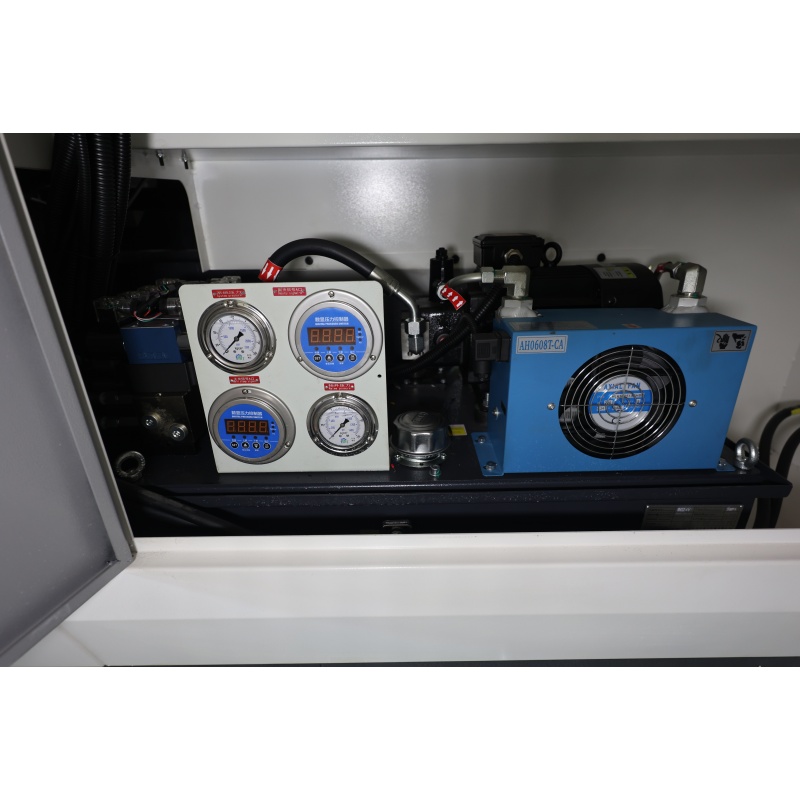
| 12 | コントロール | PLC |
| 13 | ラックの耐荷重 | 3500kgs |
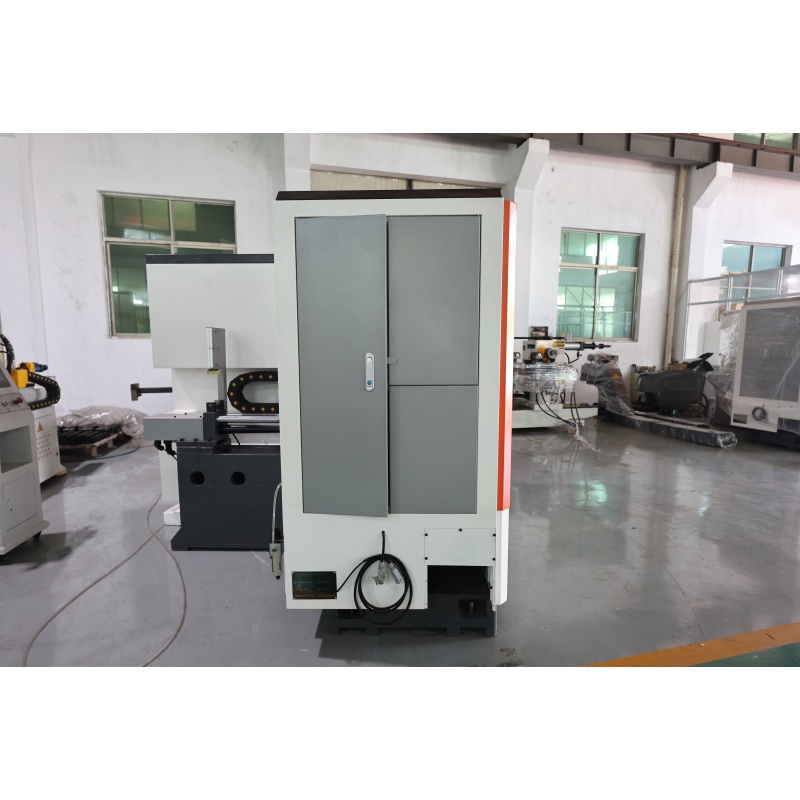
| 14 | 機械の重量 | 4500kgs |
CNC位置決めシステムにより、切断長さおよび残尺長さを簡単に設定できます。これにより、長さのばらつきが抑えられ、連続切断時にも安定した品質が維持されます。
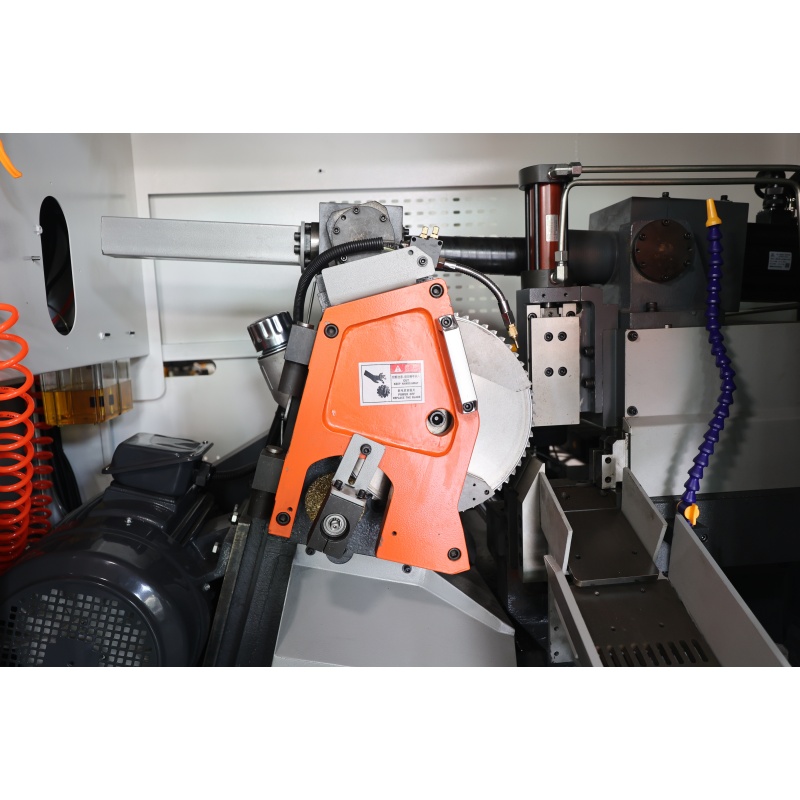
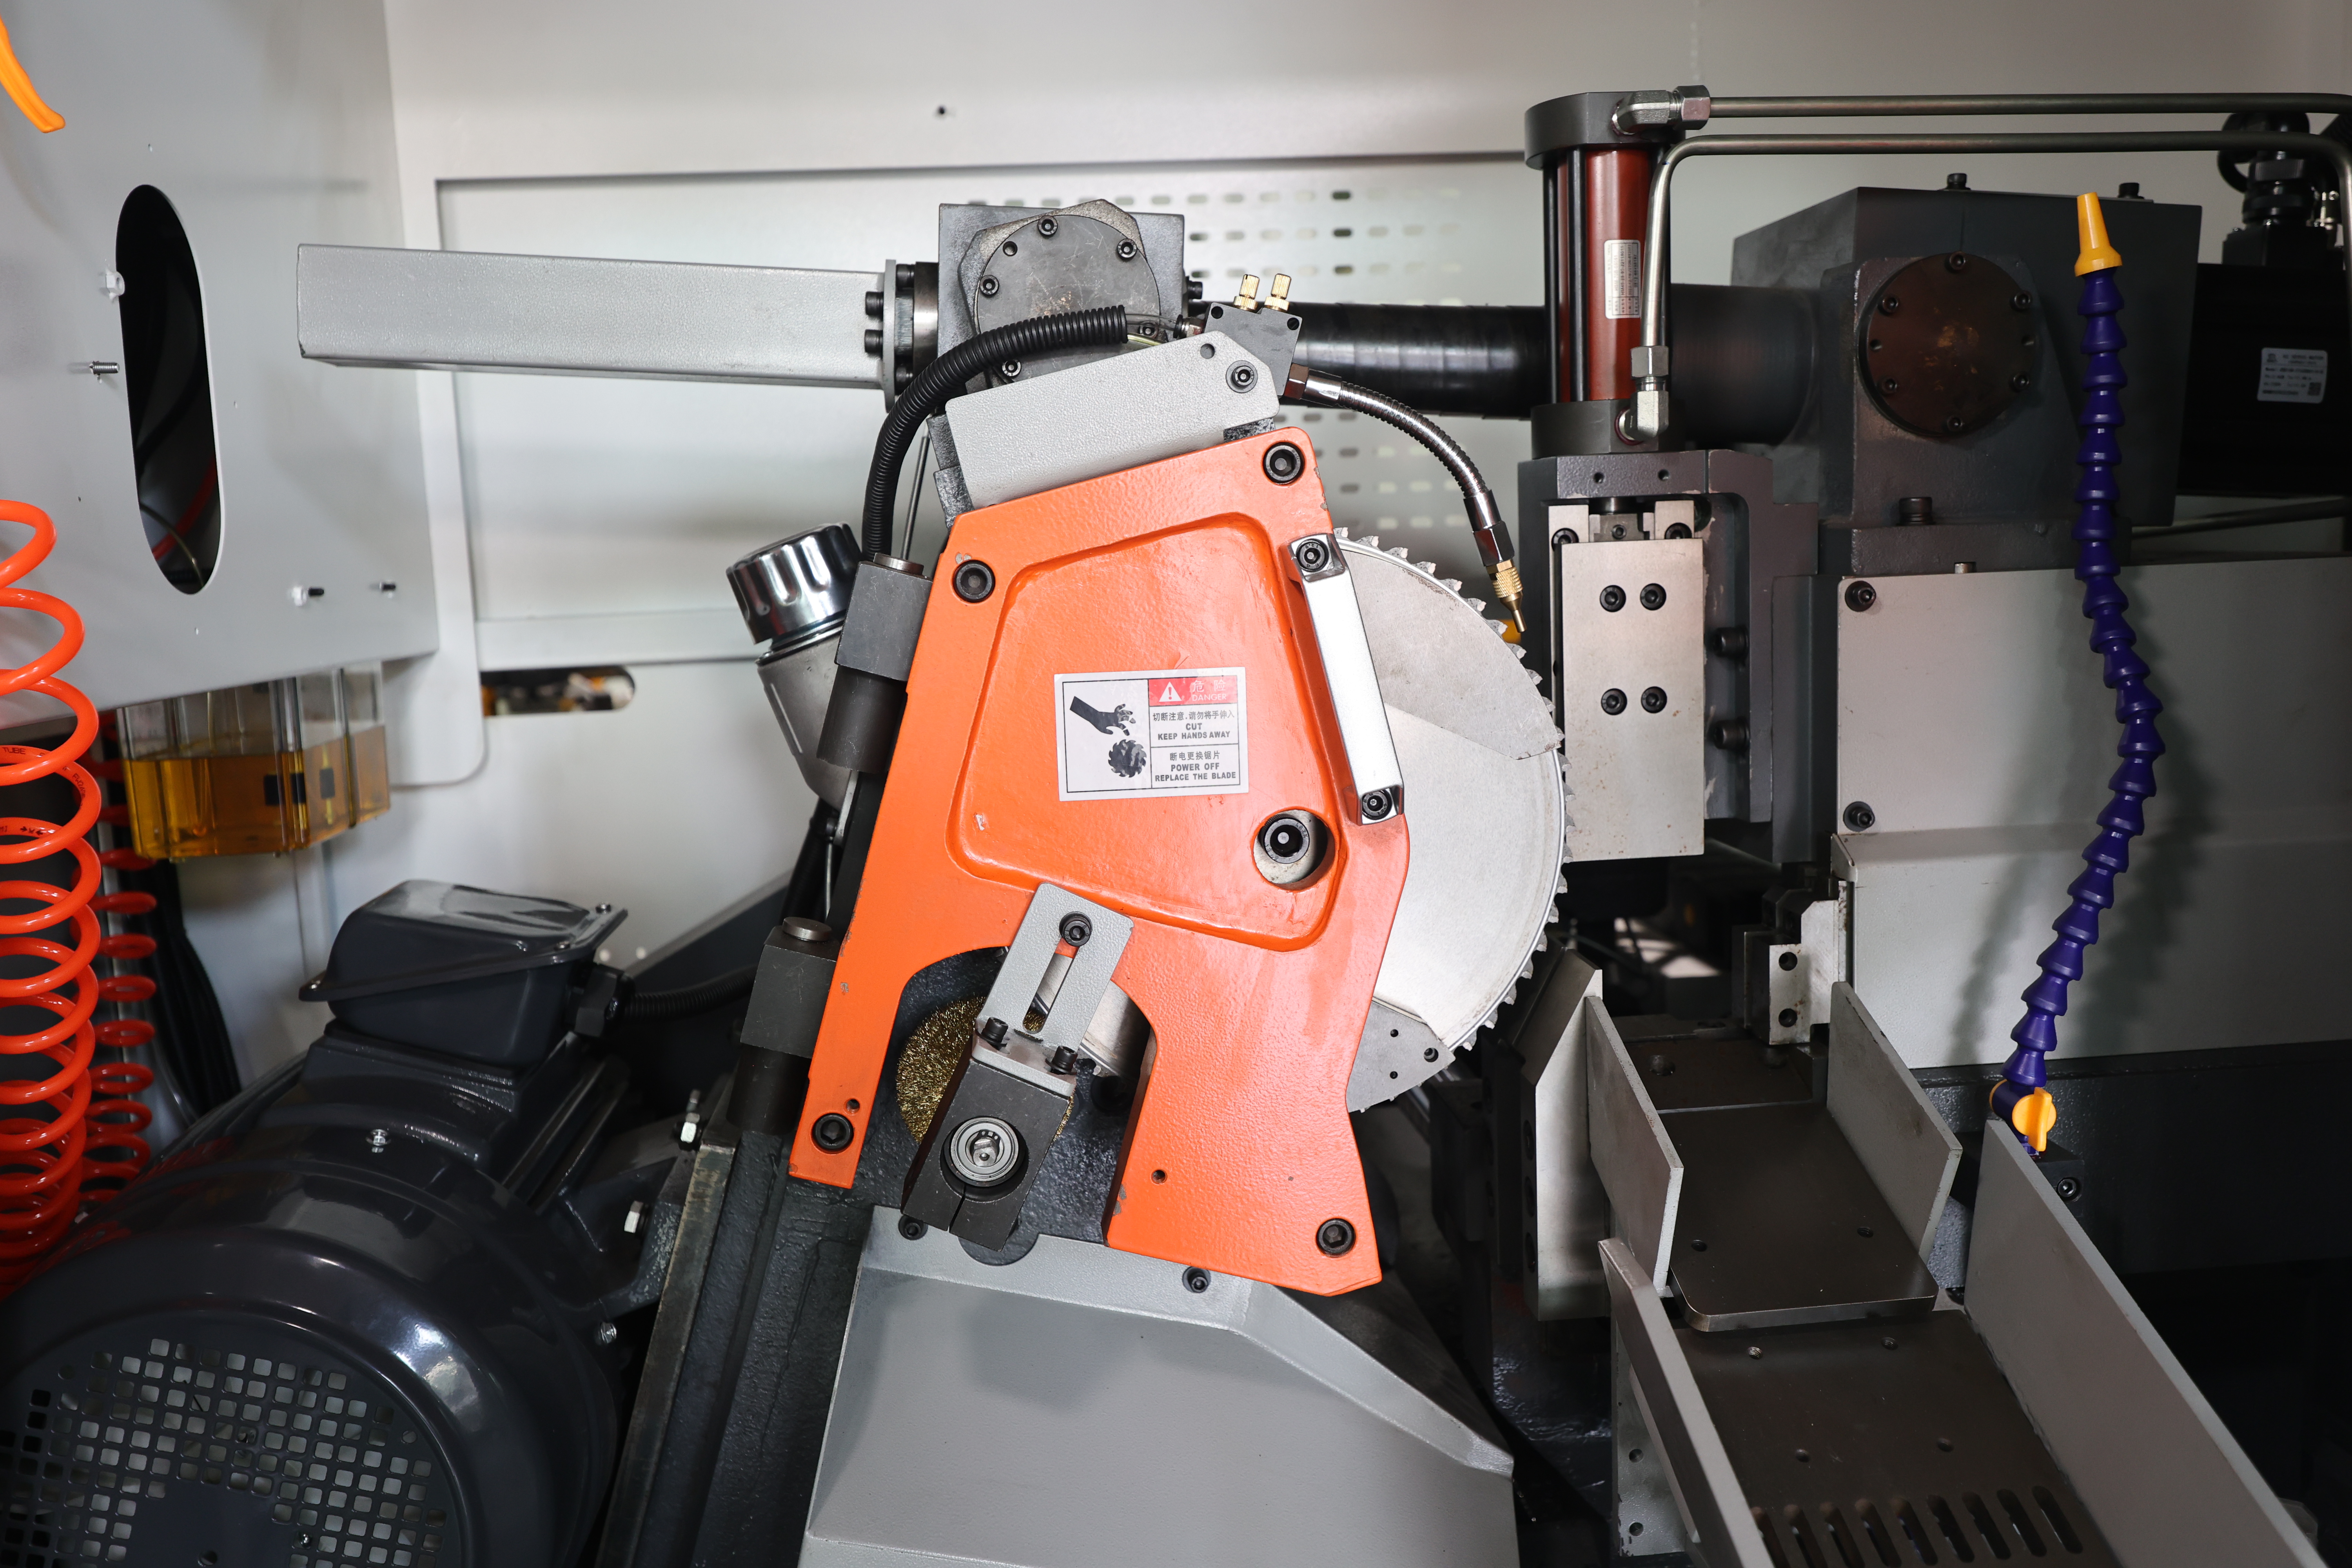
専用の超硬チップ付き金属切断用鋸刃を採用し、高速切断を可能にしています。バリや変形が少なく、清潔で滑らかな切断面を実現し、二次研削の必要性を低減します。
高速スピンドルと適切な送り工程を組み合わせることで、切断速度および生産性を向上させます。従来のバンドソーおよび研磨式切断機と比較して、生産サイクルが厳しい大量切断用途に最適です。
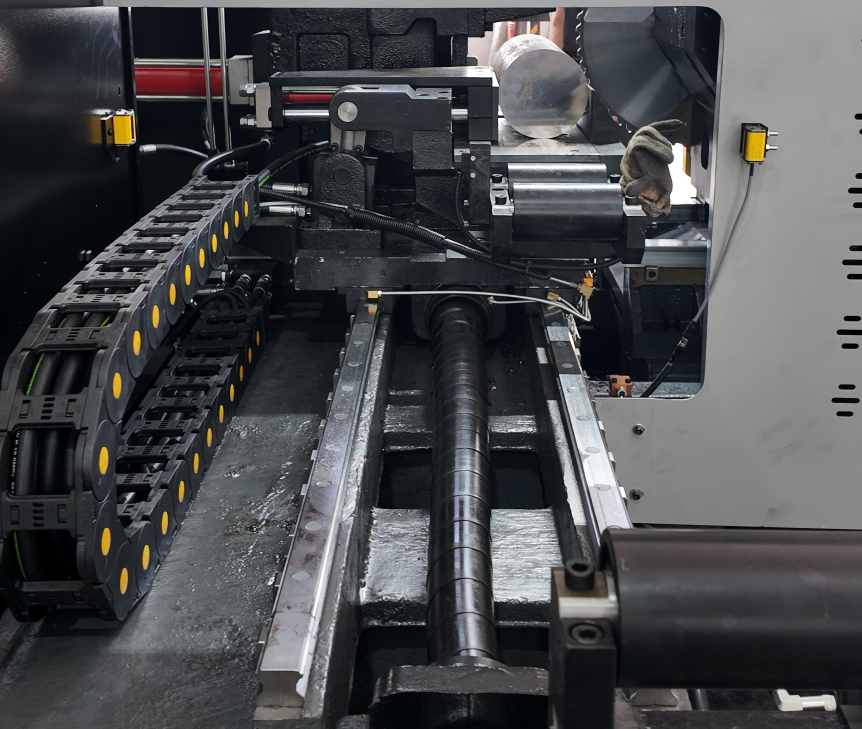
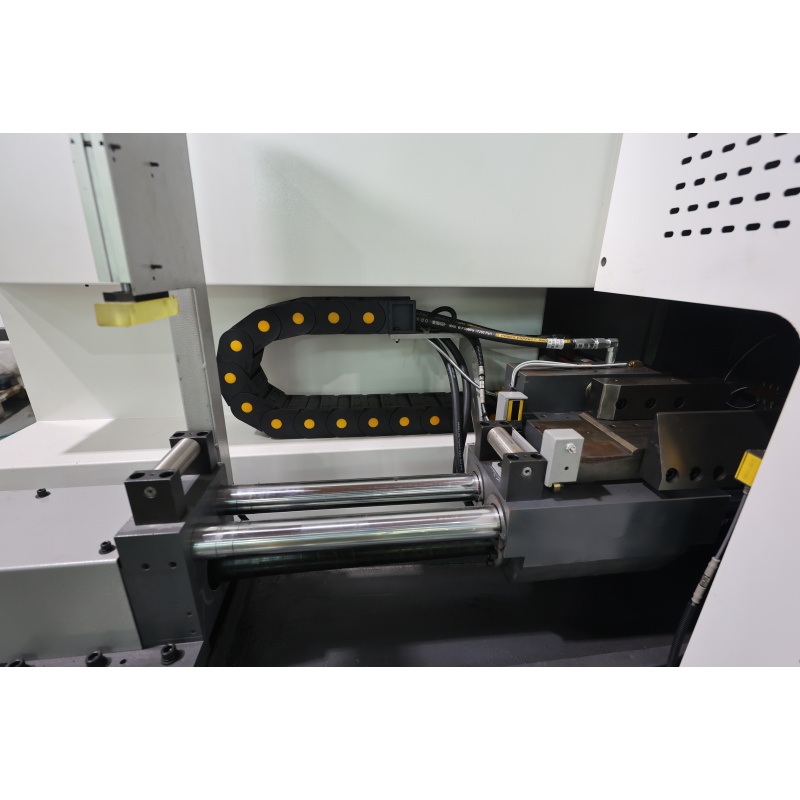
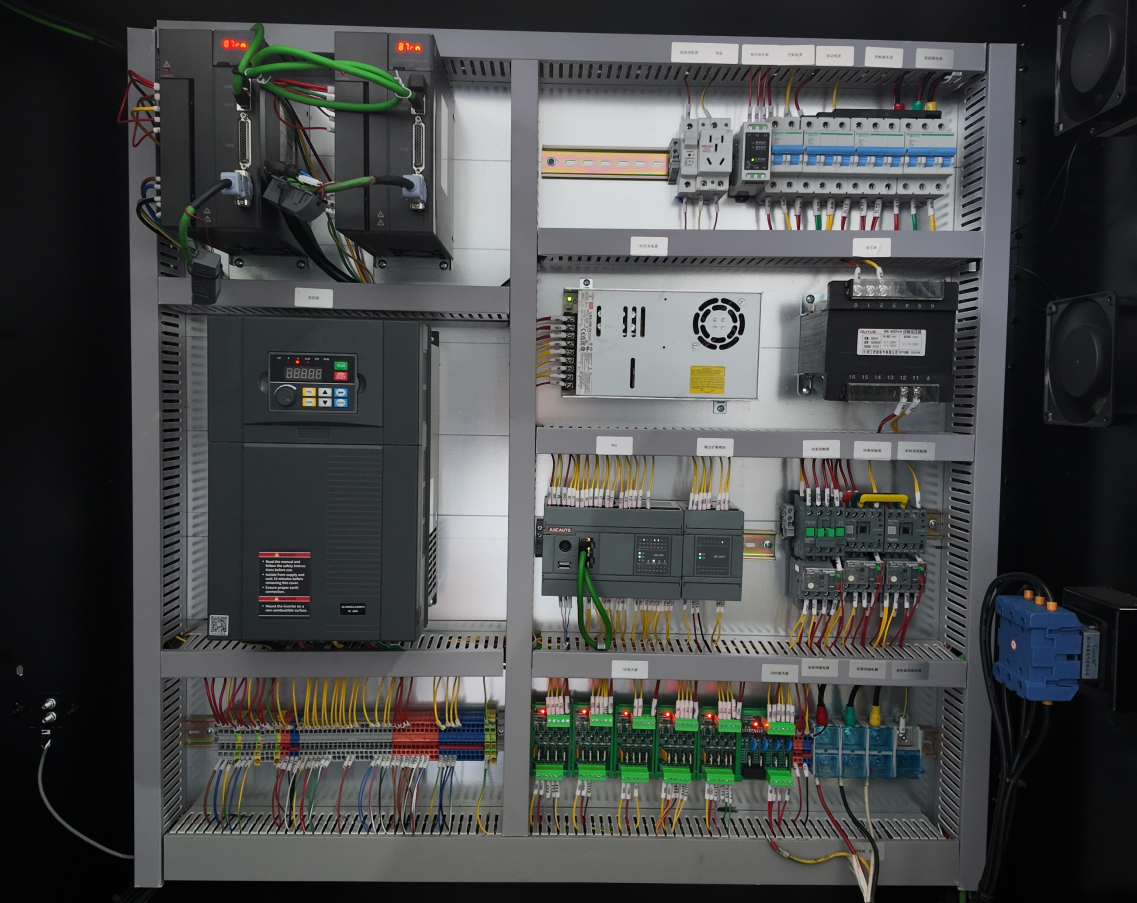
本機は、サーボモーター、高精度ボールねじおよびガイドレールからなる送りシステムを採用しており、材料のスムーズな搬送を実現し、送り誤差を低減するとともに、切断位置決めの安定性を高めます。
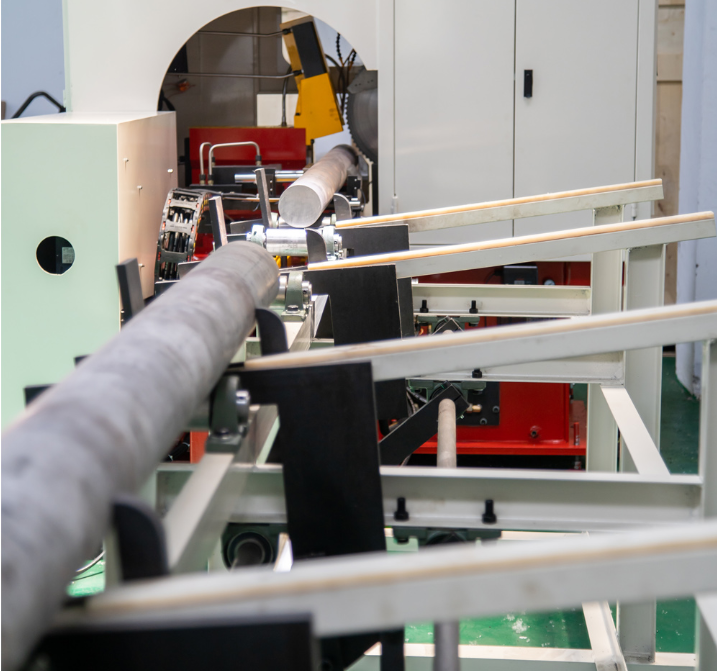
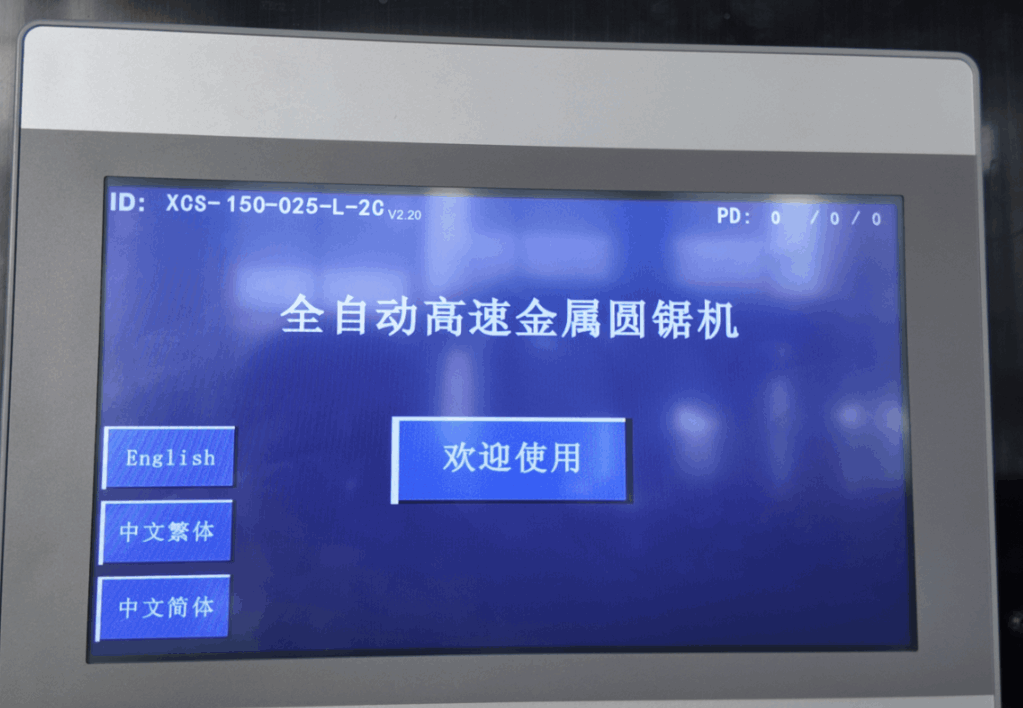
切断長さ、残材長さなどの加工パラメーターをタッチスクリーンから入力できます。PLCシステムが切断工程を自動制御するため、操作が直感的で、製品の切り替えも容易です。
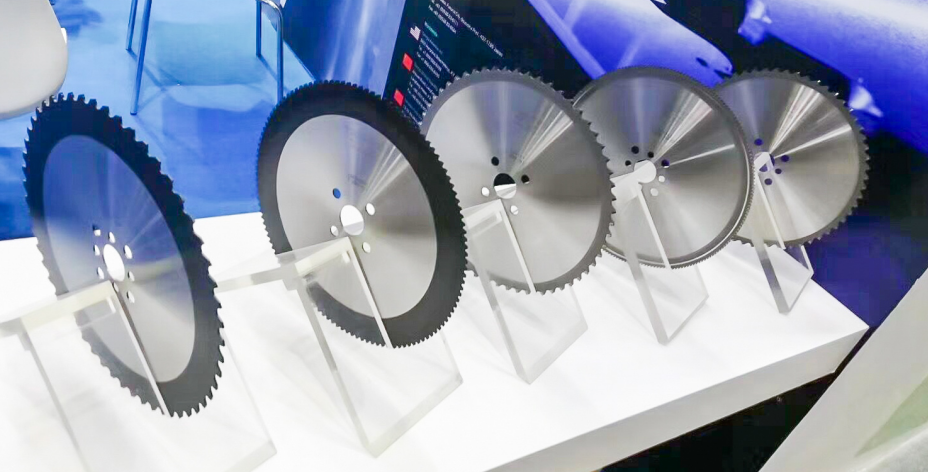
ブレードには、金属切断専用のチップを採用し、高精度研削技術および最適化された歯角度設計と組み合わせることで、安定した切断性能と優れた表面粗さを維持します。
ロシアの有力な石油掘削・重機部品サプライヤーが、高硬度合金鋼製ドライブシャフト毛坯の加工において、切断速度が遅く、垂直性が不良という課題に直面していた。その結果、加工余肉が過剰となり、コストが高騰していた。これを受けて、宝瑞機械(バオルイ・マシーン)は、完全自動高速CNC円盤鋸ソリューションを導入した。このシステムは、革新的なゼロクリアランスギアボックスとTCT超硬合金鋸刃技術を採用しており、実心金属棒材に対して高速かつ安定した切断を実現する。本ソリューションにより、切断長さの精度は±0.05mm程度で安定し、鏡面のような仕上げ面粗さを達成できる。これにより後工程の加工時間が大幅に短縮され、顧客の単位労務コストを約50%削減することに成功したほか、厳しい産業環境下でも主力重機部品の生産回転率を飛躍的に向上させた。

 EN








