
| Пункт | Ім’я | ОДИНИЦЯ | Дані | Примітка |
| 1 | Максимальний діаметр труби | мм | 18 | |
| 2 | Максимальна довжина завантаження | мм | Без обмежень | |
| 3 | Максимальна глибина зубців виріза | мм | 3 | |
| 4 | Мінімальна довжина завантаження | мм | 50 | |
| 5 | Мінімальна довжина зажиму | мм | 50 | |
| 6 | Ход зажиму | мм | 60 | |
| 7 | Швидкість | Секунда | 6-12 | |
| 8 | Перепуск насоса | L/min | 19 | |
| 9 | Системи керування | PLC+ сенсорний екран | ||
| 10 | ПАНЕЛЬ ОПЕРАЦІЙ | Панель дотику | ||
| 11 | Потужність двигуна | hP | 22.25 | |
| 12 | Робочий тиск циліндра | Кг/см | 80-120 | |
| 13 | Гіdraulicний робочий тиск | Кг/см | 100 | |
| 14 | Розмір машини | х | 3.4X1.1*1.8 | Д*Ш*В |
| 15 | Маса машини | кг | Про 3500 |
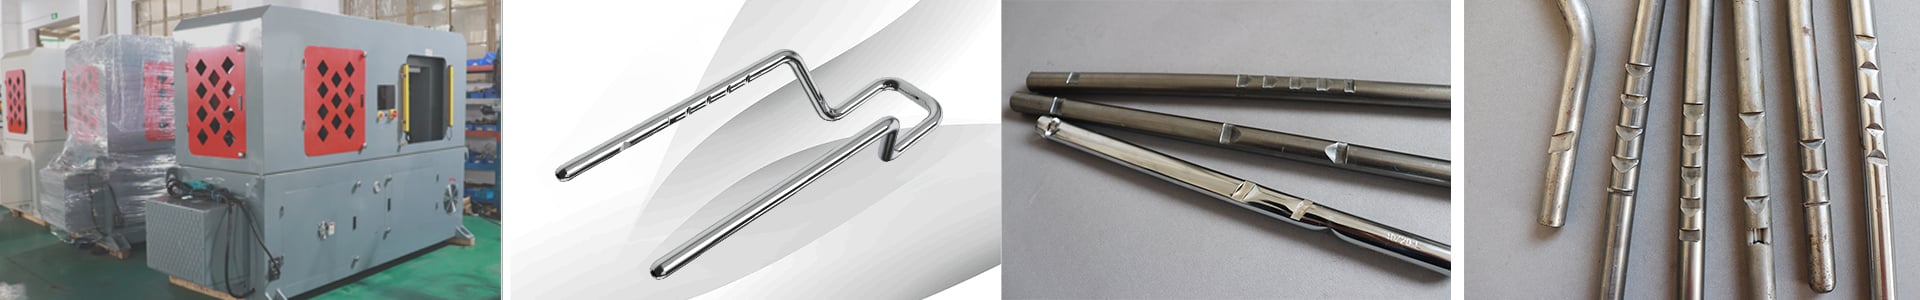
Виробництво спеціалізується і є лідером у галузі виготовлення опор головки. Процеси гнучення труб включають Спеціалізоване Гнучення, CNC Гнучення Труб, Формування методом протягування або Штампованих/Прокатних Розеток, Вдавлення.
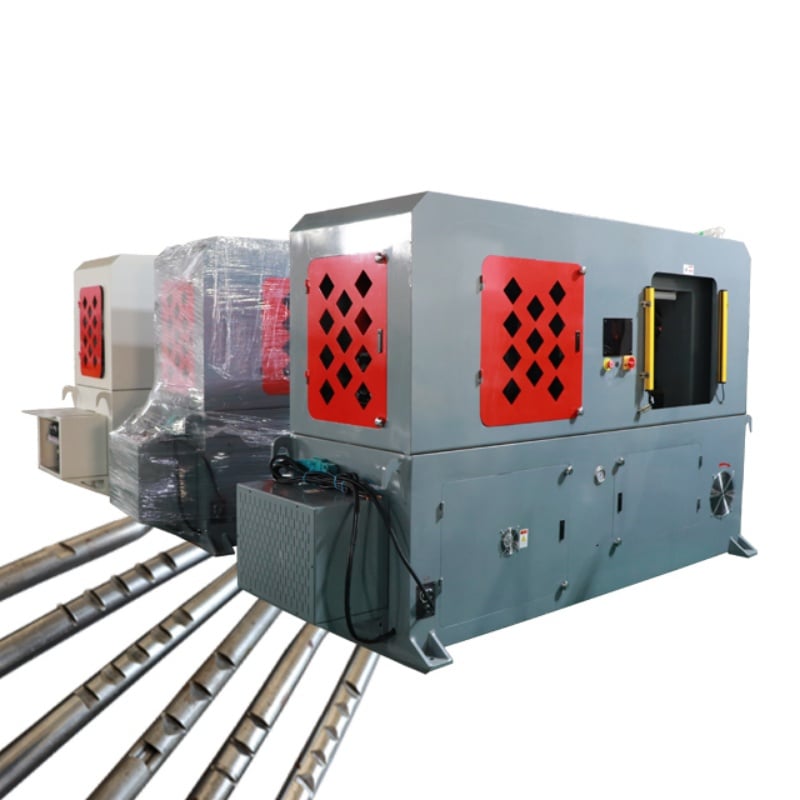
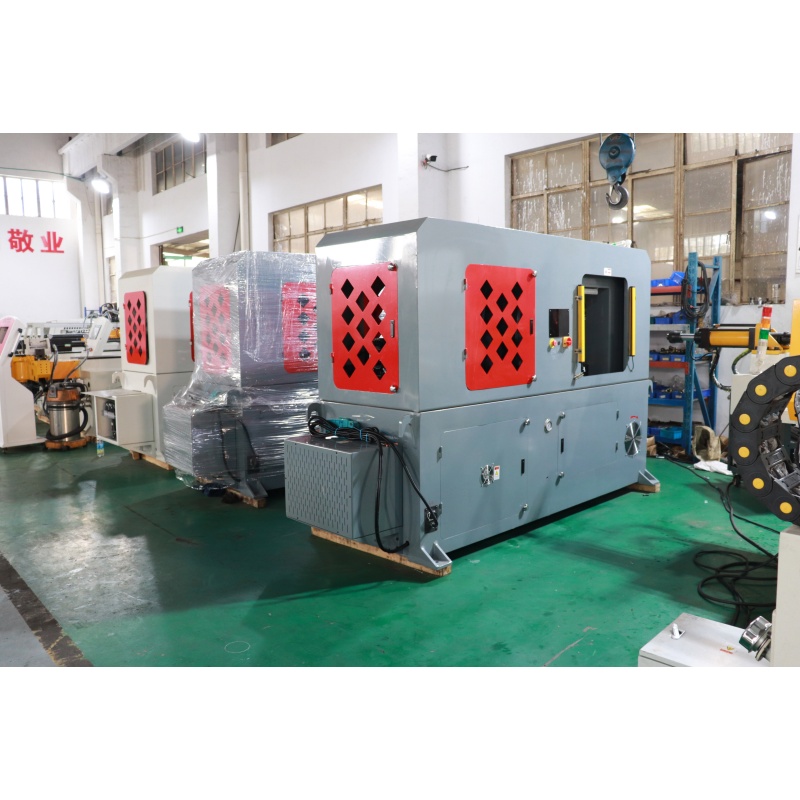
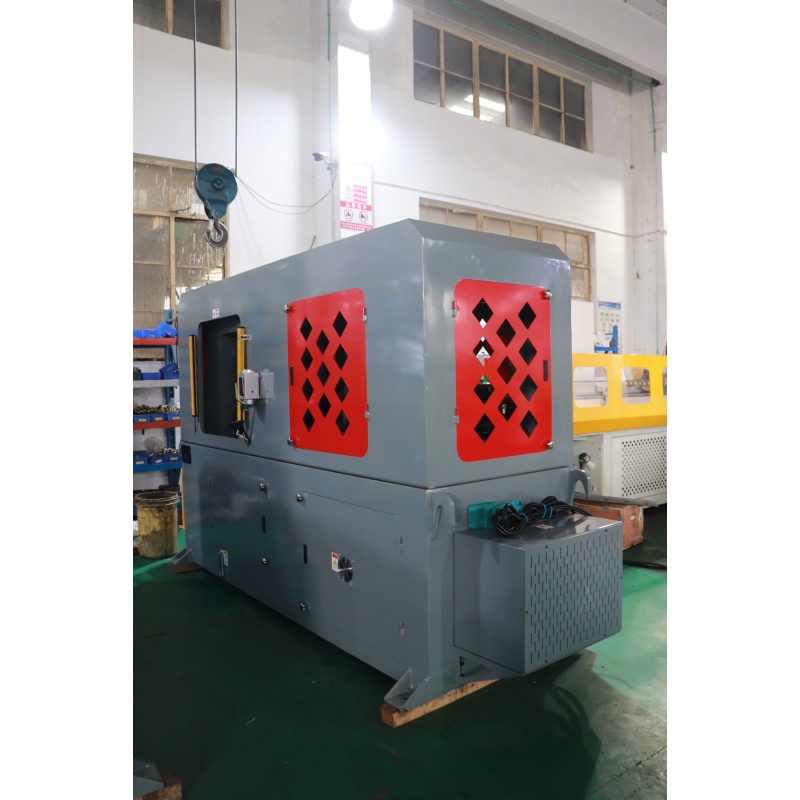
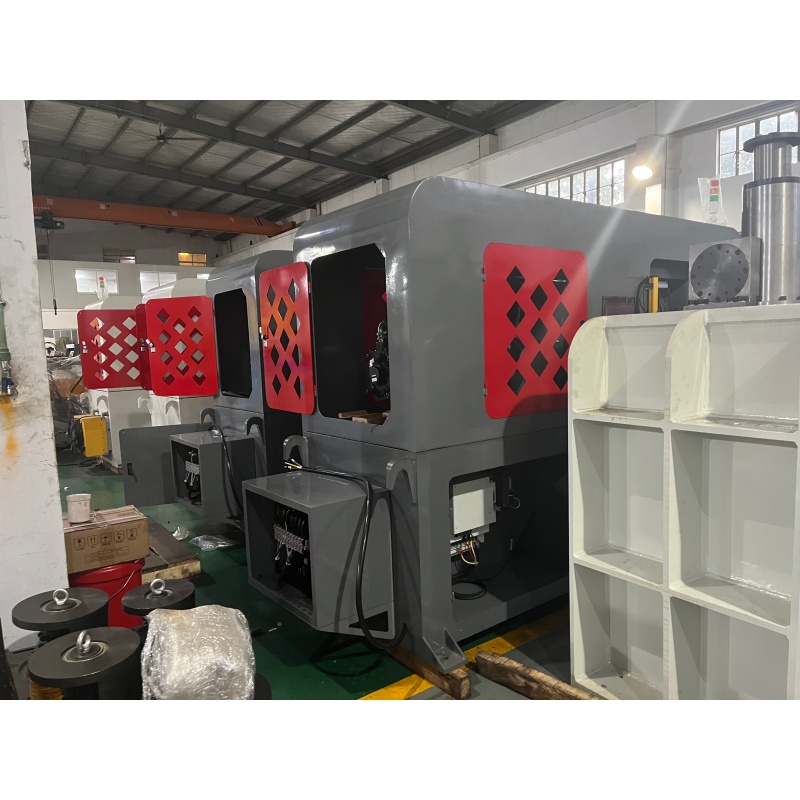
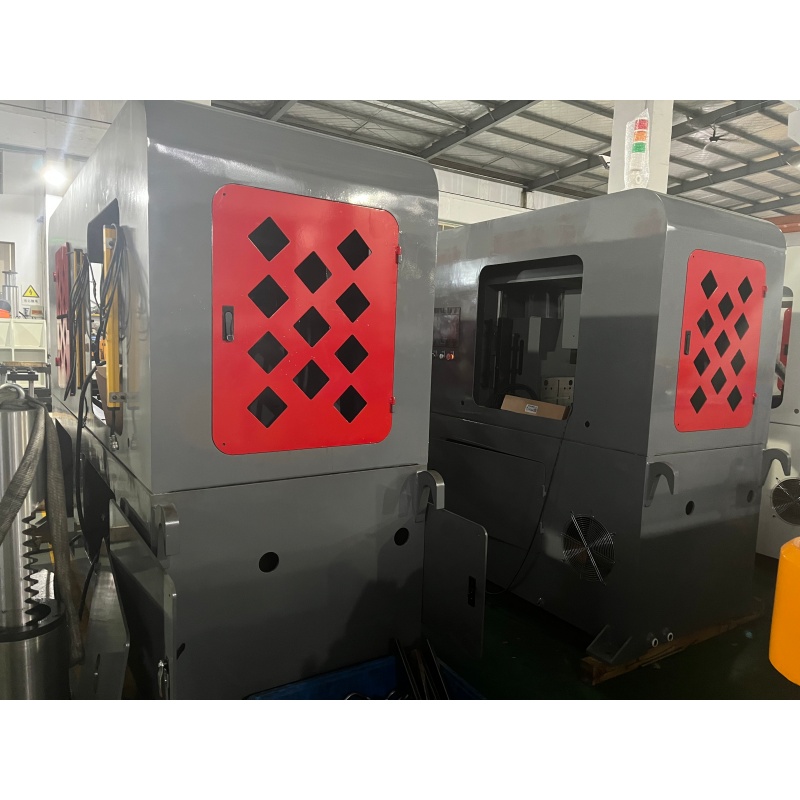
Цей верстат із сервоприводом для нарізання пазів у стрижнях підголівників спеціально призначений для протягування, прокатного нарізання пазів та формування методом вдавлювання стрижнів підголівників автомобільних сидінь. Завдяки керуванню за допомогою ПЛК та сенсорного екрана, гідравлічній системі й спеціалізованим затискним пристроям верстат забезпечує стабільне позиціонування, затискання та операції нарізання пазів. Він сприяє підвищенню узгодженості глибини, розташування пазів та якості формування, що робить його придатним для серійного виробництва стрижнів підголівників автомобільних сидінь.
Розроблено з урахуванням конструкції та вимог до обробки стрижнів підголівників автомобільних сидінь; верстат підходить для застосування у процесах нарізання пазів та локального формування.
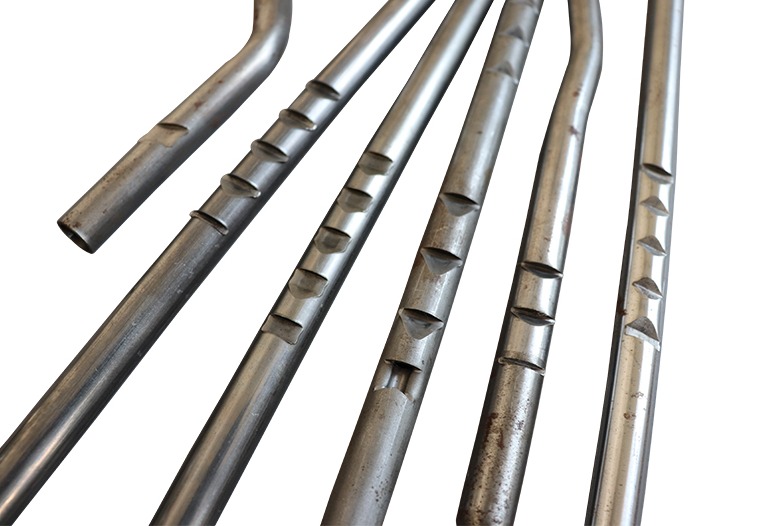
Сервосистема точно керує положенням обробки та рухом, що сприяє збереженню узгодженості розташування та глибини пазів.
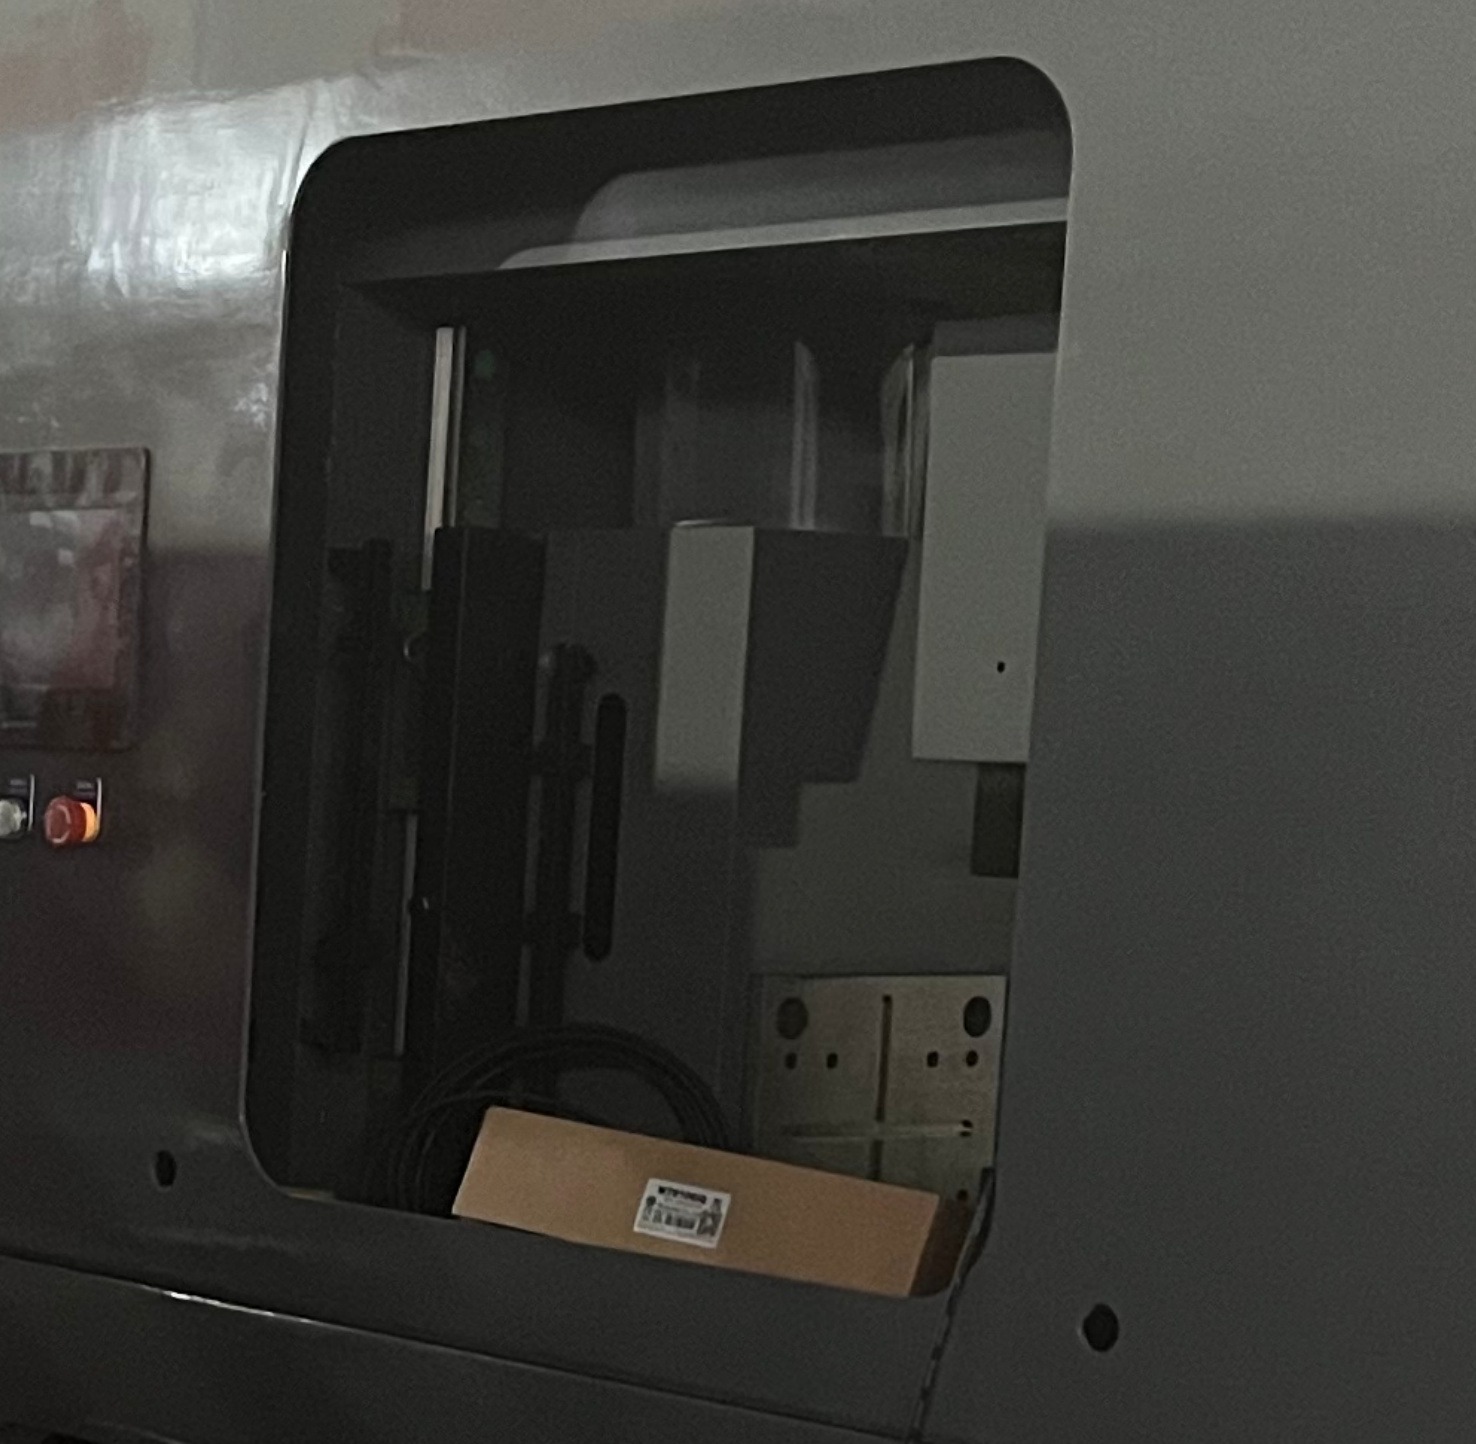
Система ПЛК та інтерфейс сенсорного екрана забезпечують зручність налаштування параметрів обробки, зміни режимів роботи та управління виробництвом.
Цей верстат підходить для безперервної обробки стрижнів для головних підголівників автомобільних сидінь, що сприяє зменшенню ручної праці та підвищенню продуктивності й узгодженості продукції.
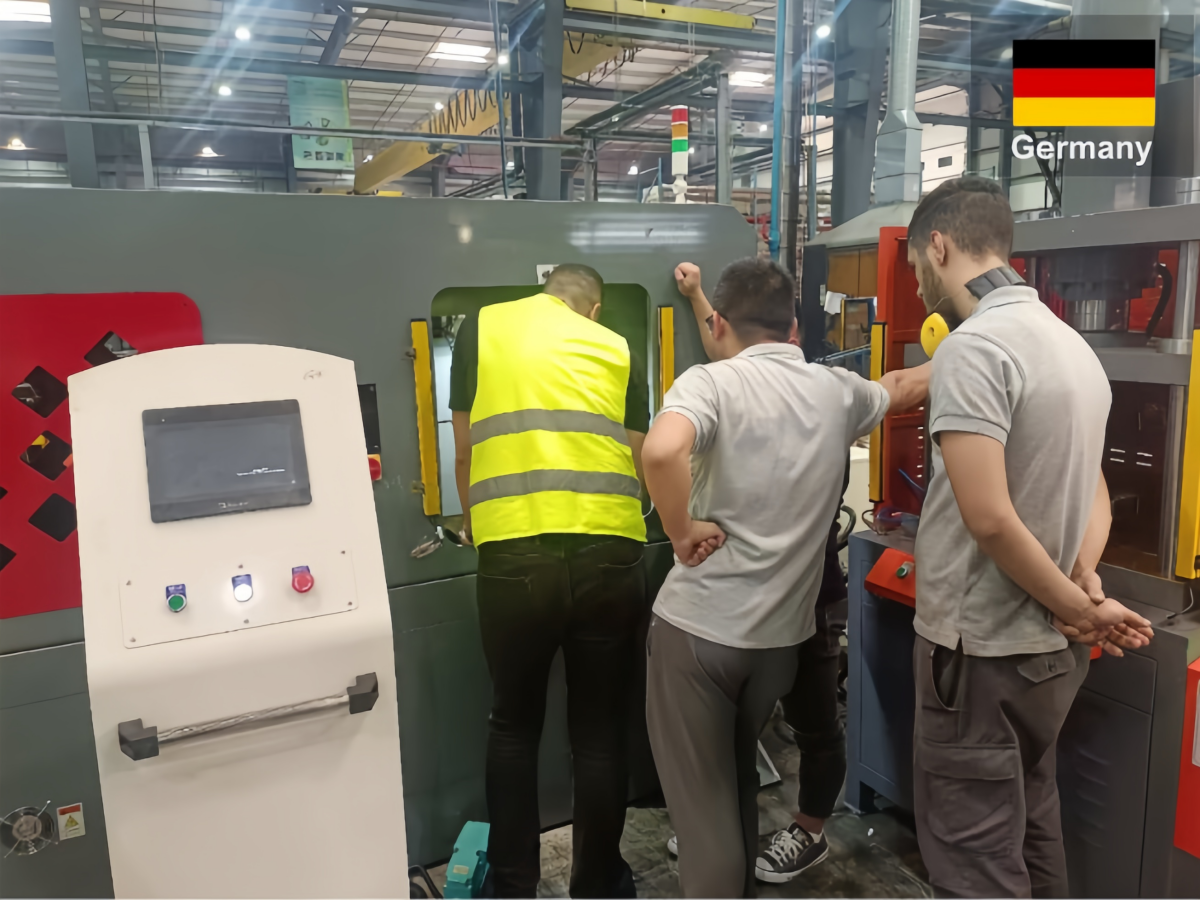
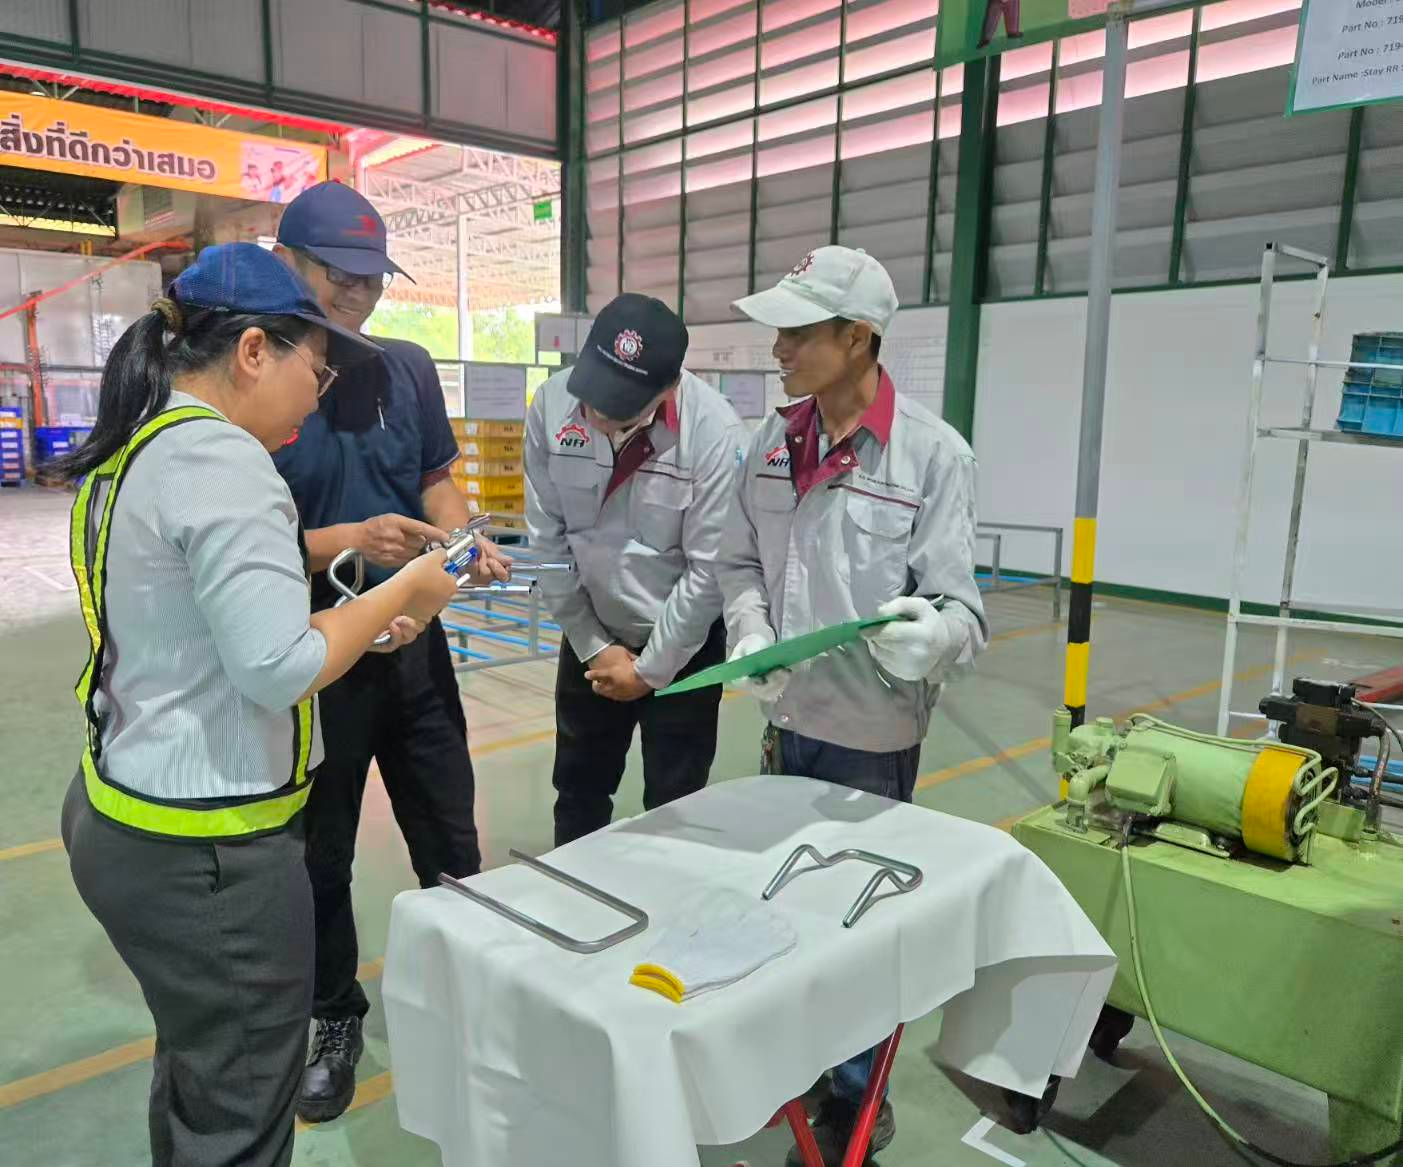
Щоб вирішити проблеми, пов’язані з непостійною глибиною пазів (необхідно дотримуватися допуску ±0,1 мм), надмірними заусенцями та високими трудовими витратами, спричиненими традиційним штампуванням у виробництві стрижнів для підголовників для провідного японського постачальника першого рівня в Таїланді, компанія Baorui Machinery запропонувала високоточне рішення для нарізання пазів, що поєднує протягування, прокатку та процес вдавлення; завдяки використанню панелі керування з сенсорним екраном на основі ПЛК та потужної гідравлічної системи машина забезпечує високоякісне формування лише за 6–12 секунд. Це рішення не лише гарантувало виняткову чистоту та узгодженість пазів, а й дозволило повністю автоматизувати гнучке виробництво, значно підвищивши оцінку якості від виробника обладнання щодо плавності та безпеки регулювання сидінь.

 EN








