
| Пункт | Ім’я | ОДИНИЦЯ | Дані | ||
| 1 | Максимальна потужність гинання | мм | сталевий труба Φ89×8t | ||
| 2 | Максимальний радіус катання | Гинання з розтягом | Кругла труба | 1.5 Д – 4 Д | |
| Прямокутна труба | 2.5 Д – 4 Д | ||||
| Гнучкість валу | Кругла труба | 8 ЗН ---- ∞ | |||
| Прямокутна труба | 8 ЗН --- ∞ | ||||
| 3 | Максимальний радіус гнучення | мм | 500 мм | ||
| 4 | Максимальна довжина підачі |
мм | 4000 | Можливо виготовлення за вимогами клієнта | |
| 5 | Максимальний кут гнучення | Ступінь | 190 | ||
| 6 | Швидкість обертання | Градус/сек | 200 | Швидке обертання буде небезпечним | |
| Швидкість подачі | мм/сек | 800 | |||
| 7 | Точність | підача | мм | ±0.1 | |
| обертовий | Ступінь | ±0.1 | |||
| згин | Ступінь | ±0.1 | |||
| 8 | Rotary servo motor | Ш | 1500 Вт | ||
| 9 | Підача сервомотор | КВт | 11КВт | ||
| 10 | Ролінговий сервомотор | КВт | 11КВт | ||
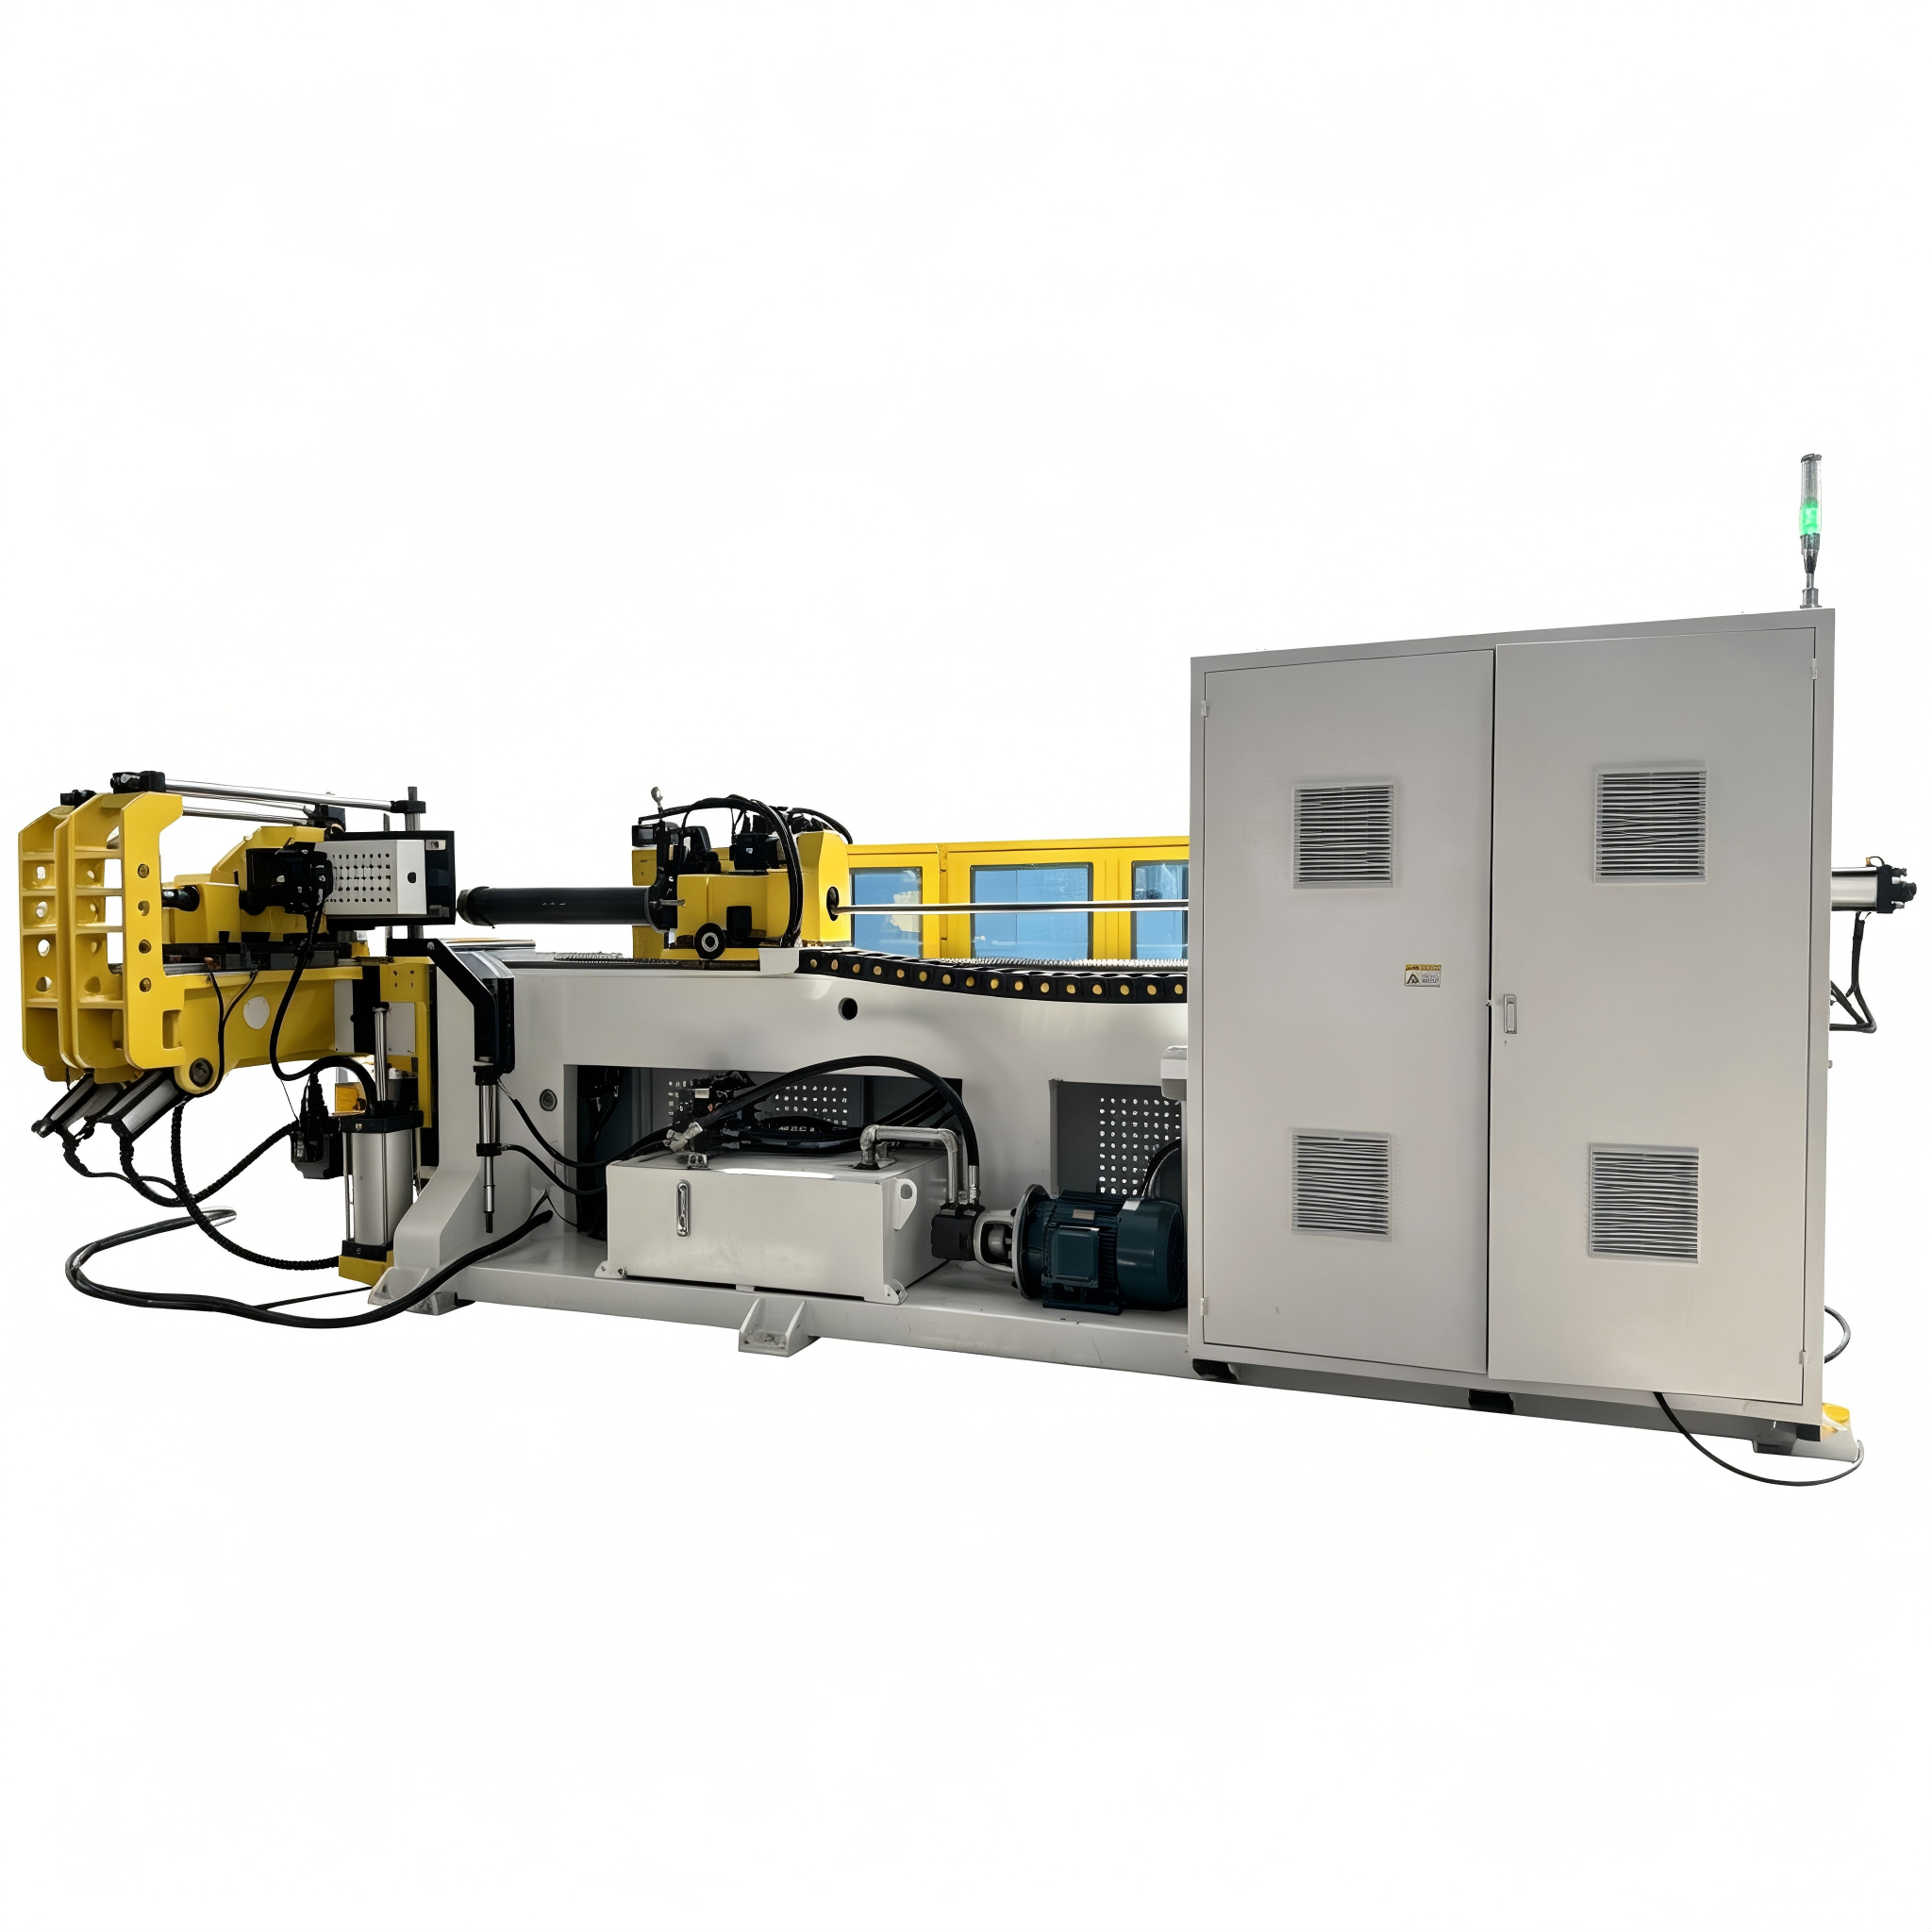
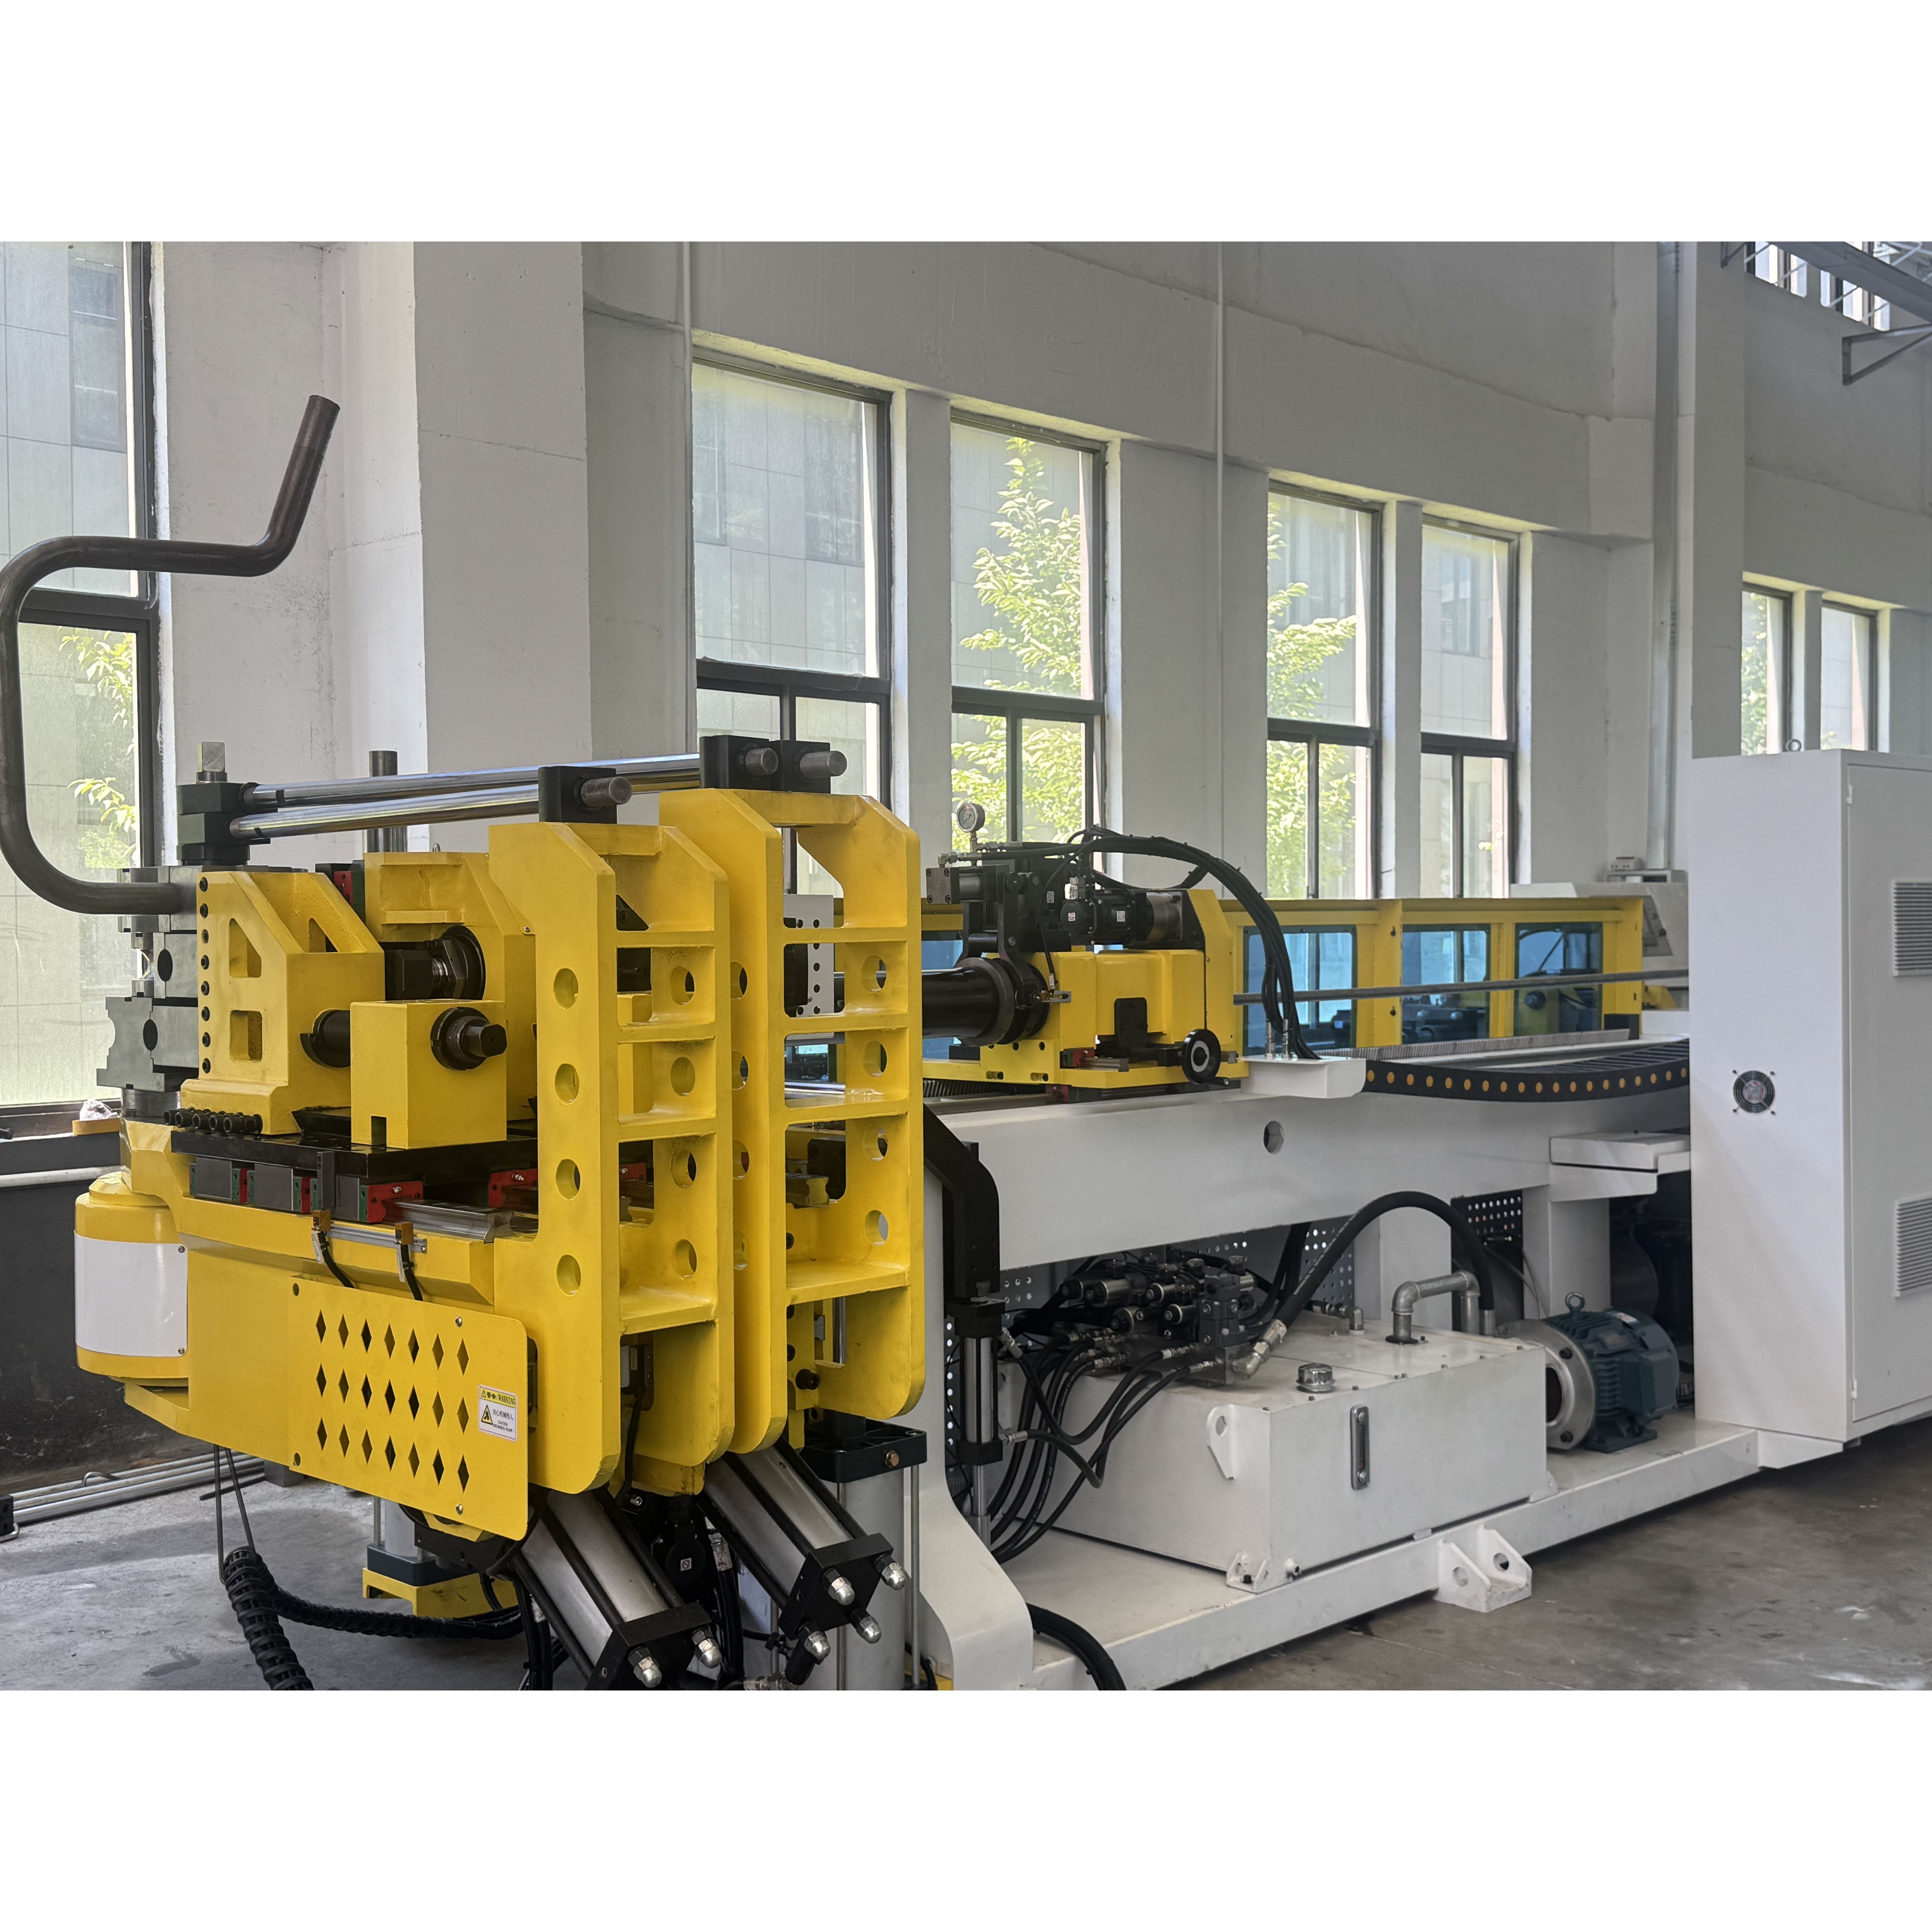
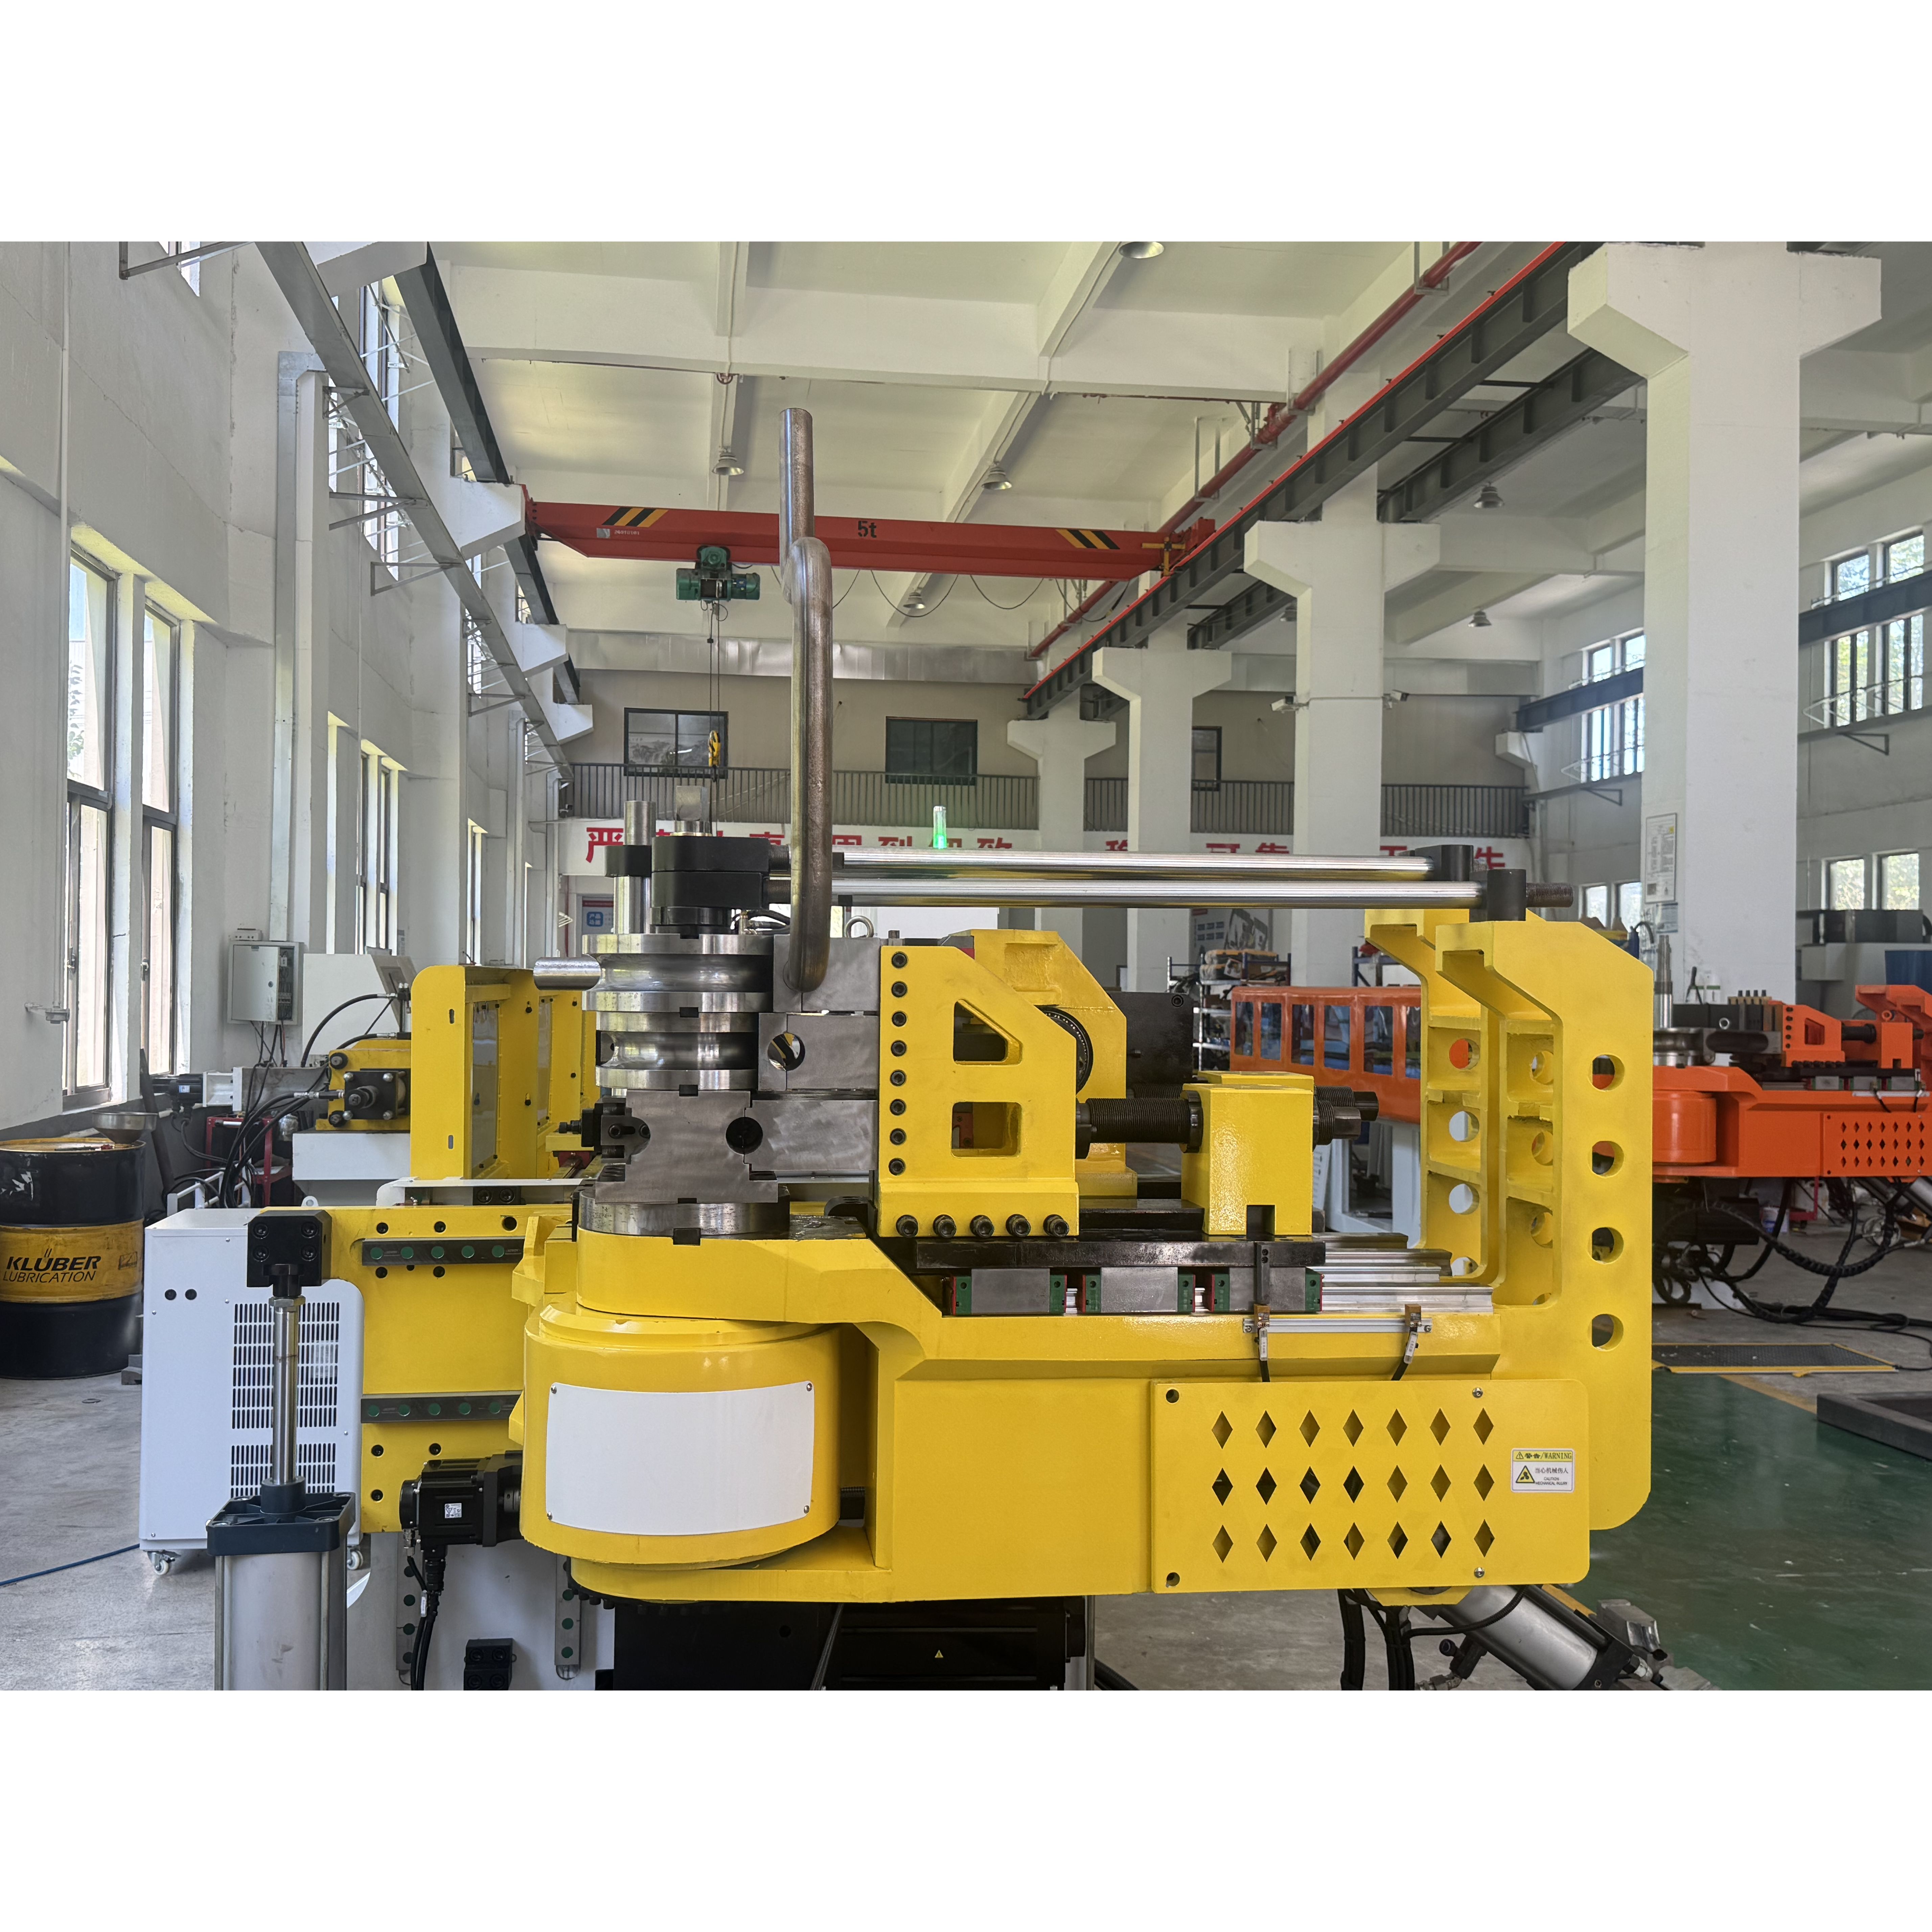
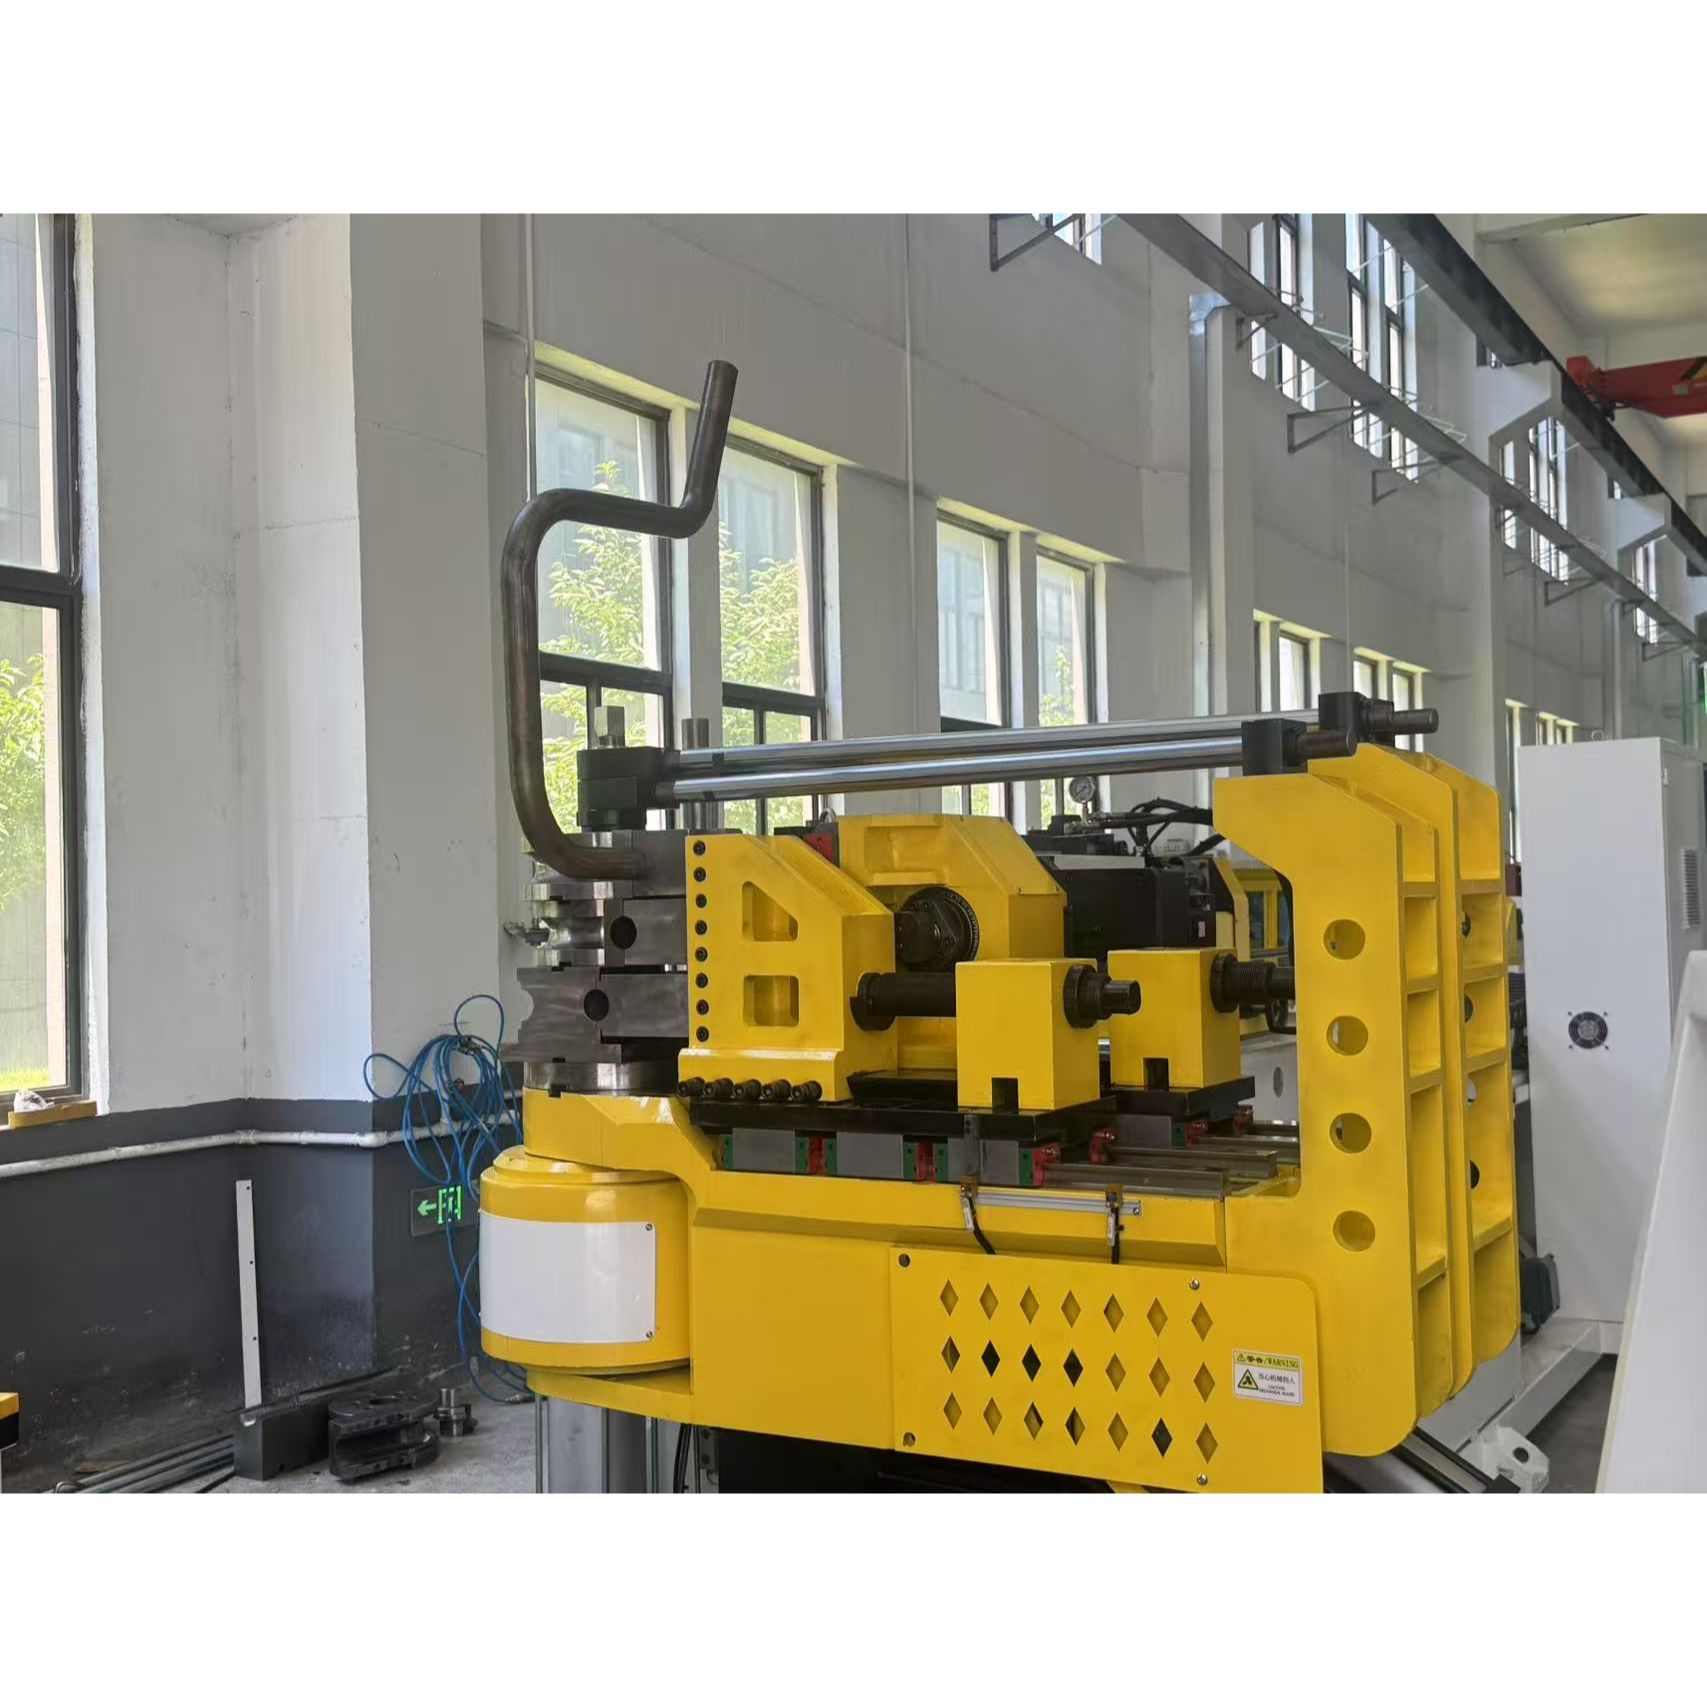
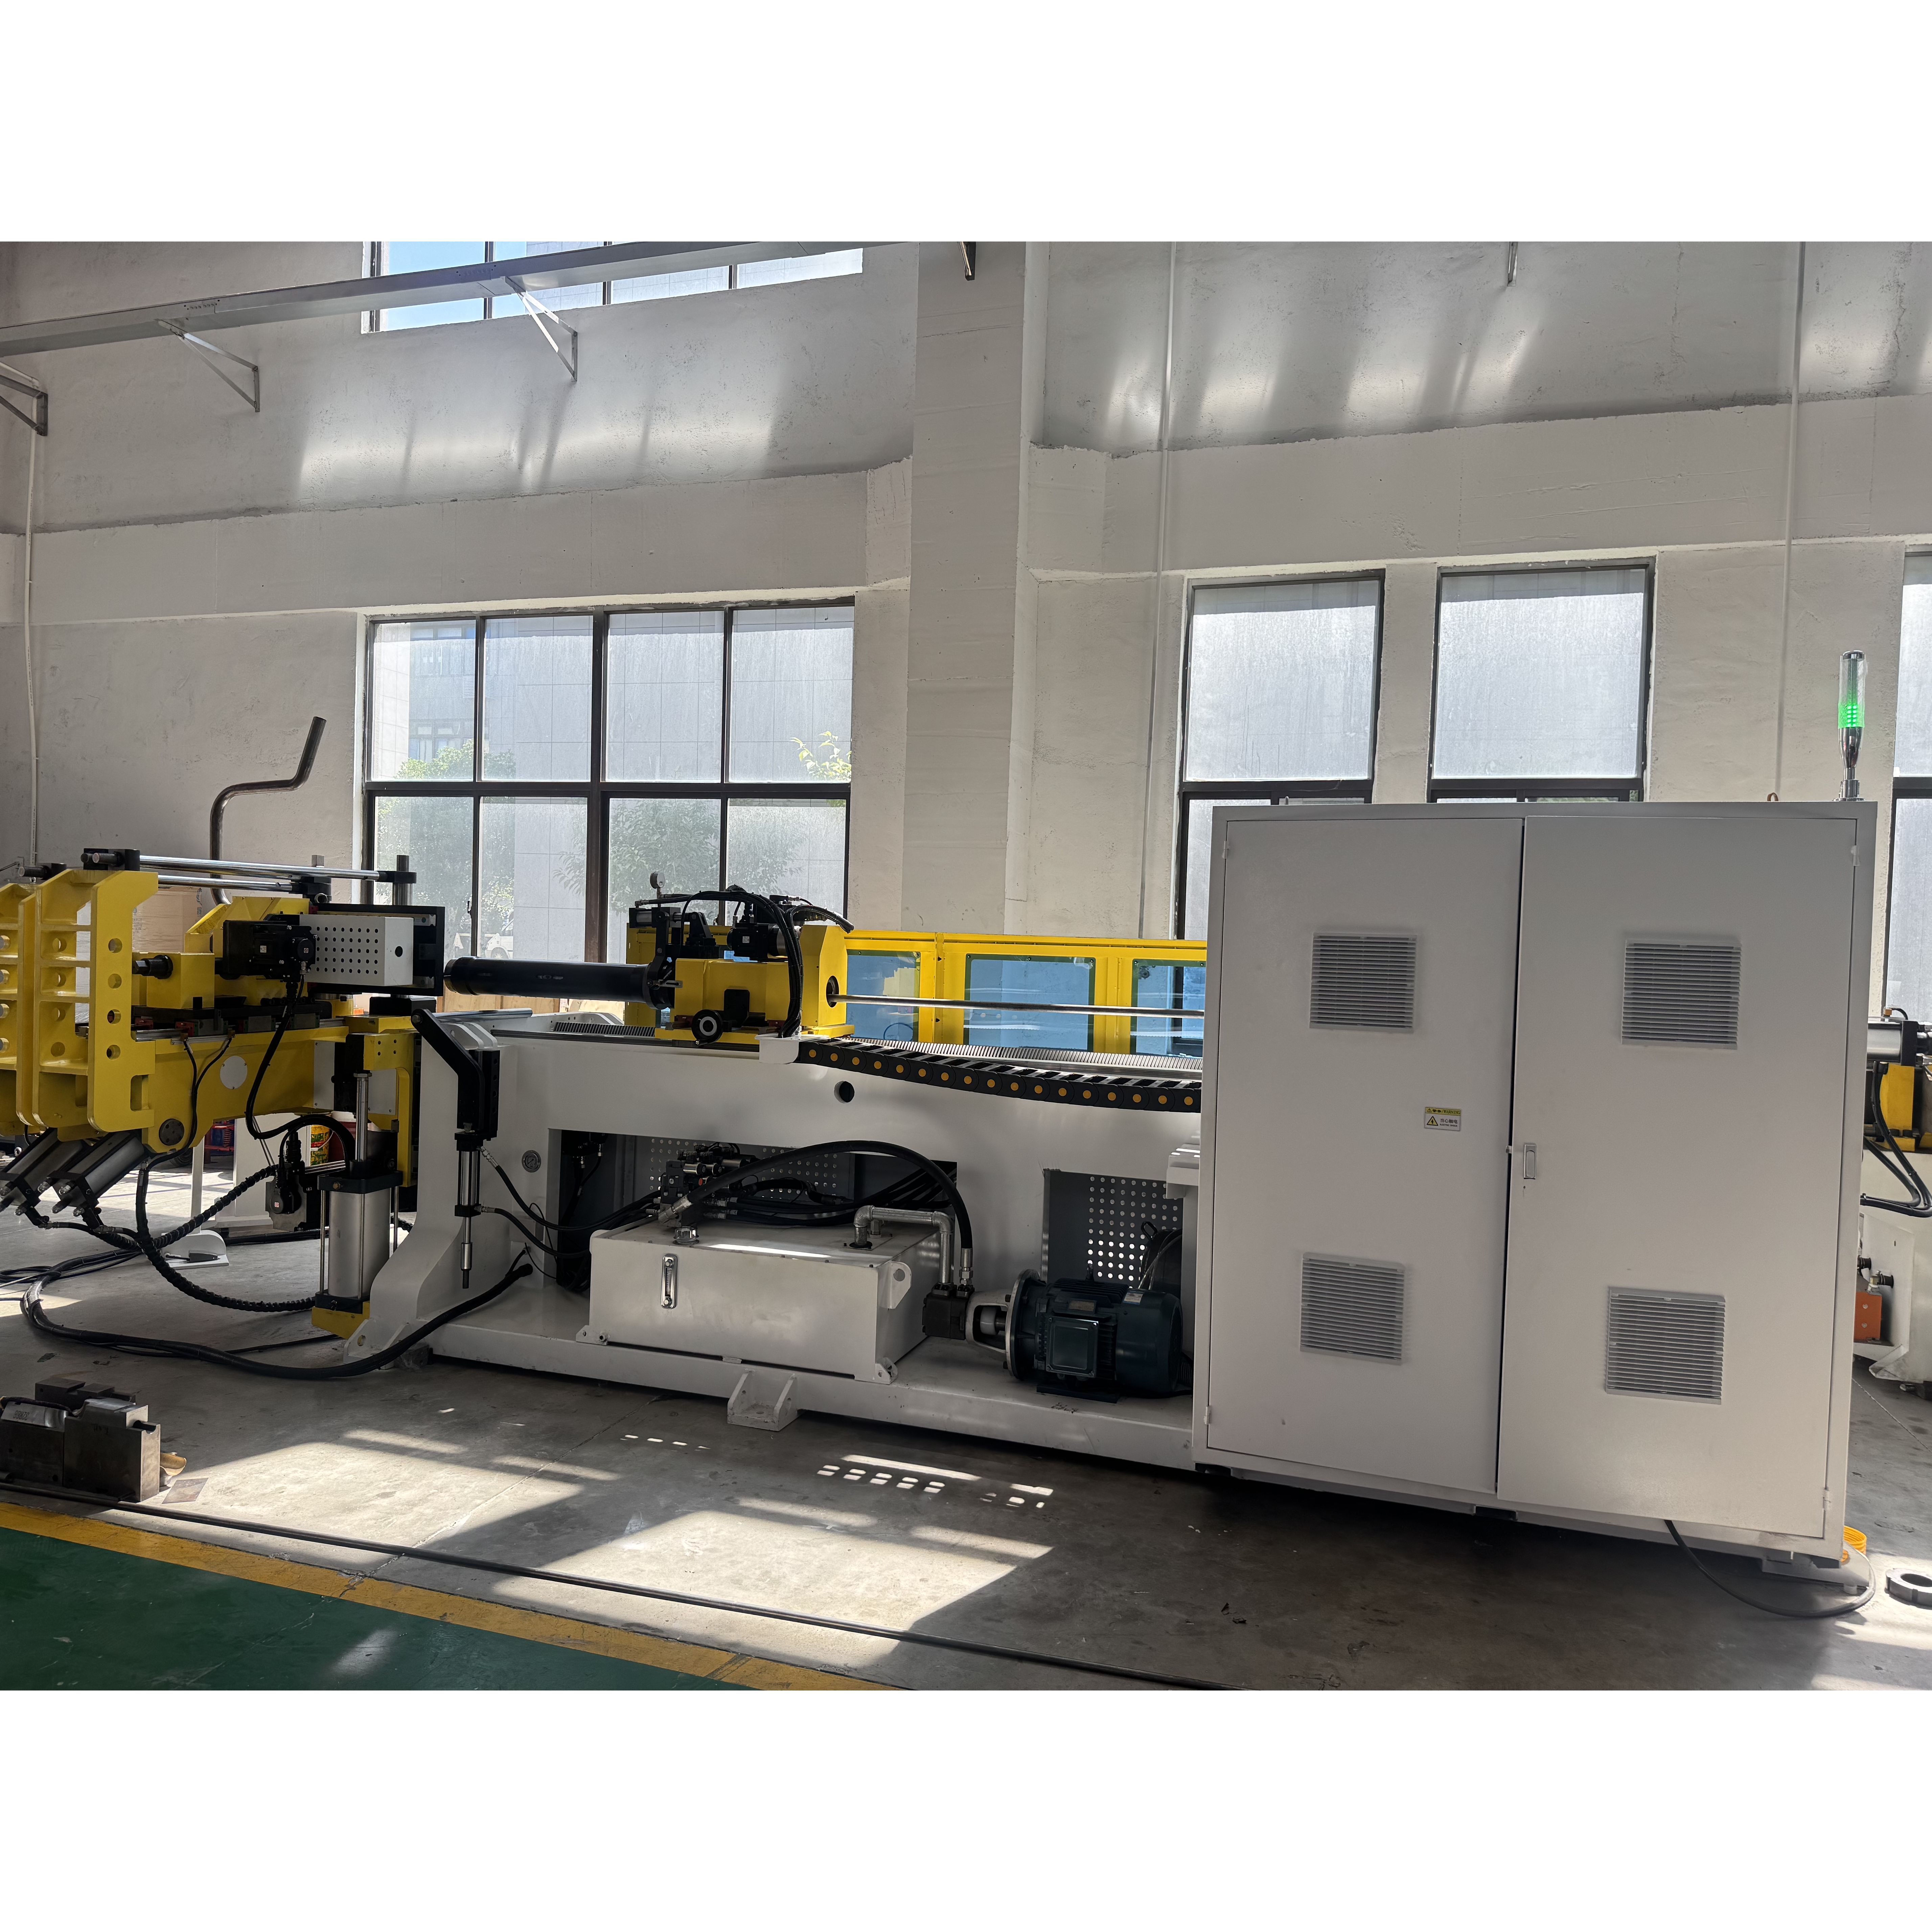
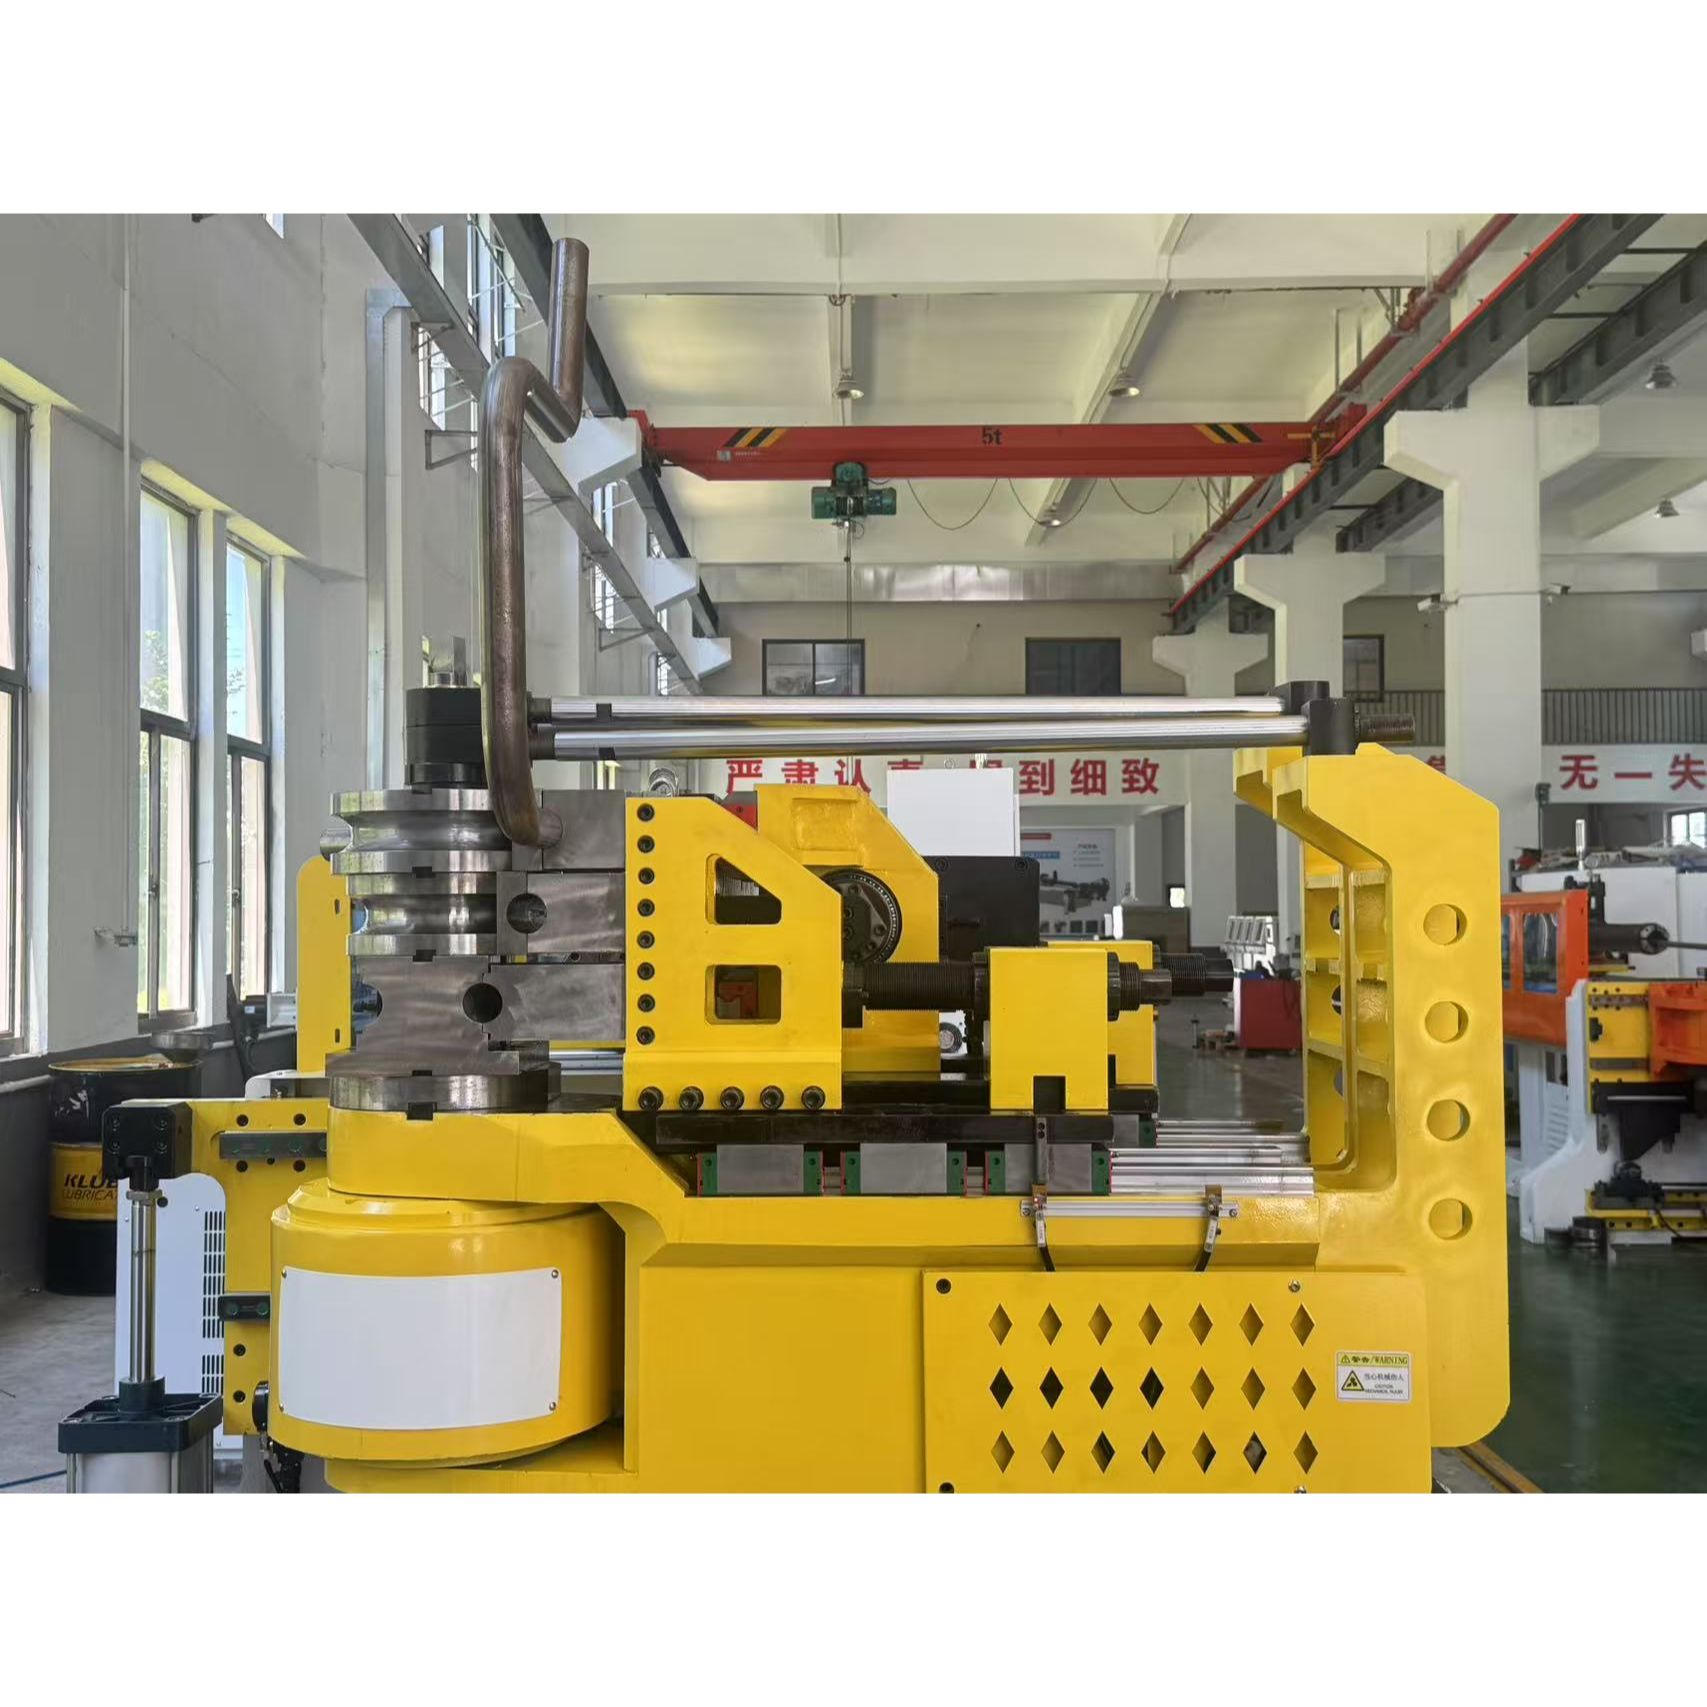
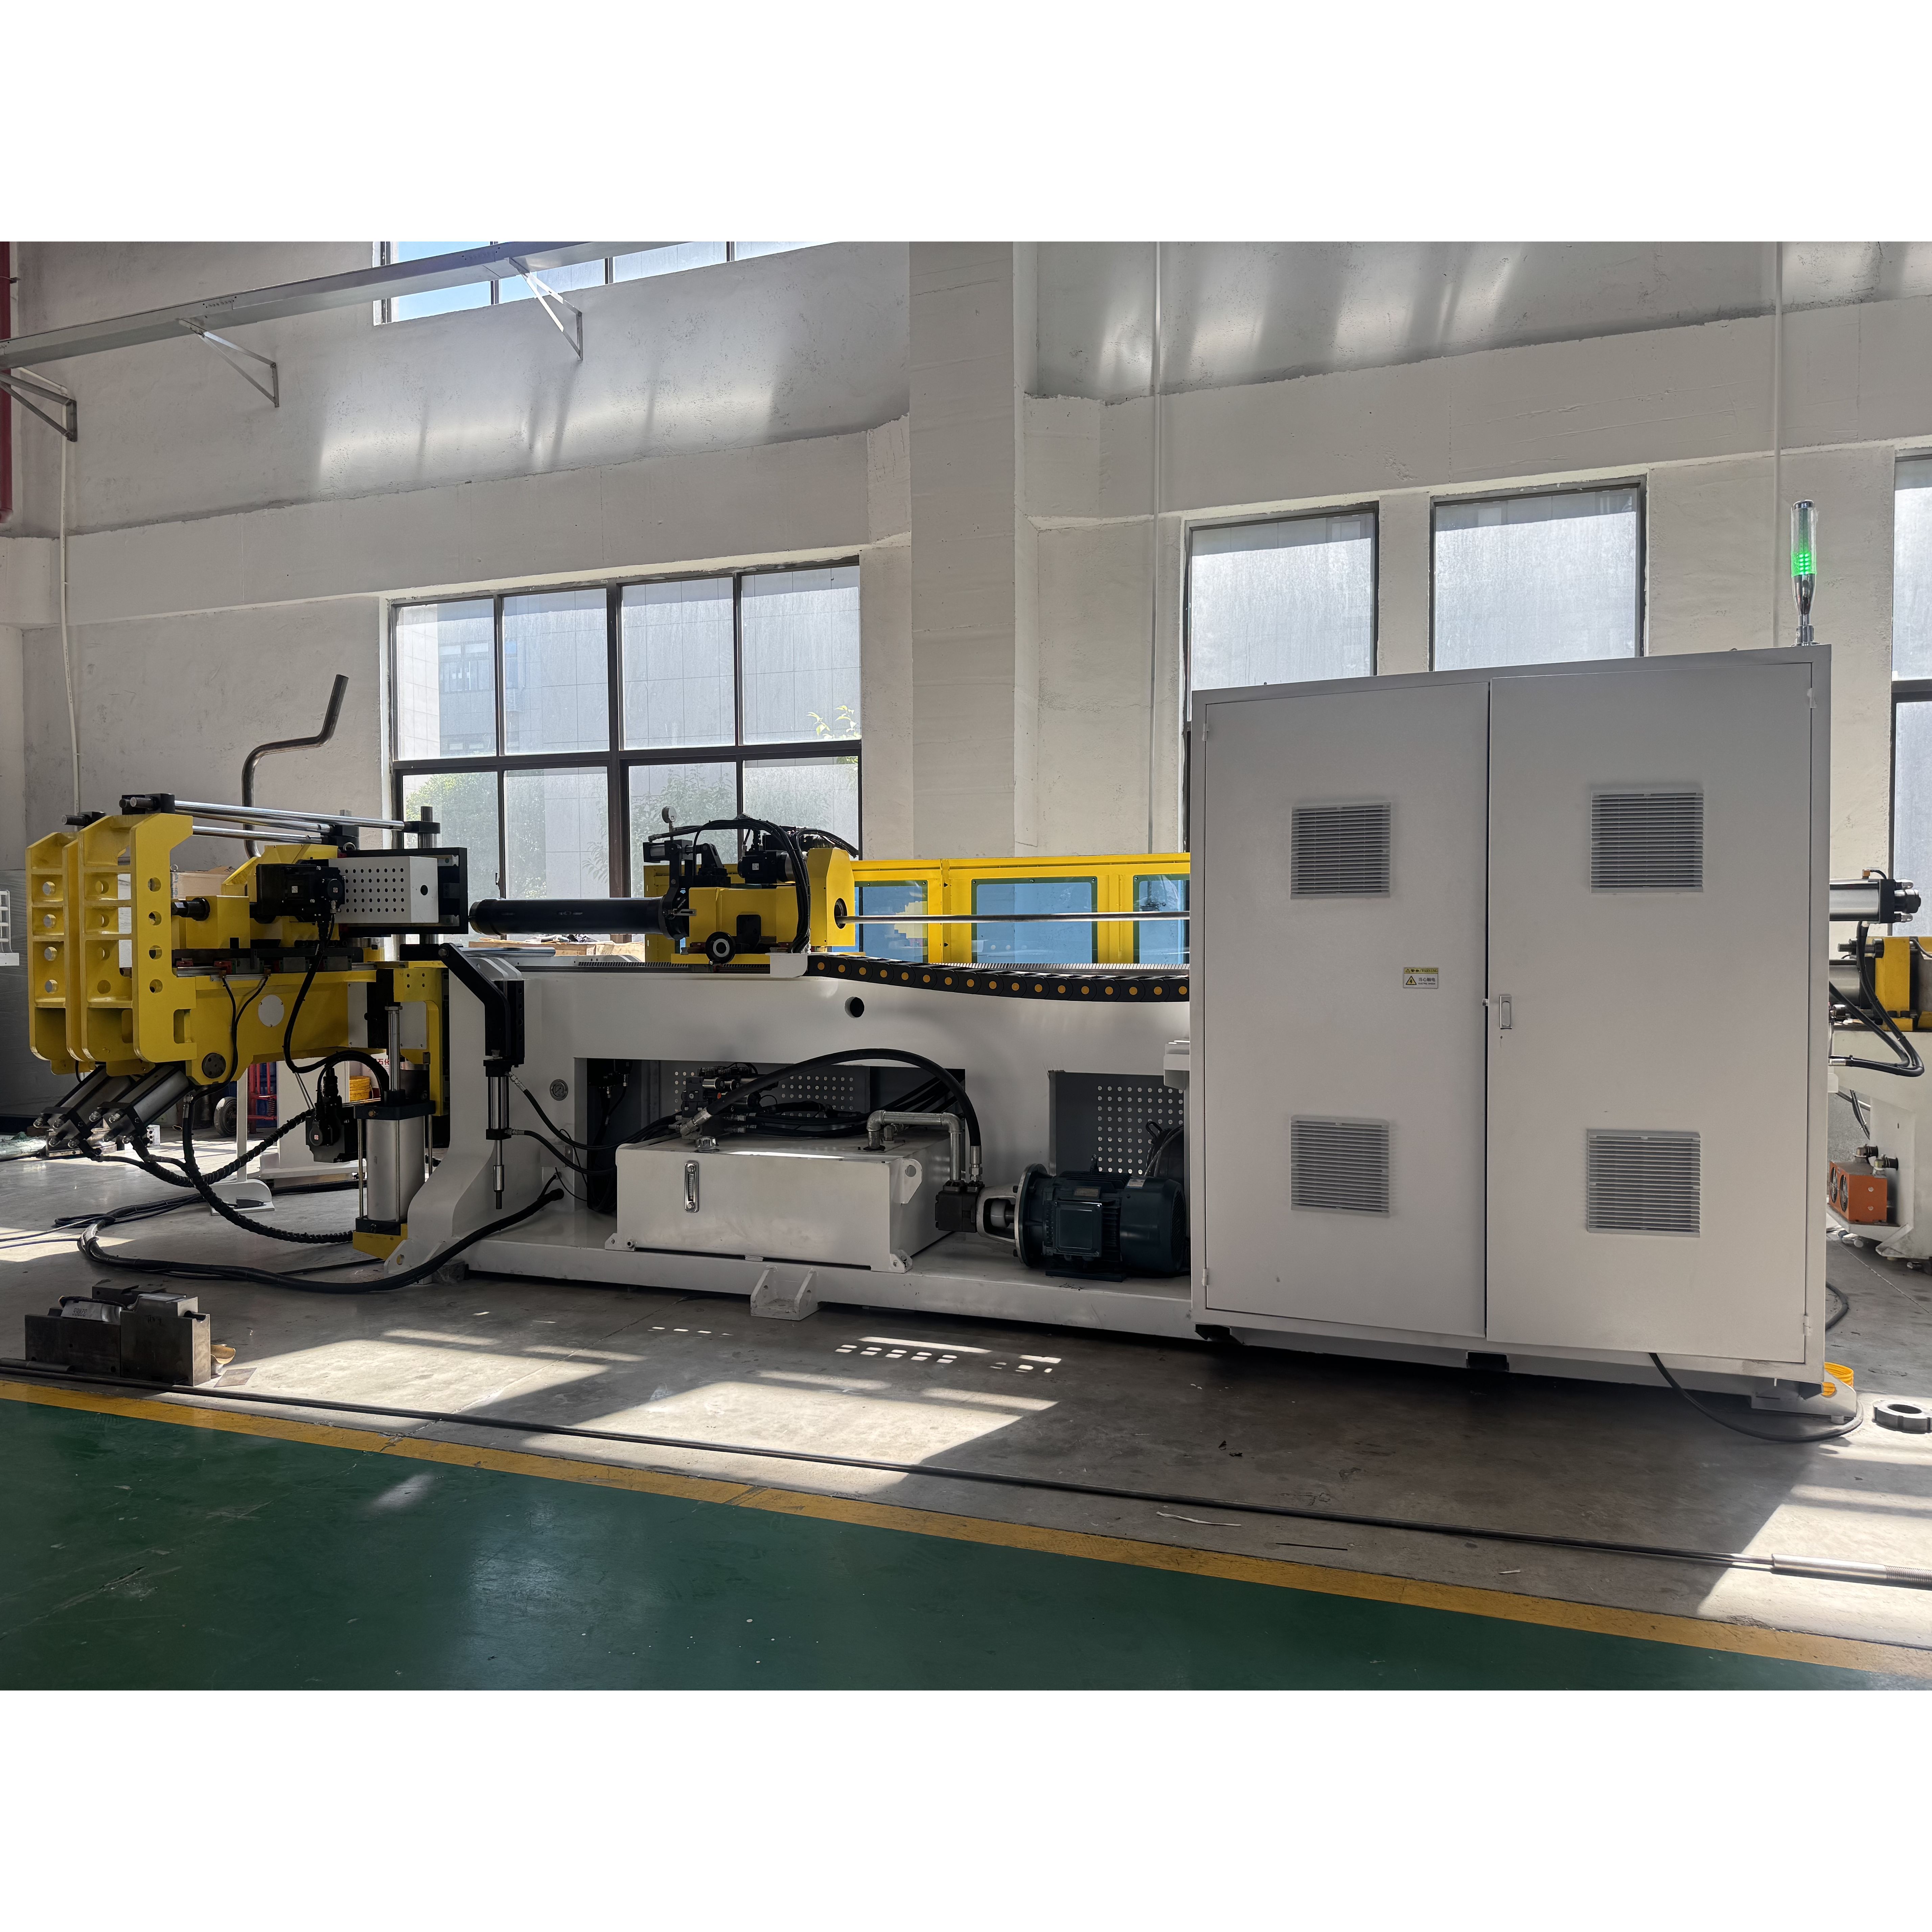
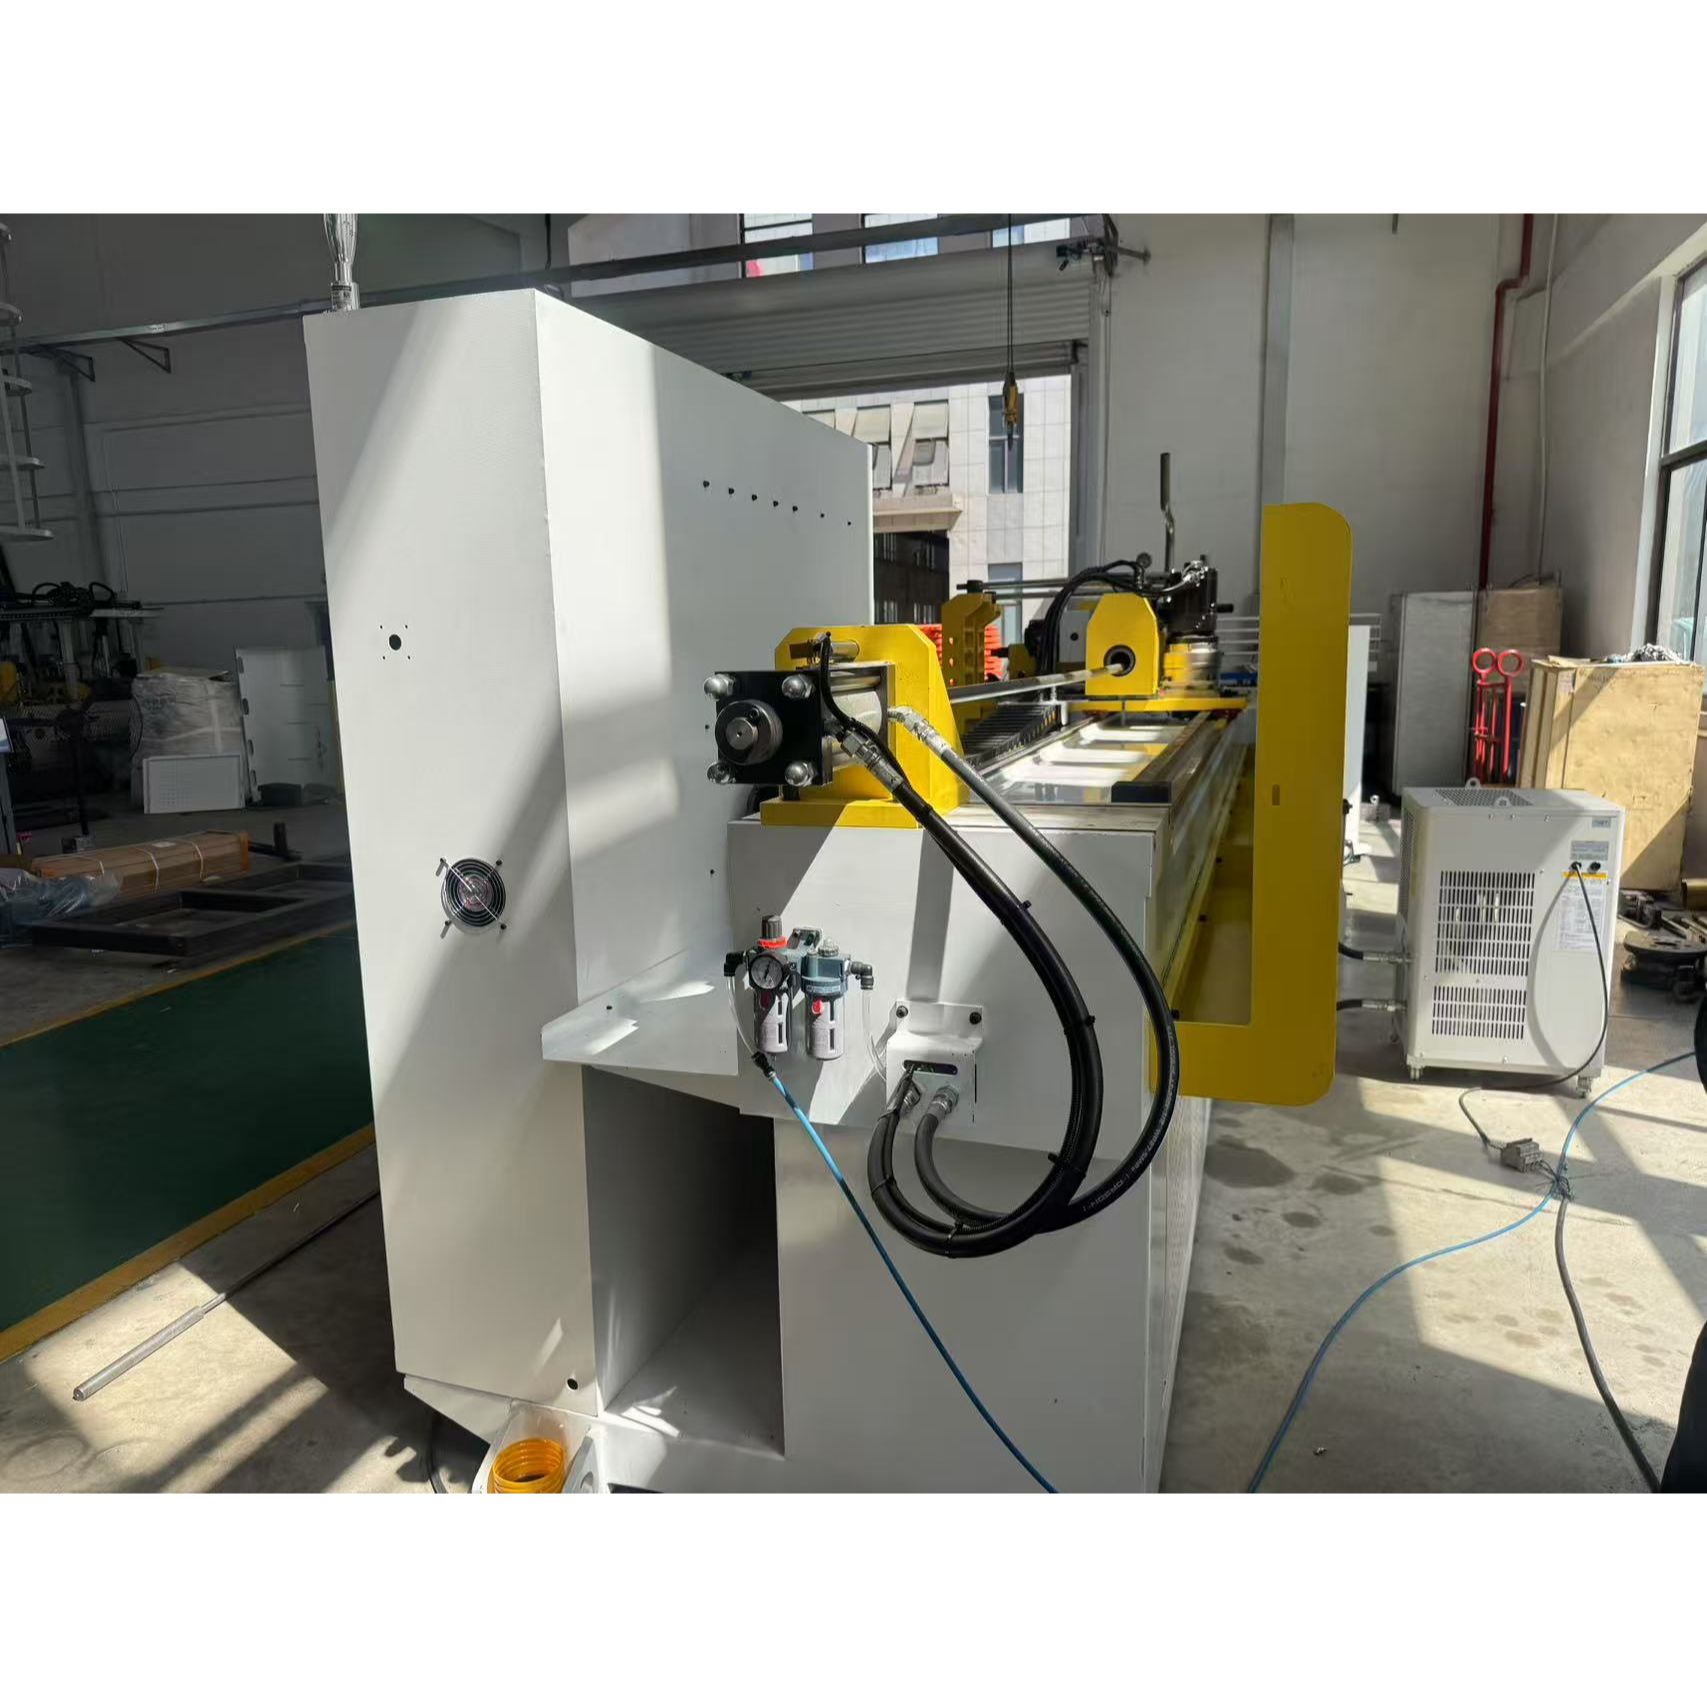
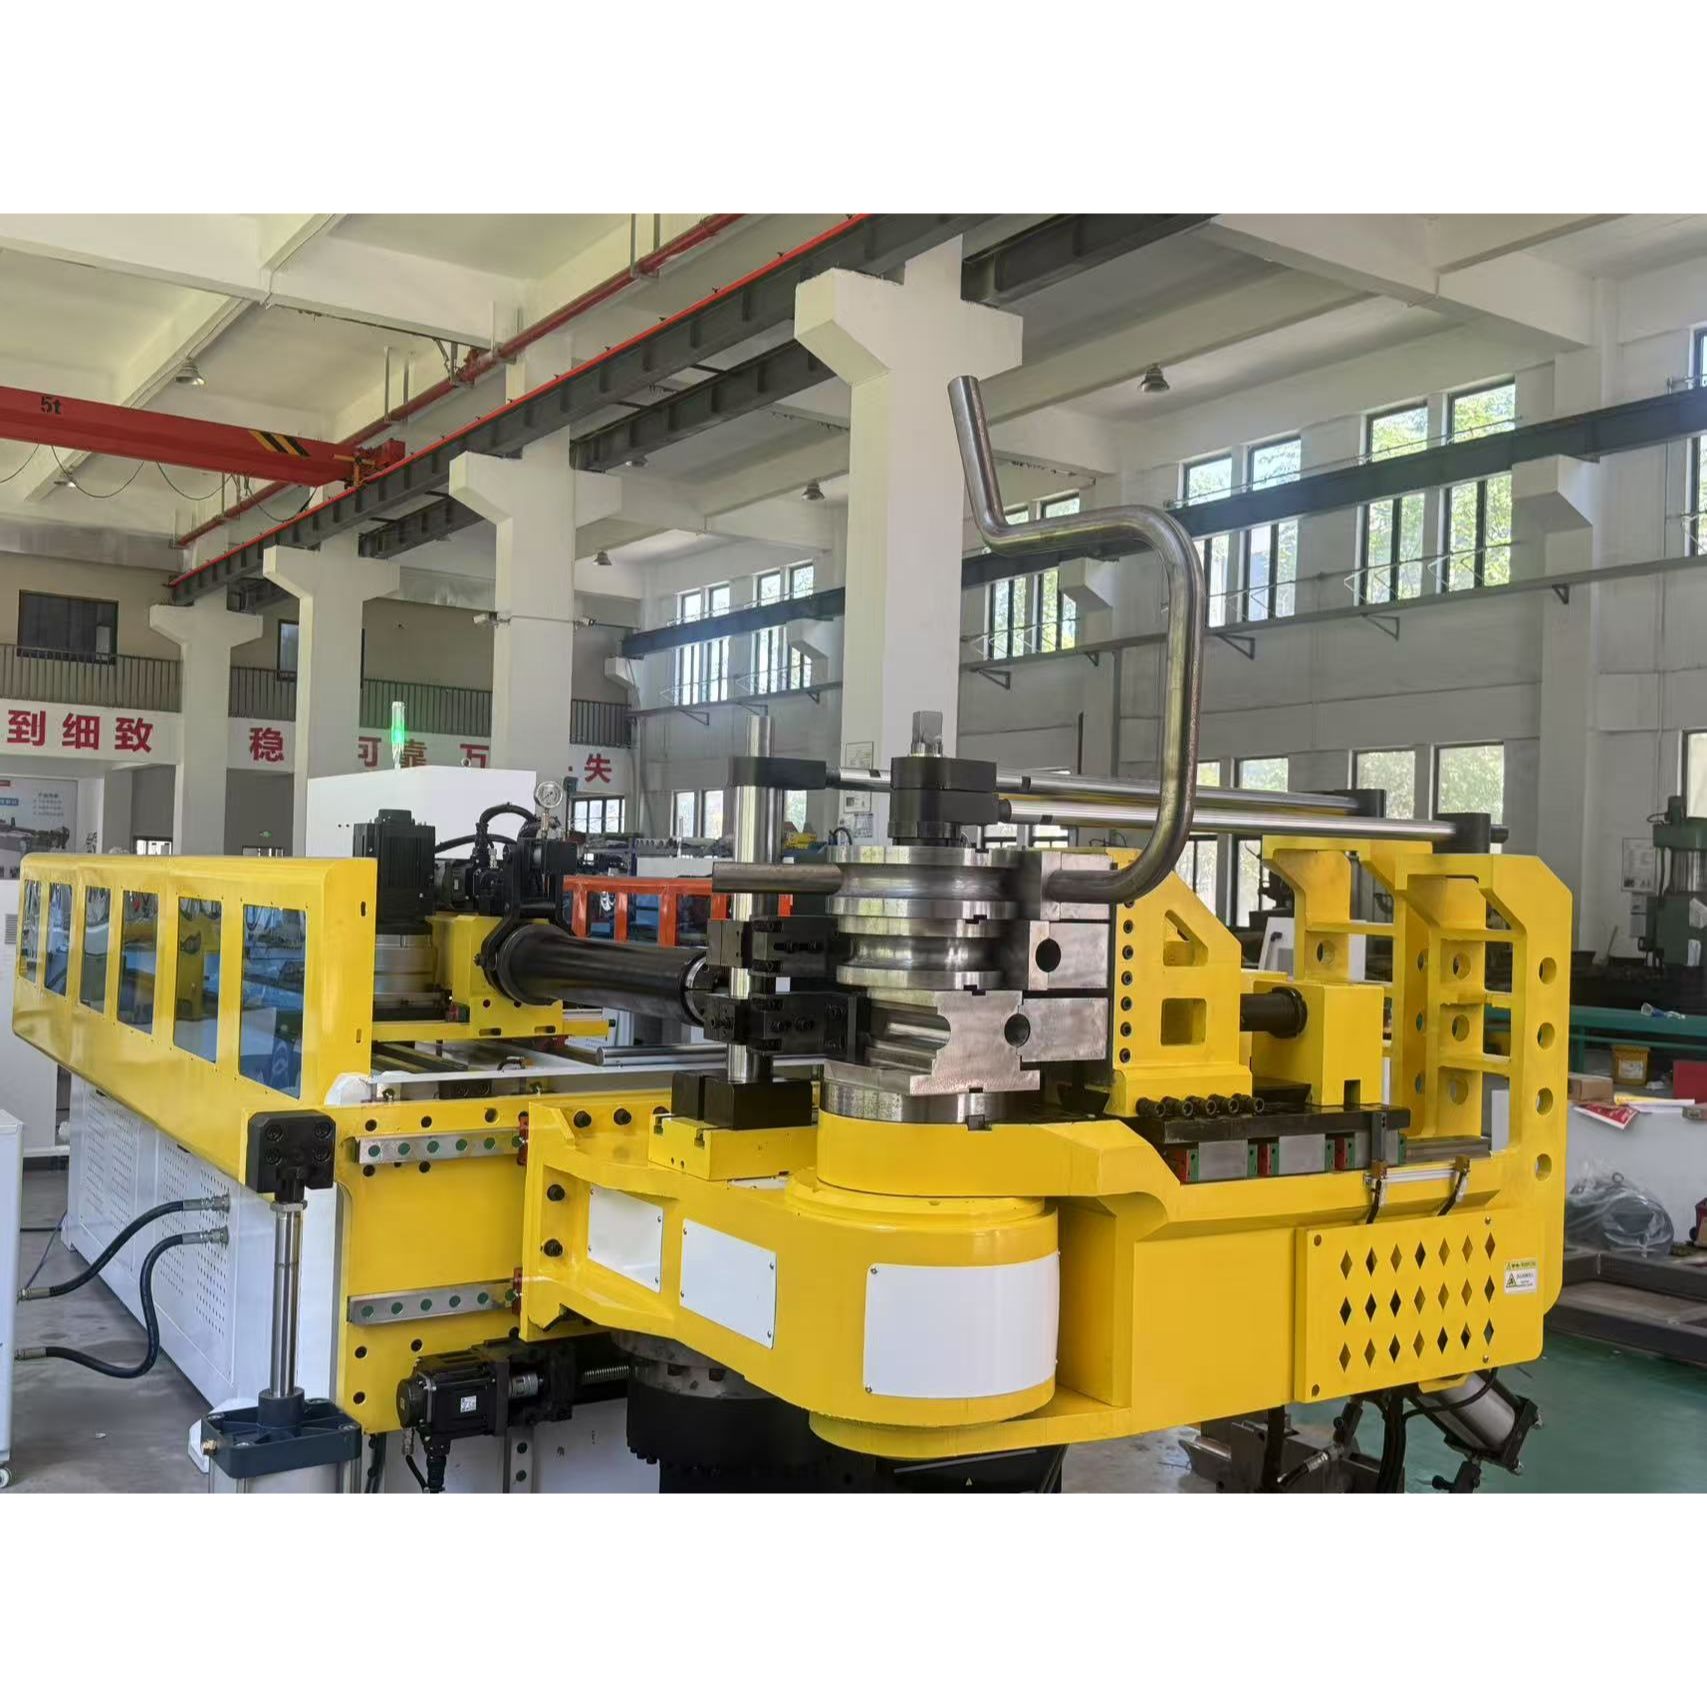
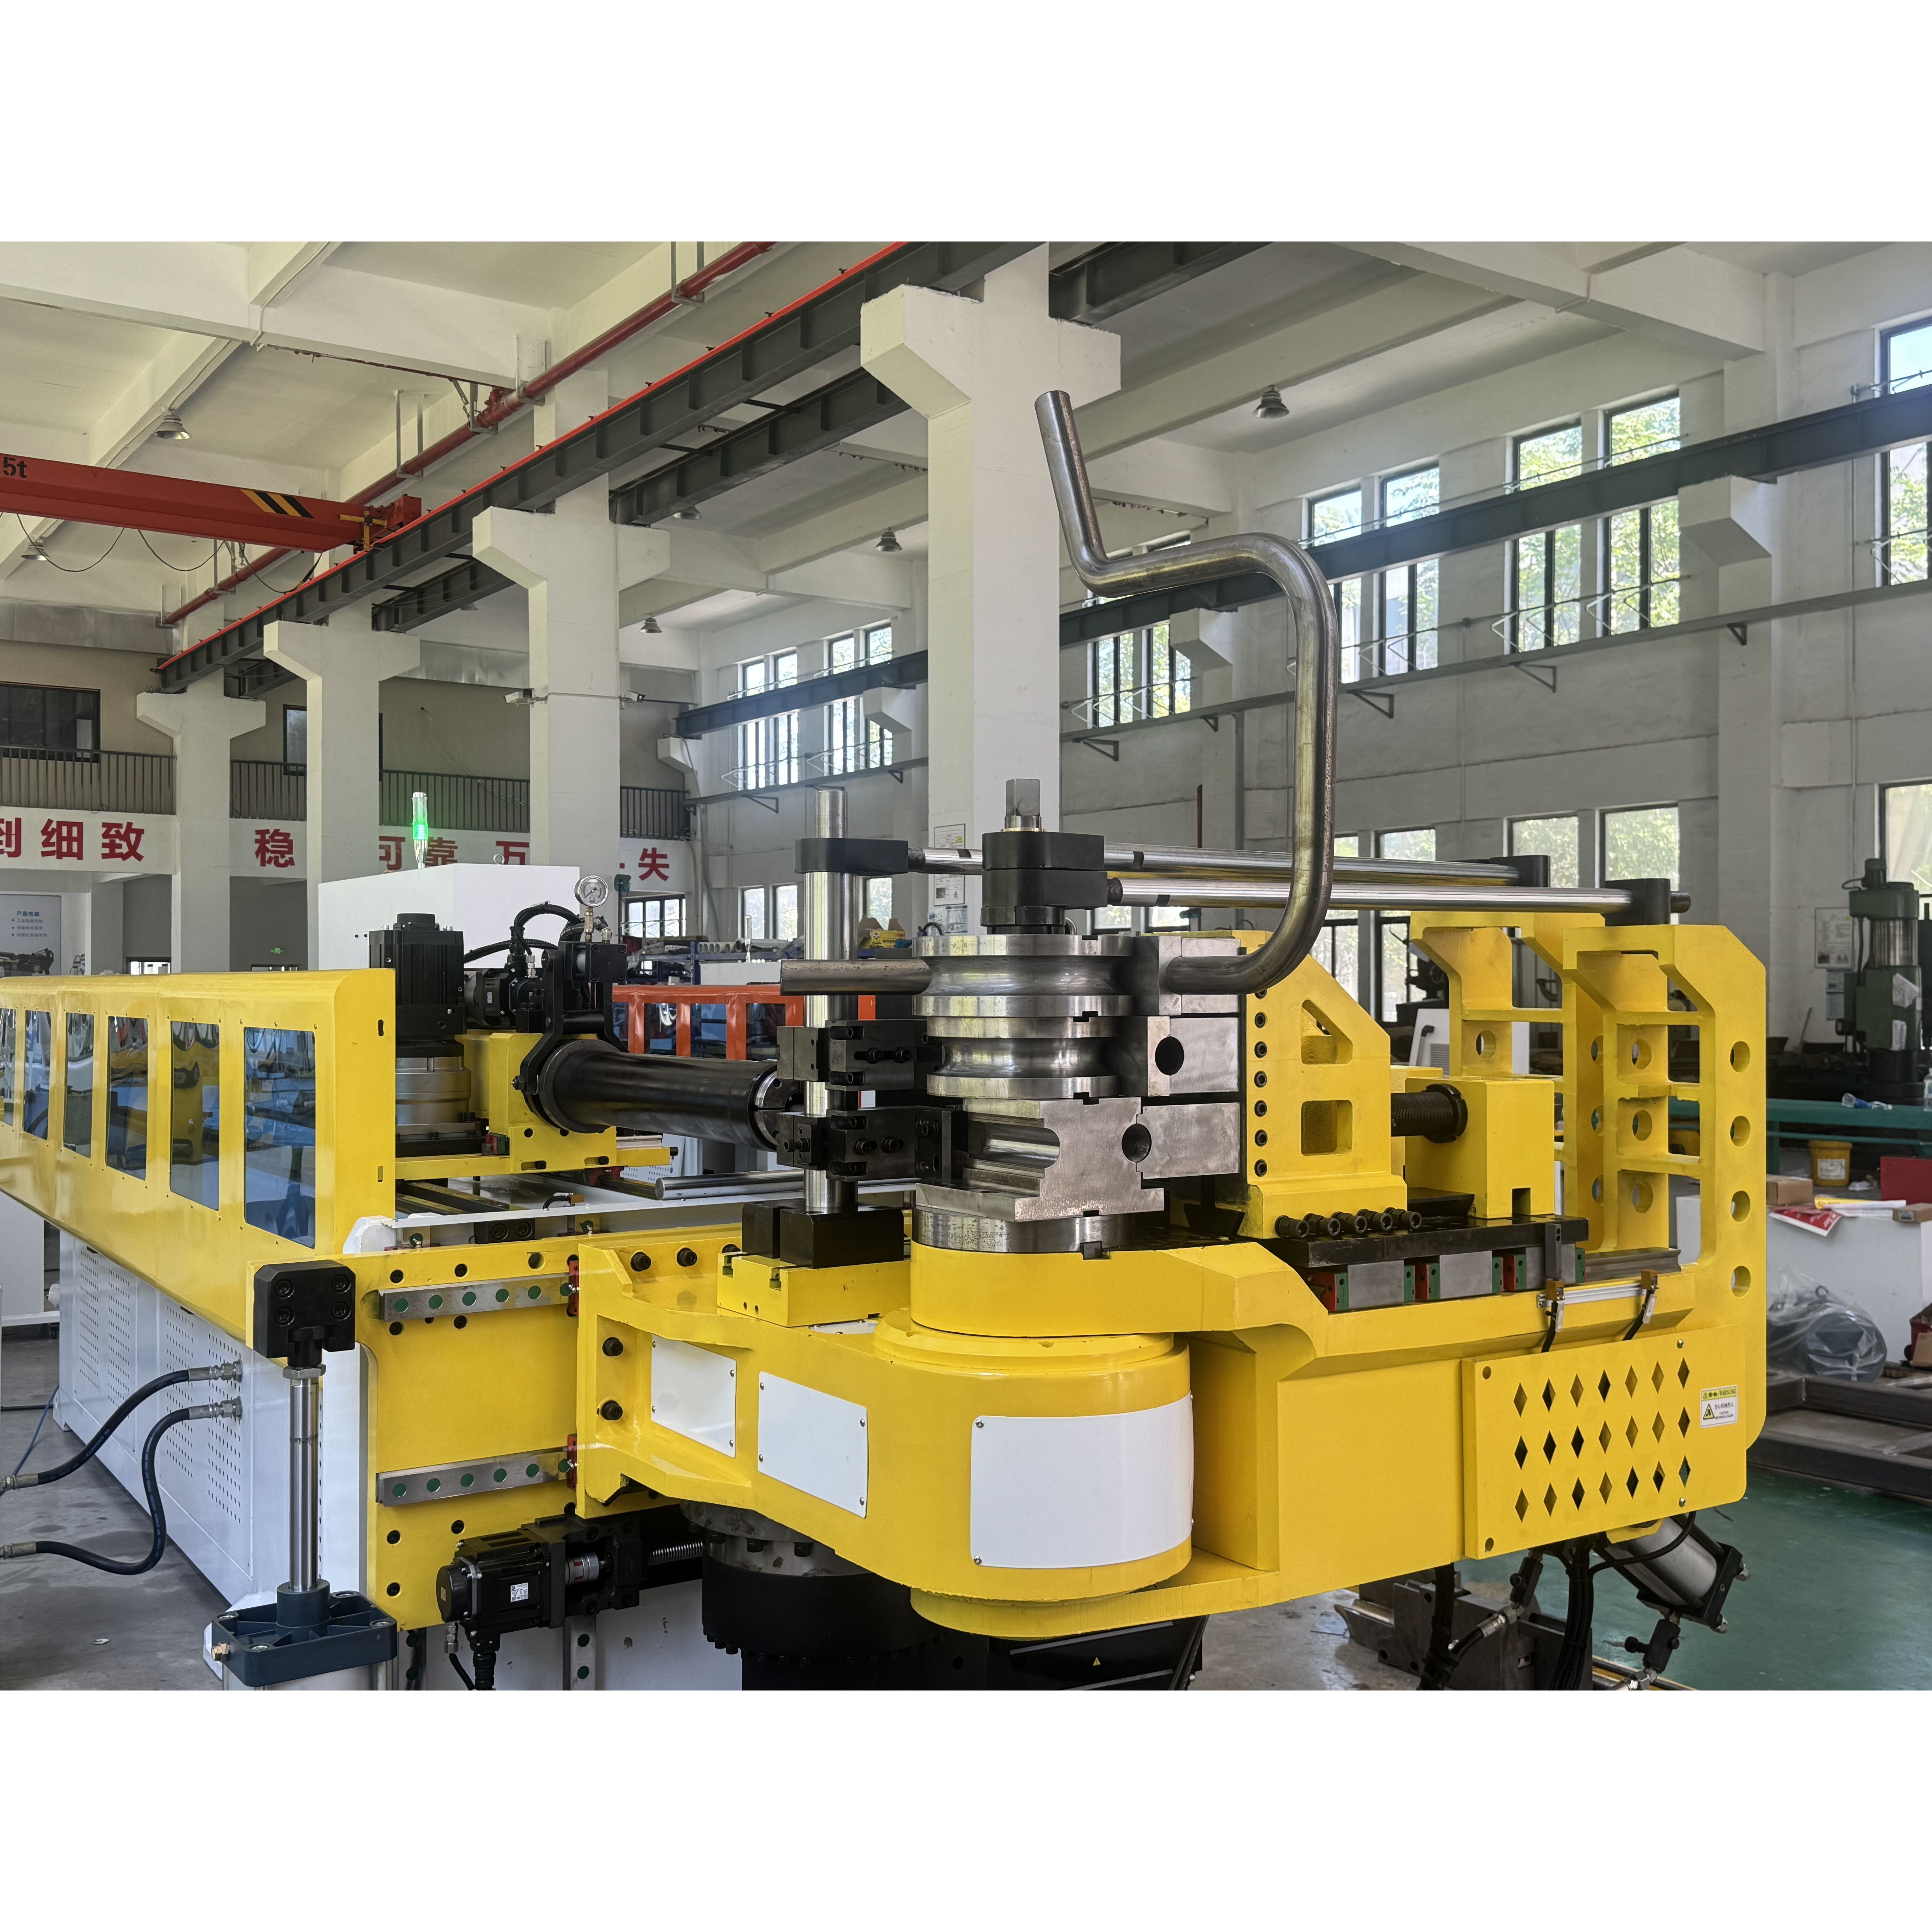
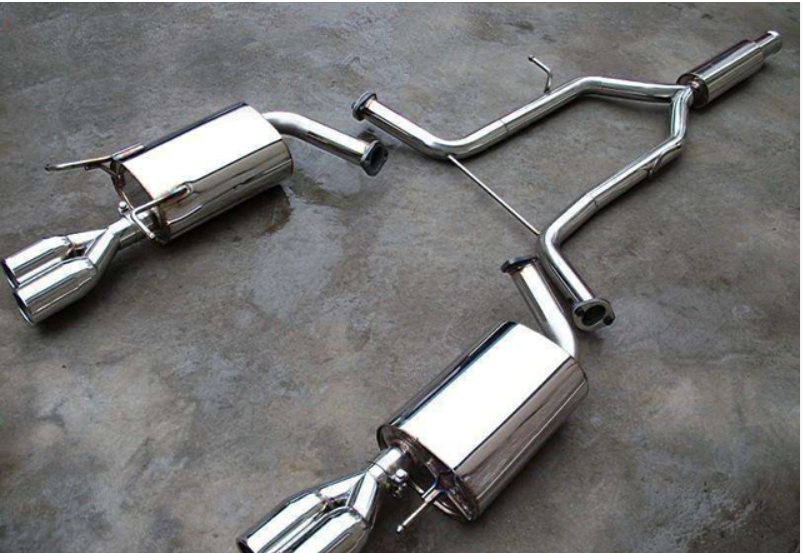
Верстат розроблено для обробки сталевих труб з максимальним діаметром Φ89 мм, що робить його придатним для вихлопних труб автомобілів, компонентів вихлопних систем та інших застосувань труб великого діаметра.
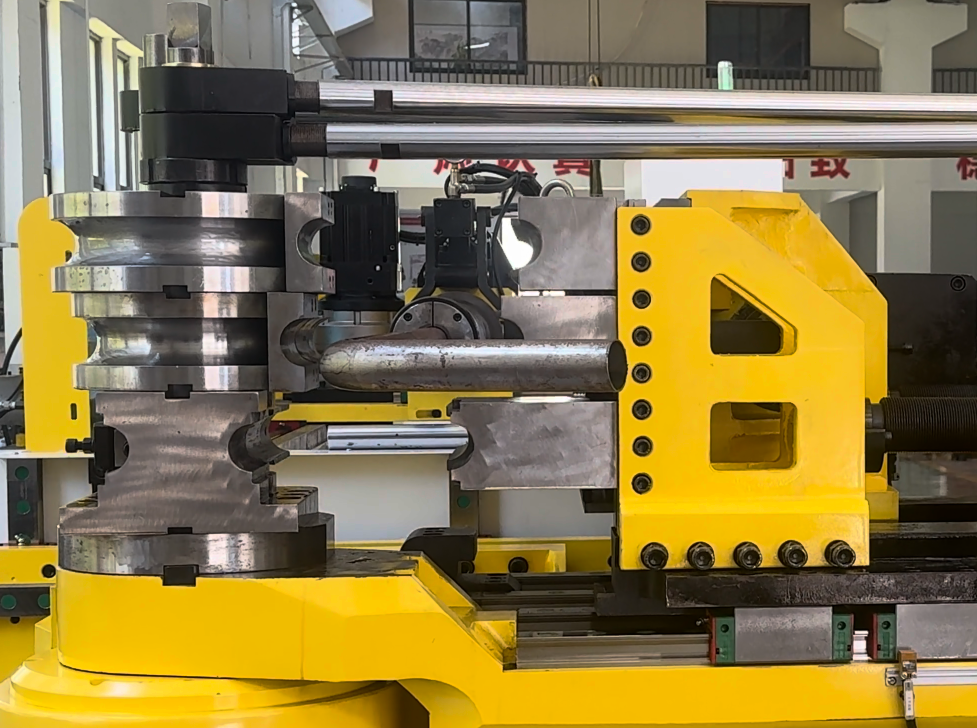
Верстат підходить для круглих вихлопних труб і прямокутних труб, підтримуючи різні профілі труб, що використовуються у вихлопних системах автомобілів.
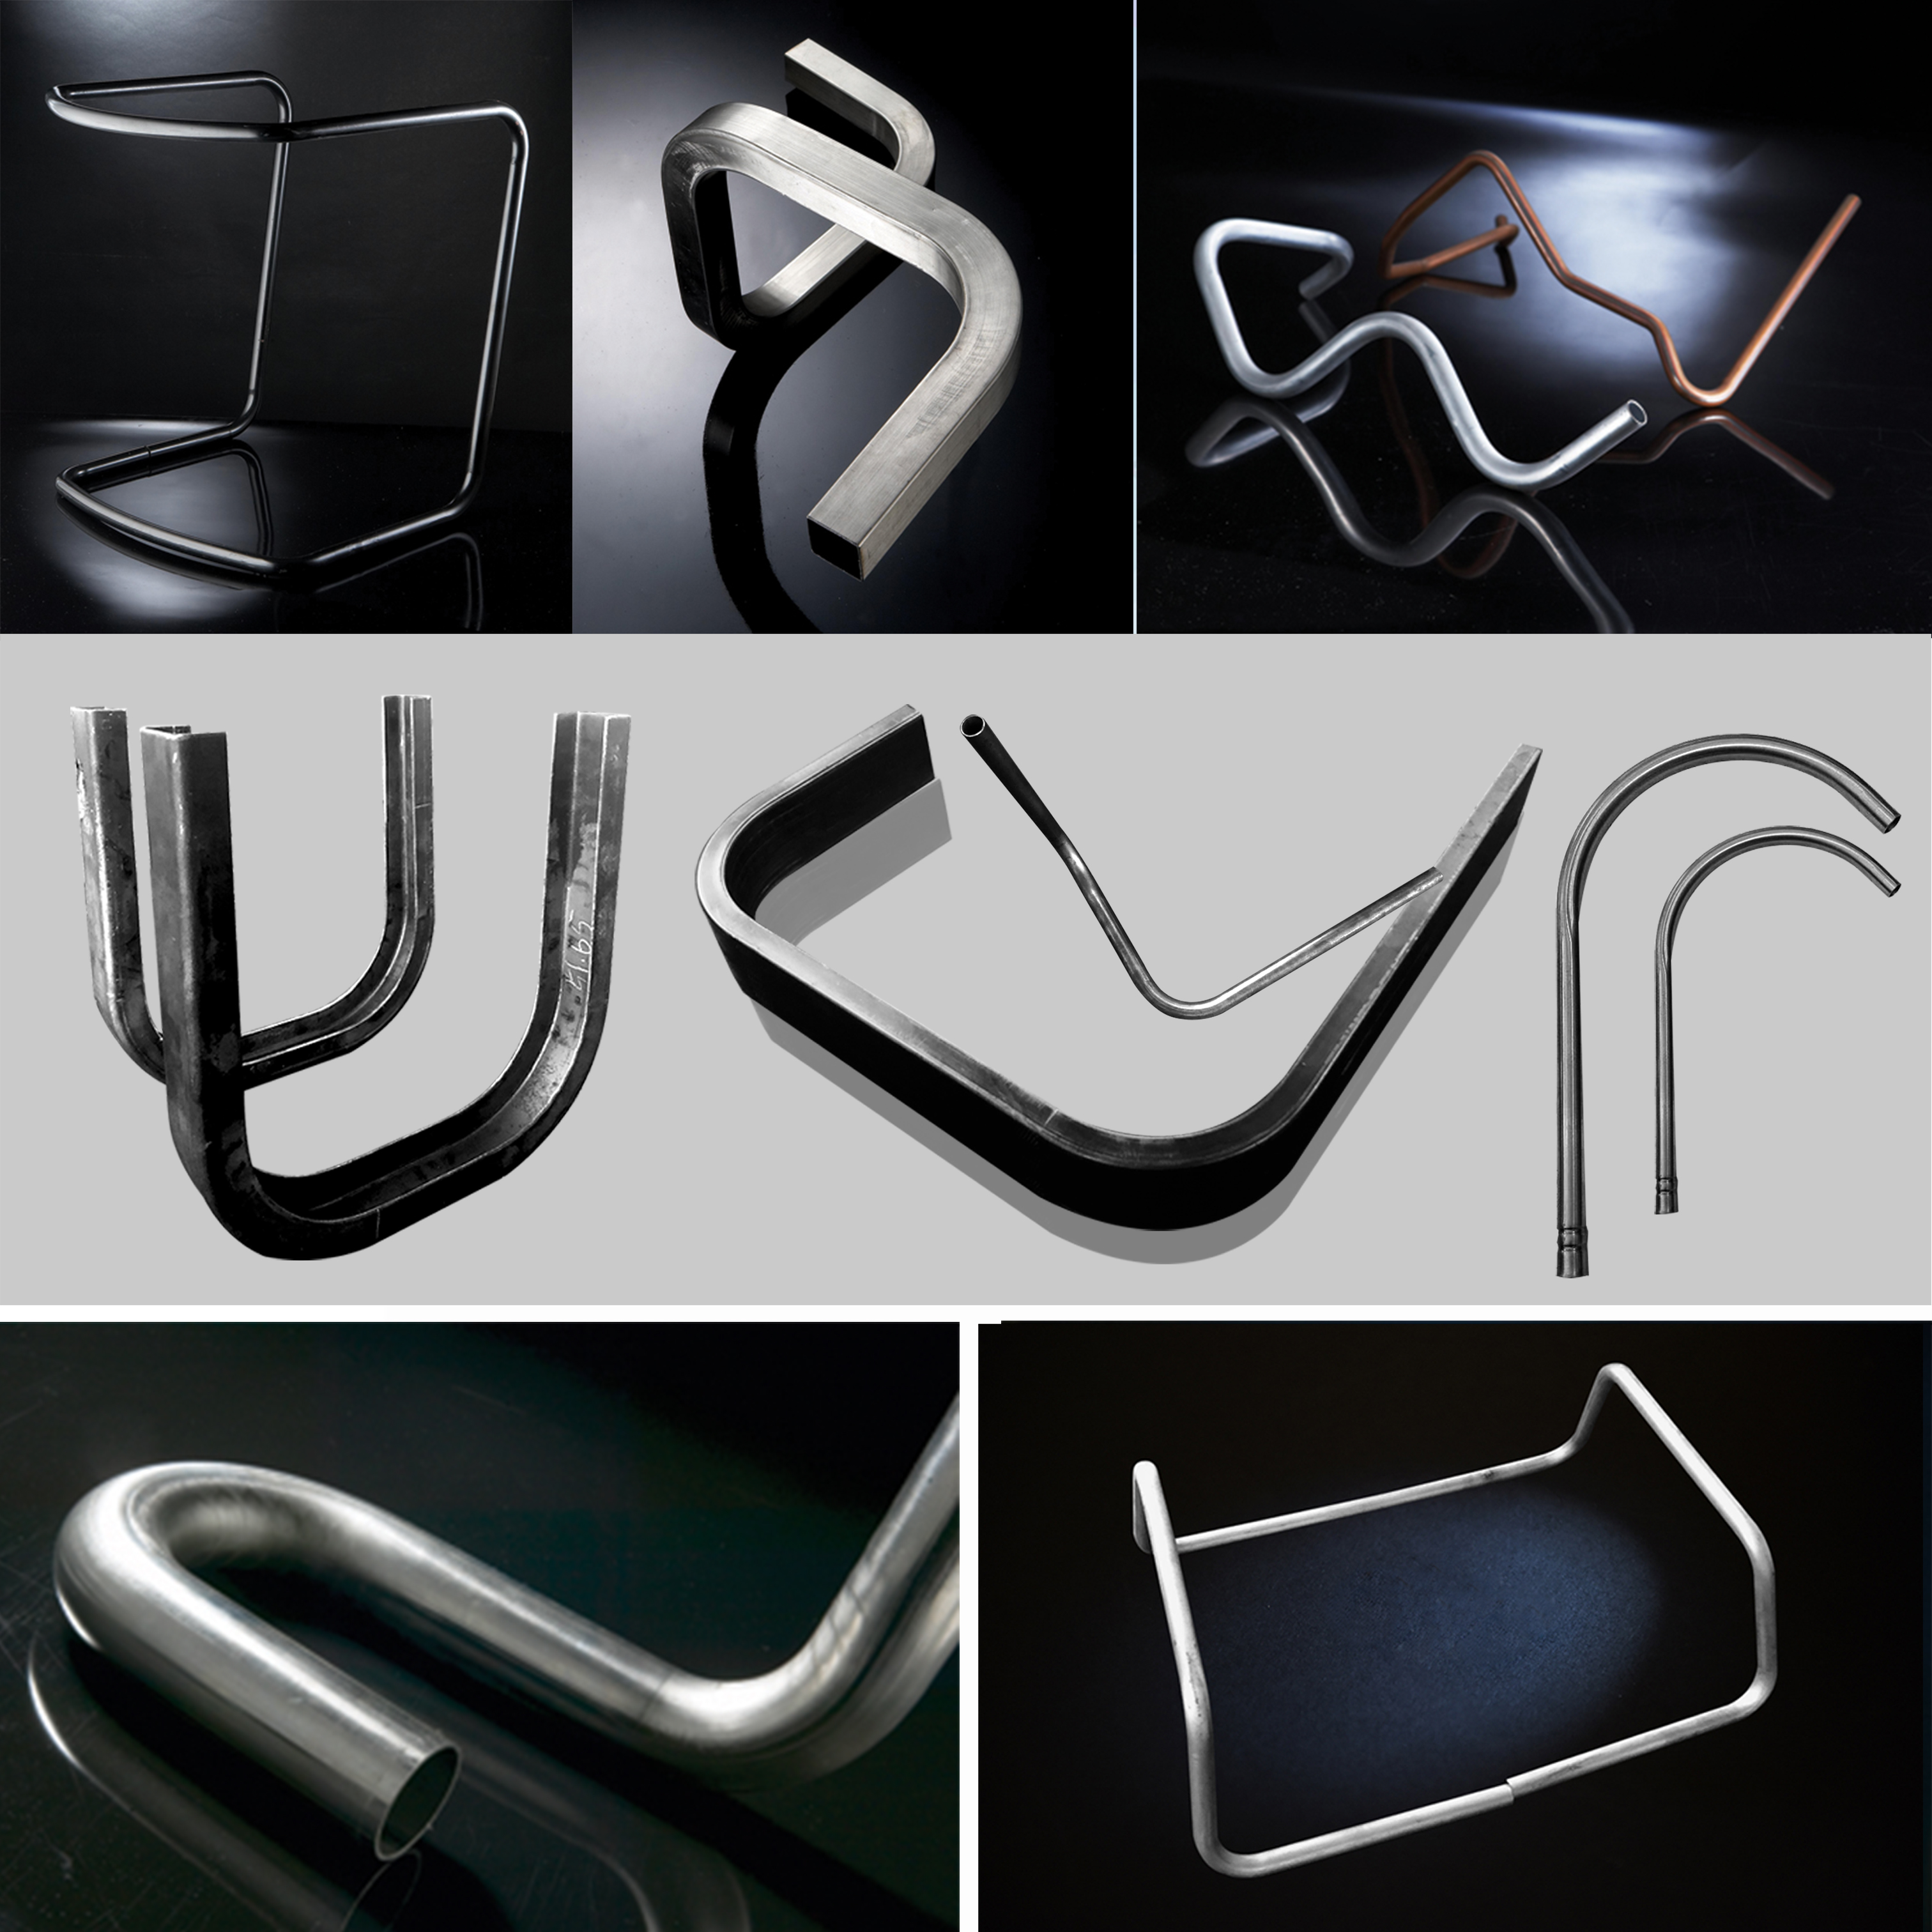
Робота подачі, обертання, згинання та налаштування інструменту координуються для виготовлення вихлопних труб з багатокутними й тривимірними формами, що зменшує необхідність повторного затискання й ручного налаштування.
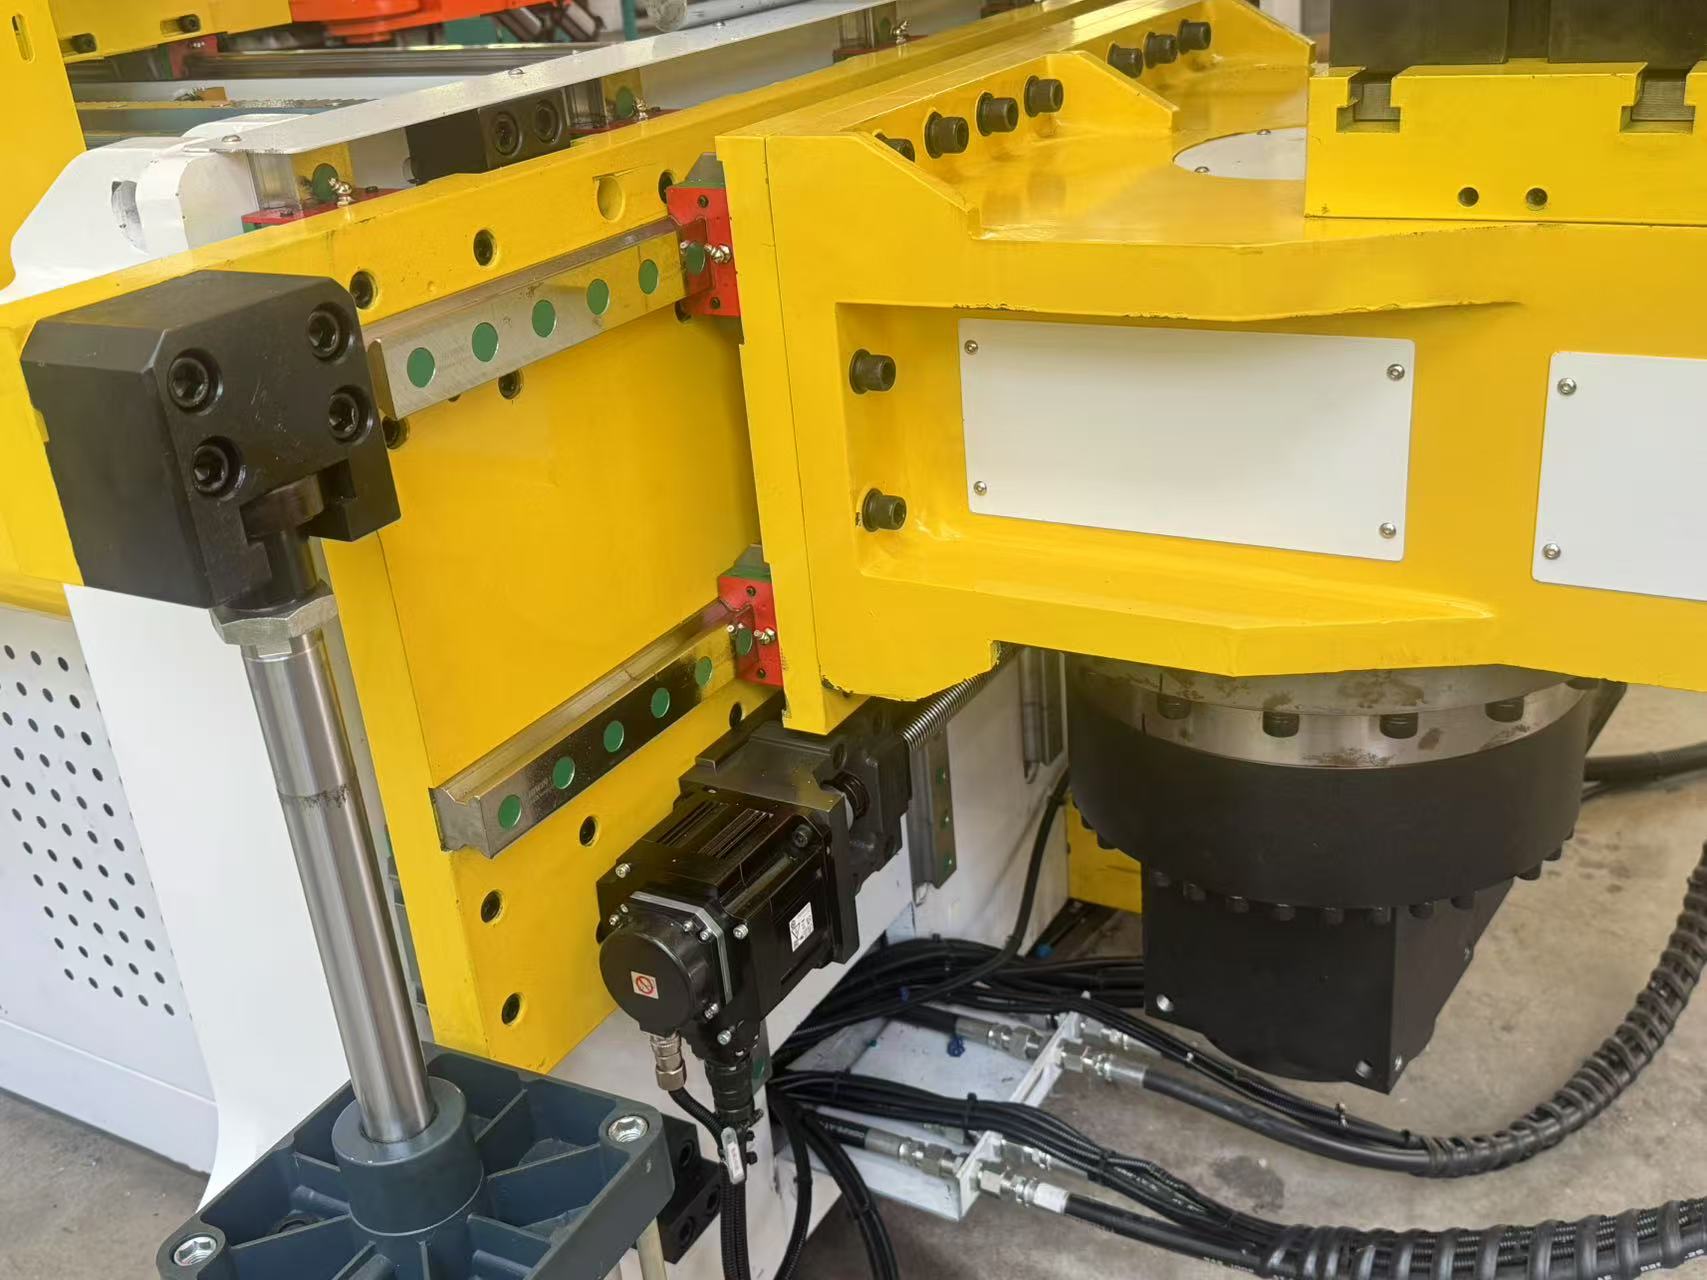
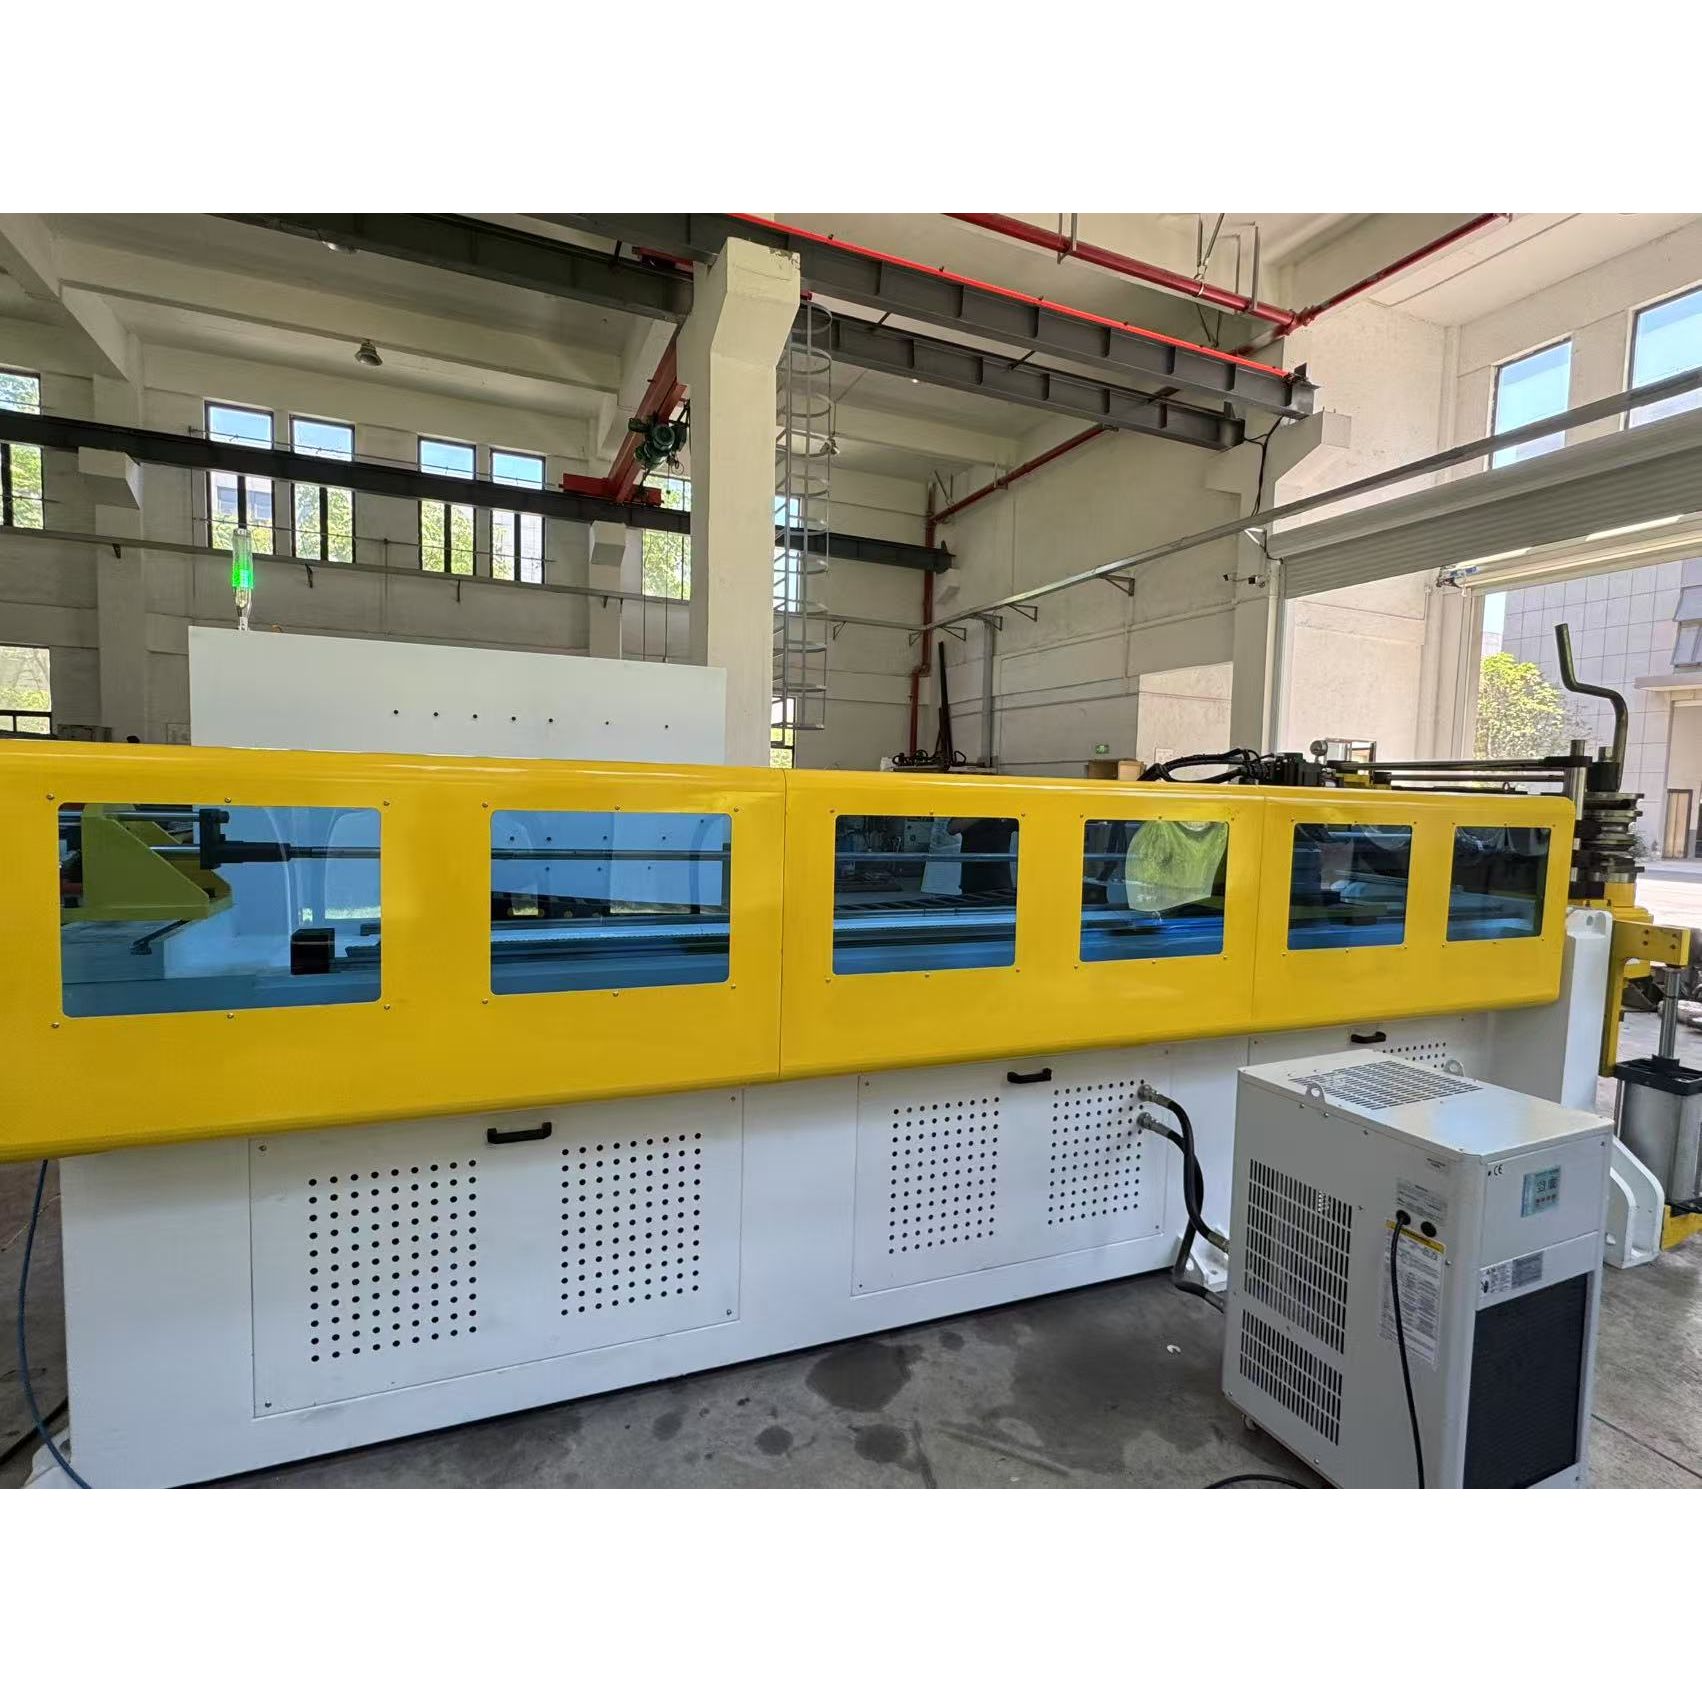
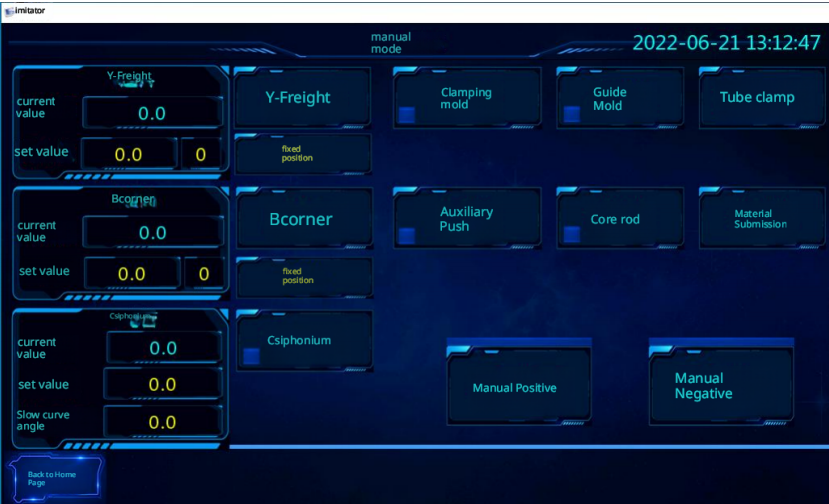
Устаткування підтримує ручний, напівавтоматичний та повністю автоматичний режими роботи для різних виробів і виробничих вимог. Повністю автоматична обробка зменшує ручне втручання й забезпечує серійне виробництво.
Устаткування підтримує зберігання й резервне копіювання програм через USB-пристрій або диск, що спрощує збереження параметрів для різних конструкцій вихлопних труб і скорочує час програмування та переналаштування.
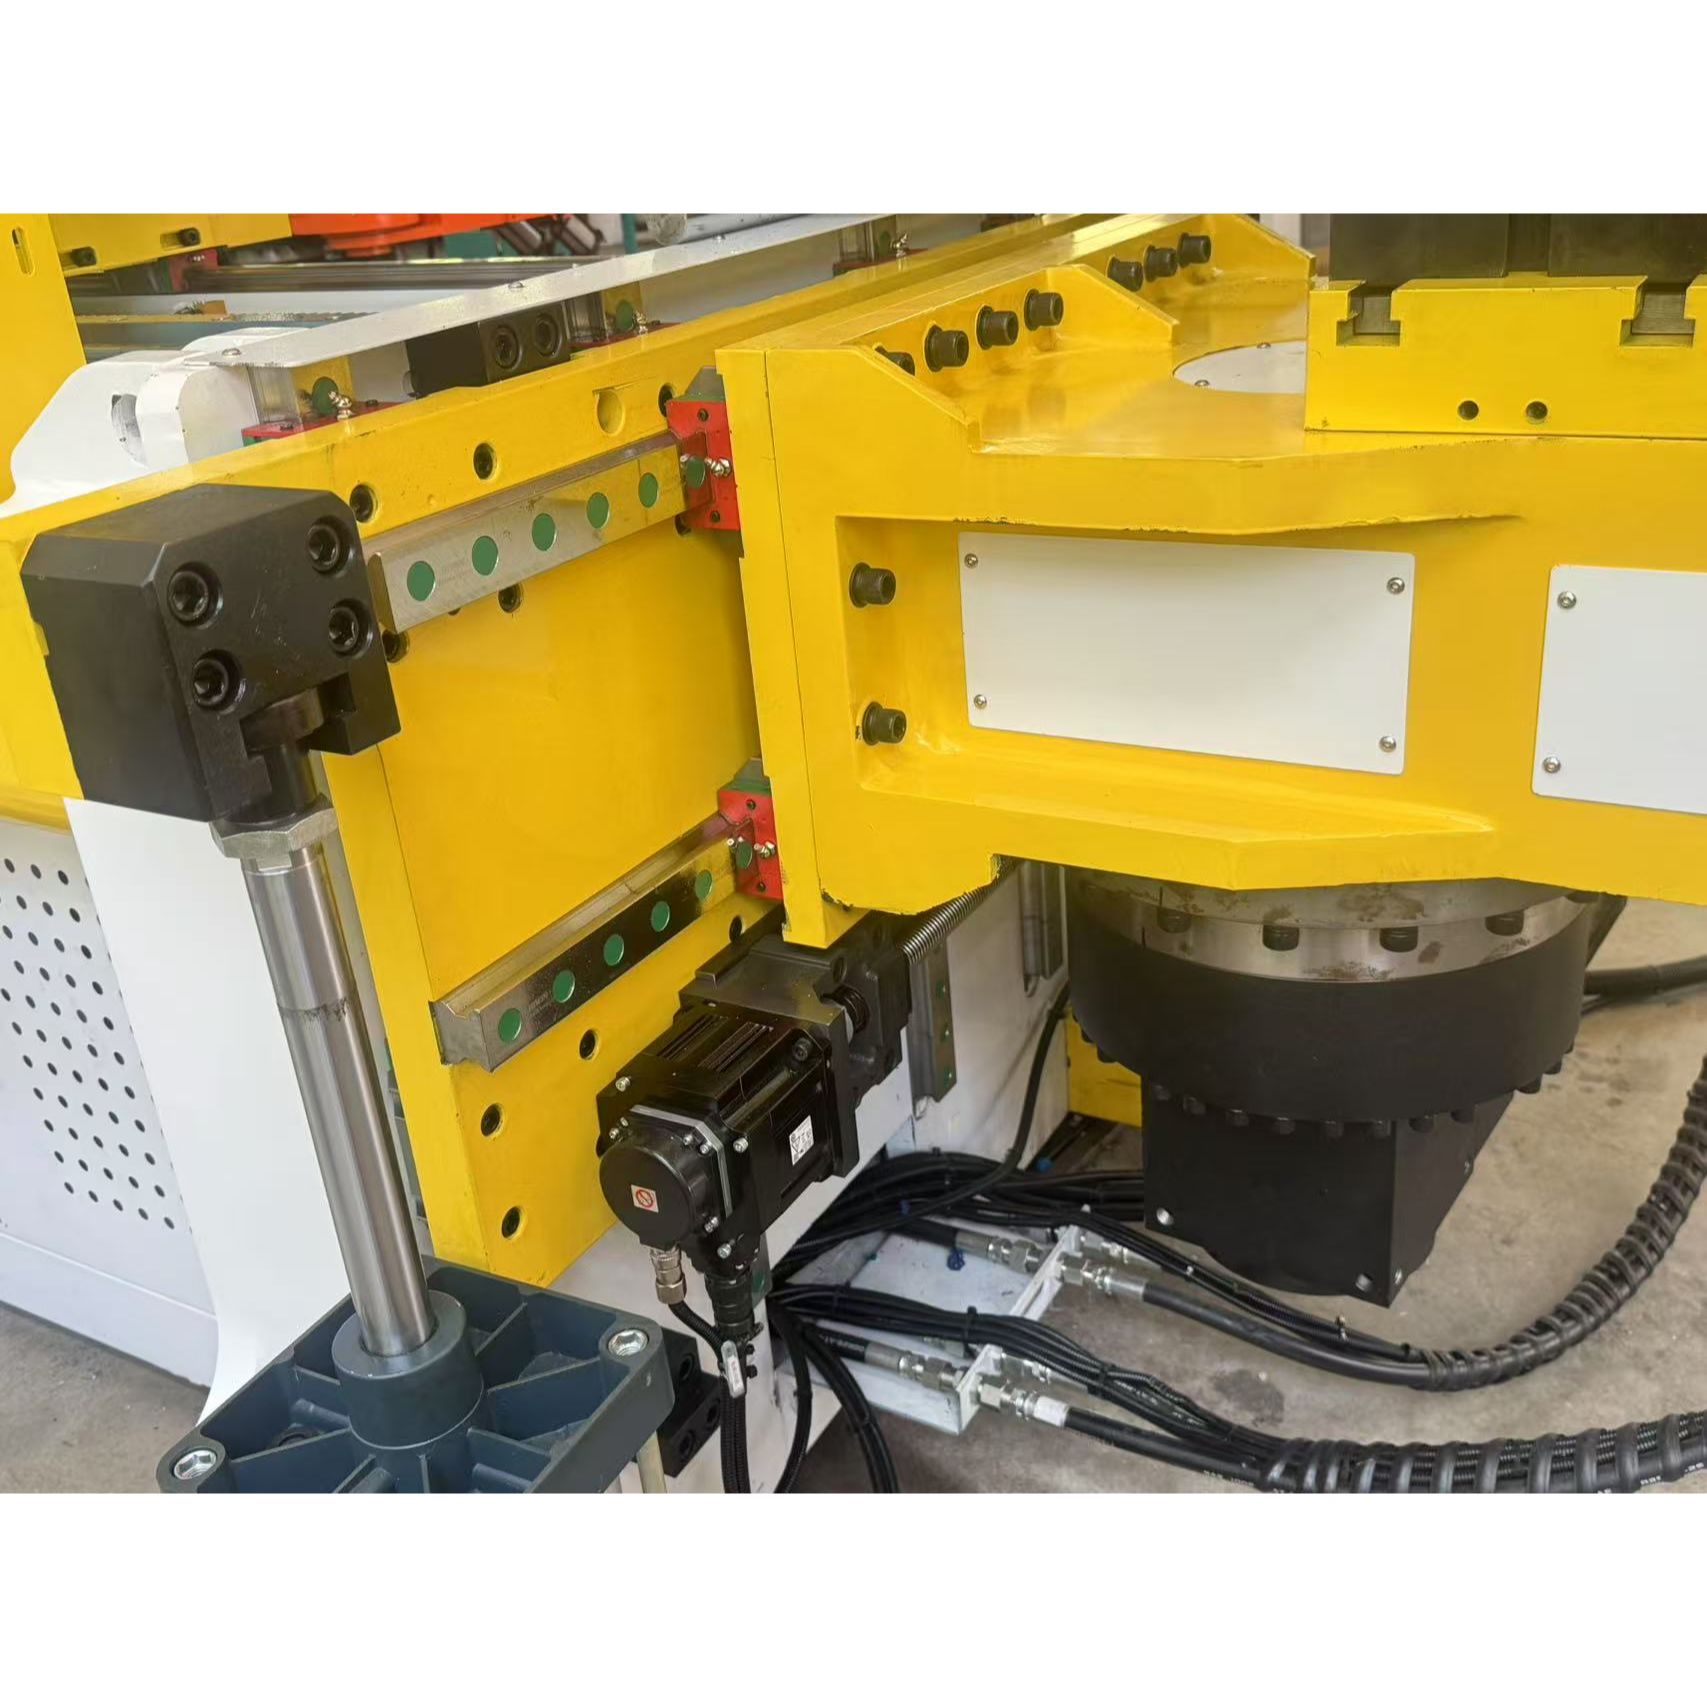
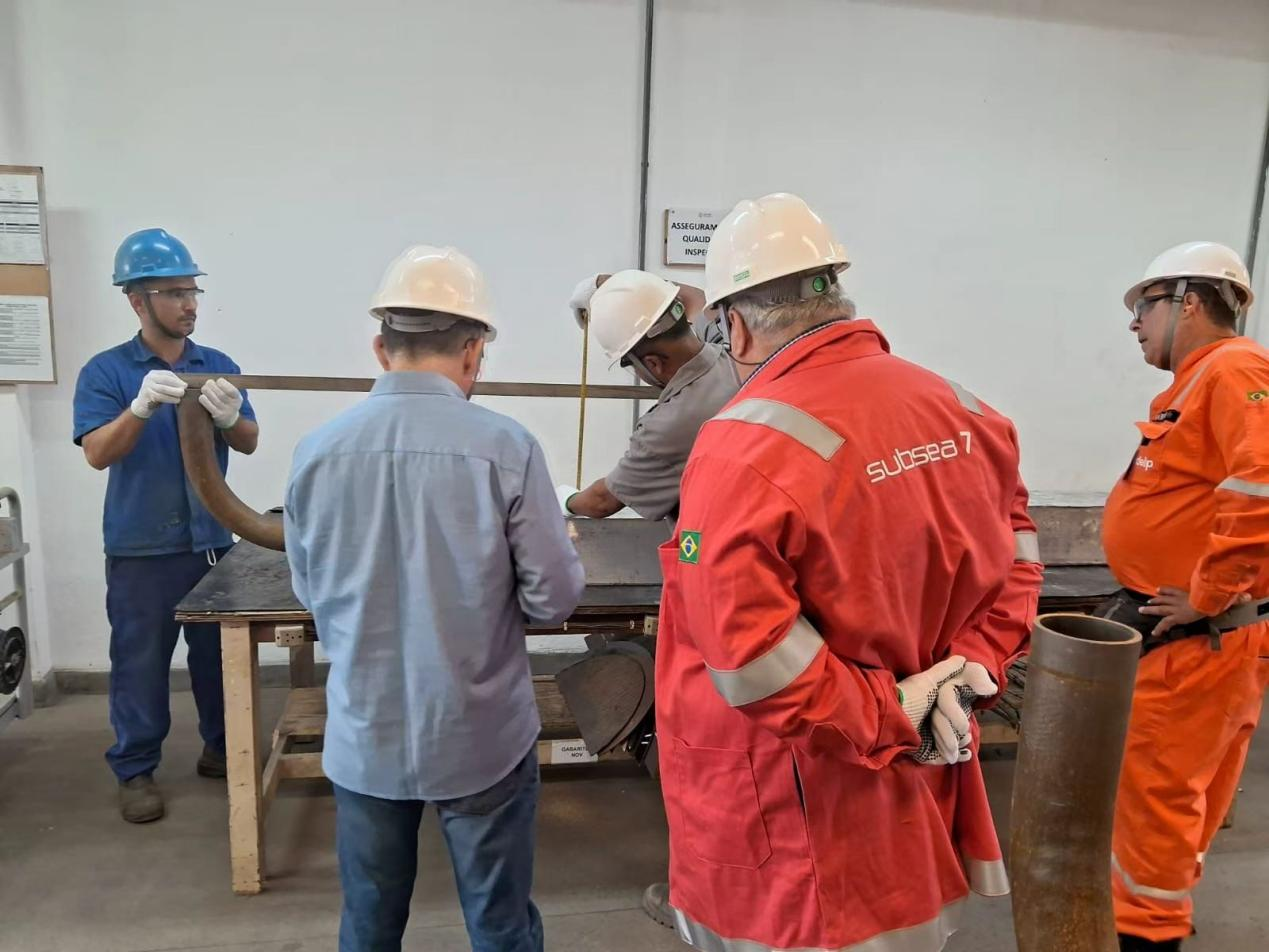
Щоб вирішити проблеми непередбачуваного пружного відскоку матеріалу та точного тривимірного просторового формування (з точністю ±0,1 мм) для великодіаметрових (до Φ89 мм) та товстостінних випускних колекторів для провідного японського постачальника першого рівня в Бразилії, компанія Baorui Machinery впровадила повністю автоматичне рішення 89CNC для гнуття, оснащене чотирма сервоприводами та системою тривимірного моделювання зіткнень; завдяки потужній гідравлічній системі та технології точного компенсування пружного відскоку ми досягли значного технологічного прориву. Це рішення не лише забезпечило відмінну овалізацію та збереження товщини стінок після формування — що відповідає суворим вимогам OEM щодо гідродинаміки, — а й суттєво підвищило конкурентоспроможність клієнта у південноамериканському ринку за рахунок повної автоматизації.
 EN