
| Objekt | Namn | Enhet | Data | ||
| 1 | Maximal böjkraft | mm | φ89×8t stålror | ||
| 2 | Maximal rullradie | Tillverkningsböjning | Rund rör | 1.5 OD – 4 OD | |
| Rektangulära rör | 2.5 OD – 4 OD | ||||
| Rullbuktning | Rund rör | 8 OD ---- ∞ | |||
| Rektangulära rör | 8 OD --- ∞ | ||||
| 3 | Max böjningsradie | mm | 500mm | ||
| 4 | Max matningslängd |
mm | 4000 | Kan enligt kundens krav | |
| 5 | Max böjningsgrad | Graden av | 190 | ||
| 6 | Rotationshastighet | Grader/s | 200 | Snabb rotation kan vara farlig | |
| Matningshastighet | mm/s | 800 | |||
| 7 | Noggrannhet | födning | mm | ±0.1 | |
| rörliga | Graden av | ±0.1 | |||
| böjning | Graden av | ±0.1 | |||
| 8 | Rotary servo motor | W | 1500 w | ||
| 9 | Fodermotor med servostyrning | KW | 11KW | ||
| 10 | Rullmotor med servostyrning | KW | 11KW | ||
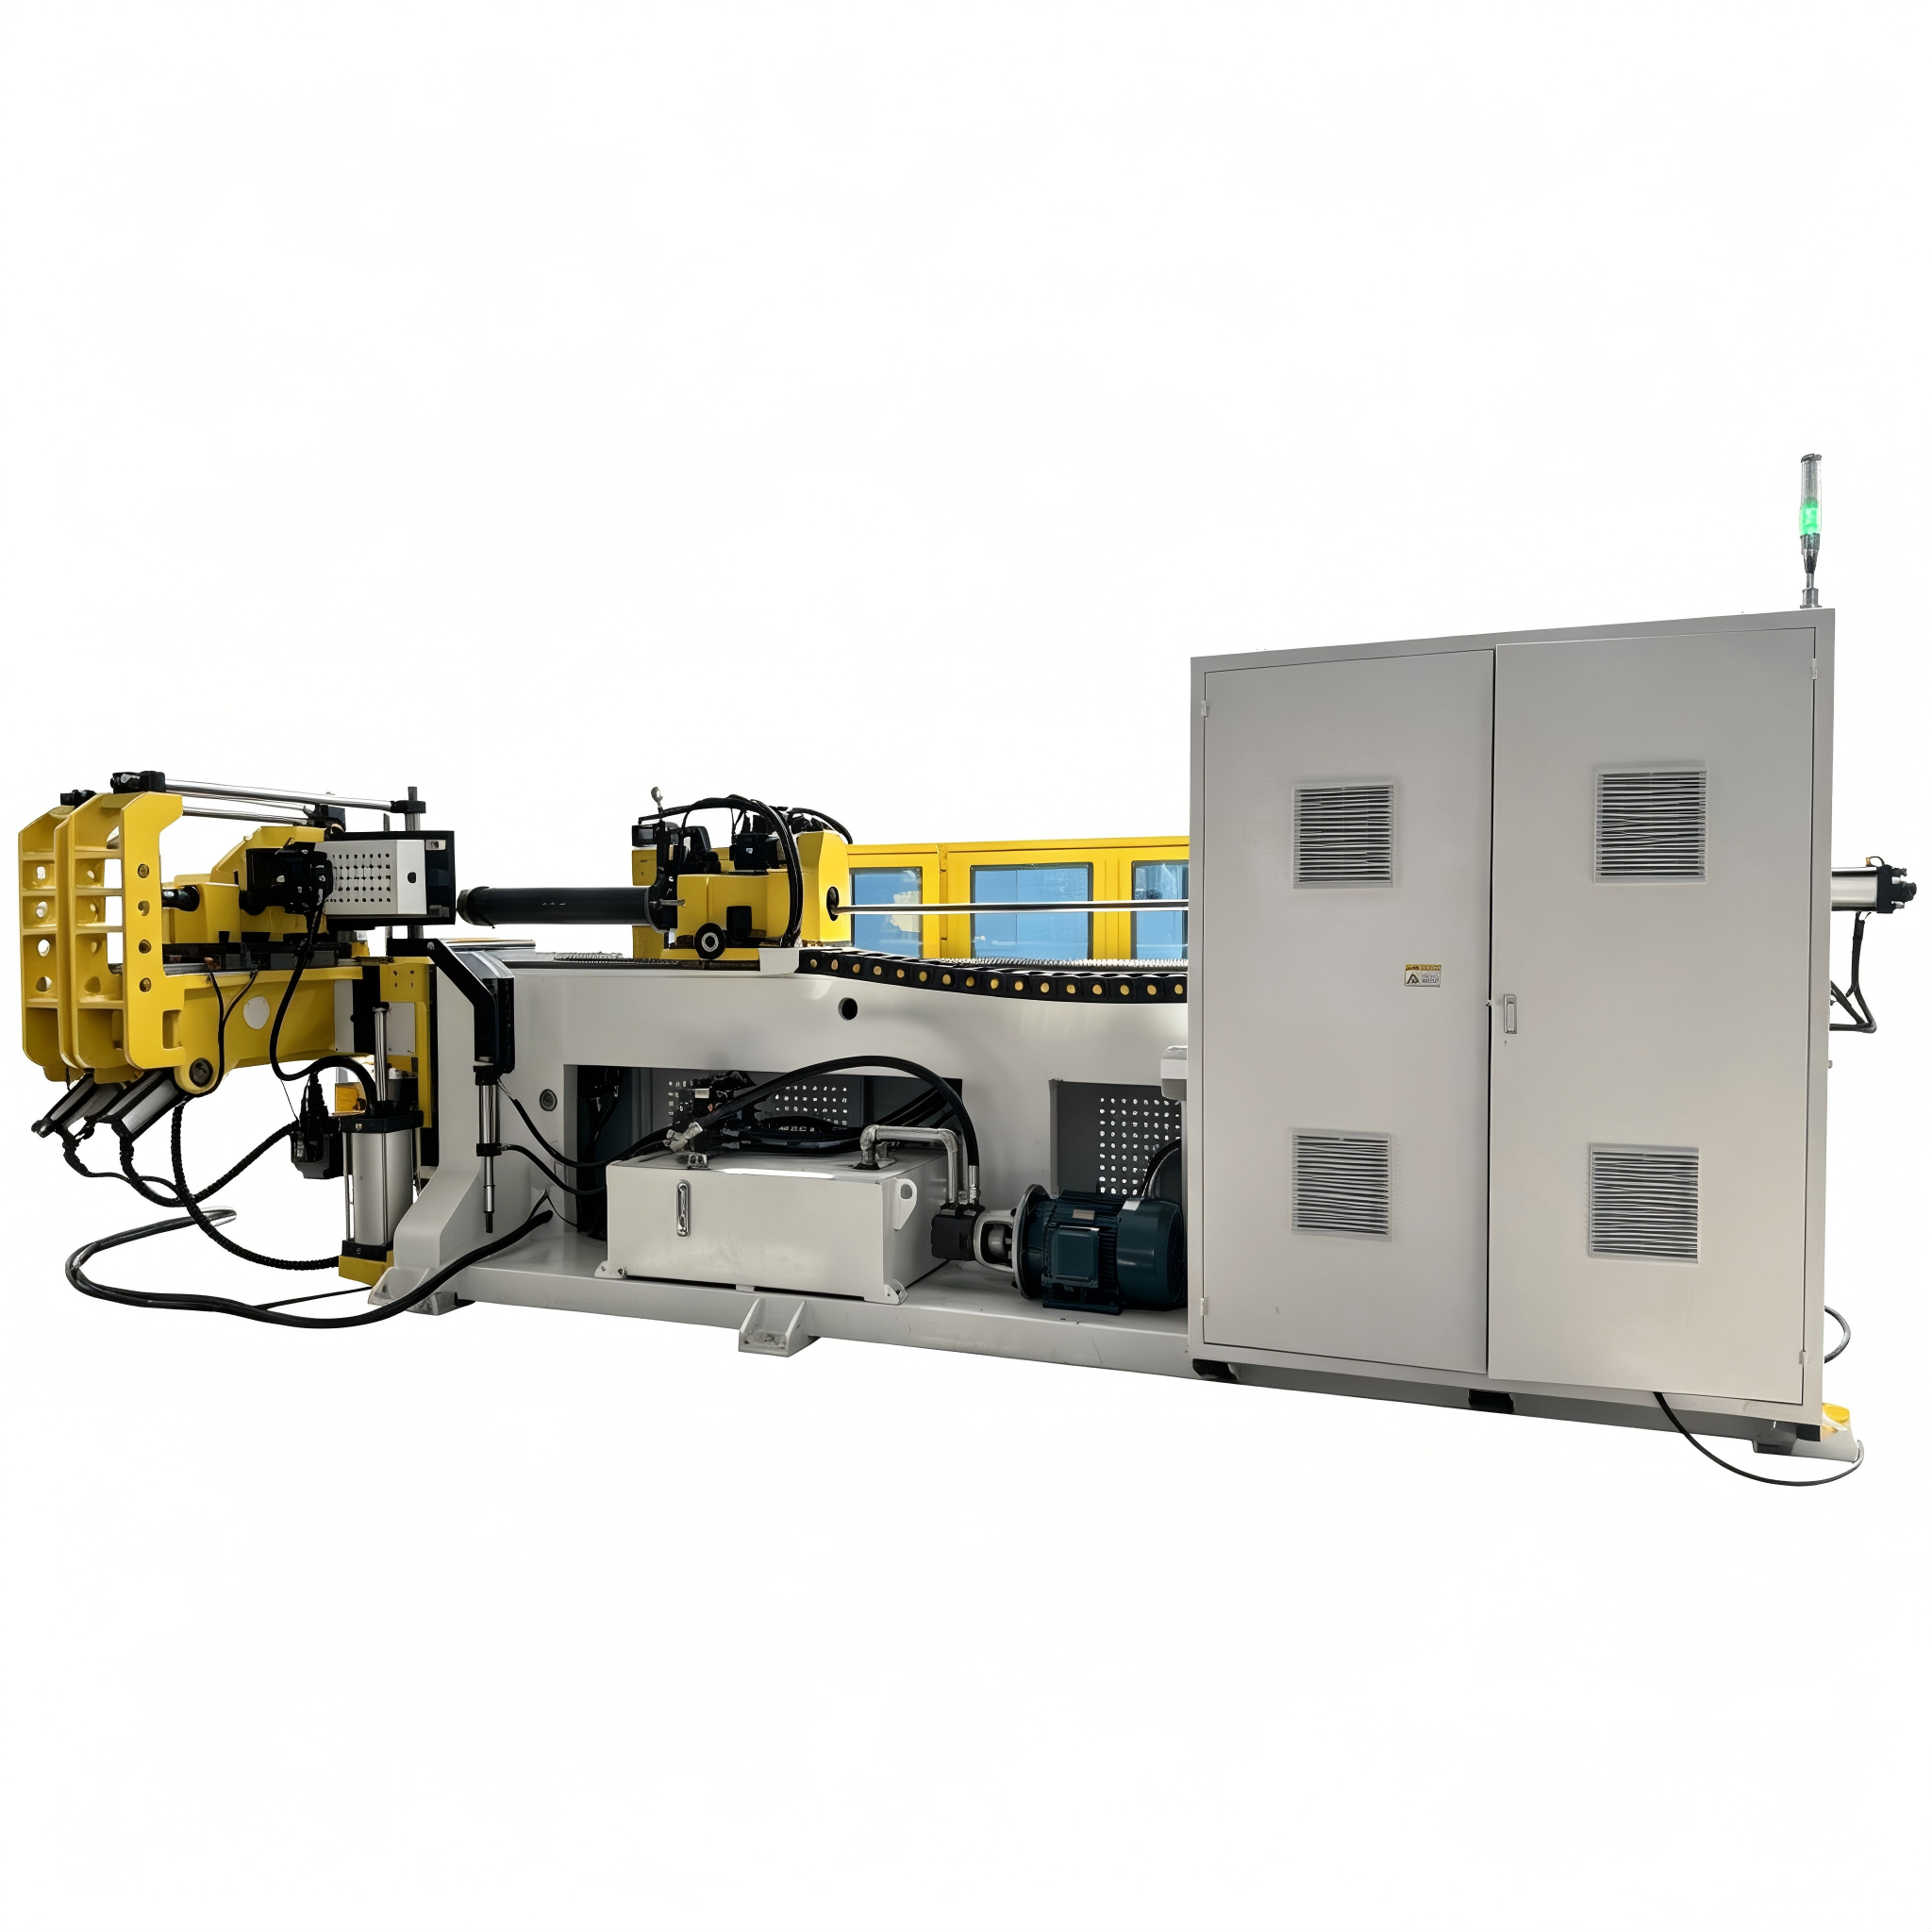
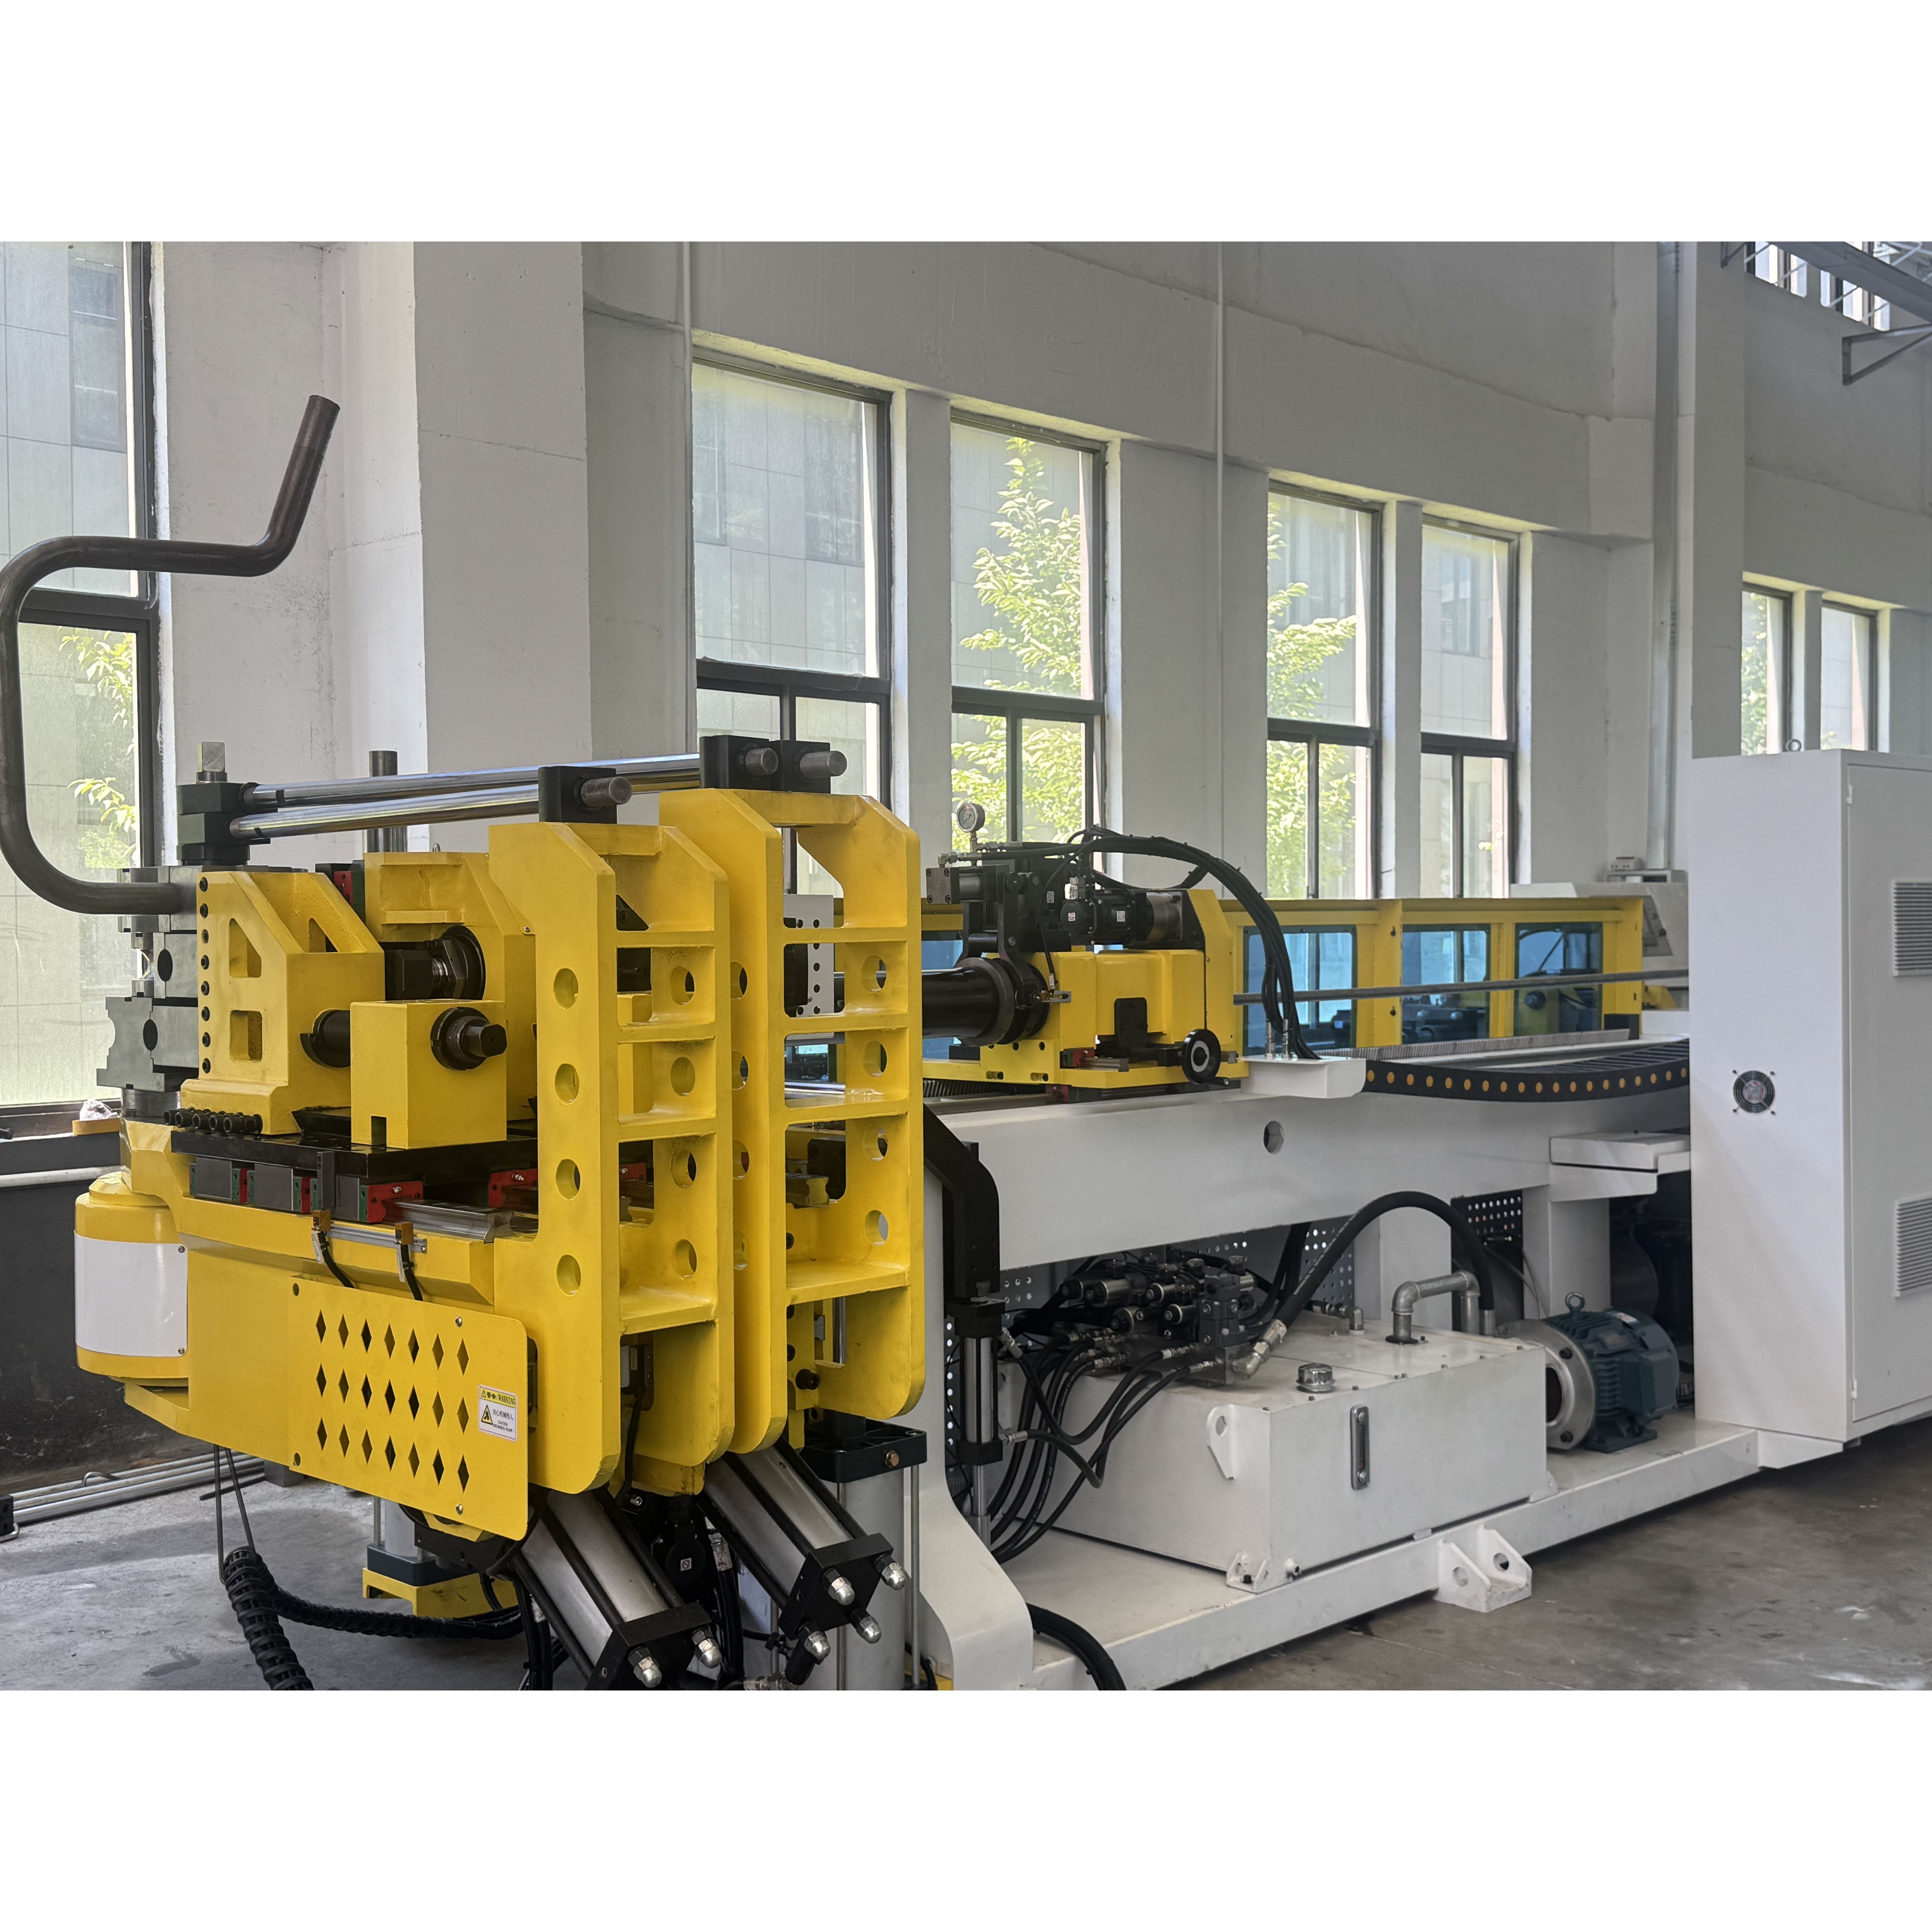
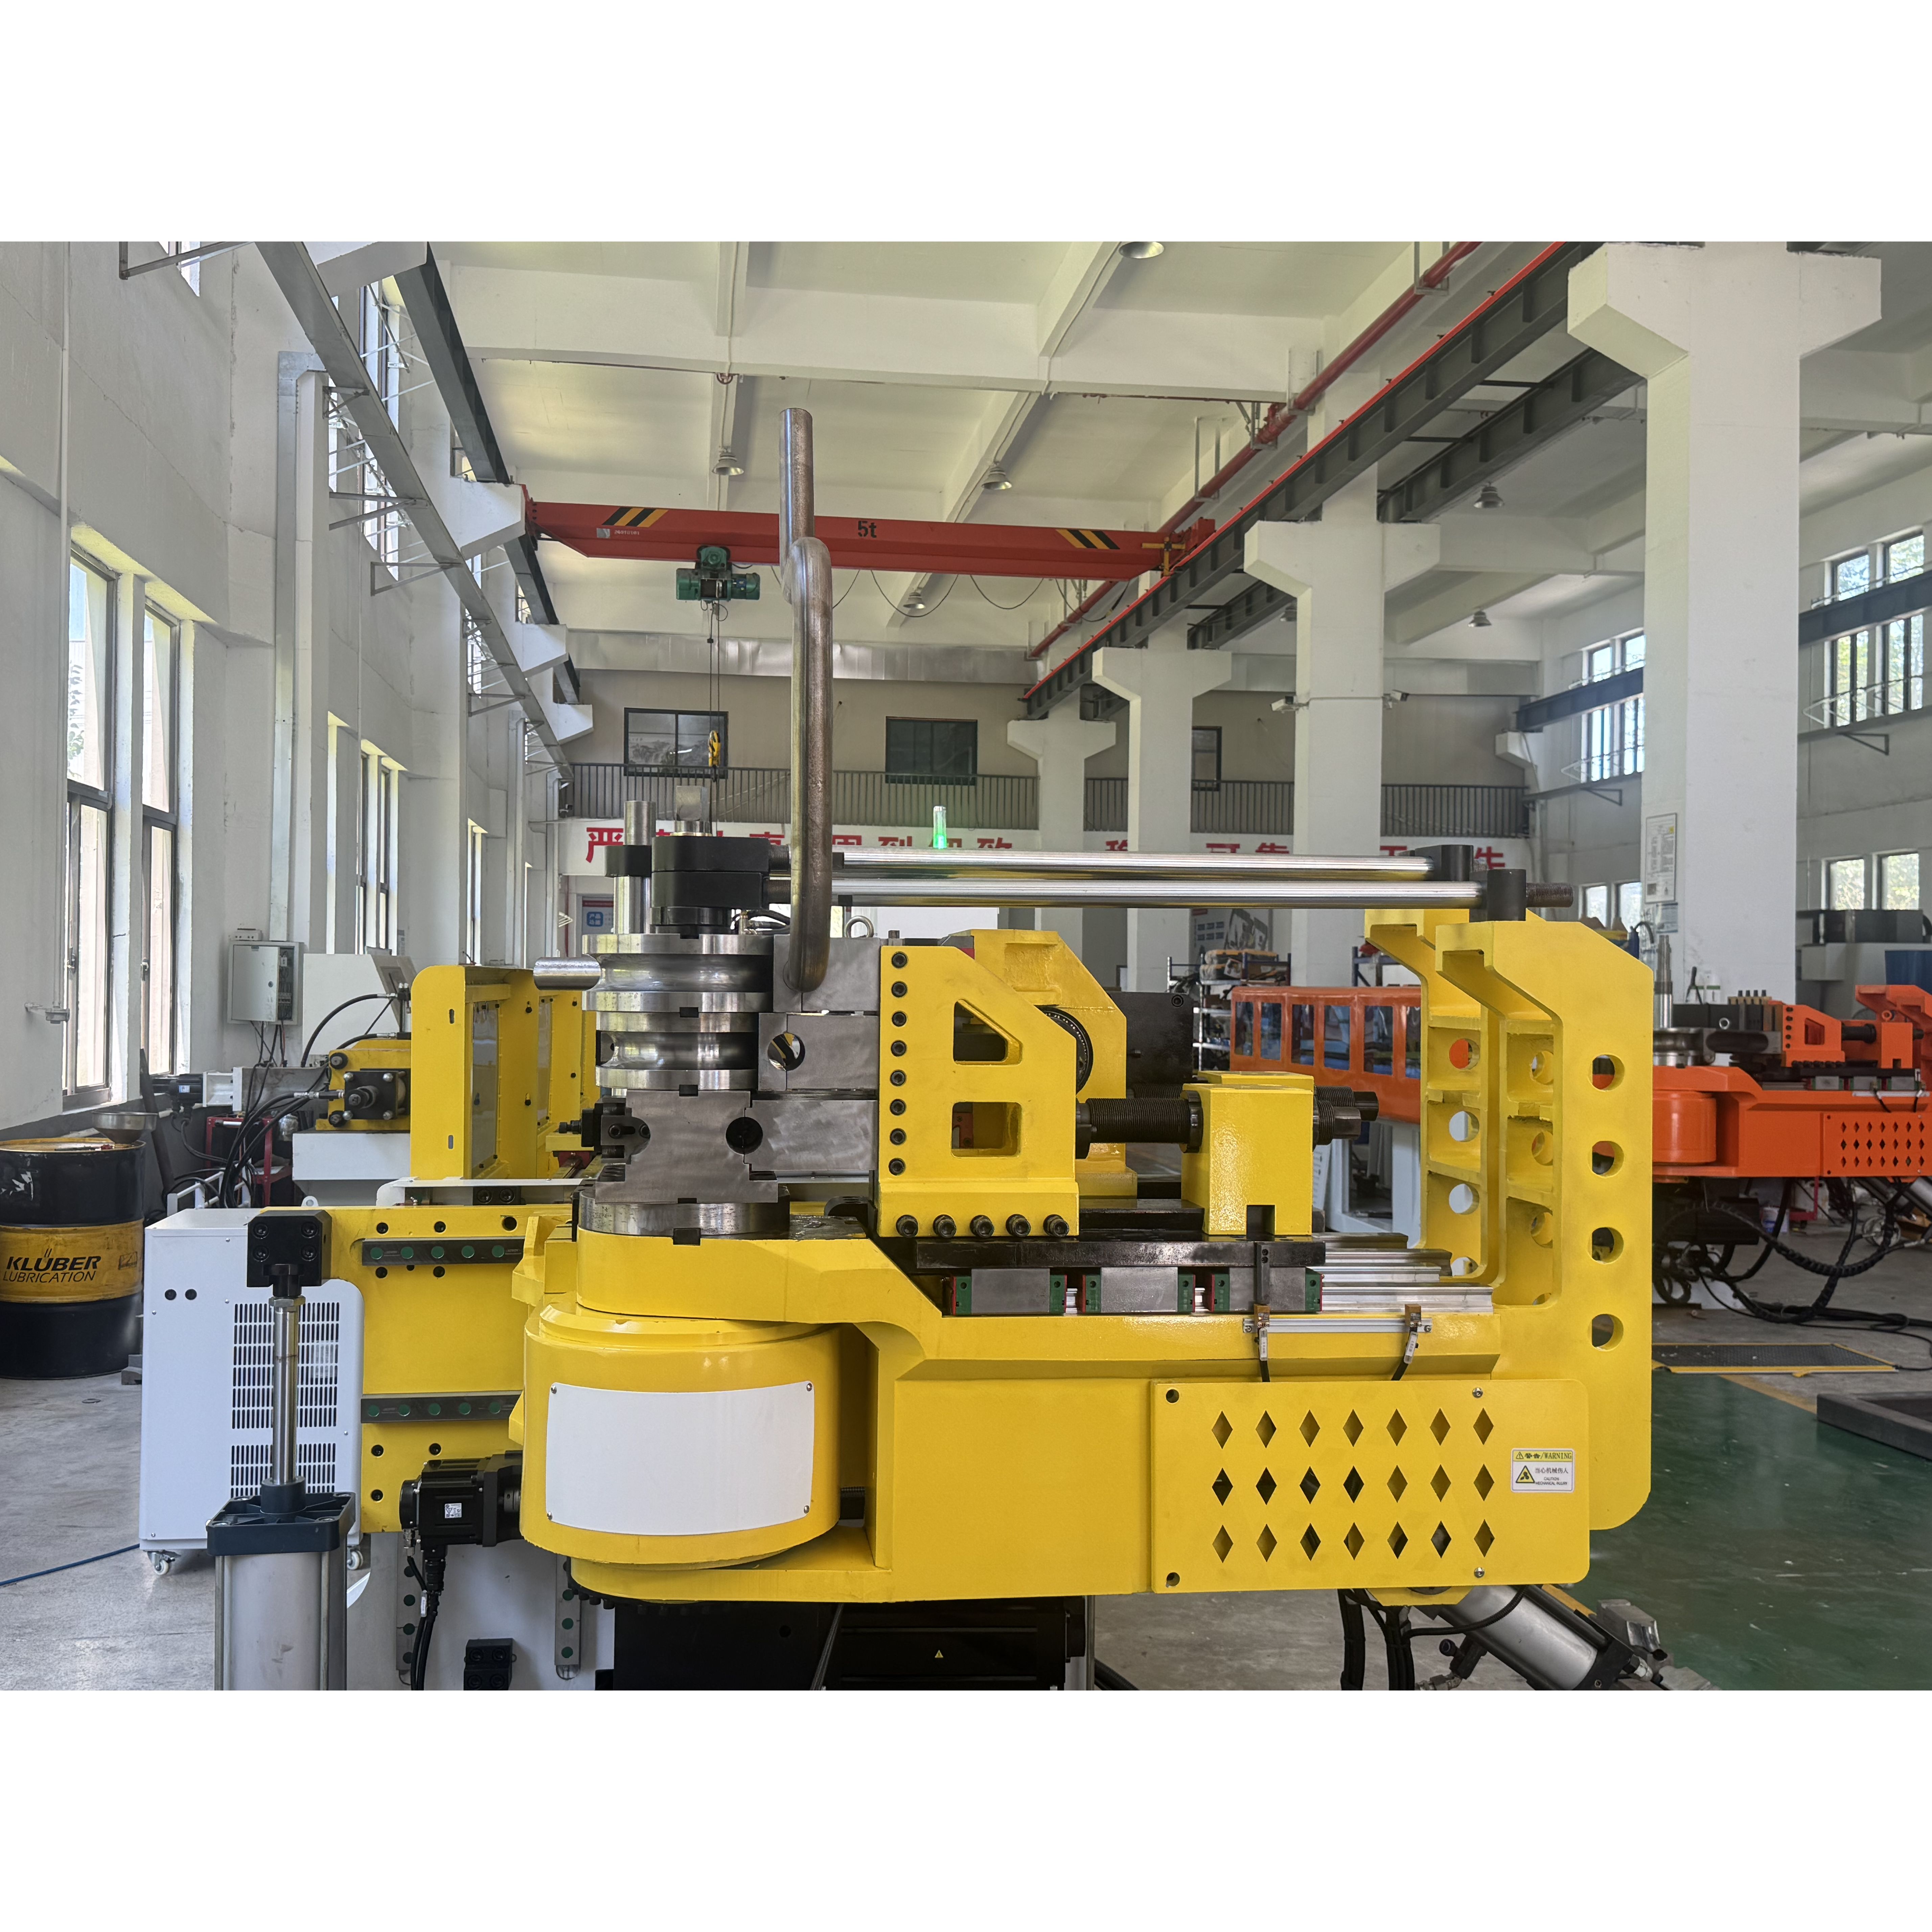
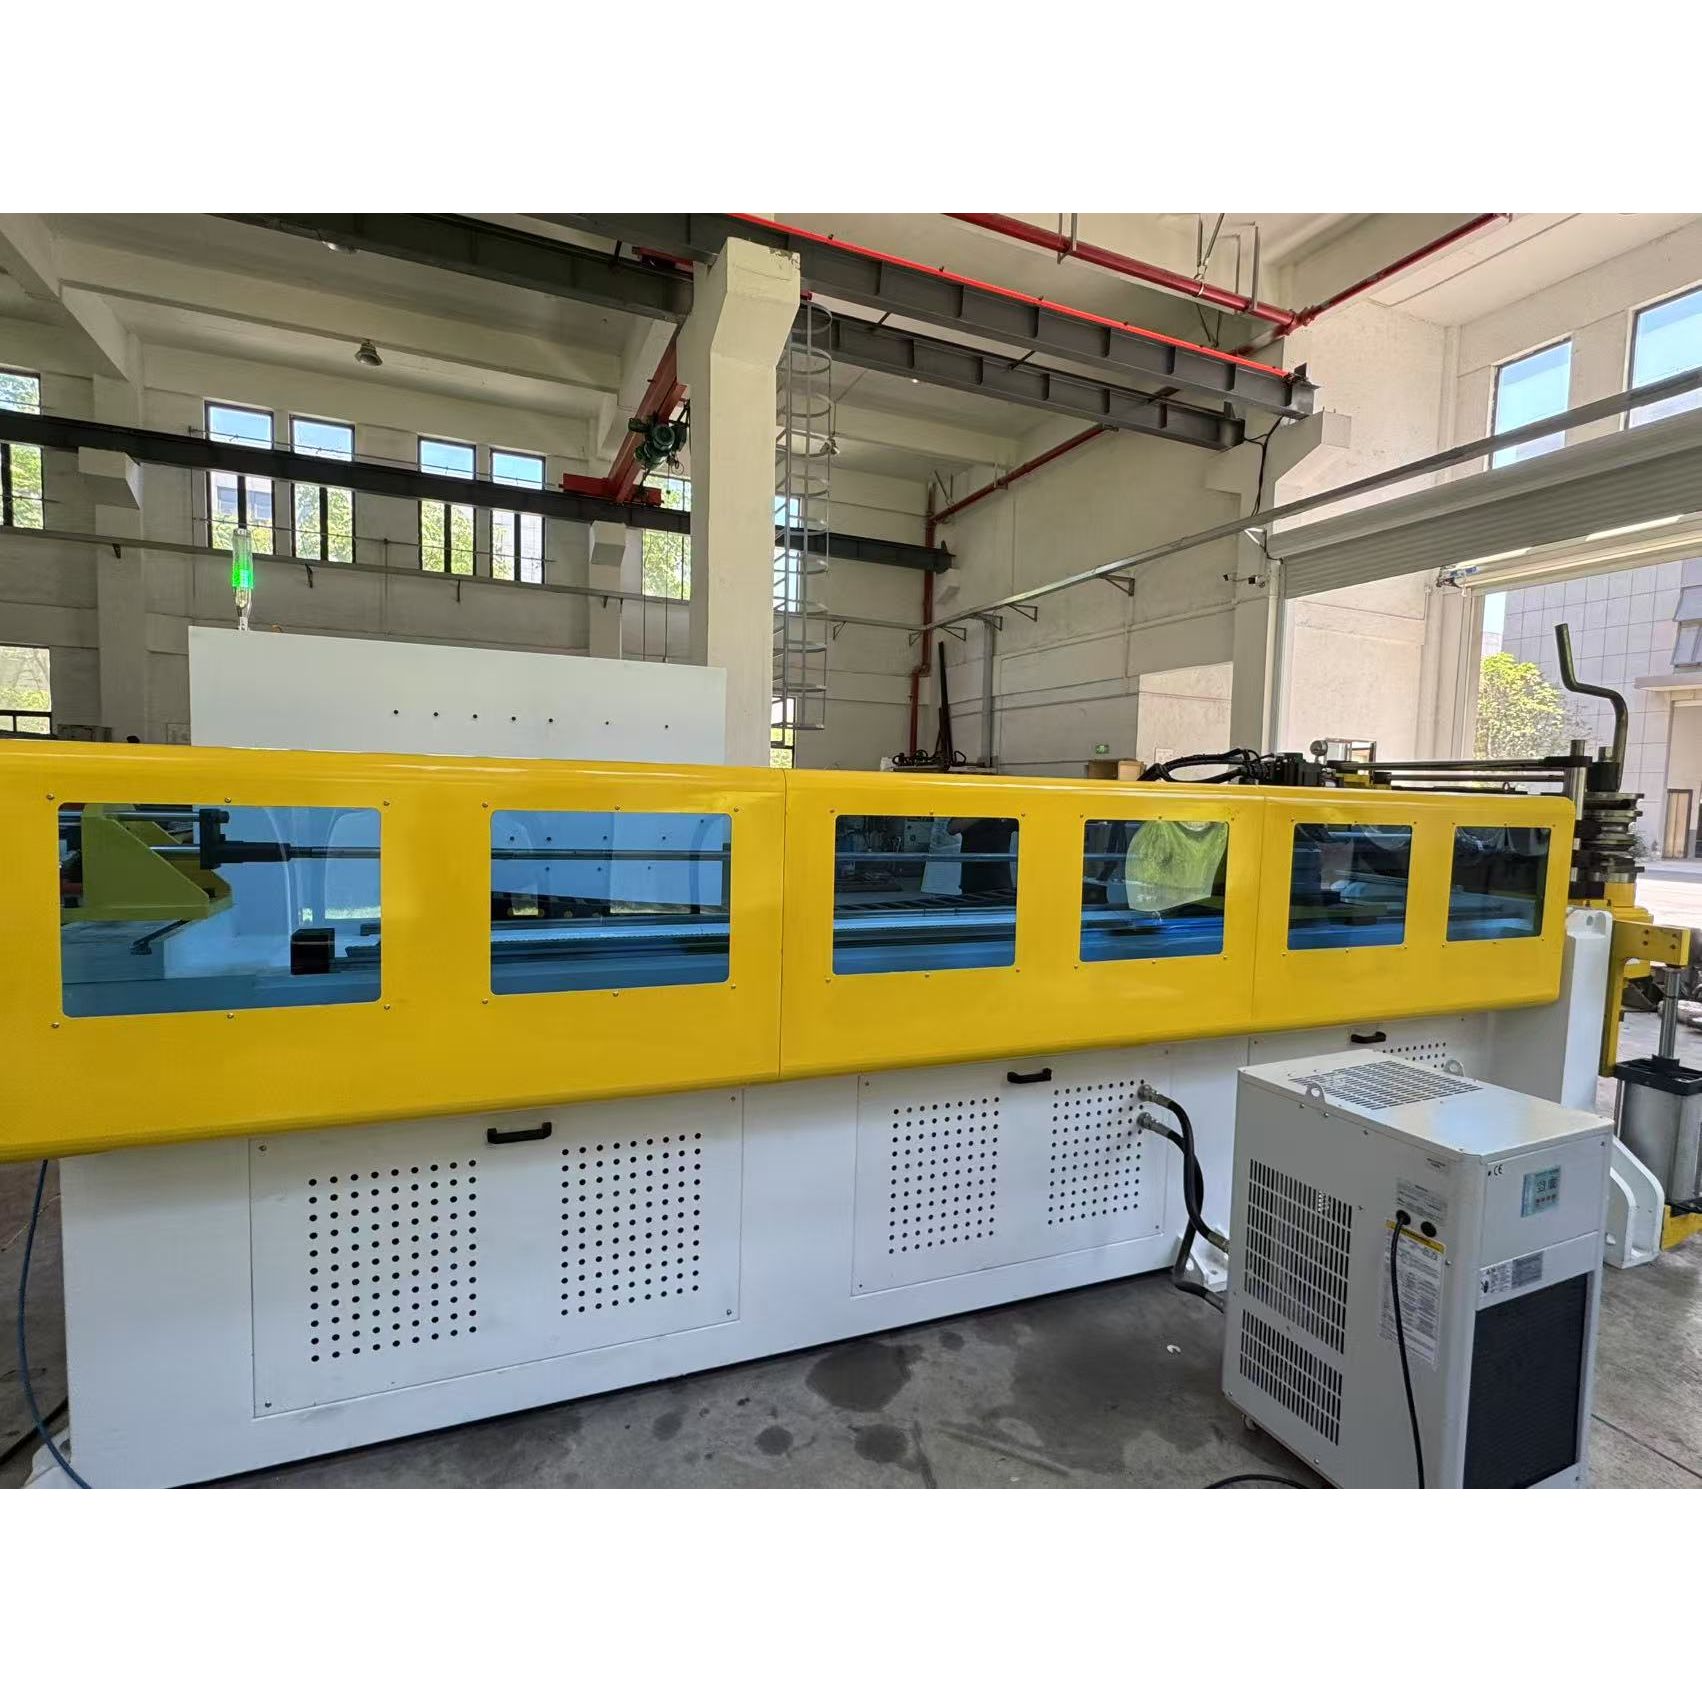
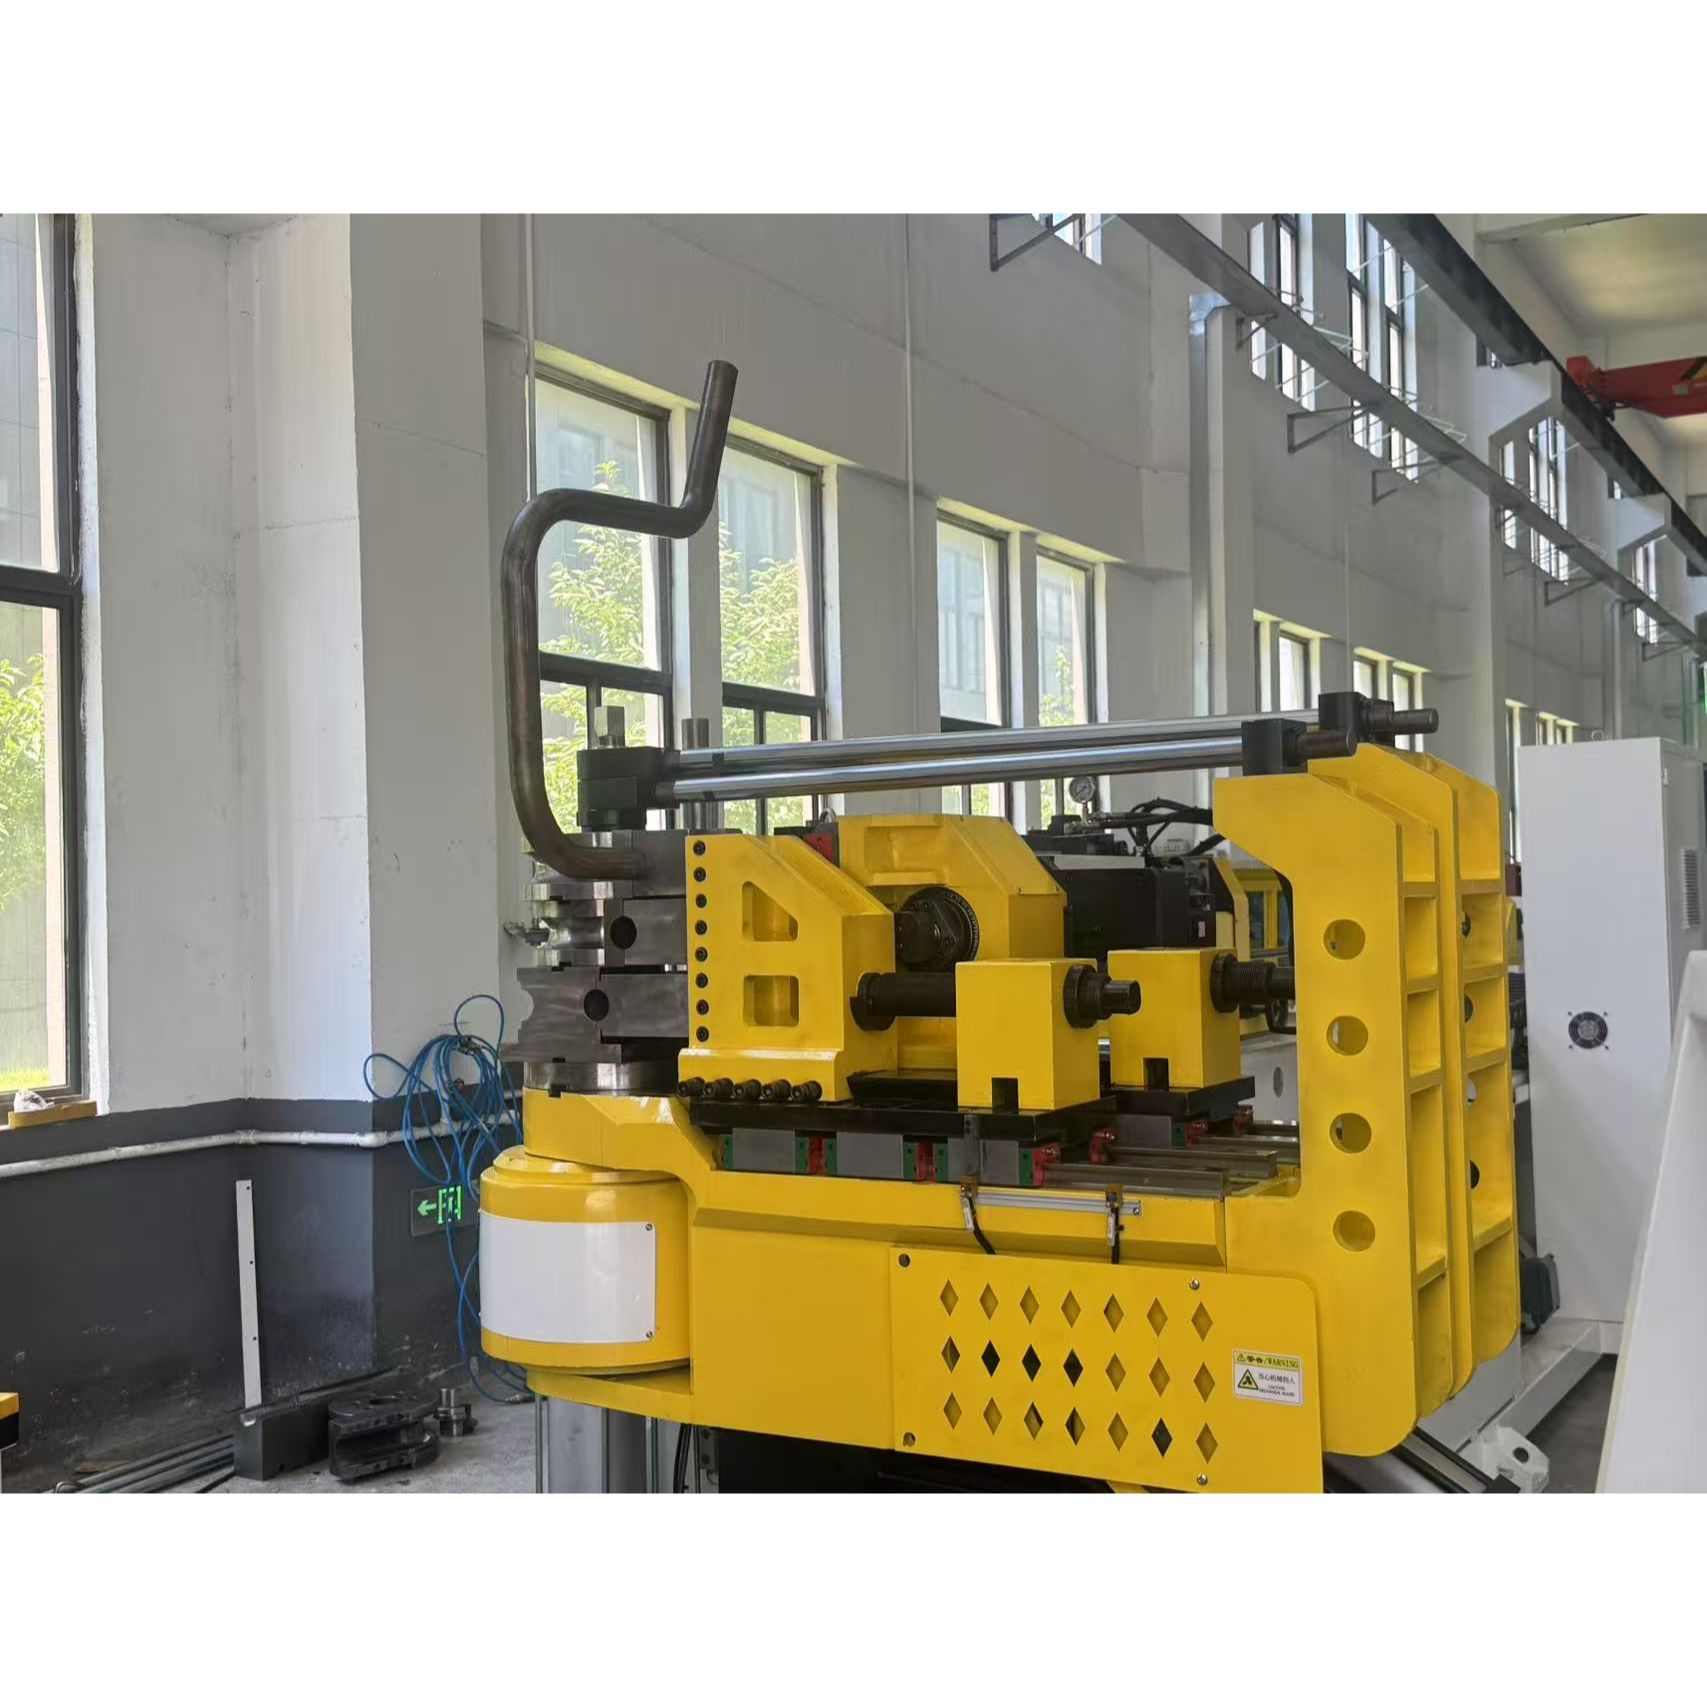
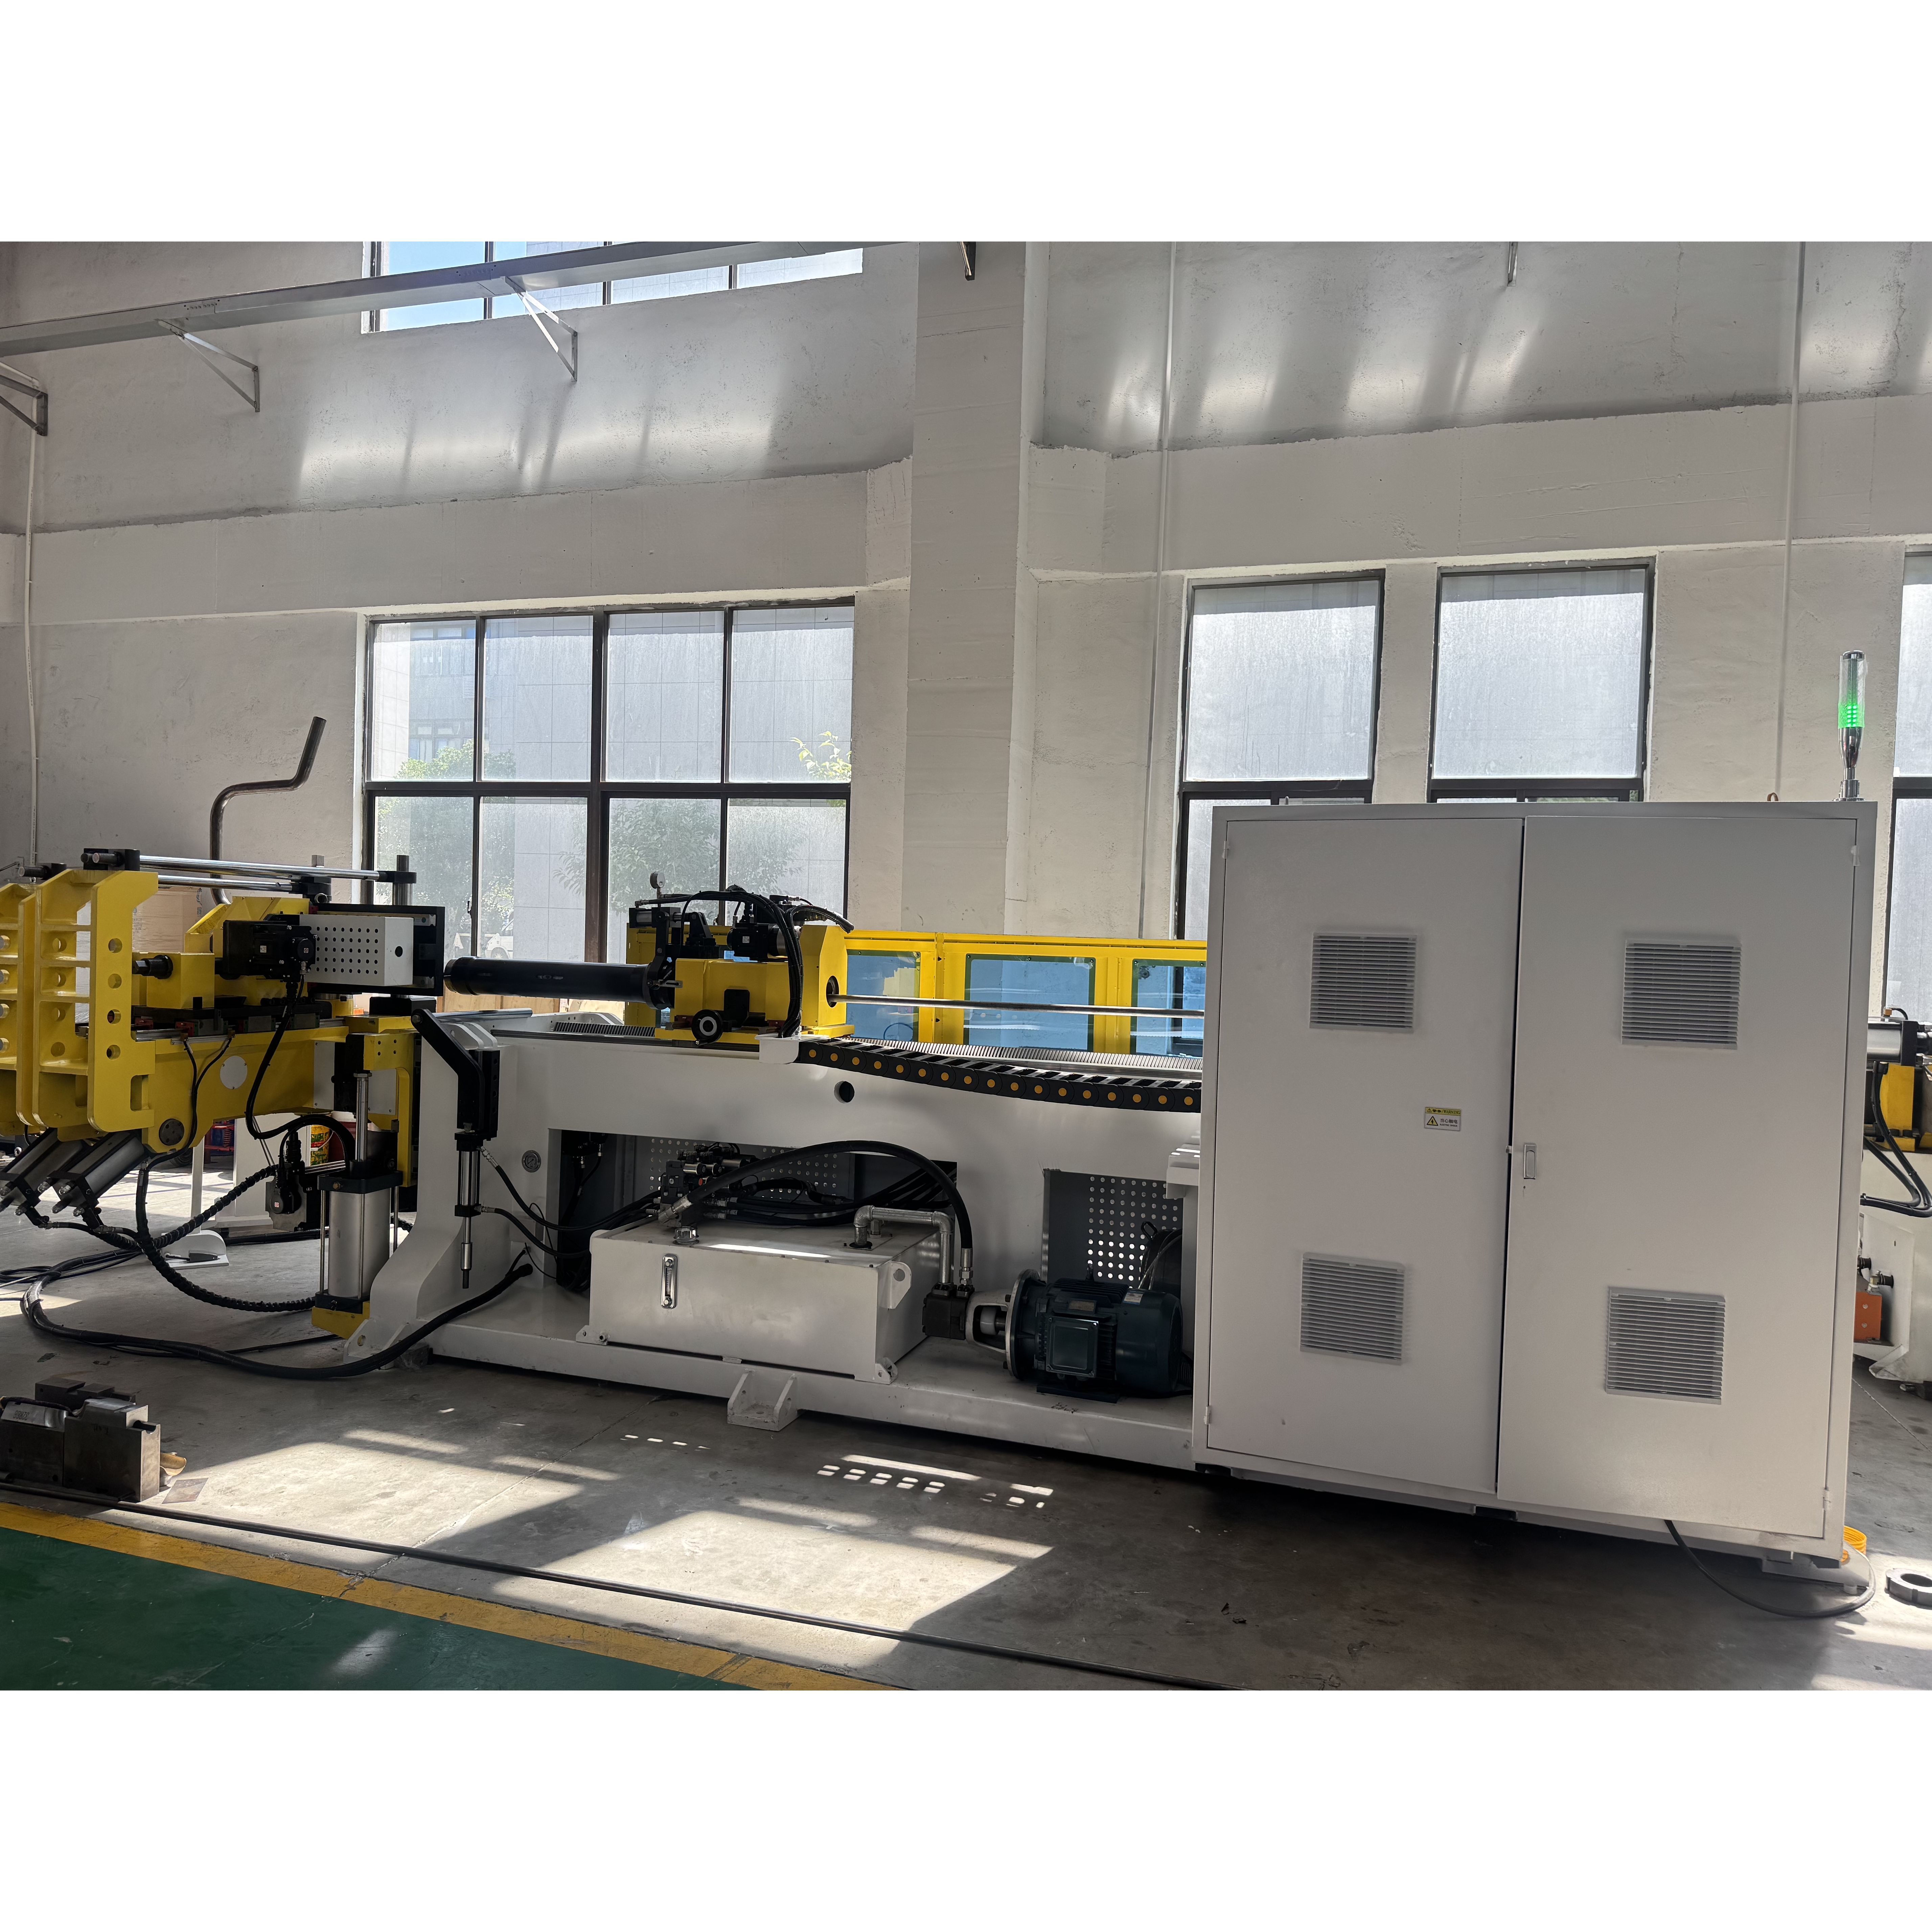
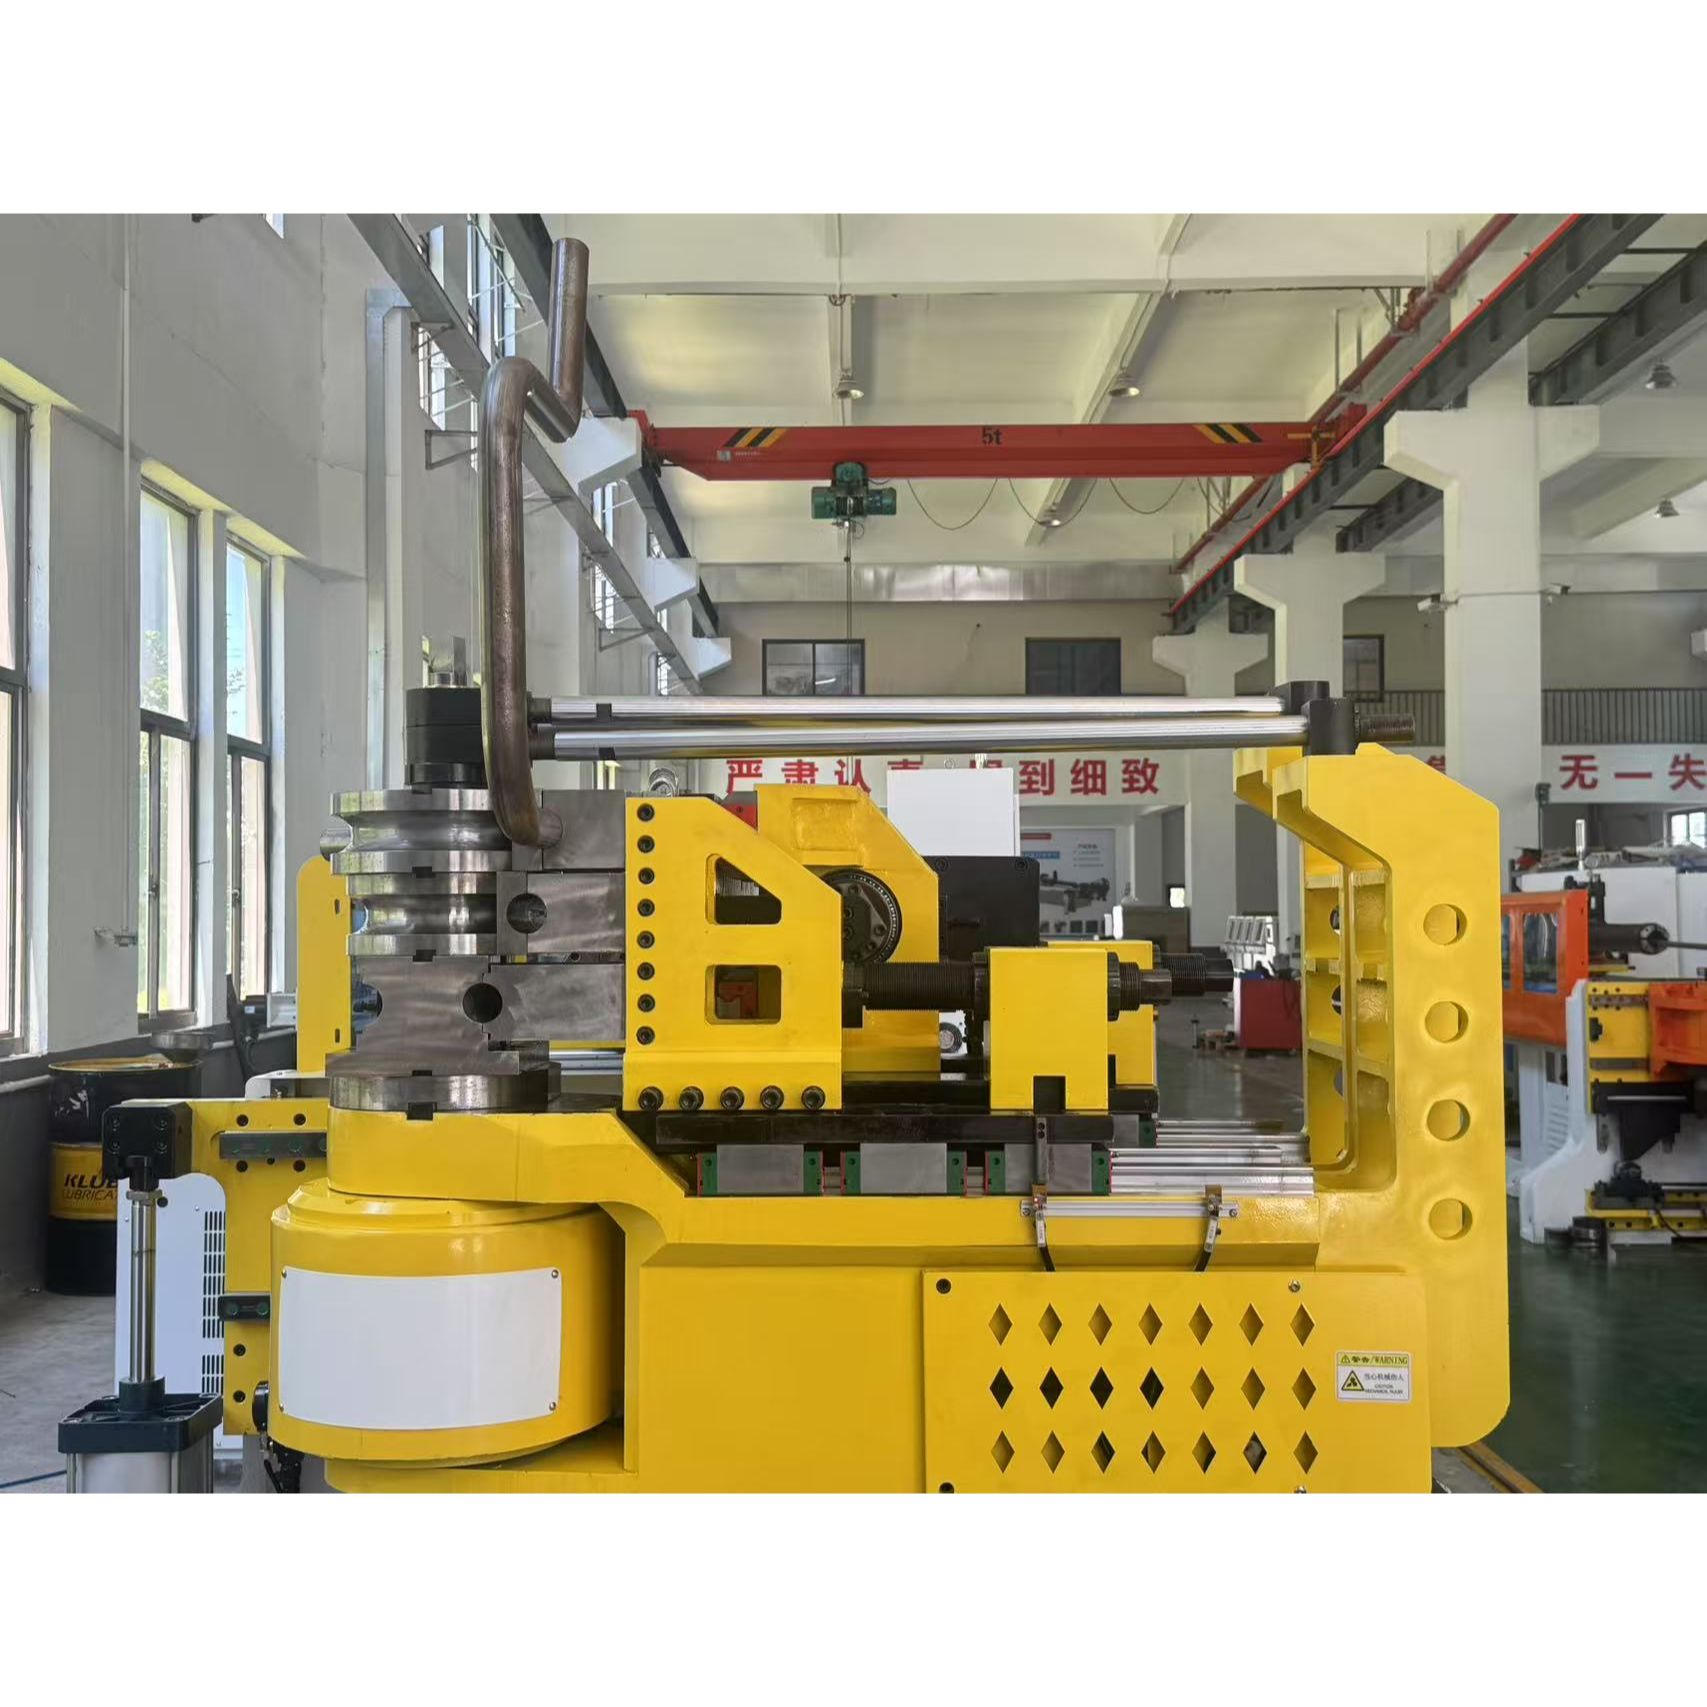
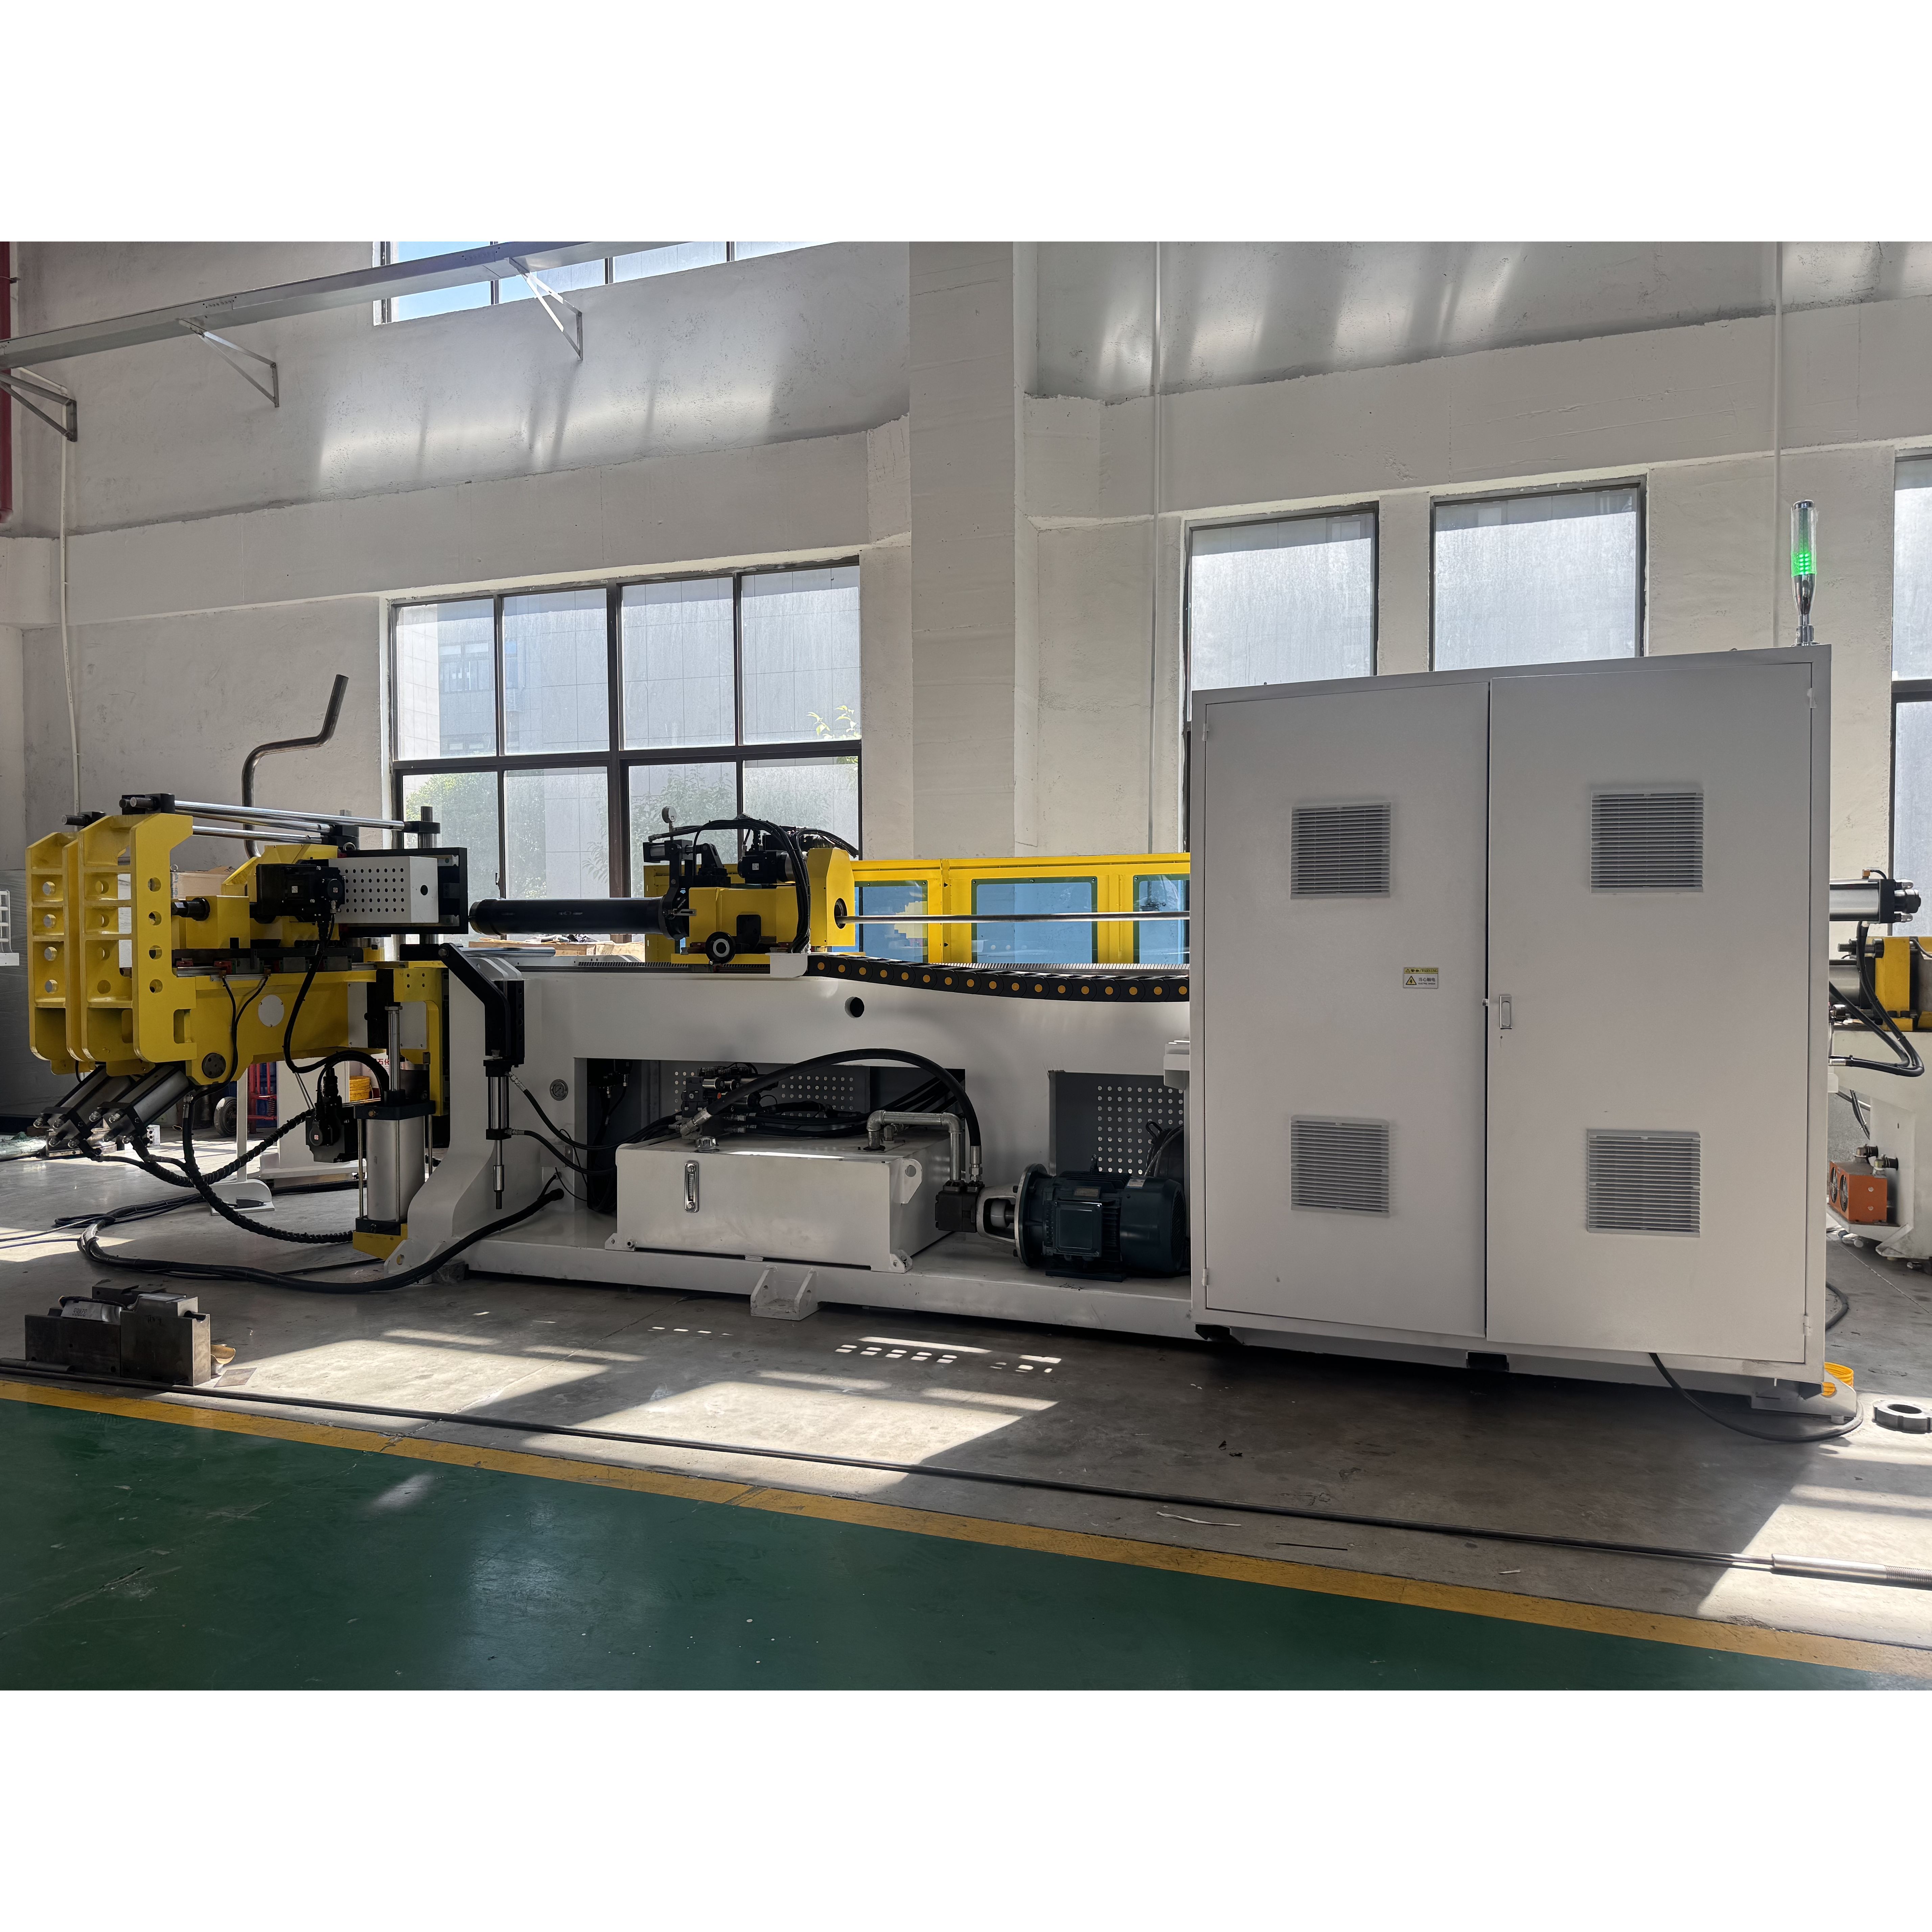
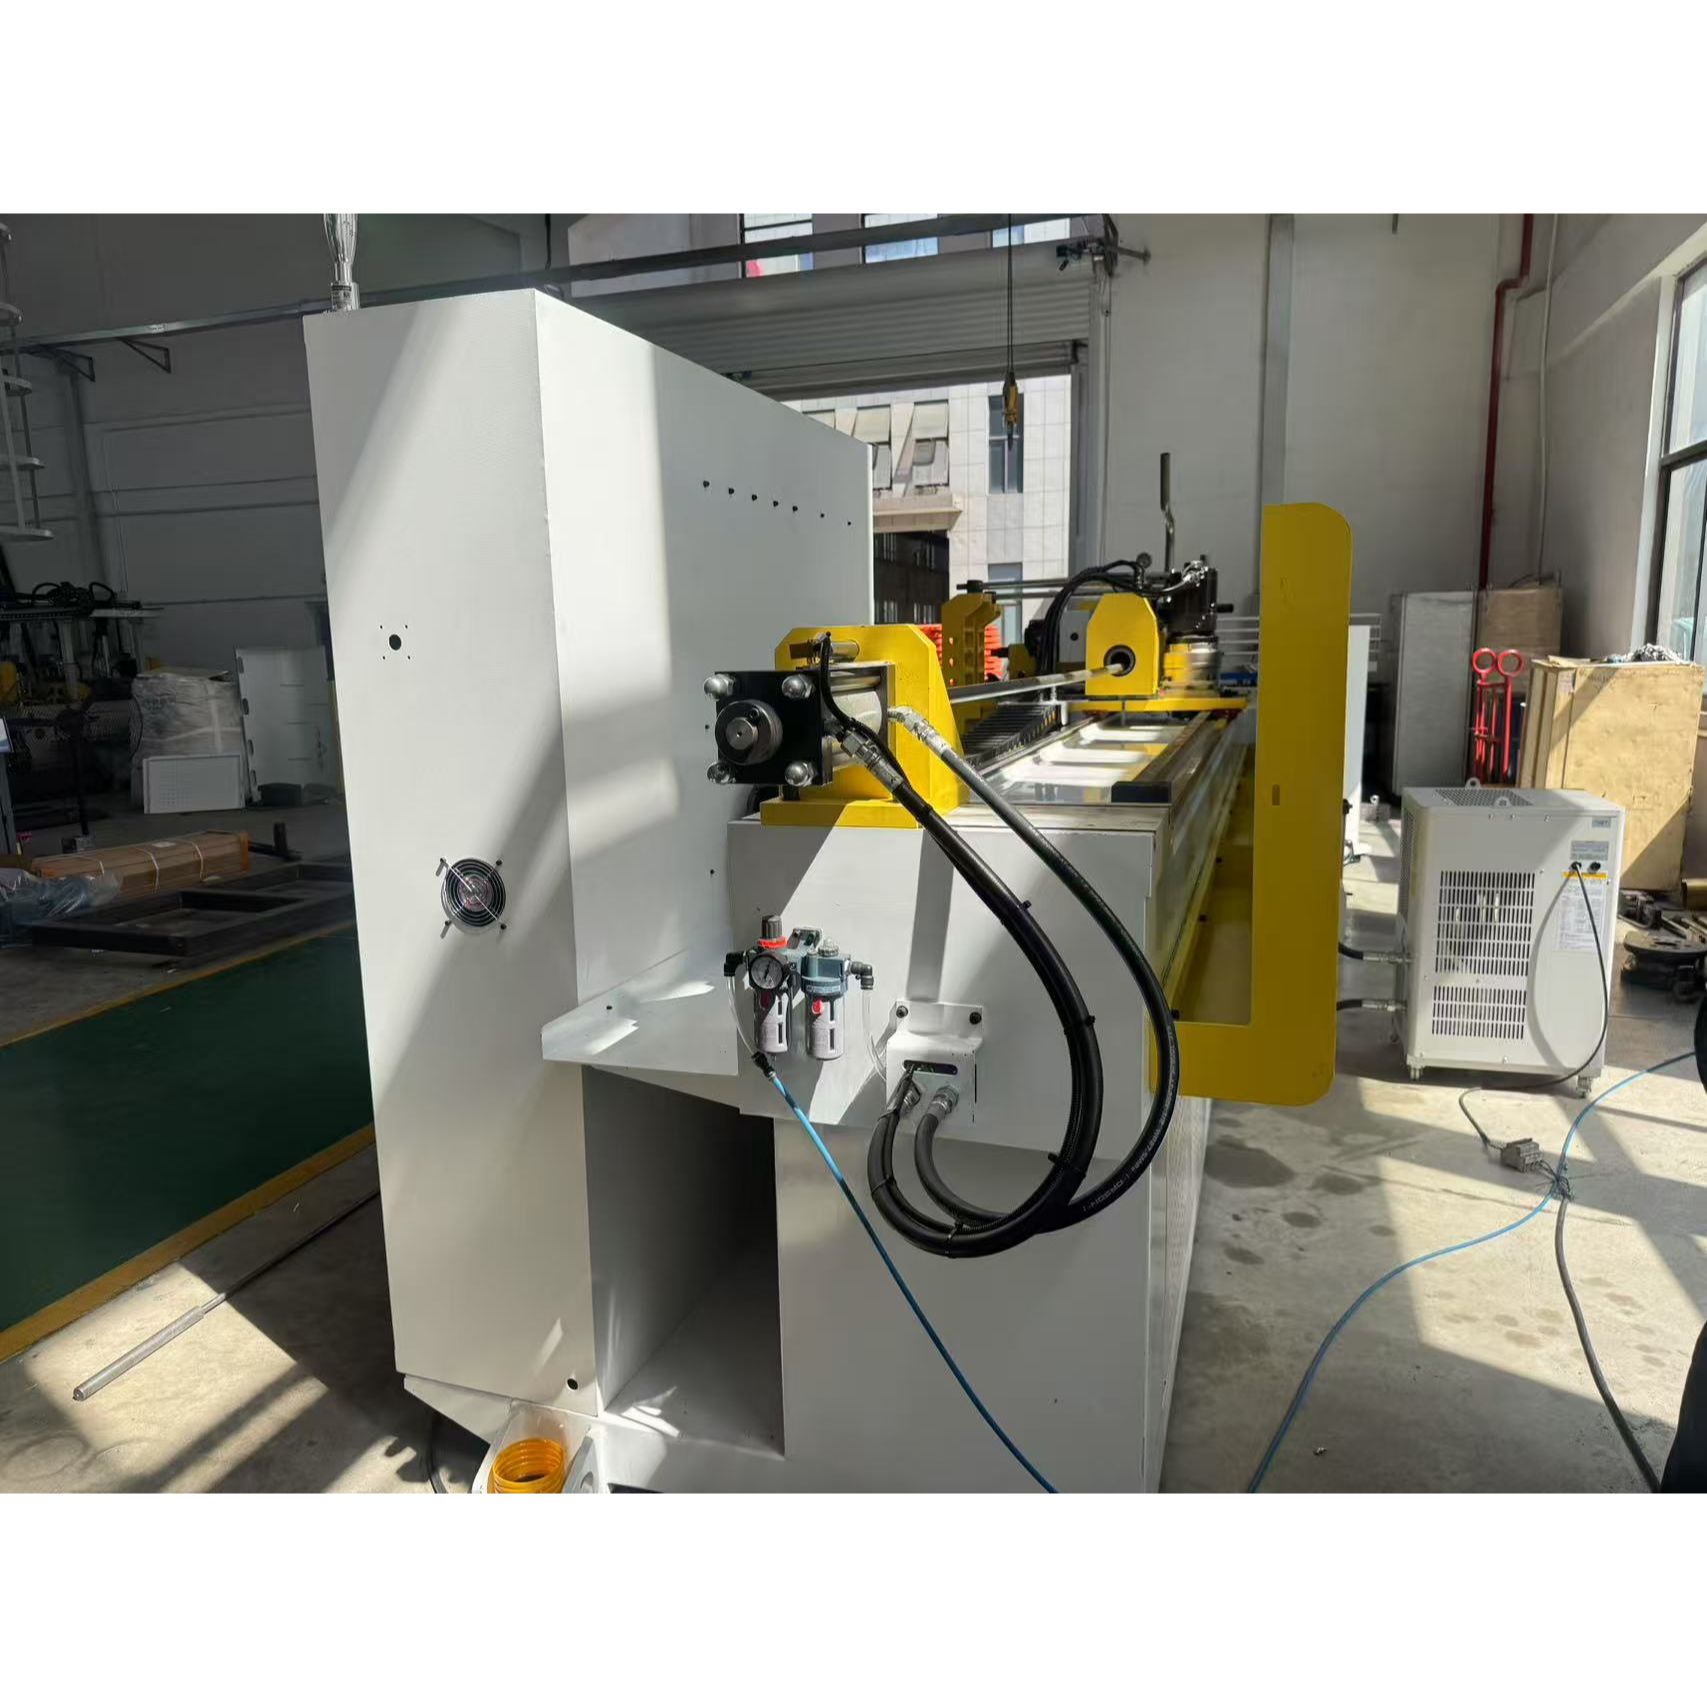
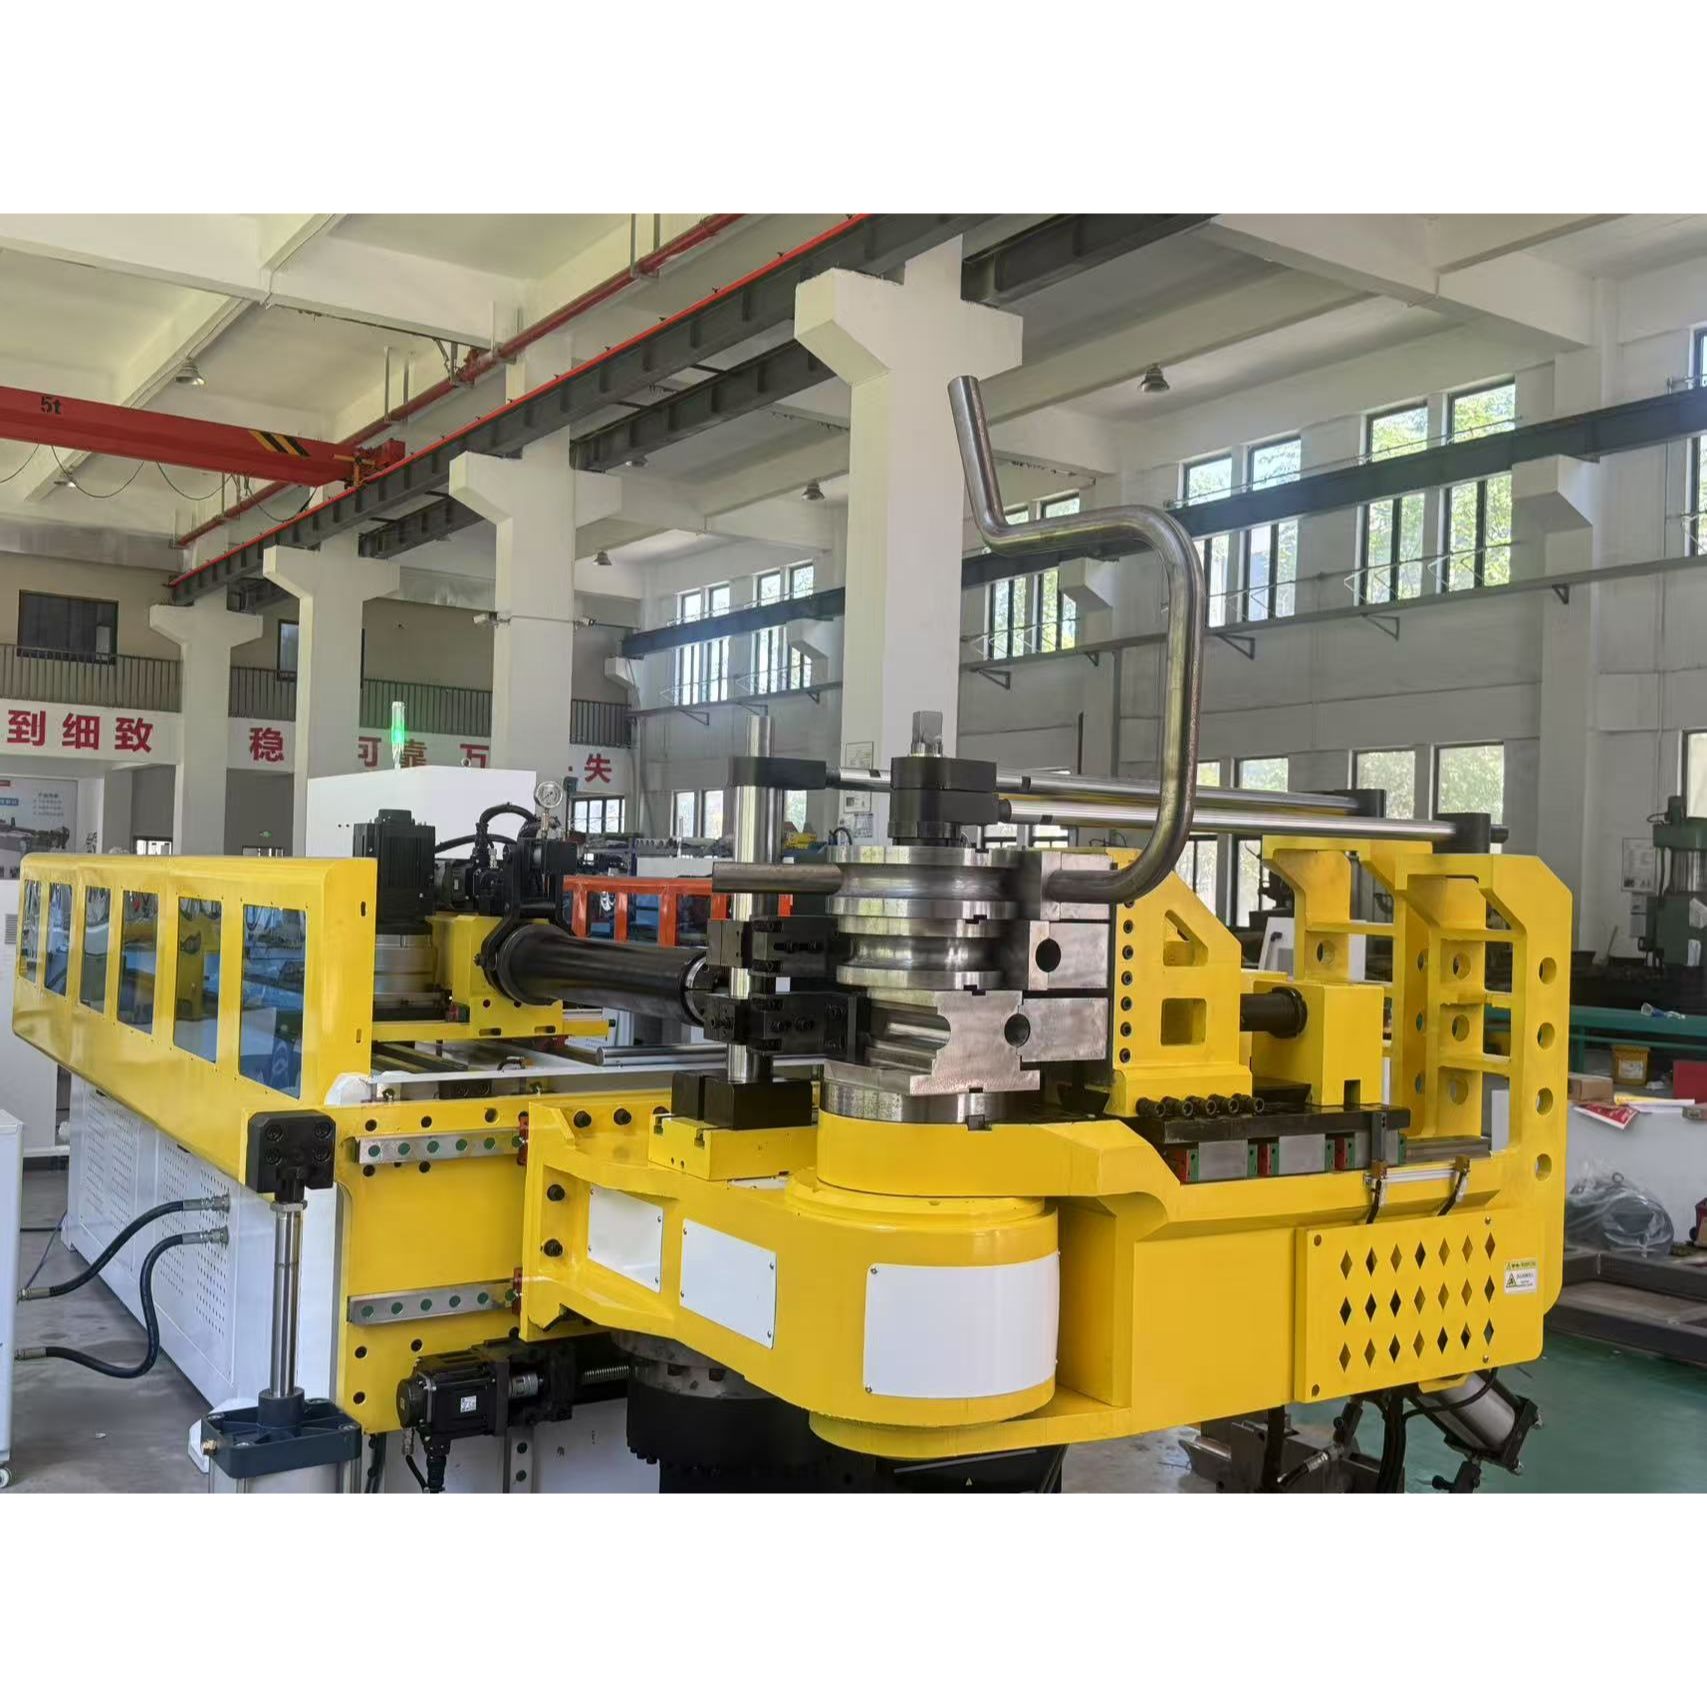
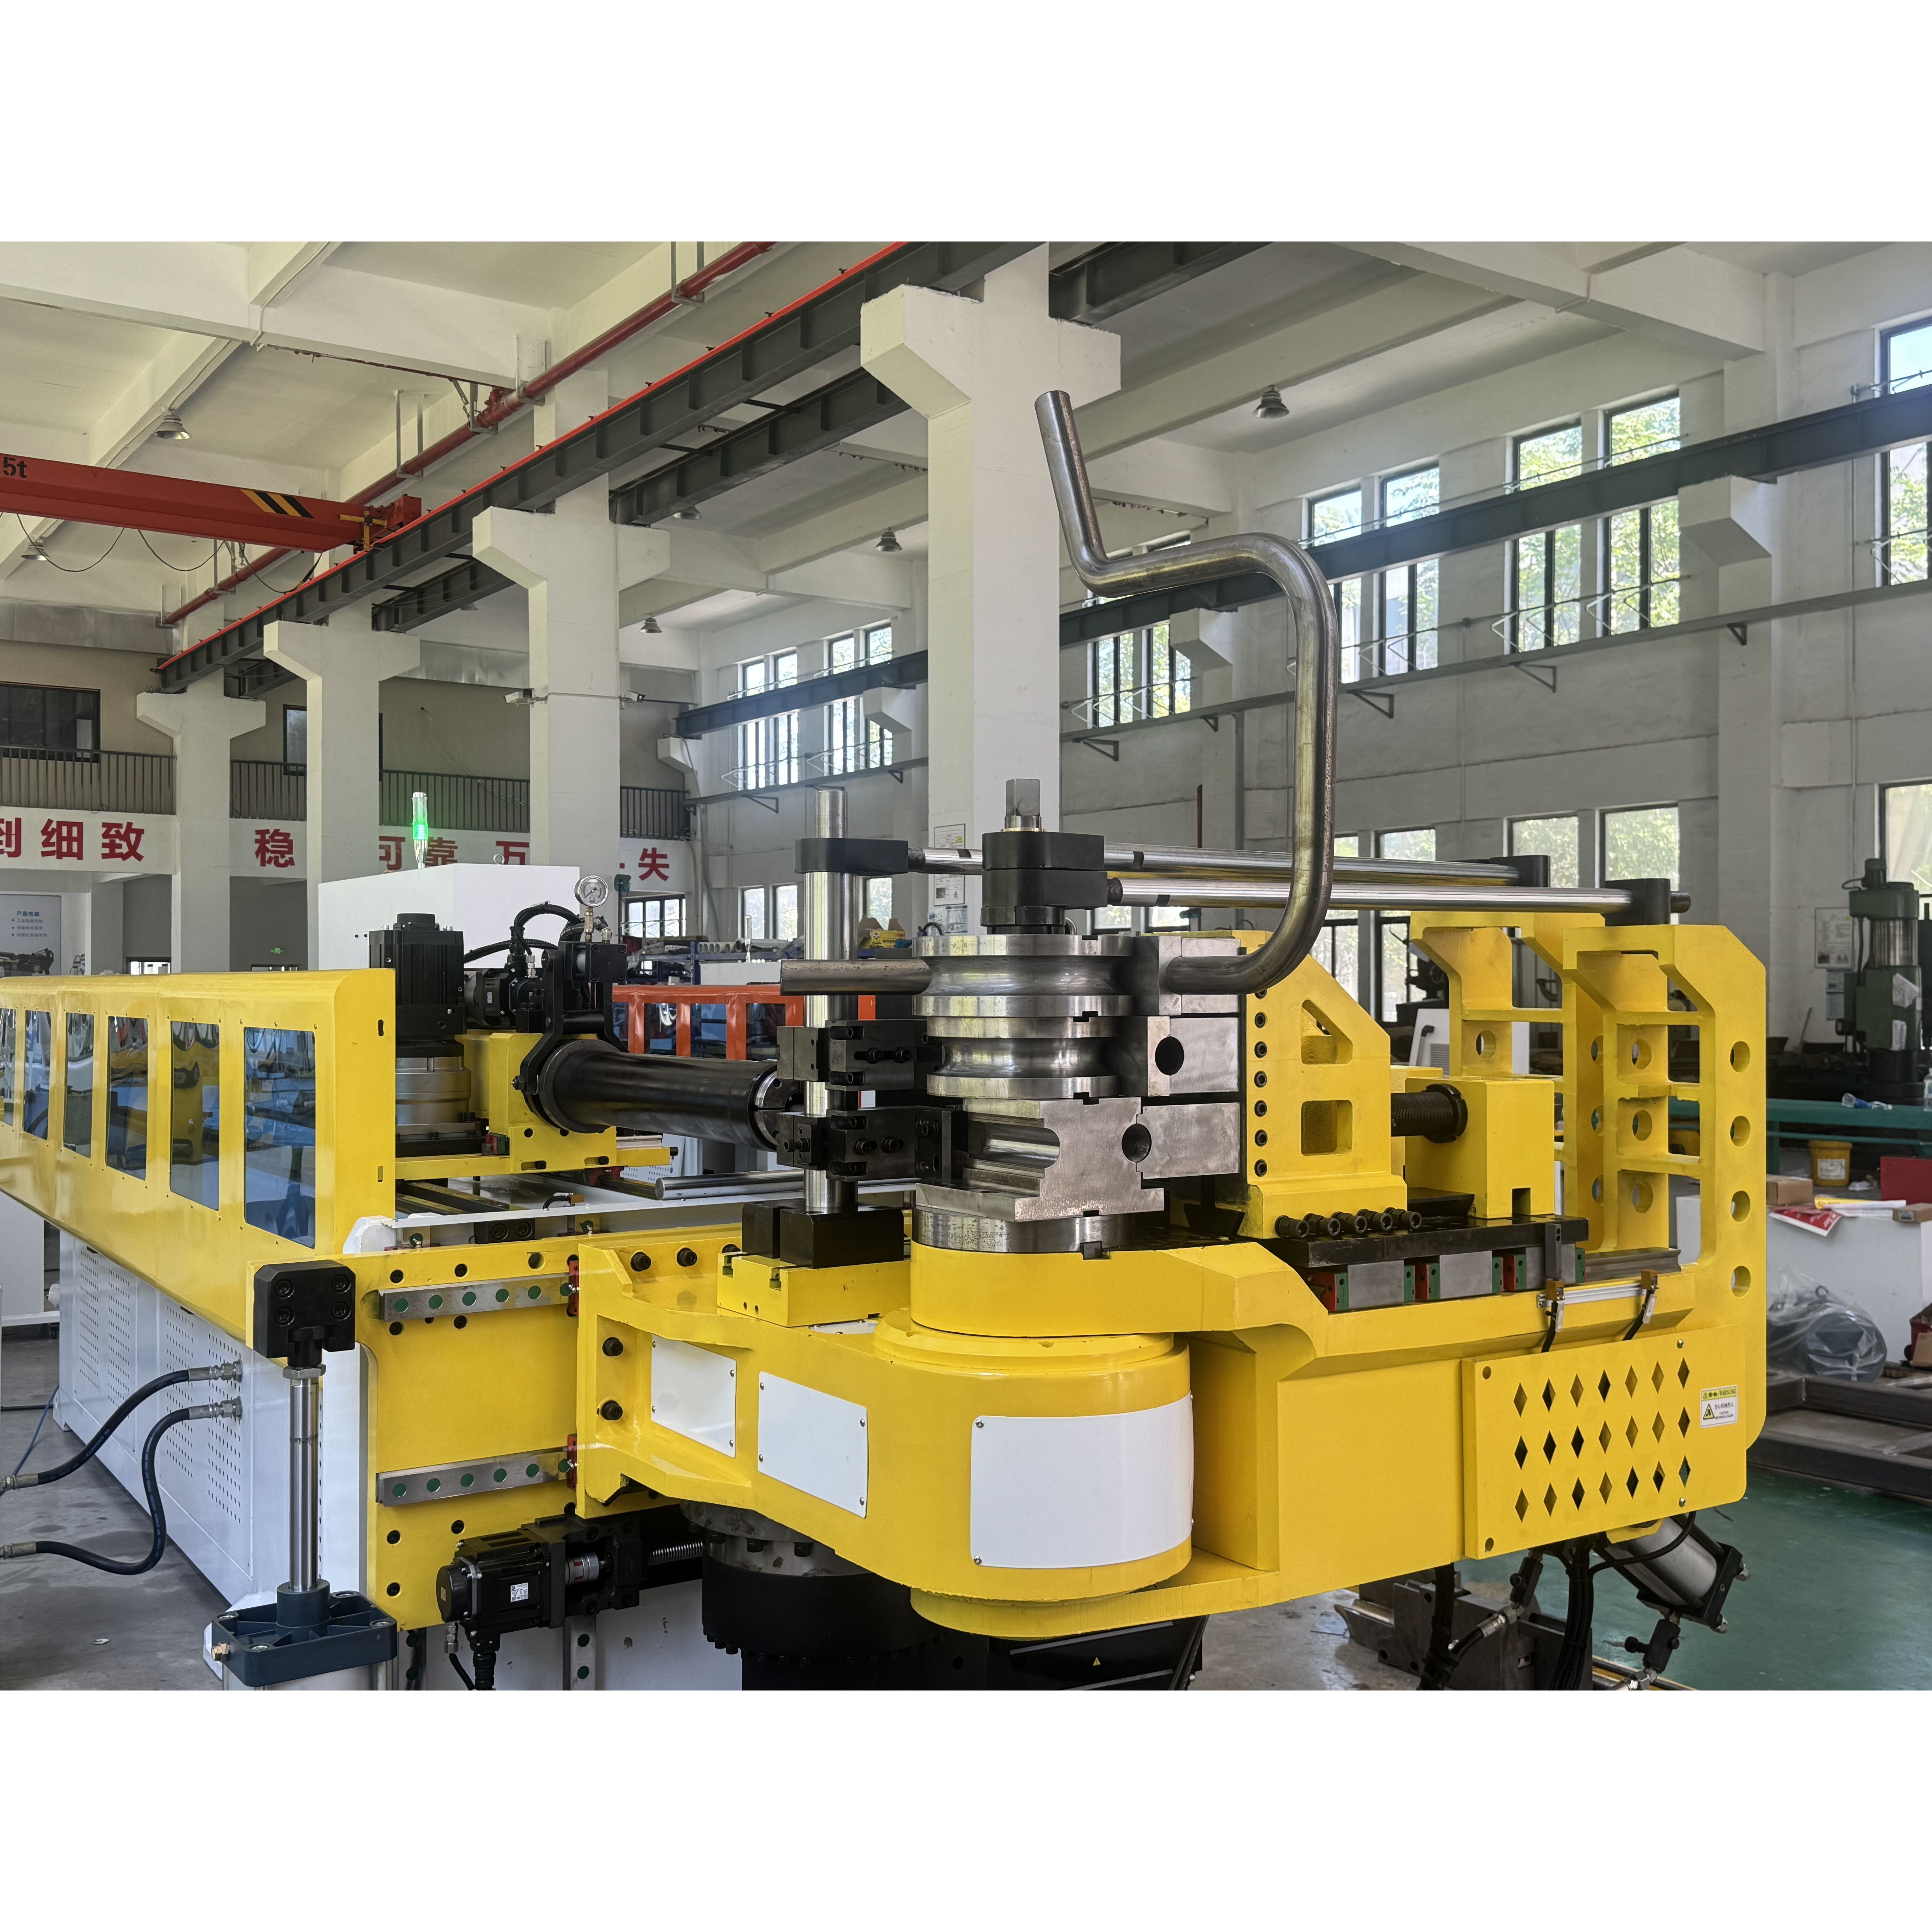
Maskinen är utformad för att bearbeta stålrör med en maximal diameter på Φ89 mm, vilket gör den lämplig för avgasrör till fordon, komponenter till avgassystem och andra applikationer med rör av stor diameter.
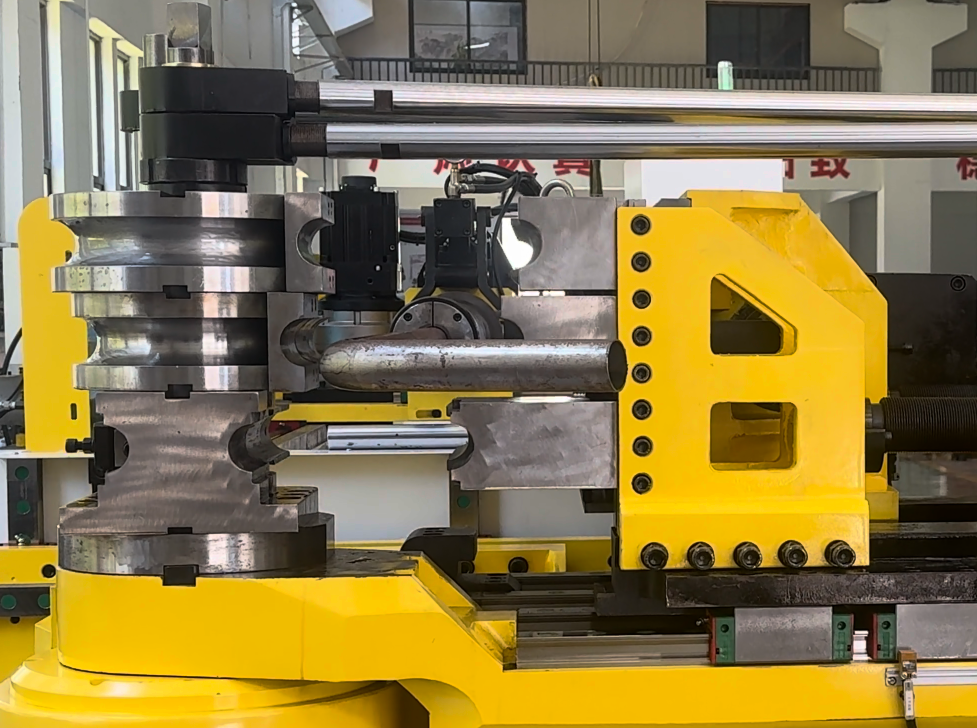
Maskinen är lämplig för runda avgasrör och rektangulära rör och stödjer olika rörprofiler som används i avgassystem till fordon.
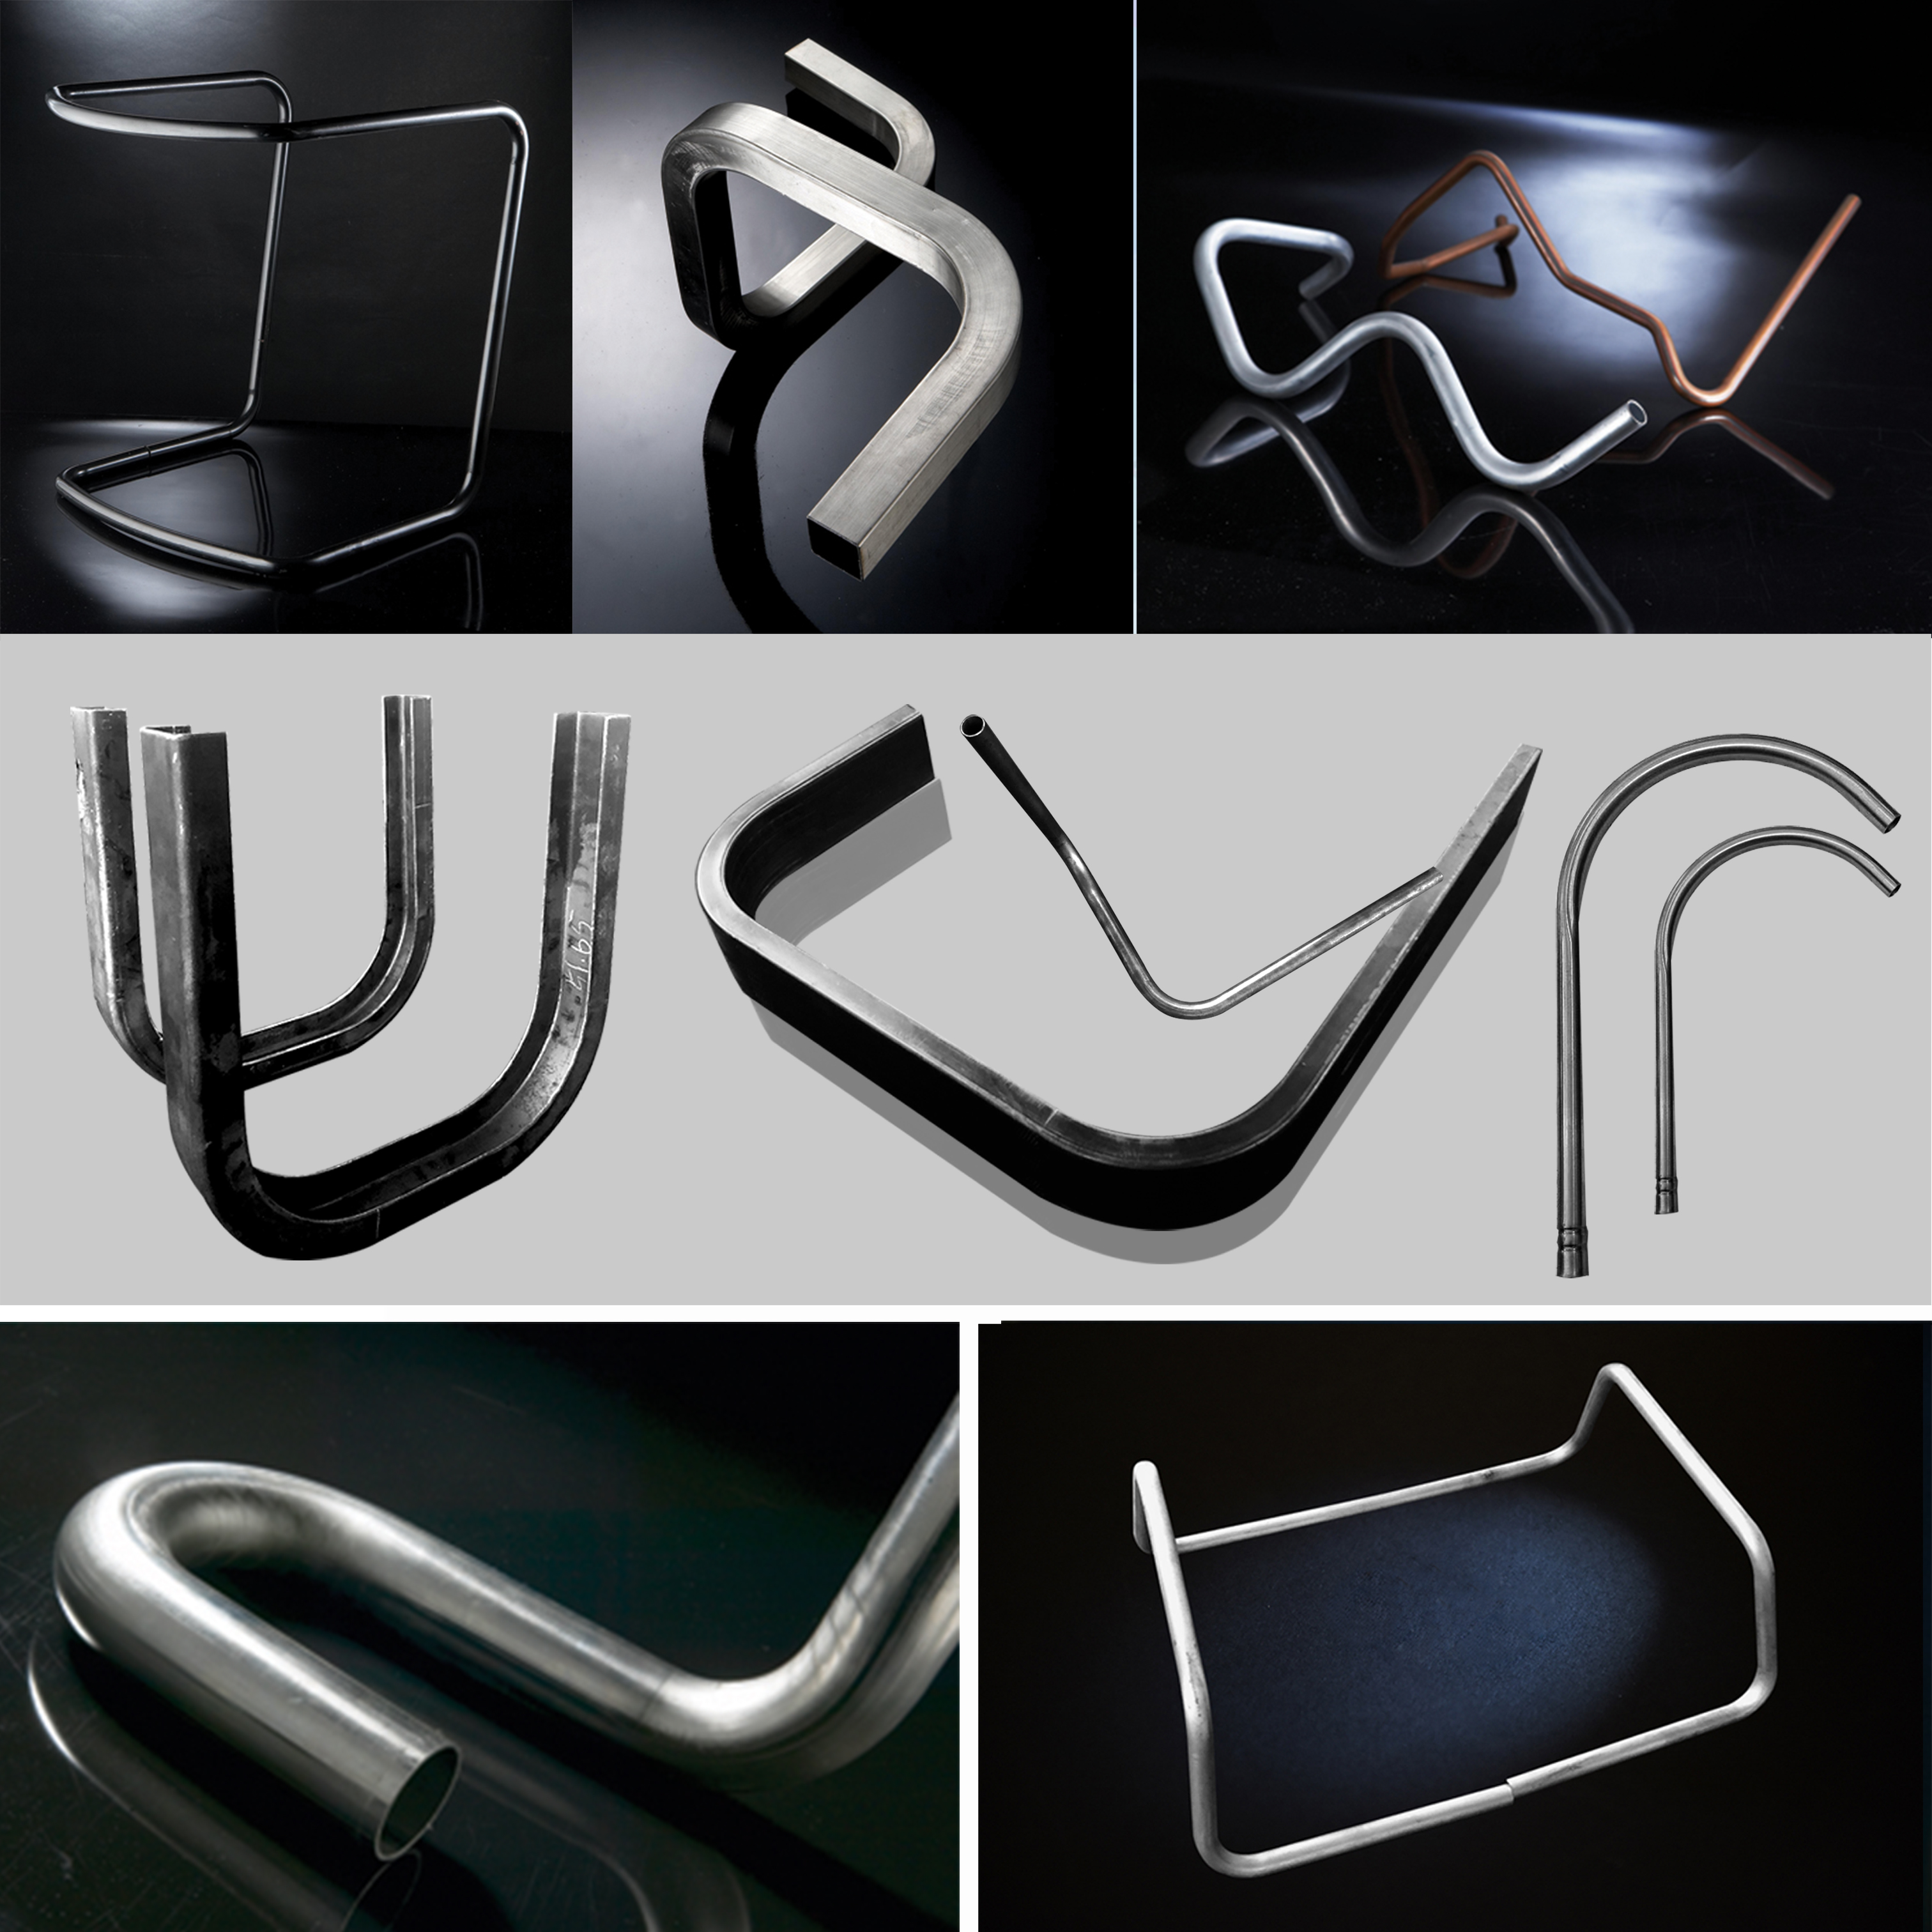
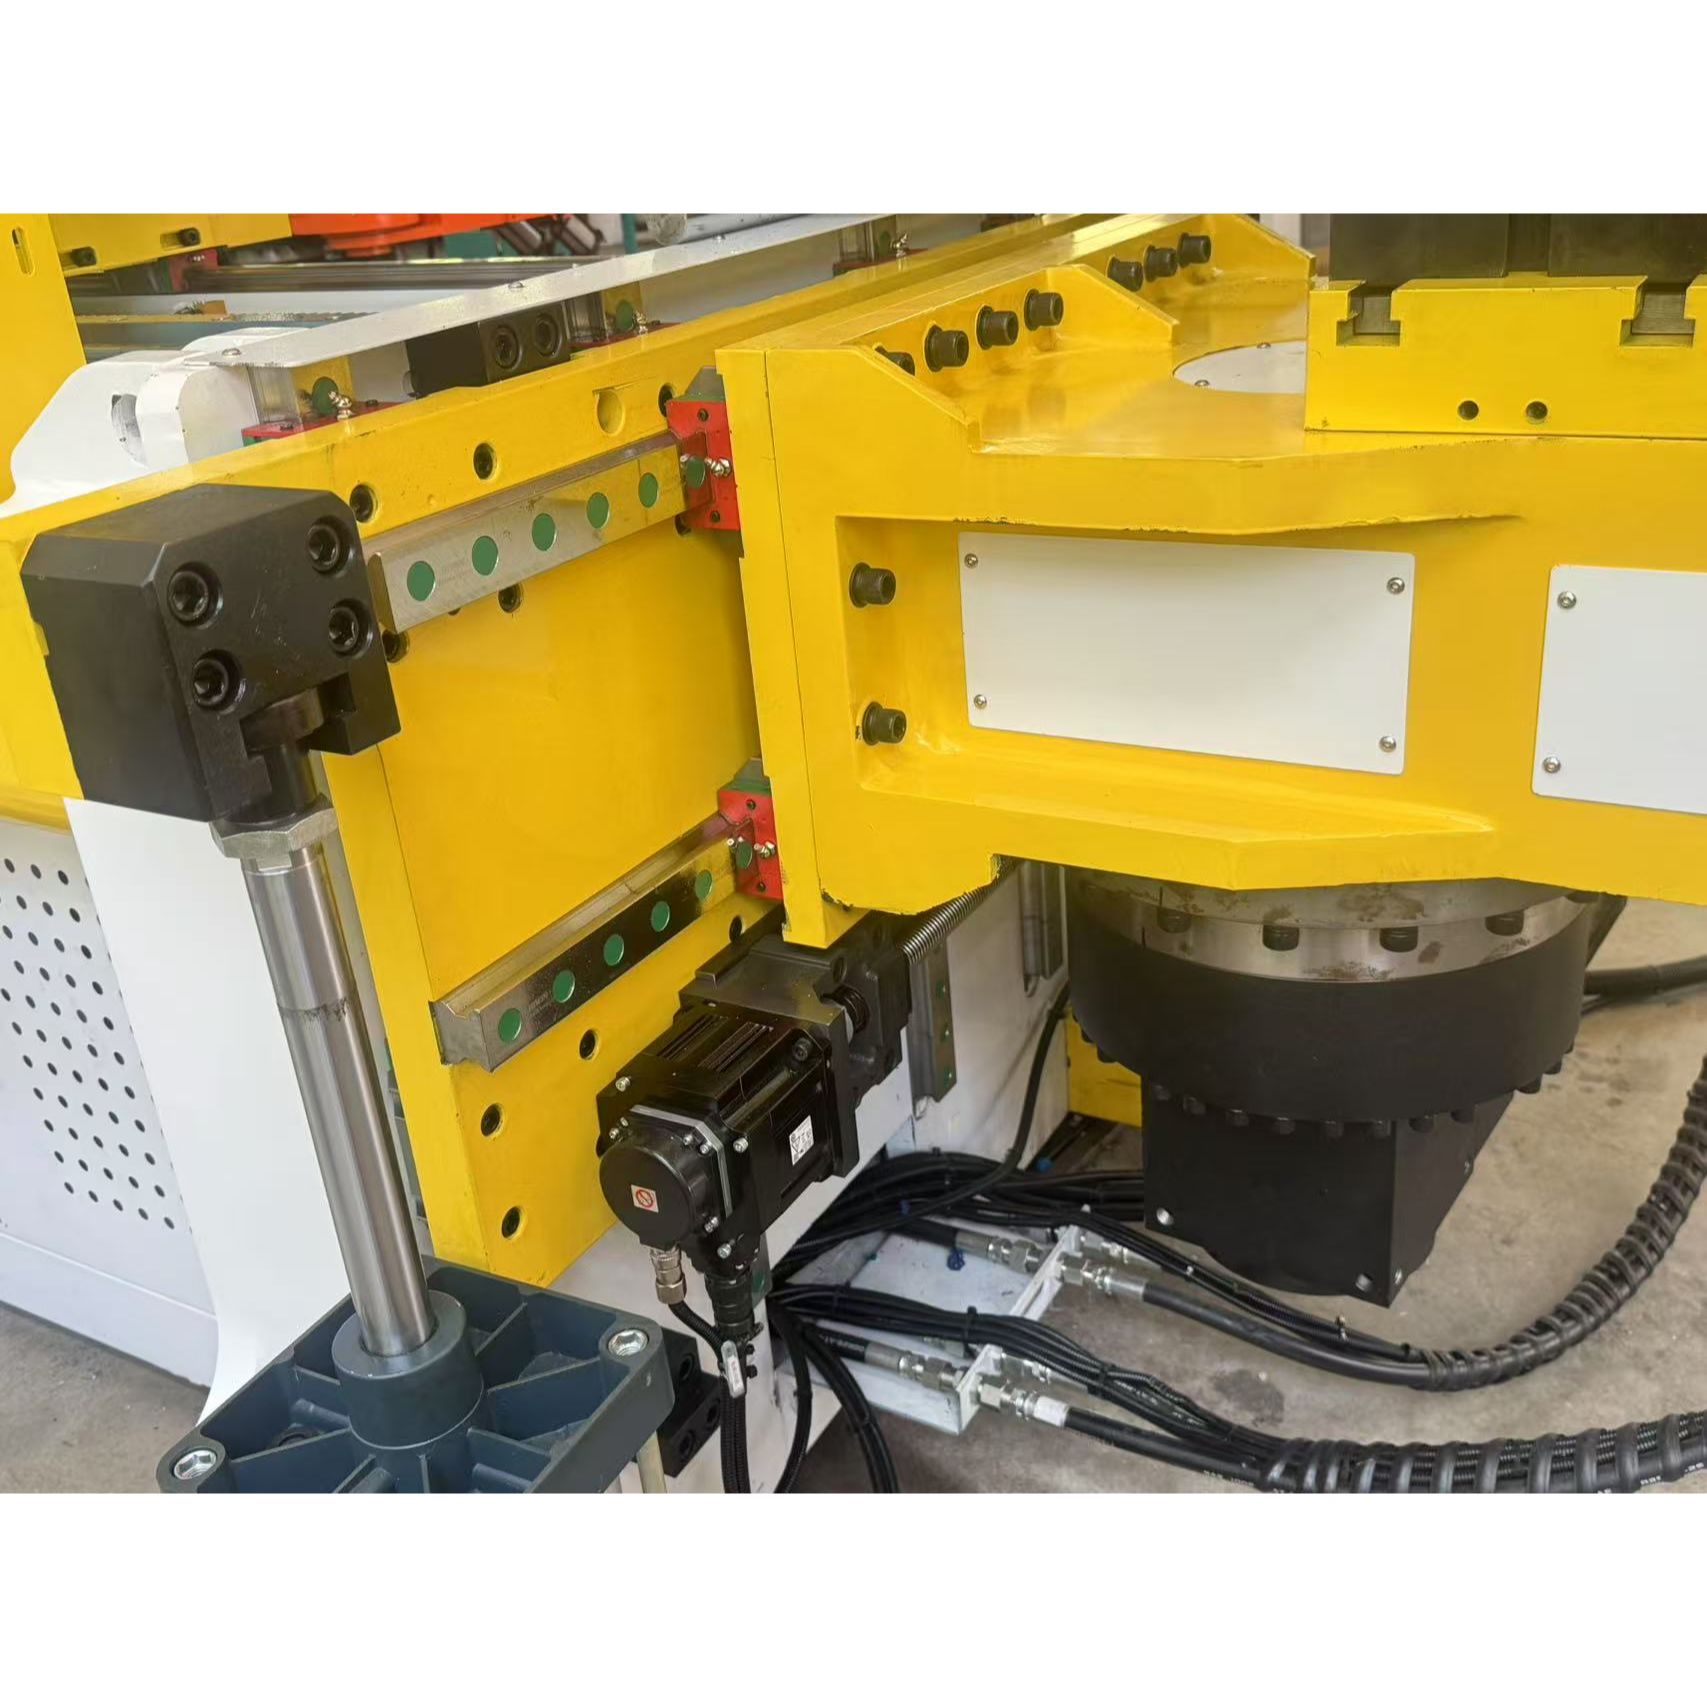
Matning, rotation, böjning och verktygsjustering arbetar tillsammans för att producera avgasrör med flera vinklar och 3D-form, vilket minskar upprepade spännningar och manuell justering.
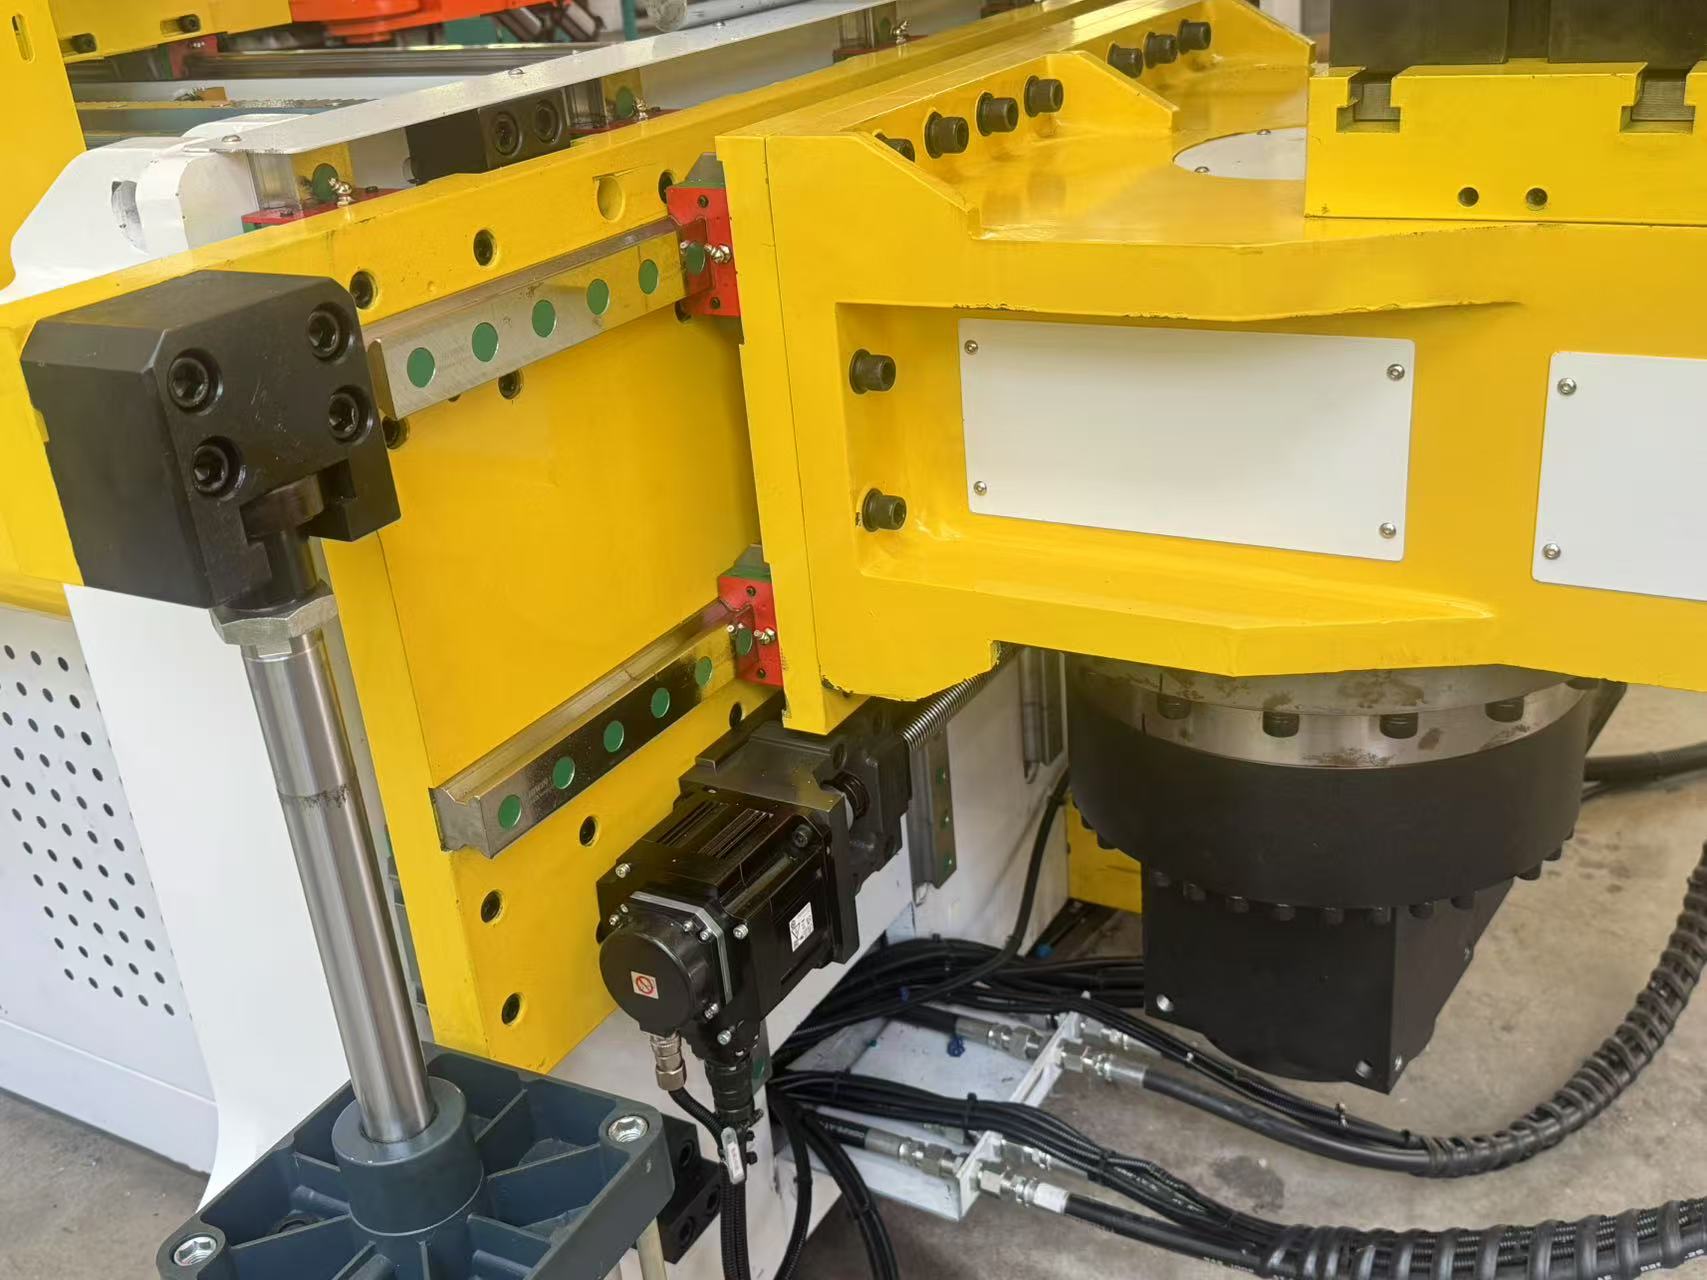
Maskinen stödjer manuell, halvautomatisk och fullt automatisk drift för olika produkter och produktionskrav. Fullt automatisk bearbetning minskar manuell inblandning och stödjer serietillverkning.
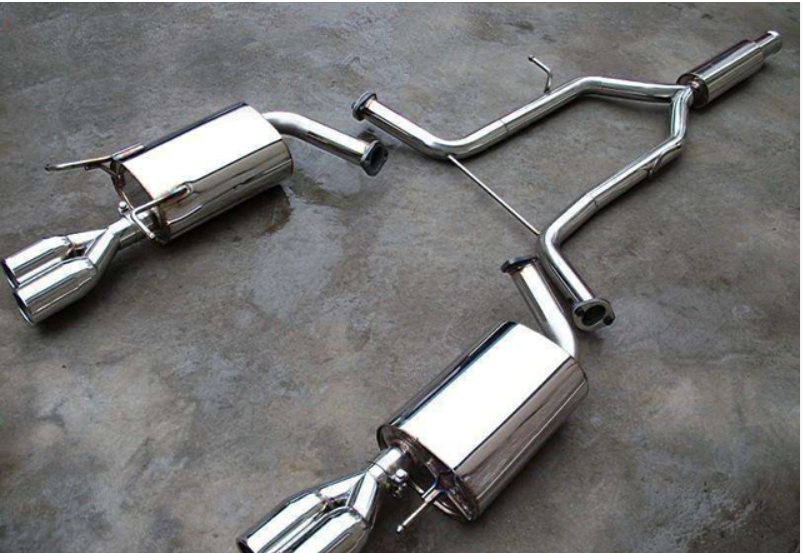
Maskinen stödjer programlagring och säkerhetskopiering via USB eller disk, vilket underlättar sparandet av parametrar för olika avgasrörskonstruktioner och minskar programmerings- och omställningstid.
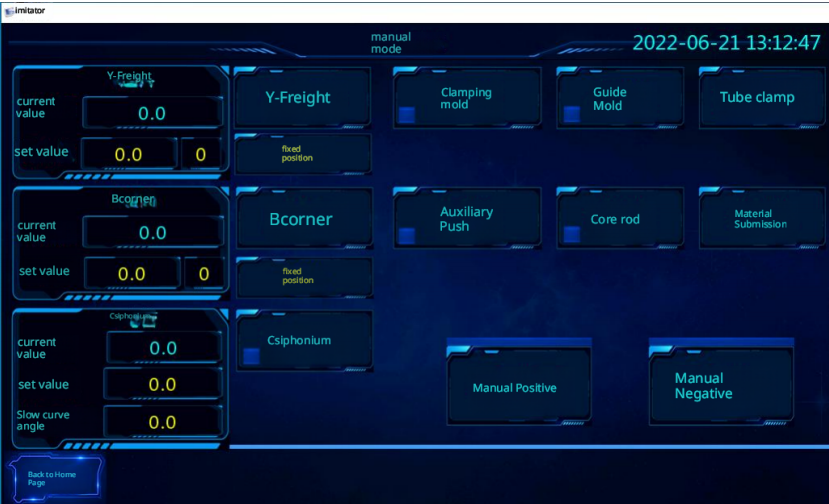
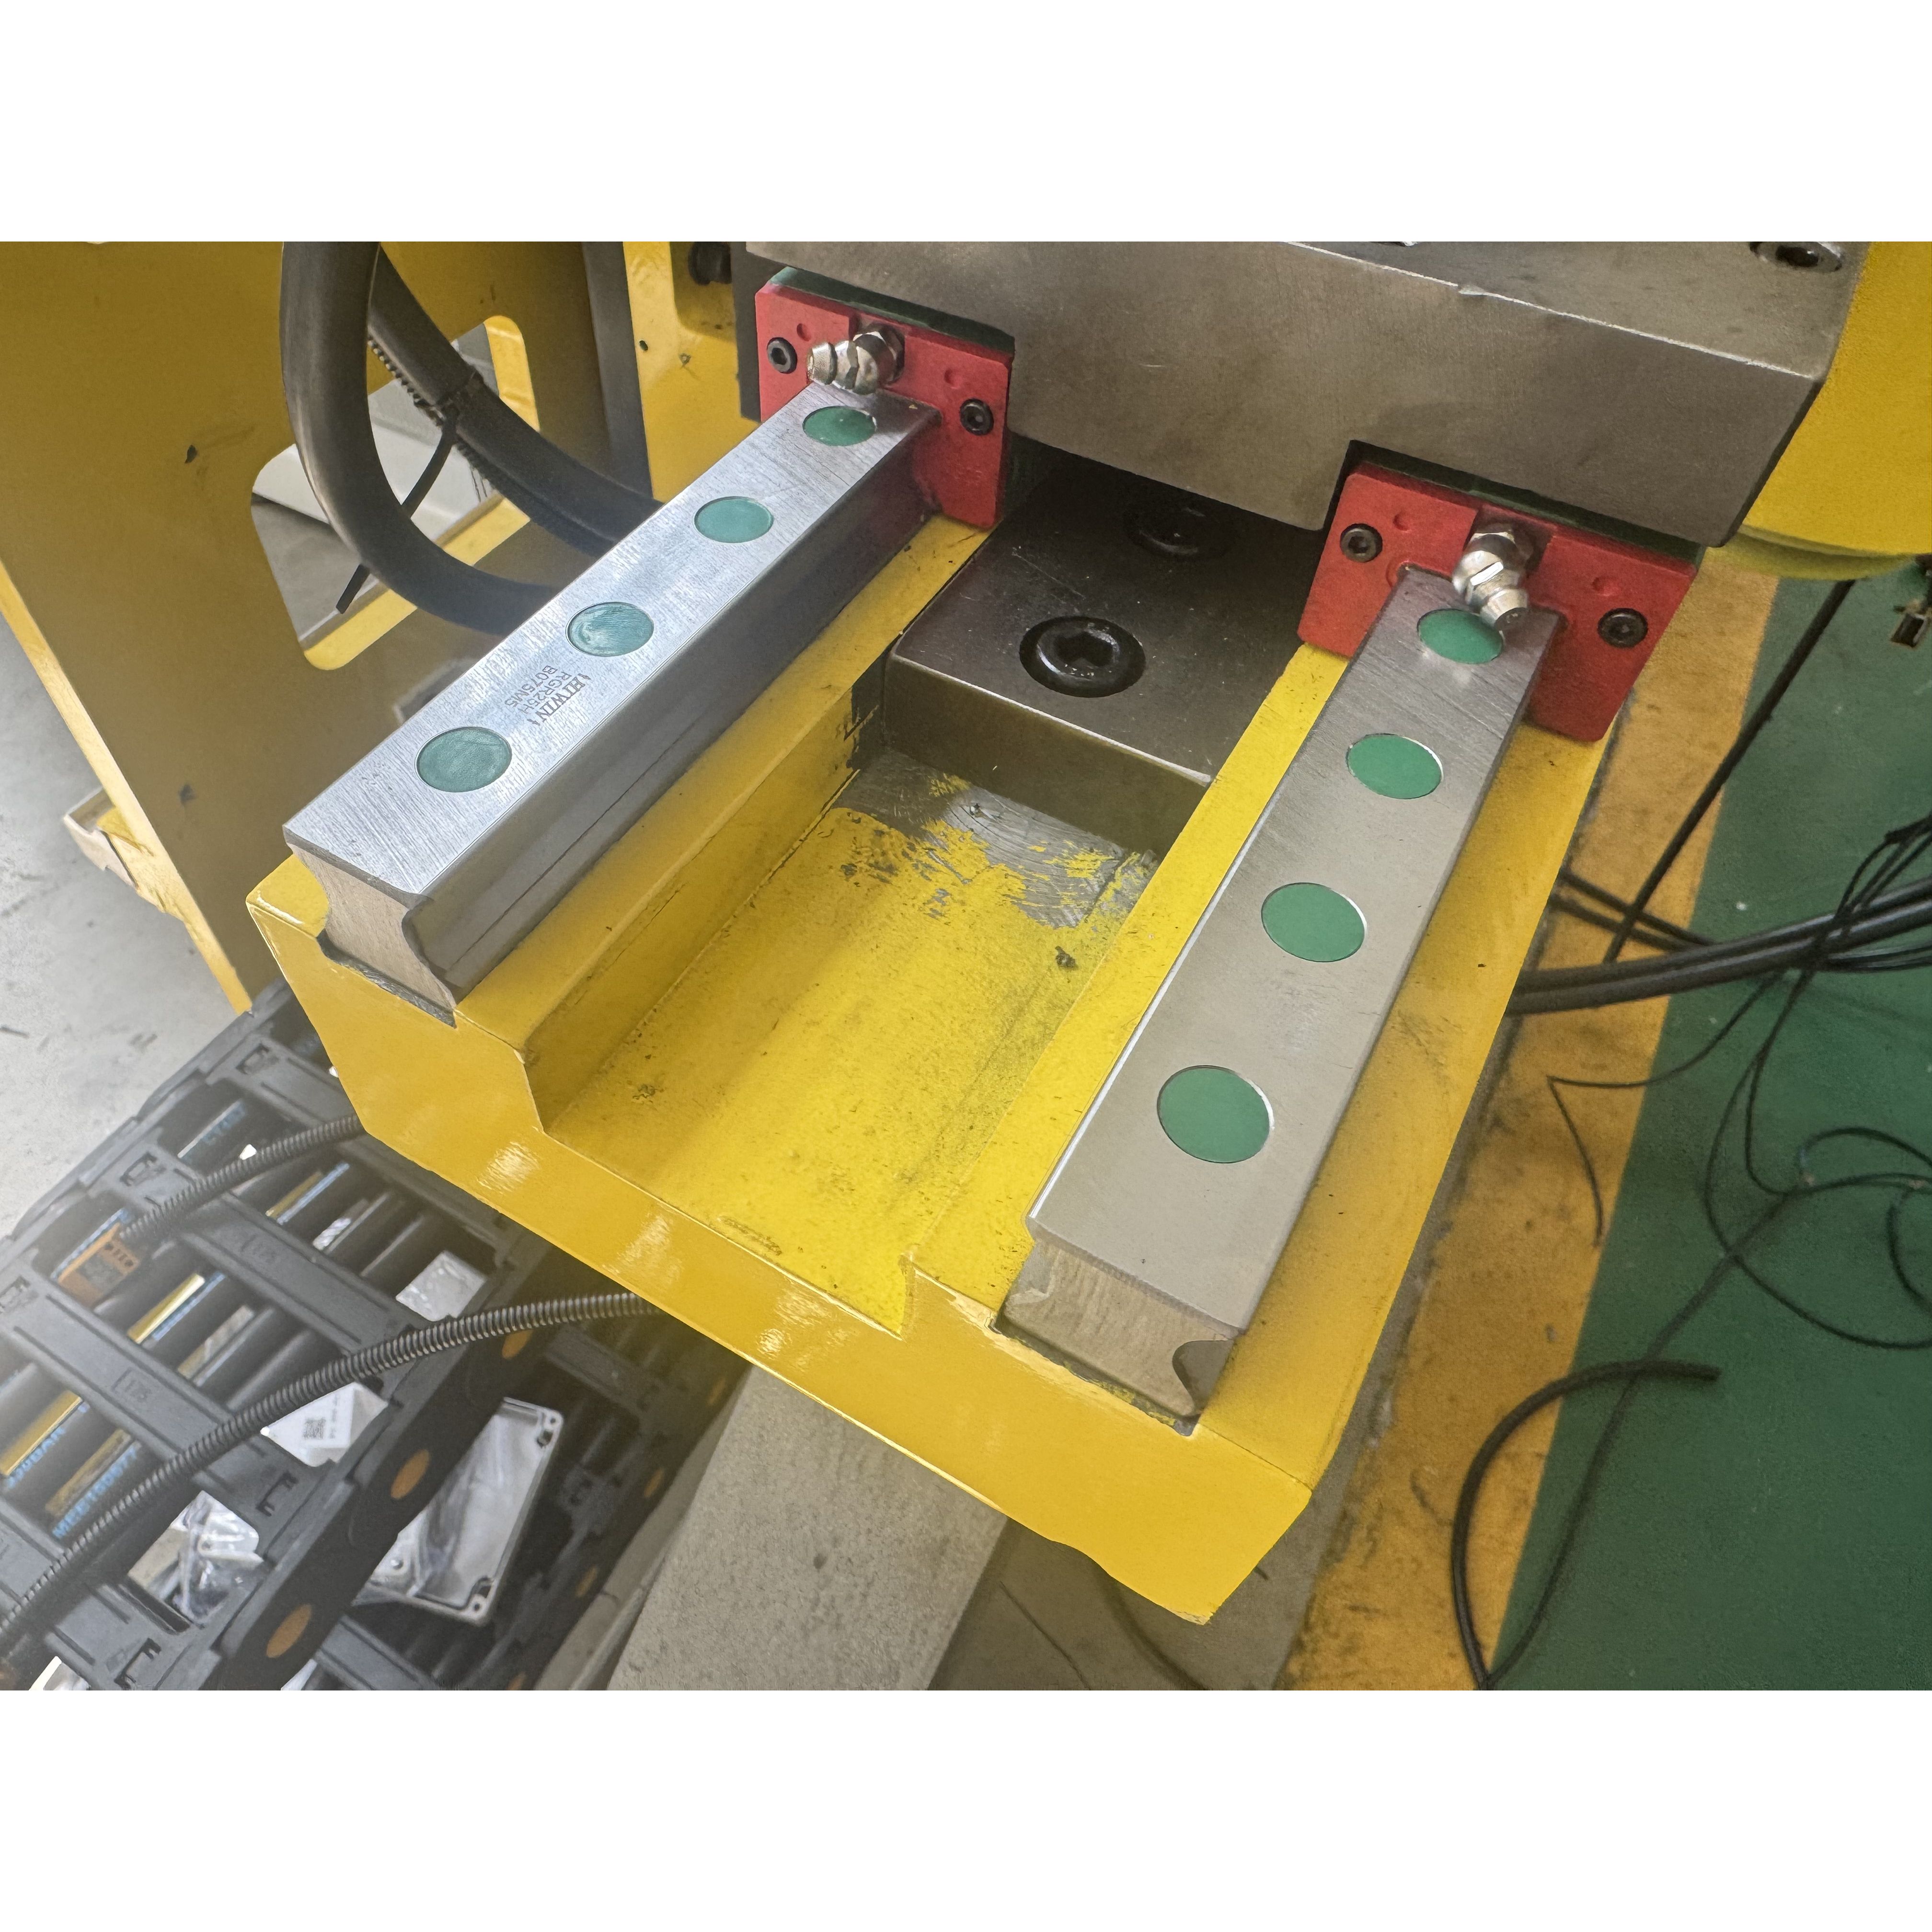
För att hantera utmaningarna med oförutsägbar materialåterböjning och exakt 3D-rumslig formning (krävs inom ±0,1 mm) för avgasfack med stort diameter (upp till Φ89 mm) och tjock vägg för en ledande japansk Tier-1-leverantör i Brasilien, införde Baorui Machinery lösningen 89CNC för fullt automatisk böjning, utrustad med fyra servodrivningar och ett 3D-kollisions-simuleringssystem; genom att utnyttja ett kraftfullt hydrauliskt system och precisions-teknik för kompensation av återböjning uppnådde vi en betydande processgenombrott. Denna lösning säkerställde inte bara utmärkt ovalitet och bevarad väggtjocklek efter formningen – vilket uppfyller OEM:s strikta krav på strömningsdynamik – utan förbättrade också kundens leveranskonkurrenskraft på den sydamerikanska marknaden genom full automatisering.
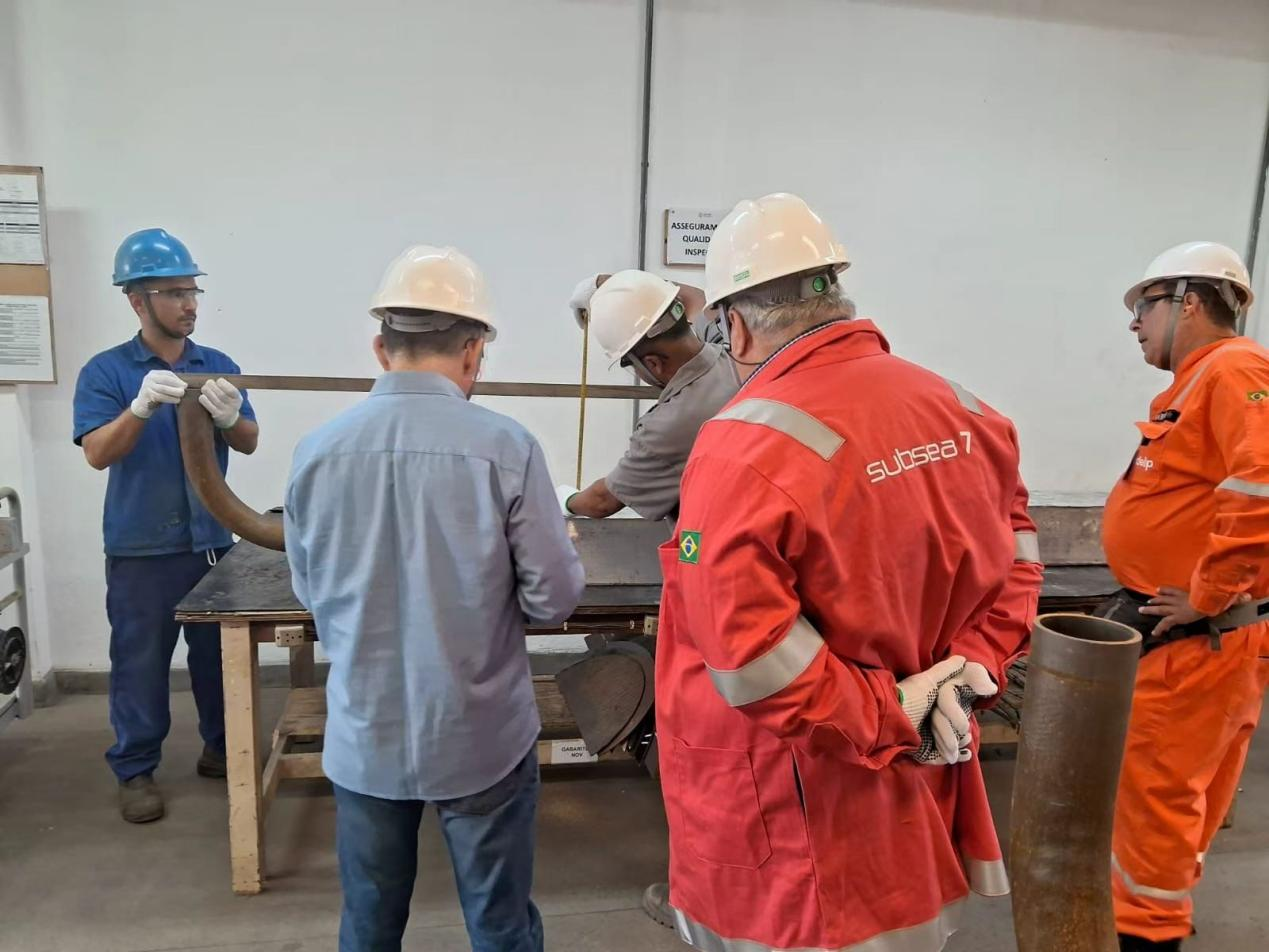
 EN