
Элемент |
Имя |
Единица |
ДАННЫЕ |
Примечание |
|
1 |
Мощность формирования цилиндра |
Тоны |
20 |
Макс. 26 т |
|
2 |
Макс. диаметр формирования |
мм |
∅133×2,0 |
Диаметр *Толщина |
|
3 |
Мин. диаметр формирования |
мм |
∅30×2,0 |
|
|
4 |
Минимальная длина формовки |
мм |
30 |
|
|
5 |
Максимальная длина формирования |
мм |
Нет ограничений |
|
|
6 |
Высота станка |
мм |
1150 |
|
|
7 |
Обработка продукта время |
с |
~18 |
Зависит от чертежи |
|
8 |
Время замены оснастки |
мИН |
~10 |
|
|
9 |
Повторяющаяся позиция точность |
Наружный диаметр горба |
мм |
±0.2 |
Формовка горба заготовка допуск |
|
Горб контур |
мм |
0.2 |
|
||
|
горб утонение |
мм |
≤20% |
|
||
|
|
|
|
||
10 |
Процесс контроль тип |
Наружный диаметр горба |
|
Цилиндр + энкодер + оснастка |
|
|
Горб контур |
|
Цилиндр + энкодер + оснастка |
|
||
горб |
|
Инструментальное производство |
|
||
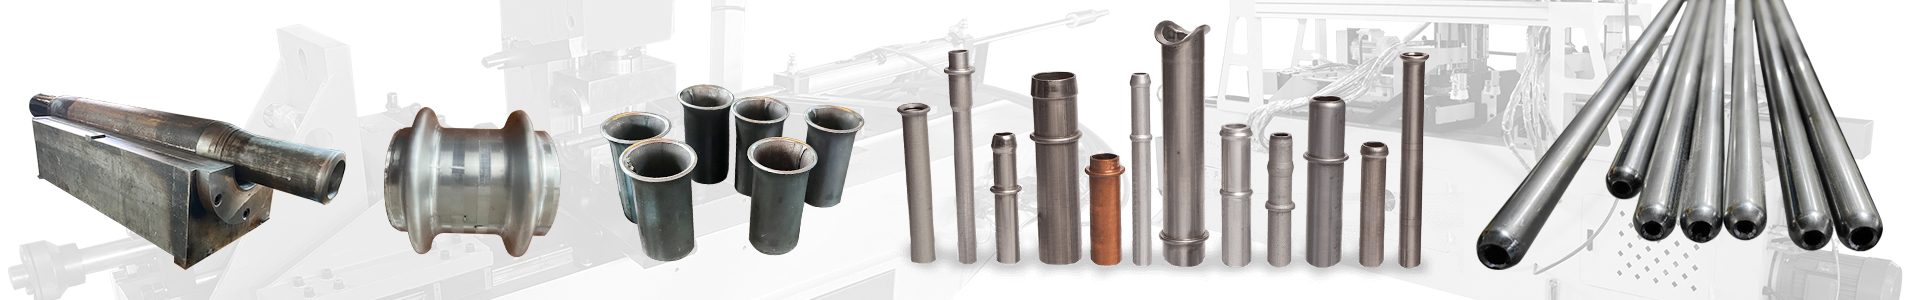
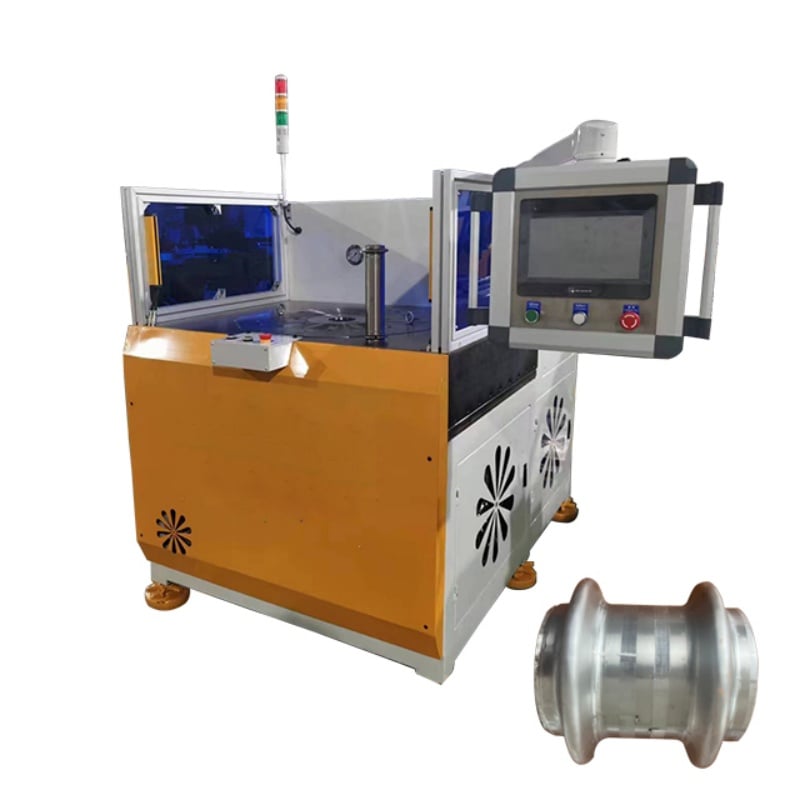
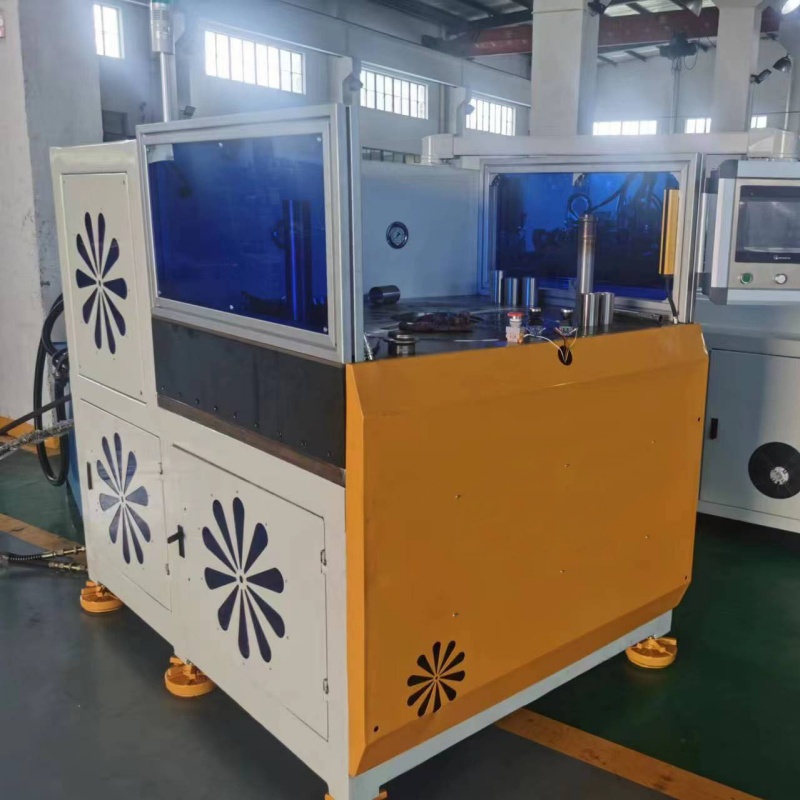
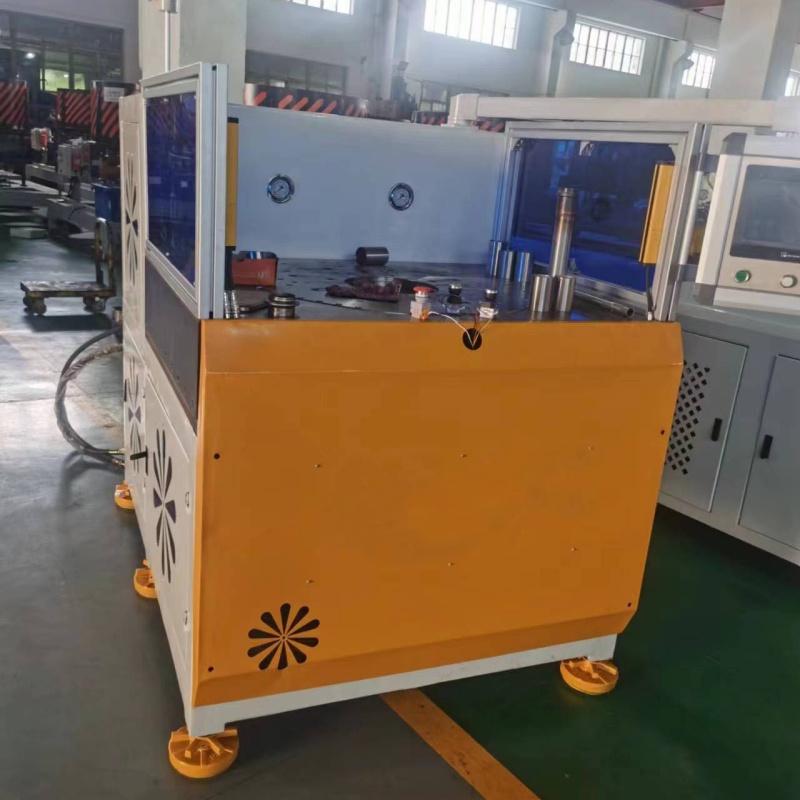
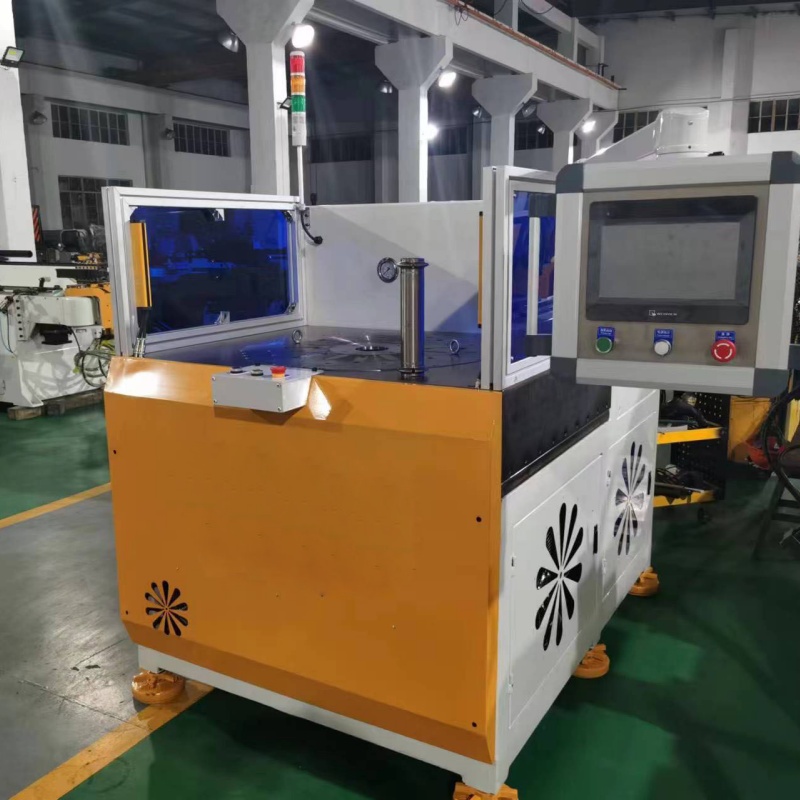
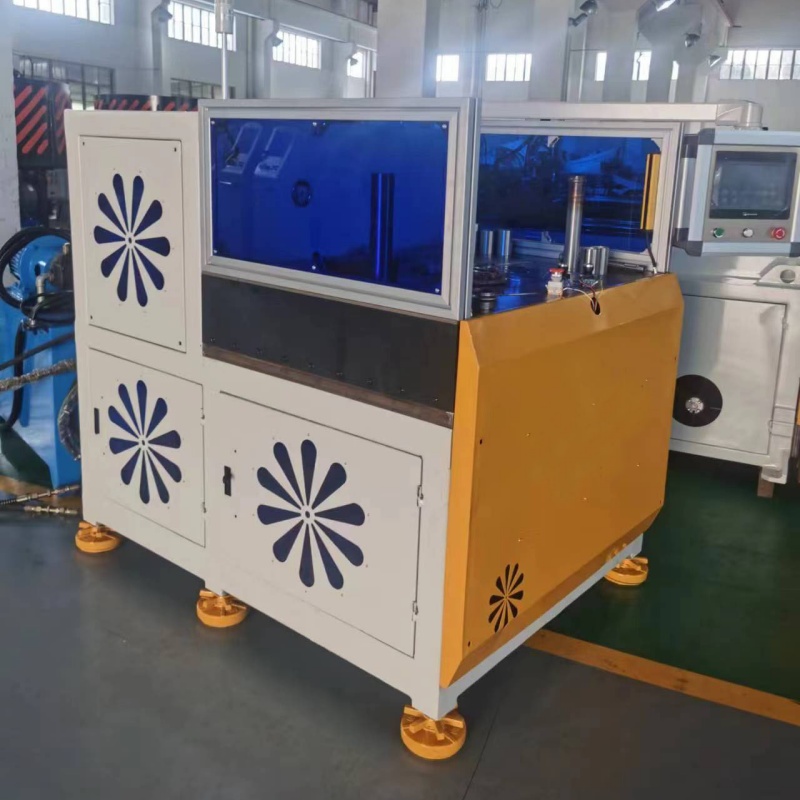
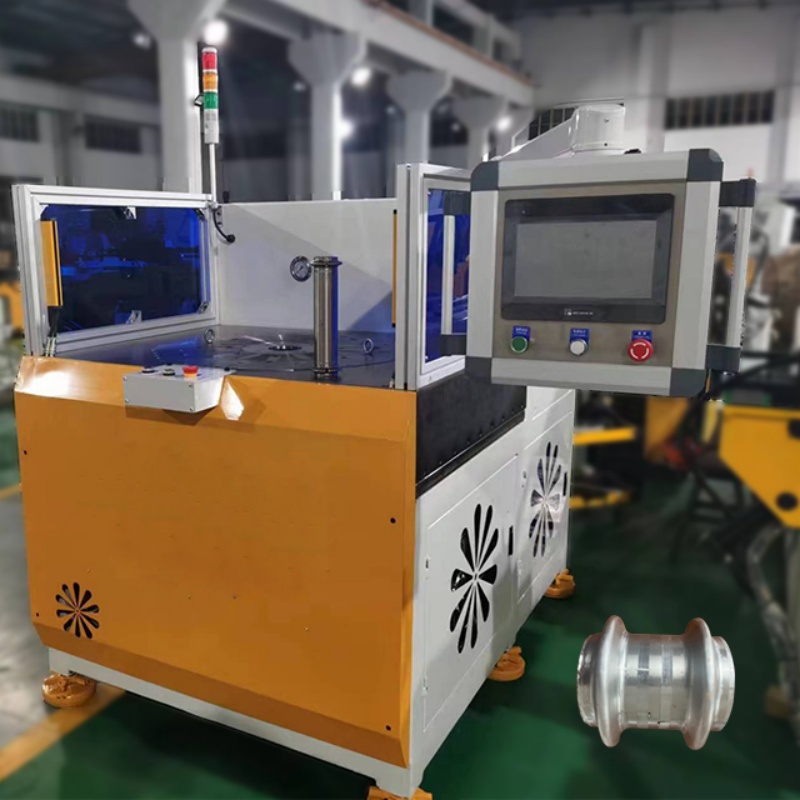
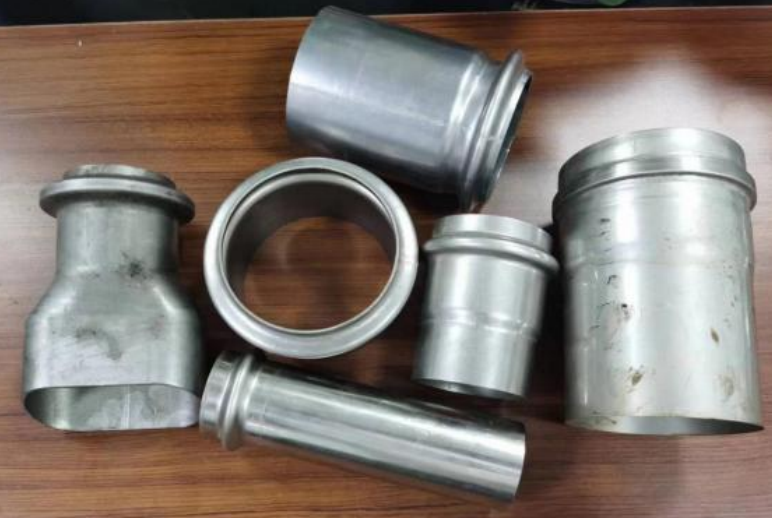
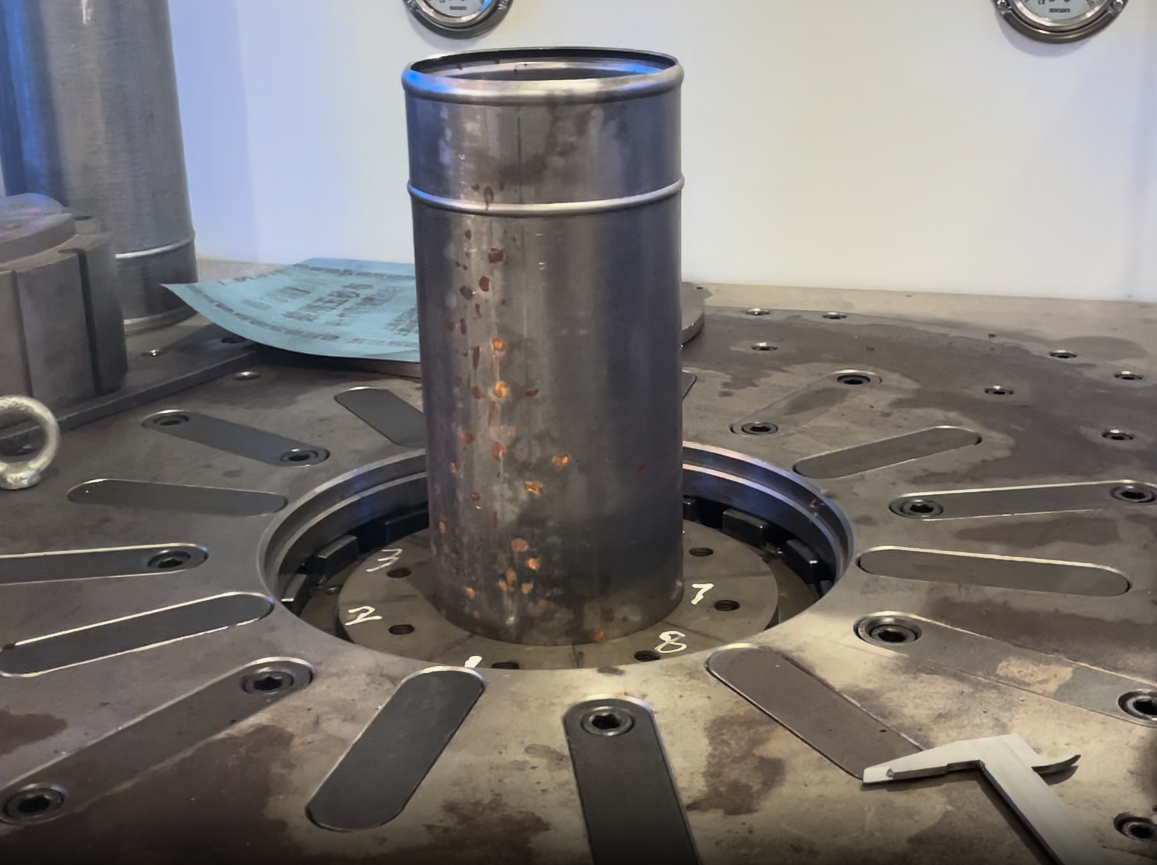
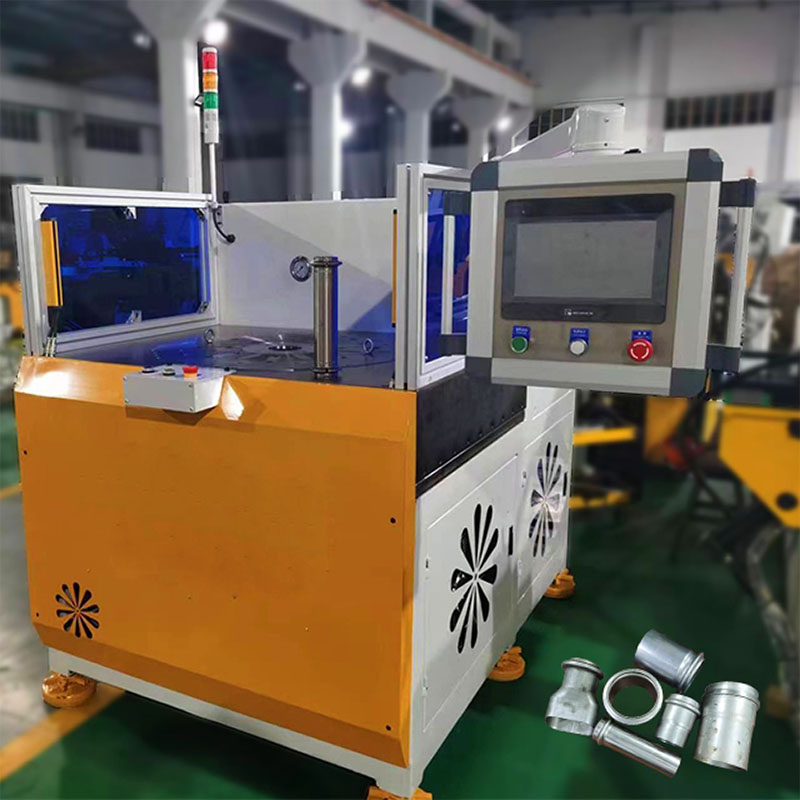
станок предназначен для создания выпуклостей, бугров и специальных профилей на трубах. Специализированная оснастка может быть сконфигурирована в соответствии с чертежом изделия для удовлетворения различных требований к локальному профилированию.
Сервомотор приводит в действие гидравлическую систему и позволяет регулировать скорость формовки и профили движения. Это обеспечивает более плавную работу и помогает контролировать температуру масла и энергопотребление при длительном производстве.
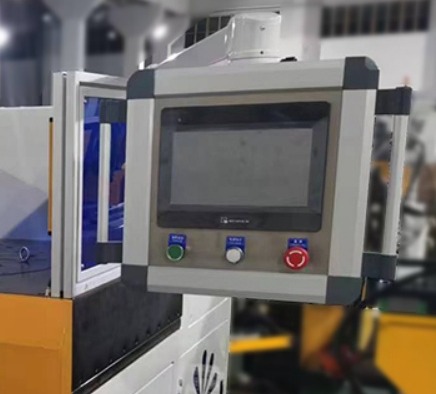
Станок оснащён системой управления на базе ПЛК и 10-дюймовым сенсорным экраном. Основные параметры формовки можно вводить и корректировать через человеко-машинный интерфейс (HMI), что делает эксплуатацию интуитивно понятной, а замену продукции — удобной.
Диаметр и контур выпуклости регулируются за счёт согласованной работы гидроцилиндров, энкодеров и специализированной оснастки. Это повышает точность позиционирования и стабильность контура, а также снижает разброс размеров.
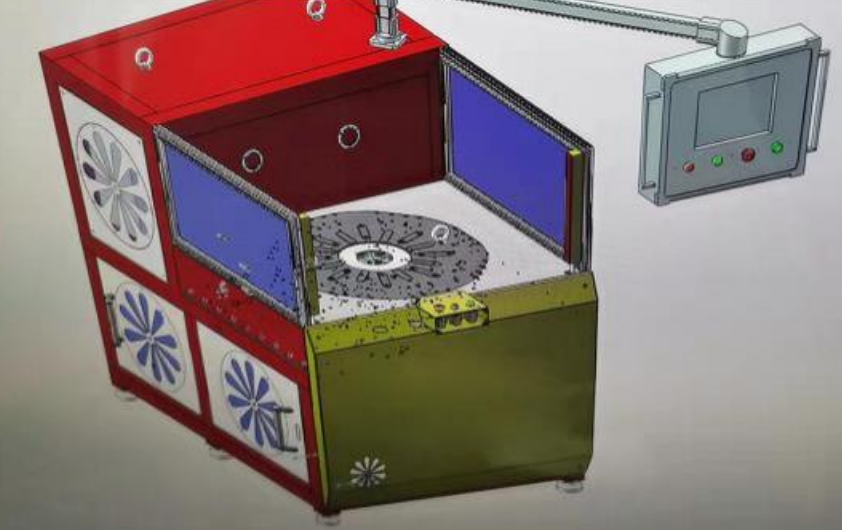
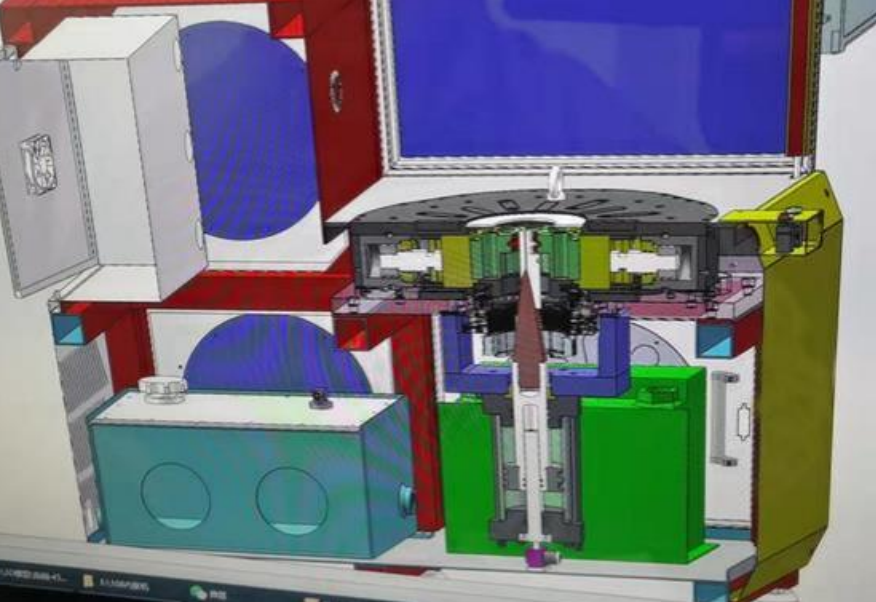
Основной зажимной механизм использует многоточечную равномерно распределённую компоновку для надёжного удержания трубы в процессе формовки. Это снижает проскальзывание, смещение и локальную деформацию.
Машина оснащена автоматической системой смазки, масляным охладителем и системой охлаждения электрического шкафа. Эти функции способствуют стабильной работе гидравлической системы и ключевых подвижных компонентов в процессе непрерывного производства.
Для решения проблем, связанных с непостоянной толщиной стенок и потенциальными рисками утечек в местах соединения шлангов при серийном производстве высокопроизводительных гофрированных труб для ведущего немецкого поставщика выхлопных систем автомобилей — где чрезвычайно высокая точность формовки критически важна для надёжной фиксации шлангов — компания Baorui Machinery внедрила высокоточное решение для формовки концов труб; благодаря превосходной гидравлической устойчивости и индивидуально разработанным матрицам система обеспечивает точное экструзионное формирование гофр на концах выхлопных труб из нержавеющей и углеродистой стали. Данное решение гарантирует, что профили гофр полностью соответствуют строгим немецким стандартам герметичности в автомобильной промышленности, значительно повышая процент годных изделий на линии и помогая заказчику укрепить статус ключевого поставщика в премиальном европейском автопромышленном цепочке поставок за счёт выполнения требований к частым поставкам.

 EN








