
| Элемент | Имя | Единица | ДАННЫЕ | ||
| 1 | Максимальная способность гиба | мм | стальная труба Φ89×8t | ||
| 2 | Максимальный радиус проката | Гибка методом протяжки | Круглая трубка | 1.5 OD – 4 OD | |
| Прямоугольная труба | 2.5 OD – 4 OD | ||||
| Гибка с помощью валиков | Круглая трубка | 8 OD ---- ∞ | |||
| Прямоугольная труба | 8 OD --- ∞ | ||||
| 3 | Максимальный радиус изгиба | мм | 500 мм | ||
| 4 | Максимальная длина подачи |
мм | 4000 | Может быть изготовлено в соответствии с требованиями заказчика | |
| 5 | Максимальная степень изгиба | Степень | 190 | ||
| 6 | Скорость вращения | Град/сек | 200 | Быстрое вращение может быть опасным | |
| Скорость подачи | мм/сек | 800 | |||
| 7 | Точность | подача | мм | ±0.1 | |
| сдвижные | Степень | ±0.1 | |||
| сгибание | Степень | ±0.1 | |||
| 8 | Вращающийся серводвигатель | Ш | 1500 Вт | ||
| 9 | Подача сервомотора | КВт | 11 кВт | ||
| 10 | Роликовый сервомотор | КВт | 11 кВт | ||
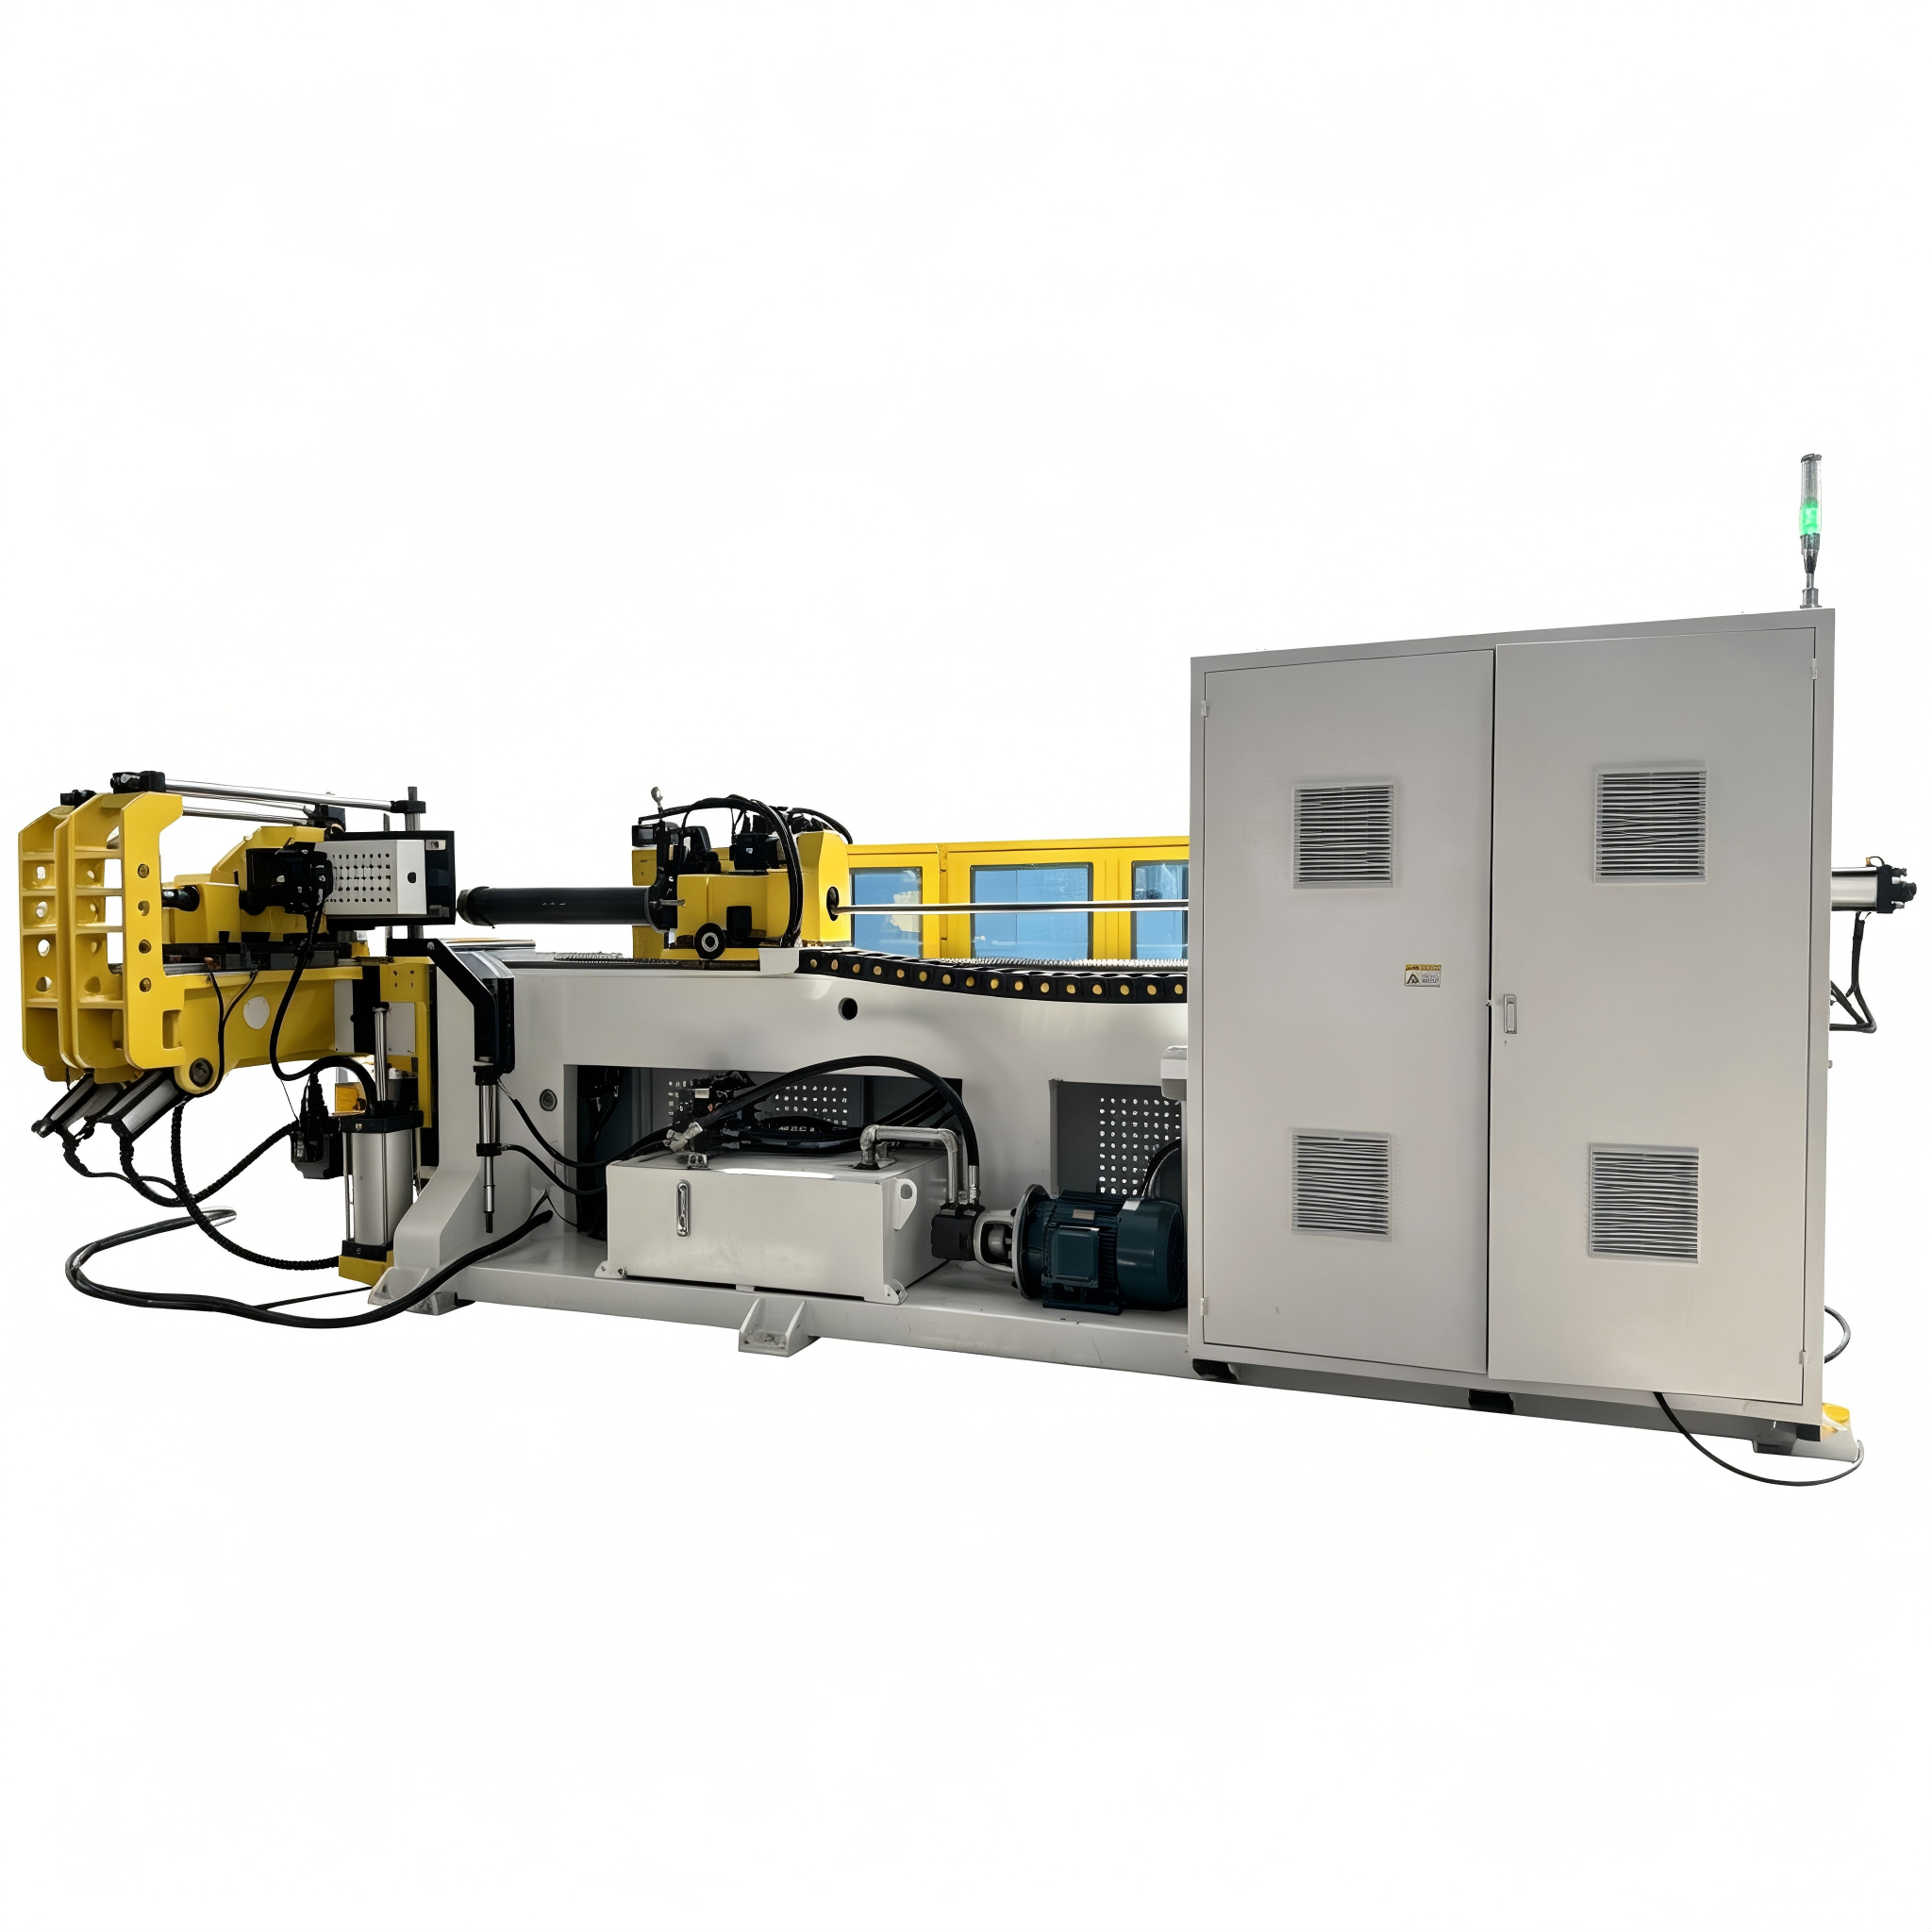
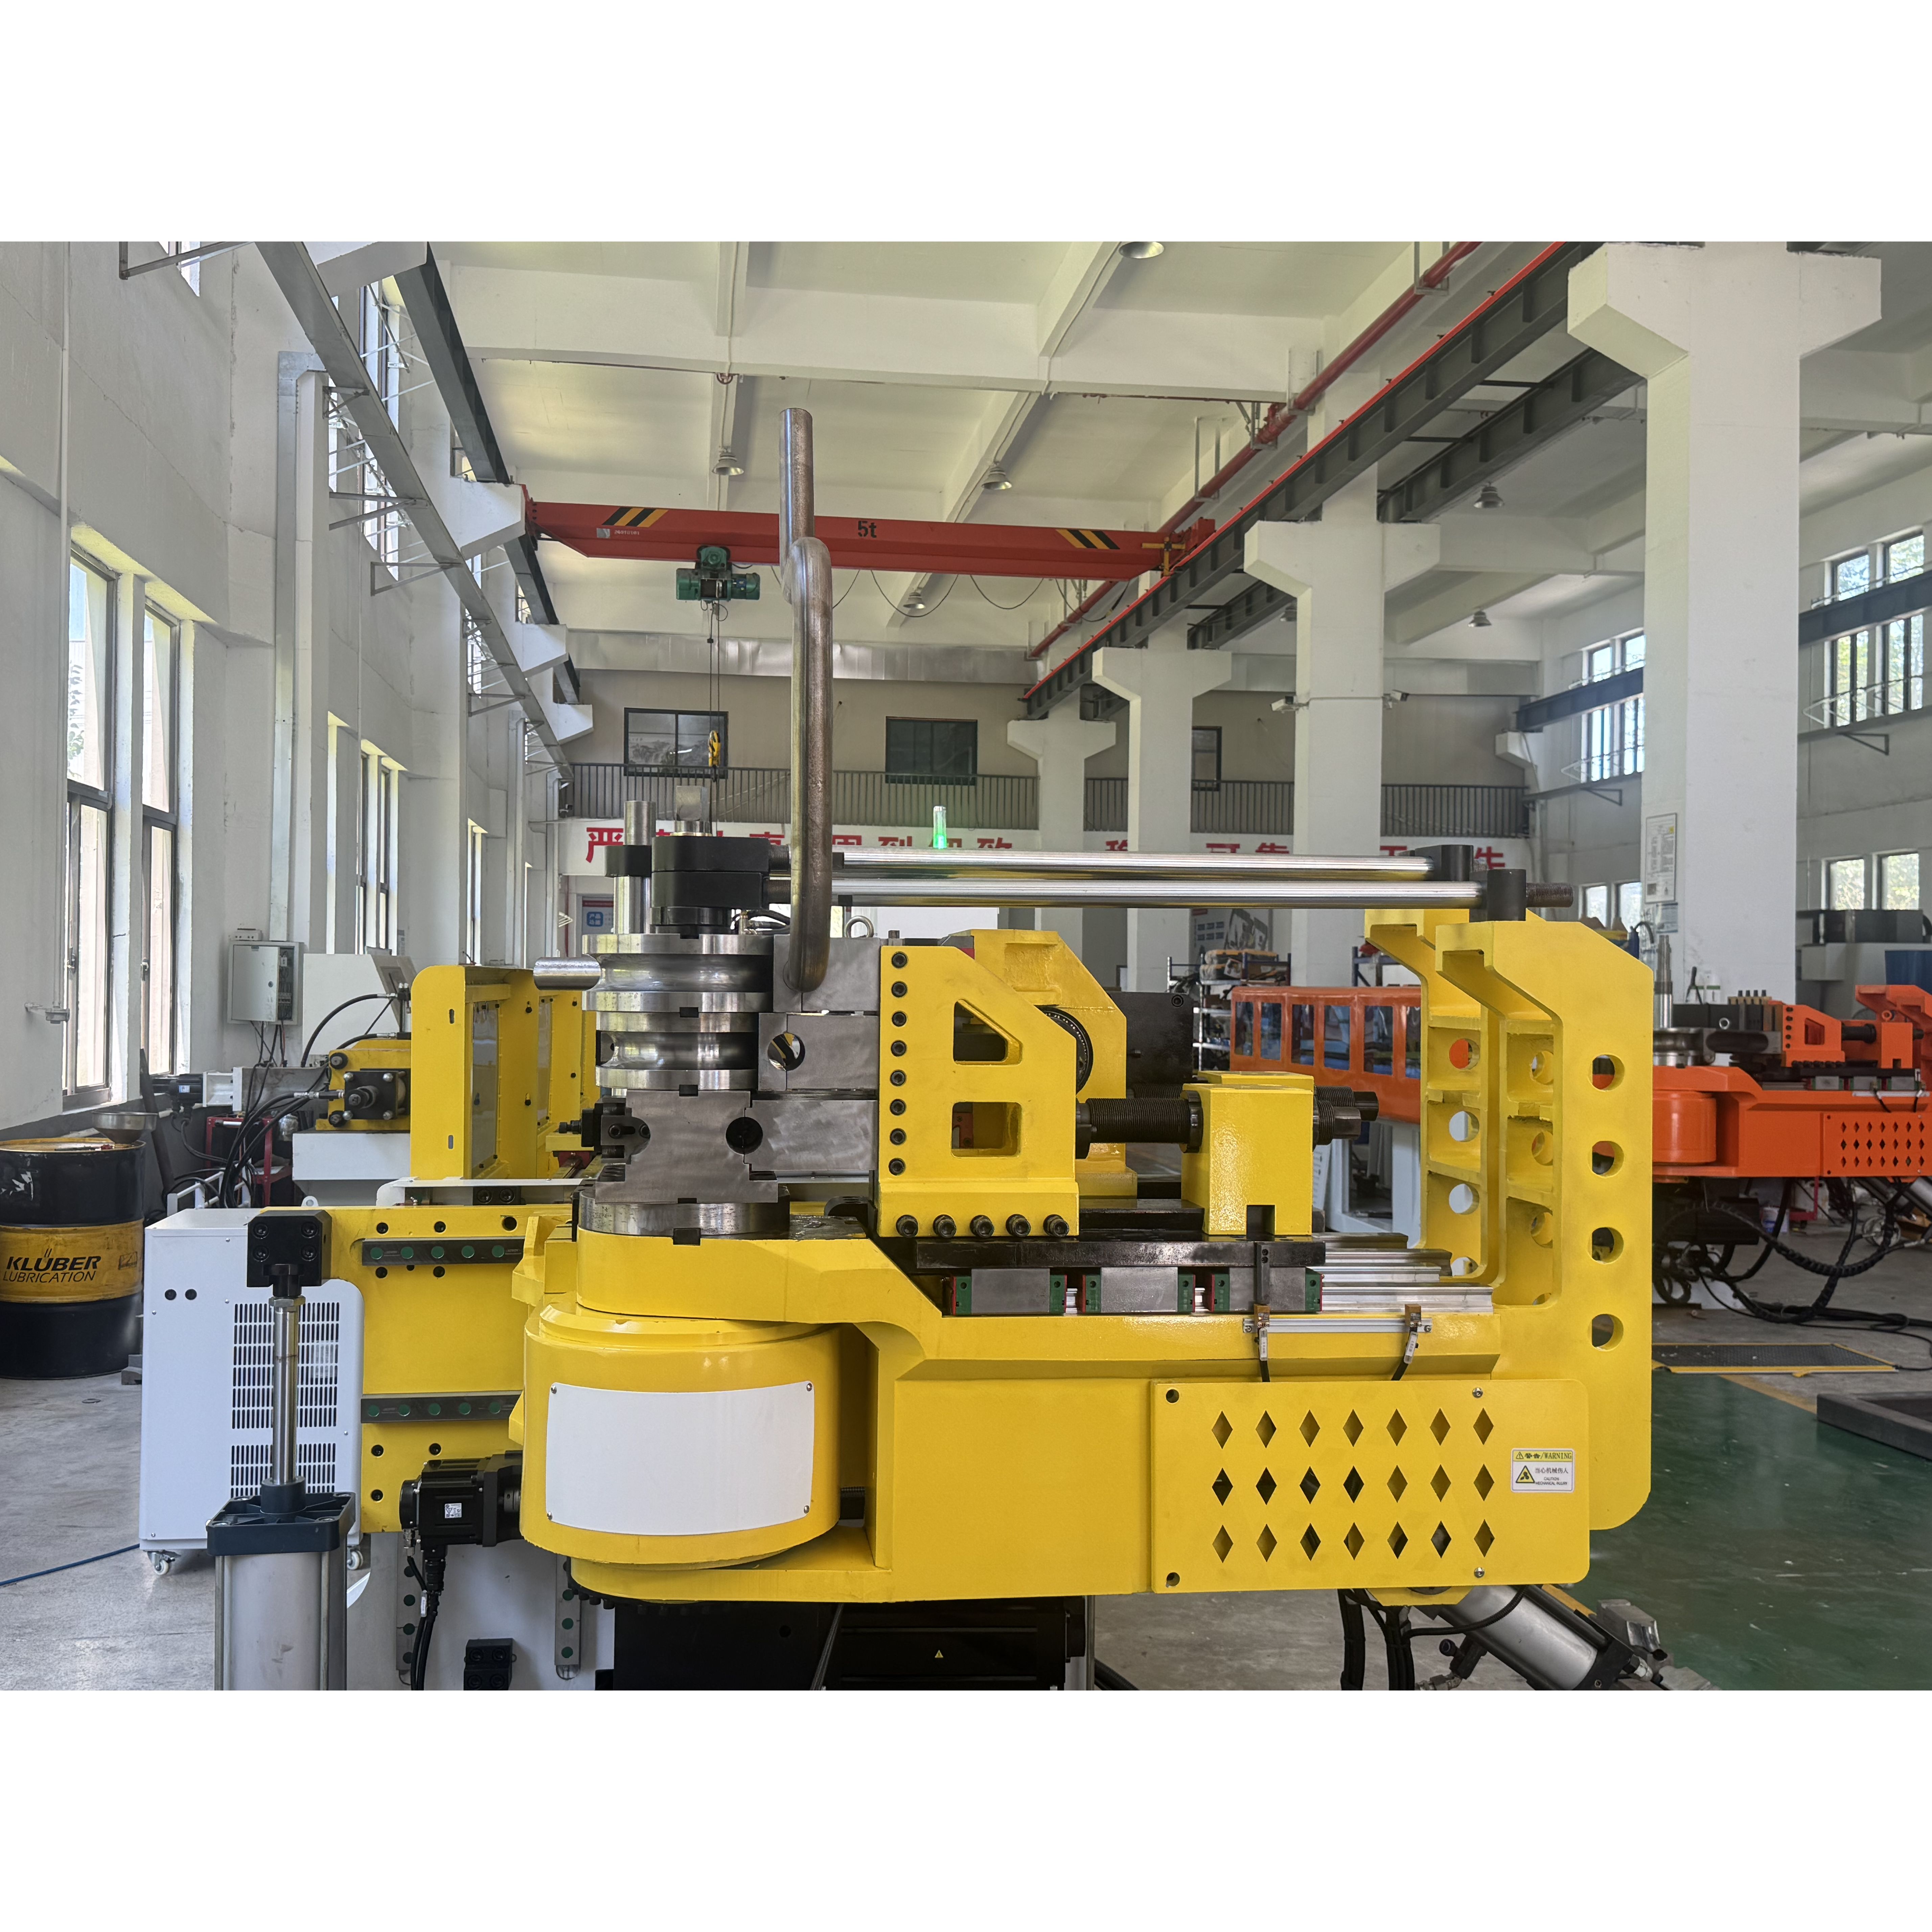
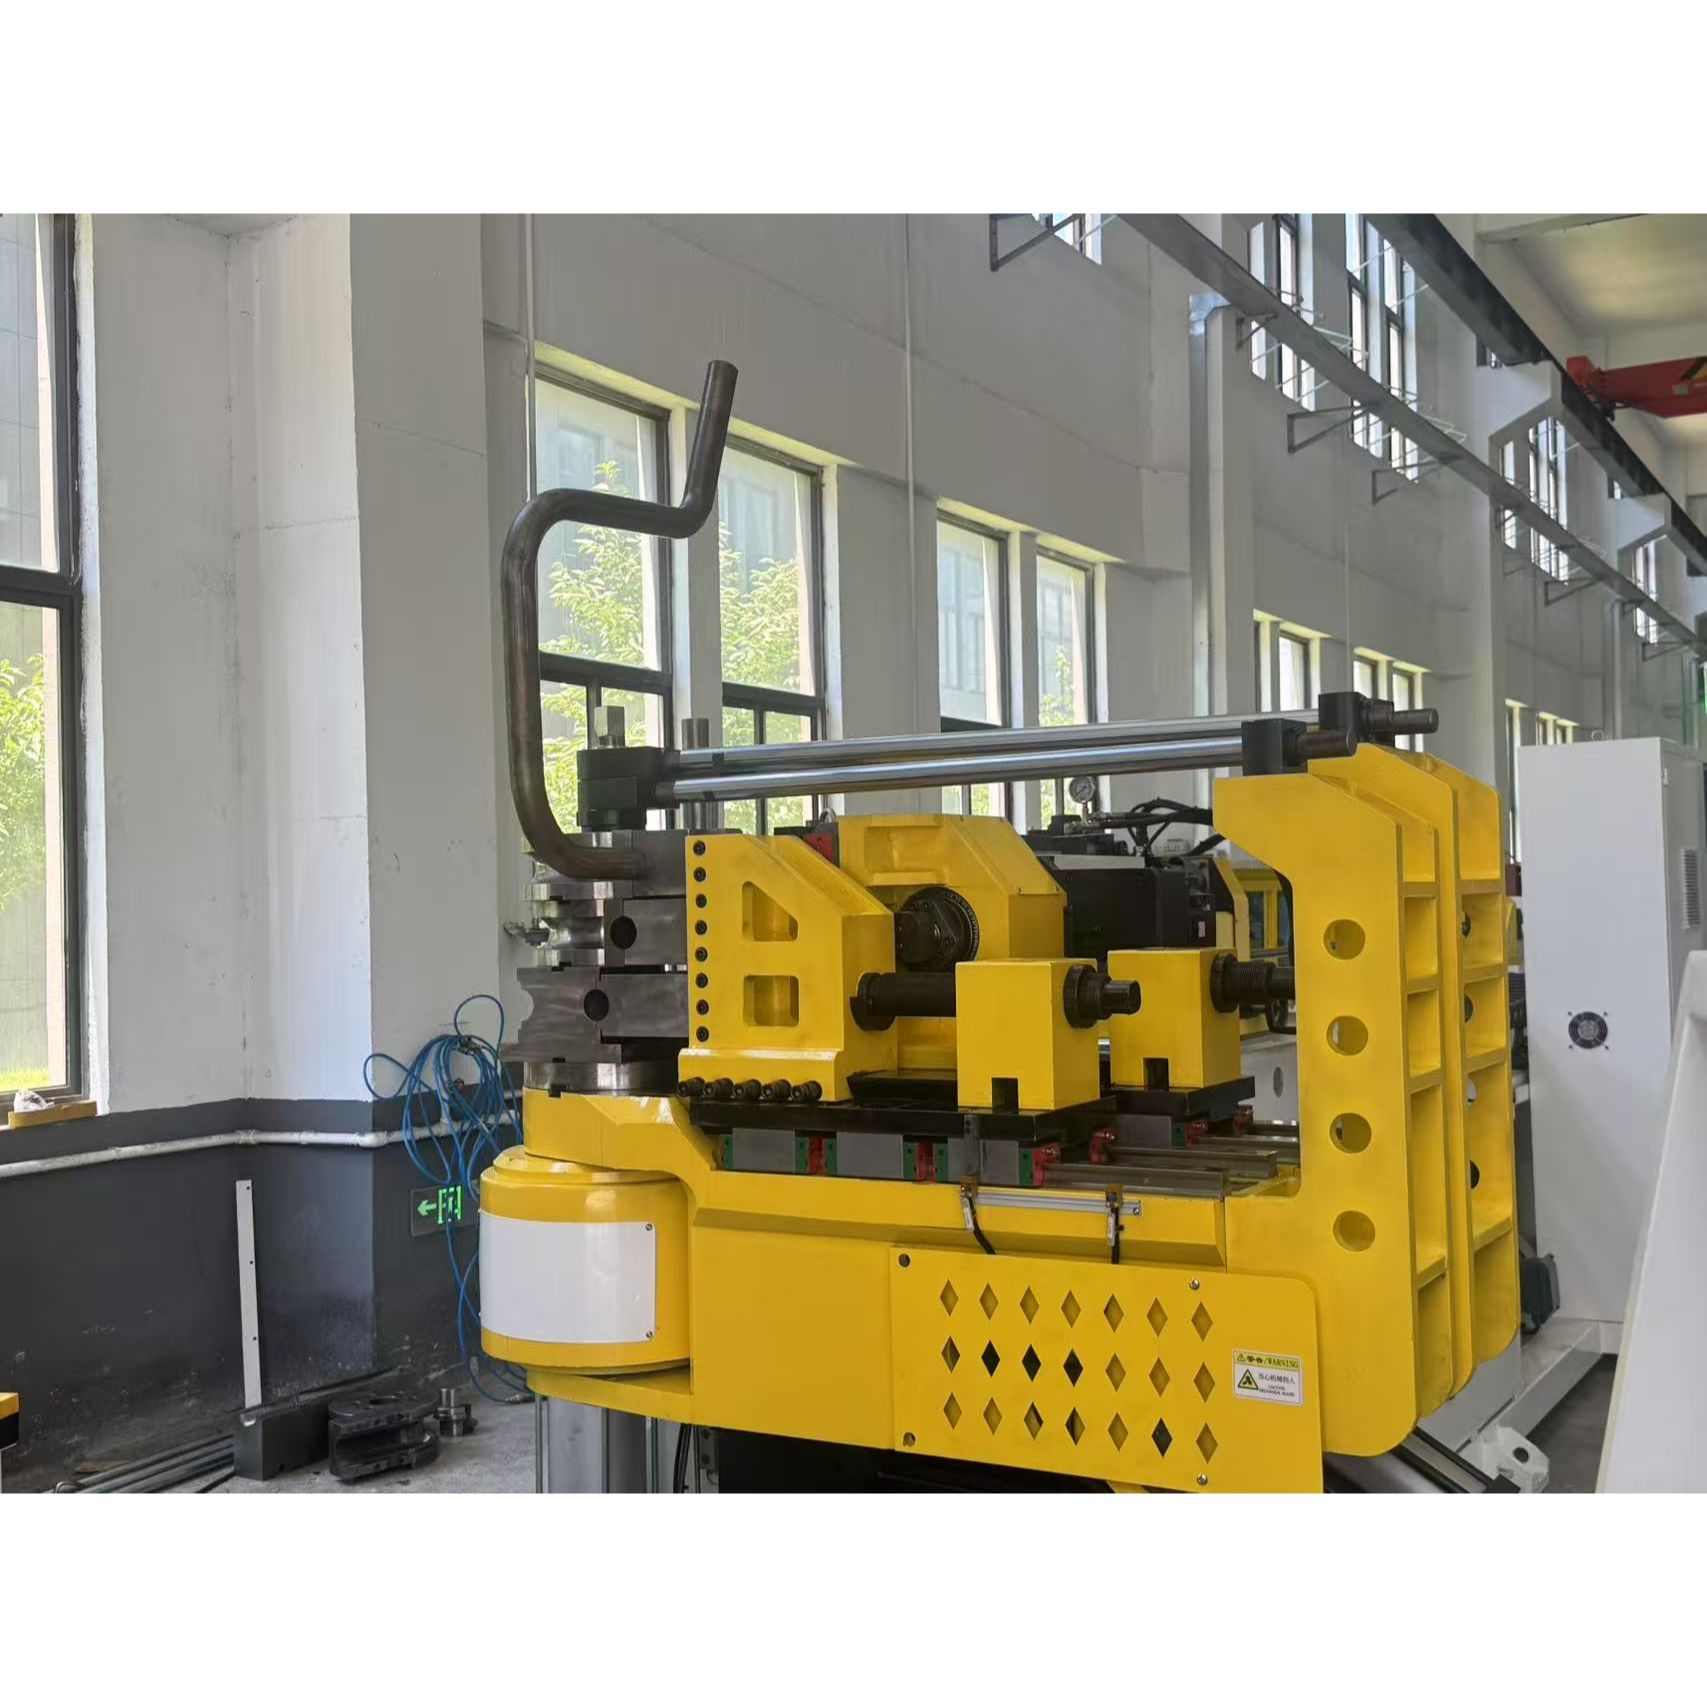
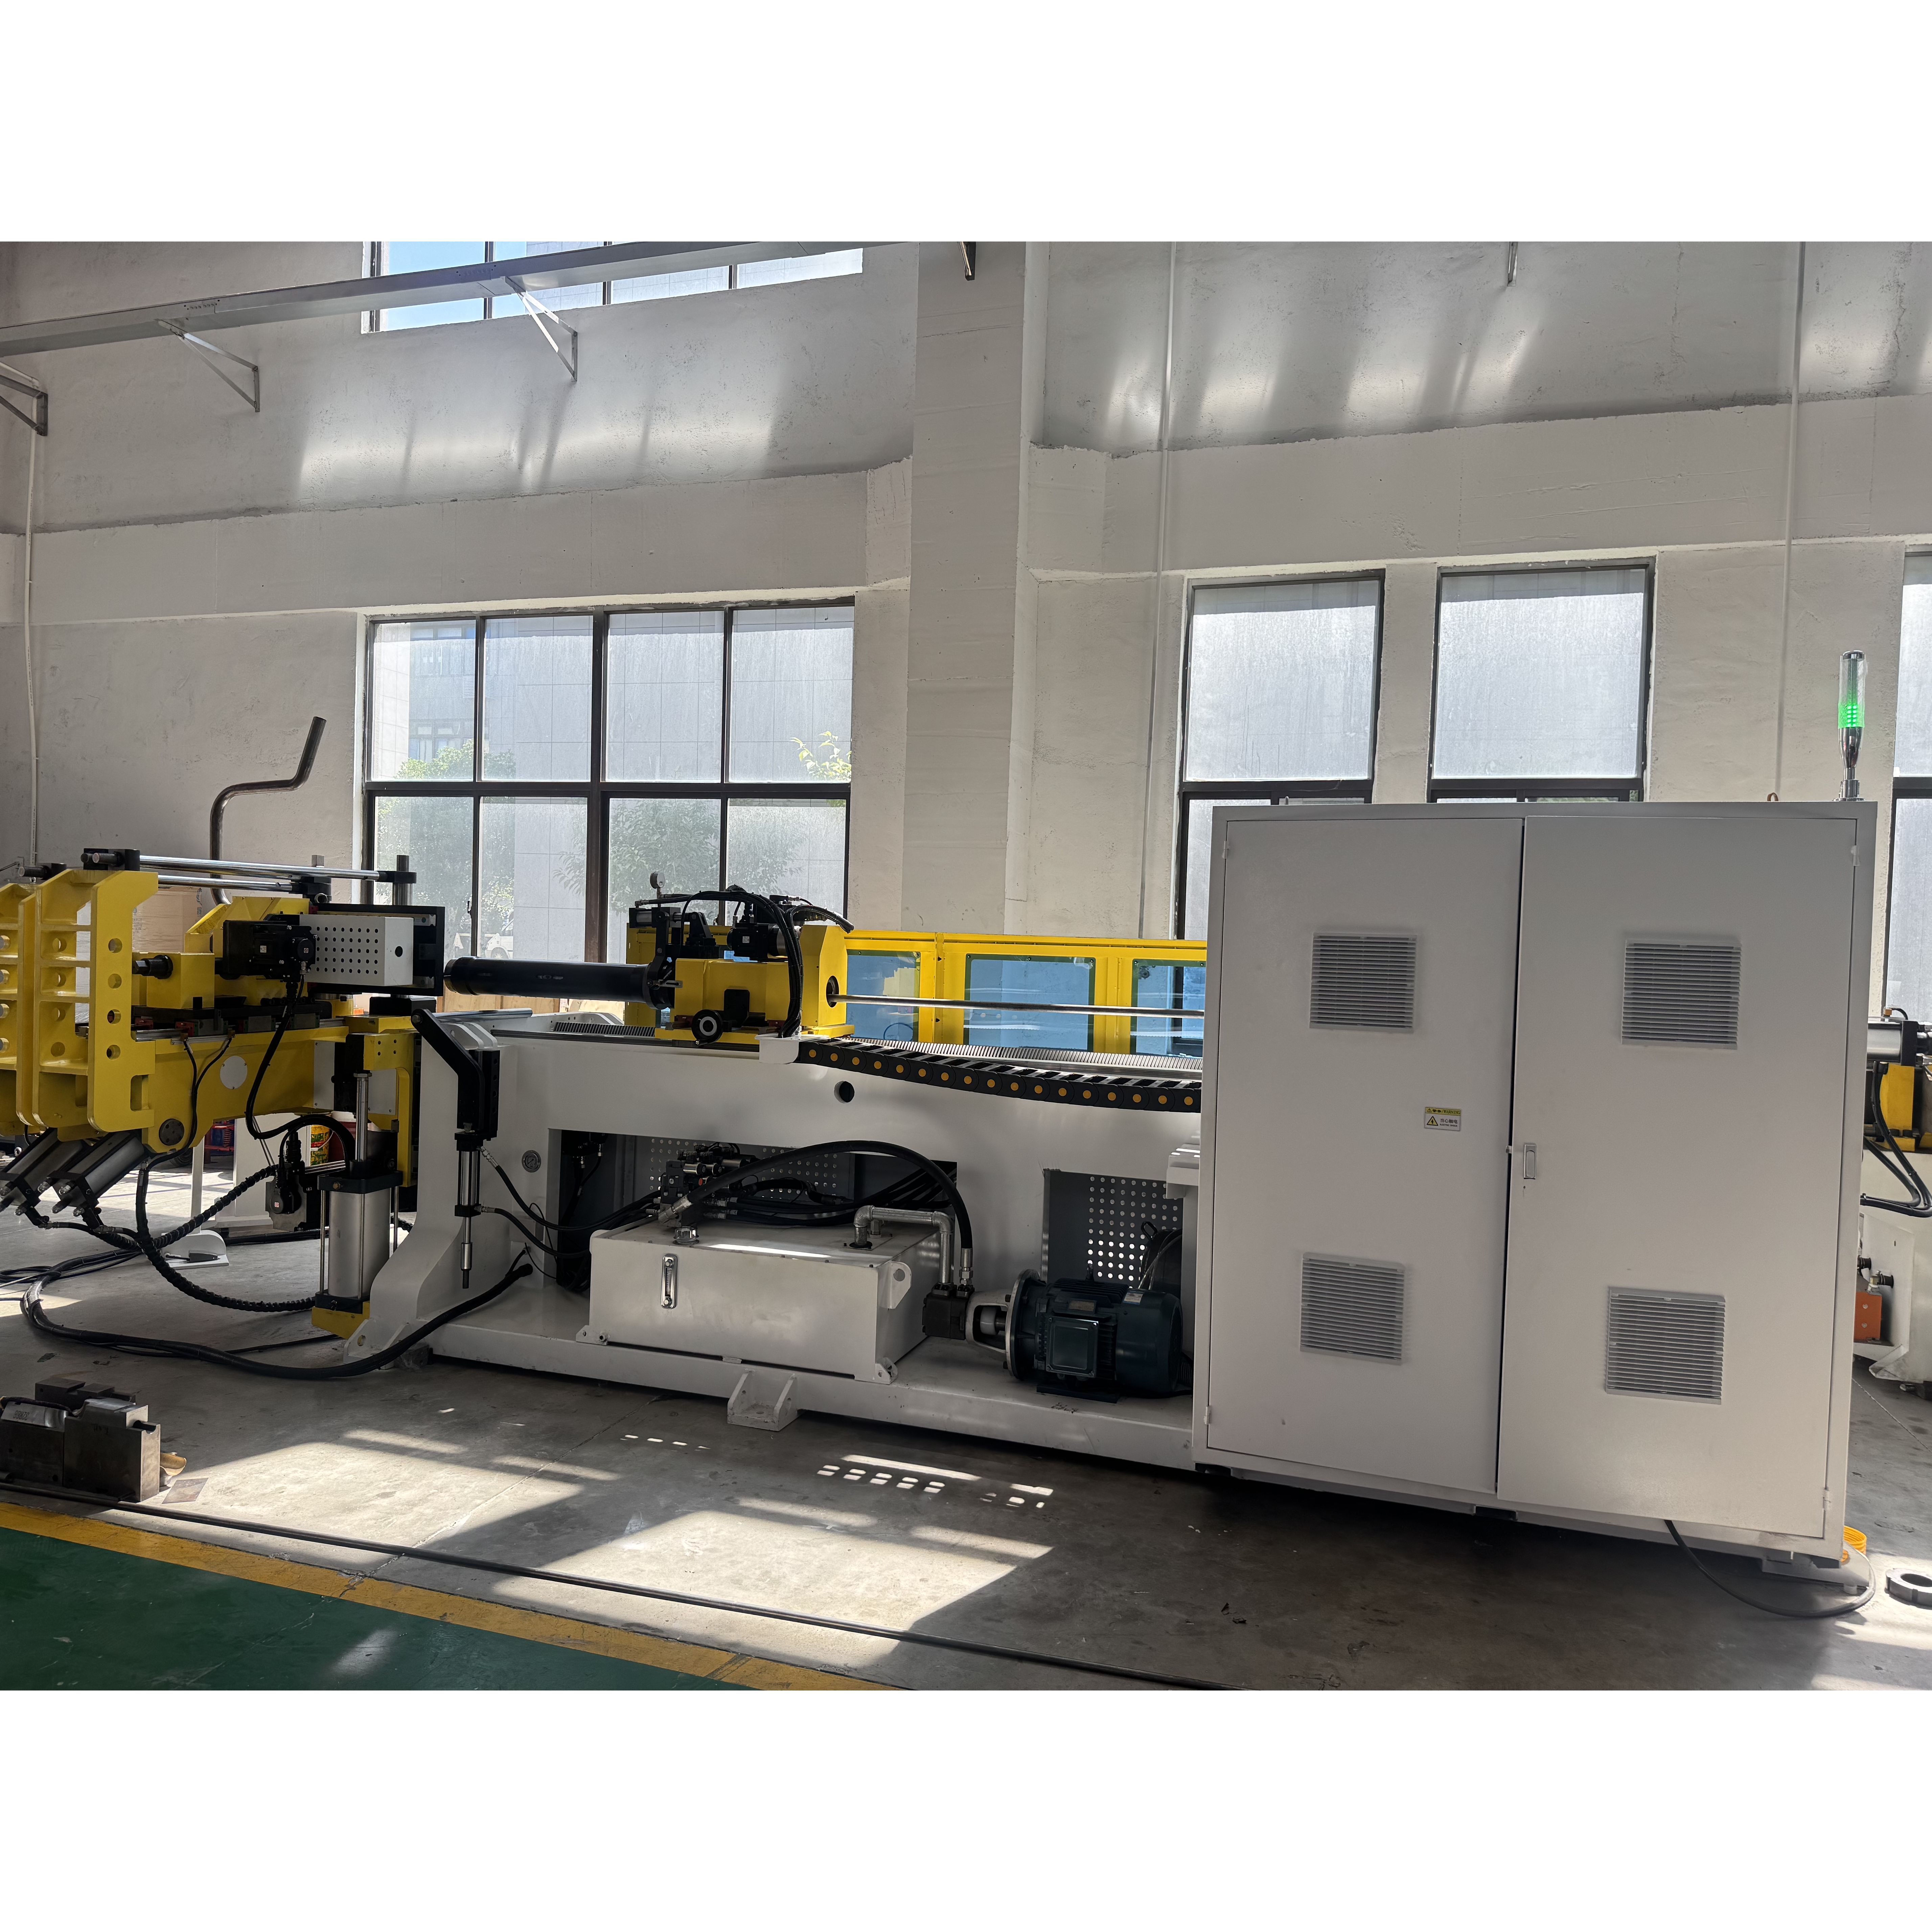
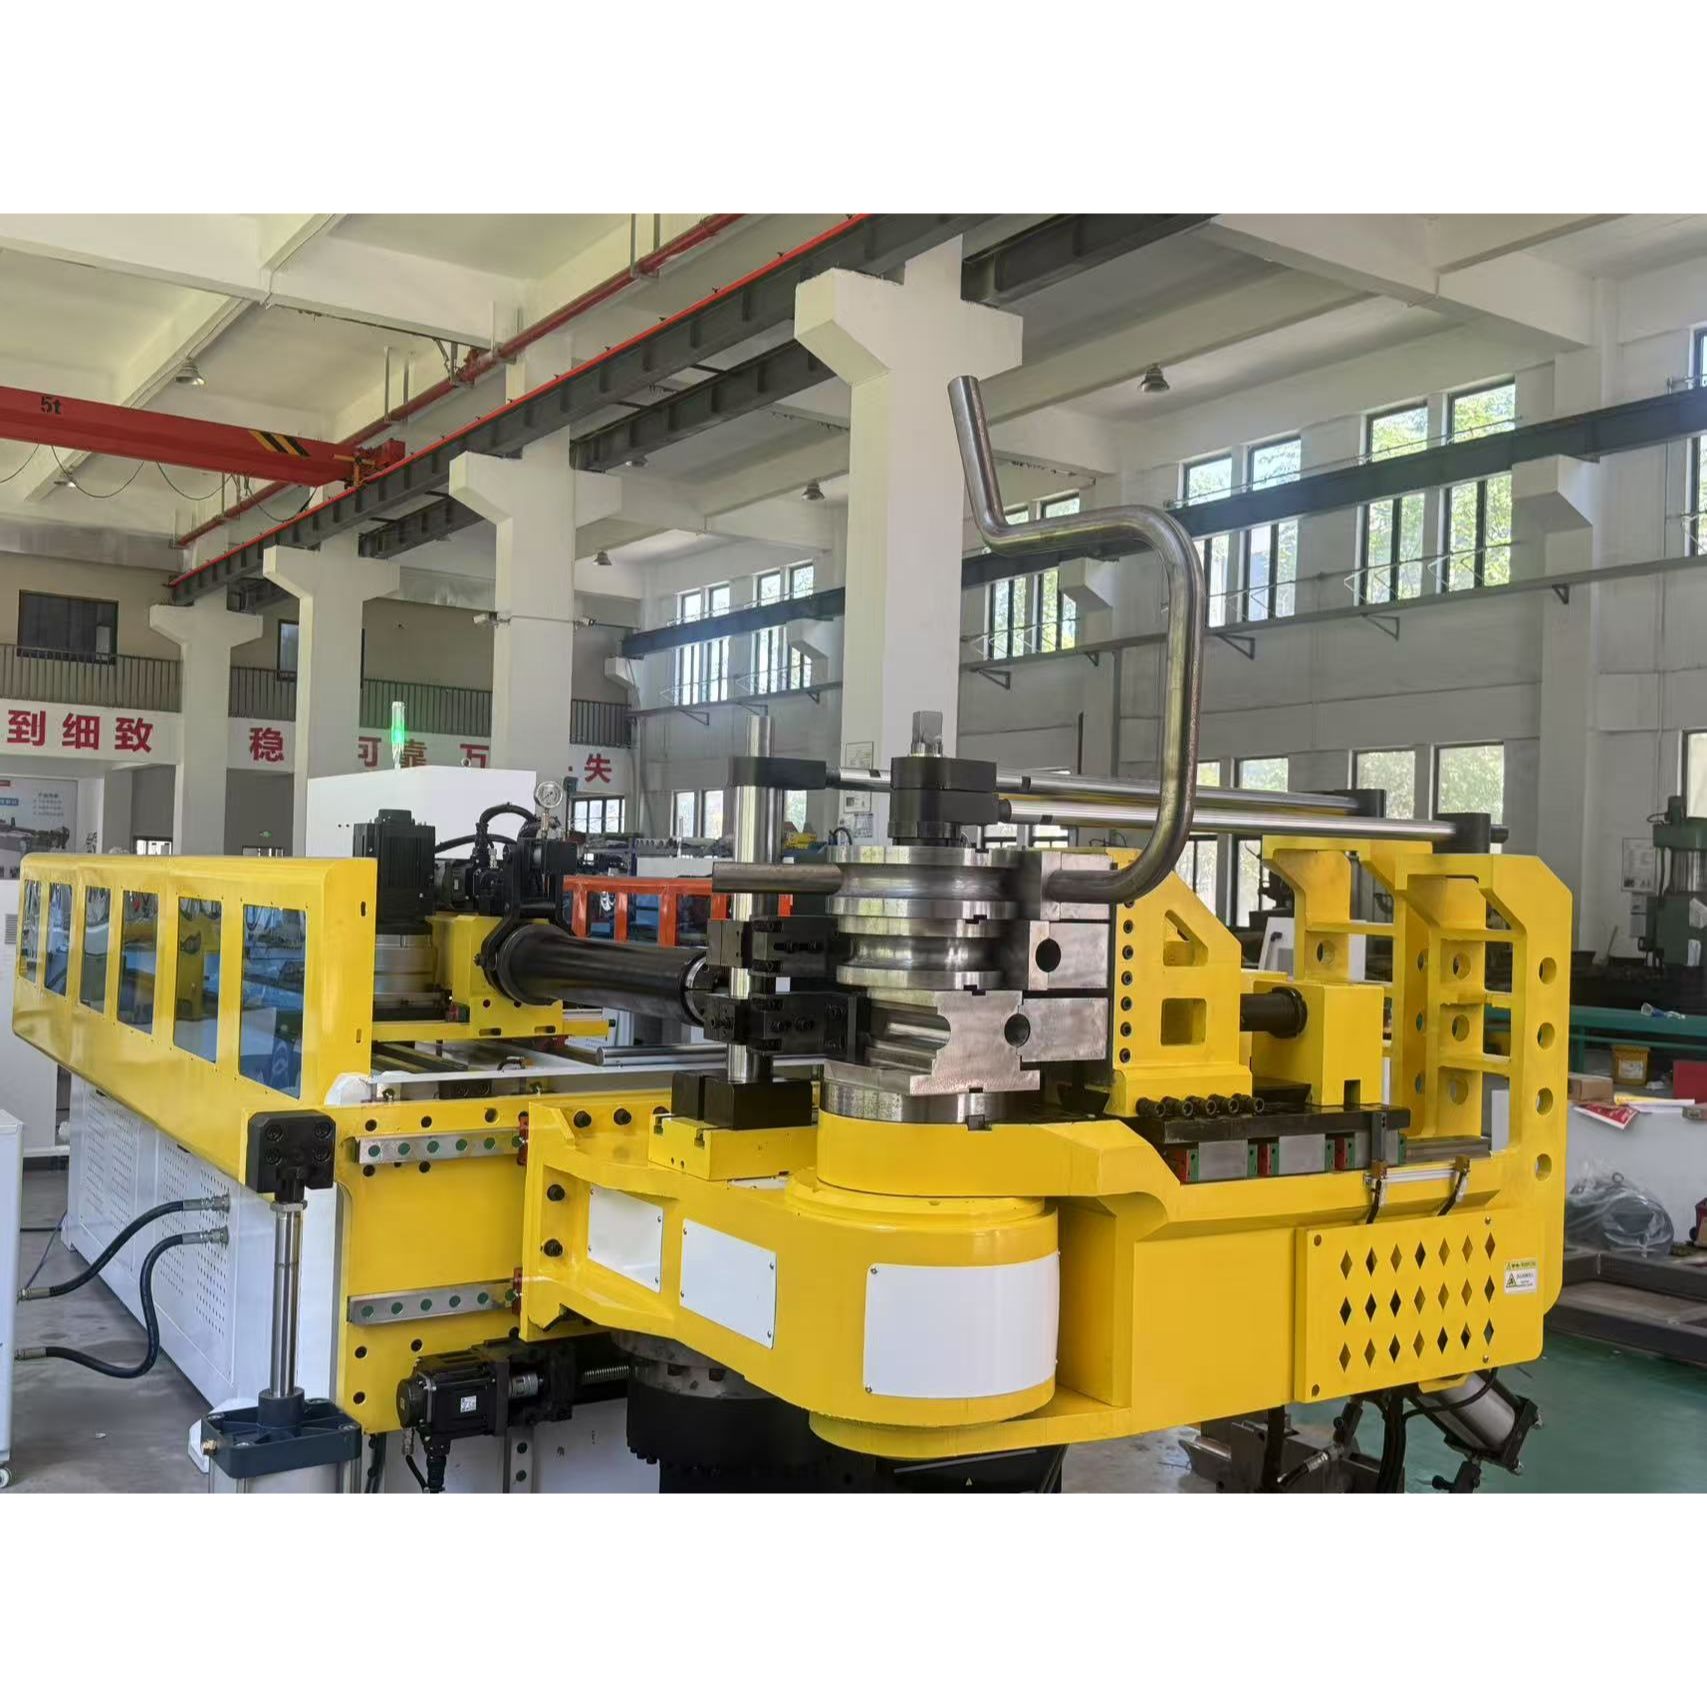
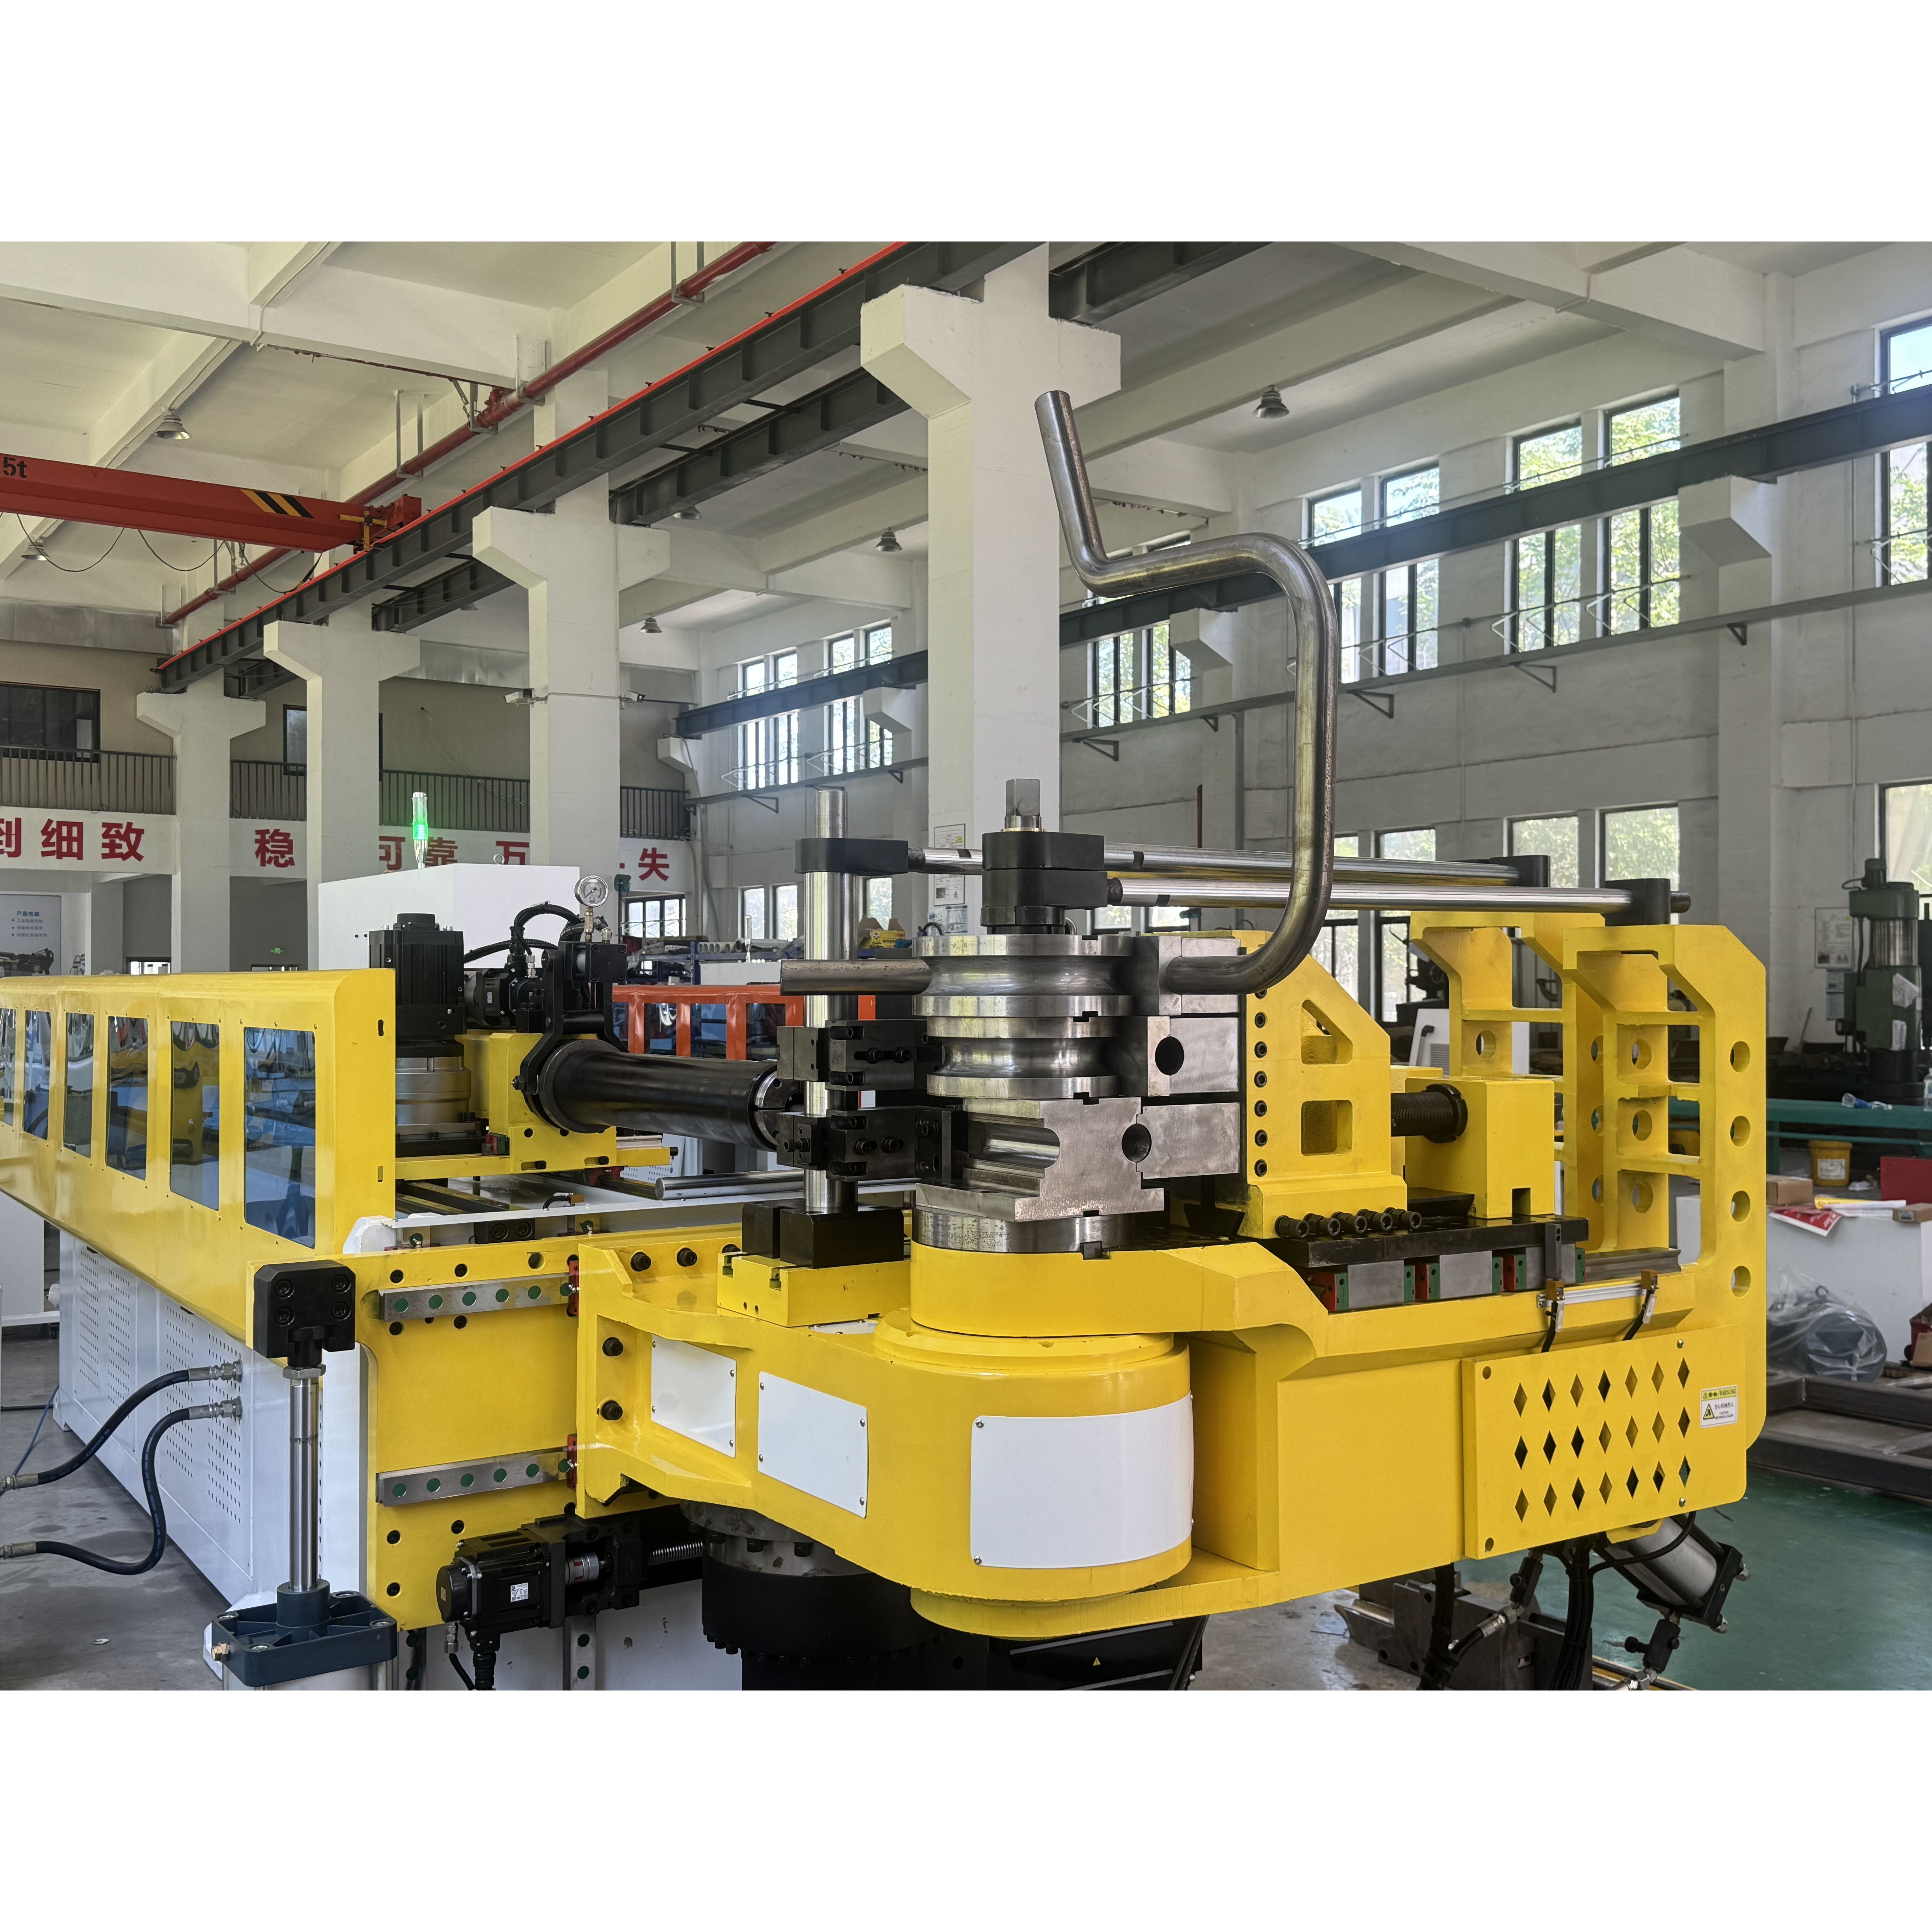
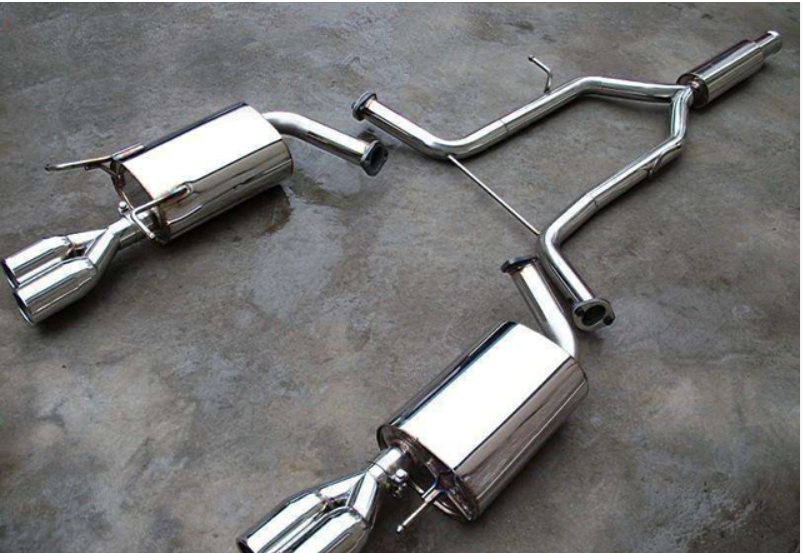
Станок предназначен для обработки стальных труб максимальным диаметром Φ89 мм, что делает его пригодным для выхлопных труб автомобилей, компонентов выхлопных систем и других применений с трубами большого диаметра.
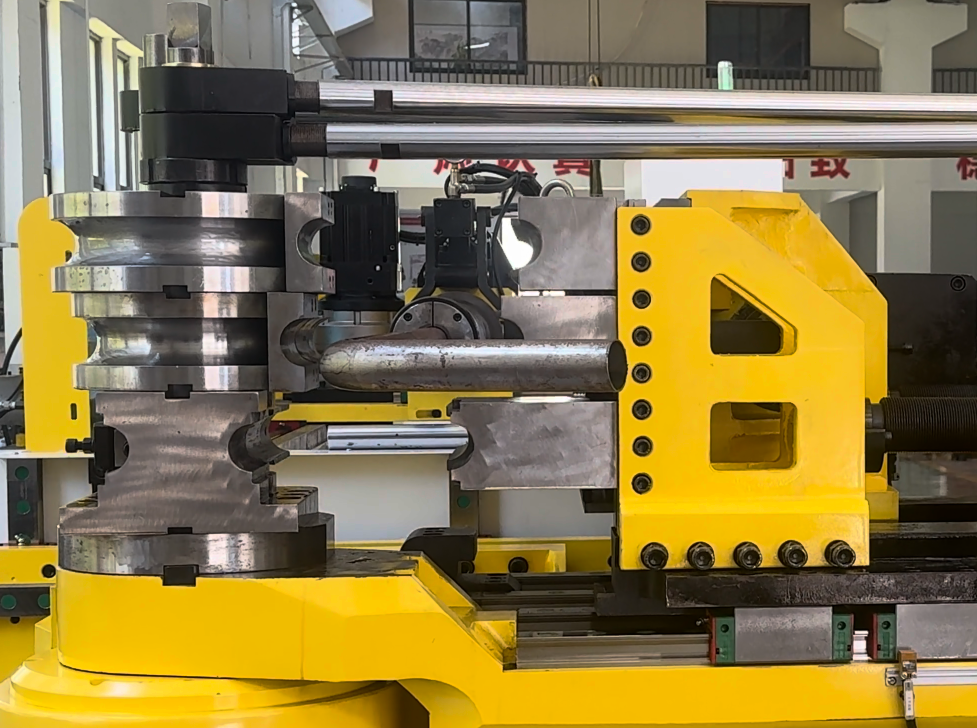
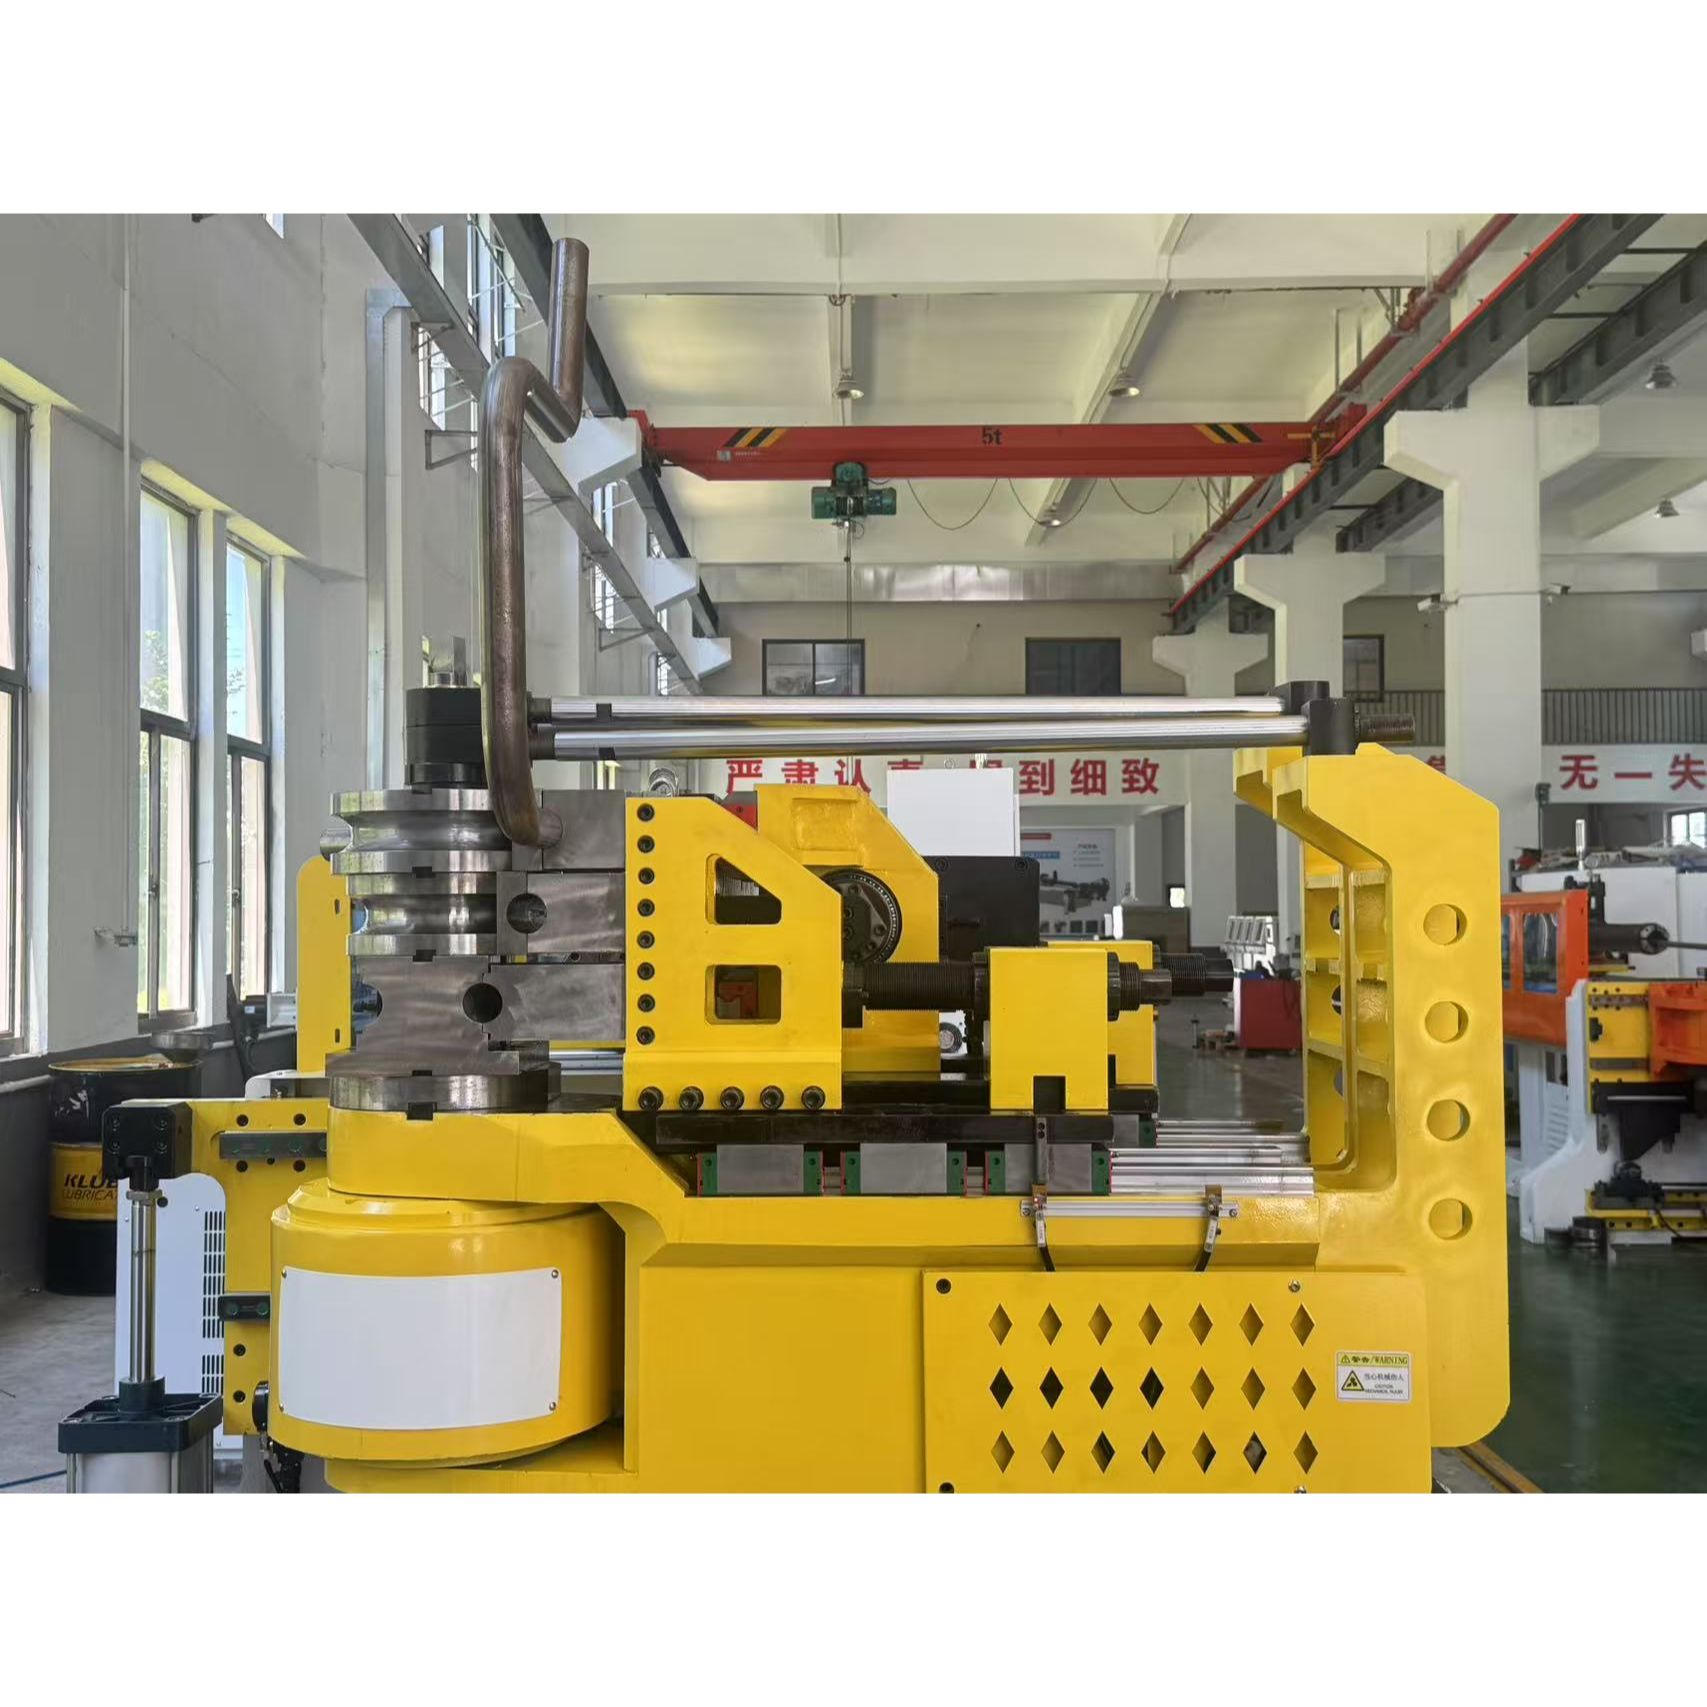
Станок подходит для круглых выхлопных труб и прямоугольных труб, поддерживая различные профили труб, используемые в автомобильных выхлопных системах.
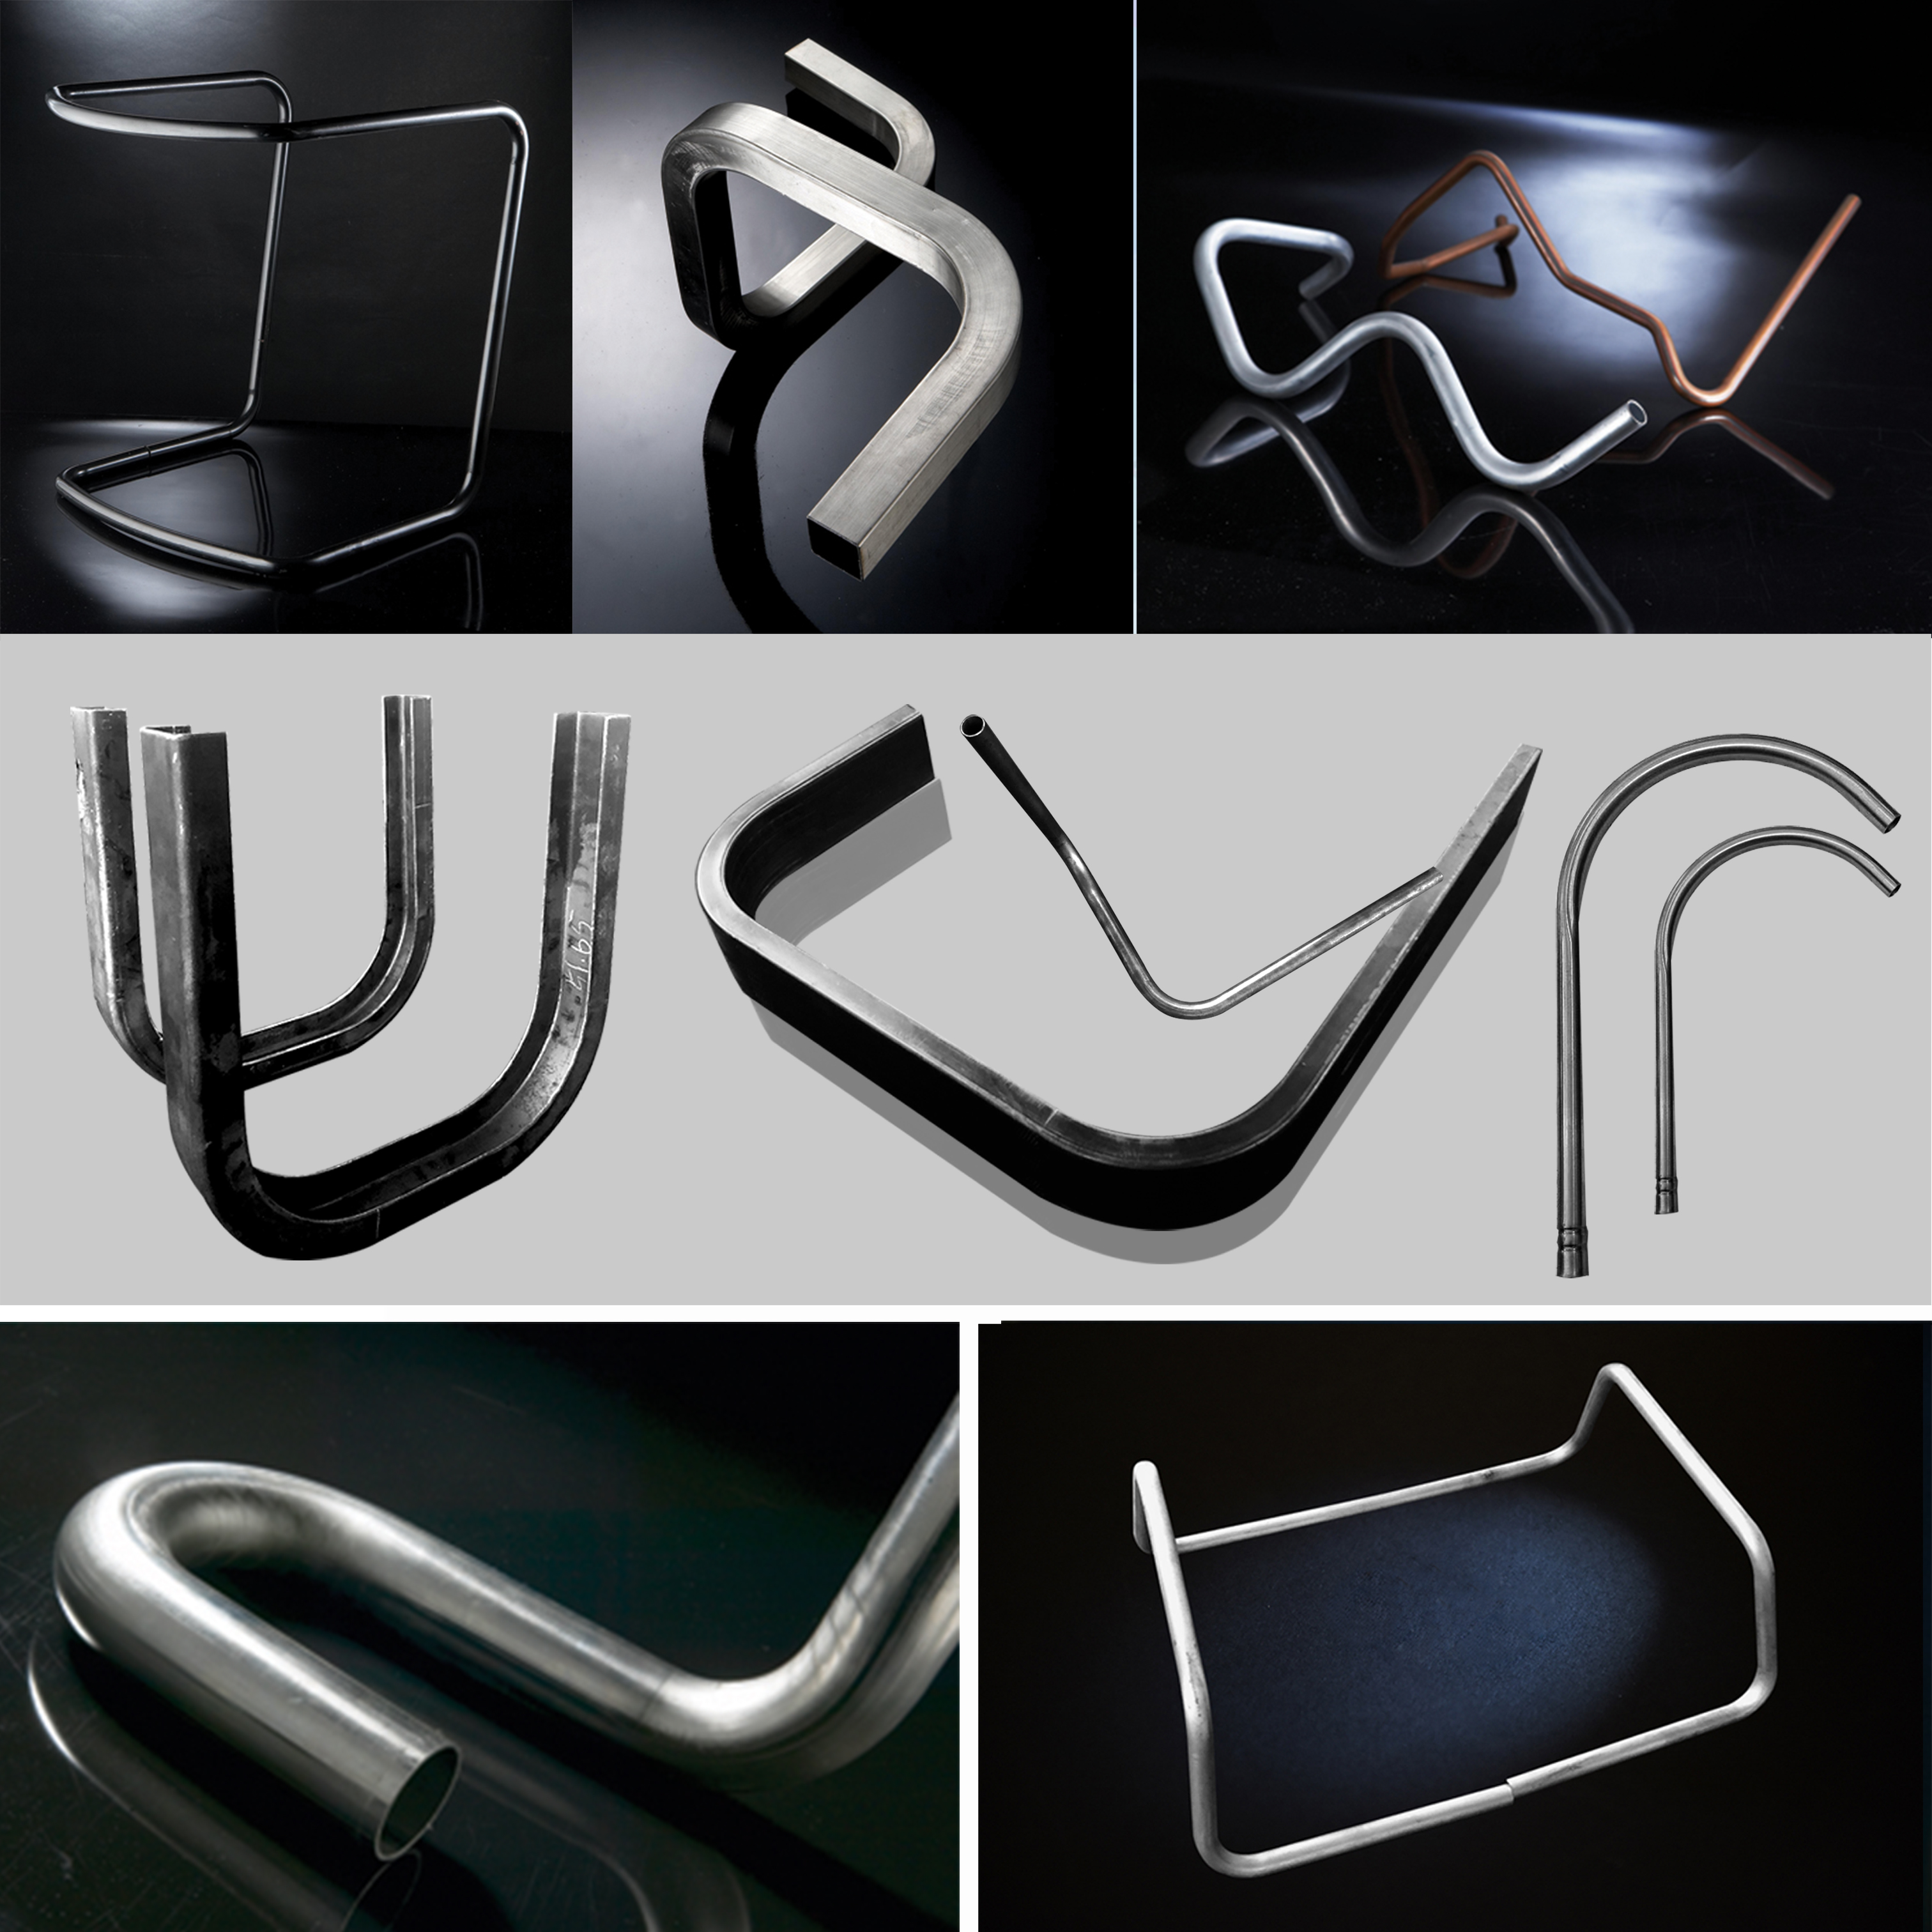
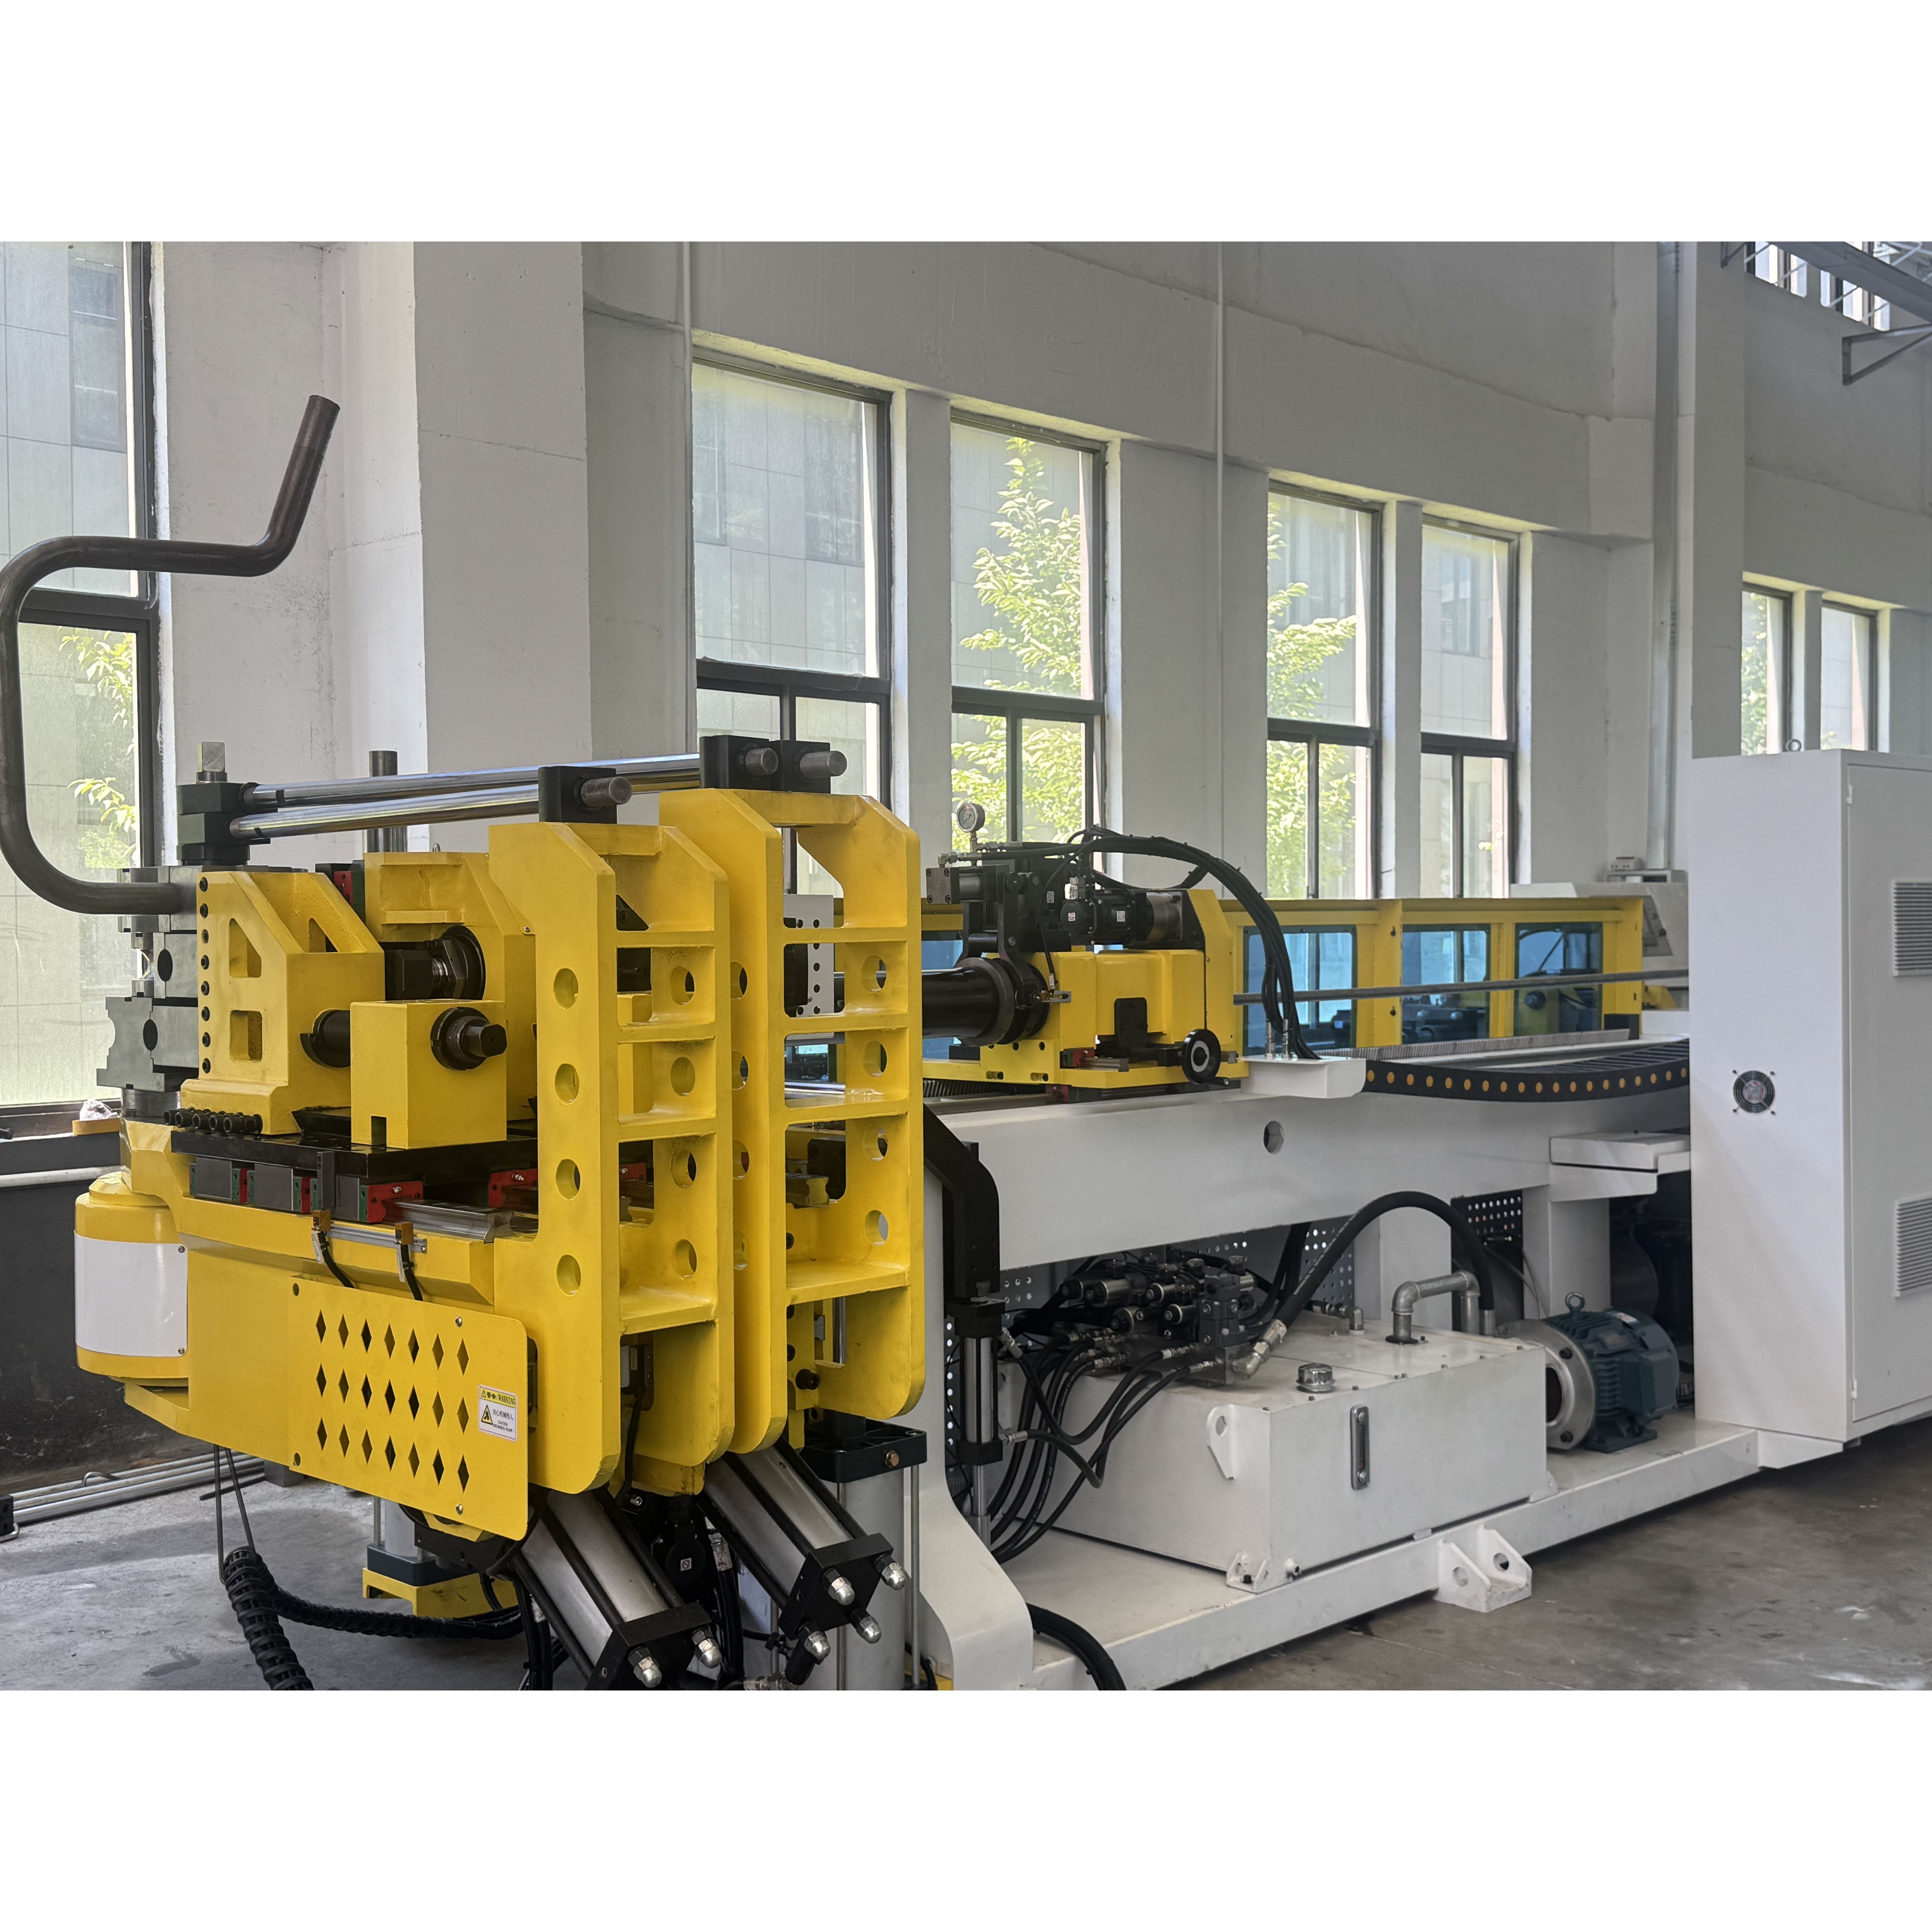
Подача, вращение, изгиб и настройка инструмента работают совместно для изготовления выхлопных труб с многоугольными и трёхмерными формами, что снижает необходимость многократного зажима и ручной настройки.
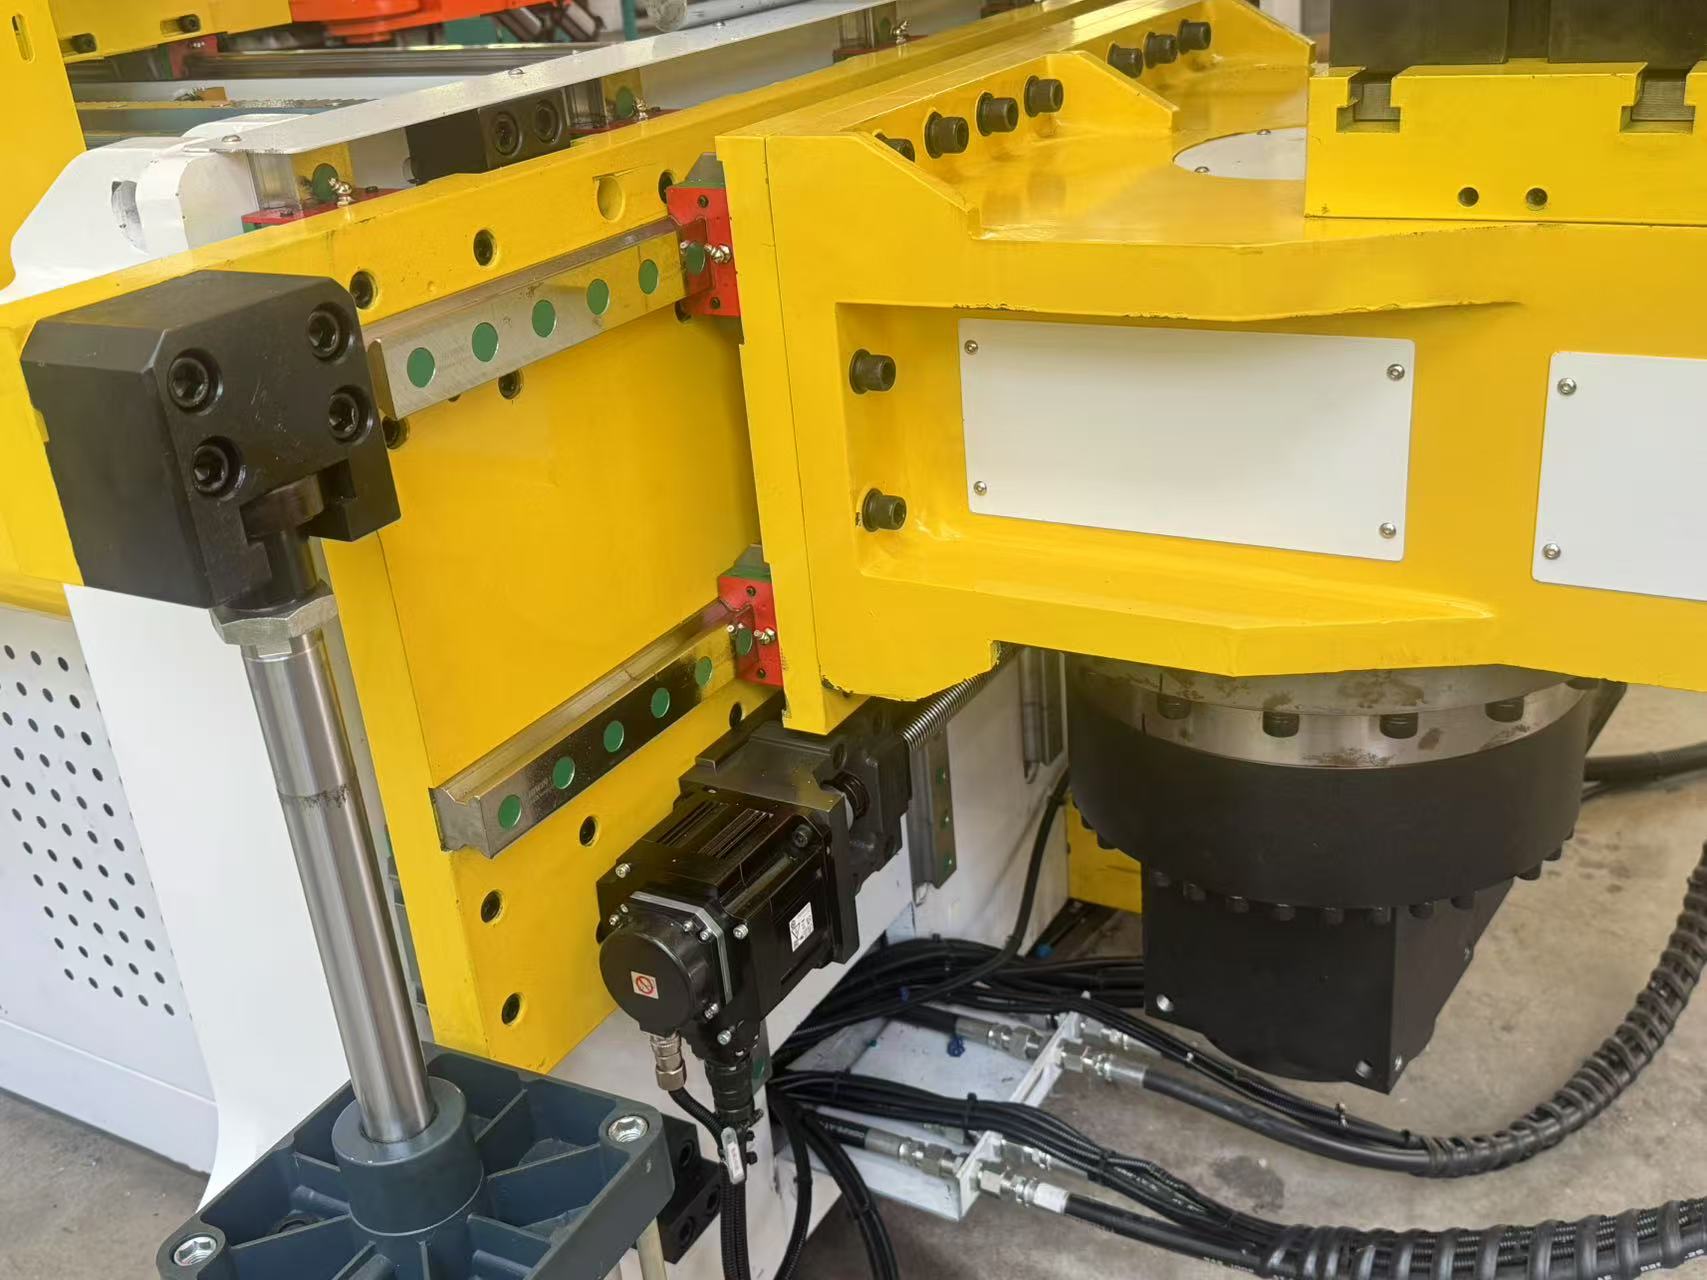
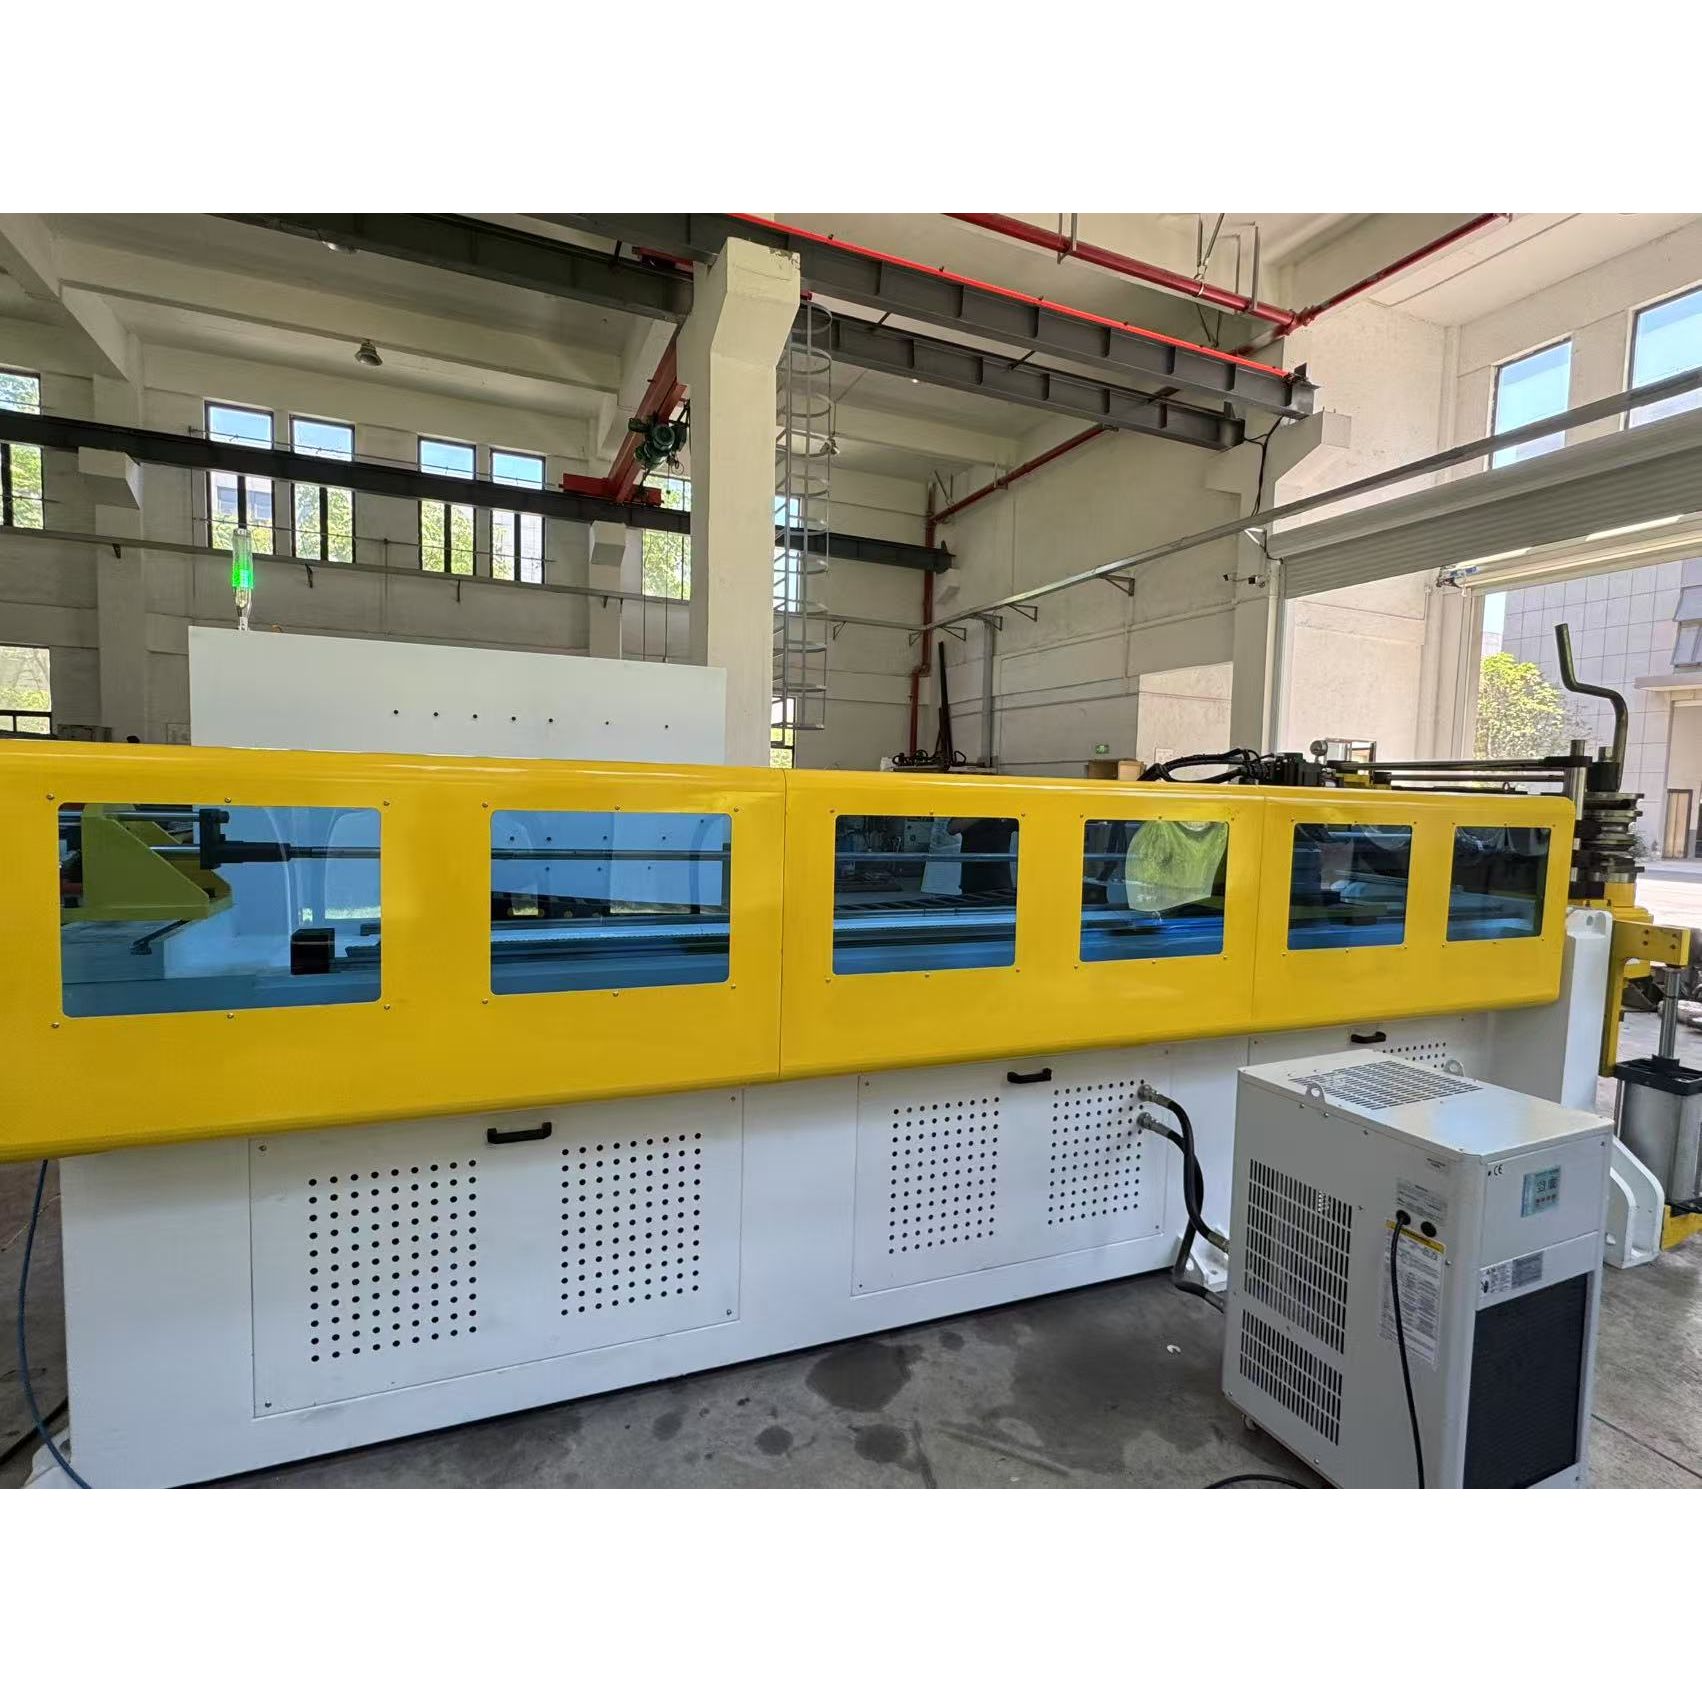
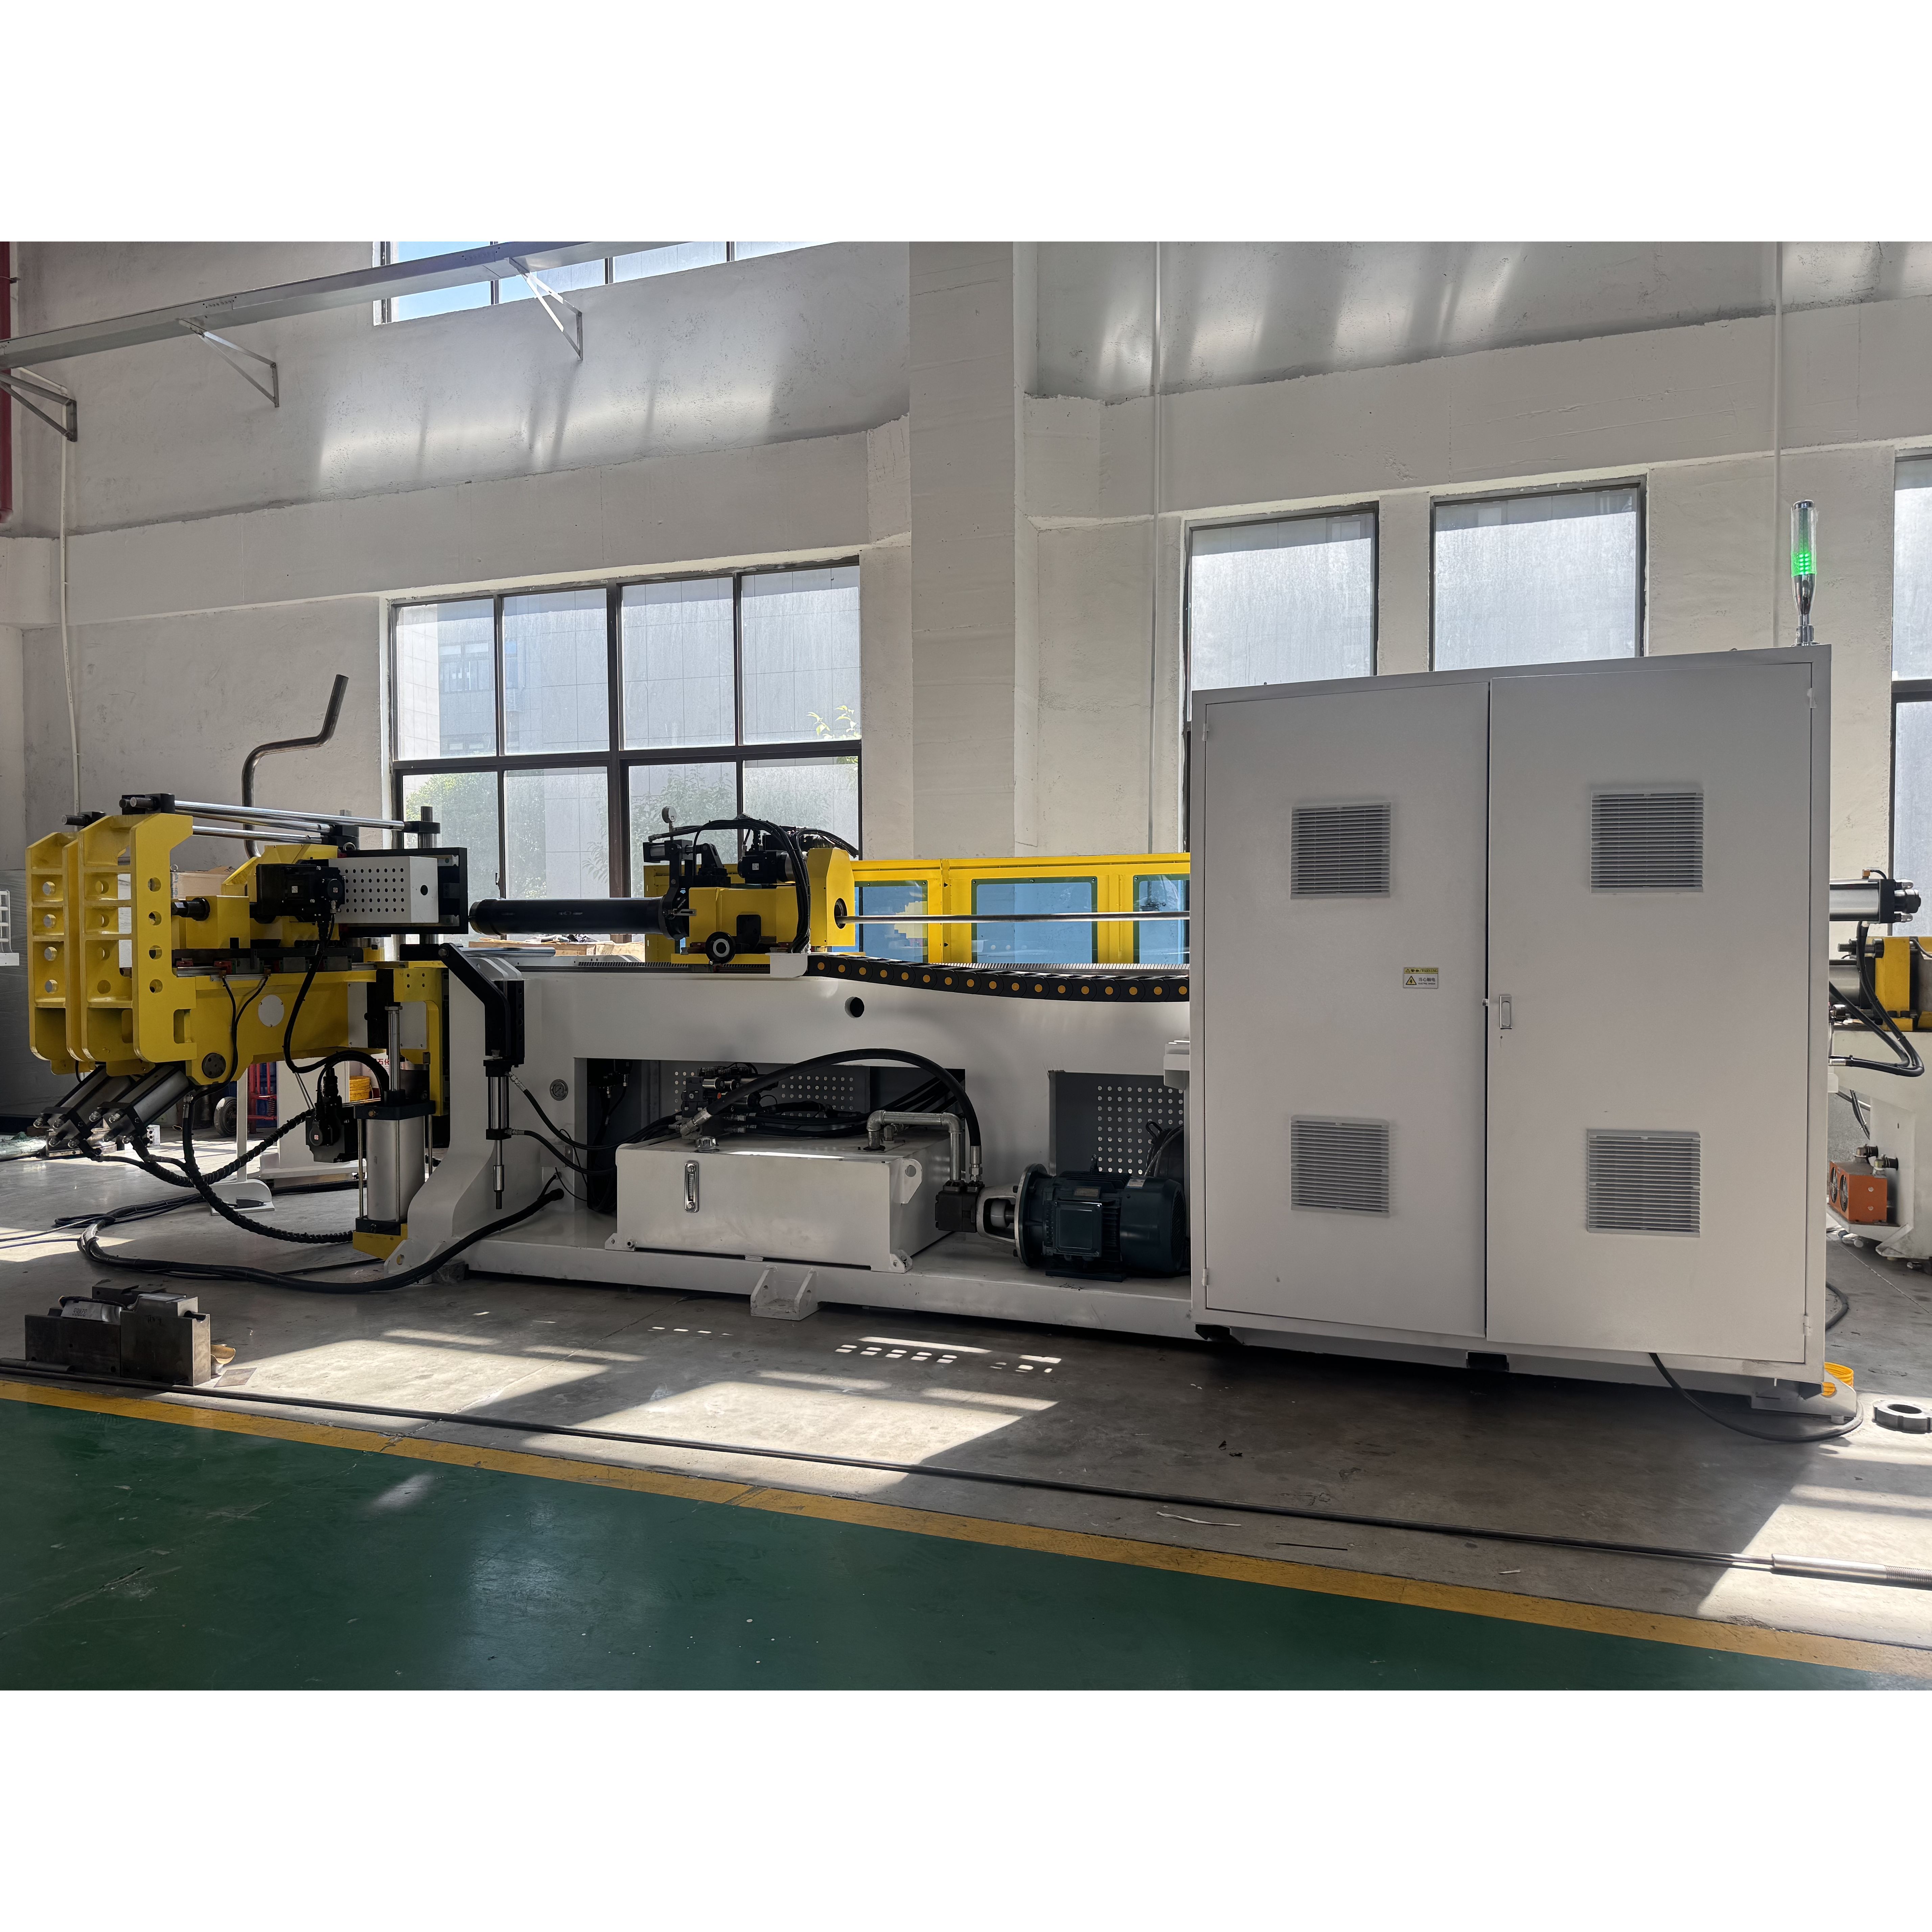
Станок поддерживает ручной, полуавтоматический и полностью автоматический режимы работы в зависимости от типа изделий и требований производства. Полностью автоматизированная обработка снижает степень ручного вмешательства и обеспечивает серийное производство.
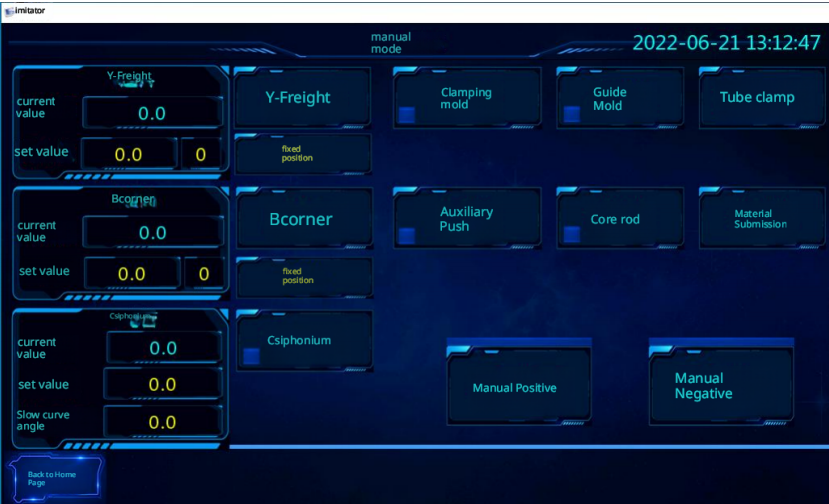
Станок поддерживает хранение и резервное копирование программ через USB-устройство или диск, что упрощает сохранение параметров для различных конструкций выхлопных труб и сокращает время программирования и переналадки.
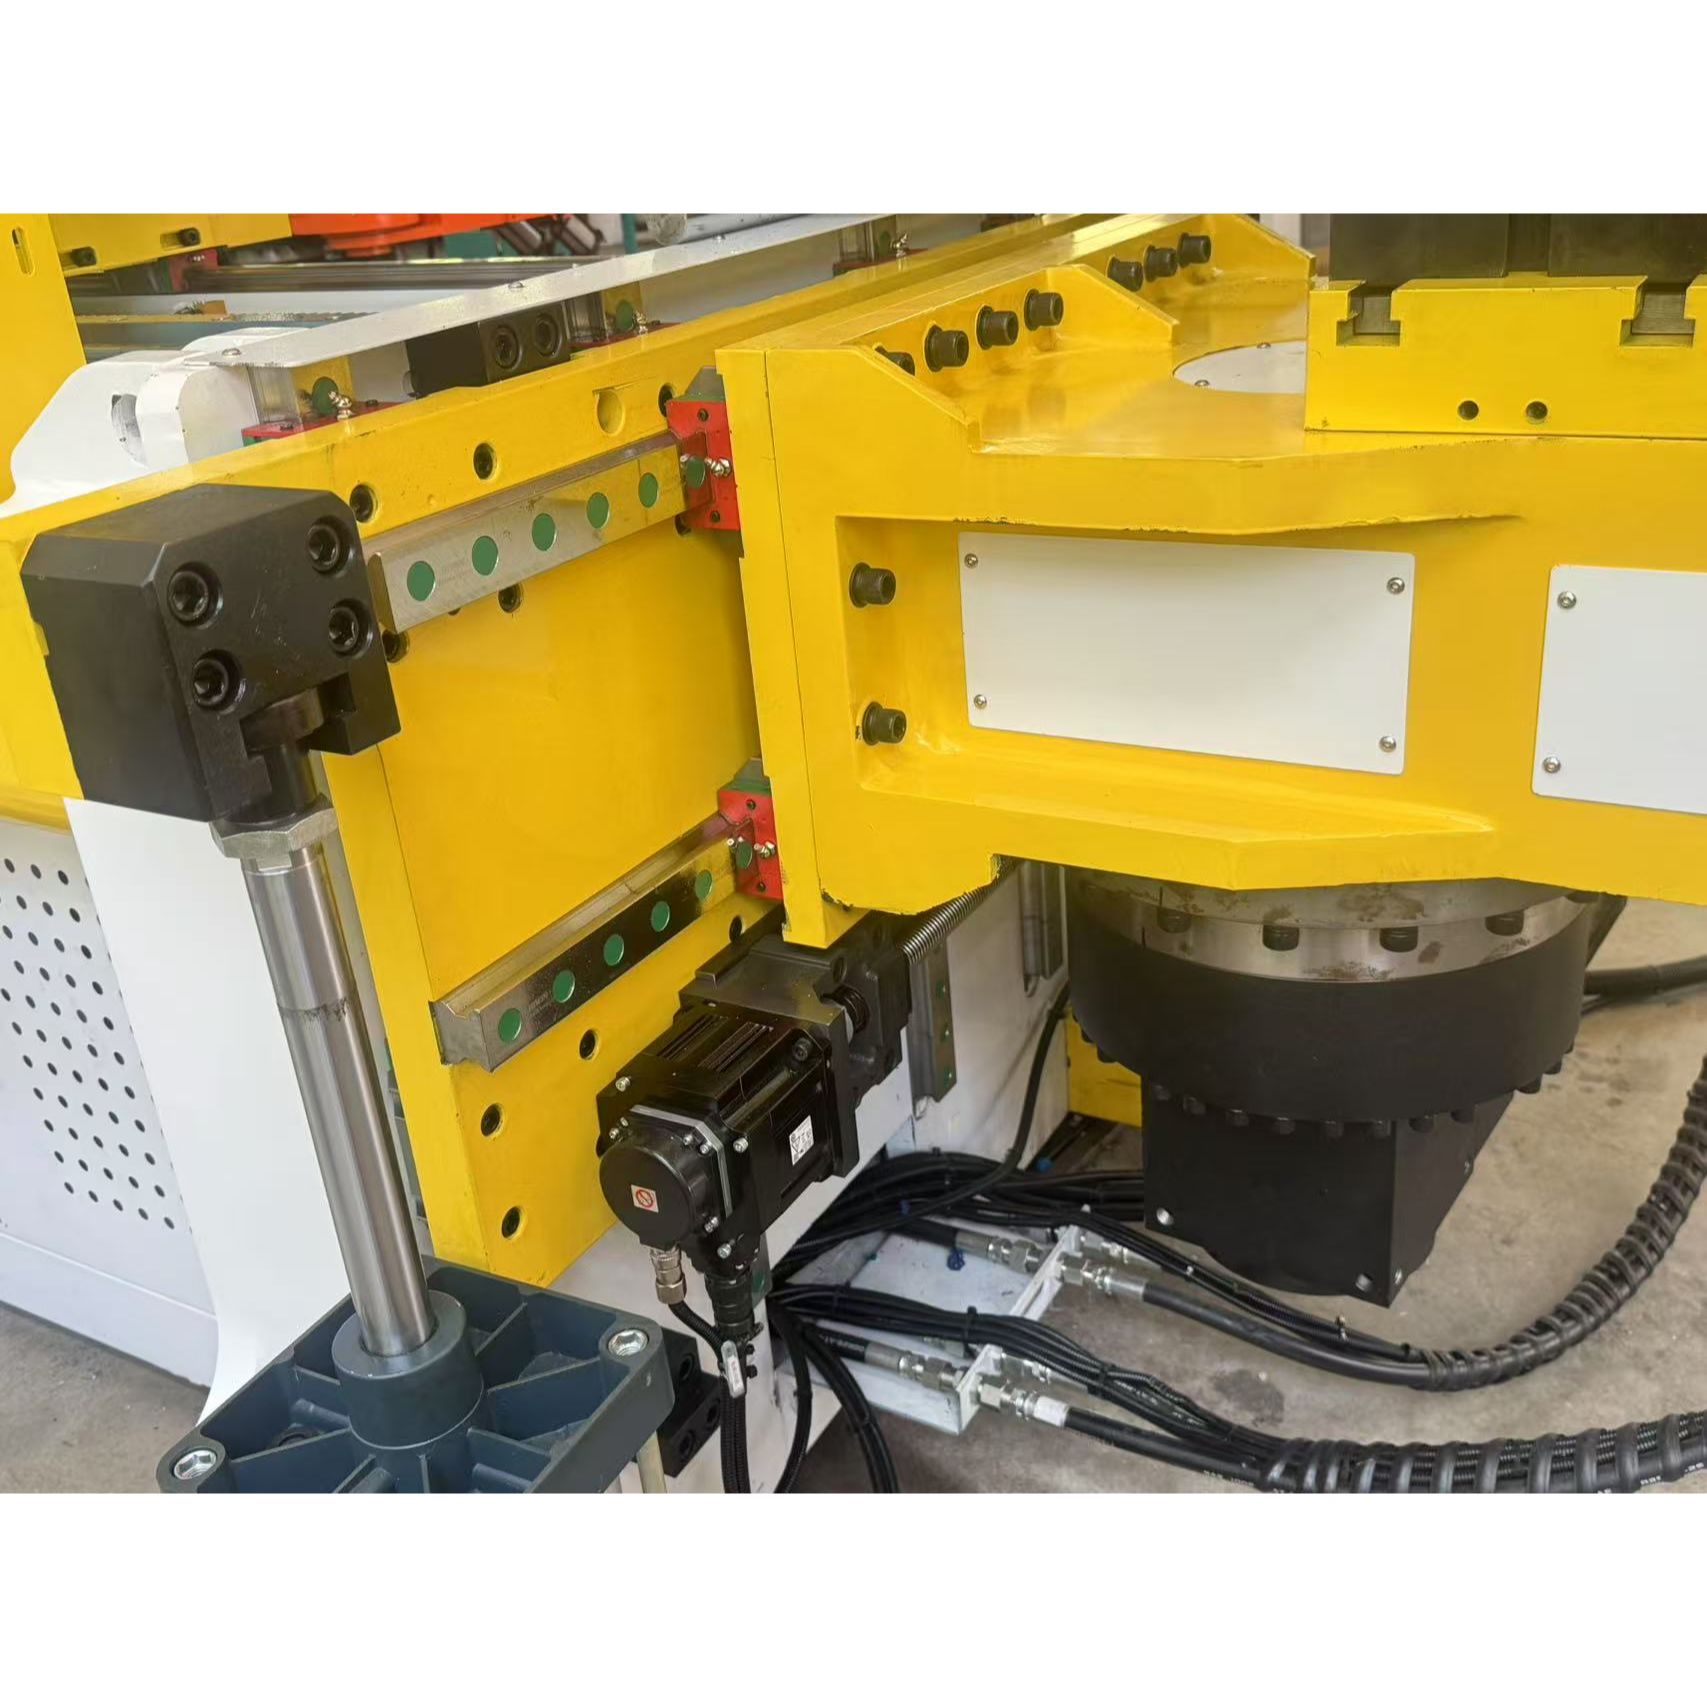
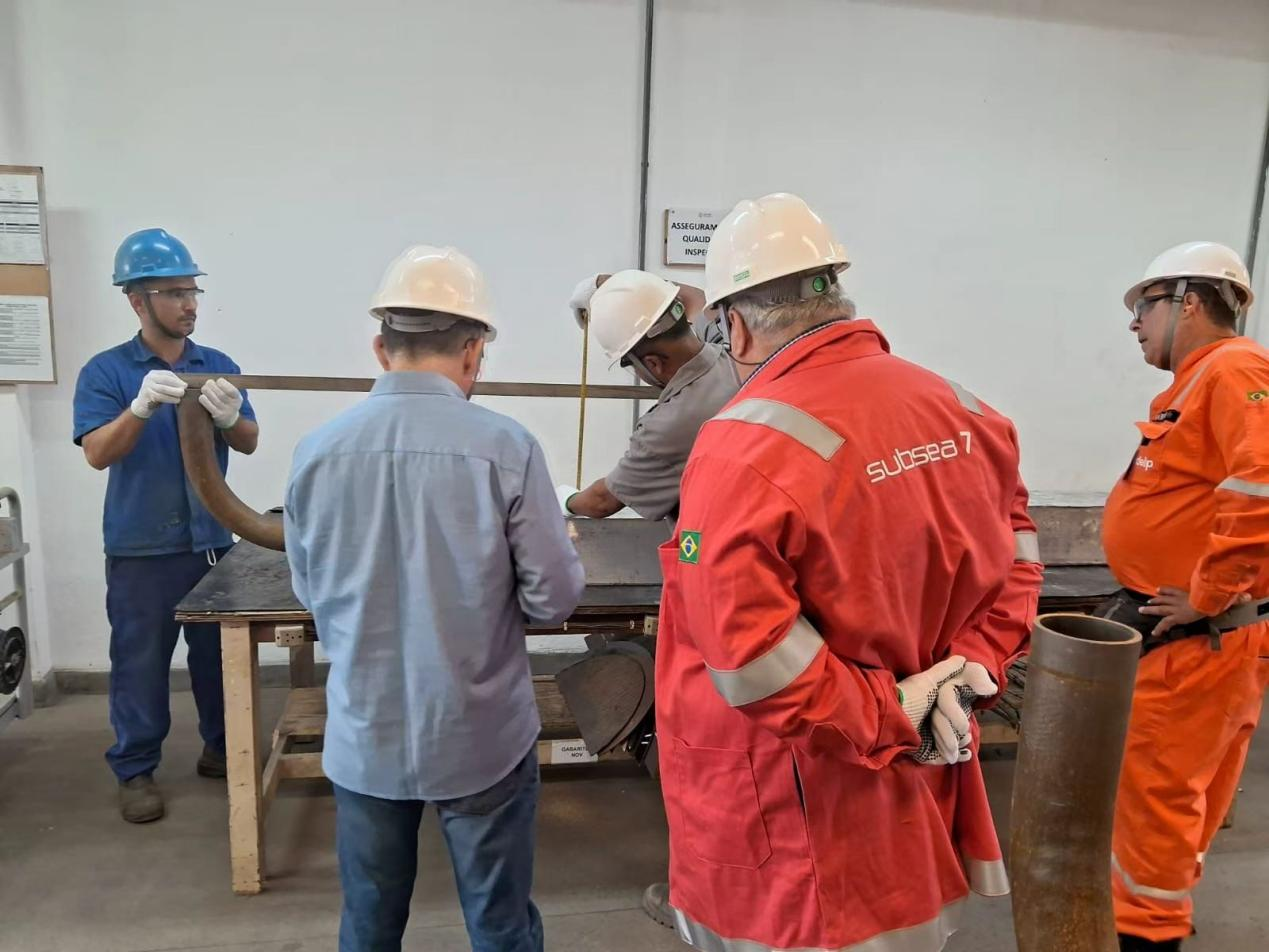
Для решения задач непредсказуемого упругого отскока материала и точного трёхмерного пространственного формообразования (с допуском ±0,1 мм) крупногабаритных (до Ø89 мм) и толстостенных выпускных коллекторов для ведущего японского поставщика первого уровня в Бразилии компания Baorui Machinery внедрила полностью автоматизированное гибочное решение 89CNC, оснащённое четырьмя сервоприводами и системой трёхмерного моделирования интерференции; благодаря мощной гидравлической системе и передовой технологии компенсации упругого отскока достигнут значительный технологический прорыв. Данное решение не только обеспечило превосходное сохранение овальности и толщины стенки после формовки — что соответствует строгим стандартам ОЕМ в области гидродинамики, — но и существенно повысило конкурентоспособность клиента в плане сроков поставки на рынке Южной Америки за счёт полной автоматизации.
 EN