
Item |
Naam |
Eenheid |
Gegevens |
Opmerking |
|
1 |
Vormkracht cilinder |
Toon |
20 |
Max. 26 ton |
|
2 |
Maximale vormdiameter |
mm |
∅133 × 2,0 |
Diameter *Dikte |
|
3 |
Minimale vormdiameter |
mm |
∅30 × 2,0 |
|
|
4 |
Minimale vormlengte |
mm |
30 |
|
|
5 |
Maximale vormlengte |
mm |
Onbeperkt |
|
|
6 |
Machinahoogte |
mm |
1150 |
|
|
7 |
Productverwerking tijd |
s |
~18 |
Afhankelijk van tekeningen |
|
8 |
Wisseltijd gereedschap |
mIN |
~10 |
|
|
9 |
Herhaalde positie precies |
Buitendiameter van de bult |
mm |
±0.2 |
Bultvorming werkstuk tolerantie |
|
Bult contour |
mm |
0.2 |
|
||
|
bult verdunning |
mm |
≤20% |
|
||
|
|
|
|
||
10 |
Productieproces controle type |
Buitendiameter van de bult |
|
Cilinder + encoder + gereedschap |
|
|
Bult contour |
|
Cilinder + encoder + gereedschap |
|
||
bult |
|
Gereedschap |
|
||
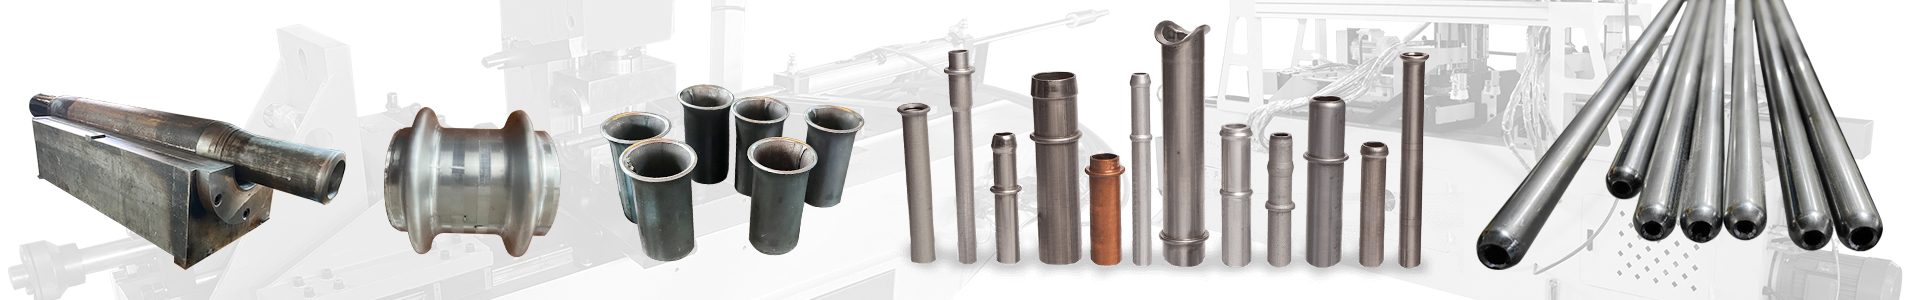
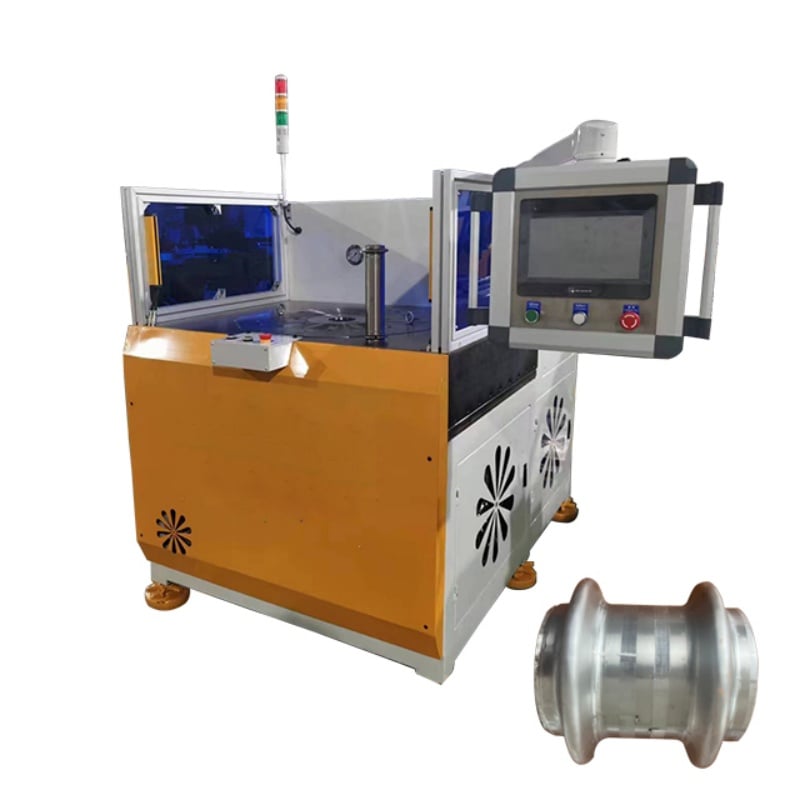
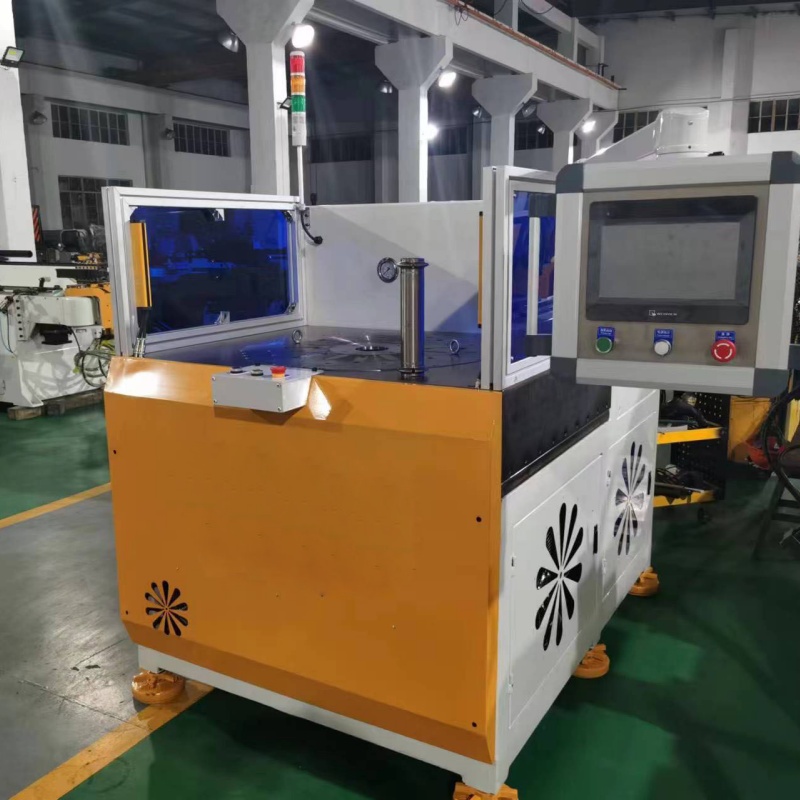
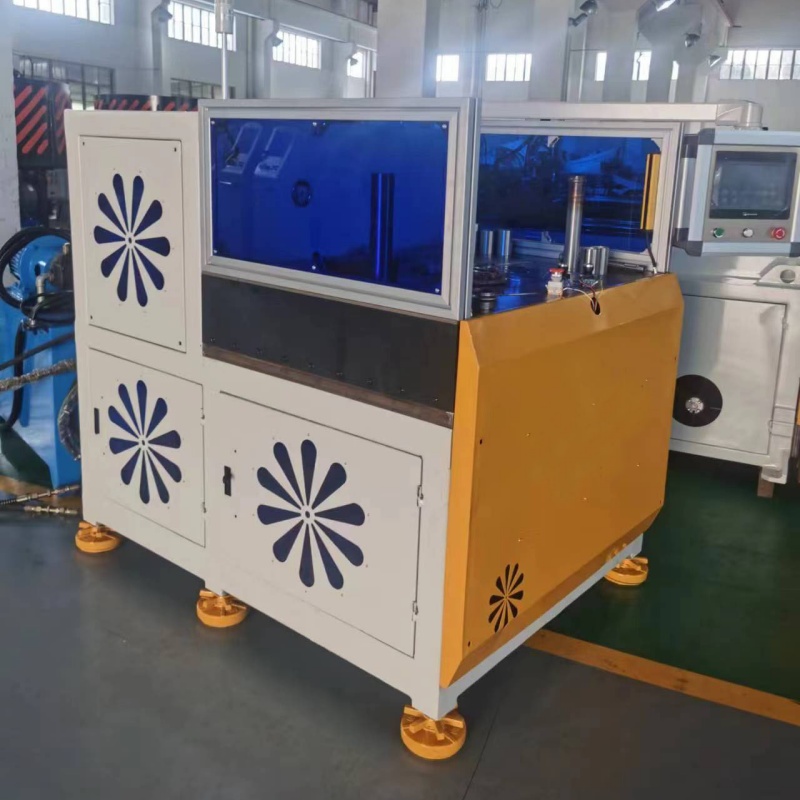
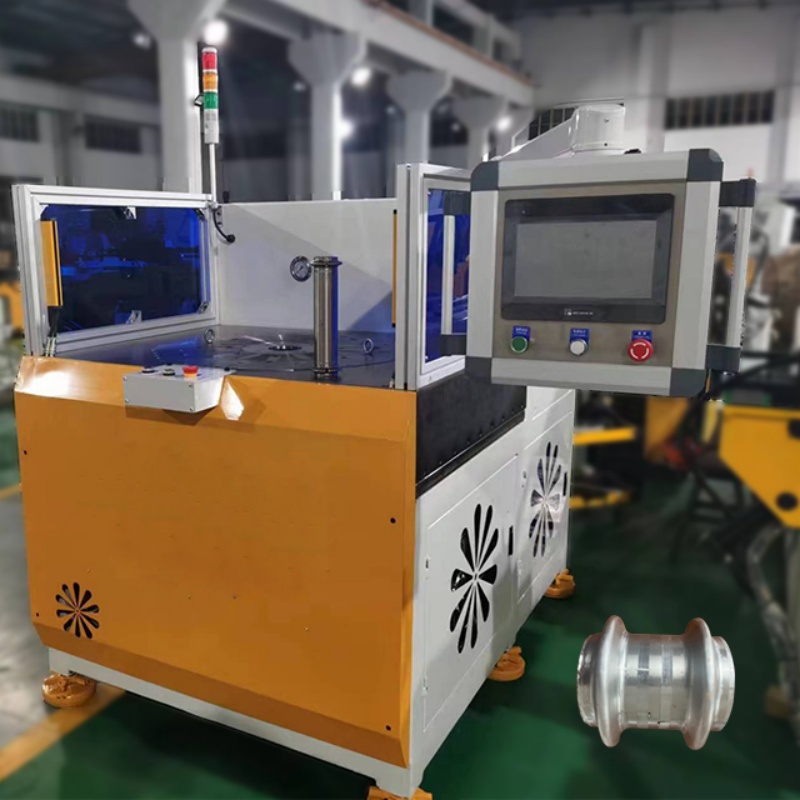
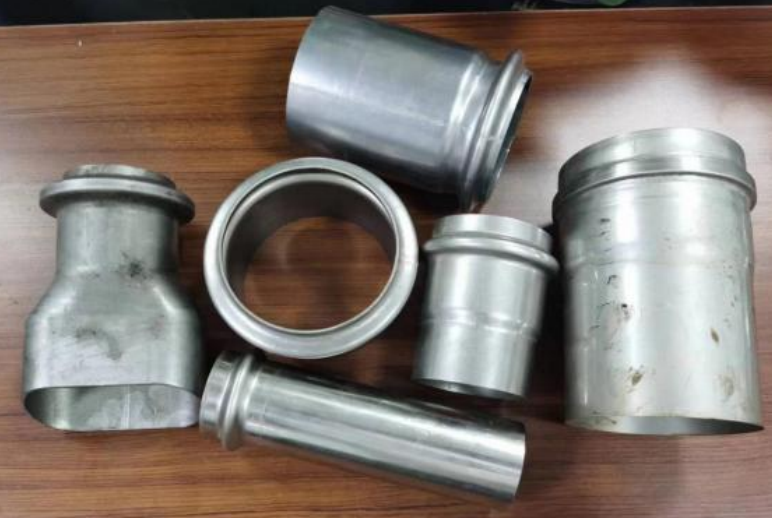
de machine is ontworpen voor het vormen van hobbels, bulten en speciale profielen op buizen. Speciale gereedschappen kunnen worden geconfigureerd volgens de producttekening om te voldoen aan verschillende lokale vormvereisten.
De servomotor drijft het hydraulische systeem en maakt aanpassing van de vormsnelheid en bewegingsprofielen mogelijk. Dit ondersteunt een soepelere werking en helpt bij het beheersen van de olie-temperatuur en het energieverbruik tijdens langdurige productie.
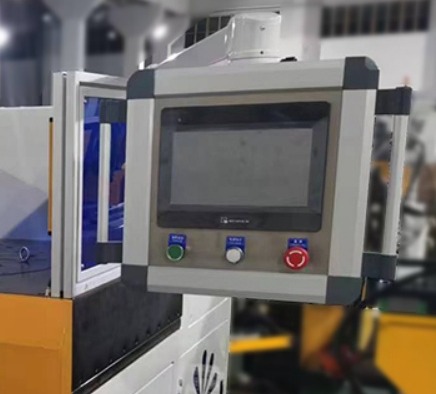
De machine gebruikt een PLC-besturingssysteem en een 10-inch touchscreen. Belangrijke vormgegevens kunnen via de HMI worden ingevoerd en aangepast, waardoor de bediening intuïtief is en wisseling tussen producten gemakkelijk verloopt.
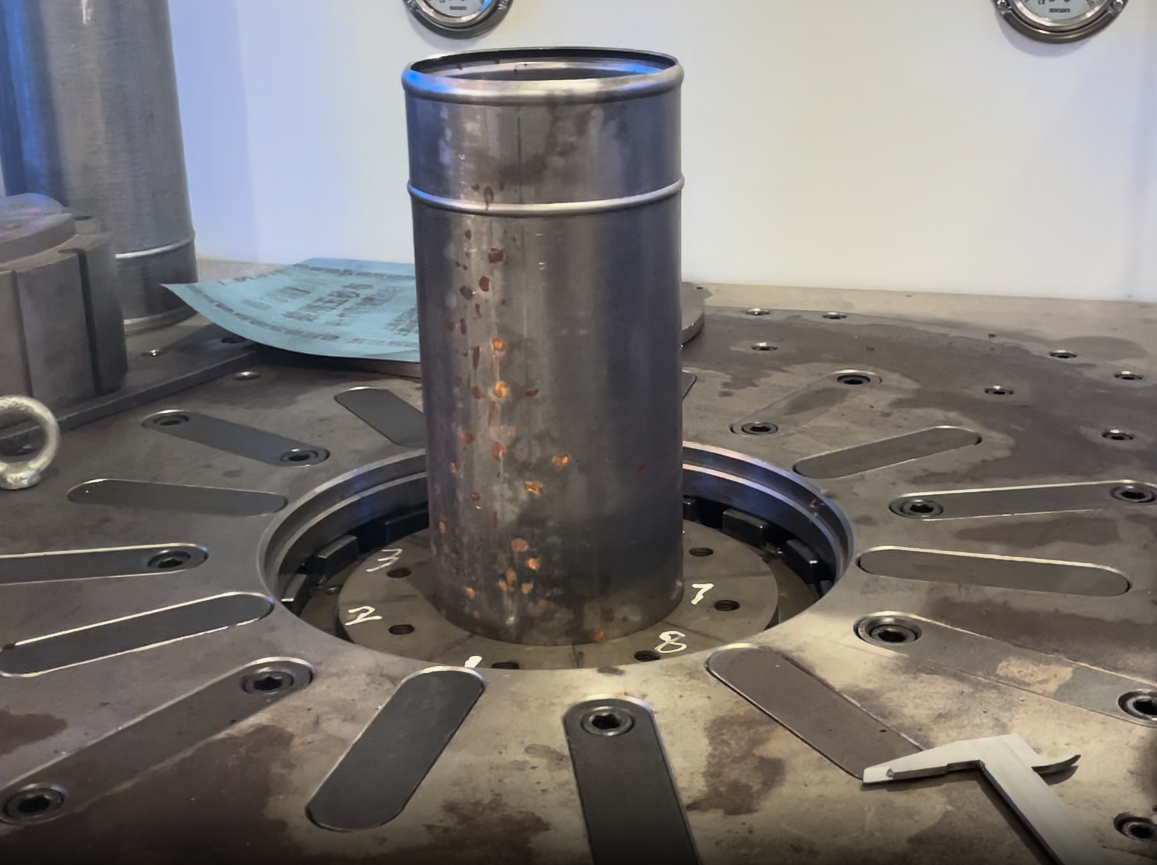
De bultdiameter en -contour worden geregeld via de gecoördineerde werking van hydraulische cilinders, encoders en speciaal gereedschap. Dit draagt bij aan een betere consistentie van de vormpositie en -contour en vermindert afmetingsafwijkingen.
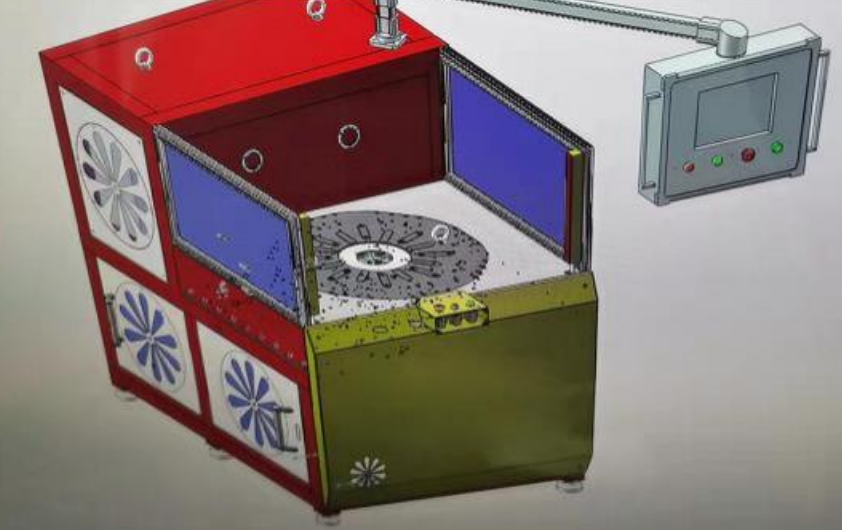
Het hoofdklemmechanisme gebruikt een meerpuntsopstelling met gelijkmatige verdeling om de buis tijdens het vormen stevig vast te houden. Dit helpt slippen, verplaatsing en lokale vervorming te verminderen.
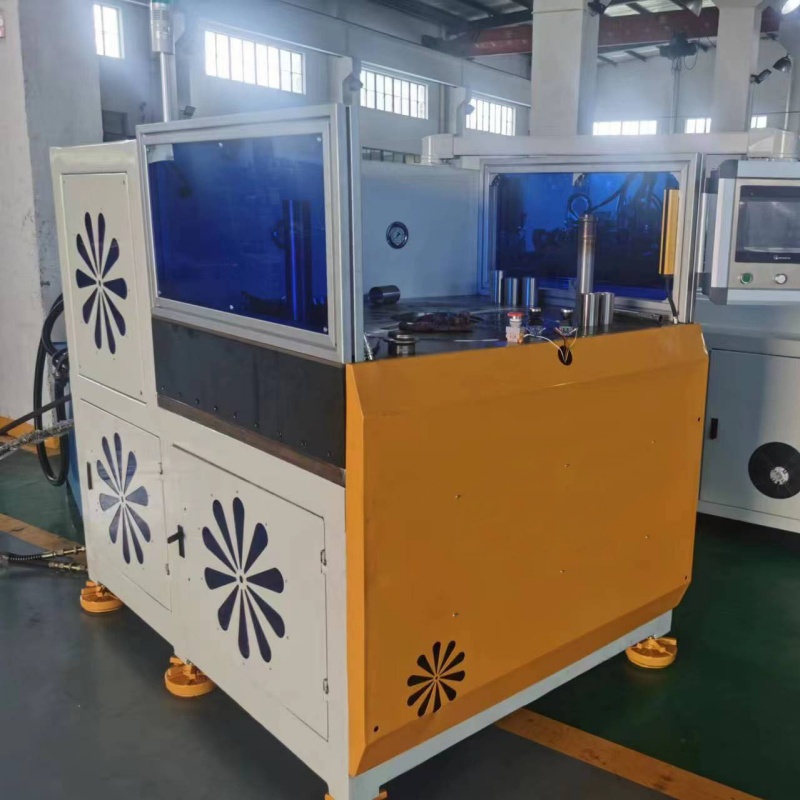
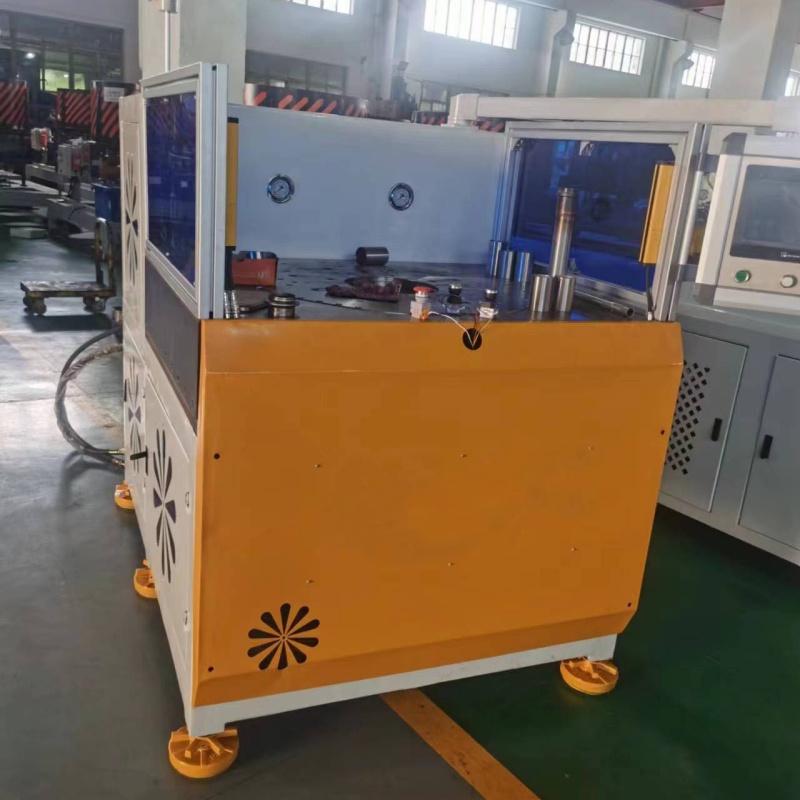
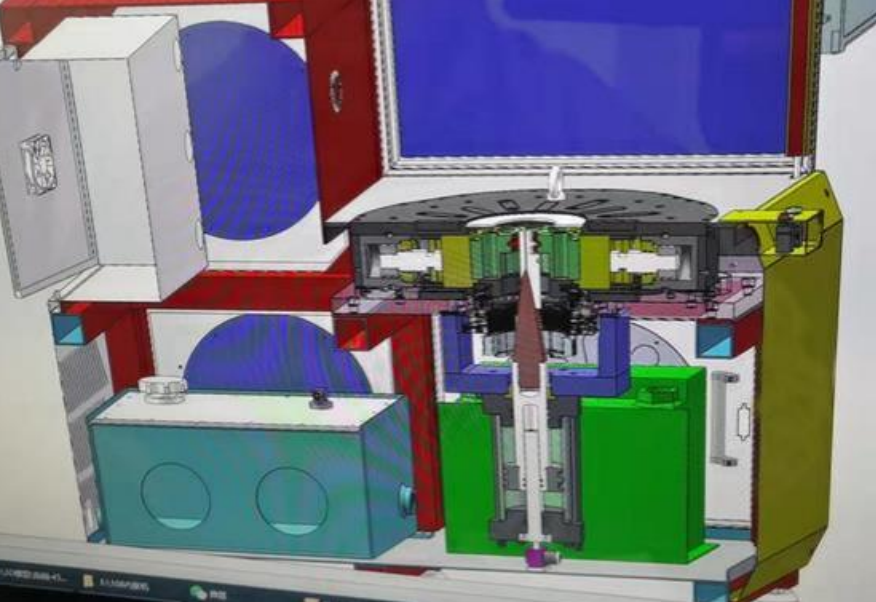
De machine is uitgerust met automatische smering, een oliekoeler en een koelsysteem voor de elektrische kast. Deze functies helpen een stabiele werking van het hydraulische systeem en de belangrijkste bewegende onderdelen tijdens continue productie te behouden.
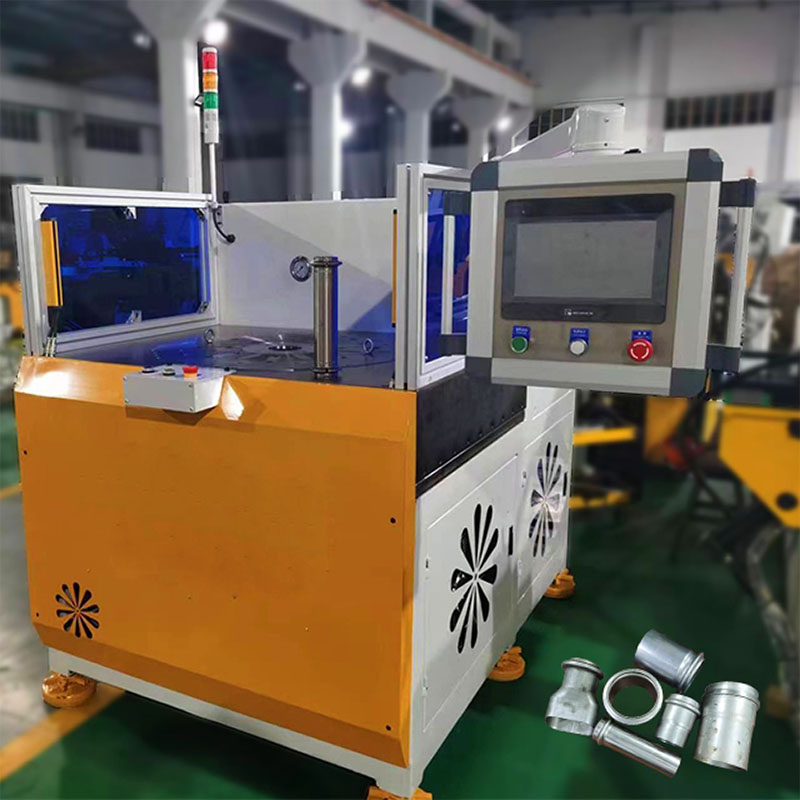
Om de uitdagingen aan te pakken van ongelijkmatige wanddikte en mogelijke lekkagerisico’s bij slangverbindingen tijdens de grootschalige productie van hoogwaardige uitpuilbuizen voor een toonaangevende Duitse OEM-leverancier van uitlaatsystemen—waar extreme precisie bij het vormgeven cruciaal is voor een veilige aansluiting van slangen—implementeerde Baorui Machinery een hoogprecies buisuiteinde-vormgeefoplossing; met superieure hydraulische stabiliteit en op maat gemaakte matrijzen stelt dit systeem nauwkeurig extrusievormgeven van uitpuilingen op uiteinden van roestvaststalen en koolstofstaaluitlaatbuizen mogelijk. Deze oplossing garandeert dat de uitpuilprofielen volledig voldoen aan Duitslands strenge automobiele afdichtingsnormen, waardoor het percentage goedgekeurde onderdelen per productielijn aanzienlijk stijgt en de klant zijn positie als kernleverancier in de premium Europese voertuigtoeleveringsketen kan behouden door aan hoge leverfrequentie-eisen te voldoen.

 EN








