
| Зат | Аты-жөнү | Бирдик | Маалымат | Эскертүү |
| 1 | Максималдуу борбу көлөмү | mm | 18 | |
| 2 | Максималдуу жүктөө узундугу | mm | Шекте эмес | |
| 3 | Максималдуу салынчылык дыбыс көлөмү | mm | 3 | |
| 4 | Минималдуу жүктөө узундугу | mm | 50 | |
| 5 | Минималдуу көчөрүүчү узундугу | mm | 50 | |
| 6 | Көчөрүүчү жолу | mm | 60 | |
| 7 | Шылтоо | Экинчи | 6-12 | |
| 8 | Пампанын артык элеу | Л/Мин | 19 | |
| 9 | БАШКАРУУ ЖҮЙӨСҮ | PLC+ тач экран | ||
| 10 | ИШ ПАНЕЛИ | Кол тийгизүү панели | ||
| 11 | Мотордун кубаттуулугу | hp | 22.25 | |
| 12 | Цилиндрдик жарыктын басындыгы | Kg⁄cm | 80-120 | |
| 13 | Гидравликалык жарыктын басындыгы | Kg⁄cm | 100 | |
| 14 | Машина өлчөмү | д | 3.4X1.1*1.8 | Ж*К*К*К |
| 15 | Машина салмагы | кг | Жакшысы 3500 |
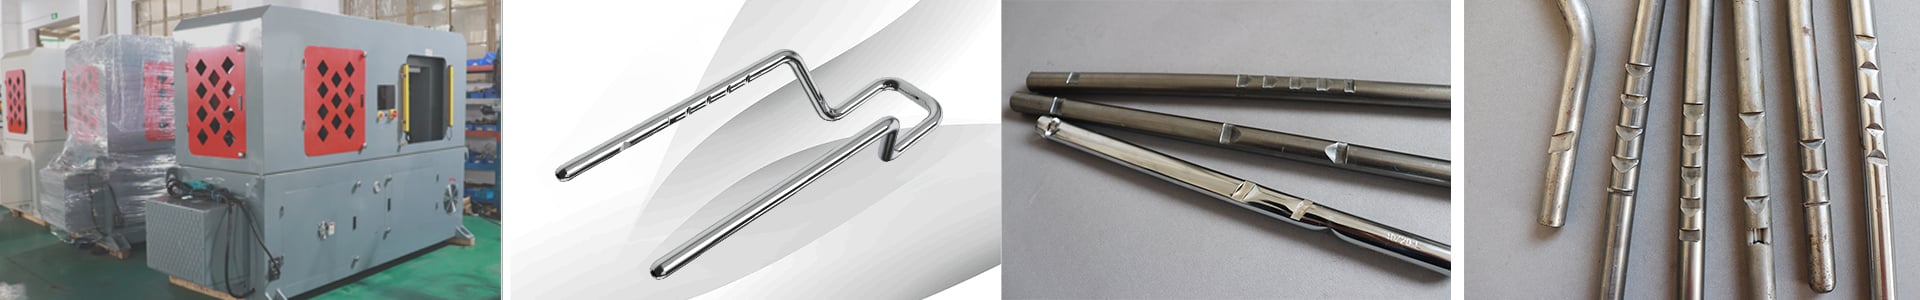
Үймөйөк жасоо чекитүүсү жана бул саладагы ээлөө өнүктөрүчү. Тортуң көчүрүү процесстерине Аралаштык Көчүрүү, CNC Тортун Көчүрүү, Таскарылган немесе Басылган Көчүрүүлер (Notching via Broaching or Stamped/Rolled Notches), Басылган.
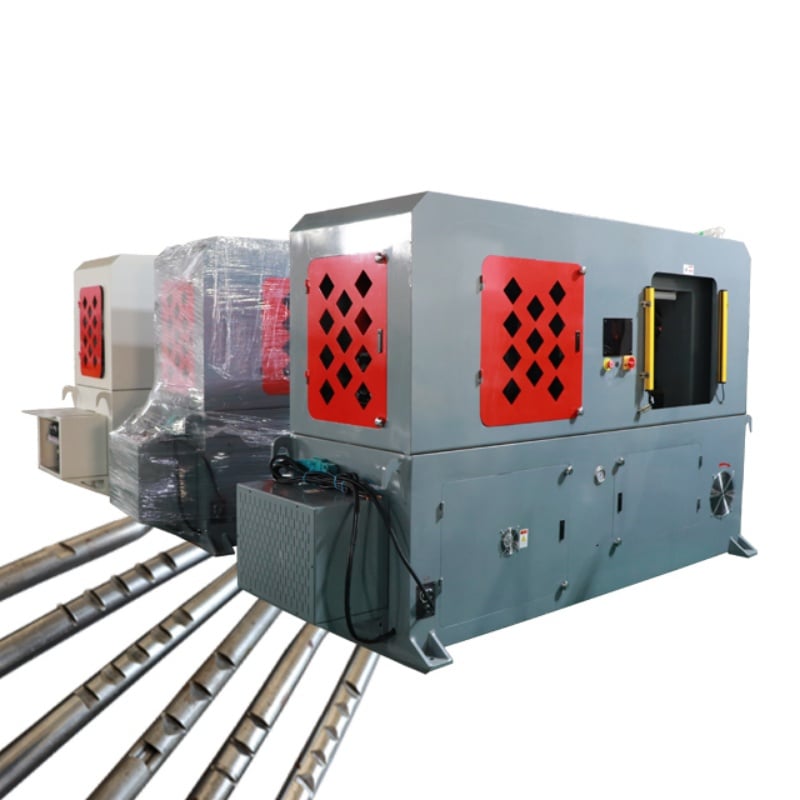
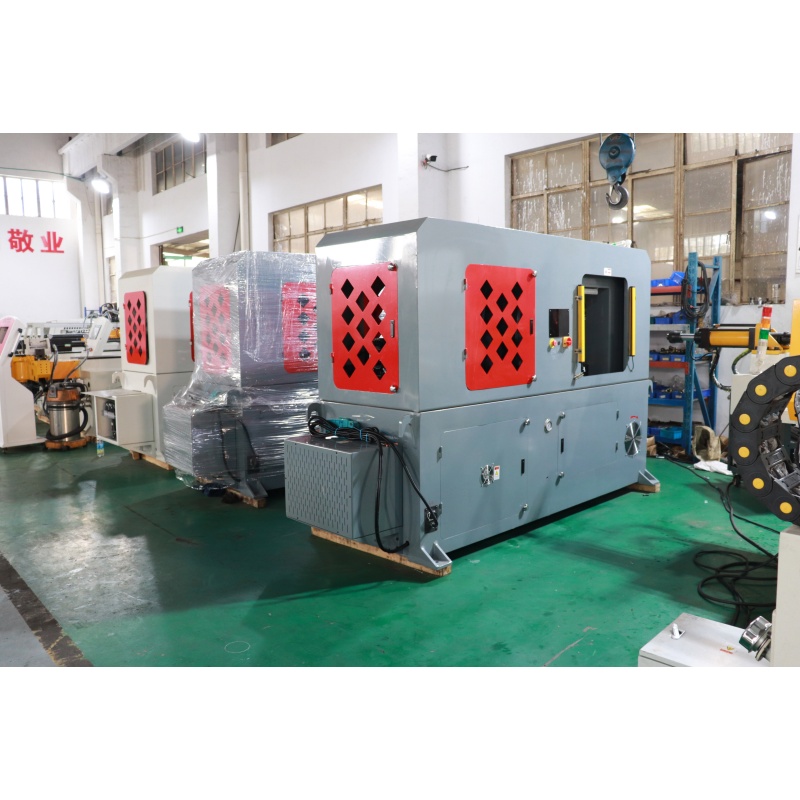
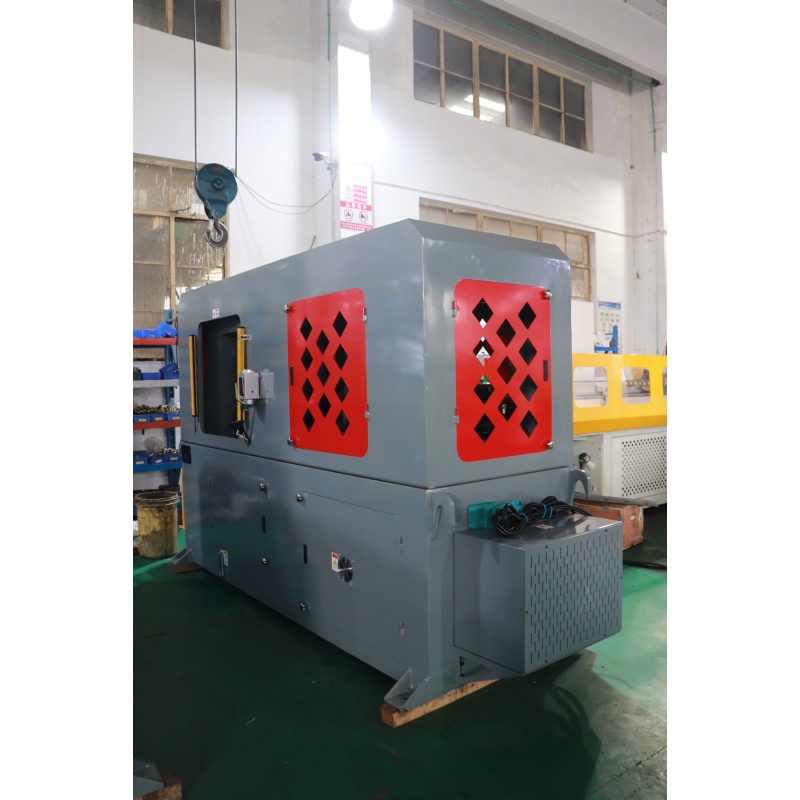
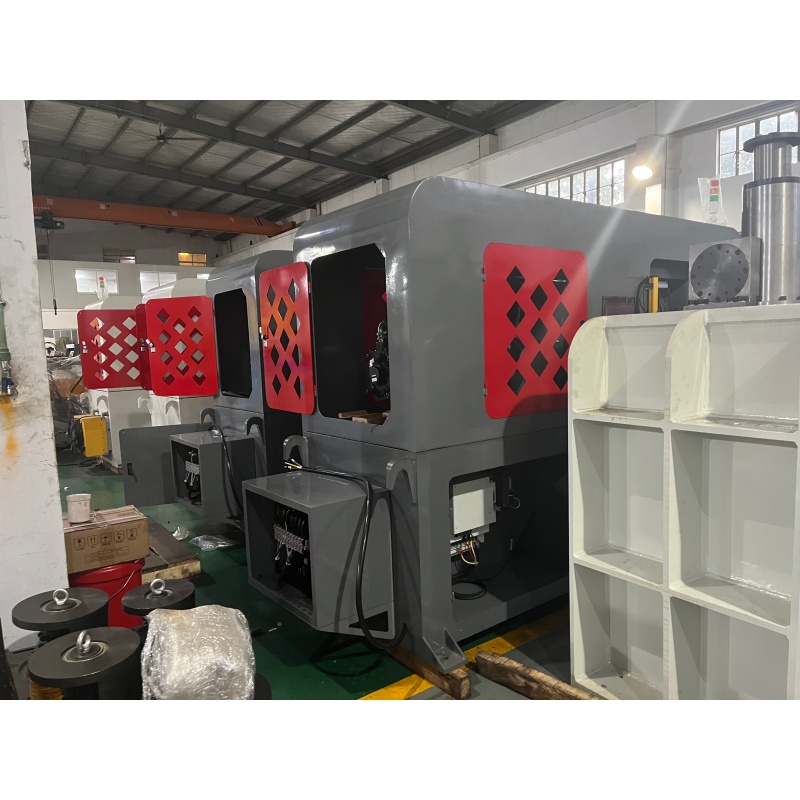
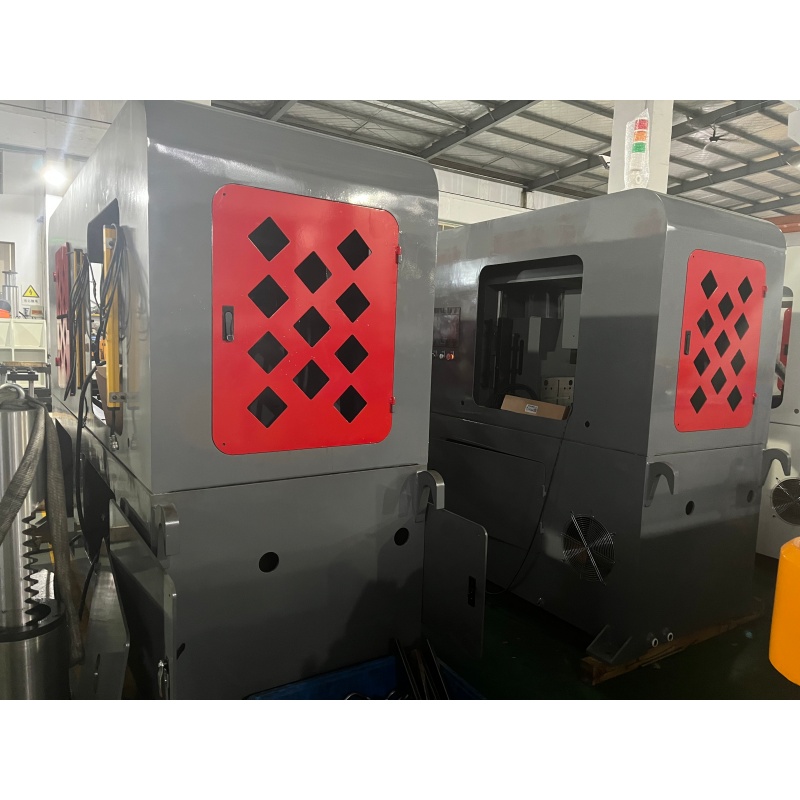
Бул сервобаштык таяныч стерженьдеги оюктарды кесүү үчүн арналган машина автомобильдин таяныч стерженьдери үчүн брошталуу, оюк чыгаруу жана пресс менен формалоо иштетүүлөрүн аткарууга арналган. ПЛК жана сенсордук экран менен башкаруу, гидравликалык система жана атайын бекитүү приспособлениялары менен машина туруктуу орнотуу, бекитүү жана оюк чыгаруу иштетүүлөрүн камсыз кылат. Ал оюктун тереңдигинин, орну жана формалоонун сапатынын бирдей болушун жакшыртат, ошондуктан автомобильдин олтургуч таяныч стерженьдери үчүн партиялык өндүрүшкө ыңгайлуу.
Автомобильдин таяныч стерженьдери үчүн структура жана иштетүү талаптарына ылайык долбоорлонгон машина оюктарды кесүү жана локалдуу формалоо иштетүүлөрүнө ыңгайлуу.
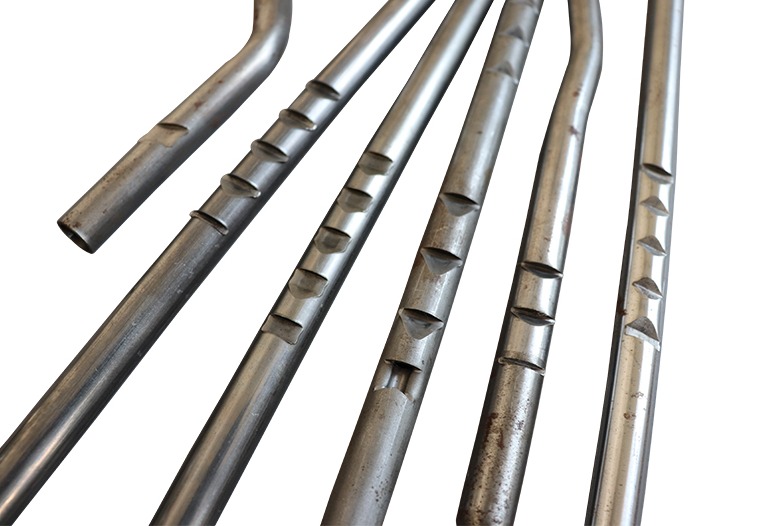
Серво-система иштетүү орну жана кыймылды так башкарат, оюктун орну жана тереңдигинин бирдей болушун камсыз кылат.
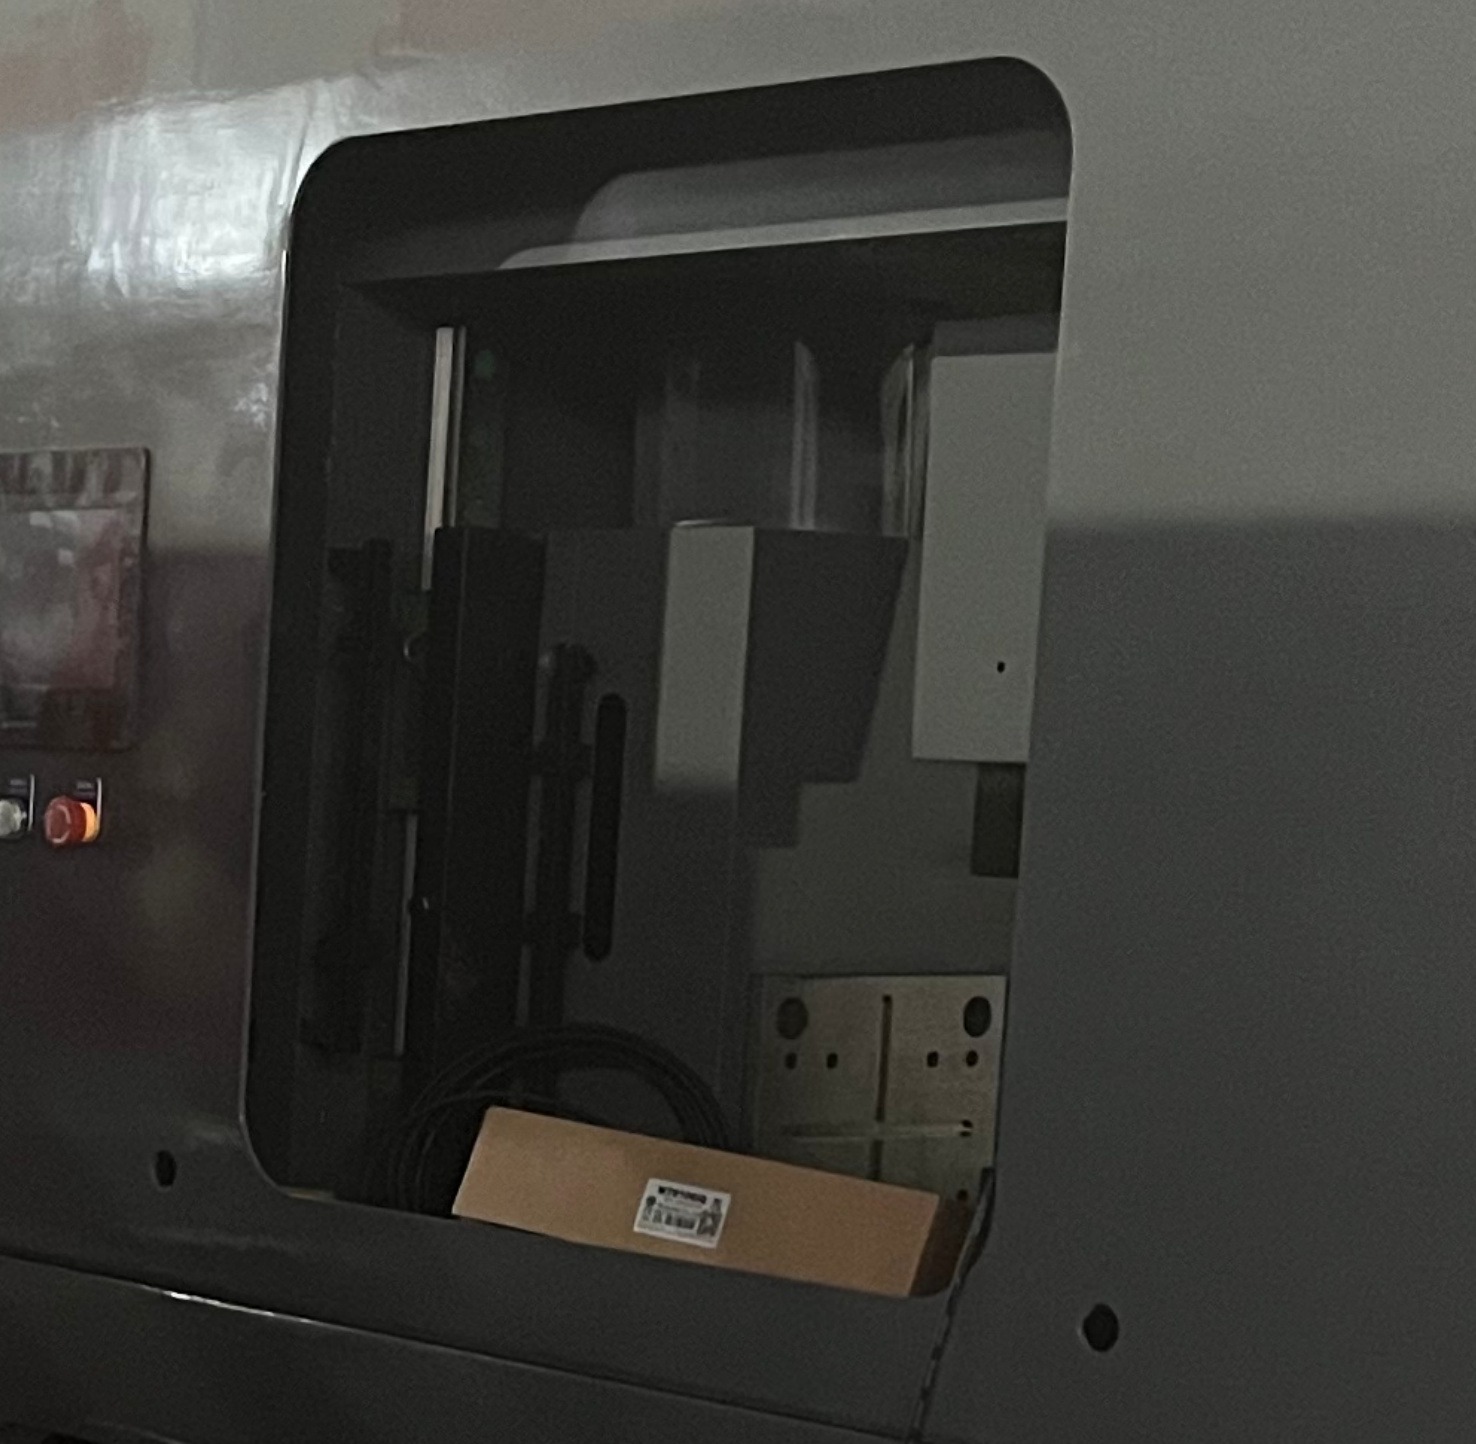
ПЛК системасы жана сенсордук экран интерфейси иштетүү параметрлерин орнотуу, иштетүү режимдерин өзгөртүү жана өндүрүштү башкарууну жеңил кылат.
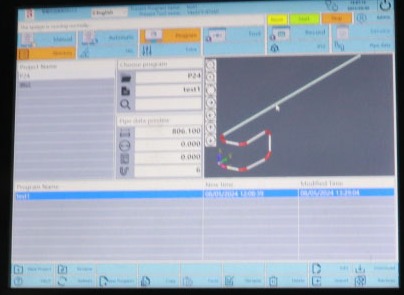
Машина автомобильдин олтургучунун баштын таянычынын стерженьдерин үзбөс өнөртүштүрүүгө ылайык; бул эмгек күчүн азайтат жана өндүрүштүн натыйжалуулугун жана продукциянын бирдейлигин жогорулатат.
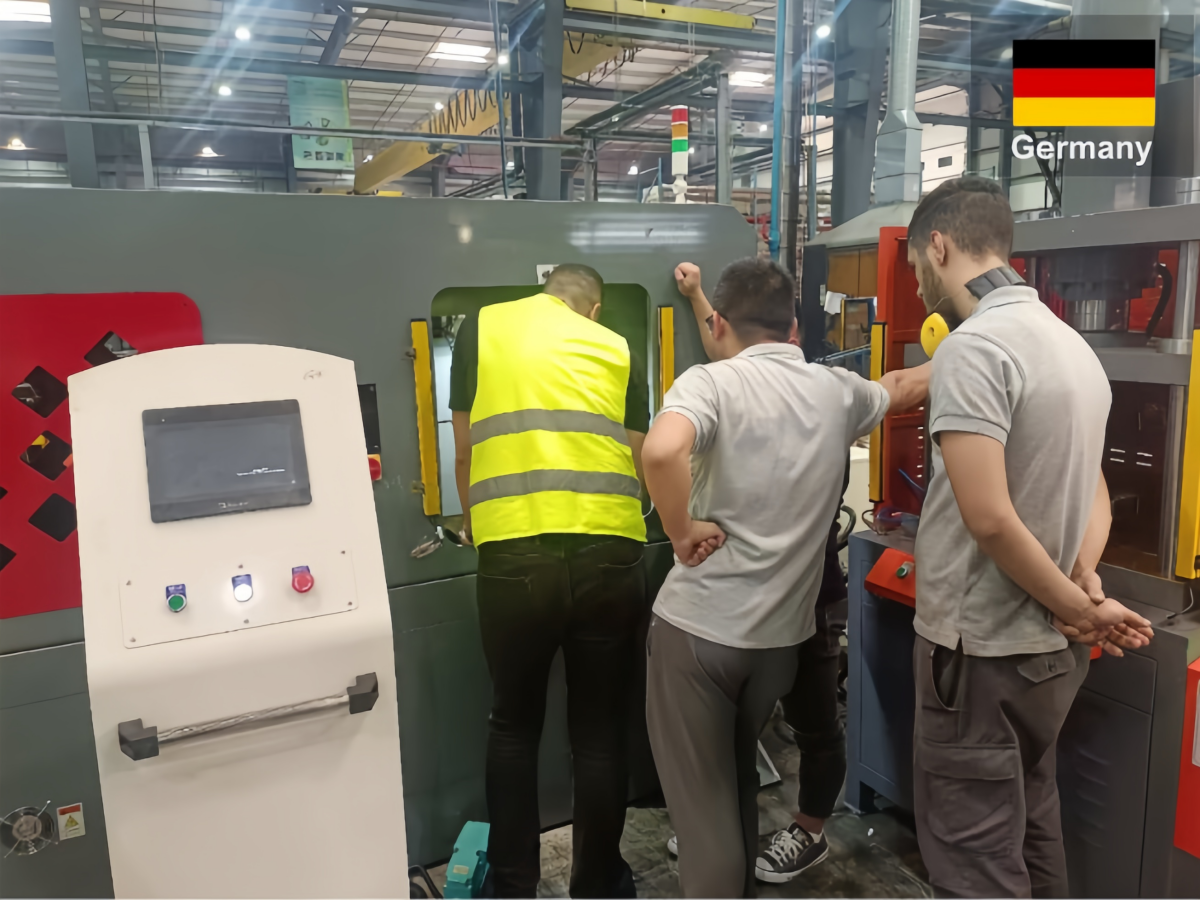
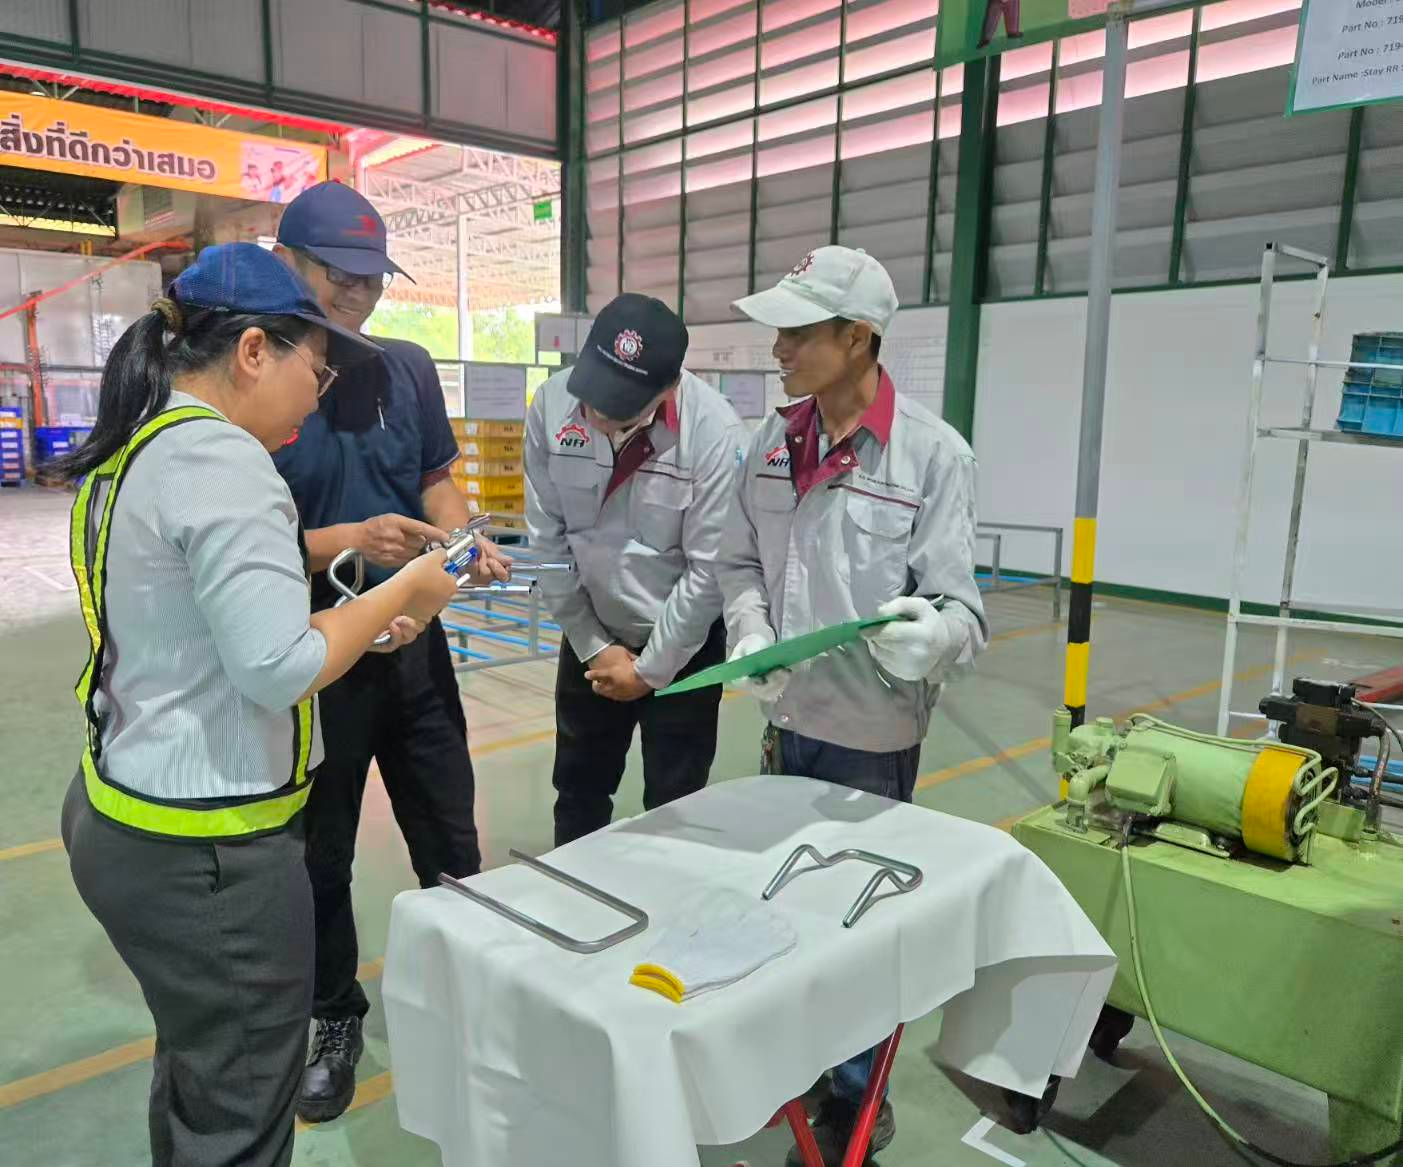
Япониянын Тайланддагы лидеры-1-деңгээлдеги поставщик үчүн баштын таянычынын стерженьдерин өндүрүшүндө традициондуу штамптоо аркылуу пайда болгон чыңгыс тереңдигинин (±0,1 мм ичинде талап кылынат) туруксуздугу, ашыкча чыбыртмалар жана жогорку эмгек чыгымдары сыяктуу кыйынчылыктарды чечүү үчүн Баоруй Машинариясы брошташ, тегершектеш жана пресске киргизүү процесстерин бириктирген жогорку тактыктуу чыңгыс таасир этүү чечими сунуштаган; ПЛК контролдогон тач-панельди жана күчтүү гидравликалык системаны колдонуу аркылуу машина 6–12 секунд ичинде жогорку сапаттуу формалоону камсыз кылган. Бул чечим чыңгыстардын жогорку тазалыгын жана туруксуздугун камсыз кылган гана эмес, бүтүндөй автоматташтырылган, ийгилетүүчү өндүрүштү да мүмкүн кылган, ошондой эле OEMдин отургучтардын жылжытма салыштыруусунун жладыгы жана коопсуздугунун сапат баасын белгилүү түрдө жогорулаткан.

 EN








