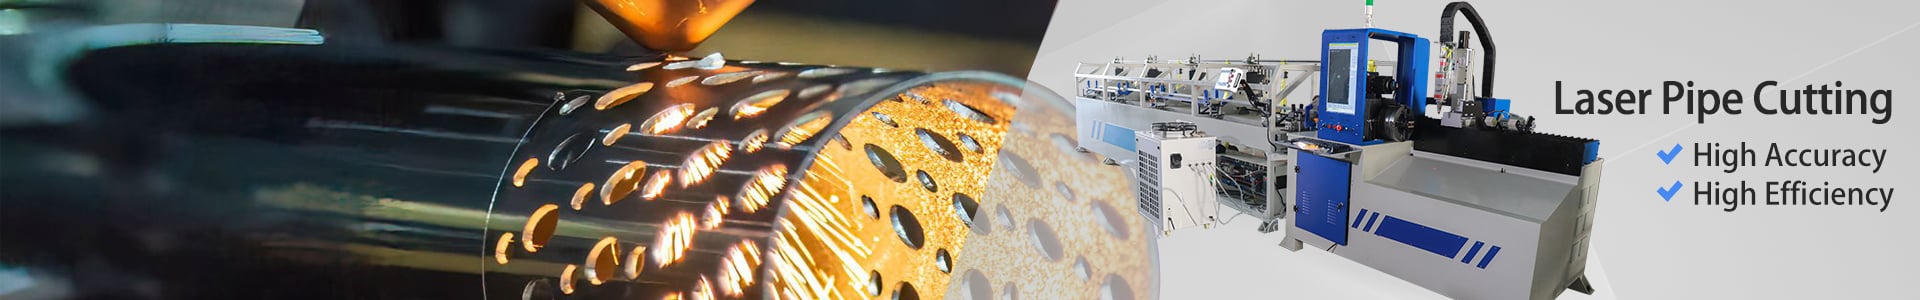
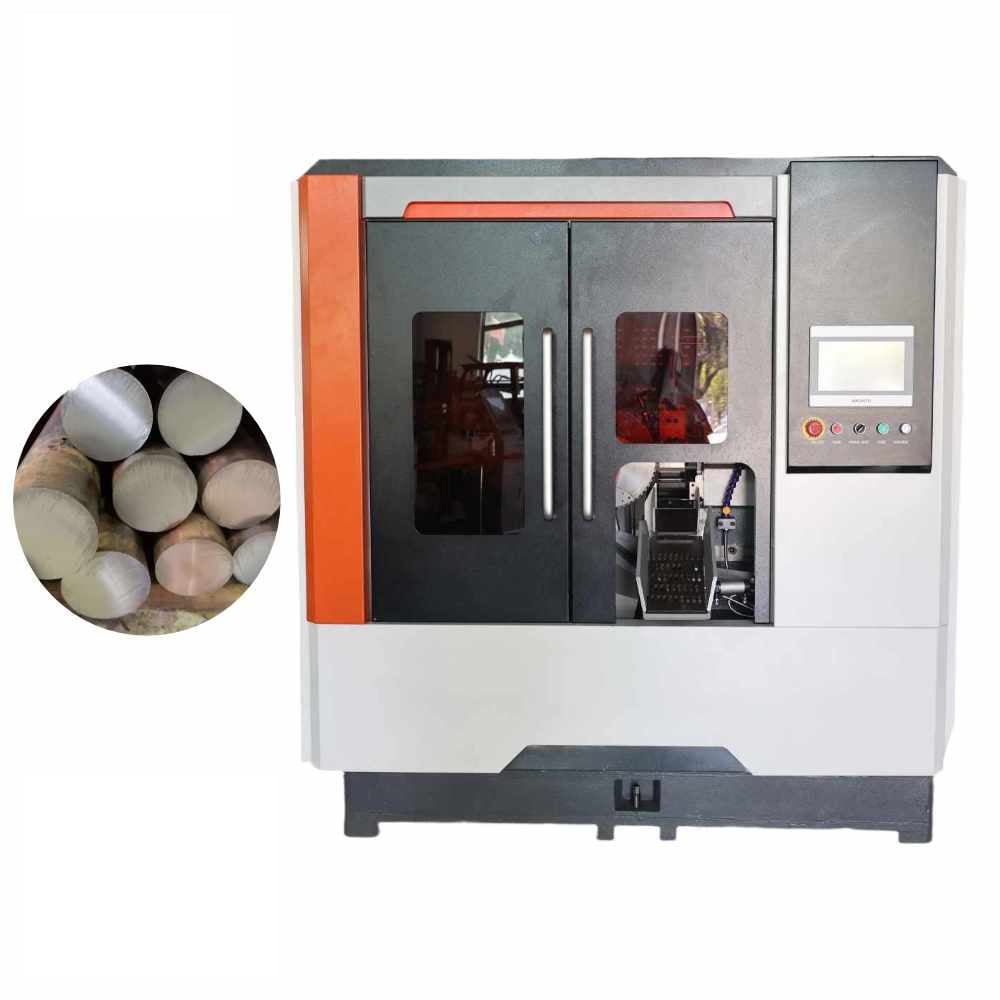

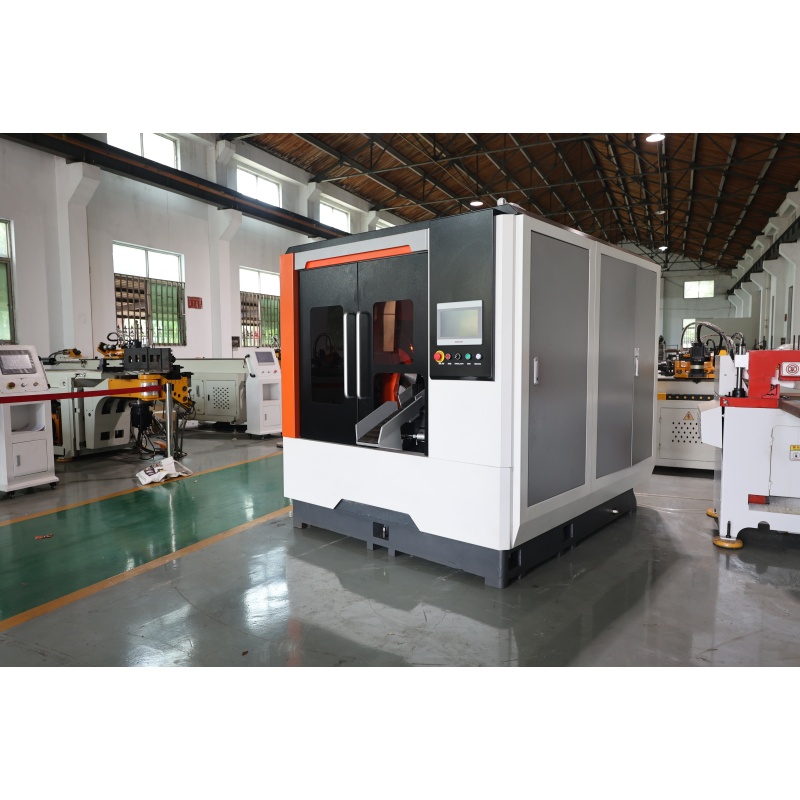
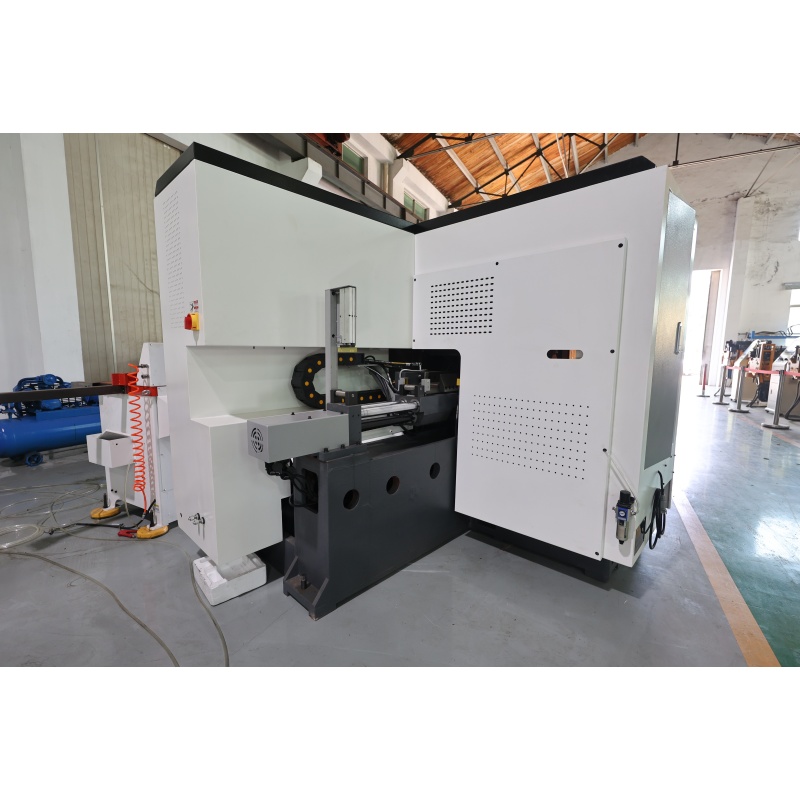
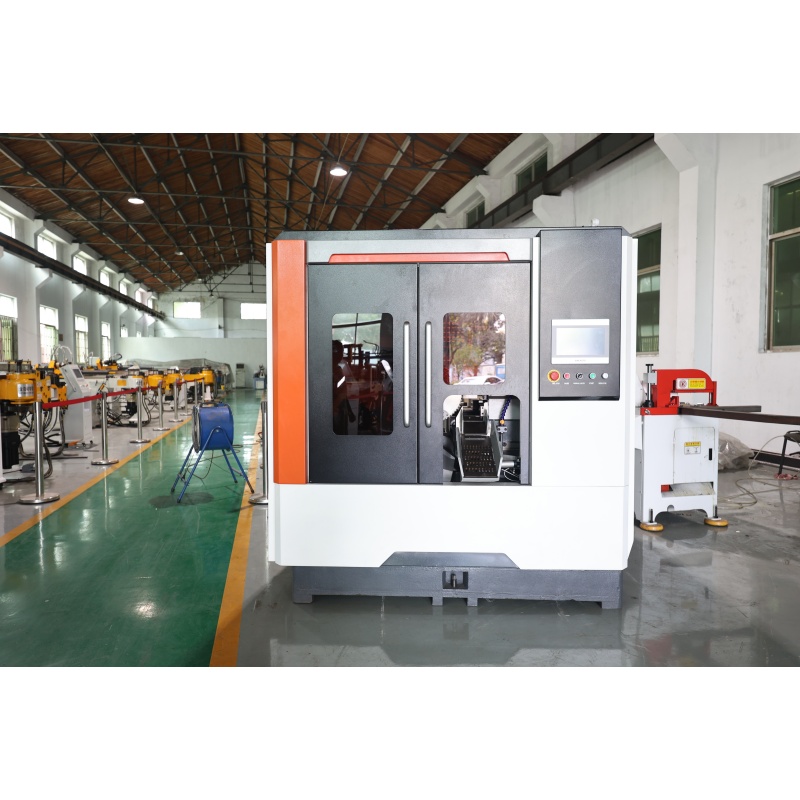
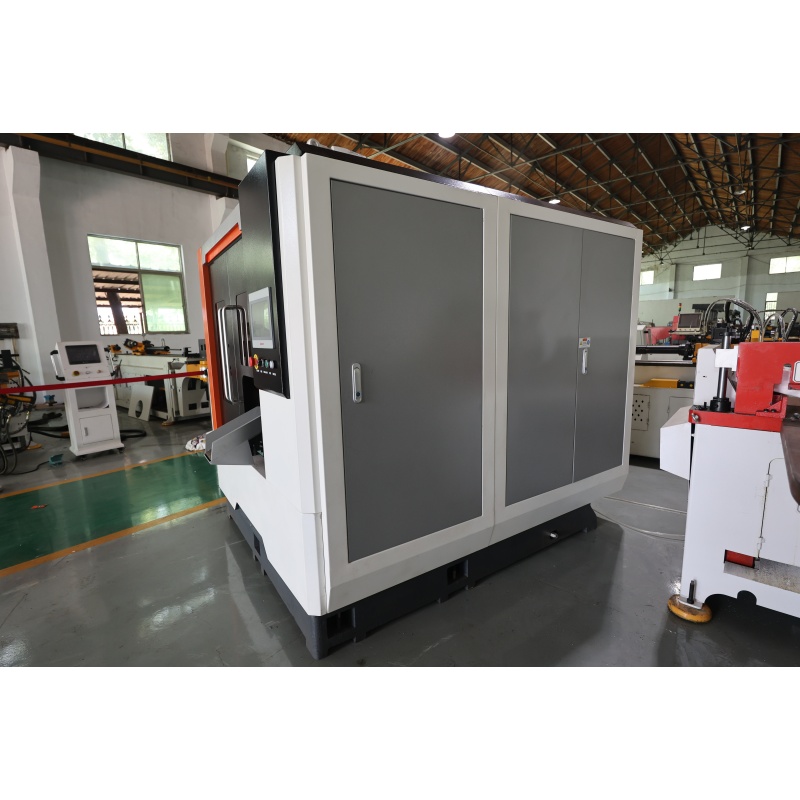
| Ელემენტი | Სახელი | Მონაცემი |
| 1 | Მაქსიმალური ჭრის დიამეტრი | 70 მმ |
| 2 | Მინიმალური ჭრის გვერდობა | 10მმ |
| 3 | TCT ჭრის სანახე | 250mm×2.0;285mm×2.0; |
| 4 | Მანქანის თავის მოტორი | 7.5KW(4P) |
| 5 | Ღერძის როტაციის სიჩქარე | 30-150RPM |
| 6 | Ჭრის მომავალი | Სერვომოტორი |
| 7 | Ქნიფის მოწევათა სიჩქარე | 0-80mm/s |
| 8 | Ქნიფის დაბრუნების სიჩქარე | 100mm/s |
| 9 | Მომწიდვანი სიჩქარე | 300-500mm/s |
| 10 | Ჭრის სიგრძე | 8-600mm |
| 11 | Მოწევის ხარი | 3500~600mm |
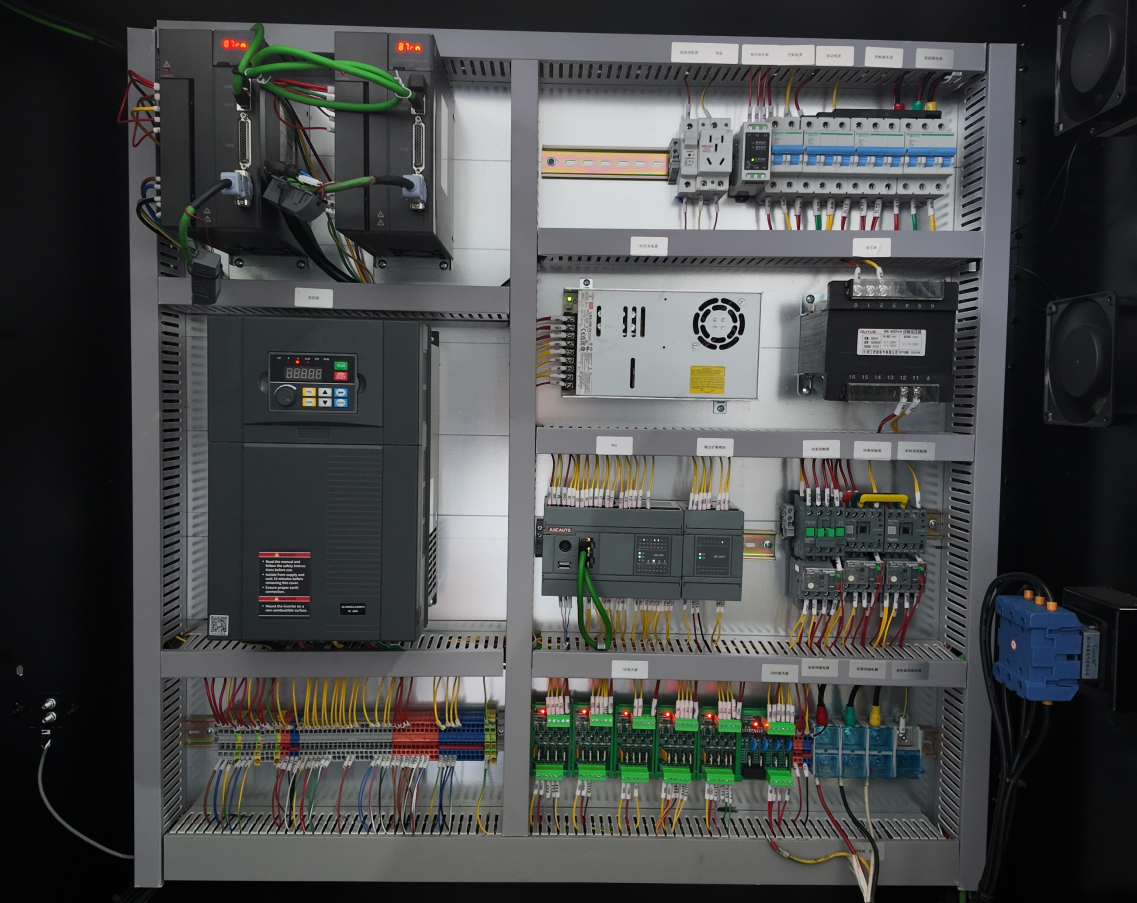
| 12 | Კონტროლი | PLC |
| 13 | Ხარის ტოლდების წონა | 3500kgs |
| 14 | Მანქანის წონა | 4500kgs |
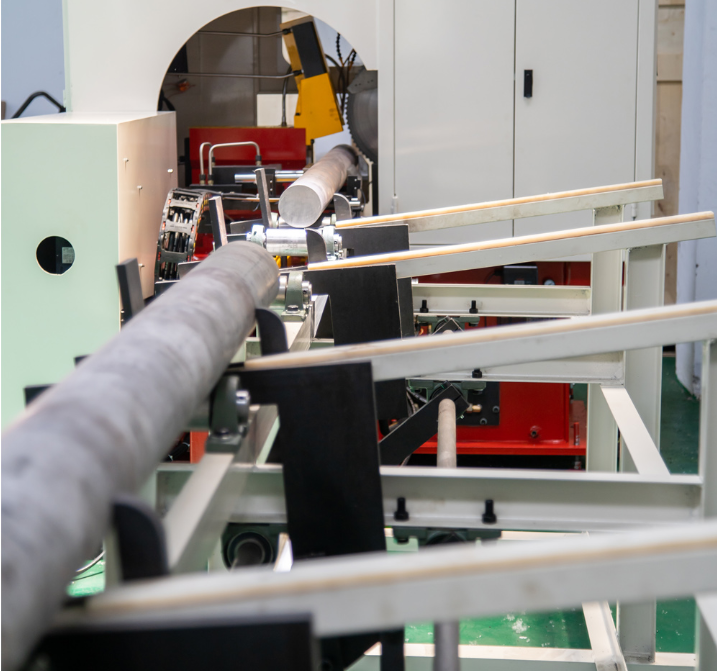
CNC პოზიციონირების სისტემა საშუალებას აძლევს ოპერატორებს დააყენონ დაჭრის სიგრძე და ნარჩენი სიგრძე, რაც ხელს უწყობს სიგრძის გადახრის შემცირებას და მეორედ დაჭრის დროს შედეგების სტაბილურობის შენარჩუნებას.
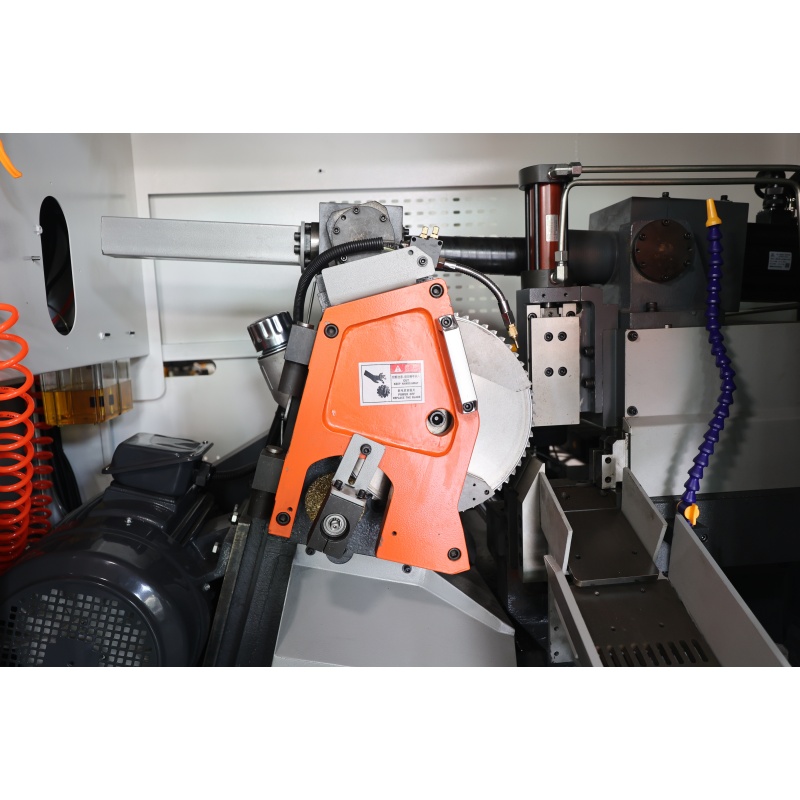
Მანქანა იყენებს სპეციალურად შექმნილ კარბიდის მოსაწყობარე მეტალურგიულ ხელსაწყოს ფირფიტას მაღალი სიჩქარის დაჭრისთვის. ის წარმოქმნის გლუვ და სუფთა დაჭრის ზედაპირებს, რაც შემცირებული ბურების, დეფორმაციის და მეორადი გახსნის აუცილებლობას ამცირებს.
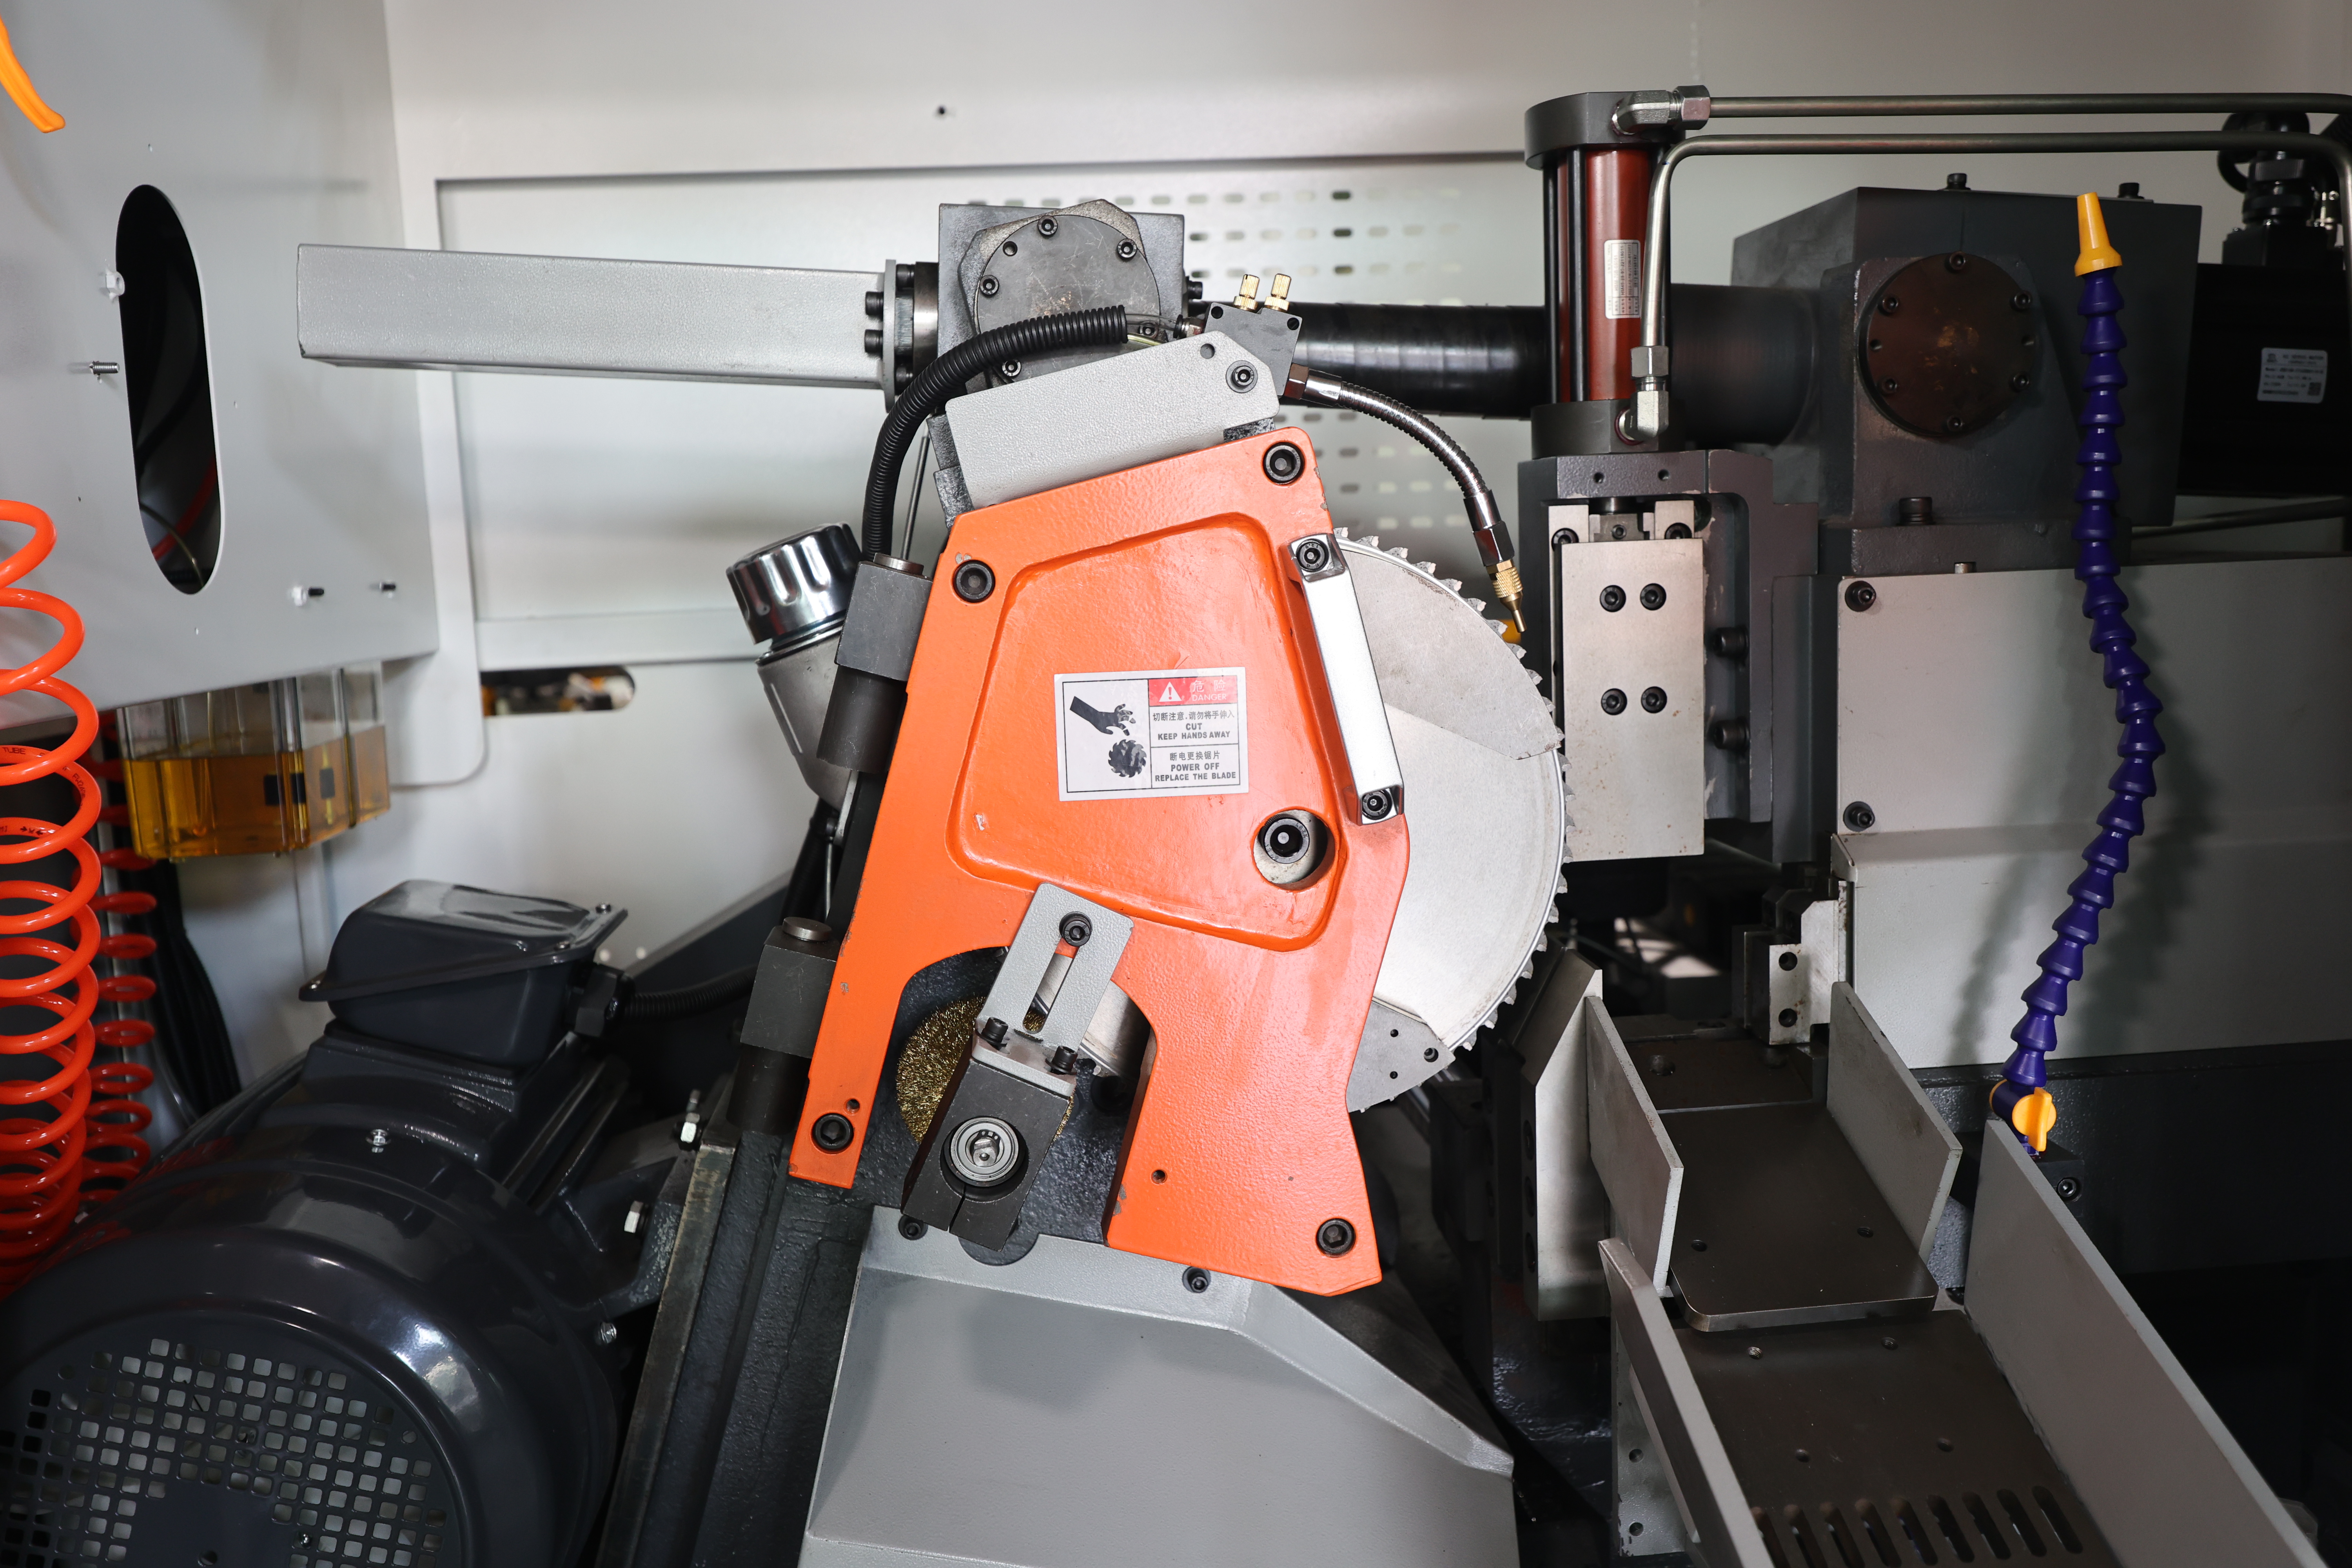
Სიჩქარის მაღალი ბრუნვის ღერძი მუშაობს შესატყობარო მიწოდების პროცესთან ერთად, რათა გააუმჯობესოს კვეთის სიჩქარე და პროდუქტიანობა. ტრადიციული ბენდ-სოუს და აბრაზიული კვეთის მანქანების შედარებით, იგი უფრო მოსახერხებელია სერიული კვეთის აპლიკაციებისთვის, რომლებსაც მკაცრი წარმოების ციკლები მოითხოვს.
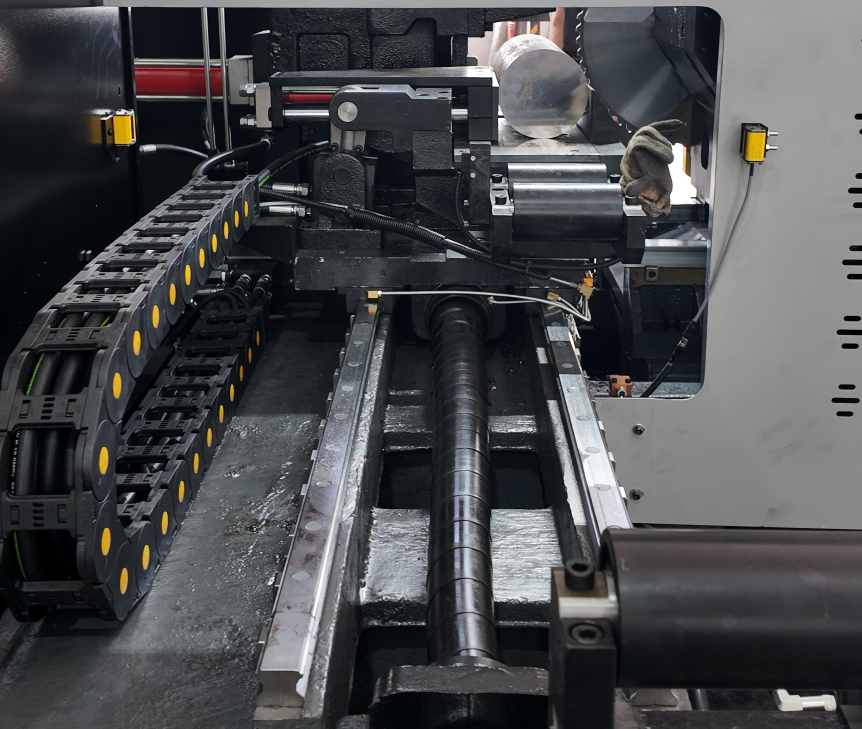
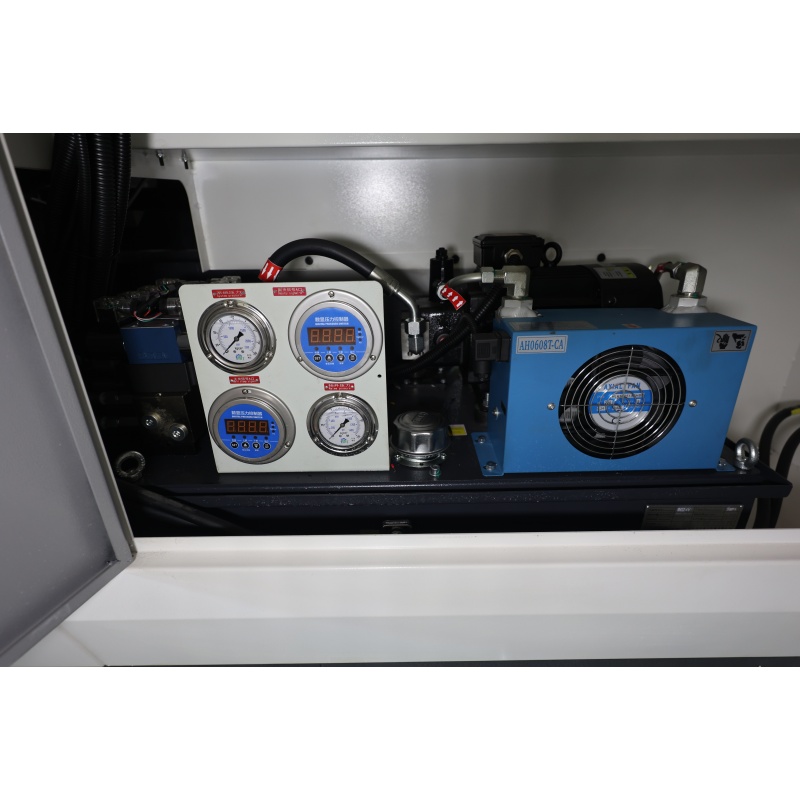
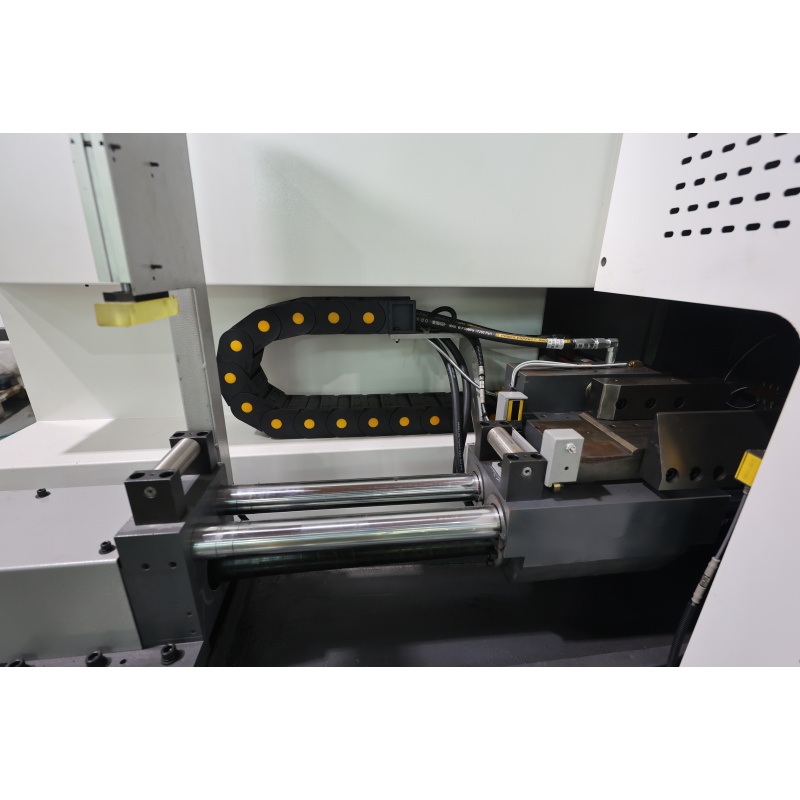
Მანქანა იყენებს სერვო ძრავას, მაღალი სიზუსტის ბურღის საკვეთავ და მიმართვის რელსების მიწოდების სისტემას, რათა უზრუნველყოს მასალის გლუვი გადატანა, შეამციროს მიწოდების გადახრა და გააუმჯობესოს კვეთის პოზიციონირების სტაბილურობა.
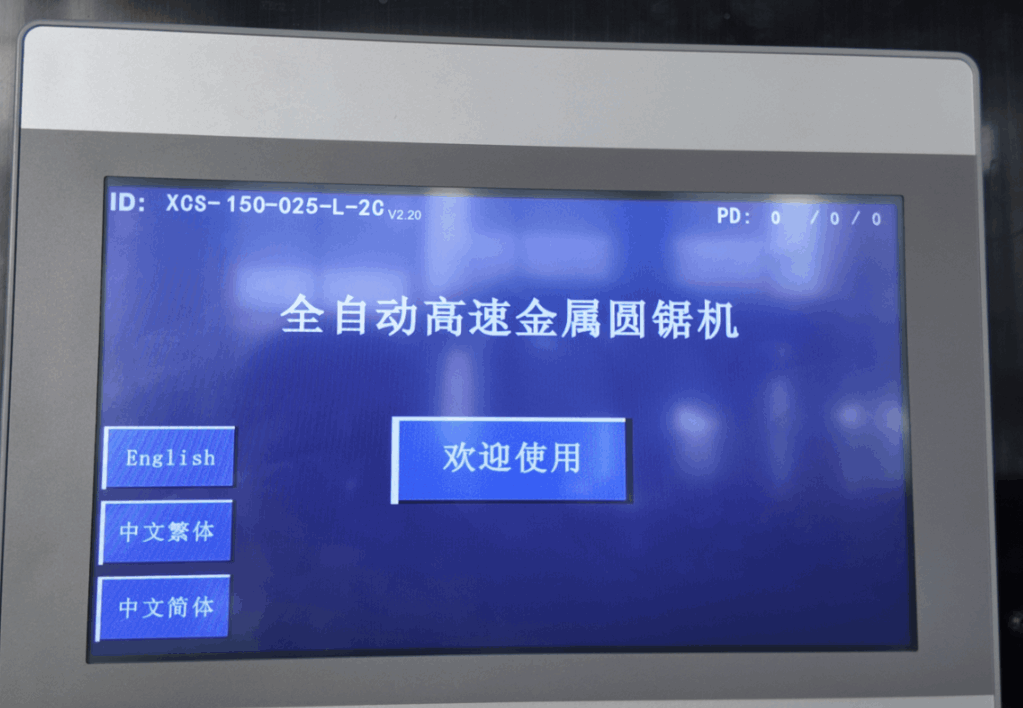
Კვეთის სიგრძე, ნარჩენის სიგრძე და სხვა დამუშავების პარამეტრები შეიძლება შეიყვანოს ტაჩ-სკრინის მეშვეობით. PLC სისტემა ავტომატურად აკონტროლებს კვეთის პროცესს, რაც სამუშაო პროცესს ინტუიციურს და პროდუქტის შეცვლას მოსახერხებელს ხდის.
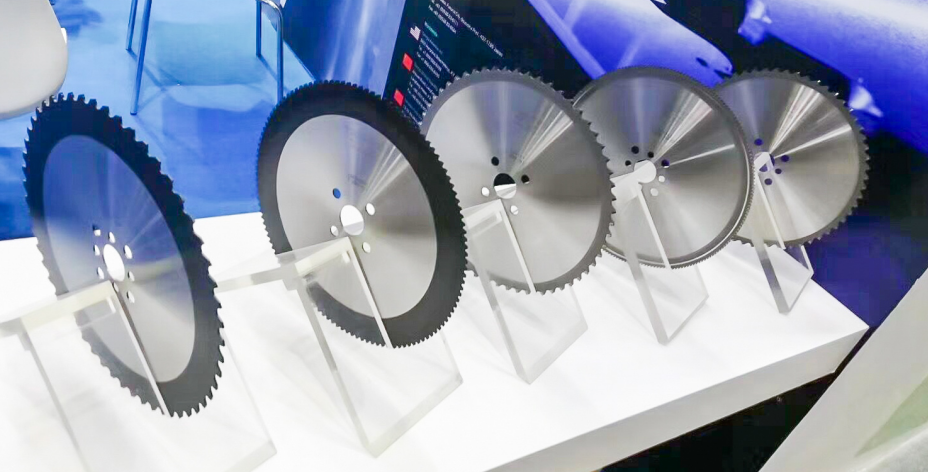
Სოუს ფირფიტა იყენებს სპეციალიზებულ ლითონის კვეთის წარმოების ბორბლებს, რომლებიც კომბინირებულია სიზუსტის მაღალი დონის შემოხაზვის ტექნოლოგიასთან და გასაუმჯობესებლად შერჩეული კბილების კუთხის დიზაინთან, რათა შეინარჩუნოს სტაბილური კვეთის შესრულება და კარგი ზედაპირის დასრულება.
Რუსეთში მდებარე წამყვანი ნავთობის გამოტანისა და მძიმე მანქანების კომპონენტების მომწოდებლის მაღალი სიმტკიცის შენახვის ფოლადის საჭანელი საყრდენის ნაკერების დამუშავების პროცესში წარმოშობილი ნელი კვეთის სიჩქარე და ცუდი ვერტიკალობა — რაც მიზეზად გამოიწვია ჭარბი მანქანური ნაკერები და მაღალი ხარჯები — ბაორუი მაშინერიმ გამოიყენა მისი სრულად ავტომატური სიჩქარის მაღალი სიჩქარის CNC წრიული ხელსაწყოს ამოხსნა; ამ სისტემას ახასიათებს ინოვაციური ნულოვანი სიცარიელის გირობოქსი და TCT კარბიდული ხელსაწყოს ტექნოლოგია, რომელიც საშუალებას აძლევს მყარი მეტალის საყრდენების სიჩქარის მაღალი სიჩქარის და სტაბილური კვეთის განხორციელებას. ეს ამოხსნა უზრუნველყოფს კვეთის სიგრძის სიზუსტეს ±0,05 მმ-ის გარშემო სტაბილურად შენარჩუნებას და სარკის მსგავსი ზედაპირის სიბრწყვალეს, რაც მნიშვნელოვნად ამცირებს შემდგომი მანქანური დამუშავების დროს და ეხმარება მომხმარებელს ერთეულობრივი შრომის ხარჯების დაახლოებით 50%-ით შემცირებას, ხოლო მკაცრი სამრეწველო პირობებში მძიმე მანქანების ძირეული ნაკერების წარმოების მოხაზულობას მნიშვნელოვნად ამაღლებს.

 EN








