
Voce |
Nome |
UNITÀ |
Dati |
Osservazione |
|
1 |
Potenza di formatura cilindrica |
Tonne |
20 |
Max 26 ton |
|
2 |
Diametro massimo di formatura |
mm |
∅133×2,0 |
Diametro *Spessore |
|
3 |
Diametro minimo di formatura |
mm |
∅30×2,0 |
|
|
4 |
Lunghezza minima di formatura |
mm |
30 |
|
|
5 |
Lunghezza massima di formatura |
mm |
Nessun limite |
|
|
6 |
Altezza della macchina |
mm |
1150 |
|
|
7 |
Elaborazione del prodotto tempo |
s |
~18 |
Dipendere da disegni |
|
8 |
Tempo di cambio utensili |
mIN |
~10 |
|
|
9 |
Posizione ripetuta precision |
Diametro esterno della gobba |
mm |
±0.2 |
Formatura della gobba fabbricazione tolleranza |
|
Gobba contorno |
mm |
0.2 |
|
||
|
gobba assottigliamento |
mm |
≤20% |
|
||
|
|
|
|
||
10 |
Processo controllo tipo |
Diametro esterno della gobba |
|
Cilindro + encoder + utensileria |
|
|
Gobba contorno |
|
Cilindro + encoder + utensileria |
|
||
gobba |
|
Realizzazione degli stampi |
|
||
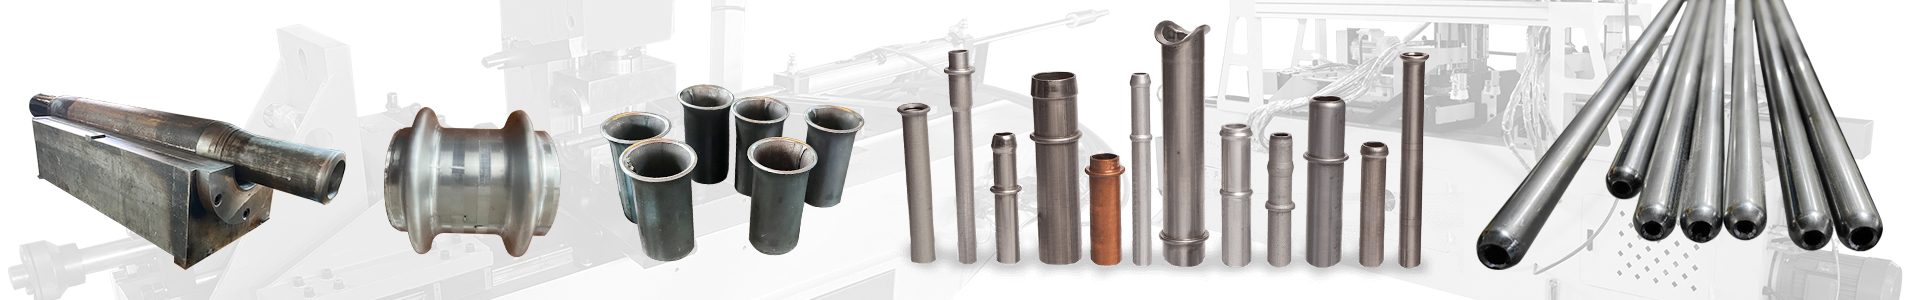
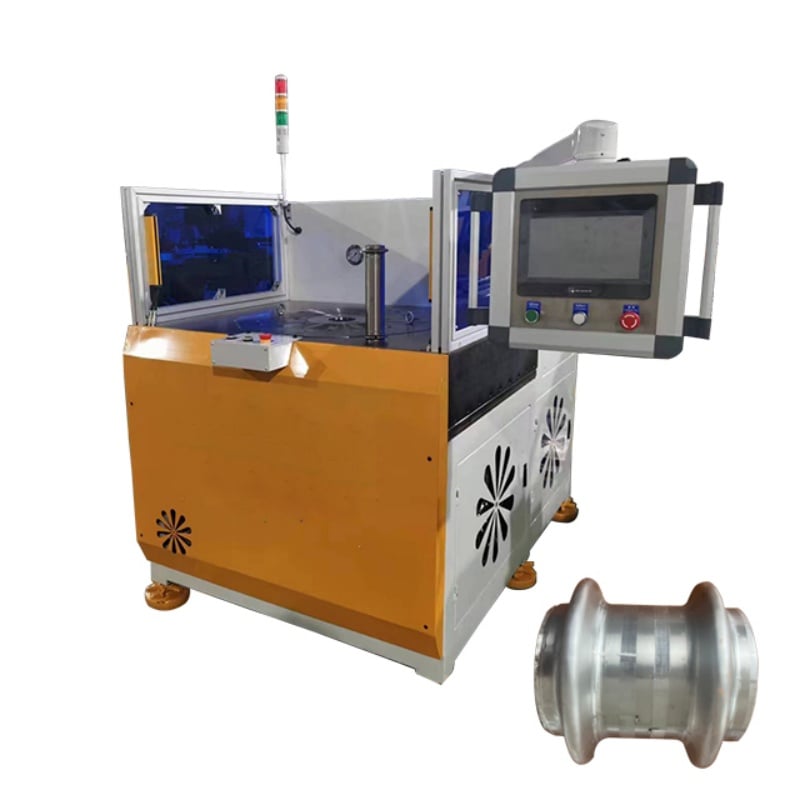
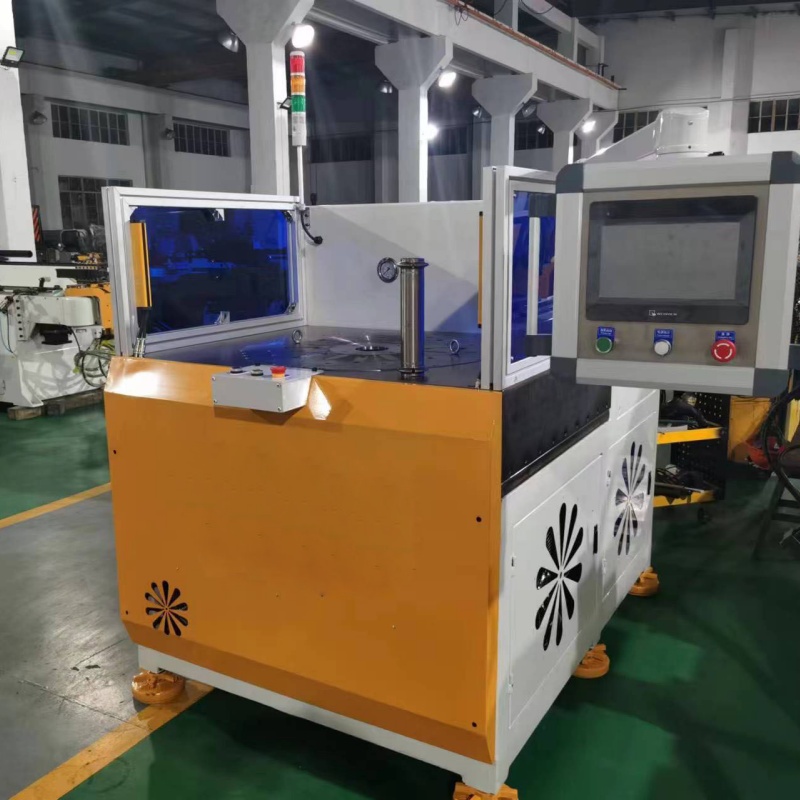
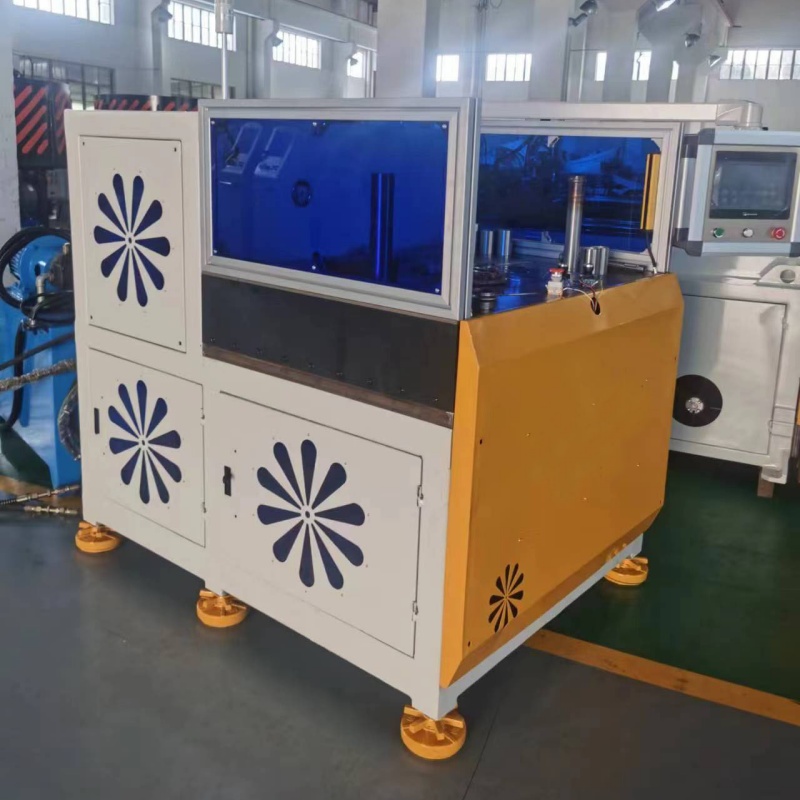
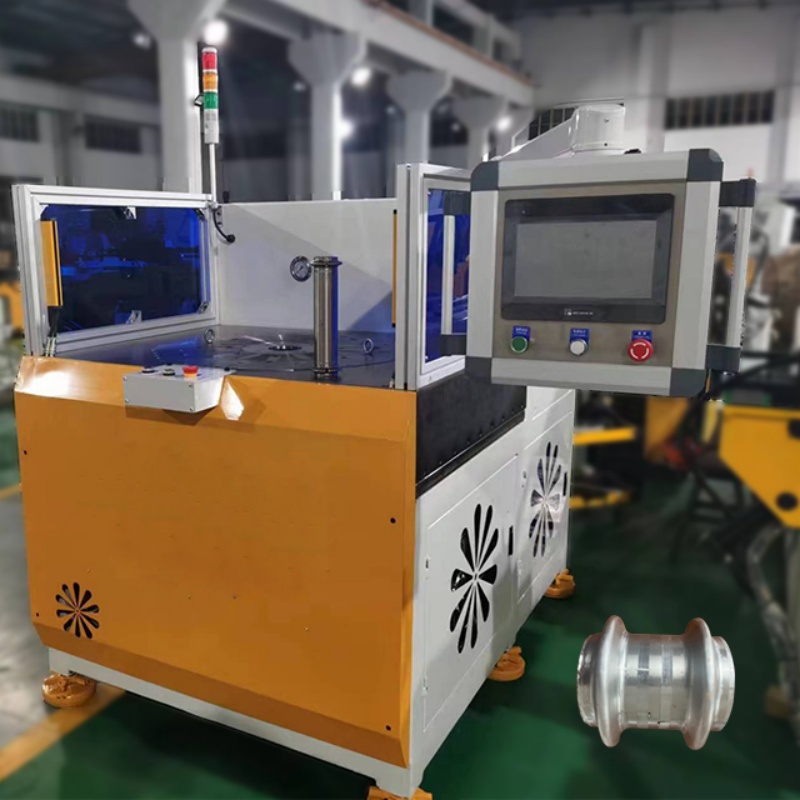
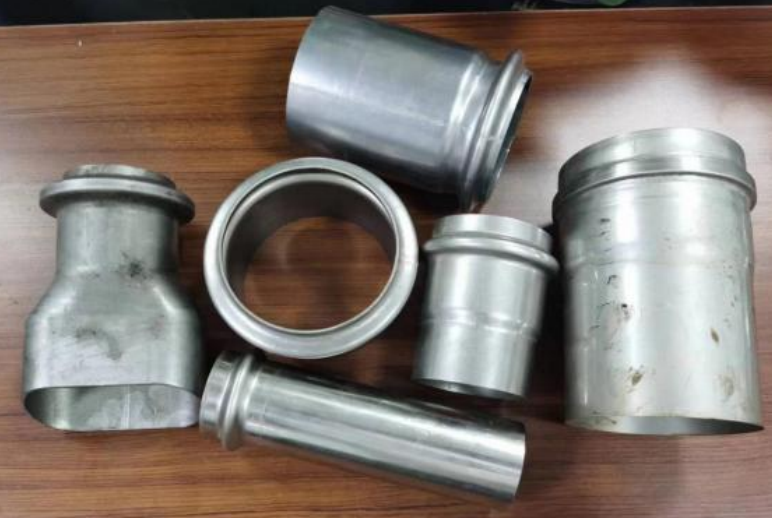
la macchina è progettata per realizzare gobbe, rigonfiamenti e profili speciali su tubi. Gli utensili dedicati possono essere configurati in base al disegno del prodotto per soddisfare diverse esigenze di formatura localizzata.
Il motore servo aziona il sistema idraulico e consente la regolazione della velocità di formatura e dei profili di movimento. Ciò garantisce un funzionamento più fluido e contribuisce a controllare la temperatura dell'olio e il consumo energetico durante la produzione prolungata.
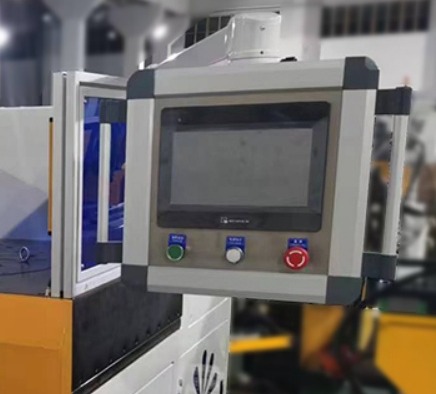
La macchina utilizza un sistema di controllo PLC e un touchscreen da 10 pollici. I principali dati di formatura possono essere inseriti e regolati tramite l'interfaccia utente (HMI), rendendo l'operazione intuitiva e il cambio prodotto agevole.
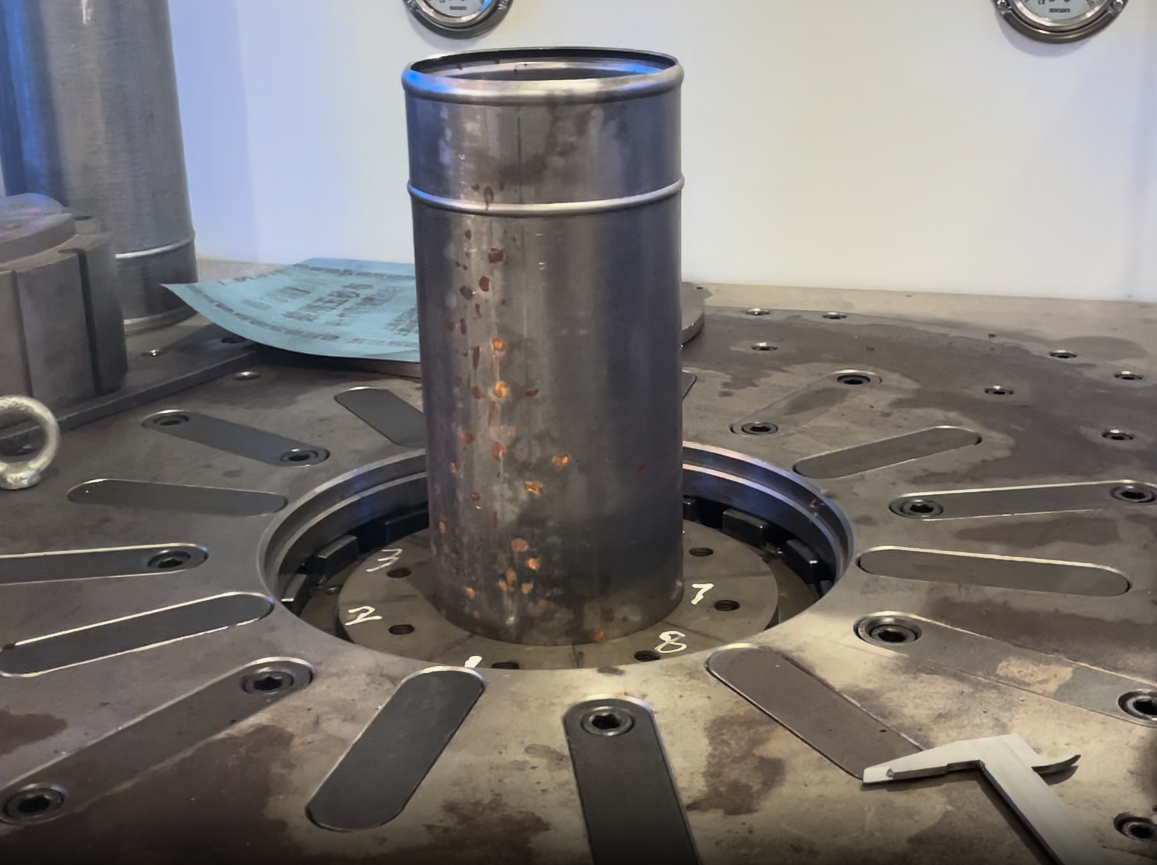
Il diametro e il profilo della gobba sono controllati mediante il funzionamento coordinato di cilindri idraulici, encoder e utensili dedicati. Ciò migliora la precisione della posizione di formatura e la coerenza del profilo, riducendo contemporaneamente le variazioni dimensionali.
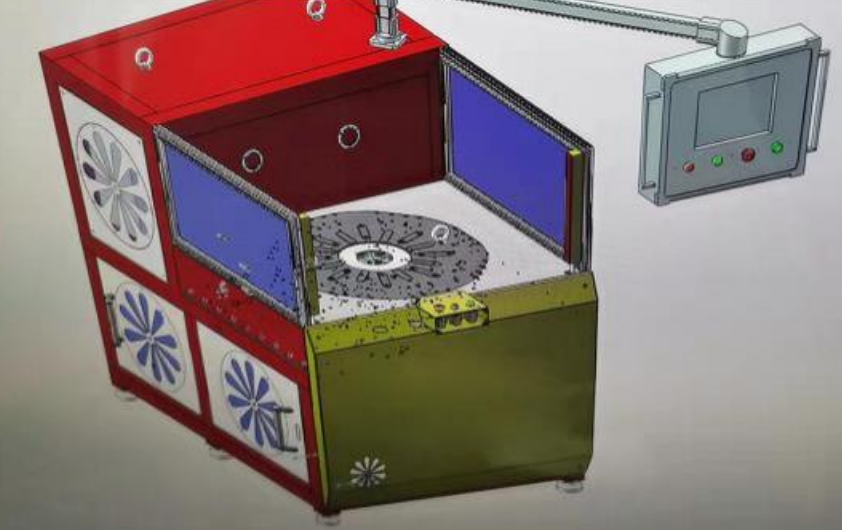
Il meccanismo principale di bloccaggio utilizza una disposizione multi-punto distribuita in modo uniforme per tenere saldamente il tubo durante la formatura. Ciò riduce lo slittamento, lo spostamento e la deformazione locale.
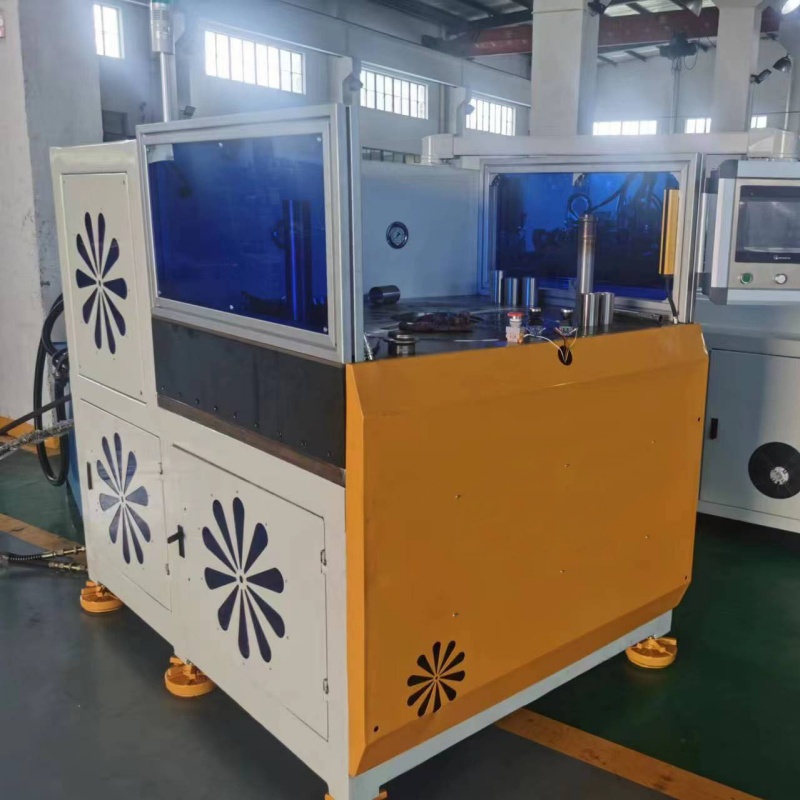
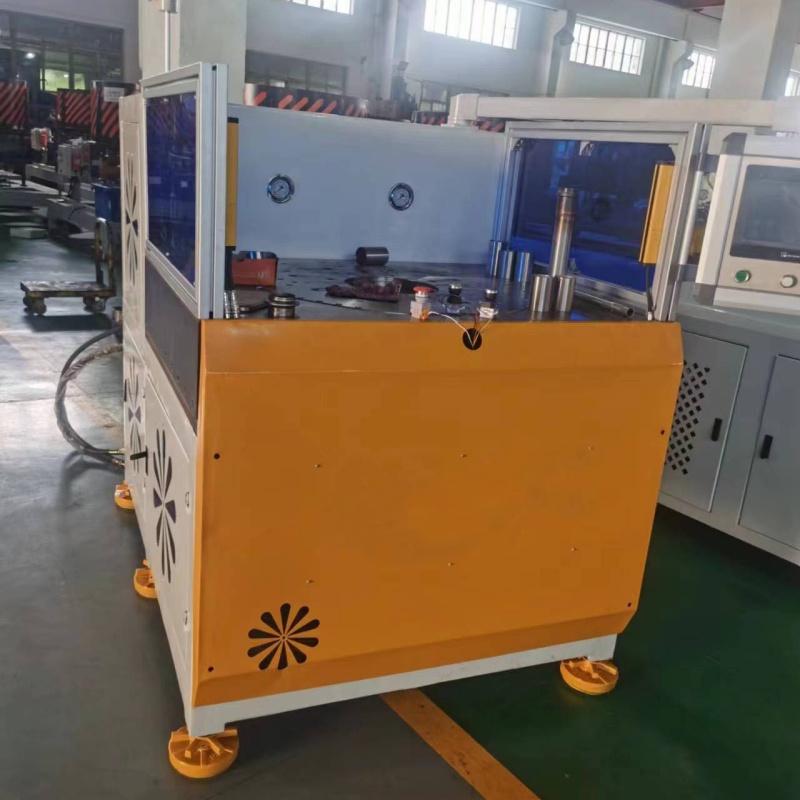
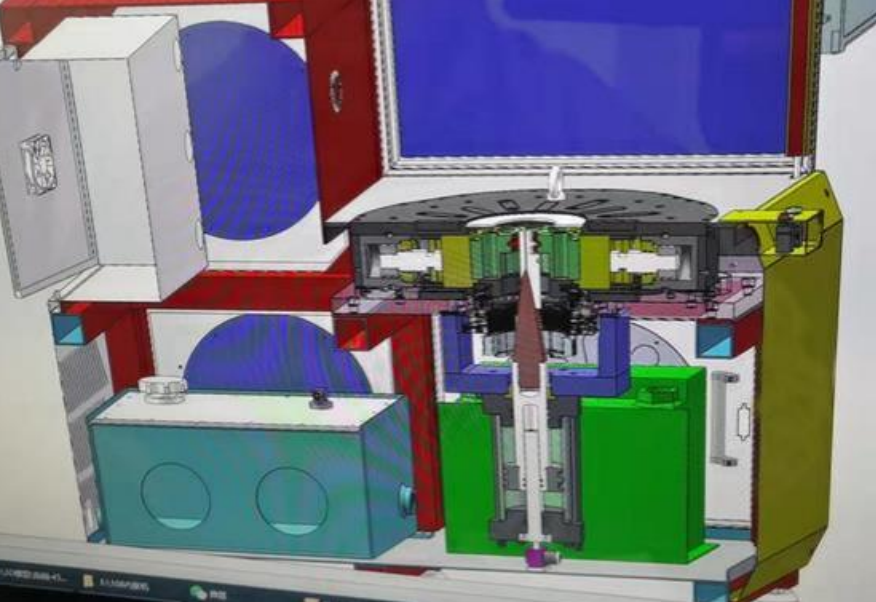
La macchina è dotata di lubrificazione automatica, raffreddatore dell’olio e sistema di raffreddamento per l’armadio elettrico. Queste caratteristiche contribuiscono a mantenere un funzionamento stabile del sistema idraulico e dei principali componenti mobili durante la produzione continua.
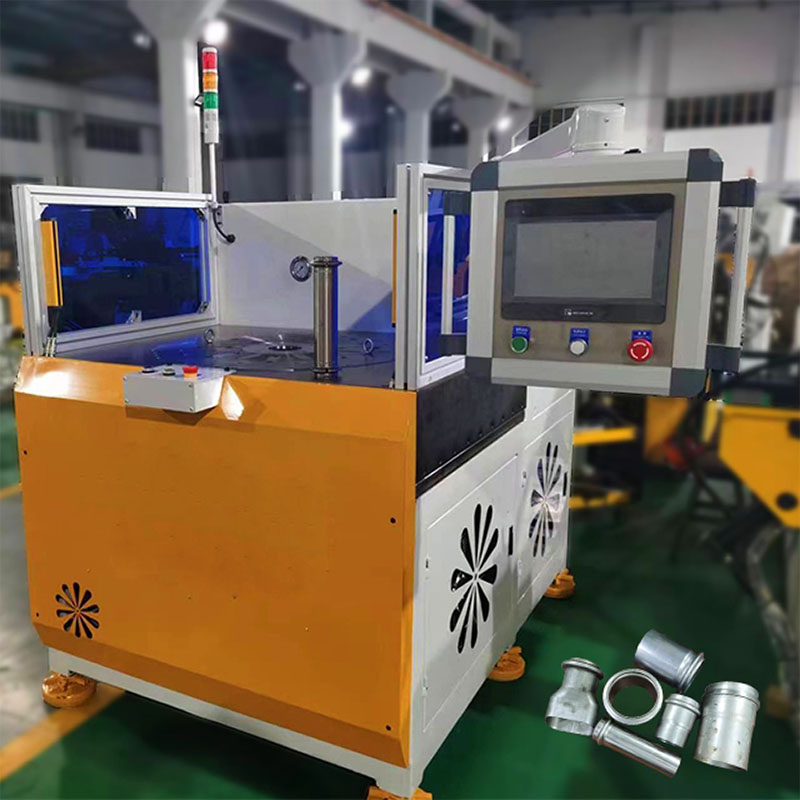
Per affrontare le sfide legate a spessori non uniformi delle pareti e ai potenziali rischi di perdite nei punti di collegamento dei tubi durante la produzione su larga scala di tubi a gobba ad alte prestazioni per un importante fornitore tedesco di sistemi di scarico automobilistici—dove è fondamentale un’elevata precisione nella formatura per garantire un fissaggio sicuro dei tubi—Baorui Machinery ha implementato una soluzione altamente precisa per la formatura degli estremi dei tubi; caratterizzata da un’eccellente stabilità idraulica e da stampi personalizzati, tale soluzione consente una formatura per estrusione accurata delle gobbe sugli estremi dei tubi di scarico in acciaio inossidabile e in acciaio al carbonio. Questa soluzione garantisce che i profili a gobba soddisfino perfettamente gli elevati standard tedeschi per la tenuta nei veicoli, incrementando in modo significativo il tasso di conformità per linea e supportando il cliente nel consolidare la propria posizione di fornitore principale nella catena di approvvigionamento europea di veicoli premium, grazie all’adempimento dei rigorosi requisiti di consegna a frequenza elevata.

 EN








