
Подељка |
Име |
Jedinica |
Подаци |
Napomena |
|
1 |
Мощност цилиндра за формирање |
Тона |
20 |
Максимално 26 тона |
|
2 |
Максимални пречник обраде |
mm |
∅133Х2.0 |
Prečnik *дебљина |
|
3 |
Минимални пречник обраде |
mm |
∅30Х2.0 |
|
|
4 |
Минимална дужина обраде |
mm |
30 |
|
|
5 |
Максимална дужина обраде |
mm |
Не ограничено |
|
|
6 |
Вишина машине |
mm |
1150 |
|
|
7 |
Обрада производа време |
с |
~18 |
Зависе од цртежи |
|
8 |
Време за промену алата |
минимум |
~10 |
|
|
9 |
Поновљена позиција прецизност |
Spoljašnji prečnik од грба |
mm |
±0.2 |
Обличење грба радни комад tolerancija |
|
Кобура контур |
mm |
0.2 |
|
||
|
кобура ублажавање |
mm |
≤20% |
|
||
|
|
|
|
||
10 |
Proces контрола тип |
Spoljašnji prečnik од грба |
|
Цилиндр + енкодер + алати |
|
|
Кобура контур |
|
Цилиндр + енкодер + алати |
|
||
кобура |
|
Инструментација |
|
||
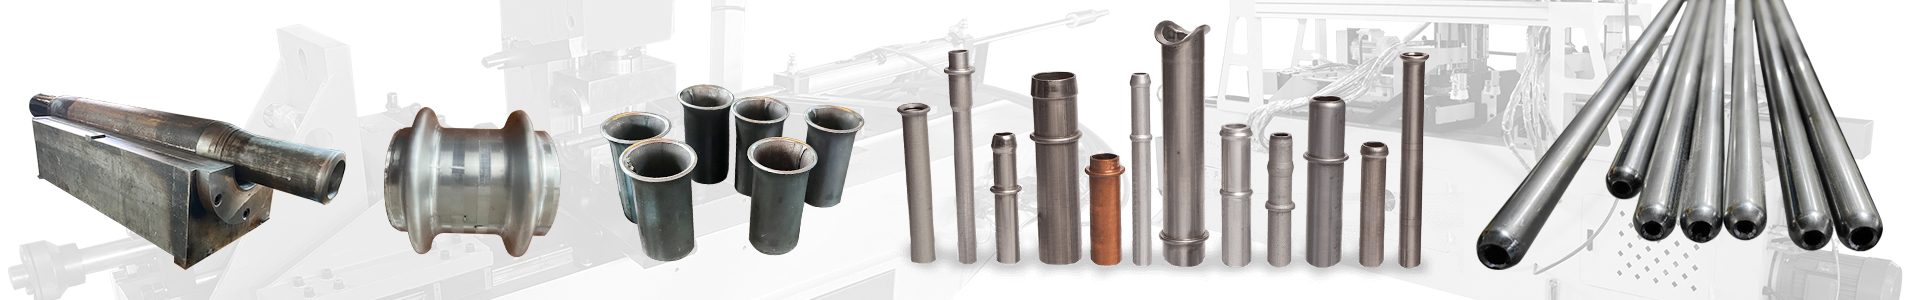
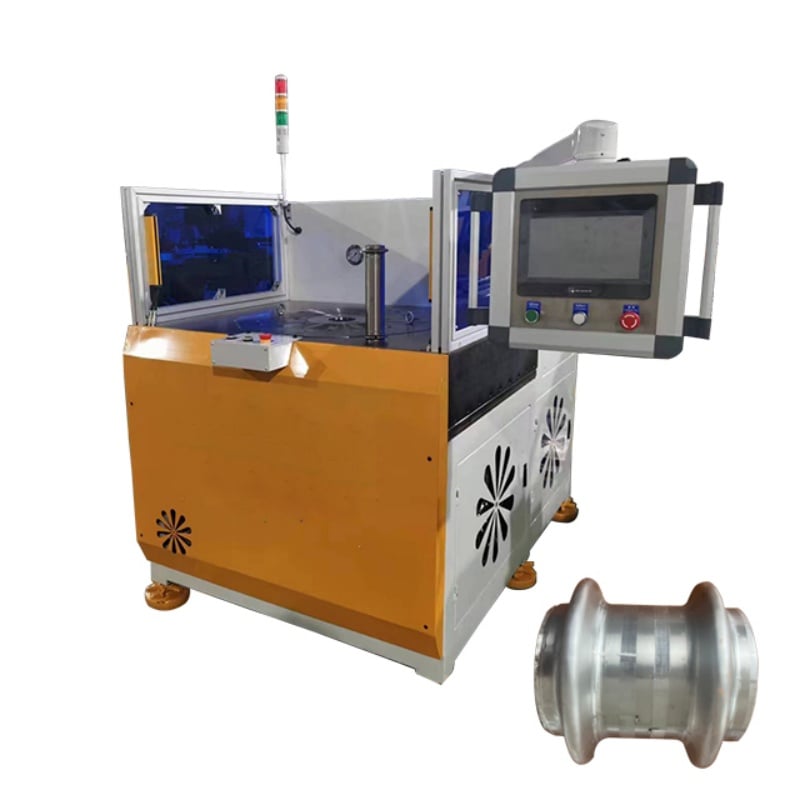
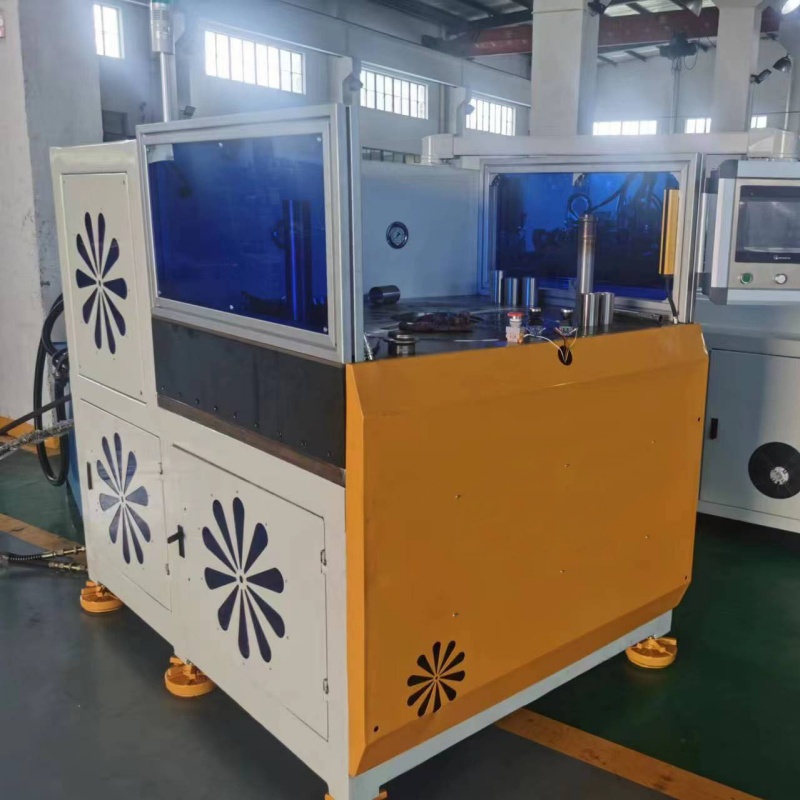
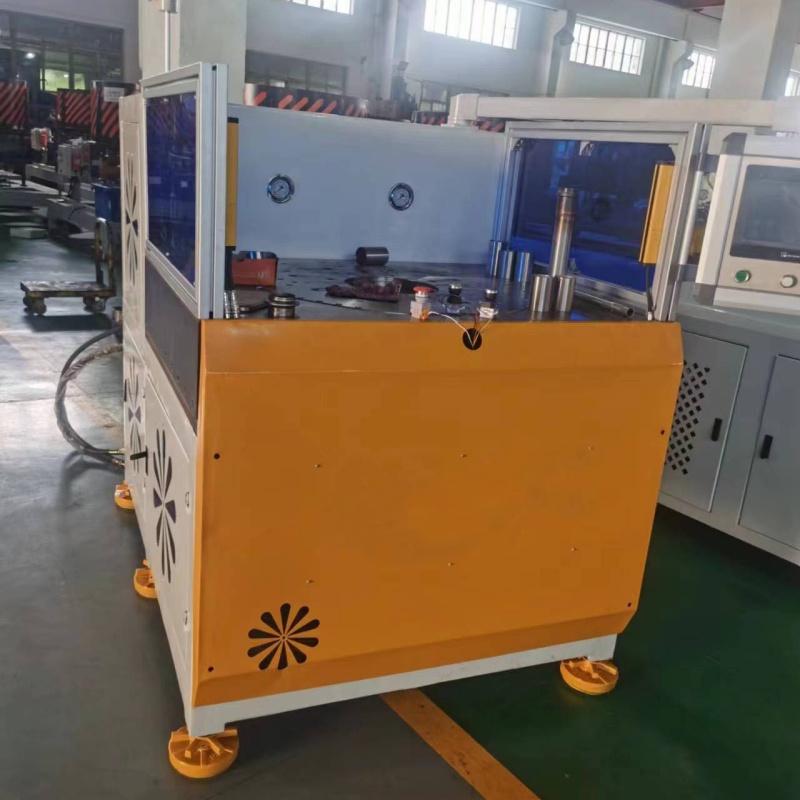
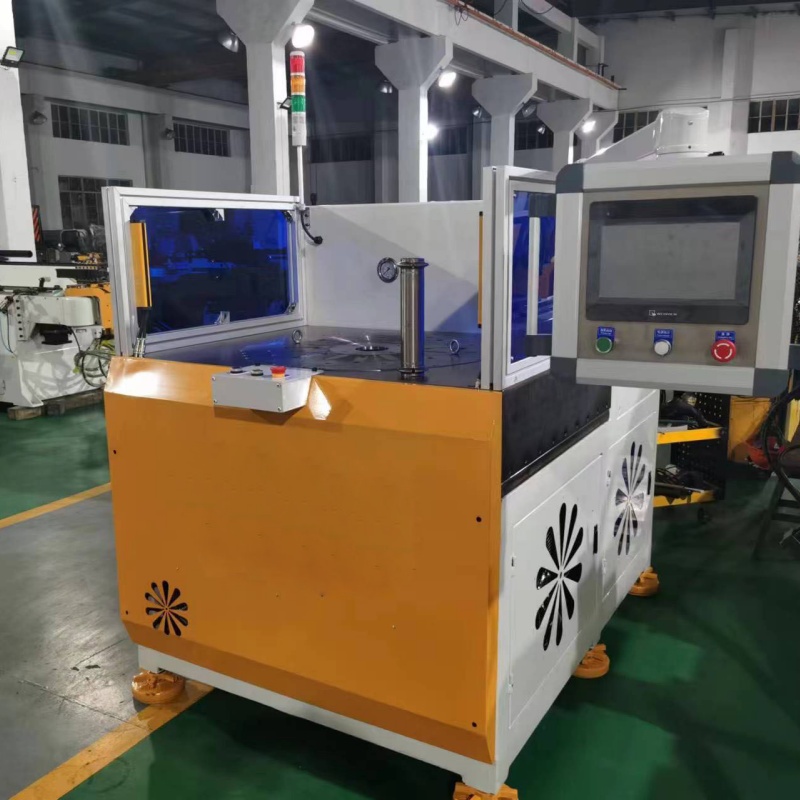
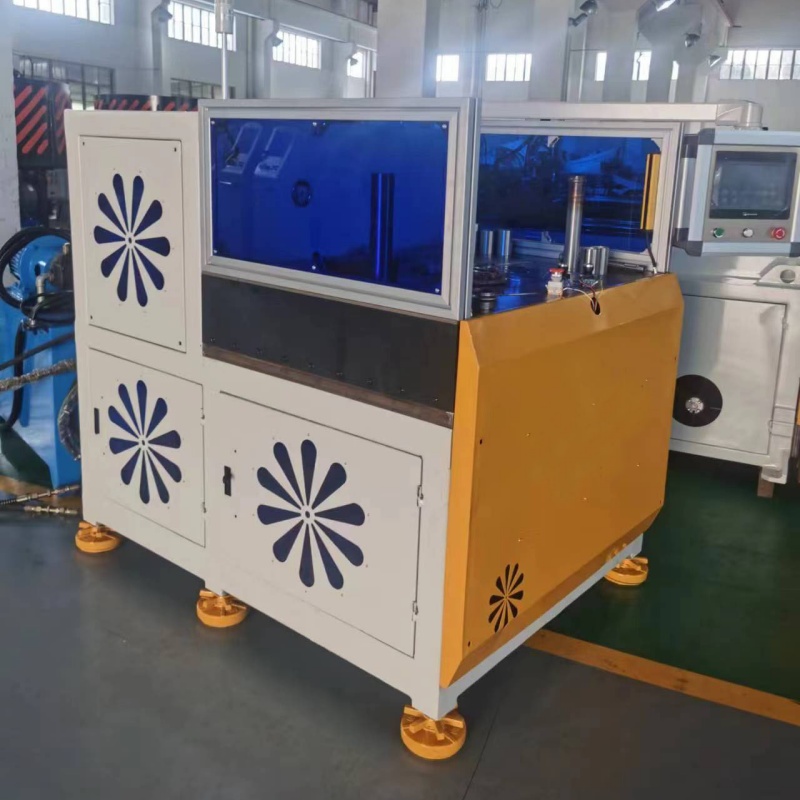
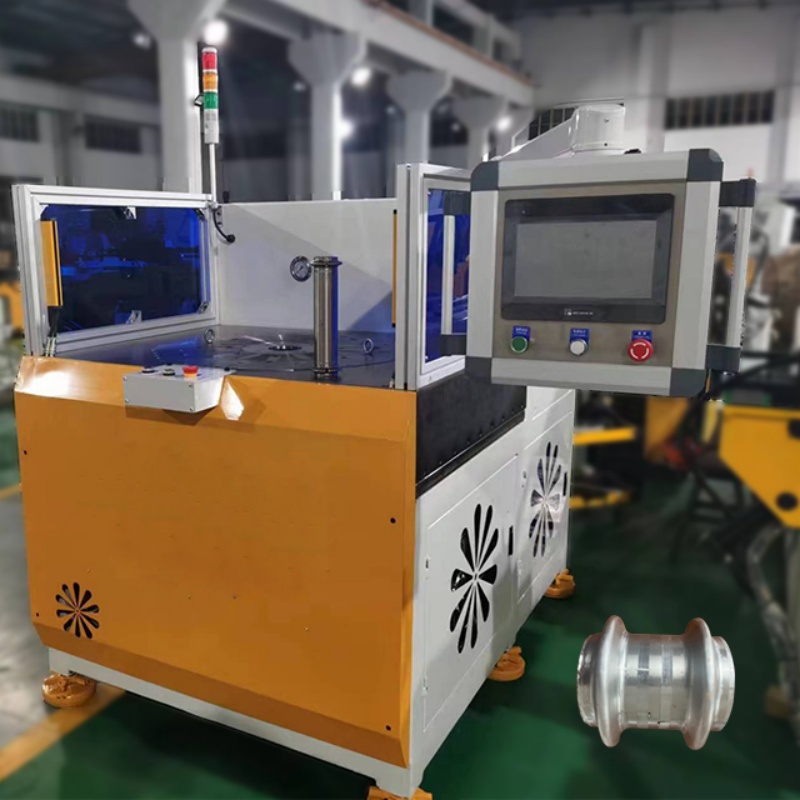
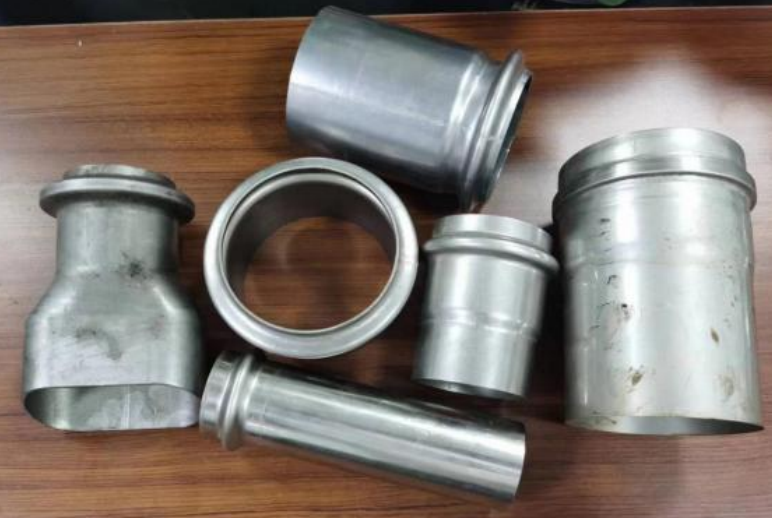
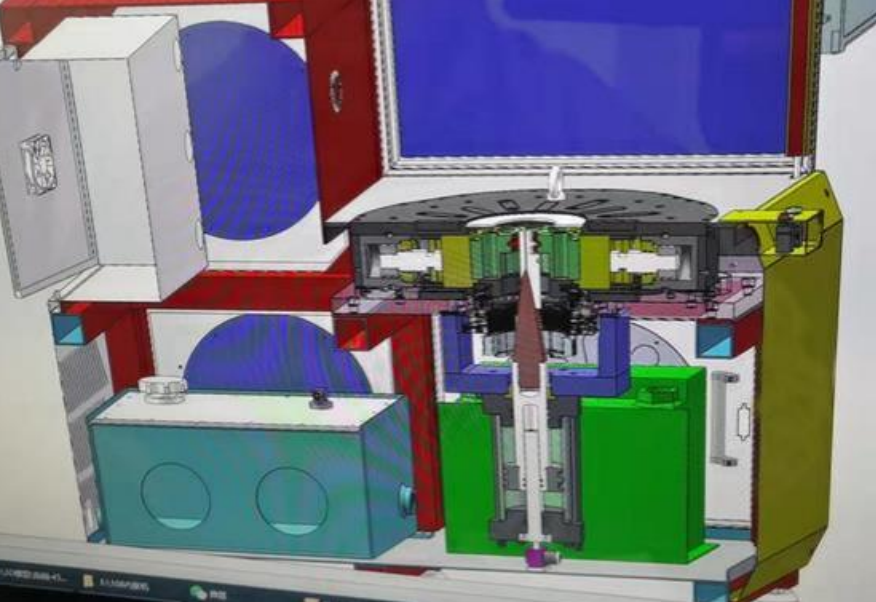
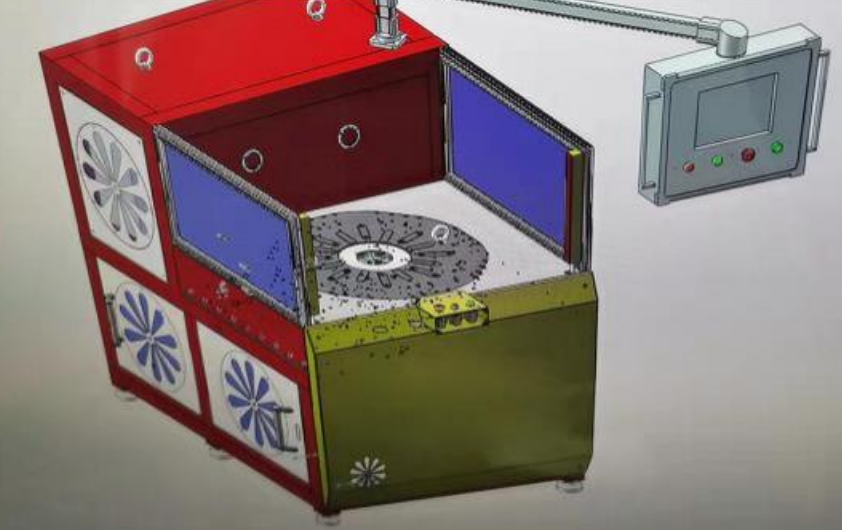
машина је дизајнирана за формирање грба, издубљења и специјалних профила на цеви. Специјално алатиће се може конфигурисати према цртању производа за различите локализоване захтеве формирања.
Сервомотор покреће хидраулички систем и омогућава подешавање брзине формирања и профила кретања. Ово подржава непрекидно функционисање и помаже у контроли температуре уља и потрошње енергије током дугорочне производње.
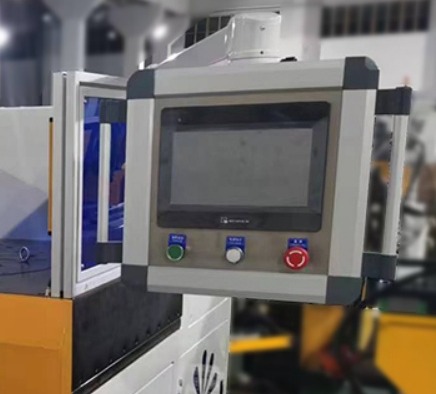
Машина користи ПЛЦ систем за контролу и 10-инчни екран на додир. Главни подаци о формирању могу се унети и подешавати кроз ХМИ, што чини операцију интуитивно и погодну за промену производа.
Дијаметар и контур грба контролишу се координираним радњем хидрауличких цилиндра, енкодера и специјалног алата. Ово помаже у побољшању позиције формирања и контура конзистенције, а истовремено смањује варијације димензија.
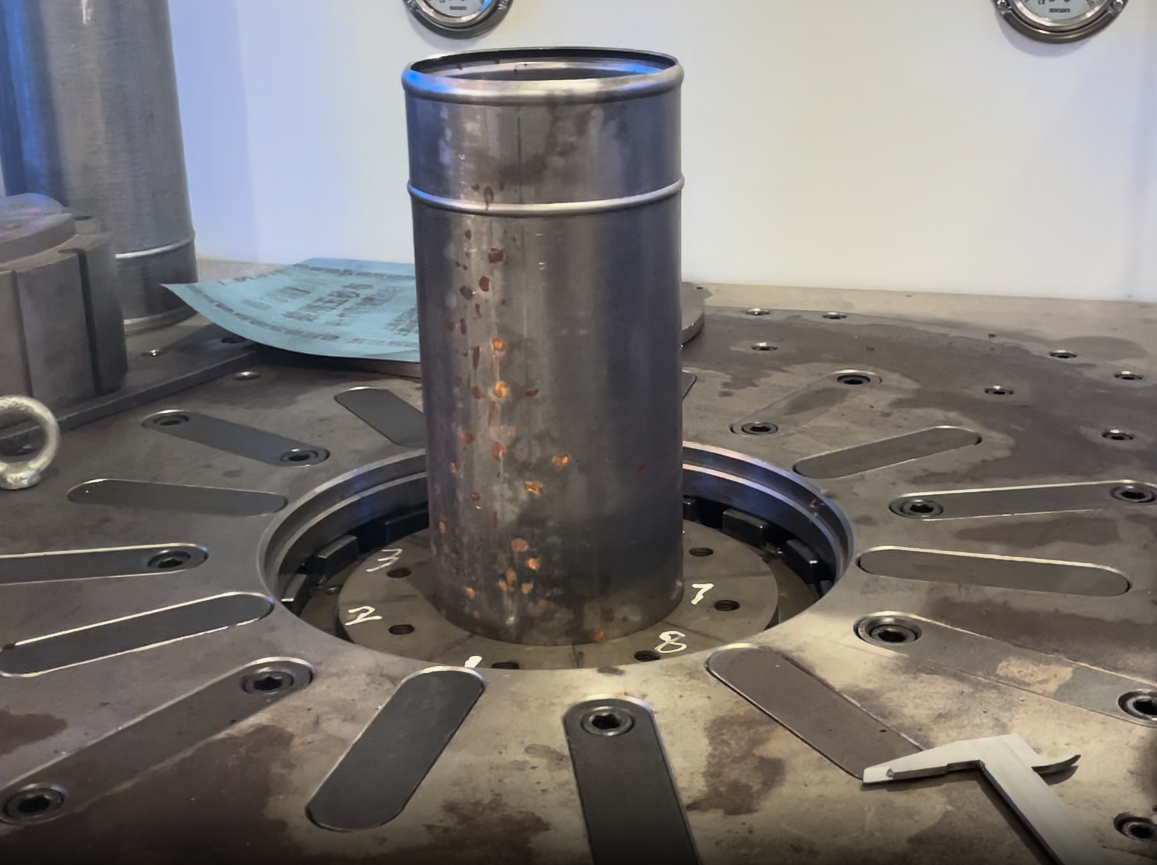
Главни механизам за запљачкање користи вишеточни, равномерно распоређени распоред како би се цев сигурно држала током формирања. То помаже у смањењу клизања, померања и локалних деформација.
Машина је опремљена аутоматским подмазивањем, хладником уља и електричним системом хлађења кабинета. Ове карактеристике помажу да се одржи стабилан рад хидрауличког система и кључних покретних компоненти током континуиране производње.
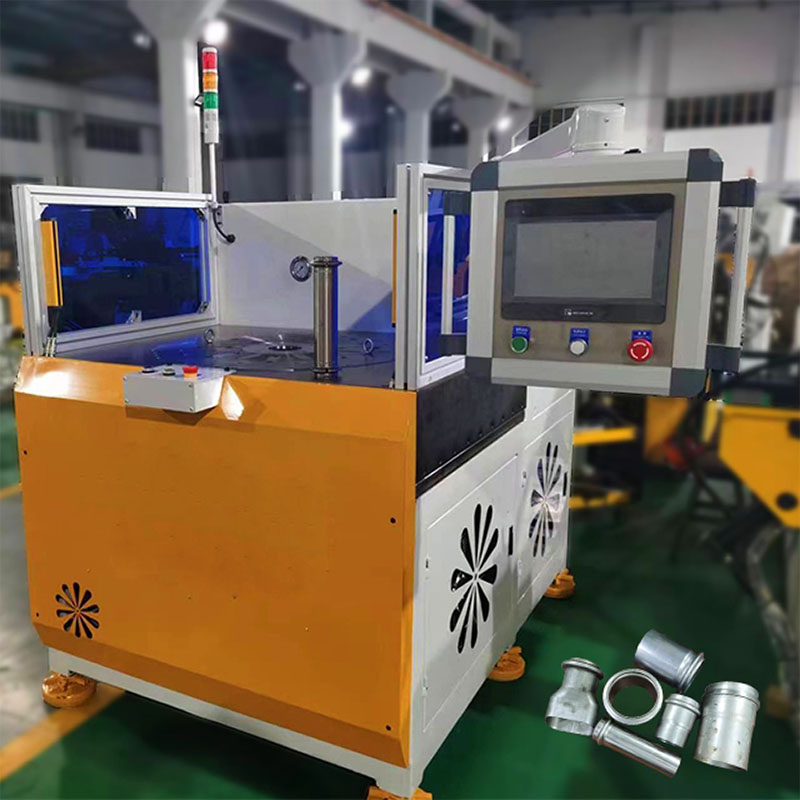
Да би се решили изазови неконзистентне дебљине зида и потенцијалних ризика од цурења на спојевима црева током велике производње високопродуктивних губних цеви за истакнутог ОЕМ добављача аутомобилских изгашних система у Немачкојгде је екстремна прецизност об Ово решење осигурава да губ профили савршено испуњавају строге немачке стандарде за запљуштање аутомобила, значајно повећавајући стопе пролаза по линији, а истовремено помаже клијенту да обезбеди свој статус кључног добављача у европском ланцу снабдевања премијером возила испуњавањем захтева за висо

 EN








