
| Имя | Единица | Параметр | Примечания |
| Максимальный диаметр обрабатываемой трубы | мм | 18 | |
| Максимальная длина трубы | мм | 1500 | |
| Максимальная длина загрузки | мм | 1500 | |
| Минимальная длина загрузки | мм | 450 | |
| Скорость обработки | с | 5~15 | Зависит от формы круглой головки |
| Система управления | ПЛК, сенсорный экран | ||
| Общая мощность двигателя | кВт | 8.5 | |
| Номинальное рабочее давление гидроцилиндра | Кг/см | 50-120 | |
| Максимальное рабочее давление гидросистемы | Кг/см | 210 |
Машина оснащена системой ЧПУ, позволяющей операторам регулировать параметры обработки в зависимости от различных материалов и требований к изделию. Это обеспечивает гибкое управление размерами фаски, глубиной обработки и результатами формообразования, одновременно снижая зависимость от опыта оператора.
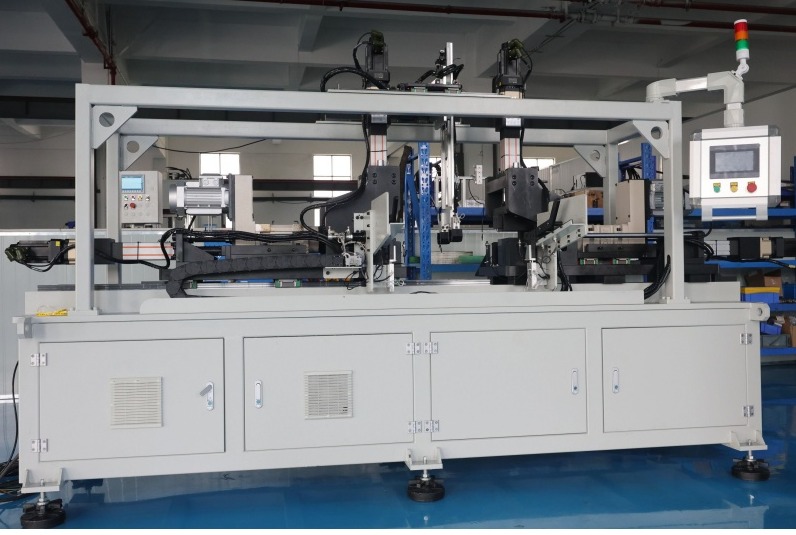
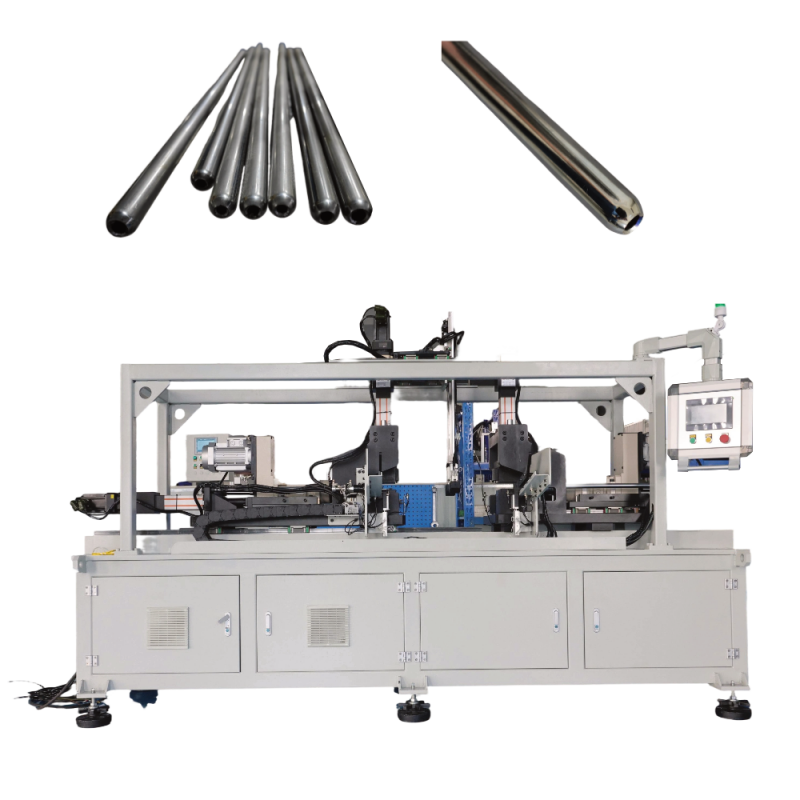
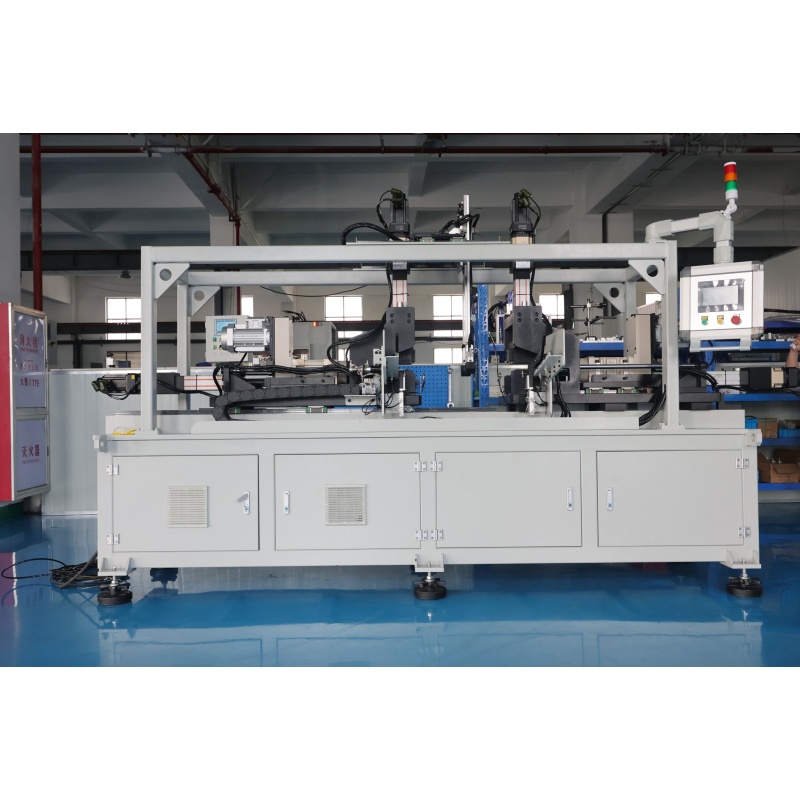
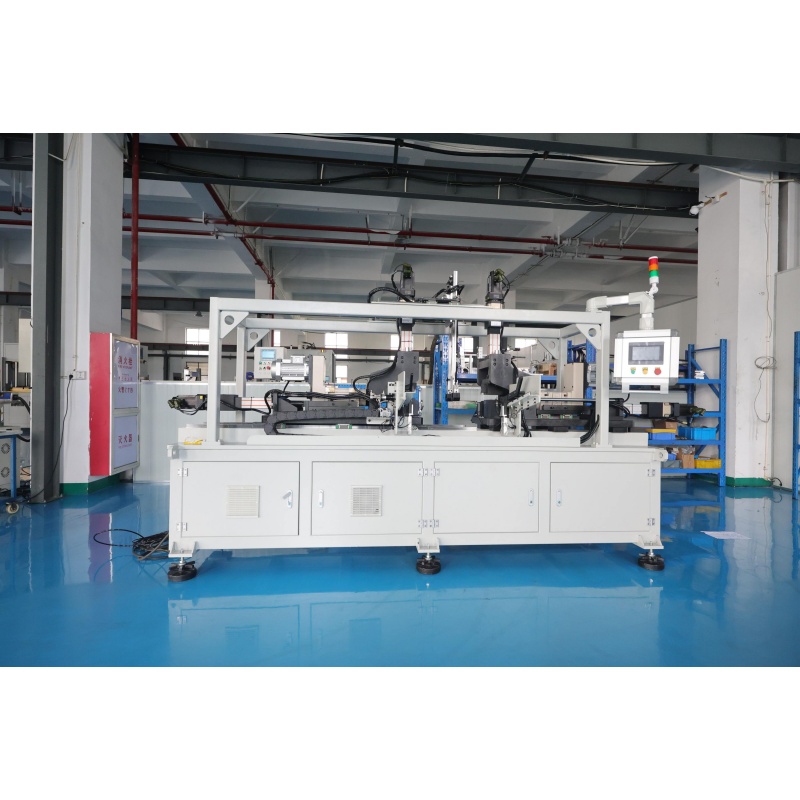
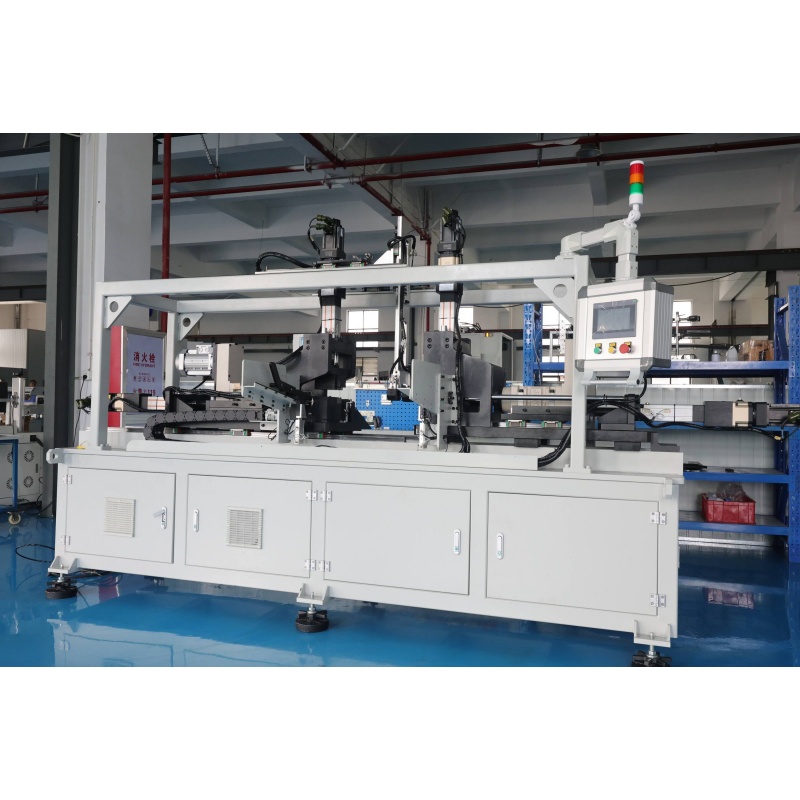
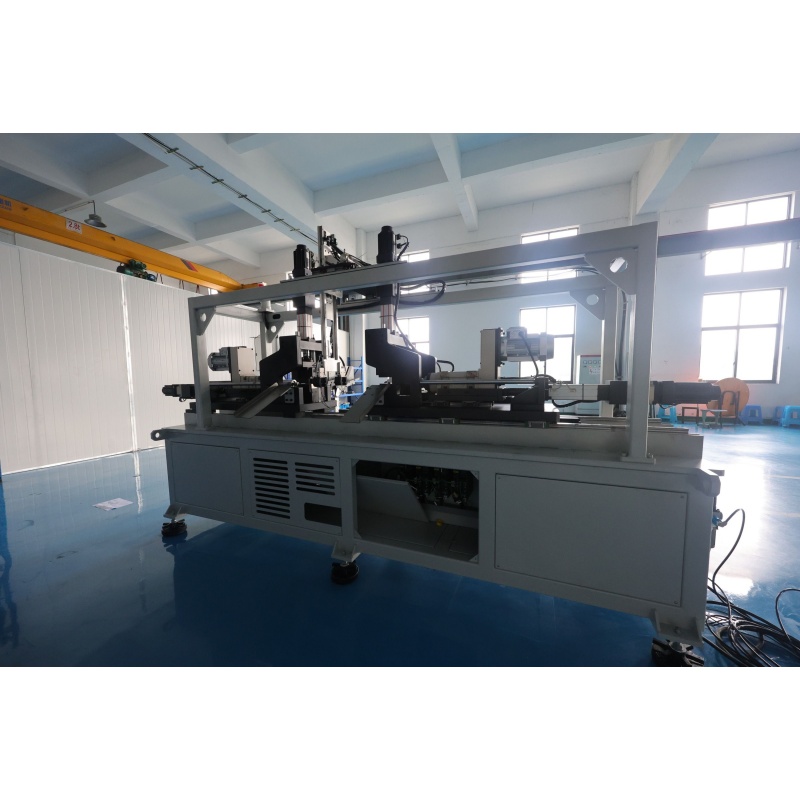
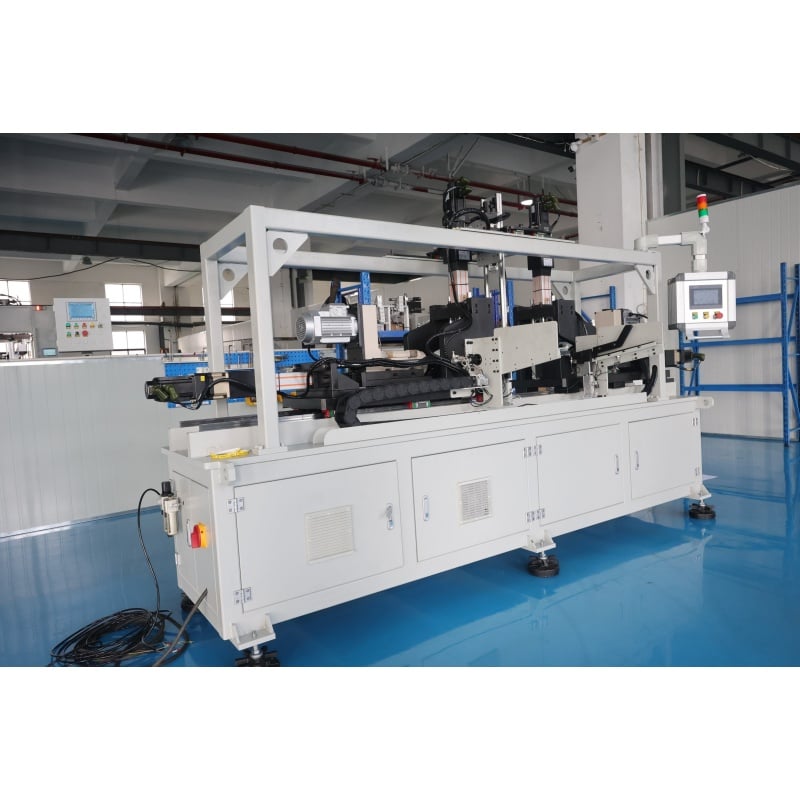
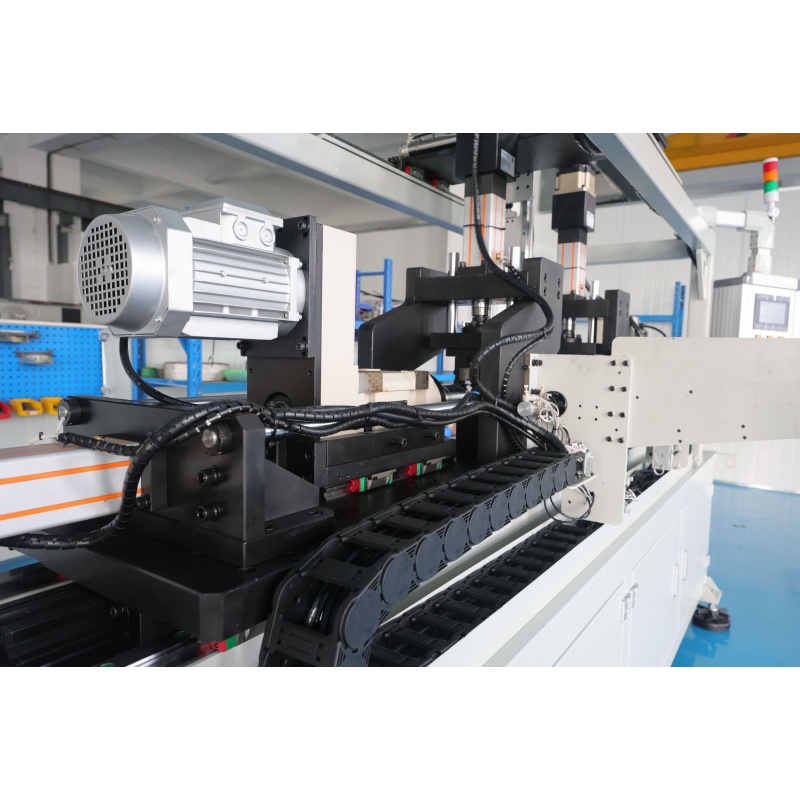
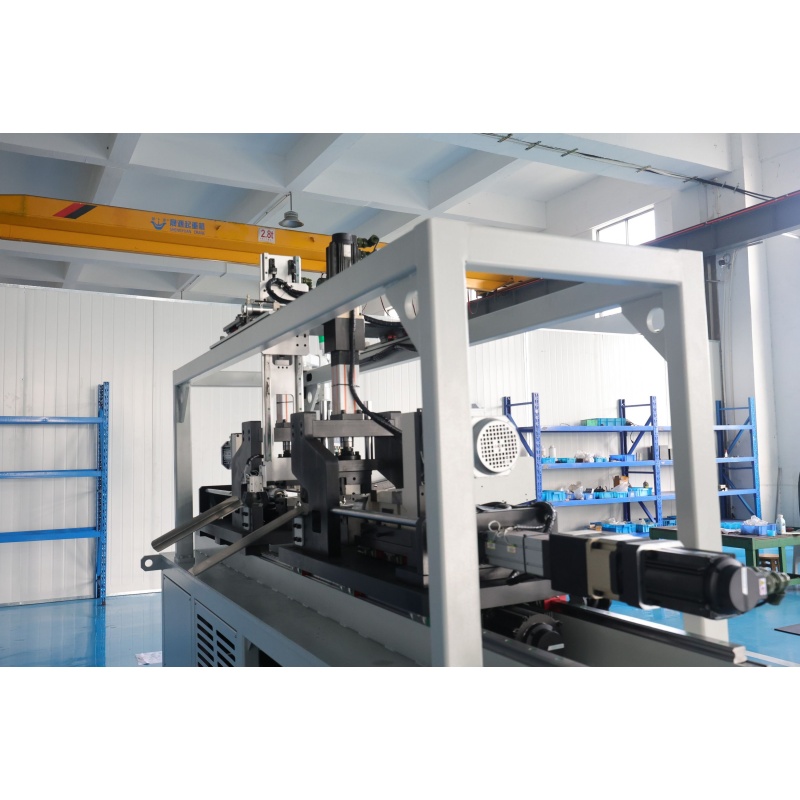
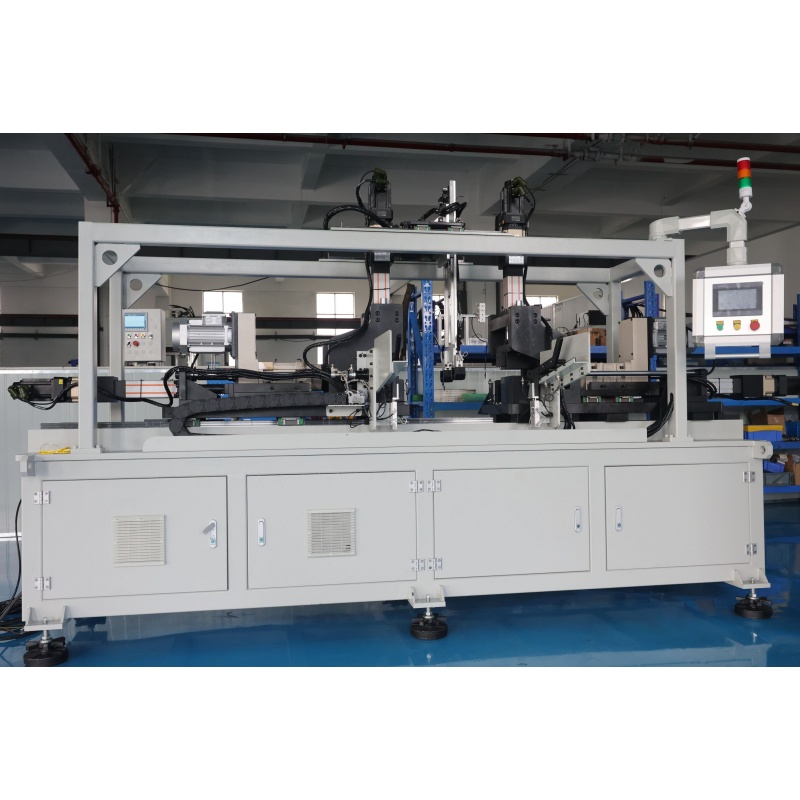
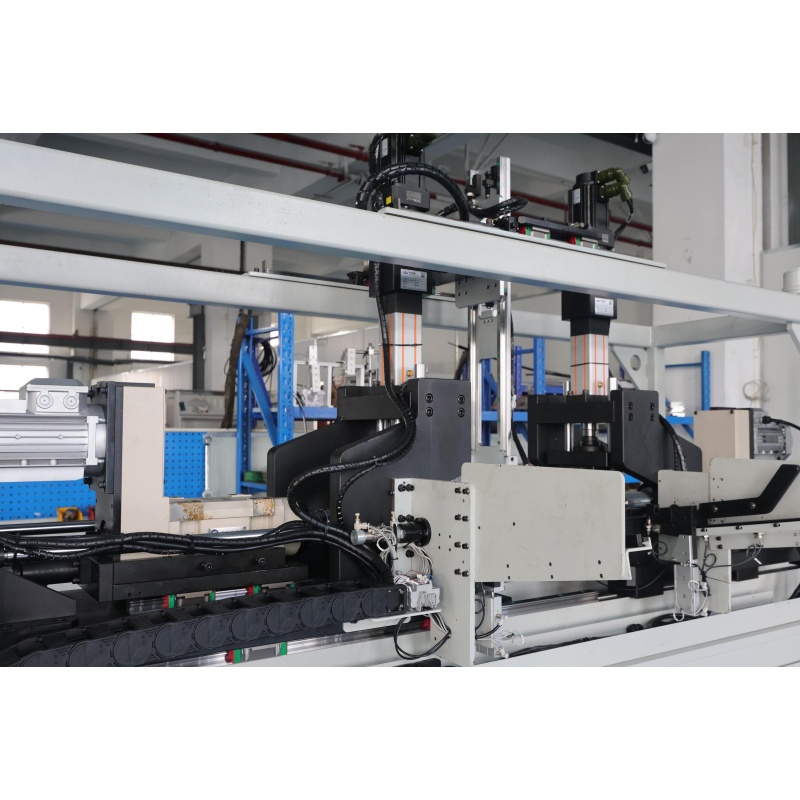
Двухголовочная фрезерная машина с дуговым фаскоснимателем оснащена синхронизированной двухголовочной конструкцией для обработки обоих концов металлической заготовки одновременно. По сравнению с обработкой одного конца она сокращает количество повторных зажимов и время ожидания, что делает её пригодной для серийного производства и способствует сокращению цикла обработки одной заготовки.
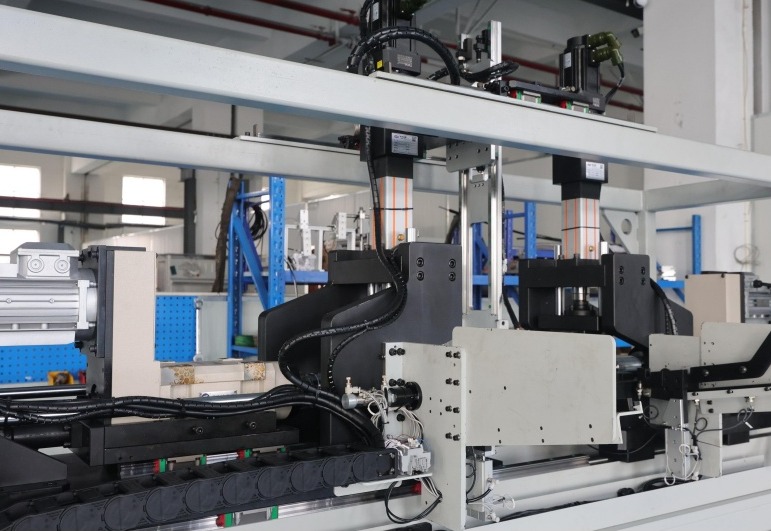
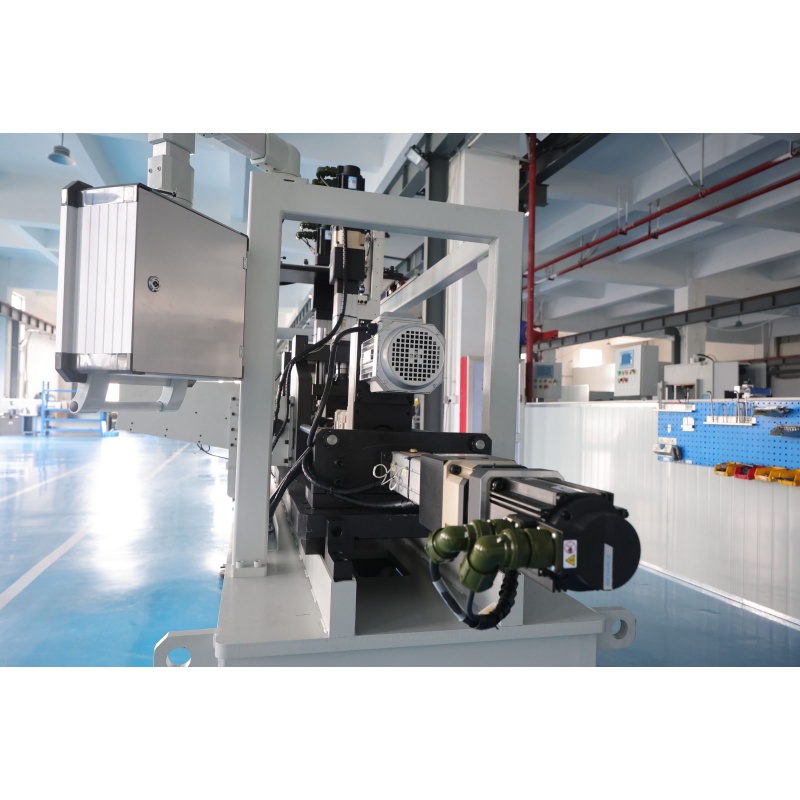
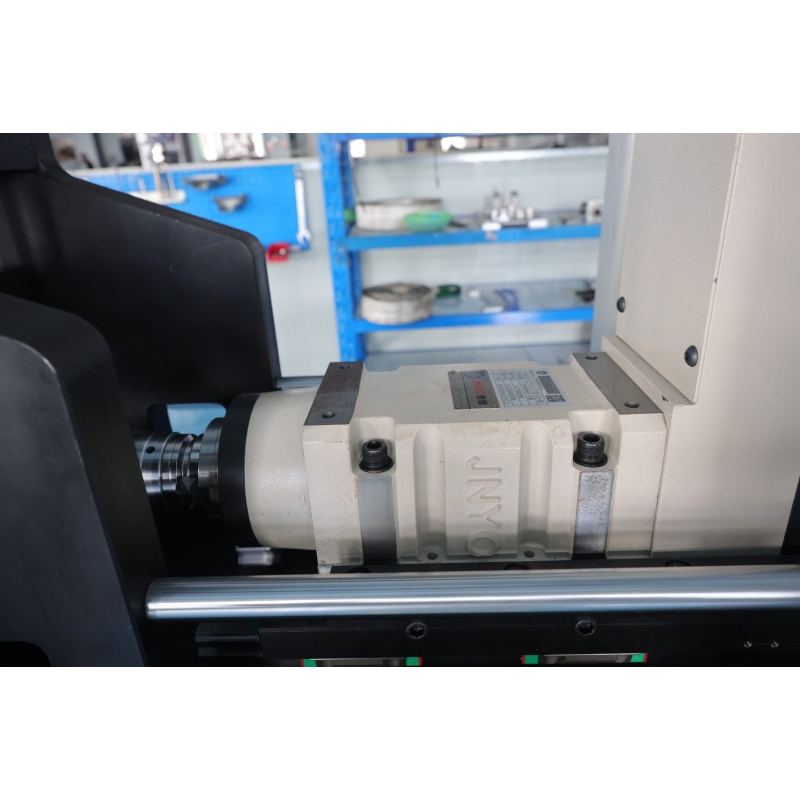
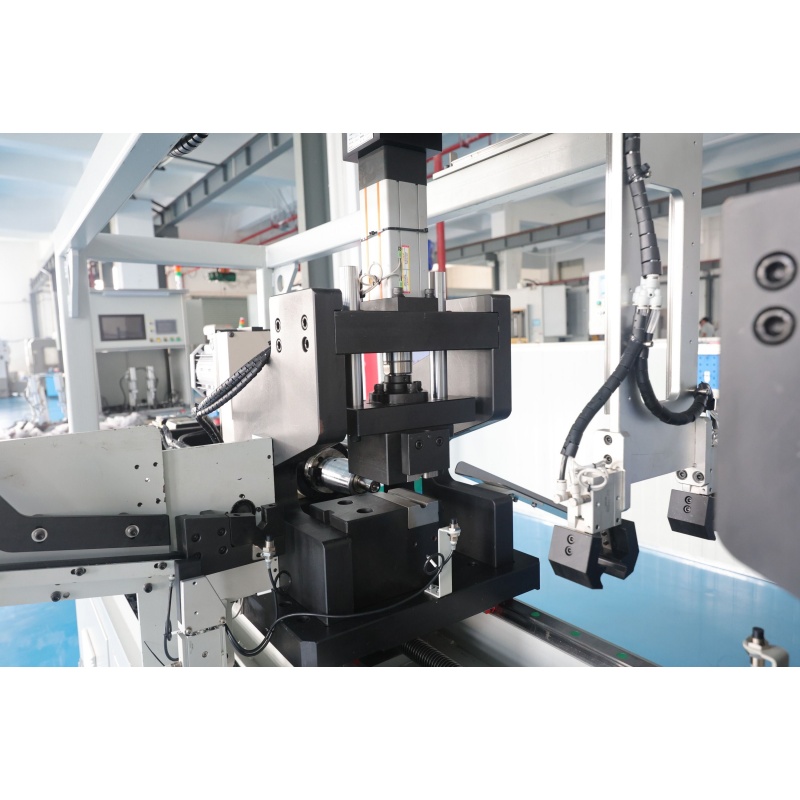
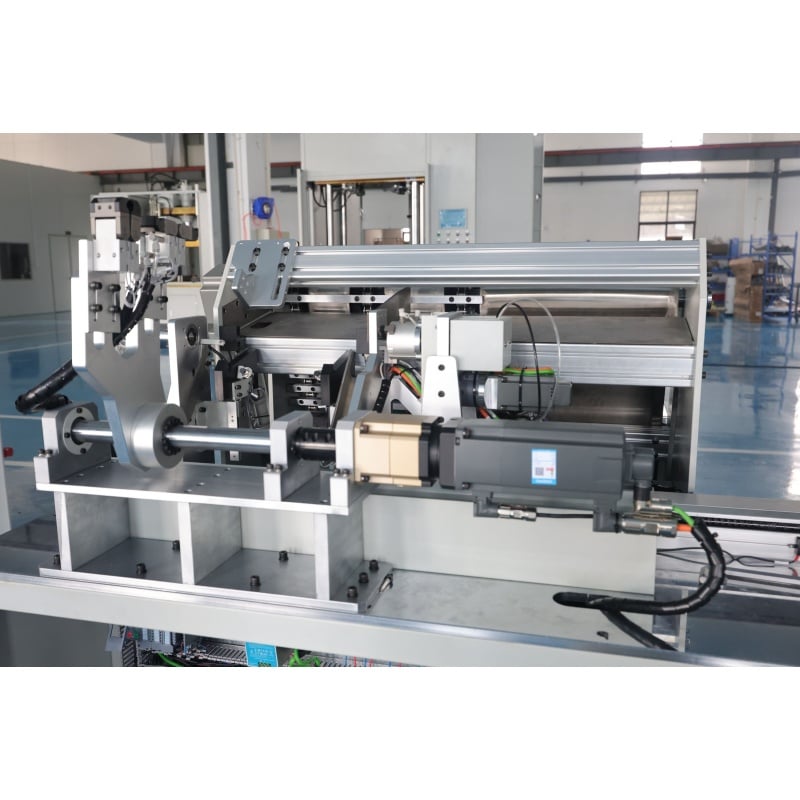
Машина состоит из рамы, шпиндельной системы, системы подачи, зажимного устройства и системы управления. Жёсткая рама и стабильное закрепление заготовки помогают снизить смещение и вибрацию во время обработки, обеспечивая стабильные размеры фаски и качество поверхности на обоих концах.
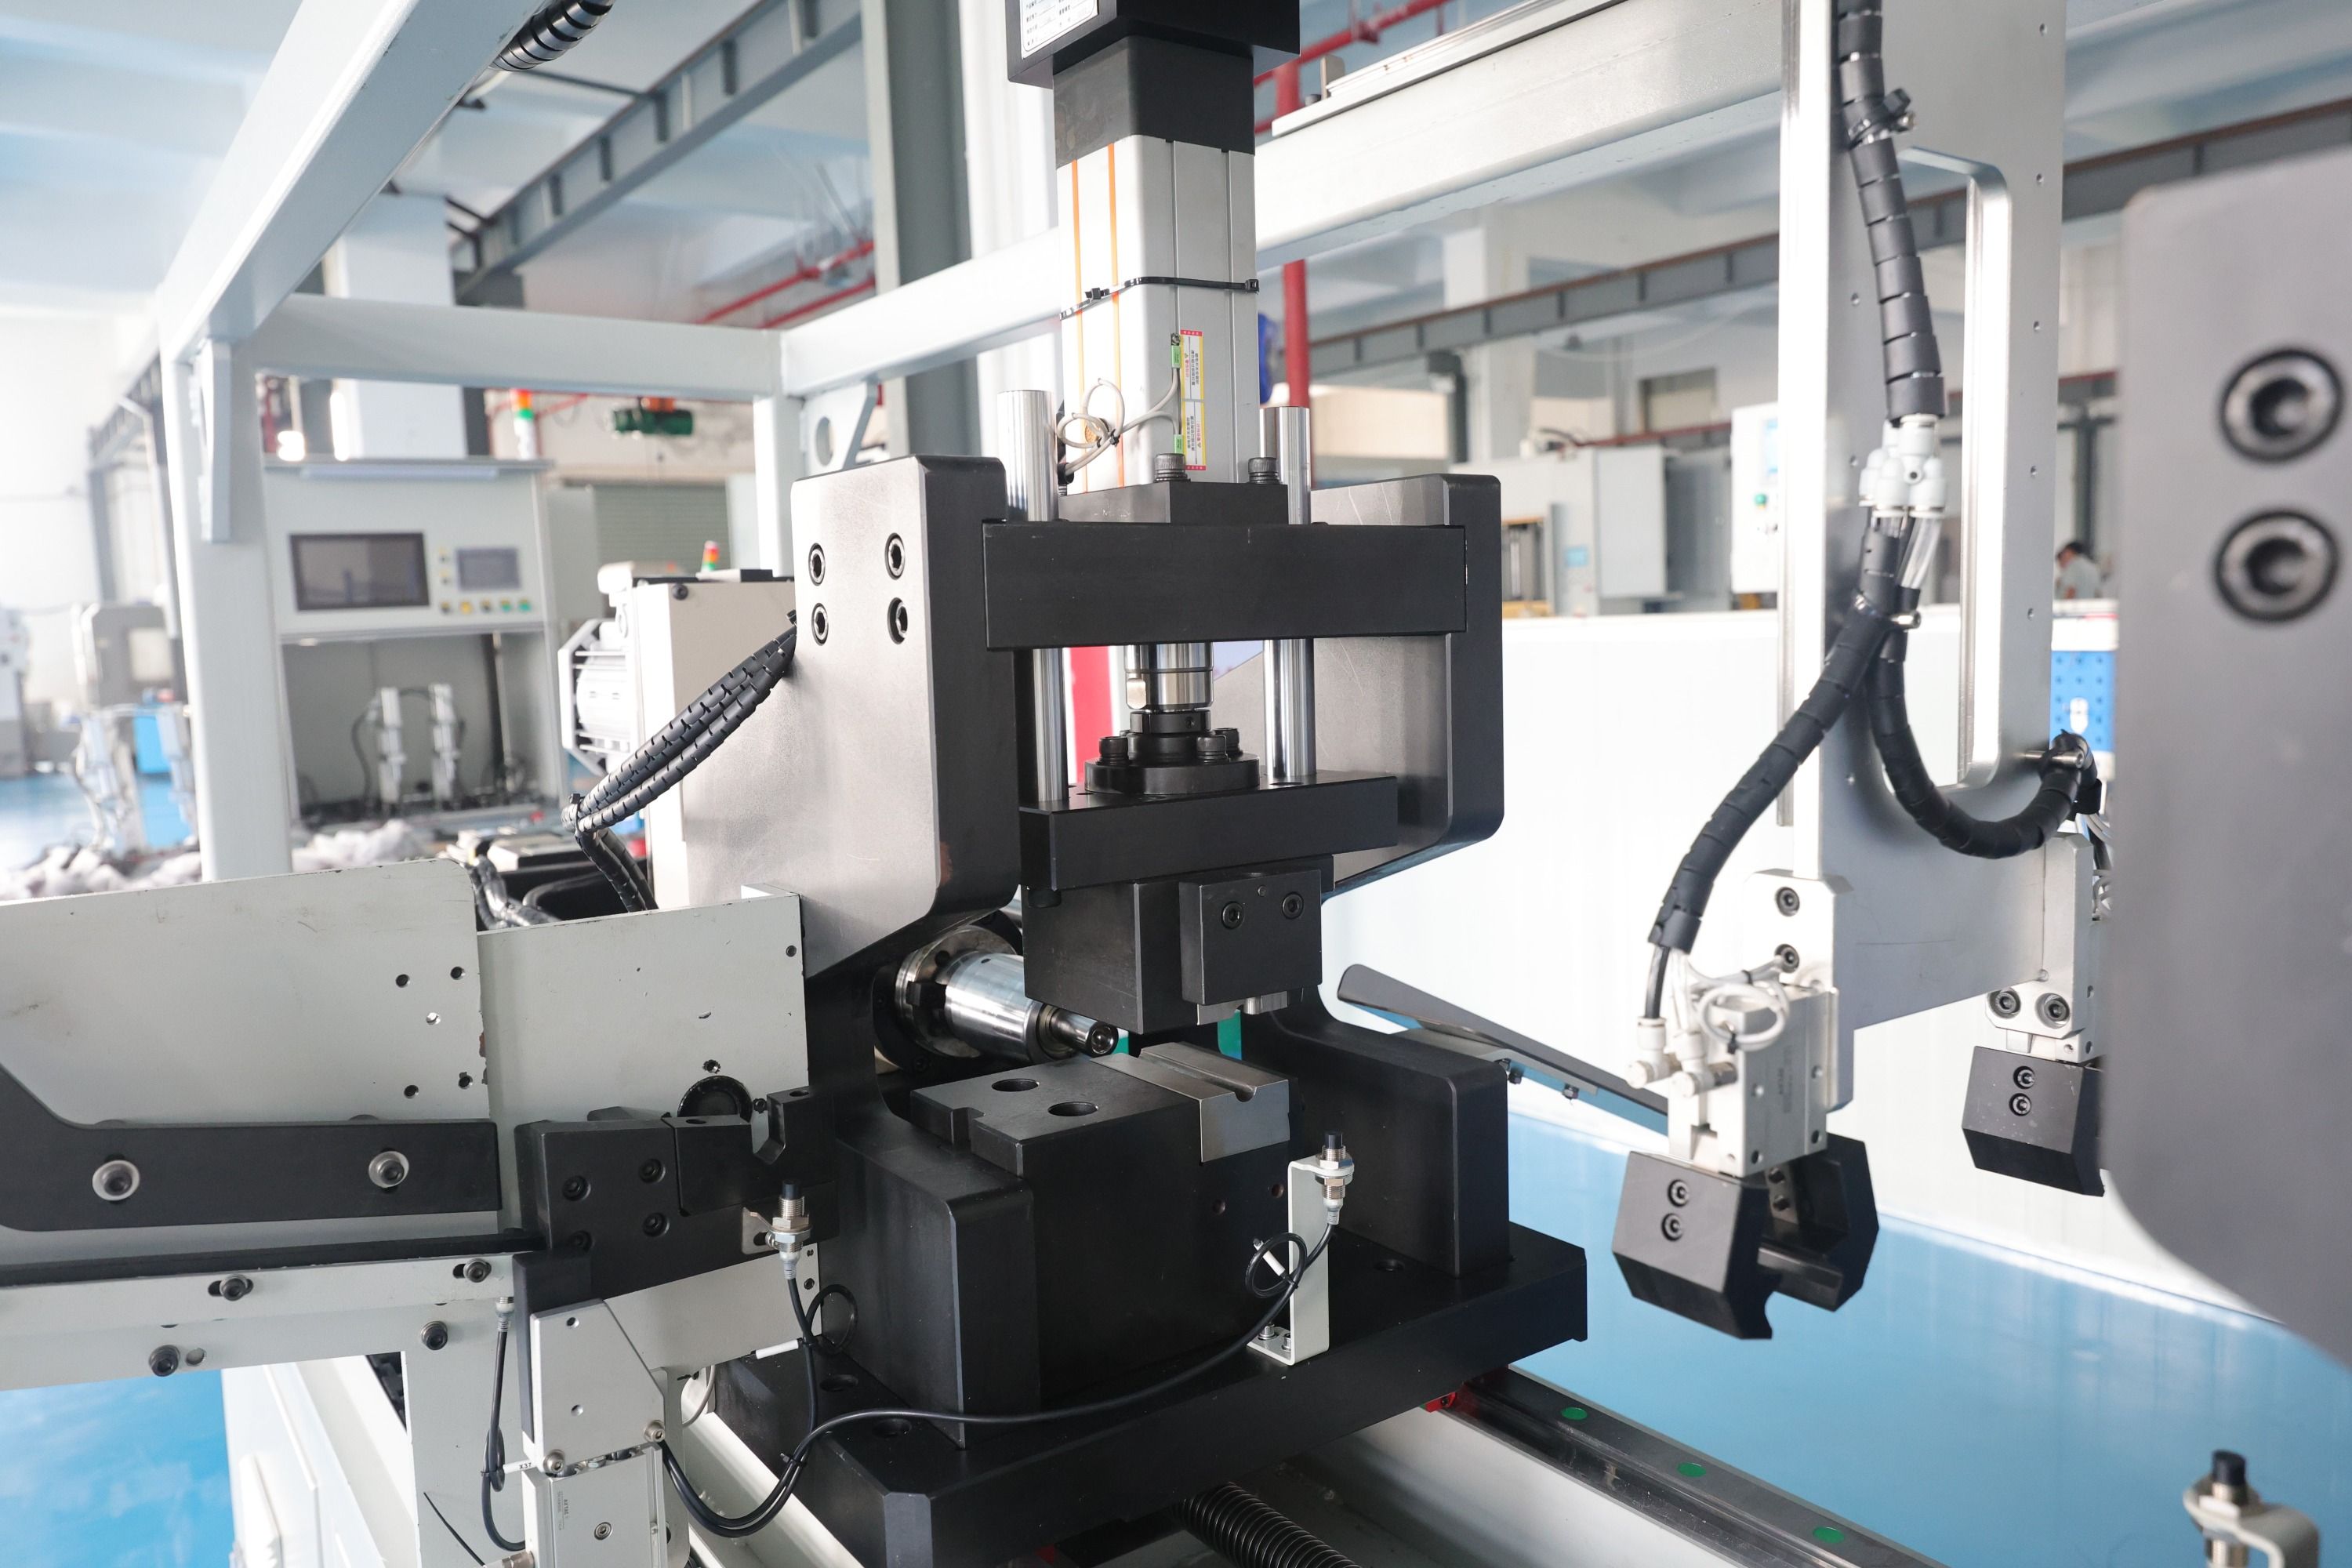
Скругление фаски на концах металлических заготовок помогает уменьшить острые кромки и заусенцы, улучшая внешний вид и условия контакта заготовки. Также создаются более благоприятные условия для последующих операций сборки, сварки или другой обработки.
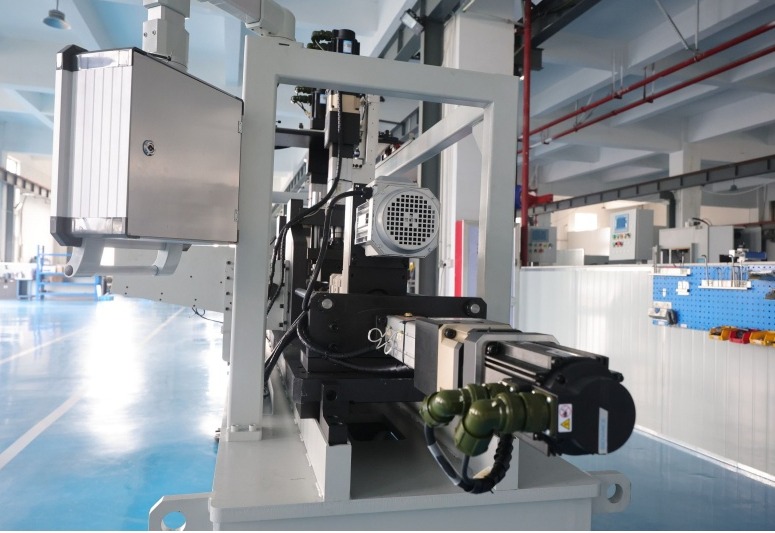
Машина может использоваться для обработки концов валов, гидравлических штоков, автомобильных металлических деталей, крепёжных элементов, металлических труб и профилей. Подходит для применения в машиностроении, производстве автокомпонентов, инструментальной и крепёжной продукции, а также в строительных материалах.
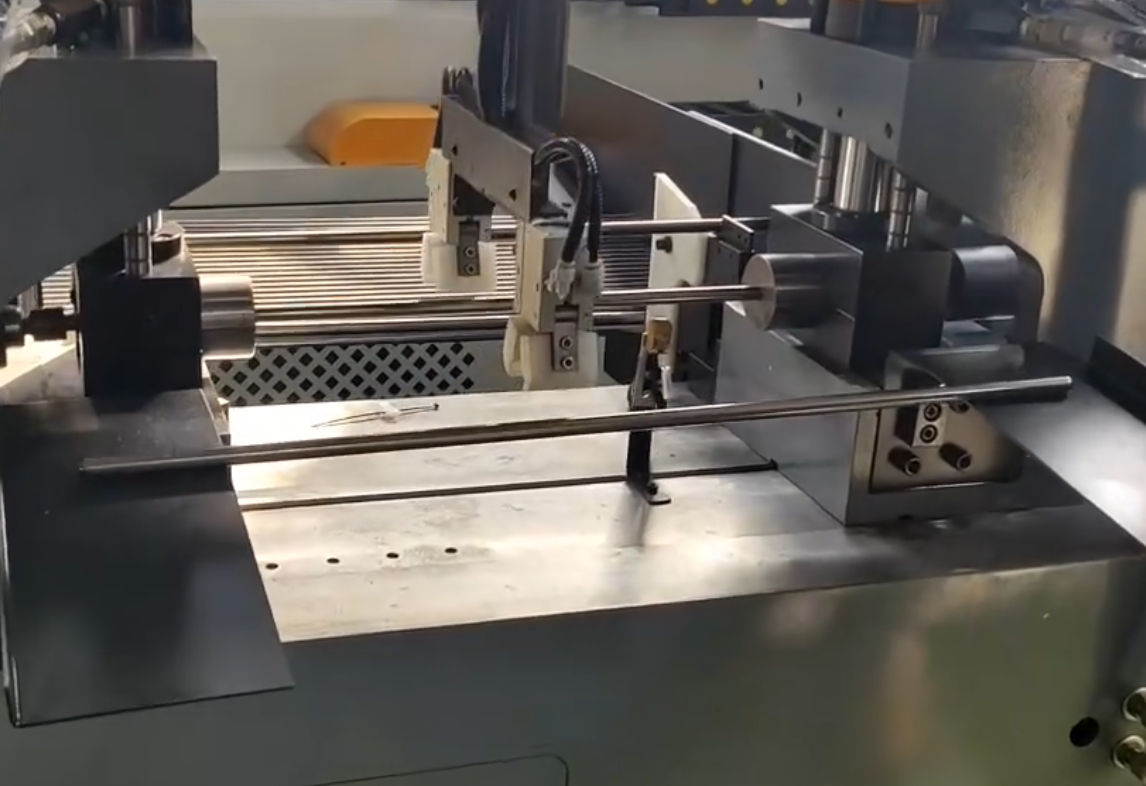
Для устранения недостатков в точности и эффективности формовки концов длинных стержней подголовников (до 1500 мм) для ведущего марокканского автокомпонентного поставщика уровня Tier-1 компания Baorui Machinery предложила решение с одновременной двухсторонней формовкой, управляемое ПЛК. Это решение обеспечило 100%-ное геометрическое соответствие при формировании закруглённых головок и фланцев на обоих концах. Время цикла сократилось до 5–15 секунд, а производственная мощность удвоилась; при этом полностью соблюдены требования стандарта IATF 16949, что позволило заказчику укрепить свои позиции в глобальной автомобильной цепочке поставок благодаря качеству «без дефектов».

 EN








