
Vare |
Navn |
Enhet |
Data |
Merknad |
|
1 |
Sylinderformingskraft |
Ton |
20 |
Maks. 26 tonn |
|
2 |
Maks. formingsdiameter |
mm |
∅133 × 2,0 |
Diameter *Tykkelse |
|
3 |
Min. formingsdiameter |
mm |
∅30 × 2,0 |
|
|
4 |
Min formingslengde |
mm |
30 |
|
|
5 |
Maks lengde for formering |
mm |
Ubegrenset |
|
|
6 |
Maskinhøgd |
mm |
1150 |
|
|
7 |
Produktforedling tid |
s |
~18 |
Avhenger av tegninger |
|
8 |
Verktøybyttetid |
mIN |
~10 |
|
|
9 |
Gjentatt posisjon nøyaktighet |
Utvendig diameter av bue |
mm |
±0.2 |
Bueforming arbeidsstykke toleranse |
|
Bue kontur |
mm |
0.2 |
|
||
|
bue tyndning |
mm |
≤20% |
|
||
|
|
|
|
||
10 |
Prosess kontroll type |
Utvendig diameter av bue |
|
Sylinder + enkoder + verktøy |
|
|
Bue kontur |
|
Sylinder + enkoder + verktøy |
|
||
bue |
|
Verktøy |
|
||
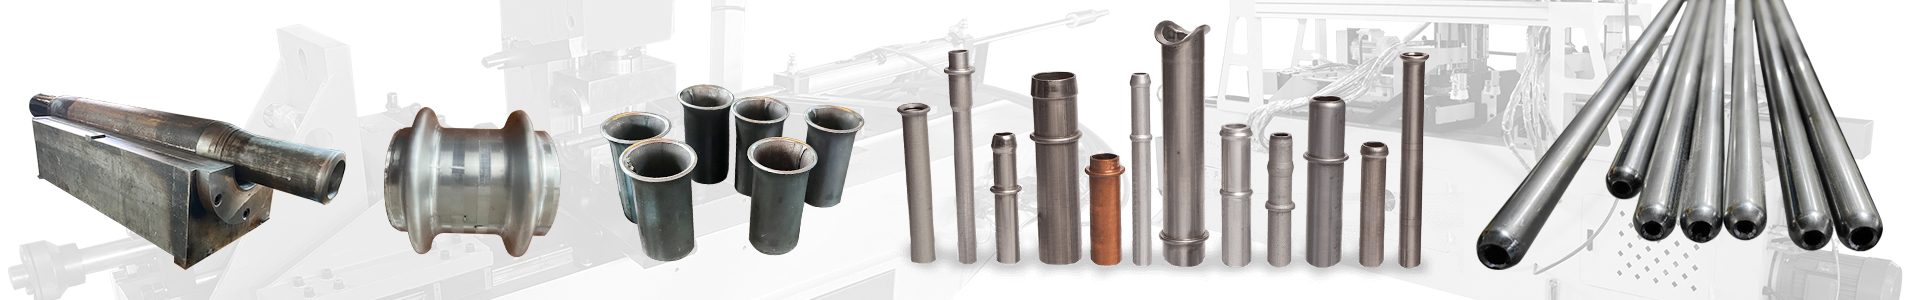
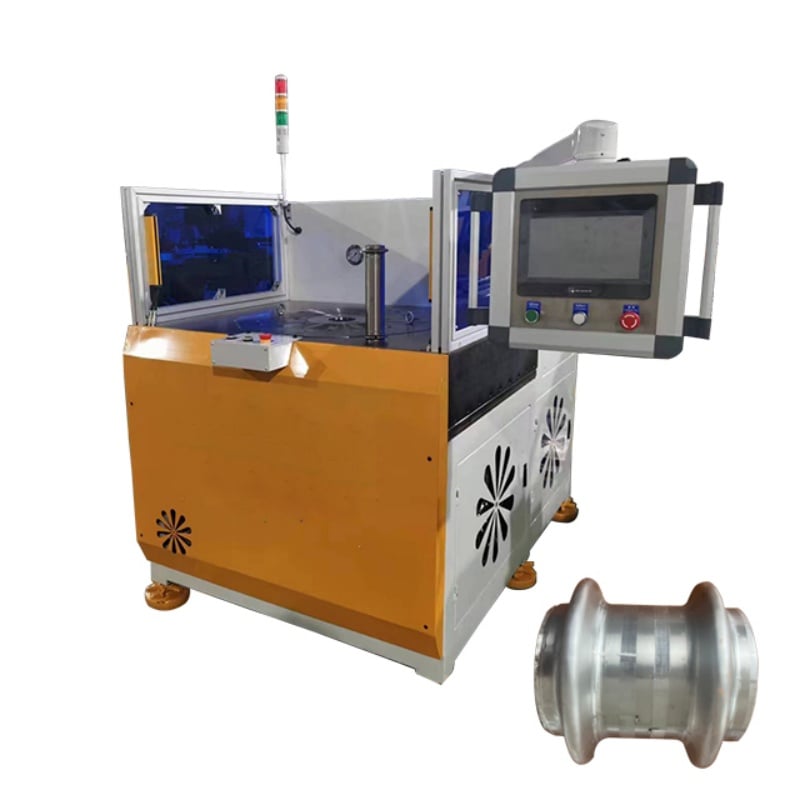
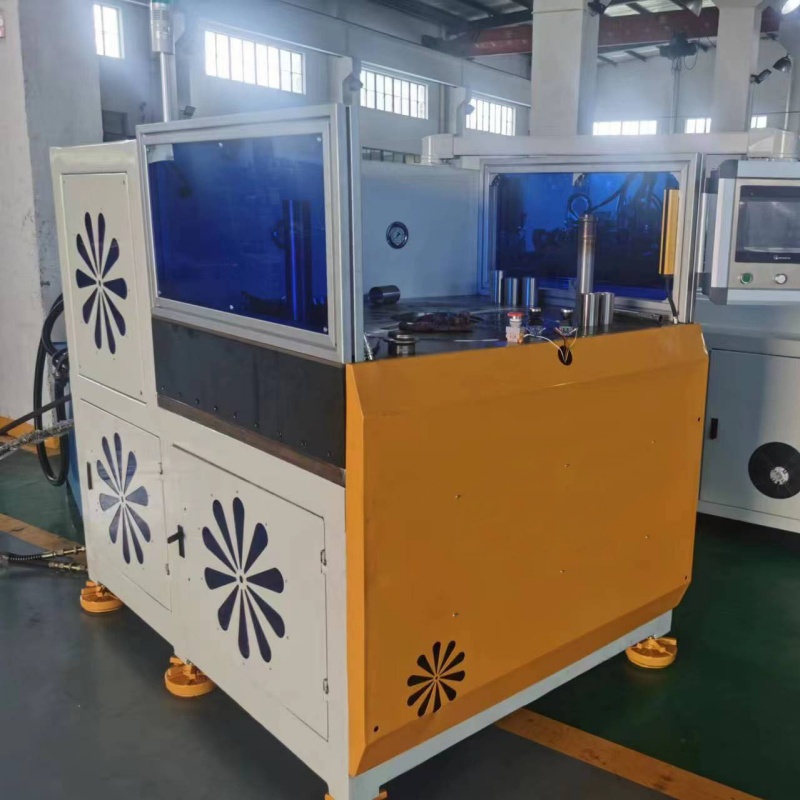
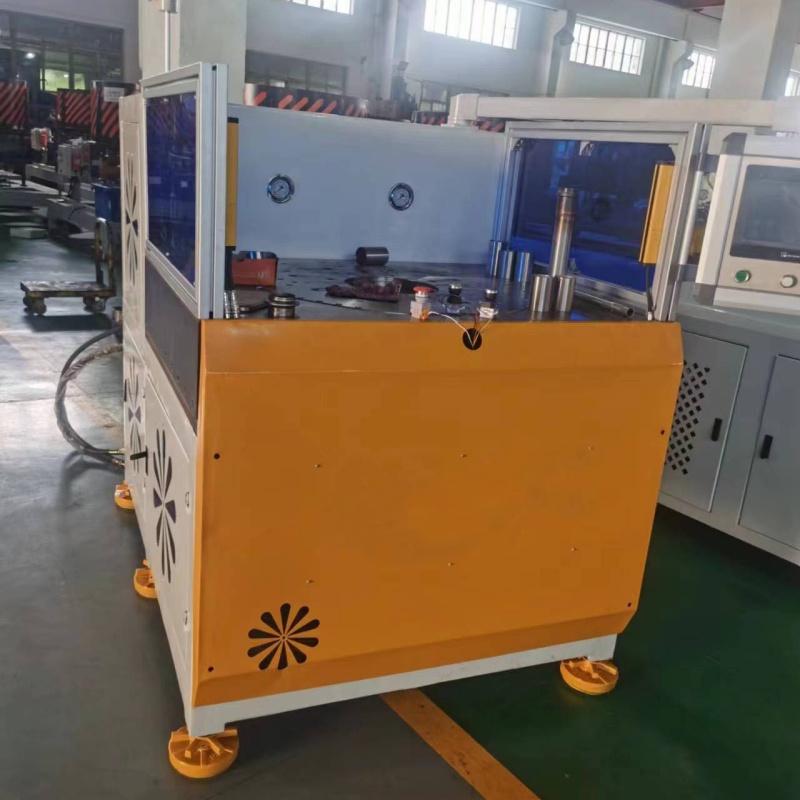
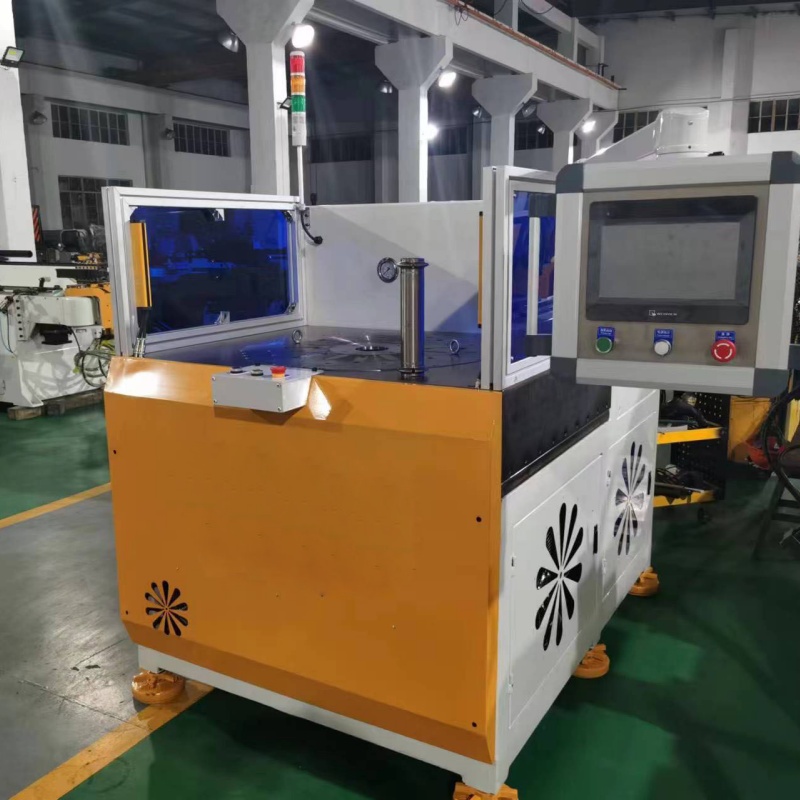
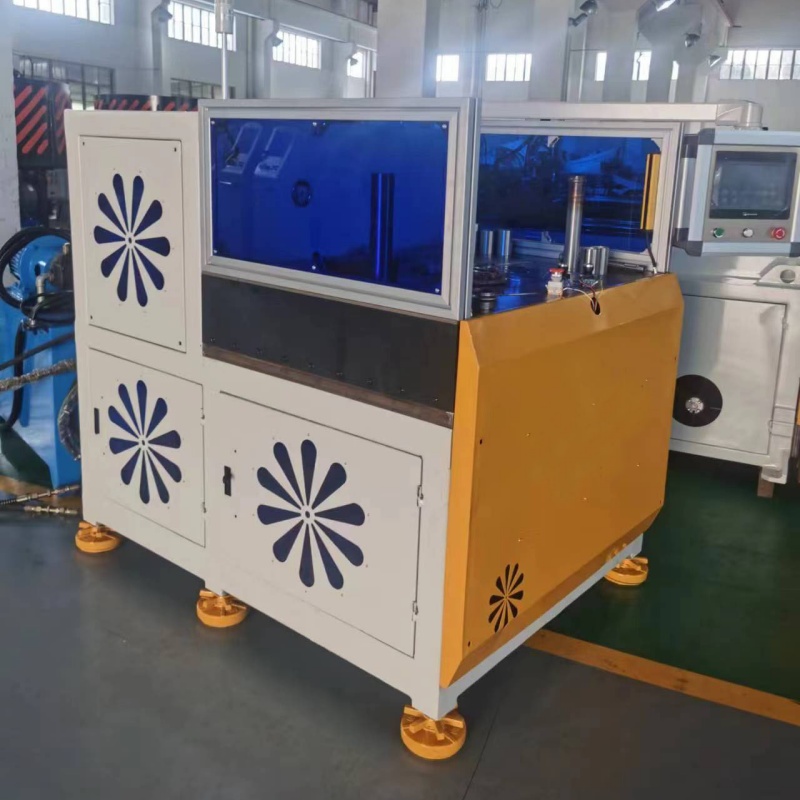
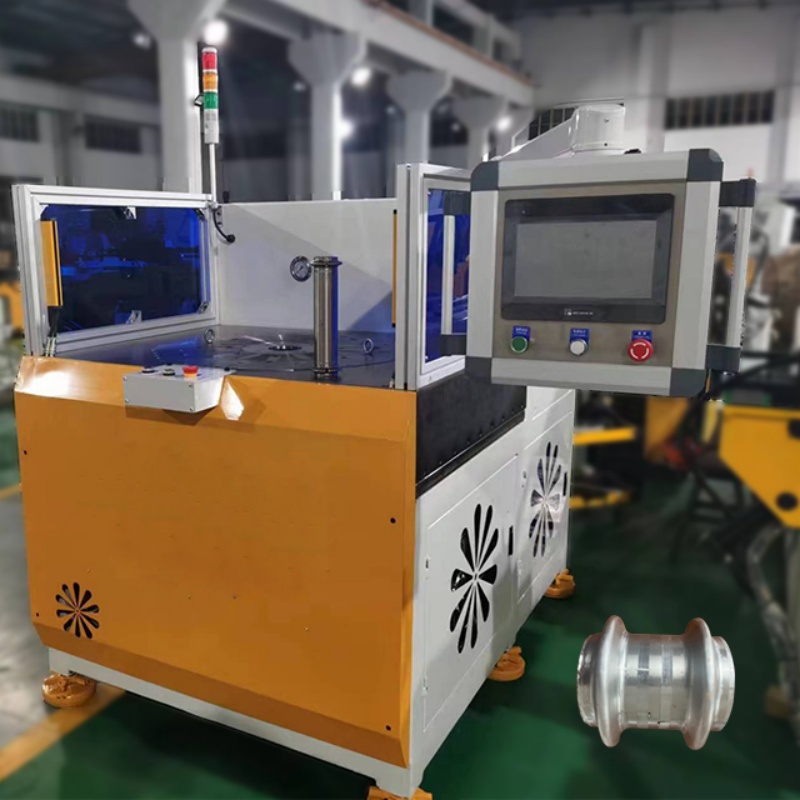
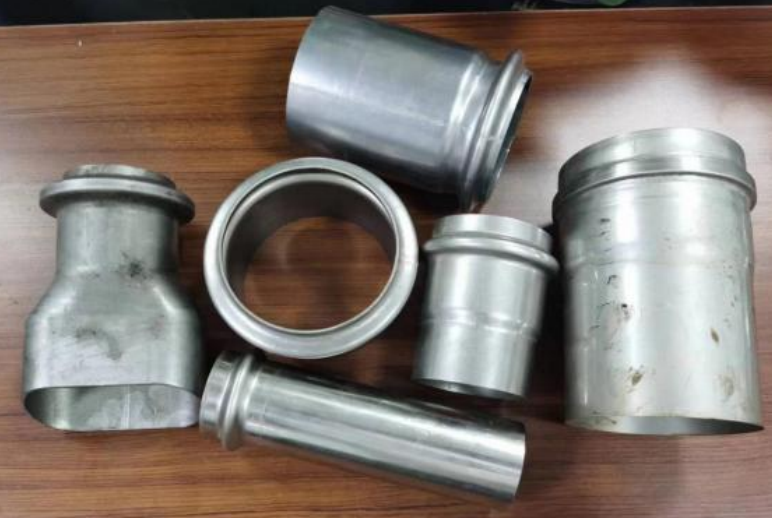
maskinen er designet for å forme humper, bulker og spesialprofiler på rør. Dedikerte verktøy kan konfigureres i henhold til produkttegningen for ulike lokale formingskrav.
Servomotoren driver hydraulikksystemet og tillater justering av formehastighet og bevegelsesprofiler. Dette støtter en jevnere drift og hjelper til å regulere oljetemperaturen og energiforbruket under langvarig produksjon.
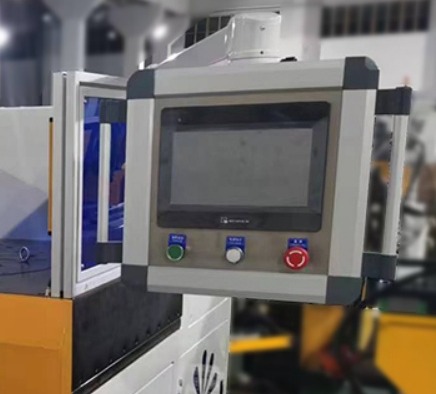
Maskinen bruker et PLC-styringssystem og en 10-tommers touchskjerm. Viktig formingsdata kan tastes inn og justeres via HMI, noe som gjør driften intuitiv og produktbytte praktisk.
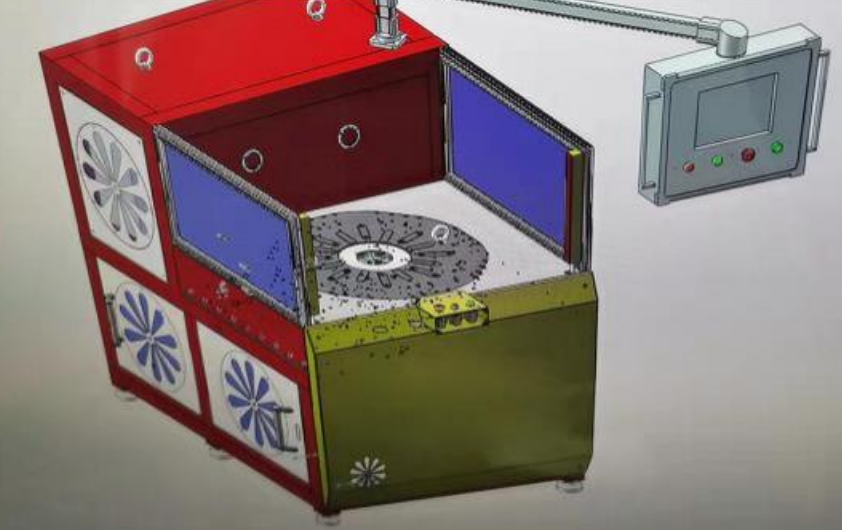
Bue-diameteren og konturen styres gjennom samordnet virkning av hydrauliske sylindre, enkoder og spesialverktøy. Dette forbedrer posisjons- og konturkonsekvens under forming og reduserer måleavvik.
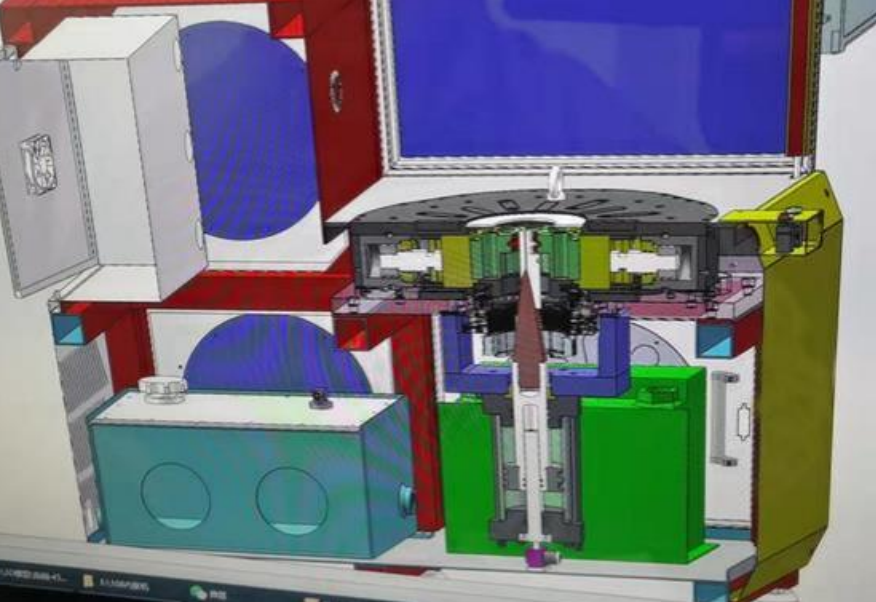
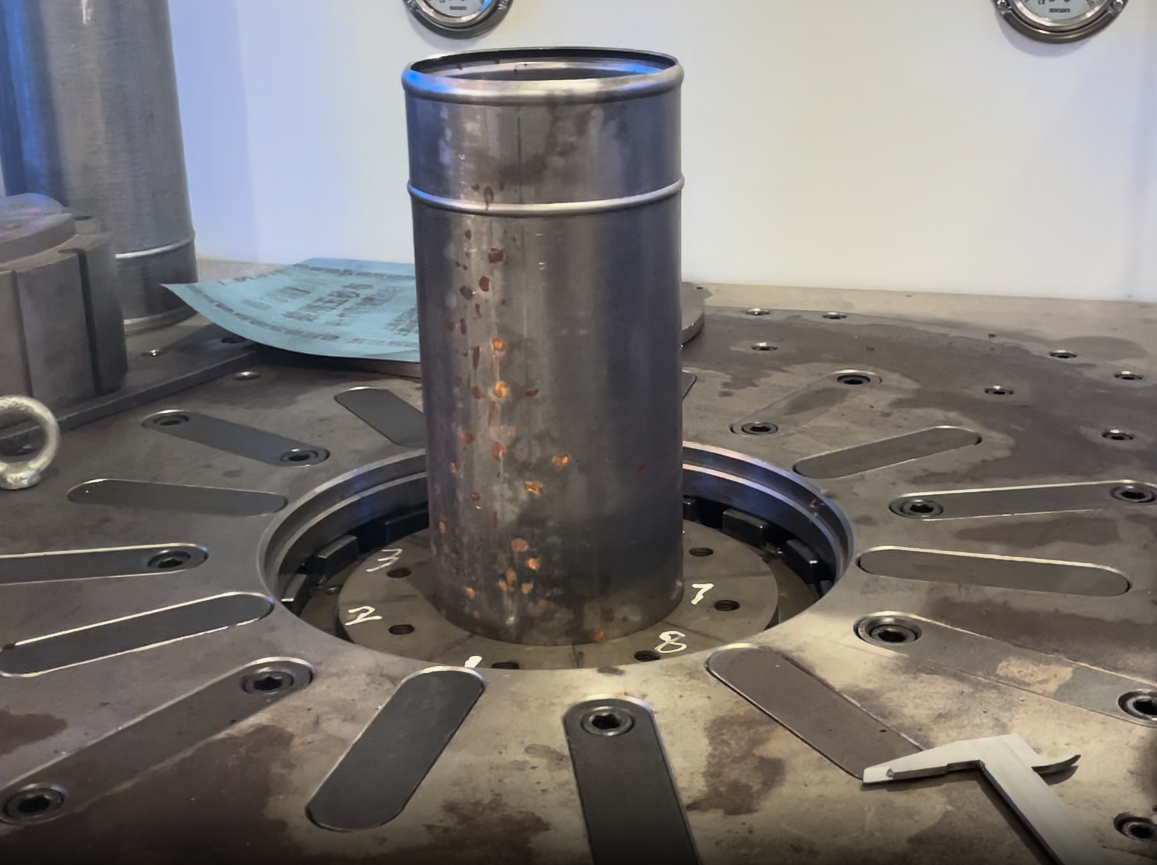
Hovedklemmekmekanismen bruker en flerpunkt-, jevnt fordelt oppsett for å holde røret trygt under forming. Dette reduserer glidning, forskyvning og lokal deformasjon.
Maskinen er utstyrt med automatisk smøring, en oljekjøler og et elektrisk skapkjølesystem. Disse funksjonene hjelper til å opprettholde stabil drift av hydraulikksystemet og de viktigste bevegelige komponentene under kontinuerlig produksjon.
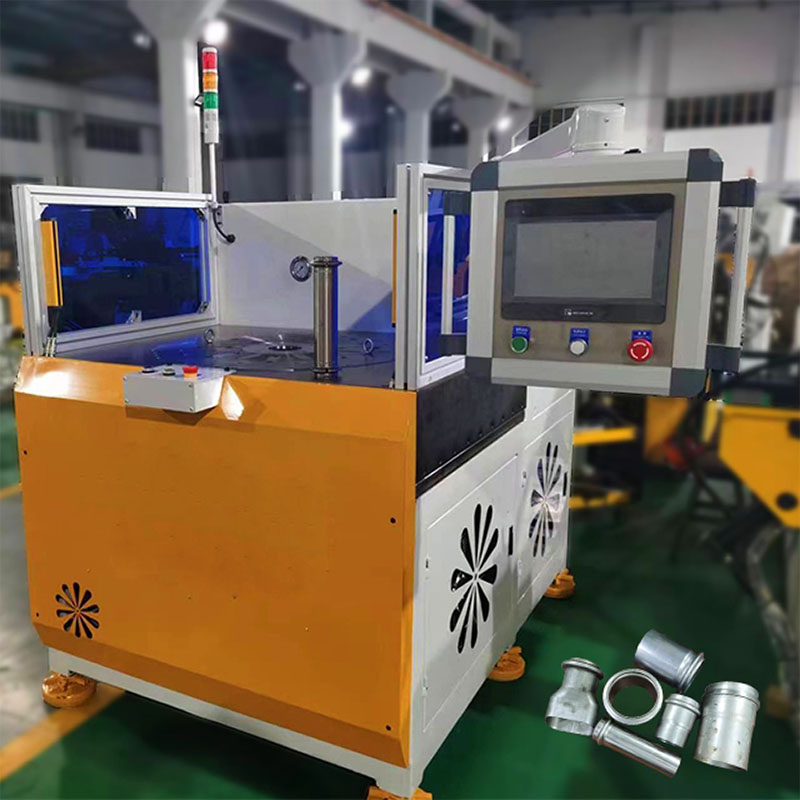
For å takle utfordringene med uregelmessig veggtykkelse og potensielle lekkasjerisiko ved slangeforbindelser under serietilvirkning av høyytelses-bølgeformede rør for en ledende tysk OEM-leverandør av utslippsanlegg—der ekstrem presisjon i formingsprosessen er avgjørende for sikker slangefestet—satte Baorui Machinery inn en høypresis løsning for rørendeforming; med overlegen hydraulisk stabilitet og tilpassede forme, gjør systemet nøyaktig ekstrusjonsformning av bølger på rørendene av rustfritt stål og karbonstål mulig. Denne løsningen sikrer at bølgeprofilene oppfyller Tysklands strenge bilindustrikrav til tetting helt nøyaktig, noe som betydelig øker godkjenningsraten per linje og samtidig hjelper kunden med å sikre sin sentrale leverandørstatus i den europeiske premiumbilsforsyningskjeden ved å møte kravene til levering med høy frekvens.

 EN








