
| Vare | Navn | Enhet | Data | ||
| 1 | Maksimal bøyningskapasitet | mm | φ89×8t stålpipe | ||
| 2 | Maksimal rullingsradius | Trek bøyning | Rund rør | 1.5 OD – 4 OD | |
| Rektangulært rør | 2.5 OD – 4 OD | ||||
| Rullebøyning | Rund rør | 8 OD ---- ∞ | |||
| Rektangulært rør | 8 OD --- ∞ | ||||
| 3 | Maks bøyningsradius | mm | 500mm | ||
| 4 | Maks innføringslengde |
mm | 4000 | Kan tilpasses etter kundens krav | |
| 5 | Maks bøyningsvinkel | Grad | 190 | ||
| 6 | Rotasjonshastighet | Deg/sec | 200 | Rotasjon for raskt kan være farlig | |
| Innføringshastighet | mm/sec | 800 | |||
| 7 | Nøyaktighet | fôring | mm | ±0.1 | |
| roterende | Grad | ±0.1 | |||
| bøyging | Grad | ±0.1 | |||
| 8 | Rotary servo motor | W | 1500 W | ||
| 9 | Fodringsservomotor | KW | 11KW | ||
| 10 | Rullservomotor | KW | 11KW | ||
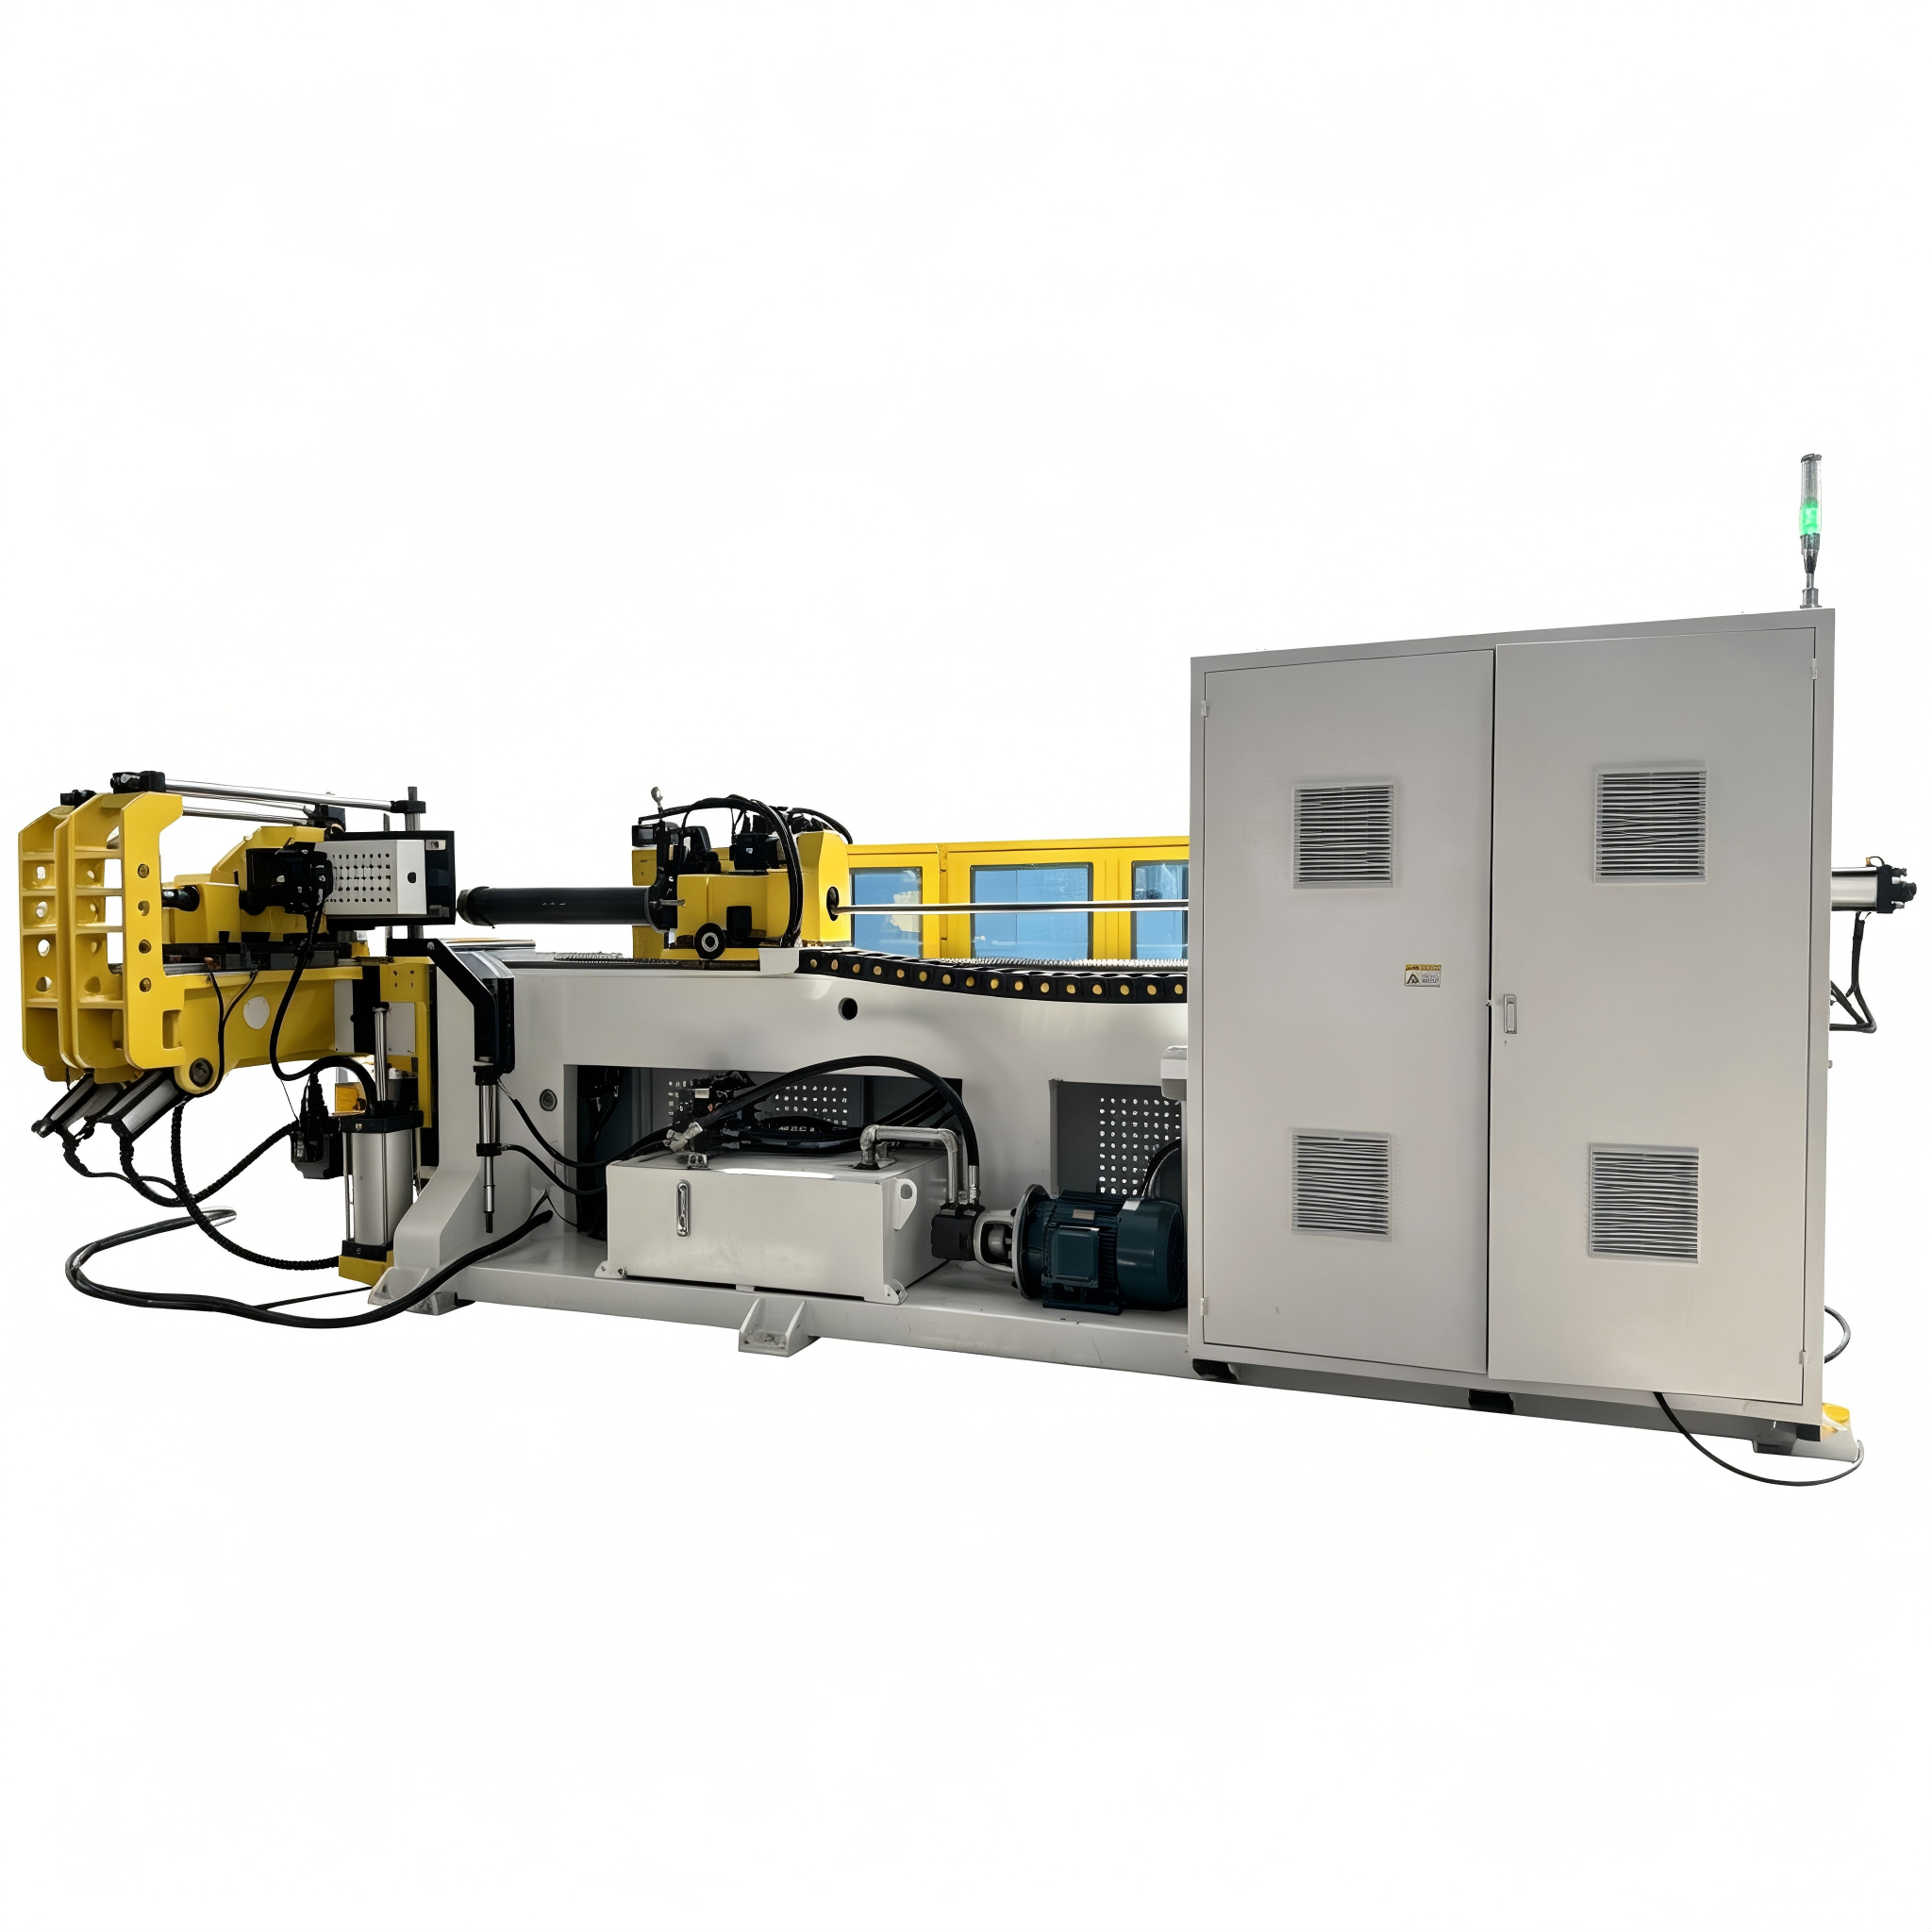
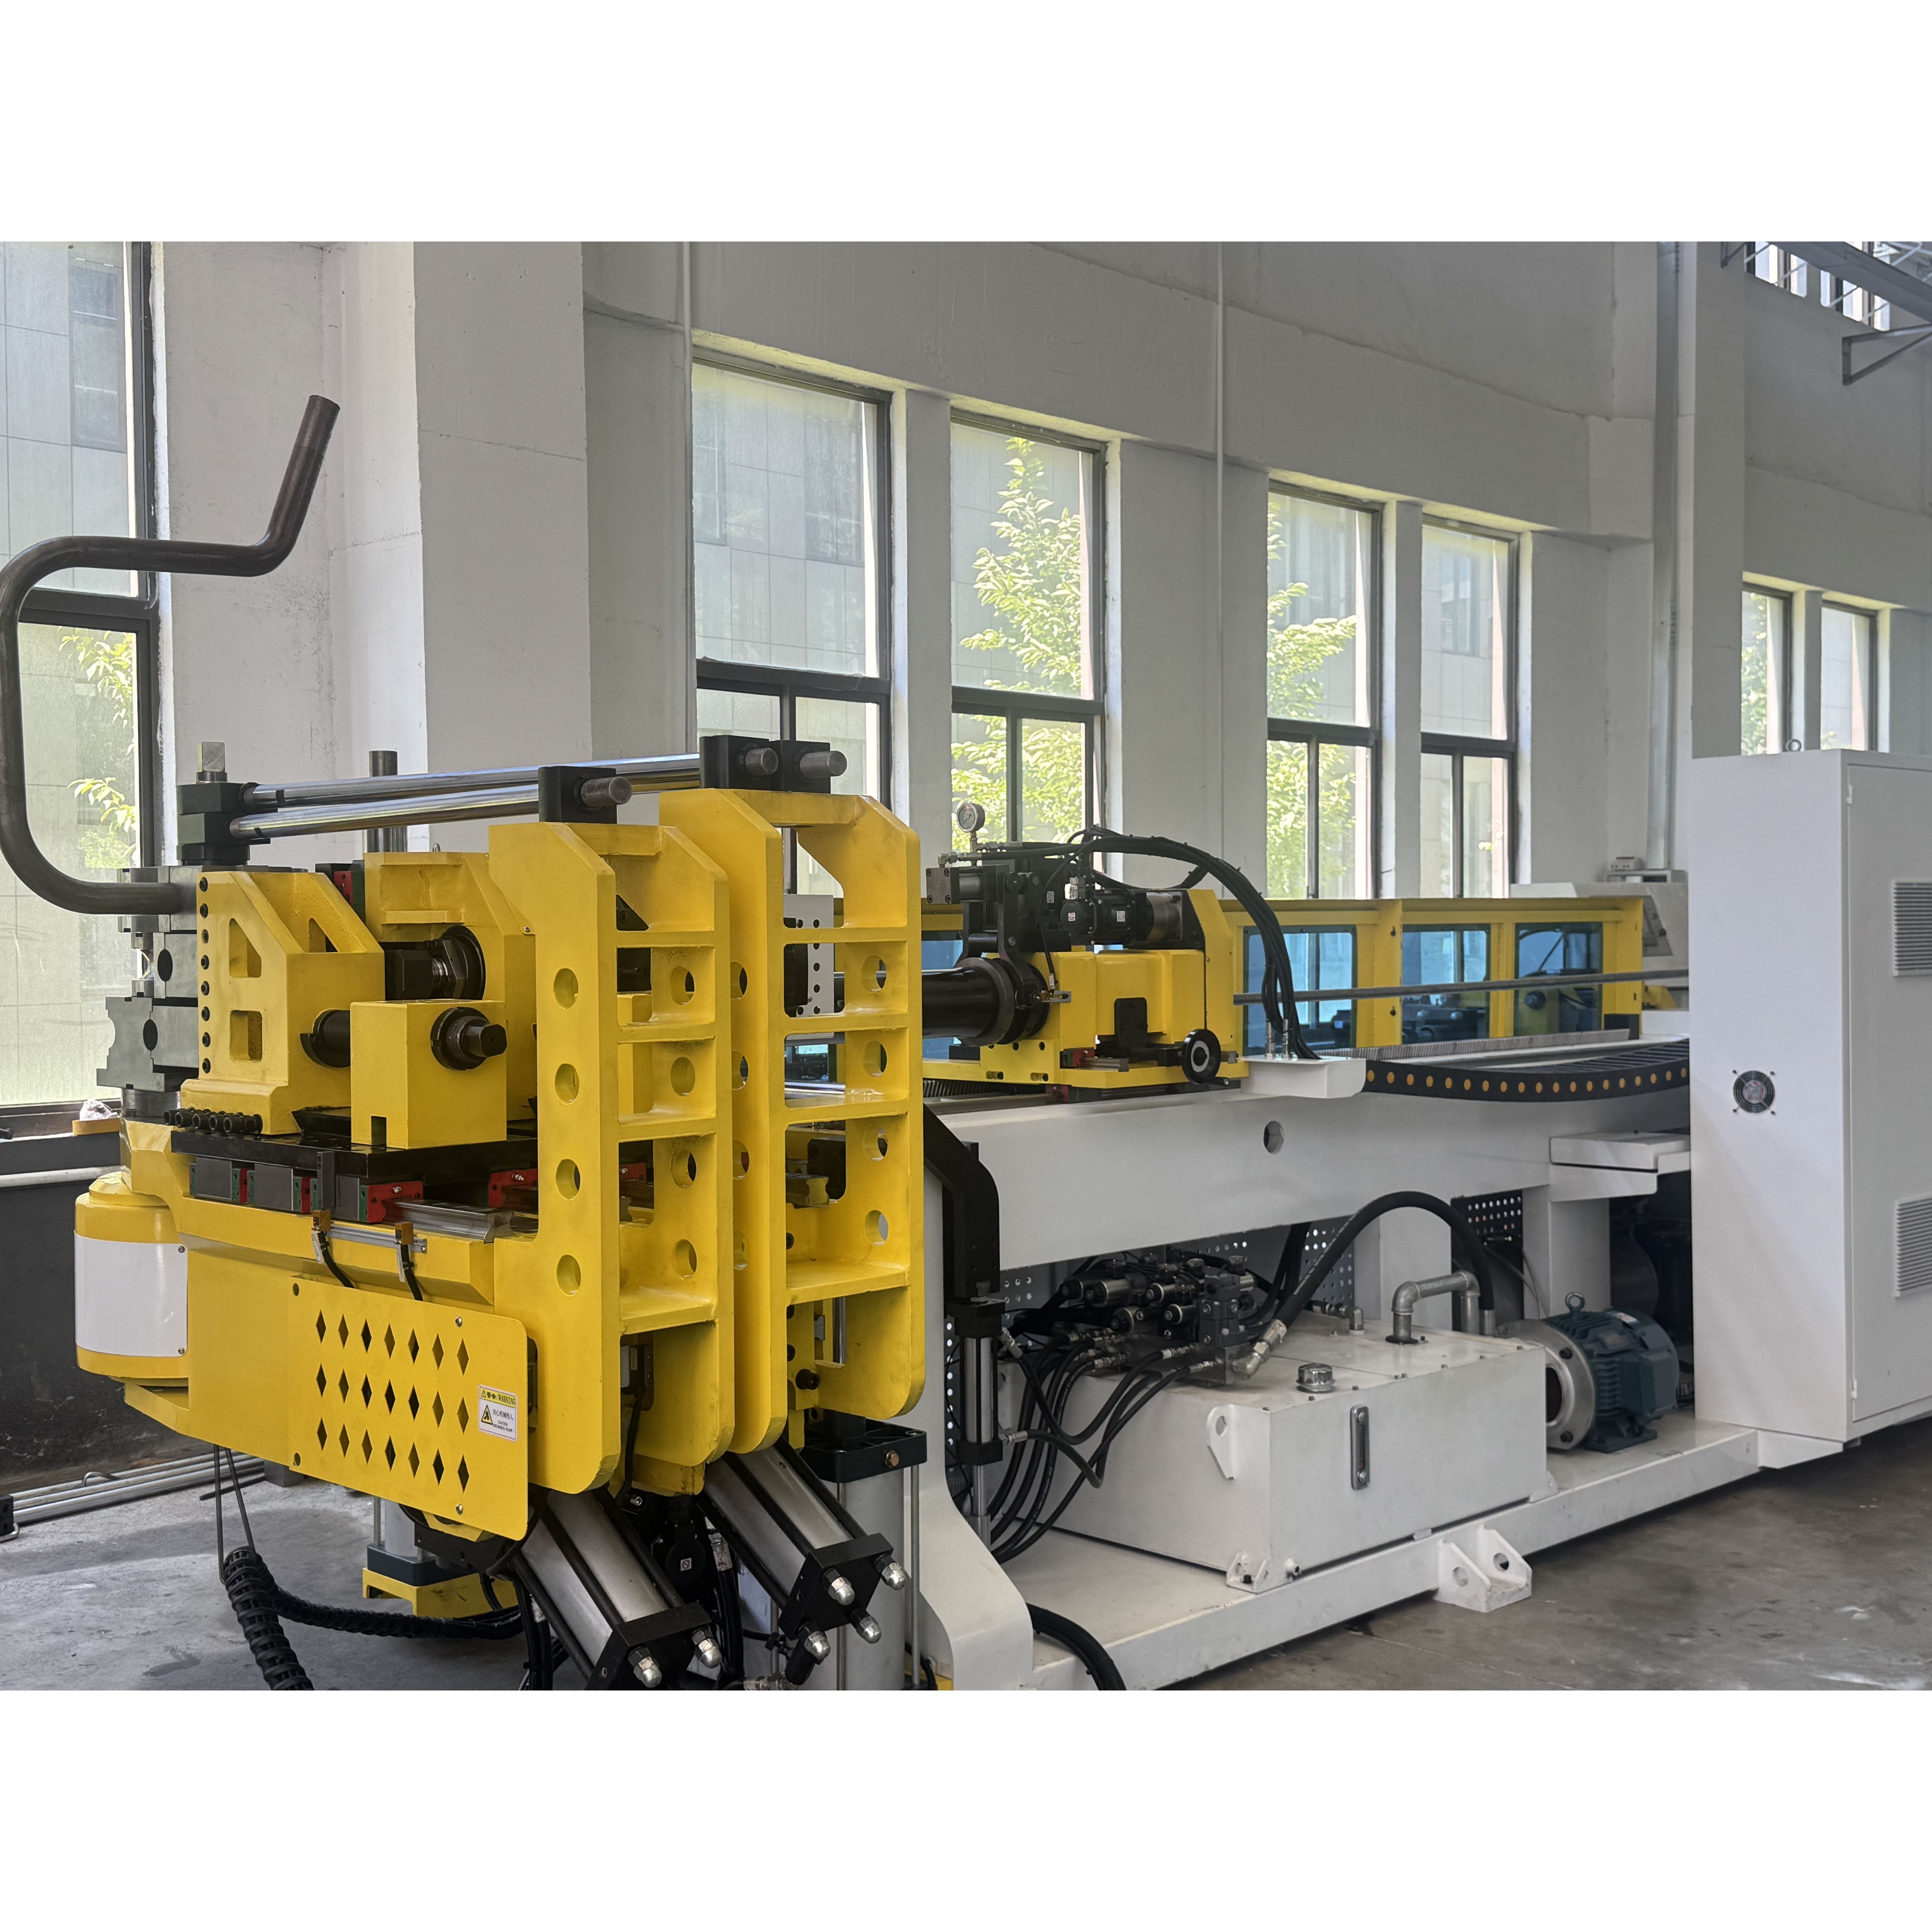
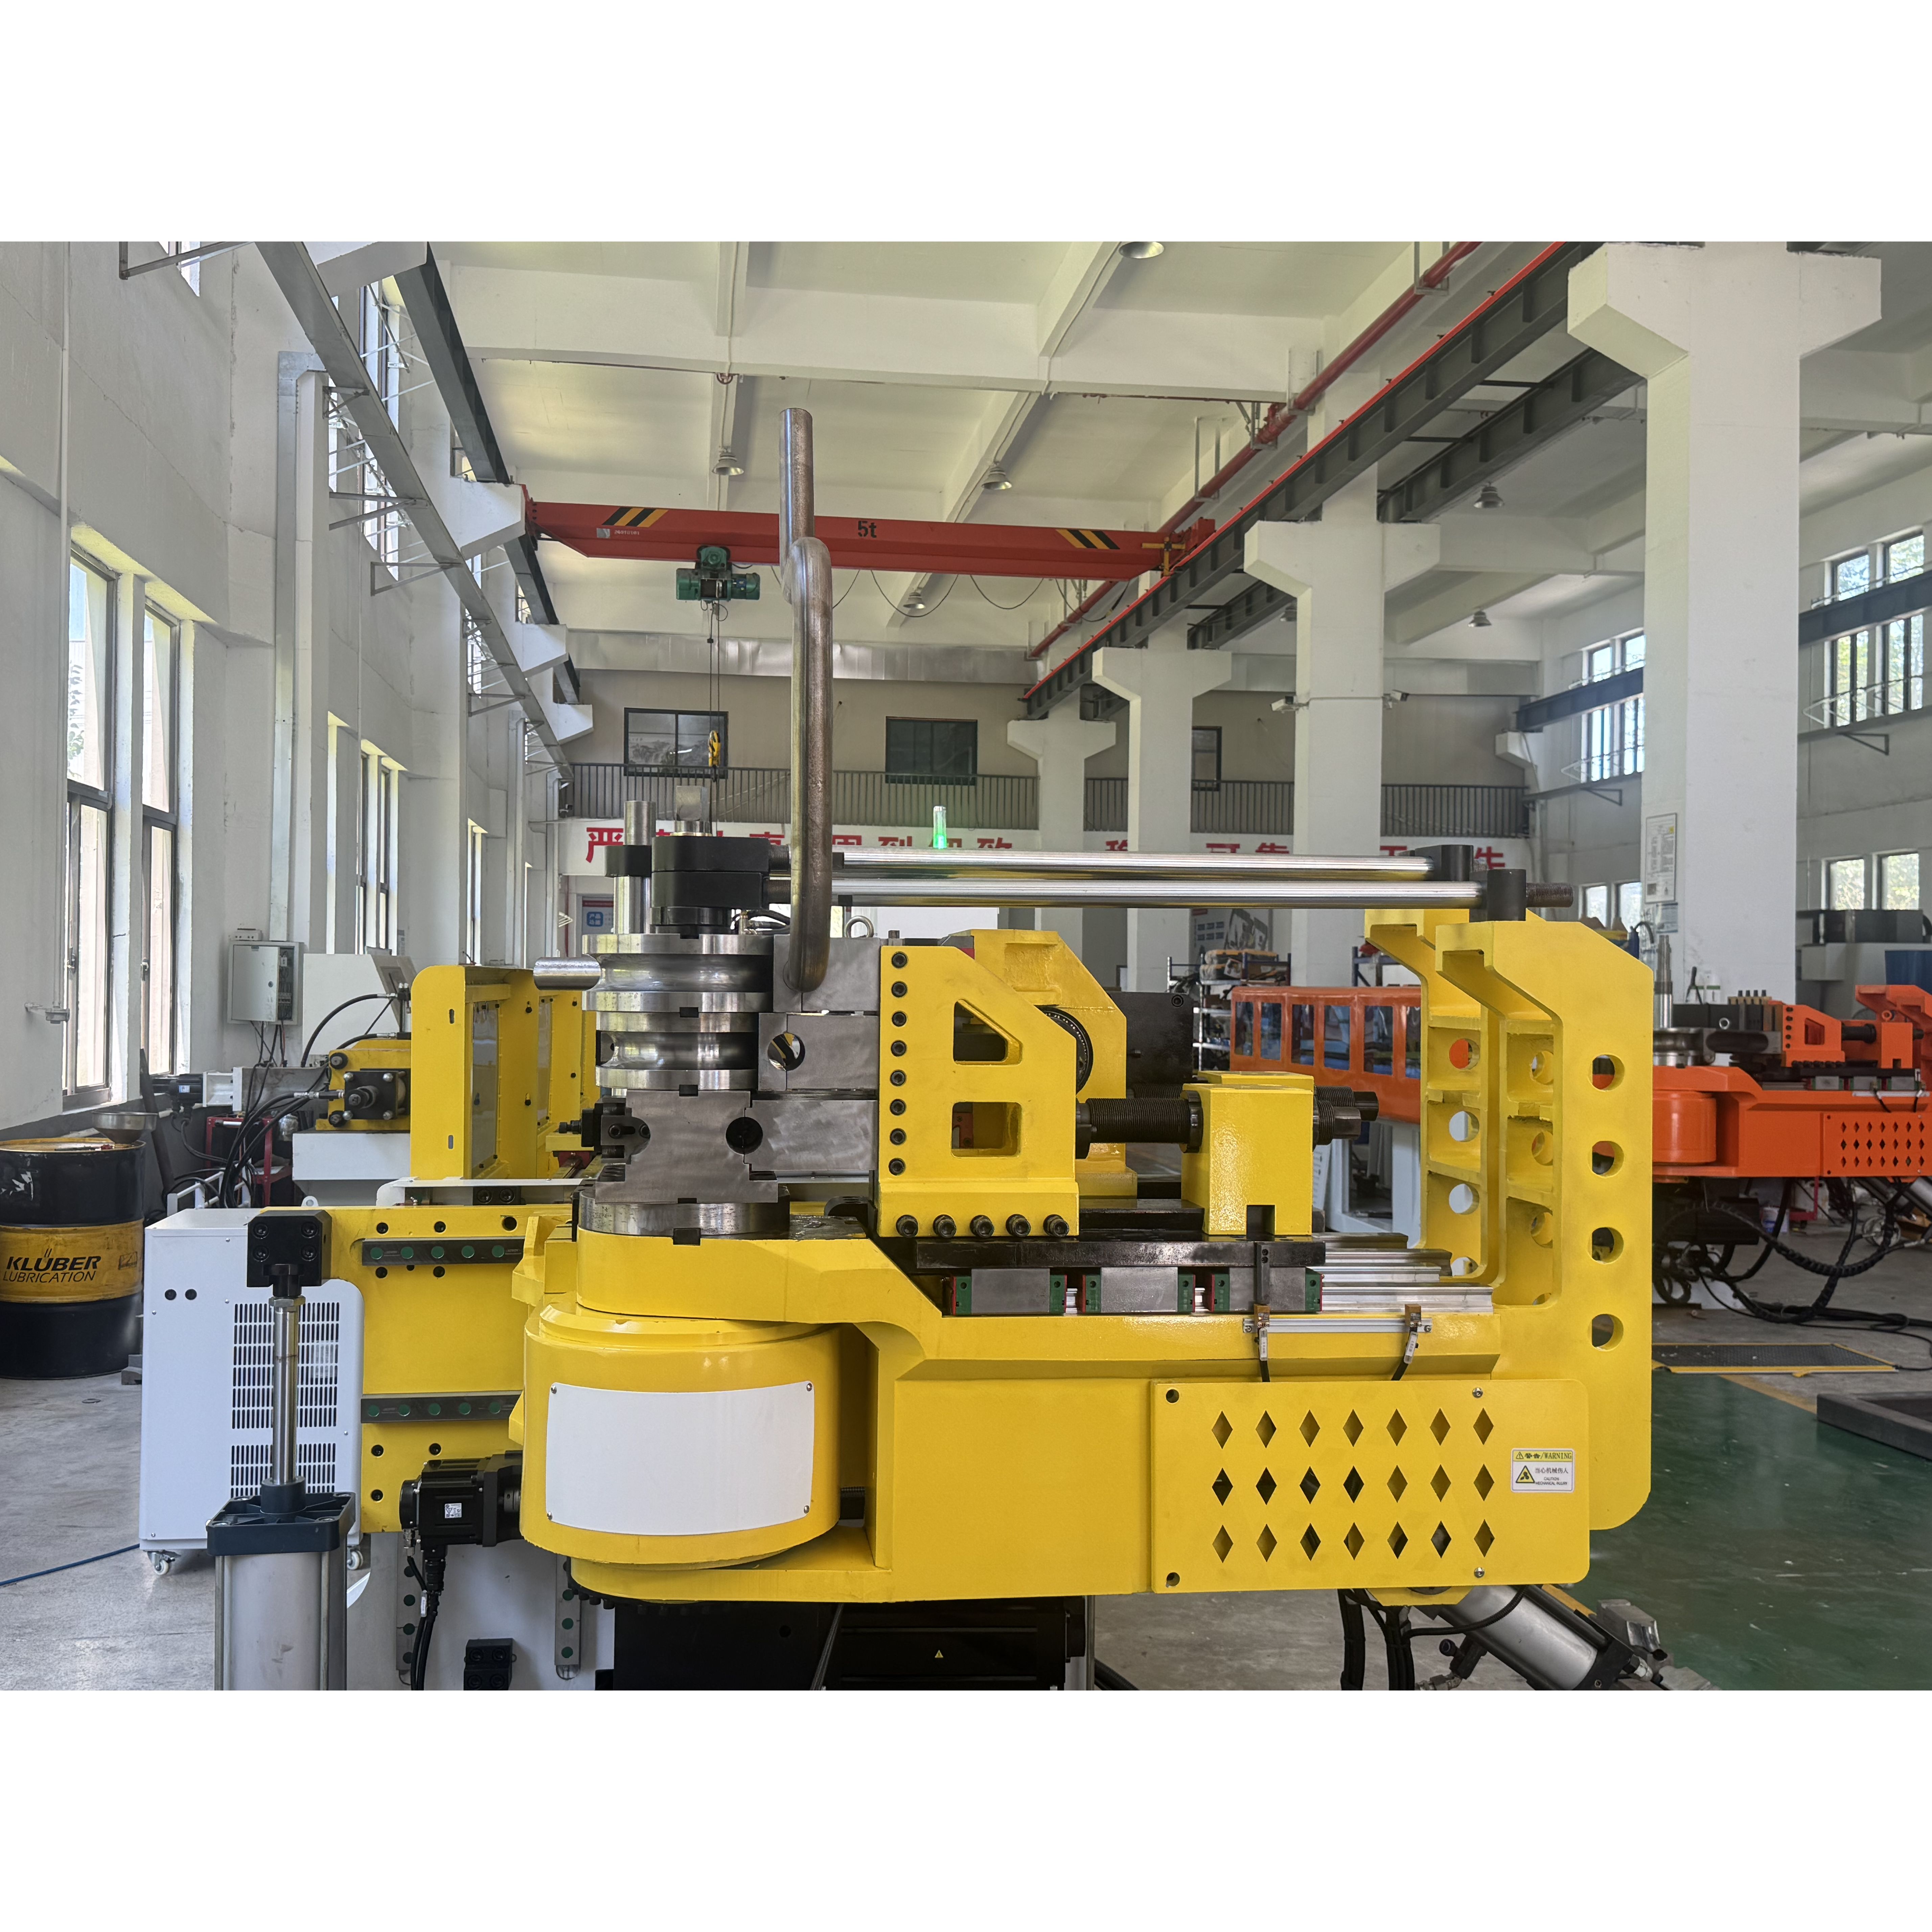
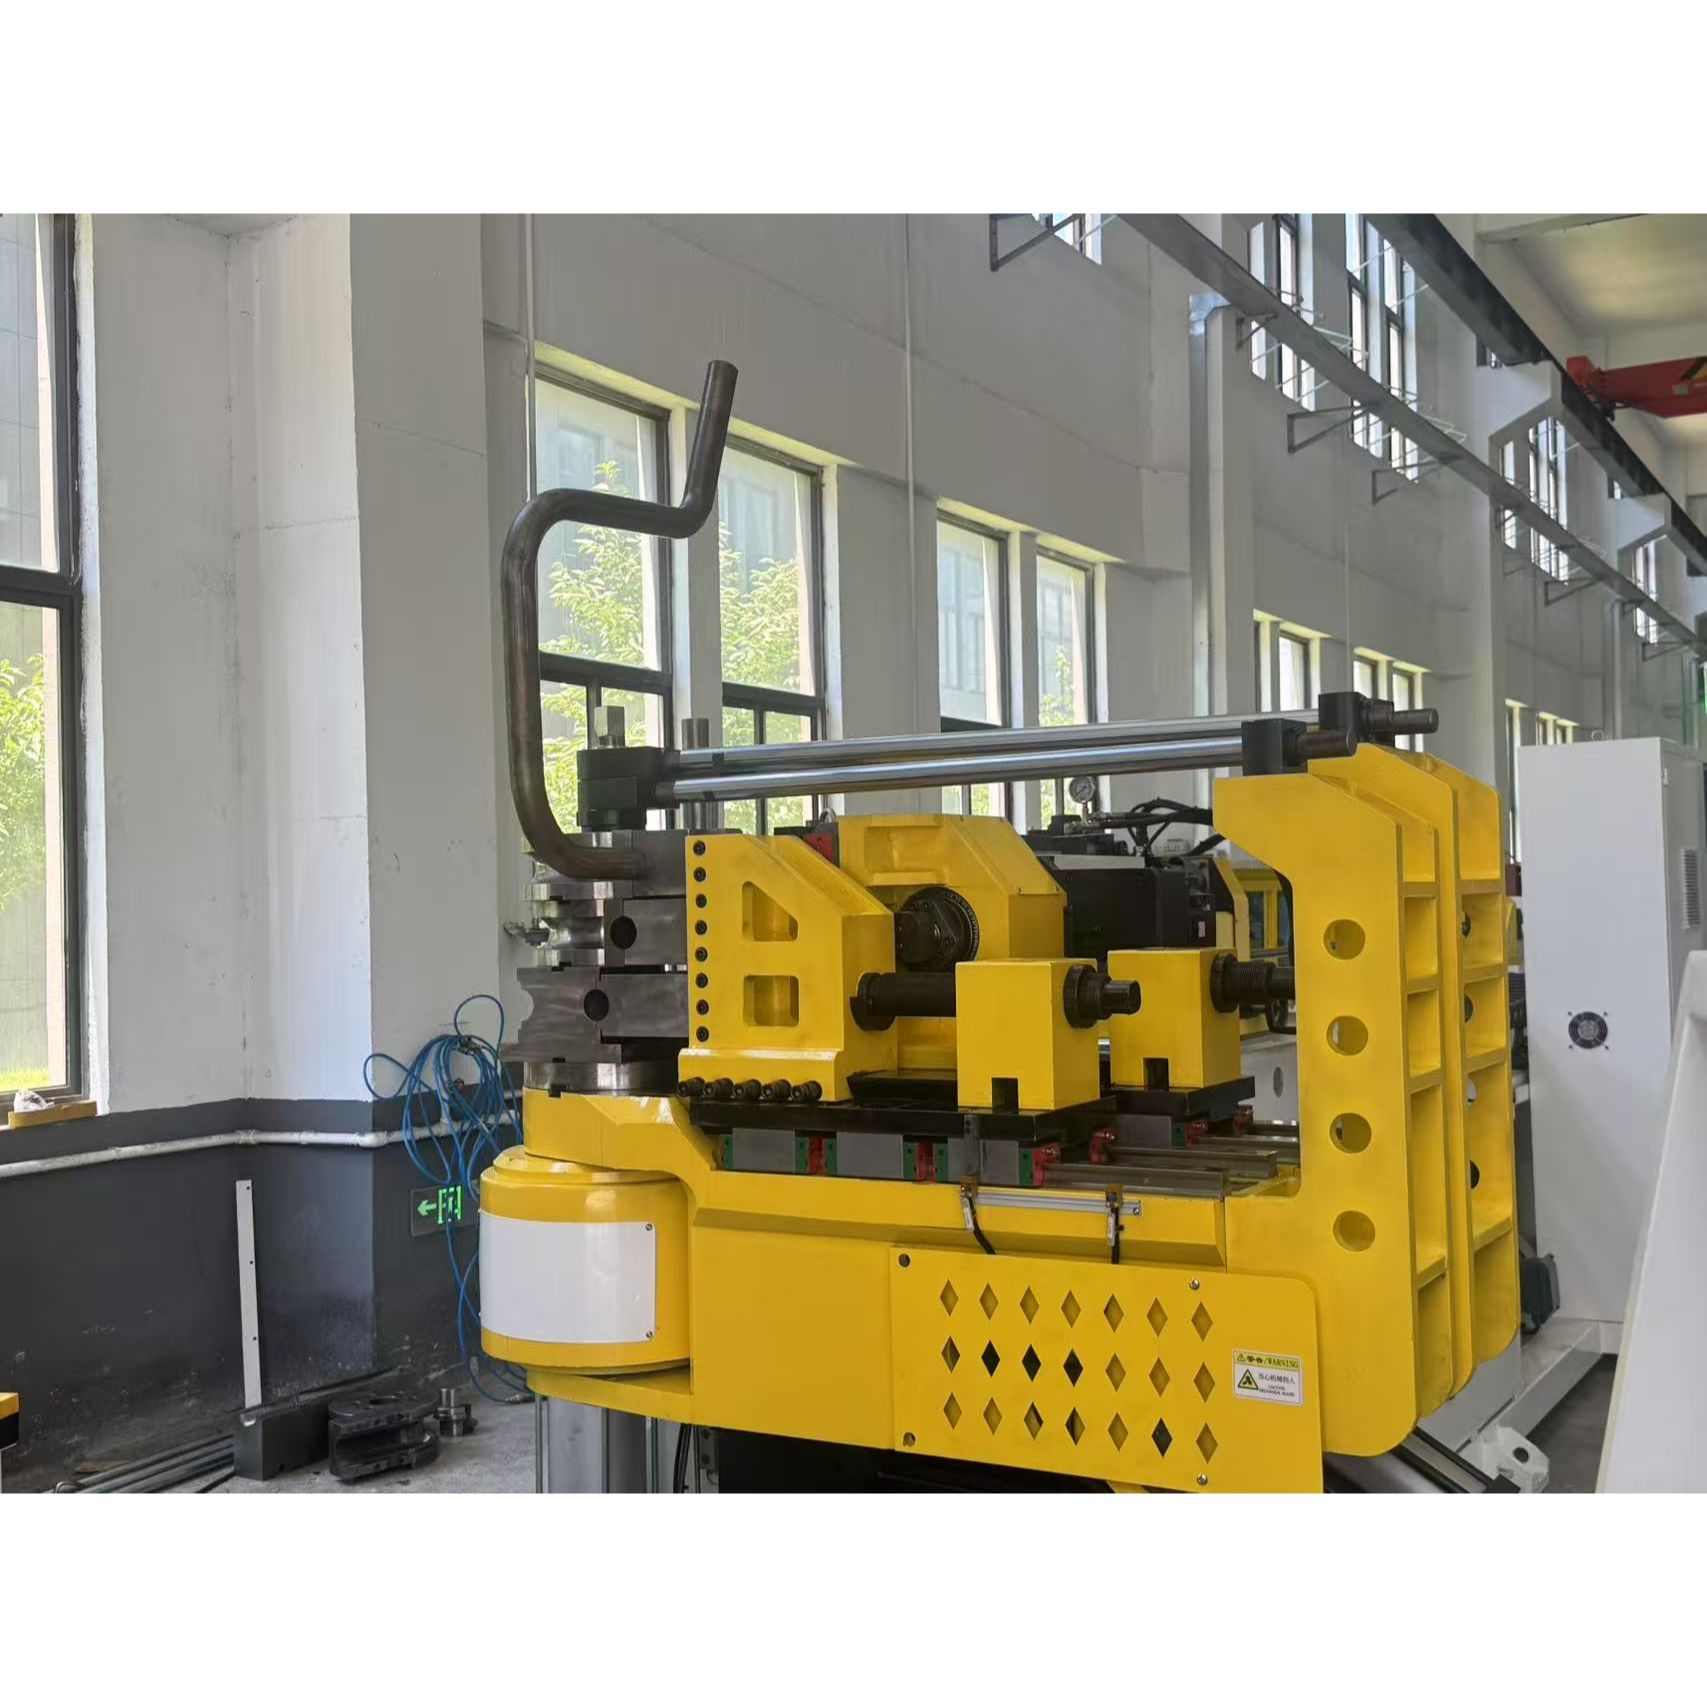
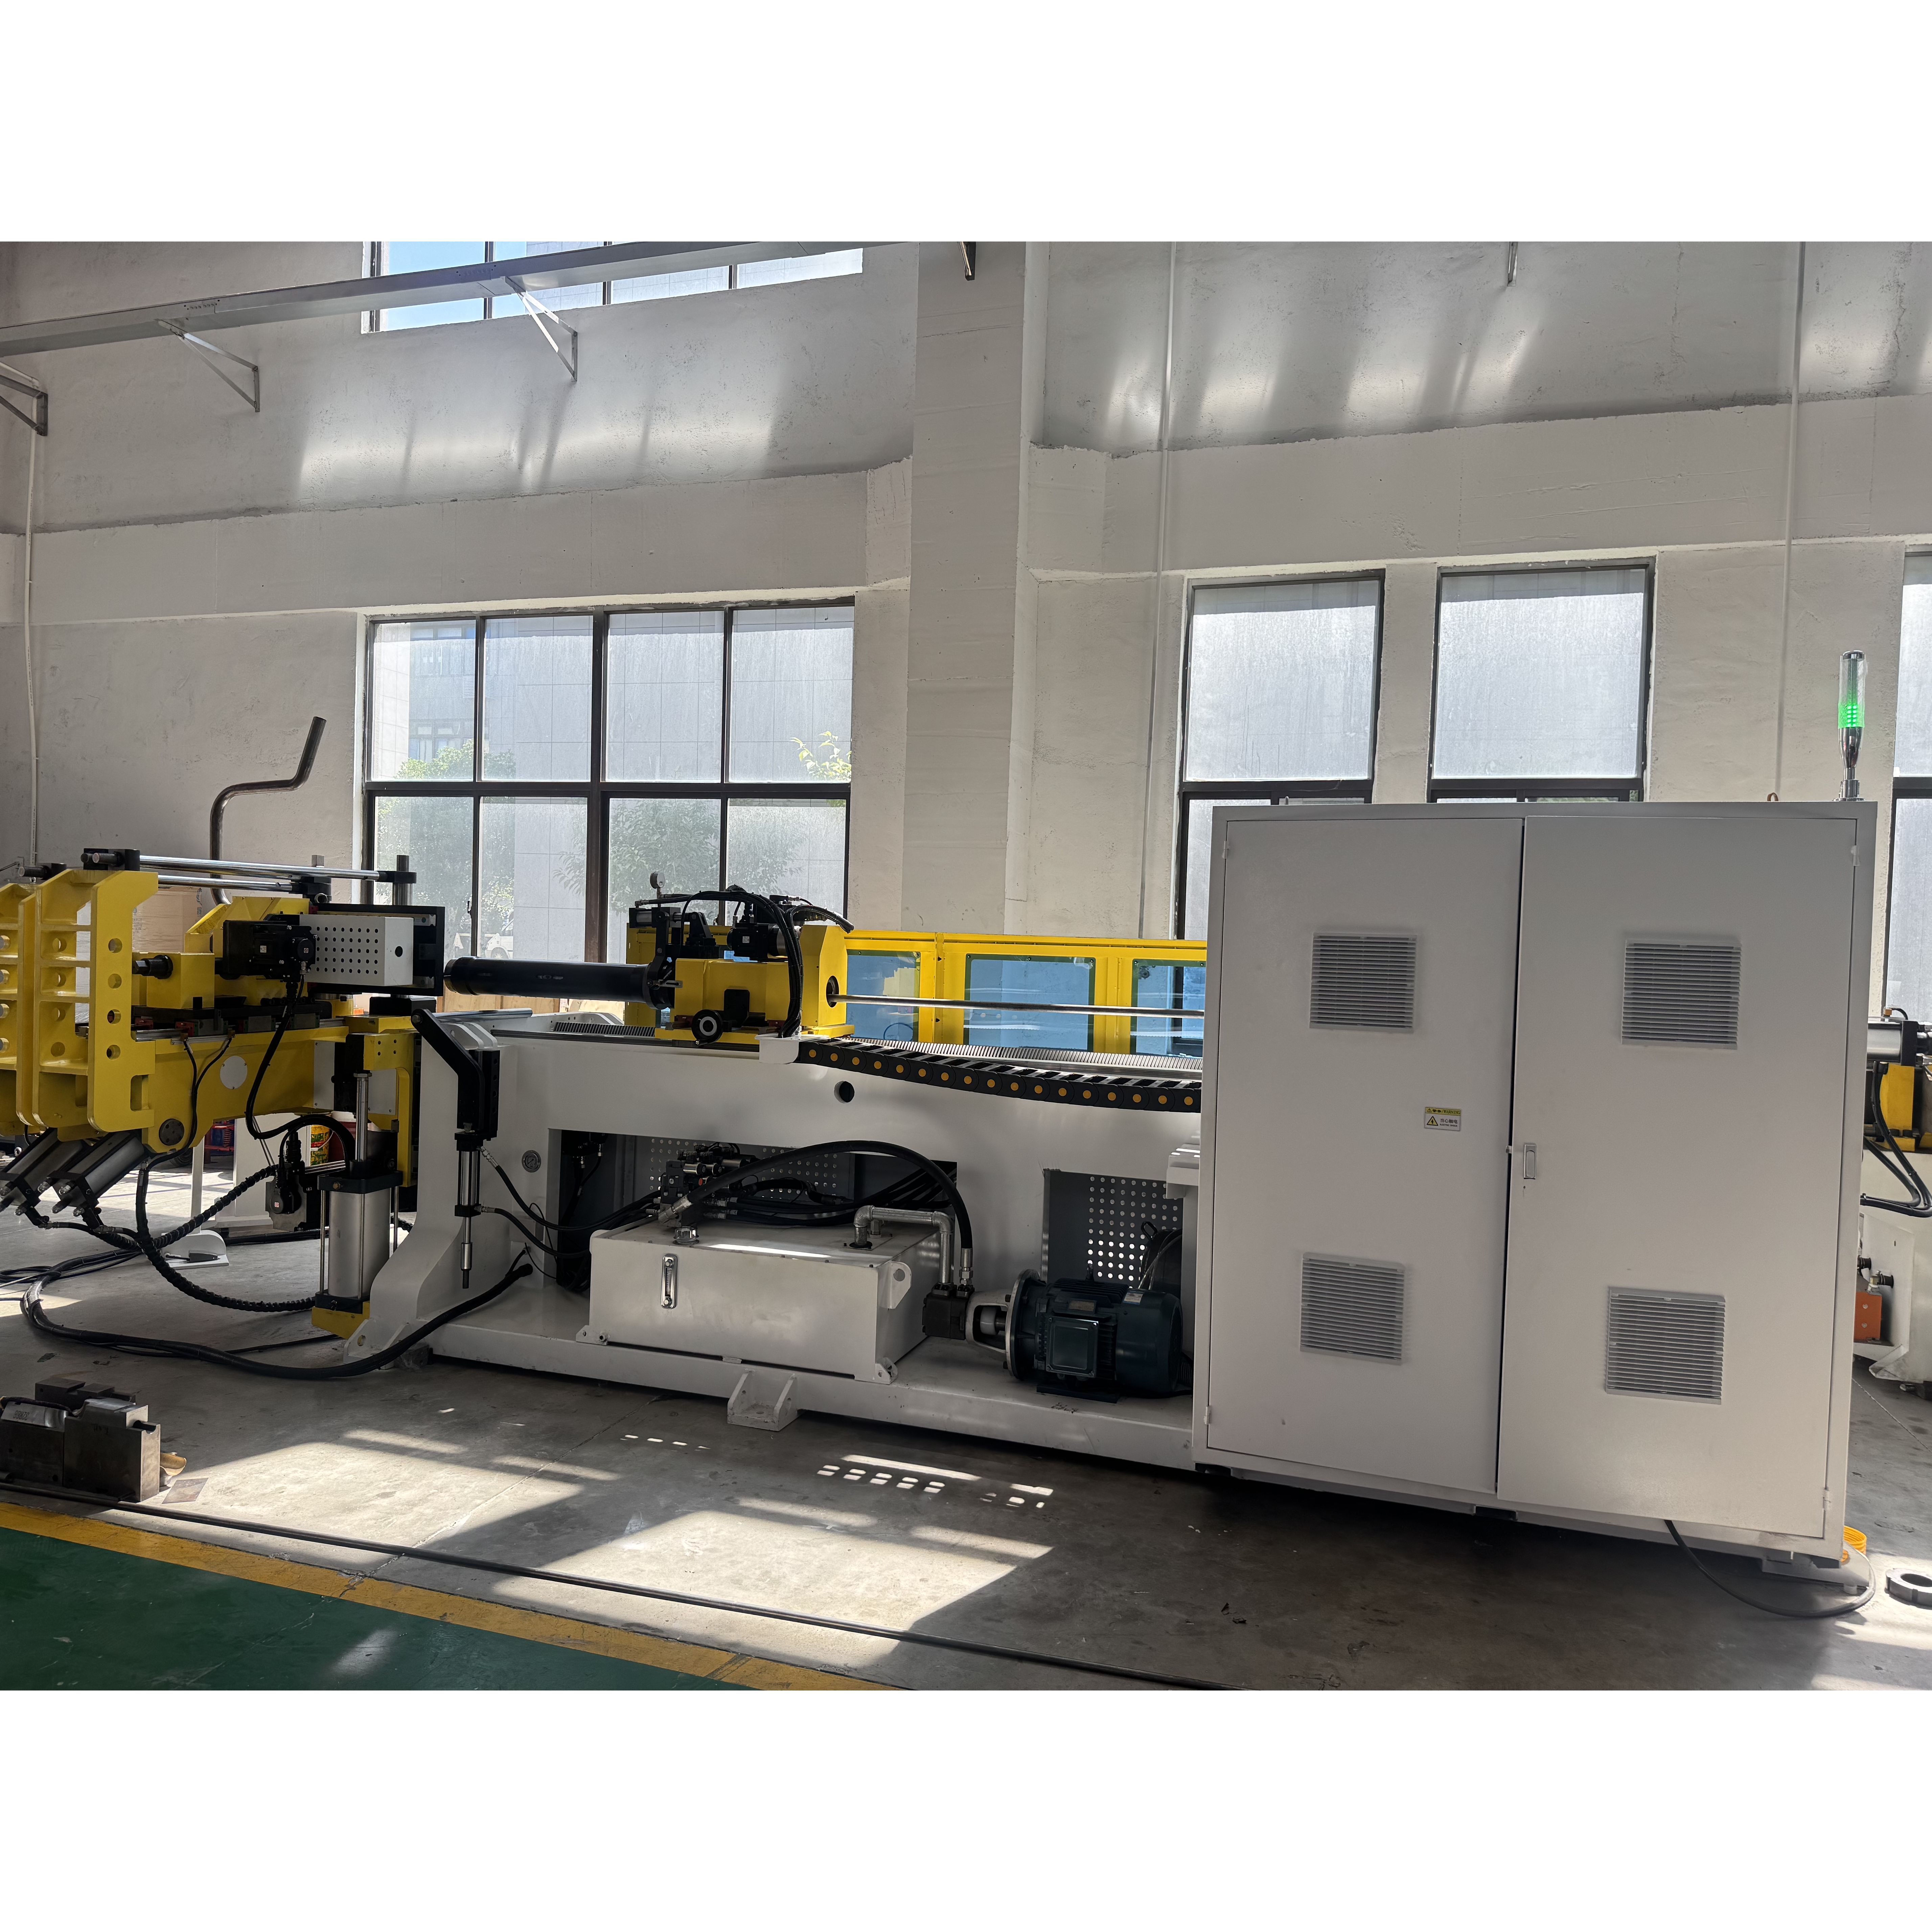
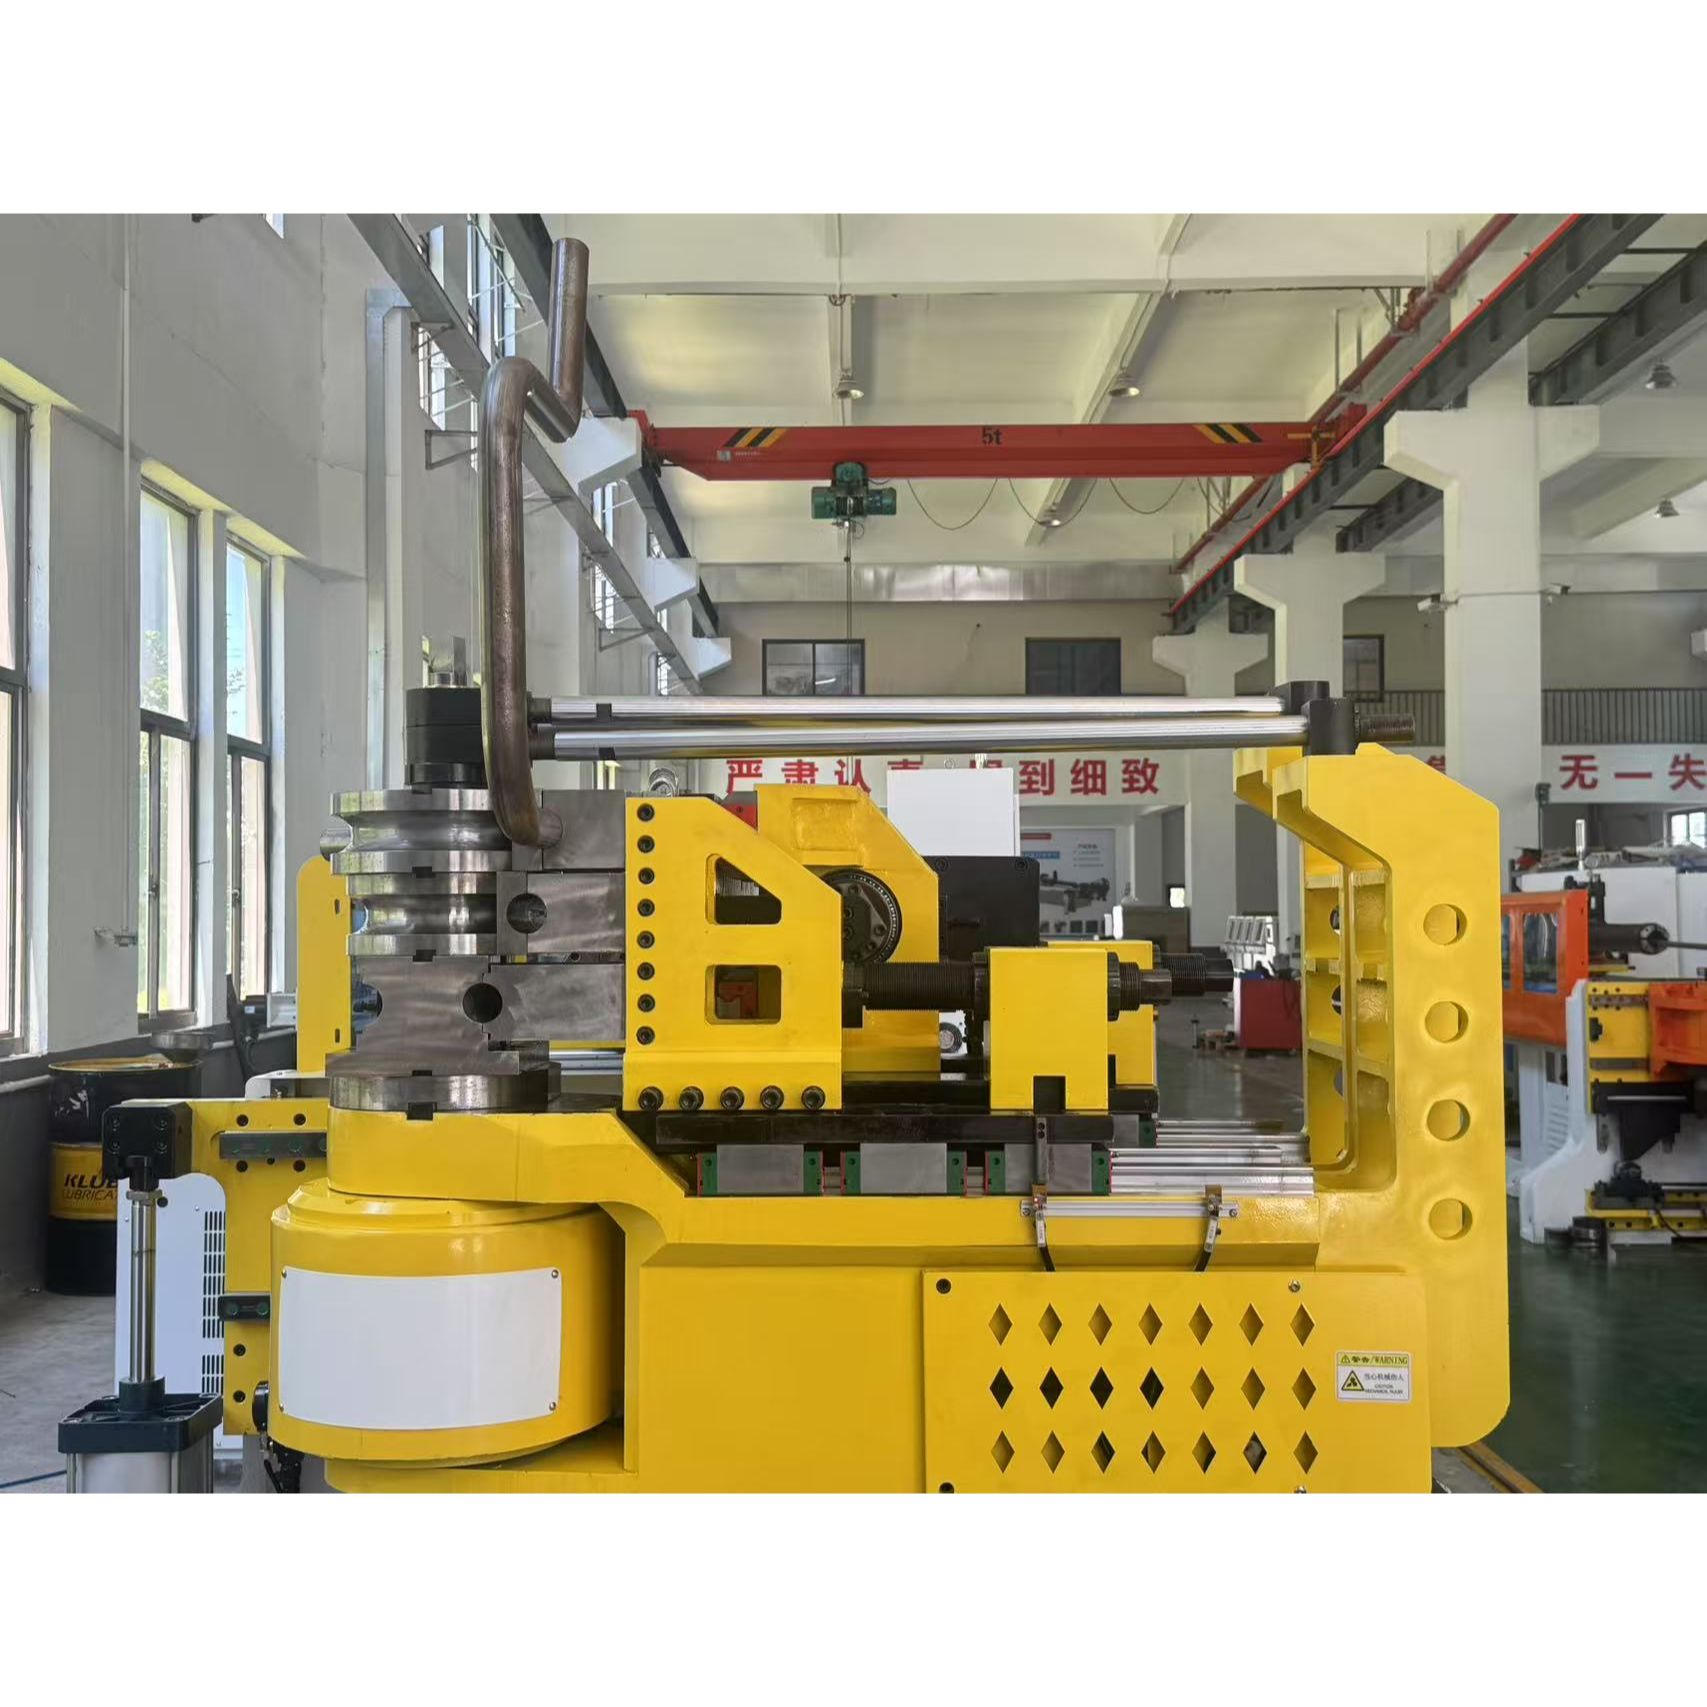
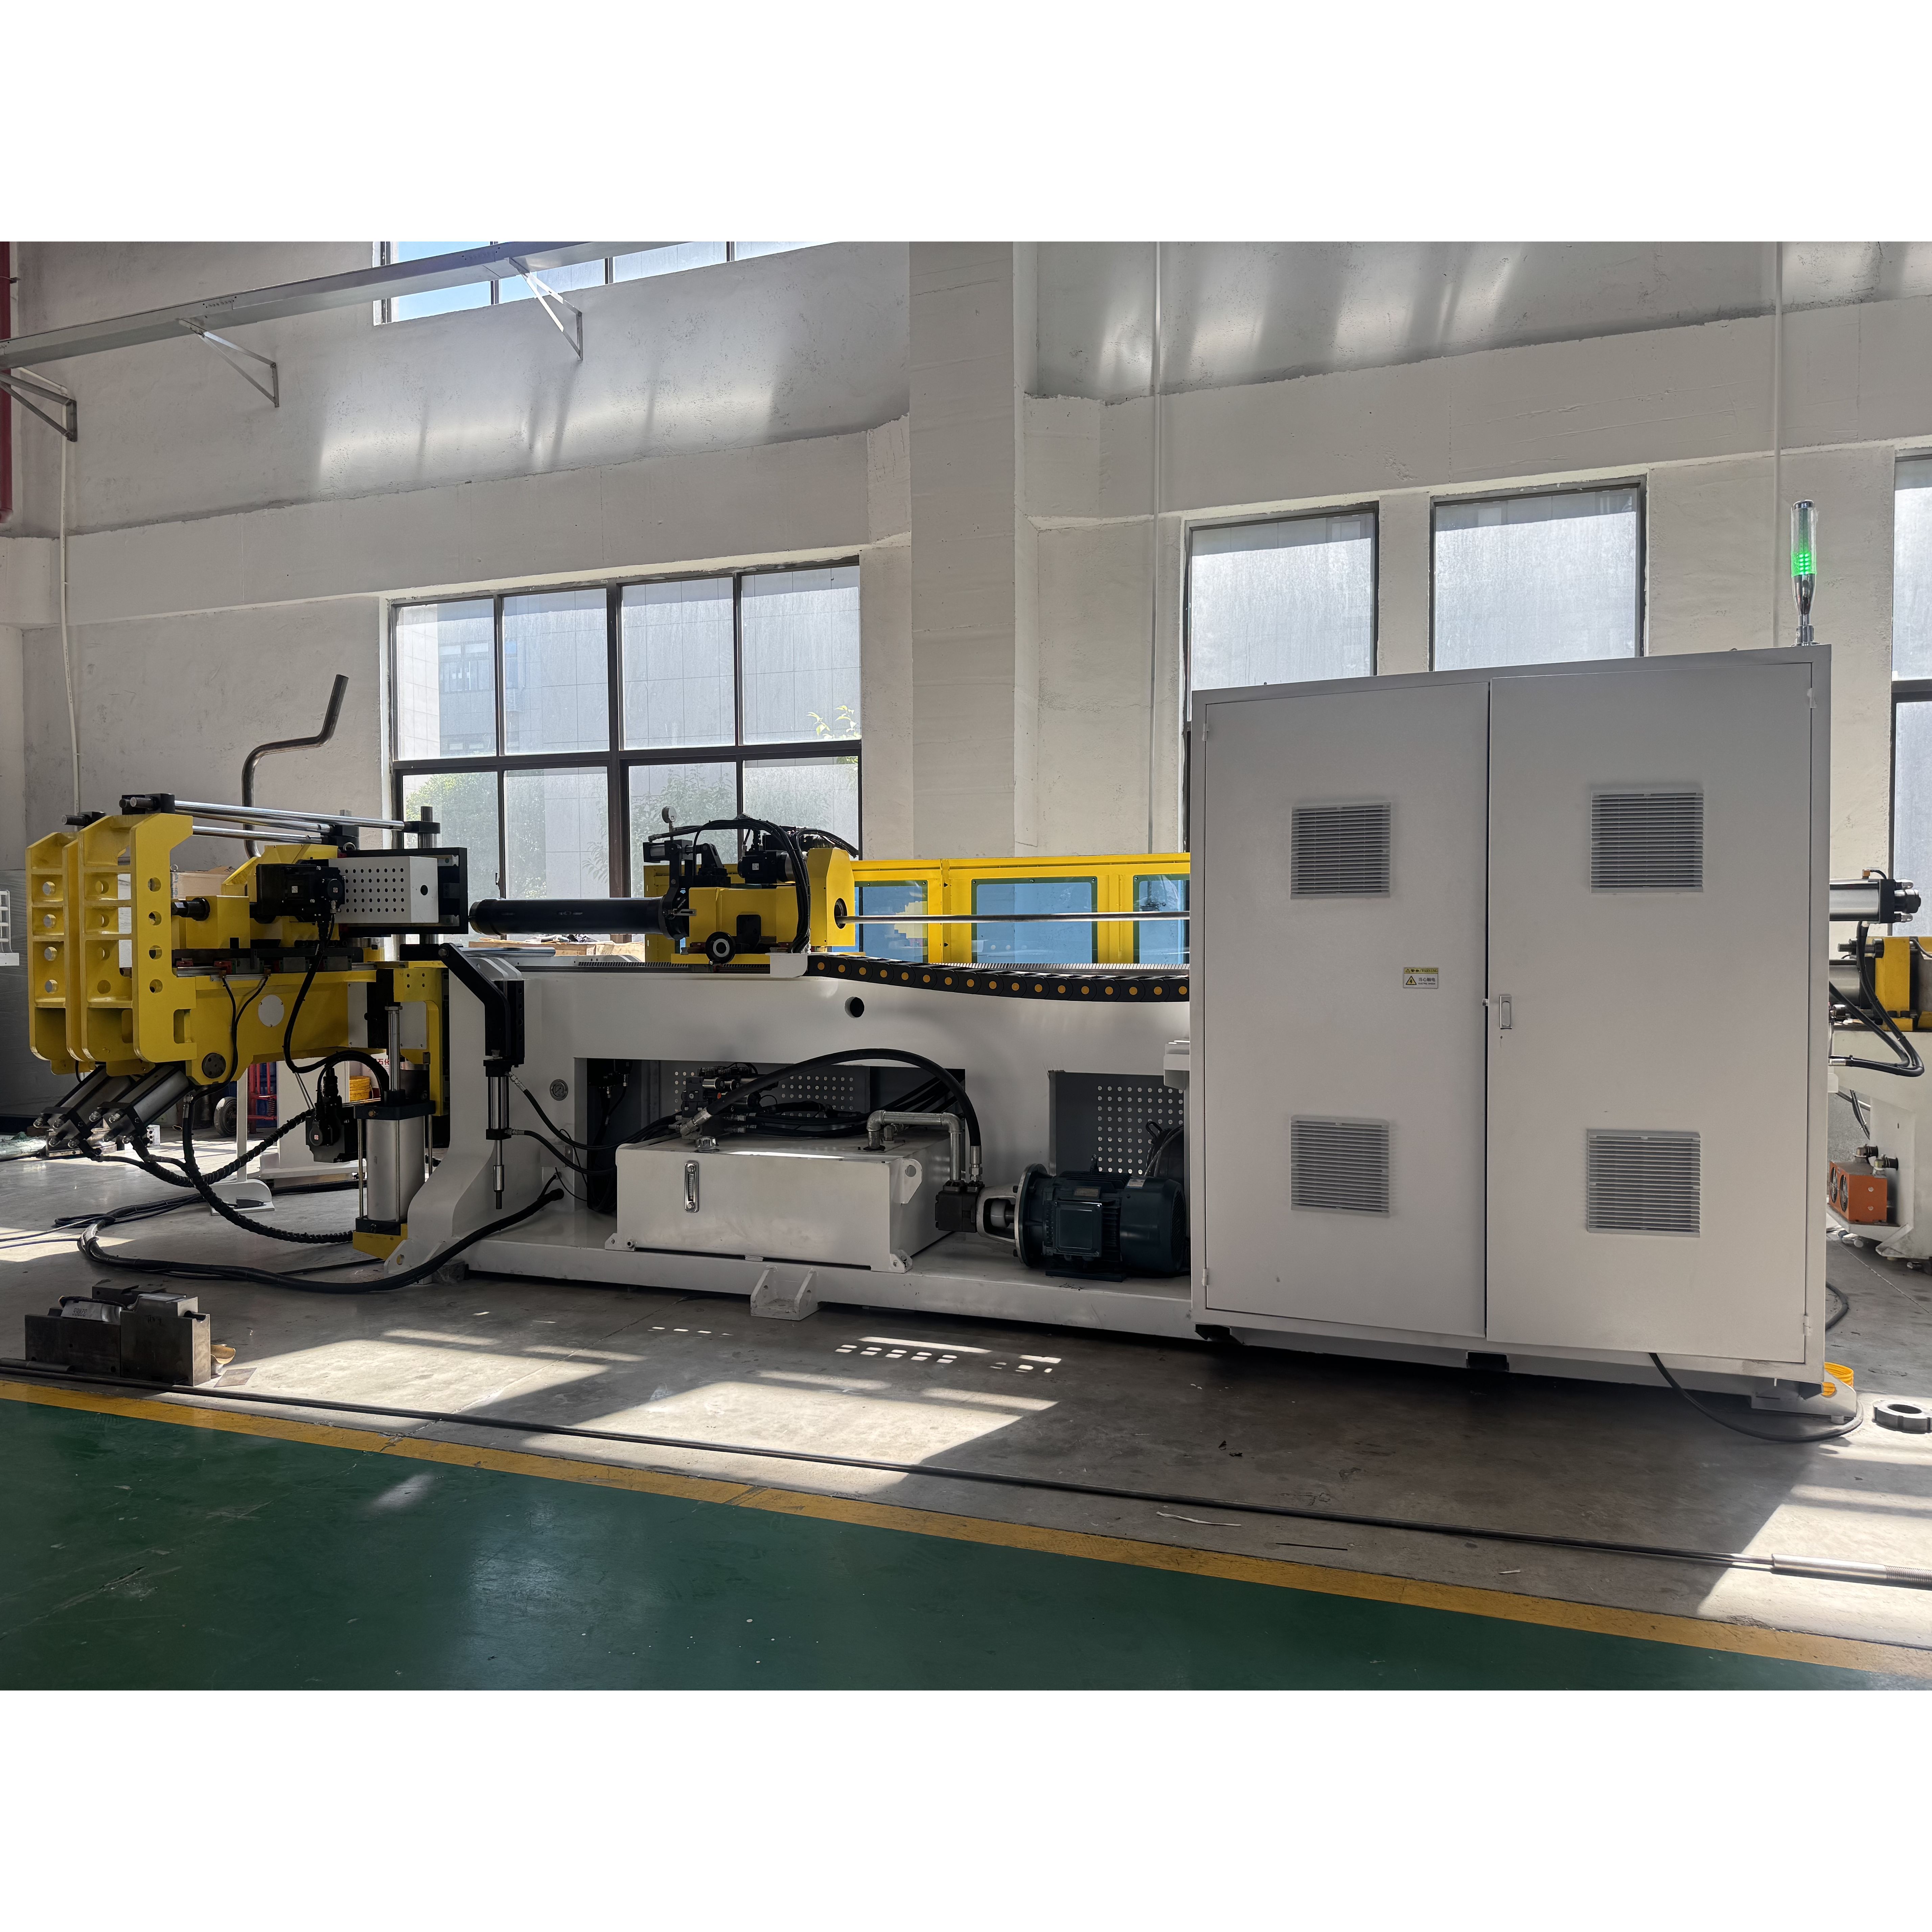
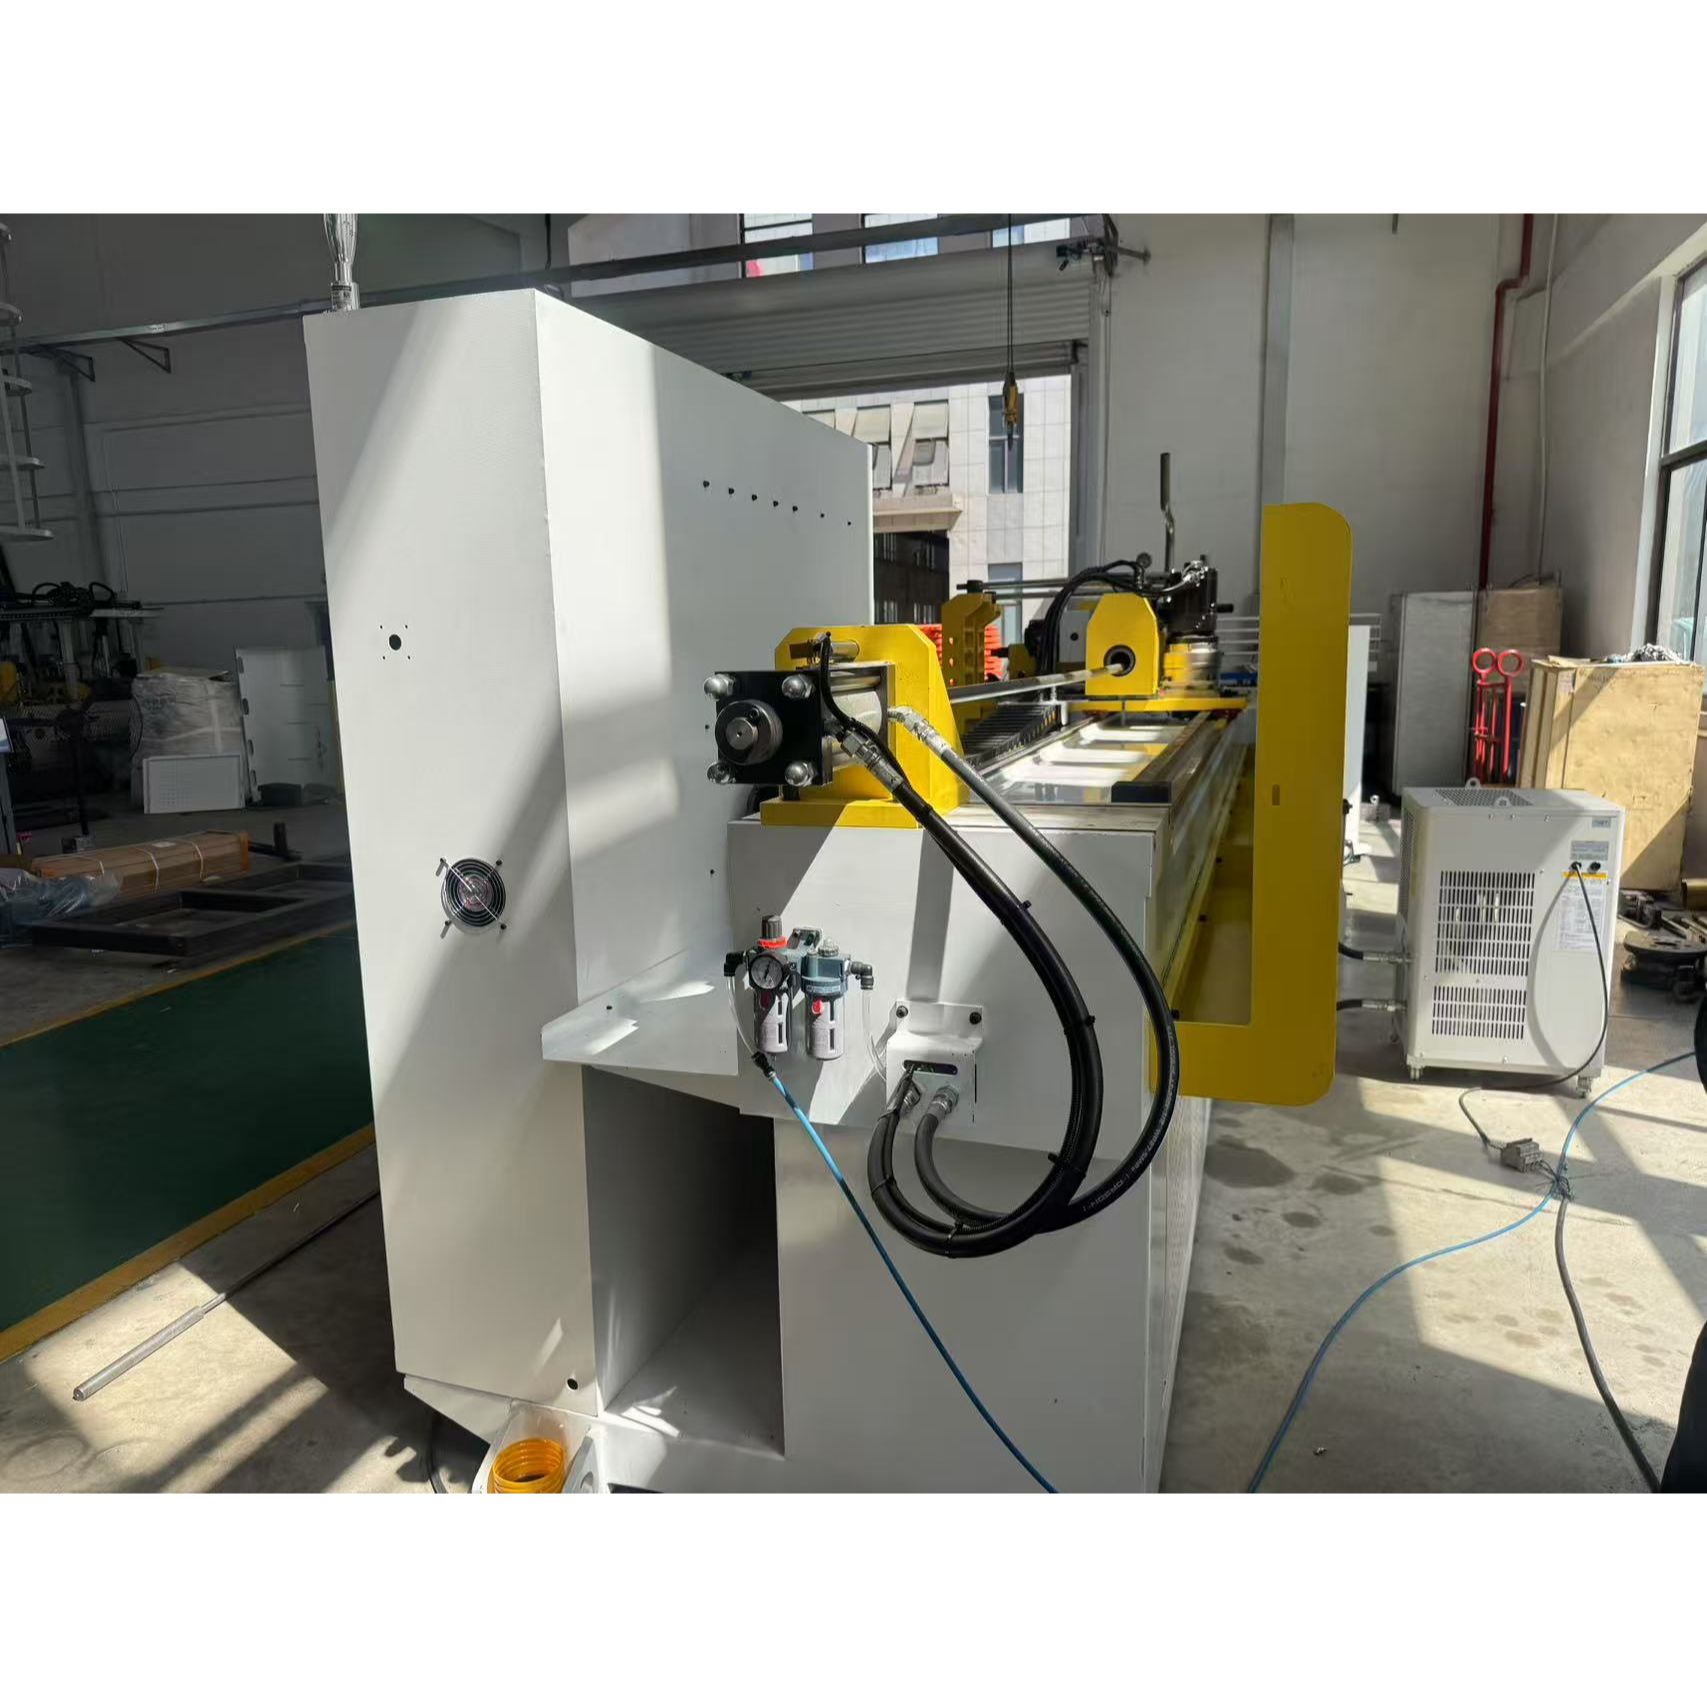
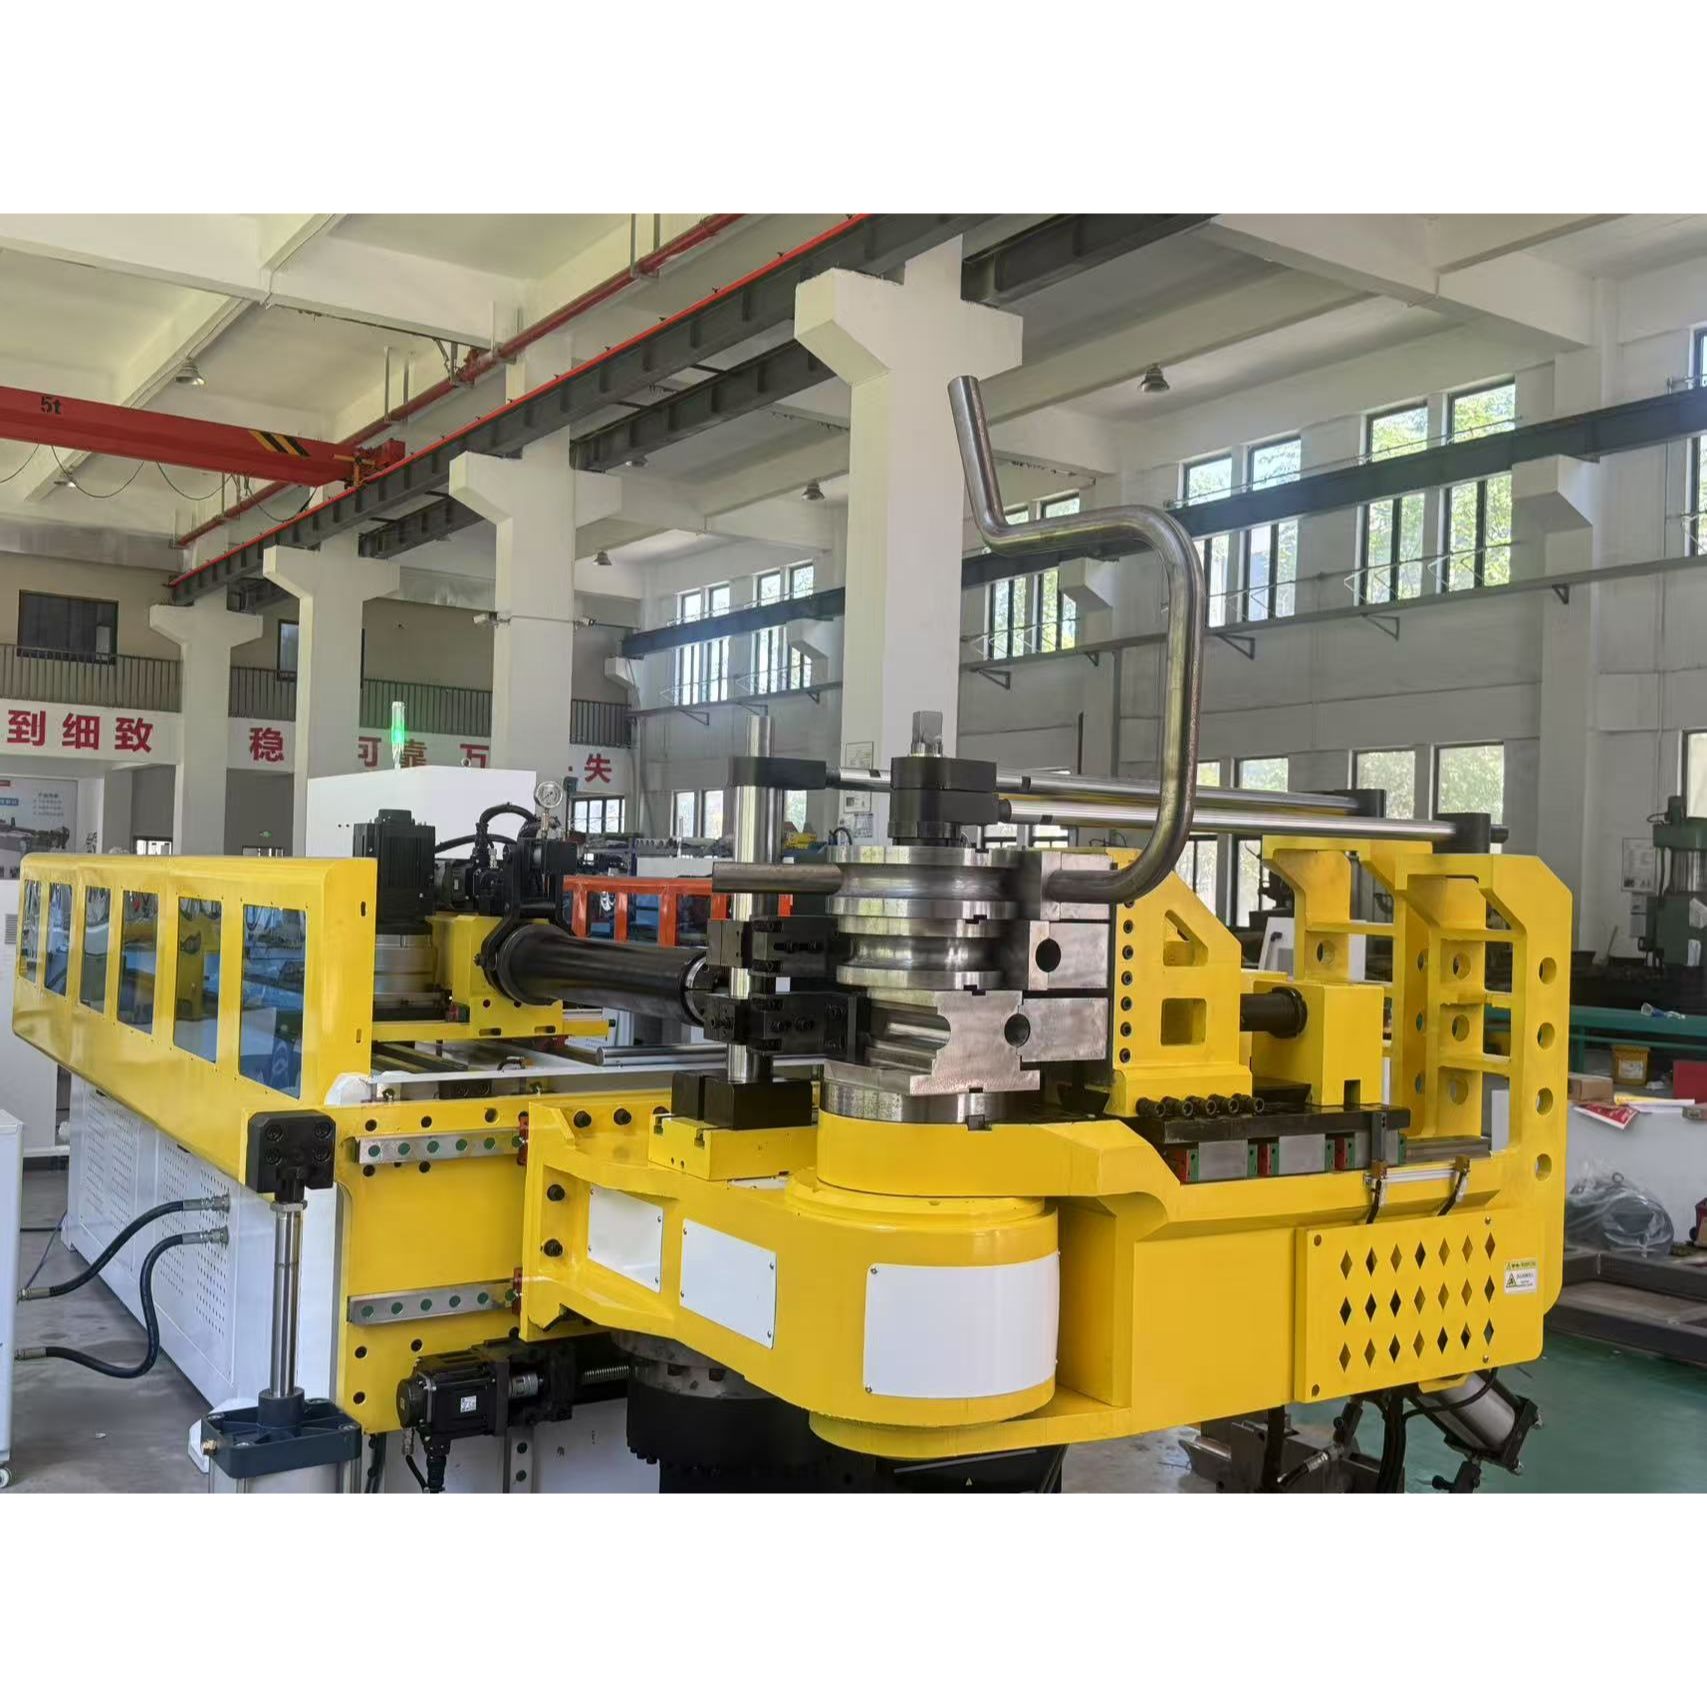
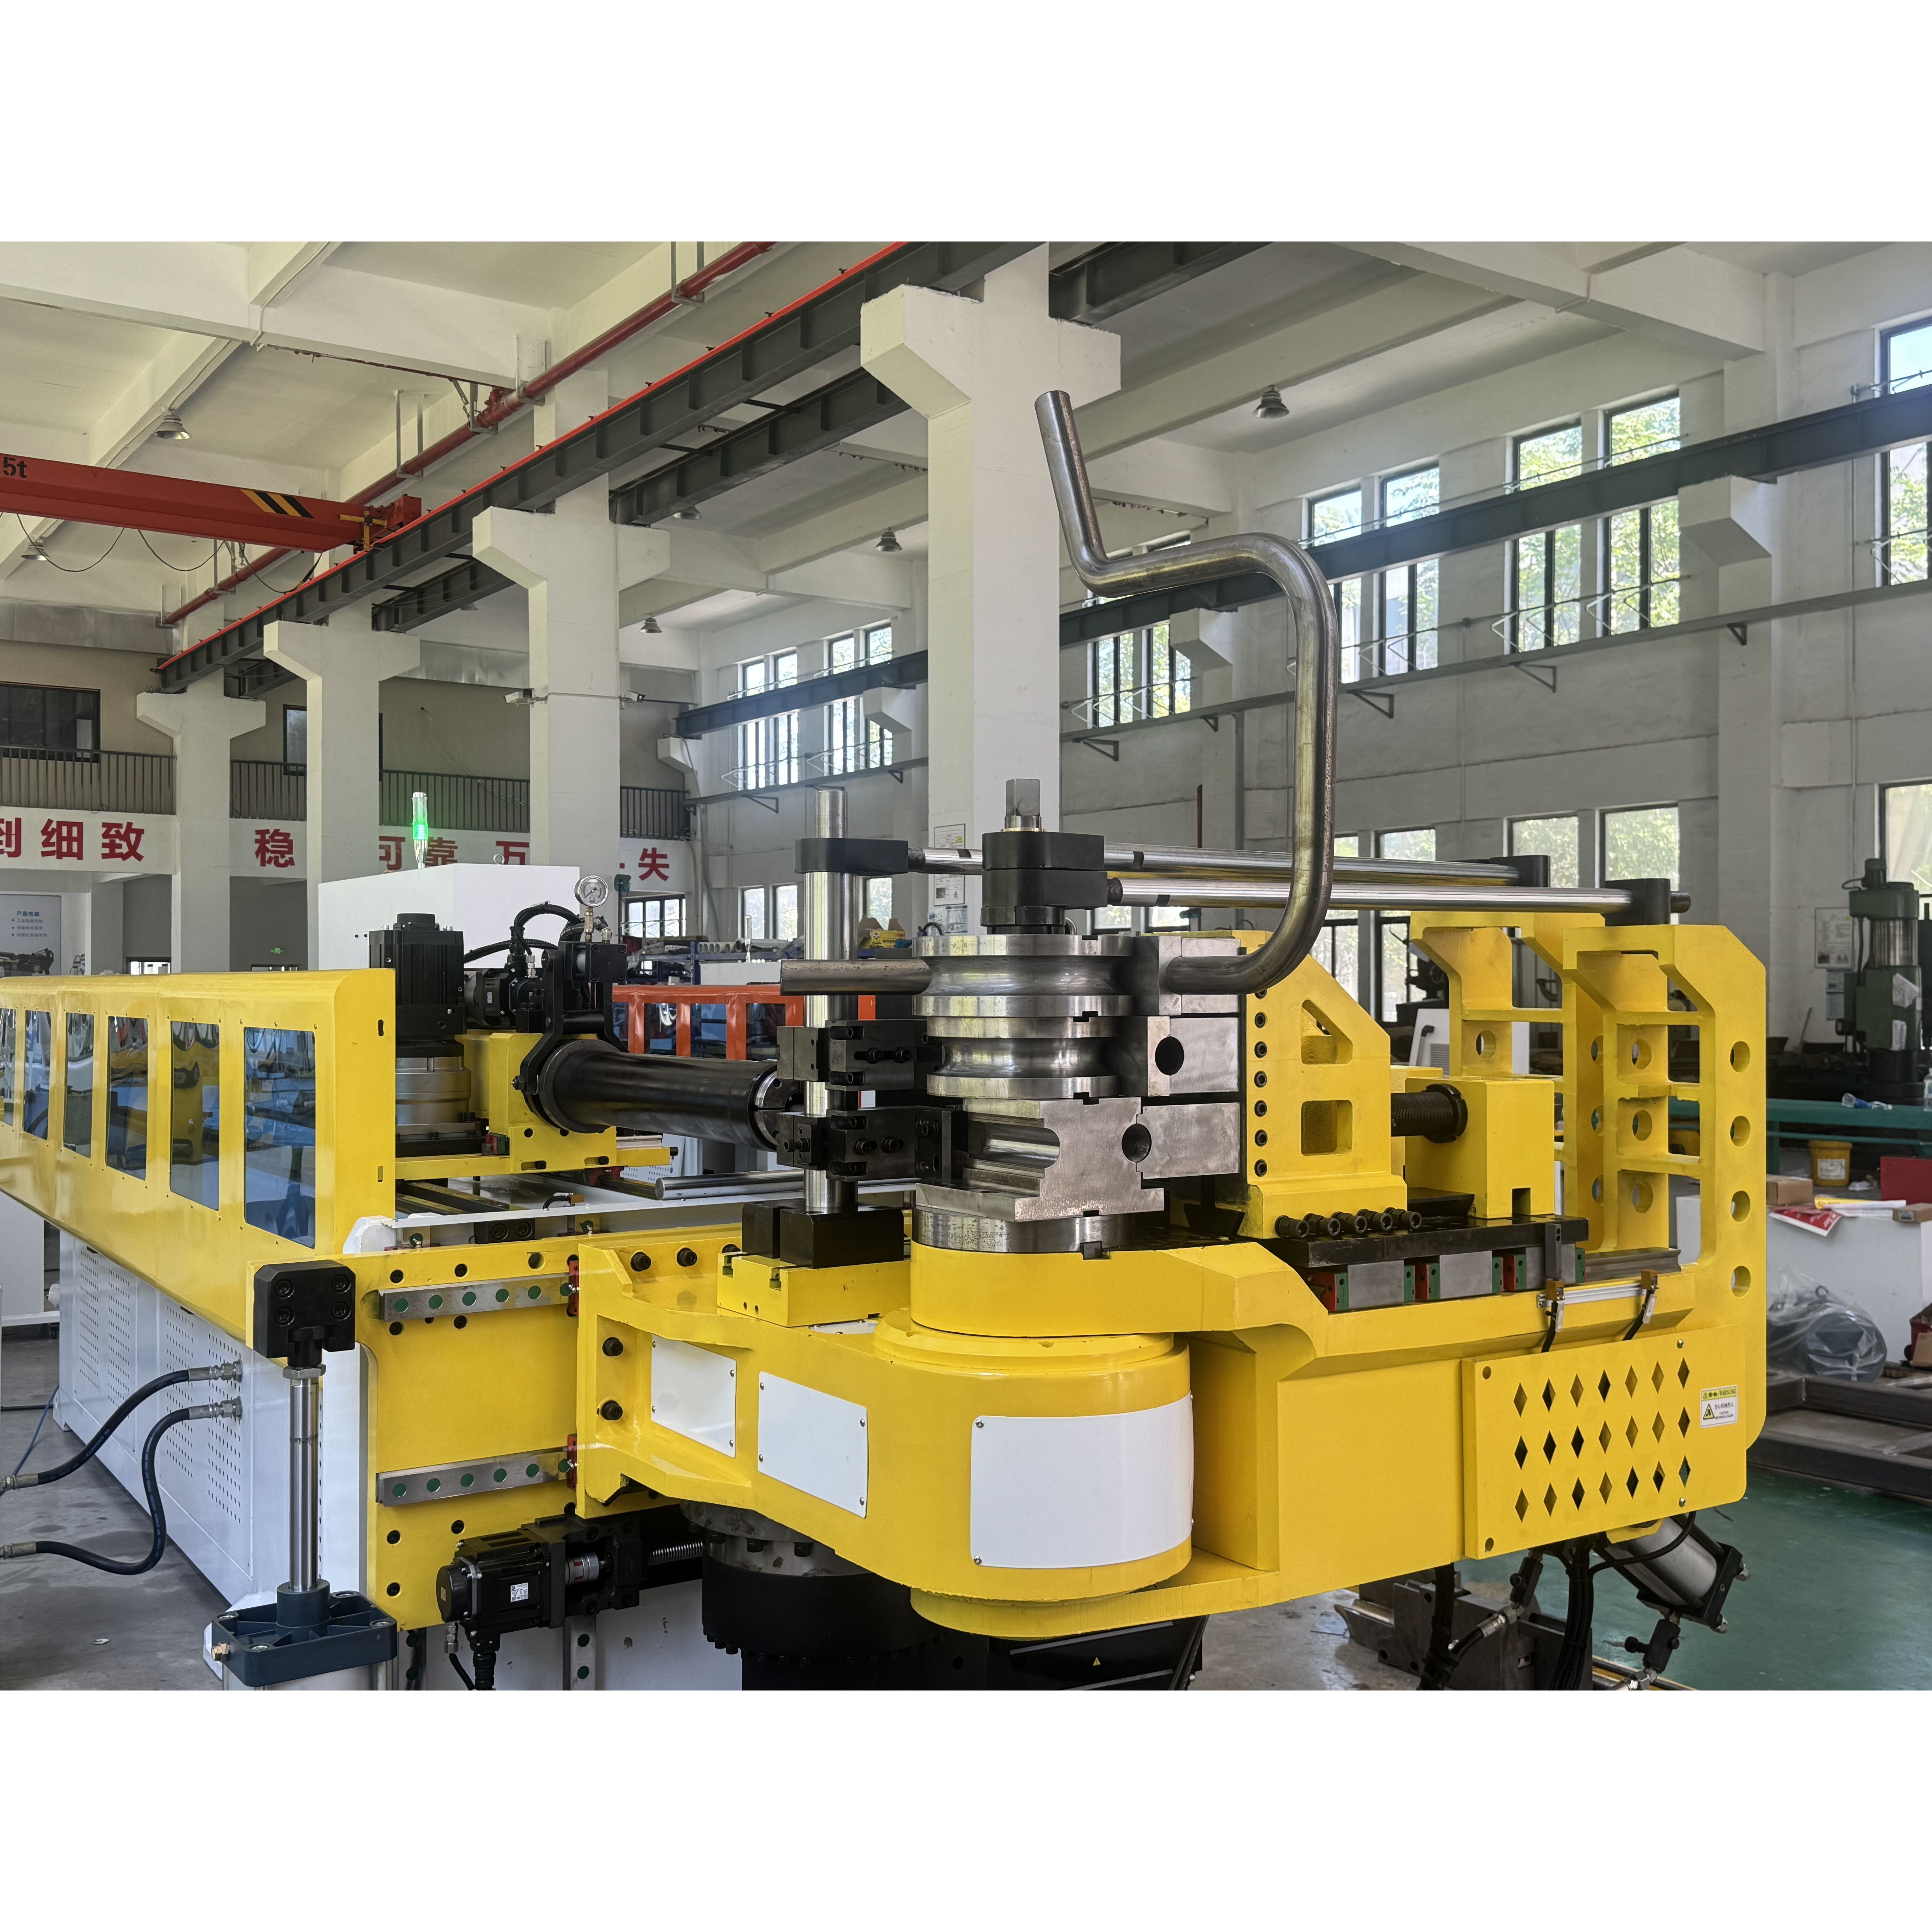
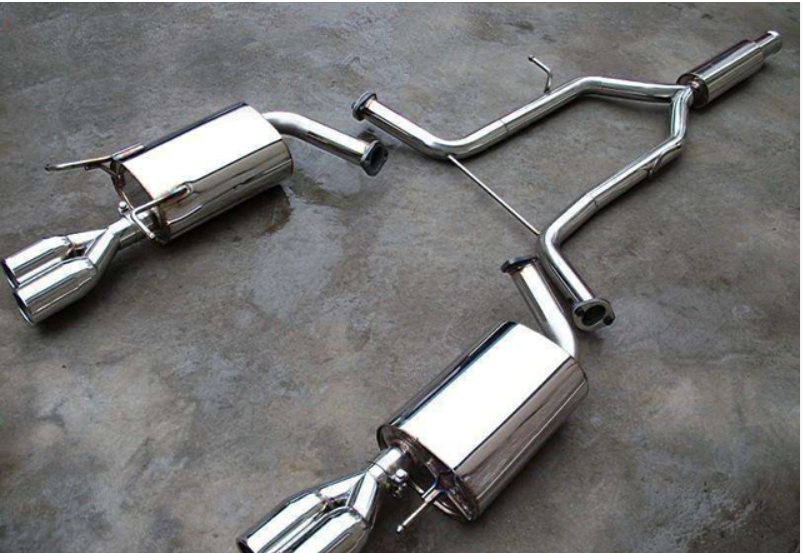
Maskinen er designet for å bearbeide stålrør med en maksimal diameter på Φ89 mm, noe som gjør den egnet for bilutstøpsrør, komponenter til utstøpssystemer og andre rørapplikasjoner med stor diameter.
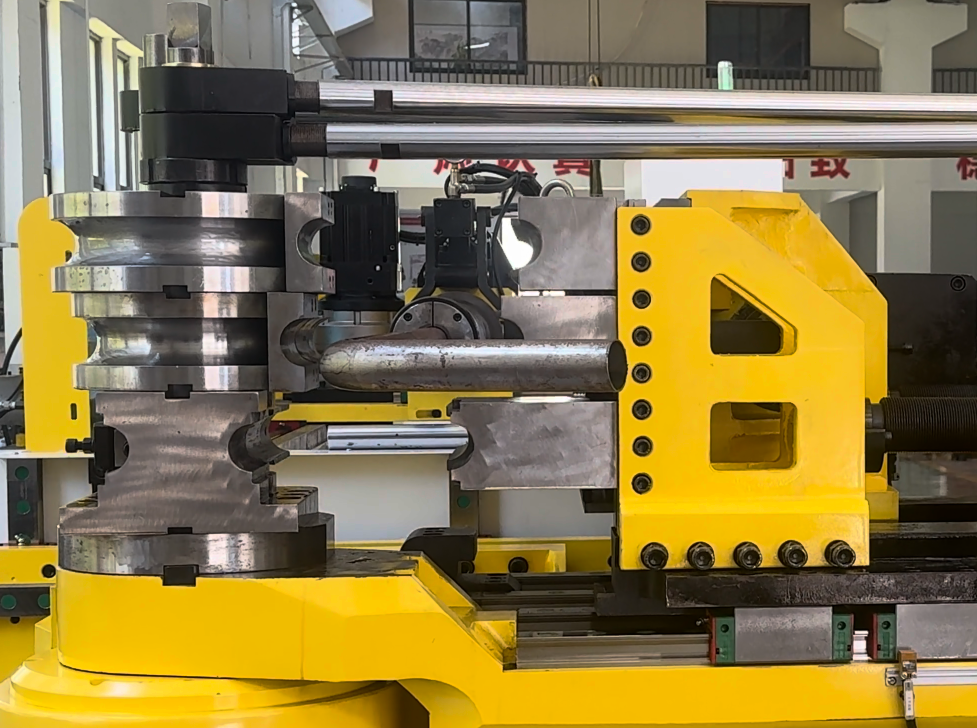
Maskinen er egnet for runde utstøpsrør og rektangulære rør, og støtter ulike rørprofiler som brukes i bilutstøpssystemer.
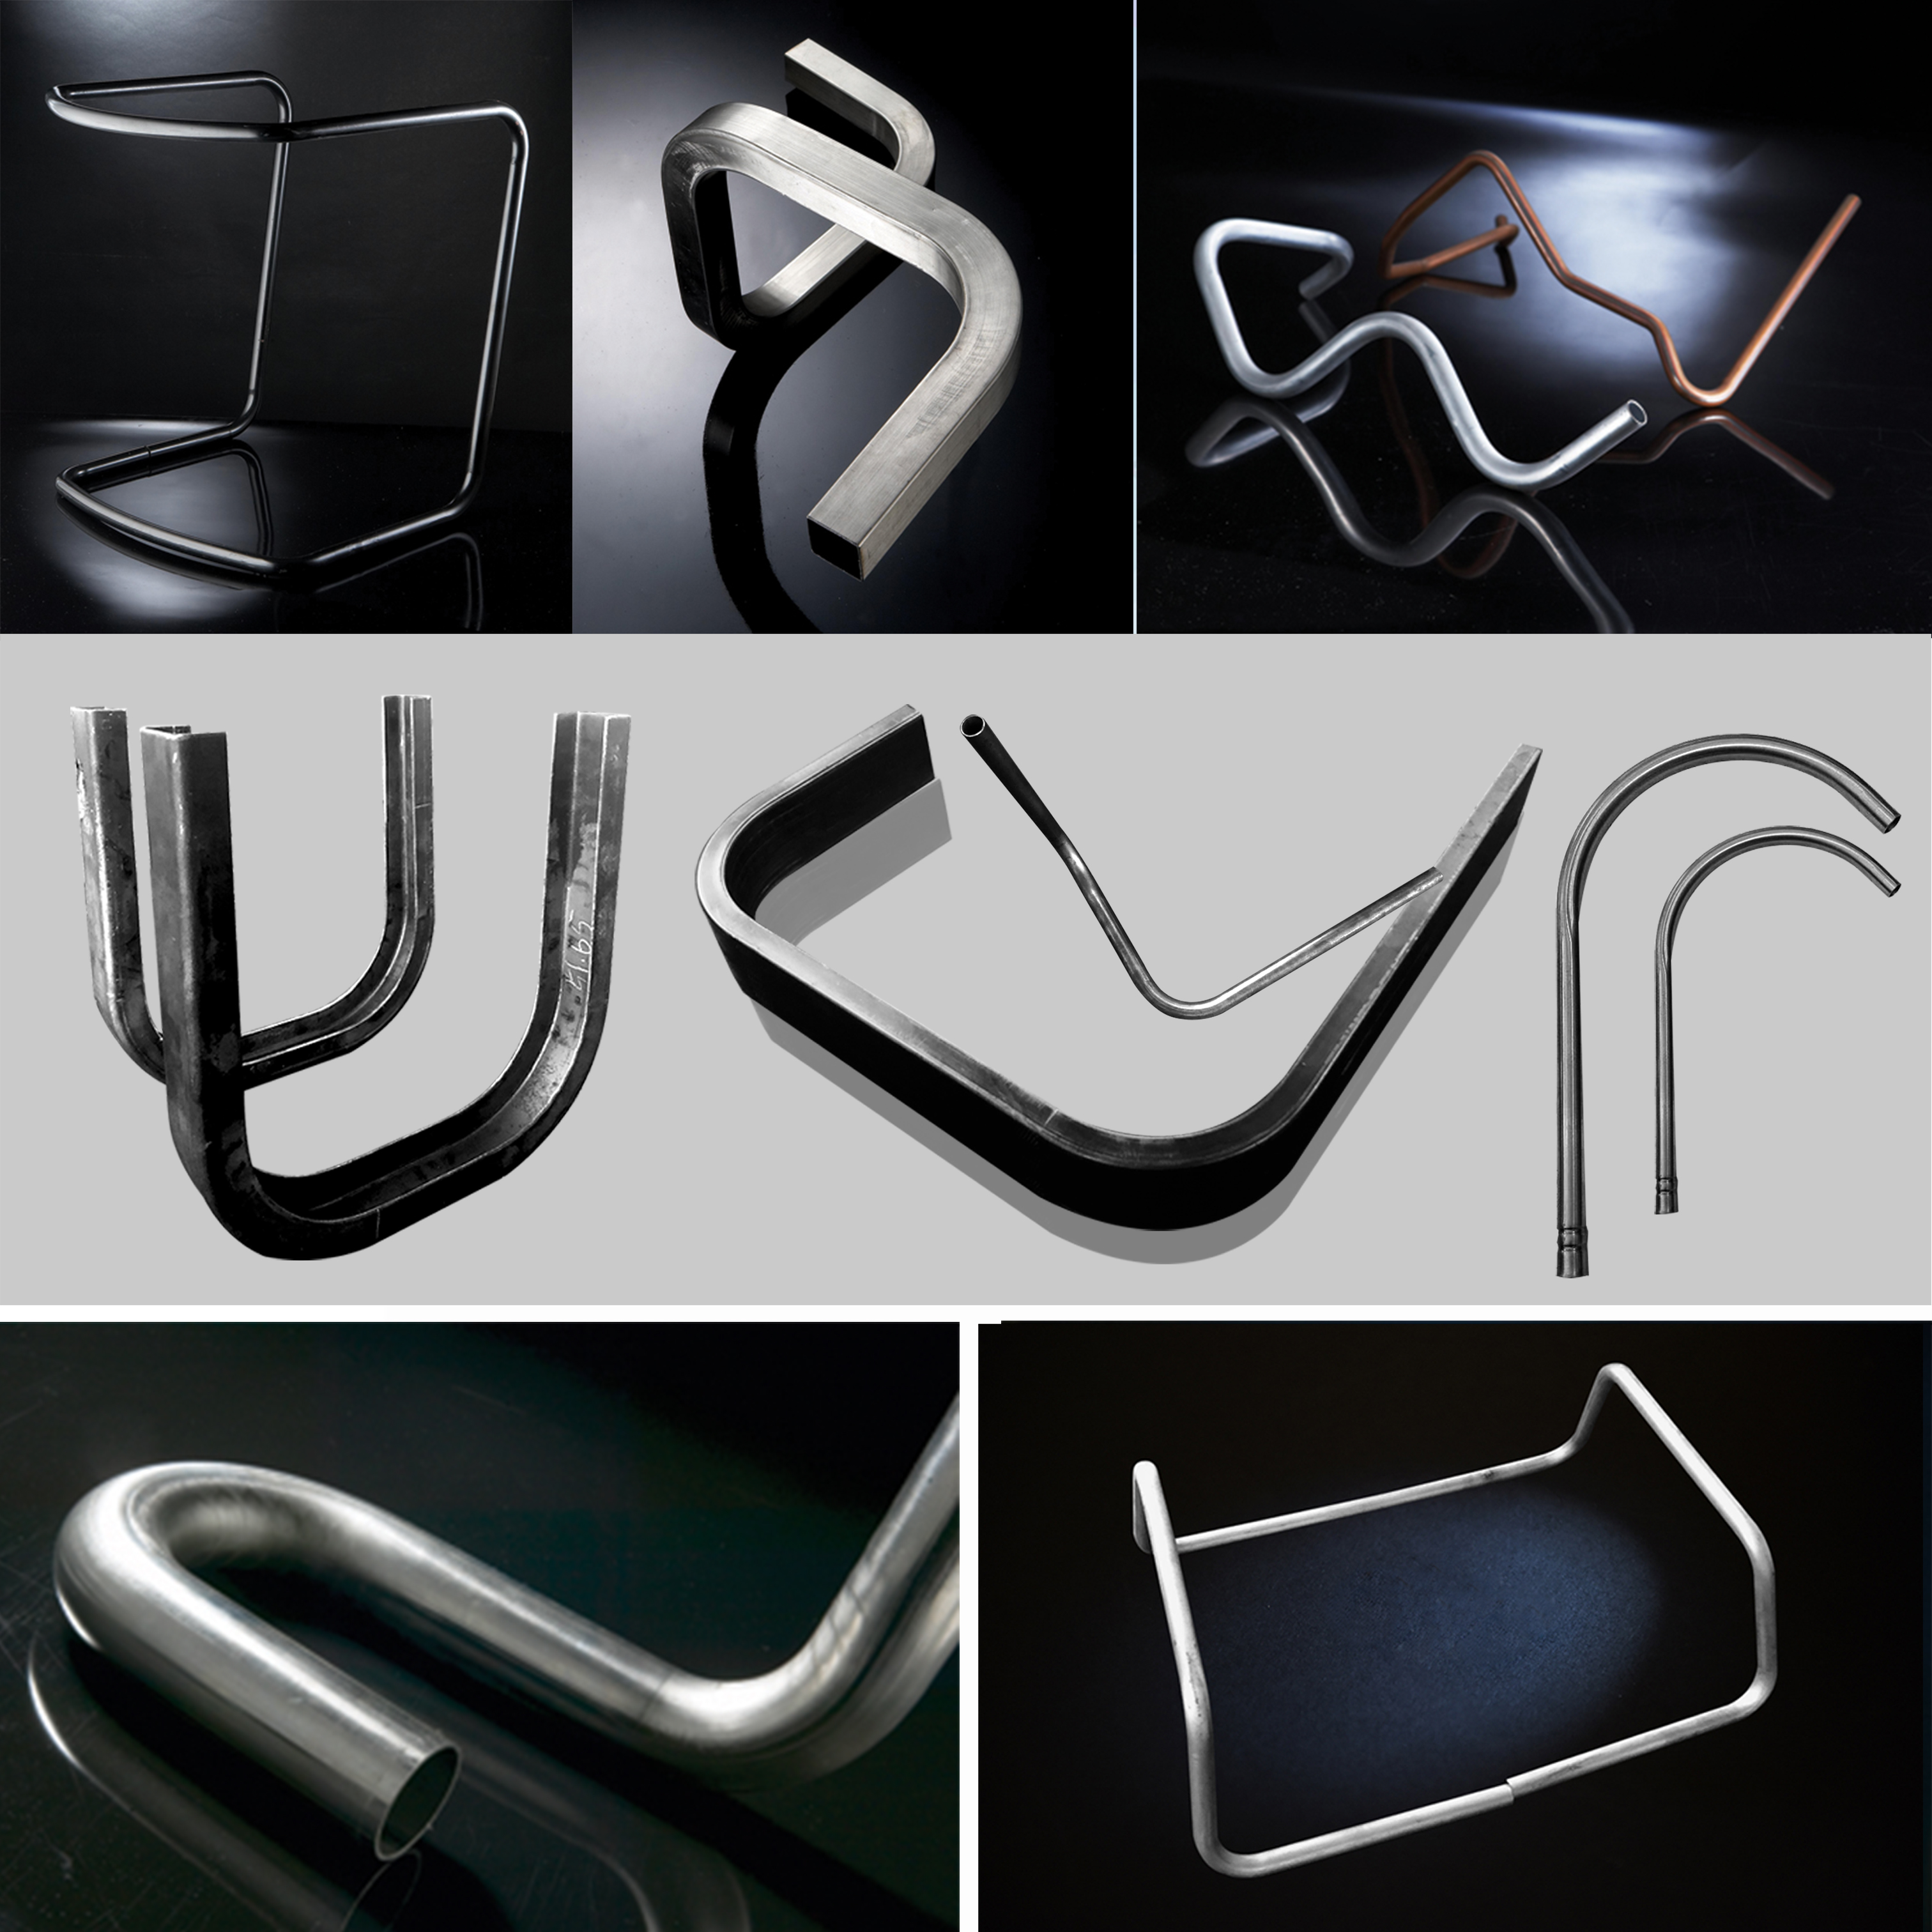
Fôring, rotasjon, bøyning og verktøyjustering samarbeider for å produsere utslippsrør med flere vinkler og 3D-former, noe som reduserer gjentatt spenning og manuell justering.
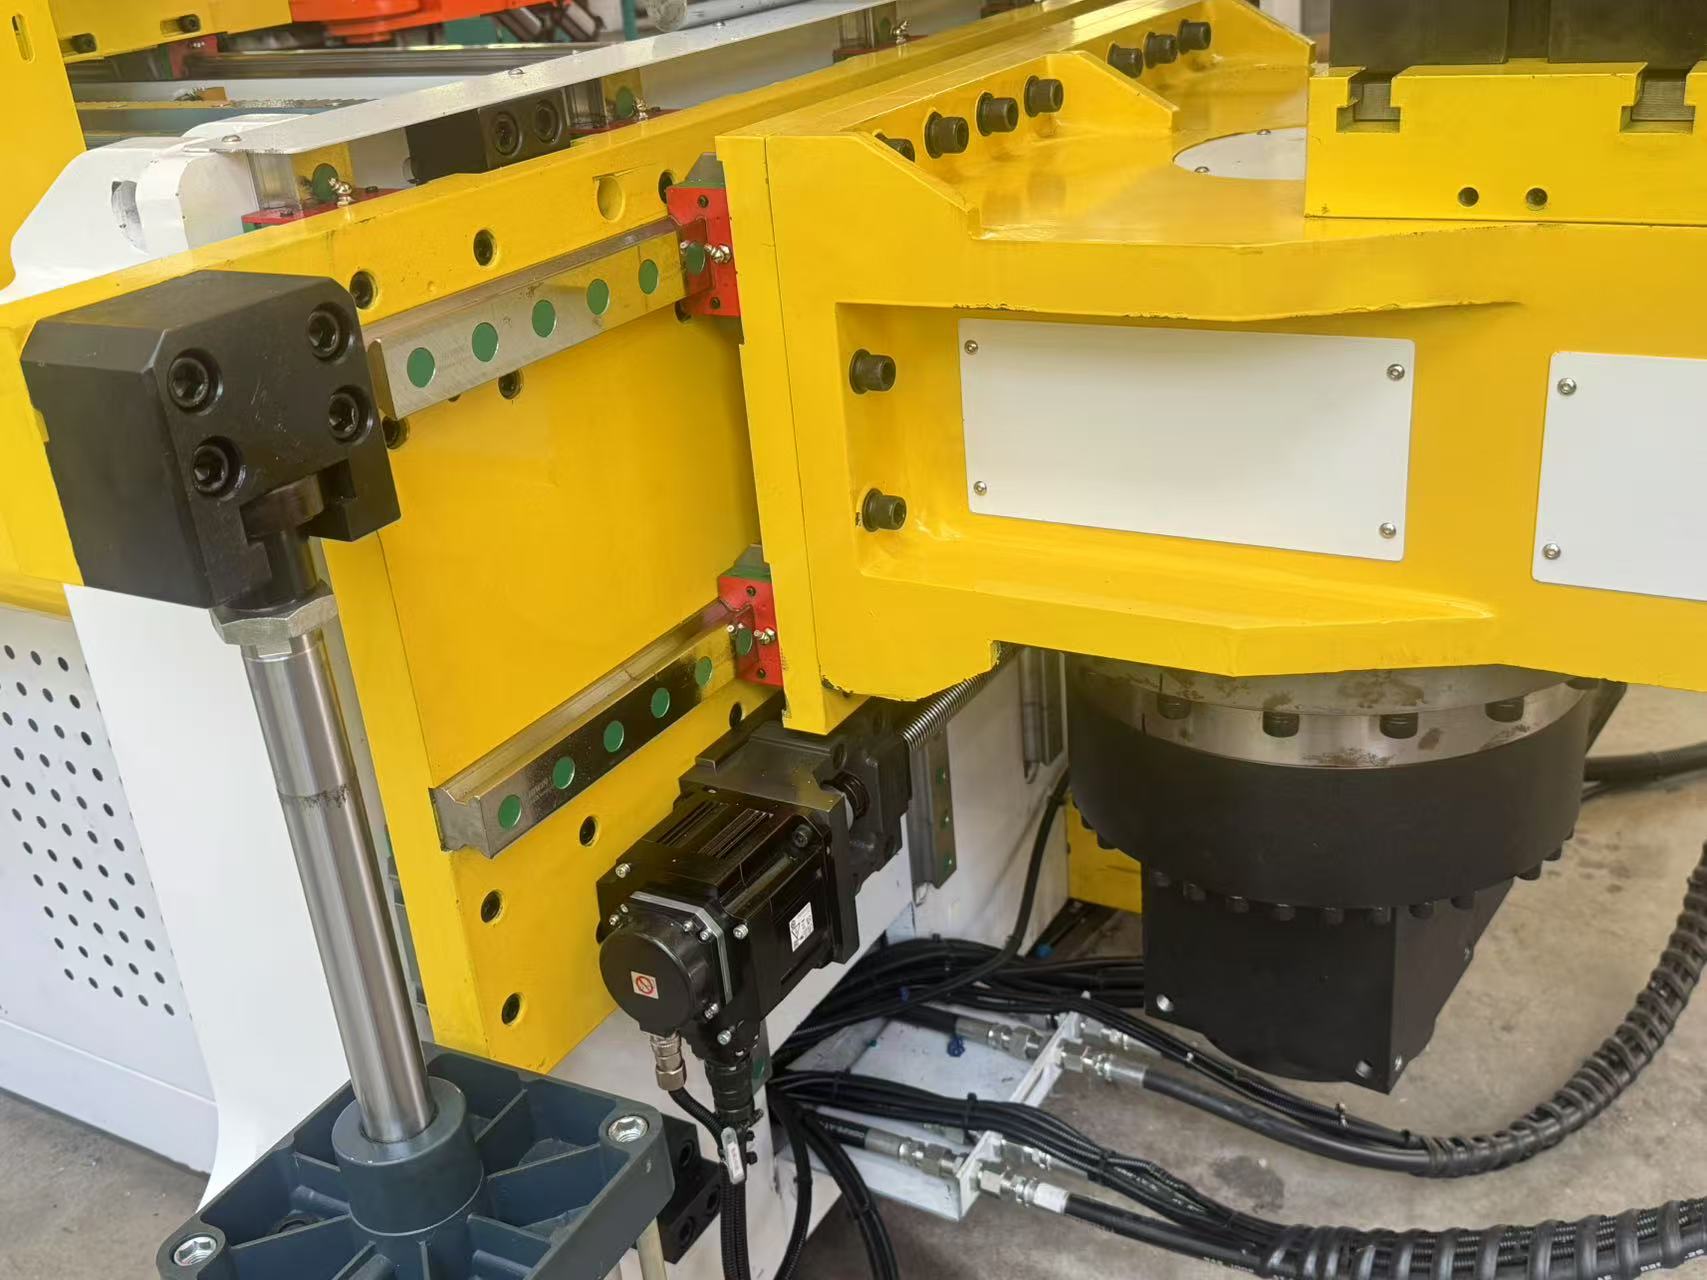
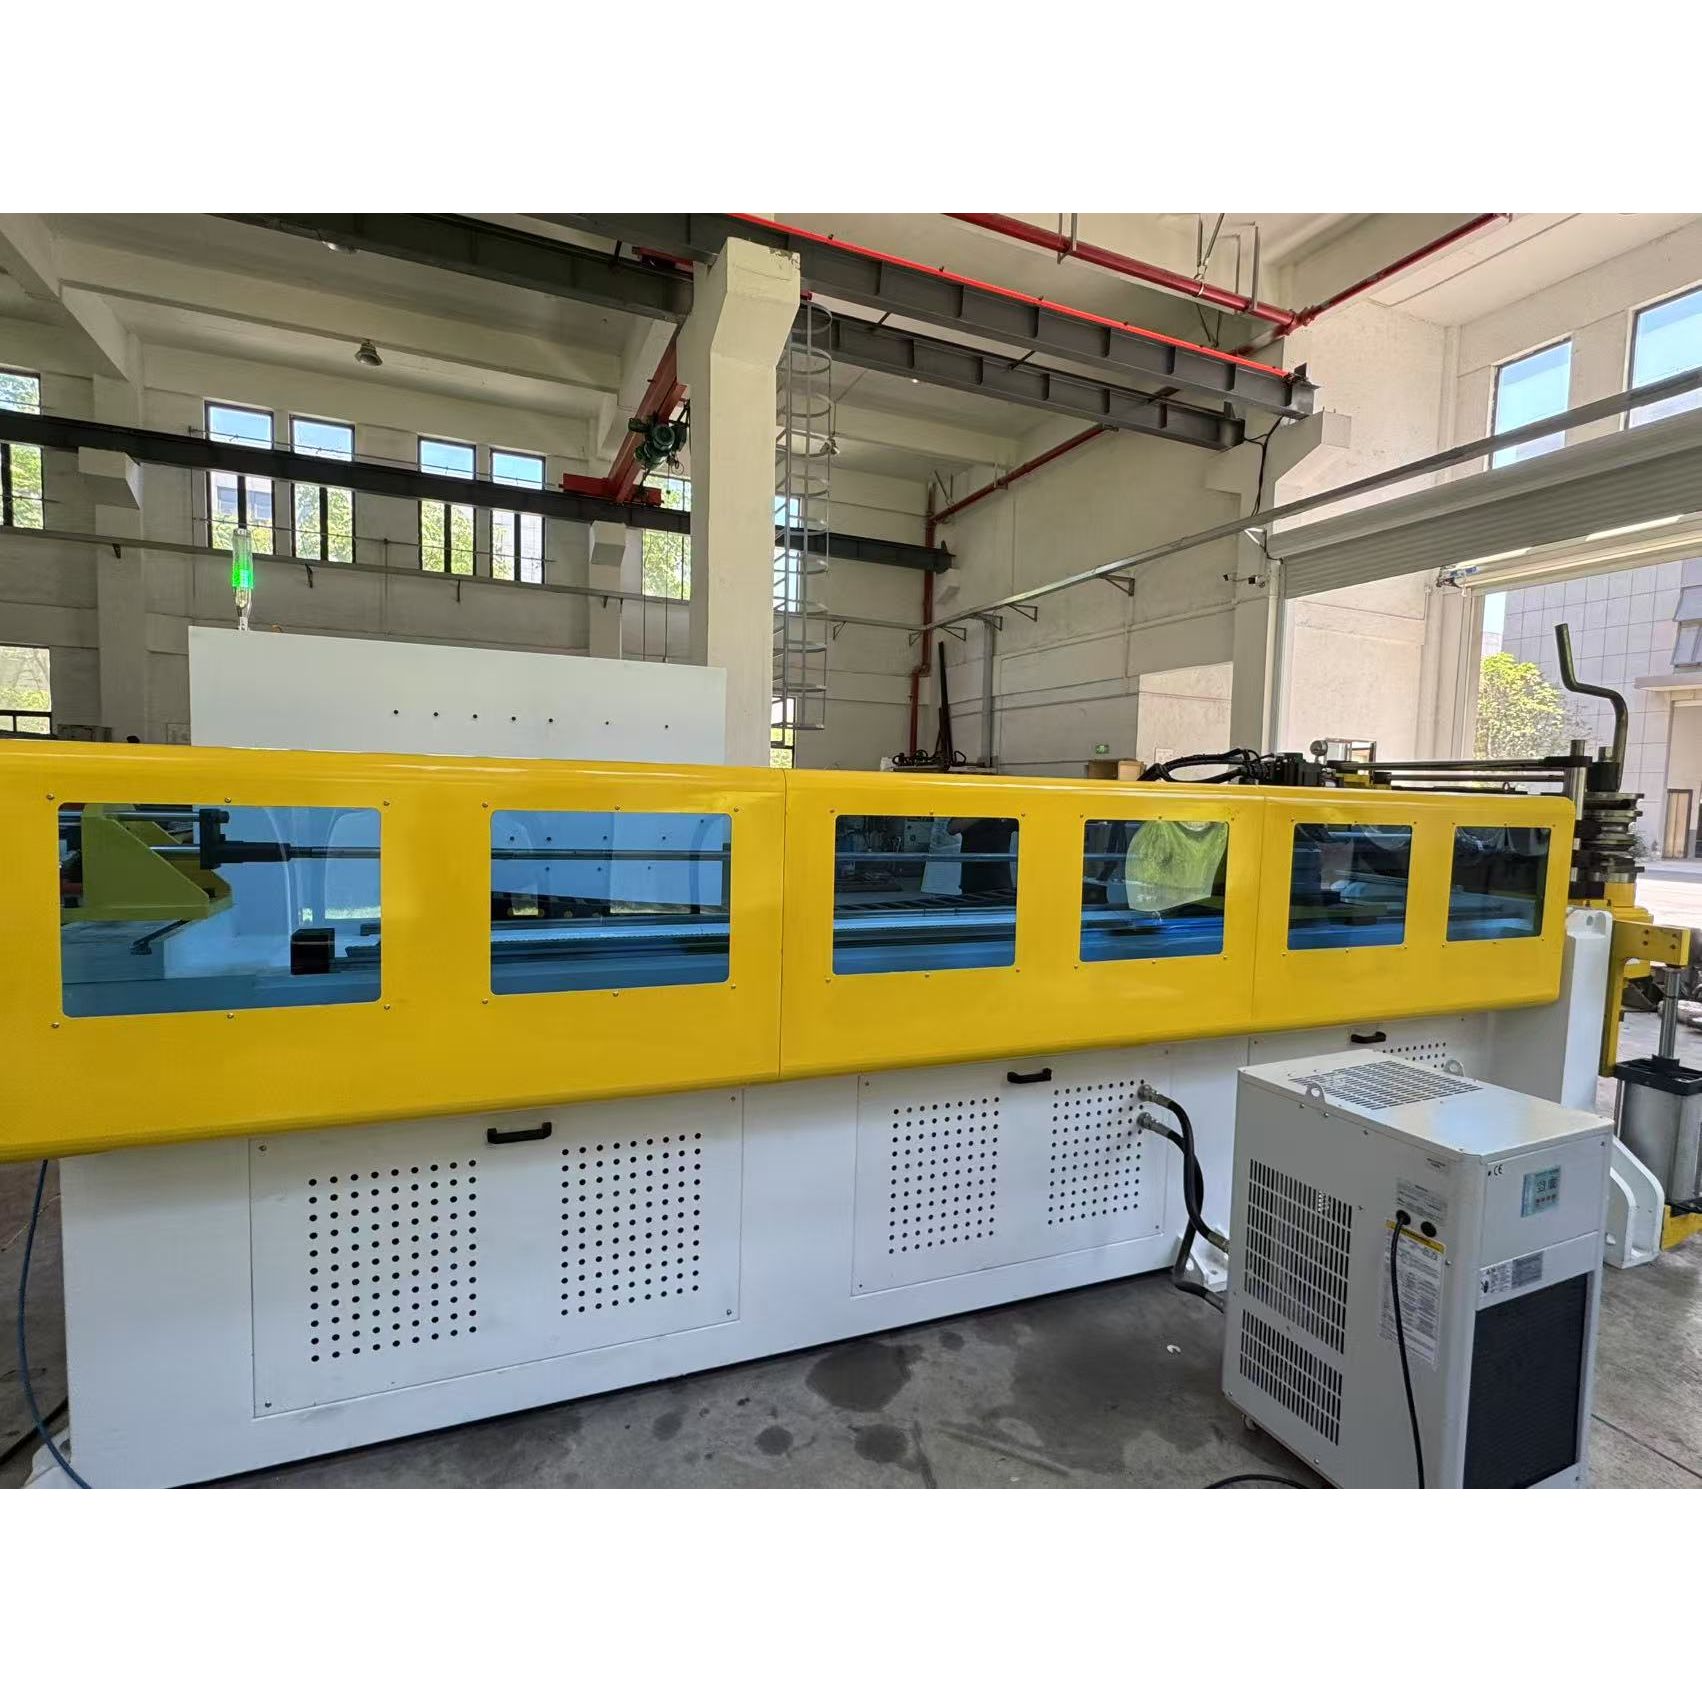
Maskinen støtter manuell, halvautomatisk og fullt automatisk drift for ulike produkter og produksjonskrav. Fullt automatisk prosessering reduserer manuell inngrep og støtter serietilvirkning.
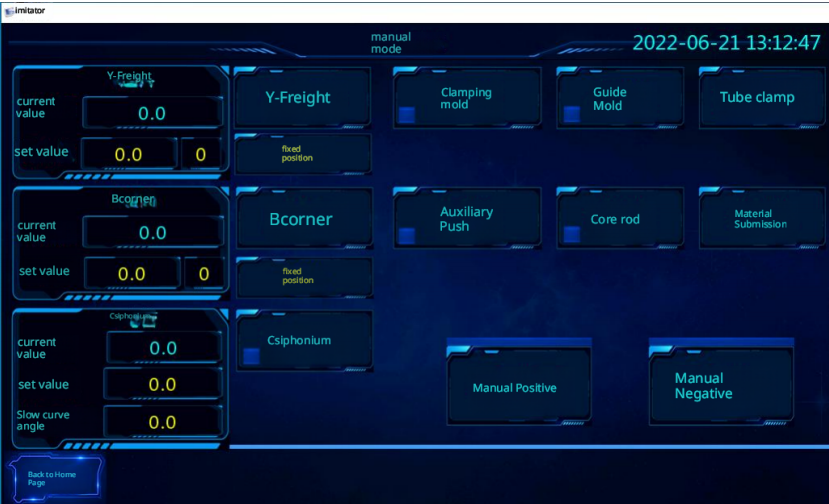
Maskinen støtter programlagring og sikkerhetskopiering via USB eller disk, noe som gjør det enklere å lagre parametere for ulike utslippsrørdesign og redusere programmerings- og omstillings tid.
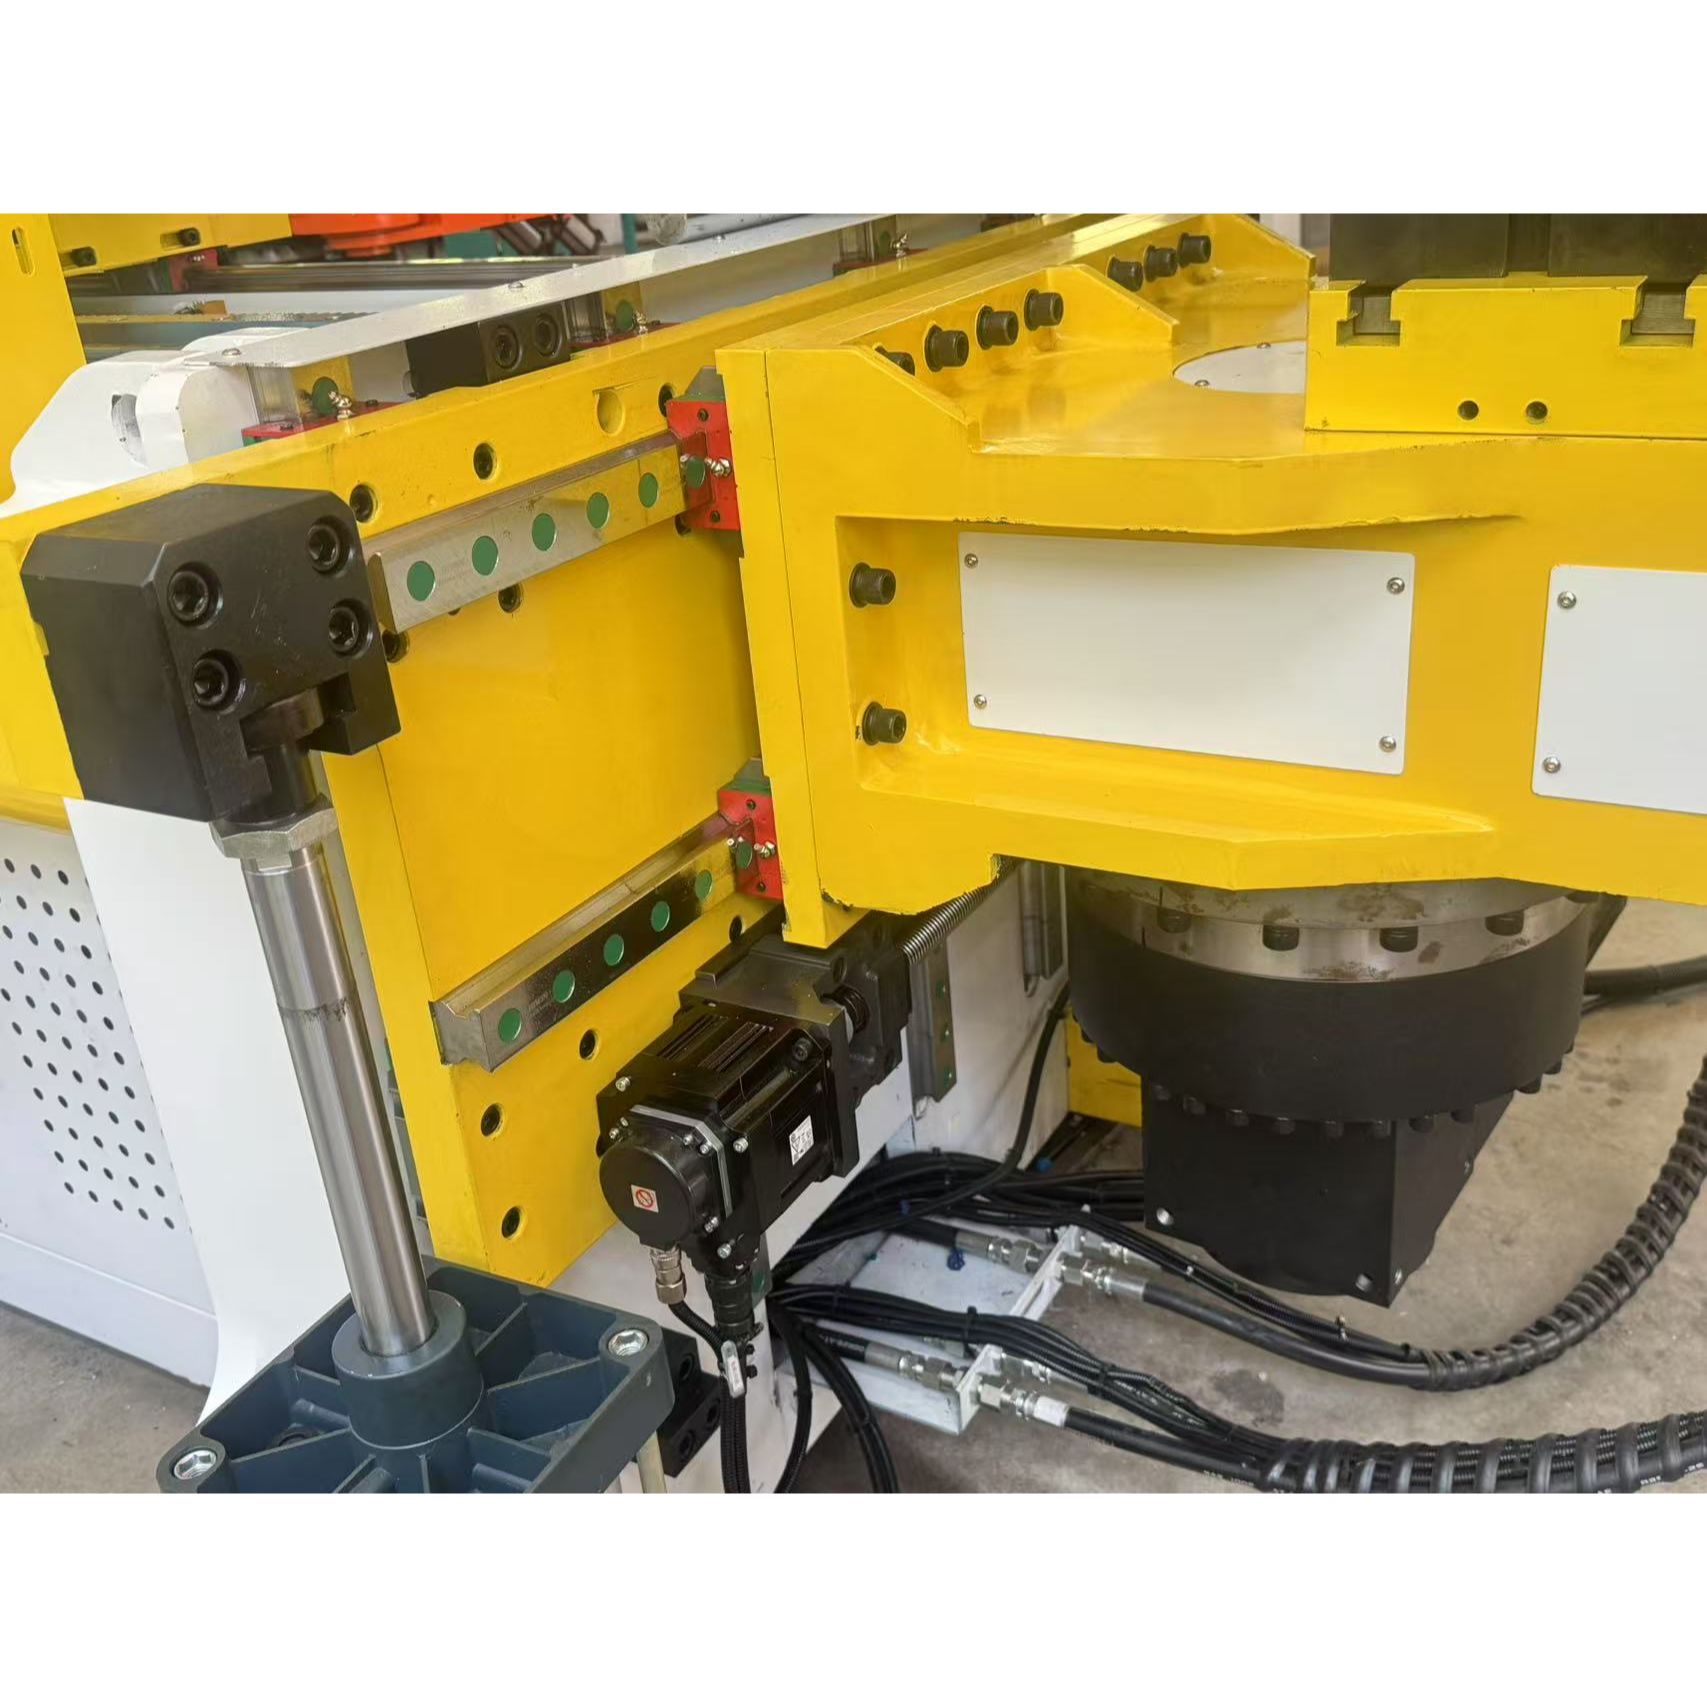
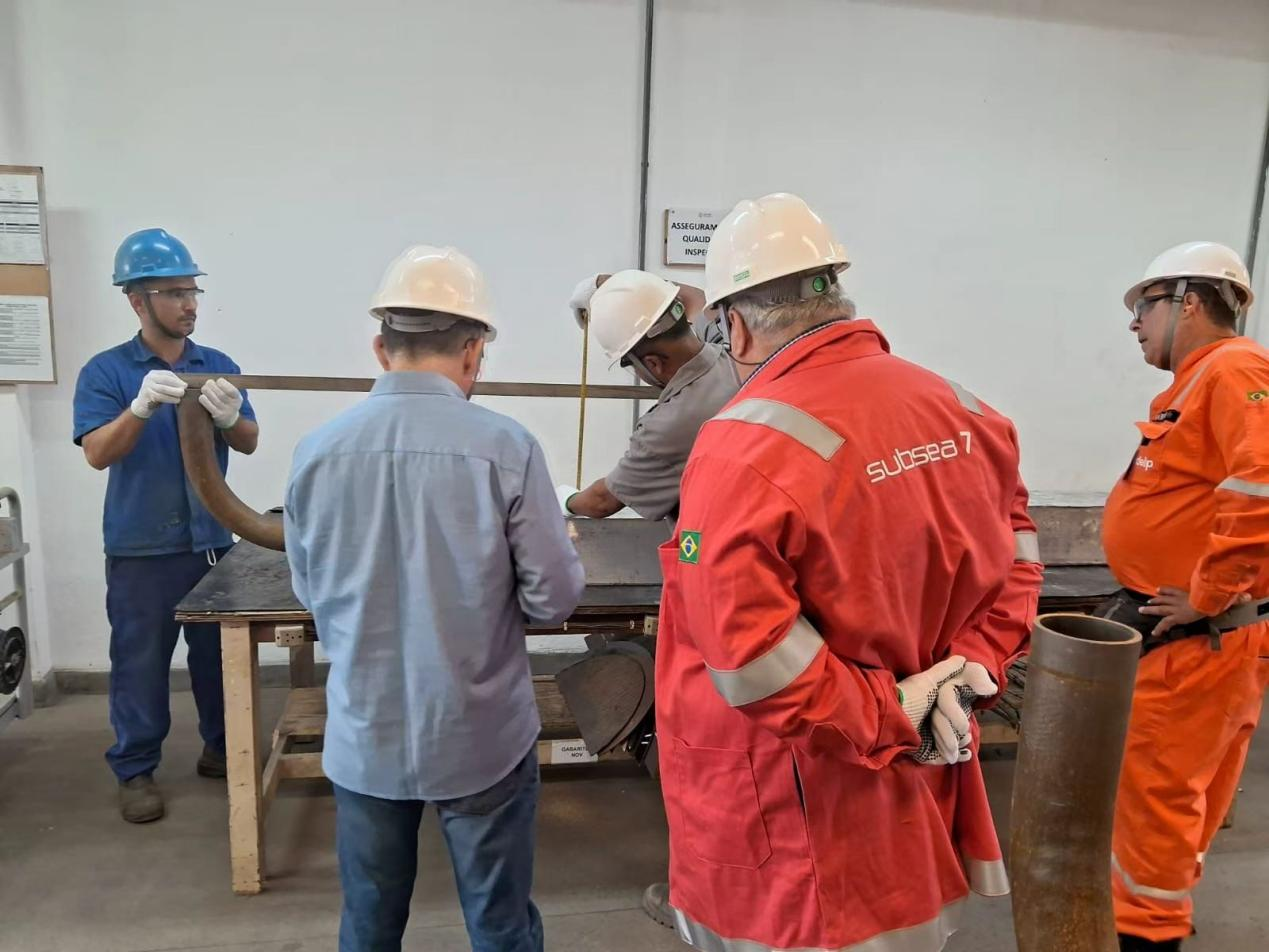
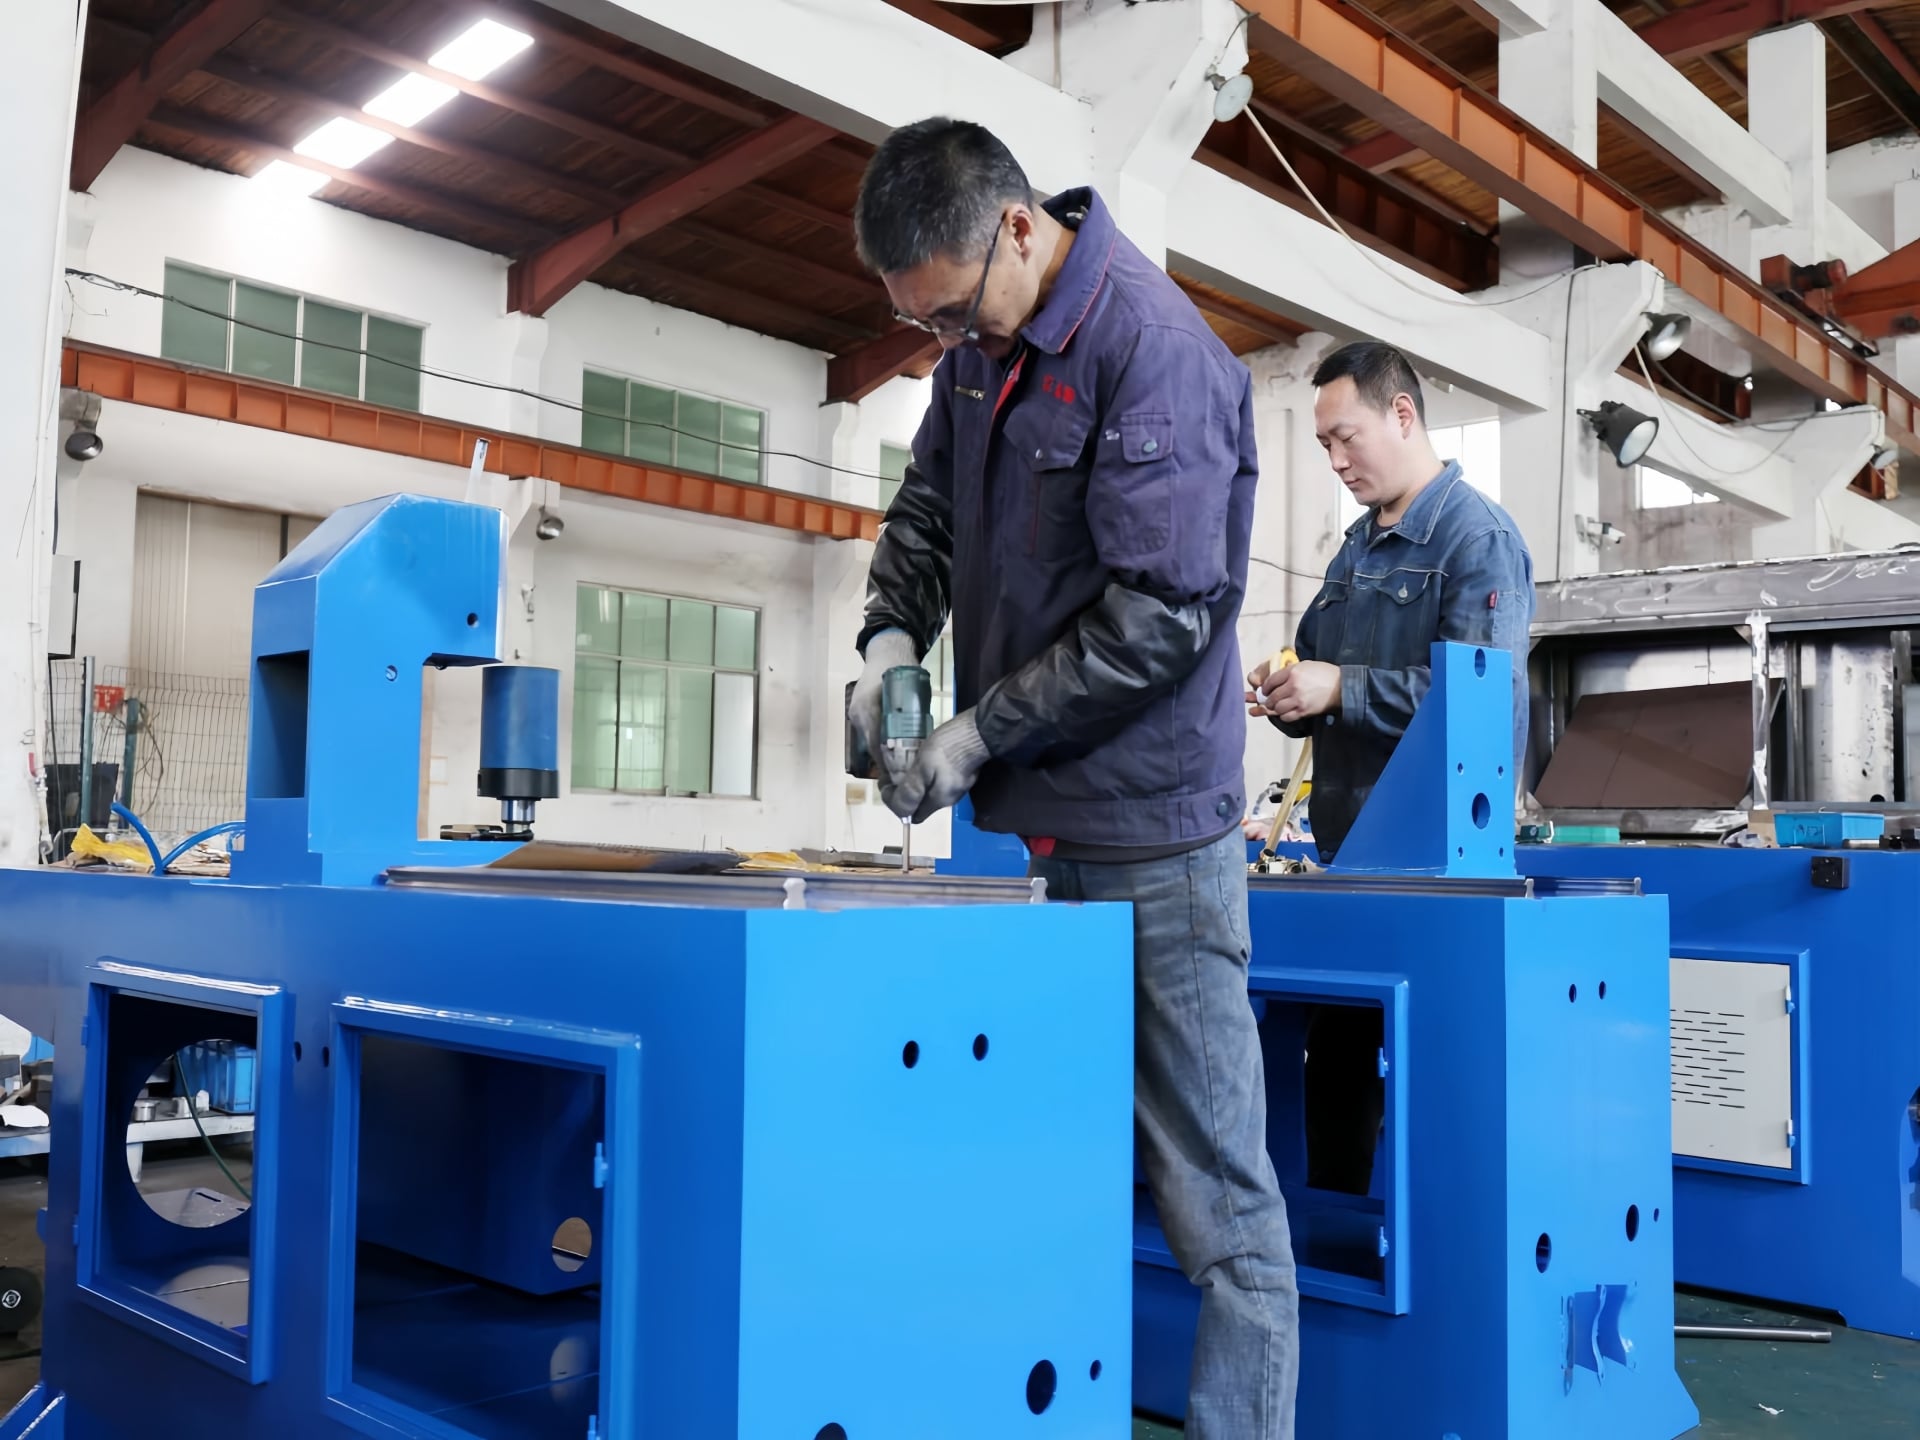
For å håndtere utfordringene med uforutsigbar materialelastisitet og nøyaktig 3D-romlig forming (kreves innen ±0,1 mm) for utstøtningsmanifolder med stor diameter (opp til Φ89 mm) og tykke vegger for en ledende japansk Tier-1-leverandør i Brasil, implementerte Baorui Machinery løsningen 89CNC for fullt automatisk bøyning, utstyrt med fire servodrivere og et 3D-kollisjonssimuleringssystem; ved å utnytte et kraftig hydraulisk system og presis teknologi for kompensasjon av materialelastisitet oppnådde vi en betydelig prosessgjennombrudd. Denne løsningen sikret ikke bare fremragende ovalitet og beholdt veggtykkelse etter forming—i samsvar med OEMs strenge krav til strømningsdynamikk—men økte også kundens leveransekonkurranseevne på det søramerikanske markedet betydelig gjennom full automatisering.
 EN