
Članci |
Naziv |
Jedinica |
Podaci |
Napomena |
|
1 |
Snaga cilindara za oblikovanje |
Tona |
20 |
Maksimalno 26 tona |
|
2 |
Maksimalni promjer formiranja |
mm |
∅sljedeći članak |
Dijametar *Gubost |
|
3 |
Min. promjera oblikovanja |
mm |
∅30X2.0 |
|
|
4 |
Min. dužina oblikovanja |
mm |
30 |
|
|
5 |
Maksimalna dužina oblikovanja |
mm |
Bez ograničenja |
|
|
6 |
Visina stroja |
mm |
1150 |
|
|
7 |
Obrada proizvoda vrijeme |
s |
~18 |
Ovisiti o crteži |
|
8 |
Vrijeme zamjene alata |
min |
~10 |
|
|
9 |
Ulozi točnost |
Izvanjski prečnik od grba |
mm |
±0.2 |
Sastavljanje grbu obradak s obzirom na to |
|
Grba kontura |
mm |
0.2 |
|
||
|
grba utanjenje |
mm |
≤20% |
|
||
|
|
|
|
||
10 |
Proces kontrolirati vrsta |
Izvanjski prečnik od grba |
|
Cilindar + koder + alat |
|
|
Grba kontura |
|
Cilindar + koder + alat |
|
||
grba |
|
Alati |
|
||
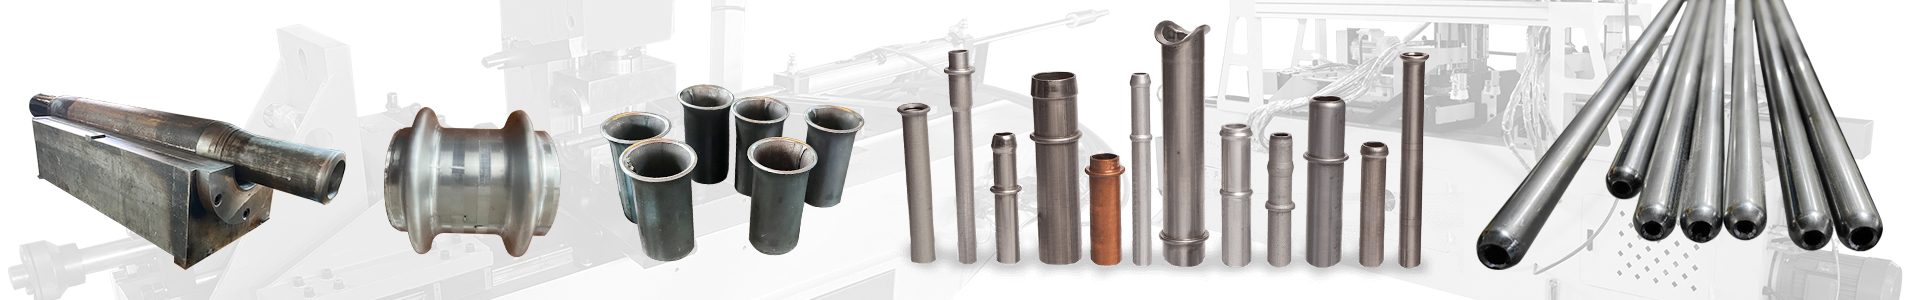
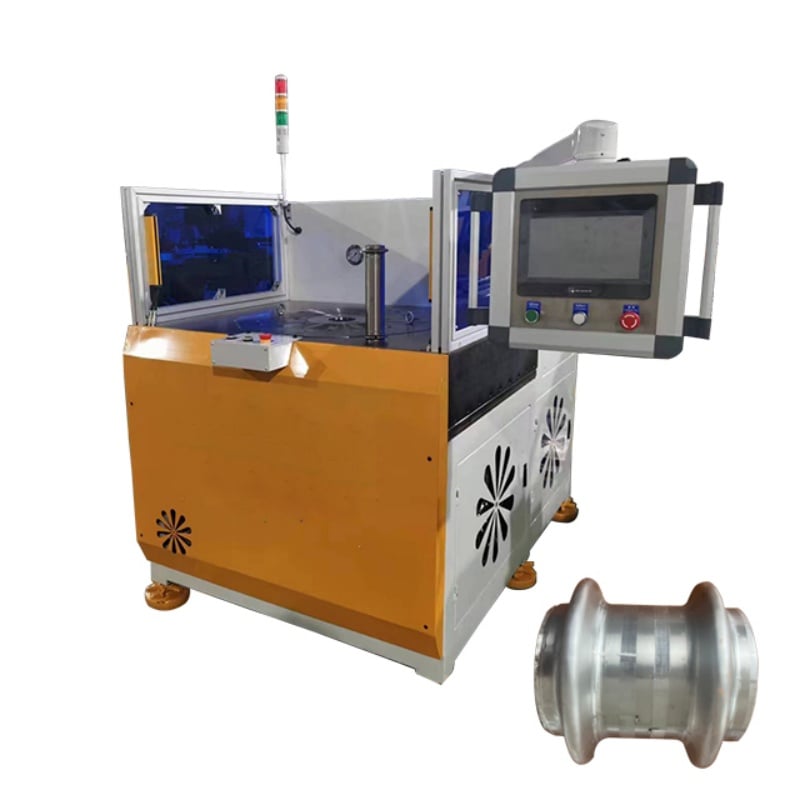
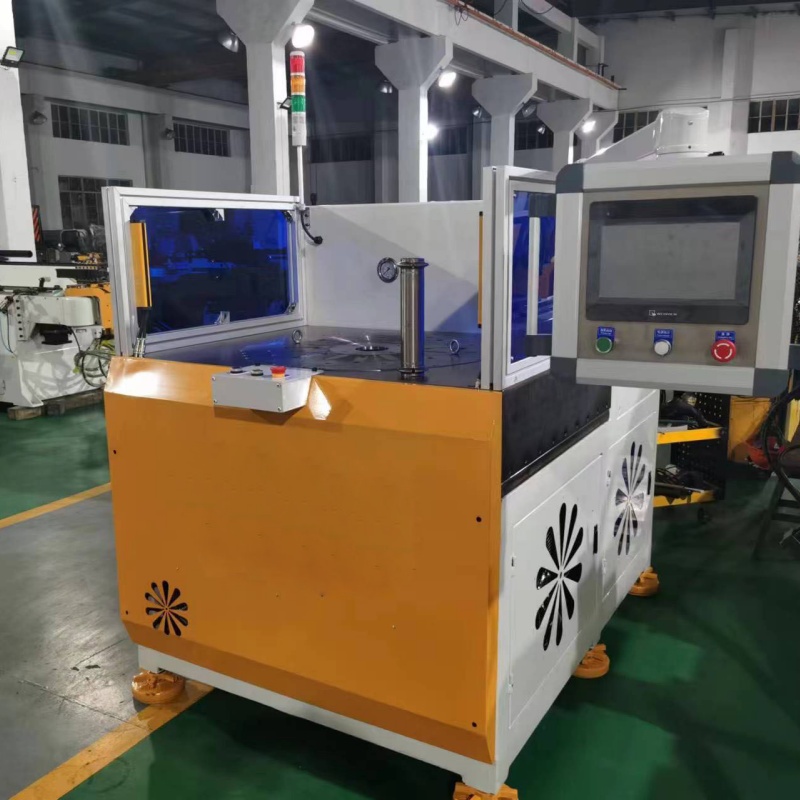
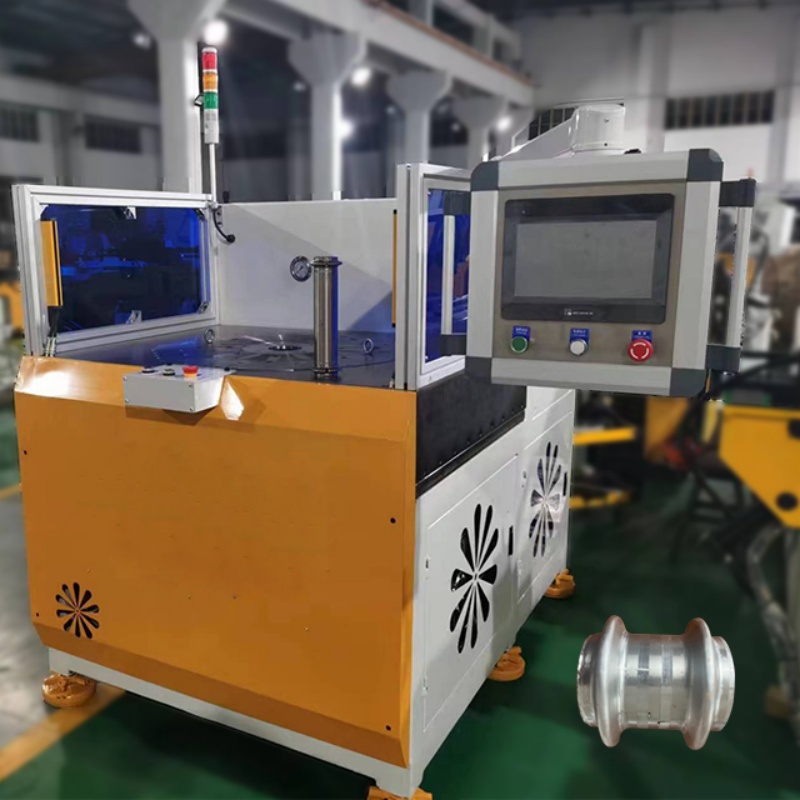
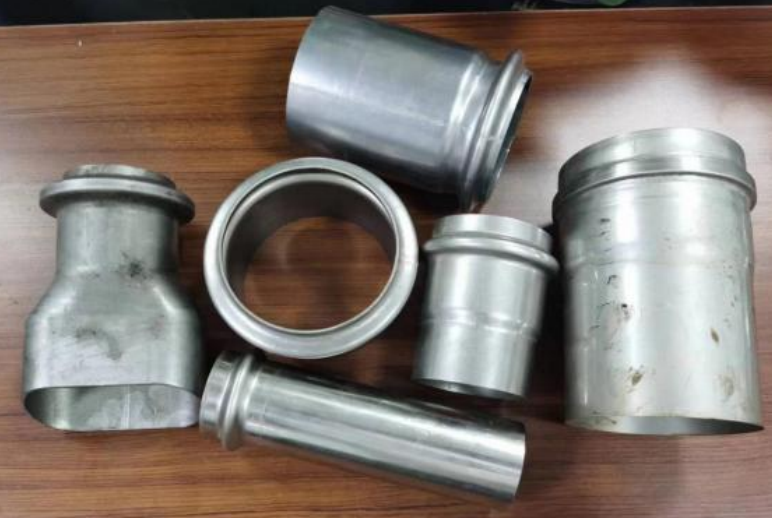
uređaj je namijenjen za formiranje grbaca, izbočina i posebnih profila na cijevima. S druge strane, u skladu s člankom 3. stavkom 1. ovog članka, za proizvod se može koristiti i proizvodni sustav koji se koristi za proizvodnju proizvoda.
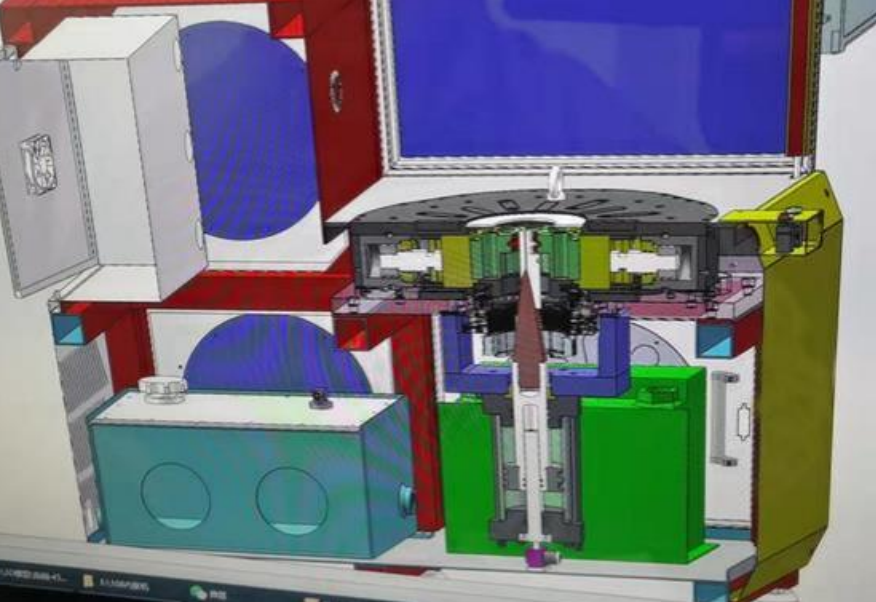
Servomotor pokreće hidraulički sustav i omogućuje podešavanje brzine oblikovanja i profila kretanja. To omogućuje glatkiji rad i pomaže u kontroli temperature ulja i potrošnje energije tijekom dugotrajne proizvodnje.
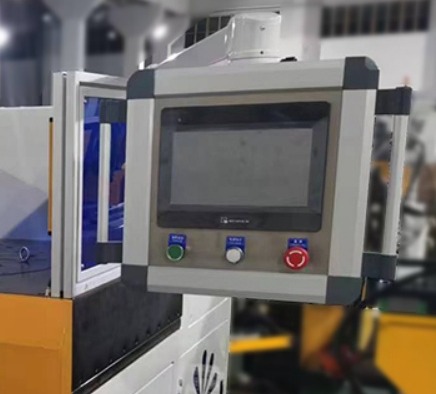
Stroj koristi PLC sustav kontrole i 10-inčni ekran osjetljiv na dodir. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvod može se upotrebljavati samo jedan od sljedećih sustava:
Dijametar i kontura grbača kontroliraju se koordiniranim radom hidrauličkih cilindara, kodera i posebnih alata. To pomaže poboljšati položaj oblikovanja i konzistenciju kontura, istodobno smanjujući dimenzijske varijacije.
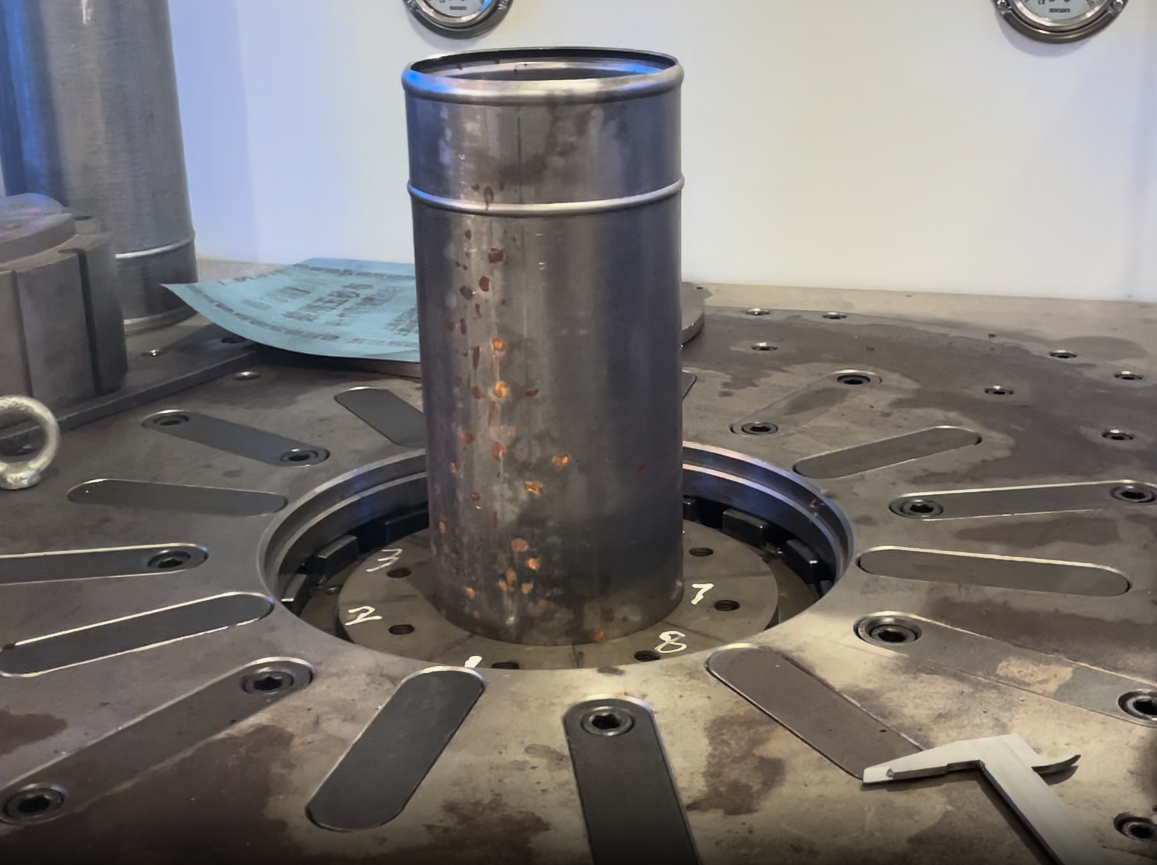
Glavni mehanizam za začepljenje koristi višestočnički, ravnomjerno raspoređeni raspored kako bi se cijev sigurno držala tijekom oblikovanja. Pomaže u smanjenju klizanja, pomicanja i lokalnih deformacija.
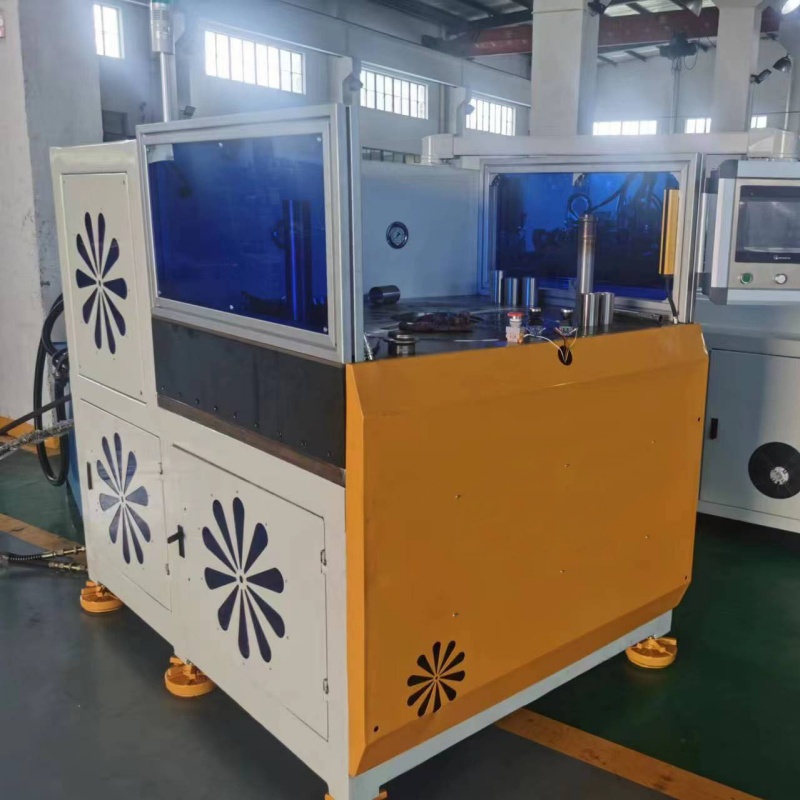
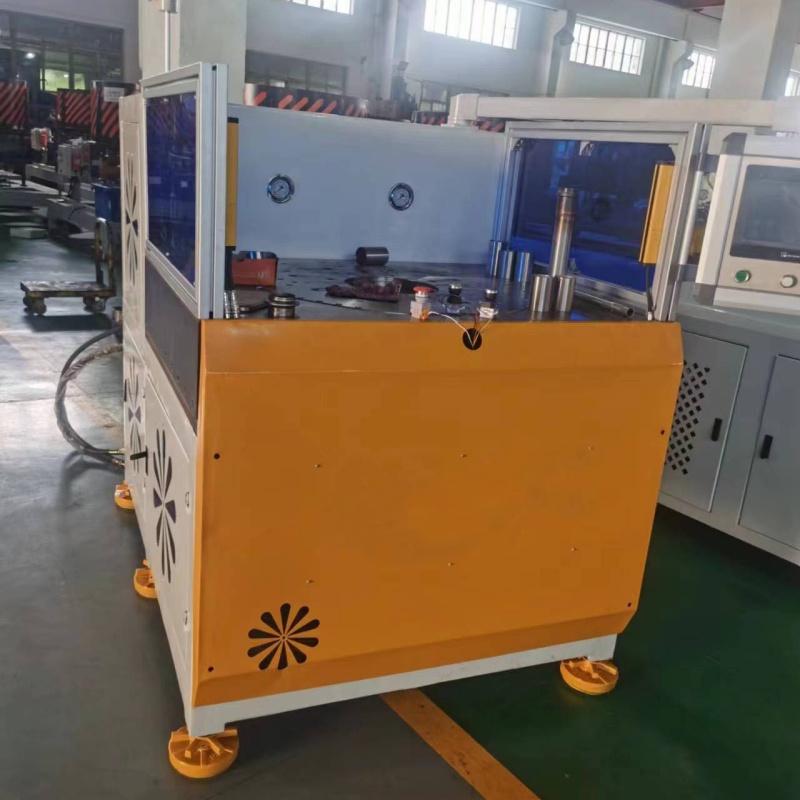
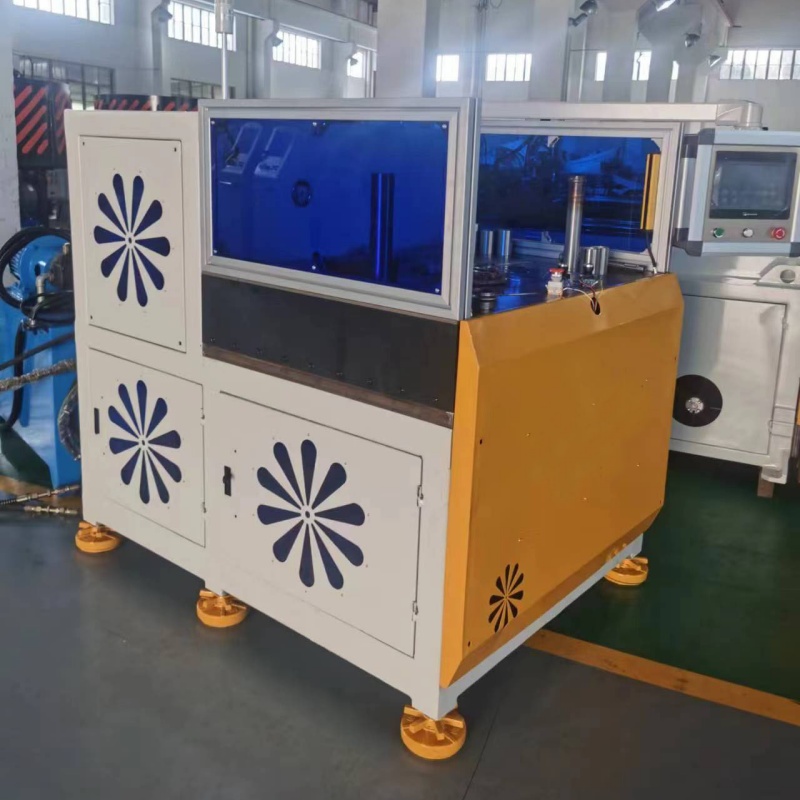
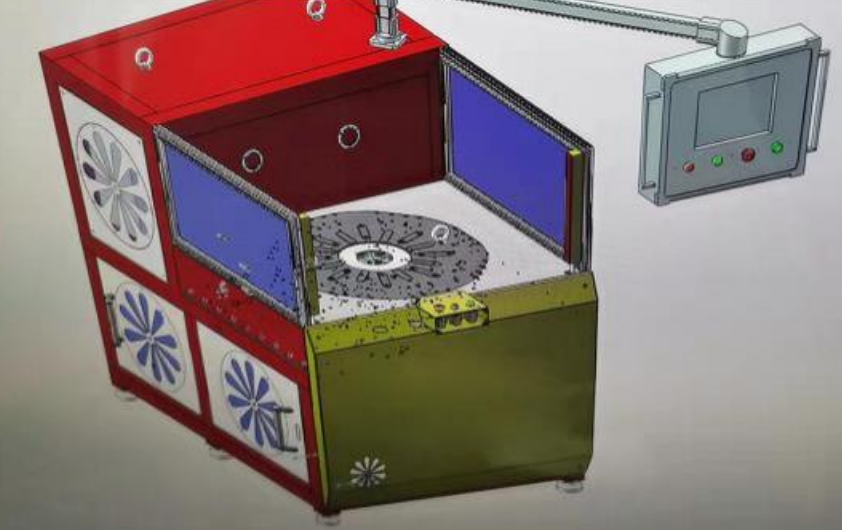
Uređaj je opremljen automatskim mazanjem, hladnjakom ulja i sustavom za hlađenje električne komore. Ti elementi pomažu održavanju stabilnog rada hidrauličkog sustava i ključnih pokretnih komponenti tijekom kontinuirane proizvodnje.
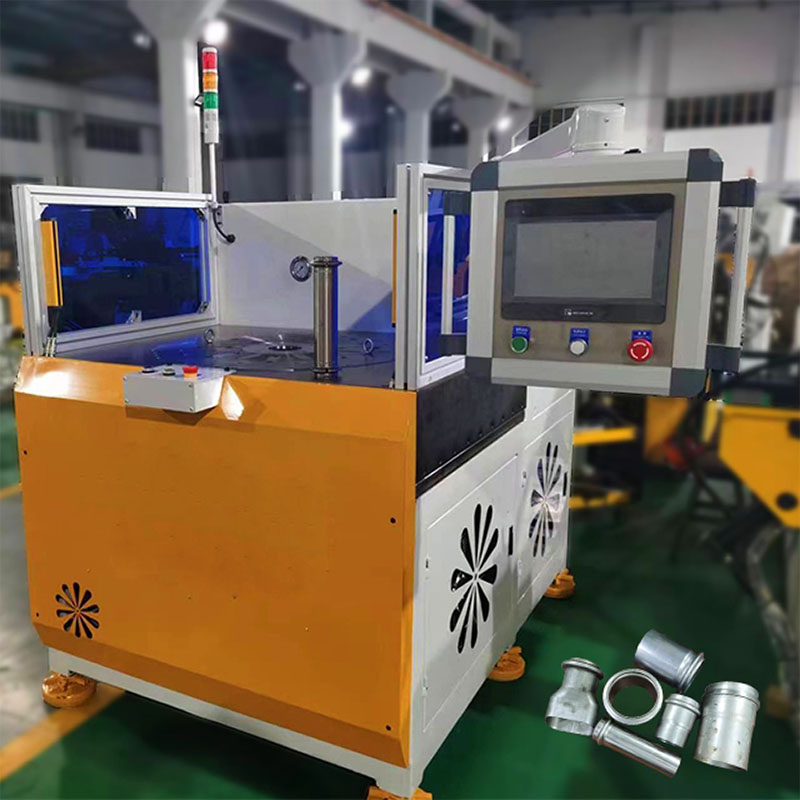
Kako bi se riješili izazovi nesustavne debljine zida i potencijalnih rizika curenja na vezicama crijeva tijekom velike količine proizvodnje visokokvalitetnih gumbova za vodeći OEM dobavljač automobila u Njemačkoj, gdje je ekstremna preciznost oblikovanja ključna za sigurno ugradnju crijeva, Baorui Machinery je Ova rješenja osiguravaju da hrbovi savršeno ispunjavaju stroge njemačke standarde za zatvaranje automobila, značajno povećavajući stopu prolaska po liniji, a pomažu klijentu osigurati svoj status glavnog dobavljača u lanac opskrbe premium europskim vozilima ispunjavanjem zahtjeva za dostavom visoke frekvencije

 EN








