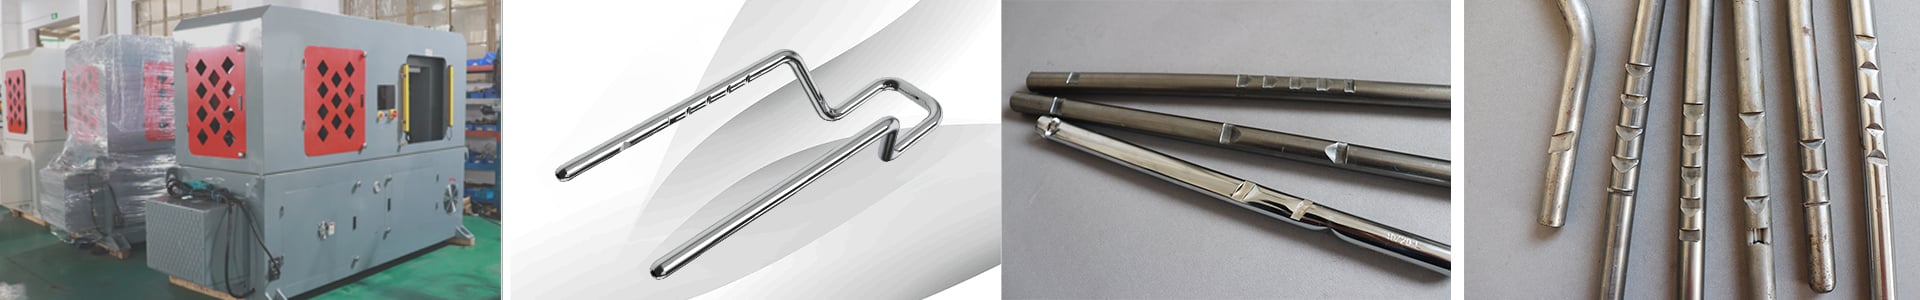
Glavna stranica- Što?Notiranje- Što?Podnožje za glavu

| Članci | Naziv | Jedinica | Podaci | Napomena |
| 1 | Maksimalni promjer cijevi | mm | 18 | |
| 2 | Maksimalna duljina opterećenja | mm | Bez ograničenja | |
| 3 | Maksimalna dubina zubaca za isečak | mm | 3 | |
| 4 | Minimalna duljina opterećenja | mm | 50 | |
| 5 | Minimalna duljina sviranja | mm | 50 | |
| 6 | Putanja sviranja | mm | 60 | |
| 7 | Brzina | Drugo | 6-12 | |
| 8 | Preliv pumpice | L/min | 19 | |
| 9 | Upravljački sustav | PLC+ dotirni zaslon | ||
| 10 | OPERACIONA PLOČA | Ploča dodira | ||
| 11 | Snaga motora | ks | 22.25 | |
| 12 | Radni tlak cilindra | Kg/cm | 80-120 | |
| 13 | Hidraulički radni tlak | Kg/cm | 100 | |
| 14 | Veličina stroja | m | 3.4X1.1*1.8 | D*Š*V |
| 15 | Masina | kg | Oko 3500 |
Proizvodnja se posebno bavi i jedan je od vodećih proizvođača okvira za glavu. Procesi savijanja cijevi uključuju Posvećeno Savijanje, CNC Savijanje Cijevi, Presjek putem Brusenja ili Oznaka Presjeka, Utiskano.
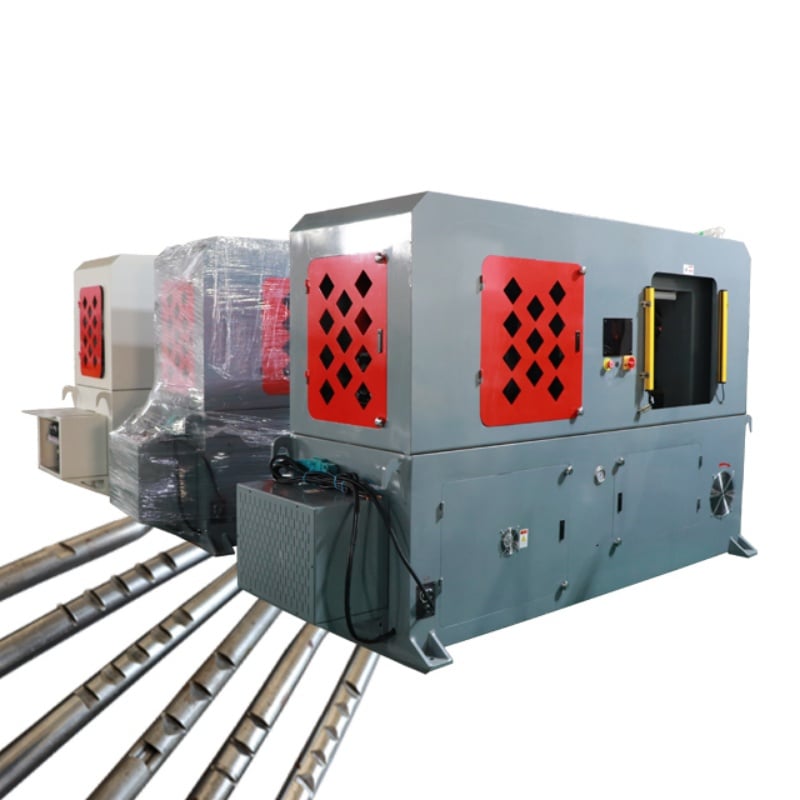
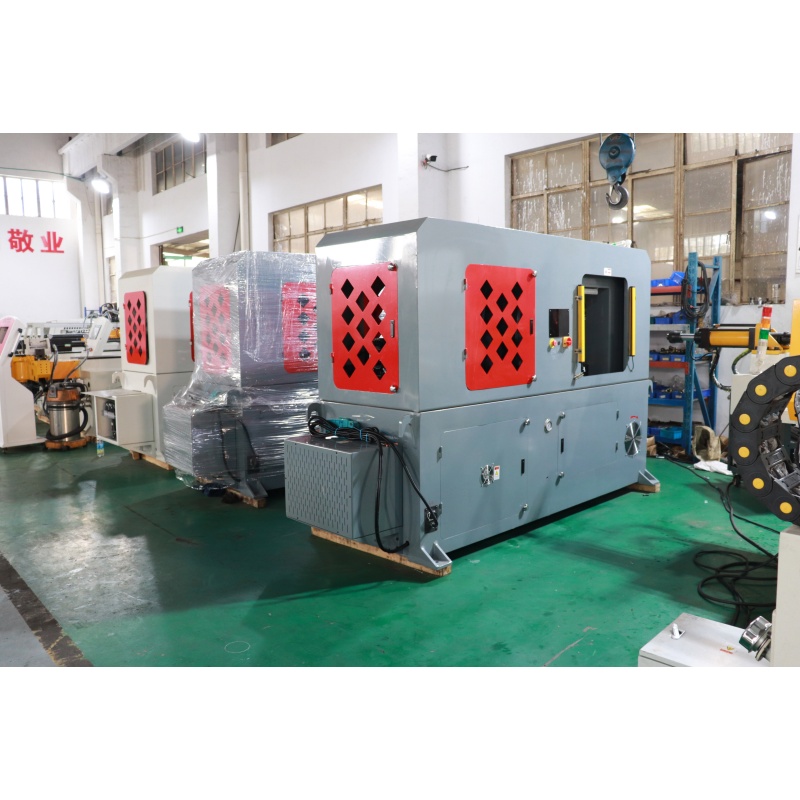
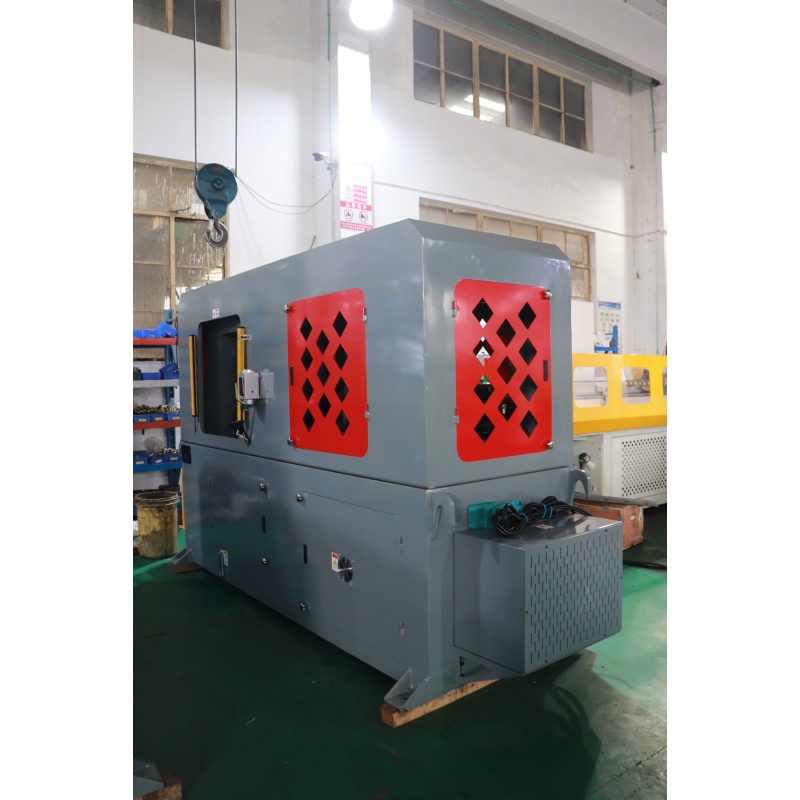
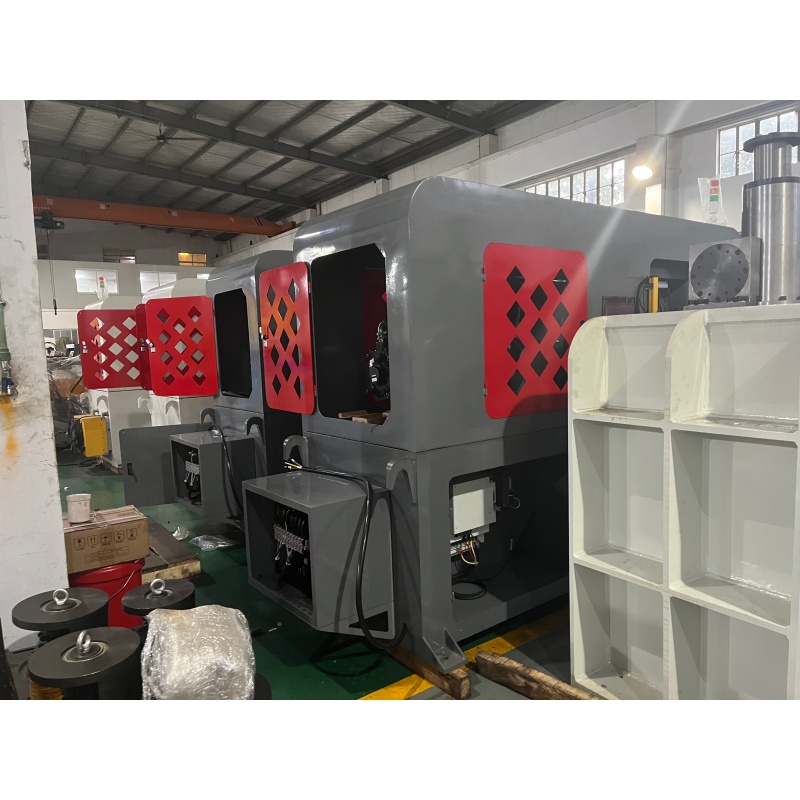
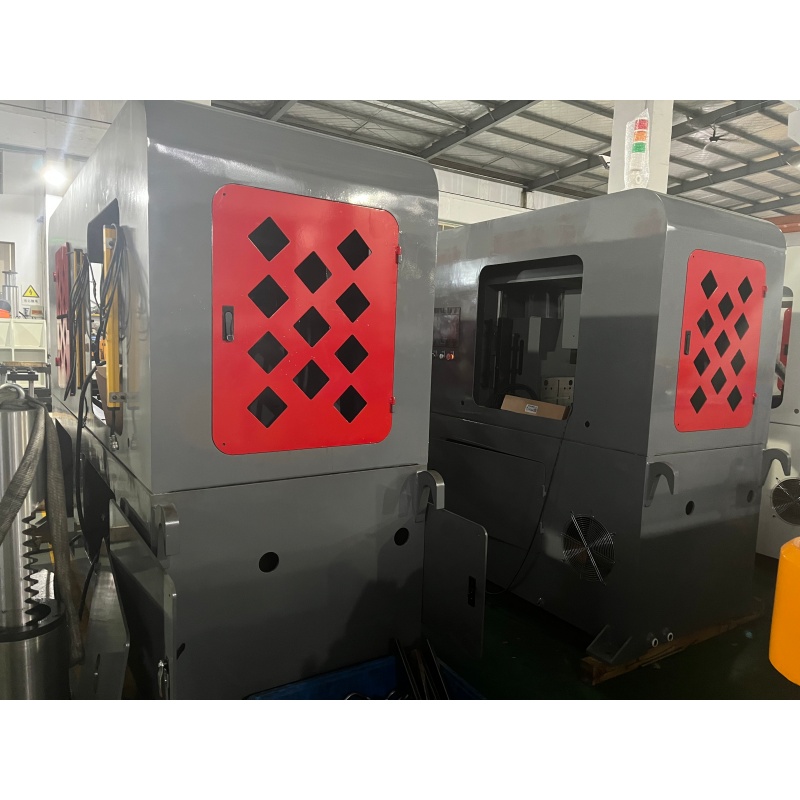
Ovaj servo stroj za čvrstoće šipki za naslon glave posebno je dizajniran za šipkanje, valjanje i formiranje šipki za naslon glave za automobile. S PLC-om i kontrolom na dodirnom ekranu, hidrauličkim sustavom i posebnim pričvršćivanjem, stroj osigurava stabilno pozicioniranje, pričvršćivanje i uređivanje. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, proizvođač može upotrebljavati u proizvodnji otpadnih materijala u skladu s člankom 3. točkom (a) ovog članka.
U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju električnih vozila za proizvodnju električnih vozila u skladu s člankom 3. točkom (a) ovog članka, proizvođač mora imati pravo na:
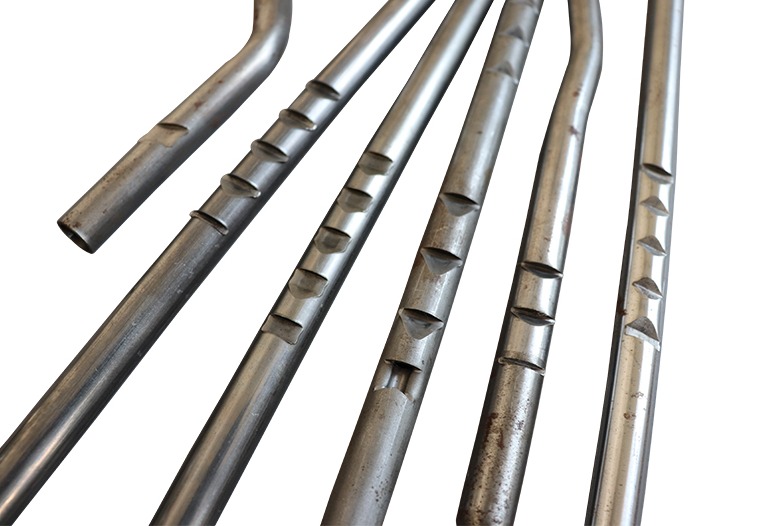
Servo sustav precizno kontrolira položaj i kretanje obrade, pomažući u održavanju dosljednog položaja i dubine zareza.
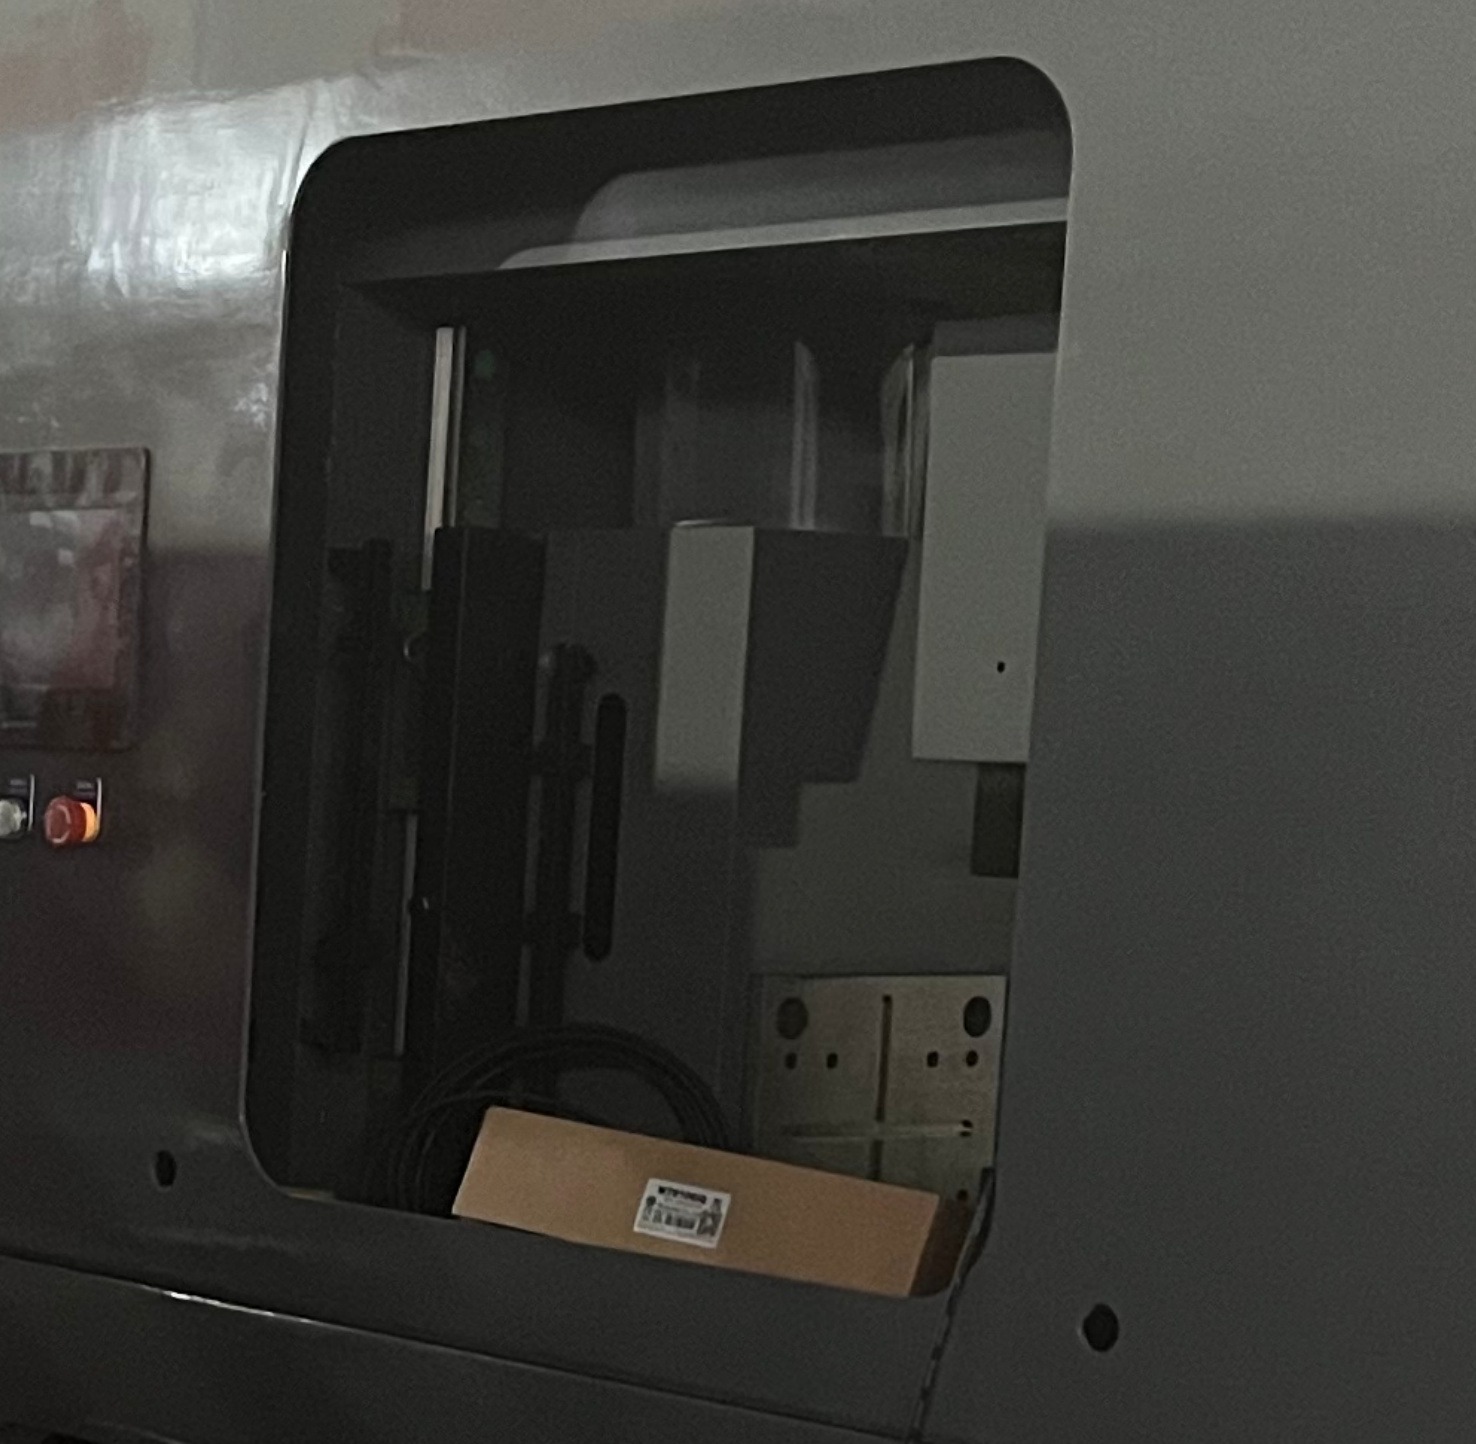
Sistemi PLC-a i interfejs zaslona osjetljivog na dodir omogućuju pogodno podešavanje parametara obrade, mijenjanje radnih načina i upravljanje proizvodnjom.
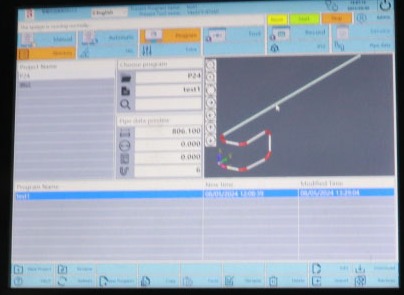
Stroj je pogodan za kontinuiranu obradu šipki za naslon za glavu automobila, pomažući u smanjenju ručnog rada uz poboljšanje produktivnosti i dosljednosti proizvoda.
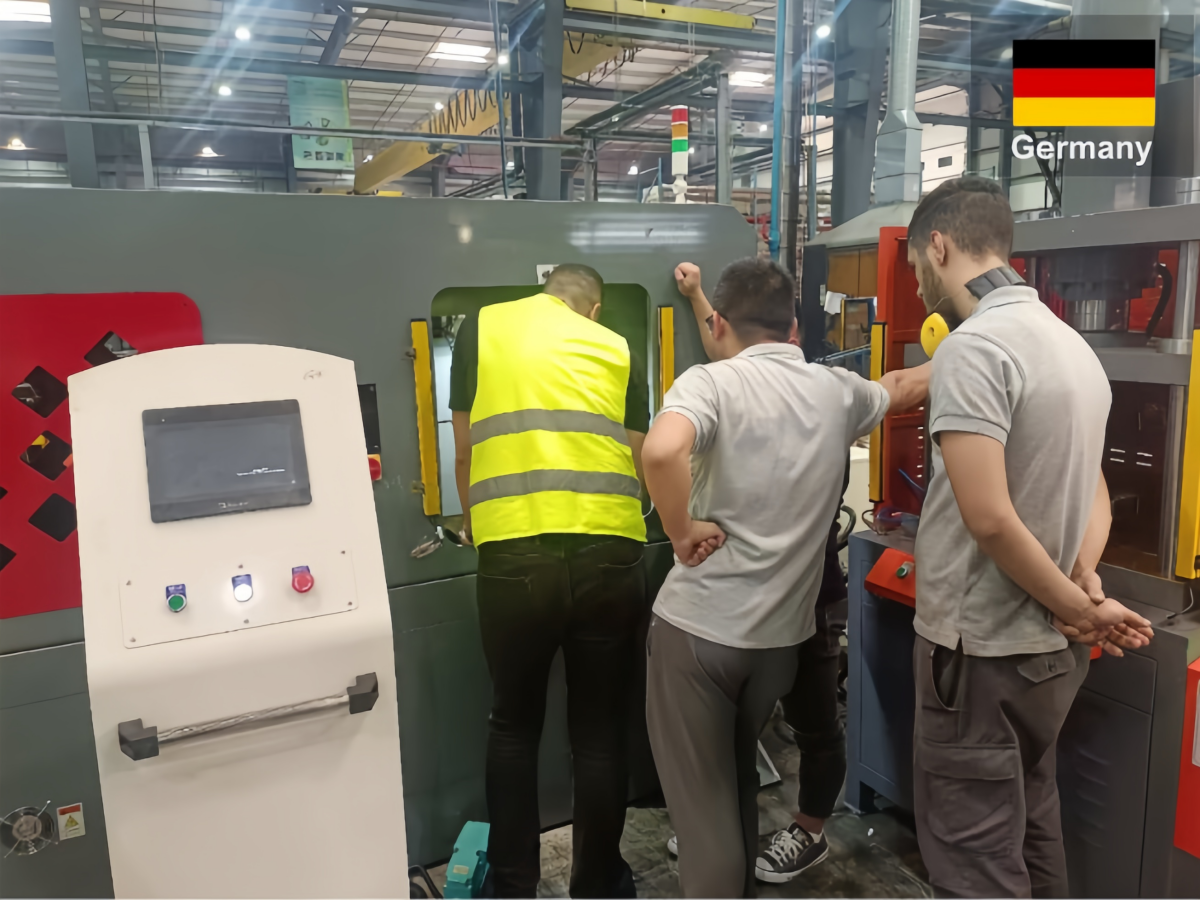
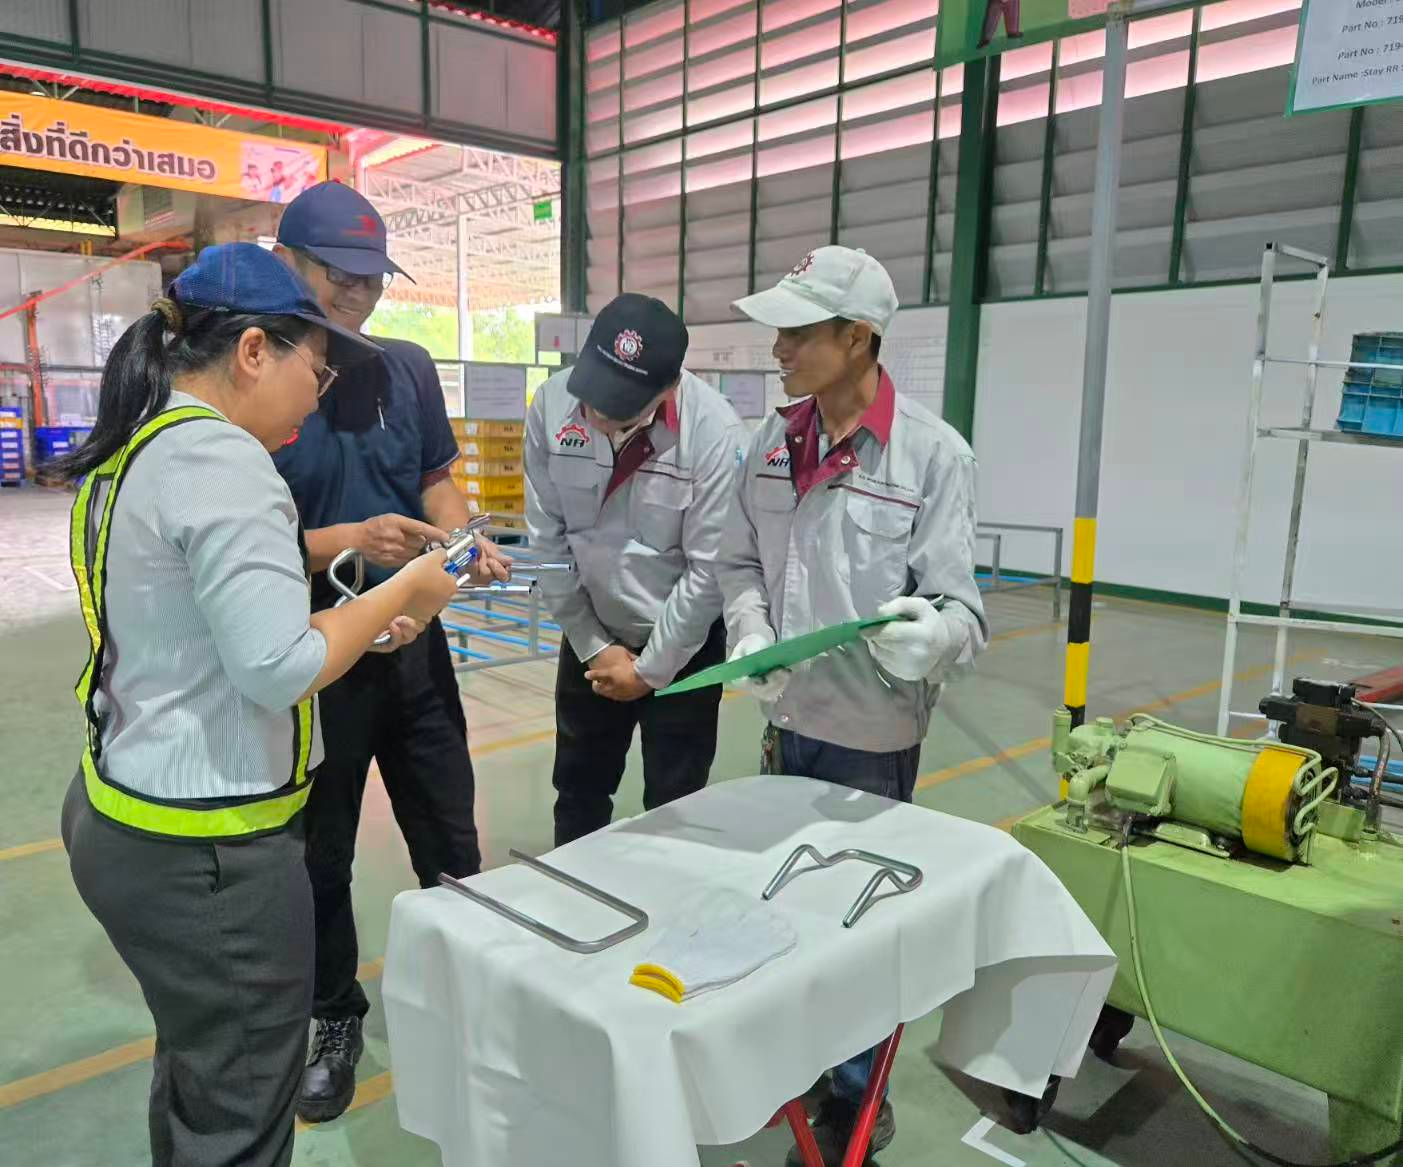
Kako bi se riješili izazovi neprostojne dubine zareza (potrebne unutar ± 0,1 mm), prekomjernih brkova i visokih troškova rada uzrokovanih tradicionalnim pečatanjem u proizvodnji šipki za naslon za glavu za vodećeg japanskog dobavljača Tier-1 u Tajlandu, Baorui Mach Ova je rješenja ne samo osigurala vrhunsku čistoću i konzistenciju zareza, već je omogućila i potpuno automatiziranu fleksibilnu proizvodnju, značajno povećavši ocjenu kvalitete OEM-a za glatko podešavanje sjedala i sigurnost.

 EN








